JP6887254B2 - 外板溶接用治具を用いた溶接方法及び外板溶接用治具を用いた鉄道車両用外板の製造方法 - Google Patents

外板溶接用治具を用いた溶接方法及び外板溶接用治具を用いた鉄道車両用外板の製造方法 Download PDF

Info

Publication number
JP6887254B2
JP6887254B2 JP2017004341A JP2017004341A JP6887254B2 JP 6887254 B2 JP6887254 B2 JP 6887254B2 JP 2017004341 A JP2017004341 A JP 2017004341A JP 2017004341 A JP2017004341 A JP 2017004341A JP 6887254 B2 JP6887254 B2 JP 6887254B2
Authority
JP
Japan
Prior art keywords
outer plate
welding
plate
butt
plates
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2017004341A
Other languages
English (en)
Other versions
JP2018111121A (ja
Inventor
海 河隅
海 河隅
中村 誠
誠 中村
達也 上松
達也 上松
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Japan Transport Engineering Co
Original Assignee
Japan Transport Engineering Co
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Japan Transport Engineering Co filed Critical Japan Transport Engineering Co
Priority to JP2017004341A priority Critical patent/JP6887254B2/ja
Publication of JP2018111121A publication Critical patent/JP2018111121A/ja
Application granted granted Critical
Publication of JP6887254B2 publication Critical patent/JP6887254B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)

Description

本発明は、外板溶接用治具を用いた溶接方法及び外板溶接用治具を用いた鉄道車両用外板の製造方法に関する。
鉄道車両構体を構成する外板は、複数の金属板を突き合わせ溶接によりつなぎ合わせることによって形成される。突き合わせ溶接は、例えば、平板状の裏当て部材上にて金属板の端部(突き合わせ端部)同士を突き合わせ、当該端部同士を溶接することによって実施される。
外板として例えばステンレス製の金属板が用いられる場合、その表面に対して塗装を施さないことがある。この場合、突き合わせ端部に形成された溶接部を目立たなくするために、表面側の当該溶接部に対して研磨処理が施される。研磨処理は、例えば特許文献1に記載されるようなベルト研磨装置を用いて実施される。
特開2013−119138号公報
上述したような突き合わせ溶接を実施した場合、突き合わせ端部に形成された溶接部が熱により凹んでしまうことがある。この場合、平板状の外板の溶接部に対して研磨処理を実施しにくくなり、溶接痕を完全に除去するのは困難である。加えて、研磨処理の際に、外板の表面における溶接部の周囲が過剰に研磨されるおそれがある。これにより、上記溶接痕の周囲に窪みなどが形成されてしまい、外板の美観が損なわれてしまう。
本発明は、かかる課題の解決のためになされたものであり、外板の美観を損なうことを抑制しつつ、その溶接痕を良好に除去できる外板溶接用治具及びそれを用いた溶接方法を提供することを目的とする。
本発明の一側面に係る外板溶接用治具は、一対の外板用金属板を突き合わせ溶接する際に用いる裏当て部材である外板溶接用治具であって、一対の外板用金属板が載置される載置面を有する板状の本体部を備えており、載置面は、一方の外板用金属板における突き合わせ端部が載置される第1面と、他方の外板用金属板における突き合わせ端部が載置される第2面とを有し、第1面と第2面とは山なりになるように構成され、且つ、第1面と第2面とによってなされる角部が鈍角を呈する。
この外板溶接用治具によれば、一対の外板用金属板が載置される載置面が有する第1面と第2面とは山なりになるように構成され、且つ、第1面と第2面とによってなされる角部が鈍角を呈している。このため、外板溶接用治具の載置面上に一対の外板用金属板における突き合わせ端部をそれぞれ載置したとき、少なくとも一方の突き合わせ端部を撓ませることができる。そして、突き合わせ端部において実際に溶接される部分を、外板用金属板において最も盛り上がった部分とすることができる。これにより、突き合わせ溶接後、一体化された外板用金属板において最も盛り上がった部分に溶接部を形成できる。この場合、研磨装置等にて溶接部のみを研磨しやすくなり、溶接痕を良好に除去できる。加えて、研磨装置が外板用金属板における溶接部以外の箇所に接触しにくくなるので、外板の表面に窪みなどが形成されにくくなる。したがって、上記外板溶接用治具を利用することによって、外板の美観を損なうことを抑制しつつ、その溶接痕を良好に除去できる。
また、角度θは、178°以上179.6°以下であってもよい。角度θが178°以上である場合、外板における溶接部及びその周囲の撓みを容易に修正できる。これにより、平板状の外板を良好に形成できる。また、角度θが179.6°以下である場合、突き合わせ端部を撓ませることができ、研磨装置等にて溶接部のみを確実に研磨できる。
また、本体部は、載置面の反対側に位置する底面を有しており、第1面と第2面とのそれぞれは、底面に対して傾斜面をなしており、第1面と底面とがなす角度θ1と、第2面と底面とがなす角度θ2とのそれぞれは、0.2°以上1°以下であってもよい。この場合、各外板用金属板の突き合わせ端部を撓ませることができるので、突き合わせ端部の変形量を平準化できる。これにより、突き合わせ端部の撓みを容易に修正できる。
また、角度θ1と角度θ2とのそれぞれは、0.5°以上0.9°以下であってもよい。この場合、外板における溶接部及びその周囲の撓みをより容易に修正できると共に、研磨装置等にて溶接部のみをより確実に研磨できる。
また、第1面と第2面とは、所定の直線に沿って互いに連続しており、且つ、当該直線に対して互いに線対称となる形状を呈してもよい。この場合、突き合わせ端部同士の変形量を平準化できる。
本発明の他の一側面に係る溶接方法は、上記外板溶接用治具を用いて一対の外板用金属板を突き合わせ溶接する溶接方法であって、第1面上に一方の外板用金属板の突き合わせ端部を載置すると共に、第2面上に他方の外板用金属板の突き合わせ端部を載置し、突き合わせ端部同士を突き合わせる突き合わせ工程と、突き合わせ端部同士を溶接することによって、角部に形成される溶接部を介して一対の外板用金属板を一体化する溶接工程と、一体化された外板用金属板において、溶接工程にて外板溶接用治具に接していない第1表面側から溶接部を研磨する研磨工程と、を備える。
この溶接方法によれば、突き合わせ工程にて第1面上に一方の外板用金属板の突き合わせ端部を載置すると共に、第2面上に他方の外板用金属板の突き合わせ端部を載置する。このため、突き合わせ端部において実際に溶接される部分である第1面と第2面とがなす角部を、外板用金属板において最も盛り上がった部分とすることができる。これにより、溶接工程にて、上記角部に溶接部を形成できる。この場合、研磨工程にて第1表面側から溶接部に研磨を施すことにより、当該溶接部のみを研磨しやすくなり、溶接痕を良好に除去できる。加えて、上記研磨工程にて外板用金属板における溶接部以外の箇所が研磨されにくくなるので、外板の表面に窪みなどが形成されにくくなる。したがって、外板の美観を損なうことを抑制しつつ、その溶接痕を良好に除去できる。
また、研磨工程では、一体化された外板用金属板を外板溶接用治具上に載置した状態にて、溶接部を研磨してもよい。この場合、研磨工程中、一体化された外板用金属板の撓みの修正が外板溶接用治具によって妨害される。これにより、研磨工程中に溶接部のみを良好に研磨できる。
また、上記溶接方法は、研磨工程後、一体化された外板用金属板における第1表面と反対側の第2表面に補強部材を取り付ける補強工程をさらに備えてもよい。この場合、補強された平板状の外板を提供できる。
本発明によれば、外板の美観を損なうことを抑制しつつ、その溶接痕を良好に除去できる外板溶接用治具及びそれを用いた溶接方法を提供できる。
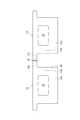
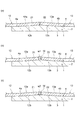
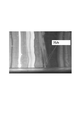
図1(a)は、本実施形態に係る外板溶接用治具の概略斜視図である。図1(b)は、図1(a)のIb−Ib線に沿った概略断面図である。 図2は、鉄道車両用外板が用いられる側構体の一部を示す概略図である。 図3は、本実施形態に係る溶接方法のフローチャートである。 図4(a)〜(c)は、溶接方法を説明するための図である。 図5(a)は、溶接方法を説明するための図である。図5(b)は、補強部材の概略側面図である。 図6は、突き合わせ工程S1、溶接工程S2、及び研磨工程S3に沿って金属板を一体化した状態を示す写真である。 図7(a)〜(c)は、比較例における溶接方法を説明するための図である。 図8は、比較例における溶接方法にて金属板を一体化した状態を示す写真である。
以下、図面を参照しながら、本発明の一側面に係る外板溶接用治具及びそれを用いた溶接方法の好適な実施形態について詳細に説明する。なお、以下の説明において、同一要素又は同一機能を有する要素には、同一符号を用いることとし、重複する説明は省略する。
まず、図1を参照しながら本実施形態に係る外板溶接用治具の構造について説明する。図1(a)は、本実施形態に係る外板溶接用治具の概略斜視図である。図1(b)は、図1(a)のIb−Ib線に沿った概略断面図である。図1(a)、(b)に示される外板溶接用治具1は、一対の外板用金属板12,13(図2及び図4を参照)を突き合わせ溶接する際に用いる裏当て部材である。外板溶接用治具1は、底面3及び載置面4を有する板状の本体部2を備えている。外板溶接用治具1は、例えば銅板を加工することにより形成される。なお、後述する図2等に示される外板用金属板12,13は、例えば、一辺数m、厚さ1.2mm〜2mm程度のステンレス鋼(例えばSUS301L又はSUS304等)からなっている。なお、外板用金属板12,13のそれぞれは、ステンレス鋼板に限られず、例えばアルミ合金板又はマグネシウム合金板等の軽合金板でもよい。
底面3は、載置台等に接触する面であり、平坦面であって略長方形状を呈している。例えば、底面3の短辺の長さは、外板用金属板12,13の厚さの10倍〜500倍程度である。本実施形態では、底面3の短辺の長さは200mm程度である。底面3の長辺の長さは、外板用金属板12,13に設けられる溶接部W(図2を参照)の長さに応じて設定される。例えば、底面3の長辺の長さは、外板用金属板12,13に設けられる溶接部Wの長さと同程度もしくは当該溶接部Wの長さよりも大きい。なお、平坦面とは、少なくとも段差が設けられていない滑らかな面である。また、底面3において短辺が延在する方向を本体部2の幅方向(以下では、単に「幅方向」と記載する)とし、底面3において長辺が延在する方向を本体部2の長さ方向(以下では、単に「長さ方向」と記載する)とする。加えて、幅方向及び長さ方向に直交する方向を、本体部2の厚さ方向(以下では、単に「厚さ方向」と記載する)とする。
載置面4は、一対の外板用金属板12,13(図2及び図4を参照)が載置される面であり、底面3の反対側に位置している。載置面4は、外板用金属板12における突き合わせ端部21(図4を参照)が載置される第1面4aと、外板用金属板13における突き合わせ端部22(図4を参照)が載置される第2面4bとを有している。第1面4aと第2面4bとは、それぞれ略長方形状を呈しており、且つ、山なりになるように構成されている。また、第1面4aと第2面4bとは、互いに連続するように設けられている。より具体的には、第1面4aと第2面4bとは、底面3の長手方向に沿って延在する中心線Cに沿って互いに連続している。第1面4aと第2面4bとは、中心線Cに対して互いに線対称となる形状を呈している。このため、第1面4a及び第2面4bの幅方向における長さは、それぞれ底面3の短辺の長さの半分(すなわち、外板用金属板12,13の厚さの5倍〜250倍程度)である。
第1面4aは、平坦面であって、底面3に対して傾斜面をなしている。具体的には、第1面4aは幅方向において本体部2の中心から端部に向かって下降するように傾斜しており、厚さ方向における第1面4aと底面3との間の距離は、本体部2の中心から端部に向かって徐々に短くなっている。第1面4aと底面3とがなす角度θ1(より具体的には、第1面4aと底面3に平行な仮想面Vとがなす角度θ1)は、例えば0.2°以上1°以下である。角度θ1は、0.5°以上0.9°以下であってもよい。幅方向において第1面4aの第2面4b側の端部における本体部2の厚さTは、例えば20mm程度である。また、幅方向において第1面4aの第2面4bと反対側の端部における本体部2の厚さは、例えば19mm程度である。本体部2の厚さTと、第1面4aの当該端部における本体部2の厚さは、第1面4aの幅方向における長さに応じて変化し得る。
第2面4bは、平坦面であって傾斜面をなしている。第1面4aと同様に、第2面4bは幅方向において本体部2の中心から端部に向かって下降するように傾斜しており、厚さ方向における第2面4bと底面3との間の距離は、本体部2の中心から端部に向かって徐々に短くなっている。第2面4bと底面3とがなす角度θ2(より具体的には、第2面4bと仮想面Vとがなす角度θ2)は、例えば0.2°以上1°以下である。角度θ2は、0.5°以上0.9°以下であってもよい。また、幅方向において第2面4bの第1面4aと反対側の端部における本体部2の厚さは、例えば19mm程度である。第2面4bの当該端部における本体部2の厚さは、第2面4bの幅方向における長さに応じて変化し得る。
上述したように、第1面4aと第2面4bとは、山なりになるように構成されていると共に、それぞれ上述した傾斜面をなしている。このため、第1面4a及び第2面4bによってなされる角部5は、底面3の反対側に向かって突出している。また、角部5は鈍角を呈しており、角部5の角度θは、例えば178°以上179.6°以下である。角度θが178°以上であり、且つ、例えば第1面4a及び第2面4bの幅方向における長さが上記範囲内であることにより、外板溶接用治具1によって生じた各外板用金属板の撓みを容易に修正できる。また、角度θが179.6°以下であり、且つ、例えば第1面4a及び第2面4bの幅方向における長さが上記範囲内であることにより、各外板用金属板の突き合わせ端部を良好に撓ませることができる。角度θは178°以上179.6°以下であれば任意の値であってよいが、178.2°以上であり179°以下であることが好ましい。
次に、図2を参照しながら本実施形態に係る外板溶接用治具1を用いた溶接方法を適用して作製された鉄道車両用外板の一例について説明する。図2は、鉄道車両用外板が用いられた側構体の一部を示す概略図である。図2に示されるように、外板11は、鉄道車両の側構体の一部を構成する部材であり、一対の外板用金属板12,13が溶接部W(詳細については、後述する)によって一体化されたものである。また外板11の表面には、一又は複数の補強部材が取り付けられている。
外板用金属板12は、例えばレーザ切断やプレス加工等によって切り出されたものである。外板用金属板12の中心部には、例えば略矩形状に刳り抜かれた開口部14が形成されている。この開口部14には強化ガラス等が嵌め込まれ、鉄道車両の窓部として機能する。外板用金属板12において、開口部14よりも下側の領域が腰部15aに相当し、開口部14よりも左右両側の領域が吹き寄せ部15bに相当し、開口部14よりも上側の領域が幕部15cに相当する。車両前後方向において、幕部15cの両端部は突出している。この突出した部分は、車両上下方向において約400mmの幅を有し、後述する図4に示される突き合わせ端部21に相当する。なお、外板用金属板12は、複数枚の金属板を一体化することによって形成されてもよい。
外板用金属板13は、外板用金属板12と同様に製造され、且つ、同様の形状を有している。このため、外板用金属板13は、開口部16と、腰部17aと、吹き寄せ部17bと、幕部17cとを有している。車両前後方向において、幕部17cの両端部は突出している。この突出した部分は、後述する図4に示される突き合わせ端部22に相当する。外板用金属板13は、外板用金属板12と同様に、複数枚の金属板を一体化することによって形成されてもよい。
溶接部Wは、母材である外板用金属板12,13と溶接ワイヤ等の溶加材とが一体化した部分であり、研磨処理が施される部分である。本実施形態では、溶接部Wは、幕部15cにおいて外板用金属板13側に突出した部分と、幕部17cにおいて外板用金属板12側に突出した部分との隣接部を接合している。溶接部Wによって一体化された幕部15,17cにおいて突出した部分は、側構体における出入口開口18の出入口上部を形成する。出入口開口18は、ドアが取り付けられる部分であり、その幅は例えば約1300mm〜1350mmである。
次に、図3〜図5を参照しながら本実施形態に係る外板溶接用治具1を用いて一対の外板用金属板12,13を突き合わせ溶接する溶接方法の一例を説明する。図3は、本実施形態に係る溶接方法のフローチャートである。図4(a)〜(c)及び図5(a)は、溶接方法を説明するための図である。図5(b)は、補強部材の概略側面図である。
まず、図3及び図4(a)に示されるように、各外板用金属板12,13を外板溶接用治具1の載置面4上に載置することによって、外板用金属板12,13を突き合わせる(突き合わせ工程S1)。突き合わせ工程S1では、まず、第1面4a上に外板用金属板12の突き合わせ端部21を載置する。これにより、突き合わせ端部21が第1面4aの傾斜に沿って撓む。また、第2面4b上に外板用金属板13の突き合わせ端部22を載置し、角部5上にて突き合わせ端部21,22を突き合わせる。これにより、突き合わせ端部22が第2面4bの傾斜に沿って撓む。
突き合わせ工程S1では、外板用金属板12の表面12a及び外板用金属板13の表面13aを露出させる。換言すると、外板用金属板12,13の表面12b,13b(第2表面)を外板溶接用治具1に接触させる。また、中心線C上においては、突き合わせ端部21,22のいずれも載置されないことが好ましい。例えば、突き合わせ端部21,22は、幅方向において所定の間隔(例えば、1mm程度)の隙間を空けて載置面4上に載置される。幅方向において、中心線Cと突き合わせ端部21との間隔は、中心線Cと突き合わせ端部22との間隔と同一または略同一であることが好ましい。なお、突き合わせ工程S1においては、突き合わせ端部21,22同士を突き合わせた後、各外板用金属板12,13は、移動しないように固定される。例えば、表面12a,13aのそれぞれに載置された銅板と、外板溶接用治具1とによって、各外板用金属板12,13を挟持固定する。
次に、突き合わせ端部21,22同士を突き合わせ溶接する(溶接工程S2)。溶接工程S2では、例えばアーク溶接法(具体的には、ミグ溶接法又はティグ溶接法)が実施される。これにより、図4(b)に示されるように角部5に溶接部Wを形成し、当該溶接部Wを介して外板用金属板12,13を一体化する。溶接工程S2では、突き合わせ端部21,22の撓み及び溶接中に添加された溶加材等に起因して、外板用金属板12の表面12a及び外板用金属板13の表面13aから盛り上がった突出部w1(溶接痕またはビードとも言う)が溶接部Wに形成される。突出部w1は、一体化された外板用金属板12,13において最も盛り上がった箇所に形成される。
次に、溶接部Wを研磨する(研磨工程S3)。研磨工程S3では、一体化された外板用金属板12,13を外板溶接用治具1上に載置した状態にて、表面12a,13a側から溶接部Wの突出部w1を研磨する。このため、突出部w1は、突き合わせ工程S1及び溶接工程S2にて外板溶接用治具1に接しない表面12a,13a側から研磨される。例えば、研磨機(サンダー)又は研磨ベルト等の研磨装置を用いて、突出部w1の研磨を実施する。このとき、突き合わせ端部21,22のそれぞれは上述したように撓んでいるので、突出部w1のみを良好に研磨できる。特に、溶接部Wにおける外板用金属板12,13との境界付近を、精密な調整を行うことなく研磨できる。この研磨工程S3により、図4(c)に示されるように、外板用金属板12の表面12a及び外板用金属板13の表面13aと実質的に段差等が形成されていない表面w2が、溶接部Wに形成される。なお、研磨工程S3は、手動で実施されてもよいし、自動で実施されてもよい。
図6は、突き合わせ工程S1、溶接工程S2、及び研磨工程S3に沿って実際に金属板を一体化した状態の写真である。図6において、破線で示した部分が溶接部である。図6に示されるように、一対の外板用金属板のそれぞれは、若干撓んでいる。研磨工程S3後において、溶接部の周囲には窪みなどが確認されなかった。これは、外板用金属板のそれぞれが撓んでいたことにより、研磨工程S3時に溶接部の突出部以外が偏って研磨されなかったためと推定できる。
図3に戻って、一体化された外板用金属板12,13に補強部材31を取り付ける(補強工程S4)。補強部材31は、断面ハット型を呈しており、チャネル部32及びフランジ部33,34を有している。補強工程S4では、一体化された外板用金属板12,13における表面12b,13bに補強部材31を取り付ける。より具体的には、補強部材31のフランジ部33,34を、少なくとも溶接部Wの周囲における外板用金属板12の表面12b及び外板用金属板13の表面13bに取り付ける。例えば、スポット溶接等によって、外板用金属板12,13と、一又は複数の補強部材31とを一体化する。本実施形態では、溶接部Wの延在方向と交差するように、補強部材31を外板用金属板12,13に取り付ける。これにより、補強部材31によって溶接部W及びその周辺において撓んでいる部分を修正し、表面12a,13a及び溶接部Wの表面w2を、略連続した平坦面にできる。なお、複数の補強部材31を取り付けることにより、後に形成される外板11の強度が向上すると共に、表面12a,13a及び溶接部Wの表面w2の平坦性が向上するため好ましい。
次に、外板11を形成する(外板形成工程S5)。外板形成工程S5では、開口部14の形成、及び開口部14へのガラスの嵌め込み等を外板用金属板12,13に施すことにより、外板11を形成する。
以下では、本実施形態に係る外板溶接用治具1を用いた溶接方法によって奏される作用効果を、図7に示される方法と比較しつつ説明する。図7(a)〜(c)は、比較例における溶接方法を説明するための図である。
図7(a)〜(c)に示されるように、比較例においては、平板形状を呈する裏当て部材41を用いている。比較例では、このような裏当て部材41を用いて、本実施形態における突き合わせ工程S1、溶接工程S2、及び研磨工程S3に準じた方法にて外板用金属板12,13を突き合わせ溶接し、且つ溶接部Wを研磨する。この場合、図7(c)に示されるように、溶接部Wの周囲に窪み51,52が形成されることがある。これらの窪み51,52は、溶接部Wの突出部w1を研磨中に、研磨装置の端部が外板用金属板12,13の表面12a,13aに接してしまうことによって生じる。図8は、比較例における溶接方法にて金属板を一体化した状態の写真である。図8において、破線で示した部分が溶接部である。図8に示されるように、一体化された外板用金属板における溶接部の周囲には、凹みが形成されていた。
これに対して、本実施形態に係る外板溶接用治具1によれば、一対の外板用金属板12,13が載置される載置面4が有する第1面4aと第2面4bとは山なりになるように構成され、且つ、第1面4aと第2面4bとによってなされる角部5が鈍角を呈している。このような外板溶接用治具1を用いると、外板溶接用治具1の載置面4上に一対の外板用金属板12,13における突き合わせ端部21,22をそれぞれ載置したとき、突き合わせ端部21,22を撓ませることができる。そして、突き合わせ端部21,22において実際に溶接される部分を、外板用金属板12,13において最も盛り上がった部分とすることができる。これにより、外板溶接用治具1を用いて外板用金属板12,13を突き合わせ溶接した後、一体化された外板用金属板12,13において最も盛り上がった部分である角部5に溶接部Wを形成できる。この場合、研磨装置等にて溶接部Wの突出部w1のみを研磨しやすくなり、溶接痕を良好に除去できる。加えて、研磨装置が外板用金属板12,13における溶接部W以外の箇所に接触しにくくなるので、外板11の表面に窪みなどが形成されにくくなる。したがって、外板溶接用治具1を用いて突き合わせ溶接を実施することによって、外板11の美観を損なうことを抑制しつつ、その溶接痕を良好に除去できる。
加えて、外板溶接用治具1を用いて溶接部Wにおける外板用金属板12,13との境界付近を、精密な調整を行うことなく研磨できる。これにより、突き合わせ溶接における作業性向上も実現できる。
また、角度θは、178°以上179.6°以下である。角度θが178°以上であるので、外板11における溶接部W及びその周囲の撓みを容易に修正できる。これにより、平板状の外板11を良好に形成できる。また、角度θが179.6°以下であるので、突き合わせ端部21,22を撓ませることができ、研磨装置等にて溶接部Wのみを確実に研磨できる。
また、本体部2は、載置面4の反対側に位置する底面3を有しており、第1面4aと第2面4bとのそれぞれは、底面3に対して傾斜面をなしており、第1面4aと底面3とがなす角度θ1と、第2面4bと底面3とがなす角度θ2とのそれぞれは、0.2°以上1°以下である。このため、各外板用金属板12,13の突き合わせ端部21,22を撓ませることができるので、突き合わせ端部21,22の変形量を平準化できる。これにより、突き合わせ端部21,22の撓みを容易に修正できる。
また、角度θ1と角度θ2とのそれぞれは、0.5°以上0.9°以下であってもよい。この場合、外板11における溶接部W及びその周囲の撓みをより容易に修正できると共に、研磨装置等にて溶接部Wのみをより確実に研磨できる。
また、第1面4aと第2面4bとは、中心線Cに沿って互いに連続しており、且つ、当該中心線Cに対して互いに線対称となる形状を呈している。このため、突き合わせ端部21,22同士の変形量を平準化できる。
また、研磨工程S3では、一体化された外板用金属板12,13を外板溶接用治具1上に載置した状態にて、溶接部Wを研磨している。このため、研磨工程S3中、一体化された外板用金属板12,13の撓みの修正が外板溶接用治具1によって妨害される。これにより、研磨工程S3中に溶接部Wのみを良好に研磨できる。
また、上記溶接方法は、研磨工程S3後、一体化された外板用金属板12,13の表面12b,13bに補強部材31を取り付ける補強工程S4を備えている。このため、補強された平板状の外板11を提供できる。
本発明に係る外板溶接用治具及びそれを用いた溶接方法は上記実施形態に限定されない。例えば、上記実施形態では第1面4a及び第2面4bの両方が、底面3に対する傾斜面をなしているが、これに限られない。例えば、第1面4a及び第2面4bの一方のみが、底面3に対する傾斜面をなしてもよい。この場合であっても、第1面4aと第2面4bとによって角部5がなされるので、上記実施形態と同様の作用効果が奏される。したがって本発明では、第1面4a及び第2面4bの一方のみが底面3に対する傾斜面をなす場合であっても、第1面4aと第2面4bとは山なりになるように構成すると解釈してもよい。
また、上記実施形態では第1面4a及び第2面4bは、中心線Cに対して互いに線対称であるが、これに限られない。例えば、第1面4a及び第2面4bが所定の直線に沿って互いに連続している場合、第1面4a及び第2面4bは、当該直線に対して互いに線対称となる形状を呈してもよい。もしくは、第1面4a及び第2面4bは、中心線C以外の任意の線に対して線対称であってもよいし、線対称でなくてもよい。加えて、第1面4a及び第2面4bは、必ずしも互いに連続していなくてもよい。
また、上記実施形態では補強部材31として断面ハット型を呈する部材が用いられているが、これに限られない。例えば、補強部材は板形状を呈してもよい。また、溶接部Wの延在方向に沿った補強部材を外板の表面に取り付けてもよい。
1…外板溶接用治具、2…本体部、3…底面、4…載置面、4a…第1面、4b…第2面、5…角部、11…外板、12,13…外板用金属板、12a,13a…表面、12b,13b…表面、21,22…突き合わせ端部、31…補強部材、41…裏当て部材、51,52…窪み、V…仮想面、W…溶接部、w1…突出部、w2…表面、θ,θ1,θ2…角度。

Claims (4)

  1. 一対の外板用金属板を突き合わせ溶接する際に用いる裏当て部材である外板溶接用治具であって、一対の外板用金属板が載置される載置面を有する板状の本体部を備えており、前記載置面は、一方の前記外板用金属板における突き合わせ端部が載置される第1面と、他方の前記外板用金属板における突き合わせ端部が載置される第2面とを有し、前記第1面と前記第2面とは山なりになるように構成され、且つ、前記第1面と前記第2面とによってなされる角部が鈍角を呈する前記外板溶接用治具を用いて一対の前記外板用金属板を突き合わせ溶接する溶接方法であって、
    前記第1面上に一方の前記外板用金属板の前記突き合わせ端部を載置すると共に、前記第2面上に他方の前記外板用金属板の前記突き合わせ端部を載置し、前記突き合わせ端部同士を突き合わせる突き合わせ工程と、
    前記突き合わせ端部同士を溶接することによって、前記角部に形成される溶接部を介して一対の前記外板用金属板を一体化する溶接工程と、
    一体化された前記外板用金属板において、前記溶接工程にて前記外板溶接用治具に接していない第1表面側から前記溶接部に含まれると共に前記第1表面から突出する突出部を研磨する研磨工程と、
    を備え、
    前記研磨工程では、一体化された前記外板用金属板を前記外板溶接用治具上に載置した状態にて、前記突出部を研磨する、
    溶接方法。
  2. 前記研磨工程後、一体化された前記外板用金属板における前記第1表面と反対側の第2表面に補強部材を取り付ける補強工程をさらに備える、請求項1に記載の溶接方法。
  3. 一対の外板用金属板を突き合わせ溶接する際に用いる裏当て部材である外板溶接用治具を用いた鉄道車両用外板の製造方法であって、前記外板溶接用治具は、一対の外板用金属板が載置される載置面を有する板状の本体部を備えており、前記載置面は、一方の前記外板用金属板における突き合わせ端部が載置される第1面と、他方の前記外板用金属板における突き合わせ端部が載置される第2面とを有し、前記第1面と前記第2面とは山なりになるように構成され、且つ、前記第1面と前記第2面とによってなされる角部が鈍角を呈しており、
    前記第1面上に一方の前記外板用金属板の前記突き合わせ端部を載置すると共に、前記第2面上に他方の前記外板用金属板の前記突き合わせ端部を載置し、前記突き合わせ端部同士を突き合わせる突き合わせ工程と、
    前記突き合わせ端部同士を溶接することによって、前記角部に形成される溶接部を介して一対の前記外板用金属板を一体化する溶接工程と、
    一体化された前記外板用金属板において、前記溶接工程にて前記外板溶接用治具に接していない第1表面側から前記溶接部に含まれると共に前記第1表面から突出する突出部を研磨する研磨工程と、
    を備え、
    前記研磨工程では、一体化された前記外板用金属板を前記外板溶接用治具上に載置した状態にて、前記突出部を研磨する、
    製造方法。
  4. 前記研磨工程後、一体化された前記外板用金属板における前記第1表面と反対側の第2表面に補強部材を取り付ける補強工程をさらに備える、請求項3に記載の製造方法。
JP2017004341A 2017-01-13 2017-01-13 外板溶接用治具を用いた溶接方法及び外板溶接用治具を用いた鉄道車両用外板の製造方法 Active JP6887254B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2017004341A JP6887254B2 (ja) 2017-01-13 2017-01-13 外板溶接用治具を用いた溶接方法及び外板溶接用治具を用いた鉄道車両用外板の製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2017004341A JP6887254B2 (ja) 2017-01-13 2017-01-13 外板溶接用治具を用いた溶接方法及び外板溶接用治具を用いた鉄道車両用外板の製造方法

Publications (2)

Publication Number Publication Date
JP2018111121A JP2018111121A (ja) 2018-07-19
JP6887254B2 true JP6887254B2 (ja) 2021-06-16

Family

ID=62910689

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2017004341A Active JP6887254B2 (ja) 2017-01-13 2017-01-13 外板溶接用治具を用いた溶接方法及び外板溶接用治具を用いた鉄道車両用外板の製造方法

Country Status (1)

Country Link
JP (1) JP6887254B2 (ja)

Families Citing this family (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN118003148A (zh) * 2024-02-21 2024-05-10 中国葛洲坝集团机械船舶有限公司 桥梁板单元生产线及基于该生产线的桥梁板单元生产方法

Also Published As

Publication number Publication date
JP2018111121A (ja) 2018-07-19

Similar Documents

Publication Publication Date Title
CN113329826A (zh) 镀锌多管形梁及其连续成型方法
CN106794554B (zh) 焊接结构构件以及其制造方法
CN106163728A (zh) 激光焊接方法
CN105728970B (zh) 焊接结构体的制造方法
EP3257612B1 (en) Lap fillet arc-welded joint
JP2012135796A (ja) 突き合わせ溶接方法
CN107735207A (zh) 用于生产金属板料的方法和设备
JP6442863B2 (ja) 溶接装置、溶接方法及び溶接部品加工装置
JP2018111121A (ja) 外板溶接用治具及びそれを用いた溶接方法
JP5656220B2 (ja) レーザ溶接h形鋼の製造方法
KR20250143130A (ko) 금속 접합기 시스템, 관련 방법, 및 제품
JP2010083213A (ja) 鉄道車両
KR102290783B1 (ko) 금속소재 성형방법 및 금속소재 성형장치
WO2015182401A1 (ja) 骨格構造体及びその製造方法
JP2017019305A (ja) 鉄道車両構体及びその製造方法
JP3929816B2 (ja) ヘアライン加工方法
JP2018130744A (ja) ブーム若しくはジブの製造方法
JP2716956B2 (ja) 自動車アウターパネルの製造方法
JPH079135A (ja) 板部材の結合方法
JPS5950435B2 (ja) 金属ストリップの連続処理製造ラインにおける金属ストリップ端部の接合方法
JP6899253B2 (ja) レーザ溶接方法
JP2003136243A (ja) アルミニウム系母材を用いた重ね継手構造とその溶接方法
CN1714220A (zh) 镀锌钢板的焊接体、钢制门以及焊接体的焊接方法
JP2015188888A (ja) レーザ溶接方法
KR102518779B1 (ko) 자동차용 도어프레임 용접방법

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20191211

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20201201

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20201130

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20210113

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20210316

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20210412

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20210511

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20210518

R150 Certificate of patent or registration of utility model

Ref document number: 6887254

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150