JP6920428B2 - 厚さ拡張および切削加工型パイプを利用したジョイントフランジおよびその製造方法 - Google Patents
厚さ拡張および切削加工型パイプを利用したジョイントフランジおよびその製造方法 Download PDFInfo
- Publication number
- JP6920428B2 JP6920428B2 JP2019520555A JP2019520555A JP6920428B2 JP 6920428 B2 JP6920428 B2 JP 6920428B2 JP 2019520555 A JP2019520555 A JP 2019520555A JP 2019520555 A JP2019520555 A JP 2019520555A JP 6920428 B2 JP6920428 B2 JP 6920428B2
- Authority
- JP
- Japan
- Prior art keywords
- pipe
- flange
- thickness expansion
- thickness
- groove
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000005520 cutting process Methods 0.000 title claims description 43
- 238000004519 manufacturing process Methods 0.000 title claims description 25
- 239000011324 bead Substances 0.000 claims description 50
- 238000009434 installation Methods 0.000 claims description 33
- 238000000465 moulding Methods 0.000 claims description 25
- 238000012545 processing Methods 0.000 claims description 20
- 238000000034 method Methods 0.000 claims description 18
- 238000007789 sealing Methods 0.000 claims description 12
- 238000002788 crimping Methods 0.000 claims description 8
- 230000002093 peripheral effect Effects 0.000 claims description 8
- 239000003507 refrigerant Substances 0.000 claims description 7
- 238000004512 die casting Methods 0.000 claims description 6
- 239000012530 fluid Substances 0.000 claims description 5
- 238000012546 transfer Methods 0.000 claims description 5
- 230000008878 coupling Effects 0.000 claims description 4
- 238000010168 coupling process Methods 0.000 claims description 4
- 238000005859 coupling reaction Methods 0.000 claims description 4
- 230000008569 process Effects 0.000 description 8
- 238000013459 approach Methods 0.000 description 4
- 230000006835 compression Effects 0.000 description 3
- 238000007906 compression Methods 0.000 description 3
- 238000001816 cooling Methods 0.000 description 2
- 238000003466 welding Methods 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 235000012438 extruded product Nutrition 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 238000005242 forging Methods 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/24—Perforating, i.e. punching holes
- B21D28/32—Perforating, i.e. punching holes in other articles of special shape
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L23/00—Flanged joints
- F16L23/02—Flanged joints the flanges being connected by members tensioned axially
- F16L23/032—Flanged joints the flanges being connected by members tensioned axially characterised by the shape or composition of the flanges
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D17/00—Pressure die casting or injection die casting, i.e. casting in which the metal is forced into a mould under high pressure
- B22D17/20—Accessories: Details
- B22D17/22—Dies; Die plates; Die supports; Cooling equipment for dies; Accessories for loosening and ejecting castings from dies
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D19/00—Flanging or other edge treatment, e.g. of tubes
- B21D19/02—Flanging or other edge treatment, e.g. of tubes by continuously-acting tools moving along the edge
- B21D19/04—Flanging or other edge treatment, e.g. of tubes by continuously-acting tools moving along the edge shaped as rollers
- B21D19/046—Flanging or other edge treatment, e.g. of tubes by continuously-acting tools moving along the edge shaped as rollers for flanging edges of tubular products
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/24—Perforating, i.e. punching holes
- B21D28/34—Perforating tools; Die holders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D39/00—Application of procedures in order to connect objects or parts, e.g. coating with sheet metal otherwise than by plating; Tube expanders
- B21D39/04—Application of procedures in order to connect objects or parts, e.g. coating with sheet metal otherwise than by plating; Tube expanders of tubes with tubes; of tubes with rods
- B21D39/046—Connecting tubes to tube-like fittings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D17/00—Pressure die casting or injection die casting, i.e. casting in which the metal is forced into a mould under high pressure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D17/00—Pressure die casting or injection die casting, i.e. casting in which the metal is forced into a mould under high pressure
- B22D17/20—Accessories: Details
- B22D17/22—Dies; Die plates; Die supports; Cooling equipment for dies; Accessories for loosening and ejecting castings from dies
- B22D17/2263—Dies; Die plates; Die supports; Cooling equipment for dies; Accessories for loosening and ejecting castings from dies having tubular die cavities
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L23/00—Flanged joints
- F16L23/02—Flanged joints the flanges being connected by members tensioned axially
- F16L23/024—Flanged joints the flanges being connected by members tensioned axially characterised by how the flanges are joined to, or form an extension of, the pipes
- F16L23/028—Flanged joints the flanges being connected by members tensioned axially characterised by how the flanges are joined to, or form an extension of, the pipes the flanges being held against a shoulder
- F16L23/0283—Flanged joints the flanges being connected by members tensioned axially characterised by how the flanges are joined to, or form an extension of, the pipes the flanges being held against a shoulder the collar being integral with the pipe
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L23/00—Flanged joints
- F16L23/16—Flanged joints characterised by the sealing means
- F16L23/18—Flanged joints characterised by the sealing means the sealing means being rings
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L23/00—Flanged joints
- F16L23/02—Flanged joints the flanges being connected by members tensioned axially
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L39/00—Joints or fittings for double-walled or multi-channel pipes or pipe assemblies
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Flanged Joints, Insulating Joints, And Other Joints (AREA)
- Forging (AREA)
- Branch Pipes, Bends, And The Like (AREA)
- Gasket Seals (AREA)
Description
本発明に関する背景技術は、大韓民国公開特許公報第10−2012−0088362号(2012.08.08、発明の名称:車両用ジョイントフランジ)が提示されている。
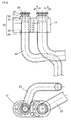
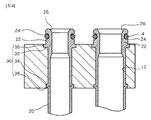
ジョイントフランジ100は、フランジ10の装着孔12に設置されたパイプ20のシーリング溝24にOリング4が装着された状態で対象物フランジ2の孔に挿入設置されて、締結部材6を通じて対象物フランジ2を貫通してフランジ10の締結孔14に締結されることによって、対象物フランジ2と相互に組み立てられてパイプ20と連結パイプ8が相互に連結されて冷媒などの流体が移送される。
結合部30はパイプ20とフランジ10に設けられ、パイプ20をフランジ10に固定する構成である。
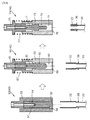
第1拡張溝54、第2拡張溝64および第3拡張溝74に行くほどパイプ20の一端部の長さは短くなりつつ、厚さは次第に拡張される。すなわち、フォーミング成形部材40によりパイプ20の一端部の長さが次第に短くなりつつ、それだけの体積が厚さに転換されながら厚さ拡張部22の厚さが増進されるのである。
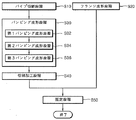
フランジ成形段階S20は、パイプ20を設置するための装着孔12を有するフランジ10をダイカストで成形する段階である。
Claims (8)
- 装着孔が一つ以上形成され、結合用締結孔が形成されるフランジ:
前記装着孔に設置されて冷媒を含んだ流体を移送するパイプ;および
前記パイプと前記フランジに設けられ、前記パイプを前記フランジに固定する結合部;を含み、
前記パイプには前記装着孔に差し込まれるようにバンピング成形によって上側部位の厚さが拡張形成される厚さ拡張部が備えられ、
前記厚さ拡張部の周りには切削加工でOリングが設置されるシーリング溝が形成されることを特徴とする、厚さ拡張および切削加工型パイプを利用したジョイントフランジ。 - 前記結合部は、
前記フランジの装着孔の上側縁に陥没形成される第1設置溝;
前記フランジの装着孔の下側縁に陥没形成される第2設置溝;
前記厚さ拡張部の下側周りに切削加工で形成される第1ビーズ;および
前記パイプが前記装着孔に挿入されて前記第1ビーズが前記第1設置溝に係止状態で、前記パイプの下端部を圧着して前記第2設置溝に密着させて前記パイプを前記フランジに固定する第2ビーズ;を含むことを特徴とする、請求項1に記載の厚さ拡張および切削加工型パイプを利用したジョイントフランジ。 - 前記厚さ拡張部は前記パイプの上端の長さを減らしつつ、内径と外径をそれぞれ広げて形成され、
前記厚さ拡張部の上側の内周面には外側に次第に内径が拡張形成される傾斜設置面が形成されることを特徴とする、請求項2に記載の厚さ拡張および切削加工型パイプを利用したジョイントフランジ。 - 前記パイプは、フォーミング成形部材によって多数のバンピング工程を経て前記厚さ拡張部と前記第1ビーズが形成されることを特徴とする、請求項2に記載の厚さ拡張および切削加工型パイプを利用したジョイントフランジ。
- パイプを準備して設定長さに切断するパイプ切断段階;
前記パイプを設置するための装着孔を有するフランジをダイカストで成形するフランジ成形段階;
前記パイプの一端部の厚さを拡張させた厚さ拡張部をバンピング成形して前記フランジに係止される第1ビーズを成形するバンピング成形段階;
前記厚さ拡張部の周りを切削加工してOリングが設置されるシーリング溝を形成する切削加工段階;
前記厚さ拡張部の一部分である前記第1ビーズが前記フランジの装着孔の内側に差し込まれるように、前記パイプを前記フランジの装着孔に挿入設置し、前記パイプの他端部を圧着して第2ビーズを形成して前記フランジの下端部に圧着固定する固定段階;を含むことを特徴とする、厚さ拡張および切削加工型パイプを利用したジョイントフランジ製造方法。 - 前記バンピング成形段階は、
第1進入溝、第1拡張溝およびビーズ加工溝が形成された第1パンチ部材を利用して、前記パイプの一端部を収容して前記パイプの外径を外側に拡張させて前記厚さ拡張部を形成し、前記第1ビーズを形成する第1バンピング成形段階;
前記第1バンピング成形段階後に第2進入溝と第2拡張溝が形成された第2パンチ部材を利用して、前記パイプの一端部を収容して前記厚さ拡張部の内径を内側に拡張させる第2バンピング成形段階;および
前記第2バンピング成形段階後に第3進入溝と第3拡張溝が形成された第3パンチ部材を利用して、前記パイプの一端部を収容して前記厚さ拡張部の内径を内側にさらに拡張させる第3バンピング成形段階;を含むことを特徴とする、請求項5に記載の厚さ拡張および切削加工型パイプを利用したジョイントフランジ製造方法。 - 前記フランジには前記第1ビーズが装着設置される第1設置溝が形成され、前記第2ビーズが装着設置される第2設置溝が形成され、
前記パイプの一端部は前記第1パンチ部材、前記第2パンチ部材および前記第3パンチ部材に行くほど次第に長さが短くなりつつ、前記厚さ拡張部の厚さが厚くなることを特徴とする、請求項6に記載の厚さ拡張および切削加工型パイプを利用したジョイントフランジ製造方法。 - 前記厚さ拡張部の上側の内周面には端部に行くほど次第に内径が外側に拡張形成される傾斜設置面が形成され、
前記傾斜設置面のいずれか一つの傾斜角度は垂直ラインに対して25〜35度を形成することを特徴とする、請求項6に記載の厚さ拡張および切削加工型パイプを利用したジョイントフランジ製造方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020160135340A KR101757773B1 (ko) | 2016-10-18 | 2016-10-18 | 두께 확장 및 절삭 가공형 파이프를 이용한 조인트 플랜지 제조방법 |
| KR10-2016-0135340 | 2016-10-18 | ||
| PCT/KR2017/011525 WO2018074836A1 (ko) | 2016-10-18 | 2017-10-18 | 두께 확장 및 절삭 가공형 파이프를 이용한 조인트 플랜지 및 그 제조방법 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2020502434A JP2020502434A (ja) | 2020-01-23 |
| JP6920428B2 true JP6920428B2 (ja) | 2021-08-18 |
Family
ID=59358537
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019520555A Active JP6920428B2 (ja) | 2016-10-18 | 2017-10-18 | 厚さ拡張および切削加工型パイプを利用したジョイントフランジおよびその製造方法 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US11697145B2 (ja) |
| JP (1) | JP6920428B2 (ja) |
| KR (1) | KR101757773B1 (ja) |
| CN (1) | CN109844388B (ja) |
| WO (1) | WO2018074836A1 (ja) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108080495B (zh) * | 2018-03-01 | 2024-09-20 | 开平市名家卫浴有限公司 | 一种毛巾支架的冲孔模具及制造方法 |
| CN113028689A (zh) * | 2019-12-05 | 2021-06-25 | 杭州三花研究院有限公司 | 管路转接装置、管路转接组件及空调系统 |
| CN113048786B (zh) * | 2021-04-26 | 2022-12-27 | 深圳皓南科技有限公司 | 一种便于拆装的海绵锆还原炉用过道装置 |
| US20230191542A1 (en) * | 2021-12-17 | 2023-06-22 | Hanon Systems | Manufacturing process for forming a sharp feature in an axial sealing fluid transport fitting |
| CN114653841A (zh) * | 2022-03-31 | 2022-06-24 | 江苏常宝普莱森钢管有限公司 | 一种钢管螺纹加工工装及工艺 |
| JP7571097B2 (ja) * | 2022-09-29 | 2024-10-22 | 本田技研工業株式会社 | 二酸化炭素除去装置 |
| CN117161348A (zh) * | 2023-08-13 | 2023-12-05 | 宁波力劲智能铸造研究院有限公司 | 一种衬套外管挤压铸造成形模具及成型方法 |
| CN118437828B (zh) * | 2024-05-21 | 2025-08-26 | 中广核核电运营有限公司 | 一种锁杯冲压成型装置及方法 |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2675535B2 (ja) * | 1995-03-27 | 1997-11-12 | 株式会社サンライズテクノ | フランジ付軸シール型ニップル |
| DE19614196B4 (de) * | 1995-04-14 | 2007-12-06 | Denso Corp., Kariya | Verfahren und Vorrichtung zur Herstellung eines Rohres |
| JPH1113960A (ja) * | 1997-06-19 | 1999-01-22 | Mitoyo:Kk | フランジ継手及びその成形方法 |
| JP3956495B2 (ja) * | 1998-07-27 | 2007-08-08 | 株式会社デンソー | 配管継手およびその製造方法 |
| IT1308447B1 (it) * | 1999-04-21 | 2001-12-17 | Dayco Europe Srl | Unita' tubo-flangia per un circuito a fluido, particolarmente unimpianto di climatizzazione di un autoveicolo, e relativo procedimento |
| EP1284694B1 (en) * | 2000-05-30 | 2005-04-06 | Firma Ortopedyczna "Medort" S.A. | Rehabilitation device for persons with paresis of lower limbs enabling them to walk |
| US6908117B1 (en) * | 2000-10-06 | 2005-06-21 | Hutchinson Fts, Inc. | Block-conduit connection alignment device |
| EP1387119B1 (en) * | 2002-03-27 | 2006-10-18 | Ohtsuka Co., Ltd. | Manufacturing method for a flange coupling |
| JP3821064B2 (ja) | 2002-07-01 | 2006-09-13 | 株式会社デンソー | 配管継手構造およびその製造方法 |
| JP3952991B2 (ja) * | 2002-07-22 | 2007-08-01 | 株式会社デンソー | 両端に継手部分を有する配管の製造方法 |
| KR200365026Y1 (ko) * | 2004-07-14 | 2004-10-19 | 이방수 | 차량용 에어컨 호스의 결합구조 |
| JP4594714B2 (ja) * | 2004-12-07 | 2010-12-08 | サンデン株式会社 | 配管継手構造およびその製造方法 |
| JP5012476B2 (ja) * | 2007-12-11 | 2012-08-29 | 株式会社デンソー | 冷媒配管の製造方法 |
| KR101060614B1 (ko) * | 2009-03-11 | 2011-08-31 | 르노삼성자동차 주식회사 | 자동차용 에어컨 시스템 |
| KR101342943B1 (ko) * | 2010-11-30 | 2013-12-18 | 한라비스테온공조 주식회사 | 파이프 접속 조인트 |
| KR101742630B1 (ko) | 2011-01-31 | 2017-06-01 | 한온시스템 주식회사 | 차량용 조인트 플랜지 |
| JP5957387B2 (ja) * | 2012-01-24 | 2016-07-27 | 株式会社ユーテック | 接続面を備えた継手と管継手を備えた管及びそれらで構成した配管構造 |
| US8925581B2 (en) * | 2012-07-30 | 2015-01-06 | Ford Global Technologies, Llc | Hydraulic suction line |
| KR101499344B1 (ko) * | 2013-09-12 | 2015-03-04 | 조현철 | 워터해머 충격 흡수기용 파이프의 니플 제작방법 |
| CN203572302U (zh) * | 2013-11-21 | 2014-04-30 | 上海双桦汽车零部件股份有限公司 | 汽车空调蒸发器管端接头结构 |
-
2016
- 2016-10-18 KR KR1020160135340A patent/KR101757773B1/ko active Active
-
2017
- 2017-10-18 JP JP2019520555A patent/JP6920428B2/ja active Active
- 2017-10-18 WO PCT/KR2017/011525 patent/WO2018074836A1/ko not_active Ceased
- 2017-10-18 CN CN201780064347.4A patent/CN109844388B/zh active Active
- 2017-10-18 US US16/338,541 patent/US11697145B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| KR101757773B1 (ko) | 2017-07-14 |
| US20190232355A1 (en) | 2019-08-01 |
| WO2018074836A1 (ko) | 2018-04-26 |
| US11697145B2 (en) | 2023-07-11 |
| CN109844388B (zh) | 2021-11-19 |
| JP2020502434A (ja) | 2020-01-23 |
| CN109844388A (zh) | 2019-06-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101757773B1 (ko) | 두께 확장 및 절삭 가공형 파이프를 이용한 조인트 플랜지 제조방법 | |
| CN101839380B (zh) | 管接头 | |
| US7810848B2 (en) | Pipe joint and pipe joint structure having the same and method of using the same | |
| CN111350891B (zh) | 利用紧弯技术的金属密封配装件 | |
| JP6513217B2 (ja) | 閉塞用弾性体、空気調和装置、及び閉塞方法 | |
| KR101889732B1 (ko) | 플라스틱 밀봉 부속품 | |
| BR112014016012A2 (pt) | encaixe de conjunto de linha de refrigeração e método de uso do mesmo para unir linhas de refrigeração umas às outras | |
| US20170307299A1 (en) | Combination heat sink and heat pipe assembly | |
| EP2112414A1 (en) | Housing-shaped pipe joint | |
| KR101586567B1 (ko) | 금속 시일 구조용 블록 피팅 | |
| JP2006132653A (ja) | 二重管、二重管の製造方法、二重管の支持部材 | |
| WO2008077013A2 (en) | Connection of tubes for air conditioning and seal adapted thereto | |
| JP2007231985A (ja) | 配管フランジ継手 | |
| JP2009063090A (ja) | フレア式管接続構造、弁、フレア式管継手及び冷凍装置 | |
| KR20250072351A (ko) | 파이프 블록을 포함하는 배관 시스템 | |
| JP6416928B2 (ja) | 熱交換器のためのマニホールド | |
| KR101604675B1 (ko) | 파이프 접속 조인트 | |
| JP2008101788A (ja) | 冷凍サイクルの配管用継手 | |
| JP2004138279A (ja) | 配管接続用コネクタ | |
| CN100460743C (zh) | 管道接头装置及其制造方法 | |
| WO2020154180A1 (en) | Support assembly for finned tube type heat exchangers | |
| KR20070102453A (ko) | 레듀싱커플링 및 이를 이용한 관연결구조 | |
| JP2012233545A (ja) | 配管用継手 | |
| TWI451061B (zh) | 散熱模組及其製造方法 | |
| KR101069979B1 (ko) | 공조시스템의 배관 연결구조 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20190411 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20200512 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20200731 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20201215 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20210629 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20210726 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6920428 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |