JP6983064B2 - 吸収性物品の製造方法及び吸収性物品製造装置 - Google Patents
吸収性物品の製造方法及び吸収性物品製造装置 Download PDFInfo
- Publication number
- JP6983064B2 JP6983064B2 JP2017253522A JP2017253522A JP6983064B2 JP 6983064 B2 JP6983064 B2 JP 6983064B2 JP 2017253522 A JP2017253522 A JP 2017253522A JP 2017253522 A JP2017253522 A JP 2017253522A JP 6983064 B2 JP6983064 B2 JP 6983064B2
- Authority
- JP
- Japan
- Prior art keywords
- absorbent article
- angle
- processing
- unit
- motor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- A—HUMAN NECESSITIES
- A61—MEDICAL OR VETERINARY SCIENCE; HYGIENE
- A61F—FILTERS IMPLANTABLE INTO BLOOD VESSELS; PROSTHESES; DEVICES PROVIDING PATENCY TO, OR PREVENTING COLLAPSING OF, TUBULAR STRUCTURES OF THE BODY, e.g. STENTS; ORTHOPAEDIC, NURSING OR CONTRACEPTIVE DEVICES; FOMENTATION; TREATMENT OR PROTECTION OF EYES OR EARS; BANDAGES, DRESSINGS OR ABSORBENT PADS; FIRST-AID KITS
- A61F13/00—Bandages or dressings; Absorbent pads
- A61F13/15—Absorbent pads, e.g. sanitary towels, swabs or tampons for external or internal application to the body; Supporting or fastening means therefor; Tampon applicators
Landscapes
- Health & Medical Sciences (AREA)
- Epidemiology (AREA)
- Engineering & Computer Science (AREA)
- Biomedical Technology (AREA)
- Heart & Thoracic Surgery (AREA)
- Vascular Medicine (AREA)
- Life Sciences & Earth Sciences (AREA)
- Animal Behavior & Ethology (AREA)
- General Health & Medical Sciences (AREA)
- Public Health (AREA)
- Veterinary Medicine (AREA)
- Absorbent Articles And Supports Therefor (AREA)
Description
ある吸収性物品を製造するために、前記ある吸収性物品に係る資材を、張力を付与した状態で搬送方向に沿って搬送する搬送工程と、
前記搬送方向における第1位置において、第1モータにより第1回転軸回りに回転する第1加工部を用いて、前記回転基準位置から前記所定回転軸回りに第1回転角度だけ回転した第1角度位置に対応する前記第1モータの回転位置にて、前記資材に第1加工を行う第1加工工程と、
前記搬送方向における第2位置において、第2モータにより第2回転軸回りに回転する第2加工部を用いて、前記回転基準位置から前記所定回転軸回りに第2回転角度だけ回転した第2角度位置に対応する前記第2モータの回転位置にて、前記資材に第2加工を行う第2加工工程と、
前記張力が解除された前記資材において、前記第1加工が施された部位と前記第2加工が施された部位とが所定の位置関係となるように、前記第2角度位置を調整する角度調整工程と、
前記角度調整工程の後に、前記第1角度位置と調整後の前記第2角度位置との相対角度を特定可能な情報を記憶する記憶工程と、
を有する製造方法によって、前記ある吸収性物品を製造し、
前記ある吸収性物品を製造した後に、他の吸収性物品を製造し、
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際に、前記情報を用いて、前記第2角度位置を設定することを特徴とする吸収性物品の製造方法である。
ある吸収性物品を製造するために、前記ある吸収性物品に係る資材を、張力を付与した状態で搬送方向に沿って搬送する搬送工程と、
前記搬送方向における第1位置において、第1モータにより第1回転軸回りに回転する第1加工部を用いて、前記回転基準位置から前記所定回転軸回りに第1回転角度だけ回転した第1角度位置に対応する前記第1モータの回転位置にて、前記資材に第1加工を行う第1加工工程と、
前記搬送方向における第2位置において、第2モータにより第2回転軸回りに回転する第2加工部を用いて、前記回転基準位置から前記所定回転軸回りに第2回転角度だけ回転した第2角度位置に対応する前記第2モータの回転位置にて、前記資材に第2加工を行う第2加工工程と、
前記張力が解除された前記資材において、前記第1加工が施された部位と前記第2加工が施された部位とが所定の位置関係となるように、前記第2角度位置を調整する角度調整工程と、
前記角度調整工程の後に、前記第1角度位置と調整後の前記第2角度位置との相対角度を特定可能な情報を記憶する記憶工程と、
を有する製造方法によって、前記ある吸収性物品を製造し、
前記ある吸収性物品を製造した後に、他の吸収性物品を製造し、
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際に、前記情報を用いて、前記第2角度位置を設定することを特徴とする吸収性物品の製造方法。
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造するまで、前記第1モータに設けられたエンコーダー、及び前記第2モータに設けられたエンコーダーは通電状態にあることが望ましい。
前記記憶工程において、前記情報を記憶する際の、前記第1モータ及び前記第2モータの角度位置を記憶し、
前記第1モータに設けられたエンコーダー、及び前記第2モータに設けられたエンコーダーが非通電状態の際に、前記第1モータ及び前記第2モータをそれぞれ回転不能に拘束する拘束工程を有することが望ましい。
前記ある吸収性物品を製造した後に、前記他の吸収性物品を製造する際には、前記第2加工部に換えて他の加工部を用い、
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際には、前記他の加工部に換えて再度前記第2加工部を用いることが望ましい。
前記ある吸収性物品に係る資材に付与する張力を調整する張力調整工程を更に有し、
前記張力調整工程の後に、前記角度調整工程を実行することが望ましい。
前記資材の搬送速度を調整する速度調整工程を更に有し、
前記速度調整工程の後に、前記角度調整工程を実行することが望ましい。
前記搬送工程では、資材ロールから繰り出された前記資材を搬送し、
前記資材ロールを新しい資材ロールに交換する交換工程を有し、
前記交換工程の後に、前記角度調整工程を実行することが望ましい。
前記第2加工部を備えた第2加工ユニットは加熱部を備え、
前記加熱部の加熱温度を調整する温度調整工程を更に有し、
前記記憶工程において、調整後の前記加熱温度を記憶し、
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際に、前記加熱部は、記憶された前記加熱温度にて加熱することが望ましい。
前記第2加工部を備えた第2加工ユニットは加圧部を備え、
前記加圧部の加圧力を調整する加圧力調整工程を更に有し、
前記記憶工程において、調整後の前記加圧力を記憶し、
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際に、前記加圧部は、記憶された前記加圧力にて加圧することが望ましい。
前記搬送方向における第3位置において、第3加工部用いて、前記回転基準位置から前記所定回転軸回りに第3回転角度だけ回転したタイミングにて、接着剤を前記資材に塗布する第3加工工程を更に有し、
前記張力が解除された前記資材において、前記第1加工が施された部位と前記接着剤が塗布された部位とが所定の位置関係となるように、第3角度位置を調整する他の角度調整工程を更に有し、
前記情報は、前記第1角度位置と調整後の前記第3角度位置との相対角度を特定可能な情報が含まれ、
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際に、前記情報を用いて、前記第3角度位置を設定することが望ましい。
前記記憶工程においては、前記第1角度位置と、前記他の吸収性物品を製造する前の前記ある吸収性物品を製造する際に行われた前記角度調整工程のうち、最後の前記角度調整工程において調整された前記第2角度位置と、の相対角度を特定可能な情報として記憶することが望ましい。
吸収性物品を製造するために、前記吸収性物品に係る資材を、張力を付与した状態で搬送方向に沿って搬送する搬送機構と、
第1モータ及び該第1モータにより第1回転軸回りに回転する第1加工部を備え、前記搬送方向における第1位置において、前記回転基準位置から前記所定回転軸回りに第1回転角度だけ回転した第1角度位置に対応する前記第1モータの回転位置にて、前記資材に第1加工を行う第1加工機構と、
第2モータ及び該第2モータにより第2回転軸回りに回転する第2加工部を備え、前記搬送方向における第2位置において、前記回転基準位置から前記所定回転軸回りに第2回転角度だけ回転した第2角度位置に対応する前記第2モータの回転位置にて、前記資材に第2加工を行う第2加工機構と、
前記張力が解除された前記資材において、前記第1加工が施された部位と前記第2加工が施された部位とが所定の位置関係となるように、第2角度位置を調整する制御部と、
情報を記憶するための記憶部と、
を有し、
ある吸収性物品を製造する際に、前記制御部は、前記第2角度位置を調整した後に、第1角度位置と調整後の前記第2角度位置との相対角度を特定可能な情報を記憶部に記憶し、
前記ある吸収性物品を製造した後に、他の吸収性物品を製造し、前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際に、前記制御部は、前記情報を用いて、前記第2角度位置を設定することを特徴とする吸収性物品製造装置。
本実施の形態に係る吸収性物品の製造方法は、吸収性物品製造装置1における吸収性物品の製造で使用される。
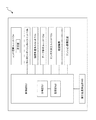
図1は、吸収性物品製造装置1の製造ラインの一例を示した模式図である。吸収性物品製造装置1は、搬送される吸収性物品に係る資材に対し、切断加工、プレス加工、貼付加工の各種加工を製品ピッチ(搬送方向における製品の間隔)で繰り返して行うことにより、連続した吸収性物品を該製品ピッチで連続シート状の資材に生成し、最終的に個々の吸収性物品に切り分けて完成品の吸収性物品を製造する装置である。これらの各種加工は、所定の加工を行う加工部を有する加工ユニット10(加工機構に相当)により行われる。各種加工を行う加工ユニット10は、資材の搬送経路上の所定の位置に設けられており、動力源(モータ等)の動力で加工部が動作して加工を行う。なお、図1については、本発明を分かり易く説明するために、幾つかの加工ユニット10の記載を省略した図としている(以降では、当該加工ユニット10の説明についても省略している)。
図2は上下一対の回転体により加工を行う加工ユニット10を示した概略図である。図2の左図は加工ユニット10の正面概略図であり、図2の右図は加工ユニット10の側面概略図である。
次に、吸収性物品製造装置1の加工ユニット10の動作について説明する。
次に、吸収性物品製造装置1の段替えについて説明する。吸収性物品製造装置1の段替えとは、吸収性物品製造装置1で製造する吸収性物品の製品の仕様を変更することである。製品の仕様とは、製品の寸法、形状等のことであり、製品の仕様の変更とは、例えば、寸法であればMサイズからLサイズに変更する場合であり、形状であれば生理用ナプキンを羽根つきから羽根なしに変更する場合や、エンボス加工のパターン形状を変更する場合である。吸収性物品の製造においては、1日毎や1日の交代勤務の交代毎に(つまり、頻繁に)製造する吸収性物品の製品の仕様を変更することがあり、その度に吸収性物品製造装置1の段替えが行われる。
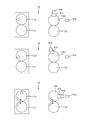
本実施の形態においては、元の製品の仕様に戻す段替えとして、上記で説明したエンド切断ユニット10a乃至エンボス加工ユニット10eを用いてある吸収性物品を製造し、エンド切断ユニット10a乃至エンボス加工ユニット10eのうちのロータリーダイカッターユニット10bの交換部とエンボス加工ユニット10eの交換部をそれぞれ別の加工ユニット10(回転体加工ユニット)の交換部に交換して、他の吸収性物品を製造する段替えを行い、他の吸収性物品を製造した後に、それぞれの別の加工ユニット10の交換部をロータリーダイカッターユニット10bとエンボス加工ユニット10eの交換部に交換して、前記ある吸収性物品の製造に戻す段替えを行う。
前述したとおり、本実施の形態に係る吸収性物品の製造方法においては、所定回転軸回りの回転基準位置を設定する基準設定工程と、ある吸収性物品を製造するために、前記ある吸収性物品に係る資材を、張力を付与した状態で搬送方向に沿って搬送する搬送工程と、前記搬送方向における第1位置において、第1モータにより第1回転軸回りに回転する第1加工部を用いて、前記回転基準位置から前記所定回転軸回りに第1回転角度だけ回転した第1角度位置に対応する前記第1モータの回転位置にて、前記資材に第1加工を行う第1加工工程と、前記搬送方向における第2位置において、第2モータにより第2回転軸回りに回転する第2加工部を用いて、前記回転基準位置から前記所定回転軸回りに第2回転角度だけ回転した第2角度位置に対応する前記第2モータの回転位置にて、前記資材に第2加工を行う第2加工工程と、前記張力が解除された前記資材において、前記第1加工が施された部位と前記第2加工が施された部位とが所定の位置関係となるように、前記第2角度位置を調整する角度調整工程と、前記角度調整工程の後に、前記第1角度位置と調整後の前記第2角度位置との相対角度を特定可能な情報を記憶する記憶工程と、を有する製造方法によって、前記ある吸収性物品を製造し、前記ある吸収性物品を製造した後に、他の吸収性物品を製造し、前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際に、前記情報を用いて、前記第2角度位置を設定することとした。そのため、速やかな戻し段替えを行うことが可能となる。
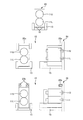
次に、第二実施の形態について説明する。図6の上図は、図2の右図に対応するもので、第二実施の形態に係る加工ユニット10の側面概略図であり、図6の下図は、第二実施の形態に係る上部ロール回転軸12Uの嵌め合い部における断面形状を3つ示した図である。
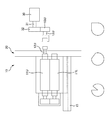
次に、第三実施の形態について説明する。図7は、図2の右図に対応するものであり、第三実施の形態に係る加工ユニット10の側面概略図である。
次に、第四実施の形態について説明する。上記においては、搬送される資材の伸長状態が時々刻々と変化することに対応して、制御部50がそれぞれの加工ユニット10の加工角度を調整する角度調整工程(すなわち、連続した角度調整工程)について説明したが、第四実施の形態においては、上記のような角度調整工程をより間欠的に実行することとし、吸収性物品製造装置1の以下の製造条件(加工条件)を調整したタイミングでは、必ず角度調整工程を実行することとする。
上記の実施形態は、本発明の理解を容易にするためのものであり、本発明を限定して解釈するためのものではない。本発明は、その趣旨を逸脱することなく、変更・改良され得ると共に、本発明には、その等価物が含まれることは言うまでもない。
5 バックライン、10 加工ユニット、10a エンド切断ユニット
10b ロータリーダイカッターユニット、10c 接着剤塗布ユニット
10d テープ貼付ユニット、10e エンボス加工ユニット、10n 凹部
11U 上部ロール、11L 下部ロール、12U 上部ロール回転軸
12L 下部ロール回転軸、13U 上部ロール歯車、13L 下部ロール歯車
14 シュミットカップリング、15 ユニット架台、15a 凸部
16 スライドレール、20 鏡板、20a 位置決め部、20b 位置決め棒
30 駆動部、31 駆動軸、32 駆動歯車、40 加工位置検出部
41a ドグ検出部、41b ドグ、41c ブラケット、50 制御部、51 分析部
52 記憶部、A 合流地点、F 対向位置
Claims (12)
- 所定回転軸回りの回転基準位置を設定する基準設定工程と、
ある吸収性物品を製造するために、前記ある吸収性物品に係る資材を、張力を付与した状態で搬送方向に沿って搬送する搬送工程と、
前記搬送方向における第1位置において、第1モータにより第1回転軸回りに回転する第1加工部を用いて、前記回転基準位置から前記所定回転軸回りに第1回転角度だけ回転した第1角度位置に対応する前記第1モータの回転位置にて、前記資材に第1加工を行う第1加工工程と、
前記搬送方向における第2位置において、第2モータにより第2回転軸回りに回転する第2加工部を用いて、前記回転基準位置から前記所定回転軸回りに第2回転角度だけ回転した第2角度位置に対応する前記第2モータの回転位置にて、前記資材に第2加工を行う第2加工工程と、
前記張力が解除された前記資材において、前記第1加工が施された部位と前記第2加工が施された部位とが所定の位置関係となるように、前記第2角度位置を調整する角度調整工程と、
前記角度調整工程の後に、前記第1角度位置と調整後の前記第2角度位置との相対角度を特定可能な情報を記憶する記憶工程と、
を有する製造方法によって、前記ある吸収性物品を製造し、
前記ある吸収性物品を製造した後に、他の吸収性物品を製造し、
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際に、前記情報を用いて、前記第2角度位置を設定することを特徴とする吸収性物品の製造方法。 - 請求項1に記載の吸収性物品の製造方法において、
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造するまで、前記第1モータに設けられたエンコーダー、及び前記第2モータに設けられたエンコーダーは通電状態にあることを特徴とする吸収性物品の製造方法。 - 請求項1に記載の吸収性物品の製造方法において、
前記記憶工程において、前記情報を記憶する際の、前記第1モータ及び前記第2モータの角度位置を記憶し、
前記第1モータに設けられたエンコーダー、及び前記第2モータに設けられたエンコーダーが非通電状態の際に、前記第1モータ及び前記第2モータをそれぞれ回転不能に拘束する拘束工程を有することを特徴とする吸収性物品の製造方法。 - 請求項1乃至請求項3のいずれかに記載の吸収性物品の製造方法において、
前記ある吸収性物品を製造した後に、前記他の吸収性物品を製造する際には、前記第2加工部に換えて他の加工部を用い、
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際には、前記他の加工部に換えて再度前記第2加工部を用いることを特徴とする吸収性物品の製造方法。 - 請求項1乃至請求項4のいずれかに記載の吸収性物品の製造方法において、
前記ある吸収性物品に係る資材に付与する張力を調整する張力調整工程を更に有し、
前記張力調整工程の後に、前記角度調整工程を実行することを特徴とする吸収性物品の製造方法。 - 請求項1乃至請求項5のいずれかに記載の吸収性物品の製造方法において、
前記資材の搬送速度を調整する速度調整工程を更に有し、
前記速度調整工程の後に、前記角度調整工程を実行することを特徴とする吸収性物品の製造方法。 - 請求項1乃至請求項6のいずれかに記載の吸収性物品の製造方法において、
前記搬送工程では、資材ロールから繰り出された前記資材を搬送し、
前記資材ロールを新しい資材ロールに交換する交換工程を有し、
前記交換工程の後に、前記角度調整工程を実行することを特徴とする吸収性物品の製造方法。 - 請求項1乃至請求項7のいずれかに記載の吸収性物品の製造方法において、
前記第2加工部を備えた第2加工ユニットは加熱部を備え、
前記加熱部の加熱温度を調整する温度調整工程を更に有し、
前記記憶工程において、調整後の前記加熱温度を記憶し、
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際に、前記加熱部は、記憶された前記加熱温度にて加熱することを特徴とする吸収性物品の製造方法。 - 請求項1乃至請求項8のいずれかに記載の吸収性物品の製造方法において、
前記第2加工部を備えた第2加工ユニットは加圧部を備え、
前記加圧部の加圧力を調整する加圧力調整工程を更に有し、
前記記憶工程において、調整後の前記加圧力を記憶し、
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際に、前記加圧部は、記憶された前記加圧力にて加圧することを特徴とする吸収性物品の製造方法。 - 請求項1乃至請求項9のいずれかに記載の吸収性物品の製造方法において、
前記搬送方向における第3位置において、第3加工部用いて、前記回転基準位置から前記所定回転軸回りに第3回転角度だけ回転したタイミングにて、接着剤を前記資材に塗布する第3加工工程を更に有し、
前記張力が解除された前記資材において、前記第1加工が施された部位と前記接着剤が塗布された部位とが所定の位置関係となるように、第3角度位置を調整する他の角度調整工程を更に有し、
前記情報は、前記第1角度位置と調整後の前記第3角度位置との相対角度を特定可能な情報が含まれ、
前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際に、前記情報を用いて、前記第3角度位置を設定することを特徴とする吸収性物品の製造方法。 - 請求項1乃至請求項10のいずれかに記載の吸収性物品の製造方法において、
前記記憶工程においては、前記第1角度位置と、前記他の吸収性物品を製造する前の前記ある吸収性物品を製造する際に行われた前記角度調整工程のうち、最後の前記角度調整工程において調整された前記第2角度位置と、の相対角度を特定可能な情報として記憶することを特徴とする吸収性物品の製造方法。 - 所定回転軸回りの回転基準位置を設定するための基準部と、
吸収性物品を製造するために、前記吸収性物品に係る資材を、張力を付与した状態で搬送方向に沿って搬送する搬送機構と、
第1モータ及び該第1モータにより第1回転軸回りに回転する第1加工部を備え、前記搬送方向における第1位置において、前記回転基準位置から前記所定回転軸回りに第1回転角度だけ回転した第1角度位置に対応する前記第1モータの回転位置にて、前記資材に第1加工を行う第1加工機構と、
第2モータ及び該第2モータにより第2回転軸回りに回転する第2加工部を備え、前記搬送方向における第2位置において、前記回転基準位置から前記所定回転軸回りに第2回転角度だけ回転した第2角度位置に対応する前記第2モータの回転位置にて、前記資材に第2加工を行う第2加工機構と、
前記張力が解除された前記資材において、前記第1加工が施された部位と前記第2加工が施された部位とが所定の位置関係となるように、第2角度位置を調整する制御部と、
情報を記憶するための記憶部と、
を有し、
ある吸収性物品を製造する際に、前記制御部は、前記第2角度位置を調整した後に、第1角度位置と調整後の前記第2角度位置との相対角度を特定可能な情報を記憶部に記憶し、
前記ある吸収性物品を製造した後に、他の吸収性物品を製造し、前記他の吸収性物品を製造した後、再度前記ある吸収性物品を製造する際に、前記制御部は、前記情報を用いて、前記第2角度位置を設定することを特徴とする吸収性物品製造装置。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017253522A JP6983064B2 (ja) | 2017-12-28 | 2017-12-28 | 吸収性物品の製造方法及び吸収性物品製造装置 |
| PCT/JP2018/043012 WO2019130918A1 (ja) | 2017-12-28 | 2018-11-21 | 吸収性物品の製造方法及び吸収性物品製造装置 |
| CN201880045619.0A CN110913813B (zh) | 2017-12-28 | 2018-11-21 | 吸收性物品的制造方法以及吸收性物品制造装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017253522A JP6983064B2 (ja) | 2017-12-28 | 2017-12-28 | 吸収性物品の製造方法及び吸収性物品製造装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2019118451A JP2019118451A (ja) | 2019-07-22 |
| JP6983064B2 true JP6983064B2 (ja) | 2021-12-17 |
Family
ID=67067098
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017253522A Active JP6983064B2 (ja) | 2017-12-28 | 2017-12-28 | 吸収性物品の製造方法及び吸収性物品製造装置 |
Country Status (3)
| Country | Link |
|---|---|
| JP (1) | JP6983064B2 (ja) |
| CN (1) | CN110913813B (ja) |
| WO (1) | WO2019130918A1 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116572618B (zh) * | 2023-05-16 | 2026-03-31 | 浙江东尼电子股份有限公司 | 一种可调整角度的贴合机 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6856859B1 (en) * | 1998-12-31 | 2005-02-15 | Kimberly-Clark Worldwide, Inc. | Method of controlling cross-direction alignment in manufacturing process |
| JP2004016611A (ja) * | 2002-06-19 | 2004-01-22 | Kao Corp | 吸収性物品の製造方法及び製造装置 |
| JP5164253B2 (ja) * | 2007-10-04 | 2013-03-21 | 株式会社三協システム | 包装機及び包装方法 |
| JP5396321B2 (ja) * | 2010-03-26 | 2014-01-22 | ユニ・チャーム株式会社 | 吸収体の製造装置 |
| JP5645575B2 (ja) * | 2010-09-30 | 2014-12-24 | ユニ・チャーム株式会社 | 吸収性物品の回転装置、及び、吸収性物品の回転方法 |
| JP6059904B2 (ja) * | 2012-08-08 | 2017-01-11 | ユニ・チャーム株式会社 | 吸収性物品の包装品の製造装置、及び製造方法 |
| JP5760110B1 (ja) * | 2014-03-27 | 2015-08-05 | ユニ・チャーム株式会社 | 吸収性物品に係る複合シートの製造装置、及び製造方法 |
| US20190125591A1 (en) * | 2016-04-08 | 2019-05-02 | Unicharm Corporation | Method and apparatus for manufacturing sheet-like member associated with absorbent article |
| JP6145586B1 (ja) * | 2016-06-16 | 2017-06-14 | ユニ・チャーム株式会社 | 吸収性物品に係るシート状部材の製造方法、及び製造装置 |
-
2017
- 2017-12-28 JP JP2017253522A patent/JP6983064B2/ja active Active
-
2018
- 2018-11-21 WO PCT/JP2018/043012 patent/WO2019130918A1/ja not_active Ceased
- 2018-11-21 CN CN201880045619.0A patent/CN110913813B/zh active Active
Also Published As
| Publication number | Publication date |
|---|---|
| WO2019130918A1 (ja) | 2019-07-04 |
| CN110913813B (zh) | 2022-04-19 |
| JP2019118451A (ja) | 2019-07-22 |
| CN110913813A (zh) | 2020-03-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11617687B2 (en) | Methods and apparatuses for assembling elastic laminates with different bond densities for absorbent articles | |
| US12599506B2 (en) | Method for making elastomeric laminates | |
| JP5542475B2 (ja) | 吸収性物品の製造装置 | |
| CN110022811B (zh) | 用于制备具有弹性股线的弹性体层合物的方法 | |
| EP1295581A2 (en) | Method and Apparatus for manufacturing disposable wearing articles | |
| JP5631876B2 (ja) | シートの搬送速度制御方法、着用物品の製造方法、及び着用物品の製造装置 | |
| CN102958475B (zh) | 吸收体制造装置 | |
| EP3302384B1 (en) | Process and apparatus for manufacturing an absorbent article using a laser source | |
| CN102482042A (zh) | 用于连续递送纤维网材料的体系和方法 | |
| US20160128874A1 (en) | Process and Apparatus for Manufacturing an Absorbent Article Using a Laser Source | |
| CN109152667B (zh) | 吸收性物品的制造方法 | |
| WO2019130918A1 (ja) | 吸収性物品の製造方法及び吸収性物品製造装置 | |
| CN100367139C (zh) | 采用同步伺服操作部件由材料纤网制造离散制品的方法 | |
| JP6059904B2 (ja) | 吸収性物品の包装品の製造装置、及び製造方法 | |
| WO2011068228A1 (ja) | 帯状物供給装置及びその作動方法 | |
| MX2009014255A (es) | Sistema de control y algoritmos. | |
| JP2007125681A (ja) | ロータリー加工装置及び物品の製造システム |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20200910 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20211102 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20211122 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6983064 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |