JP7006380B2 - 液体吐出ヘッド、液体吐出ユニット、液体を吐出する装置、及び基板部材の製造方法 - Google Patents
液体吐出ヘッド、液体吐出ユニット、液体を吐出する装置、及び基板部材の製造方法 Download PDFInfo
- Publication number
- JP7006380B2 JP7006380B2 JP2018037308A JP2018037308A JP7006380B2 JP 7006380 B2 JP7006380 B2 JP 7006380B2 JP 2018037308 A JP2018037308 A JP 2018037308A JP 2018037308 A JP2018037308 A JP 2018037308A JP 7006380 B2 JP7006380 B2 JP 7006380B2
- Authority
- JP
- Japan
- Prior art keywords
- substrate
- liquid
- liquid discharge
- substrate member
- side wall
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images






Landscapes
- Particle Formation And Scattering Control In Inkjet Printers (AREA)
Description
しかしながら、ノズルを高密度に配列した液体吐出ヘッドでは、複数の個別液室のうち一の個別液室内で生じた圧力変動が個別液室に連通する共通液室に伝播して、隣接する他の個別液室内の液体の圧力に影響が及ぶ相互干渉(クロストーク)が発生するおそれがある。このような個別液室間の相互干渉が発生すると、個別液室内の液体が液滴として吐出されるときの吐出状態が不安定になる。
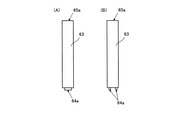
図1(A)は基板部材の平面図(上面図)であり、図1(B)及び図1(C)は、製造工程における図1(A)のY-Y断面図である。
図1に示すように、本実施形態の基板部材200は、複数の貫通溝62及び該貫通溝62を画成する複数の側壁部63からなる櫛歯部61と、貫通孔60とを有する。
貫通溝62を画成する側壁部63は、貫通溝62の配列方向(Y方向)と直交する方向(X方向)の一方の端部が基板本体と接続された片持ち梁形状である。
図1(B)に示す断面図では、製造工程において基板部材200に樹脂テープ610を介して、サポート基板600が貼り付けられた状態を示しているが、樹脂テープ610と当接する側壁部63の端部64の端面64aの面積が、他方の端部65の端面65aの面積よりも小さい。
なお、後述するように基板部材200を液体吐出ヘッドに適用する場合、端部64は流路又は液室中の液体に含まれる気泡がトラップされない形状であることが好ましい。
図1(C)に示す断面図では、製造工程において樹脂テープ610を介して、サポート基板600が貼り付けられた状態を示しているが、樹脂テープ610と対向する端面64aの位置が、基板本体の端面よりも内側に位置している。
すなわち、側壁部63は、基板本体の厚み方向(Z方向)において基板本体の端面よりも貫通孔の内部側へ凹んだ位置にある一方の端部64の端面64aの面積が、他方の端部65の端面65aの面積よりも小さくなるような形状であってもよい。
以下、本実施形態の基板部材200を備えた液体吐出ヘッド、及び基板部材200の製造方法について説明する。
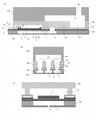
図3はノズル面側の平面図である。図4(A)は図3のX1-X2断面、図4(B)は図3のY1-Y2断面、及び図4(C)は図3のY3-Y4断面をそれぞれ示している。
側壁部63は、貫通溝62の配列方向と直交する方向の一方の端部が基板本体と接続された片持ち梁形状である。
第二の実施形態では、側壁部63の基板本体の厚み方向(Z方向)の端部(64,65)のうち一方の端部64の端面64aが、基板本体の端面よりも凹んだ位置にある。この場合、側壁部63は、基板本体の厚み方向(Z方向)において基板本体の端面よりも貫通孔の内部側へ凹んだ位置にある一方の端部64の端面64aの面積が、他方の端部65の端面65aの面積よりも小さくなるような形状であってもよい。
また引き出し配線40を保護するパッシベーション膜50、及び開口部である引き出し配線パッド41が形成され、配線パターン42は、サブフレーム基板200との接合部となる箇所に形成されている。
アクチュエータ基板100の加圧液室5、流体抵抗部7、液体導入孔8、並びにサブフレーム基板200の貫通溝62が個別流路を構成している。すなわち、サブフレーム基板200の貫通溝62は、アクチュエータ基板100の加圧液室に連通している。
ノズル基板300には、個々の加圧液室5に対応した位置にノズル孔6が形成されている。
また、サブフレーム基板200に接合されるフレーム400には、共通液室9の一部が形成されている。すなわち、サブフレーム基板200の貫通孔60とフレーム400に形成された流路とで共通液室9を構成している。
これにより、サブフレーム基板200とアクチュエータ基板100の接合面積を確保するとともに、共通液室9から貫通溝62へ液体をスムーズに供給することができる。
パルス電圧の印加後は、縮んだ圧電体12が元に戻るのに伴い、振動板3も元の位置に戻り、加圧液室5内が液体導入孔8内に比べて負圧となり、外部から液滴供給口66を介して供給されているインクが共通液室9、液体導入孔8から流体抵抗部7を介して加圧液室5に供給される。
上記の動作繰り返すことにより液滴が連続的に吐出され、例えば、液滴吐出ヘッドに対向して配置された被記録媒体(用紙)に画像が形成される。
(1)基板本体の厚み方向端部(64,65)の端面(64a,65a)の面積が一方と他方とで異なる形状となるようにエッチングする工程
(2)基板本体の厚み方向端部のうち一方の端部64の端面64aが、基板本体の端面よりも凹んだ位置となる形状となるようにエッチングする工程
これに対し本実施形態においては、上述のように樹脂テープ610と接触する側壁部63の端面64aの接触面積を極力小さくする、あるいは接触しないようにすることにより、櫛歯部61を破壊することなく樹脂テープ610を剥離することが可能となる。
本実施例に係る液体吐出ヘッドを構成する基板部材(サブフレーム基板)200の平面図を図5、断面図を図6に示す。
図6の左側の(a)は、図5中A-Aで示す櫛歯部61(貫通溝62及び側壁部63)の断面図であり、図6の右側の(b)は、図5中B-Bで示すザグリ部67の断面図である。
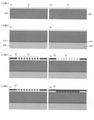
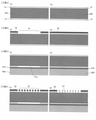
本実施形態の基板部材200を、液体吐出ヘッドを構成するサブフレーム基板として製造する場合には、ウェハ上に複数のチップに相当するパターンを形成するが、ここでは、櫛歯部61(貫通溝62及び側壁部63)と、アクチュエータ基板100のアクチュエータ部68に位置するザグリ部67を形成する製造工程について図7及び図8に基づき説明する。
図7の工程Aについて説明する。
サブフレーム基板200として面方位(110)のシリコン単結晶基板(例えば、板厚400μm)の表面に、シリコン酸化膜51をP-CVD法により成膜(例えば、膜厚1μm)する。シリコン酸化膜51は、後のザグリ部67の空隙形成時のドライエッチングのマスク材とする。
また、膜厚はザグリ部67の空隙のエッチング時になくならない膜厚であればよい。
図7の工程Bについて説明する。
櫛歯部61のドライエッチング時、サブフレーム基板200を貫通した際にエッチング装置のサセプターをプラズマのダメージから保護するために、サブフレーム基板200の裏面に、後に剥離可能な樹脂テープ610を介してサポート基板600(例えば、シリコン基板)を貼り付ける。樹脂テープ610としては、例えば、熱剥離タイプのものを適用することができる。
図7の工程Cについて説明する。
シリコン酸化膜51上にレジスト52を塗布し、櫛歯部61及びザグリ部67の空隙となる箇所のシリコン酸化膜51をリソエッチ法で除去する。その後、レジスト52を除去する。
図7の工程Dについて説明する。
再度レジスト52を塗布し、(a)に示す櫛歯部61に相当する部分を露光、現像する。
(b)に示すザグリ部67では、空隙を貫通溝62の形成後にエッチングするため、ここではレジスト52で被覆しておく。
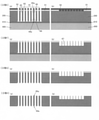
図8の工程Eについて説明する。
(a)に示す櫛歯部61では、ドライエッチングにより櫛歯部61のバルクSiをエッチングし、貫通させる。ドライエッチングの方法としては、例えば、ICPエッチャーでボッシュプロセスを用いることができる。
例えば、樹脂テープ610が露出した後、若干等方的エッチング条件になるようにエッチング条件を変更するなどして、側壁部63の端部64がサイドエッチされるようにする。
これにより、側壁部63の端部64の端面64aの面積は、他方の端部65の端面65aの面積よりも小さくなる。そのような端部64側の断面形状としては、図に示すような楔型が挙げられるが、これに限定されない。
(b)に示すザグリ部67では、工程Dと同様、レジスト52で被覆しておく。
図8の工程Fについて説明する。
(b)に示すザグリ部67において、シリコン酸化膜51をエッチングマスクとして、ザグリ部67の空隙のシリコン基板を20μm程度エッチングする。
図8の工程Gについて説明する。
樹脂テープ610及びサポート基板600を剥離、除去する。
樹脂テープ610として熱剥離テープを適用した場合、ホットプレート等により剥離温度(例えば150℃)以上に加熱することで、サポート基板600をサブフレーム基板200から容易に剥離することができる。
図8の工程Hについて説明する。
シリコン酸化膜51をHF溶液で除去し、本実施形態の基板部材200が得られる。
基板部材200の第二の製造方法について説明する。
実施例1と同様、櫛歯部61(貫通溝62及び側壁部63)と、アクチュエータ基板100のアクチュエータ部68に位置するザグリ部67を形成する製造工程について図9及び図10に基づき説明する。
なお、図9及び図10は、図6と同様、左側の(a)が図5中A-Aで示す櫛歯部61(貫通溝62及び側壁部63)の断面図であり、右側の(b)が図5中B-Bで示すザグリ部67の断面図である。
図9の工程Aについて説明する。
サブフレーム基板200として面方位(110)のシリコン単結晶基板(例えば、板厚400μm)の両面に、ドライエッチングのマスクとなるシリコン酸化膜51を熱酸化法により成膜(例えば、各膜厚1μm)する。
また、膜厚はザグリ部67の空隙のエッチング時になくならない膜厚であればよい。
図9の工程Bについて説明する。
(a)に示す櫛歯部61において、櫛歯部61が形成される領域の一方の面(裏面)のシリコン酸化膜51をリソエッチ法により除去する。図中、除去された領域を51aで示している。
当該領域にシリコン酸化膜51が残存していると、櫛歯部61をエッチングしてサブフレーム基板200を貫通した時、シリコン酸化膜51の圧縮応力のために座屈し、割れてしまうことがあるためである。
図9の工程Cについて説明する。
櫛歯部61のドライエッチング時、サブフレーム基板200を貫通した際にエッチング装置のサセプターをプラズマのダメージから保護するために、サブフレーム基板200の裏面に、後に剥離可能な樹脂テープ610を介してサポート基板600(例えば、シリコン基板)を貼り付ける。樹脂テープ610としては、例えば、熱剥離タイプのものを適用することができる。
図9の工程Dについて説明する。
レジスト52を塗布し、櫛歯部61及びザグリ部67の空隙となる箇所のシリコン酸化膜51をリソエッチ法で除去する。その後、レジスト52を除去する。
図10の工程Eについて説明する。
再度レジスト52を塗布し、(a)に示す櫛歯部61に相当する部分を露光、現像する。
(b)に示すザグリ部67では、空隙を貫通溝62の形成後にエッチングするため、ここではレジスト52で被覆しておく。
図10の工程Fについて説明する。
(a)に示す櫛歯部61では、ドライエッチングにより櫛歯部61のバルクSiをエッチングし、貫通させる。ドライエッチングの方法としては、例えば、ICPエッチャーでボッシュプロセスを用いることができる。
これにより、側壁部63の端部64の端面64aの面積は、他方の端部65の端面65aの面積よりも小さくなる。
(b)に示すザグリ部67では、工程Dと同様、レジスト52で被覆しておく。
なお、側壁部63の端部64側の断面形状は、端面64aの面積が、他方の端部65の端面65aの面積よりも小さくなる形状であれば楔型に限定されない。
図10の工程Gについて説明する。
樹脂テープ610及びサポート基板600を剥離、除去する。
樹脂テープ610として熱剥離テープを適用した場合、ホットプレート等により剥離温度(例えば150℃)以上に加熱することで、サポート基板600をサブフレーム基板200から容易に剥離することができる。
図8の工程Hについて説明する。
シリコン酸化膜51をHF溶液で除去し、本実施形態の基板部材200が得られる。
また、製造された基板部材200をサブフレーム基板として液体吐出ヘッドに適用することにより、高品質で信頼性の高いアクチュエータを実現することができ、安定した液滴吐出特性が得られる。
図5中A-Aで示す櫛歯部61(貫通溝62及び側壁部63)の断面が、図11(A)に示す形状を有する基板部材200の製造方法について説明する。
本実施形態の基板部材200は、側壁部63の基板本体の厚み方向の一方の端部64の端面64aが、基板本体の端面よりも凹んだ位置にある。すなわち、図中dで示す長さ分、内側に位置している。
その他の工程については、工程Fにおいて端部64側の形状が楔型となるようにエッチングする工程を行わない以外は実施例2と同様にして製造することができる。
図5中A-Aで示す櫛歯部61(貫通溝62及び側壁部63)の断面が、図11(B)に示す形状を有する基板部材200の製造方法について説明する。
本実施形態の基板部材200は、側壁部63の基板本体の厚み方向の一方の端部64の端面64aが、基板本体の端面よりも凹んだ位置にあり、端部64の端面64aの面積が、他方の端部65の端面65aの面積よりも小さい。
その他の工程については、実施例2と同様にして製造することができる。
また、製造された基板部材200をサブフレーム基板として液体吐出ヘッドに適用することにより、高品質で信頼性の高いアクチュエータを実現することができ、安定した液滴吐出特性が得られる。
本実施形態の液体吐出ユニットは、上述の本実施形態の基板部材または液体吐出ヘッドを備えている。
また、本実施形態の液体を吐出する装置は、上述の本実施形態の基板部材または液体吐出ヘッドを備えている。
維持回復機構420は、例えば液体吐出ヘッド404のノズル面(ノズル孔6が形成された面)をキャッピングするキャップ部材421、ノズル面を払拭するワイパ部材422などで構成されている。
そこで、キャリッジ403を主走査方向に移動させながら画像信号に応じて液体吐出ヘッド404を駆動することにより、停止している用紙410に液体を吐出して画像を形成する。
3 振動板
4 加圧液室隔壁
5 液室(加圧液室)
6 ノズル孔
7 流体抵抗部
8 共通液室
9 共通液滴供給路
10 共通電極
11 個別電極
12 圧電体
30 接続孔
40 引き出し配線
41 引き出し配線パッド
42 配線パターン
45 層間絶縁膜
50 パッシベーション膜
51 シリコン酸化膜
52 レジスト
60 貫通孔
61 櫛歯部
62 貫通溝
63 側壁部
64 端部(厚み方向の一方の端部)
64a 端面
65 端部(厚み方向の他方の端部)
65a 端面
66 液滴供給口
67 空隙部
68 アクチュエータ部
100 アクチュエータ基板(第3の基板部材)
200 基板部材(第2の基板部材、サブフレーム基板)
201 サブフレーム基板
300 ノズル基板(第1の基板部材)
400 フレーム
404 液体吐出ヘッド
600 サポート基板
610 樹脂テープ
Claims (6)
- 液滴を吐出するノズル孔が形成された第1の基板部材と、
前記第1の基板部材に接合され、前記ノズル孔と連通する液室が形成された第2の基板部材と、
前記第2の基板部材に接合され、前記液室に液体を供給するための流路が形成された第3の基板部材と、を備えた液体吐出ヘッドであって、
前記第3の基板部材は、一方向に配列された複数の貫通溝を有し、
隣接する前記貫通溝を画成する側壁部は、前記貫通溝の配列方向と直交する方向の一方の端部が基板本体と接続された片持ち梁形状であり、
前記側壁部は、前記基板本体の厚み方向端部の端面の面積が、一方と他方とで異なっていることを特徴とする液体吐出ヘッド。 - 液滴を吐出するノズル孔が形成された第1の基板部材と、
前記第1の基板部材に接合され、前記ノズル孔と連通する液室が形成された第2の基板部材と、
前記第2の基板部材に接合され、前記液室に液体を供給するための流路が形成された第3の基板部材と、を備えた液体吐出ヘッドであって、
前記第3の基板部材は、一方向に配列された複数の貫通溝を有し、
隣接する前記貫通溝を画成する側壁部は、前記貫通溝の配列方向と直交する方向の一方の端部が基板本体と接続された片持ち梁形状であり、
前記側壁部は、前記基板本体の厚み方向端部のうち一方の端部の端面が、前記基板本体の端面よりも凹んだ位置にあることを特徴とする液体吐出ヘッド。 - 前記側壁部は、前記基板本体の厚み方向端部のうち前記基板本体の端面よりも凹んだ位置にある一方の端部の端面の面積が、他方の端部の端面の面積よりも小さいことを特徴とする請求項2に記載の液体吐出ヘッド。
- 請求項1から3のいずれかに記載の液体吐出ヘッドを備えていることを特徴とする液体吐出ユニット。
- 請求項1から3のいずれかに記載の液体吐出ヘッドを備えていることを特徴とする液体を吐出する装置。
- 一方向に配列された複数の貫通溝が形成された基板部材の製造方法であって、
隣接する前記貫通溝を画成する側壁部を、前記貫通溝の配列方向と直交する方向の一方の端部が基板本体と接続された片持ち梁形状となるようにエッチングする工程を含み、
前記側壁部を、
前記基板本体の厚み方向端部の端面の面積が一方と他方とで異なる形状、及び/又は前記基板本体の厚み方向端部のうち一方の端部の端面が、前記基板本体の端面よりも凹んだ位置となる形状、となるようにエッチングするとともに、
前記側壁部のエッチングにおいて、前記基板本体の厚み方向端部のうち一方の端部の端面に対し、他の部材と接触させない状態でエッチングを行うことを特徴とする基板部材の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018037308A JP7006380B2 (ja) | 2018-03-02 | 2018-03-02 | 液体吐出ヘッド、液体吐出ユニット、液体を吐出する装置、及び基板部材の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018037308A JP7006380B2 (ja) | 2018-03-02 | 2018-03-02 | 液体吐出ヘッド、液体吐出ユニット、液体を吐出する装置、及び基板部材の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2019151003A JP2019151003A (ja) | 2019-09-12 |
| JP7006380B2 true JP7006380B2 (ja) | 2022-01-24 |
Family
ID=67947756
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018037308A Active JP7006380B2 (ja) | 2018-03-02 | 2018-03-02 | 液体吐出ヘッド、液体吐出ユニット、液体を吐出する装置、及び基板部材の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7006380B2 (ja) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003276207A (ja) | 2002-03-22 | 2003-09-30 | Ricoh Co Ltd | インクジェットヘッド、インクジェットヘッドの製造方法及びインクジェット記録装置 |
| JP2005153243A (ja) | 2003-11-21 | 2005-06-16 | Seiko Epson Corp | 液体噴射ヘッド及びその製造方法並びに液体噴射装置 |
| JP2007216474A (ja) | 2006-02-15 | 2007-08-30 | Seiko Epson Corp | 液体噴射ヘッド及び液体噴射装置 |
| JP2015006755A (ja) | 2013-06-25 | 2015-01-15 | セイコーエプソン株式会社 | 流路ユニット、液体噴射ヘッド、液体噴射装置 |
-
2018
- 2018-03-02 JP JP2018037308A patent/JP7006380B2/ja active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003276207A (ja) | 2002-03-22 | 2003-09-30 | Ricoh Co Ltd | インクジェットヘッド、インクジェットヘッドの製造方法及びインクジェット記録装置 |
| JP2005153243A (ja) | 2003-11-21 | 2005-06-16 | Seiko Epson Corp | 液体噴射ヘッド及びその製造方法並びに液体噴射装置 |
| JP2007216474A (ja) | 2006-02-15 | 2007-08-30 | Seiko Epson Corp | 液体噴射ヘッド及び液体噴射装置 |
| JP2015006755A (ja) | 2013-06-25 | 2015-01-15 | セイコーエプソン株式会社 | 流路ユニット、液体噴射ヘッド、液体噴射装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2019151003A (ja) | 2019-09-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7059611B2 (ja) | 液体吐出ヘッド、液体吐出ユニット及び液体を吐出する装置 | |
| CN115674907A (zh) | 致动器、液体喷射头、液体喷射单元、喷射液体的装置 | |
| JP6066263B2 (ja) | 液滴吐出ヘッド及び画像形成装置 | |
| JP2013193445A (ja) | 液滴吐出装置及び画像形成装置 | |
| JP3186353B2 (ja) | インク噴射装置 | |
| JP6025052B2 (ja) | 液滴吐出ヘッド及び画像形成装置 | |
| JP6973051B2 (ja) | 液体吐出ヘッド、液体吐出ユニット、液体を吐出する装置 | |
| JP2016159441A (ja) | 液体噴射ヘッド、液体噴射装置および液体噴射ヘッドの製造方法 | |
| JP6124108B2 (ja) | 液滴吐出ヘッドおよび画像形成装置 | |
| JP7027950B2 (ja) | 液体吐出ヘッド、液体吐出ユニット、液体を吐出する装置 | |
| JP2021126893A (ja) | 圧電素子基板、液体吐出ヘッド、液体吐出ユニット、液体を吐出する装置および接合基板 | |
| JP3159015B2 (ja) | インクジェットヘッド | |
| JP2006231678A (ja) | 液体噴射ヘッドユニット及び液体噴射装置 | |
| JP2013063557A (ja) | 液体吐出ヘッド及び画像形成装置 | |
| JP5728934B2 (ja) | ヘッド回復装置及び画像形成装置 | |
| JP7288750B2 (ja) | ヘッドチップ、液体噴射ヘッドおよび液体噴射記録装置 | |
| JP2019151003A (ja) | 基板部材、液体吐出ヘッド、液体吐出ユニット、液体を吐出する装置、及び基板部材の製造方法 | |
| JP2017144625A (ja) | 液体吐出ヘッド、液体吐出ユニット及び液体を吐出する装置 | |
| JP7494624B2 (ja) | 液体吐出ヘッド、液体吐出ユニット及び液体を吐出する装置 | |
| JP4408582B2 (ja) | インクジェットヘッド及びインクジェット記録装置 | |
| JP2005153243A (ja) | 液体噴射ヘッド及びその製造方法並びに液体噴射装置 | |
| JP2007216474A (ja) | 液体噴射ヘッド及び液体噴射装置 | |
| JP4415385B2 (ja) | 液体噴射ヘッドおよびその製造方法 | |
| JP2020082671A (ja) | 液体吐出ヘッド、液体吐出ユニットおよび液体を吐出する装置 | |
| CN101284448A (zh) | 液滴喷出头、液滴喷出装置以及它们的喷出控制方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20201118 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20210928 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20211102 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20211207 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20211220 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 7006380 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |