JP7016080B2 - 活性炭を含有する焼結体及びその製造方法 - Google Patents
活性炭を含有する焼結体及びその製造方法 Download PDFInfo
- Publication number
- JP7016080B2 JP7016080B2 JP2018178743A JP2018178743A JP7016080B2 JP 7016080 B2 JP7016080 B2 JP 7016080B2 JP 2018178743 A JP2018178743 A JP 2018178743A JP 2018178743 A JP2018178743 A JP 2018178743A JP 7016080 B2 JP7016080 B2 JP 7016080B2
- Authority
- JP
- Japan
- Prior art keywords
- activated carbon
- sintered body
- cryopump
- powder
- adsorbent
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 title claims description 361
- 238000004519 manufacturing process Methods 0.000 title claims description 16
- 229910052751 metal Inorganic materials 0.000 claims description 79
- 239000002184 metal Substances 0.000 claims description 79
- 239000011148 porous material Substances 0.000 claims description 63
- 239000003463 adsorbent Substances 0.000 claims description 53
- 238000000034 method Methods 0.000 claims description 42
- 239000000843 powder Substances 0.000 claims description 35
- 238000009826 distribution Methods 0.000 claims description 33
- 239000002994 raw material Substances 0.000 claims description 32
- 238000005452 bending Methods 0.000 claims description 10
- 238000005245 sintering Methods 0.000 claims description 7
- 238000007599 discharging Methods 0.000 claims description 3
- 238000002336 sorption--desorption measurement Methods 0.000 description 19
- 239000007789 gas Substances 0.000 description 18
- 208000034188 Stiff person spectrum disease Diseases 0.000 description 11
- 208000012112 ischiocoxopodopatellar syndrome Diseases 0.000 description 11
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 10
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical group N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 10
- 239000000523 sample Substances 0.000 description 10
- 239000000126 substance Substances 0.000 description 7
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 6
- 239000011230 binding agent Substances 0.000 description 6
- 229910052799 carbon Inorganic materials 0.000 description 6
- 229910001873 dinitrogen Inorganic materials 0.000 description 6
- 238000010438 heat treatment Methods 0.000 description 6
- 239000011347 resin Substances 0.000 description 6
- 229920005989 resin Polymers 0.000 description 6
- 229910052786 argon Inorganic materials 0.000 description 5
- 150000002739 metals Chemical class 0.000 description 5
- 238000001179 sorption measurement Methods 0.000 description 5
- 238000004544 sputter deposition Methods 0.000 description 5
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 description 4
- 238000001816 cooling Methods 0.000 description 4
- 229910002804 graphite Inorganic materials 0.000 description 4
- 239000010439 graphite Substances 0.000 description 4
- 239000011812 mixed powder Substances 0.000 description 4
- 238000013001 point bending Methods 0.000 description 4
- 238000001878 scanning electron micrograph Methods 0.000 description 4
- 238000012360 testing method Methods 0.000 description 4
- 238000004438 BET method Methods 0.000 description 3
- 230000006378 damage Effects 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 239000002245 particle Substances 0.000 description 3
- 230000000704 physical effect Effects 0.000 description 3
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 3
- RNAMYOYQYRYFQY-UHFFFAOYSA-N 2-(4,4-difluoropiperidin-1-yl)-6-methoxy-n-(1-propan-2-ylpiperidin-4-yl)-7-(3-pyrrolidin-1-ylpropoxy)quinazolin-4-amine Chemical compound N1=C(N2CCC(F)(F)CC2)N=C2C=C(OCCCN3CCCC3)C(OC)=CC2=C1NC1CCN(C(C)C)CC1 RNAMYOYQYRYFQY-UHFFFAOYSA-N 0.000 description 2
- UFHFLCQGNIYNRP-UHFFFAOYSA-N Hydrogen Chemical compound [H][H] UFHFLCQGNIYNRP-UHFFFAOYSA-N 0.000 description 2
- 239000002253 acid Substances 0.000 description 2
- 239000003513 alkali Substances 0.000 description 2
- 229910002092 carbon dioxide Inorganic materials 0.000 description 2
- 239000001569 carbon dioxide Substances 0.000 description 2
- 229910052802 copper Inorganic materials 0.000 description 2
- 239000010949 copper Substances 0.000 description 2
- 238000003795 desorption Methods 0.000 description 2
- 239000001307 helium Substances 0.000 description 2
- 229910052734 helium Inorganic materials 0.000 description 2
- SWQJXJOGLNCZEY-UHFFFAOYSA-N helium atom Chemical compound [He] SWQJXJOGLNCZEY-UHFFFAOYSA-N 0.000 description 2
- 239000001257 hydrogen Substances 0.000 description 2
- 229910052739 hydrogen Inorganic materials 0.000 description 2
- 238000005259 measurement Methods 0.000 description 2
- 229910052754 neon Inorganic materials 0.000 description 2
- GKAOGPIIYCISHV-UHFFFAOYSA-N neon atom Chemical compound [Ne] GKAOGPIIYCISHV-UHFFFAOYSA-N 0.000 description 2
- 229910052757 nitrogen Inorganic materials 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 239000012779 reinforcing material Substances 0.000 description 2
- 238000005303 weighing Methods 0.000 description 2
- 238000003775 Density Functional Theory Methods 0.000 description 1
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 1
- 239000000853 adhesive Substances 0.000 description 1
- 230000001070 adhesive effect Effects 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- OKTJSMMVPCPJKN-YPZZEJLDSA-N carbon-10 atom Chemical compound [10C] OKTJSMMVPCPJKN-YPZZEJLDSA-N 0.000 description 1
- 239000003575 carbonaceous material Substances 0.000 description 1
- 238000003763 carbonization Methods 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 238000007580 dry-mixing Methods 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 239000010419 fine particle Substances 0.000 description 1
- 239000011261 inert gas Substances 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 229910044991 metal oxide Inorganic materials 0.000 description 1
- 150000004706 metal oxides Chemical class 0.000 description 1
- 239000004570 mortar (masonry) Substances 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 210000003205 muscle Anatomy 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 238000011160 research Methods 0.000 description 1
- 150000003839 salts Chemical class 0.000 description 1
- 238000004904 shortening Methods 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 239000004332 silver Substances 0.000 description 1
- 239000010409 thin film Substances 0.000 description 1
- 238000001771 vacuum deposition Methods 0.000 description 1
Images


Landscapes
- Compressors, Vaccum Pumps And Other Relevant Systems (AREA)
- Solid-Sorbent Or Filter-Aiding Compositions (AREA)
- Carbon And Carbon Compounds (AREA)
Description
項1.活性炭からなる焼結体であって、
三次元網目構造を形成する複数のメソ孔領域の細孔を有し、且つ、BJH法によるメソ孔分布において、±0.5nmの許容範囲で、少なくとも4.0nmに半値幅が2nm以上であるピークを有する、焼結体。
項2.気孔率が70%以上である、項1に記載の焼結体。
項3.熱伝導率が0.2W/mK以上である、項1又は2に記載の焼結体。
項4.JIS R 1601: 2008に準拠して測定した曲げ強さが2.0MPa以上である、項1~3のいずれか1項に記載の焼結体。
項5.活性炭及び金属からなる焼結体であって、
BJH法によるメソ孔分布において、±0.5nmの許容範囲で、少なくとも3.0nmに半値幅が2nm以上であるピークを有する、焼結体。
項6.前記焼結体の総量を100質量%として、活性炭を40~90質量%、金属を10~60質量%含有する、項5に記載の焼結体。
項7.熱伝導率が0.5W/mK以上である、項5又は6に記載の焼結体。
項8.項1~7のいずれか1項の焼結体を含有する、クライオポンプ用吸着材。
項9.項1~7のいずれか1項に記載の焼結体又は項8に記載のクライオポンプ用吸着材の製造方法であって、
活性炭粉末を含有する原料粉末を放電プラズマ焼結処理する工程
を備え、
前記活性炭粉末は、三次元網目構造を形成する複数のメソ孔領域の細孔を有することを特徴とする、製造方法。
項10.BJH法によるメソ孔分布における、±0.5nmの許容範囲で4.0nmのピークにおいて、得られる焼結体の細孔容積の極大値が、原料となる前記活性炭粉末の細孔容積の極大値の70~100%である、項9に記載の製造方法。
項11.BJH法によるメソ孔分布において、±0.5nmの許容範囲で得られる焼結体の3.0nmのピークの細孔容積の極大値が、原料となる前記活性炭粉末の4.0nmのピークの細孔容積の極大値の15~50%である、項9に記載の製造方法。
項12.項8に記載のクライオポンプ用吸着材を用いたクライオポンプ。
本発明の活性炭からなる焼結体(以下、「活性炭焼結体」と言うこともある)は、BJH法によるメソ孔分布において、±0.5nmの許容範囲で、少なくとも4.0nmに半値幅が2nm以上であるピークを有する。この本発明の活性炭焼結体は、活性炭からなる焼結体であり、バインダー樹脂により固形化せずとも十分な強度で固形化することが可能である。このため、本発明の活性炭焼結体は、活性炭のみからなる構成とすることも可能である。
本発明の活性炭及び金属からなる焼結体(以下、「活性炭・金属焼結体」と言うこともある)は、BJH法によるメソ孔分布において、±0.5nmの許容範囲で、少なくとも3.0nmに半値幅が2nm以上であるピークを有する。この本発明の活性炭・金属焼結体は、活性炭及び金属からなる焼結体であり、バインダー樹脂により固形化せずとも十分な強度で固形化することが可能である。このため、本発明の活性炭・金属焼結体は、活性炭及び金属のみからなる構成とすることも可能である。
本発明の焼結体の製造方法は、特に制限はなく、例えば、
活性炭粉末を含有する原料粉末を放電プラズマ焼結処理する工程
を備える。
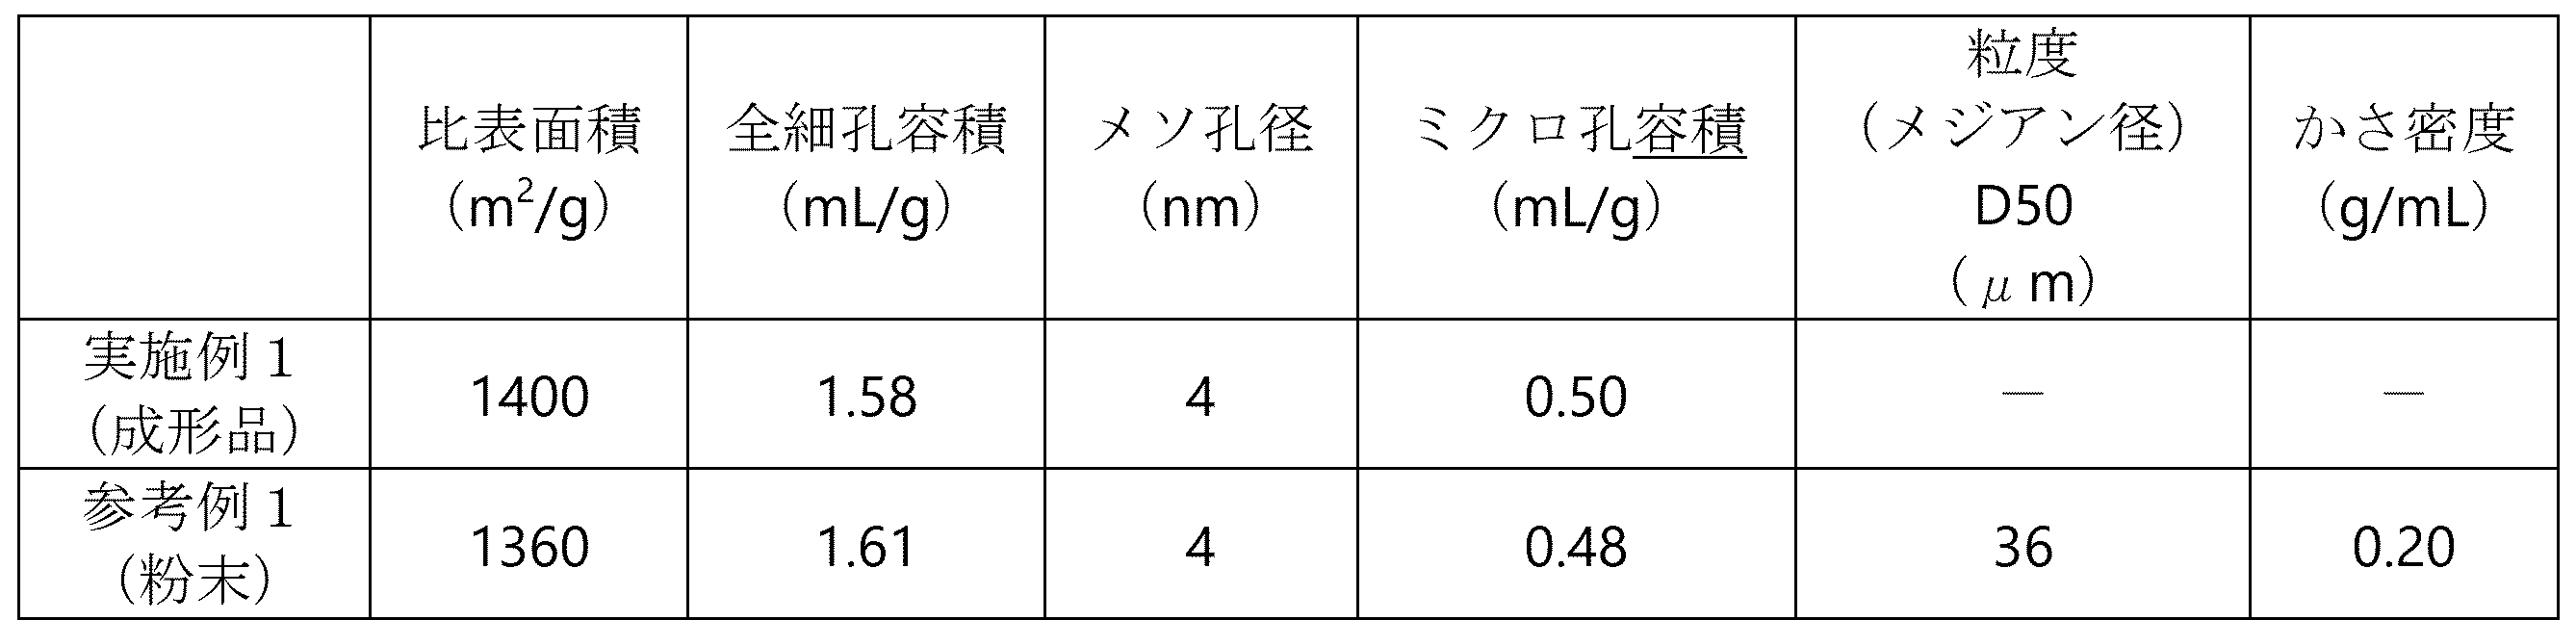
各試料の比表面積及び全細孔容積は、窒素ガス吸着等温線を用いたBET法により測定した。
各試料のメソ孔径は、BJH法によるメソ孔分布を用いて測定した。
各試料のミクロ孔容積は、NLDFT法(非局在化密度汎関数法)による細孔分布を用いて測定した。
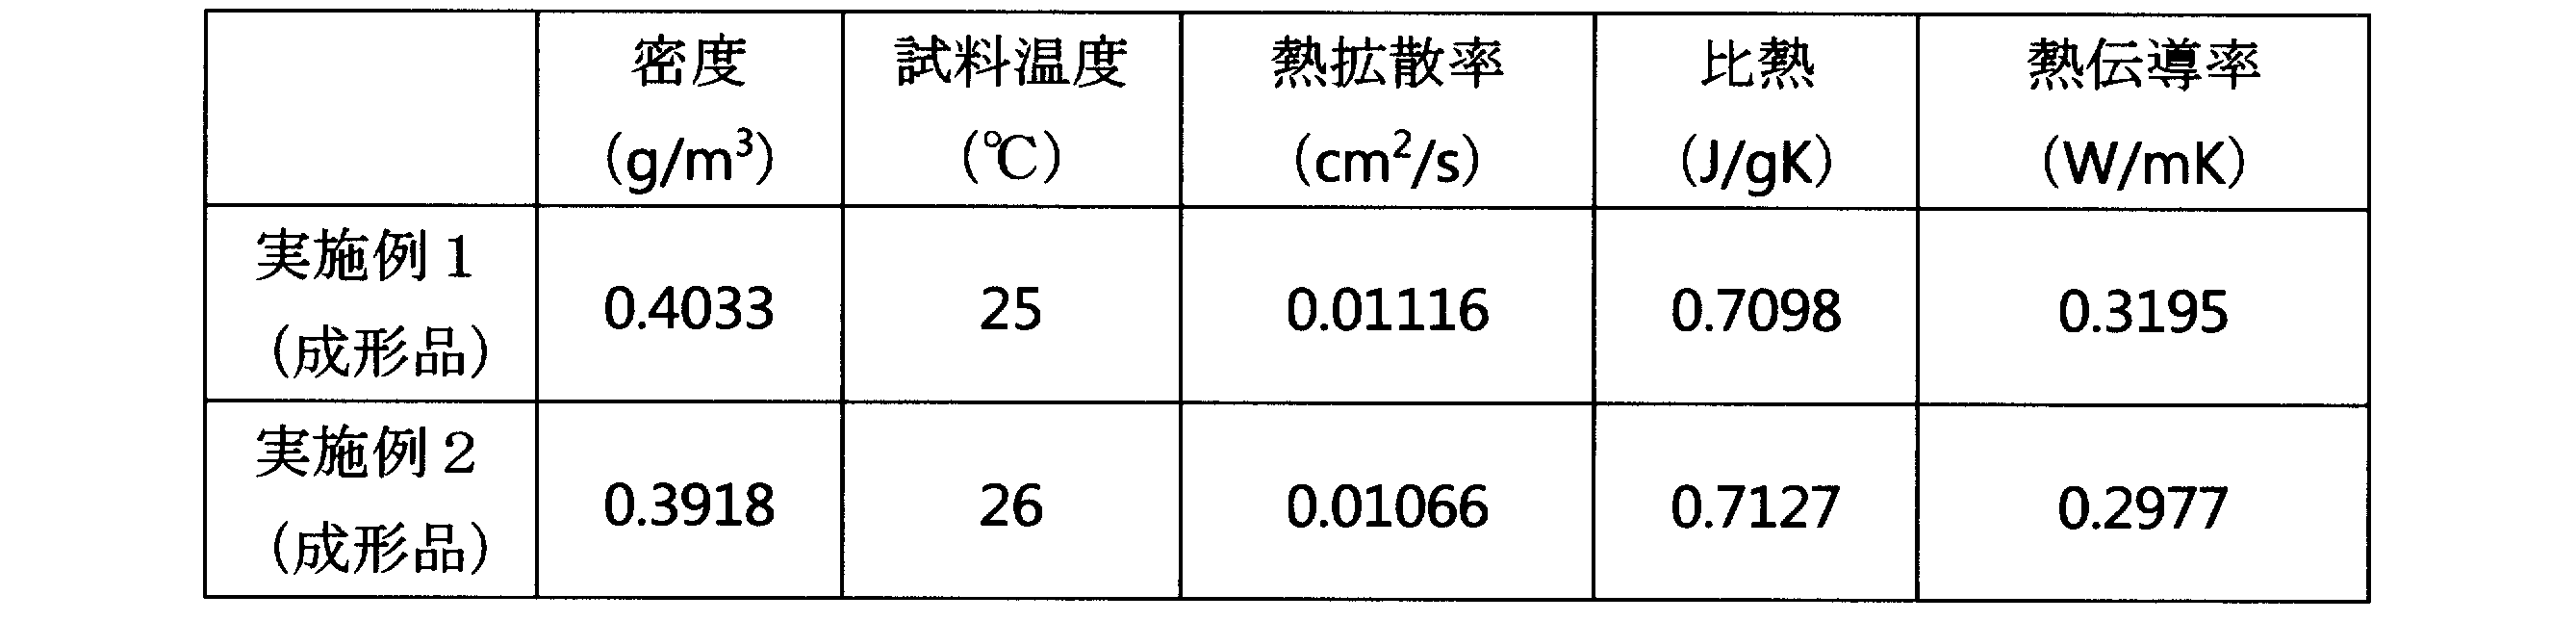
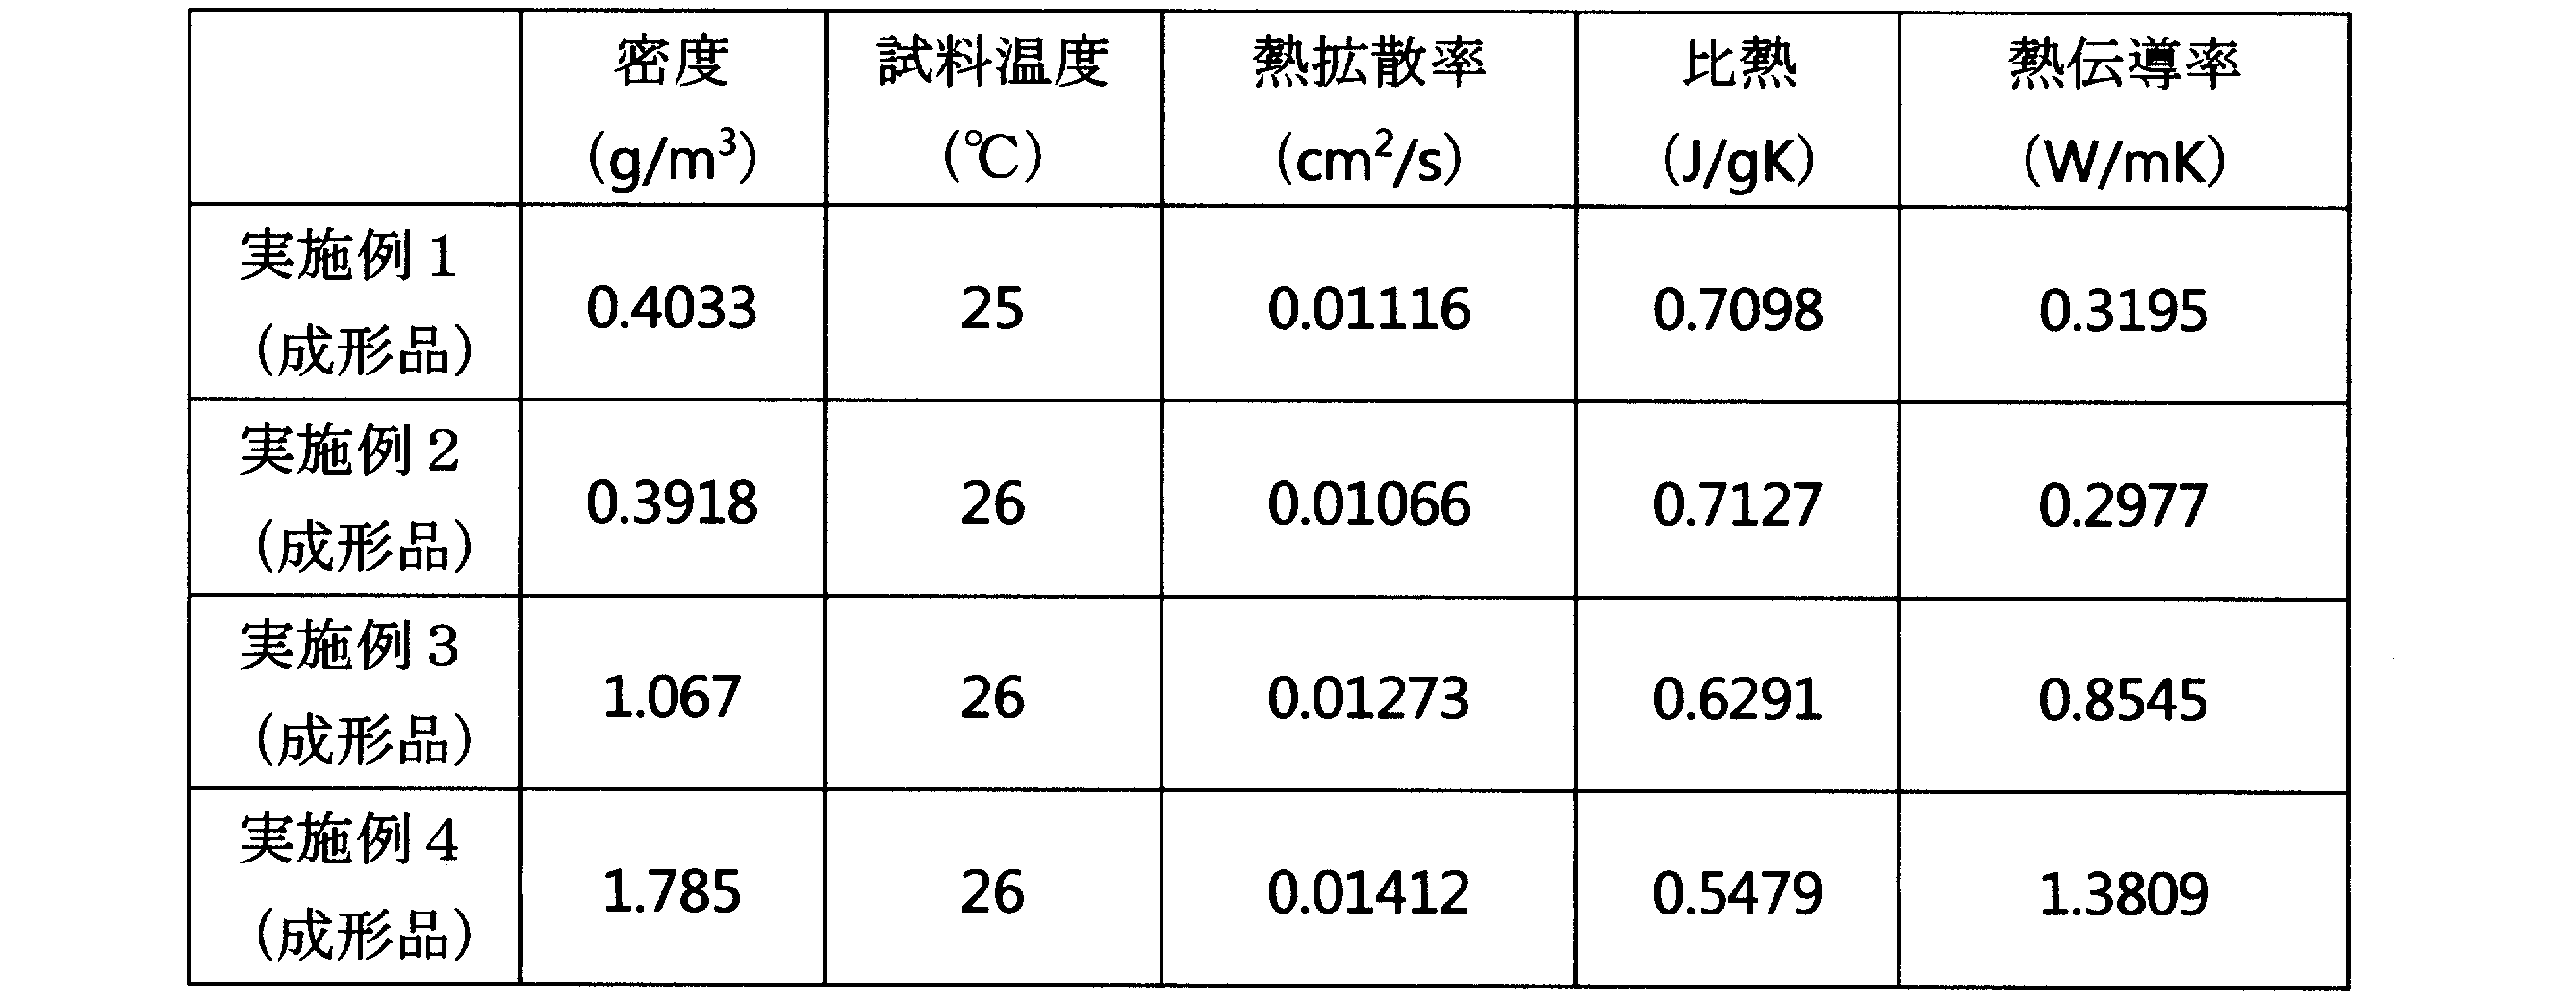
各試料の熱伝導率は、レーザーフラッシュ法により測定した。
試料の曲げ強さは、JIS R 1601: 2008に規定される三点曲げ試験により測定した。
JIS K 7194に準拠して、測定装置として(株)三菱ケミカルアナリテック製のMCP-T610 BSPプローブを使用して測定した。
東洋炭素株式会社製のクノーベルMH-10を用いたSPS処理により、実施例1の活性炭焼結体を得た。具体的には、以下の処理を行った。クノーベルMH-10粉末を秤量後、黒鉛ダイス型に充填し、上下パンチ型で挟み込んだ状態で装置チャンバーへ設置した。ロータリーポンプを用いてチャンバー内部を10-1Paの真空雰囲気とし、その後20MPaの圧力をクノーベルMH-10粉末に掛けながら、室温~1000℃まで昇温速度10℃/分にて通電加熱し、最高温度1000℃にて10分間保持後、負荷圧力の開放及び炉冷を行い、300℃以下に達した時点でチャンバー内部を大気圧へ開放し活性炭焼結体の取出しを行った。なお、加熱温度は黒鉛ダイス型に設置した熱電対を用いて測温した。
東洋炭素株式会社製のクノーベルMH-10を粉砕してメジアン径D50を2μmとして使用したこと以外は実施例1と同様に、活性炭焼結体を得た。
東洋炭素株式会社製のクノーベルMH-10及び銅粉末(メジアン径D50: 25~50μm)を用いたSPS処理により、実施例3の活性炭・金属焼結体を得た。具体的には、以下の処理を行った。上記クノーベルMH-10粉末と銅粉末を、クノーベルMH-10粉末が75質量%、銅粉末が25質量%となるように秤量し、乳鉢を用いた乾式混合を行い、これを混合粉末とした。上記混合粉末を秤量後、黒鉛ダイス型に充填し、上下パンチ型で挟み込んだ状態で装置チャンバーへ設置した。ロータリーポンプを用いてチャンバー内部を10-1Paの真空雰囲気とし、その後20MPaの圧力を混合粉末に掛けながら、室温~900℃まで昇温速度10℃/分にて通電加熱し、最高温度900℃にて10分間保持後、負荷圧力の開放及び炉冷を行い、300℃以下に達した時点でチャンバー内部を大気圧へ開放し活性炭・金属焼結体の取出しを行った。なお、加熱温度は黒鉛ダイス型に設置した熱電対を用いて測温した。
東洋炭素株式会社製のクノーベルMH-10の含有量を50質量%、銅粉末の含有量を50質量%とすること以外は実施例3と同様に、実施例4の活性炭・金属焼結体を得た。
東洋炭素株式会社製のクノーベルMH-10を、そのまま参考例1の活性炭粉末として使用した。
活性炭焼結体
実施例1及び2で使用した活性炭粉末(実施例1(サンプル1):通常粉;実施例2(サンプル2):粉砕粉)の粉末SEM像(二次電子像)を図1に示す。また、実施例1及び2の活性炭焼結体の外観写真を図2に示す(左が実施例1、右が実施例2である)。さらに、実施例1及び2の活性炭焼結体の表面及び破面のSEM像(二次電子像)を図3に示す(上が実施例1、下が実施例2である)。



実施例1及び2の活性炭焼結体と、実施例3及び4の活性炭・金属焼結体(成形品)の各種物性を測定した。実施例3及び4の結果を表6に示す。また、窒素ガス吸着等温線を図7に、BJH法によるメソ孔分布を図8に、NLDFT法による細孔分布を図9に示す。いずれも、左図が実施例1及び2、右図が実施例3及び4である。この結果、実施例3及び4におけるBJH法によるメソ孔分布では、メソ孔領域におけるピークの半値幅はいずれも約3nmであり、既存の活性炭を用いた成形品のメソ孔領域におけるピーク(半値幅約1nm)と比較すると大きく、クライオポンプ用吸着材としての吸着・脱離性能に優れ、クライオポンプの排気性能にも優れることが示唆される。

Claims (12)
- 活性炭からなる焼結体であって、
三次元網目構造を形成する複数のメソ孔領域の細孔を有し、且つ、BJH法によるメソ孔分布において、±0.5nmの許容範囲で、少なくとも4.0nmに半値幅が2nm以上であるピークを有する、焼結体。 - 気孔率が70%以上である、請求項1に記載の焼結体。
- 熱伝導率が0.2W/mK以上である、請求項1又は2に記載の焼結体。
- JIS R 1601: 2008に準拠して測定した曲げ強さが2.0MPa以上である、請求項1~3のいずれか1項に記載の焼結体。
- 活性炭及び金属からなる焼結体であって、
BJH法によるメソ孔分布において、±0.5nmの許容範囲で、少なくとも3.0nmに半値幅が2nm以上であるピークを有する、焼結体。 - 前記焼結体の総量を100質量%として、活性炭を40~90質量%、金属を10~60質量%含有する、請求項5に記載の焼結体。
- 熱伝導率が0.5W/mK以上である、請求項5又は6に記載の焼結体。
- 請求項1~7のいずれか1項の焼結体を含有する、クライオポンプ用吸着材。
- 請求項1~7のいずれか1項に記載の焼結体又は請求項8に記載のクライオポンプ用吸着材の製造方法であって、
活性炭粉末を含有する原料粉末を放電プラズマ焼結処理する工程
を備え、
前記活性炭粉末は、三次元網目構造を形成する複数のメソ孔領域の細孔を有する、製造方法。 - BJH法によるメソ孔分布における、±0.5nmの許容範囲で4.0nmのピークにおいて、得られる焼結体の細孔容積の極大値が、原料となる前記活性炭粉末の細孔容積の極大値の70~100%である、請求項9に記載の製造方法。
- JH法によるメソ孔分布において、±0.5nmの許容範囲で得られる焼結体の3.0nmのピークの細孔容積の極大値が、原料となる前記活性炭粉末の4.0nmのピークの細孔容積の極大値の15~50%である、請求項9に記載の製造方法。
- 請求項8に記載のクライオポンプ用吸着材を用いたクライオポンプ。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018178743A JP7016080B2 (ja) | 2018-09-25 | 2018-09-25 | 活性炭を含有する焼結体及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018178743A JP7016080B2 (ja) | 2018-09-25 | 2018-09-25 | 活性炭を含有する焼結体及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2020050531A JP2020050531A (ja) | 2020-04-02 |
| JP7016080B2 true JP7016080B2 (ja) | 2022-02-04 |
Family
ID=69995729
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018178743A Active JP7016080B2 (ja) | 2018-09-25 | 2018-09-25 | 活性炭を含有する焼結体及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7016080B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7316715B1 (ja) * | 2023-03-27 | 2023-07-28 | 大学共同利用機関法人自然科学研究機構 | フィルタ |
| JP7501845B1 (ja) | 2023-10-10 | 2024-06-18 | 大学共同利用機関法人自然科学研究機構 | 粉末活性炭成形体の製造方法 |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH11239723A (ja) * | 1998-02-24 | 1999-09-07 | Matsushita Electric Works Ltd | 吸着剤成形品 |
-
2018
- 2018-09-25 JP JP2018178743A patent/JP7016080B2/ja active Active
Also Published As
| Publication number | Publication date |
|---|---|
| JP2020050531A (ja) | 2020-04-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI360532B (en) | Sintered bodies based on niobium suboxide | |
| CN104150884B (zh) | 氧化铝烧结体及其制造方法 | |
| JP2005524766A (ja) | 多孔性チタン材料物品の製造方法 | |
| WO2015109272A1 (en) | Material and method of manufacture of electrodes and porous filters formed of ice-templated graphene-oxide and carbon nanotube composite, and applications thereof | |
| CN101293772B (zh) | 一种SiC/CNTs复合陶瓷的制备工艺 | |
| WO2017022012A1 (ja) | アルミニウム‐炭化珪素質複合体及びその製造方法 | |
| JP7592609B2 (ja) | ポーラス炭素質材料の製造方法、ポーラス炭素質材料および該材料で製造された触媒 | |
| WO2018121214A1 (zh) | 金属基氮化铝复合材料及其制备方法 | |
| Jeong et al. | Compressible elastomeric aerogels of hexagonal boron nitride and single-walled carbon nanotubes | |
| JP2020050531A (ja) | 活性炭を含有する焼結体及びその製造方法 | |
| KR102889960B1 (ko) | 세라믹스 소성용 세터 | |
| JP2016130188A (ja) | 多孔質炭素成形体 | |
| JP2011063487A (ja) | ホウ化ランタン焼結体、その焼結体を用いたターゲット及びその焼結体の製造方法 | |
| Rufino et al. | The effect of particle size on the formation and structure of carbide-derived carbon on β-SiC nanoparticles by reaction with chlorine | |
| JP6685549B2 (ja) | 多孔質体及びその製造方法 | |
| WO2021200864A1 (ja) | 窒化ケイ素粉末、及び窒化ケイ素焼結体の製造方法 | |
| JP2019011216A (ja) | セラミックス組成物及びその焼結体 | |
| JPH03208865A (ja) | 耐火物複合物品の製造方法 | |
| KR102036990B1 (ko) | 메조다공성 탄화물 및 이의 제조방법 | |
| JP2010508228A5 (ja) | ||
| JP7501845B1 (ja) | 粉末活性炭成形体の製造方法 | |
| JP2020083744A (ja) | 導電性セラミックス | |
| JP5252595B2 (ja) | チタンシリコンカーバイドの製造方法 | |
| JP5856743B2 (ja) | 金属−セラミックス複合材料の製造方法 | |
| JP5746573B2 (ja) | スパッタリングターゲット |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20191111 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20200814 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20200908 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20201106 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20201221 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20210601 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20210728 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20211214 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20220112 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7016080 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |