JP7355672B2 - 積層造形物の製造方法 - Google Patents
積層造形物の製造方法 Download PDFInfo
- Publication number
- JP7355672B2 JP7355672B2 JP2020022515A JP2020022515A JP7355672B2 JP 7355672 B2 JP7355672 B2 JP 7355672B2 JP 2020022515 A JP2020022515 A JP 2020022515A JP 2020022515 A JP2020022515 A JP 2020022515A JP 7355672 B2 JP7355672 B2 JP 7355672B2
- Authority
- JP
- Japan
- Prior art keywords
- internal
- welding
- laminate
- manufacturing
- molded article
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 61
- 239000011324 bead Substances 0.000 claims description 113
- 238000003466 welding Methods 0.000 claims description 106
- 238000000034 method Methods 0.000 claims description 49
- 239000000945 filler Substances 0.000 claims description 19
- 239000000463 material Substances 0.000 claims description 10
- 238000009941 weaving Methods 0.000 claims description 9
- 238000007493 shaping process Methods 0.000 claims description 8
- 238000002844 melting Methods 0.000 claims description 6
- 230000008018 melting Effects 0.000 claims description 6
- 238000010030 laminating Methods 0.000 claims description 3
- 239000002184 metal Substances 0.000 description 14
- 238000000465 moulding Methods 0.000 description 7
- 229910000831 Steel Inorganic materials 0.000 description 5
- 239000010959 steel Substances 0.000 description 5
- 239000007769 metal material Substances 0.000 description 4
- 238000004364 calculation method Methods 0.000 description 3
- 239000000155 melt Substances 0.000 description 3
- 238000003860 storage Methods 0.000 description 3
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 description 2
- 229910001209 Low-carbon steel Inorganic materials 0.000 description 2
- 239000000654 additive Substances 0.000 description 2
- 230000000996 additive effect Effects 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 238000003475 lamination Methods 0.000 description 2
- 229910002092 carbon dioxide Inorganic materials 0.000 description 1
- 239000001569 carbon dioxide Substances 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 230000004907 flux Effects 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 238000012827 research and development Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
Images






Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/25—Process efficiency
Landscapes
- Butt Welding And Welding Of Specific Article (AREA)
Description
溶加材を溶融及び凝固させた溶着ビードを積層させて造形物を造形する積層造形物の製造方法であって、
前記溶着ビードによって枠部を造形する枠部造形工程と、
前記枠部内に第一方向に沿って複数の溶着ビードを形成して前記溶着ビードが並列された内部造形部を造形する内部造形工程と、
前記内部造形部の少なくとも一方の端部と前記枠部との間に形成した隙間に、前記第一方向と交差する第二方向に沿って溶着ビードを形成し、前記隙間を埋める埋込造形工程と、
を含む、
積層造形物の製造方法。
図1は本発明の積層造形物の製造に用いる製造システムの構成図である。
本構成の積層造形物の製造システム100は、積層造形装置11と、積層造形装置11を統括制御するコントローラ13と、電源装置15と、を備える。
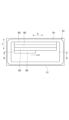
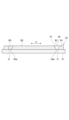
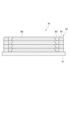
図2A~図2Eは、積層造形物の製造工程を示す製造途中の積層造形物の平面図である。図3A~図3Eは、図2A~図2Eにおけるそれぞれの断面図である。図4は、製造された積層造形物の概略縦断面図である。
図2A及び図3Aに示すように、積層造形装置11のトーチ17を溶接ロボット19の駆動により移動させながら溶加材Mを溶融させる。そして、溶融した溶加材Mからなる溶着ビードB1をベースプレート51上に供給し、ベースプレート51上に溶着ビードB1からなる平面視略矩形状の枠部53を造形する。
図2B及び図3Bに示すように、枠部53の内部に溶着ビードB2を形成する。この溶着ビードB2は、枠部53内において、第一方向Xに沿って一方側から他方側(矢印α方向)へ向かって形成する。本例では、この第一方向Xは、枠部53の長手方向としている。そして、この溶着ビードB2を、枠部53内における幅方向の一方側から順に形成する。これにより、図2C及び図3Cに示すように、枠部53内に、並列に形成された複数の溶着ビードB2からなる内部造形部55を造形する。
図2D及び図3Dに示すように、内部造形部55の端部55aと枠部53との間に形成された隙間Gに沿ってトーチ17を移動させて溶着ビードB3を形成する。この溶着ビードB3は、内部造形部55を造形するための溶着ビードB2の形成方向である第一方向Xに対して交差する第二方向Yに沿って一方側から他方側(矢印β方向)へ向かって形成する。本例では、この第二方向Yは、枠部53の幅方向としている。
図5は、埋込造形工程の他の例を説明する製造途中の積層造形物の一部の平面図である。
図5に示すように、内部造形工程において、複数の溶着ビードB2を並列に形成して内部造形部55を造形すると、この内部造形部55の端部55aには、溶着ビードB2同士の間に凹みが生じることにより、全体が凹凸形状となる。
(1) 溶加材を溶融及び凝固させた溶着ビードを積層させて造形物を造形する積層造形物の製造方法であって、
前記溶着ビードによって枠部を造形する枠部造形工程と、
前記枠部内に第一方向に沿って複数の溶着ビードを形成して前記溶着ビードが並列された内部造形部を造形する内部造形工程と、
前記内部造形部の少なくとも一方の端部と前記枠部との間に形成した隙間に、前記第一方向と交差する第二方向に沿って溶着ビードを形成し、前記隙間を埋める埋込造形工程と、
を含む、積層造形物の製造方法。
55 内部造形部
55a 端部
57 端面
59 開先部
B,B1,B2,B3 溶着ビード
G 隙間
M 溶加材
P ピッチ
T 周期
W 積層造形物
X 第一方向
Y 第二方向
Claims (6)
- 溶加材を溶融及び凝固させた溶着ビードを積層させて造形物を造形する積層造形物の製造方法であって、
前記溶着ビードによって枠部を造形する枠部造形工程と、
前記枠部内に第一方向に沿って複数の溶着ビードを形成して前記溶着ビードが並列された内部造形部を造形する内部造形工程と、
前記内部造形部の少なくとも一方の端部と前記枠部との間に形成した隙間に、前記第一方向と交差する第二方向に沿って溶着ビードを形成し、前記隙間を埋める埋込造形工程と、
を含む、
積層造形物の製造方法。 - 前記内部造形工程において、前記溶着ビードの始端及び終端の少なくとも一方の端面を、端部へ向かって次第に下方へ傾斜する傾斜面に形成し、前記内部造形部の前記端部と前記枠部との前記隙間に上方へ向かって次第に広くなる開先部を形成する、
請求項1に記載の積層造形物の製造方法。 - 前記埋込造形工程において、前記溶着ビードを形成するトーチをウィービングさせる、
請求項1または請求項2に記載の積層造形物の製造方法。 - 前記トーチのウィービングの周期を、前記内部造形部を構成する前記溶着ビード間のピッチの整数倍とし、前記内部造形部の端部における前記第一方向に沿って形成した前記溶着ビード間に、前記第二方向に沿って形成する埋め込み用の前記溶着ビードを埋め込ませる、
請求項3に記載の積層造形物の製造方法。 - 前記埋込造形工程において、前記内部造形部の端部と前記枠部との前記隙間を、一回のパスで形成する前記溶着ビードによって埋める、
請求項1~4のいずれか一項に記載の積層造形物の製造方法。 - 前記埋込造形工程において形成する溶着ビードを、前記内部造形工程における溶着ビードの形成時よりも高電流で形成する、
請求項1~5のいずれか一項に記載の積層造形物の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020022515A JP7355672B2 (ja) | 2020-02-13 | 2020-02-13 | 積層造形物の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020022515A JP7355672B2 (ja) | 2020-02-13 | 2020-02-13 | 積層造形物の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2021126673A JP2021126673A (ja) | 2021-09-02 |
| JP7355672B2 true JP7355672B2 (ja) | 2023-10-03 |
Family
ID=77487477
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2020022515A Active JP7355672B2 (ja) | 2020-02-13 | 2020-02-13 | 積層造形物の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7355672B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2023204113A1 (ja) * | 2022-04-22 | 2023-10-26 | 株式会社神戸製鋼所 | 制御情報生成装置、積層造形システム及びプログラム |
| JP7684267B2 (ja) * | 2022-11-04 | 2025-05-27 | 株式会社神戸製鋼所 | 制御情報生成装置、制御情報生成方法、プログラム、並びに溶接装置及び溶接方法 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2014111373A1 (de) | 2013-01-21 | 2014-07-24 | Siemens Aktiengesellschaft | Auftragsschweissen mit äusserer konturschweissung und innerer auffüllung und bauteil |
| JP2018183815A (ja) | 2017-04-27 | 2018-11-22 | 株式会社神戸製鋼所 | 積層造形部品の接合方法及び構造体、並びに積層造形部品 |
| JP2018187679A (ja) | 2017-05-05 | 2018-11-29 | リンカーン グローバル,インコーポレイテッド | ハイブリッド溶着速度のニアネットシェイプ積層造形のための方法及びシステム |
| JP6552771B1 (ja) | 2018-10-18 | 2019-07-31 | 三菱電機株式会社 | 積層造形方法および加工経路生成方法 |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH07314134A (ja) * | 1994-05-30 | 1995-12-05 | Ishikawajima Harima Heavy Ind Co Ltd | 周方向肉盛溶接方法 |
| JP2018086664A (ja) * | 2016-11-28 | 2018-06-07 | 武藤工業株式会社 | 溶接装置、溶接方法、三次元造形装置、及び三次元造形方法 |
-
2020
- 2020-02-13 JP JP2020022515A patent/JP7355672B2/ja active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2014111373A1 (de) | 2013-01-21 | 2014-07-24 | Siemens Aktiengesellschaft | Auftragsschweissen mit äusserer konturschweissung und innerer auffüllung und bauteil |
| JP2018183815A (ja) | 2017-04-27 | 2018-11-22 | 株式会社神戸製鋼所 | 積層造形部品の接合方法及び構造体、並びに積層造形部品 |
| JP2018187679A (ja) | 2017-05-05 | 2018-11-29 | リンカーン グローバル,インコーポレイテッド | ハイブリッド溶着速度のニアネットシェイプ積層造形のための方法及びシステム |
| JP6552771B1 (ja) | 2018-10-18 | 2019-07-31 | 三菱電機株式会社 | 積層造形方法および加工経路生成方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2021126673A (ja) | 2021-09-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6737762B2 (ja) | 造形物の製造方法及び製造装置 | |
| JP6892371B2 (ja) | 積層造形物の製造方法及び製造装置 | |
| JP6810018B2 (ja) | 積層造形物の製造方法 | |
| JP6912636B1 (ja) | 積層造形物の製造システム、積層造形物の製造方法、及び積層造形物の製造プログラム | |
| JP7123738B2 (ja) | 積層造形物の製造方法及び積層造形物 | |
| CN116490316B (zh) | 层叠计划作成方法 | |
| JP6802773B2 (ja) | 積層造形物の製造方法及び積層造形物 | |
| JP7303162B2 (ja) | 積層造形物の製造方法 | |
| JP7327995B2 (ja) | 積層造形物の製造方法及び積層造形物 | |
| CN116096521B (zh) | 层叠造型物的制造方法 | |
| JP7028737B2 (ja) | 造形物の製造方法、製造装置及び造形物 | |
| JP7193423B2 (ja) | 積層造形物の製造方法 | |
| WO2019098021A1 (ja) | 造形物の製造方法、製造装置及び造形物 | |
| JP7203671B2 (ja) | 積層造形物の製造方法及び積層造形物 | |
| JP6898187B2 (ja) | 積層造形部品の接合方法及び構造体、並びに積層造形部品 | |
| JP2021126673A (ja) | 積層造形物の製造方法 | |
| JP7381422B2 (ja) | 造形物の製造方法及び造形物 | |
| JP7181163B2 (ja) | 積層構造体の製造方法 | |
| JP2019063858A (ja) | 積層造形物の製造方法及び積層造形物 | |
| JP6859471B1 (ja) | 積層造形物の製造方法 | |
| JP7189110B2 (ja) | 積層造形物の製造方法及び積層造形物 | |
| JP6783964B1 (ja) | 積層造形物の製造方法 | |
| JP2024025180A (ja) | 制御情報生成装置、制御情報生成方法、プログラム及び積層造形方法 | |
| JP2019209358A (ja) | 積層造形物の製造方法及び積層造形物 | |
| JP2024161745A (ja) | 積層計画情報生成装置及び積層計画情報生成方法、並びにプログラム |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20221101 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20230816 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20230905 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20230921 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7355672 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |