JP7365064B2 - 多層管状成形体 - Google Patents
多層管状成形体 Download PDFInfo
- Publication number
- JP7365064B2 JP7365064B2 JP2021119225A JP2021119225A JP7365064B2 JP 7365064 B2 JP7365064 B2 JP 7365064B2 JP 2021119225 A JP2021119225 A JP 2021119225A JP 2021119225 A JP2021119225 A JP 2021119225A JP 7365064 B2 JP7365064 B2 JP 7365064B2
- Authority
- JP
- Japan
- Prior art keywords
- tubular molded
- multilayer tubular
- molded article
- polyolefin
- article according
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L11/00—Hoses, i.e. flexible pipes
- F16L11/04—Hoses, i.e. flexible pipes made of rubber or flexible plastics
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B1/00—Layered products having a non-planar shape
- B32B1/08—Tubular products
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/32—Layered products comprising a layer of synthetic resin comprising polyolefins
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L11/00—Hoses, i.e. flexible pipes
- F16L11/04—Hoses, i.e. flexible pipes made of rubber or flexible plastics
- F16L11/08—Hoses, i.e. flexible pipes made of rubber or flexible plastics with reinforcements embedded in the wall
- F16L11/081—Hoses, i.e. flexible pipes made of rubber or flexible plastics with reinforcements embedded in the wall comprising one or more layers of a helically wound cord or wire
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L11/00—Hoses, i.e. flexible pipes
- F16L11/04—Hoses, i.e. flexible pipes made of rubber or flexible plastics
- F16L11/08—Hoses, i.e. flexible pipes made of rubber or flexible plastics with reinforcements embedded in the wall
- F16L11/085—Hoses, i.e. flexible pipes made of rubber or flexible plastics with reinforcements embedded in the wall comprising one or more braided layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2597/00—Tubular articles, e.g. hoses, pipes
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Laminated Bodies (AREA)
- Rigid Pipes And Flexible Pipes (AREA)
Description
一方、ポリウレタンは、耐熱性、柔軟性および透明性に優れているが、着香・着色し易く、撥水性に劣る。
したがって、ポリオレフィンとポリウレタンとを組み合わせて、多層管状成形体を製造すれば、ポリオレフィンの着香・着色し難い性質および優れた撥水性と、ポリウレタンの優れた柔軟性とを付与することができる。
例えば、特許文献1には、ポリオレフィン樹脂からなる内層と、ポリウレタン樹脂からなる外層と、前記内層と前記外層との間に、接着性ポリオレフィン樹脂からなる中間層とを有する多層チューブ(多層管状成形体)が開示されている。
また、本発明者らの検討によれば、常温においても、多層チューブの曲げの程度によっては、内面に容易にシワが発生することも判明した。
本発明の目的は、高い柔軟性を有し、かつ内面にシワが発生し難い多層管状成形体を提供することにある。
(1) 内層と、外層と、前記内層と前記外層との間に設けられ、これらを接着する中間層とを有する多層管状成形体であって、
前記内層は、ポリオレフィンを主成分として含有し、
前記外層は、熱可塑性ポリウレタンを主成分として含有し、
前記中間層は、接着性ポリオレフィンを主成分として含有し、
当該多層管状成形体の厚さに対する、前記外層の厚さと前記中間層の厚さとの合計の割合は、0.7~0.92であることを特徴とする多層管状成形体。
<多層管状成形体>
図1は、本発明の多層管状成形体の実施形態を部分的に切り欠いて示す斜視図、図2は、図1中のA-A線断面図である。
図1に示す多層管状成形体1は、内層2と、外層3と、内層2と外層3との間に設けられた中間層4とを有している。
以下、各層の構成について、順次説明する。
内層2は、ポリオレフィンを主成分として含有する層である。ポリオレフィンは、耐熱性、透明性および撥水性に優れ、着香・着色もし難い。このため、ポリオレフィンを主成分として含有する内層2を設けることにより、多層管状成形体1に、これらの特性に基づく優れた特性を付与することができる。
ポリオレフィンとしては、例えば、低密度ポリエチレン(LDPE)、直鎖状低密度ポリエチレン(LLDPE)、超低密度ポリエチレン(VLDPE)、中密度ポリエチレン(MDPE)、高密度ポリエチレン(HDPE)、超高密度ポリエチレン(VHDPE)のようなポリエチレン、アイソタクチックポリプロピレン、シンジオタクチックポリプロピレンのようなポリプロピレン、ポリブテン、エチレンとα-オレフィンとの共重合体、ポリメチルペンテン等が挙げられ、これらの1種または2種以上を組み合わせて用いることができる。
なお、軟化温度は、動的粘弾性測定(Dynamic Mechanical Analysis:DMA)法により測定することができる。
外層3は、熱可塑性ポリウレタン(Thermoplastic Polyurethane:TPU)を主成分として含有する層である。TPUは、耐熱性、柔軟性および透明性に優れる。ここで、ポリオレフィンを主成分として含有する内層2は、柔軟性(可撓性)が低くなり易いが、TPUを主成分として含有する外層3と組み合わせることにより、多層管状成形体1全体として、高い柔軟性(可撓性)を確保することができる。
TPUとしては、例えば、アジペートエステル系TPU、エーテル系TPU、カプロラクトン系TPU、ポリカーボネート系TPU等が挙げられ、これらの1種または2種以上を組み合わせて用いることができる。
なお、アジペートエステル系TPUは、凡用グレードのTPUであり、エーテル系TPUは、耐加水分解性および耐菌性に優れるグレードのTPUであり、カプロラクトン系TPUは、射出成形性に優れるグレードのTPUであり、ポリカーボネート系TPUは、加水分解性、耐菌性および耐熱性に優れるグレードのTPUである。
TPUの重量平均分子量は、40,000~200,000程度であることが好ましく、80,000~160,000程度であることがより好ましい。
外層3におけるTPUの含有量は、75質量%以上であることが好ましく、85質量%以上であることがより好ましく、95質量%以上であることがさらに好ましく、100質量%であってもよい。この場合、内層2にTPUに基づく特性を十分に付与することができる。
接着性ポリオレフィンは、側鎖に芳香族環を有する第1ポリオレフィンおよび側鎖にエステル含有基を有する第2ポリオレフィンのうちの一方を含むことが好ましい。
かかる第1ポリオレフィンとしては、例えば、スチレングラフトポリオレフィン、ポリスチレン等が挙げられる。
中でも、第1ポリオレフィンは、スチレングラフトポリオレフィンおよびポリスチレンを含むことが好ましい。かかる第1ポリオレフィンは、より高度にTPUと相互作用することができる。また、この場合、第1ポリオレフィンは、スチレングラフトポリオレフィンとポリスチレンとの混合物(ポリマーアロイ等)であってもよく、ポリスチレンのコアとスチレングラフトポリオレフィンのシェルとを有するコア/シェル構造物であってもよい。
かかる第2ポリオレフィンは、例えば、無水マレイン酸変性エチレン-酢酸ビニル共重合体、無水マレイン酸変性ポリビニルアルコール等が挙げられる。中でも、第2ポリオレフィンは、無水マレイン酸変性エチレン-酢酸ビニル共重合体を含むことが好ましい。かかる第2ポリオレフィンは、より高度に内層2のポリオレフィンと相互作用することができる。
エチレン-酢酸ビニル共重合体に対する無水マレイン酸の付加量またはグラフト量は、エチレン-酢酸ビニル共重合体100質量部に対して、0.0001~15質量部程度であることが好ましく、0.001~10質量部程度であることがより好ましい。
接着性ポリオレフィンの重量平均分子量は、40,000~200,000程度であることが好ましく、80,000~160,000程度であることがより好ましい。
タッキファイヤーとしては、例えば、ロジン系、ロジン誘導体系、テルペン樹脂系、テルペン誘導体系のような天然タッキファイヤー、石油樹脂系、スチレン樹脂系、クマロンインデン樹脂系、フェノール樹脂系、キシレン樹脂系のような合成タッキファイヤー等が挙げられる。
中間層4における接着性ポリオレフィンの含有量は、75質量%以上であることが好ましく、85質量%以上であることがより好ましく、95質量%以上であることがさらに好ましく、100質量%であってもよい。この場合、中間層4に接着性ポリオレフィンに基づく特性を十分に付与することができる。
多層管状成形体1の厚さTT[mm]に対する、外層3の厚さT3[mm]と中間層4の厚さT4[mm]との合計の割合([T3+T4]/TT)は、0.7~0.92である。これにより、高い柔軟性を有し、かつ内面にシワが発生し難い多層管状成形体1を得ることができる。
柔軟性に劣る多層管状成形体では、強引に変形させて配管した際に、折れ、クラックが発生して、輸送ロスが生じる。また、内層と外層との剥離が生じて、中間層に流体が浸入することで、変色や雑菌繁殖に繋がる。一方、多層管状成形体1の内面(以下、単に「内面」とも記載する。)にシワが発生すると、内面が平滑ではなくなるため、流体の残液が滞留し易く、やはり雑菌繁殖に繋がる。
[T3+T4]/TTは、0.75~0.9程度であることが好ましく、0.8~0.88がより好ましい。これにより、上記効果をより向上させることができる。
また、多層管状成形体1の厚さTTに対する内層2の厚さT2の割合(T2/TT)も、特に限定されないが、0.06~0.25程度であることが好ましく、0.08~0.23程度であることがより好ましく、0.1~0.2程度であることがさらに好ましい。これにより、内層2の厚さT2が大きくなるのを防止して、内面にシワが生じるのを防止し易い。
外層3の厚さT3の具体的な値も、特に限定されないが、0.5~2.5mm程度であることが好ましく、0.75~2mm程度であることがより好ましく、1~1.5mm程度であることがさらに好ましい。これにより、多層管状成形体1の柔軟性を十分に高めることができる。
また、中間層4の厚さT4の具体的な値も、特に限定されないが、0.01~1.5mm程度であることが好ましく、0.05~1mm程度であることがより好ましく、0.1~0.5mm程度であることがさらに好ましい。これにより、多層管状成形体1が必要以上に肉厚となることを防止しつつ、内層2および外層3への高い接着性を維持することができる。
また、撓み量測定試験(温度:100℃)における撓み量は、40mm未満であることが好ましく、38mm未満であることがより好ましく、36mm未満であることがさらに好ましい。かかる値を満足する多層管状成形体1は、温度依存性が低く、内層2にシワが生じ難いと判断することができる。なお、撓み量の下限値は、通常、30mm程度である。
また、上記範囲の軟化温度を有するポリオレフィン、熱可塑性ポリウレタンおよび接着性ポリオレフィンを使用することにより、軟化温度が互いに近似するため、安定かつ連続した共押出成形が可能となる。
以上のような多層管状成形体1は、十分な柔軟性を備え、内面にシワが発生し難く、かつ耐薬品性および耐熱性も優れる。このため、多層管状成形体1は、例えば、食品加工、化粧品製造、化学品製造等の分野で好適に使用される。
また、本発明の多層管状成形体は、必要に応じて、補強線材等からなる補強層や最外層を設けることにより、耐圧ホースとすることもできる。
かかる耐圧ホースの一例を図3に示す。図3は、耐圧ホースの構成を部分的に切り欠いて示す斜視図である。
図3に示す耐圧ホース10は、内層2、外層3および中間層4を備え、さらに外層3の外側に補強層5および最外層6を順に備える構造を有している。
また、最外層6の構成材料としては、外層3との密着性が良好な樹脂材料が好ましく使用される。
本発明の多層管状成形体は、上述した実施形態の構成において、他の任意の構成を追加してもよいし、同様の機能を発揮する任意の構成と置換されていてよい。
1.各層形成用材料の準備
1-1.内層形成用材料
シンジオタクティックポリプロピレン(日本ポリプロ株式会社製、「WELNEX RMG02」)を100質量%で含有する内層形成用材料を準備した。なお、ポリプロピレンの軟化温度は115℃であった。
<外層形成用材料1>
熱可塑性ポリウレタン(大日精化工業株式会社製、「レザミン PH890」)を100質量%で含有する外層形成用材料を準備した。なお、熱可塑性ポリウレタンの重量平均分子量は500~3,000であり、軟化温度は183℃であった。
<外層形成用材料2>
高強度ウレタンゴム(Bayer AG社製、「ブルコラン」)を100質量%で含有する外層形成用材料を準備した。
<中間層形成用材料1>
接着性ポリオレフィン(三菱ケミカル株式会社製、「モディックGK110」)を100質量%で含有する中間層形成用材料を準備した。なお、接着性ポリオレフィンの重量平均分子量は5,000~110,000であり、軟化温度は155℃以下であった。
<中間層形成用材料2>
接着性ポリオレフィン(三井化学株式会社製、「アドマーNF528」)を100質量%で含有する中間層形成用材料を準備した。なお、接着性ポリオレフィンの重量平均分子量は50,000~110,000であり、軟化温度は155℃以下であった。
(実施例1)
内層形成用材料、中間層形成用材料1および外層形成用材料1を溶融させ、三層押し出し機を用いて共押出して、3層構成の多層管状成形体を製造した。
なお、内層の厚さを0.2mm、中間層の厚さを0.1mm、外層の厚さを1.3mm、内径を15mm、外径を18.2mmとした。
(実施例2)
内層の厚さを0.3mm、中間層の厚さを0.3mm、外層の厚さを1.0mmに変更した以外は、実施例1と同様にして、多層管状成形体を製造した。
内層の厚さを0.3mm、中間層の厚さを0.1mm、外層の厚さを1.2mmに変更した以外は、実施例1と同様にして、多層管状成形体を製造した。
(実施例4)
中間層形成用材料1に代えて、中間層形成用材料2を使用した以外は、実施例1と同様にして、多層管状成形体を製造した。
内層の厚さを0.1mm、中間層の厚さを0.1mm、外層の厚さを1.4mmに変更した以外は、実施例1と同様にして、多層管状成形体を製造した。
(比較例2)
内層の厚さを0.1mm、中間層の厚さを0.3mm、外層の厚さを1.2mmに変更した以外は、実施例1と同様にして、多層管状成形体を製造した。
内層の厚さを0.1mm、中間層の厚さを0.2mm、外層の厚さを1.3mmに変更した以外は、実施例1と同様にして、多層管状成形体を製造した。
(比較例4)
外層形成用材料1に代えて、外層形成用材料2を使用した以外は、実施例1と同様にして、多層管状成形体を製造した。
3-1.柔軟性
各実施例および各比較例で得られた多層管状成形体に対して、圧縮曲げ試験(スパン:200mm)における最大荷重を測定した。
なお、圧縮曲げ試験は、図4に示すようにして行った。
具体的には、各実施例および各比較例で得られた多層管状成形体を、一対の圧縮板に挟持して、圧縮速度200mm/minでU字状に湾曲させ、スパン200mmに到達したときの最大荷重を測定した。なお、多層管状成形体の全長を400mmとした。
◎:最大荷重が14.6N以下である。
〇:最大荷重が14.6N超、19.0N以下である。
×:最大荷重が19.0N超である。
すなわち、最大荷重(N)が小さい程、多層管状成形体が柔軟性に優れると判断することができる。
各実施例および各比較例で得られた多層管状成形体に対して、撓み量測定試験(温度:100℃)における撓み量を測定した。
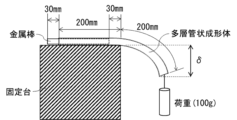
なお、撓み量測定試験は、図5に示すようにして行った。
具体的には、各実施例および各比較例で得られた多層管状成形体を用意し、100℃で30分保持した。その後、長さ200mmの金属棒を、30mmの部分が多層管状成形体から突出するように挿入した状態で固定した。なお、多層管状成形体の全長を400mmとした。
そして、図5に示すように、空中に200mmの部分を突出させた状態で、金属棒の30mmの突出部分を固定台に固定した。その後、空中に突出させた部分の端に、荷重(100g)を1分間加えたときの撓み量(δ)を測定した。
[評価基準]
◎:撓み量が36mm未満である。
〇:撓み量が36mm以上、40mm未満である。
×:撓み量が40mm以上である。
すなわち、撓み量(mm)が大きいほど、温度依存が高く、多層管状成形体の内面にシワが生じ易いと判断することができる。

これに対して、各比較例で得られた多層管状成形体は、柔軟性に劣るか、内面にシワが発生し易いことが確認された。
10 耐圧ホース
2 内層
3 外層
4 中間層
5 補強層
6 最外層
Claims (18)
- 内層と、外層と、前記内層と前記外層との間に設けられ、これらを接着する中間層とを有する多層管状成形体であって、
前記内層は、ポリオレフィンを主成分として含有し、
前記外層は、熱可塑性ポリウレタンを主成分として含有し、
前記中間層は、接着性ポリオレフィンを主成分として含有し、
前記外層の厚さは、1~1.5mmであり、
当該多層管状成形体の厚さに対する、前記外層の厚さと前記中間層の厚さとの合計の割合は、0.7~0.88であり、
前記熱可塑性ポリウレタンの軟化温度は、135~200℃であることを特徴とする多層管状成形体。 - 前記内層の厚さに対する、前記中間層の厚さの割合は、0.1以上2未満である請求項1に記載の多層管状成形体。
- 当該多層管状成形体の厚さに対する、前記内層の厚さの割合は、0.06~0.25である請求項1または2に記載の多層管状成形体。
- 前記内層における前記ポリオレフィンの含有量は、75質量%以上である請求項1~3のいずれか1項に記載の多層管状成形体。
- 前記ポリオレフィンの軟化温度は、95~190℃である請求項1~4のいずれか1項に記載の多層管状成形体。
- 前記ポリオレフィンは、高密度ポリエチレン、シンジオタクティックポリプロピレン、アイソタクティックポリプロピレンおよびポリメチルペンテンのうちの少なくとも1種を含む請求項1~5のいずれか1項に記載の多層管状成形体。
- 前記内層の厚さは、0.05~2.5mmである請求項1~6のいずれか1項に記載の多層管状成形体。
- 前記外層における前記熱可塑性ポリウレタンの含有量は、75重量%以上である請求項1~7のいずれか1項に記載の多層管状成形体。
- 前記熱可塑性ポリウレタンは、アジペートエステル系熱可塑性ポリウレタン、エーテル系熱可塑性ポリウレタン、カプロラクトン系熱可塑性ポリウレタンおよびポリカーボネート系熱可塑性ポリウレタンのうちの少なくとも1種を含む請求項1~8のいずれか1項に記載の多層管状成形体。
- 前記中間層における前記接着性ポリオレフィンの含有量は、75質量%以上である請求項1~9のいずれか1項に記載の多層管状成形体。
- 前記接着性ポリオレフィンの軟化温度は、120~185℃である請求項1~10のいずれか1項に記載の多層管状成形体。
- 前記接着性ポリオレフィンは、側鎖に芳香族環を有するポリオレフィンを含む請求項1~11のいずれか1項に記載の多層管状成形体。
- 前記接着性ポリオレフィンは、スチレングラフトポリオレフィンおよびポリスチレンを含む請求項12に記載の多層管状成形体。
- 前記接着性ポリオレフィンは、側鎖にエステル含有基を含む請求項1~13のいずれか1項に記載の多層管状成形体。
- 前記接着性ポリオレフィンは、無水マレイン酸変性エチレン-酢酸ビニル共重合体を含む請求項14に記載の多層管状成形体。
- 前記中間層の厚さは、0.01~1.5mmである請求項1~15のいずれか1項に記載の多層管状成形体。
- 当該多層管状成形体の圧縮曲げ試験(スパン:200mm)における最大荷重は、19N以下である請求項1~16のいずれか1項に記載の多層管状成形体。
- 当該多層管状成形体の撓み量測定試験(温度:100℃)における撓み量は、40mm未満である請求項1~17のいずれか1項に記載の多層管状成形体。
Priority Applications (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021119225A JP7365064B2 (ja) | 2021-07-20 | 2021-07-20 | 多層管状成形体 |
| TW111120824A TWI926052B (zh) | 2021-07-20 | 2022-06-06 | 多層管狀成形體 |
| CN202280049173.5A CN117616220A (zh) | 2021-07-20 | 2022-06-30 | 多层管状成形体 |
| PCT/JP2022/026165 WO2023002828A1 (ja) | 2021-07-20 | 2022-06-30 | 多層管状成形体 |
| US18/411,980 US20240151330A1 (en) | 2021-07-20 | 2024-01-12 | Multilayered tubular shaped object |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021119225A JP7365064B2 (ja) | 2021-07-20 | 2021-07-20 | 多層管状成形体 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2023015442A JP2023015442A (ja) | 2023-02-01 |
| JP7365064B2 true JP7365064B2 (ja) | 2023-10-19 |
Family
ID=84979968
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2021119225A Active JP7365064B2 (ja) | 2021-07-20 | 2021-07-20 | 多層管状成形体 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US20240151330A1 (ja) |
| JP (1) | JP7365064B2 (ja) |
| CN (1) | CN117616220A (ja) |
| WO (1) | WO2023002828A1 (ja) |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005237682A (ja) | 2004-02-26 | 2005-09-08 | Nippon Zeon Co Ltd | ドレナージカテーテル用チューブ及びドレナージカテーテル |
| JP2005265185A (ja) | 2004-02-20 | 2005-09-29 | Kurabe Ind Co Ltd | ホース |
| JP2006021530A (ja) | 2004-06-11 | 2006-01-26 | Mitsubishi Chem Mkv Co | 積層体 |
| JP2006334900A (ja) | 2005-06-01 | 2006-12-14 | Daicel Chem Ind Ltd | 転写用粘着シート及びそれを用いた画像形成方法 |
| JP2008039130A (ja) | 2006-08-09 | 2008-02-21 | Toyox Co Ltd | 飲料用ホース |
| JP2008132659A (ja) | 2006-11-28 | 2008-06-12 | Bridgestone Flowtech Corp | 多層チューブ |
| JP2013104511A (ja) | 2011-11-15 | 2013-05-30 | Toyox Co Ltd | 積層補強ホース |
| JP2015509870A (ja) | 2012-01-19 | 2015-04-02 | テクニ−プレックス,インコーポレーテッド | 複層管 |
Family Cites Families (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59140046A (ja) * | 1983-01-31 | 1984-08-11 | 松下電器産業株式会社 | 断熱構造体 |
| JPS6145126U (ja) * | 1984-08-29 | 1986-03-25 | 三菱油化株式会社 | 流体供給用軟質積層ホース |
| JP3015113B2 (ja) * | 1990-12-26 | 2000-03-06 | 株式会社クラレ | 成型性の良好な複合シート材料およびその製造方法 |
| JPH05117409A (ja) * | 1991-06-28 | 1993-05-14 | Mitsubishi Petrochem Co Ltd | プラスチツクフイルム製袋体 |
| JP2579015Y2 (ja) * | 1992-03-06 | 1998-08-20 | 宇部日東化成株式会社 | 足場用frpパイプ |
| JPH05301988A (ja) * | 1992-04-28 | 1993-11-16 | Nippon Polyurethane Ind Co Ltd | 発泡用熱可塑性ポリウレタン樹脂組成物および熱可塑性ポリウレタン発泡体の製造方法 |
| EP0637509B1 (en) * | 1993-08-03 | 2002-10-23 | Nitta Moore Company | A tube for fuel transportation |
| WO1997029153A1 (en) * | 1996-02-09 | 1997-08-14 | The Yokohama Rubber Co., Ltd. | Thermoplastic elastomer composition, process for the preparation thereof, hose made by using the composition, and process for the production thereof |
| JP3989994B2 (ja) * | 1997-02-02 | 2007-10-10 | 株式会社ブリヂストン | 給水・給湯ホースの製造方法 |
| JP2001260279A (ja) * | 2000-03-15 | 2001-09-25 | Sekisui Chem Co Ltd | 積層シート |
| CN1914448B (zh) * | 2004-01-27 | 2010-12-22 | 宇部兴产株式会社 | 叠层管 |
| JP4616041B2 (ja) * | 2004-03-04 | 2011-01-19 | 株式会社ブリヂストン | 可撓性ホ−ス |
| DE102004014997A1 (de) * | 2004-03-26 | 2006-03-16 | Veritas Ag | Mehrschichtiger Elastomerschlauch mit Verstärkungsschicht aus schwefelhaltigem, polymeren Material |
| JP4696293B2 (ja) * | 2004-03-29 | 2011-06-08 | 株式会社トヨックス | 食品用積層ホース |
| WO2008090887A1 (ja) * | 2007-01-22 | 2008-07-31 | Panasonic Corporation | 加熱調理器 |
| JP2009228753A (ja) * | 2008-03-21 | 2009-10-08 | Bridgestone Corp | 可撓性ホース |
| JP5675768B2 (ja) * | 2010-02-24 | 2015-02-25 | 古河電気工業株式会社 | 流体輸送用可撓管 |
| JP2016109940A (ja) * | 2014-12-08 | 2016-06-20 | 株式会社トヨックス | 可撓性導光管 |
| US20190283359A1 (en) * | 2018-03-19 | 2019-09-19 | Saint-Gobain Performance Plastics Corporation | Multilayered tubing for fuel transfer applications |
| JP7082928B2 (ja) * | 2018-08-29 | 2022-06-09 | 宇部エクシモ株式会社 | 積層チューブ |
| JP7381862B2 (ja) * | 2019-11-29 | 2023-11-16 | キョーラク株式会社 | 製袋充填方法、製袋充填システム |
| CN116419838A (zh) * | 2020-10-23 | 2023-07-11 | 东洋克斯株式会社 | 多层管状成形体及多层管状成形体的制造方法 |
| JP7185330B2 (ja) * | 2020-12-21 | 2022-12-07 | 株式会社トヨックス | プラズマ処理装置および多層管状成形体の製造方法 |
-
2021
- 2021-07-20 JP JP2021119225A patent/JP7365064B2/ja active Active
-
2022
- 2022-06-30 WO PCT/JP2022/026165 patent/WO2023002828A1/ja not_active Ceased
- 2022-06-30 CN CN202280049173.5A patent/CN117616220A/zh active Pending
-
2024
- 2024-01-12 US US18/411,980 patent/US20240151330A1/en active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005265185A (ja) | 2004-02-20 | 2005-09-29 | Kurabe Ind Co Ltd | ホース |
| JP2005237682A (ja) | 2004-02-26 | 2005-09-08 | Nippon Zeon Co Ltd | ドレナージカテーテル用チューブ及びドレナージカテーテル |
| JP2006021530A (ja) | 2004-06-11 | 2006-01-26 | Mitsubishi Chem Mkv Co | 積層体 |
| JP2006334900A (ja) | 2005-06-01 | 2006-12-14 | Daicel Chem Ind Ltd | 転写用粘着シート及びそれを用いた画像形成方法 |
| JP2008039130A (ja) | 2006-08-09 | 2008-02-21 | Toyox Co Ltd | 飲料用ホース |
| JP2008132659A (ja) | 2006-11-28 | 2008-06-12 | Bridgestone Flowtech Corp | 多層チューブ |
| JP2013104511A (ja) | 2011-11-15 | 2013-05-30 | Toyox Co Ltd | 積層補強ホース |
| JP2015509870A (ja) | 2012-01-19 | 2015-04-02 | テクニ−プレックス,インコーポレーテッド | 複層管 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN117616220A (zh) | 2024-02-27 |
| US20240151330A1 (en) | 2024-05-09 |
| WO2023002828A1 (ja) | 2023-01-26 |
| TW202317367A (zh) | 2023-05-01 |
| JP2023015442A (ja) | 2023-02-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20010000742A1 (en) | Plastic Laminate | |
| US4243724A (en) | Thermoplastic multi-layer film | |
| US4724178A (en) | Lining material for pipe lines | |
| KR20030025930A (ko) | 생분해성 코팅 기질 | |
| US20150314574A1 (en) | Wrap film | |
| AU663538B2 (en) | In-mould labels | |
| US5986003A (en) | Extrudable vinylidene chloride polymer compositions | |
| US20240151330A1 (en) | Multilayered tubular shaped object | |
| WO2016090805A1 (zh) | 可降解evoh高阻隔复合薄膜 | |
| JP7089320B1 (ja) | 多層管状成形体および多層管状成形体の製造方法 | |
| WO2016090801A1 (zh) | 可降解发泡共挤出pet阻隔薄膜 | |
| KR100681364B1 (ko) | 폴리프로필렌계 랩 필름 | |
| GB2604697A (en) | Thin film for waste packing cassettes | |
| AU2021201215A1 (en) | Thin film for waste packing cassettes | |
| CN111152532A (zh) | Pe收缩膜 | |
| JP3569324B2 (ja) | ホース製造用マンドレル | |
| JP2017145026A (ja) | チューブ状共押出フィルムおよび飲料用包装体 | |
| JP5254537B2 (ja) | 食品包装用フィルム | |
| JP3035692B2 (ja) | 摺動部材の抑え具 | |
| JP6510885B2 (ja) | 多層管材 | |
| KR100576288B1 (ko) | 유체 이송용 관 | |
| CN110740947B (zh) | 包装膜卷绕体和包装膜收容体及其制造方法 | |
| JP2018051778A (ja) | ポリオレフィン系樹脂多層管 | |
| JP2000095267A (ja) | プラスチック結束タイ及びその製造方法 | |
| JP2005102662A (ja) | 農業用積層樹脂フイルム |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20221101 |
|
| A871 | Explanation of circumstances concerning accelerated examination |
Free format text: JAPANESE INTERMEDIATE CODE: A871 Effective date: 20221101 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20230112 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20230221 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20230413 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20230522 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20230808 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20230907 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20230926 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20230929 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7365064 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |