JP7435540B2 - 粒銑製造装置および粒銑製造方法 - Google Patents

粒銑製造装置および粒銑製造方法 Download PDF

Info

Publication number
JP7435540B2
JP7435540B2 JP2021088101A JP2021088101A JP7435540B2 JP 7435540 B2 JP7435540 B2 JP 7435540B2 JP 2021088101 A JP2021088101 A JP 2021088101A JP 2021088101 A JP2021088101 A JP 2021088101A JP 7435540 B2 JP7435540 B2 JP 7435540B2
Authority
JP
Japan
Prior art keywords
cooling water
pig iron
granular pig
conveyor
granular
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2021088101A
Other languages
English (en)
Other versions
JP2022181262A (ja
Inventor
雄大 土田
廉 ▲高▼橋
俊介 森
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
JFE Steel Corp
Original Assignee
JFE Steel Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by JFE Steel Corp filed Critical JFE Steel Corp
Priority to JP2021088101A priority Critical patent/JP7435540B2/ja
Publication of JP2022181262A publication Critical patent/JP2022181262A/ja
Application granted granted Critical
Publication of JP7435540B2 publication Critical patent/JP7435540B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Manufacture Of Metal Powder And Suspensions Thereof (AREA)

Description

本発明は、溶銑から粒銑を製造する粒銑製造装置および粒銑製造方法に関する。
粒銑とは、溶銑を分散せしめた後に粒状に凝固させたもので、その平均粒径は数mmから数十mm程度である。銑鋼一貫製鉄所において、製鋼工程以降のトラブル等により、余剰な高炉溶銑が発生した場合、余剰な1200~1500℃程度の高温で液状の高炉溶銑を、数mmから数十mm程度の液滴化してから凝固するまで冷却した粒銑とし、この粒銑を鋳鉄用鉄源として保管することが行われている。溶銑を粒化する方法として、特許文献1には、溶銑の流れを固定板に当てて点滴に分解し、この点滴を冷却水槽の水たまりに投下して溶銑を冷却し凝固させることで粒銑を製造する装置が開示されている。冷却水槽内で冷却された粒銑は円筒型をした平板構造物および円筒の下半分が先細りとなりつながっているパイプによって集められ、搬送装置であるコンベア上に積み重ねられ、コンベアによって粒銑は冷却水槽から乾燥装置、貯蔵装置へと搬送される。
特公昭52-20948号公報
水中に投入される時の溶銑の点滴は1200~1500℃程度の高温なので、このような高温の点滴が水に接触すると高温物体表面上に蒸気膜が生じる膜沸騰状態となって水が蒸気膜を介して粒銑の熱を奪っていく。この膜沸騰状態における水の冷却能力は低く、例えば、粒銑の表面温度が400℃を下まわり、粒銑を覆っていた蒸気膜が不安定となって破れ、粒銑が直接水により冷却される核沸騰状態の数100分の1程度の熱伝達率しかない。
そのため、粒銑がコンベア上に集められるまでに、粒銑表面は700℃前後まで冷却され凝固しているものの粒銑内部は未凝固の高温の状態のままである。そして、粒銑はコンベア上で密集した状態で積み重ねられているため、冷却水による粒銑表面からの抜熱量が低下すると、粒銑の内部から表面への伝熱量が冷却水による粒銑表面からの抜熱量を上回り、粒銑の表面温度が上昇する副熱が生じる。このため、コンベア上で搬送されている間に副熱して粒銑の表面温度が再び上昇すると、積み重ねられた粒銑同士が容易に融着、合体して大塊となるという課題があった。本発明は上記課題を解決するためになされた発明であって、その目的は、コンベア等の搬送装置で搬送中の粒銑を効率的に冷却して、粒銑同士の合体を抑制できる粒銑製造装置および粒銑製造方法を提供することである。
上記課題を解決するための手段は、以下の通りである。
(1)溶銑を液滴とする粒化装置と、冷却水を収容する冷却水槽と、前記冷却水槽内に設けられ、前記液滴を冷却して粒銑とする冷却容器と、前記粒銑を前記冷却水槽から搬出する搬送装置と、を有し、前記冷却容器は、前記液滴を受ける投入口と、前記粒銑を排出し、前記投入口よりも小さい排出口と、前記投入口と前記排出口とを接続する傾斜面と、を備え、前記搬送装置は、前記冷却水槽内から前記冷却水槽の外に前記粒銑を搬送するコンベアと、前記冷却水槽内の前記コンベアの上方に設けられ、前記コンベアによって搬出される前記粒銑を冷却する冷却水を供給する冷却水供給装置と、を備え、前記冷却水供給装置は、前記コンベア上の前記粒銑の上方の領域に前記冷却水を供給する、粒銑製造装置。
(2)前記冷却水供給装置は、前記コンベアの搬送方向に沿って設けられる冷却水本管と、前記搬送方向に並んで前記冷却水本管とそれぞれ接続され、前記コンベアの幅方向に延在し、前記幅方向に少なくとも1つの供給口が設けられる複数の冷却水ヘッダ管と、を備える、(1)に記載の粒銑製造装置。
(3)前記供給口は、短辺の長さが3mm以上の長方形のスリットである、(2)に記載の粒銑製造装置。
(4)前記搬送装置は、前記冷却水供給装置を上方から覆うように設けられる樋状部材をさらに備え、前記供給口は、前記搬送方向を向くように前記冷却水ヘッダ管に設けられる、(2)に記載の粒銑製造装置。
(5)(2)から(4)の何れか1つに記載の粒銑製造装置を用いる粒銑製造方法であって、前記供給口からの冷却水の供給速度は2m/sec以上3m/sec以下の範囲内である、粒銑製造方法。
本発明の粒銑製造装置は、粒銑が積み重ねられ、粒銑が密集しやすい搬送装置において、搬送される粒銑の上方に冷却水を供給する。このように、粒銑が集められる搬送装置上の限られた領域の冷却水を入れ替えることで粒銑を効率的に冷却でき、搬送装置で搬送中の粒銑同士の融着、合体を抑制できる。さらに、冷却水による粒銑冷却効率も高められるので、冷却水の使用量を少なくできるとともに設備の大型化も抑制できる。
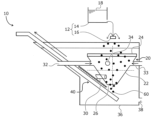
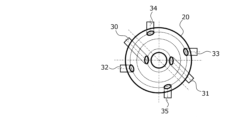
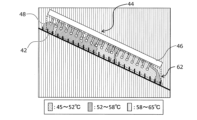
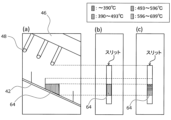
本実施形態に係る粒銑製造装置10の一例を示す断面模式図である。 冷却容器20の上面模式図である。 搬送装置40の一部を示す模式図である。 本実施形態に係る搬送装置の別の例を示す模式図である。 シミュレーションに用いた粒銑製造装置10の模式図である。 コンベア42の上面付近の水温をシミュレートした結果を示す図である。 コンベア42の上面の粒銑温度をシミュレートした結果を示す図である。
以下、本発明を発明の実施形態を通じて説明する。図1は、本実施形態に係る粒銑製造装置10の一例を示す断面模式図である。また、図2は、冷却容器20の上面模式図である。粒銑製造装置10は、溶銑18から粒銑60を製造する装置である。溶銑18は、高炉で製造された溶銑であっても、スクラップを電気炉で溶解して製造された溶銑であってもよい。本実施形態に係る粒銑製造装置10で用いられる溶銑18は、鉄を主成分とするものであれば、いずれの製造方法で製造された溶銑であっても用いることができる。
粒銑製造装置10は、溶銑18を液滴とする粒化装置12と、冷却水を収容する冷却容器20と、冷却水を冷却容器20に供給する6本の冷却水吐出管30~35と、搬送装置40と、冷却水槽36とを有する。溶銑18は、粒化装置12で液滴とされ、冷却容器20で冷却されて粒銑60となる。
溶銑18は、溶銑鍋やトピードカー等により、粒銑製造装置10が設けられている場所に輸送される。輸送された溶銑18は、粒化装置12により液滴にされる。粒化装置12は、例えば、タンディッシュ14および耐火物16を有し、タンディッシュ14に収容された溶銑18を流出させ、流出された溶銑18を耐火物16に衝突させて液滴にする装置である。なお、粒化装置12はこれに限らず、タンディッシュ14から流出された溶銑18に水を衝突させて液滴にする装置であってもよい。これらの粒化装置12を用いることで、溶銑18を所定の粒径の粒銑60となる液滴に調整する。
液滴が大きくなると、熱容量が大きくなって凝固に時間がかかり、高温のまま粒銑60が冷却容器20内で互いに融着して合体し、大きな塊となり搬送しにくくなるおそれがある。このため、粒化装置12は、溶銑18を冷却後の粒銑60の最大長さが50mm以下になる液滴にすることが好ましく、さらに15~20mm以下になる液滴にすることがより好ましい。溶銑18は、粒化装置12で液滴とされ、冷却容器20内に落下する。さらに、粒化装置12では、冷却容器20が設けられた領域に液滴が落下するように溶銑18の流出量が制御される。
冷却容器20は、冷却水を収容し、冷却水槽36内であって液滴を受ける位置に設けられる。冷却容器20は、内部に収容した冷却水で液滴を冷却、固化して粒銑60とする。冷却容器20は、液滴を受ける投入口24と、粒銑60を排出し、投入口24よりも小さい排出口26と、投入口24と排出口26とを接続する傾斜面22とを備える。傾斜面22は、冷却容器20の内側に形成されればよく、冷却容器20の外側の形状は特に限定しない。図1に示した例では、冷却容器20の上方端に円筒部分を有する例を示したが、当該円筒部分は無くてもよい。
冷却容器20の傾斜面22には、6本の冷却水吐出管30~35が接続している。冷却水吐出管30~35は、不図示の熱交換機やクーリングタワー等の冷却設備によって水温30℃以上45℃以下に冷却された冷却水が通る水管である。冷却された冷却水は、6本の冷却水吐出管30~35を通り、冷却容器20内に吐出される。
冷却容器20の傾斜面22の水平面に対する傾斜角度は30°以上であることが好ましい。傾斜面22の水平面に対する傾斜角度を30°以上とすることで、冷却された粒銑60を傾斜面22に滞留させることなく排出口26に案内できる。さらに、当該傾斜角度を30°以上にすることで、効率的に冷却水吐出管30~35から吐出された冷却水の流れ方向を変化させ、上方へと向かう旋回流を生じさせることができる。上方に向かう旋回流を生じさせることで、冷却水を、冷却容器20内を降下する粒銑60に対して対向させて流すことができ、これにより、粒銑60の冷却効果が高められる。
一方、傾斜面22の水平面に対する傾斜角度を大きくし過ぎると、粒銑60を所定の大きさの排出口26に案内するための傾斜面の長さが長くなるので好ましくない。このため、傾斜面22の水平面に対する傾斜角度は60°以下であることが好ましい。傾斜面22の水平面に対する傾斜角度を60°以下にすることで、排出口26に案内するための傾斜面が長くなり、冷却容器20の深さが深くなって粒銑製造装置10が大きくなることを抑制できる。さらに、当該傾斜角度を60°以下にすることで、効率的に冷却水吐出管30~35から吐出された冷却水の流れ方向を変化させ、上方へと向かう旋回流を生じさせることができる。
冷却容器20内で冷却された粒銑60は、傾斜面22に案内されて冷却容器20の下部に設けられた排出口26から排出される。排出された粒銑60は、コンベア42を備える搬送装置40によって冷却水槽36の外部に搬送される。冷却水槽36は、冷却水と冷却容器20と搬送装置40の一部とを収容する。冷却水槽36内に収容される冷却水は、冷却水槽36の冷却水面が一定になるように、供給された冷却水量と同じ量の冷却水が排水口38から排水される。
次に、搬送装置40について説明する。図3は、搬送装置40の一部を示す模式図である。図3(a)は、搬送装置40の一部を示す側面断面模式図である。図3(b)は冷却容器20および搬送装置40の一部を示す上面模式図である。搬送装置40は、排出口26から排出された粒銑60を冷却水槽36の外に搬送する。搬送装置40は、粒銑60を冷却水槽36の外に搬送するコンベア42と、コンベア42の上方に設けられる冷却水供給装置44と、を備える。
排出口26から排出された粒銑60は、コンベア42上に積み重ねられる。コンベア42は、積み重ねられた粒銑60を冷却水槽36の外に搬送する。粒銑60の搬送とともに冷却水が冷却水槽36の外に搬送されないように、コンベア42はメッシュコンベアであることが好ましい。
冷却水供給装置44は、コンベア42の搬送方向に沿って設けられる冷却水本管46と、複数の冷却水ヘッダ管48とを備える。冷却水本管46は、熱交換機やクーリングタワー等の冷却設備によって冷却された冷却水を冷却水ヘッダ管48に供給する水管である。冷却水ヘッダ管48は、コンベア42の幅方向に延在する水管である。冷却水ヘッダ管48には、当該幅方向に複数の長方形のスリット49が設けられており、当該スリット49から冷却水が供給される。長方形のスリット49は供給口の一例である。供給口は、幅方向冷却水ヘッダ管の長手方向の長さと同じ長さの長方形のスリットであってもよく、当該長手方向に配列された複数の円管ノズルであってもよい。すなわち、供給口は、コンベア42の幅方向の少なくとも1つ設けられていればよい。
長方形のスリット49は、冷却水に混入するスラッジによる詰まりが発生しづらい大きさにすることが好ましい。冷却水に混入するスラッジの大きさは1~2mm程度であるので、スリット49の短辺の長さは3mm以上であることが好ましい。スリット49の長辺の長さは冷却水の供給速度2~3m/secが確保できるような長さに定めればよい。
複数の冷却水ヘッダ管48は、コンベア42の搬送方向に並んで設けられ、冷却水本管46とそれぞれが接続される。冷却水ヘッダ管48のスリット49から冷却水が供給される空間62は、コンベア42上の粒銑60の上方であって、コンベア42と冷却水供給装置44とに挟まれる領域である。当該領域には冷却容器20から排出された粒銑60を冷却することで高温となった冷却水が滞留している。このため、冷却水供給装置44を用いて、空間62に冷却水を供給することで空間62に冷却水の対流を生じさせて、高温となった冷却水を当該空間62から排除する。これにより、コンベア42によって搬送される粒銑60の周囲の冷却水の水温を低い状態に保つことができ、コンベア42上に積み重ねられた粒銑60が冷却され、粒銑60の表面温度が副熱により上昇して粒銑60同士が融着、合体することを抑制できる。
また、コンベア42上に集められた粒銑60を、コンベア42の上方の限られた領域に冷却水を供給して冷却できるので、冷却水槽36全体の冷却水を対流させる必要がなく、少量の冷却水で効率的に粒銑60を冷却できる。
排出口26から排出される粒銑60の表面温度は800℃前後であるので、粒銑60の表面は蒸気膜によって覆われている。粒銑60に低温の冷却水を直接噴射し、蒸気膜が破れて低温の冷却水が粒銑60の表面に直接接触すると、爆発的な沸騰である水蒸気爆発が起きる場合がある。このため、粒銑60を安定的に冷却するには、粒銑60に低温の冷却水を直接噴射せず、粒銑60の周囲の冷却水の温度を40℃~65℃の範囲に維持することが好ましく、さらに45℃~60℃の範囲とするのがより好ましい。水温が65℃を超えると水が沸騰しやすくなるので、高温物体周囲に蒸気膜が維持されやすく膜沸騰になりやすく、粒銑の冷却能力が著しく低下する。また、40℃を下回ると粒銑60の表面を覆う蒸気膜が不安定になり、水蒸気爆発が発生する懸念が生じるので好ましくない。
冷却水供給装置44には、コンベア42の幅方向に複数のスリット49が設けられた冷却水ヘッダ管48を、コンベア42の搬送方向に離間させて複数設けている。このように、搬送方向に離間させて複数設けた冷却水ヘッダ管48の多数のスリット49から冷却水を空間62に供給することで、それぞれのスリット49から供給される冷却水の水量を少なくして冷却水が粒銑60に直接噴射されることを抑制しつつ、空間62に冷却水の対流を生じさせることができる。
長方形のスリット49から供給される冷却水の供給速度は2m/sec以上3m/sec以下の範囲内であることが好ましい。冷却水の供給速度を2m/sec以上3m/sec以下の範囲内にすることで、冷却水ヘッダ管48および冷却水本管46での圧力損失が大きくなることを抑制できるとともに、空間62に冷却水の対流を生じさせて、高温となった冷却水を空間62から排除できる。
冷却水ヘッダ管48から供給される冷却水量は、後述するシミュレーション結果から冷却容器20の排出口26から排出された粒銑60が搬送装置40によって搬送されて冷却水槽36の外に搬出されるまでの時間に、少なくとも空間62の体積に相当する体積の10倍程度の冷却水を供給できればよい。
また、冷却水ヘッダ管48同士の間隔を、冷却水ヘッダ管48とコンベア42上を搬送される粒銑60との間隔と同程度の長さにすることが好ましい。これにより、冷却水ヘッダ管48同士の間に冷却水が滞留することが抑制され、空間62の冷却水温を均等に下げることができる。冷却水ヘッダ管48から供給される冷却水の水温は30℃以上45℃以下の範囲内であることが好ましい。冷却水ヘッダ管48から供給される冷却水の水温が30℃を下回り、供給された冷却水が粒銑60の表面に直接触れた場合には、爆発的な沸騰現象である水蒸気爆発の発生する懸念が生じるので好ましくない。また、冷却水の水温が45℃を超えると、粒銑60の冷却効果が低下するので好ましくない。
このように、本実施形態に係る粒銑製造装置10は、冷却水供給装置44を備える搬送装置40を有するので、粒銑60が集められる搬送装置40上の限られた領域の冷却水を入れ替えることで粒銑60を効率的に冷却でき、これにより、コンベア42によって搬送される粒銑60同士の融着、合体を抑制できる。さらに、冷却水による粒銑60の冷却効率も高められるので、冷却水の使用量を少なくできるとともに設備の大型化も抑制できる。
なお、図1、2では冷却容器20の傾斜面22に6本の冷却水吐出管30~35が接続された例を示したが、これに限らない。冷却容器20の傾斜面22に少なくとも1本の冷却水吐出管が接続されていればよい。
図4は、本実施形態に係る搬送装置の別の例を示す模式図である。図4(a)は、搬送装置50の一部を示す側面断面模式図である。図4(b)は図4(a)のA断面図である。図4に示した搬送装置50において、図3と同じ構成には同じ参照番号を付して重複する説明を省略する。
搬送装置50は、冷却水供給装置44を上方から覆いかぶさるように設けられた樋状部材52を備える点、および、冷却水ヘッダ管48のスリット54がコンベア42の搬送方向を向いている点において図3に示した搬送装置40と異なる。搬送装置50では、それぞれのスリット54から冷却水を供給することで、樋状部材52の下面側の傾斜面に沿って上昇する水流を生じさせ、この水流が空間62に当該傾斜面の傾斜方向に上昇する随伴流56を生じさせる。これにより、空間62の周囲の冷却水を引き込みながら冷却水を循環させることができ、コンベア42によって搬送される粒銑60の周囲の冷却水の水温が低い状態に保たれる。この水温が低い冷却水により、コンベア42上に積み重ねられた粒銑60が冷却され、粒銑60の表面温度が副熱により上昇して粒銑60同士が融着、合体することが抑制される。
次に、本実施形態に係る粒銑製造装置10の搬送装置40による粒銑60の冷却効果を確認したシミュレーションの結果を説明する。図5は、シミュレーションに用いた粒銑製造装置10の模式図である。図5(a)は、粒銑製造装置10の斜視図であり、図5(b)は、粒銑製造装置10の側面模式図である。
シミュレーションの条件は以下の通りである。
冷却水本管の内径:200A
冷却水本管の長さ:5m
冷却水本管とコンベア上面までの距離:750mm
冷却水ヘッダ管の内径:50A
冷却水ヘッダ管の長さ:1m
冷却水ヘッダ管とコンベア上の粒銑までの距離:250mm
冷却水ヘッダ管同士の距離:250mm
冷却水ヘッダ管の数:20個
スリットの形状:長方形(3mm×20mm)
スリットの同士の間隔:10mm
1つの冷却水ヘッダ管のスリットの数:30個
冷却水の供給速度:3m/s
冷却水の水温:35℃
冷却水本管46への冷却水の供給流量:390m/h
(5minの冷却水供給量:33m
コンベアの幅:1m
コンベアの搬送速度:1m/min
コンベア上面と冷却水供給装置とに挟まれる空間の容積:3.6m
冷却水槽内の初期水温:65℃
粒銑60の表面温度:700℃
図6は、コンベア42の上方に設けられた長さ5mの冷却水供給装置44より水温35℃の冷却水をコンベア42と冷却水供給装置44に挟まれる空間62に供給しながら、冷却容器20の排出口26から排出されコンベア42上に積み重なった粒銑60を、搬送速度1m/minで5分間かけて冷却水槽36の底面から搬送した時の、コンベア42の上面付近の水温をシミュレートした結果を示す図である。冷却水本管46を経由して冷却水ヘッダ管48より供給される冷却水供給量は、粒銑60が冷却水供給装置44の下を搬送される5分間で、コンベア42上面と冷却水供給装置44とに挟まれる空間の容積(3.6m)の約10倍の33m(冷却水本管46への冷却水の供給流量は390m/h)とした。冷却水供給装置44から冷却水を供給することで、初期水温が65℃であったコンベア42と冷却水供給装置44とに挟まれる空間62の水温が、50~58℃に低下した。このように、本実施形態に係る粒銑製造装置10を用いることで、コンベア42と冷却水供給装置44とに挟まれる空間62の水温を45℃~60℃の範囲に維持できることが確認された。
図7は、コンベア42の上面の粒銑温度をシミュレートした結果を示す図である。コンベア42上に700℃の粒銑60を模擬した高温の物体64が存在するとして、当該物体64の温度変化をシミュレートした。図7(a)は冷却前の物体64の温度を示す側面断面図であり、図7(b)は冷却前の物体64の温度を示す正面断面図である。図7(c)は冷却水を供給してから10秒経過後の物体64の温度を示す正面断面図である。
図7に示すように、スリットから冷却水を供給することで、高温の物体64は冷却され、冷却水供給後10秒後には700℃の高温の物体の表面温度は400℃付近まで低下した。このように、本実施形態に係る粒銑製造装置10を用いることで、粒銑60の表面温度を700℃から400℃付近にまで冷却でき、コンベア42上に積み重ねられた粒銑60が融着、合体することを抑制できることが確認された。
10 粒銑製造装置
12 粒化装置
14 タンディッシュ
16 耐火物
18 溶銑
20 冷却容器
22 傾斜面
24 投入口
26 排出口
30 冷却水吐出管
31 冷却水吐出管
32 冷却水吐出管
33 冷却水吐出管
34 冷却水吐出管
35 冷却水吐出管
36 冷却水槽
38 排水口
40 搬送装置
42 コンベア
44 冷却水供給装置
46 冷却水本管
48 冷却水ヘッダ管
49 スリット
50 搬送装置
52 樋状部材
54 スリット
56 随伴流
60 粒銑
62 空間
64 物体

Claims (5)

  1. 溶銑を液滴とする粒化装置と、
    冷却水を収容する冷却水槽と、
    前記冷却水槽内に設けられ、前記液滴を冷却して粒銑とする冷却容器と、
    前記粒銑を前記冷却水槽から搬出する搬送装置と、
    を有し、
    前記冷却容器は、前記液滴を受ける投入口と、前記粒銑を排出し、前記投入口よりも小さい排出口と、前記投入口と前記排出口とを接続する傾斜面と、を備え、
    前記搬送装置は、前記冷却水槽内から前記冷却水槽の外に前記粒銑を搬送するコンベアと、前記冷却水槽内の前記コンベアの上方に設けられ、前記コンベアによって搬出される前記粒銑を冷却する冷却水を供給する冷却水供給装置と、を備え、
    前記冷却水供給装置は、前記コンベアと前記冷却水供給装置とに挟まれる搬送方向に沿った領域であって前記コンベア上の前記粒銑の上方の領域に前記冷却水を供給する、粒銑製造装置。
  2. 前記冷却水供給装置は、前記コンベアの搬送方向に沿って設けられる冷却水本管と、前記搬送方向に並んで前記冷却水本管とそれぞれ接続され、前記コンベアの幅方向に延在し、前記幅方向に少なくとも1つの供給口が設けられる複数の冷却水ヘッダ管と、を備える、請求項1に記載の粒銑製造装置。
  3. 前記供給口は、短辺の長さが3mm以上の長方形のスリットである、請求項2に記載の粒銑製造装置。
  4. 前記搬送装置は、前記冷却水供給装置を上方から覆うように設けられる樋状部材をさらに備え、
    前記供給口は、前記搬送方向を向くように前記冷却水ヘッダ管に設けられる、請求項2に記載の粒銑製造装置。
  5. 請求項2から請求項4の何れか一項に記載の粒銑製造装置を用いる粒銑製造方法であって、
    前記供給口からの冷却水の供給速度は2m/sec以上3m/sec以下の範囲内である、粒銑製造方法。
JP2021088101A 2021-05-26 2021-05-26 粒銑製造装置および粒銑製造方法 Active JP7435540B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2021088101A JP7435540B2 (ja) 2021-05-26 2021-05-26 粒銑製造装置および粒銑製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2021088101A JP7435540B2 (ja) 2021-05-26 2021-05-26 粒銑製造装置および粒銑製造方法

Publications (2)

Publication Number Publication Date
JP2022181262A JP2022181262A (ja) 2022-12-08
JP7435540B2 true JP7435540B2 (ja) 2024-02-21

Family

ID=84328046

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2021088101A Active JP7435540B2 (ja) 2021-05-26 2021-05-26 粒銑製造装置および粒銑製造方法

Country Status (1)

Country Link
JP (1) JP7435540B2 (ja)

Families Citing this family (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP7444147B2 (ja) * 2021-08-26 2024-03-06 Jfeスチール株式会社 粒鉄製造装置および粒鉄製造方法

Family Cites Families (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2674053B2 (ja) * 1988-01-25 1997-11-05 三菱マテリアル株式会社 金属粒連続製造装置
NO172570C (no) * 1991-07-08 1993-08-11 Elkem As Fremgangsmaate ved fremstilling av granulater

Also Published As

Publication number Publication date
JP2022181262A (ja) 2022-12-08

Similar Documents

Publication Publication Date Title
JP7251498B2 (ja) 粒鉄製造装置
JP7247934B2 (ja) 粒鉄製造装置
JP7444147B2 (ja) 粒鉄製造装置および粒鉄製造方法
RU2701975C2 (ru) Разливочный стакан и промежуточное разливочное устройство для гранулирования расплавленного материала
RU2524873C2 (ru) Устройство и способ гранулирования расплавленного металла
JP7468820B1 (ja) 粒鉄製造装置及び粒鉄製造方法
CN101517343B (zh) 惰性覆盖层在熔炉内的产生
US8764439B2 (en) Device for recovering heat of molten slag
CN103935964A (zh) 一种硫磺水下成型设备及工艺
CN112584950A (zh) 造粒方法及装置
EA031421B1 (ru) Гранулирование расплавленного материала
KR19990044448A (ko) 금속괴의 제조
JP2022181262A (ja) 粒銑製造装置および粒銑製造方法
JP7380634B2 (ja) 粒銑製造装置及び粒銑の冷却方法
HU214894B (hu) Berendezés öntési segédanyagok folyamatos öntőberendezés áthúzó-kokillájában lévő fémfürdőre történő beadagolására
JP7708337B1 (ja) 粒鉄製造装置
KR102082770B1 (ko) 고압 수분사를 이용한 용융 금속의 그래뉼 제조 장치 및 제조 방법
JP5510349B2 (ja) フレーク製造機およびフレーク製造方法
EP4556137A1 (en) Granular metal production device
JP4072425B2 (ja) 灰溶融炉
CN116710199A (zh) 包括冷却元件的漏斗
KR960013886B1 (ko) 용융금속으로 부터의 열제거방법
JP2002146412A (ja) 溶融スラグ用樋
CN108463299A (zh) 熔融金属用的添加材料投入方法和熔融金属用的添加材料投入装置
CA3182146A1 (en) Method and device for dry granulation

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20221222

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20231023

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20231024

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20231212

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20240109

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20240122

R150 Certificate of patent or registration of utility model

Ref document number: 7435540

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150