JP7496332B2 - 工作機械の切削液タンク - Google Patents
工作機械の切削液タンク Download PDFInfo
- Publication number
- JP7496332B2 JP7496332B2 JP2021059663A JP2021059663A JP7496332B2 JP 7496332 B2 JP7496332 B2 JP 7496332B2 JP 2021059663 A JP2021059663 A JP 2021059663A JP 2021059663 A JP2021059663 A JP 2021059663A JP 7496332 B2 JP7496332 B2 JP 7496332B2
- Authority
- JP
- Japan
- Prior art keywords
- cutting fluid
- tank
- flow path
- tank body
- lid
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/10—Arrangements for cooling or lubricating tools or work
- B23Q11/1015—Arrangements for cooling or lubricating tools or work by supplying a cutting liquid through the spindle
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/10—Arrangements for cooling or lubricating tools or work
- B23Q11/1084—Arrangements for cooling or lubricating tools or work specially adapted for being fitted to different kinds of machines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/10—Arrangements for cooling or lubricating tools or work
- B23Q11/1076—Arrangements for cooling or lubricating tools or work with a cutting liquid nozzle specially adaptable to different kinds of machining operations
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/0042—Devices for removing chips
- B23Q11/0067—Devices for removing chips chip containers located under a machine or under a chip conveyor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/10—Arrangements for cooling or lubricating tools or work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B25/00—Accessories or auxiliary equipment for turning-machines
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Auxiliary Devices For Machine Tools (AREA)
Description
タンク本体内に、タンク中央部からタンク外周部に至る渦巻き状の切削液流路が流路形成板によって形成されており、
蓋の中央部および外周部のいずれか一方に、加工室内からの切削液が流入する流入口が、同他方に、タンク本体内の切削液を外部に取り出すための流出口が設けられており、
流出口に、切削液を吸い上げて加工室に供給するポンプが設けられている、工作機械の切削液タンク。
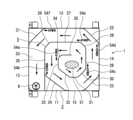
流入口(16)には、加工室内から排出されて加工時に生じる切粉を含んだ切削液が供給される。
各コーナー部(21)(22)(23)(24)と各側壁(12)(13)(14)(15)および第1ストレート部(25)との接続部分は、平面より見て曲面状に形成されている。
各コーナー部(26)(28)(30)(32)(34)と各ストレート部(25)(27)(29)(31)(33)(35)との接続部分は、平面より見て曲面状に形成されている。
(2):タンク本体
(3):蓋
(4):切削液流路
(5):流路形成板
(6a)(6b)(6c)(6d)(6e)(6f):ノズル
(8):クーラントポンプ(ポンプ)
(9):ろ過装置
(10):バルブ装置
(10a)(10b)(10c):クーラントバルブ
(16):流入口
(17):流出口
(36):傾斜板
(51):流入口
(52):流出口
(53):切削液流路
(54a)(54b)(54c)(54d)(54e)(54f):ノズル
Claims (8)
- 平面より見て略方形の底壁および底壁の周縁から立ち上がった4つの側壁を有するタンク本体と、タンク本体の上方開口を塞いでいる蓋とを備えており、
タンク本体内に、タンク中央部からタンク外周部に至る渦巻き状の切削液流路が流路形成板によって形成されており、
蓋の中央部および外周部のいずれか一方に、加工室内からの切削液が流入する流入口が、同他方に、タンク本体内の切削液を外部に取り出すための流出口が設けられており、
流出口に、切削液を吸い上げて加工室に供給するポンプが設けられている、工作機械の切削液タンク。 - 蓋の中央部に流入口が、蓋の外周部に流出口が設けられている、請求項1の工作機械の切削液タンク。
- 切削液流路の幅が同じとなるように流路形成板が形成されている、請求項1または2の工作機械の切削液タンク。
- タンク本体の底壁における流入口に対向する部分に、切削液の進行方向に進むに連れて低くなる傾斜板が設けられている、請求項1から3までのいずれかに記載の工作機械の切削液タンク。
- 切削液流路内に、切削液の進行方向に切削液を吐出する複数のノズルが設けられている、請求項1から4までのいずれかに記載の工作機械の切削液タンク。
- 複数のノズルのうち少なくとも1つは、切削液の流れが変わるタンク本体の角部に設けられている、請求項5の工作機械の切削液タンク。
- 複数のノズルのうち少なくとも1つは、切削液流路の内側部に設けられている、請求項5の工作機械の切削液タンク。
- ノズルから吐出する切削液として、ポンプで吸い上げた後、ろ過装置を通過した切削液が使用されている、請求項5から7までのいずれかに記載の工作機械の切削液タンク。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021059663A JP7496332B2 (ja) | 2021-03-31 | 2021-03-31 | 工作機械の切削液タンク |
| CN202210081079.XA CN115139147B (zh) | 2021-03-31 | 2022-01-24 | 机床的切削液箱 |
| US17/698,241 US12558752B2 (en) | 2021-03-31 | 2022-03-18 | Cutting fluid tank for machine tool |
| DE102022107542.7A DE102022107542A1 (de) | 2021-03-31 | 2022-03-30 | Schneidflüssigkeitsbehälter für werkzeugmaschine |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021059663A JP7496332B2 (ja) | 2021-03-31 | 2021-03-31 | 工作機械の切削液タンク |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2022156126A JP2022156126A (ja) | 2022-10-14 |
| JP7496332B2 true JP7496332B2 (ja) | 2024-06-06 |
Family
ID=83282814
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2021059663A Active JP7496332B2 (ja) | 2021-03-31 | 2021-03-31 | 工作機械の切削液タンク |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US12558752B2 (ja) |
| JP (1) | JP7496332B2 (ja) |
| CN (1) | CN115139147B (ja) |
| DE (1) | DE102022107542A1 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115605316A (zh) * | 2020-05-14 | 2023-01-13 | 德马吉森精机株式会社(Jp) | 机床 |
| JP7233145B1 (ja) * | 2022-09-15 | 2023-03-06 | 株式会社松浦機械製作所 | クーラント処理装置 |
| CN119907860A (zh) | 2022-09-29 | 2025-04-29 | 学校法人东京医科大学 | 蛋白质用运载体和蛋白质导入方法 |
| JP7737744B1 (ja) | 2024-07-25 | 2025-09-11 | 株式会社トクピ製作所 | クーラント圧送装置及び切削システム |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN205730485U (zh) | 2015-12-28 | 2016-11-30 | 张春辉 | 一种高效的固液分离装置 |
| JP2018199178A (ja) | 2017-05-26 | 2018-12-20 | Dmg森精機株式会社 | クーラント供給装置 |
| JP2020062728A (ja) | 2018-10-18 | 2020-04-23 | オークマ株式会社 | 工作機械の切削液タンク |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0515923Y2 (ja) * | 1990-10-31 | 1993-04-27 | ||
| GB9122178D0 (en) * | 1991-10-18 | 1991-11-27 | Foster William W | Separators |
| JP2583763Y2 (ja) * | 1993-06-30 | 1998-10-27 | 日立精工株式会社 | クーラント供給装置 |
| US5478465A (en) * | 1994-03-30 | 1995-12-26 | Safety-Kleen Corp. | Composite liquid filter |
| JPH09317655A (ja) * | 1996-05-27 | 1997-12-09 | Keihin Seiki Mfg Co Ltd | 流体フィルタ |
| JPH119916A (ja) * | 1997-06-20 | 1999-01-19 | Tokico Ltd | 水質浄化装置 |
| JP2007260873A (ja) * | 2006-03-29 | 2007-10-11 | Mori Seiki Co Ltd | 切削液貯留タンク |
| US9192879B2 (en) * | 2007-10-14 | 2015-11-24 | 1612017 Alberta Ltd. | Solids removal system and method |
| JP5602899B2 (ja) * | 2013-02-26 | 2014-10-08 | ファナック株式会社 | 切粉を排出するのに適したカバー構造を備えた工作機械 |
| JP2016120579A (ja) * | 2014-12-25 | 2016-07-07 | オークマ株式会社 | 切削液タンク |
| US10221018B2 (en) * | 2015-09-30 | 2019-03-05 | Fuji Corporation | Screw conveyor |
-
2021
- 2021-03-31 JP JP2021059663A patent/JP7496332B2/ja active Active
-
2022
- 2022-01-24 CN CN202210081079.XA patent/CN115139147B/zh active Active
- 2022-03-18 US US17/698,241 patent/US12558752B2/en active Active
- 2022-03-30 DE DE102022107542.7A patent/DE102022107542A1/de active Pending
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN205730485U (zh) | 2015-12-28 | 2016-11-30 | 张春辉 | 一种高效的固液分离装置 |
| JP2018199178A (ja) | 2017-05-26 | 2018-12-20 | Dmg森精機株式会社 | クーラント供給装置 |
| JP2020062728A (ja) | 2018-10-18 | 2020-04-23 | オークマ株式会社 | 工作機械の切削液タンク |
Also Published As
| Publication number | Publication date |
|---|---|
| CN115139147B (zh) | 2026-02-24 |
| US12558752B2 (en) | 2026-02-24 |
| JP2022156126A (ja) | 2022-10-14 |
| US20220314385A1 (en) | 2022-10-06 |
| DE102022107542A1 (de) | 2022-10-06 |
| CN115139147A (zh) | 2022-10-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN115139147B (zh) | 机床的切削液箱 | |
| US7686548B2 (en) | Machine tool | |
| CN108927702B (zh) | 冷却剂供给装置 | |
| JP3806032B2 (ja) | 放電加工装置の加工液供給装置 | |
| KR20090062359A (ko) | 엔진 실린더 블록용 칩 제거장치 | |
| JP7132361B2 (ja) | 工作機械 | |
| JP2026042087A (ja) | クーラント処理装置および工作機械 | |
| JP5409554B2 (ja) | 液処理装置 | |
| WO2023021700A1 (ja) | クーラント処理装置 | |
| JP2026049656A (ja) | クーラント処理装置 | |
| WO2026054047A1 (ja) | クーラントタンクおよび工作機械 | |
| US20240139895A1 (en) | Cutting fluid circulation device | |
| CN118769008A (zh) | 切削液循环装置 | |
| JP7406426B2 (ja) | 工作機械 | |
| JP2022007259A (ja) | 切削液タンク | |
| CN111745544B (zh) | 机床用的液体循环装置及罐 | |
| WO2026053907A1 (en) | Coolant tank and machine tool | |
| US20250205843A1 (en) | Coolant Supply System | |
| JPH0628161Y2 (ja) | 切削液用消泡装置 | |
| JP2020142318A (ja) | 切削油タンク、工作機械及び工作機械システム | |
| JP5597097B2 (ja) | 加工油分離システム | |
| JP2024155546A (ja) | 切削液循環装置 | |
| KR20060063324A (ko) | 스크랩 배출장치 | |
| TWM669307U (zh) | 過濾型超音波清洗設備 | |
| JP2023005706A (ja) | クーラント処理装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20230929 |
|
| TRDD | Decision of grant or rejection written | ||
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20240515 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20240521 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20240527 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7496332 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |