JP7529486B2 - 木鋼ハイブリット部材およびその製造方法 - Google Patents

木鋼ハイブリット部材およびその製造方法 Download PDF

Info

Publication number
JP7529486B2
JP7529486B2 JP2020148315A JP2020148315A JP7529486B2 JP 7529486 B2 JP7529486 B2 JP 7529486B2 JP 2020148315 A JP2020148315 A JP 2020148315A JP 2020148315 A JP2020148315 A JP 2020148315A JP 7529486 B2 JP7529486 B2 JP 7529486B2
Authority
JP
Japan
Prior art keywords
steel
wood
wooden
steel frame
frame member
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2020148315A
Other languages
English (en)
Other versions
JP2022042750A (ja
Inventor
尚範 谷口
拓司 竹田
秀木 水落
武 森田
智紀 遠藤
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Shimizu Corp
Original Assignee
Shimizu Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Shimizu Corp filed Critical Shimizu Corp
Priority to JP2020148315A priority Critical patent/JP7529486B2/ja
Publication of JP2022042750A publication Critical patent/JP2022042750A/ja
Application granted granted Critical
Publication of JP7529486B2 publication Critical patent/JP7529486B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Rod-Shaped Construction Members (AREA)

Description

本発明は、木質部材と鉄骨部材からなる木鋼ハイブリット部材およびその製造方法に関するものである。
従来、木質部材と鉄骨部材からなる部材として、例えば特許文献1~3に記載のものが知られている。特許文献1は、鉄骨部材の周囲に対し、難燃処理された木質部材を耐火被覆材として被覆固定したものである。固定手段としてボルト、ビス、接着剤等を使用しており、ボルトは鉄骨部材に接触しないようにされている。また、特許文献2は、鋼材からなる軸状の芯部材と、芯部材の周囲に接着剤を介在させて接着被覆した木製部材とを具備するものである。
また、特許文献3に記載の鉄骨複合部材は、本特許出願人が提案したものである。この特許文献3の鉄骨複合部材は、上下フランジとウェブを有する鉄骨部材と、ウェブから間隔をあけた位置において上下フランジの間を塞ぐように上下フランジの間に挿入配置された木質部材とを備える複合部材であって、フランジに設けられた貫通孔、または、フランジの縁から突出する態様でフランジに接合したプレートに設けられた貫通孔から木質部材に先端側がねじ込み挿入配置され、鉄骨部材と木質部材とを一体的に固定するための連結部材をさらに備えている。連結部材は先端が尖って先端側の周面にねじ溝が形成された棒状体である。
特許第4395039号公報 特開2000-160766号公報 特開2018-178417号公報
ところで、上記の特許文献3の鉄骨複合部材を梁として使用する場合、設置される空間や条件などにより、意匠上梁幅が小さいものが求められることがある。梁幅を小さくするためには、フランジ幅を小さくする必要がある。しかし、上記の特許文献3の鉄骨複合部材では、フランジの縁から突出する態様でフランジに接合したプレートと上下フランジ間の木質部材とを接合するため、フランジ幅を小さくしても梁幅を小さくすることが難しいという問題があった。このため、梁幅を小さくすることができる構造が求められていた。
本発明は、上記に鑑みてなされたものであって、梁幅を小さくすることができる木鋼ハイブリット部材およびその製造方法を提供することを目的とする。
上記した課題を解決し、目的を達成するために、本発明に係る木鋼ハイブリット部材は、鉄骨部材と、この鉄骨部材の両外側に設けられた木質部材と、鉄骨部材と木質部材を固定するための固定部材を備える木鋼ハイブリット部材であって、固定部材は、頭部とねじ部を有する棒状体であり、頭部は鉄骨部材の一方の外側に配置され、ねじ部は鉄骨部材を貫通して鉄骨部材の他方の外側に対向する木質部材にねじ込まれていることを特徴とする。
また、本発明に係る他の木鋼ハイブリット部材は、上述した発明において、鉄骨部材の他方の外側と木質部材との間に設けられるとともに、固定部材のねじ部が挿通する座金を有することを特徴とする。
また、本発明に係る他の木鋼ハイブリット部材は、上述した発明において、頭部が鉄骨部材の一方の外側に配置され、ねじ部が鉄骨部材を貫通して鉄骨部材の他方の外側に対向する木質部材にねじ込まれている固定部材と、頭部が鉄骨部材の他方の外側に配置され、ねじ部が鉄骨部材を貫通して鉄骨部材の一方の外側に対向する木質部材にねじ込まれている固定部材が、鉄骨部材の延在方向に互い違いに配置されていることを特徴とする。
また、本発明に係る他の木鋼ハイブリット部材は、上述した発明において、鉄骨部材はウェブと上下フランジを有するH形鋼であり、木質部材はウェブの一方の外側に沿った面と、上フランジの一方と下フランジの一方を挿入するための溝を有する矩形断面の第一木質部材と、ウェブの他方の外側に沿った面と、上フランジの他方と下フランジの他方を挿入するための溝を有する矩形断面の第二木質部材からなり、第一木質部材と第二木質部材は上フランジの上方および下フランジの下方で密着していることを特徴とする。
また、本発明に係る木鋼ハイブリット部材の製造方法は、上述した木鋼ハイブリット部材を製造する方法であって、鉄骨部材の一方の外側に木質部材を配置した後、鉄骨部材の他方の外側から固定部材を鉄骨部材の貫通穴に挿入し、木質部材にねじ込むことを特徴とする。
本発明に係る木鋼ハイブリット部材によれば、鉄骨部材と、この鉄骨部材の両外側に設けられた木質部材と、鉄骨部材と木質部材を固定するための固定部材を備える木鋼ハイブリット部材であって、固定部材は、頭部とねじ部を有する棒状体であり、頭部は鉄骨部材の一方の外側に配置され、ねじ部は鉄骨部材を貫通して鉄骨部材の他方の外側に対向する木質部材にねじ込まれているので、全体の部材幅を小さくすることができるという効果を奏する。このため、梁として使用した場合に梁幅を小さくすることが可能となり、意匠性を向上することができる。また、固定部材として例えばラグスクリューなどを使って鉄骨部材と木質部材とを効率よく一体化することにより、剛性と耐力を向上した安価な木鋼ハイブリット部材を得ることができる。さらに、施工性を向上することができる。
また、本発明に係る他の木鋼ハイブリット部材によれば、鉄骨部材の他方の外側と木質部材との間に設けられるとともに、固定部材のねじ部が挿通する座金を有するので、鉄骨部材と木質部材の施工誤差を吸収し、施工性をより一層向上することができるという効果を奏する。
また、本発明に係る他の木鋼ハイブリット部材によれば、頭部が鉄骨部材の一方の外側に配置され、ねじ部が鉄骨部材を貫通して鉄骨部材の他方の外側に対向する木質部材にねじ込まれている固定部材と、頭部が鉄骨部材の他方の外側に配置され、ねじ部が鉄骨部材を貫通して鉄骨部材の一方の外側に対向する木質部材にねじ込まれている固定部材が、鉄骨部材の延在方向に互い違いに配置されているので、鉄骨部材とその両外側の木質部材とを効率よく一体化することができるという効果を奏する。
また、本発明に係る他の木鋼ハイブリット部材によれば、鉄骨部材はウェブと上下フランジを有するH形鋼であり、木質部材はウェブの一方の外側に沿った面と、上フランジの一方と下フランジの一方を挿入するための溝を有する矩形断面の第一木質部材と、ウェブの他方の外側に沿った面と、上フランジの他方と下フランジの他方を挿入するための溝を有する矩形断面の第二木質部材からなり、第一木質部材と第二木質部材は上フランジの上方および下フランジの下方で密着しているので、意匠性、施工性、剛性および耐力に優れた安価な木鋼ハイブリット部材を得ることができるという効果を奏する。
また、本発明に係る木鋼ハイブリット部材の製造方法によれば、上述した木鋼ハイブリット部材を製造する方法であって、鉄骨部材の一方の外側に木質部材を配置した後、鉄骨部材の他方の外側から固定部材を鉄骨部材の貫通穴に挿入し、木質部材にねじ込むので、全体の部材幅を小さくすることが可能な木鋼ハイブリット部材を容易に製造することができるという効果を奏する。
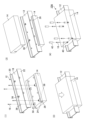
図1は、本発明に係る木鋼ハイブリット部材の実施の形態を示す断面図であり、(1)は図2のA-A線に沿った断面図、(2)は図2のB-B線に沿った断面図である。 図2は、本発明に係る木鋼ハイブリット部材の実施の形態を示す図であり、(1)は側面図、(2)は(1)のC-C線に沿った断面図である。 図3は、本発明に係る木鋼ハイブリット部材の他の実施の形態を示す断面図であり、(1)は埋め木がない断面図、(2)は埋め木がある断面図である。 図4は、本発明に係る木鋼ハイブリット部材の製造方法の実施の形態を示す要部斜視図である。 図5は、本発明に係る木鋼ハイブリット部材を梁として使用した場合の継手部の概略図であり、(1)は上断面図、(2)は側断面図、(3)は変形例の上断面図である。 図6は、試験体のうち鉄骨部材と、温度測定位置を示す図であり、(1)は側面図、(2)は(1)のC-C線に沿った断面図、(3)は(1)のA-A線に沿った断面図、(4)は(1)のB-B線に沿った断面図、(5)は(1)のD-D線に沿った断面図である。 図7は、耐火試験結果を示す図である。
以下に、本発明に係る木鋼ハイブリット部材およびその製造方法の実施の形態について、梁に適用する場合を例にとり図面に基づいて詳細に説明する。なお、この実施の形態によりこの発明が限定されるものではない。
(木鋼ハイブリット部材)
まず、本発明に係る木鋼ハイブリット部材の実施の形態について説明する。
図1(1)および図2に示すように、本実施の形態に係る木鋼ハイブリット部材10は、略水平方向に延びる鉄骨部材12と、この鉄骨部材12の左右両外側に設けられた木質部材14と、鉄骨部材12と木質部材14を固定するためのラグスクリュー16(固定部材)を備える。本実施の形態では、木鋼ハイブリット部材10による梁の断面寸法として、例えば梁成350~1000mm程度、梁幅150~300mm程度を想定しているが、本発明はこれに限るものではない。
鉄骨部材12は、ウェブ18、上フランジ20、下フランジ22を有するH形鋼である。この鉄骨部材12は、梁幅Bを小さくするために、鋼板を溶接してH形にしたH形鋼(ビルトH)を想定しているが、本発明はこれに限るものではない。また、フランジ幅150mm程度、フランジ厚さ19mm程度以上、ウェブ厚さ12mm程度以上を想定しているが、本発明はこれに限るものではない。
木質部材14は、ウェブ18の外側に沿った面と、上フランジ20の一方側と下フランジ22の一方側を挿入するための溝24を有する縦長矩形断面の集成材である。この集成材の材質には、1時間耐火性能を持つ木鋼梁の樹種としてヒバを想定しているが、本発明はこれに限るものではなく例えばカラマツを用いてもよい。左右の木質部材14(第一木質部材、第二木質部材)は下フランジ22の下方の面26で互いに密着している。密着面26には接着剤が塗布してある。左右の木質部材14の上端面28は、上フランジ20の上面と面一にしてある。なお、鉄骨部材12と木質部材14の施工誤差を吸収するために、鉄骨部材12と木質部材14は密着させず、間に薄い空気の層30を設けている。本実施の形態では、施工性を向上させるために、層30の層厚として3.5mm程度を想定しているが、本発明はこれに限るものではない。
ラグスクリュー16は、板状の頭部32と軸状のねじ部34を有する金属製の棒状体である。ねじ部34は先端が尖っており、外周面にはねじ山が設けられている。このラグスクリュー16は、同一断面内でウェブ18の上側と下側に設けた貫通穴36から木質部材14にねじ込まれている。図1(1)の例では、頭部32はウェブ18の右側に配置され、ねじ部34はウェブ18の貫通穴36を通り、左側の木質部材14にねじ込まれている。
また、ラグスクリュー16は、図2に示すように、鉄骨部材12の延在方向Xに所定の間隔で複数配置されるとともに、ラグスクリュー16のねじ込まれる向きが鉄骨部材12の延在方向Xに互い違いになるように配置されている。このようにすることで、鉄骨部材12と左右両側の木質部材14とを効率よく一体化することができる。
ウェブ18の左側と木質部材14との間には、プレートからなる座金38が設けられており、座金38にはねじ部34が挿通している。鉄骨部材12と木質部材14は座金38を介して接続しており、鉄骨部材12と木質部材14の施工誤差は、座金38部分の木質部材14を削ることで吸収可能である。これにより施工性を向上することができる。
右側の木質部材14には、ラグスクリュー16をウェブ18に取り付けるための取付穴40が設けられている。この取付穴40は、ラグスクリュー16の締め付け後に埋め木42で塞がれる。埋め木42は、木質部材14と同じ集成材からとり木目を合わせることで意匠性を確保することができる。埋め木42の長さは、ラグスクリュー16の頭部32の端面から木質部材14の表面までの長さとし、これによって耐火性能を高めることが望ましい。
なお、図1(2)に示すように、ウェブ18の中央と左右の木質部材14に対して左右方向に取付穴44を設け、この取付穴44にドリフトピン46を通して左右の木質部材14間を接続してもよい。取付穴44の口は埋め木48で塞いでもよい。
上記の実施の形態によれば、梁幅Bを小さくすることが可能である。このため、意匠性の自由度が高まり、意匠性を向上することができる。また、鉄骨部材12に設ける貫通穴36の数を最小限とし、ラグスクリュー16で直接接合することで鉄骨部材12と木質部材14とを効率よく一体化することができる。これにより、剛性と耐力を向上した安価な木鋼ハイブリット部材10を得ることができる。また、施工性を向上することができる。さらに、木質部材14を耐火被覆材として利用することができる。
ところで、上記の実施の形態では、左右の木質部材14が互い違いにウェブ18に固定されるため、左右の木質部材14にラグスクリュー用の取付穴40が必要となる。取り付け順序を工夫すれば、片側の木質部材14のみに取付穴40を設けることも可能である。
図3は、本実施の形態の変形例を示す図である。この図に示すように、この木鋼ハイブリット部材10Aにおいては、右側の木質部材14のみに取付穴40を設けており、左側の木質部材14には取付穴40を設けていない。このようにすれば、意匠性がさらに向上するとともに、施工コストを低減することが可能である。なお、図3の例では、左右の木質部材14は上フランジ20の上方の面50で密着している。密着面50には接着剤が塗布してある。
(木鋼ハイブリット部材の製造方法)
次に、この木鋼ハイブリット部材10Aの製造方法の実施の形態について説明する。
図4(1)に示すように、まず、木質部材14をフランジ用の溝24が上になるようにして作業台に設置する。次に、この木質部材14の上に図示しない座金38を介して鉄骨部材12を配置した後、ラグスクリュー16をねじ込んで締め付ける。なお、木質部材14には予めラグスクリュー挿入用の下穴を設けておき、ねじ込み時にラグスクリュー16が曲がらないように配慮することが望ましい。
続いて、図4(2)に示すように、この木質部材14の上下面26、50に接着剤を塗布した後、鉄骨部材12の上に、もう片方の木質部材14を配置する。次に、図4(3)に示すように、この木質部材14の上からプレスをかけて所定時間養生する。最後に、図4(4)に示すように、解圧した後、この木質部材14の取付穴40からラグスクリュー16を締め付ける。その後、取付穴40を埋め木42で塞ぐ。このようにすれば、梁幅を小さくすることが可能な木鋼ハイブリット部材10Aを容易に製造することができる。また、取付穴40が片側の木質部材14のみに設けられるので、意匠性に優れるとともに低コストで製造することができる。
(木鋼ハイブリット部材の継手部の構造)
次に、この木鋼ハイブリット部材10Aを梁として使用する場合の継手部の構造例について説明する。
図5(1)、(2)は、この継手部70の上側部分を示したものである。この図に示すように、継手部70は、鉄骨部材12のウェブ18の端部を突き合わせ配置し、ウェブ18の両外側にプレート72を配置してこれらを貫通するボルト74で互いを締結した構造である。木鋼ハイブリット部材10Aの小口面52には、強化石膏ボード54が設置される。また、継手部70の鉄骨部材12の表面には、耐火シート56が設けられる。また、強化石膏ボード56の外側には木質の下地材58が配置され、ウェブ18の側方には、これを覆う木質部材60が設置される。また、上フランジ20の上方には、これを覆う木質部材62が設置される。継手部70の下側部分についても同様に構成する。このようにすれば、継手部70について、所定の耐火性能(例えば1時間耐火性能)を確保することが可能である。なお、強化石膏ボード54は例えば厚さ21mm程度、耐火シート56は例えば厚さ1.5mm程度、木質部材60は例えば厚さ60mm程度、木質部材62は例えば厚さ40mm程度を想定しているが、これに限るものではない。
なお、図5(1)、(2)の例において、強化石膏ボード56は、2枚用いてもよいし、省略してもよい。また、耐火シート56の代わりにセラタイカ(登録商標)などの湿式のセラミック系耐火被覆材や耐火塗料を用いてもよい。
また、継手部70については、図5(3)に示すような構造であってもよい。すなわち、ウェブ18の側方の木質部材60と、木鋼ハイブリット部材10Aの木質部材14の取り合い部の目地76は、例えばZ字状などの鍵状に形成する。このようにしても、継手部について所定の耐火性能を確保することが可能である。
(耐火性能の検証)
次に、本実施の形態の耐火性能を検証するために行った試験および結果の一例について説明する。
本試験は、図3の木鋼ハイブリット部材10Aの試験体(実施例)について耐火性能(1時間耐火性能)を調べたものである。試験体の寸法は、高さ817mm、幅317、長さ5500mmとした。図6に、試験体に用いた鉄骨部材12の形状・寸法および温度測定位置を示す。図中の数字(1~30)は鋼材温度測定位置である。なお、この図には、試験体に備わる木質部材14については図示を省略しているが、試験体全体の概略図は図3に相似する。鉄骨部材12は、BH-650×150×12×19mmを用いた。したがってウェブ18の厚さは12mm、フランジ20、22の厚さは19mmである。木質部材14、埋め木42には、ヒバ集成材を用いた。木質部材14の鉄骨部材12のフランジ端部からの厚さと、フランジ外面からの高さをそれぞれ80mmとした。木質部材14の出隅部は10mmの面取りを行った。ラグスクリュー16には、M12×L75mmを用いた。ラグスクリューは、フランジ外端面から69mmの位置の貫通穴に取り付けた。ラグスクリュー用の下穴の径をφ12.5mmとした。座金38には、PL-6×40×40mmを用いた。空気層30の厚さを3.5mmとした。
試験体を炉内に設置して、一般財団法人建材試験センターが定めた「防耐火性能試験・評価業務方法書」に基づいて60分間加熱して耐火性能試験を行い、鋼材温度を測定するとともに、加熱後の経過を観察した。図7(1)~(4)に、鋼材温度の測定結果を示す。このように、本実施例の試験体は、1時間耐火性能を満足することがわかる。また、試験開始1320分経過時の炉内観察によれば、試験体表面の発炎、赤熱および残煙は認められず、燃え止まっていることが確認された。
以上説明したように、本発明に係る木鋼ハイブリット部材によれば、鉄骨部材と、この鉄骨部材の両外側に設けられた木質部材と、鉄骨部材と木質部材を固定するための固定部材を備える木鋼ハイブリット部材であって、固定部材は、頭部とねじ部を有する棒状体であり、頭部は鉄骨部材の一方の外側に配置され、ねじ部は鉄骨部材を貫通して鉄骨部材の他方の外側に対向する木質部材にねじ込まれているので、全体の部材幅を小さくすることができる。このため、梁として使用した場合に梁幅を小さくすることが可能となり、意匠性を向上することができる。また、固定部材として例えばラグスクリューなどを使って鉄骨部材と木質部材とを効率よく一体化することにより、剛性と耐力を向上した安価な木鋼ハイブリット部材を得ることができる。さらに、施工性を向上することができる。
また、本発明に係る他の木鋼ハイブリット部材によれば、鉄骨部材の他方の外側と木質部材との間に設けられるとともに、固定部材のねじ部が挿通する座金を有するので、鉄骨部材と木質部材の施工誤差を吸収し、施工性をより一層向上することができる。
また、本発明に係る他の木鋼ハイブリット部材によれば、頭部が鉄骨部材の一方の外側に配置され、ねじ部が鉄骨部材を貫通して鉄骨部材の他方の外側に対向する木質部材にねじ込まれている固定部材と、頭部が鉄骨部材の他方の外側に配置され、ねじ部が鉄骨部材を貫通して鉄骨部材の一方の外側に対向する木質部材にねじ込まれている固定部材が、鉄骨部材の延在方向に互い違いに配置されているので、鉄骨部材とその両外側の木質部材とを効率よく一体化することができる。
また、本発明に係る他の木鋼ハイブリット部材によれば、鉄骨部材はウェブと上下フランジを有するH形鋼であり、木質部材はウェブの一方の外側に沿った面と、上フランジの一方と下フランジの一方を挿入するための溝を有する矩形断面の第一木質部材と、ウェブの他方の外側に沿った面と、上フランジの他方と下フランジの他方を挿入するための溝を有する矩形断面の第二木質部材からなり、第一木質部材と第二木質部材は上フランジの上方および下フランジの下方で密着しているので、意匠性、施工性、剛性および耐力に優れた安価な木鋼ハイブリット部材を得ることができる。
また、本発明に係る木鋼ハイブリット部材の製造方法によれば、上述した木鋼ハイブリット部材を製造する方法であって、鉄骨部材の一方の外側に木質部材を配置した後、鉄骨部材の他方の外側から固定部材を鉄骨部材の貫通穴に挿入し、木質部材にねじ込むので、全体の部材幅を小さくすることが可能な木鋼ハイブリット部材を容易に製造することができる。
以上のように、本発明に係る木鋼ハイブリット部材およびその製造方法は、建築物の柱や梁などの構造部材として有用であり、特に、梁として使用した場合に梁幅を小さくするのに適している。
10,10A 木鋼ハイブリット部材
12 鉄骨部材
14 木質部材
16 ラグスクリュー(固定部材)
18 ウェブ
20 上フランジ
22 下フランジ
24 溝
26,50 面
28 上端面
30 層
32 頭部
34 ねじ部
36 貫通穴
38 座金
40 取付穴
42,48 埋め木
44 取付穴
46 ドリフトピン
B 梁幅
X 延在方向

Claims (4)

  1. 鉄骨部材と、この鉄骨部材の両外側に設けられた木質部材と、鉄骨部材と木質部材を固定するための固定部材を備える木鋼ハイブリット部材であって、
    固定部材は、頭部とねじ部を有する棒状体であり、頭部は鉄骨部材の一方の外側に配置され、ねじ部は鉄骨部材を貫通して鉄骨部材の他方の外側に対向する木質部材にねじ込まれており、
    鉄骨部材の他方の外側と木質部材との間に設けられるとともに、固定部材のねじ部が挿通する座金を有することを特徴とする木鋼ハイブリット部材。
  2. 頭部が鉄骨部材の一方の外側に配置され、ねじ部が鉄骨部材を貫通して鉄骨部材の他方の外側に対向する木質部材にねじ込まれている固定部材と、頭部が鉄骨部材の他方の外側に配置され、ねじ部が鉄骨部材を貫通して鉄骨部材の一方の外側に対向する木質部材にねじ込まれている固定部材が、鉄骨部材の延在方向に互い違いに配置されていることを特徴とする請求項1に記載の木鋼ハイブリット部材。
  3. 鉄骨部材はウェブと上下フランジを有するH形鋼であり、木質部材はウェブの一方の外側に沿った面と、上フランジの一方と下フランジの一方を挿入するための溝を有する矩形断面の第一木質部材と、ウェブの他方の外側に沿った面と、上フランジの他方と下フランジの他方を挿入するための溝を有する矩形断面の第二木質部材からなり、第一木質部材と第二木質部材は上フランジの上方および下フランジの下方で密着していることを特徴とする請求項1または2に記載の木鋼ハイブリット部材。
  4. 請求項1~のいずれか一つに記載の木鋼ハイブリット部材を製造する方法であって、
    鉄骨部材の一方の外側に木質部材を配置した後、鉄骨部材の他方の外側から固定部材を鉄骨部材の貫通穴に挿入し、木質部材にねじ込むことを特徴とする木鋼ハイブリット部材の製造方法。
JP2020148315A 2020-09-03 2020-09-03 木鋼ハイブリット部材およびその製造方法 Active JP7529486B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2020148315A JP7529486B2 (ja) 2020-09-03 2020-09-03 木鋼ハイブリット部材およびその製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2020148315A JP7529486B2 (ja) 2020-09-03 2020-09-03 木鋼ハイブリット部材およびその製造方法

Publications (2)

Publication Number Publication Date
JP2022042750A JP2022042750A (ja) 2022-03-15
JP7529486B2 true JP7529486B2 (ja) 2024-08-06

Family

ID=80641473

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2020148315A Active JP7529486B2 (ja) 2020-09-03 2020-09-03 木鋼ハイブリット部材およびその製造方法

Country Status (1)

Country Link
JP (1) JP7529486B2 (ja)

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2023008615A (ja) * 2021-07-06 2023-01-19 清水建設株式会社 合成部材の耐火構造

Families Citing this family (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP7614287B1 (ja) * 2023-10-06 2025-01-15 日鉄エンジニアリング株式会社 建築部材
JP7533804B1 (ja) 2024-01-22 2024-08-14 株式会社大林組 耐火被覆構造

Citations (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2000160766A (ja) 1998-09-21 2000-06-13 Mie Prefecture 建築物用構造材
JP2003239453A (ja) 2002-02-08 2003-08-27 Sekisui House Ltd 構造用複合材とその接合構造
JP2018084037A (ja) 2016-11-21 2018-05-31 清水建設株式会社 鉄骨複合部材およびその製造方法
JP2018178417A (ja) 2017-04-05 2018-11-15 清水建設株式会社 鉄骨複合部材およびその製造方法

Family Cites Families (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH11256685A (ja) * 1998-03-09 1999-09-21 Toa Engineering:Kk 木造建物における接合金具付横架材

Patent Citations (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2000160766A (ja) 1998-09-21 2000-06-13 Mie Prefecture 建築物用構造材
JP2003239453A (ja) 2002-02-08 2003-08-27 Sekisui House Ltd 構造用複合材とその接合構造
JP2018084037A (ja) 2016-11-21 2018-05-31 清水建設株式会社 鉄骨複合部材およびその製造方法
JP2018178417A (ja) 2017-04-05 2018-11-15 清水建設株式会社 鉄骨複合部材およびその製造方法

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2023008615A (ja) * 2021-07-06 2023-01-19 清水建設株式会社 合成部材の耐火構造
JP7649710B2 (ja) 2021-07-06 2025-03-21 清水建設株式会社 合成部材の耐火構造

Also Published As

Publication number Publication date
JP2022042750A (ja) 2022-03-15

Similar Documents

Publication Publication Date Title
JP2022042750A (ja) 木鋼ハイブリット部材およびその製造方法
JP7565904B2 (ja) 鉄骨部材の耐火被覆構造
JP7836046B2 (ja) 梁と耐震壁との接合構造
JP7318837B1 (ja) 耐火構造
JP6332505B1 (ja) 床梁構造体の耐火性能試験体および耐火性能試験方法
JP7600028B2 (ja) 耐火被覆構造
JP6841439B2 (ja) 建築工法および建築構造
Manser et al. Shear resistance of Oriented Strand Board panel sheathings in timber-framed shear walls
JP6387236B2 (ja) 柱梁接合構造。
JP2019090270A (ja) 木質壁
JP7758503B2 (ja) 木鋼ハイブリッド部材
JP2025102186A (ja) 木鋼耐火柱とその施工方法
JP2022063733A (ja) 柱梁接合部の耐火被覆構造および耐火被覆方法
JP2024021884A (ja) 木質耐火被覆面材
JP7687897B2 (ja) 木鋼ハイブリッド部材の耐火構造
JP7649710B2 (ja) 合成部材の耐火構造
JP2025134561A (ja) 木質耐火被覆鉄骨部材およびその施工方法
JP2004285655A (ja) 木質材料の接合部補強構造
JP2018108704A (ja) 木質部材及び耐火部材
JP6990549B2 (ja) 木質構造用パネル、木質構造用パネルの接合構造、及び壁版建物
JP2025001367A (ja) 柱梁接合部の耐火構造
JP7501810B1 (ja) 耐火被覆構造
JP7677823B2 (ja) 構造部材の接合構造
JP7627607B2 (ja) 構造部材の接合構造
JP7834964B2 (ja) 耐火間仕切壁

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20230830

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20240410

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20240416

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20240517

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20240709

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20240725

R150 Certificate of patent or registration of utility model

Ref document number: 7529486

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150