JP7560450B2 - シャフト内部の機械加工工具及びその動作方法 - Google Patents
シャフト内部の機械加工工具及びその動作方法 Download PDFInfo
- Publication number
- JP7560450B2 JP7560450B2 JP2021517511A JP2021517511A JP7560450B2 JP 7560450 B2 JP7560450 B2 JP 7560450B2 JP 2021517511 A JP2021517511 A JP 2021517511A JP 2021517511 A JP2021517511 A JP 2021517511A JP 7560450 B2 JP7560450 B2 JP 7560450B2
- Authority
- JP
- Japan
- Prior art keywords
- internal bore
- boring bar
- diameter
- machining
- machining tool
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000003754 machining Methods 0.000 title claims description 79
- 238000000034 method Methods 0.000 title claims description 15
- 239000002826 coolant Substances 0.000 claims description 5
- 239000000463 material Substances 0.000 claims description 3
- 230000001681 protective effect Effects 0.000 claims description 3
- 238000005259 measurement Methods 0.000 description 7
- 230000007797 corrosion Effects 0.000 description 4
- 238000005260 corrosion Methods 0.000 description 4
- 238000006243 chemical reaction Methods 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 238000007689 inspection Methods 0.000 description 2
- 238000012423 maintenance Methods 0.000 description 2
- 229910000760 Hardened steel Inorganic materials 0.000 description 1
- 238000010923 batch production Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 239000000110 cooling liquid Substances 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B29/00—Holders for non-rotary cutting tools; Boring bars or boring heads; Accessories for tool holders
- B23B29/03—Boring heads
- B23B29/034—Boring heads with tools moving radially, e.g. for making chamfers or undercuttings
- B23B29/03432—Boring heads with tools moving radially, e.g. for making chamfers or undercuttings radially adjustable during manufacturing
- B23B29/03489—Adjustment means not specified or not covered by the groups B23B29/03435 - B23B29/03478
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B29/00—Holders for non-rotary cutting tools; Boring bars or boring heads; Accessories for tool holders
- B23B29/02—Boring bars
- B23B29/027—Steadies for boring bars
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q11/00—Accessories fitted to machine tools for keeping tools or parts of the machine in good working condition or for cooling work; Safety devices specially combined with or arranged in, or specially adapted for use in connection with, machine tools
- B23Q11/10—Arrangements for cooling or lubricating tools or work
- B23Q11/1015—Arrangements for cooling or lubricating tools or work by supplying a cutting liquid through the spindle
- B23Q11/1023—Tool holders, or tools in general specially adapted for receiving the cutting liquid from the spindle
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q17/00—Arrangements for observing, indicating or measuring on machine tools
- B23Q17/22—Arrangements for observing, indicating or measuring on machine tools for indicating or measuring existing or desired position of tool or work
- B23Q17/2233—Arrangements for observing, indicating or measuring on machine tools for indicating or measuring existing or desired position of tool or work for adjusting the tool relative to the workpiece
- B23Q17/2266—Arrangements for observing, indicating or measuring on machine tools for indicating or measuring existing or desired position of tool or work for adjusting the tool relative to the workpiece of a tool relative to a workpiece-axis
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23Q—DETAILS, COMPONENTS, OR ACCESSORIES FOR MACHINE TOOLS, e.g. ARRANGEMENTS FOR COPYING OR CONTROLLING; MACHINE TOOLS IN GENERAL CHARACTERISED BY THE CONSTRUCTION OF PARTICULAR DETAILS OR COMPONENTS; COMBINATIONS OR ASSOCIATIONS OF METAL-WORKING MACHINES, NOT DIRECTED TO A PARTICULAR RESULT
- B23Q17/00—Arrangements for observing, indicating or measuring on machine tools
- B23Q17/24—Arrangements for observing, indicating or measuring on machine tools using optics or electromagnetic waves
- B23Q17/2428—Arrangements for observing, indicating or measuring on machine tools using optics or electromagnetic waves for measuring existing positions of tools or workpieces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B2215/00—Details of workpieces
- B23B2215/76—Components for turbines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B2229/00—Details of boring bars or boring heads
- B23B2229/04—Guiding pads
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Cutting Tools, Boring Holders, And Turrets (AREA)
- Drilling And Boring (AREA)
- Auxiliary Devices For Machine Tools (AREA)
- Machine Tool Sensing Apparatuses (AREA)
Description
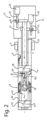
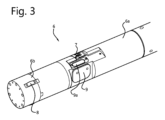
3 内部ボア
5 ボーリングバー外側支持装置
6 ボーリングバー
6a ボーリングバーの主要部分
6b ボーリングバーの端部
7 半径方向に延出可能な切削インサート
8 半径方向に移動可能なガイドパッド
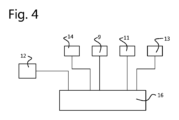
9 内部ボア直径測定装置
9a 保護カバー
11 軸方向駆動ユニット
13 切削直径設定ユニット
14 ガイドパッド直径設定ユニット
16 工具制御ユニット
20 モータ
22 ウォームホイール
24 モータ
26 ウォームホイールユニット
28 変換ユニット
32 変換器要素
Claims (13)
- 内部ボア(3)を有するシャフト(2)の内部を機械加工するための機械加工工具であって、
内部が機械加工されるべき前記シャフト(2)の前記内部ボア(3)の片側(4)の最小開口よりも小さい直径を有するように構成されたボーリングバー(6)と、
前記ボーリングバー(6)を支持するように構成された外側支持装置(5)と、
使用中に前記内部ボア(3)内で前記ボーリングバー(6)を軸方向に移動させるように構成された軸方向駆動ユニット(11)と、
を備え、前記ボーリングバー(6)が、
前記軸方向駆動ユニット(11)に接続された主要部分(6a)と、
前記ボーリングバー(6)の前記主要部分(6a)に設けられた、半径方向に延出可能な切削インサート(7)と、
前記ボーリングバー(6)の前記主要部分(6a)に回転可能に接続された、前記ボーリングバー(6)の端部(6b)と、
を含み、
前記端部(6b)には、ガイドパッド直径設定ユニット(14)により遠隔制御される半径方向に移動可能な1以上のガイドパッド(8)が設けられ、
前記半径方向に延出可能な切削インサート(7)が切削直径設定ユニット(13)により遠隔制御され、
前記ガイドパッド直径設定ユニット(14)には、前記ボーリングバー(6)をその動作中に前記内部ボア(3)内の中央に保つためのフィードバック制御ループを構成するためにトルク検出装置が設けられ、かつ、
前記半径方向に移動可能な1以上のガイドパッド(8)には、前記ガイドパッド(8)の引張圧力を連続的に監視するように構成された力センサが設けられている
ことを特徴とする、機械加工工具。 - 前記ボーリングバー(6)の前記端部(6b)には、前記半径方向に移動可能なガイドパッド(8)が少なくとも3つ設けられている、請求項1に記載の機械加工工具。
- 前記ガイドパッド(8)がプラスチック材料を含む、請求項1または2に記載の機械加工工具。
- 前記ボーリングバー(6)の前記主要部分(6a)が、さらに、内部ボア直径測定装置(9)を含み、
前記内部ボア直径測定装置(9)が、前記ボーリングバー(6)の前記主要部分(6a)において前記半径方向に延出可能な切削インサート(7)と共に配置され、かつ、
前記内部ボア直径測定装置(9)が、前記ボーリングバー(6)の前記主要部分(6a)に設けられたキャビティ内に配置されている、
請求項1ないし3のいずれか一項に記載の機械加工工具。 - 前記内部ボア直径測定装置(9)がレーザベースの測定装置(9)とされている、請求項4に記載の機械加工工具。
- 前記内部ボア直径測定装置(9)が保護カバー(9a)を含む、請求項4または5に記載の機械加工工具。
- さらに、前記軸方向駆動ユニット(11)、前記切削直径設定ユニット(13)および前記ガイドパッド直径設定ユニット(14)にそれぞれ接続された、工具制御ユニット(16)を備えている、請求項1ないし3のいずれか一項に記載の機械加工工具。
- さらに、前記軸方向駆動ユニット(11)、前記切削直径設定ユニット(13)、前記ガイドパッド直径設定ユニット(14)および前記内部ボア直径測定装置(9)にそれぞれ接続された、工具制御ユニット16を備えている、請求項4ないし6のいずれか一項に記載の機械加工工具。
- さらに、動作中に冷却液を前記ガイドパッド(8)から前記半径方向に延出可能な切削インサート(7)の方向に勢いよく流すように構成された冷却材供給装置を備えている、請求項1ないし8のいずれか一項に記載の機械加工工具。
- 請求項1ないし9のいずれか一項に記載の機械加工工具の動作方法であって、前記内部ボア(3)を予め決められた機械加工プロファイルに従って機械加工するステップを含み、
前記ステップが、前記半径方向に移動可能な1以上のガイドパッド(8)を遠隔制御することにより、および、前記半径方向に延出可能な切削インサート(7)の切削直径の、前記半径方向に延出可能な切削インサート(7)の軸方向位置の関数としての調整を遠隔制御することにより行われる、前記動作方法。 - 前記内部ボア(3)の前記機械加工の前および/または後に内部ボア軸方向直径プロファイルを測定するステップをさらに含む、請求項10に記載の動作方法。
- 前記測定するステップが、前記内部ボア(3)に沿った複数の予め決められた軸方向位置で前記内部ボア軸方向直径プロファイルを測定するステップを含む、請求項11に記載の動作方法。
- 前記測定された内部ボア軸方向直径プロファイルを予め決められた機械加工プロファイルに変換するステップをさらに含む、請求項12に記載の動作方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP18174581.1A EP3575023B1 (en) | 2018-05-28 | 2018-05-28 | Inner shaft machining tool and method |
| EP18174581.1 | 2018-05-28 | ||
| PCT/EP2019/063421 WO2019228915A1 (en) | 2018-05-28 | 2019-05-24 | Inner shaft machining tool |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2021526087A JP2021526087A (ja) | 2021-09-30 |
| JP7560450B2 true JP7560450B2 (ja) | 2024-10-02 |
Family
ID=62530089
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2021517511A Active JP7560450B2 (ja) | 2018-05-28 | 2019-05-24 | シャフト内部の機械加工工具及びその動作方法 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20210205896A1 (ja) |
| EP (1) | EP3575023B1 (ja) |
| JP (1) | JP7560450B2 (ja) |
| CN (1) | CN112384320B (ja) |
| CA (1) | CA3102115A1 (ja) |
| WO (1) | WO2019228915A1 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4122629A1 (en) * | 2021-07-19 | 2023-01-25 | Fundación Tekniker | Actuation mechanism for radial movement of a cutting tool of a boring bar |
| CN116900648B (zh) * | 2023-09-04 | 2026-03-03 | 贵州省交通规划勘察设计研究院股份有限公司 | 一种用于扁轴的精加工方法 |
Citations (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2928568A1 (fr) | 2008-03-13 | 2009-09-18 | Renault Sas | Outil d'usinage et patin de guidage amortisseur d'outils d'usinage |
| JP2009241249A (ja) | 2008-03-10 | 2009-10-22 | Ihi Corp | 長尺シャフト内面加工装置とその方法 |
| US20100054879A1 (en) | 2008-09-02 | 2010-03-04 | Valenite Llc | Material removal tool with actuated guide pads |
| JP2010099797A (ja) | 2008-10-24 | 2010-05-06 | Honda Motor Co Ltd | 中ぐり工具の切刃調整方法 |
| US20100129170A1 (en) | 2007-04-18 | 2010-05-27 | National Oilwell Varco L.P. | Long Reach Spindle Drive Systems and Method |
| JP2010217144A (ja) | 2009-03-19 | 2010-09-30 | Ihi Corp | 内面検査装置とこれを備える内面加工検査装置 |
| JP2011088242A (ja) | 2009-10-21 | 2011-05-06 | Toyota Motor Corp | 歯面加工方法 |
| JP2012020384A (ja) | 2010-07-16 | 2012-02-02 | Ihi Corp | 長尺シャフト内面加工装置 |
| JP2014054677A (ja) | 2012-09-11 | 2014-03-27 | Fuji Seiko Ltd | 下穴の仕上げ加工方法 |
| JP2014054678A (ja) | 2012-09-11 | 2014-03-27 | Fuji Seiko Ltd | 下穴の仕上げ加工工具 |
| JP2014108473A (ja) | 2012-11-30 | 2014-06-12 | Honda Motor Co Ltd | ボーリング加工方法及びボーリング加工装置 |
| WO2018190038A1 (ja) | 2017-04-10 | 2018-10-18 | 株式会社Ihi | 孔内面切削装置及び方法 |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1086110B (de) * | 1956-10-19 | 1960-07-28 | Heller Geb | Bohrkopf zum Aufbohren von Loechern, insbesondere Rohren |
| US3981210A (en) * | 1974-09-12 | 1976-09-21 | Kasimir Janiszewski | Guide means for boring bars |
| DE19717835A1 (de) * | 1997-04-26 | 1998-10-29 | Heller Geb Gmbh Maschf | Werkzeug sowie Verfahren zur Bearbeitung von Bohrungen mit einem derartigen Werkzeug |
| US6243962B1 (en) * | 1999-02-10 | 2001-06-12 | Samsomatic, Ltd. | Boring apparatus with shaft mounted diameter gage |
| US6149561A (en) * | 1999-03-16 | 2000-11-21 | Unova Ip Corp | Machine and method for flexible line boring |
| CN101786173A (zh) * | 2009-12-25 | 2010-07-28 | 成都飞机工业(集团)有限责任公司 | 伸缩式双刃深孔镗刀 |
| JP5404438B2 (ja) * | 2010-01-14 | 2014-01-29 | 三菱重工業株式会社 | 補修装置および補修方法 |
| US8408849B2 (en) * | 2010-06-15 | 2013-04-02 | Kennametal Inc. | Pressure-activated ID grooving tool |
| EP2608914B1 (en) * | 2010-08-25 | 2020-05-27 | Rotary Technologies Corporation | Stabilization of boring tools |
| CN202087869U (zh) * | 2011-05-05 | 2011-12-28 | 江苏标新久保田工业有限公司 | 大口径合金基辊镗孔装置 |
| CN202070786U (zh) * | 2011-05-08 | 2011-12-14 | 西部钛业有限责任公司 | 一种钛、锆管材内孔镗孔装置 |
| US8727678B2 (en) * | 2011-09-14 | 2014-05-20 | Kennametal Inc. | Autobalancing system for boring tool and boring tool incorporating same |
| CN202291456U (zh) * | 2011-09-30 | 2012-07-04 | 河南卫华重型机械股份有限公司 | 深孔镗削镗杆 |
| CN102717118B (zh) * | 2012-06-25 | 2015-12-30 | 中北大学 | 一种带辅助支撑的圆柱深孔镗削装置 |
| WO2016165929A1 (en) * | 2015-04-17 | 2016-10-20 | Walter Ag | Boring device having centering means |
| CN106001650A (zh) * | 2016-06-23 | 2016-10-12 | 南京理工大学 | 一种大长径比带导向分段式镗杆 |
-
2018
- 2018-05-28 EP EP18174581.1A patent/EP3575023B1/en active Active
-
2019
- 2019-05-24 CN CN201980035376.7A patent/CN112384320B/zh active Active
- 2019-05-24 US US17/059,226 patent/US20210205896A1/en not_active Abandoned
- 2019-05-24 JP JP2021517511A patent/JP7560450B2/ja active Active
- 2019-05-24 WO PCT/EP2019/063421 patent/WO2019228915A1/en not_active Ceased
- 2019-05-24 CA CA3102115A patent/CA3102115A1/en active Pending
Patent Citations (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20100129170A1 (en) | 2007-04-18 | 2010-05-27 | National Oilwell Varco L.P. | Long Reach Spindle Drive Systems and Method |
| US8888419B2 (en) | 2007-04-18 | 2014-11-18 | National Oilwell Varco, L.P. | Long reach spindle drive systems and method |
| US8839699B2 (en) | 2008-03-10 | 2014-09-23 | Ihi Corporation | Long shaft inner surface machining apparatus and method therefor |
| JP2009241249A (ja) | 2008-03-10 | 2009-10-22 | Ihi Corp | 長尺シャフト内面加工装置とその方法 |
| US20110079120A1 (en) | 2008-03-10 | 2011-04-07 | Ihi Corporation | Long shaft inner surface machining apparatus and method therefor |
| FR2928568A1 (fr) | 2008-03-13 | 2009-09-18 | Renault Sas | Outil d'usinage et patin de guidage amortisseur d'outils d'usinage |
| US20100054879A1 (en) | 2008-09-02 | 2010-03-04 | Valenite Llc | Material removal tool with actuated guide pads |
| US8506210B2 (en) | 2008-09-02 | 2013-08-13 | Valenite Llc | Material removal tool with actuated guide pads |
| JP2010099797A (ja) | 2008-10-24 | 2010-05-06 | Honda Motor Co Ltd | 中ぐり工具の切刃調整方法 |
| JP2010217144A (ja) | 2009-03-19 | 2010-09-30 | Ihi Corp | 内面検査装置とこれを備える内面加工検査装置 |
| JP2011088242A (ja) | 2009-10-21 | 2011-05-06 | Toyota Motor Corp | 歯面加工方法 |
| JP2012020384A (ja) | 2010-07-16 | 2012-02-02 | Ihi Corp | 長尺シャフト内面加工装置 |
| JP2014054678A (ja) | 2012-09-11 | 2014-03-27 | Fuji Seiko Ltd | 下穴の仕上げ加工工具 |
| JP2014054677A (ja) | 2012-09-11 | 2014-03-27 | Fuji Seiko Ltd | 下穴の仕上げ加工方法 |
| JP2014108473A (ja) | 2012-11-30 | 2014-06-12 | Honda Motor Co Ltd | ボーリング加工方法及びボーリング加工装置 |
| WO2018190038A1 (ja) | 2017-04-10 | 2018-10-18 | 株式会社Ihi | 孔内面切削装置及び方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20210205896A1 (en) | 2021-07-08 |
| CA3102115A1 (en) | 2019-12-05 |
| CN112384320A (zh) | 2021-02-19 |
| EP3575023B1 (en) | 2021-02-17 |
| WO2019228915A1 (en) | 2019-12-05 |
| EP3575023A1 (en) | 2019-12-04 |
| JP2021526087A (ja) | 2021-09-30 |
| CN112384320B (zh) | 2024-03-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6243962B1 (en) | Boring apparatus with shaft mounted diameter gage | |
| CN104368886B (zh) | 切削工具的加工方法以及线放电加工机 | |
| CN101678523B (zh) | 机床的工件加工方法及变动计测装置 | |
| JP5883016B2 (ja) | 航空機ターボシャフトエンジンのケーシングを機械加工するための方法および前記方法を実施するためのスクレーパ工具 | |
| JP6599598B2 (ja) | プログラム制御式工作機械用の機械加工ユニット | |
| CA2537155C (en) | Grinding machine with concentricity correction | |
| KR101582292B1 (ko) | 환봉 샤프트 스냅링홈 전용 가공장치 | |
| US8234766B2 (en) | Device and method for reconditioning slip rings in a built-in state | |
| CN113613820A (zh) | 用于在连续的磨齿加工中进行自动的过程监控的方法 | |
| US20140291307A1 (en) | Device and method for producing a guide bevel on a workpiece, in particular on a cutting tool | |
| KR102502138B1 (ko) | 나선형 그루브를 포함하는 공작물을 제작하는 방법 및 연삭기 | |
| CN107848090B (zh) | 具有工具夹紧装置的机床单元 | |
| US9862034B2 (en) | Round hole machining method and round hole machining device | |
| JP2019188540A (ja) | 判定装置、及び工作機械システム | |
| JP2015226947A (ja) | 工作機械のワーク加工方法及びワーク加工装置 | |
| WO2015016223A1 (ja) | 円形穴加工方法及び円形穴加工装置 | |
| CN112384320B (zh) | 内轴机加工工具 | |
| DE102011115918A1 (de) | Ultraschall-Sensor | |
| JP6107210B2 (ja) | ねじ部の加工方法及び加工装置 | |
| CN102596472B (zh) | 齿面加工方法 | |
| CN107116374A (zh) | 一种具有激光测振功能的数控机床主轴刀柄及测振方法 | |
| JP4978912B2 (ja) | 作業機械 | |
| DE10205212A1 (de) | Meßeinrichtung für Maschinen zum Bearbeiten von Werkstücken, insbesondere von Kurbelwellen, Nockenwellen | |
| JP2020059071A (ja) | 工作機械及び加工方法 | |
| EP0314333A2 (en) | Apparatus for measuring and correcting machining dimensions |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20220523 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20230531 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20230613 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20230913 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20231113 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240130 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20240426 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20240628 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240726 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20240820 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20240919 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7560450 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |