JP7565111B1 - エアツール及びエアツールの使用方法 - Google Patents
エアツール及びエアツールの使用方法 Download PDFInfo
- Publication number
- JP7565111B1 JP7565111B1 JP2023145305A JP2023145305A JP7565111B1 JP 7565111 B1 JP7565111 B1 JP 7565111B1 JP 2023145305 A JP2023145305 A JP 2023145305A JP 2023145305 A JP2023145305 A JP 2023145305A JP 7565111 B1 JP7565111 B1 JP 7565111B1
- Authority
- JP
- Japan
- Prior art keywords
- air
- tool
- exhaust
- tip
- guide
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Portable Power Tools In General (AREA)
Abstract

【課題】排気を利用して広範囲を冷却することができるエアツールを提供する。
【解決手段】エアモータ2と、エアモータ2によって回転させられる先端工具3と、エアモータ2の排気を外気に吹き出す排気孔5cと、吹き出された排気を先端工具3に導くガイド6とを備え、ガイド6が、排気をガイド6内に取り込むための取込み口6aと、排気を先端工具3に当てるための排出口6bとに加えて、外気と連通する横開口6cを有している。
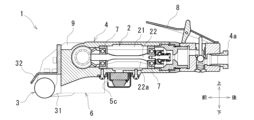
【選択図】図2
【解決手段】エアモータ2と、エアモータ2によって回転させられる先端工具3と、エアモータ2の排気を外気に吹き出す排気孔5cと、吹き出された排気を先端工具3に導くガイド6とを備え、ガイド6が、排気をガイド6内に取り込むための取込み口6aと、排気を先端工具3に当てるための排出口6bとに加えて、外気と連通する横開口6cを有している。
【選択図】図2
Description
この発明は、エアモータの排気を利用して先端工具を冷却するエアツールに関する。
特許文献1には、圧縮空気を導入する導入口と、排出する排出口とを有し、導入口から導入される圧縮空気によってタップ等の工具を回転駆動する空気工具において、一端が排出口に取り付けられ、他端が工具に向かって開口するパイプを設けることにより、排気で工具を冷却することが記載されている。
特許文献1では、パイプの他端(開口している先端)を工具の近傍にまで延ばしている。そのため、局所的な冷却になりやすい。
そこで本発明は、エアモータの排気を利用して広範囲を冷却することができるエアツールの提供を目的とする。
本発明のエアツールは、エアモータ2と、エアモータ2によって回転させられる先端工具3と、エアモータ2の排気を外気に吹き出す排気孔5cと、吹き出された排気を先端工具3に導くガイド6とを備え、ガイド6が、排気をガイド6内に取り込むための取込み口6aと、排気を先端工具3に当てるための排出口6bとに加えて、外気と連通する横開口6cを有していることを特徴としている。
上記エアツールは、ガイド6が、排気孔5cから先端工具3に向かって延びる底部61と、底部61から立ち上がる2つの立壁62とを備えており、底部61と対向する面に横開口6cが設けられていることが好ましい。
また、先端工具3の回転軸S3が排気の吹き出し方向と略直交しており、底部61を先端工具3側に延長した仮想線L6が、先端工具3の回転中心O3と被加工物Wに接する接点C3との間を通っていることが好ましい。
また、底部61が、排気の進行方向を先端工具3に向けるための傾斜面61bを有することが好ましい。
また、排気孔5cの向きが変えられるようになっていることが好ましい。
本発明のエアツールの使用方法は、上記エアツール1を、立壁62の先端を被加工物Wに向けるようにして使用することを特徴としている。
本発明のエアツールは、排気孔から吹き出されたエアモータの排気を、外気と連通する横開口を有するガイドによって先端工具に導いているため、排気が外気を巻き込みながら先端工具に到達することとなり、先端工具付近で吹き出すものに比べて広範囲を冷却することができる。
ガイドが、排気孔から先端工具に向かって延びる底部と、底部から立ち上がる2つの立壁とを備えており、底部と対向する面に横開口が設けられている場合、外気を巻き込みやすい。
先端工具の回転軸が排気の吹き出し方向と略直交しており、底部を先端工具側に延長した仮想線が、先端工具の回転中心と被加工物に接する接点との間を通っている場合、切削熱等によって熱せられた先端工具を効率良く冷却することができる。
底部が、排気の進行方向を先端工具に向けるための傾斜面を有する場合も、先端工具を効率良く冷却することができる。
排気孔の向きが変えられるようになっている場合、必要に応じて冷却と非冷却とを簡単に切り替えることができる。
本発明のエアツールの使用方法では、被加工物が横開口を適度に塞ぐこととなり、離れた位置で排気を吹き出しているにもかかわらず、先端工具を確実に冷却することができる。
次に、この発明のエアツールの一実施形態を図面に基づいて詳細に説明する。本発明のエアツール1は、図1に示すように、エアモータ2と、エアモータ2によって回転させられる先端工具3と、エアモータ2を収容するケーシング4と、エアモータ2の排気を外気に吹き出す排気孔5cと、吹き出された排気を先端工具3に導くガイド6とを備えている。以下、各構成部品について説明する。
エアモータ2は、シリンダ21と、シリンダ21内に配置されたロータ22とを備えている。ロータ22は、シリンダ21内に供給される圧縮空気を受けるための複数枚の羽根22aを有している。ロータ22はケーシング4に取り付けられた前後一対のベアリング7によって回転可能に支持されている。このエアモータ2は、圧縮空気がシリンダ21内に供給されることによってロータ22が回転駆動する。なお、圧縮空気は、ケーシング4の後端部4aに接続されるエアホース(図示しない)から供給される。供給と非供給の切り替えは、レバー8を操作することで行われる。
エアモータ2によって生じた回転力は、ケーシング4から横方向及び前方向に張り出した平面視略コ字状の伝達部9を介して先端工具3に伝達される(図3A参照)。伝達部9は、ケーシング4の先端側に位置する先端工具3を支持している。また、平面視で、先端工具3の回転軸S3をエアモータ2の回転軸S2に対して略直交させている。伝達部9は、例えば傘歯車を互いに噛み合わせた3つのシャフトにより構成されている。ただ、2つのシャフトとそれらを互いに繋ぐベルトとで構成してもよいし、回転力を伝達できる構成であれば種々の構成を採用し得る。
図2に示すように、先端工具3は、側面視(先端工具3の回転軸S3方向から見て)、エアモータ2の回転軸S2より下に位置している。この先端工具3は、鋼板やアルミニウム板等の被加工物Wを切削、研削、研磨等によって加工するためのものであり、例えばタングステンカーバイトを主成分とする超硬バー(超硬ロータリーバー)である。先端側は略円柱状のカッター部(加工部)3aであり、基端側は伝達部9に接続されるシャンク部3bである(図3B参照)。カッター部3aは、平面視、エアモータ2の回転軸S2の延長線上に位置している。先端工具3は、例えば切屑を前に飛ばす方向に回転させられる(図2において時計回り)。ただ、反対方法に回転させられてもよい。なお、先端工具3としては超硬バーに限らず、砥石や刃物、ヤスリ、ブラシ、各種研磨材を用いてもよい。また、例えば図3Aに示すように、先端工具3の周囲には、過度な加工を防止するためのガード31と、切屑の使用者側への飛び散りを防ぐための保護板32とが設けられているが、必ずしも設ける必要は無い。
ケーシング4は略筒状であって、内部にエアモータ2を収容している。ケーシング4の下面側には、エアモータ2のシリンダ21内と連通し、シリンダ21内の圧縮空気を通す貫通孔4bが設けられている。この貫通孔4bは、エアモータ2のシリンダ21の外周側に位置している。また、外側からカップ部材5によって覆われている。
カップ部材5は、貫通孔4bと対向する天面5aと、天面の外縁から延びる略円筒状の側壁5bとを備えている。カップ部材5の内部には、通気性を有する消音材51と、消音材51を貫通孔4bに向かって付勢するバネ52とが収容されている。カップ部材5の側壁5bには孔が設けられている。そしてこの孔がエアモータ2の排気を外気に吹き出すための排気孔5cとなる(図2の実線矢印参照)。排気孔5cもエアモータ2のシリンダ21の外周側、換言すれば、エアモータ2の回転軸S2方向においてエアモータ2のシリンダ21と重なる位置に設けられている。また、平面視、排気孔5cはエアモータ2の回転軸S2の延長線上に位置している。カップ部材5はケーシング4に対して回動可能に取り付けられており、カップ部材5を自身の中心軸回りに回動させることで排気孔5cの向きを変える、換言すれば、排気の吹き出し方向を変えることができるようになっている(図3Bの実線矢印参照)。
ガイド6は略樋状であって、排気孔5cから先端工具3に向かって延びる底部61と、排気孔5cから先端工具3にかけて底部61から立ち上がる2つの立壁62とを備えている。そしてガイド6の排気孔5c側が、排気を取り込むための取込み口6aとされ、先端工具3側が、排気を先端工具3に当てるための排出口6bとされており、底部61と2つの立壁62とで囲まれた部分が、排気を流すための排気流路63となっている。また、底部61と対向する面には、外気と連通する横開口6cが設けられている。この横開口6cはガイド6の全長に亘って設けられているが、必ずしも全長に亘って設ける必要は無い。
側面視、底部61の排気孔5c側は、排気の吹き出し方向と略平行な平坦面61aとされているが、先端工具3側は、排気の進行方向を先端工具3に向けるために傾斜面61bとされている。具体的には下向きに傾いている。そして、底部61の傾斜面61bを先端工具3側に延長した仮想線L6が、先端工具3の回転中心(カッター部の中心点)O3と被加工物Wに接する接点(例えば最下点)C3との間を通っている。
立壁62の先端(下端)は、排気孔5cよりも下に位置している。従って、吹き出された排気は2つの立壁62の間を通る。また、立壁62は全長に亘って底部61よりも突出している。従って、底部61の全長に亘って樋状の排気流路63が形成されている。なお、傾斜面61bによって排気流路63の深さは先端工具3に向かうにつれて浅くなっている。平面視、底部61と2つの立壁62はそれぞれ、エアモータ2の回転軸S2と略平行である。
次に、上記構成のエアツール1の使用方法について説明する。レバー8をケーシング4側に倒すことで、エアホースから圧縮空気がエアツール1に供給される。これにより、エアモータ2のロータ22が回転し、先端工具3が回転する。立壁62の先端を被加工物Wに向けながら、先端工具3を被加工物Wに接触させることで、被加工物Wを切削する等の加工を行う。
エアモータ2に供給された圧縮空気は、ロータ22を回転させた後、貫通孔4bを通じてカップ部材5内に流れ込み、カップ部材5の排気孔5cから前方に向かって外気に吹き出される。吹き出された排気は、ガイド6内の排気流路63を通って先端工具3に向かうが、排気流路63が横開口6cを有しているため、排気は周囲の外気を巻き込みながら先端工具3に到達する。従って、先端工具3近傍で排気するものに比べて広範囲を冷却することができる。また、立壁62の先端を被加工物Wに向けながら使用することで、被加工物Wが横開口6cを適度に塞ぐこととなり、先端工具3から離れた位置で排気を吹き出しているにもかかわらず、排気を先端工具3まで到達させやすい。
また、先端工具3の回転軸S3方向から見たとき、底部61の傾斜面61bを先端工具3側に延長した仮想線L6が、カッター部3aの中心点O3と被加工物Wに接する最下点C3との間を通っているため、主としてカッター部3aの後ろ側を冷却することができる。先端工具3が切屑を前に飛ばすように回転している場合、カッター部3aの後ろ側は、被加工物Wに接触した後、再び被加工物Wに接触しようとする直前の部分となるが、この部分を冷却することで、切削熱等で熱せられた先端工具3の熱を被加工物Wに伝達させ難くなり、被加工物Wの融解及び融解した被加工物Wの先端工具3への付着を抑制することができる。アルミニウムのように融点が低いものを加工する場合に特に好適である。
なお、冷却の必要がない場合や切屑を前方に飛ばしたくない場合は、ガイド6内に排気が流れないように排気孔5cの向きを変えればよい。排気孔5cの向きは、カップ部材5を回動させることで簡単に行うことができる。要は冷却と非冷却とを簡単に切り替えることができる。
以上に、この発明の実施形態について説明したが、この発明は上記実施形態に限定されるものではなく、この発明の範囲内で種々変更して実施することが可能である。例えば、上記実施形態では、カップ部材5に排気孔5cが設けられていたが、略L字状のノズルを貫通孔4bに取り付け、ノズルの先端の開口を排気孔5cとしてもよい。ノズル自体が可撓性を持っていれば、ノズルを曲げることで排気孔5cの向きを変えることもできる。
1 エアツール
2 エアモータ
21 シリンダ
22 ロータ
22a 羽根
S2 回転軸
3 先端工具
3a 加工部(カッター部)
3b シャンク部
S3 回転軸
O3 中心点(回転中心)
C3 接点(最下点)
31 ガード
32 保護板
4 ケーシング
4a 後端部
4b 貫通孔
5 カップ部材
5a 天面
5b 側壁
5c 排気孔
51 消音材
52 バネ
6 ガイド
6a 取込み口
6b 排出口
6c 横開口
61 底部
61a 平坦面
61b 傾斜面
62 立壁
63 排気流路
L6 仮想線
7 ベアリング
8 レバー
9 伝達部
W 被加工物
2 エアモータ
21 シリンダ
22 ロータ
22a 羽根
S2 回転軸
3 先端工具
3a 加工部(カッター部)
3b シャンク部
S3 回転軸
O3 中心点(回転中心)
C3 接点(最下点)
31 ガード
32 保護板
4 ケーシング
4a 後端部
4b 貫通孔
5 カップ部材
5a 天面
5b 側壁
5c 排気孔
51 消音材
52 バネ
6 ガイド
6a 取込み口
6b 排出口
6c 横開口
61 底部
61a 平坦面
61b 傾斜面
62 立壁
63 排気流路
L6 仮想線
7 ベアリング
8 レバー
9 伝達部
W 被加工物
Claims (6)
- エアモータと、
エアモータによって回転させられる先端工具と、
エアモータの排気を外気に吹き出す排気孔と、
吹き出された排気を先端工具に導くガイドとを備え、
ガイドが、排気をガイド内に取り込むための取込み口と、排気を先端工具に当てるための排出口とに加えて、外気と連通する横開口を有している、エアツール。 - ガイドが、排気孔から先端工具に向かって延びる底部と、底部から立ち上がる2つの立壁とを備えており、底部と対向する面に横開口が設けられている、請求項1記載のエアツール。
- 先端工具の回転軸が排気の吹き出し方向と略直交しており、
底部を先端工具側に延長した仮想線が、先端工具の回転中心と被加工物に接する接点との間を通っている、請求項2記載のエアツール。 - 底部が、排気の進行方向を先端工具に向けるための傾斜面を有する、請求項3記載のエアツール。
- 排気孔の向きが変えられるようになっている、請求項1記載のエアツール。
- 請求項2のエアツールを、立壁の先端を被加工物に向けるようにして使用する、エアツールの使用方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2023145305A JP7565111B1 (ja) | 2023-09-07 | 2023-09-07 | エアツール及びエアツールの使用方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2023145305A JP7565111B1 (ja) | 2023-09-07 | 2023-09-07 | エアツール及びエアツールの使用方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP7565111B1 true JP7565111B1 (ja) | 2024-10-10 |
| JP2025038588A JP2025038588A (ja) | 2025-03-19 |
Family
ID=92969854
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2023145305A Active JP7565111B1 (ja) | 2023-09-07 | 2023-09-07 | エアツール及びエアツールの使用方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7565111B1 (ja) |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015100850A (ja) | 2013-11-20 | 2015-06-04 | 室本鉄工株式会社 | 空気式駆動工具 |
| JP2020171876A (ja) | 2019-04-09 | 2020-10-22 | 株式会社塩 | ノズル及びノズルモジュール |
-
2023
- 2023-09-07 JP JP2023145305A patent/JP7565111B1/ja active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015100850A (ja) | 2013-11-20 | 2015-06-04 | 室本鉄工株式会社 | 空気式駆動工具 |
| JP2020171876A (ja) | 2019-04-09 | 2020-10-22 | 株式会社塩 | ノズル及びノズルモジュール |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2025038588A (ja) | 2025-03-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6981779B2 (en) | Power tools | |
| CN100446936C (zh) | 手持式电动工具机 | |
| EP1260299B1 (en) | Reciprocating cutting tools having devices for limiting scattering of cutting chips | |
| CN213411880U (zh) | 切割工具 | |
| CN108213573A (zh) | 便携式切割机 | |
| US20090165312A1 (en) | Hand-held power tool | |
| JP5840569B2 (ja) | 加工器具 | |
| CN100436016C (zh) | 从工件上除去碎屑的方法和装置 | |
| US20060207683A1 (en) | Power tool | |
| US8616190B2 (en) | Cutter | |
| CN1974093B (zh) | 具有用于从工件去除碎屑的装置的动力工具 | |
| EP1601486A1 (en) | Method and apparatus for removing dust from a workpiece | |
| EP1348526A1 (en) | Planer | |
| JP2025038588A (ja) | エアツール及びエアツールの使用方法 | |
| CN100446937C (zh) | 手持式电动工具机 | |
| JP2019089261A (ja) | 携帯用カンナ | |
| JP4864420B2 (ja) | 電動切削工具 | |
| JP6252970B2 (ja) | 電動工具 | |
| JP3072537U (ja) | 電気鋸 | |
| JP7558015B2 (ja) | バキュームブロワ | |
| CN108262719A (zh) | 动力工具及其吹尘部件 | |
| EP2262602B1 (en) | Pipe machining device | |
| CN119319514A (zh) | 一种高精度汽车配件切割打磨装置 | |
| JP2025144954A (ja) | 電極研磨装置 | |
| JP2005329510A (ja) | 手持ち式切削装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20230922 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20240910 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20240920 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7565111 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |