JP7567723B2 - 歯車研削加工シミュレーション方法および装置 - Google Patents
歯車研削加工シミュレーション方法および装置 Download PDFInfo
- Publication number
- JP7567723B2 JP7567723B2 JP2021139738A JP2021139738A JP7567723B2 JP 7567723 B2 JP7567723 B2 JP 7567723B2 JP 2021139738 A JP2021139738 A JP 2021139738A JP 2021139738 A JP2021139738 A JP 2021139738A JP 7567723 B2 JP7567723 B2 JP 7567723B2
- Authority
- JP
- Japan
- Prior art keywords
- workpiece
- grindstone
- point
- grinding wheel
- definition
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Landscapes
- Gear Processing (AREA)
- Numerical Control (AREA)
Description
コンピュータにより、ねじ状砥石を用いて工作物を研削加工して歯車を創成する歯車研削加工のシミュレーションを行う歯車研削加工シミュレーション方法であって、
前記ねじ状砥石の軸方向断面において前記ねじ状砥石の凸刃の断面形状を定義する砥石刃断面点群を生成し、
前記砥石刃断面点群を、前記ねじ状砥石の前記凸刃の延在方向に配置することにより、前記ねじ状砥石の前記凸刃を3次元モデル化した砥石モデルを生成し、
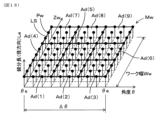
前記工作物の表面上の工作物定義点群、および、前記工作物定義点群のそれぞれの点を一端とし前記工作物の径方向に延びる線分群により定義された工作物モデルを生成し、
前記工作物モデルを基準とする座標系において、時刻tn(nは序数)において前記砥石刃断面点群を構成する隣り合う2つの砥石刃断面点Pt(i,tn),Pt(i+1,tn)の区間である砥石定義点区間Se(i,tn)と、時刻tnのΔt後である時刻tn+1において隣り合う2つの砥石刃断面点Pt(i,tn+1),Pt(i+1,tn+1)の区間である砥石定義点区間Se(i,tn+1)とにより表される砥石定義点区間通過エリアを決定し、
前記工作物モデルを構成する前記工作物定義点群の各工作物定義点が、当該工作物定義点を一端とする線分の方向から見た場合において、前記砥石定義点区間通過エリアの内部に位置するか否かの包含チェックを行い、
前記包含チェックにおいて内部に位置すると判定された前記工作物定義点を一端とする対象線分と前記砥石定義点区間通過エリアを構成する面との交点を算出し、
前記対象線分の一端に位置する前記工作物定義点を前記交点の座標に変更し、
変更された前記工作物定義点群により定義された前記工作物モデルを出力する、歯車研削加工シミュレーション方法にある。
1.歯車研削加工装置1
歯車研削加工装置1の構成について図1および図2を参照して説明する。歯車研削加工装置1は、ねじ状砥石Tを用いて工作物Wを研削加工して、工作物Wに歯車の歯形を創成する。詳細には、歯車研削加工装置1は、ねじ状砥石Tをねじ状砥石Tの中心軸線回りに回転し、工作物Wを工作物Wの中心軸線回りに回転した状態において、ねじ状砥石Tを工作物Wの中心軸方向に相対移動することにより、工作物Wに歯車の歯形を研削する。
歯車研削加工シミュレーション装置10について、図3~図29を参照して説明する。歯車研削加工シミュレーション装置10は、コンピュータにより構成され、例えば、演算処理装置、記憶装置、インターフェースなどにより構成される。
上記実施形態によれば、ねじ状砥石Tの軸方向断面においてねじ状砥石Tの凸刃の断面形状を定義する砥石刃断面点群Pt_gを生成し、砥石刃断面点群Pt_gを、ねじ状砥石Tの凸刃の延在方向に配置することにより、ねじ状砥石Tの凸刃を3次元モデル化した砥石モデルMtを生成する。
Mw 工作物モデル
Pw 工作物定義点
Pw_g 工作物定義点群
LS 対象線分
T ねじ状砥石
Mt 砥石モデル
Pt 砥石刃断面点
Pt_g 砥石刃断面点群
Se 砥石定義点区間
At:砥石定義点区間通過エリア
Px 交点
Claims (9)
- コンピュータにより、ねじ状砥石を用いて工作物を研削加工して歯車を創成する歯車研削加工のシミュレーションを行う歯車研削加工シミュレーション方法であって、
前記ねじ状砥石の軸方向断面において前記ねじ状砥石の凸刃の断面形状を定義する砥石刃断面点群を生成し、
前記砥石刃断面点群を、前記ねじ状砥石の前記凸刃の延在方向に配置することにより、前記ねじ状砥石の前記凸刃を3次元モデル化した砥石モデルを生成し、
前記工作物の表面上の工作物定義点群、および、前記工作物定義点群のそれぞれの点を一端とし前記工作物の径方向に延びる線分群により定義された工作物モデルを生成し、
前記工作物モデルを基準とする座標系において、時刻tn(nは序数)において前記砥石刃断面点群を構成する隣り合う2つの砥石刃断面点Pt(i,tn),Pt(i+1,tn)の区間である砥石定義点区間Se(i,tn)と、時刻tnのΔt後である時刻tn+1において隣り合う2つの砥石刃断面点Pt(i,tn+1),Pt(i+1,tn+1)の区間である砥石定義点区間Se(i,tn+1)とにより表される砥石定義点区間通過エリアを決定し、
前記工作物モデルを構成する前記工作物定義点群の各工作物定義点が、当該工作物定義点を一端とする線分の方向から見た場合において、前記砥石定義点区間通過エリアの内部に位置するか否かの包含チェックを行い、
前記包含チェックにおいて内部に位置すると判定された前記工作物定義点を一端とする対象線分と前記砥石定義点区間通過エリアを構成する面との交点を算出し、
前記対象線分の一端に位置する前記工作物定義点を前記交点の座標に変更し、
変更された前記工作物定義点群により定義された前記工作物モデルを出力する、歯車研削加工シミュレーション方法。 - 前記砥石定義点区間通過エリアは、前記工作物モデルの周方向角度、軸方向位置および線分長により表される3次元極座標系、または、前記工作物モデルの前記周方向角度および前記軸方向位置により表される2次元極座標系において決定され、
前記包含チェックは、前記3次元極座標系または前記2次元極座標系において算出される、請求項1に記載の歯車研削加工シミュレーション方法。 - さらに、
前記3次元極座標系または前記2次元極座標系において、前記工作物定義点群の一部である複数の工作物定義点を含むように前記工作物モデルを複数の工作物分割エリアに分割し、
前記砥石定義点区間通過エリアの決定後に、前記2次元極座標系において、前記工作物分割エリア毎に、前記砥石定義点区間通過エリアが干渉するか否かの干渉チェックを行い、
前記包含チェックは、前記干渉チェックにおいて前記砥石定義点区間通過エリアが干渉する前記工作物分割エリアを対象として、前記2次元極座標系において算出される、請求項2に記載の歯車研削加工シミュレーション方法。 - 前記砥石定義点区間通過エリアは、点Pt(i,tn)、点Pt(i+1,tn)、点Pt(i,tn+1)、点Pt(i+1,tn+1)の4点により区画されるエリアであり、
前記砥石定義点区間通過エリアを構成する前記面は、前記4点のうち隣り合う点同士を接続する線および前記4点の対角の2点を接続する線により表される2個の三角形平面であり、
前記交点は、前記対象線分と前記2個の三角形平面の一方との交点である、請求項1~3のいずれか1項に記載の歯車研削加工シミュレーション方法。 - さらに、前記歯車の軸直交方向断面において前記歯車の目標歯形の断面形状を定義する目標歯形断面点群を生成し、
前記砥石刃断面点群は、前記目標歯形断面点群の各点において、前記歯車の目標歯形における歯面法線ベクトルと前記ねじ状砥石の前記凸刃における砥石刃法線ベクトルとが同軸上に位置するように生成される、請求項1~4のいずれか1項に記載の歯車研削加工シミュレーション方法。 - 前記砥石刃断面点群は、多条ねじを構成する複数の前記凸刃の断面形状を定義する、請求項1~5のいずれか1項に記載の歯車研削加工シミュレーション方法。
- 前記砥石モデルは、前記砥石刃断面点群を、前記ねじ状砥石の所定角度毎に、かつ、前記ねじ状砥石のリードから求められる所定軸方向位置毎に配置することにより生成される、請求項1~6のいずれか1項に記載の歯車研削加工シミュレーション方法。
- 前記砥石モデルにおいて、前記砥石刃断面点群のそれぞれを構成する隣り合う2つの前記砥石刃断面点により表される砥石定義点区間毎に、研削量を記憶する、請求項1~7のいずれか1項に記載の歯車研削加工シミュレーション方法。
- 請求項1~8のいずれか1項に記載の歯車研削加工シミュレーション方法を実行する歯車研削加工シミュレーション装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021139738A JP7567723B2 (ja) | 2021-08-30 | 2021-08-30 | 歯車研削加工シミュレーション方法および装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021139738A JP7567723B2 (ja) | 2021-08-30 | 2021-08-30 | 歯車研削加工シミュレーション方法および装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2023033825A JP2023033825A (ja) | 2023-03-13 |
| JP7567723B2 true JP7567723B2 (ja) | 2024-10-16 |
Family
ID=85504042
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2021139738A Active JP7567723B2 (ja) | 2021-08-30 | 2021-08-30 | 歯車研削加工シミュレーション方法および装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7567723B2 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116305649B (zh) * | 2023-03-21 | 2025-08-15 | 合肥工业大学 | 基于展成磨齿蜗杆的动态磨削力仿真计算方法及系统 |
| WO2024231990A1 (ja) * | 2023-05-08 | 2024-11-14 | 株式会社ジェイテクト | 加工形状推定装置 |
| WO2025169297A1 (ja) * | 2024-02-06 | 2025-08-14 | 株式会社ジェイテクト | 研削条痕方向決定方法及び研削条痕方向決定装置 |
| WO2025186905A1 (ja) * | 2024-03-05 | 2025-09-12 | 株式会社ジェイテクト | 加工形状シミュレーション装置 |
| CN119620684B (zh) * | 2024-12-02 | 2025-09-02 | 浙江金讯智能科技有限公司 | 用于数控加工面齿轮的刀具路径规划方法及系统 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014237185A (ja) | 2013-06-07 | 2014-12-18 | 株式会社ジェイテクト | 歯車加工シミュレーション装置 |
| JP2016083745A (ja) | 2014-10-28 | 2016-05-19 | トーヨーエイテック株式会社 | 歯車研削盤の加工精度修正方法 |
| JP2016126776A (ja) | 2014-12-31 | 2016-07-11 | ダッソー システムズDassault Systemes | 工作物の機械加工のシミュレート |
| JP2018153907A (ja) | 2017-03-21 | 2018-10-04 | 株式会社ジェイテクト | 研削加工シミュレーション装置及び方法 |
-
2021
- 2021-08-30 JP JP2021139738A patent/JP7567723B2/ja active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014237185A (ja) | 2013-06-07 | 2014-12-18 | 株式会社ジェイテクト | 歯車加工シミュレーション装置 |
| JP2016083745A (ja) | 2014-10-28 | 2016-05-19 | トーヨーエイテック株式会社 | 歯車研削盤の加工精度修正方法 |
| JP2016126776A (ja) | 2014-12-31 | 2016-07-11 | ダッソー システムズDassault Systemes | 工作物の機械加工のシミュレート |
| JP2018153907A (ja) | 2017-03-21 | 2018-10-04 | 株式会社ジェイテクト | 研削加工シミュレーション装置及び方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2023033825A (ja) | 2023-03-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2023033825A (ja) | 歯車研削加工シミュレーション方法および装置 | |
| DE19781968T9 (de) | Werkzeugschleifsimulationssystem | |
| US11048231B2 (en) | Beam tool pathing for 3D compound contours using machining path surfaces to maintain a single solid representation of objects | |
| Weinert et al. | Swept volume generation for the simulation of machining processes | |
| Rauch et al. | Improving trochoidal tool paths generation and implementation using process constraints modelling | |
| EP2833224B1 (en) | Workpiece machining surface display method, workpiece machining surface display device, tool path generation device and workpiece machining surface display program | |
| US9892215B2 (en) | System and method for determining feedrates of machining tools | |
| JP6990502B2 (ja) | 工具のドレッシング方法 | |
| Zhou et al. | A grinding method of face gear mating with a conical spur involute pinion | |
| Sheltami et al. | Swept volumes of toroidal cutters using generating curves | |
| US20130262066A1 (en) | System and Method for Analyzing Engagement Surfaces Between Tools and Workpieces During Machining Simulation | |
| Brell-Cokcan et al. | A new parametric design tool for robot milling | |
| JP2017052082A (ja) | 修整された表面形状を有する歯付ワークピースを製造する方法 | |
| Ding et al. | Integrated roughing, finishing and chamfering turning process of toroidal worm manufacture on a general CNC lathe | |
| Nie et al. | Voxel-based analysis and modeling of MRR computational accuracy in milling process | |
| JP2012152837A (ja) | 歯車形状修整入力描画装置及び歯車形状修整入力描画方法 | |
| US10007251B2 (en) | Machine tool control device and machine tool | |
| JP6408485B2 (ja) | 不等リードねじを有するロータを機械加工する方法 | |
| JP2017052083A (ja) | 修整された表面形状を有する歯付のワークピースを製造する方法 | |
| Kim et al. | A study on the precision machinability of ball end milling by cutting speed optimization | |
| Dogrusadik | An efficient analytical model for the swept volume generation of a flat-end mill in 5-axis CNC milling | |
| Yi et al. | A computer simulation approach to machining complicated shapes, on an orthogonal 6-rod machine tool | |
| JP2024175705A (ja) | 歯車研削加工シミュレーション方法および装置 | |
| WO1982000906A1 (en) | Method and device for shaping a surface of a workpiece | |
| Shih et al. | Face-Milling Cutting Simulation of Bevel Gears Using Ring-Dexel Method |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20240216 |
|
| TRDD | Decision of grant or rejection written | ||
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20240830 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20240903 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20240916 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7567723 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |