JP7567840B2 - ガス容器の製造方法 - Google Patents
ガス容器の製造方法 Download PDFInfo
- Publication number
- JP7567840B2 JP7567840B2 JP2022044382A JP2022044382A JP7567840B2 JP 7567840 B2 JP7567840 B2 JP 7567840B2 JP 2022044382 A JP2022044382 A JP 2022044382A JP 2022044382 A JP2022044382 A JP 2022044382A JP 7567840 B2 JP7567840 B2 JP 7567840B2
- Authority
- JP
- Japan
- Prior art keywords
- adhesive layer
- storage material
- sub
- space
- pellet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 85
- 239000012790 adhesive layer Substances 0.000 claims description 274
- 239000011232 storage material Substances 0.000 claims description 144
- 239000008188 pellet Substances 0.000 claims description 129
- 230000002093 peripheral effect Effects 0.000 claims description 91
- 238000005192 partition Methods 0.000 claims description 68
- 238000003780 insertion Methods 0.000 claims description 66
- 230000037431 insertion Effects 0.000 claims description 66
- 238000003860 storage Methods 0.000 claims description 48
- 238000000034 method Methods 0.000 claims description 42
- 230000008569 process Effects 0.000 claims description 28
- 239000000843 powder Substances 0.000 claims description 12
- 239000004020 conductor Substances 0.000 claims description 10
- 239000007789 gas Substances 0.000 description 146
- 239000000853 adhesive Substances 0.000 description 54
- 230000001070 adhesive effect Effects 0.000 description 54
- 239000000463 material Substances 0.000 description 22
- 238000010586 diagram Methods 0.000 description 19
- 239000000945 filler Substances 0.000 description 17
- 229920005989 resin Polymers 0.000 description 13
- 239000011347 resin Substances 0.000 description 13
- 239000010410 layer Substances 0.000 description 11
- UFHFLCQGNIYNRP-UHFFFAOYSA-N Hydrogen Chemical compound [H][H] UFHFLCQGNIYNRP-UHFFFAOYSA-N 0.000 description 9
- 239000002609 medium Substances 0.000 description 9
- 230000015572 biosynthetic process Effects 0.000 description 8
- 230000008859 change Effects 0.000 description 7
- 239000012530 fluid Substances 0.000 description 7
- 238000003825 pressing Methods 0.000 description 6
- 230000003014 reinforcing effect Effects 0.000 description 6
- 238000003892 spreading Methods 0.000 description 6
- 230000007480 spreading Effects 0.000 description 6
- 238000004891 communication Methods 0.000 description 5
- 239000000835 fiber Substances 0.000 description 5
- 239000007787 solid Substances 0.000 description 5
- 229910045601 alloy Inorganic materials 0.000 description 4
- 239000000956 alloy Substances 0.000 description 4
- 230000004323 axial length Effects 0.000 description 4
- 229910052739 hydrogen Inorganic materials 0.000 description 4
- 239000001257 hydrogen Substances 0.000 description 4
- VNWKTOKETHGBQD-UHFFFAOYSA-N methane Chemical compound C VNWKTOKETHGBQD-UHFFFAOYSA-N 0.000 description 4
- 239000002904 solvent Substances 0.000 description 4
- 239000010935 stainless steel Substances 0.000 description 4
- 229910001220 stainless steel Inorganic materials 0.000 description 4
- 229910052782 aluminium Inorganic materials 0.000 description 3
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 3
- 238000006243 chemical reaction Methods 0.000 description 3
- 239000000314 lubricant Substances 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 229910052751 metal Inorganic materials 0.000 description 3
- 238000002156 mixing Methods 0.000 description 3
- 239000011164 primary particle Substances 0.000 description 3
- 229920000219 Ethylene vinyl alcohol Polymers 0.000 description 2
- 238000010521 absorption reaction Methods 0.000 description 2
- 238000004026 adhesive bonding Methods 0.000 description 2
- 230000004888 barrier function Effects 0.000 description 2
- 239000003575 carbonaceous material Substances 0.000 description 2
- 239000000919 ceramic Substances 0.000 description 2
- 239000003795 chemical substances by application Substances 0.000 description 2
- 239000003431 cross linking reagent Substances 0.000 description 2
- 239000000839 emulsion Substances 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 239000000446 fuel Substances 0.000 description 2
- 239000007769 metal material Substances 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 239000003345 natural gas Substances 0.000 description 2
- 229920013716 polyethylene resin Polymers 0.000 description 2
- 239000004848 polyfunctional curative Substances 0.000 description 2
- 230000001105 regulatory effect Effects 0.000 description 2
- 238000011160 research Methods 0.000 description 2
- 239000011163 secondary particle Substances 0.000 description 2
- 239000002002 slurry Substances 0.000 description 2
- 229920005992 thermoplastic resin Polymers 0.000 description 2
- 238000012546 transfer Methods 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- 229920000049 Carbon (fiber) Polymers 0.000 description 1
- 239000004831 Hot glue Substances 0.000 description 1
- 239000004743 Polypropylene Substances 0.000 description 1
- 239000004823 Reactive adhesive Substances 0.000 description 1
- 238000005054 agglomeration Methods 0.000 description 1
- 230000002776 aggregation Effects 0.000 description 1
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- 239000004760 aramid Substances 0.000 description 1
- 229920006231 aramid fiber Polymers 0.000 description 1
- 239000011230 binding agent Substances 0.000 description 1
- 239000004917 carbon fiber Substances 0.000 description 1
- 239000002041 carbon nanotube Substances 0.000 description 1
- 229910021393 carbon nanotube Inorganic materials 0.000 description 1
- 239000002612 dispersion medium Substances 0.000 description 1
- 239000003822 epoxy resin Substances 0.000 description 1
- 239000004715 ethylene vinyl alcohol Substances 0.000 description 1
- 238000001704 evaporation Methods 0.000 description 1
- 230000008020 evaporation Effects 0.000 description 1
- 238000010304 firing Methods 0.000 description 1
- 239000002737 fuel gas Substances 0.000 description 1
- 239000000499 gel Substances 0.000 description 1
- 239000003365 glass fiber Substances 0.000 description 1
- LNEPOXFFQSENCJ-UHFFFAOYSA-N haloperidol Chemical compound C1CC(O)(C=2C=CC(Cl)=CC=2)CCN1CCCC(=O)C1=CC=C(F)C=C1 LNEPOXFFQSENCJ-UHFFFAOYSA-N 0.000 description 1
- 150000002431 hydrogen Chemical class 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 230000013011 mating Effects 0.000 description 1
- 229910052987 metal hydride Inorganic materials 0.000 description 1
- 150000004681 metal hydrides Chemical class 0.000 description 1
- 239000012621 metal-organic framework Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 239000012466 permeate Substances 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- -1 polypropylene Polymers 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- HBMJWWWQQXIZIP-UHFFFAOYSA-N silicon carbide Chemical compound [Si+]#[C-] HBMJWWWQQXIZIP-UHFFFAOYSA-N 0.000 description 1
- 229910010271 silicon carbide Inorganic materials 0.000 description 1
- 239000008279 sol Substances 0.000 description 1
- 229920003051 synthetic elastomer Polymers 0.000 description 1
- 239000005061 synthetic rubber Substances 0.000 description 1
- 229920001187 thermosetting polymer Polymers 0.000 description 1
- 229920006337 unsaturated polyester resin Polymers 0.000 description 1
- 238000009423 ventilation Methods 0.000 description 1
- 229920001567 vinyl ester resin Polymers 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
- 239000010457 zeolite Substances 0.000 description 1
Images



Landscapes
- Pressure Vessels And Lids Thereof (AREA)
- Filling Or Discharging Of Gas Storage Vessels (AREA)
Description
貯蔵材は、貯蔵の対象となるガス(以下、必要に応じて充填ガスと称する)を物理的または化学的に吸蔵し、および、放出する。これら貯蔵材によると、内部空間に貯蔵可能なガスの量を増大させることができる。
従って、貯蔵材への充填ガスの吸蔵、および、当該貯蔵材からの充填ガスの放出を円滑に行うためには、貯蔵材の温度を内部空間全体にわたって均一化することが肝要と考えられる。
当該ガス容器によると、熱媒管に熱交換媒体を流通させることで、内部空間内のガス貯蔵材の温度を制御している。
しかし、この種のガス容器であっても、充填ガスの貯蔵放出性能に優れるとは言い難い。
これにより、当該ハニカム形状の収容部材を有するガス容器によると、充填ガスの貯蔵放出性能の向上を実現し得ると考えられる。
しかし、貯蔵材の粉末を副空間に充填する工程は非常に煩雑であるとともに、充分な量の貯蔵材の粉末を副空間に充填すること自体が非常に困難である。また、このような製造方法によると、各副空間への貯蔵材の充填量がばらつく問題が生じ易い。さらには、粉末状の貯蔵材は取り扱い性に劣る問題もある。
内部空間を有する容器本体と、
前記容器本体の外部と前記内部空間とを連絡する口金と、
前記内部空間に配置され、熱伝導材製の区画壁により区画された副空間が複数配列するハニカム形状をなす収容部材と、
前記副空間に収容保持され充填ガスを吸蔵および放出する貯蔵材と、を有するガス容器を製造する方法であって、
前記貯蔵材の粉末が固められてなり前記副空間と同じ形状をなす貯蔵材ペレットを、前記収容部材の前記副空間に挿入し固定する組み付け工程を有し、
前記組み付け工程は、
前記貯蔵材ペレットの外周面と、前記区画壁における前記副空間側面と、の一方に、第1接着剤層を形成し、他方に、前記第1接着剤層よりも低粘度の第2接着剤層を形成する接着剤層形成工程と、
前記接着剤層形成工程後に、前記貯蔵材ペレットを前記副空間に挿入する挿入工程と、を有する、ガス容器の製造方法である。
内部空間を有する容器本体と、
前記容器本体の外部と前記内部空間とを連絡する口金と、
前記内部空間に配置され、熱伝導材製の区画壁により区画された副空間が複数配列するハニカム形状をなす収容部材と、
前記副空間に収容保持され充填ガスを吸蔵および放出する貯蔵材と、を有するガス容器を製造する方法であって、
前記貯蔵材の粉末が固められてなり前記副空間と同じ形状をなす貯蔵材ペレットを、前記収容部材の前記副空間に挿入し固定する組み付け工程を有し、
前記組み付け工程は、
前記貯蔵材ペレットの外周面と、前記区画壁における前記副空間側面と、の一方に、第1接着剤層と、前記第1接着剤層よりも低粘度でありかつ前記第1接着剤層よりも挿入方向の先側に位置する第2接着剤層と、を形成する接着剤層形成工程と、
前記接着剤層形成工程後に、前記貯蔵材ペレットを前記副空間に挿入する挿入工程と、を有する、ガス容器の製造方法である。
(1-1)貯蔵材ペレットの外周面と、区画壁における副空間側面と、の一方に、第1接着剤層を形成し、他方に、当該第1接着剤層よりも低粘度の第2接着剤層を形成する接着剤層形成工程、
(1-2)上記した(1-1)接着剤層形成工程後に、貯蔵材ペレットを副空間に挿入する挿入工程。
(2-1)貯蔵材ペレットの外周面と、区画壁における副空間側面と、の一方に、第1接着剤層と、当該第1接着剤よりも低粘度でありかつ当該第1接着剤層よりも挿入方向の先側に位置する第2接着剤層と、を形成する接着剤層形成工程、
(2-2)上記した(2-1)接着剤層形成工程後に、貯蔵材ペレットを副空間に挿入する挿入工程。
第1接着剤層および第2接着剤層は接着剤の層であり、ペレット外周面と区画内周面とを接着する機能を有する。このため、組み付け工程を経て得られたガス容器において、収容部材と貯蔵材とは接着され一体化される。
これにより、第1製造方法および第2製造方法によると、貯蔵材を収容部材に安定して接着一体化することが可能である。
このため、第2製造方法においても、第1製造方法と同様に、第2接着剤層がペレット外周面と区画内周面との間に充填される充填材として機能し、第1接着剤層が第2接着剤層を塗り広げるための押圧材として機能する。また、第2接着剤層が第1接着剤層に対する潤滑剤としても機能し、第1接着剤層が充填材としても機能する。
したがって、本発明の第2製造方法によっても、第1製造方法と同様に、ガス容器の内部空間に充分な量の貯蔵材を収容保持することができ、ガス容器における充填ガスの貯蔵放出性能を向上させることができる。
本発明のガス容器に収容する充填ガスの種類は特に限定せず、ガス容器内における当該充填ガスの圧力もまた特に限定しないが、本発明のガス容器は、水素ガスや天然ガス等の燃料ガスを高圧で充填する所謂耐圧容器として具現化するのが特に好適である。
本発明のガス容器が住宅等に設置されるものである等、ガス容器の質量が多少大きくても良い場合等には、容器本体の材料としてアルミニウムやステンレススチール等の金属材料を選択しても良い。
例えば予め形成した口金をインサートとして、容器本体をインサート成形しても良い。または、予め形成した容器本体に口金を挿入することで、両者を一体化しても良い。
容器本体外部への充填ガスの漏出を抑制するため、口金と容器本体との間には、Oリング等のシール部材を介在させるのが好適である。
この場合、二つの口金の双方を、充填ガスの出入口として用いても良いし、一方の口金に栓をしても良い。また、後述する実施例のように、口金の一方を充填ガスの出入口として用い、他方を熱交換媒体の流通する熱交換器として利用しても良い。
勿論、本発明のガス容器は、口金とは別の熱交換器を有しても良い。
各副空間の流路断面は、当該副空間の軸方向全体にわたって一定であっても良いし、一定でなくても良い。但し、充填ガスの圧力損失を考慮すると、副空間の軸方向長さの50%以上にわたって一定であるのが好ましく、当該軸方向長さの75%以上にわたって一定であるのがより好ましく、副空間の軸方向長さの全長にわたって一定であるのが特に好ましい。
既述したように、区画壁は、熱伝導材製であり、熱交換器として機能する。本明細書において、熱伝導材とは、25℃の常温における熱伝導率が空気よりも高い材料を意味し、具体的には、ステンレススチール、アルミニウム、アルミナ、炭化ケイ素等に代表される各種の金属、合金、セラミックス等を挙げることができる。
連絡口の大きさは特に限定せず、また、当該連絡口をメッシュ等の通気材で覆っても良い。
以下、本発明の製造方法について説明する。
本発明の製造方法は上記した本発明のガス容器を製造する方法であって、上記した貯蔵材ペレットを、収容部材の副空間に挿入し固定する組み付け工程を有する。既述したように、組み付け工程は第1製造方法と第2製造方法とで異なるが、第1接着剤層および第2接着剤層を形成する点においては同様である。本明細書においては、先ず第1接着剤層および第2接着剤層について説明する。
さらには、フィラーの種類や量を適宜設定することによって第1接着剤や第2接着剤の粘度を調整することも可能である。フィラーの種類や粒径等にもよるが、小径のフィラーを用いる場合であれば、一般には、フィラーの配合量が多い程、接着剤の粘度が高まるとされている。
以下、第1製造方法方と第2製造方法とに場合分けして、本発明の製造方法を説明する。
第1製造方法は、既述したように(1-1)接着剤層形成工程と、(1-2)挿入工程とを有する。
(1-1)接着剤層形成工程
(1-1)接着剤層形成工程においては、ペレット外周面と区画内周面との一方に第1接着剤層を形成し、他方に第2接着剤層を形成する。第1接着剤層および第2接着剤層については上記したとおりである。
また第1接着剤層は、ペレット外周面または区画内周面の周方向の一部にのみ形成しても良いし、周方向の全周にわたって形成しても良い。同様に、第2接着剤層は、ペレット外周面または区画内周面の周方向の一部にのみ形成しても良いし、周方向の全周にわたって形成しても良い。
(1-2)挿入工程は、上記の(1-1)接着剤層形成工程後に、貯蔵材ペレットを副空間に挿入する工程である。(1-2)挿入工程は、(1-1)後に行えば良く、より具体的には、第1接着剤層および第2接着剤層が硬化せず流動状態であるときに行えば良い。なお第1接着剤層や第2接着剤層が熱可塑性樹脂製であれば、一旦硬化した第1接着剤層や第2接着剤層を、(1-2)挿入工程前に加熱し軟化させても良い。
第2製造方法は、既述した(2-1)接着剤層形成工程と、(2-2)挿入工程とを有する。このうち(2-2)挿入工程については(2-1)挿入工程と同様に行えば良いために割愛する。
(2-1)接着剤層形成工程においては、ペレット外周面と区画内周面との一方に第1接着剤層および第2接着剤層を形成する。このうち、第2接着剤層を、第1接着剤層よりも挿入方向の先側に形成する。第1接着剤層および第2接着剤層については上記したとおりである。
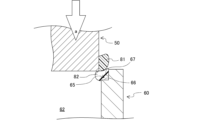
具体的には、区画壁のうち、副空間側かつ挿入工程における挿入開始側に位置する端部に、リング溝状のプール部を設けるのが好適である。プール部は、副空間の径方向外側に向けて凹み、かつ、挿入開始側および径方向内側に開口するともいい得る。
第1接着剤層は、第2接着剤層よりも高粘度であるために、第2接着剤層を塗り広げるための押圧材として機能し、プール部に貯留された第2接着剤層は、挿入方向の先側に徐々に押し出される。したがって、当該態様によっても、ペレット外周面と区画内周面との隙間に第2接着剤層を均一に供給することが可能である。
実施例1のガス容器は、車両に搭載され、充填ガスの一種である水素ガスを貯蔵および放出するため耐圧容器である。
実施例1の製造方法は第1製造方法である。
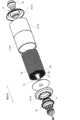
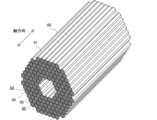
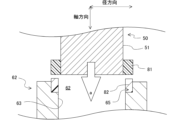
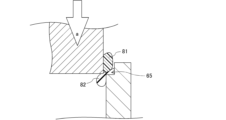
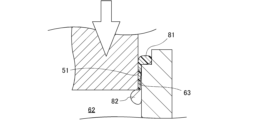
実施例1のガス容器を模式的に説明する説明図を図1に示す。実施例1のガス容器における要部の軸方向断面を模式的に表す説明図を図2に示す。実施例1のガス容器における要部を分解した様子を模式的に説明する説明図を図3に示す。実施例1のガス容器における収容部材を模式的に説明する説明図を図4に示す。実施例1の製造方法における接着剤層形成工程を模式的に表す説明図を図5に示す。実施例1の製造方法における挿入工程を模式的に表す説明図を図6~図8に示す。
以下、軸方向、径方向とは各図に示す方向を指すものとする。
図1~図3に示すように、実施例1のガス容器1は、容器本体10、口金20、口金30、補強層40、貯蔵材ペレット50、収容部材60、および、連結部70を有する。
図2に示すように、略筒状をなす容器本体10の内部には、内部空間18が形成されている。
各分体は、軸方向に沿って、第3分体13、第1分体11、第2分体12、第4分体14の順に配列している。
第1開口部15および第2開口部16には、各々、Oリングを介して、金属製の口金20(口金20、口金30)が装着されている。
口金30には、図略のバルブおよびガス供給管が取り付けられている。
口金30は、当該ガス供給管およびバルブを介して、充填ガスである水素ガスが出入りする、充填ガス出入口として機能する。なお、口金20は実質的に目詰めされ、充填ガス出入口としては機能しないが、熱交換器として機能する。
図4に示すように、各副空間62は、軸方向に延び、径方向すなわち軸方向と直交する方向に配列している。各副空間62は同型状であり、各副空間62の径方向断面は正六角形であり、かつ、当該径方向断面は軸方向において一定である。
なお、区画壁61は、ステンレススチールの一種であるSUS316L製であり板状をなす。区画壁61の厚さは0.1mm程度である。
〔準備工程〕
先ず、容器本体10を構成する4つの分体(第1分体11、第2分体12、第3分体13、第4分体14)を各々射出成形した。
このうち第3分体13(図3参照)の第1開口部15に、Oリングとともに口金20を装着した。また、第4分体14の第2開口部16にも、Oリングとともに口金20を装着した。
また、区画壁61をハニカム形状になるように組み立てることで収容部材60を製造した。
組み付け工程では、収容部材60における副空間62に、貯蔵材ペレット50を挿入し、当該貯蔵材ペレット50を区画壁61に接着した。
先ず、組み付け工程の接着剤層形成工程では、図5に示すように、貯蔵材ペレット50のペレット外周面51における挿入方向aの先側部分に、第1接着剤を塗布して、第1接着剤層81を形成した。また、区画壁61の区画内周面63における挿入開始側部分、つまり、挿入方向aの後側部分に、第2接着剤を塗布して、第2接着剤層82を形成した。
第1接着剤層81の厚みと第2接着剤層82の厚みとの和は、ペレット外周面51と区画内周面63との隙間の厚み、換言すると、径方向におけるペレット外周面51と区画内周面63との距離よりもやや大きい。
上記した接着剤形成工程後に、第1接着剤層81を形成した貯蔵材ペレット50を、第2接着剤層82を形成した収容部材60の副空間62に挿入した。
さらに、収容部材60に一体化した連結部70を口金20接触させつつ、収容部材60を口金20に対して固定した。そして、第1分体11、第2分体12および第4分体14の一体品と第3分体13とを溶着して、容器本体10を得た。
実施例2の製造方法は第2製造方法であり、第1接着剤層および第2接着剤層の位置以外は、実施例1の製造方法と概略同じである。実施例2のガス容器は実施例1のガス容器と概略同じものである。したがって、以下、実施例1との相違点を中心に、実施例2の製造方法を説明する。
実施例2の製造方法における接着剤層形成工程を模式的に表す説明図を図9に示す。
〔接着剤層形成工程〕
実施例2の製造方法における接着剤層形成工程では、図9に示すように、貯蔵材ペレット50のペレット外周面51における挿入方向aの先側部分に、第1接着剤層81および第2接着剤層82を形成した。また、このうち第2接着剤層82を、第1接着剤層81よりも挿入方向aの先側に配置した。
上記した接着剤形成工程後に、第1接着剤層81および第2接着剤層82を形成した貯蔵材ペレット50を、収容部材60の副空間62に挿入した。
これにより、実施例2の製造方法によっても、実施例1の製造方法と同様に、第1接着剤層81と第2接着剤層82とからなる接着剤層が、ペレット外周面51と区画内周面63との隙間に、隙間なく充填された。そしてその結果、ガス容器1の内部空間18に充分な量の貯蔵材ペレット50を収容保持することができ、ガス容器1における充填ガスの貯蔵放出性能を向上させることができる。
18:内部空間 20:口金
50:貯蔵材ペレット 51:貯蔵材ペレットの外周面
60:収容部材 61:区画壁
62:副空間 63:区画壁における副空間側面
65:プール部 81:第1接着剤層
82:第2接着剤層
Claims (4)
- 内部空間を有する容器本体と、
前記容器本体の外部と前記内部空間とを連絡する口金と、
前記内部空間に配置され、熱伝導材製の区画壁により区画された副空間が複数配列するハニカム形状をなす収容部材と、
前記副空間に収容保持され充填ガスを吸蔵および放出する貯蔵材と、を有するガス容器を製造する方法であって、
前記貯蔵材の粉末が固められてなり前記副空間と同じ形状をなす貯蔵材ペレットを、前記収容部材の前記副空間に挿入し固定する組み付け工程を有し、
前記組み付け工程は、
前記貯蔵材ペレットの外周面と、前記区画壁における前記副空間側面と、の一方に、第1接着剤層を形成し、他方に、前記第1接着剤層よりも低粘度の第2接着剤層を形成する接着剤層形成工程と、
前記接着剤層形成工程後に、前記貯蔵材ペレットを前記副空間に挿入する挿入工程と、を有する、ガス容器の製造方法。 - 内部空間を有する容器本体と、
前記容器本体の外部と前記内部空間とを連絡する口金と、
前記内部空間に配置され、熱伝導材製の区画壁により区画された副空間が複数配列するハニカム形状をなす収容部材と、
前記副空間に収容保持され充填ガスを吸蔵および放出する貯蔵材と、を有するガス容器を製造する方法であって、
前記貯蔵材の粉末が固められてなり前記副空間と同じ形状をなす貯蔵材ペレットを、前記収容部材の前記副空間に挿入し固定する組み付け工程を有し、
前記組み付け工程は、
前記貯蔵材ペレットの外周面と、前記区画壁における前記副空間側面と、の一方に、第1接着剤層と、前記第1接着剤層よりも低粘度でありかつ前記第1接着剤層よりも挿入方向の先側に位置する第2接着剤層と、を形成する接着剤層形成工程と、
前記接着剤層形成工程後に、前記貯蔵材ペレットを前記副空間に挿入する挿入工程と、を有する、ガス容器の製造方法。 - 前記区画壁のうち、前記副空間側かつ前記挿入工程における挿入開始側に位置する端部に、リング溝状のプール部を設ける、請求項1または請求項2に記載のガス容器の製造方法。
- 前記貯蔵材ペレットの外周面に前記第1接着剤層を形成し、前記区画壁における前記副空間側面であり前記プール部を含む領域に前記第2接着剤層を形成する、請求項1を引用する請求項3に記載のガス容器の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2022044382A JP7567840B2 (ja) | 2022-03-18 | 2022-03-18 | ガス容器の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2022044382A JP7567840B2 (ja) | 2022-03-18 | 2022-03-18 | ガス容器の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2023137934A JP2023137934A (ja) | 2023-09-29 |
| JP7567840B2 true JP7567840B2 (ja) | 2024-10-16 |
Family
ID=88146463
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2022044382A Active JP7567840B2 (ja) | 2022-03-18 | 2022-03-18 | ガス容器の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7567840B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117231914B (zh) * | 2023-10-31 | 2025-04-18 | 内蒙古稀土功能材料创新中心有限责任公司 | 一种利用合金粉末的固态储氢装置及储氢方法 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2004307949A (ja) | 2003-04-08 | 2004-11-04 | Toyota Central Res & Dev Lab Inc | 高圧水素貯蔵タンク |
| JP2009002370A (ja) | 2007-06-19 | 2009-01-08 | Toyota Motor Corp | 水素貯蔵タンクの製造方法及び水素貯蔵タンク |
| JP2012132562A (ja) | 2010-12-23 | 2012-07-12 | Asia Pacific Fuel Cell Technology Ltd | 貯蔵缶 |
| US20170066320A1 (en) | 2015-09-09 | 2017-03-09 | Hyundai Motor Company | Fuel tank |
-
2022
- 2022-03-18 JP JP2022044382A patent/JP7567840B2/ja active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2004307949A (ja) | 2003-04-08 | 2004-11-04 | Toyota Central Res & Dev Lab Inc | 高圧水素貯蔵タンク |
| JP2009002370A (ja) | 2007-06-19 | 2009-01-08 | Toyota Motor Corp | 水素貯蔵タンクの製造方法及び水素貯蔵タンク |
| JP2012132562A (ja) | 2010-12-23 | 2012-07-12 | Asia Pacific Fuel Cell Technology Ltd | 貯蔵缶 |
| US20170066320A1 (en) | 2015-09-09 | 2017-03-09 | Hyundai Motor Company | Fuel tank |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2023137934A (ja) | 2023-09-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7326281B2 (en) | Hydrogen storage tank | |
| JPH0235681B2 (ja) | ||
| US7323041B2 (en) | Gas storage canister | |
| US12398685B1 (en) | Continuous modification in a 3D-printed rocket engine and an additive manufacturing process | |
| JP2023137934A (ja) | ガス容器の製造方法 | |
| JP2014196380A (ja) | 被覆蓄熱マイクロカプセルの製造方法、蓄熱材の製造方法、蓄熱機能付吸着材 | |
| CN102202756A (zh) | 过滤器端盘和流体过滤器的制造方法,过滤器端盘 | |
| US12281755B2 (en) | Gas container | |
| JP7694423B2 (ja) | ガス容器 | |
| JP4956232B2 (ja) | 蓄熱機能付吸着材の製造方法及び蓄熱機能付吸着材並びにキャニスター | |
| JP7726103B2 (ja) | ガス容器 | |
| JP7679788B2 (ja) | ガス容器 | |
| JP7694424B2 (ja) | ガス容器 | |
| JP2008132425A (ja) | Psa装置 | |
| WO2014096730A1 (fr) | Reservoir pour le stockage d'un gaz stocke par sorption comprenant des moyens d'absorption de chocs | |
| US6932948B2 (en) | Device and process for producing a device for the catalytic generation of hydrogen from hydrocarbons | |
| CN119178342A (zh) | 一种热塑性树脂相变材料箱体换热设备 | |
| JP2023137943A (ja) | ガス容器 | |
| US20080272130A1 (en) | Conformable High-Pressure Gas Storage Vessel And Associated Methods | |
| JP7726102B2 (ja) | ガス容器 | |
| JP7707975B2 (ja) | ガス容器の組立方法及びガス容器 | |
| JP7694425B2 (ja) | ガス容器 | |
| JP7800388B2 (ja) | 圧力容器 | |
| US20240318782A1 (en) | Pressure container and manufacturing method therefor | |
| JP2022187434A (ja) | 樹脂複合型水素吸蔵合金層の形成方法、水素貯蔵合金保持モジュールの製造方法、及び水素貯蔵合金保持モジュール |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20240326 |
|
| TRDD | Decision of grant or rejection written | ||
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20240830 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20240903 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20240916 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7567840 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |