JP7597995B2 - 方向性電磁鋼板の磁区構造の解析方法及び解析システム - Google Patents
方向性電磁鋼板の磁区構造の解析方法及び解析システム Download PDFInfo
- Publication number
- JP7597995B2 JP7597995B2 JP2020073684A JP2020073684A JP7597995B2 JP 7597995 B2 JP7597995 B2 JP 7597995B2 JP 2020073684 A JP2020073684 A JP 2020073684A JP 2020073684 A JP2020073684 A JP 2020073684A JP 7597995 B2 JP7597995 B2 JP 7597995B2
- Authority
- JP
- Japan
- Prior art keywords
- magnetic domain
- grain
- steel sheet
- oriented electrical
- electrical steel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Landscapes
- Manufacturing Of Steel Electrode Plates (AREA)
- Soft Magnetic Materials (AREA)
Description
また、180°磁区の「角度」とは、基準となる磁化方向に対する180°磁区の方位を表す。一般的に方向性電磁鋼板の場合、基準となる磁化方向はRD(圧延方向)と平行である。
まず、本実施形態に係る方向性電磁鋼板の化学組成を説明する。本実施形態の方向性電磁鋼板は、化学組成として、基本元素を含み、必要に応じて選択元素を含み、残部がFe及び不純物からなる。
Mn(マンガン):0~1.0%
S(硫黄):0~0.0150%
Se(セレン):0~0.0150%
Al(酸可溶性アルミニウム):0~0.0650%
N(窒素):0~0.0050%
Cu(銅):0~0.40%
Bi(ビスマス):0~0.010%
B(ボロン):0~0.080%
P(燐):0~0.50%
Ti(チタン):0~0.0150%
Sn(スズ):0~0.10%
Sb(アンチモン):0~0.10%
Cr(クロム):0~0.30%
Ni(ニッケル):0~1.0%
Nb(ニオブ):0~0.030%
V(バナジウム):0~0.030%
Mo(モリブデン):0~0.030%
Ta(タンタル):0~0.030%
W(タングステン):0~0.030%
これらの選択元素は、公知の目的に応じて含有させればよい。これらの選択元素の含有量の下限値を設ける必要はなく、下限値が0%でもよい。また、これらの選択元素が不純物として含有されても、上記効果は損なわれない。
方向性電磁鋼板が規定する磁区構造は、これまで特別な鋼板を特定可能なほど十分に定量化されていなかったことは前述の通りである。よって、以下では、まず、本実施形態で使用する磁区構造の定量化手法について説明し(以下の(2-1)参照)、その後、その定量化手法により得られた定量化パラメータの妥当性を検証し(以下の(2-2)参照)、さらに、その定量化手法に基づく方向性電磁鋼板の規定(以下の(2-3)参照)について説明する。
以下、図面を参照して本発明の実施形態で用いる磁区構造の定量化手法を説明する。
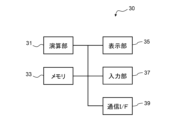
まず、本実施形態に係る磁区構造の定量化手法(解析方法)を実現するシステムの構成について説明する。
通信I/F39は、Local Area Network(LAN)、Wide Area Network(WAN)、インターネット等のネットワークを介して外部機器との間でデータの送受信を行うためのインターフェースである。
さらに、図1では、画像取得装置20と解析装置30が別々に設けられている例を示しているが、画像取得装置20と解析装置30が一体化したシステムを採用してもよい。
次に、演算部31によって実行される磁区構造の解析方法について説明する。
方向性電磁鋼板のような周期的な磁区構造を有する磁性体を対象とする場合、フーリエ変換を用いて磁区構造を評価するのが有効である。


(A-1)磁区画像から複数の部分領域を切り出すステップ;
(A-2)ST2DFTを行うステップ;
(A-3)180°磁区の角度の空間分布を導出するステップ;
(A-4)同一磁区角度領域を導出するステップ.
以下、各ステップについて詳細に説明する。
磁区画像から複数の部分領域を切り出して、それぞれの周波数構造を分析するために、k方向の範囲を0≦k≦Nk-1、l方向の範囲を0≦l≦Nl-1とした矩形窓の窓関数Wa(k,l)を用いる(Nk及びNlは自然数)。窓関数Wa(k,l)としては、Hamming窓、Hanning窓、Blackman窓などが適用可能である。

部分領域のデータ列をxnm(n´, m´)=xnm(k-nSk, l-mSl)と定義し、xnm(n´, m´)に対して2次元フーリエ変換を施すと、式(4)のように、観察位置(n,m)の部分領域に対応する部分フーリエ画像X(fk,fl,n,m)が得られる。


部分フーリエ画像X(fk,fl,n,m)が得られると、部分フーリエ画像X(fk,fl,n,m)のスポットのピーク位置の座標(k成分fk max(n,m)及びl成分fl max(n,m))が求められる。

次に、ステップ(A-3)で得られた180°磁区の角度の空間分布θ(n,m)に基づき、磁区画像Gのうち、180°磁区の角度が所定の範囲内にある連続する領域が同一磁区角度領域として導出される。同一磁区角度領域を規定する磁区角度の範囲については後述する。
(2-2)磁区構造の定量化パラメータの妥当性
(i)粒界を伴わないほぼ均一な磁区構造;
(ii)粒界を伴う不均一な磁区構造.
空間分解能:Δk=Δl=17.4μm;
磁区画像から切り出す部分領域のサイズ:Nk=Nl=64;
窓関数のシフト量:Sk=Sl=1.
ここで、磁区画像から切り出す部分領域のサイズについては、切り出す部分領域の中に少なくとも1周期以上の180°磁区が含まれていなければ解析を行うことができないため、Nk=Nl=64とした。
上述のような分解能の問題があることから、本実施形態におけるピーク位置の導出は、部分フーリエ画像のうち、強度が高い10点のスポット位置(ただし、原点は除く)と強度を求め、強度と位置を考慮して重心を求めることで導出する。
次に、上記ST2DFTによる磁区構造の解析結果、すなわち180°磁区の角度が所定の範囲内にある連続する領域である同一磁区角度領域を規定する。同一磁区角度領域は、一般的には異なる結晶粒と判断される領域であっても、磁区角度が実質的に同一とみなせる領域であり、例えば結晶方位に関する「コロニー」のような概念として認識することができる。
磁区画像のうち、計測対象とする観察領域の大きさを500mm×500mmとする。この大きさは一般的に磁気特性をJIS C 2556:2015に規定された単板磁気特性試験法(Single Sheet Tester:SST)に基づいて測定する際のサンプルの大きさに準じている。また、k方向を圧延直角方向(TD方向)と平行とし、l方向をRD方向と平行として観察を行う。
観察領域の大きさが500mm×500mmの鋼板を、磁区画像の1画素当たりの空間分解能が25μm以下となるように設定し、グレースケールで取得する。取得した磁区画像は、黒と白とを含め、連続的な256階調で表現する。以降の数値処理において、黒を0、白を255の値(無次元量)として取り扱う。なお、一度の測定で上記測定範囲を観察することが困難な場合は、複数回測定した磁区画像を結合させて一つの磁区画像として取り扱ってもよい。その際、画像同士のつなぎ目に不整合が起こらないよう、観察位置を調整して観察することは当然のことである。
磁区構造は歪等の影響を受けやすいので、上記観察領域は鋼板端部、観察サンプル端部など、鋼板取扱い、及びサンプル切り出しによる歪の影響がほとんど無い領域を選択することは当然である。また、本実施形態の磁区画像は、50Hzで1.9T以上となるような磁界で励磁し、その後、磁界を徐々に小さくしていく方法等によって、予め消磁された状態で観察するものとする。
部分フーリエ画像の大きさを2mm×2mmとする。この大きさは部分領域の中に少なくとも1周期以上の180°磁区が含まれるのに十分な大きさである。また、窓関数のシフト量は、25μm以下とする。
部分領域について得られる磁区角度を0degから1deg未満、1deg以上~5deg未満、5deg以上~の3つの区域に区分し、隣接する部分領域が同一の区域内にある場合は、磁区角度が連続している、すなわち一つの同一磁区角度領域内にあると判断する。本実施形態では、隣接する部分領域が一つの同一磁区角度領域内にあるか否かは、隣接する部分領域との磁区角度の差に依らないものとする。例えば、磁区角度が0.0degである部分領域と0.9degである部分領域は連続した同一磁区角度領域を形成しているが、0.9degである部分領域と1.1degである部分領域は、磁区角度の差が0.2degではあるが、連続してはおらず、この境界が同一磁区角度領域の境界となる。
同一磁区角度領域の平均径は、観察領域における同一磁区角度領域の円相当径である。すなわち、(観察領域の面積)/(観察領域内に存在する同一磁区角度領域の個数)により平均同一磁区角度領域面積SAを求め、SA=πd2となるdを同一磁区角度領域の平均径とする。この際、観察領域の最外境界に接する同一磁区角度領域については、該コロニーが観察領域外にも鏡面対称でつながっているとみなし、個数を「0.5個」として積算することとする。
d/Rc≧1.1 …(8)
ここで、Rcは方向性電磁鋼板の平均の円相当径であり、平均結晶粒面積SBを求め、SB=πRc2となるRcを結晶粒径とする。なお、上記の結晶粒径Rcは、母鋼板の表面に酸化物等からなる一次被膜(グラス被膜、中間層)、絶縁被膜等を有している場合は、これらを公知の方法で除去してから目視により測定する。
(2-3-7)磁区角度の変動
観察領域について、また、RD方向と平行であるl方向について隣接する部分領域の磁区角度の差の絶対値の総合計をΔθl(deg)とし、TD方向と平行であるk方向について隣接する部分領域の磁区角度の差の絶対値の総合計をΔθk(deg)とし、さらに同一磁区角度領域の導出に用いた部分領域の面積の総合計をS(mm2)とするとき、以下の式(9)を満足することを好ましい形態とする。
(Δθl+Δθk)/S≦1.0degmm-2 …(9)
本実施形態で発現する結晶粒界での磁区構造の連続化効果が、鋼板の磁化に伴う鋼板面外への撓みを抑制して騒音を抑えることは上述の通りである。また、鋼板が薄いほど鋼板が撓みやすくなるため、本実施形態の効果は、板厚が薄い鋼板で発揮されやすいことも上述の通りである。厳密には板厚が厚くても本実施形態の効果は発揮される。本実施形態で注目する騒音は、鉄心設計や鉄心構造も含めた鋼板の面内方向での拘束の程度にも依存するため、実用的な騒音改善効果の有無を方向性電磁鋼板の板厚だけで決定することはできないが、一般的な鉄心において十分な効果が発揮される方向性電磁鋼板の板厚の目途としては0.35mm以下が挙げられる。0.25mm以下の鋼板では本実施形態の効果が明確になり、0.15mm以下の鋼板であれば本実施形態のメリットは顕著である。
次に、本実施形態に係る方向性電磁鋼板の製造方法を説明する。
鋳造工程(S11)では、スラブを準備する。スラブの製造方法の一例は次のとおりである。溶鋼を製造(溶製)する。溶鋼を用いてスラブを製造する。連続鋳造法によりスラブを製造してもよい。溶鋼を用いてインゴットを製造し、インゴットを分塊圧延してスラブを製造してもよい。スラブの厚さは、特に限定されない。スラブの厚さは、たとえば、150~350mmである。スラブの厚さは、好ましくは、220~280mmである。スラブとして、厚さが10~70mmの、いわゆる薄スラブを用いてもよい。薄スラブを用いる場合、熱間圧延工程にて、仕上げ圧延前の粗圧延を省略することができる。
炭素(C)は、製造過程では一次再結晶組織の制御に有効な元素であるものの、最終製品のC含有量が過剰であると磁気特性に悪影響を及ぼす。したがって、スラブのC含有量は0~0.0850%であればよい。C含有量の好ましい上限は0.0750%である。Cは後述の脱炭焼鈍工程及び仕上げ焼鈍工程で純化され、仕上げ焼鈍工程後には0.0050%以下となる。Cを含む場合、工業生産における生産性を考慮すると、C含有量の下限は0%超であってもよく、0.0010%であってもよい。
シリコン(Si)は、方向性電磁鋼板の電気抵抗を高めて鉄損を低下させる。Si含有量が2.0%未満であれば、仕上げ焼鈍時にオーステナイト変態が生じて、方向性電磁鋼板の結晶方位が損なわれてしまう。一方、Si含有量が7.0%を超えれば、冷間加工性が低下して、冷間圧延時に割れが発生しやすくなる。Si含有量の好ましい下限は2.50%であり、さらに好ましくは3.0%である。Si含有量の好ましい上限は4.50%であり、さらに好ましくは4.0%である。
マンガン(Mn)は、S又はSeと結合して、MnS、又は、MnSeを生成し、インヒビターとして機能する。Mn含有量は0~1.0%であればよい。Mnを含有させる場合、Mn含有量が0.05~1.0%の範囲内にある場合に、二次再結晶が安定するので好ましい。本実施形態では、インヒビターの機能の一部をNb群元素の窒化物によって担うことが可能である。この場合は、一般的なインヒビターとしてのMnS、又は、MnSe強度は弱めに制御する。このため、Mn含有量の好ましい上限は0.50%であり、さらに好ましくは0.20%である。
Se:0~0.0350%
硫黄(S)及びセレン(Se)は、Mnと結合して、MnS又はMnSeを生成し、インヒビターとして機能する。S含有量は0~0.0350%であればよく、Se含有量は0~0.0350%であればよい。S及びSeの少なくとも一方を含有させる場合、S及びSeの含有量が合計で0.0030~0.0350%であれば、二次再結晶が安定するので好ましい。本実施形態では、インヒビターの機能の一部をNb群元素の窒化物によって担うことが可能である。この場合は、一般的なインヒビターとしてのMnS、又は、MnSe強度は弱めに制御する。このため、S及びSe含有量の合計の好ましい上限は0.0250%であり、さらに好ましくは0.010%である。S及びSeは仕上げ焼鈍後に残留すると化合物を形成し、鉄損を劣化させる。そのため、仕上げ焼鈍中の純化により、S及びSeをできるだけ少なくすることが好ましい。
アルミニウム(Al)は、Nと結合して(Al、Si)Nとして析出し、インヒビターとして機能する。Al含有量は0~0.0650%であればよい。Alを含有させる場合、Alの含有量が0.010~0.065%の範囲内にある場合に、後述の窒化により形成されるインヒビターとしてのAlNは二次再結晶温度域を拡大し、特に高温域での二次再結晶が安定するので好ましい。Al含有量の好ましい下限は0.020%であり、さらに好ましくは0.0250%である。二次再結晶の安定性の観点から、Al含有量の好ましい上限は0.040%であり、さらに好ましくは0.030%である。
窒素(N)は、Alと結合してインヒビターとして機能する。N含有量は0~0.0120%であればよい。Nは製造過程の途中で窒化により含有させることが可能であるため下限が0%でもよい。一方、Nを含有させる場合、N含有量が0.0120%を超えれば、鋼板中に欠陥の一種であるブリスタが発生しやすくなる。N含有量の好ましい上限は0.010%であり、さらに好ましくは0.0090%である。Nは仕上げ焼鈍工程で純化され、仕上げ焼鈍工程後には0.0050%以下となる。
Bi:0~0.010%
B:0~0.080%
P:0~0.50%
Ti:0~0.0150%
Sn:0~0.10%
Sb:0~0.10%
Cr:0~0.30%
Ni:0~1.0%
Nb:0~0.030%
V:0~0.030%
Mo:0~0.030%
Ta:0~0.030%
W:0~0.030%
これらの選択元素は、公知の目的に応じて含有させればよい。これらの選択元素の含有量の下限値を設ける必要はなく、下限値が0%でもよい。
熱間圧延工程(S12)は、所定の温度(例えば1100~1400℃)に加熱されたスラブの熱間圧延を行い、熱間圧延鋼板を得る工程である。熱間圧延工程では、例えば、鋳造工程後に加熱された珪素鋼素材(スラブ)の粗圧延を行った後、仕上げ圧延を行って所定厚さ、例えば、1.8~3.5mmの熱間圧延鋼板とする。仕上げ圧延終了後、熱間圧延鋼板を所定の温度で巻き取る。
熱延板焼鈍工程(S13)は、熱間圧延工程で得た熱間圧延鋼板を所定の温度条件(例えば750~1200℃で30秒間~10分間)で焼鈍して、熱延焼鈍板を得る工程である。
冷間圧延工程(S14)は、熱延板焼鈍工程で得た熱延焼鈍板を、1回の冷間圧延、又は焼鈍(中間焼鈍)を介して複数回(2回以上)の冷間圧延(例えば総冷延率で80~95%)により、例えば、0.10~0.50mmの厚さを有する冷間圧延鋼板を得る工程である。
脱炭焼鈍工程(S15)は、冷間圧延工程で得た冷間圧延鋼板に脱炭焼鈍(例えば700~900℃で1~3分間)を行い、一次再結晶が生じた脱炭焼鈍鋼板を得る工程である。冷間圧延鋼板に脱炭焼鈍を行うことで、冷間圧延鋼板中に含まれるCが除去される。脱炭焼鈍は、冷間圧延鋼板中に含まれる「C」を除去するために、湿潤雰囲気中で行うことが好ましい。
窒化処理は、二次再結晶におけるインヒビターの強度を調整するために実施する。窒化処理では、上述の脱炭焼鈍の開始から、後述する仕上げ焼鈍における二次再結晶の開始までの間の任意のタイミングで、鋼板の窒素量を40~300ppm程度に増加させればよい。窒化処理としては、例えば、アンモニア等の窒化能のあるガスを含有する雰囲気中で鋼板を焼鈍する処理や、MnN等の窒化能を有する粉末を含む焼鈍分離剤を塗布した脱炭焼鈍鋼板を仕上げ焼鈍する処理等が例示される。
焼鈍分離剤塗布工程(S16)は、脱炭焼鈍鋼板に焼鈍分離剤を塗布する工程である。焼鈍分離剤としては、例えば、MgOを主成分とする焼鈍分離剤や、アルミナを主成分とする焼鈍分離剤を用いることができる。
仕上げ焼鈍工程(S17)は、焼鈍分離剤が塗布された脱炭焼鈍鋼板に仕上げ焼鈍を施し、二次再結晶を生じさせる工程である。この工程は、一次再結晶粒の成長をインヒビターにより抑制した状態で二次再結晶を進行させることによって、{100}<001>方位粒を優先成長させ、磁束密度を飛躍的に向上させる。
絶縁被膜形成工程(S21)は、仕上げ焼鈍工程後の方向性電磁鋼板(仕上げ焼鈍鋼板)に絶縁被膜を形成する工程である。一般的な主たる目的である被膜の形成については、仕上げ焼鈍後の鋼板に、りん酸塩とコロイド状シリカとを主体とする絶縁被膜や、アルミナゾルと硼酸とを主体とする絶縁被膜を公知の方法で形成すればよい。
磁区制御工程(S22)は、方向性電磁鋼板の磁区を細分化する処理を行う工程である。例えば、レーザー、プラズマ、機械的方法、エッチングなどの公知の手法により、方向性電磁鋼板に局所的な微小歪又は局所的な溝を形成すればよい。このような磁区細分化処理は、本実施形態の効果を損ねない。


さらに、冷間圧延、及び脱炭焼鈍を実施し、一部については、脱炭焼鈍後の鋼板に、水素-窒素-アンモニアの混合雰囲気で窒化処理(窒化焼鈍)を施した。
方向性電磁鋼板の磁気特性は、JIS C 2556:2015に規定された単板磁気特性試験法(Single Sheet Tester:SST)に基づいて測定した。
方向性電磁鋼板の磁区構造を上記解析方法により定量化し、同一磁区角度領域を測定した。
各鋼板を素材として、3相3脚積形式の鉄心を作成した。鉄心のサイズは、全体の高さ750mm、幅750mm、U相、V相、W相の幅はそれぞれ150mm、積層板厚は40mmである。鉄心を固定するため、両側を木枠で囲み、クランプとボルトで固定をしている。クランプやボルトに対する締め付けトルクを、鉄心表面に対する平均締め付け圧力が0.30MPaとなるように調整した。鉄心接合部は6段ステップラップで、同時積枚数1としている。各鉄心について鉄心表面から30cm離れた位置に等間隔に8本のマイクを配置し、騒音を測定した。
鋼種A、B、C、Dについて板厚0.35mm以下の鋼板を製造するに際し、絶縁被膜形成工程の張力を変化させ、同一磁区角度領域の平均径dが異なる各4種の鋼板、(A、B、C、D)-(1~4)を製造した。この際、各鋼種において、張力の変動は比較的小さく、ほぼ一定となるよう制御した。各鋼種内の製造過程で条件が変化したのは絶縁被膜形成工程の張力だけであるため、各鋼種内で磁束密度、鉄損、磁歪はほぼ同じ特性値となっている。これらの鋼板の磁区構造を解析するとともに、鉄心を製造し騒音を測定した。測定結果を表3に示す。各鋼種内において、騒音の変化はdとの相関が強いことがわかる。つまり、板厚が薄い鋼板で製造した鉄心の騒音を低減するにはdを適正範囲に制御することが有効であることがわかる。
鋼種A、B、Dについて板厚0.35mm以下の鋼板を製造するに際し、絶縁被膜形成工程の張力を変化させ、dが異なる各4種の鋼板、(A、B、D)-(11~14)、(B、D)-(15~18)、(D19~D22)を製造した。この際、各鋼種において、張力の絶対値は一定とし、時間微分の最大値のみが変動するよう制御した。また、磁区細分化のために、圧延方向と交差する方向に延伸するように線状若しくは点状に、次の条件で、局所的な歪を付与するか、又は局所的な溝を形成した。なお、ピッチは圧延方向の間隔であり、Uaはエネルギー密度であり、機械的溝形成は歯車プレス法であり、化学的溝形成は電解エッチング法である。鋼板B15~B18は、それぞれ、エッチング、電子ビーム、機械歪、及びレーザーを用いて磁区制御した。電子ビーム照射の条件は、照射ピッチ=4mm、Ua=7mJ/mm2であり、レーザー照射の条件は、照射ピッチ=4mm、Ua=2.0mJ/mm2であり、機械的溝形成の条件は、ピッチ=4mm、溝深さ=20μm、溝下粒なしであり、化学的溝形成の条件は、ピッチ=4mm、溝深さ=20μmである。なお、機械的溝形成及び化学的溝形成の後に、次の条件で絶縁被膜を形成した。機械的溝形成は、リン酸アルミ系絶縁被膜を焼付焼鈍850℃×30秒で形成した。化学的溝形成は、リン酸アルミ系絶縁被膜を焼付焼鈍850℃×60秒で形成した。
21 光源部
23 MOセンサ
25 イメージセンサ
27 信号処理部
30 解析装置
31 演算部
33 メモリ
35 表示部
37 入力部
39 通信I/F
100 解析システム
Claims (3)
- 方向性電磁鋼板の磁区構造の解析方法であって、
a)2種類の色によって二値化された又は3以上の階調で表現された前記方向性電磁鋼板の磁区画像から、前記磁区画像の複数の位置にそれぞれ対応する複数の部分領域を切り出すステップと、
b)前記複数の部分領域のそれぞれに対して2次元フーリエ変換を施すことによって複数の部分フーリエ画像を求めるステップと、
c)前記複数の部分フーリエ画像のそれぞれのスポットのピーク位置に基づいて、前記方向性電磁鋼板の180°磁区の角度の空間分布を導出するステップと、
d)前記180°磁区の角度の空間分布に基づき、前記磁区画像のうち、前記180°磁区の角度が所定の範囲内にある連続する領域を同一磁区角度領域として導出するステップと、
を備える、解析方法。 - 前記磁区画像を2次元座標(k,l)のデータ列x(k,l)で表し、
前記磁区画像における観察位置を(n,m)、
窓関数をWa(k,l)、
前記窓関数のk方向及びl方向におけるシフト量を、それぞれ、Sk及びSl、
前記複数の部分領域の各々のk方向の画素数及びl方向の画素数に対応するパラメータを、それぞれ、Nk及びNl、と表記すると、
前記a)のステップでは、
前記窓関数を用いて前記磁区画像からnSk≦k≦nSk+Nk-1、mSl≦l≦mSl+Nl-1の範囲を切り出すことによって、前記複数の部分領域の各々について、以下の式のようにデータ列xnm(k-nSk,l-mSl)を求め、

以下の式のように、前記180°磁区の角度の空間分布θ(n,m)を導出し、
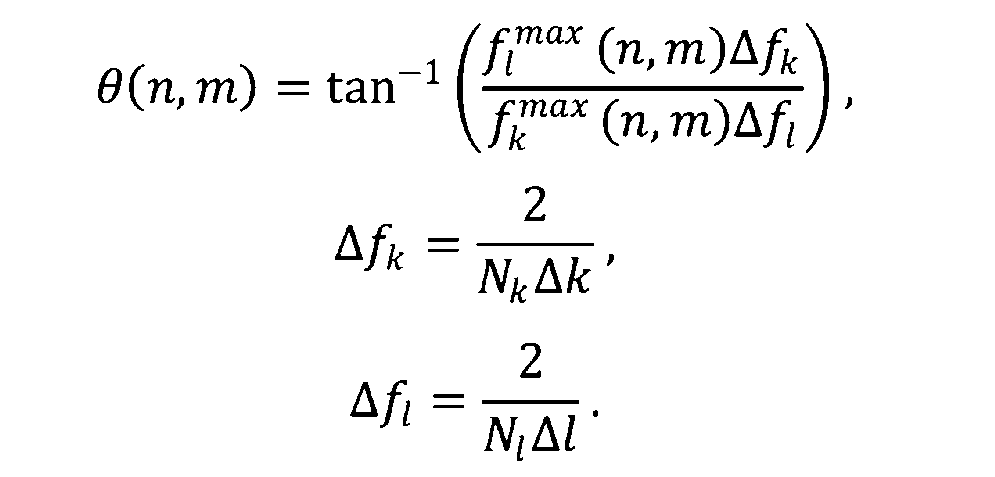
Δk及びΔlは、それぞれ、前記磁区画像のk方向の空間分解能及びl方向の空間分解能を表し、
fk max(n,m)及びfl max(n,m)は、それぞれ、前記複数の部分フーリエ画像の各々のスポットのピーク位置のk成分及びl成分を表す、請求項1に記載の解析方法。 - 方向性電磁鋼板の磁区構造の解析システムであって、
2種類の色によって二値化された又は3以上の階調で表現された前記方向性電磁鋼板の磁区画像から、前記磁区画像の複数の位置にそれぞれ対応する複数の部分領域を切り出し、
前記複数の部分領域のそれぞれに対して2次元フーリエ変換を施すことによって複数の部分フーリエ画像を求め、
前記複数の部分フーリエ画像のそれぞれのスポットのピーク位置に基づいて、前記方向性電磁鋼板の180°磁区の角度の空間分布を導出し、
前記180°磁区の角度の空間分布に基づき、前記磁区画像のうち、前記180°磁区の角度が所定の範囲内にある連続する領域を同一磁区角度領域として導出する演算部を備える、解析システム。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020073684A JP7597995B2 (ja) | 2020-04-16 | 2020-04-16 | 方向性電磁鋼板の磁区構造の解析方法及び解析システム |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020073684A JP7597995B2 (ja) | 2020-04-16 | 2020-04-16 | 方向性電磁鋼板の磁区構造の解析方法及び解析システム |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2021169656A JP2021169656A (ja) | 2021-10-28 |
| JP7597995B2 true JP7597995B2 (ja) | 2024-12-11 |
Family
ID=78150165
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2020073684A Active JP7597995B2 (ja) | 2020-04-16 | 2020-04-16 | 方向性電磁鋼板の磁区構造の解析方法及び解析システム |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7597995B2 (ja) |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000345306A (ja) | 1999-05-31 | 2000-12-12 | Nippon Steel Corp | 高磁場鉄損の優れた高磁束密度一方向性電磁鋼板 |
| JP2000345305A (ja) | 1999-05-31 | 2000-12-12 | Nippon Steel Corp | 高磁場鉄損の優れた高磁束密度一方向性電磁鋼板とその製造方法 |
| JP2012177161A (ja) | 2011-02-25 | 2012-09-13 | Jfe Steel Corp | 方向性電磁鋼板の製造方法 |
| JP2013087305A (ja) | 2011-10-14 | 2013-05-13 | Jfe Steel Corp | 方向性電磁鋼板とその製造方法および変圧器 |
| JP2015129726A (ja) | 2014-01-09 | 2015-07-16 | Jfeスチール株式会社 | 方向性電磁鋼板表面の絶縁被膜の密着性の評価方法 |
| JP2017128765A (ja) | 2016-01-20 | 2017-07-27 | 新日鐵住金株式会社 | 方向性電磁鋼板、方向性電磁鋼板の製造方法、変圧器またはリアクトル用の鉄心、および、騒音評価方法 |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4595426A (en) * | 1985-03-07 | 1986-06-17 | Nippon Steel Corporation | Grain-oriented silicon steel sheet and process for producing the same |
| KR20140133974A (ko) * | 2013-05-09 | 2014-11-21 | 주식회사 포스코 | 방향성 전기강판 및 그 자구미세화 방법 |
-
2020
- 2020-04-16 JP JP2020073684A patent/JP7597995B2/ja active Active
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000345306A (ja) | 1999-05-31 | 2000-12-12 | Nippon Steel Corp | 高磁場鉄損の優れた高磁束密度一方向性電磁鋼板 |
| JP2000345305A (ja) | 1999-05-31 | 2000-12-12 | Nippon Steel Corp | 高磁場鉄損の優れた高磁束密度一方向性電磁鋼板とその製造方法 |
| JP2012177161A (ja) | 2011-02-25 | 2012-09-13 | Jfe Steel Corp | 方向性電磁鋼板の製造方法 |
| JP2013087305A (ja) | 2011-10-14 | 2013-05-13 | Jfe Steel Corp | 方向性電磁鋼板とその製造方法および変圧器 |
| JP2015129726A (ja) | 2014-01-09 | 2015-07-16 | Jfeスチール株式会社 | 方向性電磁鋼板表面の絶縁被膜の密着性の評価方法 |
| JP2017128765A (ja) | 2016-01-20 | 2017-07-27 | 新日鐵住金株式会社 | 方向性電磁鋼板、方向性電磁鋼板の製造方法、変圧器またはリアクトル用の鉄心、および、騒音評価方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2021169656A (ja) | 2021-10-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102477847B1 (ko) | 방향성 전자 강판 및 방향성 전자 강판의 제조 방법 | |
| JP7319522B2 (ja) | 方向性電磁鋼板 | |
| JP6918930B2 (ja) | 低騒音変圧器用の低鉄損方向性ケイ素鋼製品およびその製造方法 | |
| JP5446377B2 (ja) | 方向性電磁鋼板およびその製造方法 | |
| JP7597994B2 (ja) | 方向性電磁鋼板の磁区構造の解析方法及び解析システム | |
| US11495378B2 (en) | Grain-oriented electrical steel sheet, stacked transformer core using the same, and method for producing stacked core | |
| JP7319523B2 (ja) | 方向性電磁鋼板 | |
| CN117043363B (zh) | 方向性电磁钢板及其制造方法 | |
| WO2020012665A1 (ja) | 方向性電磁鋼板及びその製造方法 | |
| WO2022203088A1 (ja) | 方向性電磁鋼板及びその製造方法 | |
| WO2025070780A1 (ja) | 方向性電磁鋼板、及び方向性電磁鋼板の製造方法 | |
| JP4276547B2 (ja) | 高磁場鉄損と被膜特性に優れる超高磁束密度一方向性電磁鋼板 | |
| JP2021169656A (ja) | 方向性電磁鋼板、方向性電磁鋼板の磁区構造の解析方法及び解析システム | |
| WO2024063163A1 (ja) | 方向性電磁鋼板 | |
| WO2022203087A1 (ja) | 方向性電磁鋼板及びその製造方法 | |
| JP7817657B2 (ja) | 方向性電磁鋼板及びその製造方法 | |
| JP7836023B2 (ja) | 方向性電磁鋼板及びその製造方法 | |
| WO2025070790A1 (ja) | 方向性電磁鋼板、及び方向性電磁鋼板の製造方法 | |
| WO2025070776A1 (ja) | 方向性電磁鋼板、及び方向性電磁鋼板の製造方法 | |
| WO2025070793A1 (ja) | 方向性電磁鋼板及びその製造方法 | |
| WO2025070786A1 (ja) | 方向性電磁鋼板及びその製造方法 | |
| WO2025070781A1 (ja) | 方向性電磁鋼板、及び方向性電磁鋼板の製造方法 | |
| WO2025154820A1 (ja) | 方向性電磁鋼板、及び、方向性電磁鋼板の製造方法 | |
| WO2024147360A1 (ja) | 方向性電磁鋼板 | |
| CN121127615A (zh) | 方向性电磁钢板及其制造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20221205 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20240115 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240123 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240315 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20240625 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240808 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20240816 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20241029 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20241111 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7597995 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |