JP7611112B2 - 密閉型電池の製造方法 - Google Patents
密閉型電池の製造方法 Download PDFInfo
- Publication number
- JP7611112B2 JP7611112B2 JP2021163434A JP2021163434A JP7611112B2 JP 7611112 B2 JP7611112 B2 JP 7611112B2 JP 2021163434 A JP2021163434 A JP 2021163434A JP 2021163434 A JP2021163434 A JP 2021163434A JP 7611112 B2 JP7611112 B2 JP 7611112B2
- Authority
- JP
- Japan
- Prior art keywords
- electrolyte
- welding
- welded
- oil
- battery case
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/04—Construction or manufacture in general
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/05—Accumulators with non-aqueous electrolyte
- H01M10/058—Construction or manufacture
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/10—Primary casings; Jackets or wrappings
- H01M50/147—Lids or covers
- H01M50/148—Lids or covers characterised by their shape
- H01M50/15—Lids or covers characterised by their shape for prismatic or rectangular cells
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/10—Primary casings; Jackets or wrappings
- H01M50/147—Lids or covers
- H01M50/166—Lids or covers characterised by the methods of assembling casings with lids
- H01M50/169—Lids or covers characterised by the methods of assembling casings with lids by welding, brazing or soldering
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/60—Arrangements or processes for filling or topping-up with liquids; Arrangements or processes for draining liquids from casings
- H01M50/609—Arrangements or processes for filling with liquid, e.g. electrolytes
- H01M50/627—Filling ports
- H01M50/636—Closing or sealing filling ports, e.g. using lids
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- General Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Laser Beam Processing (AREA)
- Sealing Battery Cases Or Jackets (AREA)
- Filling, Topping-Up Batteries (AREA)
Description
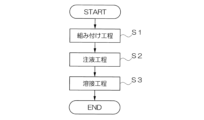
次に、実施形態にかかる密閉型電池の製造方法について説明する。なお、本実施形態では、密閉型電池としてリチウムイオン二次電池1を製造する例について説明する。図1は、実施形態にかかるリチウムイオン二次電池1の斜視図である。図2は、リチウムイオン二次電池1の製造工程である注液工程を説明する図であり、リチウムイオン二次電池1の製造工程である組み付け工程を終えた組み付け構造体1Aの断面図を示している。
次に、レーザビームの照射による電解液除去試験について説明する。まず、アルミニウム製の平板を用意し、この平板の表面に電解液ESを塗布する。その後、レーザビームを照射する前に、平板の表面のうち電解液ESを塗布した塗布面(以下、電解液塗布面ともいう)についてEDS(エネルギー分散型X線分光器)の定量分析を行い、P(リン)成分の割合(wt%)を測定した。なお、P(リン)は、電解液ESに含まれる成分である。この測定値を、Refとして図10に示す。その後、第2ビームLB2(中央部分)の出力密度を0とし、第1ビームLB1(リング部)の出力密度を様々な値に設定したレーザ溶接装置100を用いて、電解液塗布面に対して第1ビームLB1を線状に走査しつつ照射した。

次に、レーザビームの照射による油除去試験について説明する。前述の電解液除去試験と同様に、アルミニウム製の平板を用意し、この平板の表面にプレス油を塗布する。その後、レーザビームを照射する前に、平板の表面のうちプレス油を塗布した塗布面(以下、油塗布面ともいう)についてEDS(エネルギー分散型X線分光器)の定量分析を行い、C(炭素)の割合(wt%)を測定した。なお、C(炭素)は、プレス油に含まれる成分である。この測定値を、Refとして図11に示す。その後、第2ビームLB2(中央部分)の出力密度を0とし、第1ビームLB1(リング部)の出力密度を様々な値に設定したレーザ溶接装置100を用いて、油塗布面に対して第1ビームLB1を線状に走査しつつ照射した。
10 電池ケース
13 蓋部
13h 注液口
15 封止栓
100 レーザ溶接装置
110 ファイバーレーザ発振器
120 ヘッドユニット
CP 除去部
DS 走査方向
ES 電解液
LB レーザビーム
LB1 第1ビーム
LB2 第2ビーム
WP 被溶接部
Claims (1)
- 注液口を有する電池ケースと、前記注液口を封止する封止栓と、を備える
密閉型電池の製造方法において、
前記注液口を通じて前記電池ケースの内部に電解液を注入する注液工程と、
前記注液工程の後、前記封止栓で前記注液口を塞いだ状態で、前記電池ケースと前記封止栓との被溶接部に対してレーザビームを線状に走査しつつ照射して、前記電池ケースと前記封止栓とを溶接する溶接工程と、を備え、
前記レーザビームは、
前記被溶接部の表面に存在する前記電解液及び油を蒸発させ得る第1ビームで、前記被溶接部のうち前記第1ビームの照射によって前記電解液及び前記油の少なくとも一部が除去された除去部をキーホール溶接する第2ビームを囲むビームプロファイルを有する
密閉型電池の製造方法。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021163434A JP7611112B2 (ja) | 2021-10-04 | 2021-10-04 | 密閉型電池の製造方法 |
| US17/897,219 US12614824B2 (en) | 2021-10-04 | 2022-08-29 | Method for producing a sealed battery comprising a laser beam profile |
| CN202211190537.XA CN115922073A (zh) | 2021-10-04 | 2022-09-28 | 密闭型电池的制造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021163434A JP7611112B2 (ja) | 2021-10-04 | 2021-10-04 | 密閉型電池の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2023054527A JP2023054527A (ja) | 2023-04-14 |
| JP7611112B2 true JP7611112B2 (ja) | 2025-01-09 |
Family
ID=85774408
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2021163434A Active JP7611112B2 (ja) | 2021-10-04 | 2021-10-04 | 密閉型電池の製造方法 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US12614824B2 (ja) |
| JP (1) | JP7611112B2 (ja) |
| CN (1) | CN115922073A (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118060715A (zh) * | 2024-03-27 | 2024-05-24 | 湖北亿纬动力有限公司 | 一种电池外壳的焊接工艺及焊接设备 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000021437A (ja) | 1998-06-30 | 2000-01-21 | Sanyo Electric Co Ltd | 密閉型電池の製造方法 |
| JP2012155933A (ja) | 2011-01-25 | 2012-08-16 | Toshiba Corp | 二次電池の製造装置及び二次電池の製造方法 |
| JP2014175160A (ja) | 2013-03-08 | 2014-09-22 | Gs Yuasa Corp | 蓄電素子の製造方法及び蓄電素子 |
| JP2016143656A (ja) | 2015-02-05 | 2016-08-08 | 株式会社Gsユアサ | 蓄電素子、蓄電素子を備えた蓄電装置、蓄電素子の製造方法、及び蓄電装置の製造方法 |
| JP2016140877A (ja) | 2015-01-30 | 2016-08-08 | 株式会社東芝 | 溶接部処理方法および構造体 |
| US20190202008A1 (en) | 2016-04-14 | 2019-07-04 | Plasmatreat Gmbh | Device for Working a Surface of a Workpiece by Means of a Laser Beam and Method for Operating the Device |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100602201B1 (ko) * | 2004-09-18 | 2006-07-19 | (주)한빛레이저 | 액체 전해액 주입구 밀봉을 위한 레이저 용접 방법. |
| JP2008041548A (ja) | 2006-08-09 | 2008-02-21 | Sanyo Electric Co Ltd | 非水電解液二次電池 |
| JP5006662B2 (ja) | 2007-02-09 | 2012-08-22 | 日本エステル株式会社 | ポリエステルフィルム |
| JP5940284B2 (ja) | 2011-01-25 | 2016-06-29 | 株式会社東芝 | 二次電池及び二次電池の製造方法 |
| JP6217979B2 (ja) | 2014-05-14 | 2017-10-25 | トヨタ自動車株式会社 | 密閉型電池の製造方法 |
| CN205057298U (zh) | 2015-09-28 | 2016-03-02 | 深圳市深普镭科技有限公司 | 一种激光焊接机 |
| JP6831302B2 (ja) | 2017-06-21 | 2021-02-17 | トヨタ自動車株式会社 | レーザ加工品の製造方法および電池の製造方法 |
| CN107331804A (zh) | 2017-06-29 | 2017-11-07 | 大族激光科技产业集团股份有限公司 | 一种动力电池、其密封钉及其焊接方法 |
| CN107876979A (zh) | 2017-10-19 | 2018-04-06 | 江西恒动新能源有限公司 | 一种动力锂离子电池注液口密封激光焊接方法 |
| KR102639299B1 (ko) * | 2018-07-18 | 2024-02-20 | 삼성에스디아이 주식회사 | 이차전지 및 그 용접방법 |
-
2021
- 2021-10-04 JP JP2021163434A patent/JP7611112B2/ja active Active
-
2022
- 2022-08-29 US US17/897,219 patent/US12614824B2/en active Active
- 2022-09-28 CN CN202211190537.XA patent/CN115922073A/zh active Pending
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000021437A (ja) | 1998-06-30 | 2000-01-21 | Sanyo Electric Co Ltd | 密閉型電池の製造方法 |
| JP2012155933A (ja) | 2011-01-25 | 2012-08-16 | Toshiba Corp | 二次電池の製造装置及び二次電池の製造方法 |
| JP2014175160A (ja) | 2013-03-08 | 2014-09-22 | Gs Yuasa Corp | 蓄電素子の製造方法及び蓄電素子 |
| JP2016140877A (ja) | 2015-01-30 | 2016-08-08 | 株式会社東芝 | 溶接部処理方法および構造体 |
| JP2016143656A (ja) | 2015-02-05 | 2016-08-08 | 株式会社Gsユアサ | 蓄電素子、蓄電素子を備えた蓄電装置、蓄電素子の製造方法、及び蓄電装置の製造方法 |
| US20190202008A1 (en) | 2016-04-14 | 2019-07-04 | Plasmatreat Gmbh | Device for Working a Surface of a Workpiece by Means of a Laser Beam and Method for Operating the Device |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2023054527A (ja) | 2023-04-14 |
| CN115922073A (zh) | 2023-04-07 |
| US12614824B2 (en) | 2026-04-28 |
| US20230105125A1 (en) | 2023-04-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6331079B2 (ja) | レーザ溶接方法及びレーザ溶接装置 | |
| JP6238105B2 (ja) | 装置筐体及び装置筐体の製造方法 | |
| JP6015373B2 (ja) | 密閉容器の製造方法 | |
| JP6476941B2 (ja) | 蓄電素子、蓄電素子を備えた蓄電装置、蓄電素子の製造方法、及び蓄電装置の製造方法 | |
| EP2859986A1 (en) | Welding device, welding method, and method for producing cell | |
| CN104011896A (zh) | 电池容器及其制造方法 | |
| KR20150058042A (ko) | 밀폐형 전지 | |
| KR20130036260A (ko) | 밀폐형 전지 | |
| JP2010097770A (ja) | 電池筐体、二次電池及び二次電池の製造方法 | |
| JP2016140877A (ja) | 溶接部処理方法および構造体 | |
| JP2009266695A (ja) | 電池の製造方法及び組電池 | |
| JP2013127906A (ja) | 二次電池及び二次電池の製造方法 | |
| US12614824B2 (en) | Method for producing a sealed battery comprising a laser beam profile | |
| JP7009271B2 (ja) | 密閉電池の製造方法及び密閉電池 | |
| JP2017147064A (ja) | 二次電池の製造方法 | |
| JP6149744B2 (ja) | 密閉型電池およびその製造方法 | |
| JP2015147220A (ja) | レーザ溶接方法 | |
| JP2015109140A (ja) | 密閉型電池の製造方法 | |
| JP5490967B1 (ja) | 蓄電素子および蓄電素子の製造方法 | |
| US20250273780A1 (en) | Method for manufacturing a power storage device | |
| JP2000048804A (ja) | 電池の製造方法及びその電池 | |
| JP2018181617A (ja) | 二次電池の製造方法及び二次電池 | |
| US11777165B2 (en) | Battery | |
| KR102885914B1 (ko) | 전지 캔과 집전판과 캡의 용접 구조 및 이를 적용한 배터리 셀 | |
| JP6098240B2 (ja) | 蓄電素子の製造方法及び蓄電素子 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20221004 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20231012 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20231121 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240108 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240319 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20240730 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240912 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20240925 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20241203 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20241223 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7611112 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |