JP7616155B2 - 電縫鋼管の溶接管理装置、溶接管理システム、電縫鋼管の溶接管理方法、および電縫鋼管の製造方法 - Google Patents
電縫鋼管の溶接管理装置、溶接管理システム、電縫鋼管の溶接管理方法、および電縫鋼管の製造方法 Download PDFInfo
- Publication number
- JP7616155B2 JP7616155B2 JP2022095481A JP2022095481A JP7616155B2 JP 7616155 B2 JP7616155 B2 JP 7616155B2 JP 2022095481 A JP2022095481 A JP 2022095481A JP 2022095481 A JP2022095481 A JP 2022095481A JP 7616155 B2 JP7616155 B2 JP 7616155B2
- Authority
- JP
- Japan
- Prior art keywords
- welding
- temperature
- electric resistance
- edge
- open pipe
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Description
[1] 鋼板又は鋼帯に対して周方向に曲げ加工を施し、両エッジ部を突き合わせてオープン管とし、その後突き合わせたオープン管両エッジ部に対して、スタンドを用いてアプセットする電縫溶接により製造する電縫鋼管の溶接管理装置であって、
電縫溶接前において、少なくとも一方のオープン管エッジ表面の温度分布の画像と、前記温度分布の画像の画素情報から変換した空間座標とに基づいて、
オープン管エッジ表面の外表面温度T0、内表面温度Ti、肉厚中央部の温度Tcおよび温度測定をした位置の座標を検出する電縫溶接前エッジ温度検出部と、
前記オープン管エッジ表面の外表面と内表面との温度差分ΔTを算出するエッジ温度差算出部と、
前記オープン管両エッジ部に沿って収束する直線によって形成される接合点を含む領域の画像情報に基づいて、オープン管エッジ部に沿って収束する直線が成すV収束角度θを算出するV収束角度算出部と、
溶接方向に対して電縫溶接後の溶接スタンドのロールセンター直下位置より下流側の管外面に排出された溶鋼を含む画像情報に基づいて、溶接方向に対して前記溶接スタンドのロールセンター直下位置より下流側の管外面に排出された溶鋼面積Aを算出する溶接後排出溶鋼面積算出部と、
前記オープン管エッジ表面の外表面と内表面との温度差分ΔTと、前記肉厚中央部の温度Tcと、前記V収束角度θと、前記排出された溶鋼面積Aの情報に基づいて、電縫溶接条件の良否を判定する溶接状態判定部と、
を備える、電縫鋼管の溶接管理装置。
[2] 前記溶接方向に対して電縫溶接後の溶接スタンドのロールセンター直下位置より下流側の管外面に排出された溶鋼量に基づいて電縫溶接条件の良否を判定するにあたって、任意の前記V収束角度θに対して、所定の前記外表面温度T0、所定の前記内表面温度Ti、所定の前記肉厚中央部の温度Tcが得られるよう溶接電力を調整する、[1]に記載の電縫鋼管の溶接管理装置。
[3] [1]または[2]に記載の電縫鋼管の溶接管理装置と、
電縫溶接前において、オープン管両エッジ表面の温度分布を撮像するエッジ温度分布撮影装置と、
電縫溶接前において、オープン管両エッジ部に沿って収束する直線によって形成される接合点、および
電縫溶接後において、溶接方向に対して溶接スタンドのロールセンター直下位置より下流側の管外面に排出された溶鋼を撮影する溶接部撮影装置と、
を備える、電縫鋼管の溶接管理システム。
[4] 鋼板又は鋼帯に対して周方向に曲げ加工を施し、両エッジ部を突き合わせてオープン管とし、その後突き合わせたオープン管両エッジ部に対して、スタンドを用いてアプセットする電縫溶接により製造する電縫鋼管の溶接管理方法であって、
電縫溶接前において、少なくとも一方のオープン管エッジ表面の温度分布の画像と、前記温度分布の画像の画素情報から変換した空間座標とに基づいて、オープン管エッジ表面の外表面温度T0、内表面温度Ti、肉厚中央部の温度Tcおよび温度測定をした位置の座標を検出する電縫溶接前エッジ温度検出工程と、
前記オープン管エッジ表面の外表面と内表面との温度差分ΔTを算出するエッジ温度差算出工程と、
前記オープン管両エッジ部に沿って収束する直線によって形成される接合点を含む領域の画像情報に基づいて、オープン管エッジ部に沿って収束する直線が成すV収束角度θを算出するV収束角度算出工程と、
溶接方向に対して電縫溶接後の溶接スタンドのロールセンター直下位置より下流側の管外面に排出された溶鋼を含む画像情報に基づいて、溶接方向に対して前記溶接スタンドのロールセンター直下位置より下流側の管外面に排出された溶鋼面積Aを算出する溶接後排出溶鋼面積算出工程と、
前記オープン管エッジ表面の外表面と内表面との温度差分ΔTと、前記肉厚中央部の温度Tcと、前記V収束角度θと、前記排出された溶鋼面積Aの情報に基づいて、電縫溶接条件の良否を判定する溶接状態判定工程と、
を含む、電縫鋼管の溶接管理方法。
[5] 前記[4]に記載の電縫鋼管の溶接管理方法を用いて、電縫鋼管を製造する方法。
また、電縫溶接の溶接速度は、100m/minを超える速度で溶接される場合があり、撮影視野100mmの領域以内で、任意の撮影点を1回以上撮影するためにはフレーム速度を20fps以上に設定することが好ましい。フレーム速度が20fps未満の場合、電縫管の溶接部には溶接の画像解析が実施できていない領域が発生し、溶接欠陥を見逃す可能性がある。
前記誤差が3%超であれば、適切な温度分布が取れていないと判断され、エッジ温度分布撮影装置10の視野調整(エッジ温度分布撮影装置10に付属しているCCDカメラによって撮影された画像から、複数の座標標準点を検出し、座標空間算出部123にて画素から長さの単位へと空間座標変換を行う作業)を行い、再度、ステップS1からの処理を行い、前記誤差が3%以下になるまで繰り返す。これにより、ステップS3の処理は完了し、溶接管理処理はステップS4の処理に進む。
これにより、ステップS4の処理は完了し、溶接管理処理はステップS5の処理に進む。
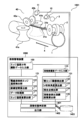
まず、撮像された画像を用いて加熱部201周辺の輝度の変化から、溶接部のエッジ検出画像20を得る。なお、具体的には、一次微分を用いた勾配法により輝度が大きな溶鋼部と、輝度が小さな溶鋼部以外との境界を、輝度変化の極値が示される位置として判断する。
この溶接部のエッジ検出画像20において、両エッジ部同士が接合していない状態の開口部205から、鉛直方向に画像処理を行い、最初にエッジを検出した位置を各エッジ部上の点とする。この処理を開口部205の長手方向の全長のうちの数点で同様の処理を行い、各エッジ部上に検出された複数の点から最小二乗法によって、オープン管の両エッジ端面を近似した直線La、Lbを近似する。ここでは開口部205は、両エッジの加熱部201に挟まれた領域であり、各エッジ部上の点を検出する前に予め、開口部205に含まれる位置を手動で指定することなどがあるが、これに限らない。これにより、ステップS6の処理は完了し、溶接管理処理はステップS7の処理に進む。
ロールポジションを変更する成形に用いるロールは、エッジフォーミングやフィンパスロールなどを示すが、この限りではない。両エッジの突合せ角度を変更したとき、上記同様に溶接電力を調整した電縫溶接を行い、得られた管に対して上記へん平試験を行って、へん平率H/Dを測定する。電縫溶接における両エッジの突合せ角度を変更したとき、オープン管正面からその断面を見て、オープン管の開口部の幅が外面側の方が広いとき(V字型突合せ)のとき、近接効果の差によって外表面温度T0は内表面温度Tiよりも小さくなり、上記指定位置の管エッジ表面の外表面と内表面との温度差分ΔTは正になる。また、逆に、オープン管の開口部の幅が外面側の方が狭いとき(逆V字型突合せ)のとき、近接効果の差によって外表面温度T0は内表面温度Tiよりも大きくなり、上記指定位置の管エッジ表面の外表面と内表面との温度差分ΔTは負になる。
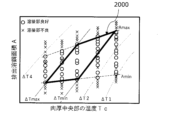
上記のようにして繰り返し行った電縫溶接において、図5に示すように、指定位置の肉厚中央部Tcと排出溶鋼面積Aの組合せを有する電縫鋼管において測定されたへん平率H/Dをプロットさせる。ここで、溶接部特性が〇は、目標のへん平率H/D以下である、すなわち、目標の溶接部の強度を満たしており、×は、目標のへん平率H/D超、すなわち、目標の溶接部の強度を満たしていない。各座標データにおいて、所望のへん平率を満たすことができる条件の、各指定位置の肉厚中央部Tcにおける排出溶鋼面積Aの上下限の境界を求める。各Tcにおける排出溶鋼面積Aの上限および下限の境界はそれぞれ、Tcを一定条件のもと、排出溶鋼面積Aの増加方向、減少方向に3プロット以上連続して溶接部特性が×となるデータ群の領域に対して、上限であれば上記×となるデータ群の領域に近接している溶接部特性が〇である最大値の排出溶鋼面積、下限であれば上記×となるデータ群の領域に近接している溶接部特性が〇である最小値の排出溶鋼面積とする。
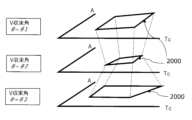
そして、各指定位置の肉厚中央部Tcにおける排出溶鋼面積Aの上限Amax、および、下限Aminを最小二乗法などの計算手法を用いて、排出溶鋼面積Aの許容範囲を求める。ここでは境界の与え方については指定が無いが、計算コストを小さくするために、直線近似による境界の算出方法でも可能である。上記排出溶鋼面積がAmin未満であれば、溶接において、スクイズロールの圧接により、外部へ排出されるエッジ部の溶鋼が不十分となり、溶接部に酸化物が残存して、へん平率が悪化し、また、上記排出溶鋼面積がAmax超の場合、溶接において、エッジ部が過加熱となり、エッジ部表面の酸化物の生成、成長が顕著になるため、へん平率が悪化するため、排出溶鋼面積Aの許容範囲はAmin~Amaxとする。
また、本発明では、上述した溶接管理装置を有する溶接管理システムも提供される。
また、上記の溶接管理装置を有する溶接管理システムは、電縫鋼管を製造する際に用いることができ、具体的に、電縫鋼管の製造方法は、鋼板又は鋼帯に対して周方向に連続的な曲げ加工を施し、両エッジ部を突き合わせてオープン管とし、その後突き合わせたオープン管の両エッジ部に対して、溶接スタンドを用いて連続的にアプセットする電縫溶接により製造するが、電縫溶接の際、前述した溶接システムにより行われる処理により溶接管理を行う。電縫鋼管の溶接管理方法も上記で説明した方法にて実施される。さらに、上述した電縫鋼管の溶接管理方法を用いて、電縫鋼管を製造することができる。

2 フィンパスロール
3 高周波発振装置
4 溶接方向
10 エッジ温度分布撮影装置
11 溶接部撮影装置
20 溶接部のエッジ検出画像
31a、31b コンタクトチップ
40 溶接スタンド
41a、41b スクイズロール
42a、42b トップロール
100 エッジ温度分布撮影データ入力部
110 溶接部撮影データ入力部
121 温度分布処理部
122 電縫溶接前エッジ温度検出部
123 座標空間算出部
124 データ処理部
125 エッジ温度差算出部
131 溶接画像処理部
132 管エッジ画像検出部
133 V収束角度算出部
134 接合点検出部
135 溶接後排出溶鋼面積算出部
201 加熱部
202 衝合部
202a、202b オープン管両エッジ端面
203 溶接スタンド以降の排出溶鋼
204 溶接スタンドのロールセンター直下位置
205 開口部
θ V収束角度
207 溶接ビード
1000 溶接管理装置
1001 溶接管理システム
1401 溶接状態判定部
1402 出力部
1403 記憶部
La、Lb オープン管の両エッジ端面を近似した直線
2000 許容範囲
Claims (5)
- 鋼板又は鋼帯に対して周方向に曲げ加工を施し、両エッジ部を突き合わせてオープン管とし、その後突き合わせたオープン管両エッジ部に対して、スタンドを用いてアプセットする電縫溶接により製造する電縫鋼管の溶接管理装置であって、
電縫溶接前において、少なくとも一方のオープン管エッジ表面の温度分布の画像と、前記温度分布の画像の画素情報から変換した空間座標とに基づいて、
オープン管エッジ表面の外表面温度T0、内表面温度Ti、肉厚中央部の温度Tcおよび温度測定をした位置の座標を検出する電縫溶接前エッジ温度検出部と、
前記オープン管エッジ表面の外表面と内表面との温度差分ΔTを算出するエッジ温度差算出部と、
前記オープン管両エッジ部に沿って収束する直線によって形成される接合点を含む領域の画像情報に基づいて、オープン管エッジ部に沿って収束する直線が成すV収束角度θを算出するV収束角度算出部と、
溶接方向に対して電縫溶接後の溶接スタンドのロールセンター直下位置より下流側の管外面に排出された溶鋼を含む画像情報に基づいて、溶接方向に対して前記溶接スタンドのロールセンター直下位置より下流側の管外面に排出された溶鋼面積Aを算出する溶接後排出溶鋼面積算出部と、
前記オープン管エッジ表面の外表面と内表面との温度差分ΔTと、前記肉厚中央部の温度Tcと、前記V収束角度θと、前記排出された溶鋼面積Aの情報に基づいて、電縫溶接条件の良否を判定する溶接状態判定部と、
を備える、電縫鋼管の溶接管理装置。 - 前記溶接方向に対して電縫溶接後の溶接スタンドのロールセンター直下位置より下流側の管外面に排出された溶鋼量に基づいて電縫溶接条件の良否を判定するにあたって、任意の前記V収束角度θに対して、所定の前記外表面温度T0、所定の前記内表面温度Ti、所定の前記肉厚中央部の温度Tcが得られるよう溶接電力を調整する、請求項1に記載の電縫鋼管の溶接管理装置。
- 請求項1または2に記載の電縫鋼管の溶接管理装置と、
電縫溶接前において、前記電縫溶接前エッジ温度検出部で検出されるオープン管エッジ表面の外表面温度T 0 、内表面温度T i 、肉厚中央部の温度Tcおよび温度測定をした位置の座標を抽出するためのオープン管両エッジ表面の温度分布を撮像するエッジ温度分布撮影装置と、
電縫溶接前において、オープン管両エッジ部に沿って収束する直線によって形成される接合点、および
電縫溶接後において、溶接方向に対して溶接スタンドのロールセンター直下位置より下流側の管外面に排出された溶鋼を撮影する溶接部撮影装置と、
を備える、電縫鋼管の溶接管理システム。 - 鋼板又は鋼帯に対して周方向に曲げ加工を施し、両エッジ部を突き合わせてオープン管とし、その後突き合わせたオープン管両エッジ部に対して、スタンドを用いてアプセットする電縫溶接により製造する電縫鋼管の溶接管理方法であって、
電縫溶接前において、少なくとも一方のオープン管エッジ表面の温度分布の画像と、前記温度分布の画像の画素情報から変換した空間座標とに基づいて、オープン管エッジ表面の外表面温度T0、内表面温度Ti、肉厚中央部の温度Tcおよび温度測定をした位置の座標を検出する電縫溶接前エッジ温度検出工程と、
前記オープン管エッジ表面の外表面と内表面との温度差分ΔTを算出するエッジ温度差算出工程と、
前記オープン管両エッジ部に沿って収束する直線によって形成される接合点を含む領域の画像情報に基づいて、オープン管エッジ部に沿って収束する直線が成すV収束角度θを算出するV収束角度算出工程と、
溶接方向に対して電縫溶接後の溶接スタンドのロールセンター直下位置より下流側の管外面に排出された溶鋼を含む画像情報に基づいて、溶接方向に対して前記溶接スタンドのロールセンター直下位置より下流側の管外面に排出された溶鋼面積Aを算出する溶接後排出溶鋼面積算出工程と、
前記オープン管エッジ表面の外表面と内表面との温度差分ΔTと、前記肉厚中央部の温度Tcと、前記V収束角度θと、前記排出された溶鋼面積Aの情報に基づいて、電縫溶接条件の良否を判定する溶接状態判定工程と、
を含む、電縫鋼管の溶接管理方法。 - 請求項4に記載の電縫鋼管の溶接管理方法を用いて、電縫鋼管を製造する方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2022095481A JP7616155B2 (ja) | 2022-06-14 | 2022-06-14 | 電縫鋼管の溶接管理装置、溶接管理システム、電縫鋼管の溶接管理方法、および電縫鋼管の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2022095481A JP7616155B2 (ja) | 2022-06-14 | 2022-06-14 | 電縫鋼管の溶接管理装置、溶接管理システム、電縫鋼管の溶接管理方法、および電縫鋼管の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2023182081A JP2023182081A (ja) | 2023-12-26 |
| JP7616155B2 true JP7616155B2 (ja) | 2025-01-17 |
Family
ID=89310160
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2022095481A Active JP7616155B2 (ja) | 2022-06-14 | 2022-06-14 | 電縫鋼管の溶接管理装置、溶接管理システム、電縫鋼管の溶接管理方法、および電縫鋼管の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7616155B2 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN119016933B (zh) * | 2024-10-30 | 2025-02-11 | 常州时进精密机械有限公司 | 自动化钢管加工生产线及工作方法 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013157422A1 (ja) | 2012-04-18 | 2013-10-24 | 新日鐵住金株式会社 | 電縫溶接操業管理装置、電縫溶接操業管理方法、及びコンピュータプログラム |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61140384A (ja) * | 1984-12-13 | 1986-06-27 | Nippon Steel Corp | 電縫溶接における溶接状況計測方法 |
| JPS62203680A (ja) * | 1985-11-22 | 1987-09-08 | Kawasaki Steel Corp | 溶接状況監視方法 |
| JPH02160184A (ja) * | 1988-12-14 | 1990-06-20 | Sumitomo Metal Ind Ltd | 電縫管の製造方法 |
| JPH1133621A (ja) * | 1997-07-22 | 1999-02-09 | Sumitomo Metal Ind Ltd | 溶接温度測定方法及び装置並びに溶接管製造方法及び装置 |
-
2022
- 2022-06-14 JP JP2022095481A patent/JP7616155B2/ja active Active
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013157422A1 (ja) | 2012-04-18 | 2013-10-24 | 新日鐵住金株式会社 | 電縫溶接操業管理装置、電縫溶接操業管理方法、及びコンピュータプログラム |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2023182081A (ja) | 2023-12-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2777859B1 (en) | Monitoring device, method, and program for seam welding, and storage medium | |
| KR101447793B1 (ko) | 고주파 저항 용접 및 유도 가열 용접의 조업 관리 장치, 조업 관리 방법 및 조업 관리 프로그램 | |
| CN104245216B (zh) | 电阻焊控制装置及电阻焊控制方法 | |
| KR20190049828A (ko) | 전봉 강관의 고주파 저항 용접 및 유도 가열 용접의 조업 감시 장치, 방법 및 프로그램 | |
| JP2018020356A (ja) | 電縫鋼管の溶接工程の溶接監視方法及び溶接監視装置 | |
| JP5332287B2 (ja) | 電縫溶接システム | |
| JP5125670B2 (ja) | 溶接品質に優れた電縫溶接管の製造方法。 | |
| JP7435930B1 (ja) | 電縫鋼管の溶接管理装置、電縫鋼管の溶接管理方法、電縫鋼管の製造方法および電縫鋼管の溶接管理システム | |
| JP2023182081A (ja) | 電縫鋼管の溶接管理装置、溶接管理システム、電縫鋼管の溶接管理方法、および電縫鋼管の製造方法 | |
| JP7508019B2 (ja) | 電縫鋼管の溶接管理装置、電縫鋼管の溶接管理方法、電縫鋼管の製造方法および電縫鋼管の溶接管理システム | |
| JP3423034B2 (ja) | 高周波電縫溶接工程における圧接量検出装置 | |
| JP6028765B2 (ja) | 電縫溶接の監視方法および監視装置 | |
| JP2026063690A (ja) | 電縫管の溶接管理装置、電縫管の溶接管理方法、電縫管の製造方法、および、電縫管の溶接管理システム | |
| JP7081718B2 (ja) | 電縫鋼管溶接監視方法、電縫鋼管製造方法、電縫鋼管溶接監視装置、及び電縫鋼管製造装置 | |
| JP2026063691A (ja) | 電縫管の溶接管理装置、電縫管の溶接管理方法、電縫管の製造方法、および、電縫管の溶接管理システム | |
| JP2803928B2 (ja) | 電縫溶接造管のスクイズ量計測演算方法および制御方法 | |
| JPS5825882A (ja) | 高周波溶接鋼管の溶接入熱制御方法 | |
| JP7119561B2 (ja) | 電縫溶接の監視方法、監視システム、及び監視プログラム | |
| Hasegawa et al. | Development of a New Optical Monitoring System of Welding Conditions for Producing HF-ERW Line Pipes With High Weld Seam Toughness: Advanced Welding Process of HF-ERW 2 | |
| JP2017225995A (ja) | 電縫鋼管の溶接監視装置及び溶接監視方法 | |
| JP2006088220A (ja) | 電縫鋼管の溶接方法 | |
| JPH02263581A (ja) | 電縫管の溶接方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20240126 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240827 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20240827 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20241008 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20241203 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20241216 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7616155 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |