JP7616242B2 - 方向性電磁鋼板の製造方法及び方向性電磁鋼板製造用圧延設備 - Google Patents
方向性電磁鋼板の製造方法及び方向性電磁鋼板製造用圧延設備 Download PDFInfo
- Publication number
- JP7616242B2 JP7616242B2 JP2022571896A JP2022571896A JP7616242B2 JP 7616242 B2 JP7616242 B2 JP 7616242B2 JP 2022571896 A JP2022571896 A JP 2022571896A JP 2022571896 A JP2022571896 A JP 2022571896A JP 7616242 B2 JP7616242 B2 JP 7616242B2
- Authority
- JP
- Japan
- Prior art keywords
- steel sheet
- annealing
- rolling
- cold rolling
- rolled
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B3/00—Rolling materials of special alloys so far as the composition of the alloy requires or permits special rolling methods or sequences ; Rolling of aluminium, copper, zinc or other non-ferrous metals
- B21B3/02—Rolling special iron alloys, e.g. stainless steel
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/18—Hardening; Quenching with or without subsequent tempering
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/26—Methods of annealing
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/001—Heat treatment of ferrous alloys containing Ni
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/002—Heat treatment of ferrous alloys containing Cr
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/004—Heat treatment of ferrous alloys containing Cr and Ni
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/005—Heat treatment of ferrous alloys containing Mn
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D6/00—Heat treatment of ferrous alloys
- C21D6/008—Heat treatment of ferrous alloys containing Si
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1216—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the working steps
- C21D8/1222—Hot rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1216—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the working steps
- C21D8/1233—Cold rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1244—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the heat treatment
- C21D8/1255—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the heat treatment with diffusion of elements, e.g. decarburising, nitriding
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1244—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the heat treatment
- C21D8/1261—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the heat treatment following hot rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1244—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the heat treatment
- C21D8/1266—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the heat treatment between cold rolling steps
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1244—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties characterised by the heat treatment
- C21D8/1272—Final recrystallisation annealing
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1277—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties involving a particular surface treatment
- C21D8/1283—Application of a separating or insulating coating
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/12—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties
- C21D8/1277—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of articles with special electromagnetic properties involving a particular surface treatment
- C21D8/1288—Application of a tension-inducing coating
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/46—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for sheet metals
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/001—Ferrous alloys, e.g. steel alloys containing N
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/002—Ferrous alloys, e.g. steel alloys containing In, Mg, or other elements not provided for in one single group C22C38/001 - C22C38/60
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/008—Ferrous alloys, e.g. steel alloys containing tin
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/02—Ferrous alloys, e.g. steel alloys containing silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/04—Ferrous alloys, e.g. steel alloys containing manganese
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/06—Ferrous alloys, e.g. steel alloys containing aluminium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/08—Ferrous alloys, e.g. steel alloys containing nickel
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/12—Ferrous alloys, e.g. steel alloys containing tungsten, tantalum, molybdenum, vanadium, or niobium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/16—Ferrous alloys, e.g. steel alloys containing copper
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/20—Ferrous alloys, e.g. steel alloys containing chromium with copper
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/22—Ferrous alloys, e.g. steel alloys containing chromium with molybdenum or tungsten
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/32—Ferrous alloys, e.g. steel alloys containing chromium with boron
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/34—Ferrous alloys, e.g. steel alloys containing chromium with more than 1.5% by weight of silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/42—Ferrous alloys, e.g. steel alloys containing chromium with nickel with copper
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/60—Ferrous alloys, e.g. steel alloys containing lead, selenium, tellurium, or antimony, or more than 0.04% by weight of sulfur
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F1/00—Magnets or magnetic bodies characterised by the magnetic materials therefor; Selection of materials for their magnetic properties
- H01F1/01—Magnets or magnetic bodies characterised by the magnetic materials therefor; Selection of materials for their magnetic properties of inorganic materials
- H01F1/03—Magnets or magnetic bodies characterised by the magnetic materials therefor; Selection of materials for their magnetic properties of inorganic materials characterised by their coercivity
- H01F1/12—Magnets or magnetic bodies characterised by the magnetic materials therefor; Selection of materials for their magnetic properties of inorganic materials characterised by their coercivity of soft-magnetic materials
- H01F1/14—Magnets or magnetic bodies characterised by the magnetic materials therefor; Selection of materials for their magnetic properties of inorganic materials characterised by their coercivity of soft-magnetic materials metals or alloys
- H01F1/147—Alloys characterised by their composition
- H01F1/14766—Fe-Si based alloys
- H01F1/14775—Fe-Si based alloys in the form of sheets
- H01F1/14783—Fe-Si based alloys in the form of sheets with insulating coating
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F1/00—Magnets or magnetic bodies characterised by the magnetic materials therefor; Selection of materials for their magnetic properties
- H01F1/01—Magnets or magnetic bodies characterised by the magnetic materials therefor; Selection of materials for their magnetic properties of inorganic materials
- H01F1/03—Magnets or magnetic bodies characterised by the magnetic materials therefor; Selection of materials for their magnetic properties of inorganic materials characterised by their coercivity
- H01F1/12—Magnets or magnetic bodies characterised by the magnetic materials therefor; Selection of materials for their magnetic properties of inorganic materials characterised by their coercivity of soft-magnetic materials
- H01F1/14—Magnets or magnetic bodies characterised by the magnetic materials therefor; Selection of materials for their magnetic properties of inorganic materials characterised by their coercivity of soft-magnetic materials metals or alloys
- H01F1/16—Magnets or magnetic bodies characterised by the magnetic materials therefor; Selection of materials for their magnetic properties of inorganic materials characterised by their coercivity of soft-magnetic materials metals or alloys in the form of sheets
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F41/00—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties
- H01F41/02—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties for manufacturing cores, coils, or magnets
- H01F41/0206—Manufacturing of magnetic cores by mechanical means
- H01F41/0233—Manufacturing of magnetic circuits made from sheets
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2201/00—Treatment for obtaining particular effects
- C21D2201/05—Grain orientation
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C2202/00—Physical properties
- C22C2202/02—Magnetic
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/20—Recycling
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Organic Chemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Electromagnetism (AREA)
- Manufacturing & Machinery (AREA)
- Power Engineering (AREA)
- Dispersion Chemistry (AREA)
- Manufacturing Of Steel Electrode Plates (AREA)
- Soft Magnetic Materials (AREA)
Description
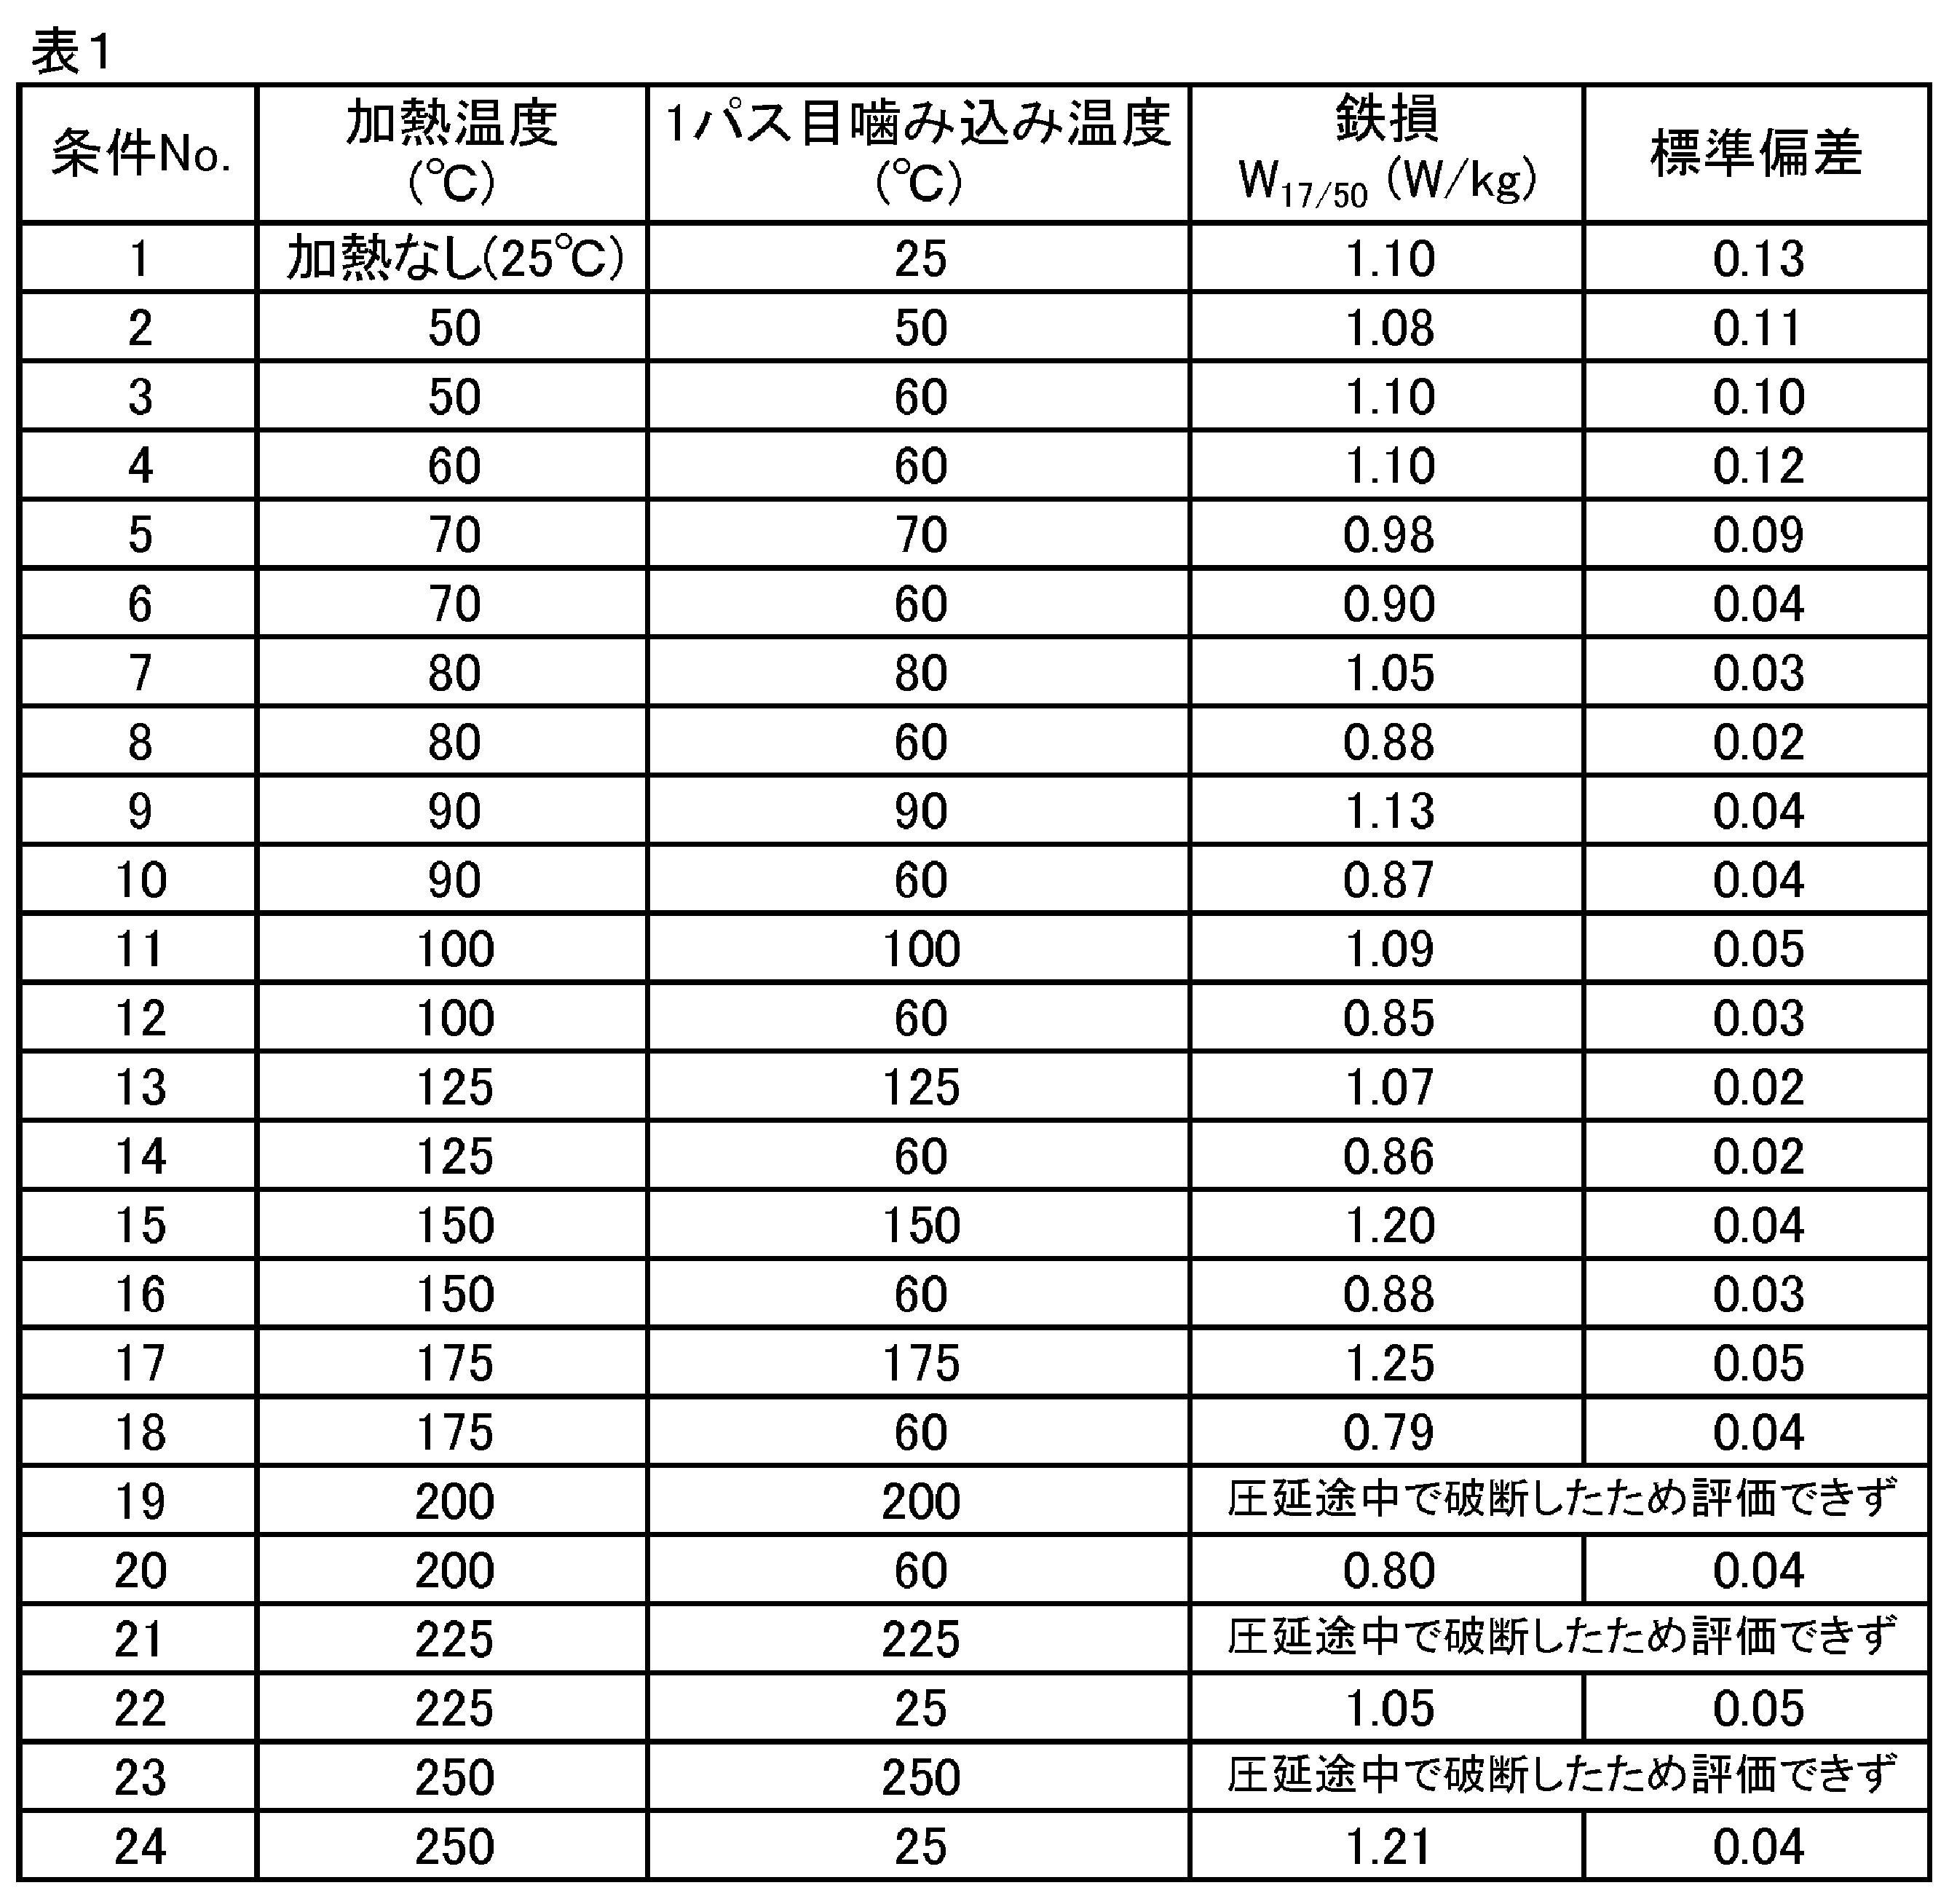
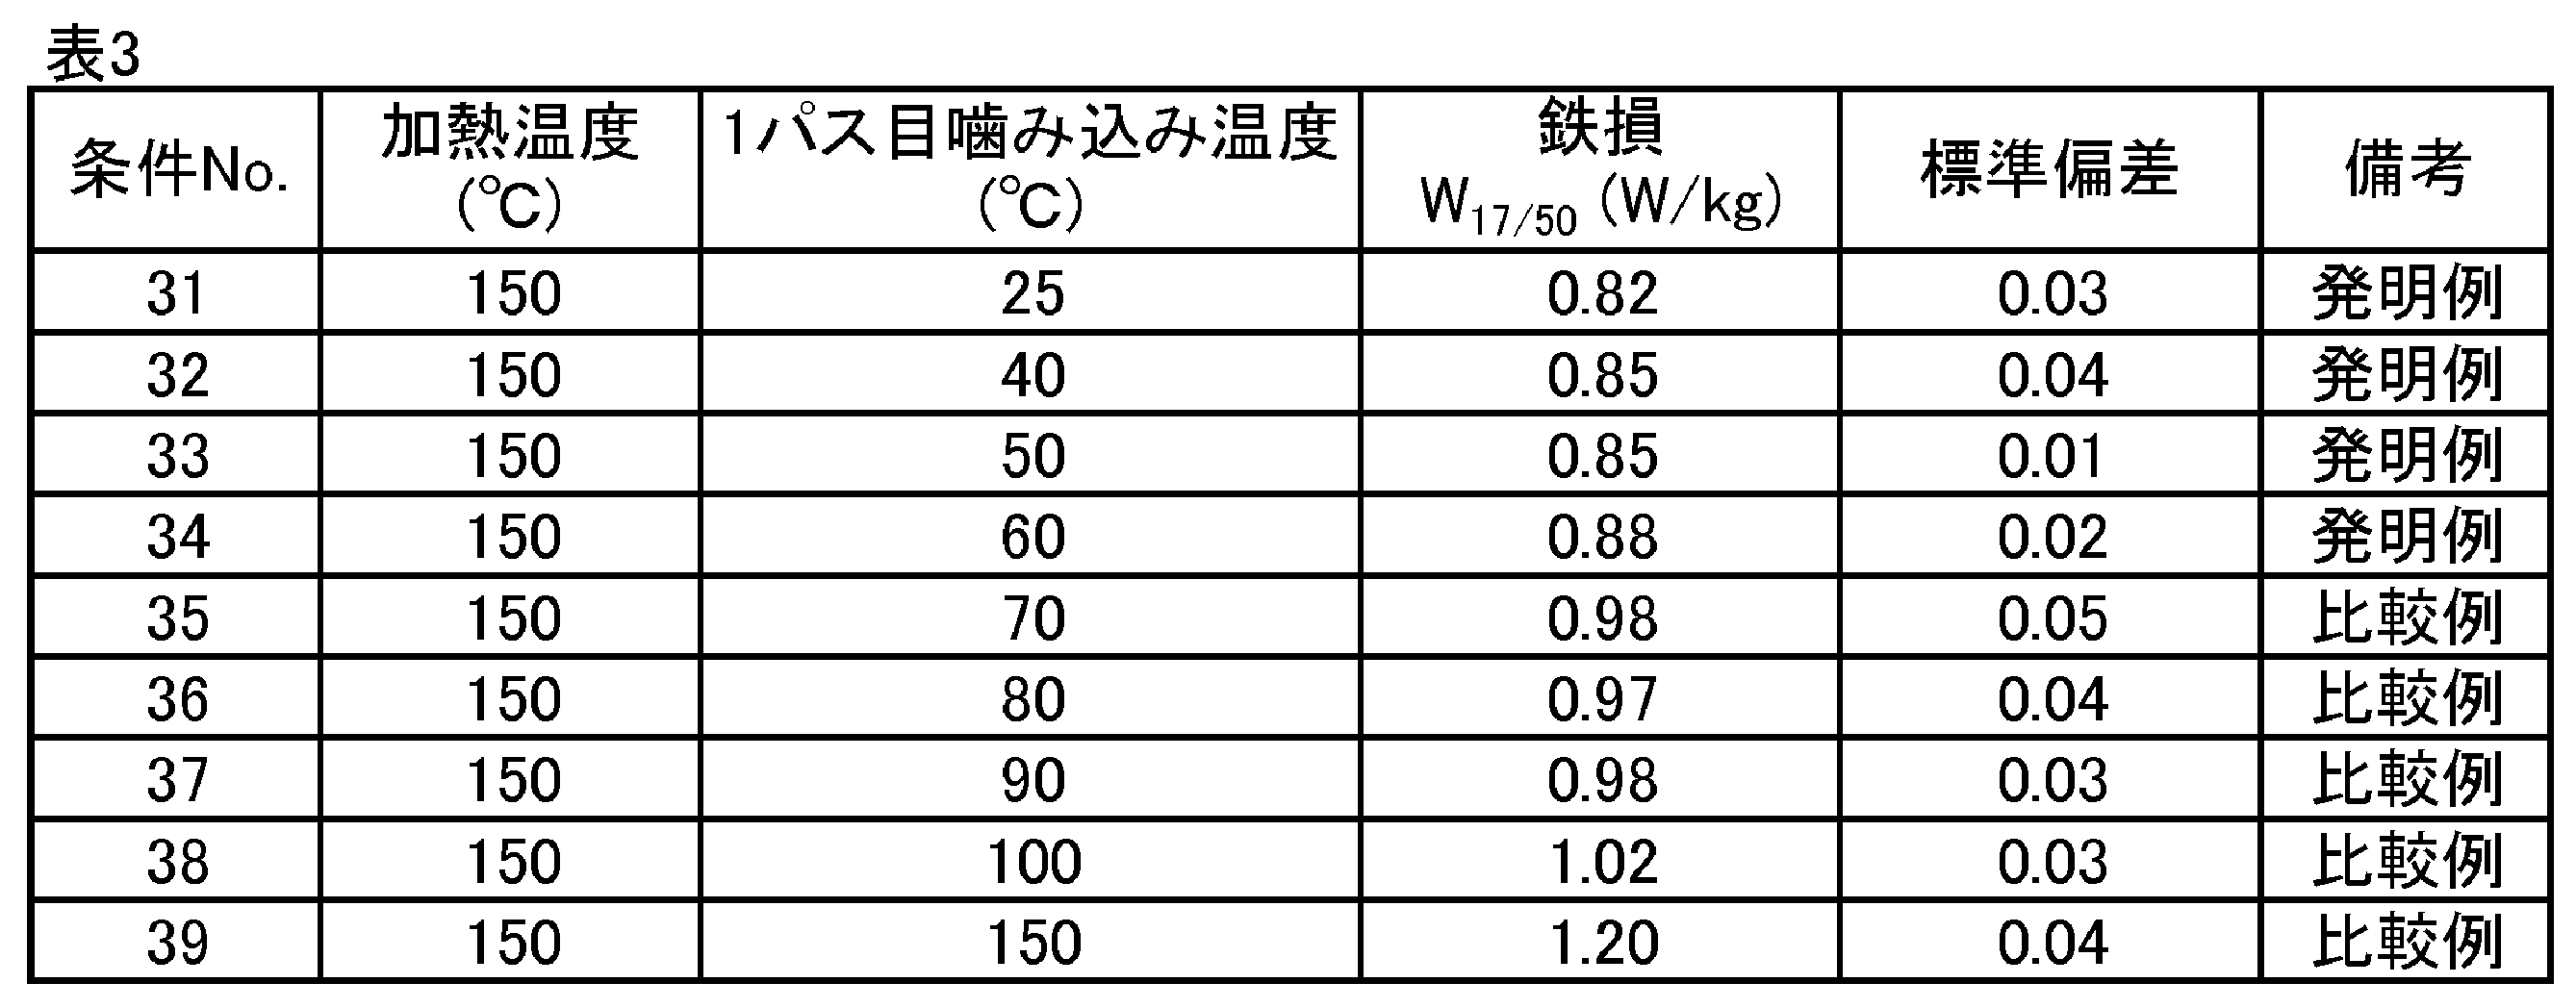
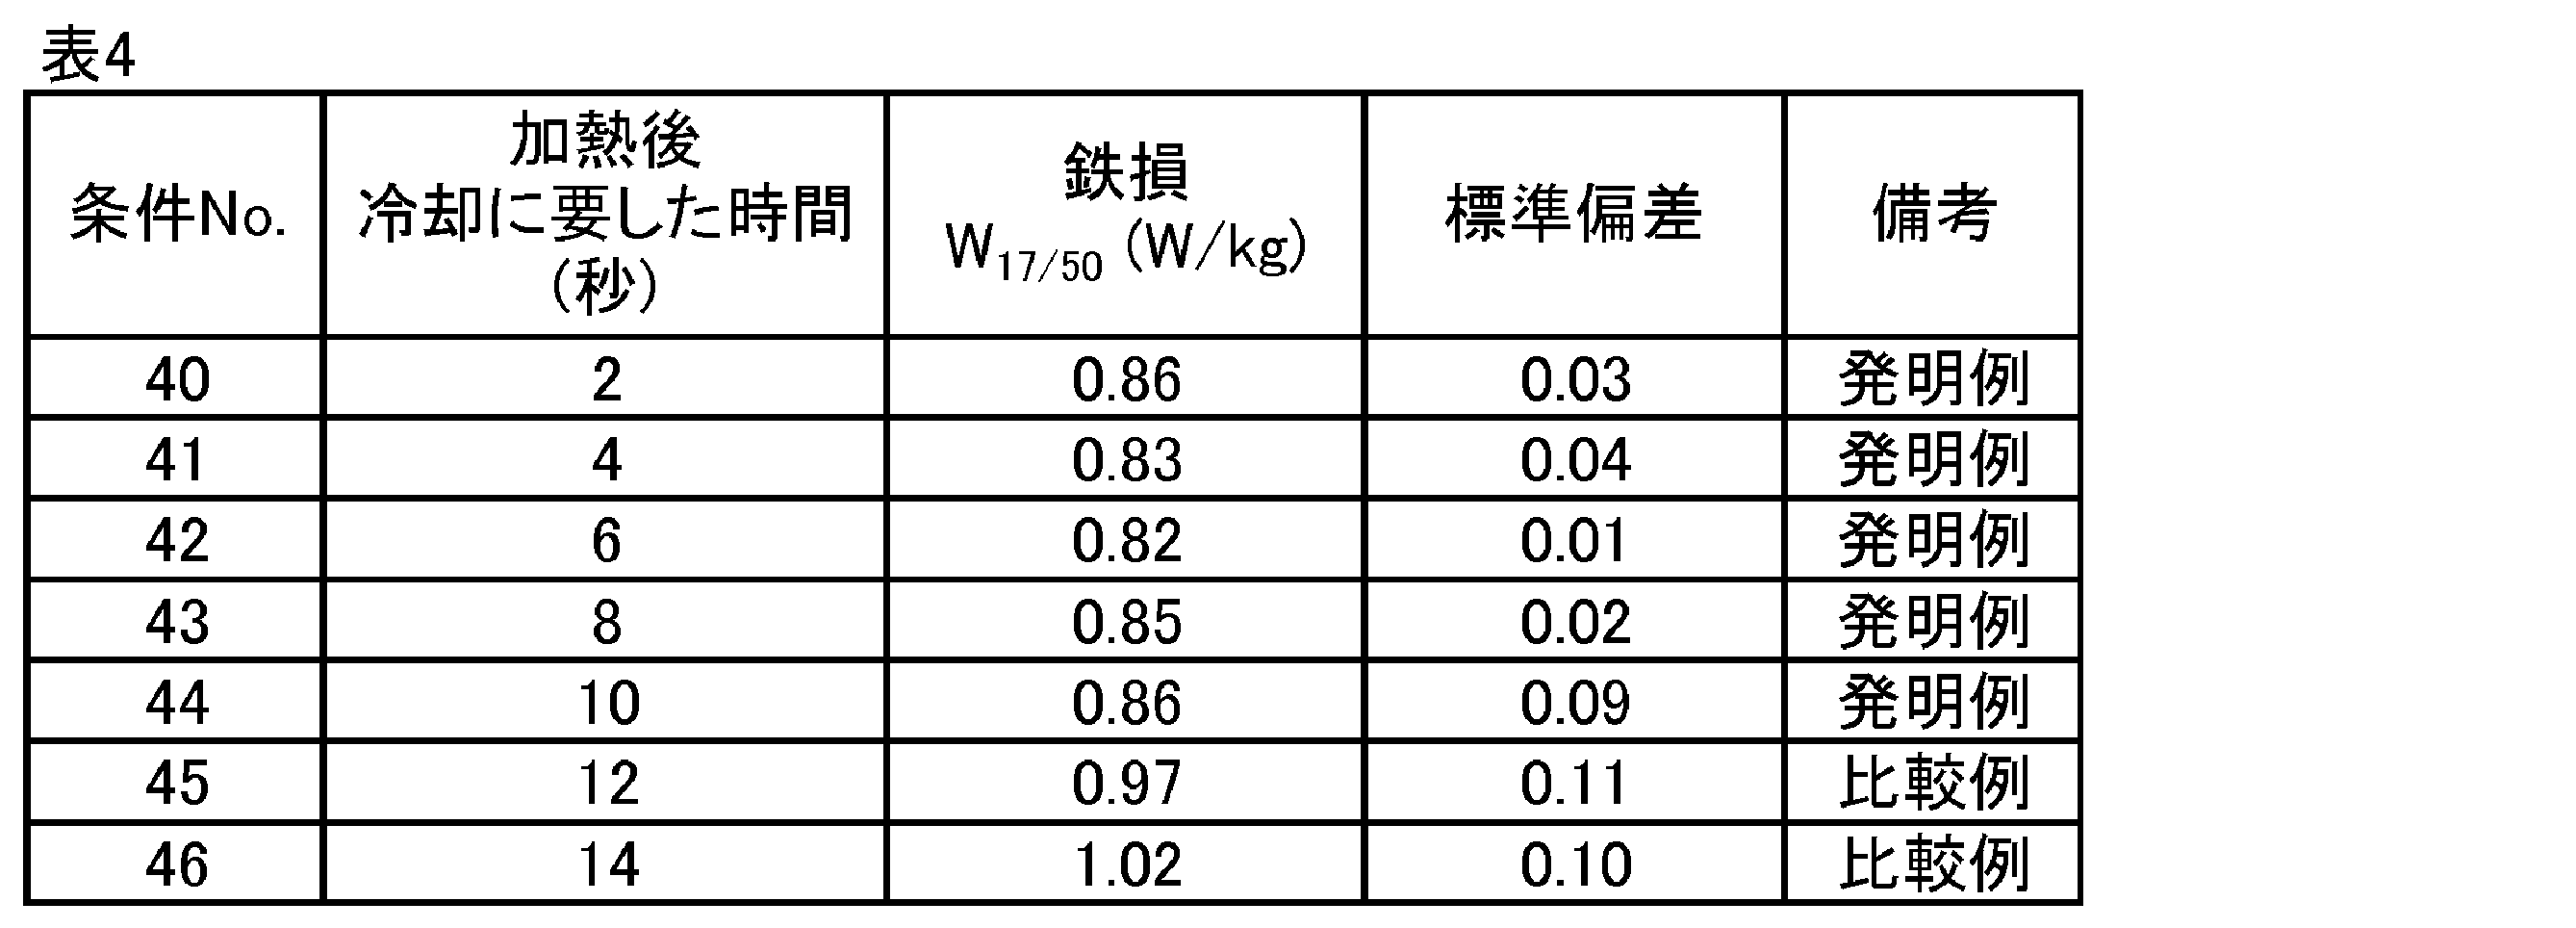
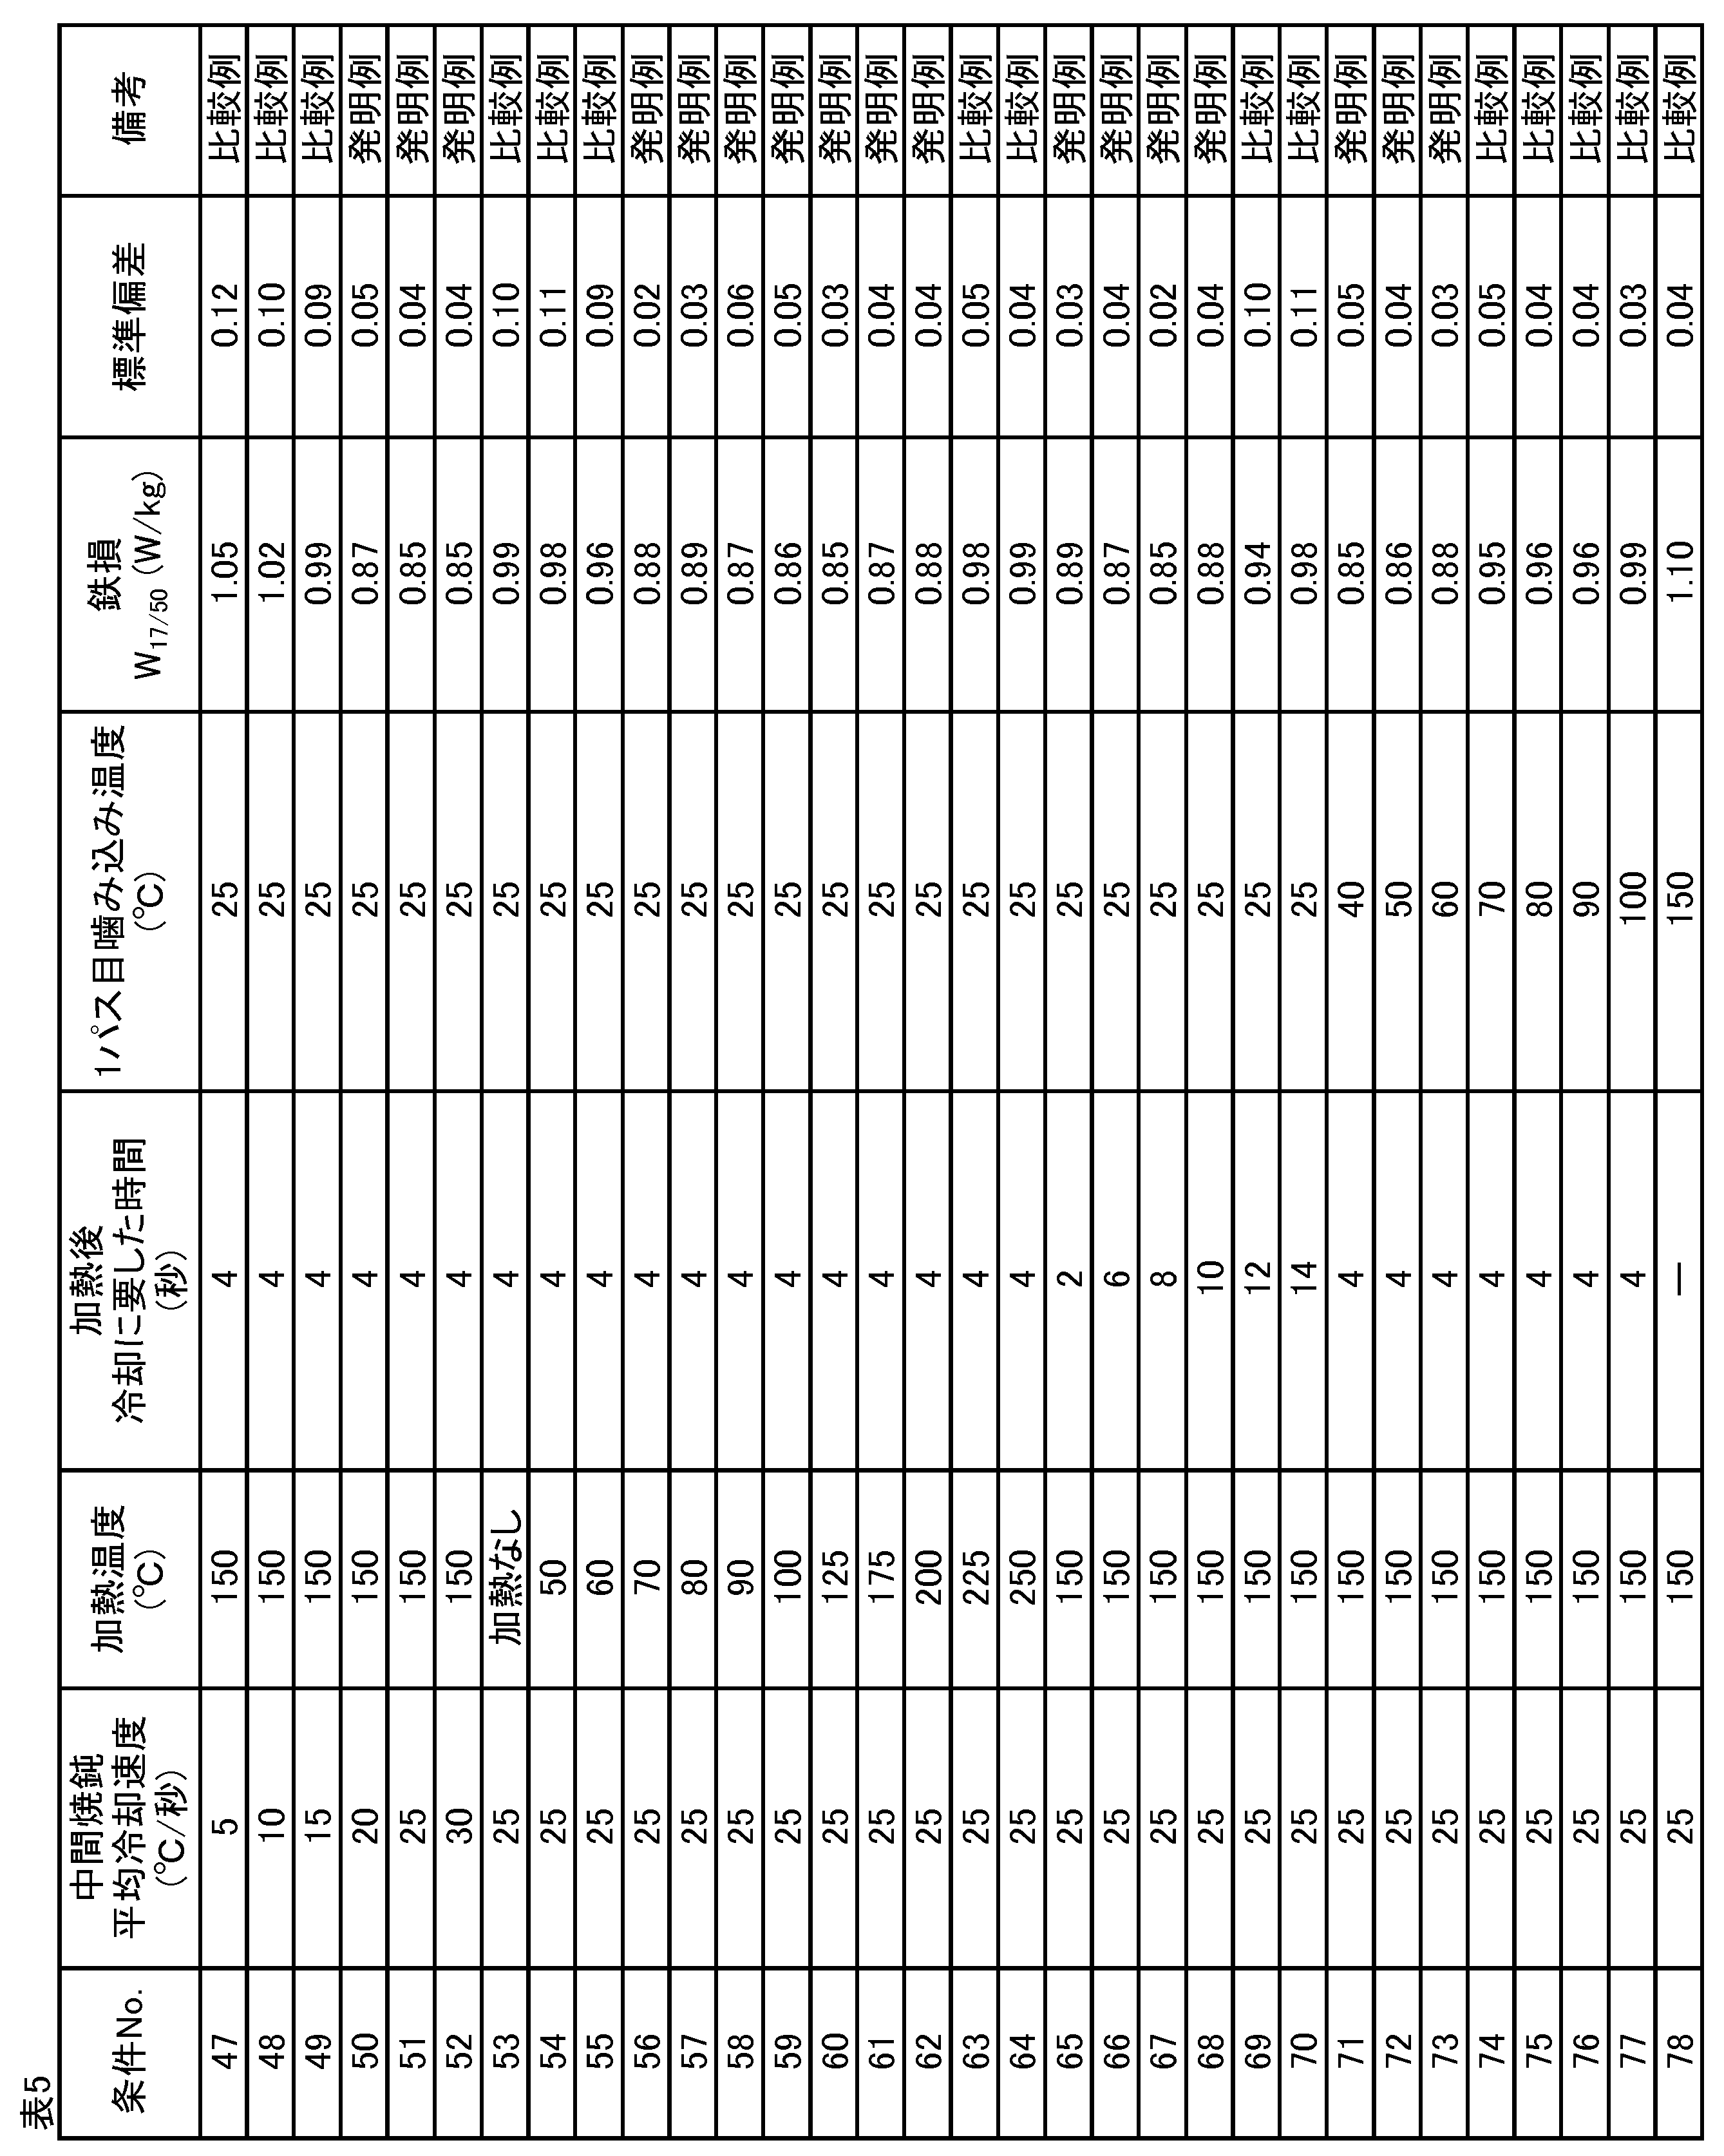
鉄損のばらつきが改善されたメカニズムとしては、冷間圧延時ペイオフリールから払い出され1パス目に噛み込むまでに鋼板を加熱することにより、加熱してから1パス目に噛み込まれるまでの時間は一定となり、加熱により析出した微細カーバイドの経時変化が抑制できたためと考えられる。また、加熱後1パス目に噛み込ませる前に鋼板温度を低温にした場合に低鉄損となるメカニズムについては、以下のように考えられる。一次再結晶Goss方位粒は圧延安定方位の一つである{111}<112>マトリクス組織内に導入された剪断帯から核生成すると考えられている。
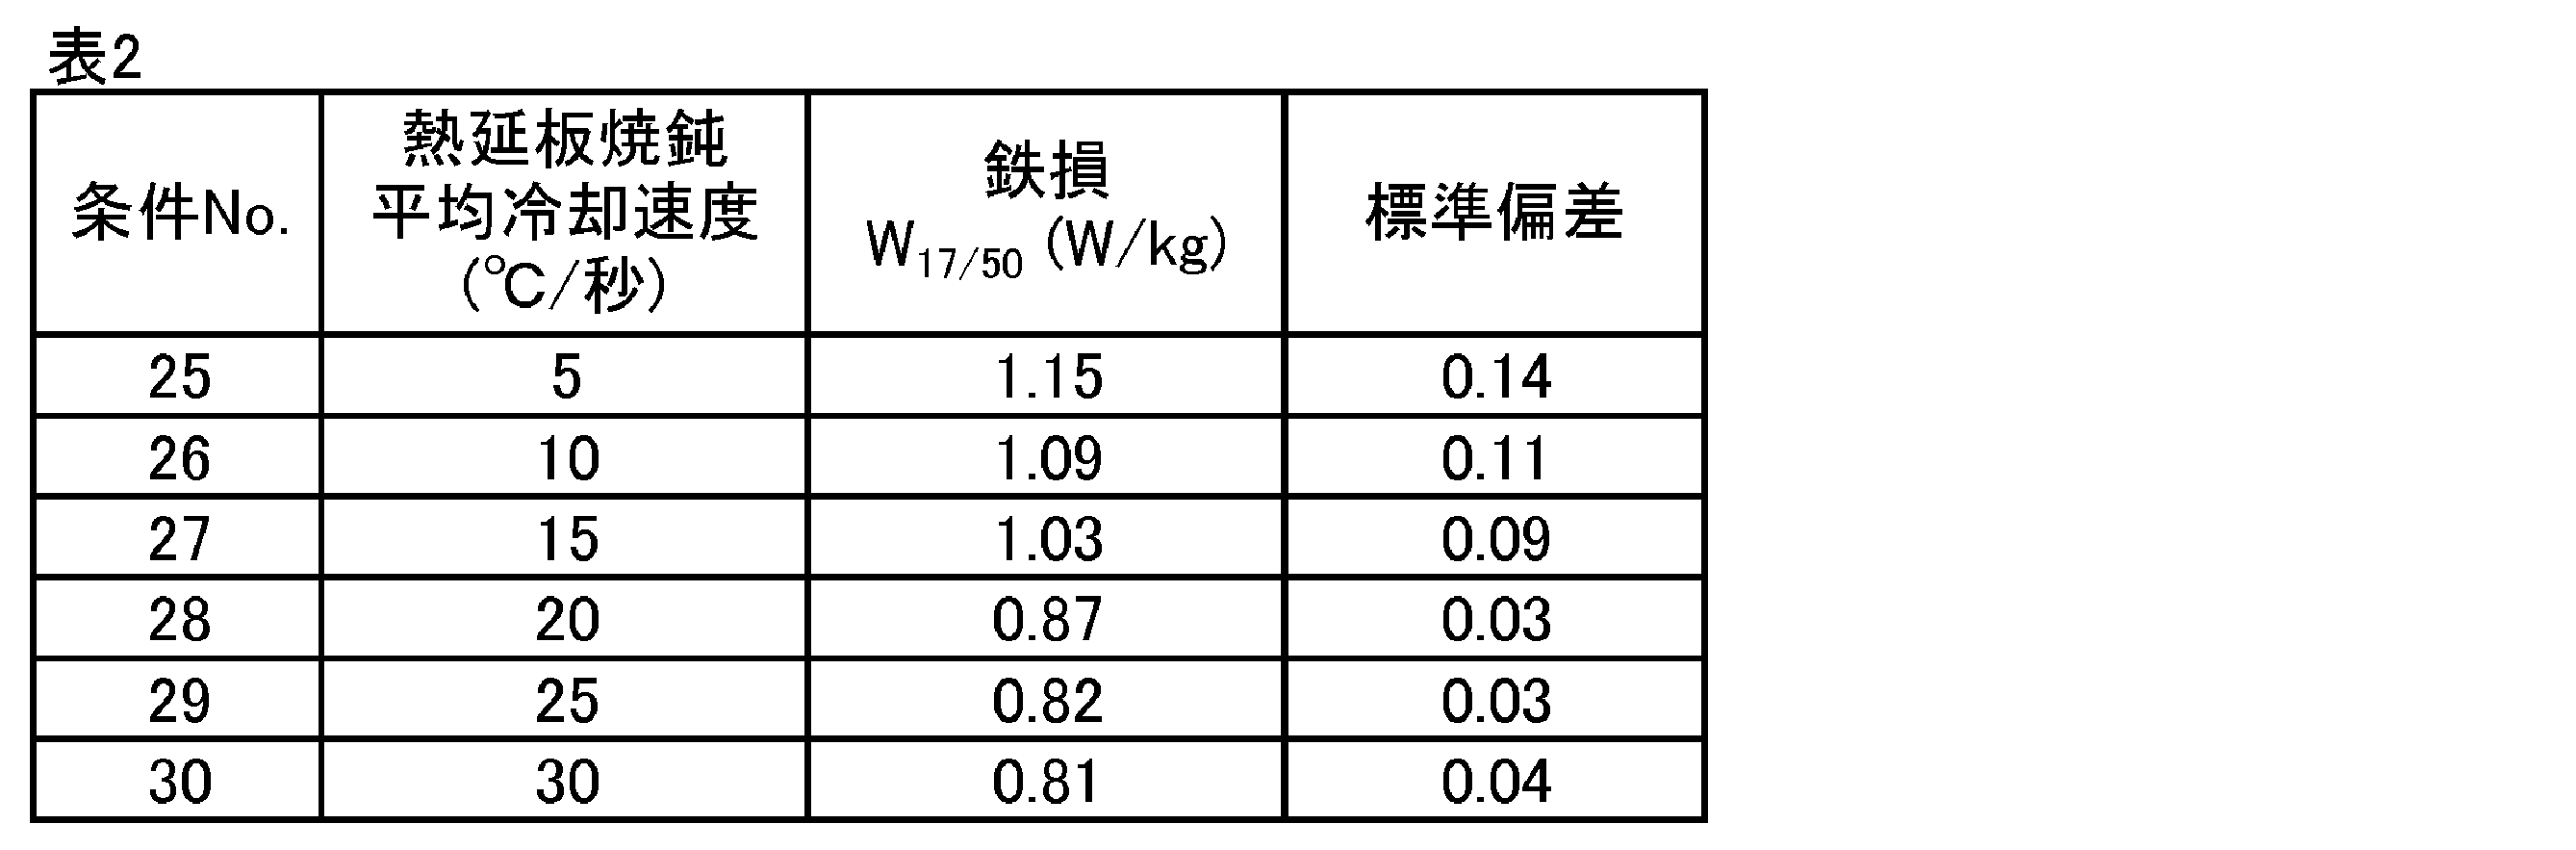
すなわち、前記実験で作製した熱延板に、1000℃×60秒の熱延板焼鈍を施し、次いで、800℃から350℃までの温度域を表2に示す種々の冷却速度で冷却した後、コイルに巻き取った。得られた熱延焼鈍板を、タンデム圧延機(ロール径300mm、スタンド数5)を用いて、1回のタンデム圧延にて0.20mmの板厚の冷延板とした。その際、圧延機のペイオフリールから1パス目の圧延スタンドの間に設置した鋼板加熱装置によって、鋼板を150℃まで加熱した。加熱後、5秒間で鋼板温度を室温(25℃)にしてから噛み込ませた。
これらの知見をもとにさらに検討を行い、本発明を完成させた。
[1]鋼素材を熱間圧延して熱延鋼板とし、前記熱延鋼板に1回又は中間焼鈍を挟む2回以上の冷間圧延を施して最終板厚を有する冷延板とし、次いで前記冷延板に脱炭焼鈍を施したのち二次再結晶焼鈍を施す、方向性電磁鋼板の製造方法であって、
前記1回又は2回以上の冷間圧延のうち、前記1回の場合は当該冷間圧延及び前記2回以上の場合は最終回の冷間圧延を最終冷延と定義し、前記最終冷延の直前に行う焼鈍を最終冷延前焼鈍と定義したとき、
前記最終冷延前焼鈍は、800℃以下350℃以上の温度域における平均冷却速度を20℃/s以上として行い、前記最終冷延は、タンデム圧延機を用いて、鋼板を70℃以上200℃以下の温度域に加熱した後10秒以内に60℃以下に冷却してから、前記タンデム圧延機の1パス目に導入する、方向性電磁鋼板の製造方法。
C:0.01~0.10%、
Si:2.0~4.5%、
Mn:0.01~0.50%、
Al:0.0100~0.0400%、
S:0.01~0.05%、
Se:0.01~0.05%、
S及びSeのいずれか1種又は2種の合計:0.01~0.05%、ならびに
N:0.0050~0.0120%
を含有し、残部がFe及び不可避的不純物の成分組成を有する、前記[1]に記載の方向性電磁鋼板の製造方法。
C:0.01~0.10%、
Si:2.0~4.5%、
Mn:0.01~0.50%、
Al:0.0100%未満、
S:0.0070%以下、
Se:0.0070%以下及び
N:0.0050%以下
を含有し、残部がFe及び不可避的不純物の成分組成を有する、前記[1]に記載の方向性電磁鋼板の製造方法。
Sb:0.005~0.500%、
Cu:0.01~1.50%、
P:0.005~0.500%、
Cr:0.01~1.50%、
Ni:0.005~1.500%、
Sn:0.01~0.50%、
Nb:0.0005~0.0100%、
Mo:0.01~0.50%、
B:0.0010~0.0070%及び
Bi:0.0005~0.0500%
からなる群より選ばれる1種又は2種以上を含有する、前記[2]又は[3]に記載の方向性電磁鋼板の製造方法。
<鋼素材>
本発明の製造方法における鋼素材としては、スラブの他、ブルームやビレットを使用することができる。例えば、鋼スラブは、公知の製造方法によって製造されたものを用いることができる。鋼素材の製造方法としては、例えば製鋼-連続鋳造、造塊-分塊圧延法等が挙げられる。製鋼においては、転炉や電気炉等で得た溶鋼を真空脱ガス等の二次精錬を経て所望の成分組成とすることができる。
Cは、微細カーバイドを析出させることで、一次再結晶集合組織を改善するのに寄与する元素である。0.10%超では、脱炭焼鈍により、磁気時効の起こらない0.0050%以下に低減することが困難になる、おそれがある。一方、0.01%未満では、微細カーバイドの析出量が不足し、集合組織改善効果が不十分になる、おそれがある。そのため、C含有量は0.01~0.10%とすることが好ましい。より好ましくは0.01~0.08%である。
Siは、鋼の電気抵抗を高め、鉄損を改善するのに有効な元素である。Siの含有量が4.5%超では、加工性が著しく低下するため、圧延して製造することが困難になる、おそれがある。一方、2.0%未満では、十分な鉄損低減効果が得難くなる、おそれがある。そのため、Si含有量は2.0~4.5%とすることが好ましい。より好ましくは、2.5~4.5%である。
Mnは、熱間加工性を改善するために必要な元素である。Mn含有量が0.50%超では、一次再結晶集合組織が劣化し、Goss方位が高度に集積した二次再結晶粒を得るのが困難になる、おそれがある。一方、0.01%未満では、十分な熱延加工性を得るのが困難になる、おそれがある。そのため、Mn含有量は0.01~0.50%とすることが好ましい。より好ましくは0.03~0.50%である。
鋼素材の成分組成における上記した成分以外の残部は、Fe及び不可避的不純物である。
本発明の製造方法は、例えば鋼スラブを、熱間圧延して熱延板とする。鋼スラブは、加熱してから熱間圧延に供することができる。その際の加熱温度は、熱間圧延性を確保する観点から1050℃程度以上とするのが好ましい。加熱温度の上限は特に限定されないが、1450℃超の温度は、鋼の融点に近く、スラブの形状を保つのが困難であるため、1450℃以下とすることが好ましい。
それ以外の熱間圧延条件は特に限定されず、公知の条件を適用することができる。

Claims (5)
- 質量%で、
C:0.01~0.10%、
Si:2.0~4.5%、
Mn:0.01~0.50%、
Al:0.0100~0.0400%、
S及びSeのいずれか1種又は2種の合計:0.01~0.05%、ならびに
N:0.0050~0.0120%
を含有し、残部がFe及び不可避的不純物の成分組成を有する鋼素材を熱間圧延して熱延鋼板とし、前記熱延鋼板に1回又は中間焼鈍を挟む2回以上の冷間圧延を施して最終板厚を有する冷延板とし、次いで前記冷延板に脱炭焼鈍を施したのち二次再結晶焼鈍を施す、方向性電磁鋼板の製造方法であって、
前記1回又は2回以上の冷間圧延のうち、前記1回の場合は当該冷間圧延及び前記2回以上の場合は最終回の冷間圧延を最終冷延と定義し、前記最終冷延の直前に行う焼鈍を最終冷延前焼鈍と定義したとき、
前記最終冷延前焼鈍は、800℃以下350℃以上の温度域における平均冷却速度を20℃/s以上として行い、前記最終冷延は、タンデム圧延機を用いて、鋼板を70℃以上200℃以下の温度域に加熱した後10秒以内に60℃以下に冷却してから、前記タンデム圧延機の1パス目に導入する、方向性電磁鋼板の製造方法。 - 質量%で、
C:0.01~0.10%、
Si:2.0~4.5%、
Mn:0.01~0.50%、
Al:0.0100%未満、
S:0.0070%以下、
Se:0.0070%以下及び
N:0.0050%以下
を含有し、残部がFe及び不可避的不純物の成分組成を有する鋼素材を熱間圧延して熱延鋼板とし、前記熱延鋼板に1回又は中間焼鈍を挟む2回以上の冷間圧延を施して最終板厚を有する冷延板とし、次いで前記冷延板に脱炭焼鈍を施したのち二次再結晶焼鈍を施す、方向性電磁鋼板の製造方法であって、
前記1回又は2回以上の冷間圧延のうち、前記1回の場合は当該冷間圧延及び前記2回以上の場合は最終回の冷間圧延を最終冷延と定義し、前記最終冷延の直前に行う焼鈍を最終冷延前焼鈍と定義したとき、
前記最終冷延前焼鈍は、800℃以下350℃以上の温度域における平均冷却速度を20℃/s以上として行い、前記最終冷延は、タンデム圧延機を用いて、鋼板を70℃以上200℃以下の温度域に加熱した後10秒以内に60℃以下に冷却してから、前記タンデム圧延機の1パス目に導入する、方向性電磁鋼板の製造方法。 - 前記鋼素材は、さらに、質量%で、
Sb:0.005~0.500%、
Cu:0.01~1.50%、
P:0.005~0.500%、
Cr:0.01~1.50%、
Ni:0.005~1.500%、
Sn:0.01~0.50%、
Nb:0.0005~0.0100%、
Mo:0.01~0.50%、
B:0.0010~0.0070%及び
Bi:0.0005~0.0500%
からなる群より選ばれる1種又は2種以上を含有する、請求項1又は2に記載の方向性電磁鋼板の製造方法。 - 請求項1又は2に記載の方向性電磁鋼板の製造方法に適用される方向性電磁鋼板製造用圧延設備であって、方向性電磁鋼板の製造ライン上に配置したタンデム圧延機と、前記タンデム圧延機の第1スタンドの入側にて前記製造ラインの上流側から順に配置した加熱装置及び冷却装置と、を有する、方向性電磁鋼板製造用圧延設備。
- 請求項3に記載の方向性電磁鋼板の製造方法に適用される方向性電磁鋼板製造用圧延設備であって、方向性電磁鋼板の製造ライン上に配置したタンデム圧延機と、前記タンデム圧延機の第1スタンドの入側にて前記製造ラインの上流側から順に配置した加熱装置及び冷却装置と、を有する、方向性電磁鋼板製造用圧延設備。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021109709 | 2021-06-30 | ||
| JP2021109709 | 2021-06-30 | ||
| PCT/JP2022/026423 WO2023277170A1 (ja) | 2021-06-30 | 2022-06-30 | 方向性電磁鋼板の製造方法及び方向性電磁鋼板製造用圧延設備 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPWO2023277170A1 JPWO2023277170A1 (ja) | 2023-01-05 |
| JP7616242B2 true JP7616242B2 (ja) | 2025-01-17 |
Family
ID=84692755
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2022571896A Active JP7616242B2 (ja) | 2021-06-30 | 2022-06-30 | 方向性電磁鋼板の製造方法及び方向性電磁鋼板製造用圧延設備 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20240279763A1 (ja) |
| EP (1) | EP4357468A4 (ja) |
| JP (1) | JP7616242B2 (ja) |
| KR (1) | KR20240011759A (ja) |
| CN (1) | CN117545862A (ja) |
| WO (1) | WO2023277170A1 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2022163723A1 (ja) * | 2021-01-28 | 2022-08-04 | Jfeスチール株式会社 | 方向性電磁鋼板の製造方法および電磁鋼板製造用圧延設備 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020067236A1 (ja) | 2018-09-28 | 2020-04-02 | Jfeスチール株式会社 | 方向性電磁鋼板の製造方法および冷間圧延設備 |
| JP2020116587A (ja) | 2019-01-21 | 2020-08-06 | 日本製鉄株式会社 | 圧延設備及び圧延方法 |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2867557A (en) * | 1956-08-02 | 1959-01-06 | Allegheny Ludlum Steel | Method of producing silicon steel strip |
| BE789262A (fr) | 1971-09-27 | 1973-01-15 | Nippon Steel Corp | Procede de formation d'un film isolant sur un feuillard d'acierau silicium oriente |
| JPS5413846B2 (ja) | 1973-06-18 | 1979-06-02 | ||
| JPS5652117B2 (ja) | 1973-11-17 | 1981-12-10 | ||
| JPS5844744B2 (ja) | 1979-11-22 | 1983-10-05 | 川崎製鉄株式会社 | 方向性珪素鋼板にクロム酸化物を含まない張力付加型の上塗り絶縁被膜を形成する方法 |
| JPS6115919A (ja) * | 1984-06-29 | 1986-01-24 | Kawasaki Steel Corp | けい素鋼板の冷間圧延方法 |
| EP0426869B1 (en) * | 1989-05-08 | 1998-08-12 | Kawasaki Steel Corporation | Process for manufacturing unidirectional silicon steel sheet excellent in magnetic properties |
| JP2773948B2 (ja) * | 1990-03-02 | 1998-07-09 | 川崎製鉄株式会社 | 磁気特性および表面性状に優れた方向性けい素鋼板の製造方法 |
| JP3160281B2 (ja) * | 1990-09-10 | 2001-04-25 | 川崎製鉄株式会社 | 磁気特性の優れた方向性けい素鋼板の製造方法 |
| JPH0615307A (ja) * | 1992-06-29 | 1994-01-25 | Kawasaki Steel Corp | 冷間圧延用ステンレス予備処理鋼帯の製造方法及び装置 |
| JPH08253816A (ja) | 1995-03-15 | 1996-10-01 | Nippon Steel Corp | 超高磁束密度一方向性電磁鋼板の製造方法 |
| JP4568875B2 (ja) * | 2004-03-16 | 2010-10-27 | Jfeスチール株式会社 | 磁気特性に優れた方向性電磁鋼板の製造方法 |
| JP5037796B2 (ja) * | 2005-04-15 | 2012-10-03 | Jfeスチール株式会社 | 方向性電磁鋼板の製造方法 |
| JP5691231B2 (ja) * | 2010-04-16 | 2015-04-01 | Jfeスチール株式会社 | 冷間圧延方法 |
| JP5672273B2 (ja) * | 2012-07-26 | 2015-02-18 | Jfeスチール株式会社 | 方向性電磁鋼板の製造方法 |
| JP5737483B2 (ja) * | 2013-02-28 | 2015-06-17 | Jfeスチール株式会社 | 方向性電磁鋼板の製造方法 |
| US9978489B2 (en) * | 2013-09-26 | 2018-05-22 | Jfe Steel Corporation | Method of producing grain oriented electrical steel sheet |
| KR102140991B1 (ko) * | 2016-03-09 | 2020-08-04 | 제이에프이 스틸 가부시키가이샤 | 방향성 전자 강판의 제조 방법 |
| JP7028215B2 (ja) * | 2019-03-28 | 2022-03-02 | Jfeスチール株式会社 | 方向性電磁鋼板の製造方法 |
| WO2022163723A1 (ja) * | 2021-01-28 | 2022-08-04 | Jfeスチール株式会社 | 方向性電磁鋼板の製造方法および電磁鋼板製造用圧延設備 |
-
2022
- 2022-06-30 CN CN202280043370.6A patent/CN117545862A/zh active Pending
- 2022-06-30 WO PCT/JP2022/026423 patent/WO2023277170A1/ja not_active Ceased
- 2022-06-30 EP EP22833316.7A patent/EP4357468A4/en active Pending
- 2022-06-30 KR KR1020237043863A patent/KR20240011759A/ko active Pending
- 2022-06-30 US US18/570,067 patent/US20240279763A1/en active Pending
- 2022-06-30 JP JP2022571896A patent/JP7616242B2/ja active Active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020067236A1 (ja) | 2018-09-28 | 2020-04-02 | Jfeスチール株式会社 | 方向性電磁鋼板の製造方法および冷間圧延設備 |
| JP2020116587A (ja) | 2019-01-21 | 2020-08-06 | 日本製鉄株式会社 | 圧延設備及び圧延方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20240279763A1 (en) | 2024-08-22 |
| EP4357468A4 (en) | 2025-07-23 |
| KR20240011759A (ko) | 2024-01-26 |
| JPWO2023277170A1 (ja) | 2023-01-05 |
| WO2023277170A1 (ja) | 2023-01-05 |
| CN117545862A (zh) | 2024-02-09 |
| EP4357468A1 (en) | 2024-04-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102686751B (zh) | 制造晶粒取向电工钢带材的方法及由此制得的晶粒取向电工钢 | |
| JP7392849B2 (ja) | 方向性電磁鋼板の製造方法および電磁鋼板製造用圧延設備 | |
| CN104136636B (zh) | 用于制备具有高水平冷轧收缩率的晶粒取向的磁性片材的方法 | |
| JP7028215B2 (ja) | 方向性電磁鋼板の製造方法 | |
| JP6721135B1 (ja) | 方向性電磁鋼板の製造方法および冷間圧延設備 | |
| JP7824520B2 (ja) | 方向性電磁鋼板の製造方法 | |
| JP6292146B2 (ja) | 方向性電磁鋼板の製造方法 | |
| JP2020056105A (ja) | 方向性電磁鋼板の製造方法 | |
| EP4159336A1 (en) | Grain-oriented electromagnetic steel sheet production method and equipment line | |
| WO2023277170A1 (ja) | 方向性電磁鋼板の製造方法及び方向性電磁鋼板製造用圧延設備 | |
| JP7616243B2 (ja) | 方向性電磁鋼板の製造方法及び方向性電磁鋼板製造用圧延設備 | |
| WO2024053627A1 (ja) | 方向性電磁鋼板の製造方法および誘導加熱装置 | |
| KR102921681B1 (ko) | 방향성 전기 강판의 제조 방법 | |
| JP7652102B2 (ja) | 方向性電磁鋼板の製造方法 | |
| JP7782683B2 (ja) | 方向性電磁鋼板の製造方法および誘導加熱装置 | |
| EP4729640A1 (en) | Method for producing grain-oriented electrical steel sheet, and induction heating device | |
| WO2024204818A1 (ja) | 方向性電磁鋼板の製造方法、方向性電磁鋼板の製造設備列、及び方向性電磁鋼板用熱延板 | |
| JPH02282422A (ja) | 高磁束密度薄手一方向性電磁鋼板の製造方法 | |
| JPH06240359A (ja) | 磁束密度が高く、鉄損の低い無方向性電磁鋼板の製造方法 | |
| JPH0551641A (ja) | 低鉄損方向性けい素鋼板の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20221122 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240109 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240308 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20240625 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240919 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20240930 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20241203 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20241216 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7616242 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |