JP7618418B2 - シート材をダンベル形状に裁断する裁断装置と裁断方法 - Google Patents
シート材をダンベル形状に裁断する裁断装置と裁断方法 Download PDFInfo
- Publication number
- JP7618418B2 JP7618418B2 JP2020174986A JP2020174986A JP7618418B2 JP 7618418 B2 JP7618418 B2 JP 7618418B2 JP 2020174986 A JP2020174986 A JP 2020174986A JP 2020174986 A JP2020174986 A JP 2020174986A JP 7618418 B2 JP7618418 B2 JP 7618418B2
- Authority
- JP
- Japan
- Prior art keywords
- blade
- cutting
- sheet material
- punching blade
- pusher
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000005520 cutting process Methods 0.000 title claims description 352
- 239000000463 material Substances 0.000 title claims description 267
- 238000000034 method Methods 0.000 title claims description 20
- 238000004080 punching Methods 0.000 claims description 268
- 238000012360 testing method Methods 0.000 claims description 187
- 230000002093 peripheral effect Effects 0.000 claims description 98
- 238000003825 pressing Methods 0.000 claims description 67
- 238000012937 correction Methods 0.000 claims description 34
- 230000007246 mechanism Effects 0.000 claims description 18
- 239000004033 plastic Substances 0.000 description 18
- 229920003023 plastic Polymers 0.000 description 18
- 239000002184 metal Substances 0.000 description 12
- 229920001971 elastomer Polymers 0.000 description 9
- 238000009864 tensile test Methods 0.000 description 6
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 4
- 229910052799 carbon Inorganic materials 0.000 description 4
- 238000009863 impact test Methods 0.000 description 4
- 239000004677 Nylon Substances 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 3
- 238000013459 approach Methods 0.000 description 3
- 239000000806 elastomer Substances 0.000 description 3
- 229920001778 nylon Polymers 0.000 description 3
- 239000010959 steel Substances 0.000 description 3
- 229910000975 Carbon steel Inorganic materials 0.000 description 2
- 239000010962 carbon steel Substances 0.000 description 2
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 238000003780 insertion Methods 0.000 description 2
- 230000037431 insertion Effects 0.000 description 2
- 238000005498 polishing Methods 0.000 description 2
- 238000004904 shortening Methods 0.000 description 2
- 229910001369 Brass Inorganic materials 0.000 description 1
- 229910000760 Hardened steel Inorganic materials 0.000 description 1
- 239000010951 brass Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 229920006351 engineering plastic Polymers 0.000 description 1
- 238000007373 indentation Methods 0.000 description 1
- 238000010030 laminating Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 239000002985 plastic film Substances 0.000 description 1
- 230000008961 swelling Effects 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
- 230000002087 whitening effect Effects 0.000 description 1
Images




Landscapes
- Details Of Cutting Devices (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Description
特許文献1に記載する裁断装置は、公開公報の[解決手段]に以下の構造として記載されている。
基台上に前後にスライド移動可能に配設されたスライドベースと、スライドベース上に水平回転可能に配設された回転ベースと、回転ベースの上にシート材を固定保持するクランプ機構と、回転ベースの上方に位置して基台に取り付けられ、シート材の打ち抜き加工を行うカッター装置とから試験片打ち抜き装置が構成される。カッター装置は、基台に固定されて下方に伸縮可能なシリンダロッドを有する昇降シリンダと、シリンダロッドの下端部に長手方向に延びて取り付けられた薄刃状の打ち抜き刃物とを有する。
(A)打ち抜き刃物には、先端部にはダンベル形状の刃先を有し、下端部の外周面に外側刃面を設けてなる片刃の刃物で、片刃の内周面には、シート材の裁断方向を修正する修正刃面を有し、外側刃面と修正刃面との先端縁にはシート材をダンベル形状に打ち抜く刃先を有し、打ち抜き刃物の筒状内周面と刃先の間隔(L2)が、筒状外周面と刃先との間隔(L1)の1/4以下であって、片刃の刃先を、筒状内周面から外側に偏在させてなる刃物を使用する。
(B)シート材の表面を押圧プレートでプレスして前記打ち抜き刃物で裁断する。
(C)筒状である打ち抜き刃物の内側において、シート材の表面を平面プッシャーの押圧面でプレスして裁断する。
(D)打ち抜き刃物と平面プッシャーを、打ち抜き刃物を往復運動させる上下台で弾性体を介して往復運動してシート材を押圧する。
(E)平面プッシャーは、ダンベル形状の筒状である打ち抜き刃物の横幅よりも小さい横幅であって、打ち抜き刃物の内周面との間にスリット隙間を設けて、打ち抜き刃物の内側を往復運動させる。
(F)平面プッシャーは、打ち抜き刃物がシート材を裁断しない非裁断位置において、打ち抜き刃物の刃先から突出する位置に押圧面を配置して、打ち抜き刃物がシート材を裁断する状態では、平面プッシャーで打ち抜き刃物の内側をプレスして裁断する。
さらに以下に示す実施形態は、本発明の技術思想を具体例を示するものであって、本発明を以下に限定するものではない。また、以下に記載されている構成部品の寸法、材質、形状、その相対的配置等は、特定的な記載がない限り、本発明の範囲をそれのみに限定する趣旨ではなく、例示することを意図したものである。また、一の実施の形態、実施例において説明する内容は、他の実施の形態、実施例にも適用可能である。また、図面が示す部材の大きさや位置関係等は、説明を明確にするため、誇張していることがある。
図1に示すシート材をダンベル形状の試験片に裁断する裁断装置100は、裁断して試験片とするシート材6を載せて裁断する裁断面50を有する受け台5と、裁断面50に向かって往復運動して、裁断面50のシート材6を、ダンベル形状の試験片に裁断する筒状の打ち抜き刃物1と、打ち抜き刃物1を、受け台5の表面に直交する方向に往復運動させる駆動機構4とを備える。
受け台5は金属製で、上面に設けている裁断面50を平滑な平面として水平姿勢に配置している。ただし、受け台5は、全体又は表面をプラスチックやゴム製とすることもできる。金属製の受け台5は、図1に示すように、裁断面50に緩衝シート51を載せている。緩衝シート51は、打ち抜き刃物1の刃先10の損傷を防止しながらシート材6をダンベル形状に打ち抜きできる。緩衝シート51は、厚さを1mm~5mmとするプラスチック製のシートである。上面に緩衝シート51を積層している受け台5は、打ち抜き刃物1でシート材6を打ち抜きする状態で、打ち抜き刃物1の刃先10を緩衝シート3に密着し、あるいは打ち抜き刃物1の刃先10を緩衝シート3の表面に挿入して、シート材6から試験片7の全周を綺麗に裁断できる。ただし、受け台5は、必ずしも上面にプラスチック製の緩衝シート51を配置する必要はなく、プラスチック製の緩衝シート51に代わって、刃先10で切断されるが打ち抜き刃物1の刃先10を損傷させないプラスチック以外の緩衝シート51、例えば真鍮や鉛などの受け台5よりも柔らかい金属などを積層し、あるいは緩衝シート51を積層することなく、受け台5の裁断面50に打ち抜き刃物1を接近ないし接触させて、シート材6を打ち抜き加工して裁断することもできる。
駆動機構4は、打ち抜き刃物1を水平姿勢に保持して、垂直方向に往復運動させて載せ台の裁断面50に載せたシート材6を裁断してダンベル形状の試験片7に打ち抜きする。駆動機構4は、打ち抜き刃物1を固定している上下台41と、この上下台41を上下に往復運動させるシリンダ42とを備える。打ち抜き刃物1は、上下台41の下面に垂直姿勢に固定され、シリンダ42が上下に往復運動して、受け台5に載せているシート材6をダンベル形状の試験片7に打ち抜きする。さらに、押圧プレート2を備える裁断装置100は、上下台41に弾性体20を介して押圧プレート2を連結している。
打ち抜き刃物1は、図2~図7に示すように、下端縁の刃先10でシート材6をダンベル形状に裁断する筒状で、好ましくは厚さを2mm以上とする金属板で製作される。打ち抜き刃物1は、焼き入れできる鋼材で製作されるが、好ましくは、加工性に優れた炭素鋼が適している。炭素鋼は、要求される硬さと脆さとを考慮して炭素の含有量を最適値に調整する。打ち抜き刃物1の金属板は、炭素の含有量を多くして硬くできる。ただ、炭素の含有量が多くなると脆くなるので、刃物に加工される鋼材の炭素の含有量は、例えば0.4%以上であって1.4%以下、好ましくは0.45%以上であって0.7%以下とする。
裁断装置100は、シート材6の変形を防止して高い寸法精度で裁断する押圧プレート2を備える。押圧プレート2は、シート材6を裁断面50にプレスして、打ち抜き刃物1が裁断するタイミングにおいて、シート材6の変形、とくに刃先10の側面での膨れを阻止して、試験片7の寸法精度を高くする。図2~図6に示す押圧プレート2は、打ち抜き刃物1の筒状内周面14の内側に位置する平面プッシャー21と、筒状外周面13の外側に位置するアウタープッシャー22を備える。図1の裁断装置100は、平面プッシャー21とアウタープッシャー22で刃先10の内側と外側においてシート材6を押圧するが、押圧プレート2は必ずしも刃先10の両側を押圧する必要はなく、図示しないが平面プッシャーのみを設け、あるいはアウタープッシャーのみを設けて試験片の寸法精度を向上できる。
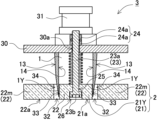
図2~図6は刃物ユニット3を示し、図2は正面図、図3は底面図、図4は垂直縦断面図、図5は試験片7の中央部の試験領域7Xにおける横断面図、図6は試験片7の端部のチャッキング領域7Yにおける横断面図をそれぞれ示している。これ等の図に示す刃物ユニット3は、連結部31を上面に固定してなるベースプレート30と、ベースプレート30の下面に固定してなる筒状の打ち抜き刃物1と、打ち抜き刃物1の筒状内周面14の内側に相対的に往復運動自在に配置してなる平面プッシャー21と、打ち抜き刃物1の筒状外周面13の外側に相対的に往復運動自在に配置してなるアウタープッシャー22とを備えている。平面プッシャー21は、弾性体20を介してベースプレート30に連結されており、平面プッシャー21を打ち抜き刃物1の刃先10から弾性的に突出させている。アウタープッシャー22は、弾性体20を介してベースプレート30に連結されており、アウタープッシャー22を打ち抜き刃物1の刃先10から弾性的に突出させている。
図2~図6に示す平面プッシャー21は、その外形を、打ち抜き刃物1の筒状内周面14に沿うダンベル形状であって、ダンベル形状の筒状である打ち抜き刃物1の内形よりも僅かに小さいダンベル形状としている。打ち抜き刃物1は、ダンベル形状である試験片7の試験領域7Xを裁断する試験領域裁断刃1Xと、チャッキング領域7Yを裁断するチャッキング領域裁断刃1Yとを備えている。平面プッシャー21は、試験領域裁断刃1Xの内側に位置する細幅押圧部21Xと、チャッキング領域裁断刃1Yの内側に位置する広幅押圧部21Yとを備えている。平面プッシャー21は、下面を押圧面21aとしており、打ち抜き刃物1の内側にあって、打ち抜き刃物1に対して相対的に上下方向に往復運動する。平面プッシャー21は、打ち抜き刃物1がシート材6の非裁断位置において、弾性体20に押し出されて、打ち抜き刃物1の刃先10から押圧面21aを突出位置に配置している。また、平面プッシャー21は、押打ち抜き刃物1の筒状内周面14との間に狭いスリット隙間33を設けている。この平面プッシャー21は、打ち抜き刃物1をガイド筒として、打ち抜き刃物1に対して相対的に上下に往復運動できる。
試験片7の中央部の試験領域7Xの幅を2.50mm、全長を20mm、厚さを2.5mm、試験領域7Xの寸法精度を2.50±0.05mmに規定している。
図9の底面図に示す刃物ユニット3Aの押圧プレート2Aは、平面プッシャー21Aの全体の横幅を、試験片7の試験領域7Xを裁断する試験領域裁断刃1Xの内幅よりもわずかに狭い横幅の長方形としている。打ち抜き刃物1は、試験片7の試験領域7Xを裁断する試験領域裁断刃1Xと、チャッキング領域7Yを裁断するチャッキング領域裁断刃1Yとを有し、試験領域裁断刃1Xの間隔をチャッキング領域裁断刃1Yの間隔よりも狭くしてシート材6をダンベル形状に裁断する。試験領域裁断刃1Xとチャッキング領域裁断刃1Yの境界部分は、試験領域裁断刃1Xからチャッキング領域裁断刃1Yに向かって間隔を次第に広くしている。
図2~図6に示すアウタープッシャー22は、打ち抜き刃物1を内側に配置する枠形状であって、その内形を打ち抜き刃物1の筒状外周面13に沿うダンベル形状、具体的には、ダンベル形状の筒状である打ち抜き刃物1の外形よりも僅かに大きい内形としている。アウタープッシャー22は、下面を押圧面22aとしており、打ち抜き刃物1の外側にあって、打ち抜き刃物1に対して相対的に上下方向に往復運動する。アウタープッシャー22は、打ち抜き刃物1がシート材6の非裁断位置において、弾性体20に押し出されて、打ち抜き刃物1の刃先10から押圧面22aを突出位置に配置している。また、アウタープッシャー22の内周面と打ち抜き刃物1の外周面との間には、アウタープッシャー22を打ち抜き刃物1に対して往復運動させるための往復運動隙間34を設けている。
連結ロッド23は、平面プッシャー21とアウタープッシャー22に下端を固定して、上端部をベースプレート30の貫通穴30aに往復運動自在に挿入している。連結ロッド23は上端にストッパ24を有し、このストッパ24がベースプレート30の上面に接触して、平面プッシャー21とアウタープッシャー22の刃先10からの突出位置を特定する。平面プッシャー21とアウタープッシャー22の突出位置は、例えば刃先10から約2mm以上であって10mm以下、好ましくは3mm以上であって8mm以下に設定する。
弾性体20は押しバネのコイルスプリング20aで、位置ずれしないように連結ロッド23を挿入して、ベースプレート30と、平面プッシャー21及びアウタープッシャー22の間に配置される。弾性体20はコイルスプリング20aの押しバネで、平面プッシャー21とアウタープッシャー22を刃先10から弾性的に押し出している。弾性体20のコイルスプリング20aは、圧縮された状態で平面プッシャー21及びアウタープッシャー22とベースプレート30との間に配設される。弾性体20はバネ定数を大きくして、平面プッシャー21とアウタープッシャー22がシート材6をプレスする圧力を強くできる。例えば、平面プッシャー21とアウタープッシャー22がシート材6を加圧して裁断する状態で、シート材6の表面を平面状に押圧する圧力は、弾性体20のバネ定数と、ストッパ24が弾性体20を圧縮する位置を調整して最適値に設定できる。
(1)シリンダ42で上下台41を上昇位置に配置して刃物ユニット3を上下台41に連結する。
(2)受け台5の裁断面50にシート材6をセットする。
(3)シリンダ42で上下台41を降下する。
(4)降下する上下台41は、打ち抜き刃物1の刃先10がシート材6に接近する位置で、平面プッシャー21とアウタープッシャー22がシート材6の表面に接触する。
この状態でさらに上下台41が降下すると、弾性体20が圧縮されて、平面プッシャー21とアウタープッシャー22がシート材6の表面をプレスする。
平面プッシャー21は、シート材6が刃先10で裁断される状態で表面を平面状に保持する圧力でシート材6の表面をプレスする。平面プッシャー21は、弾性体20の刃先10の内側でシート材6をプレスして、刃先10がシート材6を裁断する状態で、刃先10の内側が変形するのを防止して平面状に保持する。
(6)さらに、上下台41を降下させて、打ち抜き刃物1の刃先10を垂直方向に移動してシート材6を高い寸法精度でダンベル形状に裁断する。
以上の実施形態1の裁断装置は、打ち抜き刃物として、先端部の外周面に外側刃面11を設けて、片刃の内周面に修正刃面12を設けてなる筒状の打ち抜き刃物1を使用する例を示している。ただ、裁断装置は、図11に示すように、筒状の打ち抜き刃物1Bを、先端部の外周面に外側刃面11を設けて、内側面を垂直面状とする片刃の打ち抜き刃物1Bとし、筒状の打ち抜き刃物1Bの内側には、弾性体20を介して往復自在に配置された平面プッシャー21を備える構造とすることもできる。この構造の裁断装置も、平面プッシャー21が、ダンベル形状の打ち抜き刃物1の内側でシート材6をプレスして裁断するので、極めて高い精度でダンベル形状の試験片を打ち抜きできる。とくに、平面プッシャー21の外周面21bを片刃の打ち抜き刃物1Bの内周面14に接近させてスリット隙間33を狭くすることで、シート材6を平面状にプレスする平面プッシャー21の押圧面21aの外周縁に極めて接近した位置でシート材6を裁断でき、シート材6を裁断する際に刃先10がシート材6の表面を湾曲するのを抑制して、試験片の横幅を極めて高い精度に裁断できる。
1、1B…打ち抜き刃物
1X…試験領域裁断刃
1Y…チャッキング領域裁断刃
2、2A…押圧プレート
3、3A…刃物ユニット
4…駆動機構
5…受け台
6…シート材
7…試験片
7X…試験領域
7Y…チャッキング領域
10…刃先
11…外側刃面
12…修正刃面
13…筒状外周面
14…筒状内周面
20…弾性体
20a…コイルスプリング
21、21A…平面プッシャー
21a…押圧面
21b…外周面
21X、21XA…細幅押圧部
21Y、21YA…広幅押圧部
22…アウタープッシャー
22a…押圧面
22m…縦枠
22n…横枠
23…連結ロッド
23a…ネジ部
23b…ネジ頭
24…ストッパ
24a…ナット
25…挿通孔
26…凹部
30…ベースプレート
30a…貫通穴
31…連結部
32…通過隙間
33、33A…スリット隙間
34…往復運動隙間
35…空気孔
36…支持プレート
36a…幅狭部
36b…幅広部
41…上下台
42…シリンダ
42a…ロッド
43…ガイド機構
43a…ガイドロッド
43b…ガイド筒部
45…本体部
50…裁断面
51…緩衝シート
91…打ち抜き刃物
92…刃先
93…外側刃面
96…シート材
97…試験片
97X…試験領域
Claims (11)
- シート材を受け台に載せて筒状の打ち抜き刃物でダンベル形状の試験片に裁断する、シート材をダンベル形状に裁断する裁断装置であって、
筒状の前記打ち抜き刃物は、
下端部の外周面に外側刃面を設けてなる片刃の刃物で、
片刃の内周面には、シート材の裁断方向を修正する修正刃面を有し、
前記外側刃面と前記修正刃面との先端縁にはシート材をダンベル形状に打ち抜く刃先を有し、
前記打ち抜き刃物の筒状内周面と前記刃先の間隔である偏在間隔(L2)が、筒状外周面と前記刃先との間隔である片刃間隔(L1)の1/4以下であって、
片刃の前記刃先が、前記打ち抜き刃物の前記筒状内周面から外側に偏在してなることを特徴とするシート材をダンベル形状に裁断する裁断装置。 - 請求項1に記載のシート材をダンベル形状に裁断する裁断装置であって、
前記修正刃面の実質傾斜角が、5度以下であることを特徴とするシート材をダンベル形状に裁断する裁断装置。 - 請求項1又は2に記載のシート材をダンベル形状に裁断する裁断装置であって、
前記修正刃面の上下幅(H)が、5mm以下であることを特徴とするシート材をダンベル形状に裁断する裁断装置。 - 裁断して試験片とするシート材を載せて裁断する裁断面を有する受け台と、
前記裁断面に向かって往復運動して、
前記裁断面のシート材を、
中央部の試験領域の両端部にチャッキング領域を設けてなるダンベル形状の試験片に裁断する筒状の打ち抜き刃物と、
前記打ち抜き刃物を、前記受け台の表面に直交する方向に往復運動させる駆動機構と、
筒状である前記打ち抜き刃物の筒状内周面の内側に相対的に往復運動自在に配置されてなる平面プッシャーと、
前記平面プッシャーを前記打ち抜き刃物の刃先から弾性的に突出させてなる弾性体と、を備え、
筒状の前記打ち抜き刃物は、
下端部の外周面に外側刃面を設けてなる片刃の刃物で、
片刃の内周面には、シート材の裁断方向を修正する修正刃面を有し、
前記外側刃面と前記修正刃面との先端縁にはシート材をダンベル形状に打ち抜く刃先を有し、
前記片刃の刃先が、前記打ち抜き刃物の前記筒状内周面から外側に偏在してなり、
前記駆動機構は、
前記打ち抜き刃物と前記平面プッシャーとを往復運動する上下台を備え、
前記打ち抜き刃物は、往復運動しない状態で前記上下台に固定されるが、
前記平面プッシャーは、前記弾性体を介して往復運動自在に前記上下台に連結され、
前記平面プッシャーは、
前記裁断面との対向面には、前記シート材を押圧する平面状の押圧面を有し、
前記打ち抜き刃物の内周面と前記平面プッシャーの外周面との間には、
前記平面プッシャーが前記打ち抜き刃物に対して往復運動できるスリット隙間を設けており、
前記平面プッシャーは、前記打ち抜き刃物が前記シート材の非裁断位置において、前記弾性体に押し出されて、前記打ち抜き刃物の刃先から前記押圧面を突出位置に配置することを特徴とするシート材をダンベル形状に裁断する裁断装置。 - 請求項4に記載のシート材をダンベル形状に裁断する裁断装置であって、
前記打ち抜き刃物が、
ダンベル形状である試験片の試験領域を裁断する試験領域裁断刃と、
チャッキング領域を裁断するチャッキング領域裁断刃とを有し、
前記平面プッシャーが、
前記試験領域裁断刃の内側に位置する細幅押圧部と、
前記チャッキング領域裁断刃の内側に位置する広幅押圧部とを備え、
前記試験領域裁断刃と前記細幅押圧部との間のスリット隙間が0.1mm以上であって2mm以下であることを特徴とするシート材をダンベル形状に裁断する裁断装置。 - 請求項4又は5に記載のシート材をダンベル形状に裁断する裁断装置であって、
前記平面プッシャーの外形が、前記打ち抜き刃物の筒状内周面に沿うダンベル形状であり、
前記打ち抜き刃物の前記筒状内周面が、前記平面プッシャーを往復運動させるガイド筒であることを特徴とするシート材をダンベル形状に裁断する裁断装置。 - 請求項5又は6に記載のシート材をダンベル形状に裁断する裁断装置であって、さらに、
筒状である前記打ち抜き刃物の筒状外周面の外側に相対的に往復運動自在に配置されてなるアウタープッシャーと、
前記アウタープッシャーを前記打ち抜き刃物の刃先から弾性的に突出させてなる弾性体と、を備え、
前記アウタープッシャーは、前記弾性体を介して往復運動自在に前記上下台に連結され、
前記アウタープッシャーは、
前記裁断面との対向面には、前記シート材を押圧する平面状の押圧面を有し、
前記アウタープッシャーは、前記打ち抜き刃物が前記シート材の非裁断位置において、前記弾性体に押し出されて、前記打ち抜き刃物の刃先から前記押圧面を突出位置に配置することを特徴とするシート材をダンベル形状に裁断する裁断装置。 - 請求項7に記載のシート材をダンベル形状に裁断する裁断装置であって、
前記アウタープッシャーが、前記打ち抜き刃物を内側に配置する枠形状であって、その内形を前記打ち抜き刃物の筒状外周面に沿うダンベル形状としており、
前記アウタープッシャーの内周面と前記打ち抜き刃物の外周面との間には、前記アウタープッシャーが前記打ち抜き刃物に対して往復運動できる往復運動隙間を設けてなることを特徴とするシート材をダンベル形状に裁断する裁断装置。 - 請求項8に記載のシート材をダンベル形状に裁断する裁断装置であって、
前記平面プッシャーの外形が、前記打ち抜き刃物の筒状内周面に沿うダンベル形状で、
前記平面プッシャーの外周面と前記アウタープッシャーの内周面との間に前記打ち抜き刃物の通過隙間が形成されており、
前記通過隙間の幅(d)が、前記打ち抜き刃物の厚さよりも大きく8mm以下であることを特徴とするシート材をダンベル形状に裁断する裁断装置。 - 請求項4ないし9のいずれか一項に記載のシート材をダンベル形状に裁断する裁断装置であって、
前記弾性体が前記平面プッシャーを弾性的に押圧する押圧力が、前記打ち抜き刃物が前記シート材を裁断する裁断状態で、前記シート材の表面であって、前記打ち抜き刃物の試験領域で裁断される表面を実質的に平面状に保持する押圧力であることを特徴とするシート材をダンベル形状に裁断する裁断装置。 - 裁断して試験片とするシート材を受け台の裁断面に載せて、打ち抜き刃物でもって、中央部の試験領域の両端部にチャッキング領域を有するダンベル形状の試験片に裁断するシート材をダンベル形状に裁断する裁断方法であって、
以下の(A)~(F)の方法でシート材を裁断することを特徴とする、シート材をダンベル形状に裁断する裁断方法。
(A)前記打ち抜き刃物に、
先端部にはダンベル形状の刃先を有し、
下端部の外周面に外側刃面を設けてなる片刃の刃物で、
片刃の内周面には、シート材の裁断方向を修正する修正刃面を有し、
外側刃面と修正刃面との先端縁にはシート材をダンベル形状に打ち抜く刃先を有し、
前記打ち抜き刃物の筒状内周面と刃先の間隔(L2)が、
筒状外周面と刃先との間隔(L1)の1/4以下であって、
片刃の前記刃先を、筒状内周面から外側に偏在させてなる刃物を使用する。
(B)シート材の表面を押圧プレートでプレスして前記打ち抜き刃物で裁断する。
(C)筒状である前記打ち抜き刃物の内側において、シート材の表面を平面プッシャーの押圧面でプレスして裁断する。
(D)前記打ち抜き刃物と前記平面プッシャーを、
前記打ち抜き刃物を往復運動させる上下台で弾性体を介して往復運動してシート材を押圧する。
(E)前記平面プッシャーは、
ダンベル形状の筒状である打ち抜き刃物の横幅よりも小さい横幅であって、
前記打ち抜き刃物の内周面との間にスリット隙間を設けて、前記打ち抜き刃物の内側を往復運動される。
(F)前記平面プッシャーは、
前記打ち抜き刃物が前記シート材を裁断しない非裁断位置において、
前記打ち抜き刃物の刃先から突出する位置に前記押圧面を配置して、
前記打ち抜き刃物が前記シート材を裁断する状態では、
前記平面プッシャーで前記打ち抜き刃物の内側のシート材をプレスして裁断する。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020174986A JP7618418B2 (ja) | 2020-10-16 | 2020-10-16 | シート材をダンベル形状に裁断する裁断装置と裁断方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020174986A JP7618418B2 (ja) | 2020-10-16 | 2020-10-16 | シート材をダンベル形状に裁断する裁断装置と裁断方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2022066073A JP2022066073A (ja) | 2022-04-28 |
| JP7618418B2 true JP7618418B2 (ja) | 2025-01-21 |
Family
ID=81387824
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2020174986A Active JP7618418B2 (ja) | 2020-10-16 | 2020-10-16 | シート材をダンベル形状に裁断する裁断装置と裁断方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7618418B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115943978A (zh) * | 2022-12-16 | 2023-04-11 | 上海伟隆机械设备股份有限公司 | 一种切割系统 |
| JP7410605B1 (ja) | 2023-06-12 | 2024-01-10 | 株式会社ハガタ屋 | 試験基材を試験片に裁断する刃物機構及び試験片の裁断装置 |
| CN119346605B (zh) * | 2024-11-13 | 2025-05-23 | 徐州市宝盛新田农业机械有限公司 | 一种包胶哑铃废弃橡胶回收装置 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2001138289A (ja) | 1999-11-19 | 2001-05-22 | Mitsubishi Materials Corp | 打ち抜き装置 |
| JP2005212089A (ja) | 2004-02-02 | 2005-08-11 | Fuji Photo Film Co Ltd | 積層シート材の打抜装置、積層シート材及び積層シート材の打抜き方法 |
| JP2010082770A (ja) | 2008-09-30 | 2010-04-15 | Takahashi Keisei:Kk | 抜き型用金属刃 |
| JP2017154232A (ja) | 2016-03-03 | 2017-09-07 | 達 喜岡 | Cfrp板の裁断方法 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS51158479U (ja) * | 1975-06-11 | 1976-12-16 | ||
| JPH0632319Y2 (ja) * | 1988-12-21 | 1994-08-24 | 株式会社島津製作所 | 試験片打抜き型 |
| JP2013018095A (ja) * | 2011-07-13 | 2013-01-31 | Sumitomo Bakelite Co Ltd | 板材打抜装置 |
-
2020
- 2020-10-16 JP JP2020174986A patent/JP7618418B2/ja active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2001138289A (ja) | 1999-11-19 | 2001-05-22 | Mitsubishi Materials Corp | 打ち抜き装置 |
| JP2005212089A (ja) | 2004-02-02 | 2005-08-11 | Fuji Photo Film Co Ltd | 積層シート材の打抜装置、積層シート材及び積層シート材の打抜き方法 |
| JP2010082770A (ja) | 2008-09-30 | 2010-04-15 | Takahashi Keisei:Kk | 抜き型用金属刃 |
| JP2017154232A (ja) | 2016-03-03 | 2017-09-07 | 達 喜岡 | Cfrp板の裁断方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2022066073A (ja) | 2022-04-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2022066073A (ja) | シート材をダンベル形状に裁断する裁断装置と裁断方法 | |
| CN102039532B (zh) | 用于工件机加工的定位方法及其自动夹具 | |
| JP3431557B2 (ja) | 電動鋸用鋸刃 | |
| KR101543305B1 (ko) | 이동식 수평절삭기 | |
| JP2023049439A (ja) | 試験基材を試験片に裁断する刃物機構、試験片の裁断装置、及び刃物機構を使用して試験基材を試験片に裁断する裁断方法 | |
| CN107379080B (zh) | 软骨切削厚度调整装置及软骨切削系统 | |
| CN208304478U (zh) | 一种棒条线切割加工专用工装 | |
| EP1293312B1 (en) | Stock stop miter gauge | |
| JP2023157625A (ja) | 試験片の裁断装置と裁断方法 | |
| JP2003136472A (ja) | ゴム切断機 | |
| JP5792484B2 (ja) | 打抜金型 | |
| JP7410605B1 (ja) | 試験基材を試験片に裁断する刃物機構及び試験片の裁断装置 | |
| CN217412657U (zh) | 一种钢结构制作用定位对齐装置 | |
| CN217251996U (zh) | 一种多面冲孔毛刺冲模 | |
| US12465983B2 (en) | Reciprocating tool | |
| CN212399843U (zh) | 一种安全推台锯 | |
| CN212419830U (zh) | 一种用于不规则外形的柱塞环槽口加工装置 | |
| CN211101041U (zh) | 一种管状零件端部切口治具 | |
| JP2024037083A (ja) | 被裁断素材の打抜き刃物と打抜き刃物を備える裁断装置 | |
| CN103418702B (zh) | 弹性定位装置及具有该弹性定位装置的模具 | |
| CN206083554U (zh) | 一种不锈钢双边冲角装置 | |
| CN101780501A (zh) | 毛刺处理治具 | |
| TW544392B (en) | Method for adjusting at least one pressing element of a machine for machining wood or plastic workpieces and device for carrying out the method and pressing for use with such a device element | |
| JP2008031924A (ja) | 可変容量タービンのノズルベーンの加工方法 | |
| JP2024065752A (ja) | 試験片の裁断装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20231010 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20240624 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240709 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240905 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20241217 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20250108 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7618418 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |