JP7640420B2 - 造形物及び造形物の製造方法 - Google Patents
造形物及び造形物の製造方法 Download PDFInfo
- Publication number
- JP7640420B2 JP7640420B2 JP2021147922A JP2021147922A JP7640420B2 JP 7640420 B2 JP7640420 B2 JP 7640420B2 JP 2021147922 A JP2021147922 A JP 2021147922A JP 2021147922 A JP2021147922 A JP 2021147922A JP 7640420 B2 JP7640420 B2 JP 7640420B2
- Authority
- JP
- Japan
- Prior art keywords
- blade
- wing
- flow passage
- flow
- passage
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/20—Bonding
- B23K26/21—Bonding by welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/34—Laser welding for purposes other than joining
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/02—Seam welding; Backing means; Inserts
- B23K9/032—Seam welding; Backing means; Inserts for three-dimensional [3D] seams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/04—Welding for other purposes than joining, e.g. built-up welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B33—ADDITIVE MANUFACTURING TECHNOLOGY
- B33Y—ADDITIVE MANUFACTURING, i.e. MANUFACTURING OF THREE-DIMENSIONAL [3D] OBJECTS BY ADDITIVE DEPOSITION, ADDITIVE AGGLOMERATION OR ADDITIVE LAYERING, e.g. BY 3D PRINTING, STEREOLITHOGRAPHY OR SELECTIVE LASER SINTERING
- B33Y10/00—Processes of additive manufacturing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B33—ADDITIVE MANUFACTURING TECHNOLOGY
- B33Y—ADDITIVE MANUFACTURING, i.e. MANUFACTURING OF THREE-DIMENSIONAL [3D] OBJECTS BY ADDITIVE DEPOSITION, ADDITIVE AGGLOMERATION OR ADDITIVE LAYERING, e.g. BY 3D PRINTING, STEREOLITHOGRAPHY OR SELECTIVE LASER SINTERING
- B33Y80/00—Products made by additive manufacturing
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/25—Process efficiency
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Optics & Photonics (AREA)
- Chemical & Material Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Materials Engineering (AREA)
- Butt Welding And Welding Of Specific Article (AREA)
- Laser Beam Processing (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
Description
(1) 金属母材からなる軸体の周囲に溶接金属から造形された複数の翼部を有するとともに内部に中空の流路が設けられ、前記軸体の軸心を中心として回転される回転体からなる造形物であって、
前記流路は、
前記翼部内に複数設けられて前記翼部と並行に延びる翼部流路と、
前記翼部の端部で前記翼部と交差する方向に延びる連結流路と、
を有し、
隣り合う前記翼部流路に前記連結流路が交互に連通されて前記流路の経路が前記翼部の端部で折り返されている、
造形物。
(2) 上記(1)の造形物を製造する製造方法であって、
前記軸体を回転させながら、前記軸体の外周に、溶加材を溶融及び凝固させた溶着ビードを積層させて前記翼部を造形する翼部造形工程を含み、
前記翼部造形工程において、前記溶着ビードを、前記翼部流路の経路に沿って平行に延伸させて前記連結流路に沿う部分と一続きに形成して積層させて前記流路を形成する流路形成工程を行う、
造形物の製造方法。
図1は、本発明の造形物Wの斜視図である。図2は、本発明の造形物Wにおける冷却流路61を示す模式図である。図3は、ブレード55における冷却流路61の配置を説明するブレード55の概略断面図である。
図4に示すように、冷却流路61の翼部流路63は、延伸方向に直交する断面視において、隅部が円弧状に形成されている。これにより、冷却流路61の隅部における応力集中が緩和される。例えば、溶着ビードBを積層させて冷却流路61を造形する際に、側壁部分と底部との隅部に隅肉溶接Bsを施してR形状に形成したり、側壁部分の上部を塞ぐ天井部分を造形する際に、側壁部分と天井部分との隅部がR形状となるように溶着ビードBをオーバーハングさせて積層させる。
(軸流路形成工程)
まず、軸体51の中心に一端から穿孔し、軸流路67を形成する。また、軸体51の他端近傍において、径方向に孔を形成し、軸流路67に繋がる連結流路65の一部を形成する。
軸体51を回転させながら、軸体51の外周にブレード55を有する造形部53を造形する。具体的には、造形するブレード55の延在方向に沿って繰り返し溶着ビードBを形成する。これにより、軸体51の外周に、溶着ビードBを積層させてブレード55を有する造形部53を造形する。
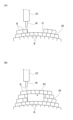
図6は、翼部造形工程における翼部流路63の形成の仕方を説明する造形途中の造形物Wの側面図である。図7は、翼部造形工程における翼部流路63の形成の仕方を説明する造形途中のブレード55の一部の断面図である。
(1) 金属母材からなる軸体の周囲に溶接金属から造形された複数の翼部を有するとともに内部に中空の流路が設けられ、前記軸体の軸心を中心として回転される回転体からなる造形物であって、
前記流路は、
前記翼部内に複数設けられて前記翼部と並行に延びる翼部流路と、
前記翼部の端部で前記翼部と交差する方向に延びる連結流路と、
を有し、
隣り合う前記翼部流路に前記連結流路が交互に連通されて前記流路の経路が前記翼部の端部で折り返されている、造形物。
この構成の造形物によれば、翼部と並行に延びる複数の翼部流路が翼部の端部で連結流路に連通されて折り返された流路が設けられているので、翼部内における流路の内面の面積を多くとることができる。これにより、流路に冷却媒体を流した際の翼部との熱交換効率を高めることができ、冷却能力に優れた造形物とすることができる。
しかも、翼部と並行に延びる翼部流路は、主応力方向である軸心に沿う断面において大きな幅寸法が確保されるので、曲げ荷重に起因して軸方向に応力が作用した際の応力集中を緩和させることができる。
この構成の造形物によれば、流路が入口から出口まで一続きの経路に形成されている。これにより、流路に冷却媒体を循環させることにより、流路内での閉塞の有無等を容易に判定できる。
また、溶着ビードを積層させて流路を有する翼部を造形する場合に、翼部流路の経路に沿って連続して溶着ビードを形成することができ、これにより、溶着ビードの開始点及び終了点を減らして生産性を高めることができる。
この構成の造形物によれば、流路の隅部が円弧状に形成されているので、流路の隅部における応力集中を緩和させることができる。
この構成の造形物によれば、翼部流路における翼部の外表面側の内面が、翼部の外表面と平行に配置されている。これにより、翼部の外表面と翼部流路との間の肉厚を均一にすることができ、流路に冷却媒体を流した際に、翼部の外表面をバランスよく冷却させることができる。
この構成の造形物によれば、流路に冷却媒体を流した際に、翼部に設けられた複数の翼部流路によって、翼部の全体をバランスよく冷却させることができる。
前記軸体を回転させながら、前記軸体の外周に、溶加材を溶融及び凝固させた溶着ビードを積層させて前記翼部を造形する翼部造形工程を含み、
前記翼部造形工程において、前記溶着ビードを、前記翼部流路の経路に沿って平行に延伸させて前記連結流路に沿う部分と一続きに形成して積層させて前記流路を形成する流路形成工程を行う、造形物の製造方法。
この構成の造形物の製造方法によれば、翼部を造形する際に、端部の連結流路で折り返す複数の翼部流路を有する流路を形成することができる。また、溶着ビードを積層させて流路を有する翼部を造形する場合に、連続して溶着ビードを形成することができ、これにより、溶着ビードの開始点及び終了点を減らして生産性を高めることができる。
この構成の造形物の製造方法によれば、隅部が円弧状に形成された流路を形成することができ、流路の隅部における応力集中を緩和させることができる。
この構成の造形物の製造方法によれば、翼部流路における翼部の外表面側の内面を翼部の外表面と平行に配置させる。これにより、翼部の外表面と翼部流路との間の肉厚を均一にすることができ、流路に冷却媒体を流した際に、翼部の外表面をバランスよく冷却させることができる。
55 ブレード(翼部)
55a 外表面
61 冷却流路(流路)
61S 始端(入口)
61E 終端(出口)
63 翼部流路
63a 内面
65 連結流路
B 溶着ビード
W 造形物
Claims (8)
- 金属母材からなる軸体の周囲に溶接金属から造形された複数の翼部を有するとともに内部に中空の流路が設けられ、前記軸体の軸心を中心として回転される回転体からなる造形物であって、
前記翼部は、前記軸体の外周側への突出部分が前記軸体の軸方向に向かって螺線状に捻じられた形状に延びて形成され、
前記流路は、
前記翼部内に複数設けられて前記翼部と並行に延びる翼部流路と、
前記翼部の端部で前記翼部と交差する方向に延びる連結流路と、
を有し、
隣り合う前記翼部流路に前記連結流路が交互に連通されて前記流路の経路が前記翼部の端部で折り返されている、
造形物。 - 前記流路は、入口から出口まで一続きの経路に形成されている、
請求項1に記載の造形物。 - 前記流路は、延伸方向に直交する断面視において、隅部が円弧状に形成されている、
請求項1または請求項2に記載の造形物。 - 前記翼部流路は、前記翼部の外表面側の内面が、前記翼部の外表面と平行に配置されている、
請求項1~3のいずれか一項に記載の造形物。 - 前記翼部に設けられた複数の前記翼部流路は、前記翼部の外表面からそれぞれ等距離に配置されている、
請求項1~3のいずれか一項に記載の造形物。 - 請求項1~5のいずれか一項に記載の造形物を製造する製造方法であって、
前記軸体を回転させながら、前記軸体の外周に、溶加材を溶融及び凝固させた溶着ビードを積層させて前記翼部を造形する翼部造形工程を含み、
前記翼部造形工程において、前記溶着ビードを、前記翼部流路の経路に沿って平行に延伸させて前記連結流路に沿う部分と一続きに形成して積層させて前記流路を形成する流路形成工程を行う、
造形物の製造方法。 - 前記流路形成工程において、前記流路の延伸方向に直交する断面視で隅部となる部分が円弧状になるように前記溶着ビードを形成する、
請求項6に記載の造形物の製造方法。 - 前記翼部造形工程において、前記翼部の外表面に対して前記翼部流路における前記翼部の外表面側の内面が平行となるように前記溶着ビードを積層させて前記翼部を造形する、
請求項6または請求項7に記載の造形物の製造方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021147922A JP7640420B2 (ja) | 2021-09-10 | 2021-09-10 | 造形物及び造形物の製造方法 |
| PCT/JP2022/031616 WO2023037863A1 (ja) | 2021-09-10 | 2022-08-22 | 造形物及び造形物の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021147922A JP7640420B2 (ja) | 2021-09-10 | 2021-09-10 | 造形物及び造形物の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2023040768A JP2023040768A (ja) | 2023-03-23 |
| JP7640420B2 true JP7640420B2 (ja) | 2025-03-05 |
Family
ID=85506592
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2021147922A Active JP7640420B2 (ja) | 2021-09-10 | 2021-09-10 | 造形物及び造形物の製造方法 |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP7640420B2 (ja) |
| WO (1) | WO2023037863A1 (ja) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7570565B1 (ja) * | 2024-01-26 | 2024-10-21 | 三菱電機株式会社 | 付加製造方法および付加製造装置 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002321049A (ja) | 2001-04-27 | 2002-11-05 | Ishikawajima Harima Heavy Ind Co Ltd | プロファイル部と軸の鋳ぐるみ方法 |
| CN108480821A (zh) | 2018-03-27 | 2018-09-04 | 福州大学 | 一种圆形截面随形冷却流道的电弧增材制造方法 |
| WO2019175213A1 (en) | 2018-03-13 | 2019-09-19 | Kongsberg Maritime Sweden Ab | A method for manufacturing a propeller blade and a propeller blade |
| WO2019188323A1 (ja) | 2018-03-30 | 2019-10-03 | 株式会社日立産機システム | スクリューロータ及び流体機械本体 |
| JP2020116621A (ja) | 2019-01-25 | 2020-08-06 | 株式会社神戸製鋼所 | 積層造形物の製造方法及び積層造形物 |
| JP2022501539A (ja) | 2018-07-31 | 2022-01-06 | ゼネラル・エレクトリック・カンパニイ | 冷却式翼形部および製造方法 |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7258715B2 (ja) * | 2019-10-09 | 2023-04-17 | 株式会社神戸製鋼所 | 積層造形物の製造方法及び積層造形物 |
-
2021
- 2021-09-10 JP JP2021147922A patent/JP7640420B2/ja active Active
-
2022
- 2022-08-22 WO PCT/JP2022/031616 patent/WO2023037863A1/ja not_active Ceased
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002321049A (ja) | 2001-04-27 | 2002-11-05 | Ishikawajima Harima Heavy Ind Co Ltd | プロファイル部と軸の鋳ぐるみ方法 |
| WO2019175213A1 (en) | 2018-03-13 | 2019-09-19 | Kongsberg Maritime Sweden Ab | A method for manufacturing a propeller blade and a propeller blade |
| CN108480821A (zh) | 2018-03-27 | 2018-09-04 | 福州大学 | 一种圆形截面随形冷却流道的电弧增材制造方法 |
| WO2019188323A1 (ja) | 2018-03-30 | 2019-10-03 | 株式会社日立産機システム | スクリューロータ及び流体機械本体 |
| JP2022501539A (ja) | 2018-07-31 | 2022-01-06 | ゼネラル・エレクトリック・カンパニイ | 冷却式翼形部および製造方法 |
| JP2020116621A (ja) | 2019-01-25 | 2020-08-06 | 株式会社神戸製鋼所 | 積層造形物の製造方法及び積層造形物 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2023037863A1 (ja) | 2023-03-16 |
| JP2023040768A (ja) | 2023-03-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11772194B2 (en) | Method for designing laminate molded article, production method, production device, and program | |
| US11415962B2 (en) | Additively-manufactured object by forming beads along a formation projected line of beads | |
| US11772196B2 (en) | Method for producing shaped article and shaped article | |
| JP2019098381A (ja) | 積層造形物の製造方法及び製造装置 | |
| JP7258715B2 (ja) | 積層造形物の製造方法及び積層造形物 | |
| JP2020116621A (ja) | 積層造形物の製造方法及び積層造形物 | |
| JP7303162B2 (ja) | 積層造形物の製造方法 | |
| WO2023037863A1 (ja) | 造形物及び造形物の製造方法 | |
| JP7048374B2 (ja) | 造形物の製造方法及び造形物 | |
| JP2018183815A (ja) | 積層造形部品の接合方法及び構造体、並びに積層造形部品 | |
| JP7525458B2 (ja) | 造形物の製造方法及び造形物 | |
| JP7381422B2 (ja) | 造形物の製造方法及び造形物 | |
| JP2023040767A (ja) | 造形物の製造方法及び造形物 | |
| JP6892542B1 (ja) | 造形物の製造方法及び造形物 | |
| JP7181154B2 (ja) | 積層造形物の製造方法 | |
| JP7189110B2 (ja) | 積層造形物の製造方法及び積層造形物 | |
| JP7794721B2 (ja) | 造形物の製造方法及び積層計画方法 | |
| JP2024067333A (ja) | 造形物の製造方法および造形物 | |
| JP7509727B2 (ja) | シールド治具及びガスシールドアーク溶接装置 | |
| WO2022131037A1 (ja) | 造形物の製造方法及び造形物 | |
| JP2023039278A (ja) | 造形物の製造方法及び造形物 | |
| CN116457080A (zh) | 造型物的制造方法和造型物 | |
| JP7160704B2 (ja) | 積層造形物の製造方法及び積層造形物 | |
| JP2019209358A (ja) | 積層造形物の製造方法及び積層造形物 | |
| JP7160774B2 (ja) | 構造体の製造方法及び構造体 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20230901 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20241022 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20241108 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20250212 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20250220 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7640420 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |