JP7648570B2 - 端子付き電線の接合方法 - Google Patents
端子付き電線の接合方法 Download PDFInfo
- Publication number
- JP7648570B2 JP7648570B2 JP2022104796A JP2022104796A JP7648570B2 JP 7648570 B2 JP7648570 B2 JP 7648570B2 JP 2022104796 A JP2022104796 A JP 2022104796A JP 2022104796 A JP2022104796 A JP 2022104796A JP 7648570 B2 JP7648570 B2 JP 7648570B2
- Authority
- JP
- Japan
- Prior art keywords
- terminal
- electric wire
- conductor core
- wires
- wire
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K20/00—Non-electric welding by applying impact or other pressure, with or without the application of heat, e.g. cladding or plating
- B23K20/10—Non-electric welding by applying impact or other pressure, with or without the application of heat, e.g. cladding or plating making use of vibrations, e.g. ultrasonic welding
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R4/00—Electrically-conductive connections between two or more conductive members in direct contact, i.e. touching one another; Means for effecting or maintaining such contact; Electrically-conductive connections having two or more spaced connecting locations for conductors and using contact members penetrating insulation
- H01R4/02—Soldered or welded connections
- H01R4/021—Soldered or welded connections between two or more cables or wires
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R4/00—Electrically-conductive connections between two or more conductive members in direct contact, i.e. touching one another; Means for effecting or maintaining such contact; Electrically-conductive connections having two or more spaced connecting locations for conductors and using contact members penetrating insulation
- H01R4/02—Soldered or welded connections
- H01R4/029—Welded connections
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/02—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for soldered or welded connections
- H01R43/0207—Ultrasonic-, H.F.-, cold- or impact welding
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/02—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for soldered or welded connections
- H01R43/0228—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for soldered or welded connections without preliminary removing of insulation before soldering or welding
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/02—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for soldered or welded connections
- H01R43/0263—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for soldered or welded connections for positioning or holding parts during soldering or welding process
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/36—Electric or electronic devices
- B23K2101/38—Conductors
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B7/00—Insulated conductors or cables characterised by their form
- H01B7/009—Cables with built-in connecting points or with predetermined areas for making deviations
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Connections Effected By Soldering, Adhesion, Or Permanent Deformation (AREA)
- Manufacturing Of Electrical Connectors (AREA)
Description
前記第1端子付き電線の導体芯線を前記ホーンに載置して、前記第1端子付き電線の前記導体芯線を前記ホーン及び前記アンビルによって圧潰する第1工程と、
圧潰された前記導体芯線の上に、前記第2端子付き電線の導体芯線を載置して、これら前記導体芯線を前記ホーン及び前記アンビルによって超音波接合する第2工程と、を含む、
端子付き電線の接合方法であること。
本構成の端子付き電線の接合方法によれば、第1工程として少なくとも第1端子付き電線の導体芯線がホーンに載置された後にホーン及びアンビルによって圧潰される。そして、第2工程として少なくとも第2端子付き電線の導体芯線が、少なくとも第1端子付き電線の導体芯線を含む圧潰された導体芯線の上に載置され、これら導体芯線が超音波接合される。これにより、導体芯線同士の接合時に、第2端子付き電線の導体芯線は、圧潰された導体芯線の上に載置されるため、ホーンから離れた位置に配置される。ここで、一般に、ホーンによって超音波振動が印加されるため、ホーンから離れるにつれて端子付き電線の端子に伝搬する超音波振動が減衰される。つまり、本構成の端子付き電線の接合方法によれば、第2端子付き電線として超音波振動耐性が低い端子付き電線を適用することで、ホーンとの距離を遠ざけることができ、導体芯線同士の接合時における端子の変形を抑制できる。
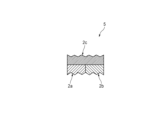
以下、図1を参照して、本発明の各実施形態に係る端子付き電線2の接合方法によって形成された接合部5を有するワイヤハーネス1について説明する。ワイヤハーネス1は、複数(本例では、3つ)の端子付き電線2における露出された各導体芯線が接合されて構成され、互いに電気的に接続されている。つまり、ワイヤハーネス1には、接合部5が形成されている。ワイヤハーネス1は、例えば、自動車等の車両に搭載される電源装置や電装機器等を互いに接続するために用いられる。
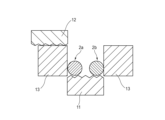
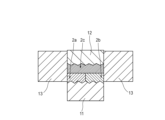
以下、図2~図6を参照して、本発明の第1実施形態に係る端子付き電線2の接合方法について説明する。まず、第1工程として、端子付き電線2a及び端子付き電線2bの導体芯線をホーン11に載置して(図2参照)、端子付き電線2a及び端子付き電線2bの導体芯線をホーン11及びアンビル12によって超音波接合する(図3参照)。
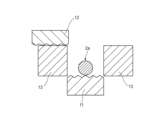
以下、図7~図9を参照して、本発明の第2実施形態に係る端子付き電線2の接合方法について説明する。まず、第1工程として、端子付き電線2aの導体芯線をホーン11に載置して(図7参照)、端子付き電線2aの導体芯線をホーン11及びアンビル12によって圧潰する(図8参照)。
以下、図7及び図10~図12を参照して、本発明の第3実施形態に係る端子付き電線2の接合方法について説明する。まず、第1工程として、端子付き電線2aの導体芯線をホーン11に載置して(図7参照)、端子付き電線2aの導体芯線をホーン11及びアンビル12によって圧潰する(図10参照)。
各実施形態に係る端子付き電線2の接合方法について以下に述べる。一般に、ホーンによって超音波振動が印加されるため、ホーンから離れるにつれて端子付き電線を伝搬する超音波振動が減衰される。しかしながら、本実施形態に係る端子付き電線2の接合方法は、端子付き電線2cとして超音波振動耐性が低い端子付き電線を適用することで、ホーン11との距離を遠ざけることができ、導体芯線同士の接合時における端子4cの変形を抑制できる。
なお、本発明は、上述した実施形態に限定されるものではなく、適宜、変形、改良、等が可能である。その他、上述した実施形態における各構成要素の材質、形状、寸法、数、配置箇所、等は本発明を達成できるものであれば任意であり、限定されない。
[1]
第1端子付き電線(2a)及び第2端子付き電線(2b)を有する複数の端子付き電線(2)と、ホーン(11)と、アンビル(12)と、を備えた端子付き電線の接合方法であって、
前記複数の端子付き電線のうち少なくとも前記第1端子付き電線(2a)の導体芯線を前記ホーン(11)に載置して、前記第1端子付き電線(2a)の前記導体芯線を前記ホーン(11)及び前記アンビル(12)によって圧潰する第1工程と、
圧潰された前記導体芯線の上に、前記複数の端子付き電線のうち少なくとも前記第2端子付き電線(2c)の導体芯線を載置して、これら前記導体芯線を前記ホーン(11)及び前記アンビル(12)によって超音波接合する第2工程と、を含む、
端子付き電線の接合方法。
[2]
上記[1]に記載の端子付き電線の接合方法において、
前記第1工程において、前記第2端子付き電線(2c)を除く前記複数の端子付き電線(2b)の各導体芯線を、前記第1端子付き電線(2a)の前記導体芯線と共に前記ホーン(11)に載置して、これら前記導体芯線を前記ホーン(11)及び前記アンビル(12)によって圧潰且つ超音波接合する、
端子付き電線の接合方法。
[3]
上記[1]に記載の端子付き電線の接合方法において、
前記第2工程において、圧潰された前記導体芯線の上に、前記第2端子付き電線(2c)の前記導体芯線と共に前記複数の端子付き電線(2b)の各導体芯線を載置して、これら前記導体芯線を前記ホーン(11)及び前記アンビル(12)によって超音波接合する、
端子付き電線の接合方法。
[4]
上記[1]に記載の端子付き電線の接合方法であって、
前記第1工程及び前記第2工程の間に、前記複数の端子付き電線の各導体芯線を1つずつ順番に、圧潰された前記導体芯線と超音波接合する第3工程を含む、
端子付き電線の接合方法。
2 端子付き電線
2a 端子付き電線(第1端子付き電線)
2b 端子付き電線
2c 端子付き電線(第2端子付き電線)
3,3a,3b,3c 電線
4,4a,4b,4c 端子
5 接合部
11 ホーン
12 アンビル
13 超音波接合機
Claims (4)
- 第1端子付き電線及び超音波振動耐性が前記第1端子付き電線よりも低い端子を有する第2端子付き電線を、ホーンと、アンビルとを用いて接合する端子付き電線の接合方法であって、
前記第1端子付き電線の導体芯線を前記ホーンに載置して、前記第1端子付き電線の前記導体芯線を前記ホーン及び前記アンビルによって圧潰する第1工程と、
圧潰された前記導体芯線の上に、前記第2端子付き電線の導体芯線を載置して、これら前記導体芯線を前記ホーン及び前記アンビルによって超音波接合する第2工程と、を含む、
端子付き電線の接合方法。 - 請求項1に記載の端子付き電線の接合方法において、
前記第1工程において、超音波振動耐性が前記第2端子付き電線よりも高い端子を有する他の端子付き電線の導体芯線を、前記第1端子付き電線の前記導体芯線と共に前記ホーンに載置して、これら前記導体芯線を前記ホーン及び前記アンビルによって圧潰且つ超音波接合する、
端子付き電線の接合方法。 - 請求項1に記載の端子付き電線の接合方法において、
前記第2工程において、圧潰された前記導体芯線の上に、前記第2端子付き電線の前記導体芯線と共に他の端子付き電線の各導体芯線を載置して、これら前記導体芯線を前記ホーン及び前記アンビルによって超音波接合する、
端子付き電線の接合方法。 - 請求項1に記載の端子付き電線の接合方法であって、
前記第1工程及び前記第2工程の間に、他の端子付き電線の導体芯線を、圧潰された前記導体芯線と超音波接合する第3工程を含む、
端子付き電線の接合方法。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2022104796A JP7648570B2 (ja) | 2022-06-29 | 2022-06-29 | 端子付き電線の接合方法 |
| US18/335,101 US12438322B2 (en) | 2022-06-29 | 2023-06-14 | Joining method for terminal-equipped electric wire |
| CN202310707951.1A CN117317755A (zh) | 2022-06-29 | 2023-06-15 | 配备有端子的电线的接合方法 |
| DE102023205598.8A DE102023205598A1 (de) | 2022-06-29 | 2023-06-15 | Fügeverfahren für mit anschluss ausgestatteten elektrischen draht |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2022104796A JP7648570B2 (ja) | 2022-06-29 | 2022-06-29 | 端子付き電線の接合方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2024004903A JP2024004903A (ja) | 2024-01-17 |
| JP7648570B2 true JP7648570B2 (ja) | 2025-03-18 |
Family
ID=89167412
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2022104796A Active JP7648570B2 (ja) | 2022-06-29 | 2022-06-29 | 端子付き電線の接合方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US12438322B2 (ja) |
| JP (1) | JP7648570B2 (ja) |
| CN (1) | CN117317755A (ja) |
| DE (1) | DE102023205598A1 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7648570B2 (ja) * | 2022-06-29 | 2025-03-18 | 矢崎総業株式会社 | 端子付き電線の接合方法 |
| EP4697507A1 (de) * | 2024-08-16 | 2026-02-18 | Telsonic Holding AG | Verfahren zum verbinden von elektrischen leitern, insbesondere mit ultraschallschwingungen, verbindungs-, insbesondere ultraschallverbindungsvorrichtung, verfahren zum verbinden von elektrischen leitern mit der verbindungsvorrichtung sowie sonotrode und verfahren mit einer sonotrode zum verbinden von elektrischen leitern |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020005338A (ja) | 2018-06-25 | 2020-01-09 | 矢崎総業株式会社 | 電線束の製造方法、及び、電線束の製造装置 |
| JP2020047422A (ja) | 2018-09-18 | 2020-03-26 | 矢崎総業株式会社 | 端子付き電線の接合方法及び端子付き接合電線 |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0133883B1 (de) * | 1983-06-30 | 1987-09-30 | Siemens Aktiengesellschaft | Ultraschallverbinder |
| US4852788A (en) * | 1988-06-16 | 1989-08-01 | American Technology, Inc. | Method and apparatus of ultrasonic gang welding |
| JP4202617B2 (ja) * | 2001-03-16 | 2008-12-24 | 矢崎総業株式会社 | 被覆電線の超音波接合方法およびその方法を用いた超音波接合装置 |
| US20080032569A1 (en) * | 2004-07-23 | 2008-02-07 | Schunk Ultraschalltechnik Gmbh | Method for Producing a Welded Joint Between Electrical Wires with a Support and Welded Joint |
| DE102006021422B8 (de) * | 2006-05-05 | 2008-06-26 | Schunk Ultraschalltechnik Gmbh | Verfahren zur Herstellung eines Durchgangs- oder Endknotens sowie Durchgangs- oder Endknoten |
| JP5660458B2 (ja) * | 2010-02-16 | 2015-01-28 | 日立金属株式会社 | 端子付き電線とその製造方法 |
| JP5393644B2 (ja) * | 2010-12-10 | 2014-01-22 | 日立オートモティブシステムズ株式会社 | 線材と撚り線の接続方法および電動機もしくは発電機のステータ |
| DE102012111734A1 (de) * | 2012-12-03 | 2014-06-05 | Schunk Sonosystems Gmbh | Ultraschallschweißvorrichtung sowie Verfahren zum Verschweißen von elektrischen Leitern |
| US10038292B2 (en) * | 2014-09-03 | 2018-07-31 | Yazaki Corporation | Method for connecting insulated wires |
| JP2018081757A (ja) * | 2016-11-14 | 2018-05-24 | 住友電装株式会社 | 素線接合部を有する導電部材の製造方法及び素線接合部を有する導電部材 |
| US11462842B2 (en) * | 2018-05-24 | 2022-10-04 | Autonetworks Technologies, Ltd. | Wire connection structure and wire connection method |
| JP2020047423A (ja) * | 2018-09-18 | 2020-03-26 | 矢崎総業株式会社 | 電線の接合方法及び接合電線 |
| JP2020064737A (ja) * | 2018-10-16 | 2020-04-23 | 株式会社オートネットワーク技術研究所 | 電線の接続構造、および、電線の接続方法 |
| JP7044958B2 (ja) * | 2018-10-25 | 2022-03-31 | 株式会社オートネットワーク技術研究所 | 電線の接続構造、および、電線の接続方法 |
| JP7178289B2 (ja) | 2019-02-25 | 2022-11-25 | 古河電気工業株式会社 | 電線接続方法 |
| JP7231592B2 (ja) * | 2020-09-28 | 2023-03-01 | 矢崎総業株式会社 | 電線の製造方法および電線製造装置 |
| US20240347992A1 (en) * | 2021-07-29 | 2024-10-17 | Schunk Sonosystems Gmbh | Ultrasonic welding method and ultrasonic welding part |
| JP7648570B2 (ja) * | 2022-06-29 | 2025-03-18 | 矢崎総業株式会社 | 端子付き電線の接合方法 |
| JP2024041324A (ja) * | 2022-09-14 | 2024-03-27 | 矢崎総業株式会社 | 電線の接合方法及び電線の接合構造 |
-
2022
- 2022-06-29 JP JP2022104796A patent/JP7648570B2/ja active Active
-
2023
- 2023-06-14 US US18/335,101 patent/US12438322B2/en active Active
- 2023-06-15 DE DE102023205598.8A patent/DE102023205598A1/de active Pending
- 2023-06-15 CN CN202310707951.1A patent/CN117317755A/zh active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020005338A (ja) | 2018-06-25 | 2020-01-09 | 矢崎総業株式会社 | 電線束の製造方法、及び、電線束の製造装置 |
| JP2020047422A (ja) | 2018-09-18 | 2020-03-26 | 矢崎総業株式会社 | 端子付き電線の接合方法及び端子付き接合電線 |
Also Published As
| Publication number | Publication date |
|---|---|
| US12438322B2 (en) | 2025-10-07 |
| JP2024004903A (ja) | 2024-01-17 |
| CN117317755A (zh) | 2023-12-29 |
| US20240006836A1 (en) | 2024-01-04 |
| DE102023205598A1 (de) | 2024-01-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5196562B2 (ja) | アルミ電線と銅電線の接続方法及びその接続体 | |
| CN102844940B (zh) | 电线连接方法及线束 | |
| EP2176027B1 (en) | Ultrasonic joining method using a flat end face of chip provided with straight grooves | |
| JP2013004406A (ja) | 端子付き電線の製造方法 | |
| JP6989560B2 (ja) | 端子付き電線の製造方法および電線の制振方法 | |
| JP2014211953A (ja) | 電線の接続方法,接続装置 | |
| CN104218424A (zh) | 电线的连接方法和电线的连接装置 | |
| JP2024004903A (ja) | 端子付き電線の接合方法 | |
| JP2011014438A (ja) | 電線連結構造及びその電線連結構造を有する車両用導電路 | |
| JP2019200997A (ja) | 機器用配線集合体 | |
| WO2020004128A1 (ja) | ワイヤハーネス | |
| JP4504529B2 (ja) | 電線同士の接続方法 | |
| JP2026000531A (ja) | 超音波接合装置、及び、端子付き電線 | |
| JP7041180B2 (ja) | 電線の接続構造及び接続方法 | |
| JP7609592B2 (ja) | 端子、ワイヤハーネス、及び、端子付き電線 | |
| JPH0982375A (ja) | 電線接続方法 | |
| JP2017027910A (ja) | 車両用の機器用配線部材、機器用配線部材集合体、および車両用の機器用配線部材の製造方法 | |
| JP2022106091A (ja) | ケーブル組立体の製造方法、その方法に用いられるホーンチップ及びその方法により製造されるケーブル組立体 | |
| JP7389086B2 (ja) | 端子、ワイヤハーネス、及び、端子付き電線 | |
| JP2025069664A (ja) | 端子付き電線及びその接合方法 | |
| JP2025025058A (ja) | 超音波接合装置およびワイヤハーネス | |
| JP2024126811A (ja) | 端子付き電線製造方法、及び、端子付き電線 | |
| JP2025040696A (ja) | 端子及び端子付き電線 | |
| JP2025042118A (ja) | 端子及び端子付き電線 | |
| JP2022164481A (ja) | 端子及び端子付き電線 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20231115 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20240521 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240528 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240712 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240903 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20241004 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20250204 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20250221 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20250305 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20250306 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7648570 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |