JP7664794B2 - タングステン基焼結合金および製造方法、並びにそれを用いた放電電極用部材および点火プラグ - Google Patents
タングステン基焼結合金および製造方法、並びにそれを用いた放電電極用部材および点火プラグ Download PDFInfo
- Publication number
- JP7664794B2 JP7664794B2 JP2021139667A JP2021139667A JP7664794B2 JP 7664794 B2 JP7664794 B2 JP 7664794B2 JP 2021139667 A JP2021139667 A JP 2021139667A JP 2021139667 A JP2021139667 A JP 2021139667A JP 7664794 B2 JP7664794 B2 JP 7664794B2
- Authority
- JP
- Japan
- Prior art keywords
- tungsten
- sintered alloy
- based sintered
- grain boundary
- particle
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Landscapes
- Powder Metallurgy (AREA)
Description
線密度は次式により求める。線密度=「粒界相を横切る長さの和(μm)」/270(μm)。
サンプル1断面につき2視野観察し、1視野で5回測定する。従って、1サンプルにつき10回の測定を行う。この測定視野と測定回数は例示であるが、対象となるW焼結合金全体を偏りなく測定するには、この方法がよい。焼結孔(P)は空孔(ポア)のことである。PはW粒子2中、または粒界相中に形成される。Pは粒界相に含めるものとする。
W、Ni、Fe、Cuの金属粉末を、それぞれ秤量して、混合する。混合は、例えば、セラミックス製のポット容器へ、セラミックス製のボールとともに投入し、ポットミル等により行う。混合後、必要に応じ、分析用サンプルを採取し、前記の方法により成分分析を行う。各成分の混合比率、不可避不純物量を把握することも有効である。
粉末は、成型金型に均質充填するため、良好な流動性を得るために、造粒を行うことが好ましい。造粒工程を行うためには、バインダー水溶液を添加することが好ましい。バインダーとはポリビニルアルコール(PVA)等の有機系材料のことを指し、固体のバインダーを、水もしくは有機系溶媒に溶解させて、バインダー溶液として造粒に用いる。装置安全上の観点から、水を用いたバインダー水溶液を使用することが好ましい。図4に造粒粉の形状の模式図を示す。図4(A)は、転動造粒法で製造した造粒粉の例を示す。造粒粉内部にバインダー水溶液の凝集部(Ba)が発生し、その周囲を金属粉末が覆うような構造の造粒粉が存在することがある。なお、凝集部(Ba)は、大きさが、原料金属粉末の平均粒径の2倍以上、もしくは100μm以上、を指す。凝集部(Ba)の大きさとは造粒粉の任意の断面を観察した際の最も長い対角線を示すものである。
バインダー水溶液は脱脂・焼結初期の低温段階で除去されるが、Baの様な部位が存在すると、除去後に空洞を形成する。焼結時、添加元素であるNi、Cu、Feは一度液相となり、前記空洞に流れ込む。その結果、焼結体中に大きな粒界相の領域が発生する。このため、粒界相の線密度が大きく変動する。図4(B)は、本実施形態に使用した造粒粉の例を示す。混合粉末とバインダー水溶液を混合し、スラリーとし、後述する条件により造粒することで、Baのような部位は存在せず、金属粉末とバインダー水溶液が均一に混ざった造粒粉を得る。バインダー水溶液が均質に存在することで、バインダー水溶液除去後も均質なため、粒界相が均質な焼結体が得られる。
造粒粉を金型内へ充填し、プレスにて成型する。圧力は90MPa以上300MPa以下が好ましい。90MPaより低いと、成型体が割れやすく、300MPaを超えると、成型体の抜き出し時に、金型が破損する恐れがある。
成型体を、還元雰囲気中で温度600~1000℃の炉内へ投入し、造粒時に使用したPVA成分を除去する。
脱バインダー後の成型体を、還元雰囲気中で1300℃以上1500℃以下の温度にて焼結する。焼結温度が1300℃より低いと、焼結不足により正常な金属組織が得られず、また密度も上がらない。1500℃より高いと、焼結が進行しすぎて結晶が粗大化する可能性がある。あるいは、内部の空隙が成長し、粗大な空隙が生じる可能性がある。焼結炉は連続炉、バッチ炉等を用いることが出来る。
密度=[乾燥重量/(乾燥重量―水中重量)]×水の密度
(実施例)


以下に、本願出願の当初の特許請求の範囲に記載された発明を付記する。
[1]
タングステンが50wt%以上で、残部がNi、Fe、Cuを含有するタングステン基焼結合金において、前記タングステン基焼結合金の組織は、Ni、Fe、Cuを主成分とする粒界相とタングステン粒子を有し、前記タングステン基焼結合金の任意の切断面中の270μm×270μm正方形領域において、相対する辺を直角に横切る直線上における、粒界相が占める長さの割合(線密度)は、0.05以上0.50以下であるタングステン基焼結合金。
[2]
前記タングステン基焼結合金において、前記線密度は、0.10以上0.50以下である、[1]に記載のタングステン基焼結合金。
[3]
前記タングステン基焼結合金において、前記線密度の標準偏差は、0.05以上0.10以下である、[1]ないし[2]に記載のタングステン基焼結合金。
[4]
前記タングステン基焼結合金において、前記タングステン粒子の形状は、その外周部が鋭角のない境界で構成される、[1]ないし[3]のいずれか1項に記載のタングステン基焼結合金。
[5]
前記タングステン基焼結合金において、任意の切断面中の270μm×270μm正方形領域内における各々のタングステン粒子について、タングステン粒子を楕円とみなし、2方向の径の平均を結晶粒径とした場合のタングステン粒子の平均結晶粒径は20μm以上40μm以下であることを特徴とした[1]ないし[4]のいずれか1項に記載のタングステン基焼結合金。
[6]
前記タングステン基焼結合金において、任意断面のビッカース硬度の測定値は250Hv以上350Hv以下であり、標準偏差が10~20Hvである、[1]ないし[5]のいずれか1項に記載のタングステン基焼結合金。
[7]
原料粉末をスプレードライ法によって造粒する、[1]ないし[6]のいずれか1項に記載のタングステン基焼結合金の製造方法。
[8][1]ないし[7]のいずれか1項に記載のタングステン基焼結合金を使用した、放電電極用部材。
[9][8]記載の放電電極用部材を用いたことを特徴とする点火プラグ。
2 …タングステン粒子
3 …粒界相
4 …点火プラグ
5 …放電電極部材
L1 …270μm×270μmの正方形領域で、相対する辺を直角に横切る直線
A1~A6…粒界相を横切る長さ
P …焼結孔
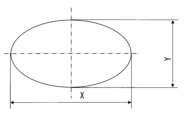
X …W粒子の長軸
Y …W粒子の短軸
Ba …バインダー凝集部分
Claims (8)
- Niが1.0wt%以上20wt%以下、Feが0.1wt%以上10wt%以下、Cuが0.1wt%以上10wt%以下、残部がタングステンおよび不可避不純物からなるタングステン基焼結合金において、前記タングステン基焼結合金の組織は、Ni、Fe、Cuを主成分とする粒界相とタングステン粒子を有し、前記タングステン基焼結合金の任意の切断面中の270μm×270μm正方形領域において、相対する辺を直角に横切る直線上における、粒界相が占める長さの割合(線密度)は、0.05以上0.50以下であり、前記線密度の標準偏差は、0.05以上0.10以下である、タングステン基焼結合金。
- 前記タングステン基焼結合金において、前記線密度は、0.10以上0.50以下である、請求項1に記載のタングステン基焼結合金。
- 前記タングステン基焼結合金において、前記タングステン粒子の形状は、その外周部が鋭角のない境界で構成される、請求項1ないし2のいずれか1項に記載のタングステン基焼結合金。
- 前記タングステン基焼結合金において、任意の切断面中の270μm×270μm正方形領域内における各々のタングステン粒子について、タングステン粒子を楕円とみなし、前記タングステン粒子の直交する長軸(X)と短軸(Y)を用いて(Y+X)/2から得られる値を結晶粒径とした場合のタングステン粒子の平均結晶粒径は20μm以上40μm以下であることを特徴とした請求項1ないし3のいずれか1項に記載のタングステン基焼結合金。
- 前記タングステン基焼結合金において、任意断面のビッカース硬度の測定値は250Hv以上350Hv以下であり、標準偏差が10~20Hvである、請求項1ないし4のいずれか1項に記載のタングステン基焼結合金。
- 原料粉末をスプレードライ法によって造粒する、請求項1ないし5のいずれか1項に記載のタングステン基焼結合金の製造方法。
- 請求項1ないし5のいずれか1項に記載のタングステン基焼結合金を使用した、放電電極用部材。
- 請求項7記載の放電電極用部材を用いたことを特徴とする点火プラグ。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021139667A JP7664794B2 (ja) | 2021-08-30 | 2021-08-30 | タングステン基焼結合金および製造方法、並びにそれを用いた放電電極用部材および点火プラグ |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021139667A JP7664794B2 (ja) | 2021-08-30 | 2021-08-30 | タングステン基焼結合金および製造方法、並びにそれを用いた放電電極用部材および点火プラグ |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2023033778A JP2023033778A (ja) | 2023-03-13 |
| JP7664794B2 true JP7664794B2 (ja) | 2025-04-18 |
Family
ID=85504961
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2021139667A Active JP7664794B2 (ja) | 2021-08-30 | 2021-08-30 | タングステン基焼結合金および製造方法、並びにそれを用いた放電電極用部材および点火プラグ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7664794B2 (ja) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2004149813A (ja) | 2002-10-28 | 2004-05-27 | Nippon Tungsten Co Ltd | 高密度材料およびその製造方法 |
| JP2004353006A (ja) | 2003-05-27 | 2004-12-16 | Mitsubishi Material Cmi Kk | タングステン基焼結合金製ウェート |
| WO2007060907A1 (ja) | 2005-11-28 | 2007-05-31 | A.L.M.T.Corp. | タングステン合金粒、それを用いた加工方法およびその製造方法 |
| JP2014503061A (ja) | 2010-10-07 | 2014-02-06 | プランゼー エスエー | X線、ガンマ線又は粒子線のためのコリメータ |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2924456B2 (ja) * | 1992-05-20 | 1999-07-26 | 三菱マテリアル株式会社 | 半導体装置のタングステン基焼結合金製放熱構造部材 |
-
2021
- 2021-08-30 JP JP2021139667A patent/JP7664794B2/ja active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2004149813A (ja) | 2002-10-28 | 2004-05-27 | Nippon Tungsten Co Ltd | 高密度材料およびその製造方法 |
| JP2004353006A (ja) | 2003-05-27 | 2004-12-16 | Mitsubishi Material Cmi Kk | タングステン基焼結合金製ウェート |
| WO2007060907A1 (ja) | 2005-11-28 | 2007-05-31 | A.L.M.T.Corp. | タングステン合金粒、それを用いた加工方法およびその製造方法 |
| JP2014503061A (ja) | 2010-10-07 | 2014-02-06 | プランゼー エスエー | X線、ガンマ線又は粒子線のためのコリメータ |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2023033778A (ja) | 2023-03-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5697604B2 (ja) | 金属部品の製造方法 | |
| Zhong et al. | Development of lead-free Sn–0.7 Cu/Al2O3 nanocomposite solders with superior strength | |
| US5686676A (en) | Process for making improved copper/tungsten composites | |
| CN107427913B (zh) | 多晶钨及钨合金烧结体以及其制造方法 | |
| JP6132100B2 (ja) | 液相焼結アルミニウム合金部材の製造方法、及び液相焼結アルミニウム合金部材 | |
| WO2013053892A1 (en) | Method for making a dense sic based ceramic product | |
| JP7790852B2 (ja) | 窒化珪素焼結体、それを用いた耐摩耗性部材、および窒化珪素焼結体の製造方法 | |
| Chen et al. | Effects of fullerenes reinforcement on the performance of 96.5 Sn–3Ag–0.5 Cu lead-free solder | |
| Manohar et al. | Exploring the effects of ball milling and microwave sintering on microstructural and mechanical behavior of AA7075/SiC/ZrO2 hybrid composites | |
| Wang et al. | Mechanical properties and friction behaviors of CNT/AlSi10Mg composites produced by spark plasma sintering | |
| Fefelov et al. | Microstructure and mechanical properties of Al-12Si produced by selective laser melting | |
| JP4461080B2 (ja) | 中性子吸収用アルミニウム粉末合金複合材及びその製造方法並びにそれで製造されたバスケット | |
| WO2021066142A1 (ja) | 耐熱合金、耐熱合金粉末、耐熱合金成形体およびその製造方法 | |
| JP4598212B2 (ja) | Wc基複合セラミックス焼結体の製造方法 | |
| E Nassef et al. | Mechanical behavior and fracture surface characterization of liquid-phase sintered Cu-Sn powder alloys | |
| JP2023033778A (ja) | タングステン基焼結合金および製造方法、並びにそれを用いた放電電極用部材および点火プラグ | |
| JP4295491B2 (ja) | 銅−タングステン合金およびその製造方法 | |
| JP2736387B2 (ja) | 転がり軸受材料用窒化珪素基焼結体及びその製造方法 | |
| Albartouli et al. | Mechanical and electrical properties of graphene nanosheet reinforced copper matrix composites materials produced by powder metallurgy method | |
| JP6380864B2 (ja) | 液相焼結アルミニウム合金部材の製造方法、及び液相焼結アルミニウム合金部材 | |
| Khalid et al. | Microstructure and properties of sintered tungsten heavy alloys | |
| JP7266269B2 (ja) | Mg基焼結複合材とその製造方法および摺動部材 | |
| Chang et al. | Effects of vacuum sintering, HIP and HP treatments on the microstructure, mechanical and electrical properties of Cr70Cu30 alloys | |
| JP3987471B2 (ja) | Al合金材料 | |
| JP7512830B2 (ja) | 輸送機用圧縮機部品及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20240123 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20240131 |
|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20240215 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20241021 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20241029 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20241217 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20250311 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20250408 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7664794 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313117 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |