JP7667676B2 - 配管部材 - Google Patents
配管部材 Download PDFInfo
- Publication number
- JP7667676B2 JP7667676B2 JP2021061618A JP2021061618A JP7667676B2 JP 7667676 B2 JP7667676 B2 JP 7667676B2 JP 2021061618 A JP2021061618 A JP 2021061618A JP 2021061618 A JP2021061618 A JP 2021061618A JP 7667676 B2 JP7667676 B2 JP 7667676B2
- Authority
- JP
- Japan
- Prior art keywords
- layer
- pipe
- glass fiber
- tube
- polyolefin resin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Rigid Pipes And Flexible Pipes (AREA)
- Laminated Bodies (AREA)
Description
[1]管状の複数の層を備える多層管であって、管状であり、かつポリオレフィン樹脂を含むポリオレフィン樹脂層と、管状であり、ポリオレフィン樹脂およびガラス繊維を含むガラス繊維層と、を備え、前記ポリオレフィン樹脂層の外側に、前記ガラス繊維層が位置し、前記ガラス繊維層が、最外層である、多層管。
[2]管状の複数の層を備える多層管であって、管状であり、かつポリオレフィン樹脂を含むポリオレフィン樹脂層と、管状であり、ポリオレフィン樹脂およびガラス繊維を含むガラス繊維層と、を備え、前記ポリオレフィン樹脂層の外側に、前記ガラス繊維層が位置し、接着層をさらに備え、前記ガラス繊維層の外側に前記接着層が位置しており、前記接着層の外側にガスバリア層が位置している、多層管。
[3]前記ポリオレフィン樹脂層を2層以上備える、[1]または[2]に記載の多層管。
本発明の一実施形態に係る多層管は、管状の複数の層を備える。複数の層は、周方向に内側から外側に向かって並んで配置されている。本発明の一実施形態に係る多層管は、管状であり、かつポリエチレン樹脂を含むポリオレフィン樹脂層と、管状であり、ポリエチレン樹脂およびガラス繊維を含むガラス繊維層と、を備える。すなわち、本発明の一実施形態に係る多層管の管壁は、ポリオレフィン樹脂層と、ガラス繊維層と、を備える。本発明の一実施形態に係る多層管は、ポリオレフィン樹脂層を少なくとも1つ備える。本発明の一実施形態に係る多層管は、ポリオレフィン樹脂層の外側に、ガラス繊維層が配置されており、ガラス繊維が、管軸方向に配向している。
図1、図2および図3に示す多層管10は、ポリオレフィン樹脂層11と、ガラス繊維層12と、を備える。ポリオレフィン樹脂層11と、ガラス繊維層12とはそれぞれ、管状である。多層管10は、管軸O1を有し、内部に流路20を有する。
ポリオレフィン樹脂層11およびガラス繊維層12に含まれるポリオレフィン樹脂は特に限定されない。ポリオレフィン樹脂としては、従来公知のポリオレフィン樹脂を用いることができる。ポリオレフィン樹脂は、1種を単独で用いてもよく、2種以上を組み合わせて用いてもよい。
ガラス繊維の繊維長は、0.05mm以上10mm以下であることが好ましい。成形前のガラス繊維長は、1mm以上5mm以下であることがより好ましい。ガラス繊維の繊維長が上記範囲内であると、多層管10の耐衝撃強度、寸法安定性がより一層高くなる。
多層管10の耐衝撃強度、寸法安定性およびガスバリア性を効果的に高める観点からは、ガラス繊維層12は相溶化剤を含むことが好ましい。
ポリオレフィン樹脂層11およびガラス繊維層12はそれぞれ、上記ポリオレフィン樹脂以外の熱可塑性樹脂を含んでいてもよい。ただし、上記ポリオレフィン樹脂以外の熱可塑性樹脂を用いる場合には、ポリオレフィン樹脂層11およびガラス繊維層12における上記ポリオレフィン樹脂以外の熱可塑性樹脂の含有量は、ポリオレフィン樹脂層11およびガラス繊維層12における上記ポリオレフィン樹脂の含有量よりも少ないことが好ましい。
酸化防止剤は、1種を単独で用いてもよく、2種以上を組み合わせて用いてもよい。
特に、本実施形態の多層管10は最外層がガラス繊維層であり、光透過率が高いため、ガラス繊維層12に顔料または染料を含むことが望ましい。
なお、本発明は、上記の実施形態に限定するものではない。
接着層31は、ガスバリア層32を接着する性質を有していればよく、接着性を発現する適宜の材料により形成される。
接着層31の材料としては、公知の接着剤を適用可能である。接着剤としては、例えば、変性ポリオレフィン系接着剤、アクリル系接着剤、特殊合成ゴム系接着剤、合成樹脂系接着剤、ゴム系接着剤等が挙げられる。
ガスバリア層32は、ガスバリア性を有していればよく、ガスバリア性を発現する適宜の材料により形成される。ガスバリア層32の材料としては、例えば、エチレン-ビニルアルコール樹脂、ポリビニルアルコール、ポリアミド、ポリエチレンテレフタレート等が挙げられる。ガスバリア層32の材料は、1種を単独で用いてもよく、2種以上を組み合わせて用いてもよい。
さらに、ポリオレフィン樹脂層11は設けなくてもよい。ポリオレフィン樹脂層11を設けないことで、ガラス繊維層12の内周面が金型からせん断力を受け、ガラス繊維をより配向させやすくなる。
さらに、ポリオレフィン樹脂層11にガラス繊維を含有させてもよい。ガラス繊維を含むポリオレフィン樹脂を複数積層することで、金型合流部までにガラス繊維が押出方向に配向するため、ガラス繊維層12が単一樹脂層である場合よりもガラス繊維が押出方向に配向しやすい。
上述の実施形態の多層管は、以下に示す配管部材に用いることができる。
以下、本発明の実施の形態による配管部材について、図面に基づいて説明する。図5は、本発明の一実施形態に係る配管部材を模式的に示し、配管部材の管軸方向に沿う断面図である。
図5に示す配管部材100は、管部101と、継手部102と、を備える。配管部材100は、管軸O2を有し、内部に流路120を有する。
管部101は、上述の多層管で構成されている。管部101は、第1の管部111と、第2の管部112と、第1の管部111と第2の管部112との間に形成された融着部103と、を有する。すなわち、管部101は、第1の管部111と第2の管部112とが融着部103を介して融着により接合された融着管である。言い換えれば、管部101は、第1の管部111と第2の管部112とが融着部103を介して融着により一体化した樹脂管接続体である。第1の管部111および第2の管部112はそれぞれ、管状である。融着部103は、第1の管部111と第2の管部112を融着することにより形成されるため、融着部103もガラス繊維層を有する。
継手部102は、管部101に接合されている。より詳細には、継手部102は、管部101の一端部(第1の管部111の一端部(融着部103とは反対側の端部))に接合されている。
第1の管部111と第2の管部112は、構成が同じであってもよく、構成が異なっていてもよい。同じ構成であれば、ビードを均一に形成しやすく、製造が容易である。
第1の管部111と第2の管部112の構成が同じ場合、例えば、図6に示すように、第1の管部111および第2の管部112は、ポリオレフィン樹脂層131とガラス繊維層130とを有していてもよい。この場合、融着部103において、第1の管部111のポリオレフィン樹脂層131と第2の管部112のポリオレフィン樹脂層131が接続して内周ビード104を形成し、第1の管部111のガラス繊維層130と第2の管部112のガラス繊維層130が接続して外周ビード105を形成する。
継手部102と接続される第1の管部111がガラス繊維層130を有することで、継手部102の近傍まで繊維含有層による耐圧性や低伸縮性を付与できるため、配管部材100をより耐圧性や低伸縮性に優れたものにできる。
第1の管部111と第2の管部112の構成が異なる場合、例えば、図7に示すように、第1の管部111はポリオレフィン樹脂層131から構成され、第2の管部112はポリオレフィン樹脂層131とガラス繊維層130とを有していてもよい。この場合、融着部103において、第1の管部111のポリオレフィン樹脂層131と第2の管部112のガラス繊維層130が接続して内周ビード104を形成し、第1の管部111のポリオレフィン樹脂層131と第2の管部112のガラス繊維層130が接続して外周ビード105を形成する。
第1の管部111が繊維非含有層のみで構成されていることで、構造が複雑な継手部102と第1の管部111との接合を容易にすることができる。例えば、継手部102が第1の管部111にインコアを挿入する構造である場合、第1の管部111が繊維含有層を含まないことで継手部102のインコアを挿入しやすく、第1の管部111も柔軟に拡径しやすく破断しにくい配管部材100とすることができる。
以下、本発明の一実施形態に係る配管部材の製造方法について、図面に基づいて説明する。
第1の管部111および第2の管部112が2層(ポリオレフィン樹脂層131/ガラス繊維層130)構造の場合、上記樹脂と上記繊維とを含み、ガラス繊維層130を形成する第1の樹脂組成物、および上記樹脂を含み、ポリオレフィン樹脂層131を形成する第2の樹脂組成物を調製し、第1の樹脂組成物および第2の樹脂組成物を、成型管の周方向に相当する方向へ流動させることが可能な方法を特に限定することなく用いることができる。
図8は、融着(接続)前の第1の管部111と第2の管部112とを模式的に示す断面図である。
図8に示す第1の管部111および第2の管部112を用いて、図9および図10に示す状態を経て、第1の管部111の端部と第2の管部112の端部とを融着することによって接続することにより管部101を得る。
上記圧着工程において、加熱された第1の管部111の端面と、加熱された第2の管部112の端面とを圧着することが好ましい。
なお、本発明は、上記の実施形態に限定するものではない。
継手部210は、機械式継手である。継手部210は、一端部210Aが管部1の一端部(第1の管部111の一端部(融着部103とは反対側の端部))に接続されている。より詳細には、継手部210の一端部210Aが、第1の管部111の一端部に挿入されている。さらに、継手部210の一端部210Aが接続された第1の管部111の一端部の外周には、押さえリング220が外嵌されている。一方、継手部210の他端部210Bは開口しており、他の配管を挿入、接続するための受け口210Cを有する。
多層管10を以下のように製造した。
ポリオレフィン樹脂層11を製造するための樹脂組成物としてホモポリプロピレンの樹脂組成物(密度0.9g/cm3、MFR0.5g/10min(条件:230℃、荷重2.16kg))を用意し、ガラス繊維層12を製造するためのガラス繊維含有樹脂組成物として、上記と同じホモポリプロピレン樹脂の樹脂組成物(密度0.9g/cm3、MFR0.5g/10min(条件:230℃、荷重2.16kg))にガラス繊維(平均繊維長3mm、平均繊維径13μm)を20重量%および顔料1重量%(ともにガラス繊維層12を製造するための樹脂組成物全体に対する量)をブレンドした。樹脂組成物は、二軸同方向押出機を用いて混練し、コンパウンドとして調製した。
ポリオレフィン樹脂層11を製造するための樹脂組成物およびガラス繊維層12を製造するためのガラス繊維含有樹脂組成物を用いて、共押出により成形を行った。具体的には、2つのシングル押出機(ポリオレフィン樹脂層11用のシングル押出機の押出厚さはいずれも40mm、ガラス繊維層12用のシングルのシングル押出機の押出厚さは75mm)を使用して押出し温度220℃で押出し、二層管型の金型を使用して賦形した。押し出された多層管10を引き取り機で引き取り、所定の長さに切断して多層管10を得た。
得られた多層管10の内径は71mm、外径は89mm、ポリオレフィン樹脂層11の厚みは1.5mm、ガラス繊維層12の厚みは6.5mmであった。
引き取り機を回転させたこと以外は実施例1と同様にして多層管10を得た。
ガラス繊維層12の外周面に設ける他のポリオレフィン樹脂層のための樹脂組成物としてポリオレフィン樹脂層11と同じ樹脂組成物を用意し、ポリオレフィン樹脂層11および他のポリオレフィン樹脂層を製造するための樹脂組成物、およびガラス繊維層12を製造するためのガラス繊維含有樹脂組成物を用い、3つのシングル押出機(ポリオレフィン樹脂層11および他のポリオレフィン樹脂層用のシングル押出機の押出厚さはいずれも40mm、ガラス繊維層12用のシングルのシングル押出機の押出厚さは75mm)を使用して押出し温度220℃で押出し、三層管型の金型を使用して賦形したこと以外は実施例1と同様にして多層管10を得た。
得られた多層管10の内径は71mm、外径は89mm、ポリオレフィン樹脂層11の厚みは1.5mm、ガラス繊維層12の厚みは5.0mm、他のポリオレフィン樹脂層の厚みは1.5mmであった。
線膨張係数は次のようにして求めた。
多層管10を約1000mmの長さに切断し、60℃(Thot)に設定した恒温槽にて24時間養生した後、多層管の長さ(Lhot)を測定した。その後、同じ多層配管を、5℃(Tcool)に設定した恒温槽にて24時間養生し、多層管の長さ(Lcool)を測定した。得られた値を下記の式(1)に代入し、線膨張係数を決定した。

PWA(建築設備用ポリエチレンパイプシステム研究会規格)001規格に準拠して破壊水圧評価を行った。つまり、長さ1000mmの樹脂管の試験片を切り取り、その内部に常温(23℃)の水を充填するとともに一定速度で水を入れ続けることにより加圧し、樹脂管が破裂する時の水圧(MPa)を求めた。
多層管10の、管軸O1を含む面で厚肉を切断した断面、および管軸O1と直交する面で切断した断面を、日本電子社製走査電子顕微鏡JSM-671Fを用い、蒸着厚み10nm、加速電圧15kV、倍率25倍の条件で目視観察し、管軸O1、および管軸O1と直交する方向のガラス繊維の有無、角度、およびその比率を確認した。
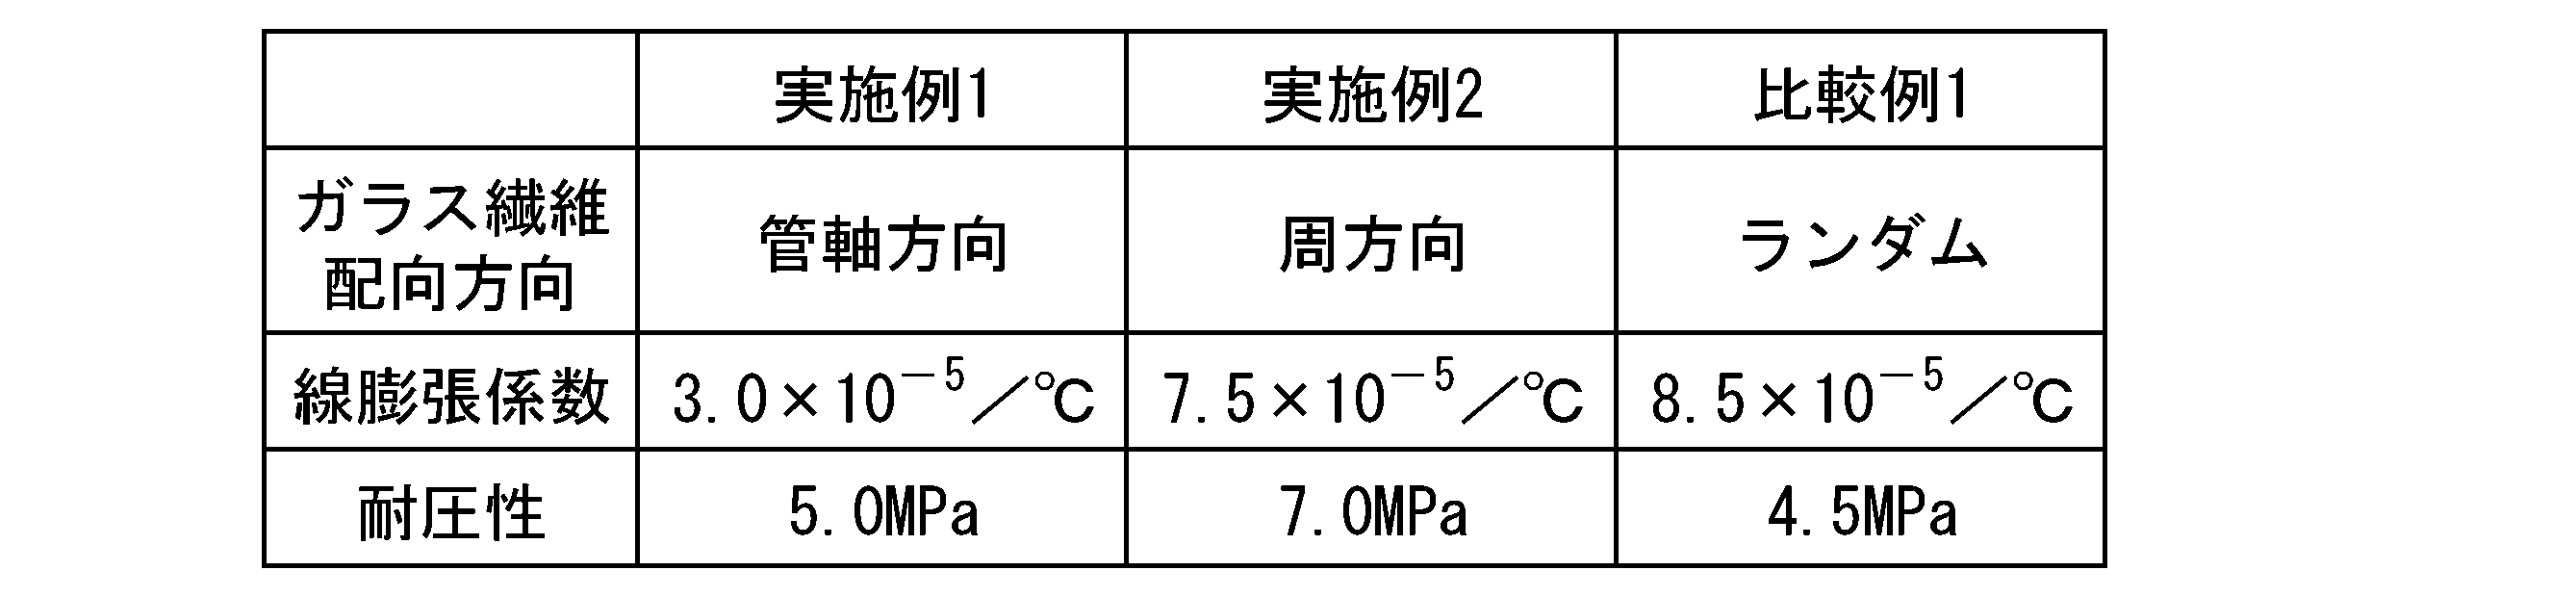
実施例1、2、および比較例1の多層管それぞれについて、上記した方法により線膨張係数を測定した。結果を表1に示す。
11 ポリオレフィン樹脂層
12 ガラス繊維層
20 流路
31 接着層
32 ガスバリア層
100,200 配管部材
101 管部
102,210 継手部
103 融着部
104 内周ビード
105 外周ビード
111 第1の管部
112 第2の管部
115 ガラス繊維
120 流路
130 ガラス繊維層
131 ポリオレフィン樹脂層
220 押さえリング
Claims (3)
- 管部と前記管部に接合された継手部と、を備え、
前記継手部は、機械式継手であり、
前記管部は、端部が前記継手部と接合された第1の管部と、第2の管部と、前記第1の管部と前記第2の管部との間に形成された融着部と、を有し、
前記融着部には、前記管部の外面から突出する外周ビードが形成されており、
前記第2の管部は、管状の複数の層を備える多層管であり、
前記多層管は、管状であり、かつポリオレフィン樹脂を含むポリオレフィン樹脂層と、管状であり、ポリオレフィン樹脂およびガラス繊維を含むガラス繊維層と、を備え、
前記ポリオレフィン樹脂層の外側に、前記ガラス繊維層が位置し、
前記ガラス繊維層が、前記外周ビードを形成している前記多層管の最外層である、配管部材(ただし、通電によって発熱するコイルが埋設されてなる電気融着継手を備えるものを除く)。 - 前記継手部は、射出成形によって前記第1の管部と一体成形されている、請求項1に記載の配管部材。
- 前記ポリオレフィン樹脂は、ポリプロピレン樹脂である、請求項1又は2に記載の配管部材。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021061618A JP7667676B2 (ja) | 2021-03-31 | 2021-03-31 | 配管部材 |
| JP2025008642A JP2025061553A (ja) | 2021-03-31 | 2025-01-21 | 多層管 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2021061618A JP7667676B2 (ja) | 2021-03-31 | 2021-03-31 | 配管部材 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2025008642A Division JP2025061553A (ja) | 2021-03-31 | 2025-01-21 | 多層管 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2022157416A JP2022157416A (ja) | 2022-10-14 |
| JP7667676B2 true JP7667676B2 (ja) | 2025-04-23 |
Family
ID=83559764
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2021061618A Active JP7667676B2 (ja) | 2021-03-31 | 2021-03-31 | 配管部材 |
| JP2025008642A Pending JP2025061553A (ja) | 2021-03-31 | 2025-01-21 | 多層管 |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2025008642A Pending JP2025061553A (ja) | 2021-03-31 | 2025-01-21 | 多層管 |
Country Status (1)
| Country | Link |
|---|---|
| JP (2) | JP7667676B2 (ja) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002539398A (ja) | 1999-03-17 | 2002-11-19 | ラティス インテレクチュアル プロパティー リミテッド | 高圧搬送用強化熱可塑性樹脂パイプ(rtp)の結合技術 |
| CN103174883A (zh) | 2013-04-10 | 2013-06-26 | 苏州旭光聚合物有限公司 | 一种阻燃聚丙烯管道 |
| JP2018173148A (ja) | 2017-03-31 | 2018-11-08 | 積水化学工業株式会社 | 伸縮継手および配管構造 |
| JP6574546B2 (ja) | 2013-11-22 | 2019-09-11 | 積水化学工業株式会社 | 多層管 |
| CN111365532A (zh) | 2018-12-25 | 2020-07-03 | 上海久通塑胶制品有限公司 | 一种共挤式增强型聚丙烯抗菌复合管材 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5398974A (en) * | 1991-04-19 | 1995-03-21 | Sekisui Kagaku Kogyo Kabushiki Kaisha | Pipe connecting member |
| JPH066867U (ja) * | 1992-06-30 | 1994-01-28 | 大阪瓦斯株式会社 | ポリエチレン管 |
| JPH07145898A (ja) * | 1993-11-24 | 1995-06-06 | Fujipura Seiko:Kk | 高周波誘電加熱融着接合用熱可塑性合成樹脂管 |
| JP3558422B2 (ja) * | 1995-09-07 | 2004-08-25 | 三井化学株式会社 | 多層管 |
| JPH10122459A (ja) * | 1996-10-17 | 1998-05-15 | Kubota Corp | ポリオレフィン系管の離脱防止継手 |
| US6629547B1 (en) * | 1998-10-09 | 2003-10-07 | Sekisui Chemical Co., Ltd. | Composite high-pressure pipe and method of joining same |
| JP5291056B2 (ja) * | 2010-08-11 | 2013-09-18 | 古河電気工業株式会社 | 複層配管の接続構造、複層配管の接続方法および複層配管 |
| JP7235520B2 (ja) * | 2019-01-30 | 2023-03-08 | 積水化学工業株式会社 | 融着管の製造方法及び融着管 |
-
2021
- 2021-03-31 JP JP2021061618A patent/JP7667676B2/ja active Active
-
2025
- 2025-01-21 JP JP2025008642A patent/JP2025061553A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2002539398A (ja) | 1999-03-17 | 2002-11-19 | ラティス インテレクチュアル プロパティー リミテッド | 高圧搬送用強化熱可塑性樹脂パイプ(rtp)の結合技術 |
| CN103174883A (zh) | 2013-04-10 | 2013-06-26 | 苏州旭光聚合物有限公司 | 一种阻燃聚丙烯管道 |
| JP6574546B2 (ja) | 2013-11-22 | 2019-09-11 | 積水化学工業株式会社 | 多層管 |
| JP2018173148A (ja) | 2017-03-31 | 2018-11-08 | 積水化学工業株式会社 | 伸縮継手および配管構造 |
| CN111365532A (zh) | 2018-12-25 | 2020-07-03 | 上海久通塑胶制品有限公司 | 一种共挤式增强型聚丙烯抗菌复合管材 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2022157416A (ja) | 2022-10-14 |
| JP2025061553A (ja) | 2025-04-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10544886B2 (en) | Fiber-reinforced composite pipe and cold/warm water piping system | |
| JP6595787B2 (ja) | 多層配管 | |
| EP0870800A1 (en) | Thermoplastic elastomer compositions, hose made by using thermoplastic elastomer composition, and process for the production thereof | |
| JP6574546B2 (ja) | 多層管 | |
| US20090162591A1 (en) | Multilayer coolant pipes | |
| CN111867998A (zh) | 光纤电缆、线束及光纤电缆的制造方法 | |
| US11846371B2 (en) | Thermoplastic blends and composites for flexible pipes | |
| JP6546433B2 (ja) | 多層配管 | |
| JP2016223525A (ja) | ポリオレフィン系樹脂多層配管 | |
| JP2025061553A (ja) | 多層管 | |
| JP6484106B2 (ja) | 冷温水管路配管システム | |
| JP6510885B2 (ja) | 多層管材 | |
| JP7074421B2 (ja) | ポリオレフィン系樹脂多層管 | |
| WO2016133167A1 (ja) | 繊維強化複合管および冷温水配管システム | |
| JP6502639B2 (ja) | 配管システム | |
| JP6397280B2 (ja) | 多層管 | |
| JP6709309B2 (ja) | 多層管 | |
| JP7671130B2 (ja) | 配管部材 | |
| JP7235520B2 (ja) | 融着管の製造方法及び融着管 | |
| JP6170417B2 (ja) | ポリエチレン系樹脂組成物及び成形体 | |
| JP2026061660A (ja) | 管、配管構造、および管の製造方法 | |
| JP2020143713A (ja) | 融着管の製造方法及び融着管 | |
| JP2024118445A (ja) | 排水管および雨水排水装置 | |
| JP2015520266A (ja) | 物品の消毒薬耐性を改善するためのゆっくり部分架橋するポリオレフィン組成物 | |
| JP2025132576A (ja) | 複層管、および配管構造 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20230925 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20240514 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20240516 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20240716 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20241022 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20250121 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20250318 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20250411 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7667676 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |