JP7680700B2 - 鋼板 - Google Patents
鋼板 Download PDFInfo
- Publication number
- JP7680700B2 JP7680700B2 JP2023574999A JP2023574999A JP7680700B2 JP 7680700 B2 JP7680700 B2 JP 7680700B2 JP 2023574999 A JP2023574999 A JP 2023574999A JP 2023574999 A JP2023574999 A JP 2023574999A JP 7680700 B2 JP7680700 B2 JP 7680700B2
- Authority
- JP
- Japan
- Prior art keywords
- less
- ferrite
- temperature
- steel sheet
- bainite
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B15/00—Layered products comprising a layer of metal
- B32B15/01—Layered products comprising a layer of metal all layers being exclusively metallic
- B32B15/013—Layered products comprising a layer of metal all layers being exclusively metallic one layer being formed of an iron alloy or steel, another layer being formed of a metal other than iron or aluminium
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B15/00—Layered products comprising a layer of metal
- B32B15/04—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B15/00—Layered products comprising a layer of metal
- B32B15/04—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B15/043—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material of metal
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B15/00—Layered products comprising a layer of metal
- B32B15/18—Layered products comprising a layer of metal comprising iron or steel
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/18—Hardening; Quenching with or without subsequent tempering
- C21D1/185—Hardening; Quenching with or without subsequent tempering from an intercritical temperature
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/18—Hardening; Quenching with or without subsequent tempering
- C21D1/19—Hardening; Quenching with or without subsequent tempering by interrupted quenching
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/18—Hardening; Quenching with or without subsequent tempering
- C21D1/25—Hardening, combined with annealing between 300 degrees Celsius and 600 degrees Celsius, i.e. heat refining ("Vergüten")
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/26—Methods of annealing
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D1/00—General methods or devices for heat treatment, e.g. annealing, hardening, quenching or tempering
- C21D1/74—Methods of treatment in inert gas, controlled atmosphere, vacuum or pulverulent material
- C21D1/76—Adjusting the composition of the atmosphere
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0221—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the working steps
- C21D8/0226—Hot rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0247—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the heat treatment
- C21D8/0263—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the heat treatment following hot rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/0247—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips characterised by the heat treatment
- C21D8/0273—Final recrystallisation annealing
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/04—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips to produce plates or strips for drawing, e.g. for deep-drawing
- C21D8/0421—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips to produce plates or strips for drawing, e.g. for deep-drawing characterised by the working steps
- C21D8/0426—Hot rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/04—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips to produce plates or strips for drawing, e.g. for deep-drawing
- C21D8/0447—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips to produce plates or strips for drawing, e.g. for deep-drawing characterised by the heat treatment
- C21D8/0463—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips to produce plates or strips for drawing, e.g. for deep-drawing characterised by the heat treatment following hot rolling
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D8/00—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment
- C21D8/02—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips
- C21D8/04—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips to produce plates or strips for drawing, e.g. for deep-drawing
- C21D8/0447—Modifying the physical properties of ferrous metals or ferrous alloys by deformation combined with, or followed by, heat treatment during manufacturing of plates or strips to produce plates or strips for drawing, e.g. for deep-drawing characterised by the heat treatment
- C21D8/0473—Final recrystallisation annealing
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/46—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for sheet metals
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D9/00—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor
- C21D9/46—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for sheet metals
- C21D9/48—Heat treatment, e.g. annealing, hardening, quenching or tempering, adapted for particular articles; Furnaces therefor for sheet metals deep-drawing sheets
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/001—Ferrous alloys, e.g. steel alloys containing N
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/002—Ferrous alloys, e.g. steel alloys containing In, Mg, or other elements not provided for in one single group C22C38/001 - C22C38/60
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/005—Ferrous alloys, e.g. steel alloys containing rare earths, i.e. Sc, Y, Lanthanides
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/008—Ferrous alloys, e.g. steel alloys containing tin
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/02—Ferrous alloys, e.g. steel alloys containing silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/04—Ferrous alloys, e.g. steel alloys containing manganese
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/06—Ferrous alloys, e.g. steel alloys containing aluminium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/08—Ferrous alloys, e.g. steel alloys containing nickel
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/10—Ferrous alloys, e.g. steel alloys containing cobalt
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/10—Ferrous alloys, e.g. steel alloys containing cobalt
- C22C38/105—Ferrous alloys, e.g. steel alloys containing cobalt containing Co and Ni
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/12—Ferrous alloys, e.g. steel alloys containing tungsten, tantalum, molybdenum, vanadium, or niobium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/14—Ferrous alloys, e.g. steel alloys containing titanium or zirconium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/16—Ferrous alloys, e.g. steel alloys containing copper
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/20—Ferrous alloys, e.g. steel alloys containing chromium with copper
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/22—Ferrous alloys, e.g. steel alloys containing chromium with molybdenum or tungsten
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/24—Ferrous alloys, e.g. steel alloys containing chromium with vanadium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/26—Ferrous alloys, e.g. steel alloys containing chromium with niobium or tantalum
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/28—Ferrous alloys, e.g. steel alloys containing chromium with titanium or zirconium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/30—Ferrous alloys, e.g. steel alloys containing chromium with cobalt
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/32—Ferrous alloys, e.g. steel alloys containing chromium with boron
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/34—Ferrous alloys, e.g. steel alloys containing chromium with more than 1.5% by weight of silicon
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/38—Ferrous alloys, e.g. steel alloys containing chromium with more than 1.5% by weight of manganese
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/42—Ferrous alloys, e.g. steel alloys containing chromium with nickel with copper
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/44—Ferrous alloys, e.g. steel alloys containing chromium with nickel with molybdenum or tungsten
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/46—Ferrous alloys, e.g. steel alloys containing chromium with nickel with vanadium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/48—Ferrous alloys, e.g. steel alloys containing chromium with nickel with niobium or tantalum
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/50—Ferrous alloys, e.g. steel alloys containing chromium with nickel with titanium or zirconium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/52—Ferrous alloys, e.g. steel alloys containing chromium with nickel with cobalt
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/54—Ferrous alloys, e.g. steel alloys containing chromium with nickel with boron
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/18—Ferrous alloys, e.g. steel alloys containing chromium
- C22C38/40—Ferrous alloys, e.g. steel alloys containing chromium with nickel
- C22C38/58—Ferrous alloys, e.g. steel alloys containing chromium with nickel with more than 1.5% by weight of manganese
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C38/00—Ferrous alloys, e.g. steel alloys
- C22C38/60—Ferrous alloys, e.g. steel alloys containing lead, selenium, tellurium, or antimony, or more than 0.04% by weight of sulfur
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/06—Zinc or cadmium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
- C23C2/28—Thermal after-treatment, e.g. treatment in oil bath
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/26—After-treatment
- C23C2/28—Thermal after-treatment, e.g. treatment in oil bath
- C23C2/285—Thermal after-treatment, e.g. treatment in oil bath for remelting the coating
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/34—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the shape of the material to be treated
- C23C2/36—Elongated material
- C23C2/40—Plates; Strips
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C30/00—Coating with metallic material characterised only by the composition of the metallic material, i.e. not characterised by the coating process
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C30/00—Coating with metallic material characterised only by the composition of the metallic material, i.e. not characterised by the coating process
- C23C30/005—Coating with metallic material characterised only by the composition of the metallic material, i.e. not characterised by the coating process on hard metal substrates
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2311/00—Metals, their alloys or their compounds
- B32B2311/20—Zinc
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/001—Austenite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/002—Bainite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/005—Ferrite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/008—Martensite
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21D—MODIFYING THE PHYSICAL STRUCTURE OF FERROUS METALS; GENERAL DEVICES FOR HEAT TREATMENT OF FERROUS OR NON-FERROUS METALS OR ALLOYS; MAKING METAL MALLEABLE, e.g. BY DECARBURISATION OR TEMPERING
- C21D2211/00—Microstructure comprising significant phases
- C21D2211/009—Pearlite
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12493—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, joint, etc.]
- Y10T428/12771—Transition metal-base component
- Y10T428/12785—Group IIB metal-base component
- Y10T428/12792—Zn-base component
- Y10T428/12799—Next to Fe-base component [e.g., galvanized]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12493—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, joint, etc.]
- Y10T428/12771—Transition metal-base component
- Y10T428/12861—Group VIII or IB metal-base component
- Y10T428/12951—Fe-base component
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12493—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, joint, etc.]
- Y10T428/12771—Transition metal-base component
- Y10T428/12861—Group VIII or IB metal-base component
- Y10T428/12951—Fe-base component
- Y10T428/12972—Containing 0.01-1.7% carbon [i.e., steel]
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Crystallography & Structural Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Heat Treatment Of Sheet Steel (AREA)
- Heat Treatment Of Steel (AREA)
Description
本発明は、自動車部品等が主たる用途の、成形性に優れた引張最大強度900MPa以上の鋼板に関する。
自動車からの炭酸ガスの排出量を抑えるために、高強度鋼板を使用して、安全性を確保しながら自動車車体を軽量化する試みが進められている。しかし、一般に、鋼板の強度を高めると、成形性は低下する。高強度鋼板において、強度と成形性とを両立させることは困難である。
また、自動車部材には穴などの応力集中部が存在する。自動車部材用の鋼板をプレス加工する際に、応力集中部において破断が生じやすい。そのため、応力集中部に高い変形能を付与できる鋼板が産業界から切望されている。しかしながら、応力集中部における変形能もまた、鋼板の強度が高いほど低下する傾向にある。
これらの課題を解決するために、いくつかの手段が提案されている。
また、自動車部材には穴などの応力集中部が存在する。自動車部材用の鋼板をプレス加工する際に、応力集中部において破断が生じやすい。そのため、応力集中部に高い変形能を付与できる鋼板が産業界から切望されている。しかしながら、応力集中部における変形能もまた、鋼板の強度が高いほど低下する傾向にある。
これらの課題を解決するために、いくつかの手段が提案されている。
例えば、特許文献1には、鋼板の金属組織を、軟質組織であるフェライトと、硬質組織であるマルテンサイトの複合組織とすることで、強度と伸び性を両立させることが開示されている。しかし、特許文献1の鋼板の金属組織は、軟質組織と硬質組織の組合せであるため、両組織間の硬度差が大きい。組織間の硬度差が大きい場合、組織間の界面でボイドが生じやすくなり、穴広げ性が損なわれるおそれがある。そのため、特許文献1に記載の鋼板は、穴広げ性の向上が求められる。
特許文献2には、鋼板の金属組織を、フェライトとマルテンサイトの中間の硬さを持つ上部ベイナイト又は下部ベイナイトの単一組織とすることで、組織間の硬度差を低減し、強度と穴広げ性を高めることが開示されている。しかし、上部ベイナイト又は下部ベイナイトは、転位を多く含むベイニティックフェライトと、硬質なセメンタイトから構成される組織であるので、特許文献2の鋼板は、伸び性の向上が求められる。
特許文献3には、鋼板の金属組織を、フェライト、上部ベイナイト又は下部ベイナイト、及び、マルテンサイトから構成することにより、組織間の硬度差を低減し、強度と穴広げ性を確保しつつ、伸び性の劣化を抑制することが開示されている。しかし、上部ベイナイト又は下部ベイナイトは、転位を多く含むベイニティックフェライトと、硬質なセメンタイトから構成されるため、特許文献3の鋼板は、伸び性の向上が求められる。
特許文献4には、硬質なマルテンサイト、軟質なフェライト、及びマルテンサイトとフェライトの中間の硬さを有するグラニュラーベイナイトを有する金属組織とすることで、組織間の硬度差を低減し、高い強度、伸び、穴広げ性が得られることが開示されている。特許文献5には、所定の化学組成を有し、面積分率で、フェライト:30%~50%、グラニュラーベイナイト:5%~20%、マルテンサイト:30%~55%、ベイナイト:35%未満、かつ残留オーステナイト及びパーライト:合計で10%以下、で表される金属組織を有する鋼板が開示されている。しかし本発明者らが知見したところによれば、特許文献4及び特許文献5に開示の技術では、熱間圧延後の冷却速度、及び焼鈍時の加熱速度の最適化がなされていない。従って、特許文献4及び特許文献5に開示された鋼板においては、応力集中部における変形能が劣っている。
本発明は、強度、成形性、及び応力集中部における変形能の全てを高水準で備える鋼板を提供することを目的とする。
本発明の要旨は以下の通りである。
(1)本発明の一態様に係る鋼板は、化学組成が、質量%で、C:0.07%以上、0.15%以下、Si+Al:0.20%以上、2.50%以下、Mn+Cr:1.20%以上、4.00%以下、P:0%以上、0.040%以下、S:0%以上、0.010%以下、N:0%以上、0.010%以下、O:0%以上、0.006%以下、Mo:0%以上、0.50%以下、Ti:0%以上、0.20%以下、Nb:0%以上、0.20%以下、B:0%以上、0.010%以下、V:0%以上、0.50%以下、Cu:0%以上、1.00%以下、W:0%以上、0.10%以下、Ta:0%以上、0.10%以下、Ni:0%以上、1.00%以下、Sn:0%以上、0.050%以下、Co:0%以上、0.50%以下、Sb:0%以上、0.050%以下、As:0%以上、0.050%以下、Mg:0%以上、0.050%以下、Ca:0%以上、0.040%以下、Y:0%以上、0.050%以下、Zr:0%以上、0.050%以下、La:0%以上、0.050%以下、及びCe:0%以上、0.050%以下を含み、残部がFe及び不純物からなり、板厚1/4部における金属組織が、体積率で、フェライト:10%以上、50%未満、グラニュラーベイナイト:5%以上、40%未満、マルテンサイト:30%以上、55%以下、上部ベイナイトおよび下部ベイナイト:合計で30%未満、パーライト:10%未満、及び残留オーステナイト:5%未満からなり、板厚1/4部において、前記フェライトと隣接する金属組織の個数に対する、前記フェライトと隣接する前記マルテンサイトの個数の割合が30%以下であり、鋼板の表面から板厚方向に100μm深さの位置を起点として、板厚中心部位置まで30μm間隔で求めた荷重50gfのビッカース硬さの最大値と最小値との差が60HV以下である。
(2)上記(1)に記載の鋼板では、前記化学組成が、質量%で、Mo:0.01%以上、0.50%以下、Ti:0.001%以上、0.20%以下、Nb:0.0001%以上、0.20%以下、B:0.0001%以上、0.010%以下、V:0.001%以上、0.50%以下、Cu:0.001%以上、1.00%以下、W:0.001%以上、0.10%以下、Ta:0.001%以上、0.10%以下、Ni:0.001%以上、1.00%以下、Sn:0.001%以上、0.050%以下、Co:0.001%以上、0.50%以下、Sb:0.001%以上、0.050%以下、As:0.001%以上、0.050%以下、Mg:0.0001%以上、0.050%以下、Ca:0.001%以上、0.040%以下、Y:0.001%以上、0.050%以下、Zr:0.001%以上、0.050%以下、La:0.001%以上、0.050%以下、及びCe:0.001%以上、0.050%以下からなる群から選択される1種または2種以上を含有してもよい。
(3)上記(1)又は(2)に記載の鋼板では、前記鋼板の前記表面から前記板厚方向に30μm深さの位置の、荷重0.29Nでのビッカース硬さHv30と、前記板厚1/4部の、荷重0.29Nでのビッカース硬さHviとの比Hv30/Hviが0.8以下であり、引張強さが900MPa以上であってもよい。
(4)上記(1)~(3)のいずれか一項に記載の鋼板は、前記表面に溶融亜鉛めっき層又は溶融亜鉛合金めっき層を有してもよい。
(5)上記(1)~(3)のいずれか一項に記載の鋼板は、前記表面に合金化溶融亜鉛めっき層を有してもよい。
(2)上記(1)に記載の鋼板では、前記化学組成が、質量%で、Mo:0.01%以上、0.50%以下、Ti:0.001%以上、0.20%以下、Nb:0.0001%以上、0.20%以下、B:0.0001%以上、0.010%以下、V:0.001%以上、0.50%以下、Cu:0.001%以上、1.00%以下、W:0.001%以上、0.10%以下、Ta:0.001%以上、0.10%以下、Ni:0.001%以上、1.00%以下、Sn:0.001%以上、0.050%以下、Co:0.001%以上、0.50%以下、Sb:0.001%以上、0.050%以下、As:0.001%以上、0.050%以下、Mg:0.0001%以上、0.050%以下、Ca:0.001%以上、0.040%以下、Y:0.001%以上、0.050%以下、Zr:0.001%以上、0.050%以下、La:0.001%以上、0.050%以下、及びCe:0.001%以上、0.050%以下からなる群から選択される1種または2種以上を含有してもよい。
(3)上記(1)又は(2)に記載の鋼板では、前記鋼板の前記表面から前記板厚方向に30μm深さの位置の、荷重0.29Nでのビッカース硬さHv30と、前記板厚1/4部の、荷重0.29Nでのビッカース硬さHviとの比Hv30/Hviが0.8以下であり、引張強さが900MPa以上であってもよい。
(4)上記(1)~(3)のいずれか一項に記載の鋼板は、前記表面に溶融亜鉛めっき層又は溶融亜鉛合金めっき層を有してもよい。
(5)上記(1)~(3)のいずれか一項に記載の鋼板は、前記表面に合金化溶融亜鉛めっき層を有してもよい。
本発明によれば、自動車等の構造部材として好適な、成形性、及び応力集中部における変形能を有し、900MPa以上の高い引張強度を有する鋼板を提供することができる。
本発明者らは、鋼板をマルテンサイト、フェライトおよびグラニュラーベイナイトを有する金属組織とし、さらに、これらの金属組織の配置を制御することが好適である旨を知見した。具体的には、フェライトとマルテンサイトとの間にグラニュラーベイナイトが配置されるように鋼板の金属組織を制御することで、硬度差の大きな箇所を低減することができる旨を、本発明者らは知見した。これにより、鋼板の穴広げ性をさらに向上することができる。また、板厚方向の硬度差が小さい金属組織を鋼板に適用することにより、応力集中部での変形能を一層高めることができることも本発明者らは知見した。
以上の知見に基づいて得られた本発明の1つの実施形態では、引張強度が900MPa以上の高強度鋼板において、グラニュラーベイナイトの体積率、並びにフェライト、マルテンサイト、及びグラニュラーベイナイトの配置を制御することで、強度と成形性とを両立させた。
以下、本発明の一態様に係る鋼板について説明する。
まず、本実施形態に係る鋼板の金属組織について説明する。以下、組織分率は体積率で表示するので、組織分率の単位「%」は体積%を意味する。また、後述するように、金属組織は板厚1/4部において制御される。以下に記載される組織分率は、全て板厚1/4部における値を意味する。
板厚1/4部における金属組織
フェライト:10%以上、50%未満
フェライトは、軟質な組織であるので変形し易く、伸び性の向上に寄与するとともに、グラニュラーベイナイトの生成を促進する作用をなす組織である。フェライトが10%以上であると、オーステナイトからグラニュラーベイナイトへの変態が進行し易くなる。フェライトは、好ましくは12%以上、15%以上、又は20%以上である。
フェライト:10%以上、50%未満
フェライトは、軟質な組織であるので変形し易く、伸び性の向上に寄与するとともに、グラニュラーベイナイトの生成を促進する作用をなす組織である。フェライトが10%以上であると、オーステナイトからグラニュラーベイナイトへの変態が進行し易くなる。フェライトは、好ましくは12%以上、15%以上、又は20%以上である。
引張強度を確保するため、フェライトは50%未満とする。フェライトは好ましくは40%以下、35%以下、又は30%以下である。
グラニュラーベイナイト:5%以上、40%未満
グラニュラーベイナイトは、複数のラス状のベイニティックフェライトの集合体である。グラニュラーベイナイトは、転位密度が低いという特徴を有する。例えば、グラニュラーベイナイトの転位密度は1013m/m3程度のオーダーである。これらベイニティックフェライト間の結晶粒界における、ベイニティックフェライトの結晶方位の角度の差(結晶方位差)は5°以下と小さく、そのため、グラニュラーベイナイトは、結晶粒径が5~20μm程度の一つの塊状に見える組織である。これは、熱処理により回復が進行し、ベイニティックフェライト同士の界面における結晶方位差が約5°以下になり、界面が消失したように見えるためである。グラニュラーベイナイトの内部には、残留オーステナイト及びマルテンサイト等が含まれる場合がある。ただし、上部ベイナイトおよび下部ベイナイトとは異なり、グラニュラーベイナイトは、炭化物を内部に含まない。したがって、グラニュラーベイナイトは一般的なベイナイトとは異なり、一般的なベイナイト及びマルテンサイトよりも軟質である。グラニュラーベイナイトの判定方法の一例が、北島ら「電子チャンネリングコントラスト像を用いたフェライトとグラニュラーベイナイトの識別」(CAMP-ISIJ、Vol.26(2013) 896)に記載されている。
グラニュラーベイナイトは、複数のラス状のベイニティックフェライトの集合体である。グラニュラーベイナイトは、転位密度が低いという特徴を有する。例えば、グラニュラーベイナイトの転位密度は1013m/m3程度のオーダーである。これらベイニティックフェライト間の結晶粒界における、ベイニティックフェライトの結晶方位の角度の差(結晶方位差)は5°以下と小さく、そのため、グラニュラーベイナイトは、結晶粒径が5~20μm程度の一つの塊状に見える組織である。これは、熱処理により回復が進行し、ベイニティックフェライト同士の界面における結晶方位差が約5°以下になり、界面が消失したように見えるためである。グラニュラーベイナイトの内部には、残留オーステナイト及びマルテンサイト等が含まれる場合がある。ただし、上部ベイナイトおよび下部ベイナイトとは異なり、グラニュラーベイナイトは、炭化物を内部に含まない。したがって、グラニュラーベイナイトは一般的なベイナイトとは異なり、一般的なベイナイト及びマルテンサイトよりも軟質である。グラニュラーベイナイトの判定方法の一例が、北島ら「電子チャンネリングコントラスト像を用いたフェライトとグラニュラーベイナイトの識別」(CAMP-ISIJ、Vol.26(2013) 896)に記載されている。
なお、上部ベイナイトとは、複数のラス状のベイニティックフェライトの集合体であり、ベイニティックフェライトの界面に炭化物を含むが、各ベイニティックフェライトの内部には炭化物が含まれない組織である。一方、下部ベイナイトとは、上部ベイナイトと同様に複数のラス状のベイニティックフェライトの集合体であり、ベイニティックフェライトの界面に炭化物を含むことに加え、各ベイニティックフェライトの内部に特定の方向に並んだ炭化物が存在する組織である。
また、グラニュラーベイナイトは、高温域で生成するので、その内部で回復が進行する。そのため、グラニュラーベイナイトは、転位下部組織は存在するものの、上部ベイナイトおよび下部ベイナイトより転位密度が低い。そのため、グラニュラーベイナイトは、転位下部組織を含まず転位密度が低いフェライトよりも硬く、上部ベイナイトまたは下部ベイナイトよりも軟らかい。従って、グラニュラーベイナイトは、一般的なベイナイトよりも優れた伸び性を有する。
また、グラニュラーベイナイトは、フェライト及びマルテンサイトの間の硬度差を低減するので、穴広げ時、フェライトとマルテンサイトの界面からボイドが発生するのを抑制する。
尚、グラニュラーベイナイトは内部にサブグレイン(結晶方位差が約5°以下の粒界に囲まれた領域)が存在することから、サブグレインを含まない組織であるポリゴナルフェライトとも区別される。
図1は、冷却過程において、旧オーステナイト粒界から生成されたベイニティックフェライトが、生成温度(℃)の違いに応じて、グラニュラーベイナイト、上部ベイナイトおよび下部ベイナイトにそれぞれ変化していく状態を模式的に示している。図1(a)に示されるように、いずれの場合も先ず、旧オーステナイト粒界1から旧オーステナイト粒の内部に向かってベイニティックフェライト2が生成される。さらに図1(b)に示されるように、先に生成されたベイニティックフェライト2に隣接するようにして、ラス状にベイニティックフェライト2が生成されて行く。
ここで、生成温度(℃)が比較的高温(図1中に高温と表記)である場合は、ラス状に生成されたベイニティックフェライト2同士の界面にセメンタイトなどの炭化物が含まれていない。そして、さらに比較的高温で保持されることにより、回復が進行する。その結果、複数のラス状に生成されたベイニティックフェライト2同士の界面の結晶方位差が約5°以下になり、界面が消失したように見える。冷却速度を低くしてもグラニュラーベイナイトは生成し得るが、等温保持によりグラニュラーベイナイトを生成すると回復の進行がより促され、界面の消失が顕著になる。こうして図1(c)に示されるように、複数のラス状のベイニティックフェライト2の集合体として、結晶粒径が5~20μm程度の一つの塊状に見える組織であるグラニュラーベイナイト3が生成される。なお、グラニュラーベイナイト3の内部には、残留オーステナイトやマルテンサイトの硬質組織4を含む場合があるが、上部ベイナイトおよび下部ベイナイトとは異なり炭化物は内部に含まれない。
一方、グラニュラーベイナイト3が生成される場合に比べて、生成温度(℃)が低い場合は、上部ベイナイトまたは下部ベイナイトが生成される。すなわち、グラニュラーベイナイト3が生成される場合に比べて、生成温度(℃)が僅かに低い場合(図1中に中温と表記)は、ラス状に生成されたベイニティックフェライト2同士の界面にセメンタイトなどの炭化物5が含まれることとなる。この場合は、ベイニティックフェライト2の内部には炭化物を含まず、上部ベイナイト6が生成される。また、生成温度(℃)がさらに低い場合(図1中に低温と表記)は、ラス状に生成されたベイニティックフェライト2同士の界面にセメンタイトなどの炭化物5が含まれることに加えて、ベイニティックフェライト2の内部にも炭化物を含むこととなり、下部ベイナイト7が生成される。
グラニュラーベイナイトが5%以上であると、伸び性向上効果とボイド抑制効果が得られる。グラニュラーベイナイトは好ましくは8%以上、10%以上、又は15%以上である。
また、グラニュラーベイナイトが40%未満とすることで、強度を確保できる。グラニュラーベイナイトは好ましくは35%以下、32%以下、又は30%以下である。
マルテンサイト:30%以上、55%以下
マルテンサイトは、転位密度が高く硬質な組織であるので、引張強度の向上に寄与する組織である。マルテンサイトを30%以上とすることで、900MPa以上の引張強度を確保する。マルテンサイトは好ましくは32%以上、35%以上、又は40%以上である。
マルテンサイトは、転位密度が高く硬質な組織であるので、引張強度の向上に寄与する組織である。マルテンサイトを30%以上とすることで、900MPa以上の引張強度を確保する。マルテンサイトは好ましくは32%以上、35%以上、又は40%以上である。
また、マルテンサイトが55%以下であると、伸び性と穴広げ性を確保できる。マルテンサイトは好ましくは50%以下、45%以下、又は42%以下である。
上部ベイナイトおよび下部ベイナイト:合計で30%未満
上部ベイナイトおよび下部ベイナイト(以下、両者の総称として用語「ベイナイト」を用いる場合がある)は、転位密度が高いため、伸びを劣化させる。具体的には、ベイナイトは、転位密度が1.0×10¹⁴m/m3程度であるベイニティックフェライト及びセメンタイトから構成される。また、ベイナイトは、フェライトとの硬度差が大きい。そのため、フェライトとベイナイトの界面はボイドの起点となりやすく、穴広げ性を劣化させる。上部ベイナイトおよび下部ベイナイトを合計で30%未満とすることで、伸び、穴広げ性を確保する。好ましくは、上部ベイナイトおよび下部ベイナイトは合計で25%以下、20%以下、又は10%以下である。上部ベイナイトおよび下部ベイナイトの合計量の下限値を規定する必要はなく、例えばこれを0%以上、0.2%以上、0.5%以上、又は1.0%以上と規定してもよい。
上部ベイナイトおよび下部ベイナイト(以下、両者の総称として用語「ベイナイト」を用いる場合がある)は、転位密度が高いため、伸びを劣化させる。具体的には、ベイナイトは、転位密度が1.0×10¹⁴m/m3程度であるベイニティックフェライト及びセメンタイトから構成される。また、ベイナイトは、フェライトとの硬度差が大きい。そのため、フェライトとベイナイトの界面はボイドの起点となりやすく、穴広げ性を劣化させる。上部ベイナイトおよび下部ベイナイトを合計で30%未満とすることで、伸び、穴広げ性を確保する。好ましくは、上部ベイナイトおよび下部ベイナイトは合計で25%以下、20%以下、又は10%以下である。上部ベイナイトおよび下部ベイナイトの合計量の下限値を規定する必要はなく、例えばこれを0%以上、0.2%以上、0.5%以上、又は1.0%以上と規定してもよい。
パーライト:10%未満
パーライトは硬質なセメンタイトを含む組織であり、穴広げ時にボイドの発生の起点となり、穴広げ性を劣化させる。そのため、パーライトは10%未満とする。パーライトは好ましくは8%以下、6%以下、又は5%以下である。パーライトの下限値を規定する必要はなく、例えばパーライトを0%以上、0.2%以上、0.5%以上、又は1.0%以上と規定してもよい。
パーライトは硬質なセメンタイトを含む組織であり、穴広げ時にボイドの発生の起点となり、穴広げ性を劣化させる。そのため、パーライトは10%未満とする。パーライトは好ましくは8%以下、6%以下、又は5%以下である。パーライトの下限値を規定する必要はなく、例えばパーライトを0%以上、0.2%以上、0.5%以上、又は1.0%以上と規定してもよい。
残留オーステナイト:5%未満
残留オーステナイトは、加工誘起変態(TRIP:Transformation Induced Plasticity)によって伸びの向上に寄与する組織である。しかし、残留オーステナイトが加工誘起変態することで生成するマルテンサイトは、非常に硬質であり、ボイドの発生の起点となり、穴広げ性を劣化させる。そのため、残留オーステナイトは5%未満とする。残留オーステナイトは好ましくは4%以下、3%以下、又は2%以下である。残留オーステナイトの下限値を規定する必要はなく、例えば残留オーステナイトを0%以上、0.2%以上、0.5%以上、又は1.0%以上と規定してもよい。
残留オーステナイトは、加工誘起変態(TRIP:Transformation Induced Plasticity)によって伸びの向上に寄与する組織である。しかし、残留オーステナイトが加工誘起変態することで生成するマルテンサイトは、非常に硬質であり、ボイドの発生の起点となり、穴広げ性を劣化させる。そのため、残留オーステナイトは5%未満とする。残留オーステナイトは好ましくは4%以下、3%以下、又は2%以下である。残留オーステナイトの下限値を規定する必要はなく、例えば残留オーステナイトを0%以上、0.2%以上、0.5%以上、又は1.0%以上と規定してもよい。
板厚1/4部の領域において、フェライトと隣接する金属組織の個数に対する、フェライトと隣接するマルテンサイトの個数の割合が30%以下
穴広げ試験では、打ち抜きによるダメージを受けた領域が、さらに変形を受けることで、ボイドが生成、連結し破断に至る。つまり、穴広げ性を高めるためには、ボイドの生成や連結を抑制する必要がある。隣接する金属組織の硬度差が大きい場合、金属組織間の界面でボイドが生成し易い。たとえば、軟質なフェライトと硬質なマルテンサイトの界面が最もボイドが生成しやすい。本発明鋼では、フェライトと隣接するマルテンサイトの割合を減少させるために、グラニュラーベイナイトをフェライトに接するように制御する。これにより、フェライトとマルテンサイトが接する割合が減少し、穴広げ性の向上が期待できる。フェライトと隣接する金属組織の個数に対する、フェライトと隣接するマルテンサイトの個数の割合を30%以下とすることで、穴広げ性が大幅に向上する。好ましくは、この個数割合は28%以下、25%以下、又は20%以下である。なお、「フェライトと隣接する金属組織の個数」とは、マルテンサイトを含むすべての金属組織の個数を意味する。
穴広げ試験では、打ち抜きによるダメージを受けた領域が、さらに変形を受けることで、ボイドが生成、連結し破断に至る。つまり、穴広げ性を高めるためには、ボイドの生成や連結を抑制する必要がある。隣接する金属組織の硬度差が大きい場合、金属組織間の界面でボイドが生成し易い。たとえば、軟質なフェライトと硬質なマルテンサイトの界面が最もボイドが生成しやすい。本発明鋼では、フェライトと隣接するマルテンサイトの割合を減少させるために、グラニュラーベイナイトをフェライトに接するように制御する。これにより、フェライトとマルテンサイトが接する割合が減少し、穴広げ性の向上が期待できる。フェライトと隣接する金属組織の個数に対する、フェライトと隣接するマルテンサイトの個数の割合を30%以下とすることで、穴広げ性が大幅に向上する。好ましくは、この個数割合は28%以下、25%以下、又は20%以下である。なお、「フェライトと隣接する金属組織の個数」とは、マルテンサイトを含むすべての金属組織の個数を意味する。
鋼板の表面から板厚方向に100μm深さの位置を起点として、板厚中心部位置まで30μm間隔で求めた荷重50gfのビッカース硬さの最大値と最小値との差が60HV以下
鋼板内部の金属組織は、板厚方向に均一に分散するのではなく、硬質組織が多い層、少ない層がバンド状に分布していることが多い。これは、特にマンガンに代表される元素の濃度が、板厚方向に沿って濃度を測定した場合に偏りが見られることに起因する。このように、板厚方向に元素濃度に偏りがあり、それによって組織分布が不均一であると、軟質層と硬質層の層間で硬度差が生じやすく、ボイドの起点となって穴広げ性が劣化する。
鋼板内部の金属組織は、板厚方向に均一に分散するのではなく、硬質組織が多い層、少ない層がバンド状に分布していることが多い。これは、特にマンガンに代表される元素の濃度が、板厚方向に沿って濃度を測定した場合に偏りが見られることに起因する。このように、板厚方向に元素濃度に偏りがあり、それによって組織分布が不均一であると、軟質層と硬質層の層間で硬度差が生じやすく、ボイドの起点となって穴広げ性が劣化する。
板厚方向に硬さを測定し、その最大値と最小値の差をバンド状組織の硬さバラつきの指標とし、最大値と最小値との差を60HV以下とすることで、穴広げ性の劣化を抑制することができ、さらに、応力集中部における変形能を高めることができる。好ましくは、上述の硬さの最大値と最小値との差は55Hv以下、50hv、以下、又は30Hv以下である。
鋼板の表面から板厚方向に30μm深さの位置の荷重0.29Nでのビッカース硬さHV30と板厚の1/4部の荷重0.29Nでのビッカース硬さHviの比HV30/Hvi:好ましくは0.8以下
鋼板表面の硬度を内層の硬度に対して低くすることで、曲げ性を大幅に向上することができる。そこで、本実施形態に係る鋼板では、鋼板の表面から板厚方向に30μm深さの位置で、荷重0.29Nで5点測定したビッカース硬さの平均値をHv30と定義し、板厚の1/4部の位置を荷重0.29Nで5点測定したビッカース硬さの平均値Hviと定義し、これらの比Hv30/Hviを0.8以下としてもよい。Hv30/Hviを0.8以下とすることで、鋼板の曲げ性を一層高めることができる。Hv30/Hviを0.7以下、0.6以下、又は0.5以下としてもよい。
鋼板表面の硬度を内層の硬度に対して低くすることで、曲げ性を大幅に向上することができる。そこで、本実施形態に係る鋼板では、鋼板の表面から板厚方向に30μm深さの位置で、荷重0.29Nで5点測定したビッカース硬さの平均値をHv30と定義し、板厚の1/4部の位置を荷重0.29Nで5点測定したビッカース硬さの平均値Hviと定義し、これらの比Hv30/Hviを0.8以下としてもよい。Hv30/Hviを0.8以下とすることで、鋼板の曲げ性を一層高めることができる。Hv30/Hviを0.7以下、0.6以下、又は0.5以下としてもよい。
次に、フェライト、グラニュラーベイナイト、マルテンサイト、及び、上部ベイナイト、下部ベイナイト、パーライト、残留オーステナイトの同定と体積率の算出について説明する。
各金属組織の同定と体積率の算出は、EBSD(Electron Back Scattering Diffraction)、X線測定、ナイタール試薬又はレペラ液を用いる腐食、及び、走査型電子顕微鏡により、圧延方向に平行且つ板面に垂直な鋼板断面の100μm×100μm領域を、1000~50000倍の倍率で観察して行うことができる。なお、いずれの組織の体積率の測定に当たっても、測定箇所を3か所とし、その平均値を算出することとする。
フェライトの体積率は、走査型電子顕微鏡による電子チャネリングコントラスト像において、板厚の1/4を中心とする板厚1/8~3/8の範囲内で100μm×100μm領域を観察することにより求める。画像解析ソフトウェアImage Jを用いて画像解析により算出したフェライト及びグラニュラーベイナイトの合計面積率から、後述する方法(EBSD)によって得られるグラニュラーベイナイトの体積率を引いた値を、フェライトの体積率とみなす。電子チャンネリングコントラスト像は、結晶粒の結晶方位差をコントラストの差として表示する像であり、該像において均一なコントラストの部分(結晶粒内にブロックやパケットなどの下部組織やセメンタイト、残留オーステナイトを含まず、単一の均一なコントラストに表れる部分)がフェライトである。なお、フェライトとグラニュラーベイナイトとを判別する手段は後述する。
残留オーステナイトの体積率は、X線を用いて回折強度を測定して算出することができる。
X線を用いる測定では、試料の板面から深さ1/4の位置までを機械研磨及び化学研磨により除去し、板厚1/4の位置において、MoKα線を用いて、bcc相の(200)、(211)、及び、fcc相の(200)、(220)、(311)の回折ピークの積分強度比から、残留オーステナイトの組織分率を算出することが可能である。一般的な算出方法として5ピーク法が利用される。
マルテンサイトの体積率は、以下の手順で求める。試料の観察面をレペラ液でエッチングし、板厚1/4を中心とする板厚1/8~3/8の範囲内で100μm×100μmの領域を、FE-SEMで観察する。レペラ腐食では、マルテンサイトおよび残留オーステナイトは腐食されないため、腐食されていない領域の体積率は、マルテンサイト及び残留オーステナイトの合計体積率である。この腐食されていない領域の体積率から、X線で測定した残留オーステナイトの体積率を引算して、マルテンサイトの体積率を算出できる。
また、マルテンサイトは、走査型電子顕微鏡による電子チャネリングコントラスト像において、他の組織と区別することができる。上記像において、転位密度が高く、かつ、結晶粒内にブロックやパケットなどの下部組織を有する領域がマルテンサイトである。
上部ベイナイト、下部ベイナイト、及び、焼戻しマルテンサイトの同定は、以下の手順で行う。試料の観察面をナイタール試薬で腐食し、板厚1/4を中心とする板厚1/8~3/8の範囲で100μm×100μm領域をFE-SEMで観察する。組織内部に含まれるセメンタイトの位置およびセメンタイトの配列から、上部ベイナイト、下部ベイナイト、及び焼戻しマルテンサイトを判別できる。
上部ベイナイトは、ラス状のベイニティックフェライトの界面に、セメンタイト又は残留オーステナイトが存在している。下部ベイナイトは、ラス状のベイニティックフェライトの内部にセメンタイトが存在し、ベイニティックフェライトとセメンタイトの結晶方位関係が1種類であり、セメンタイトが同一のバリアントを持つ。これらの特徴点に基づき、上部ベイナイト及び下部ベイナイトを同定できる。
パーライトの同定は、以下の手順で行う。試料の観察面をナイタール試薬で腐食し、板厚1/4を中心とする板厚1/8~3/8の範囲を光学顕微鏡で観察する。光学顕微鏡の観察像において、暗いコントラストの領域をパーライトと同定して、この領域の体積率を画像解析に基づいて算出すればよい。
グラニュラーベイナイトは、複数のラス状のベイニティックフェライトの集合体であり、結晶粒径が5~20μm程度の一つの塊状に見える組織である。これは、熱処理により回復が進行し、ベイニティックフェライトとベイニティックフェライトの界面における結晶方位差が約5°以下になり、界面が消失したように見えるためである。グラニュラーベイナイトの内部には、残留オーステナイトやマルテンサイトを含む場合があるが、上部ベイナイトおよび下部ベイナイトとは異なり、グラニュラーベイナイトは炭化物を内部に含まない。また、グラニュラーベイナイトは、高温域で生成するので、その内部で回復が進行する。そのため、グラニュラーベイナイトは、転位下部組織は存在するものの、転位密度が上部ベイナイトおよび下部ベイナイトよりも低い。そのため、従来の腐食法や、走査型電子顕微鏡を用いる2次電子像観察では、グラニュラーベイナイトとフェライトとを区別することができない。
本発明者らの検討結果、グラニュラーベイナイトは、ベイニティックフェライトの集合体で構成されているため、結晶粒内において微小な結晶方位差を有することが見いだされた。結晶粒内における微小な結晶方位差を検出することにより、グラニュラーベイナイトとフェライトとの識別が可能である。EBSDを用いて、板厚1/4を中心とする板厚1/8~3/8の範囲をステップ間隔0.2μmで観察し、観察データから、Grain average misorientationの値を計算する。なお、観察は、圧延方向に平行且つ板面に垂直な断面において行う。
Grain average misorientationの値は、粒界が15°以上異なる粒界で囲まれた領域において、隣合うピクセル間の方位差を計算し平均した値である。この手法により、ベイニティックフェライトが有する微小な結晶方位差を検出することが可能である。
Grain average misorientationの値が0.5°以下となる領域は、フェライトとグラニュラーベイナイトが含まれる。そのため、Grain average misorientationの値が0.5°以下となる領域から、電子チャネリングコントラスト像が単一の均一なコントラストを有するフェライトの領域を取り除いた領域がグラニュラーベイナイトとなる。画像解析により算出した面積率の値を、グラニュラーベイナイトの体積率とする。
板厚1/4部の100μm×100μm領域において、フェライトと隣接する金属組織がマルテンサイトである割合が30%以下
EBSDを用いて、板厚1/4部の100μm×100μm領域をステップ間隔0.2μmで観察する。観察は、圧延方向に平行且つ板面に垂直な断面において行う。観察データから、Grain average misorientationの値を計算する。次に、Grain average misorientationの値が0.5°以下となる領域を、電子チャネリングコントラスト像で観察し、フェライトを同定する。さらに、フェライトと隣接する金属組織のうち、マルテンサイトを同定する。白い色調で内部に下部組織が認められる金属組織がマルテンサイトである。フェライトと隣接する金属組織の個数、およびそれに占めるマルテンサイトの個数の割合を算出する。
EBSDを用いて、板厚1/4部の100μm×100μm領域をステップ間隔0.2μmで観察する。観察は、圧延方向に平行且つ板面に垂直な断面において行う。観察データから、Grain average misorientationの値を計算する。次に、Grain average misorientationの値が0.5°以下となる領域を、電子チャネリングコントラスト像で観察し、フェライトを同定する。さらに、フェライトと隣接する金属組織のうち、マルテンサイトを同定する。白い色調で内部に下部組織が認められる金属組織がマルテンサイトである。フェライトと隣接する金属組織の個数、およびそれに占めるマルテンサイトの個数の割合を算出する。
「鋼板の表面から板厚方向に100μm深さの位置を起点として、板厚中心部位置まで30μm間隔で求めた荷重50gfのビッカース硬さの最大値と最小値との差」は、以下のようにして決定される。まず、鋼板の表面から板厚方向に100μm位置を起点として、板厚方向に沿って30μm間隔で、ビッカース硬さを押し込み荷重50gfで連続的に測定する。これにより得られた複数の硬さ測定値の最大値及び最小値の差を算出する。なお、板厚方向に並ぶ各測定点の間隔は、可能な場合には圧痕の4倍以上の距離とすることが好ましい。本明細書において「圧痕の4倍以上の距離」とは、ビッカース硬さの測定の際にダイヤモンド圧子によって生じた圧痕の矩形状開口における対角線の長さの4倍以上の距離を意味するものである。
次に、本実施形態に係る鋼板の成分組成の限定理由について説明する。以下、成分組成に係る%は質量%を意味する。
成分組成
C:0.07%以上、0.15%以下
Cは、所定量のマルテンサイトを確保し、鋼板の強度を向上させる元素である。Cが0.07%未満であると、所定量のマルテンサイトを得ることが難しく、引張最大強度900MPa以上を確保することができないので、Cは0.07%以上とする。Cは好ましくは0.09%以上、0.10%以上、又は0.12%以上である。
C:0.07%以上、0.15%以下
Cは、所定量のマルテンサイトを確保し、鋼板の強度を向上させる元素である。Cが0.07%未満であると、所定量のマルテンサイトを得ることが難しく、引張最大強度900MPa以上を確保することができないので、Cは0.07%以上とする。Cは好ましくは0.09%以上、0.10%以上、又は0.12%以上である。
一方、Cが0.15%を超えると、フェライトの生成が抑制されて、伸び性が低下するので、Cは0.15%以下とする。Cは好ましくは0.14%以下、0.13%以下、又は0.12%以下である。
Si+Al:0.20%以上、2.50%以下
SiとAlは、所定量のグラニュラーベイナイトを得るために必須の元素である。グラニュラーベイナイトは、ベイニティックフェライトの界面に存在する転位が、熱処理により回復し、これによりベイニティックフェライトが塊状となった金属組織である。
SiとAlは、所定量のグラニュラーベイナイトを得るために必須の元素である。グラニュラーベイナイトは、ベイニティックフェライトの界面に存在する転位が、熱処理により回復し、これによりベイニティックフェライトが塊状となった金属組織である。
そのため、一度、ベイニティックフェライトの界面にセメンタイトが生成すると、グラニュラーベイナイトを得ることができない。Si及びAlは、セメンタイトの生成を抑制する作用をなす元素である。
Si+Al(Si含有量とAl含有量との合計)が0.20%未満であると、セメンタイトの生成を抑制する作用効果が十分に得られず、グラニュラーベイナイトを、所定の面積率で得ることが困難になる。そのため、Si+Alは0.20%以上とする。Si+Alは好ましくは0.25%以上、0.30%以上、又は0.40%以上である。
一方、Si+Alが2.50%を超えると、Si及び/又はAlの過剰添加で、スラブ割れが生じるので、Si+Alは2.50%以下とする。Si+Alは好ましくは2.00%以下、1.80%以下、又は1.60%以下である。
Mn+Cr:1.20%以上、4.00%以下
Mn及び/又はCrは、強度の向上に寄与する元素であり、また、連続焼鈍設備又は連続溶融亜鉛めっき設備での熱処理時に生じるフェライト変態を抑制する作用をなす元素である。
Mn及び/又はCrは、強度の向上に寄与する元素であり、また、連続焼鈍設備又は連続溶融亜鉛めっき設備での熱処理時に生じるフェライト変態を抑制する作用をなす元素である。
Mn+Cr(Mn含有量とCr含有量との合計)が1.20%未満であると、その効果が十分に発現せず、所要の面積率を超えるフェライトが生成し、900MPa以上の引張強度を得ることができない。そのため、Mn+Crは1.20%以上とする。Mn+Crは好ましくは1.30%以上、1.40%以上、又は1.50%以上である。Mn+Crはさらに好ましくは1.80%以上である。
一方、Mn+Crが4.00%を超えると、フェライト変態が過度に抑制され、所定量のフェライトを確保することができず、伸び性が低下する。そのため、Mn+Crは4.00%以下とする。Mn+Crは好ましくは3.00%以下、2.70%以下、又は2.50%以下である。
P:0%以上、0.040%以下
Pは、不純物元素で、鋼板の板厚中央部に偏析して靭性を阻害し、また、溶接部を脆化させる元素である。Pが0.040%を超えると、溶接部強度や穴広げ性が著しく低下する。そのため、Pは0.040%以下とする。Pは好ましくは0.030%以下、0.020%以下、又は0.010%以下である。
Pは、不純物元素で、鋼板の板厚中央部に偏析して靭性を阻害し、また、溶接部を脆化させる元素である。Pが0.040%を超えると、溶接部強度や穴広げ性が著しく低下する。そのため、Pは0.040%以下とする。Pは好ましくは0.030%以下、0.020%以下、又は0.010%以下である。
Pは、少ないほど好ましく、下限は特に限定しない。P含有量が0%であってもよい。一方、実用鋼板でPを0.0001%未満に低減すると、製造コストが大幅に上昇し、経済的に不利になる。そのため、P下限値を0.0001%、0.0002%、又は0.0005%としてもよい。
S:0%以上、0.010%以下
Sは、不純物元素で、溶接性を阻害し、また、鋳造時と熱延時の製造性を阻害する元素である。また、Sは、粗大なMnSを形成して、穴広げ性を阻害する元素でもある。Sが0.010%を超えると、溶接性の低下、製造性の低下、及び、穴広げ性の低下が顕著になる。そのため、Sは0.010%以下とする。Sは好ましくは0.008%以下、0.005%以下、又は0.004%以下である。
Sは、不純物元素で、溶接性を阻害し、また、鋳造時と熱延時の製造性を阻害する元素である。また、Sは、粗大なMnSを形成して、穴広げ性を阻害する元素でもある。Sが0.010%を超えると、溶接性の低下、製造性の低下、及び、穴広げ性の低下が顕著になる。そのため、Sは0.010%以下とする。Sは好ましくは0.008%以下、0.005%以下、又は0.004%以下である。
Sは、少ないほど好ましく、下限は特に限定しない。S含有量が0%であってもよい。一方、実用鋼板でSを0.0001%未満に低減すると、製造コストが大幅に上昇し、経済的に不利になる。そのため、S下限値を0.0001%、0.0002%、又は0.0005%としてもよい。
N:0%以上、0.010%以下
Nは、粗大な窒化物を形成し、曲げ性や穴広げ性を阻害し、また、溶接時のブローホールの発生原因となる元素である。Nが0.010%を超えると、穴広げ性の低下や、ブローホールの発生が顕著となる。そのため、Nは0.010%以下とする。N含有量は0.008%以下、0.006%以下、又は0.005%以下であってもよい。
Nは、粗大な窒化物を形成し、曲げ性や穴広げ性を阻害し、また、溶接時のブローホールの発生原因となる元素である。Nが0.010%を超えると、穴広げ性の低下や、ブローホールの発生が顕著となる。そのため、Nは0.010%以下とする。N含有量は0.008%以下、0.006%以下、又は0.005%以下であってもよい。
Nは、少ないほど好ましく、下限は特に限定しない。N含有量が0%であってもよい。一方、実用鋼板でNを0.0005%未満に低減すると、製造コストが大幅に上昇し、経済的に不利になる。そのため、N下限値を0.0005%、0.0008%、又は0.0010%としてもよい。
O:0%以上、0.006%以下
Oは、粗大な酸化物を形成し、曲げ性や穴広げ性を阻害し、また、溶接時のブローホールの発生原因となる元素である。Oが0.006%を超えると、穴広げ性の低下や、ブローホールの発生が顕著となる。そのため、Oは0.006%以下とする。O含有量は0.005%以下、0.004%以下、又は0.002%以下であってもよい。
Oは、粗大な酸化物を形成し、曲げ性や穴広げ性を阻害し、また、溶接時のブローホールの発生原因となる元素である。Oが0.006%を超えると、穴広げ性の低下や、ブローホールの発生が顕著となる。そのため、Oは0.006%以下とする。O含有量は0.005%以下、0.004%以下、又は0.002%以下であってもよい。
Oは、少ないほど好ましく、下限は特に限定しない。O含有量が0%であってもよい。一方、実用鋼板でOを0.0005%未満に低減すると、製造コストが大幅に上昇し、経済的に不利になる。そのため、O下限値を0.0005%、0.0006%、又は0.0008%としてもよい。
本実施形態に係る鋼板の成分組成は、上記元素の他、特性向上を目的として、Mo:0%以上、0.50%以下、Ti:0%以上、0.20%以下、Nb:0%以上、0.20%以下、B:0%以上、0.010%以下、V:0%以上、0.50%以下、Cu:0%以上、1.00%以下、W:0%以上、0.1%以下、Ta:0%以上、0.1%以下、Ni:0%以上、1.00%以下、Sn:0%以上0.05%以下、Sb:0%以上、0.05%以下、As:0%以上、0.05%以下、Mg:0%以上、0.05%以下、Ca:0%以上、0.040%以下、Y:0%以上、0.05%以下、Zr:0%以上、0.05%以下、La:0%以上、0.05%以下、Ce:0%以上、0.05%以下からなる元素群から選択される一種又は二種以上を含んでもよい。なお本実施形態に係る鋼板において、これらは任意元素である。本実施形態に係る鋼板において、これら任意元素の含有量は、これら任意元素のそれぞれについて以下に示した下限値未満(0%を含む)であっても良い。
Mo:0~0.50%
Moは、Crと同様に鋼板の高強度化に寄与する元素である。この効果は微量であっても得ることができる。Moの含有量は0%でも良いが、上記効果を得るためには、Moの含有量は、0.01%以上、0.02%以上、又は0.05%以上であることが好ましい。一方、Moの含有量が0.50%を超えると、粗大なMo炭化物が形成され、鋼板の冷間成形性が低下する虞がある。このため、Moの含有量は0.50%以下、0.40%以下、又は0.20%以下であることが好ましい。
Moは、Crと同様に鋼板の高強度化に寄与する元素である。この効果は微量であっても得ることができる。Moの含有量は0%でも良いが、上記効果を得るためには、Moの含有量は、0.01%以上、0.02%以上、又は0.05%以上であることが好ましい。一方、Moの含有量が0.50%を超えると、粗大なMo炭化物が形成され、鋼板の冷間成形性が低下する虞がある。このため、Moの含有量は0.50%以下、0.40%以下、又は0.20%以下であることが好ましい。
Ti:0~0.20%
Tiは、炭化物の形態制御に重要な元素である。Tiによってフェライトの強度増加が促され得る。また、Tiは、粗大なTi酸化物又はTiNを形成して鋼板の成形性を低下させる虞がある元素である。よって、鋼板の成形性を確保する観点からは、Tiの含有量は、少ないほど好ましく、0.20%以下、0.10%以下、又は0.05%以下とすることが好ましく、0%であってもよい。ただし、Tiの含有量を0.001%未満に低減することは精錬コストの過度な増加を招くため、Tiの含有量の下限を0.001%、0.002%、又は0.003%としてもよい。
Tiは、炭化物の形態制御に重要な元素である。Tiによってフェライトの強度増加が促され得る。また、Tiは、粗大なTi酸化物又はTiNを形成して鋼板の成形性を低下させる虞がある元素である。よって、鋼板の成形性を確保する観点からは、Tiの含有量は、少ないほど好ましく、0.20%以下、0.10%以下、又は0.05%以下とすることが好ましく、0%であってもよい。ただし、Tiの含有量を0.001%未満に低減することは精錬コストの過度な増加を招くため、Tiの含有量の下限を0.001%、0.002%、又は0.003%としてもよい。
Nb:0~0.20%
Nbは、Tiと同様に炭化物の形態制御に有効な元素であり、組織を微細化して鋼板の靭性の向上にも効果的な元素である。この効果は微量であっても得ることができる。Nbの含有量は0%でも良いが、上記効果を得るためには、Nbの含有量を0.0001%以上、0.0005%以上、又は0.0010%以上とすることが好ましい。ただし、Nbの含有量が多すぎると、微細で硬質なNb炭化物が多数析出し、鋼板の強度上昇とともに延性の顕著な劣化を招き、鋼板の成形性が低下する虞がある。このため、Nbの含有量は0.20%以下、0.15%以下、又は0.10%以下であることが好ましい。
Nbは、Tiと同様に炭化物の形態制御に有効な元素であり、組織を微細化して鋼板の靭性の向上にも効果的な元素である。この効果は微量であっても得ることができる。Nbの含有量は0%でも良いが、上記効果を得るためには、Nbの含有量を0.0001%以上、0.0005%以上、又は0.0010%以上とすることが好ましい。ただし、Nbの含有量が多すぎると、微細で硬質なNb炭化物が多数析出し、鋼板の強度上昇とともに延性の顕著な劣化を招き、鋼板の成形性が低下する虞がある。このため、Nbの含有量は0.20%以下、0.15%以下、又は0.10%以下であることが好ましい。
B:0~0.010%
Bは、オーステナイトからの冷却過程においてフェライト及びパーライトの生成を抑え、ベイナイト又はマルテンサイト等の低温変態組織の生成を促す元素である。また、Bは、鋼の高強度化に有益な元素である。この効果は微量であっても得ることができる。Bの含有量は0%でも良いが、上記効果を得るためには、Bの含有量を0.0001%以上、0.0005%以上、又は0.0010%以上とすることが好ましい。ただし、Bの含有量が多すぎると、粗大なB酸化物が生成され、当該B酸化物がプレス成型時にボイドの発生起点となり、鋼板の成形性が低下する虞がある。このため、Bの含有量は0.010%以下、0.008%以下、又は0.005%以下であることが好ましい。なお、0.0001%未満のBの同定には分析に細心の注意を払う必要がある。B含有量が分析装置の検出下限を下回る場合、B含有量が0%とみなされる場合もある。
Bは、オーステナイトからの冷却過程においてフェライト及びパーライトの生成を抑え、ベイナイト又はマルテンサイト等の低温変態組織の生成を促す元素である。また、Bは、鋼の高強度化に有益な元素である。この効果は微量であっても得ることができる。Bの含有量は0%でも良いが、上記効果を得るためには、Bの含有量を0.0001%以上、0.0005%以上、又は0.0010%以上とすることが好ましい。ただし、Bの含有量が多すぎると、粗大なB酸化物が生成され、当該B酸化物がプレス成型時にボイドの発生起点となり、鋼板の成形性が低下する虞がある。このため、Bの含有量は0.010%以下、0.008%以下、又は0.005%以下であることが好ましい。なお、0.0001%未満のBの同定には分析に細心の注意を払う必要がある。B含有量が分析装置の検出下限を下回る場合、B含有量が0%とみなされる場合もある。
V:0~0.50%
Vも、TiやNbと同様に、炭化物の形態制御に有効な元素であり、組織を微細化して鋼板の靭性の向上にも効果的な元素である。Vの含有量は0%でも良いが、上記効果を得るためには、Vの含有量は0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。ただし、Vの含有量が多すぎると、微細なV炭化物が多数析出して鋼材の強度上昇と延性の低下を招き、鋼板の成形性が低下する虞がある。このため、Vの含有量は0.50%以下、0.40%以下、又は0.30%以下であることが好ましい。
Vも、TiやNbと同様に、炭化物の形態制御に有効な元素であり、組織を微細化して鋼板の靭性の向上にも効果的な元素である。Vの含有量は0%でも良いが、上記効果を得るためには、Vの含有量は0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。ただし、Vの含有量が多すぎると、微細なV炭化物が多数析出して鋼材の強度上昇と延性の低下を招き、鋼板の成形性が低下する虞がある。このため、Vの含有量は0.50%以下、0.40%以下、又は0.30%以下であることが好ましい。
Cu:0~1.00%
Cuは、鋼板の強度の向上に寄与する元素である。この効果は微量であっても得ることができる。Cuの含有量は0%でも良いが、上記効果を得るためには、Cuの含有量が0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。ただし、Cuの含有量が多すぎると、赤熱脆性を招いて熱間圧延での生産性を低下させる虞がある。このため、Cuの含有量は1.00%以下、0.80%以下、又は0.50%以下であることが好ましい。
Cuは、鋼板の強度の向上に寄与する元素である。この効果は微量であっても得ることができる。Cuの含有量は0%でも良いが、上記効果を得るためには、Cuの含有量が0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。ただし、Cuの含有量が多すぎると、赤熱脆性を招いて熱間圧延での生産性を低下させる虞がある。このため、Cuの含有量は1.00%以下、0.80%以下、又は0.50%以下であることが好ましい。
W:0~0.10%
Wも、Nb、Vと同様に、炭化物の形態制御と鋼板の強度の向上に有効な元素である。Wの含有量は0%でも良いが、上記効果を得るためには、Wの含有量が0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。一方、Wの含有量が多すぎると、微細なW炭化物が多数析出して鋼板の強度上昇と延性の低下を招き、鋼板の冷間加工性を低下させる虞がある。このため、Wの含有量は0.10%以下、0.08%以下、又は0.05%以下であることが好ましい。
Wも、Nb、Vと同様に、炭化物の形態制御と鋼板の強度の向上に有効な元素である。Wの含有量は0%でも良いが、上記効果を得るためには、Wの含有量が0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。一方、Wの含有量が多すぎると、微細なW炭化物が多数析出して鋼板の強度上昇と延性の低下を招き、鋼板の冷間加工性を低下させる虞がある。このため、Wの含有量は0.10%以下、0.08%以下、又は0.05%以下であることが好ましい。
Ta:0~0.10%
Taも、Nb、V、Wと同様に、炭化物の形態制御と鋼板の強度の向上に有効な元素である。Taの含有量は0%でも良いが、上記効果を得るためには、Taの含有量が0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。一方、Taの含有量が多すぎると、微細なTa炭化物が多数析出して鋼板の強度上昇と延性の低下を招き、鋼板の冷間加工性を低下させる虞がある。このため、Taの含有量は0.10%以下であることが好ましく、0.02%以下であることがより好ましく、0.010%以下であることが更に好ましい。
Taも、Nb、V、Wと同様に、炭化物の形態制御と鋼板の強度の向上に有効な元素である。Taの含有量は0%でも良いが、上記効果を得るためには、Taの含有量が0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。一方、Taの含有量が多すぎると、微細なTa炭化物が多数析出して鋼板の強度上昇と延性の低下を招き、鋼板の冷間加工性を低下させる虞がある。このため、Taの含有量は0.10%以下であることが好ましく、0.02%以下であることがより好ましく、0.010%以下であることが更に好ましい。
Ni:0~1.00%
Niは、鋼板の強度の向上に有効な元素である。Niの含有量は0%でも良いが、上記効果を得るためには、Niの含有量が0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。一方、Niの含有量が多すぎると、鋼板の延性が低下して成形性の低下を招く虞がある。このため、Niの含有量は1.00%以下、0.80%以下、又は0.50%以下であることが好ましい。
Niは、鋼板の強度の向上に有効な元素である。Niの含有量は0%でも良いが、上記効果を得るためには、Niの含有量が0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。一方、Niの含有量が多すぎると、鋼板の延性が低下して成形性の低下を招く虞がある。このため、Niの含有量は1.00%以下、0.80%以下、又は0.50%以下であることが好ましい。
Sn:0~0.050%
Snは、鋼板の原料としてスクラップを用いた場合に、鋼板に含有され得る元素である。また、Snは、フェライトの脆化による鋼板の冷間成形性の低下を引き起こす虞がある。このため、Snの含有量は少ないほど好ましい。Snの含有量は、0.050%以下であることが好ましく、0.040%以下、又は0.030%以下であることがより好ましく、0%であってもよい。しかし、Snの含有量を0.001%未満へ低減することは精錬コストの過度な増加を招くため、Snの含有量を0.001%以上、0.005%以上、又は0.010%以上としてもよい。
Snは、鋼板の原料としてスクラップを用いた場合に、鋼板に含有され得る元素である。また、Snは、フェライトの脆化による鋼板の冷間成形性の低下を引き起こす虞がある。このため、Snの含有量は少ないほど好ましい。Snの含有量は、0.050%以下であることが好ましく、0.040%以下、又は0.030%以下であることがより好ましく、0%であってもよい。しかし、Snの含有量を0.001%未満へ低減することは精錬コストの過度な増加を招くため、Snの含有量を0.001%以上、0.005%以上、又は0.010%以上としてもよい。
Co:0~0.50%
Coは、Niと同様に鋼板の強度の向上に有効な元素である。Coの含有量は0%でも良いが、上記効果を得るためには、Coの含有量が0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。一方、Coの含有量が多すぎると、鋼板の延性が低下して成形性の低下を招く虞がある。このため、Coの含有量は0.50%以下、0.40%以下、又は0.30%以下であることが好ましい。
Coは、Niと同様に鋼板の強度の向上に有効な元素である。Coの含有量は0%でも良いが、上記効果を得るためには、Coの含有量が0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。一方、Coの含有量が多すぎると、鋼板の延性が低下して成形性の低下を招く虞がある。このため、Coの含有量は0.50%以下、0.40%以下、又は0.30%以下であることが好ましい。
Sb:0~0.050%
Sbは、Snと同様に、鋼板の原料としてスクラップを用いた場合に鋼板に含有され得る元素である。Sbは、粒界に強く偏析して粒界の脆化及び延性の低下や、冷間成形性の低下を招く虞がある。このため、Sbの含有量は少ないほど好ましい。Sbの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましく、0%であってもよい。しかし、Sbの含有量を0.001%未満へ低減することは精錬コストの過度な増加を招くため、Sbの含有量を0.001%以上、0.005%以上、又は0.010%以上としてもよい。
Sbは、Snと同様に、鋼板の原料としてスクラップを用いた場合に鋼板に含有され得る元素である。Sbは、粒界に強く偏析して粒界の脆化及び延性の低下や、冷間成形性の低下を招く虞がある。このため、Sbの含有量は少ないほど好ましい。Sbの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましく、0%であってもよい。しかし、Sbの含有量を0.001%未満へ低減することは精錬コストの過度な増加を招くため、Sbの含有量を0.001%以上、0.005%以上、又は0.010%以上としてもよい。
As:0~0.050%
Asは、Sn、Sbと同様に、鋼板の原料としてスクラップを用いた場合に鋼板に含有され得る元素である。Asは、粒界に強く偏析する元素であり、冷間成形性の低下を招く虞がある。このため、Asの含有量は少ないほど好ましい。Asの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましく、0%であってもよい。しかし、Asの含有量を0.001%未満へ低減することは精錬コストの過度な増加を招くため、Asの含有量を0.001%以上、0.005%以上、又は0.010%以上としてもよい。
Asは、Sn、Sbと同様に、鋼板の原料としてスクラップを用いた場合に鋼板に含有され得る元素である。Asは、粒界に強く偏析する元素であり、冷間成形性の低下を招く虞がある。このため、Asの含有量は少ないほど好ましい。Asの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましく、0%であってもよい。しかし、Asの含有量を0.001%未満へ低減することは精錬コストの過度な増加を招くため、Asの含有量を0.001%以上、0.005%以上、又は0.010%以上としてもよい。
Mg:0~0.050%
Mgは、硫化物や酸化物の形態を制御し、鋼板の曲げ成形性の向上に寄与する。この効果は微量であっても得ることができる。Mgの含有量は0%でも良いが、上記効果を得るためには、Mgの含有量が0.0001%以上、0.005%以上、又は0.010%以上であることが好ましい。しかし、Mgの含有量が多すぎると、粗大な介在物の形成による冷間成形性の低下を引き起こす虞がある。このため、Mgの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましい。
Mgは、硫化物や酸化物の形態を制御し、鋼板の曲げ成形性の向上に寄与する。この効果は微量であっても得ることができる。Mgの含有量は0%でも良いが、上記効果を得るためには、Mgの含有量が0.0001%以上、0.005%以上、又は0.010%以上であることが好ましい。しかし、Mgの含有量が多すぎると、粗大な介在物の形成による冷間成形性の低下を引き起こす虞がある。このため、Mgの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましい。
Ca:0~0.040%
Caは、Mgと同様に、微量で硫化物の形態を制御できる元素である。Caの含有量は0%でも良いが、上記効果を得るためには、Caの含有量は0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。しかし、Caの含有量が多すぎると、粗大なCa酸化物が生成され、当該Ca酸化物が冷間成形時に割れ発生の起点となり得る。このため、Caの含有量は、0.040%以下であることが好ましく、0.030%以下又は0.020%以下であることがより好ましい。
Caは、Mgと同様に、微量で硫化物の形態を制御できる元素である。Caの含有量は0%でも良いが、上記効果を得るためには、Caの含有量は0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。しかし、Caの含有量が多すぎると、粗大なCa酸化物が生成され、当該Ca酸化物が冷間成形時に割れ発生の起点となり得る。このため、Caの含有量は、0.040%以下であることが好ましく、0.030%以下又は0.020%以下であることがより好ましい。
Y:0~0.050%
Yは、Mg、Caと同様、に微量で硫化物の形態を制御できる元素である。Yの含有量は0%でも良いが、上記効果を得るためには、Yの含有量は0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。しかし、Yの含有量が多すぎると、粗大なY酸化物が生成され、冷間成形性が低下する虞がある。このため、Yの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましい。
Yは、Mg、Caと同様、に微量で硫化物の形態を制御できる元素である。Yの含有量は0%でも良いが、上記効果を得るためには、Yの含有量は0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。しかし、Yの含有量が多すぎると、粗大なY酸化物が生成され、冷間成形性が低下する虞がある。このため、Yの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましい。
Zr:0~0.050%
Zrは、Mg、Ca、Yと同様に、微量で硫化物の形態を制御できる元素である。Zrの含有量は0%でも良いが、上記効果を得るためには、Zrの含有量は0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。しかし、Zrの含有量が多すぎると、粗大なZr酸化物が生成され、冷間成形性が低下する虞がある。このため、Zrの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましい。
Zrは、Mg、Ca、Yと同様に、微量で硫化物の形態を制御できる元素である。Zrの含有量は0%でも良いが、上記効果を得るためには、Zrの含有量は0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。しかし、Zrの含有量が多すぎると、粗大なZr酸化物が生成され、冷間成形性が低下する虞がある。このため、Zrの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましい。
La:0~0.050%
Laは、微量で硫化物の形態制御に有効な元素である。Laの含有量は0%でも良いが、上記効果を得るためには、Laの含有量は0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。しかし、Laの含有量が多すぎると、La酸化物が生成され、冷間成形性が低下する虞がある。このため、Laの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましい。
Laは、微量で硫化物の形態制御に有効な元素である。Laの含有量は0%でも良いが、上記効果を得るためには、Laの含有量は0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。しかし、Laの含有量が多すぎると、La酸化物が生成され、冷間成形性が低下する虞がある。このため、Laの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましい。
Ce:0~0.050%
Ceは、Laと同様に微量で硫化物の形態を制御できる元素である。Ceの含有量は0%でも良いが、上記効果を得るためには、Ceの含有量は0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。しかし、Ceは粒界に強く偏析して粒界炭化物の個数比率の低下を招く元素であり、粒界炭化物の個数比率が低下すると鋼板の成形性が低下する虞がある。このため、Ceの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましい。
Ceは、Laと同様に微量で硫化物の形態を制御できる元素である。Ceの含有量は0%でも良いが、上記効果を得るためには、Ceの含有量は0.001%以上、0.005%以上、又は0.010%以上であることが好ましい。しかし、Ceは粒界に強く偏析して粒界炭化物の個数比率の低下を招く元素であり、粒界炭化物の個数比率が低下すると鋼板の成形性が低下する虞がある。このため、Ceの含有量は、0.050%以下であることが好ましく、0.040%以下又は0.030%以下であることがより好ましい。
本実施形態に係る鋼板の成分組成において、上記元素を除く残部は、Fe及び不純物である。不純物は、鋼原料から及び/又は製鋼過程で混入し、本実施形態に係る鋼板の特性を阻害しない範囲で、存在が許容される元素である。
本実施形態に係る鋼板は、めっき層を有してもよい。本実施形態に係る鋼板のめっき層は、溶融亜鉛めっき層、又は、溶融亜鉛合金めっき層(亜鉛と、Si及びAl等の追加元素との合金から構成されるめっき層)であればよく、また、これらめっきを合金化した合金化溶融亜鉛めっき層(合金化めっき層)であればよい。また、本実施形態に係る鋼板が別のめっき層(例えばアルミめっき層等)を有することも妨げられない。
溶融亜鉛めっき層、及び、溶融亜鉛合金めっき層は、Feを7質量%未満含有するめっき層が好ましく、また、合金化めっき層は、Feを7質量%以上15質量%以下含有するめっき層が好ましい。溶融亜鉛めっき層、溶融亜鉛合金めっき層、及び合金化めっき層において、亜鉛及びFe以外の成分は特に限定されず、通常の範囲内で種々の構成を採用することができる。
次に、本実施形態に係る鋼板の製造方法について説明する。
本実施形態に係る鋼板は、次のように製造する。本実施形態に係る鋼板の成分組成を有する鋳造スラブを、
(a-1)880℃以上で仕上げ圧延を完了し、
(a-2)仕上げ圧延完了温度から巻取り温度までの平均冷却速度が20℃/秒以上で冷却し、
(a-3)巻取り温度が680℃以下とするように熱間圧延し、熱延鋼板とし、
(b)熱延鋼板を、酸洗後、冷間圧延に供して冷延鋼板とし、次いで、
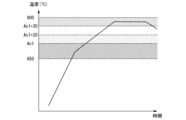
(c)前記冷延鋼板を、650℃以下の温度範囲の加熱速度を0.7℃/秒以上10℃/秒以下として加熱し、650℃以上Ac1点以下の温度範囲で加熱速度を切り替えて、Ac1点以上(Ac1+20℃)以下での加熱速度が0.6℃/秒以上2.0℃/秒以下となるようにさらに加熱し、
(d)その後、(Ac1+30℃)以上、900℃以下の最高加熱温度まで加熱し、前記温度域で10秒以上500秒以下の温度保持を行い、
(e)好ましくは、650℃以上750℃以下の温度範囲まで0.5℃/秒以上20℃/秒以下の冷却速度で冷却する徐冷帯を設け、
580℃以上650℃以下での平均冷却速度を5℃/秒以上とし、
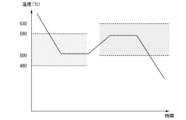
(f-1)480℃以上580℃以下の温度範囲にある第1の停留温度まで冷却し、この温度範囲で10秒以上100秒以内停留させ
(f-2)500℃以上630℃以下の温度範囲にある第2の停留温度で10秒以上500秒以下停留させ、次いで、めっきをする場合は(g)工程を実施し、めっきをしない場合は室温まで冷却する。
(g)めっきする場合は、(f-2)工程の後、鋼板を、(亜鉛めっき浴温度-40)℃~(亜鉛めっき浴温度+50)℃に冷却して、溶融亜鉛めっき浴に浸漬して、溶融亜鉛めっきを施し、必要に応じ、溶融亜鉛めっき層に合金化処理を施す。
(h)焼戻しを行う場合は、滞留後の鋼板、溶融亜鉛めっき若しくは溶融亜鉛合金めっきを有する鋼板、又は合金化溶融亜鉛めっきを有する鋼板を、500℃以下の温度域で焼き戻す。焼戻しはオンラインで行ってもよいし、連続焼鈍後にオフラインで行ってもよい。オンラインで行う場合は、(f)あるいは(g)工程後の冷却中に、室温以上300℃以下の温度域に冷却した後、200℃以上400℃以下の温度に加熱すればよい。
以下、工程条件について説明する。
(a-1)880℃以上で仕上げ圧延を完了し、
(a-2)仕上げ圧延完了温度から巻取り温度までの平均冷却速度が20℃/秒以上で冷却し、
(a-3)巻取り温度が680℃以下とするように熱間圧延し、熱延鋼板とし、
(b)熱延鋼板を、酸洗後、冷間圧延に供して冷延鋼板とし、次いで、
(c)前記冷延鋼板を、650℃以下の温度範囲の加熱速度を0.7℃/秒以上10℃/秒以下として加熱し、650℃以上Ac1点以下の温度範囲で加熱速度を切り替えて、Ac1点以上(Ac1+20℃)以下での加熱速度が0.6℃/秒以上2.0℃/秒以下となるようにさらに加熱し、
(d)その後、(Ac1+30℃)以上、900℃以下の最高加熱温度まで加熱し、前記温度域で10秒以上500秒以下の温度保持を行い、
(e)好ましくは、650℃以上750℃以下の温度範囲まで0.5℃/秒以上20℃/秒以下の冷却速度で冷却する徐冷帯を設け、
580℃以上650℃以下での平均冷却速度を5℃/秒以上とし、
(f-1)480℃以上580℃以下の温度範囲にある第1の停留温度まで冷却し、この温度範囲で10秒以上100秒以内停留させ
(f-2)500℃以上630℃以下の温度範囲にある第2の停留温度で10秒以上500秒以下停留させ、次いで、めっきをする場合は(g)工程を実施し、めっきをしない場合は室温まで冷却する。
(g)めっきする場合は、(f-2)工程の後、鋼板を、(亜鉛めっき浴温度-40)℃~(亜鉛めっき浴温度+50)℃に冷却して、溶融亜鉛めっき浴に浸漬して、溶融亜鉛めっきを施し、必要に応じ、溶融亜鉛めっき層に合金化処理を施す。
(h)焼戻しを行う場合は、滞留後の鋼板、溶融亜鉛めっき若しくは溶融亜鉛合金めっきを有する鋼板、又は合金化溶融亜鉛めっきを有する鋼板を、500℃以下の温度域で焼き戻す。焼戻しはオンラインで行ってもよいし、連続焼鈍後にオフラインで行ってもよい。オンラインで行う場合は、(f)あるいは(g)工程後の冷却中に、室温以上300℃以下の温度域に冷却した後、200℃以上400℃以下の温度に加熱すればよい。
以下、工程条件について説明する。
(a-1)仕上げ圧延完了温度:880℃以上
本実施形態に係る鋼板は、900MPa以上の引張最大強度を確保するために、合金元素を比較的多く含有している。そのため、熱間圧延の際、圧延荷重を大きくする必要があるので、熱間圧延は高温で行うことが好ましい。また、熱間圧延の際、粗圧延鋼板を接合して、連続的に熱間圧延を行ってもよい。
本実施形態に係る鋼板は、900MPa以上の引張最大強度を確保するために、合金元素を比較的多く含有している。そのため、熱間圧延の際、圧延荷重を大きくする必要があるので、熱間圧延は高温で行うことが好ましい。また、熱間圧延の際、粗圧延鋼板を接合して、連続的に熱間圧延を行ってもよい。
仕上げ圧延は、880℃以上で完了する。仕上げ圧延完了温度域が、880℃未満では、圧延荷重が過大になり生産性を劣化させる可能性があるため、880℃以上とする。また、(オーステナイト+フェライト)の2相温度域圧延になると、熱延後の形状が悪化し、以降の通板ができなくなる。なお、仕上げ圧延完了温度の上限は特に規定されないが、仕上げ圧延完了温度が950℃以上では、生産性を劣化させるため、仕上げ圧延完了温度の上限を950℃とすることが好ましい。
(a-2)仕上げ圧延完了温度から巻取り温度までの平均冷却速度:20℃/秒以上
鋳造によって製造したスラブは、中心偏析やミクロ偏析を有している。ミクロ偏析は、圧延によって圧延方向に伸長することで、板厚方向に沿って交互に、濃化領域と希薄領域とがバンド状に形成される。このようなバンド状の元素偏析は、特にマンガンで顕著であり、以降の工程を経ても鋼板中に残存し、連続焼鈍中の組織形成に影響を及ぼし、板厚方向の不均一性を高めてしまい、成形性を劣化させる原因となる。
鋳造によって製造したスラブは、中心偏析やミクロ偏析を有している。ミクロ偏析は、圧延によって圧延方向に伸長することで、板厚方向に沿って交互に、濃化領域と希薄領域とがバンド状に形成される。このようなバンド状の元素偏析は、特にマンガンで顕著であり、以降の工程を経ても鋼板中に残存し、連続焼鈍中の組織形成に影響を及ぼし、板厚方向の不均一性を高めてしまい、成形性を劣化させる原因となる。
仕上げ圧延完了から巻取りまでにパーライト変態が進行すると、鋼板の板厚方向に沿った測定において確認される元素のバンド状の偏析が促進される。これは、パーライト中のセメンタイトにマンガンが濃化するためであり、パーライト変態が進行しない場合と比較し、板厚方向に沿った測定で確認されるマンガンの濃度差が大きくなる。これを防ぐためには、仕上げ圧延完了温度から巻取り温度までの平均冷却速度(仕上圧延完了温度と巻取温度との差を、仕上圧延の終了から巻取の開始までに要した時間で割った値)を20℃/秒以上とする必要がある。仕上げ圧延完了温度から巻取り温度までの平均冷却速度は、好ましくは50℃/秒以上、より好ましくは100℃/秒以上である。
(a-3)巻取り温度:680℃以下
熱延鋼板は、680℃以下の温度域で巻き取る。巻取温度が680℃を超えると、パーライト変態が進行し、上述のように板厚方向に沿った測定で確認される元素の濃淡が大きくなり、連続焼鈍後の成形性が劣化するので、巻取温度域は、680℃以下とする。巻取温度は好ましくは550℃以下、より好ましくは450℃以下である。巻取温度の下限は特に定めないが、室温以下の温度で巻き取ることは、技術的に困難であるので、室温が実質的な下限である。
熱延鋼板は、680℃以下の温度域で巻き取る。巻取温度が680℃を超えると、パーライト変態が進行し、上述のように板厚方向に沿った測定で確認される元素の濃淡が大きくなり、連続焼鈍後の成形性が劣化するので、巻取温度域は、680℃以下とする。巻取温度は好ましくは550℃以下、より好ましくは450℃以下である。巻取温度の下限は特に定めないが、室温以下の温度で巻き取ることは、技術的に困難であるので、室温が実質的な下限である。
(b)熱延鋼板を、酸洗後、冷間圧延に供して冷延鋼板(以下「鋼板」)とする。
熱延後は、酸洗、及び冷間圧延に供する。これらの工程に制約は特にない。例えば、酸洗は、一回でもよいし、必要に応じ複数回に分けて行ってもよい。冷間圧延は、10%以上、80%以下程度の圧下率を確保できる範囲で、適宜、圧延パスの回数、パス毎の圧下率を設定すればよい。
熱延後は、酸洗、及び冷間圧延に供する。これらの工程に制約は特にない。例えば、酸洗は、一回でもよいし、必要に応じ複数回に分けて行ってもよい。冷間圧延は、10%以上、80%以下程度の圧下率を確保できる範囲で、適宜、圧延パスの回数、パス毎の圧下率を設定すればよい。
900MPa以上の強度を得るためには、硬質組織を所定量得る必要がある。そのために、以下のように加熱速度を切り替える加熱を行う。
(c1)室温から650℃まで、0.7℃/秒以上、且つ好ましくは10℃/秒以下の加熱速度で加熱する。
(c2)650℃以上Ac1点以下の温度範囲で、加熱速度を切り替える。
(c3)Ac1点以上Ac1点+20℃の温度範囲の加熱速度を0.6℃/秒以上2℃/秒以下として加熱する。
(c1)室温から650℃まで、0.7℃/秒以上、且つ好ましくは10℃/秒以下の加熱速度で加熱する。
(c2)650℃以上Ac1点以下の温度範囲で、加熱速度を切り替える。
(c3)Ac1点以上Ac1点+20℃の温度範囲の加熱速度を0.6℃/秒以上2℃/秒以下として加熱する。
Ac1点以上Ac1点+20℃の温度範囲は、オーステナイト(γ組織)が生成し始める時期である。この温度範囲における加熱速度が0.6℃未満である場合、Mnが偏析した部分において優先的にオーステナイト粒成長が生じる。そのため、オーステナイト粒を均一に分散させることができない。一方、この温度範囲における加熱速度が2℃/秒超であると、いわゆる過加熱によってオーステナイトの生成が遅延し、高い温度域でオーステナイトが生成することとなる。この場合、Mnが偏析した部分において急速なオーステナイト成長が生じ、従って、オーステナイト粒を均一に分散させることができない。以上の理由により、Ac1点以上Ac1点+20℃の温度範囲の加熱速度を0.6℃/秒以上2℃/秒以下として加熱する必要がある。
また、室温から650℃までの温度範囲では、加熱速度を0.7℃/秒以上10℃/秒以下とする。加熱速度を0.7℃/秒以上とすることにより、フェライトの再結晶を十分に進めることができる。ただし、加熱速度が高すぎると、Ac1点以上Ac1点+20℃の温度範囲における加熱速度を上述の範囲にすることが困難になると予想される。そのため、鋼板の温度が650℃に至るまでの加熱速度は、10℃/秒以下とすることが好ましい。
また、Ac1点以上Ac1点+20℃の温度範囲における加熱速度を0.6℃/秒以上2℃/秒以下とするためには、この温度範囲よりも若干低い温度域に鋼板温度が達した時点で、加熱速度の切り替えを開始しなければならない。具体的には、鋼板温度が650℃以上Ac1点以下の温度範囲にあるときに、加熱速度を切り替える必要がある。切り替え温度が650℃未満である場合は、フェライト粒の未再結晶領域が残存し、最終的に得られる鋼板の伸びが減少する。一方、切り替え温度がAc1点以下超である場合、上述の過加熱を抑制することができない。
なお、「加熱速度」は「平均加熱速度」とは異なる概念である。本実施形態に係る鋼板の製造方法では、Ac1点以上Ac1+20℃以下の温度範囲において、鋼板の温度の加熱速度を常に上記範囲内としなければならない。
(d)最高加熱温度:Ac1+30℃以上、900℃以下、且つ保持時間:10秒以上500秒以下
900MPa以上の強度を得るためには、硬質組織を所定量得る必要がある。最高加熱温度が、Ac1+30℃未満である場合、又は保持時間が10秒未満である場合には、焼鈍中のオーステナイトの生成が抑制され、最終組織として、所定量の硬質組織を得ることができず、引張強度900MPaを満たすことができない。
900MPa以上の強度を得るためには、硬質組織を所定量得る必要がある。最高加熱温度が、Ac1+30℃未満である場合、又は保持時間が10秒未満である場合には、焼鈍中のオーステナイトの生成が抑制され、最終組織として、所定量の硬質組織を得ることができず、引張強度900MPaを満たすことができない。
一方、焼鈍温度域が900℃を超える場合、又は保持時間が500秒を超える場合には、オーステナイトの粒成長が進行して、フェライト変態が過度に抑制され、最終組織において、所定量のフェライトを得ることができず、延性が低下するので、焼鈍温度域は900℃以下とする。焼鈍温度域は好ましくは850℃以下である。なお、保持時間とは、鋼板の温度が最高加熱温度で等温保持される時間を意味する。
鋼板を上記温度範囲内まで加熱する際の雰囲気は特に限定されないが、例えば、露点が-15℃以上、20℃以下の雰囲気において鋼板の加熱を行ってもよい。これにより、鋼板表面の脱炭が進み、鋼板の曲げ性を一層高めることができる。さらに、SiやMnの易酸化性元素の酸化が進むので、めっき密着性を高めることもできる。具体的には、鋼板を加熱する際の露点を-15℃以上とすることで、適切に脱炭を進行させつつ、SiやMnの外部酸化状態を抑制することが可能となり、一層良好なめっき密着性を確保することができる。鋼板を加熱する際の露点は、一層好ましくは-10℃以上である。また、鋼板を加熱する際の露点を20℃以下とすることで、過度な脱炭の進行、および鋼板の表面状態の悪化をもたらす素地鋼板自体の酸化を抑制することができる。鋼板を加熱する際の露点は好ましくは-24℃以下である。
鋼板の周囲の雰囲気を制御する手段は特に限定されない。例えば、鋼板の加熱及び温度保持を連続焼鈍ラインの加熱炉及び均熱炉において行い、これらの炉内雰囲気を上述の範囲内に制御すればよい。
鋼板の周囲の雰囲気を制御する手段は特に限定されない。例えば、鋼板の加熱及び温度保持を連続焼鈍ラインの加熱炉及び均熱炉において行い、これらの炉内雰囲気を上述の範囲内に制御すればよい。
(e)鋼板を上述の最高加熱温度で保持した後、好ましくは、650℃以上750℃以下の温度範囲まで0.5℃/秒以上20℃/秒以下の平均冷却速度で冷却する徐冷帯を、製造ラインに設けてもよい。ただし、徐冷帯を設ける場合、平均冷却速度を0.5℃/秒以上とする必要がある。徐冷帯での平均冷却速度が小さすぎる場合、フェライト量が過剰となり、引張強さが不足する。なお、平均冷却速度とは、最高加熱温度から徐冷帯出口における鋼板温度までの温度範囲における平均冷却速度のことである。最高加熱温度と徐冷帯出口での鋼板温度との差を、鋼板温度が最高加熱温度から徐冷帯出口での鋼板温度まで低下するまでの温度で割った値である。
一方、580℃以上650℃以下の温度範囲では、上述の徐冷帯の有無にかかわらず、平均冷却速度を5℃/秒以上とする。これにより、フェライトの過度の生成を抑制することができる。
一方、580℃以上650℃以下の温度範囲では、上述の徐冷帯の有無にかかわらず、平均冷却速度を5℃/秒以上とする。これにより、フェライトの過度の生成を抑制することができる。
本実施形態に係る鋼板の製造方法では、所定量のグラニュラーベイナイトを生成する必要がある。そのために、焼鈍後に以下のように温度制御をする必要がある。
(f-1)480℃以上580℃以下の温度範囲にある第1の停留温度まで冷却し、この温度範囲で10秒以上100秒以下停留させ
(f-2)500℃以上630℃以下の温度範囲にある第2の停留温度で10秒以上500秒以下停留させ、次いで、室温まで冷却する。
(f-1)480℃以上580℃以下の温度範囲にある第1の停留温度まで冷却し、この温度範囲で10秒以上100秒以下停留させ
(f-2)500℃以上630℃以下の温度範囲にある第2の停留温度で10秒以上500秒以下停留させ、次いで、室温まで冷却する。
焼鈍は、Ac1+30℃以上、900℃以下の最高加熱温度で行われる。この最高加熱温度での温度保持の完了後に、まず、鋼板の温度を480℃以上580℃以下の温度範囲まで低下させる。この際、上述した徐冷帯を経由して鋼板を冷却してもよい。そして、鋼板の温度を、480℃以上580℃以下の温度範囲にある第1の停留温度で10秒以上100秒以内停留させる。480℃以上580℃以下の温度範囲では、鋼板に炭化物が生じず、且つ、鋼板内にベイニティックフェライトが生じる。これにより、後続の熱処理におけるグラニュラーベイナイトの生成を一層促進することができる。
さらに、480℃以上580℃以下の温度範囲にある第1の停留温度において鋼板の温度を10秒以上100秒以下保持した後で、鋼板を500℃以上630℃以下の温度範囲にする。必要に応じて鋼板を再加熱してもよい。そして、鋼板の温度を500℃以上630℃以下の温度範囲にある第2の停留温度において10秒以上500秒以下停留させる。これにより、ベイニティックフェライトに回復現象(金属を高温で保持することによって、原子が拡散し、格子欠陥が移動し、変態時にベイニティックフェライト内部に導入されたが対消滅し、金属の内部の転位密度が減少する現象)を生じさせることができる。その結果、フェライト及びマルテンサイトの間にグラニュラーベイナイトを形成し、フェライトと隣接するマルテンサイトの個数の割合を30%以下にすることができる。
480℃以上580℃以下の温度範囲における温度保持時間が不足した場合、及び、500℃以上630℃以下の温度範囲における温度保持時間が不足した場合には、グラニュラーベイナイトが十分に生成しない。一方、480℃以上580℃以下の温度範囲における温度保持時間が超過した場合、及び、500℃以上630℃以下の温度範囲における温度保持時間が超過した場合には、グラニュラーベイナイトが過度に生成し、引張強さが大きく低下することとなる。
(g)めっき及び合金化工程
必要に応じて鋼板を、(亜鉛めっき浴温度-40)℃~(亜鉛めっき浴温度+50)℃に冷却して、溶融亜鉛めっき浴又は溶融亜鉛合金めっき浴に浸漬してもよい。溶融亜鉛めっき又は溶融亜鉛合金めっき浴を施した後に、溶融亜鉛めっき又は溶融亜鉛合金めっきに合金化処理を施してもよい。なお、溶融亜鉛めっき浴及び溶融亜鉛合金めっき浴の好ましい条件は略同一であるので、以下では溶融亜鉛めっき浴に関してのみ言及する。
必要に応じて鋼板を、(亜鉛めっき浴温度-40)℃~(亜鉛めっき浴温度+50)℃に冷却して、溶融亜鉛めっき浴又は溶融亜鉛合金めっき浴に浸漬してもよい。溶融亜鉛めっき又は溶融亜鉛合金めっき浴を施した後に、溶融亜鉛めっき又は溶融亜鉛合金めっきに合金化処理を施してもよい。なお、溶融亜鉛めっき浴及び溶融亜鉛合金めっき浴の好ましい条件は略同一であるので、以下では溶融亜鉛めっき浴に関してのみ言及する。
冷却温度域:(亜鉛めっき浴温度-40)℃~(亜鉛めっき浴温度+50)℃
(f)工程の保持により、所定量のグラニュラーベイナイトが生成した鋼板に、溶融亜鉛めっきを施すため、鋼板を、亜鉛めっき浴温度付近の温度域、即ち、(亜鉛めっき浴温度-40)℃~(亜鉛めっき浴温度+50)℃の温度域に冷却する。
(f)工程の保持により、所定量のグラニュラーベイナイトが生成した鋼板に、溶融亜鉛めっきを施すため、鋼板を、亜鉛めっき浴温度付近の温度域、即ち、(亜鉛めっき浴温度-40)℃~(亜鉛めっき浴温度+50)℃の温度域に冷却する。
冷却温度域が(亜鉛めっき浴温度-40)℃未満であると、亜鉛めっき浴の温度に対し、鋼板の温度が低すぎて、亜鉛めっき浴に侵入した鋼板により、亜鉛めっき浴温度が低下し、適正な亜鉛めっき浴温度を維持できなくなるので、冷却温度域は(亜鉛めっき浴温度-40)℃以上とする。好ましくは(亜鉛めっき浴温度-20)℃以上である。
一方、冷却温度域が(亜鉛めっき浴温度+50)℃を超えると、鋼板温度が高すぎて、鋼板が亜鉛めっき浴に侵入する同時に、鋼板表面において、亜鉛と鉄の相互拡散が激しく起こり、亜鉛めっき層のFe濃度が高くなって脆化するので、冷却温度域は(亜鉛めっき浴温度+50)℃以下とする。好ましくは(亜鉛めっき浴温度+30)℃以下である。
溶融亜鉛めっき層に施す合金化処理は、溶融亜鉛めっき層を、通常の加熱温度域、即ち300~550℃に加熱して行う。
(h) (f)工程もしくは(g)工程の後、鋼板に焼戻しを行ってもよい。焼戻し工程は、室温への最終冷却途中に所定の温度で保持したり再加熱したりする工程であってもよく、最終冷却が終わった後に所定の温度に再加熱する工程であってもよい。焼戻し工程における加熱の方法は特に限定されない。ただし、鋼板の強度低下を抑制する観点からは、焼戻し工程における保持温度または加熱温度は500℃以下であることが好ましい。焼戻しはオンラインで行ってもよいし、連続焼鈍後にオフラインで行ってもよい。オンラインで行う場合は、(f)あるいは(g)工程後の冷却中に、室温以上300℃以下の温度域に冷却した後、200℃以上400℃以下の温度に加熱すればよい。
(実験1)
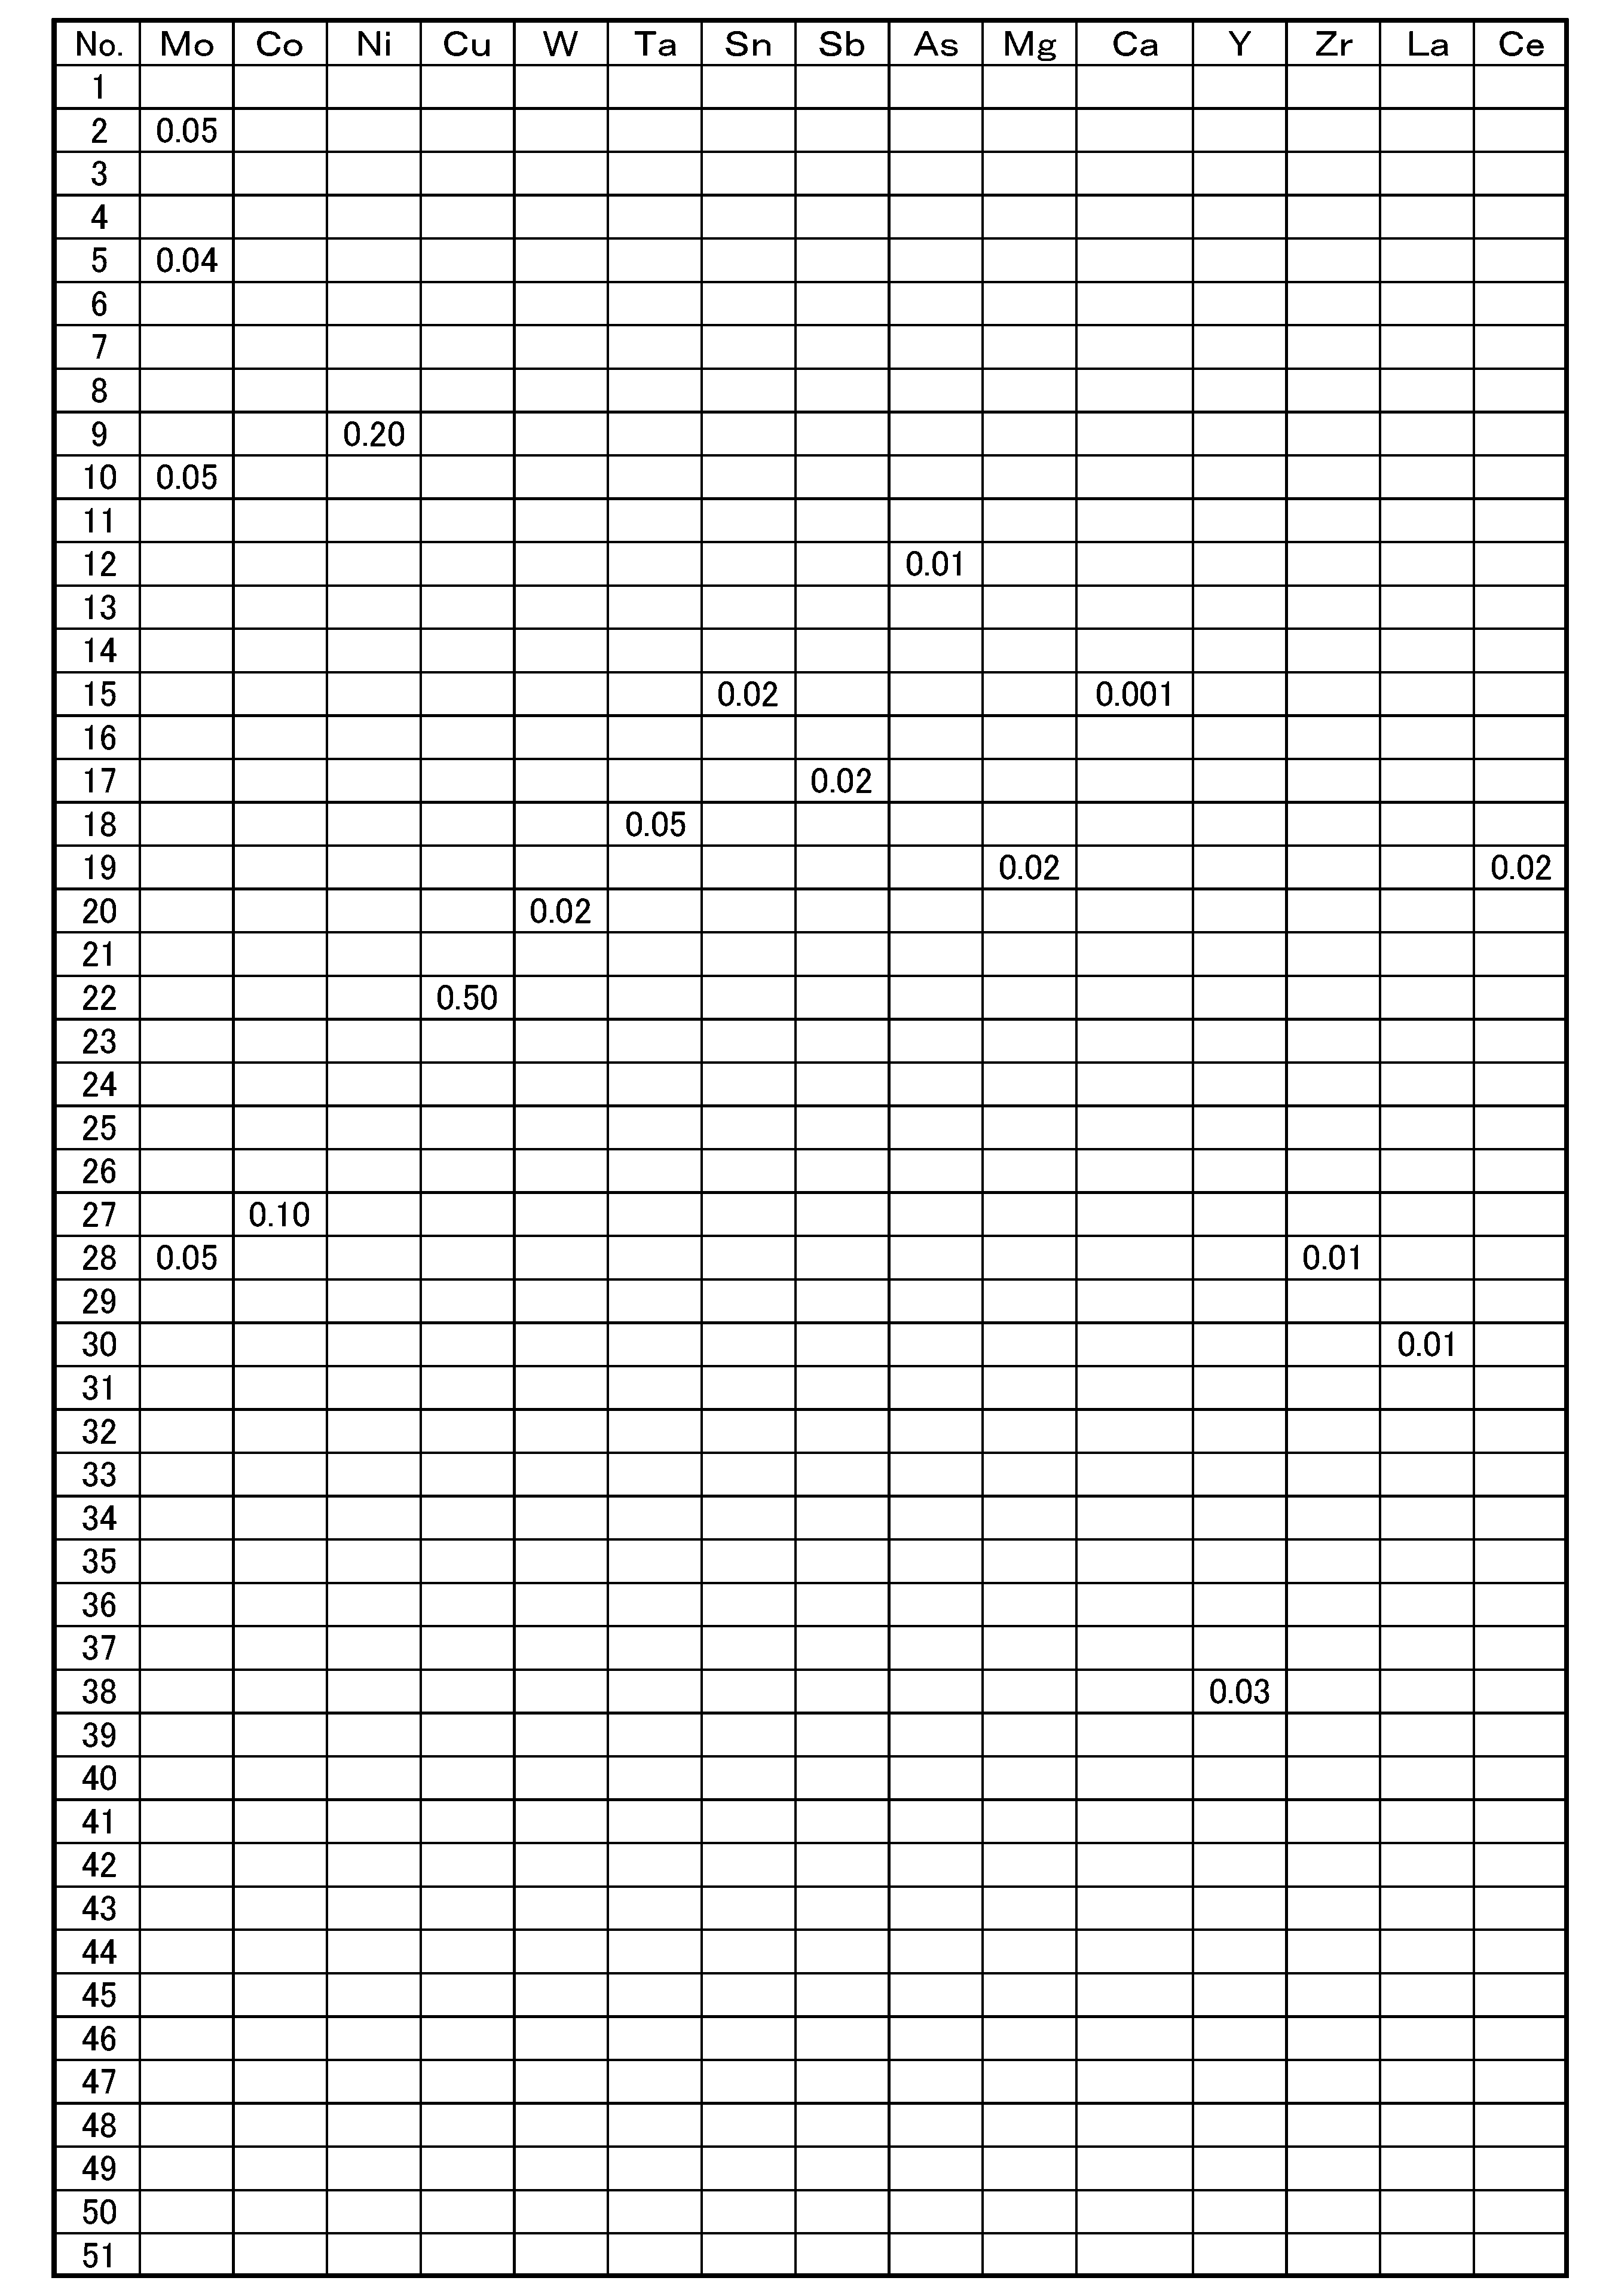
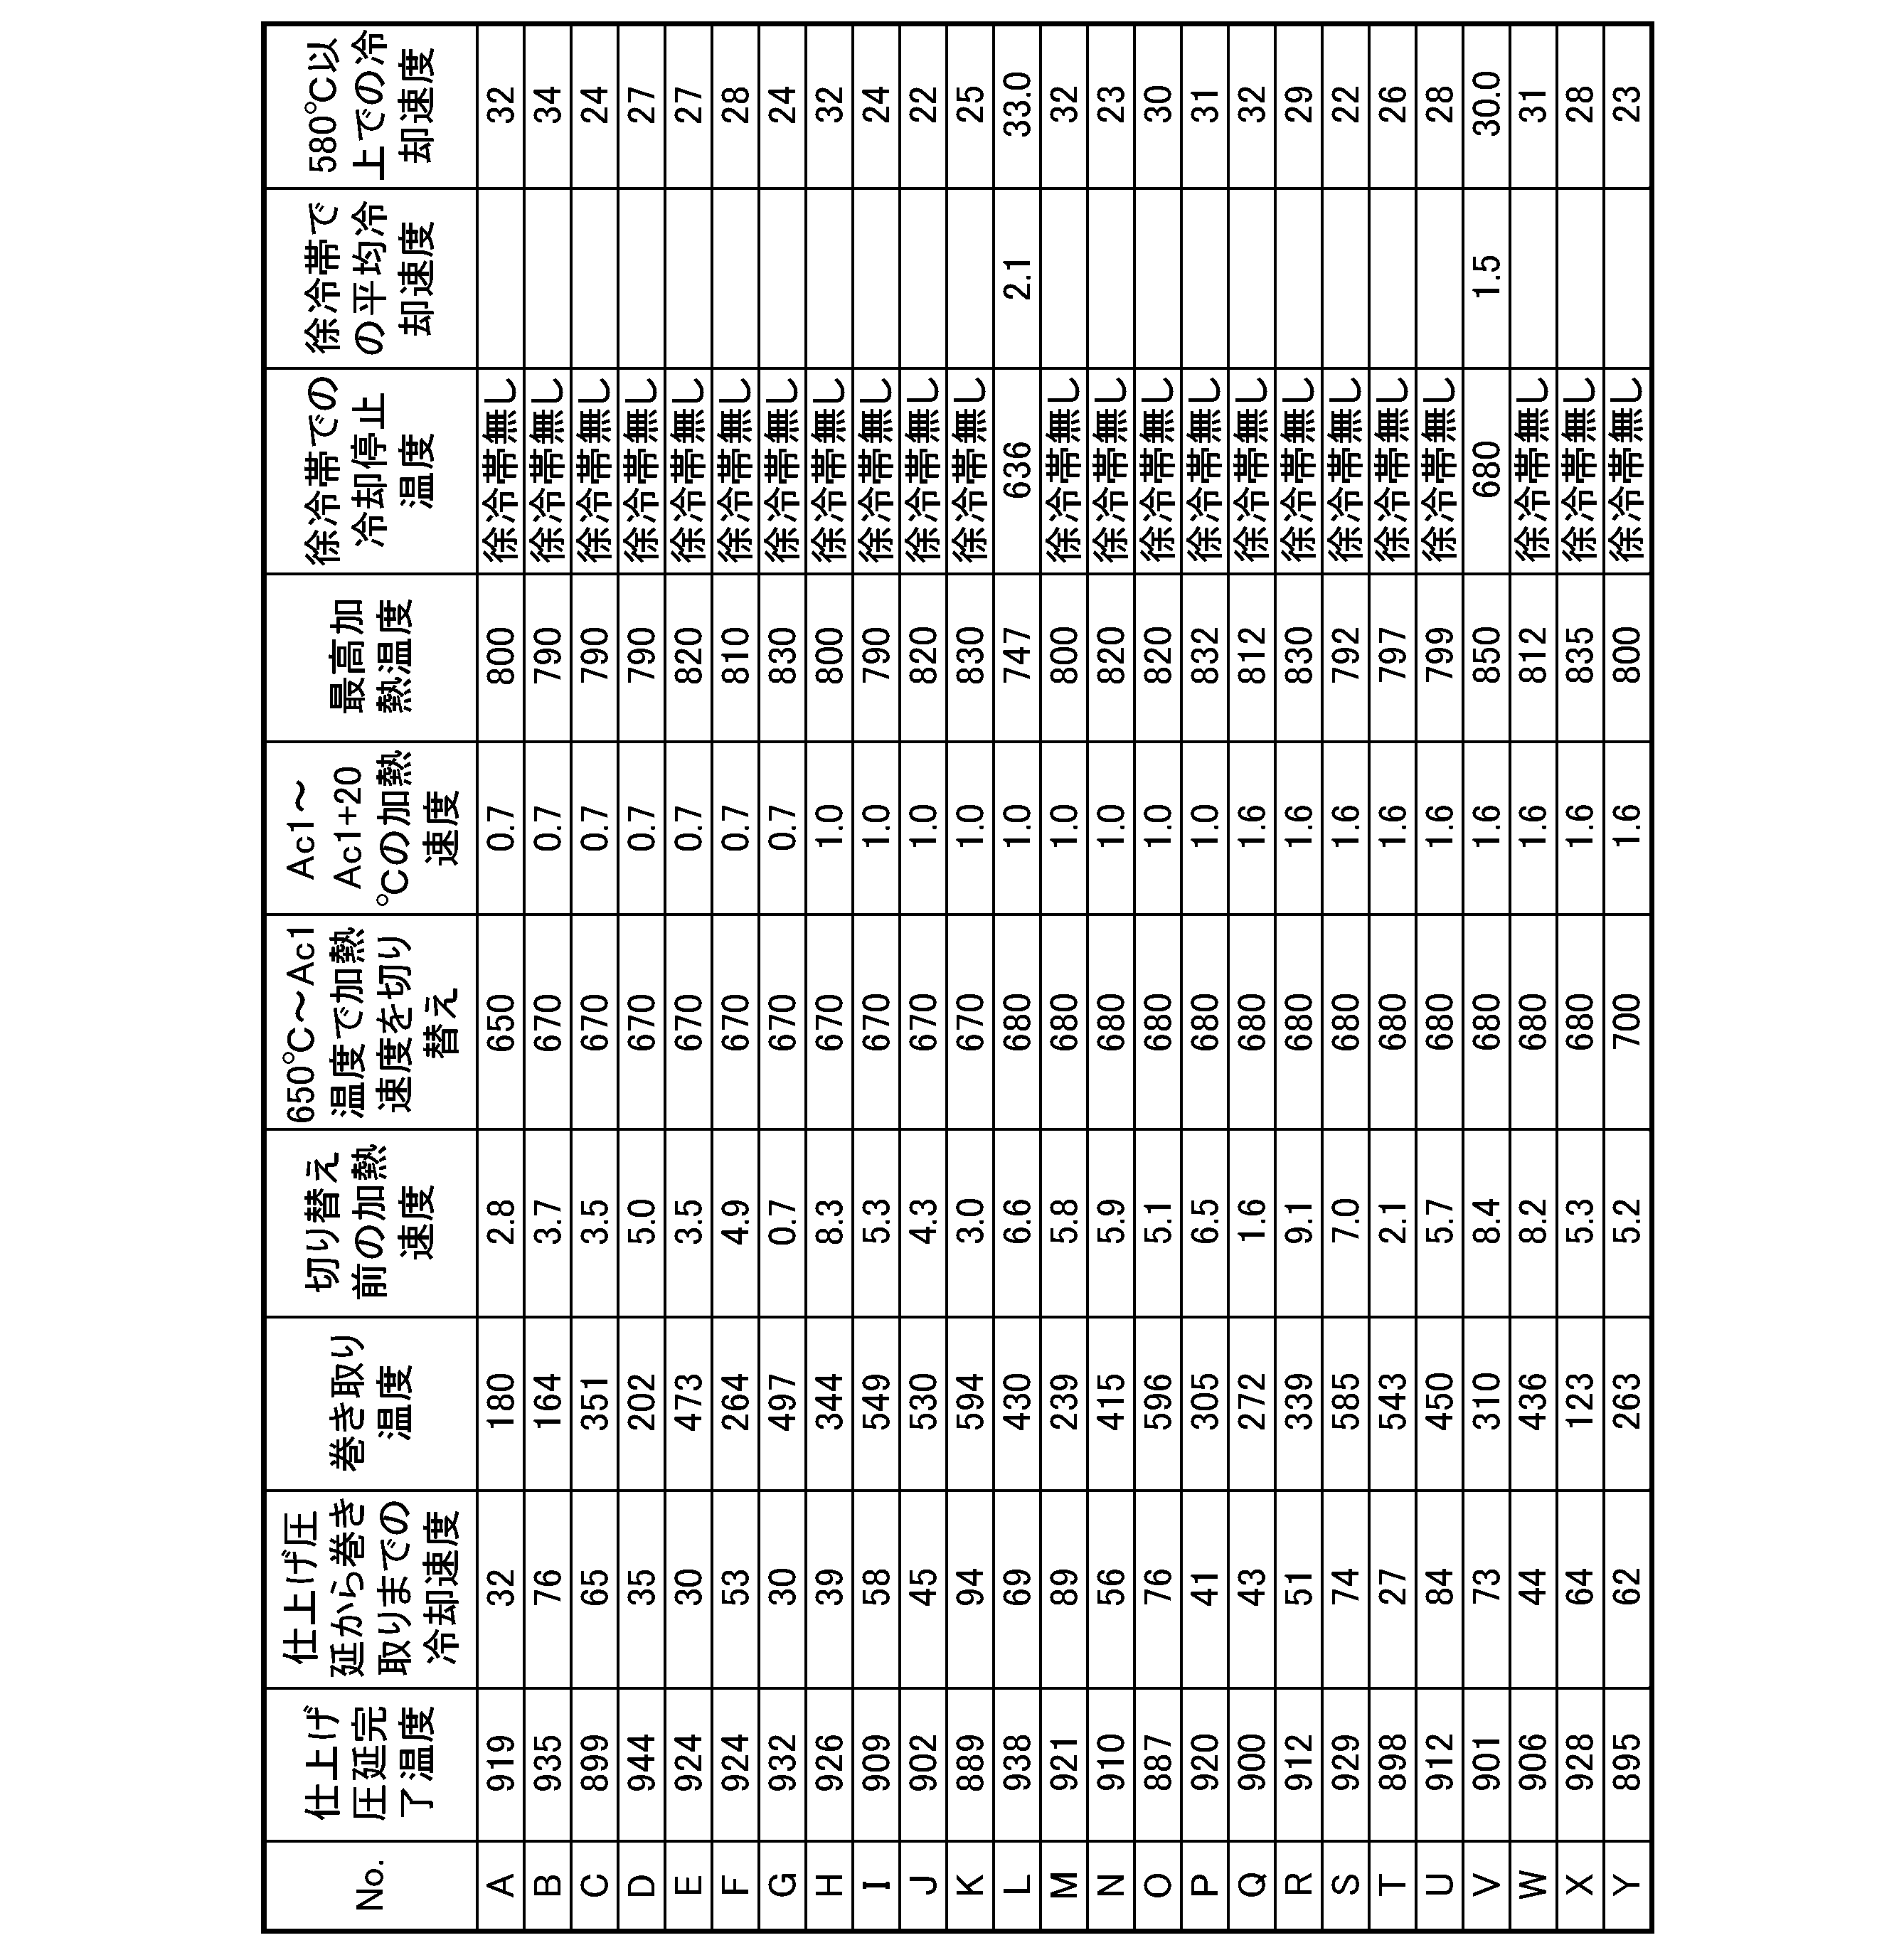
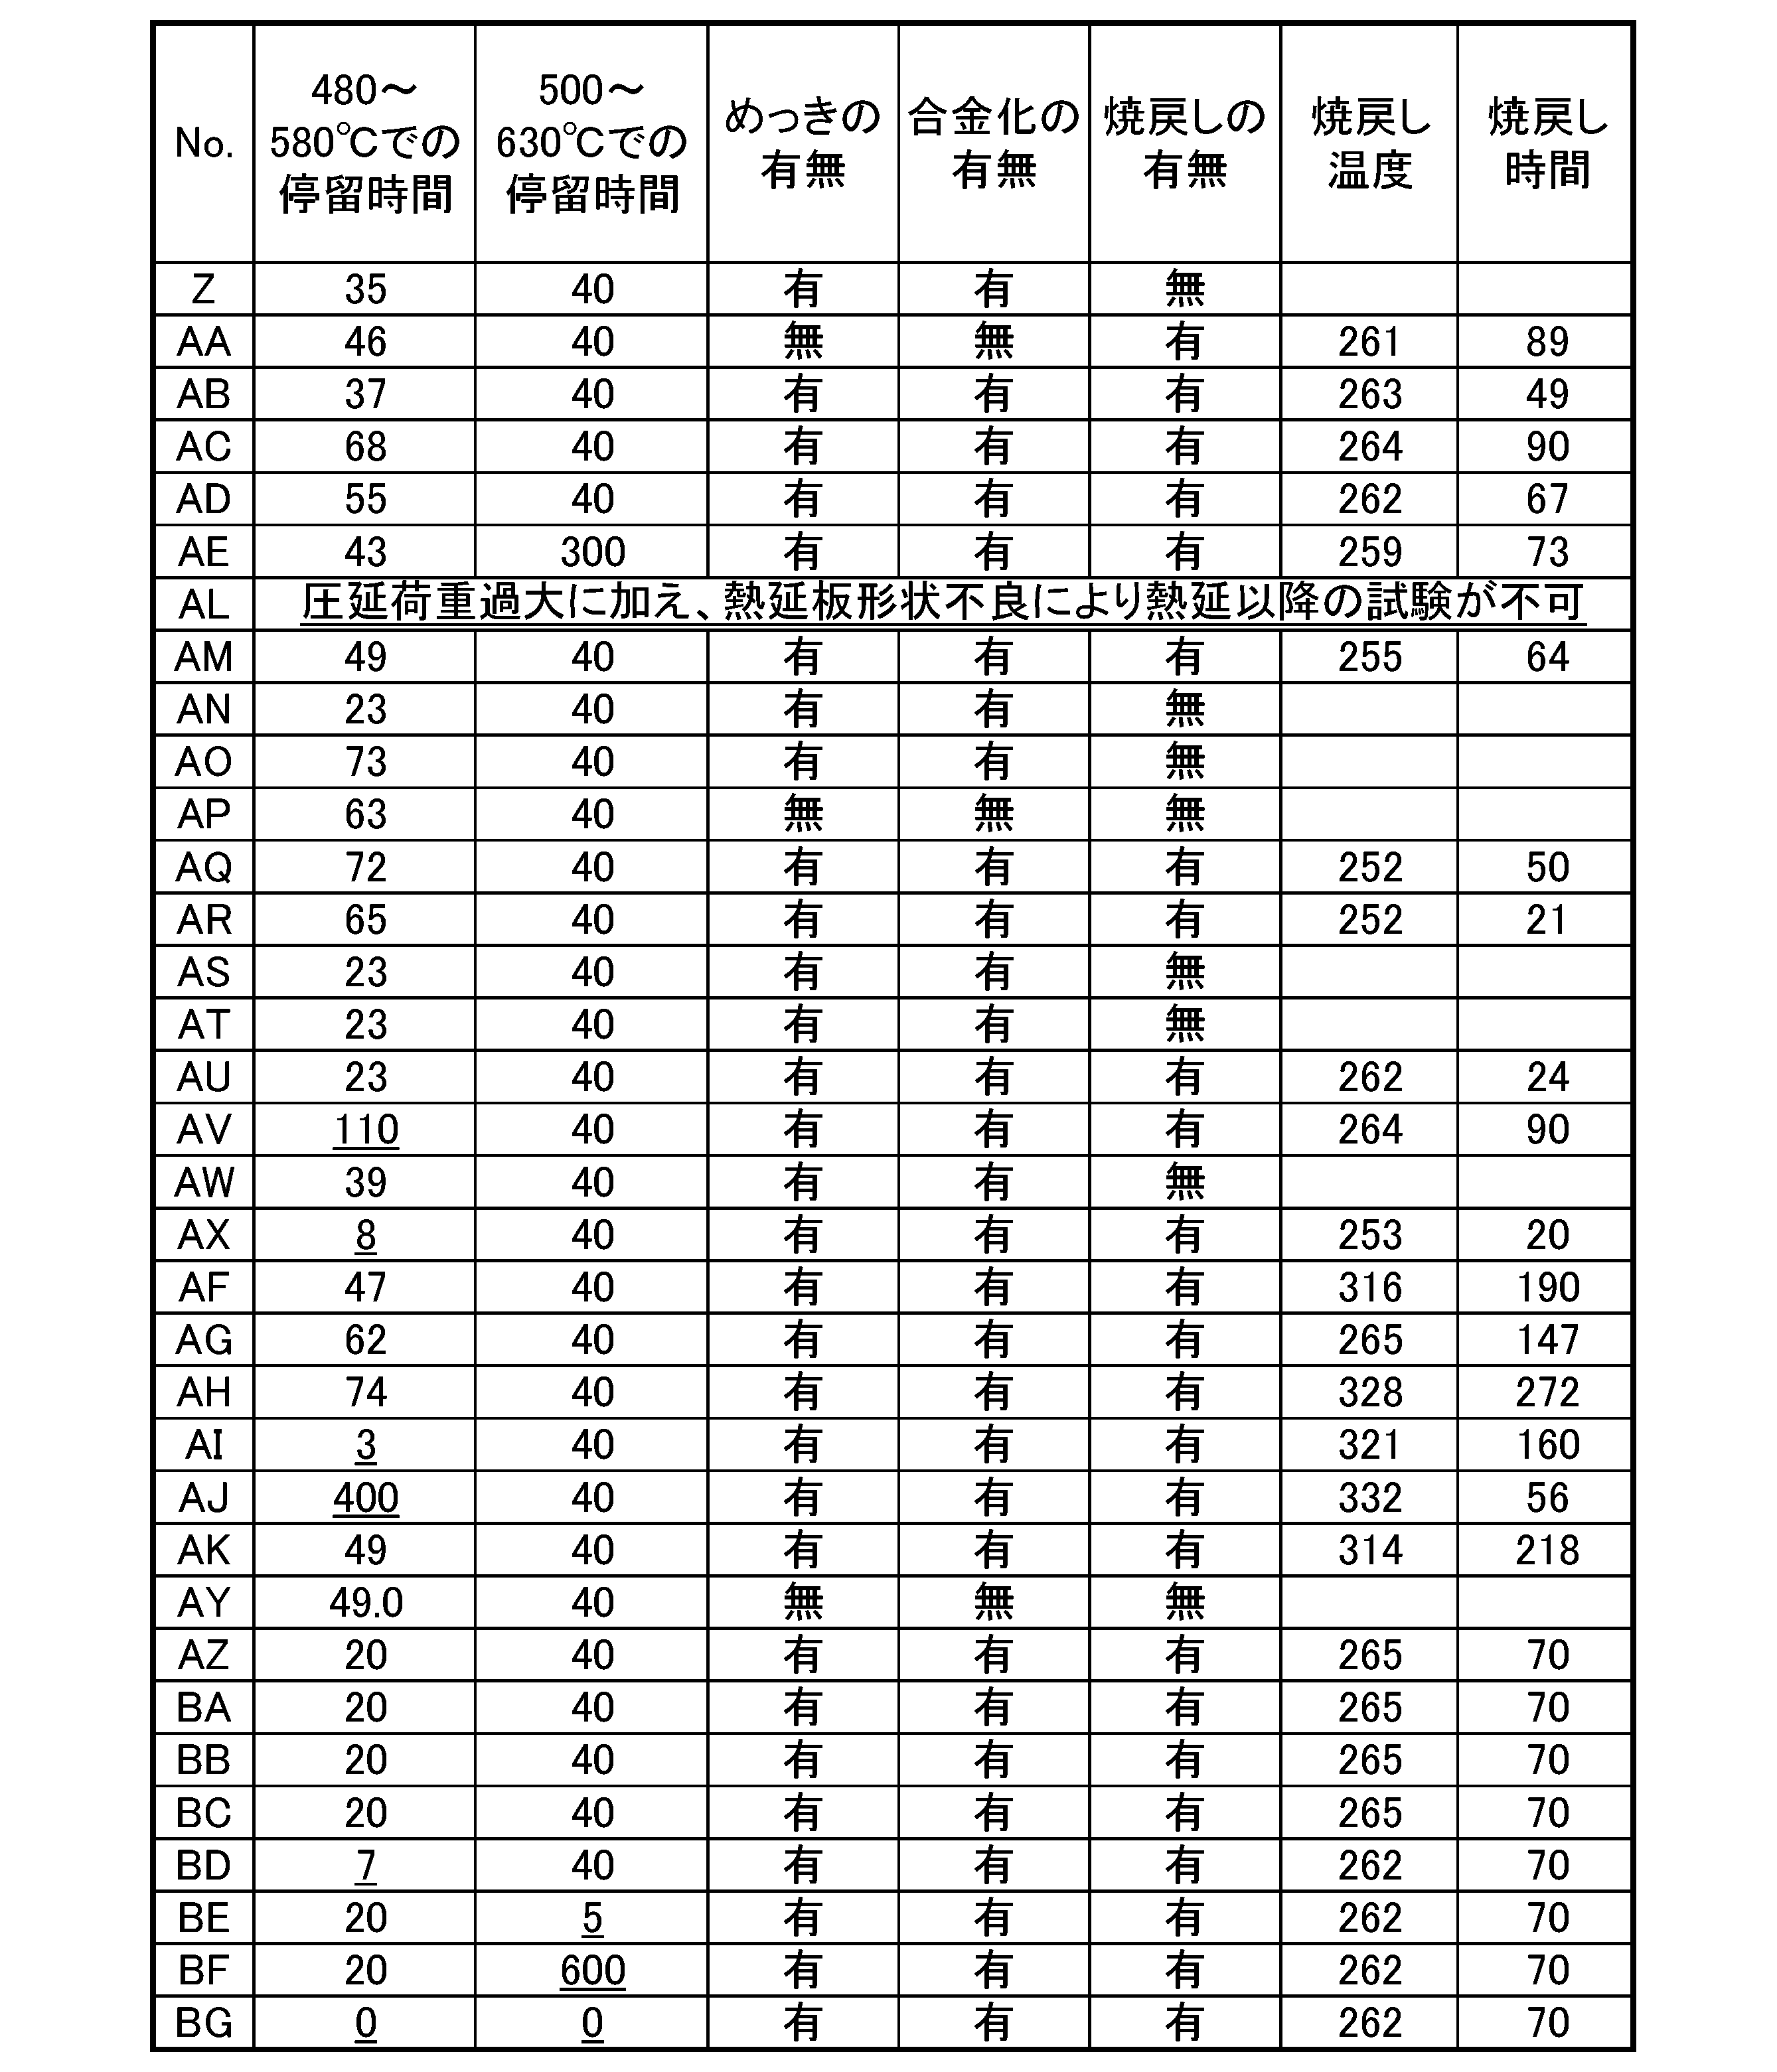
表1-1及び表1-2に記載の化学組成を有する種々のスラブを材料とし、表2-1~表3-2に記載の種々の製造条件に従って、種々の鋼板を製造した。
表1-1及び表1-2において、スラブに添加されなかった元素の含有量は空白で示した。また、各スラブの成分の単位は質量%であり、その残部は鉄及び不純物であった。
最高加熱温度における温度保持時間は、全ての製造条件において10秒以上500秒以下の範囲内とした。また、冷間圧延時の圧下率は、全ての製造条件において、10~80%の範囲内とした。焼戻しが行われない製造条件における焼戻し温度及び焼戻し時間は空白で示した。めっきを有する場合は、溶融亜鉛めっき層、又は溶融亜鉛合金めっき層の何れかである。
鋼板に関し、発明範囲外の値、及び合否基準に満たなかった値には下線を付した。また、製造条件に関し、適切と考えられる範囲を外れた値には下線を付した。
表1-1及び表1-2に記載の化学組成を有する種々のスラブを材料とし、表2-1~表3-2に記載の種々の製造条件に従って、種々の鋼板を製造した。
表1-1及び表1-2において、スラブに添加されなかった元素の含有量は空白で示した。また、各スラブの成分の単位は質量%であり、その残部は鉄及び不純物であった。
最高加熱温度における温度保持時間は、全ての製造条件において10秒以上500秒以下の範囲内とした。また、冷間圧延時の圧下率は、全ての製造条件において、10~80%の範囲内とした。焼戻しが行われない製造条件における焼戻し温度及び焼戻し時間は空白で示した。めっきを有する場合は、溶融亜鉛めっき層、又は溶融亜鉛合金めっき層の何れかである。
鋼板に関し、発明範囲外の値、及び合否基準に満たなかった値には下線を付した。また、製造条件に関し、適切と考えられる範囲を外れた値には下線を付した。
表2-1及び表2-2において「徐冷帯無し」と表記された製造条件は、最高加熱温度での温度保持後に、2段階冷却をしなかったものである。このような製造条件における「500℃までの平均冷却速度」とは、最高加熱温度から停留温度域(温度停留をする温度)までの平均冷却速度を意味する。一方、表2-1及び表2-2において「徐冷帯無し」と表記されていない製造条件は、最高加熱温度での温度保持後に、2段階冷却をしたものである。このような製造条件における「徐冷帯での平均冷却速度」とは、最高加熱温度から徐冷帯での冷却停止温度までの平均冷却速度を意味し、「500℃までの平均冷却速度」とは、徐冷帯での冷却停止温度から停留温度域までの平均冷却速度を意味する。
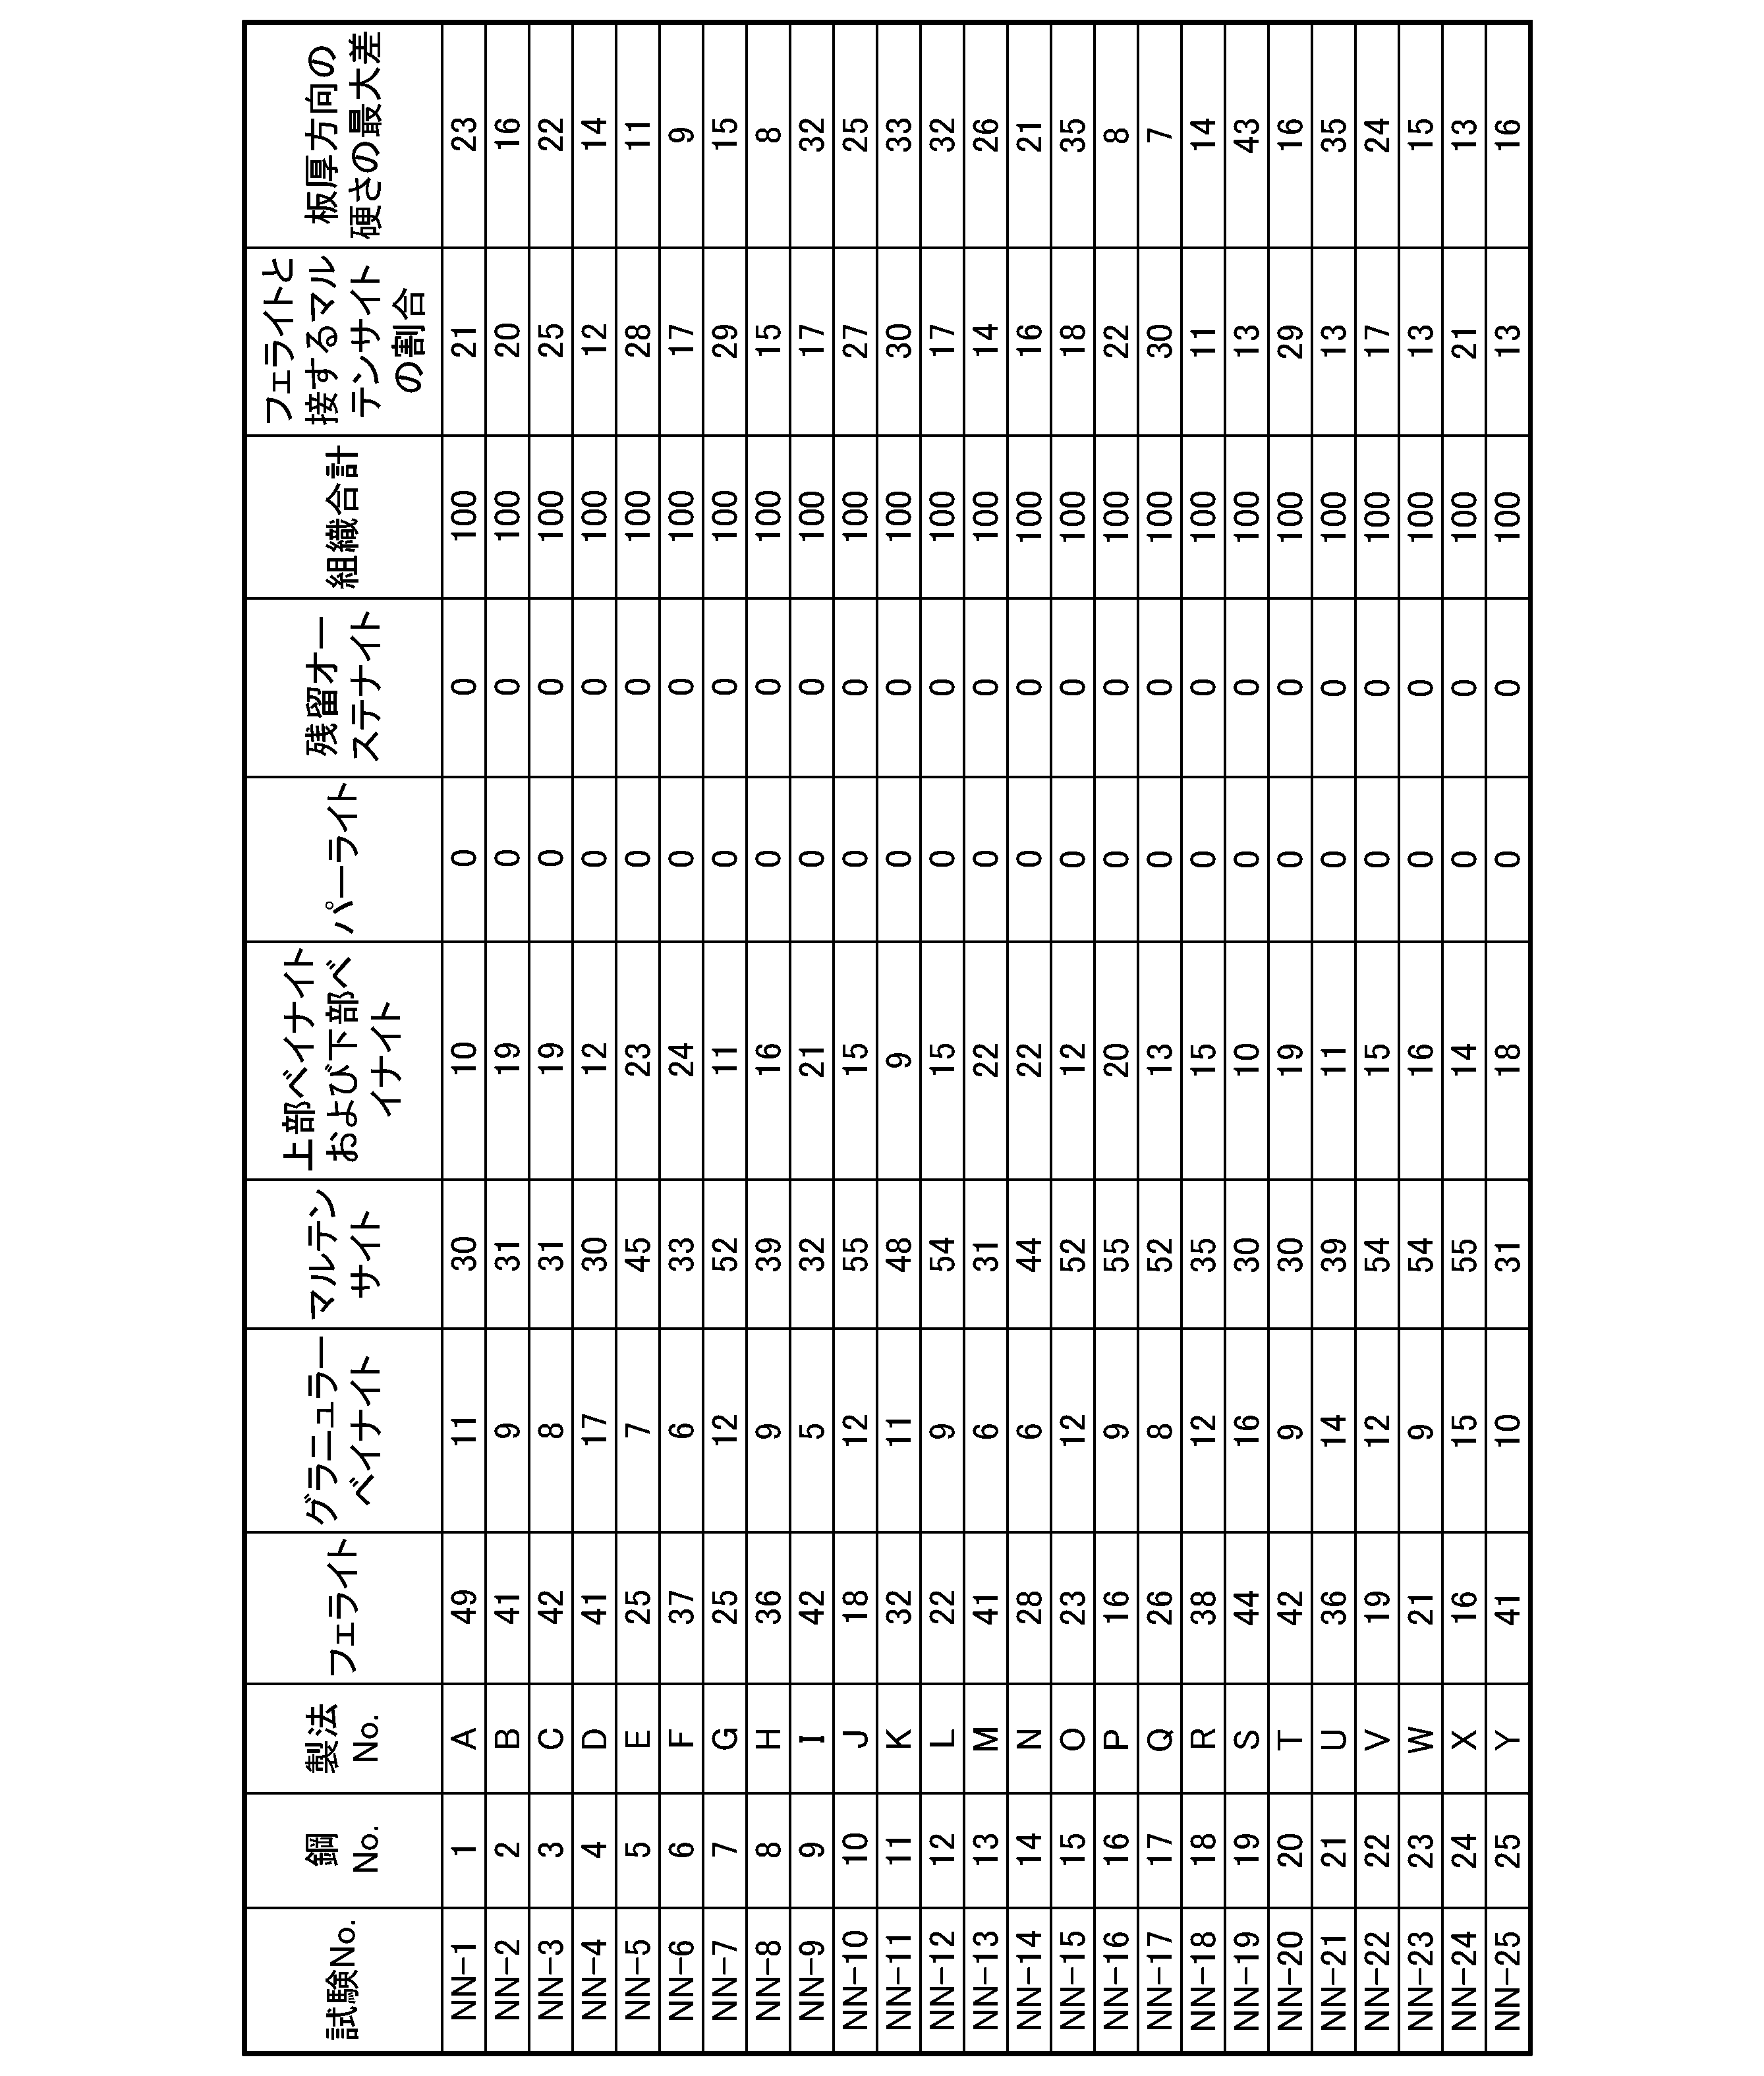
これら鋼板の板厚1/4部における金属組織、板厚1/4部におけるフェライトと隣接する金属組織の個数に対するフェライトと隣接するマルテンサイトの個数の割合(表中では「フェライトと接するマルテンサイトの割合」と記載)、鋼板の表面から板厚方向に100μm深さの位置を起点として、板厚中心部位置まで30μm間隔で求めた荷重50gfのビッカース硬さの最大値と最小値との差(表中では「板厚方向の硬さの最大差」と記載)を評価し、表4-1及び表4-2に記載した。これらの評価は、上述した方法に準じて実施した。
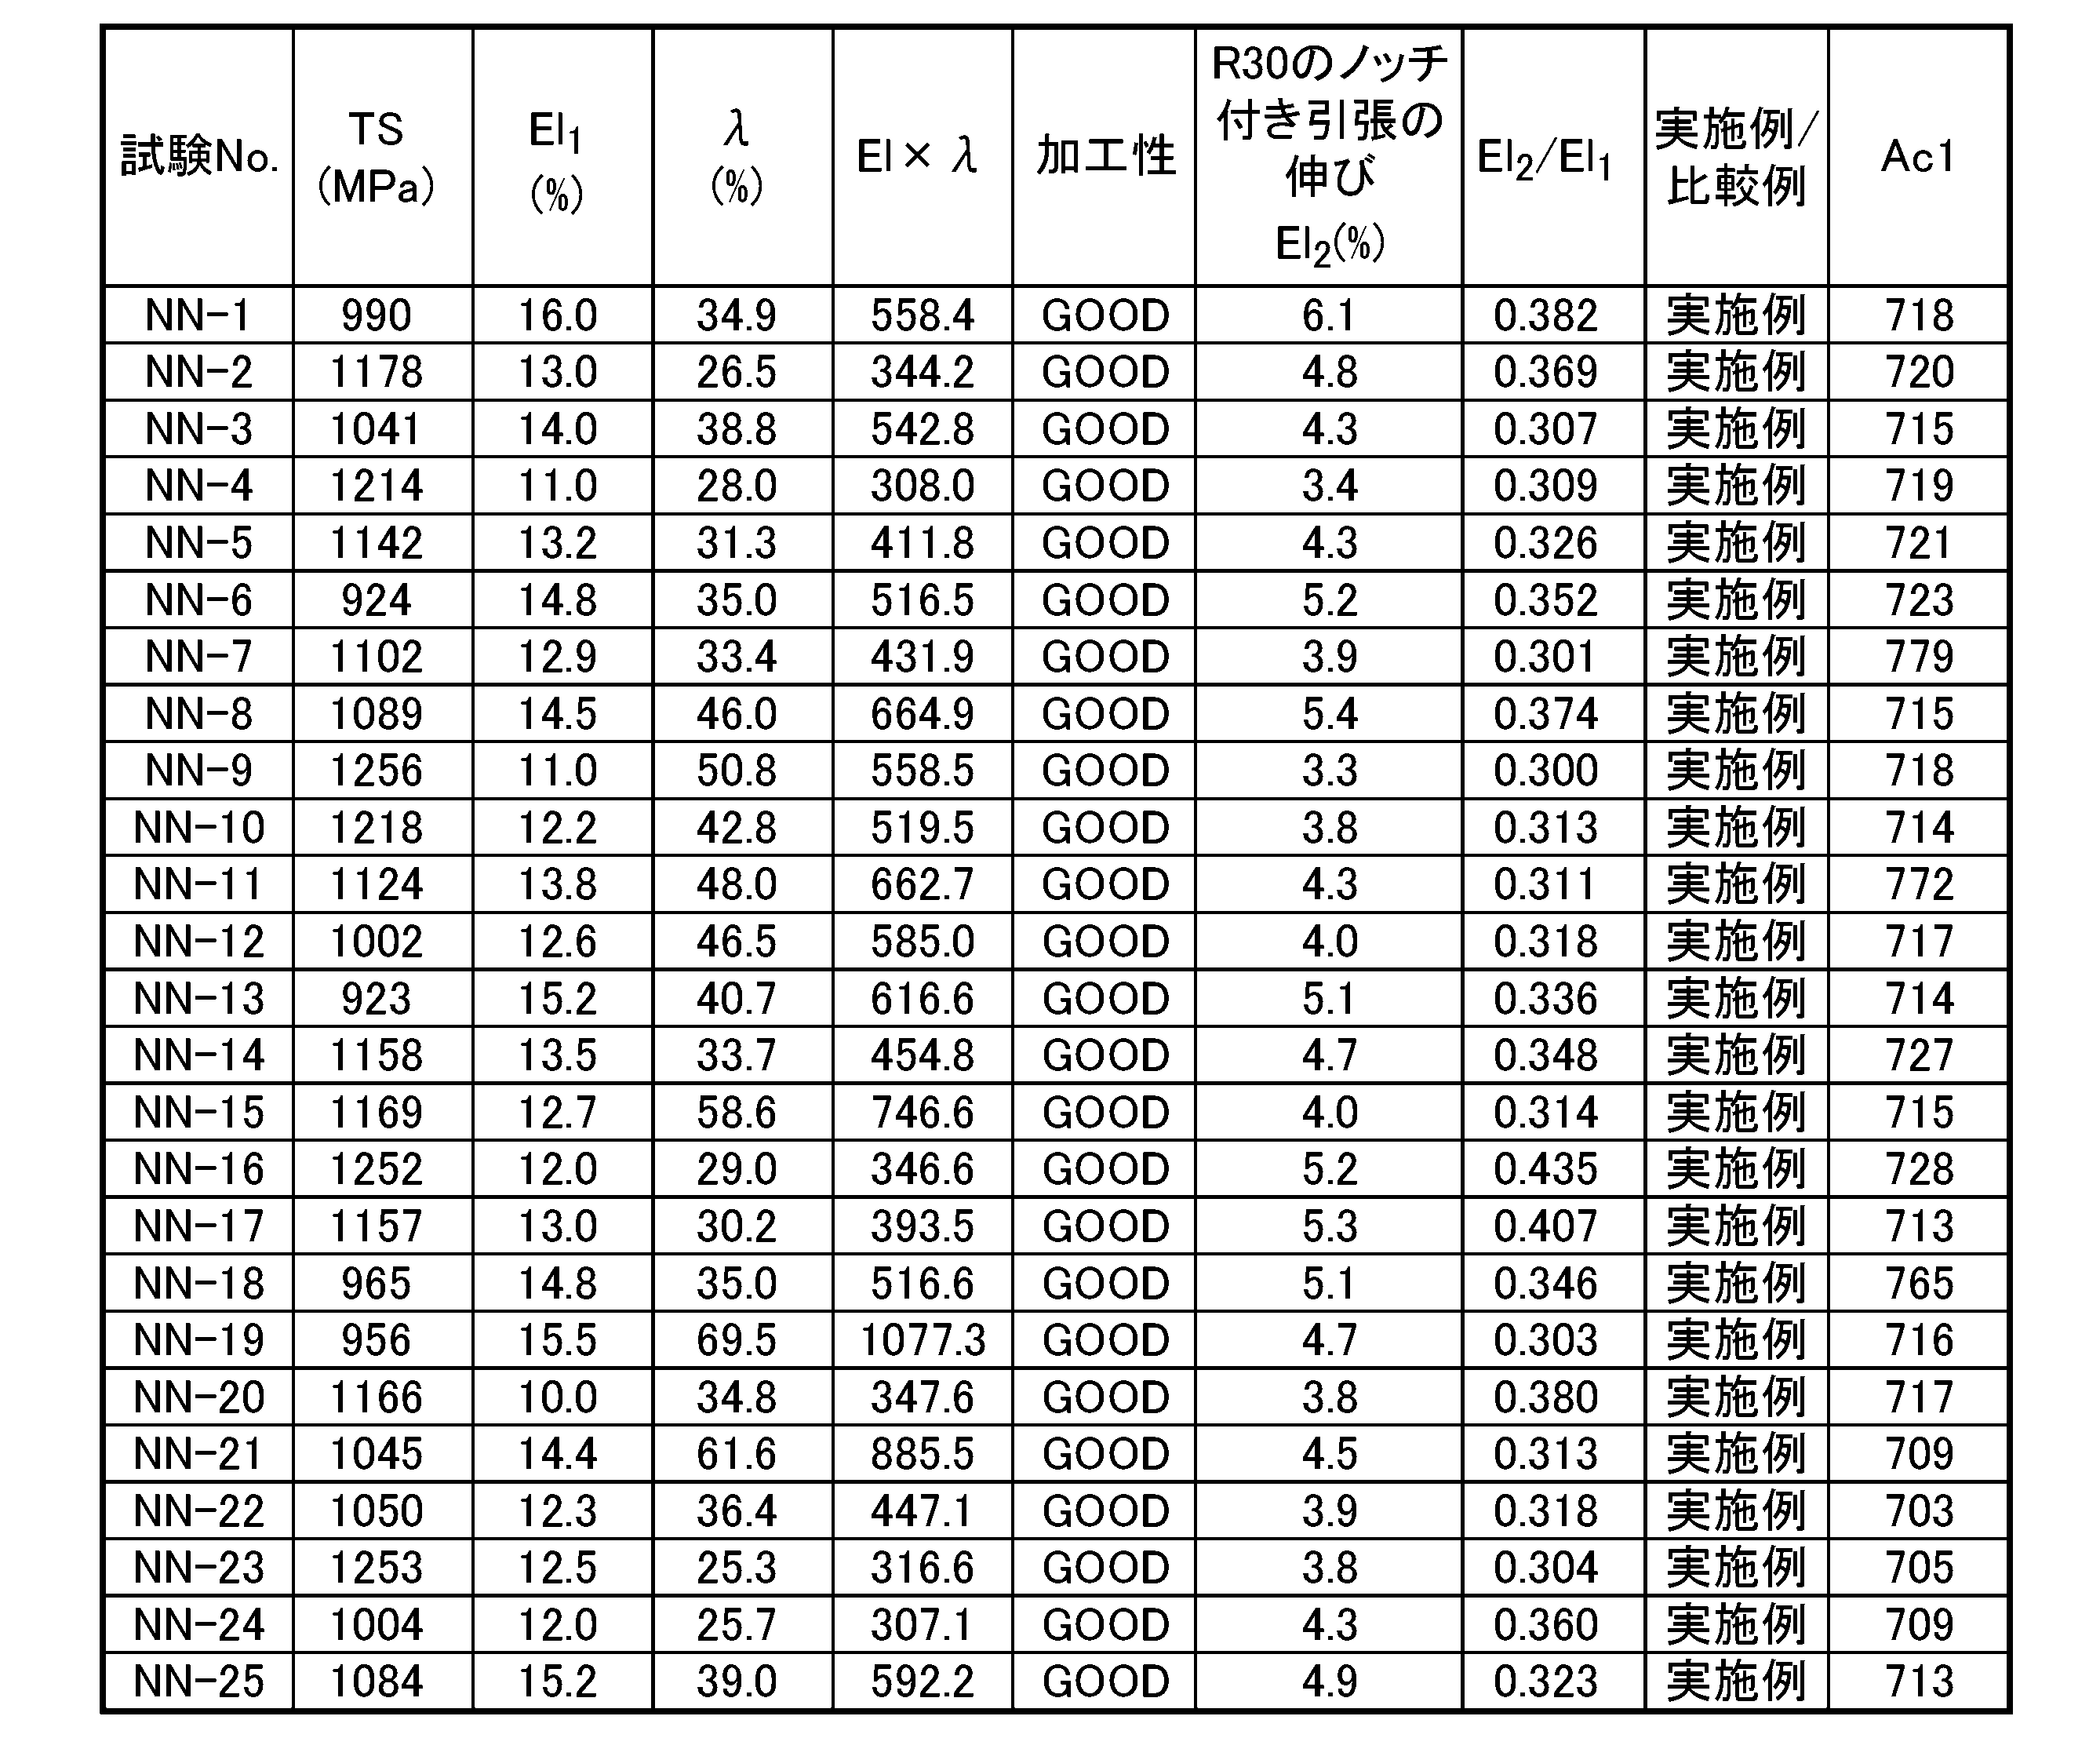
さらに、これら鋼板の引張強さ(TS)、通常伸び(El1)、加工部伸び(El2)穴広げ性(λ)、α、及び加工性を評価し、表5-1及び表5-2に記載した。これらの評価方法は以下の通りである。
鋼板の引張強さの評価は、長手方向が鋼板の圧延方向に直角となるように、JIS5B試験片を鋼板から採取し、JIS Z 2241:2011に準拠して引張試験を行うことにより実施した。引張強さが900MPa以上である鋼板を、引張強さに関して合格と判断した。
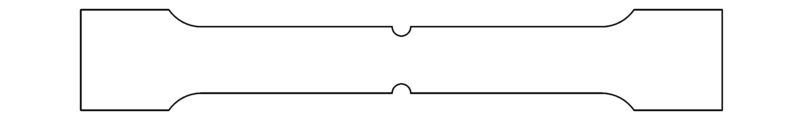
鋼板の伸びについては、通常の試験片によって測定された通常伸び(El1)、及び応力集中部が形成された試験片によって測定された加工部伸び(El2)の両方で評価した。鋼板の通常伸びEl1(全伸びEl)の評価は、引張強さの評価と同じく、長手方向が鋼板の圧延方向に直角となるように、JIS5B試験片を鋼板から採取し、JIS Z 2241:2011に準拠して引張試験を行うことにより実施した。通常伸びEl1が10.0%以上である鋼板を、伸びに関して合格と判断した。加工部伸びEl2の評価は、鋼板から採取されたJIS5B試験片の長手方向中央部5に、図3に示すように半径R30の円形ノッチを付し、これに対して通常伸びの評価と同様に引張試験を行って全伸びを測定することにより行った。加工部伸びEl2を通常伸びEl1で割った値(El2/El1)が0.280を上回る鋼板を、応力集中部における変形能に関して合格と判断した。
鋼板の穴広げ性(λ)の評価は、JIS Z 2256:2010に準拠して穴広げ試験を行うことにより実施した。穴広げ性が25.0%以上である鋼板を、穴広げ性に関して合格と判断した。
鋼板の加工性の評価方法は、上記伸び、穴広げ性の下限値を満たし、さらに伸び×穴広げ性(El×λ)が300.0以上である鋼板を加工性に関して合格と判断した。
鋼板の引張強さの評価は、長手方向が鋼板の圧延方向に直角となるように、JIS5B試験片を鋼板から採取し、JIS Z 2241:2011に準拠して引張試験を行うことにより実施した。引張強さが900MPa以上である鋼板を、引張強さに関して合格と判断した。
鋼板の伸びについては、通常の試験片によって測定された通常伸び(El1)、及び応力集中部が形成された試験片によって測定された加工部伸び(El2)の両方で評価した。鋼板の通常伸びEl1(全伸びEl)の評価は、引張強さの評価と同じく、長手方向が鋼板の圧延方向に直角となるように、JIS5B試験片を鋼板から採取し、JIS Z 2241:2011に準拠して引張試験を行うことにより実施した。通常伸びEl1が10.0%以上である鋼板を、伸びに関して合格と判断した。加工部伸びEl2の評価は、鋼板から採取されたJIS5B試験片の長手方向中央部5に、図3に示すように半径R30の円形ノッチを付し、これに対して通常伸びの評価と同様に引張試験を行って全伸びを測定することにより行った。加工部伸びEl2を通常伸びEl1で割った値(El2/El1)が0.280を上回る鋼板を、応力集中部における変形能に関して合格と判断した。
鋼板の穴広げ性(λ)の評価は、JIS Z 2256:2010に準拠して穴広げ試験を行うことにより実施した。穴広げ性が25.0%以上である鋼板を、穴広げ性に関して合格と判断した。
鋼板の加工性の評価方法は、上記伸び、穴広げ性の下限値を満たし、さらに伸び×穴広げ性(El×λ)が300.0以上である鋼板を加工性に関して合格と判断した。




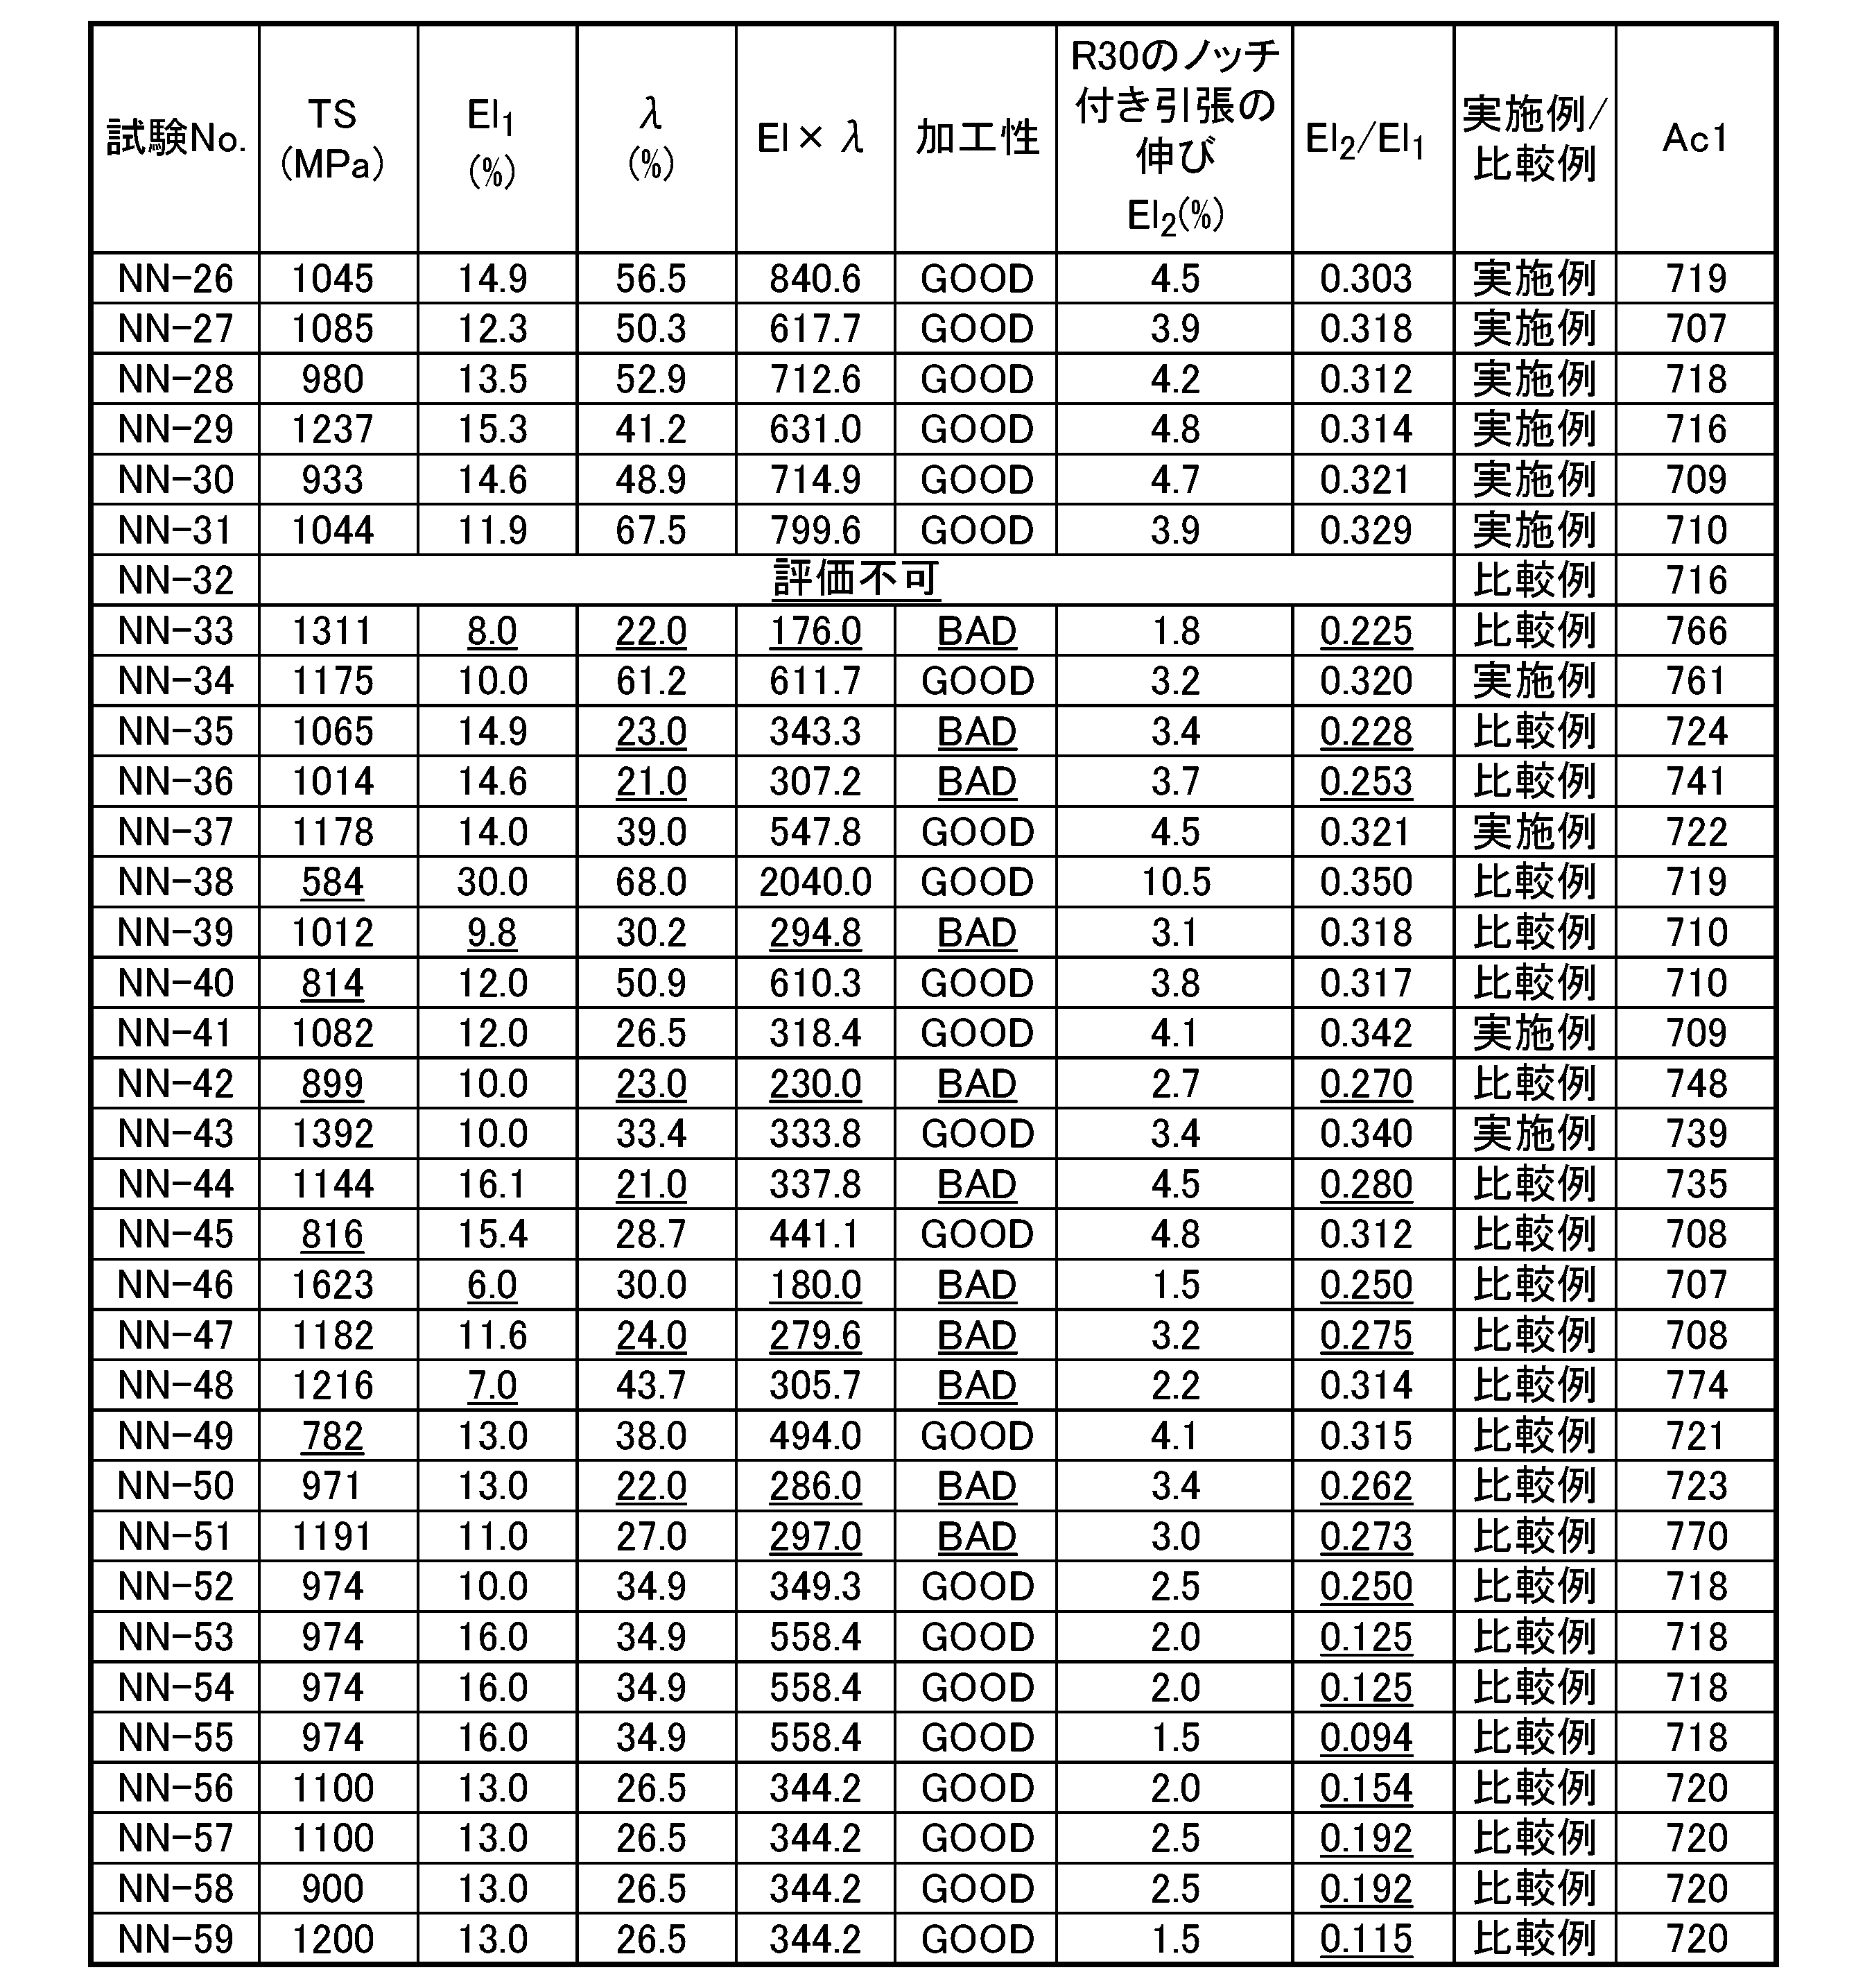
化学組成及び製造条件が適切であった実施例は、引張強さ、伸び、及び穴広げ性に優れており、強度及び成形性の両方を高水準で備えると判断された。
一方、比較例NN-32は、圧延荷重過大に加え、熱延板形状不良により、熱延以降の試験が不可となった。これは、仕上圧延完了温度が低すぎたからであると考えられる。
比較例NN-33は、マルテンサイトが不足し、一方でフェライトと接するマルテンサイトの割合、及び板厚方向の硬さの最大差が過剰となり、その結果伸び、穴広げ性、加工性、及び応力集中部における変形能が不足した。これは、仕上げ圧延から巻取までの冷却速度が遅いので、組織の不均一性が助長されたからであると推定される。
比較例NN-35は、フェライトと接するマルテンサイトの割合、及び板厚方向の硬さの最大差が過剰となり、その結果穴広げ性、加工性、及び応力集中部における変形能が不足した。これは、巻き取り温度が高いため、組織の不均一性が助長されたからであると推定される。
比較例NN-36は、フェライトと接するマルテンサイトの割合が過剰となり、その結果穴広げ性、加工性、及び応力集中部における変形能が不足した。これは、切り替え前の加熱速度が遅かったからであると推定される。
比較例NN-38は、フェライト量が過剰となり、その他の組織が不足し、その結果引張強さが不足した。これは、最高加熱温度が低いからであると推定される。
比較例NN-39は、フェライト量が少なく、一方マルテンサイト量が過剰であり、その結果伸びと加工性が損なわれた。これは、最高加熱温度が高いからであると推定される。
比較例NN-40は、フェライト量が過剰となり、マルテンサイト量が不足し、その結果引張強さが不足した。これは、徐冷帯での平均冷却速度が遅いからであると推定される。
比較例NN-42は、グラニュラーベイナイト及びマルテンサイトが不足し、さらにフェライトと接するマルテンサイトの割合が過剰となった。その結果、引張強さ、穴広げ性、加工性、及び応力集中部における変形能が損なわれた。これは、480~580℃での停留時間が長すぎたからであると推定される。
比較例NN-44は、グラニュラーベイナイトが生成せず、マルテンサイト及びベイナイトが過剰となり、さらにフェライトと接するマルテンサイトの割合が過剰となった。その結果、穴広げ性、加工性、及び応力集中部における変形能が損なわれた。これは、480℃以上580℃以下の停留時間が短かったからであると推定される。
比較例NN-45は、Cが不足したので、マルテンサイトが不足して、引張強さが損なわれた。
比較例NN-46は、Cが過剰であったので、マルテンサイト量が過剰となり、フェライト及びグラニュラーベイナイトが不足し、マルテンサイトが過剰となり、伸び、加工性、及び応力集中部における変形能が不足した。
比較例NN-47は、Si+Alが不足したので、ベイナイト量が過剰となる一方でグラニュラーベイナイトが不足して、穴広げ性、加工性、及び応力集中部における変形能が不足した。
比較例NN-48は、Si+Alが過剰であったので、鋼板が脆化し、伸び及び加工性が不足した。
比較例NN-49は、Mn+Crが不足したので、フェライト量が過剰となり、マルテンサイト量が不足して、引張強さが不足した。
比較例NN-50は、Mn+Crが過剰であったので、粗大なMn酸化物や硫化物が形成され、穴広げ性、加工性、及び応力集中部における変形能が劣化した。
比較例NN-51は、フェライトと接するマルテンサイトの割合、及び板厚方向の硬さの最大差が過剰となり、その結果、加工性及び応力集中部における変形能が不足した。これは、仕上圧延完了温度が不適切であったからであると推定される。
比較例NN-52は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、加熱速度の切り替えが、低すぎる温度域で行われたからであると推定される。
比較例NN-53は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、加熱速度の切り替えが、高すぎる温度域で行われたからであると推定される。
比較例NN-54は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、Ac1~Ac1+20℃の温度域での加熱速度が大きすぎたからであると推定される。
比較例NN-55は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、Ac1~Ac1+20℃の温度域での加熱速度が小さすぎたからであると推定される。
比較例NN-56は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、480~580℃での停留時間が不足したからであると推定される。
比較例NN-57は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、500~630℃での停留時間が不足したからであると推定される。
比較例NN-58は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、500~630℃での停留時間が過剰であったからであると推定される。
比較例NN-59は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、480~580℃の温度範囲内、500~630℃の温度範囲での停留時間が設けられなかったからであると推定される。
一方、比較例NN-32は、圧延荷重過大に加え、熱延板形状不良により、熱延以降の試験が不可となった。これは、仕上圧延完了温度が低すぎたからであると考えられる。
比較例NN-33は、マルテンサイトが不足し、一方でフェライトと接するマルテンサイトの割合、及び板厚方向の硬さの最大差が過剰となり、その結果伸び、穴広げ性、加工性、及び応力集中部における変形能が不足した。これは、仕上げ圧延から巻取までの冷却速度が遅いので、組織の不均一性が助長されたからであると推定される。
比較例NN-35は、フェライトと接するマルテンサイトの割合、及び板厚方向の硬さの最大差が過剰となり、その結果穴広げ性、加工性、及び応力集中部における変形能が不足した。これは、巻き取り温度が高いため、組織の不均一性が助長されたからであると推定される。
比較例NN-36は、フェライトと接するマルテンサイトの割合が過剰となり、その結果穴広げ性、加工性、及び応力集中部における変形能が不足した。これは、切り替え前の加熱速度が遅かったからであると推定される。
比較例NN-38は、フェライト量が過剰となり、その他の組織が不足し、その結果引張強さが不足した。これは、最高加熱温度が低いからであると推定される。
比較例NN-39は、フェライト量が少なく、一方マルテンサイト量が過剰であり、その結果伸びと加工性が損なわれた。これは、最高加熱温度が高いからであると推定される。
比較例NN-40は、フェライト量が過剰となり、マルテンサイト量が不足し、その結果引張強さが不足した。これは、徐冷帯での平均冷却速度が遅いからであると推定される。
比較例NN-42は、グラニュラーベイナイト及びマルテンサイトが不足し、さらにフェライトと接するマルテンサイトの割合が過剰となった。その結果、引張強さ、穴広げ性、加工性、及び応力集中部における変形能が損なわれた。これは、480~580℃での停留時間が長すぎたからであると推定される。
比較例NN-44は、グラニュラーベイナイトが生成せず、マルテンサイト及びベイナイトが過剰となり、さらにフェライトと接するマルテンサイトの割合が過剰となった。その結果、穴広げ性、加工性、及び応力集中部における変形能が損なわれた。これは、480℃以上580℃以下の停留時間が短かったからであると推定される。
比較例NN-45は、Cが不足したので、マルテンサイトが不足して、引張強さが損なわれた。
比較例NN-46は、Cが過剰であったので、マルテンサイト量が過剰となり、フェライト及びグラニュラーベイナイトが不足し、マルテンサイトが過剰となり、伸び、加工性、及び応力集中部における変形能が不足した。
比較例NN-47は、Si+Alが不足したので、ベイナイト量が過剰となる一方でグラニュラーベイナイトが不足して、穴広げ性、加工性、及び応力集中部における変形能が不足した。
比較例NN-48は、Si+Alが過剰であったので、鋼板が脆化し、伸び及び加工性が不足した。
比較例NN-49は、Mn+Crが不足したので、フェライト量が過剰となり、マルテンサイト量が不足して、引張強さが不足した。
比較例NN-50は、Mn+Crが過剰であったので、粗大なMn酸化物や硫化物が形成され、穴広げ性、加工性、及び応力集中部における変形能が劣化した。
比較例NN-51は、フェライトと接するマルテンサイトの割合、及び板厚方向の硬さの最大差が過剰となり、その結果、加工性及び応力集中部における変形能が不足した。これは、仕上圧延完了温度が不適切であったからであると推定される。
比較例NN-52は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、加熱速度の切り替えが、低すぎる温度域で行われたからであると推定される。
比較例NN-53は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、加熱速度の切り替えが、高すぎる温度域で行われたからであると推定される。
比較例NN-54は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、Ac1~Ac1+20℃の温度域での加熱速度が大きすぎたからであると推定される。
比較例NN-55は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、Ac1~Ac1+20℃の温度域での加熱速度が小さすぎたからであると推定される。
比較例NN-56は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、480~580℃での停留時間が不足したからであると推定される。
比較例NN-57は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、500~630℃での停留時間が不足したからであると推定される。
比較例NN-58は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、500~630℃での停留時間が過剰であったからであると推定される。
比較例NN-59は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、480~580℃の温度範囲内、500~630℃の温度範囲での停留時間が設けられなかったからであると推定される。
(実験2)
表6-1及び表6-2に記載の化学組成を有する種々のスラブを材料とし、表7-1~表8-2に記載の種々の製造条件に従って、種々の鋼板を製造した。
表6-1及び表6-2において、スラブに添加されなかった元素の含有量は空白で示した。また、各スラブの成分の単位は質量%であり、その残部は鉄及び不純物であった。
最高加熱温度における温度保持時間は、全ての製造条件において10秒以上500秒以下の範囲内とした。また、冷間圧延時の圧下率は、全ての製造条件において、10~80%の範囲内とした。焼戻しが行われない製造条件における焼戻し温度及び焼戻し時間は空白で示した。めっきを有する場合は、溶融亜鉛めっき層、又は溶融亜鉛合金めっき層の何れかである。
鋼板に関し、発明範囲外の値、及び合否基準に満たなかった値には下線を付した。また、製造条件に関し、適切と考えられる範囲を外れた値には下線を付した。
表6-1及び表6-2に記載の化学組成を有する種々のスラブを材料とし、表7-1~表8-2に記載の種々の製造条件に従って、種々の鋼板を製造した。
表6-1及び表6-2において、スラブに添加されなかった元素の含有量は空白で示した。また、各スラブの成分の単位は質量%であり、その残部は鉄及び不純物であった。
最高加熱温度における温度保持時間は、全ての製造条件において10秒以上500秒以下の範囲内とした。また、冷間圧延時の圧下率は、全ての製造条件において、10~80%の範囲内とした。焼戻しが行われない製造条件における焼戻し温度及び焼戻し時間は空白で示した。めっきを有する場合は、溶融亜鉛めっき層、又は溶融亜鉛合金めっき層の何れかである。
鋼板に関し、発明範囲外の値、及び合否基準に満たなかった値には下線を付した。また、製造条件に関し、適切と考えられる範囲を外れた値には下線を付した。
表7-1及び表7-2において「徐冷帯無し」と表記された製造条件は、最高加熱温度での温度保持後に、2段階冷却をしなかったものである。このような製造条件における「500℃までの平均冷却速度」とは、最高加熱温度から停留温度域(温度停留をする温度)までの平均冷却速度を意味する。一方、表7-1及び表7-2において「徐冷帯無し」と表記されていない製造条件は、最高加熱温度での温度保持後に、2段階冷却をしたものである。このような製造条件における「徐冷帯での平均冷却速度」とは、最高加熱温度から徐冷帯での冷却停止温度までの平均冷却速度を意味し、「500℃までの平均冷却速度」とは、徐冷帯での冷却停止温度から停留温度域までの平均冷却速度を意味する。
これら鋼板の板厚1/4部における金属組織、板厚1/4部におけるフェライトと隣接する金属組織の個数に対するフェライトと隣接するマルテンサイトの個数の割合(表中では「フェライトと接するマルテンサイトの割合」と記載)、鋼板の表面から板厚方向に100μm深さの位置を起点として、板厚中心部位置まで30μm間隔で求めた荷重50gfのビッカース硬さの最大値と最小値との差(表中では「板厚方向の硬さの最大差」と記載)を評価し、表9-1及び表9-2に記載した。これらの評価は、上述した方法に準じて実施した。
さらに、これら鋼板の引張強さ(TS)、伸び(El)、穴広げ性(λ)、α、及び加工性を評価し、表10-1及び表10-2に記載した。これらの評価方法は以下の通りである。
鋼板の引張強さの評価は、長手方向が鋼板の圧延方向に直角となるように、JIS5B試験片を鋼板から採取し、JIS Z 2241:2011に準拠して引張試験を行うことにより実施した。引張強さが900MPa以上である鋼板を、引張強さに関して合格と判断した。
鋼板の伸びについては、通常の試験片によって測定された通常伸び(El1)、及び応力集中部が形成された試験片によって測定された加工部伸び(El2)の両方で評価した。鋼板の通常伸びEl1(全伸びEl)の評価は、引張強さの評価と同じく、長手方向が鋼板の圧延方向に直角となるように、JIS5B試験片を鋼板から採取し、JIS Z 2241:2011に準拠して引張試験を行うことにより実施した。通常伸びEl1が10.0%以上である鋼板を、伸びに関して合格と判断した。加工部伸びEl2の評価は、鋼板から採取されたJIS5B試験片の長手方向中央部に、図3に示すように半径R30の円形ノッチを付し、これに対して通常伸びの評価と同様に引張試験を行って全伸びを測定することにより行った。加工部伸びEl2を通常伸びEl1で割った値(El2/El1)が0.280を上回る鋼板を、応力集中部における変形能に関して合格と判断した。
鋼板の穴広げ性(λ)の評価は、JIS Z 2256:2010に準拠して穴広げ試験を行うことにより実施した。穴広げ性が25.0%以上である鋼板を、穴広げ性に関して合格と判断した。
鋼板の加工性の評価方法は、上記伸び、穴広げ性の下限値を満たし、さらに伸び×穴広げ性(El×λ)が300.0以上である鋼板を加工性に関して合格と判断した。
限界曲げ角度αは、VDA-238-100に準拠した曲げ試験により得られる最大荷重時の曲げ角度と定義する。曲げの閾値は、鋼板の厚さtを用いて得られる以下の式を満たすこととする。この閾値は、衝突時の曲げ変形に伴う割れを回避するために必要である。曲げの閾値が0以上である鋼板を、曲げ性に関して合格と判断した。
(曲げの閾値)=α-(7.96×t2-38.4×t+120)≧0
鋼板の引張強さの評価は、長手方向が鋼板の圧延方向に直角となるように、JIS5B試験片を鋼板から採取し、JIS Z 2241:2011に準拠して引張試験を行うことにより実施した。引張強さが900MPa以上である鋼板を、引張強さに関して合格と判断した。
鋼板の伸びについては、通常の試験片によって測定された通常伸び(El1)、及び応力集中部が形成された試験片によって測定された加工部伸び(El2)の両方で評価した。鋼板の通常伸びEl1(全伸びEl)の評価は、引張強さの評価と同じく、長手方向が鋼板の圧延方向に直角となるように、JIS5B試験片を鋼板から採取し、JIS Z 2241:2011に準拠して引張試験を行うことにより実施した。通常伸びEl1が10.0%以上である鋼板を、伸びに関して合格と判断した。加工部伸びEl2の評価は、鋼板から採取されたJIS5B試験片の長手方向中央部に、図3に示すように半径R30の円形ノッチを付し、これに対して通常伸びの評価と同様に引張試験を行って全伸びを測定することにより行った。加工部伸びEl2を通常伸びEl1で割った値(El2/El1)が0.280を上回る鋼板を、応力集中部における変形能に関して合格と判断した。
鋼板の穴広げ性(λ)の評価は、JIS Z 2256:2010に準拠して穴広げ試験を行うことにより実施した。穴広げ性が25.0%以上である鋼板を、穴広げ性に関して合格と判断した。
鋼板の加工性の評価方法は、上記伸び、穴広げ性の下限値を満たし、さらに伸び×穴広げ性(El×λ)が300.0以上である鋼板を加工性に関して合格と判断した。
限界曲げ角度αは、VDA-238-100に準拠した曲げ試験により得られる最大荷重時の曲げ角度と定義する。曲げの閾値は、鋼板の厚さtを用いて得られる以下の式を満たすこととする。この閾値は、衝突時の曲げ変形に伴う割れを回避するために必要である。曲げの閾値が0以上である鋼板を、曲げ性に関して合格と判断した。
(曲げの閾値)=α-(7.96×t2-38.4×t+120)≧0


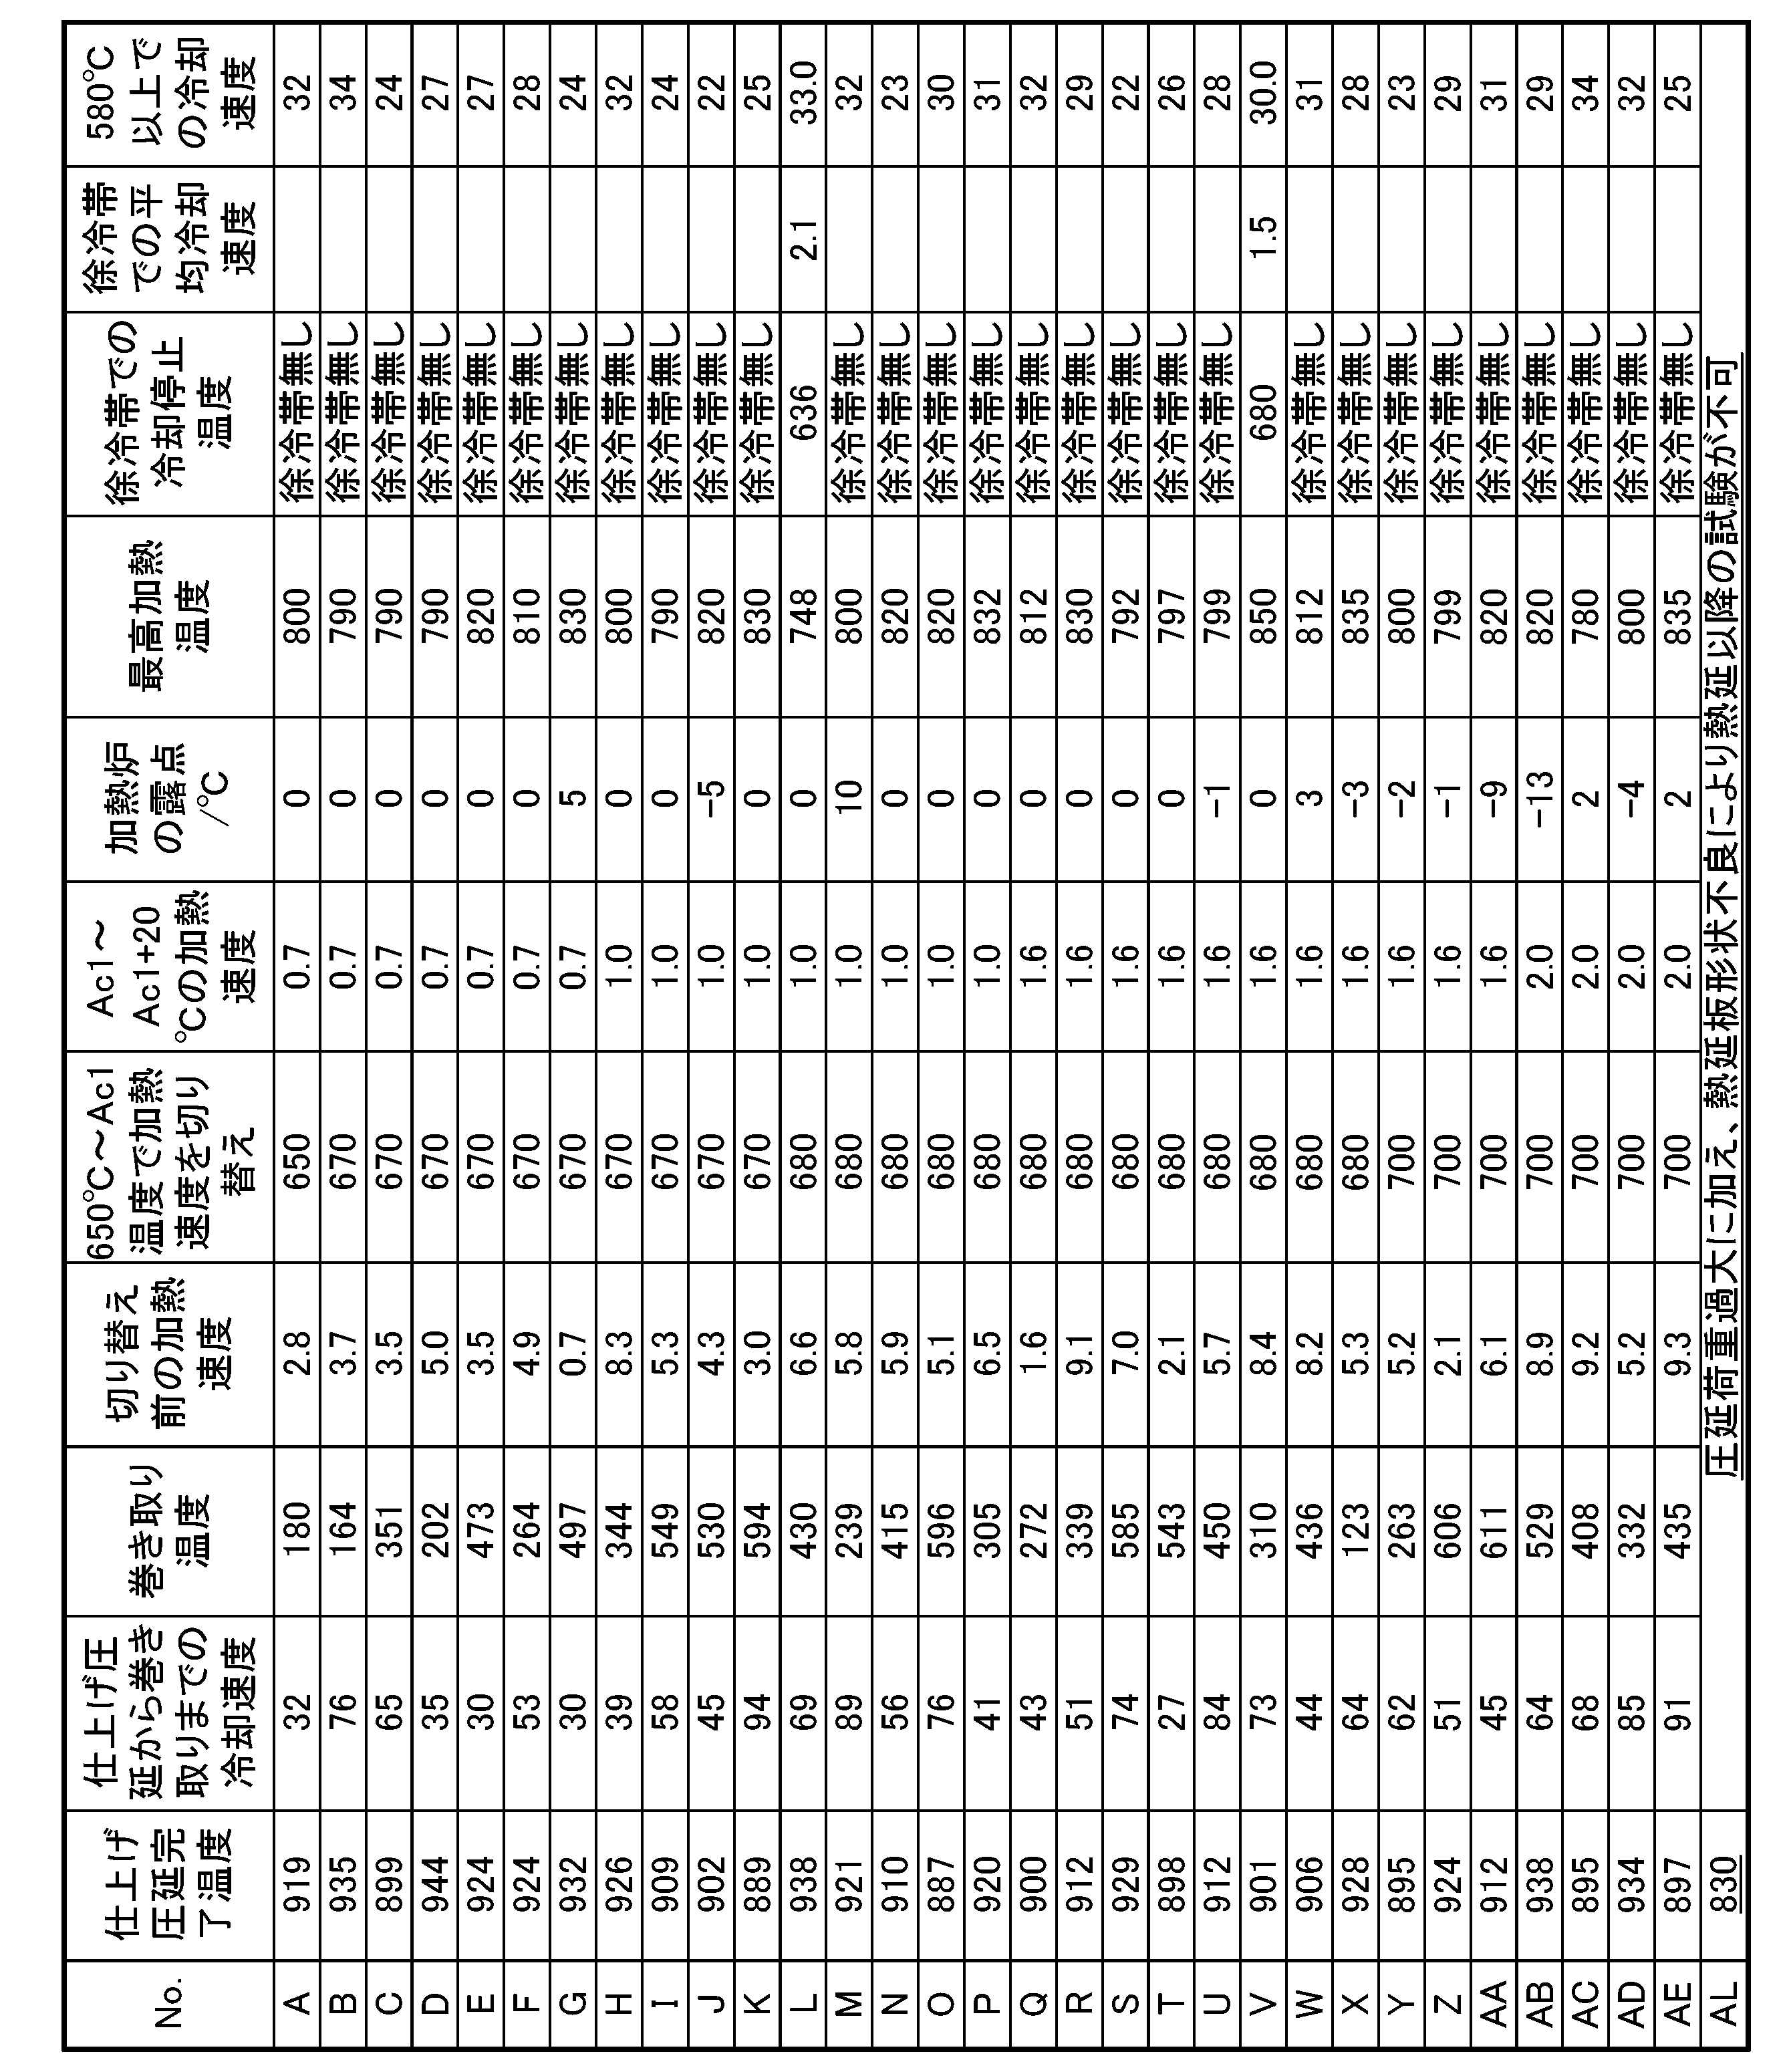
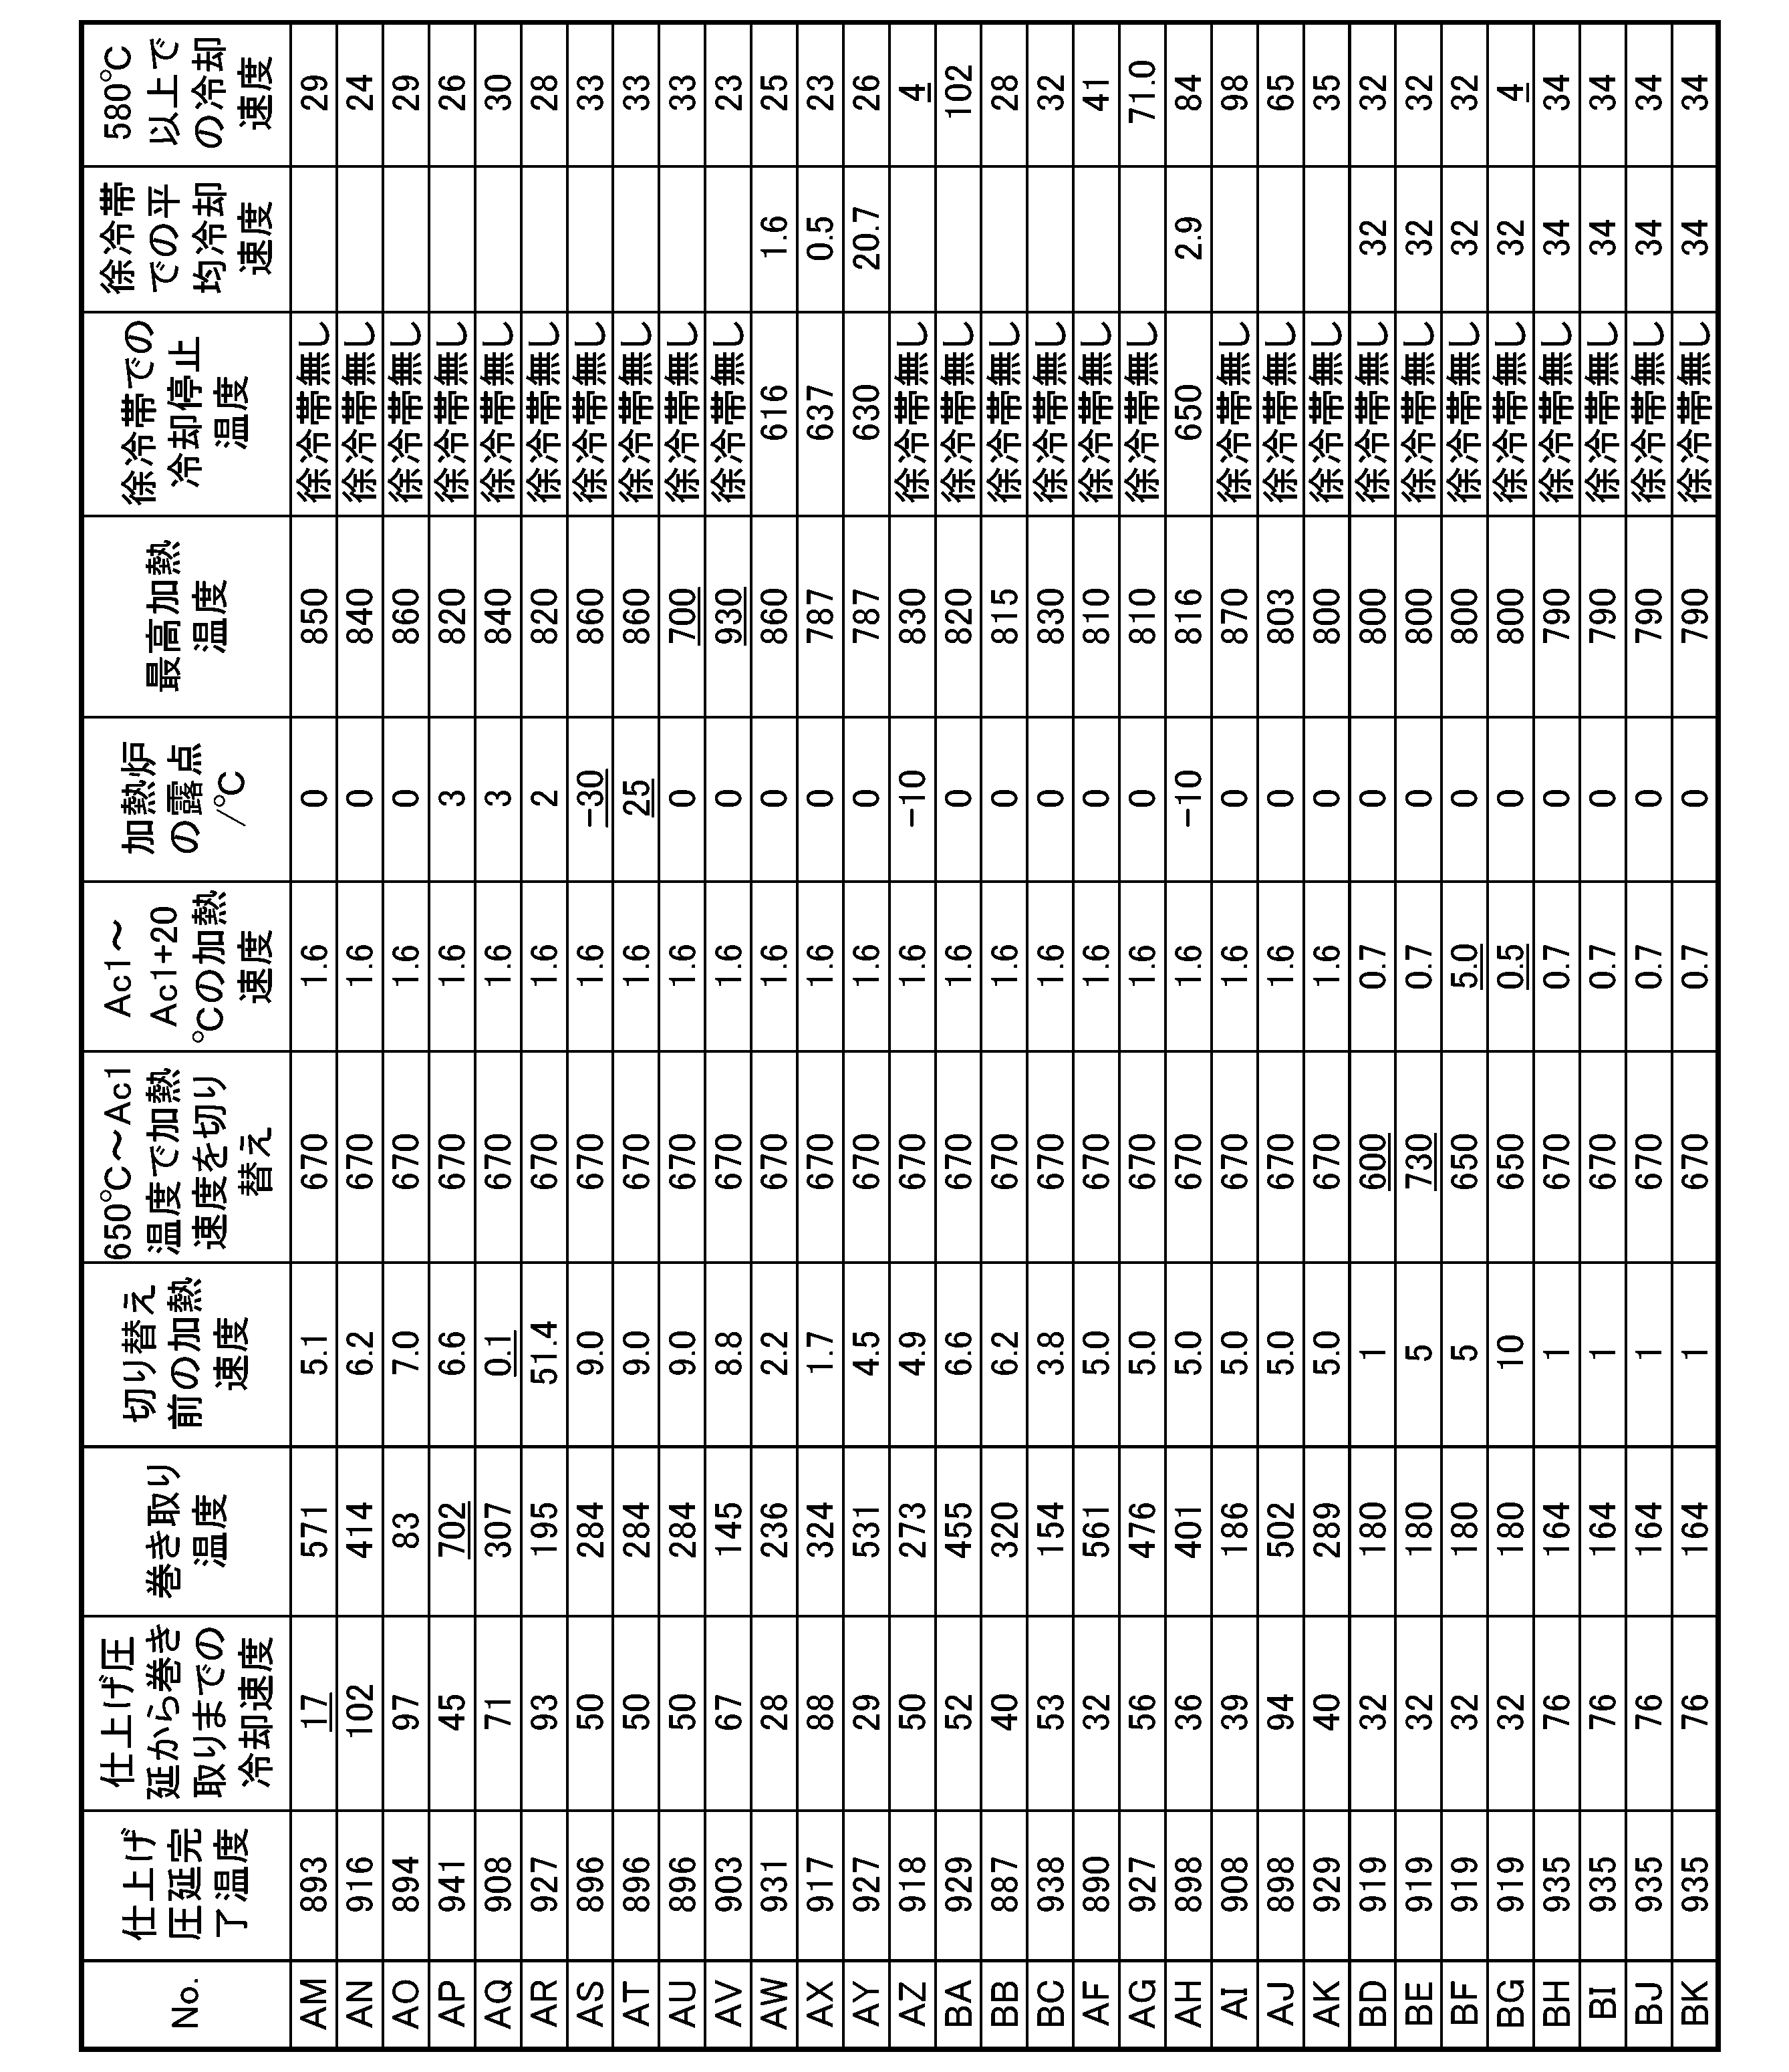
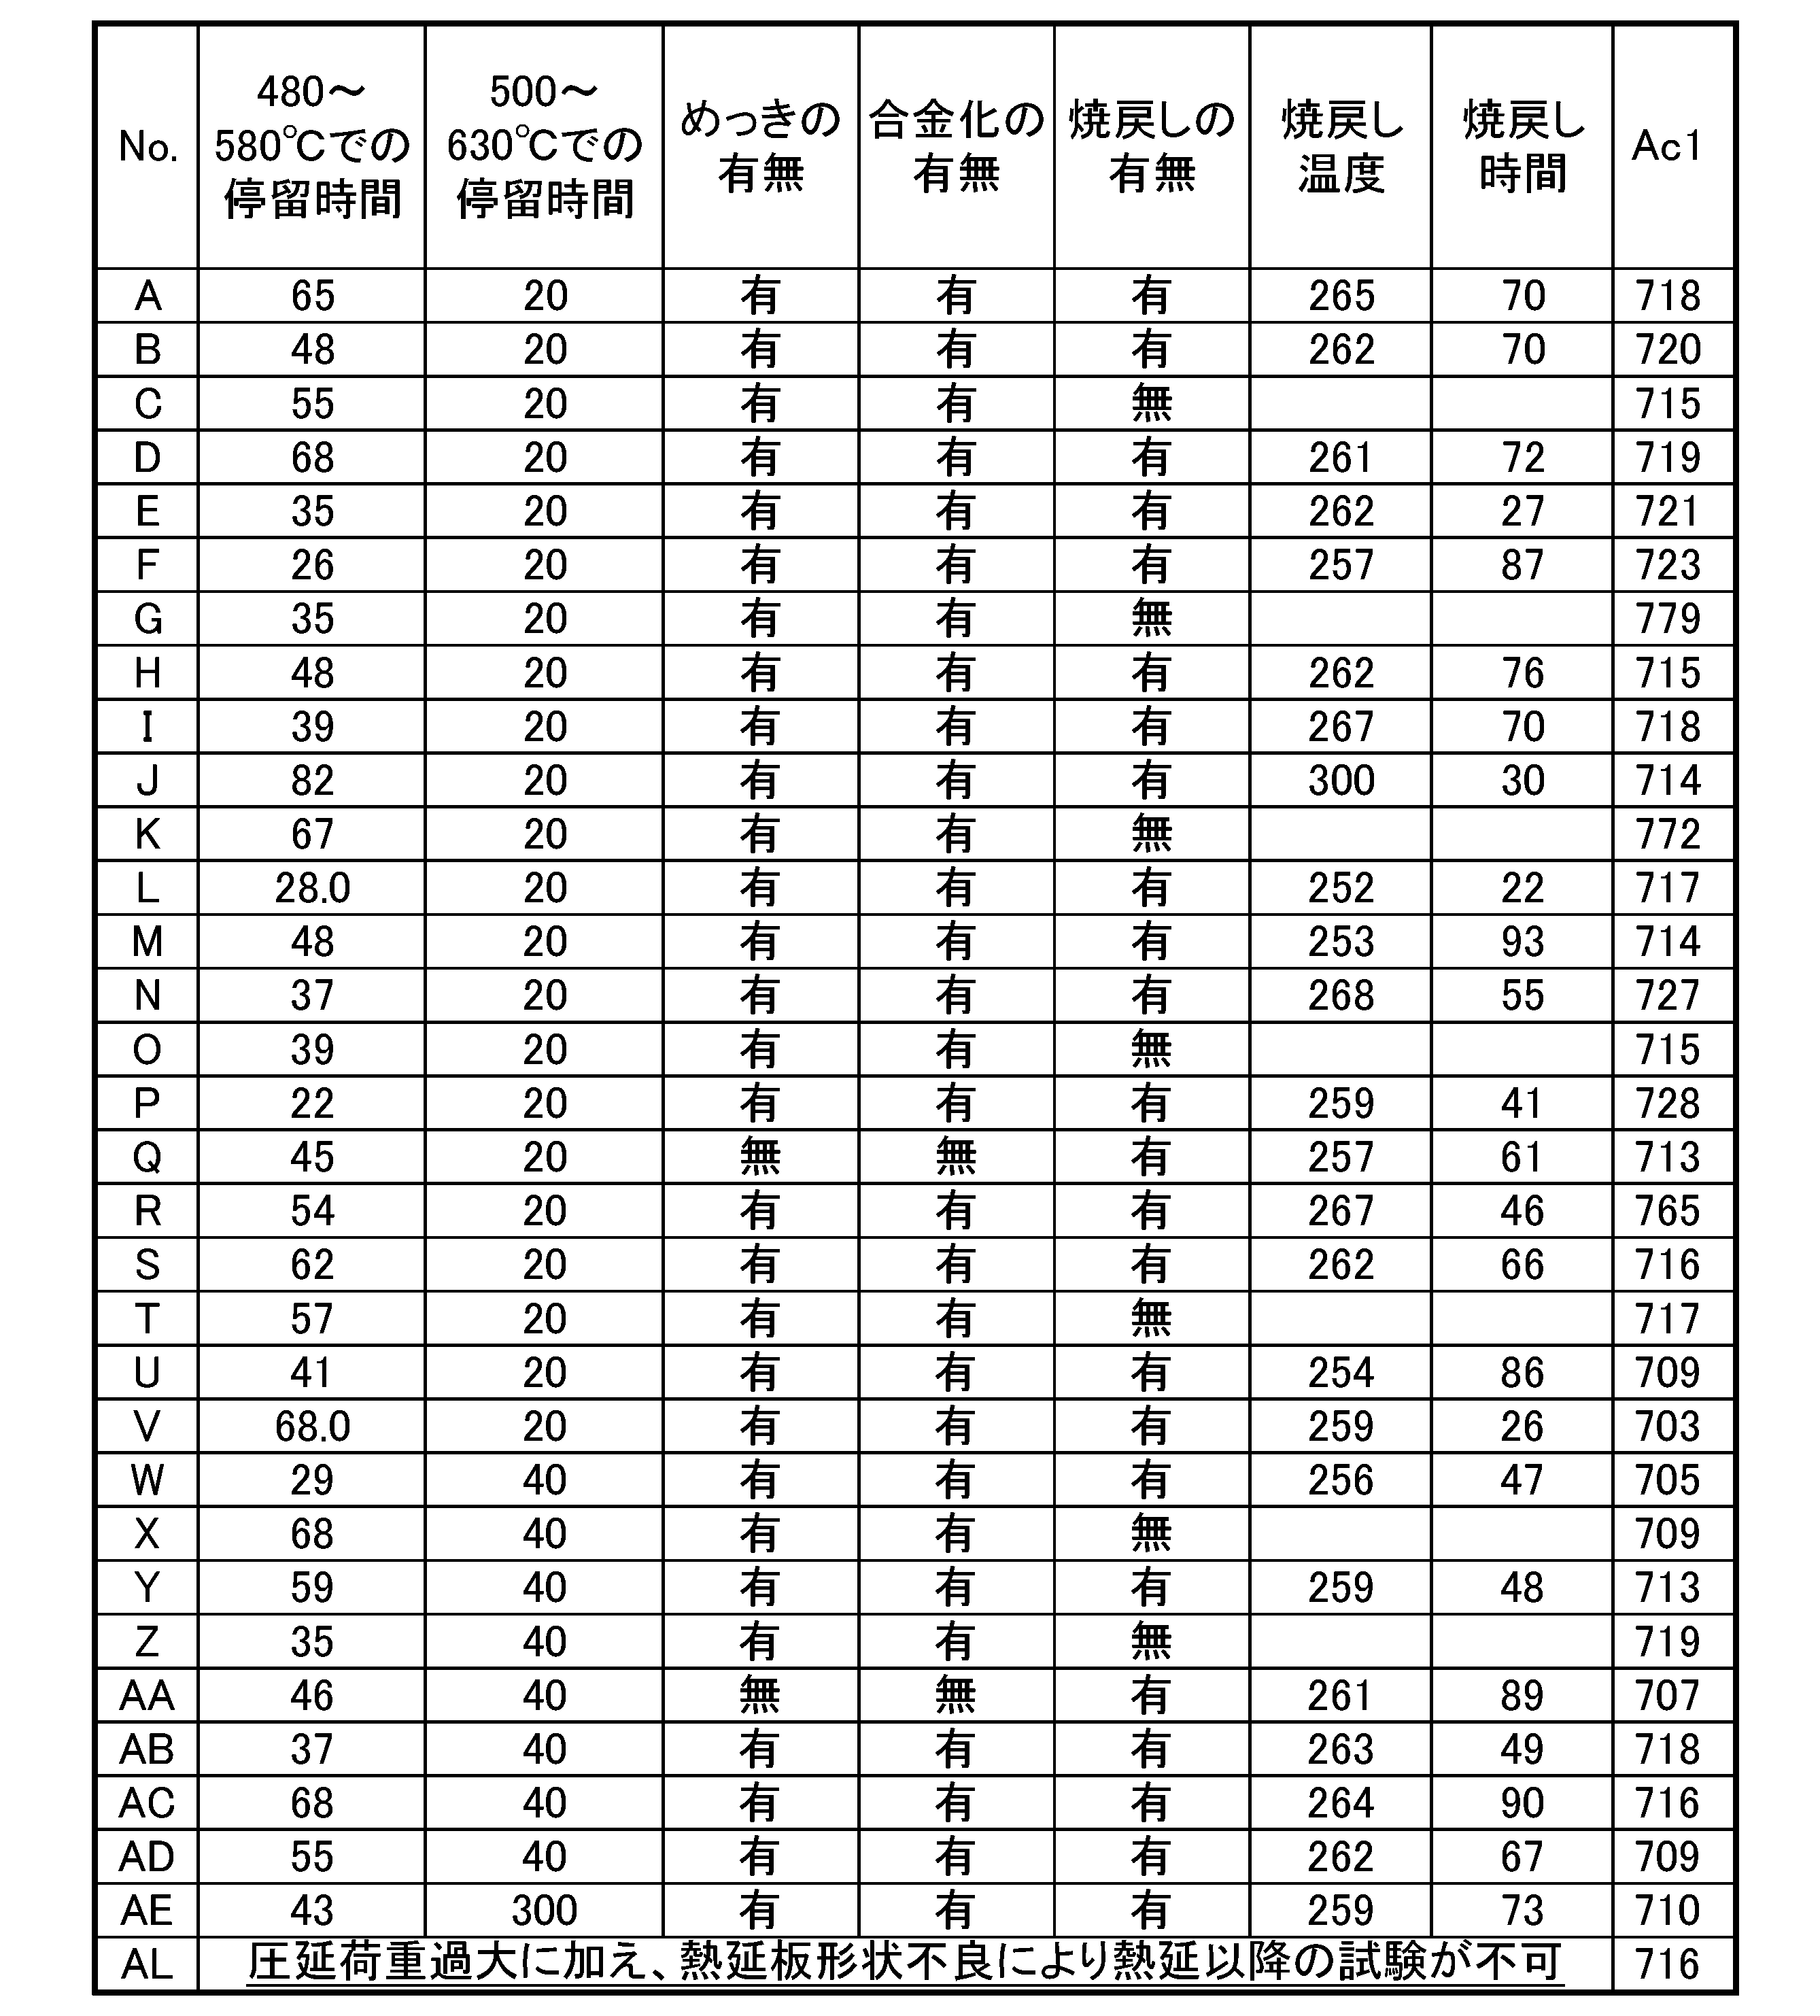


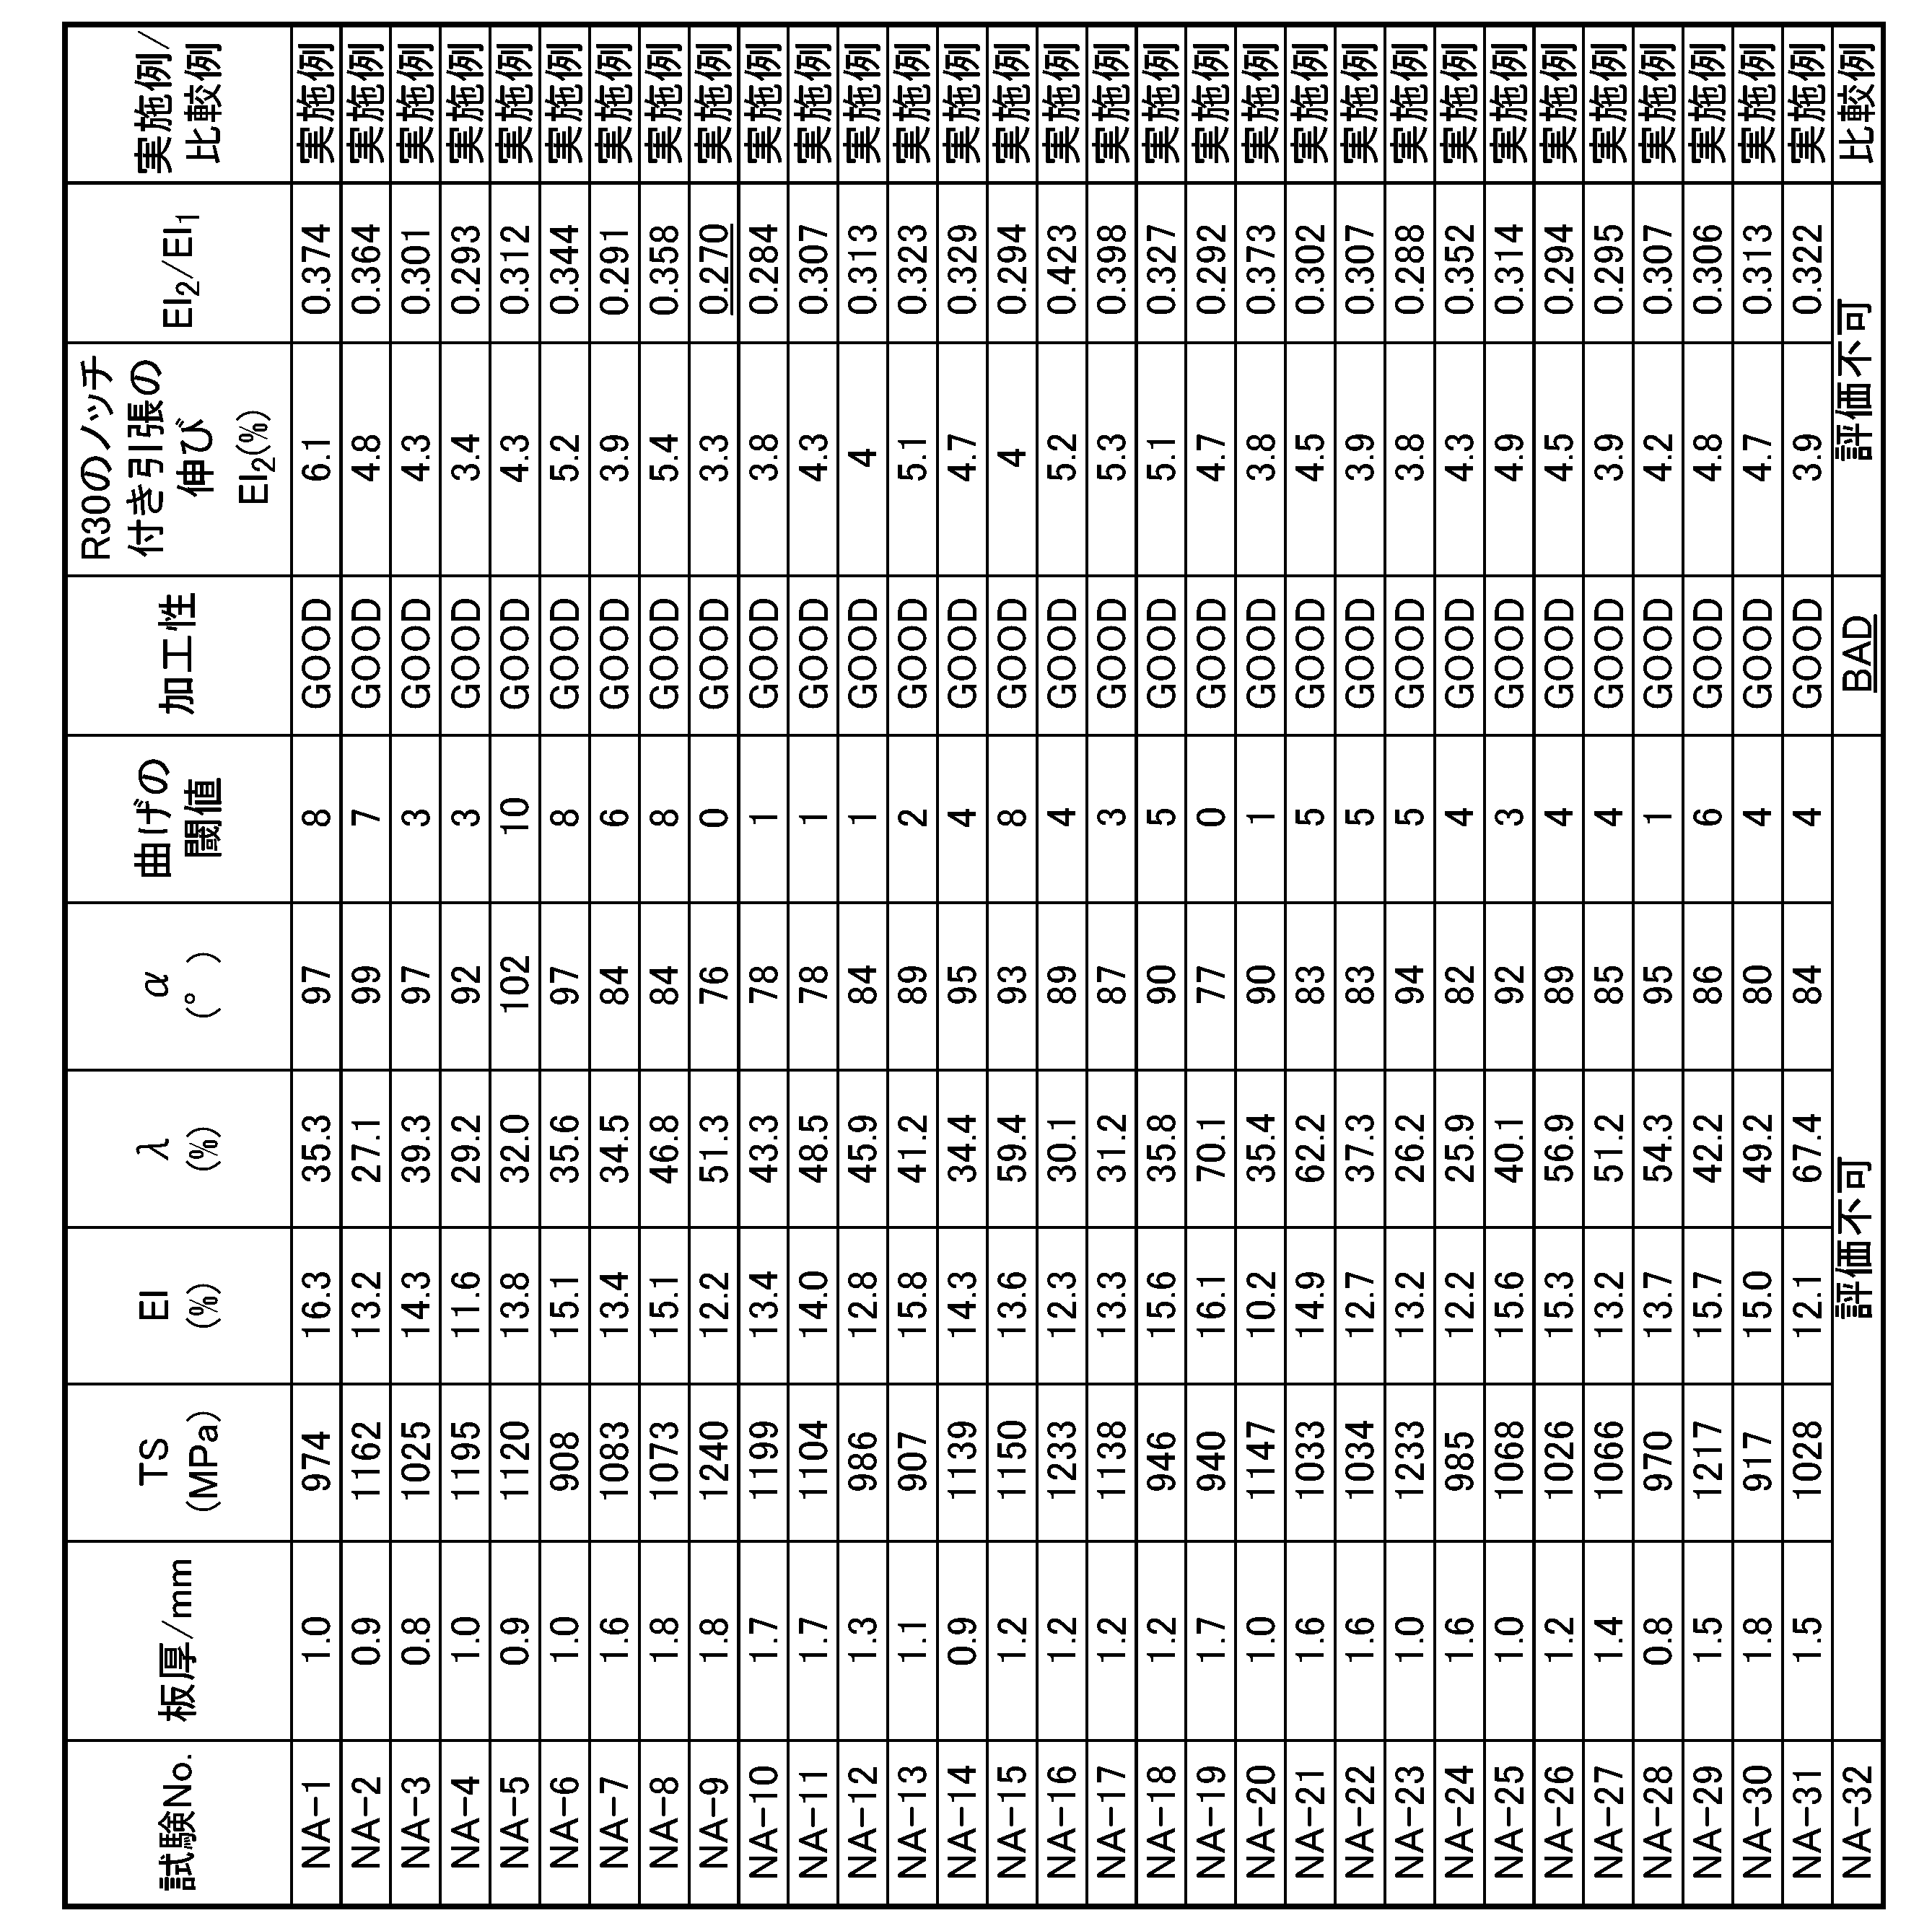
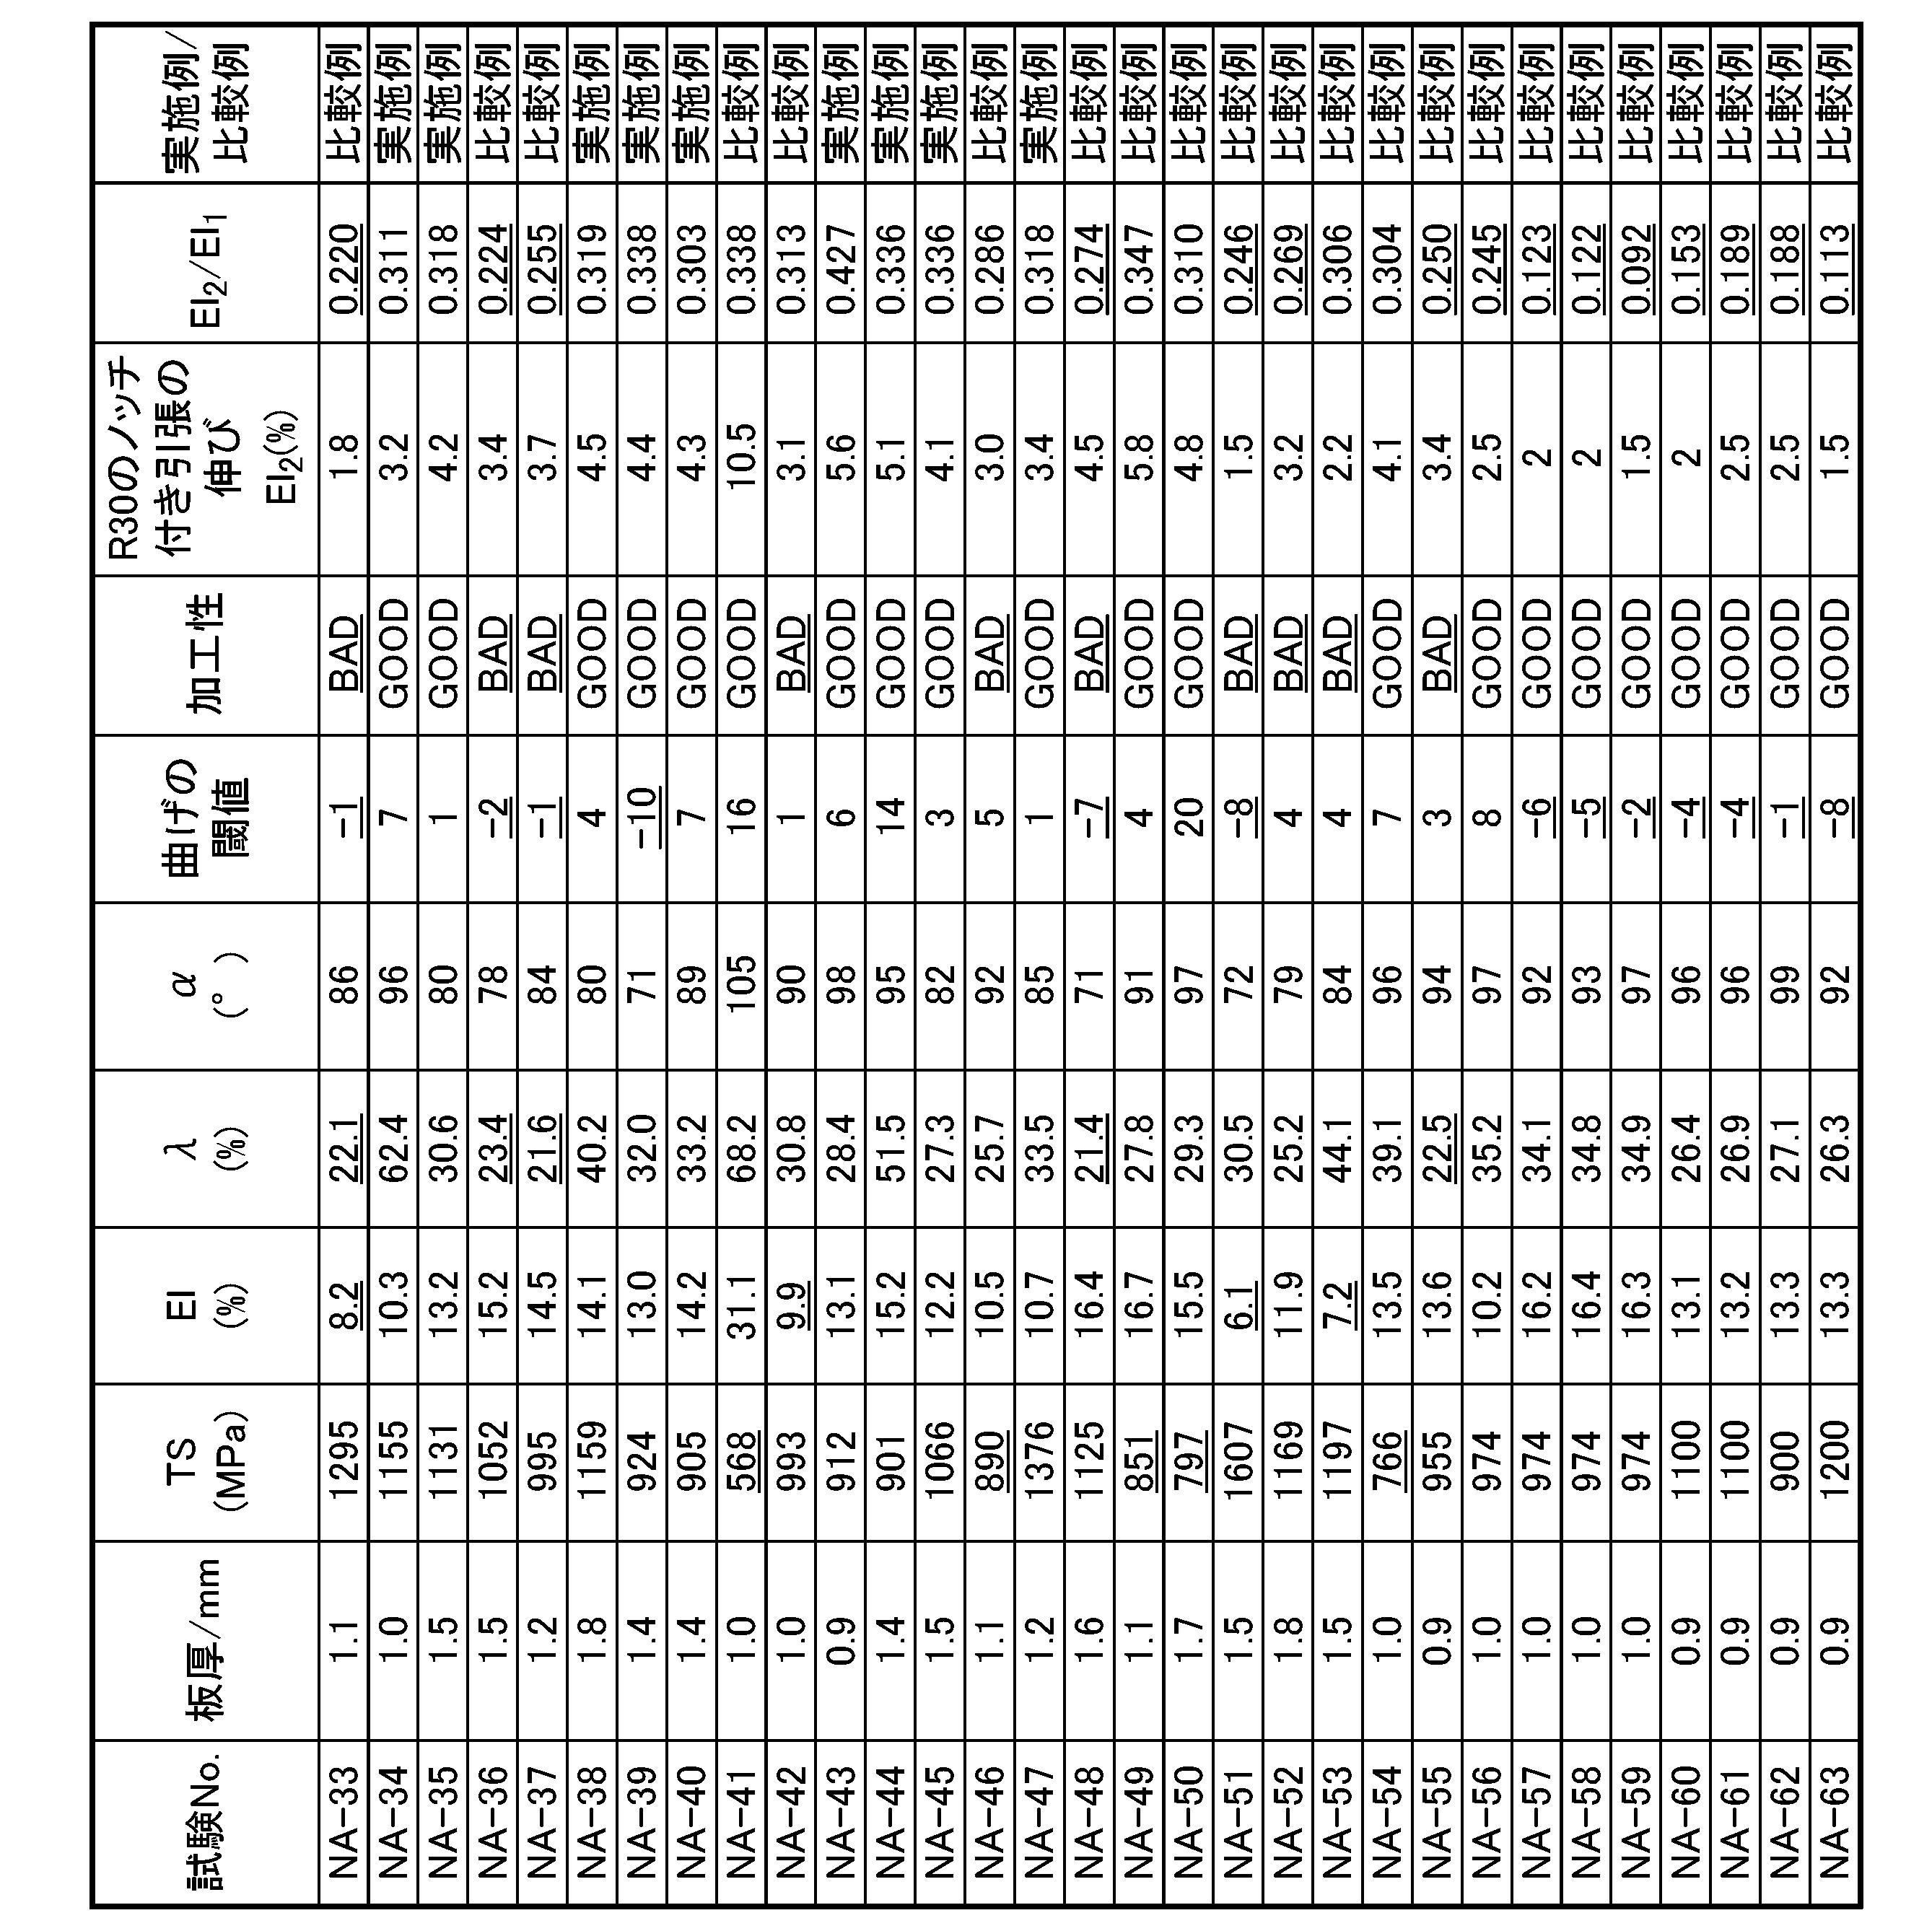
化学組成及び製造条件が適切であった実施例は、引張強さ、伸び、及び穴広げ性に優れており、強度及び成形性の両方を高水準で備えると判断された。また、実施例NA-39を除く実施例は、限界曲げ角度にも優れていた。実施例NA-39は、Hv30/Hviが好ましい範囲内ではなかったので、限界曲げ角度の評価結果は好ましい範囲内とはならなかったが、その他の評価結果に優れるので、強度、成形性、及び応力集中部における変形能の全てを高水準で備える鋼板であると判断された。
一方、比較例NA-32は、圧延荷重過大に加え、熱延板形状不良により熱延以降の試験が不可となった。これは、仕上圧延完了温度が低すぎたからであると考えられる。
比較例NA-33は、マルテンサイトが不足し、一方でフェライトと接するマルテンサイトの割合、及び板厚方向の硬さの最大差が過剰となり、その結果伸び、穴広げ性、加工性、及び応力集中部における変形能が不足し、且つ曲げの閾値も0未満となった。これは、仕上げ圧延から巻取までの冷却速度が遅いので、組織の不均一性が助長されたからであると推定される。
比較例NA-36は、フェライトと接するマルテンサイトの割合、及び板厚方向の硬さの最大差が過剰となり、その結果穴広げ性、加工性、及び応力集中部における変形能が不足し、且つ曲げの閾値も0未満となった。これは、巻き取り温度が高いため、組織の不均一性が助長されたからであると推定される。
比較例NA-37は、フェライトと接するマルテンサイトの割合が過剰となり、その結果穴広げ性、加工性、及び応力集中部における変形能が不足し、且つ曲げの閾値も0未満となった。これは、切り替え前の加熱速度が遅かったからであると推定される。
比較例NA-41は、フェライト量が過剰となり、その他の組織が不足し、その結果引張強さが不足した。これは、最高加熱温度が低いからであると推定される。
比較例NA-42は、フェライト量が少なく、一方マルテンサイト量が過剰であり、その結果伸びと加工性が損なわれた。これは、最高加熱温度が高いからであると推定される。
比較例NA-46は、フェライト量が過剰となり、マルテンサイト量が不足し、加工性が損なわれた。これは、580℃以上での冷却速度が不足したからであると推定される。
比較例NA-48は、グラニュラーベイナイトが生成せず、マルテンサイトが不足した一方で、ベイナイトが過剰となり、さらにフェライトと接するマルテンサイトの割合が過剰となった。その結果、穴広げ性、加工性、及び応力集中部における変形能が損なわれ、且つ曲げの閾値も0未満となった。これは、480℃以上580℃以下の停留時間が短かったからであると推定される。
比較例NA-49は、グラニュラーベイナイト量が過剰となり、マルテンサイト量が不足し、その結果引張強さが不足した。これは、480℃以上580℃以下の停留時間が長すぎたからであると推定される。
比較例NA-50は、Cが不足したので、マルテンサイトが不足して、引張強さが損なわれた。
比較例NA-51は、Cが過剰であったので、マルテンサイトが過剰となり、その他の組織が不足して、伸び、加工性、及び応力集中部における変形能が不足した。
比較例NA-52は、Si+Alが不足したので、グラニュラーベイナイトが不足する一方でベイナイトが過剰となり、加工性、及び応力集中部における変形能が不足した。
比較例NA-53は、Si+Alが過剰であったので、鋼板が脆化し、伸び及び加工性が不足した。
比較例NA-54は、Mn+Crが不足したので、フェライト量が過剰となる一方でマルテンサイトが不足して、引張強さが不足した。
比較例NA-55は、Mn+Crが過剰であったので、粗大なMn酸化物や硫化物が形成され、穴広げ性、加工性、及び応力集中部における変形能が劣化した。
比較例NA-56は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、加熱速度の切り替えが、低すぎる温度域で行われたからであると推定される。
比較例NA-57は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、加熱速度の切り替えが、高すぎる温度域で行われたからであると推定される。
比較例NA-58は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、Ac1~Ac1+20℃の温度域での加熱速度が大きすぎたからであると推定される。
比較例NA-59は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、Ac1~Ac1+20℃の温度域での加熱速度が小さすぎたからであると推定される。
比較例NA-60は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、480~580℃での停留時間が不足したからであると推定される。
比較例NA-61は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、500~630℃での停留時間が不足したからであると推定される。
比較例NA-62は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、500~630℃での停留時間が過剰であったからであると推定される。
比較例NA-63は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、480~580℃の温度範囲内、500~630℃の温度範囲での停留時間が設けられなかったからであると推定される。
一方、比較例NA-32は、圧延荷重過大に加え、熱延板形状不良により熱延以降の試験が不可となった。これは、仕上圧延完了温度が低すぎたからであると考えられる。
比較例NA-33は、マルテンサイトが不足し、一方でフェライトと接するマルテンサイトの割合、及び板厚方向の硬さの最大差が過剰となり、その結果伸び、穴広げ性、加工性、及び応力集中部における変形能が不足し、且つ曲げの閾値も0未満となった。これは、仕上げ圧延から巻取までの冷却速度が遅いので、組織の不均一性が助長されたからであると推定される。
比較例NA-36は、フェライトと接するマルテンサイトの割合、及び板厚方向の硬さの最大差が過剰となり、その結果穴広げ性、加工性、及び応力集中部における変形能が不足し、且つ曲げの閾値も0未満となった。これは、巻き取り温度が高いため、組織の不均一性が助長されたからであると推定される。
比較例NA-37は、フェライトと接するマルテンサイトの割合が過剰となり、その結果穴広げ性、加工性、及び応力集中部における変形能が不足し、且つ曲げの閾値も0未満となった。これは、切り替え前の加熱速度が遅かったからであると推定される。
比較例NA-41は、フェライト量が過剰となり、その他の組織が不足し、その結果引張強さが不足した。これは、最高加熱温度が低いからであると推定される。
比較例NA-42は、フェライト量が少なく、一方マルテンサイト量が過剰であり、その結果伸びと加工性が損なわれた。これは、最高加熱温度が高いからであると推定される。
比較例NA-46は、フェライト量が過剰となり、マルテンサイト量が不足し、加工性が損なわれた。これは、580℃以上での冷却速度が不足したからであると推定される。
比較例NA-48は、グラニュラーベイナイトが生成せず、マルテンサイトが不足した一方で、ベイナイトが過剰となり、さらにフェライトと接するマルテンサイトの割合が過剰となった。その結果、穴広げ性、加工性、及び応力集中部における変形能が損なわれ、且つ曲げの閾値も0未満となった。これは、480℃以上580℃以下の停留時間が短かったからであると推定される。
比較例NA-49は、グラニュラーベイナイト量が過剰となり、マルテンサイト量が不足し、その結果引張強さが不足した。これは、480℃以上580℃以下の停留時間が長すぎたからであると推定される。
比較例NA-50は、Cが不足したので、マルテンサイトが不足して、引張強さが損なわれた。
比較例NA-51は、Cが過剰であったので、マルテンサイトが過剰となり、その他の組織が不足して、伸び、加工性、及び応力集中部における変形能が不足した。
比較例NA-52は、Si+Alが不足したので、グラニュラーベイナイトが不足する一方でベイナイトが過剰となり、加工性、及び応力集中部における変形能が不足した。
比較例NA-53は、Si+Alが過剰であったので、鋼板が脆化し、伸び及び加工性が不足した。
比較例NA-54は、Mn+Crが不足したので、フェライト量が過剰となる一方でマルテンサイトが不足して、引張強さが不足した。
比較例NA-55は、Mn+Crが過剰であったので、粗大なMn酸化物や硫化物が形成され、穴広げ性、加工性、及び応力集中部における変形能が劣化した。
比較例NA-56は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、加熱速度の切り替えが、低すぎる温度域で行われたからであると推定される。
比較例NA-57は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、加熱速度の切り替えが、高すぎる温度域で行われたからであると推定される。
比較例NA-58は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、Ac1~Ac1+20℃の温度域での加熱速度が大きすぎたからであると推定される。
比較例NA-59は、板厚方向の硬さの最大差が過剰となり、その結果、応力集中部における変形能が不足した。これは、Ac1~Ac1+20℃の温度域での加熱速度が小さすぎたからであると推定される。
比較例NA-60は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、480~580℃での停留時間が不足したからであると推定される。
比較例NA-61は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、500~630℃での停留時間が不足したからであると推定される。
比較例NA-62は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、500~630℃での停留時間が過剰であったからであると推定される。
比較例NA-63は、グラニュラーベイナイトが生成せず、さらにフェライトと接するマルテンサイトの割合が過剰となり、その結果、応力集中部における変形能が不足した。これは、480~580℃の温度範囲内、500~630℃の温度範囲での停留時間が設けられなかったからであると推定される。
前述したように、本発明によれば、自動車等の構造部材として好適な成形性に優れた引張最大強度900MPa以上の鋼板、及びその製造方法を提供することができる。本発明の鋼板は、特に、衝突安全性に優れているので、本発明は、自動車産業及び鋼板製造・加工産業において利用可能性が高いものである。
1 旧オーステナイト粒界
2 ベイニティックフェライト
3 グラニュラーベイナイト
5 炭化物
6 上部ベイナイト
7 下部ベイナイト
2 ベイニティックフェライト
3 グラニュラーベイナイト
5 炭化物
6 上部ベイナイト
7 下部ベイナイト
Claims (5)
- 化学組成が、質量%で、
C:0.07%以上、0.15%以下、
Si+Al:0.20%以上、2.50%以下、
Mn+Cr:1.20%以上、4.00%以下、
P:0%以上、0.040%以下、
S:0%以上、0.010%以下、
N:0%以上、0.010%以下、
O:0%以上、0.006%以下、
Mo:0%以上、0.50%以下、
Ti:0%以上、0.20%以下、
Nb:0%以上、0.20%以下、
B:0%以上、0.010%以下、
V:0%以上、0.50%以下、
Cu:0%以上、1.00%以下、
W:0%以上、0.10%以下、
Ta:0%以上、0.10%以下、
Ni:0%以上、1.00%以下、
Sn:0%以上、0.050%以下、
Co:0%以上、0.50%以下、
Sb:0%以上、0.050%以下、
As:0%以上、0.050%以下、
Mg:0%以上、0.050%以下、
Ca:0%以上、0.040%以下、
Y:0%以上、0.050%以下、
Zr:0%以上、0.050%以下、
La:0%以上、0.050%以下、及び
Ce:0%以上、0.050%以下を含み、
残部がFe及び不純物からなり、
板厚1/4部における金属組織が、体積率で、
フェライト:10%以上、50%未満、
グラニュラーベイナイト:5%以上、40%未満、
マルテンサイト:30%以上、55%以下、
上部ベイナイトおよび下部ベイナイト:合計で30%未満、
パーライト:10%未満、及び
残留オーステナイト:5%未満からなり、
板厚1/4部において、前記フェライトと隣接する金属組織の個数に対する、前記フェライトと隣接する前記マルテンサイトの個数の割合が30%以下であり、
鋼板の表面から板厚方向に100μm深さの位置を起点として、板厚中心部位置まで30μm間隔で求めた荷重50gfのビッカース硬さの最大値と最小値との差が60HV以下である、鋼板。 - 前記化学組成が、質量%で、
Mo:0.01%以上、0.50%以下、
Ti:0.001%以上、0.20%以下、
Nb:0.0001%以上、0.20%以下、
B:0.0001%以上、0.010%以下、
V:0.001%以上、0.50%以下、
Cu:0.001%以上、1.00%以下、
W:0.001%以上、0.10%以下、
Ta:0.001%以上、0.10%以下、
Ni:0.001%以上、1.00%以下、
Sn:0.001%以上、0.050%以下、
Co:0.001%以上、0.50%以下、
Sb:0.001%以上、0.050%以下、
As:0.001%以上、0.050%以下、
Mg:0.0001%以上、0.050%以下、
Ca:0.001%以上、0.040%以下、
Y:0.001%以上、0.050%以下、
Zr:0.001%以上、0.050%以下、
La:0.001%以上、0.050%以下、及び
Ce:0.001%以上、0.050%以下
からなる群から選択される1種または2種以上を含有することを特徴とする請求項1に記載の鋼板。 - 前記鋼板の前記表面から前記板厚方向に30μm深さの位置の、荷重0.29Nでのビッカース硬さHv30と、前記板厚1/4部の、荷重0.29Nでのビッカース硬さHviとの比Hv30/Hviが0.8以下であり、
引張強さが900MPa以上である
ことを特徴とする請求項1又は2に記載の鋼板。 - 前記表面に溶融亜鉛めっき層又は溶融亜鉛合金めっき層を有することを特徴とする請求項1~3のいずれか一項に記載の鋼板。
- 前記表面に合金化溶融亜鉛めっき層を有することを特徴とする請求項1~3のいずれか一項に記載の鋼板。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/JP2022/002202 WO2023139752A1 (ja) | 2022-01-21 | 2022-01-21 | 鋼板 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPWO2023139752A1 JPWO2023139752A1 (ja) | 2023-07-27 |
| JP7680700B2 true JP7680700B2 (ja) | 2025-05-21 |
Family
ID=87348437
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2023574999A Active JP7680700B2 (ja) | 2022-01-21 | 2022-01-21 | 鋼板 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20250305102A1 (ja) |
| EP (1) | EP4467671A4 (ja) |
| JP (1) | JP7680700B2 (ja) |
| KR (1) | KR102898291B1 (ja) |
| CN (1) | CN118302554A (ja) |
| MX (1) | MX2024006182A (ja) |
| WO (1) | WO2023139752A1 (ja) |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018051402A1 (ja) | 2016-09-13 | 2018-03-22 | 新日鐵住金株式会社 | 鋼板 |
| WO2018142450A1 (ja) | 2017-01-31 | 2018-08-09 | 新日鐵住金株式会社 | 鋼板 |
| CN112159924A (zh) | 2020-09-09 | 2021-01-01 | 邯郸钢铁集团有限责任公司 | 一种低硬度高强度高级别管线钢及其生产方法 |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2616350B2 (ja) | 1992-08-07 | 1997-06-04 | 住友金属工業株式会社 | 超高張力冷延鋼板およびその製造方法 |
| JPH0711383A (ja) | 1993-06-28 | 1995-01-13 | Kobe Steel Ltd | 疲労特性に優れた複合組織鋼板 |
| JP3569307B2 (ja) | 1994-01-12 | 2004-09-22 | 新日本製鐵株式会社 | 加工性に優れた引張強さ45〜65kgf/mm2 の高強度複合組織冷延鋼板とその製造方法 |
| JP5321765B1 (ja) * | 2011-09-30 | 2013-10-23 | 新日鐵住金株式会社 | 引張最大強度980MPa以上を有する材質異方性の少ない成形性に優れた高強度溶融亜鉛めっき鋼板、高強度合金化溶融亜鉛めっき鋼板及びその製造方法 |
| KR101897932B1 (ko) * | 2014-07-14 | 2018-09-12 | 신닛테츠스미킨 카부시키카이샤 | 열연 강판 |
| MX2019007660A (es) * | 2017-01-25 | 2019-08-29 | Nippon Steel Corp | Lamina de acero. |
| US10895002B2 (en) * | 2017-01-30 | 2021-01-19 | Nippon Steel Corporation | Steel sheet |
| CN113614256B (zh) * | 2019-04-11 | 2023-03-21 | 日本制铁株式会社 | 钢板及其制造方法 |
-
2022
- 2022-01-21 JP JP2023574999A patent/JP7680700B2/ja active Active
- 2022-01-21 WO PCT/JP2022/002202 patent/WO2023139752A1/ja not_active Ceased
- 2022-01-21 MX MX2024006182A patent/MX2024006182A/es unknown
- 2022-01-21 EP EP22921909.2A patent/EP4467671A4/en active Pending
- 2022-01-21 US US18/709,490 patent/US20250305102A1/en active Pending
- 2022-01-21 CN CN202280077204.8A patent/CN118302554A/zh active Pending
- 2022-01-21 KR KR1020247017886A patent/KR102898291B1/ko active Active
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2018051402A1 (ja) | 2016-09-13 | 2018-03-22 | 新日鐵住金株式会社 | 鋼板 |
| WO2018142450A1 (ja) | 2017-01-31 | 2018-08-09 | 新日鐵住金株式会社 | 鋼板 |
| CN112159924A (zh) | 2020-09-09 | 2021-01-01 | 邯郸钢铁集团有限责任公司 | 一种低硬度高强度高级别管线钢及其生产方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| MX2024006182A (es) | 2024-06-03 |
| EP4467671A1 (en) | 2024-11-27 |
| EP4467671A4 (en) | 2025-03-12 |
| CN118302554A (zh) | 2024-07-05 |
| KR102898291B1 (ko) | 2025-12-11 |
| US20250305102A1 (en) | 2025-10-02 |
| KR20240097894A (ko) | 2024-06-27 |
| WO2023139752A1 (ja) | 2023-07-27 |
| JPWO2023139752A1 (ja) | 2023-07-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN112996938B (zh) | 高强度钢板 | |
| JP6409917B2 (ja) | 熱延鋼板の製造方法および冷延フルハード鋼板の製造方法 | |
| KR101331755B1 (ko) | 성형성이 우수한 고강도 용융 아연 도금 강판 및 그 제조 방법 | |
| JP6822488B2 (ja) | 鋼板 | |
| JP6338038B1 (ja) | 高強度冷延鋼板 | |
| WO2018026014A1 (ja) | 鋼板及びめっき鋼板 | |
| JP7235102B2 (ja) | 鋼板及びその製造方法 | |
| EP3705592A1 (en) | High-strength cold-rolled steel sheet, high-strength plated steel sheet, and production methods therefor | |
| JP6264506B1 (ja) | 薄鋼板およびめっき鋼板、並びに、熱延鋼板の製造方法、冷延フルハード鋼板の製造方法、薄鋼板の製造方法およびめっき鋼板の製造方法 | |
| JP7464887B2 (ja) | 鋼板およびその製造方法 | |
| JP7303460B2 (ja) | 鋼板およびその製造方法 | |
| JP4501699B2 (ja) | 深絞り性と伸びフランジ性に優れた高強度鋼板およびその製造方法 | |
| JP7846395B2 (ja) | 冷延鋼板およびその製造方法 | |
| JPWO2020209149A1 (ja) | 冷延鋼板及びその製造方法 | |
| US12454736B2 (en) | Cold-rolled steel sheet and method for manufacturing same | |
| KR102898291B1 (ko) | 강판 | |
| JP7849641B2 (ja) | 鋼板およびその製造方法 | |
| JP7754376B1 (ja) | 高強度亜鉛めっき鋼板、部材、自動車部品、高強度亜鉛めっき鋼板の製造方法および部材の製造方法 | |
| TWI629363B (zh) | Steel plate | |
| WO2023068368A1 (ja) | 鋼板 | |
| WO2024128245A1 (ja) | 鋼板および鋼板の製造方法 | |
| WO2023162893A1 (ja) | 鋼板、および鋼板の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20240401 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20250408 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20250421 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 7680700 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |