JP7703379B2 - 動物用トイレの製造方法及び動物用トイレ - Google Patents

動物用トイレの製造方法及び動物用トイレ Download PDF

Info

Publication number
JP7703379B2
JP7703379B2 JP2021107343A JP2021107343A JP7703379B2 JP 7703379 B2 JP7703379 B2 JP 7703379B2 JP 2021107343 A JP2021107343 A JP 2021107343A JP 2021107343 A JP2021107343 A JP 2021107343A JP 7703379 B2 JP7703379 B2 JP 7703379B2
Authority
JP
Japan
Prior art keywords
resin
urine
mold
animal litter
litter box
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Active
Application number
JP2021107343A
Other languages
English (en)
Other versions
JP2023005433A (ja
Inventor
泰生 山本
真也 金子
廉紘 笹野
泰洋 秋野
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Unicharm Corp
Original Assignee
Unicharm Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Unicharm Corp filed Critical Unicharm Corp
Priority to JP2021107343A priority Critical patent/JP7703379B2/ja
Priority to CN202180099094.0A priority patent/CN117440751A/zh
Priority to PCT/JP2021/045173 priority patent/WO2023276195A1/ja
Publication of JP2023005433A publication Critical patent/JP2023005433A/ja
Priority to US18/529,107 priority patent/US20240114875A1/en
Application granted granted Critical
Publication of JP7703379B2 publication Critical patent/JP7703379B2/ja
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • A—HUMAN NECESSITIES
    • A01—AGRICULTURE; FORESTRY; ANIMAL HUSBANDRY; HUNTING; TRAPPING; FISHING
    • A01K—ANIMAL HUSBANDRY; AVICULTURE; APICULTURE; PISCICULTURE; FISHING; REARING OR BREEDING ANIMALS, NOT OTHERWISE PROVIDED FOR; NEW BREEDS OF ANIMALS
    • A01K1/00—Housing animals; Equipment therefor
    • A01K1/01—Removal of dung or urine ; Removal of manure from stables
    • A01K1/0107—Cat trays; Dog urinals; Toilets for pets
    • A01K1/0114—Litter boxes with screens for separating excrement from litter
    • A—HUMAN NECESSITIES
    • A01—AGRICULTURE; FORESTRY; ANIMAL HUSBANDRY; HUNTING; TRAPPING; FISHING
    • A01K—ANIMAL HUSBANDRY; AVICULTURE; APICULTURE; PISCICULTURE; FISHING; REARING OR BREEDING ANIMALS, NOT OTHERWISE PROVIDED FOR; NEW BREEDS OF ANIMALS
    • A01K23/00—Manure or urine pouches
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
    • B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
    • B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
    • B29C45/0053—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor combined with a final operation, e.g. shaping

Landscapes

  • Life Sciences & Earth Sciences (AREA)
  • Environmental Sciences (AREA)
  • Animal Husbandry (AREA)
  • Biodiversity & Conservation Biology (AREA)
  • Zoology (AREA)
  • Engineering & Computer Science (AREA)
  • Manufacturing & Machinery (AREA)
  • Mechanical Engineering (AREA)
  • Housing For Livestock And Birds (AREA)

Description

本発明は、動物用トイレの製造方法及び動物用トイレに関する。
従来、猫等の動物が使用するための動物用トイレが知られている。例えば、特許文献1には、動物が出入りするための開口及び排泄された尿を通過させる液通過性の底面部を備えた上部容器と、底面部を通過した尿を吸収する吸収シートを配置する配置容器と、底面部の下方に位置し上部容器を支持しつつ配置容器を収容する下部容器と、を備えた動物用トイレが開示されている。このような動物用トイレは、上部容器の底面部に複数の開口部が網状もしくはスノコ状に設けられており、排泄された尿は底面部の開口部を通過して下部容器側へ移動する。
特開2009-11181号公報
この液通過性の底面部等の動物用トイレの少なくとも一部が樹脂で形成されている場合、樹脂で形成された部分の表面に凹凸を有すると、表面の窪んだ部分に尿が溜まって、悪臭の原因となったり、汚れが蓄積したりする恐れがある。
本発明は、上記のような問題に鑑みてなされたものであって、その目的とするところは、動物用トイレの表面に樹脂の凹凸が生じる恐れを軽減させる動物用トイレの製造方法を提供することにある。
上記目的を達成するための主たる発明は、
前後方向、左右方向、及び上下方向を備え、
尿が通過する複数の孔を有する尿通過部と、
前記尿通過部よりも下方に設けられ、前記尿通過部を通過した尿を吸収する吸収体が設置される吸収体設置部を有する動物用トイレの製造方法であって、
前記動物用トイレの少なくとも一部は、樹脂成型物であり、
前記樹脂成型物は、尿に接触可能な尿接触部位を有し、
樹脂を注入するための注入孔を備え、前記樹脂成型物を成型するための金型を準備する金型準備工程と、
前記注入孔から樹脂を注入する樹脂注入工程と、
前記樹脂注入工程後に、前記注入孔の内側開口に対向する前記尿接触部位の前記樹脂を平滑化する平滑化工程と、
を有し、
成型された前記樹脂成型物を前記金型から取り出す取り出し工程を有し、
前記平滑化工程後に、前記取り出し工程を行い、
駆動源から駆動力を受けて前記注入孔に対して移動する弁部材を準備し、
前記樹脂注入工程において、前記弁部材の先端面が前記内側開口より外側開口側に位置する状態で、前記樹脂を注入し、
前記平滑化工程において、前記弁部材で前記内側開口を塞ぎ、且つ、前記先端面を前記内側開口の縁に揃えることにより、前記樹脂を平滑化することを特徴とする動物用トイレの製造方法である。
本発明の他の特徴については、本明細書及び添付図面の記載により明らかにする。
本発明によれば、動物用トイレの樹脂成型物の凹凸部分に尿が溜まったり、残存したりすることによる、尿の匂いを軽減させることができる。
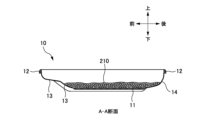
動物用トイレ1の概略斜視図である。 動物用トイレ1の分解側面図である。 上容器10の3面図である。 図3のA-A断面について説明する図である。 下容器20の3面図である。 トレイ30の3面図である。 図7Aは、従来の金型に樹脂を注入する工程を示す図である。図7Bは、従来の固定金型と樹脂成型物を分離させる工程を示す図である。 上容器10の製造工程のフロー図である。 図3中の部分Dの拡大図である。 図10Aは、金型準備工程を説明する図である。図10Bは、型締め工程を説明する図である。 図11Aは、弁部材解放工程を説明する図である。図11Bは、樹脂注入工程を説明する図である。 図12Aは、樹脂注入停止工程を説明する図である。図12Bは、平滑化工程を説明する図である。 図13Aは、金型分離工程を説明する図である。図13Bは、上容器取り出し工程を説明する図である。 図14Aは、底部11を下面側から見たときの概略斜視図である。図14Bは、図14A中のX-X断面について説明する図である。
本明細書及び添付図面の記載により、少なくとも以下の事項が明らかとなる。
前後方向、左右方向、及び上下方向を備え、尿が通過する複数の孔を有する尿通過部と、前記尿通過部よりも下方に設けられ、前記尿通過部を通過した尿を吸収する吸収体が設置される吸収体設置部を有する動物用トイレの製造方法であって、前記動物用トイレの少なくとも一部は、樹脂成型物であり、前記樹脂成型物は、尿に接触可能な尿接触部位を有し、樹脂を注入するための注入孔を備え、前記樹脂成型物を成型するための金型を準備する金型準備工程と、前記注入孔から樹脂を注入する樹脂注入工程と、前記樹脂注入工程後に、前記注入孔の内側開口に対向する前記尿接触部位の前記樹脂を平滑化する平滑化工程と、を有することを特徴とする動物用トイレの製造方法である。
このような動物用トイレの製造方法によれば、動物用トイレの製造過程で、樹脂成型物の尿接触部位に樹脂の凹凸が生じる恐れを軽減させて、樹脂成型物の凹凸部分に尿が溜まったり、残存したりすることによる、尿の匂いを軽減させやすくなる。
かかる動物用トイレの製造方法であって、前記樹脂成型物は、前記尿通過部、前記吸収体設置部、前記吸収体設置部を支持する支持部、及び前記尿通過部の上方に配置されるカバーの少なくとも1つであることが望ましい。
このような動物用トイレの製造方法によれば、尿通過部、吸収体設置部、支持部、及びカバーの少なくとも1つの尿接触部位に樹脂の凹凸が生じる恐れを軽減させて、樹脂成型物の凹凸部分に尿が溜まったり、残存したりすることによる、尿の匂いを軽減させやすくなる。
かかる動物用トイレの製造方法であって、前記樹脂注入工程後に、成型された前記樹脂成型物を前記金型から取り出す取り出し工程を有し、前記取り出し工程後に、前記平滑化工程を行うことが望ましい。
このような動物用トイレの製造方法によれば、樹脂成型物の尿接触部位の凹凸を確実に平滑化させやすくなる。
かかる動物用トイレの製造方法であって、前記平滑化工程は、前記樹脂成型物の表面に突出した部分の除去であることが望ましい。
このような動物用トイレの製造方法によれば、容易に樹脂成型物の尿接触部位の平滑化を行うことができる。
かかる動物用トイレの製造方法であって、前記平滑化工程は、前記樹脂成型物の表面の窪んだ部分を埋めることが望ましい。
このような動物用トイレの製造方法によれば、容易に樹脂成型物の尿接触部位の平滑化を行うことができる。
かかる動物用トイレの製造方法であって、成型された前記樹脂成型物を前記金型から取り出す取り出し工程を有し、前記平滑化工程後に、前記取り出し工程を行うことが望ましい。
このような動物用トイレの製造方法によれば、金型内で平滑化処理を行うことができるため、製造工程を簡略化させやすくなる。
かかる動物用トイレの製造方法であって、駆動源から駆動力を受けて前記注入孔に対して移動する弁部材を準備し、前記樹脂注入工程において、前記弁部材の先端面が前記内側開口より外側開口側に位置する状態で、前記樹脂を注入し、前記平滑化工程において、前記弁部材で前記内側開口を塞ぎ、且つ、前記先端面を前記内側開口の縁に揃えることにより、前記樹脂を平滑化することが望ましい。
このような動物用トイレの製造方法によれば、金型内で平滑化処理を行うことができるため、製造工程を簡略化させやすくなる。
かかる動物用トイレの製造方法であって、バネに支持され、前記注入孔に対して移動可能な弁部材を準備し、前記樹脂注入工程において、前記樹脂の流入圧力によって前記弁部材の先端面を前記内側開口から前記金型内に突出させた状態で、前記樹脂を注入し、前記平滑化工程において、前記バネの復元力によって前記弁部材で前記内側開口を塞ぎ、且つ、前記先端面を前記内側開口の縁に揃えることにより、前記樹脂を平滑化することが望ましい。
このような動物用トイレの製造方法によれば、金型内で平滑化処理を行うことができるため、製造工程を簡略化させやすくなる。
かかる動物用トイレの製造方法であって、バネに支持され、前記注入孔に対して移動する弁部材を準備し、前記樹脂注入工程において、前記樹脂の流入圧力によって前記弁部材の先端面が前記内側開口より外側開口側に位置する状態で、前記樹脂を注入し、前記平滑化工程において、前記バネの復元力によって前記弁部材で前記内側開口を塞ぎ、且つ、前記先端面を前記内側開口の縁に揃えることにより、前記樹脂を平滑化することが望ましい。
このような動物用トイレの製造方法によれば、金型内で平滑化処理を行うことができるため、製造工程を簡略化させやすくなる。
かかる動物用トイレの製造方法であって、前記金型は、前記内側開口と対向する部分に、前記内側開口に向かって突出する突出部を備えることが望ましい。
このような動物用トイレの製造方法によれば、樹脂注入工程で、注入孔と対向する部分に空気だまりが残存してしまう恐れを軽減させることができる。
かかる動物用トイレの製造方法であって、前記樹脂成型物は、前記尿通過部であり、前記平滑化工程において、前記尿通過部の上面の前記樹脂を平滑化することが望ましい。
動物が排泄をすると、尿は尿通過部の上方から下方に向かって通過するため、このような動物用トイレの製造方法によれば、尿通過部の上面の凹凸を平滑化させることで、尿通過部の上面の凹凸に尿が溜まって、悪臭の原因となる恐れを軽減させることができる。
かかる動物用トイレの製造方法であって、前記金型は、前記尿通過部の少なくとも上端を成型するための固定金型と、前記尿通過部の少なくとも下端を成型するための可動金型を有し、前記固定金型は、前記注入孔を備え、前記可動金型は、前記樹脂注入工程後に、成型された前記尿通過部を前記金型から取り出す取り出し工程において、前記可動金型と前記尿通過部とを分離させるためのエジェクタピンを備え、前記注入孔の数が前記エジェクタピンの数より少ないことが望ましい。
尿通過部のうち、注入孔やエジェクタピンと接触する位置は、樹脂の注入及び金型との分離によって、凹凸等の跡が残りやすい。このような動物用トイレの製造方法によれば、尿通過部の上面に形成される樹脂注入の形跡による凹凸の数を、尿通過部の下側の表面に形成されるエジェクタピンとの接触による凹凸の数より少なくすることができるため、尿通過部の上面の凹凸に尿が溜まることによる悪臭の恐れを軽減させることができる。
かかる動物用トイレの製造方法であって、前記金型は、前記尿通過部の少なくとも上端を成型するための固定金型と、前記尿通過部の少なくとも下端を成型するための可動金型を有し、前記固定金型は、前記注入孔、及び前記樹脂注入工程後に、成型された前記尿通過部を前記金型から取り出す取り出し工程において、前記可動金型と前記尿通過部とを分離させるためのエジェクタピンを備えることが望ましい。
このような動物用トイレの製造方法によれば、尿通過部の上面に形成される樹脂注入の形跡による凹凸を軽減させることができるため、尿通過部の上面の凹凸に尿が溜まることによる悪臭の恐れを軽減させることができる。
かかる動物用トイレの製造方法であって、前記樹脂成型物は、前記尿通過部であり、前記平滑化工程において、前記尿通過部の下面の前記樹脂を平滑化することが望ましい。
このような動物用トイレの製造方法によれば、尿通過部の下面の凹凸を軽減させることで、尿通過部の孔を通過する尿が下面の凹凸に残存して、尿の水分が蒸発し、濃度が濃くなった尿による悪臭が生じる恐れを軽減させることができる。
かかる動物用トイレの製造方法であって、前記金型は、前記尿通過部の少なくとも下端を成型するための固定金型と、前記尿通過部の少なくとも上端を成型するための可動金型を有し、前記固定金型は、前記注入孔を備え、前記可動金型は、前記樹脂注入工程後に、成型された前記尿通過部を前記金型から取り出す取り出し工程において、前記可動金型と前記尿通過部とを分離させるためのエジェクタピンを備え、前記注入孔の数が前記エジェクタピンの数より少ないことが望ましい。
尿通過部のうち、注入孔やエジェクタピンと接触する位置は、樹脂の注入及び金型との分離によって、凹凸等の跡が残りやすい。このような動物用トイレの製造方法によれば、尿通過部の下面に形成される樹脂注入の形跡による凹凸の数を、尿通過部の上面に形成されるエジェクタピンとの接触による凹凸の数より少なくすることができるため、尿通過部の孔を通過する尿が下面の凹凸に残存して、尿の水分が蒸発し、濃度が濃くなった尿による悪臭が生じる恐れを軽減させることができる。
前後方向、左右方向、及び上下方向を備え、尿が通過する複数の孔を有する尿通過部と、前記尿通過部よりも下方に設けられ、前記尿通過部を通過した尿を吸収する吸収体が設置される吸収体設置部を有する動物用トイレであって、前記動物用トイレの少なくとも一部は、樹脂成型物であり、前記樹脂成型物は、尿に接触可能な尿接触部位を有し、樹脂を注入するための注入孔を備え、前記樹脂成型物を成型するための金型を準備し、前記注入孔から樹脂を注入し、前記樹脂注入後に、前記注入孔の内側開口に対向する前記尿接触部位の前記樹脂を平滑化して製造されたことを特徴とする動物用トイレである。
このような動物用トイレによれば、動物用トイレの尿接触部位に樹脂の凹凸が生じる恐れを軽減させて、樹脂成型物の凹凸部分に尿が溜まったり、残存したりすることによる、尿の匂いを軽減させやすくなる。
かかる動物用トイレの製造方法であって、前記金型は、前記尿通過部の少なくとも下端を成型するための固定金型と、前記尿通過部の少なくとも上端を成型するための可動金型を有し、前記固定金型は、前記注入孔、及び前記樹脂注入工程後に、成型された前記尿通過部を前記金型から取り出す取り出し工程において、前記可動金型と前記尿通過部とを分離させるためのエジェクタピンを備えることが望ましい。
このような動物用トイレの製造方法によれば、尿通過部の下面に形成される樹脂注入の形跡による凹凸を軽減させることができるため、尿通過部の孔を通過する尿が下面の凹凸に残存して、尿の水分が蒸発し、濃度が濃くなった尿による悪臭が生じる恐れを軽減させることができる。
===実施形態===
<全体構成>
本実施形態にかかる動物用トイレの一例として、動物用トイレ1について説明する。図1は、動物用トイレ1の概略斜視図である。図2は、動物用トイレ1の分解側面図である。また、以下の説明では、図1に示すように、互いに直行する3方向である「前後方向」、「左右方向」、及び「上下方向」を定義する。前後方向は、動物用トイレ1の長手方向に沿った方向であり、動物の出入り口が設けられる側を前側とする。左右方向は、動物用トイレ1の幅方向に沿った方向である。上下方向は、鉛直方向に沿った方向である。なお、動物用トイレ1の各部材は、所定の厚みを有しており、各部材の厚みに対して、上下方向における上側を「上面」といい、上下方向における下側を「下面」という。
動物用トイレ1は、上容器10と、下容器20と、トレイ30と、カバー40とを有し、これら4つの部材によって図1で示される使用状態の動物用トイレ1が形成される。4つの部材は図2に示されるように互いに分解・組み付けが自在である。具体的には、上容器10の下方に下容器20が重ねて組み付けられる。下容器20には、排泄された尿等を吸収する吸収体220(後述)を設置可能なトレイ30が収容される。そして、上容器10の上方にはカバー40が組み付けられる。このように各部材が互いに分解可能であることから、清掃作業等が容易になる。
なお、上容器10、下容器20、トレイ30、及びカバー40は、それぞれポリエチレン、ポリプロピレン、及びポリエチレンテレフタレート等のポリオレフィン系の熱可塑性樹脂によって形成されている。但し、各部材を形成する素材はこれに限られるものではなく、少なくとも1つの部材が樹脂で形成されていればよく、例えば、他の樹脂で形成されていたり、ステンレス鋼板やアルミニウム板等の金属板で形成された部材を併せて用いても良い。
図3は、上容器10の3面図である。図4は、図3のA-A断面について説明する図である。上容器10は、尿が通過する複数の孔101を有し、上方が開口された略箱状の部材である。上容器10を「尿通過部」ともいう。猫等の動物は上容器10の上面側(すなわち箱の内側に相当)に排泄を行う。上容器10は、底部11と、縁部12と、段差部13と、傾斜部14とを有する。
底部11は、上容器10の底面を構成する部分であり、上容器10の上下方向の最も下方に位置する(図4参照)。底部11には、動物によって排泄された尿等を上下方向の上側から下側に通過させる複数の孔(「スリット」ともいう。)101が設けられている。孔101は、上下方向に貫通し、排泄された尿は孔101を通過して上容器10の上方側から下方側へと移動する。
動物用トイレ1の使用時には、底部11の上面に猫砂等の粒状物を設置し、猫等の動物は粒状物の上から排泄を行う。本実施形態では、粒状物として排泄物処理材210が図4に示されるようにして設置される。排泄物処理材210は、例えば、ゼオライトやシリカゲル等、多孔質構造を有する粒状物質であり、動物によって排泄された尿等と接触することにより、アンモニア成分を吸収して消臭する効果や、湿気を除去する効果を有する。また、底部11に粒状の排泄物処理材210が設置されていることにより、動物は底部11が排泄を行うべき場所であると認識しやすくなる。なお、排泄物処理材210の各粒が底部11の孔101から下方に落ちてしまうことを抑制するために、孔101は尿を通過させつつ排泄物処理材210は通過させない形状、大きさであることが望ましい。本実施形態において孔101は、図3に示されるように前後方向に長いスリットである。
縁部12は、上容器10の前後方向及び左右方向の外縁を構成する部分である。この縁部12は、上容器10の上端部において外側に折り返された形状をしており、後述する下容器20の縁部22と上下方向に重ね合わせることができる。段差部13は、前側の縁部12と底部11との間に高低差が形成されている部分である。傾斜部14は、縁部12と底部11との間にそれぞれ傾斜した部分を形成し、これにより、上容器10が図3及び図4に示されるような略箱状に形成される。
図5は、下容器20の3面図である。下容器20は、上方が開口された略箱状の部材であり、動物用トイレ1の使用時には図1及び図2で示されるように上容器10の下方に重ねて組み付けられる。下容器20は、上容器10及びトレイ30を支持する「支持部」である。下容器20は、底部21と、縁部22と、側壁部23と、トレイ収容部25とを有する。底部21は、下容器20の底面を構成する部分である。縁部22は下容器20の上部において前後方向及び左右方向の外縁を構成する部分である。下容器20を上容器10と組み付ける際には、上容器10の縁部12と下容器20の縁部22とが重ねられる。側壁部23は、底部21の端縁部から上方に立設する壁部材である。
トレイ収容部25は、トレイ30を収容する部分である。図5に示されるように、前側の縁部22の下方には開口部25fが設けられ、開口部25fから図5の破線部で表されるトレイ収容部25に沿ってトレイ30を前後方向の後方側にスライド移動させることで、下容器20の内部にトレイ30を収容することができる。
図6は、トレイ30の3面図である。トレイ30は、尿等を吸収する吸収体が設置される底の浅い平坦な箱状容器である。トレイ30は、「吸収体設置部」ともいう。トレイ30は、側壁部31と、吸収体設置領域32と、取っ手部33とを有する。側壁部31は、トレイ30の外周を囲む壁面であり、本実施形態においてトレイ30は、前後方向に対称な矩形状に形成されている。そして、側壁部31に囲まれた内側の領域に、吸収体を設置する吸収体設置領域32が形成される。
図6では、吸収体設置領域32に吸収体220(図の斜線部)が設置された状態を示している。吸収体220は猫等の動物が排泄した尿を吸収する液吸収性のシート部材であり、パルプ繊維や高吸収性ポリマー等の液吸収性素材によって形成される。また、吸収体220に消臭マイクロカプセルや抗菌剤を含ませて、吸収した尿の匂いを封じ込めつつ、雑菌が繁殖しないようにしても良い。なお、図6では吸収体220が矩形状のシート部材として表されているが、吸収体設置領域32にて保持できるのであれば、吸収体220の形状に制限は無い。
取っ手部33は、トレイ30の前後方向両端部に形成された部位であり、下容器20にトレイ30を収容したり、下容器20からトレイ30を引き出したりする際には、取っ手部33を握って操作することで、トレイ30を前後方向にスライド移動させることができる。
カバー40は、出入り開口部41と、側壁部42と、縁部43とを有し、上容器10及び下容器20の上方に配置される(図1参照)。出入り開口部41は、前後方向の前側に広く開口された部分であり、動物はこの出入り開口部41から動物用トイレ1に出入りすることができる。すなわち、出入り開口部41は動物用トイレ1の出入り口に相当する。側壁部42は出入り開口部41の周囲に形成される。側壁部42が設けられることにより、粒状の吸収体220や排泄物が動物用トイレ1(上容器10)の外部にこぼれたり飛び散ったりすることが抑制される。また、縁部43はカバー40の下方において外縁を構成する部分である。縁部43が下容器20の縁部22と係合することで、動物用トイレ1にカバー40を組み付けて固定することができる。
猫等の動物が排泄を行う際には、出入り開口部41から動物用トイレ1内に進入し、上容器10の上面において粒状の排泄物処理材210が配置された底部11の部分に尿等を排泄する。排泄された尿は、排泄物処理材210と接触しながら底部11の複数の孔101を通過して下方に落下する。そして、底部11の下方に配置されている吸収体220によって吸収され、トレイ30内に貯留される。使用者は尿を吸収した吸収体220を定期的に交換することにより、動物用トイレ1を清潔に使用することができる。
なお、本実施形態の動物用トイレ1の上容器10、下容器20、トレイ30、及びカバー40は、それぞれ熱可塑性樹脂で形成されており、それぞれ尿に接触可能な尿接触部位を有する。「尿接触部位」とは、動物用トイレ1の使用時において、樹脂成型物のうち、尿に接触可能な部位である。具体的には、上容器10の尿接触部位は、重ね合された下容器20と当接する部分及び重ね合されたカバー40と当接する部分の縁部12を除く、上容器10の底部11と段差部13と傾斜部14の上面側(内側)の部位及び下面側(外側)の部位である。下容器20の尿接触部位は、重ね合された上容器10と当接する部分を除く、下容器20の上面側(内側)の部位である。トレイ30の尿接触部位は、上面側の部位である。カバー40の尿接触部は、上容器10と当接する部分を除く、カバー40の下面側(内側)の部位である。
<樹脂成型物の製造について>
動物用トイレ1の少なくとも一部を形成する樹脂成型物は、射出成形金型を用いて成型されたプラスチック製品である。図7Aは、従来の金型に樹脂を注入する工程を示す図であり、図7Bは、従来の固定金型と樹脂成型物を分離させる工程を示す図である。従来、図7Aに示すように固定金型2Apに設けられた注入孔3pから金型2Cpの内側に樹脂rpを注入し、樹脂rpを硬化させて樹脂成型物Rpを成型させた後に、図7Bに示すように、注入孔3pを樹脂成型物Rpから分離させると、樹脂成型物Rpの注入孔3pの内側開口3upに対向する部分Tpに、凹凸部Nが形成されてしまう恐れがある。樹脂成型物Rpの尿接触部にこの凹凸部Nが設けられると、動物が排泄した尿が凹凸部Nの窪んだ部分に残存してしまい、その残存した尿が悪臭を発生させてしまう恐れがあった。
これに対し、本実施形態では、製造過程において、樹脂成型物の尿接触部位を平滑化させる平滑化工程を行い、注入孔と樹脂成型物とが対向する部分に樹脂による凹凸部が形成される恐れを軽減させて、動物の尿の残存による悪臭を発生させにくくする。つまり、複数の孔101を有する上容器10と、上容器10よりも下方に設けられたトレイ30を有する動物用トイレ1の少なくとも一部が尿接触部位を備える樹脂成型物であり、樹脂成型物は、樹脂を注入するための注入孔を備え、前記樹脂成型物を成型するための金型を準備し、注入孔から樹脂を注入し、樹脂注入後に、注入孔の内側開口に対向する尿接触部位の樹脂を平滑して製造されている。これによって、動物用トイレ1の尿接触部位に樹脂の凹凸が生じる恐れを軽減させて、樹脂成型物の凹凸部分に尿が溜まったり、残存したりすることによる、尿の匂いを軽減させやすくなる。
動物用トイレ1の樹脂成型物としては、上容器10、下容器20、トレイ30、及びカバー40の少なくとも1つである。これらの少なくとも1つの尿接触部位に樹脂の凹凸が生じる恐れを軽減させることができ、樹脂成型物の凹凸部分に尿が溜まったり、残存したりすることによる尿の匂いを軽減させやすくなる。以下、ポリオレフィン系の熱可塑性樹脂で形成された樹脂成型物として、上容器10を例に挙げて、その製造方法について説明する。
上容器10は、金型に樹脂を注入し、成型する射出成形によって形成される。図8に示すように、金型準備工程(S1)、型締め工程(S2)、弁部材解放工程(S3)、樹脂注入工程(S4)、樹脂注入停止工程(S5)、平滑化工程(S6)、金型分離工程(S7)、上容器取り出し工程(S8)を経て製造される。図8は、上容器10の製造工程のフロー図である。
上述のとおり上容器10は、底部11に複数の孔101を備えるため、上容器10の底部11は、細かく、複雑な構造である。この複雑な構造の上容器10の射出成形では、樹脂を金型内にくまなく行き渡らせるために、注入孔3から注入させる樹脂rを、底部11の上面側に相当する位置から注入することが好ましい。一方、動物用トイレ1のうち、上容器10は、上方から受けた尿を底部11に設けられた孔101を通過させて、下方のトレイ30に移動させるため、底部11の上面は、尿接触部位であり、特に、尿が溜まりやすい部分である。そのため、上容器10の底部11の上面の樹脂を平滑化し、凹凸を減少させることが好ましい。本実施形態では、上容器10の底部11の上面に相当する位置から樹脂を注入する射出成形によって、上容器10を形成する方法を説明する。
本実施形態の上容器10では、底部11の上面の部分T(図3、図9)が、上容器10の形成時において、注入孔3の内側開口3uと対向する部分である。また、図3及び図9に示す部分Eは、後述の上容器取り出し工程(S8)において、エジェクタピンPと当接する部分である。部分Eは、上容器10の下面側に設けられるが、便宜上、図3及び図9では、実線で示している。
図9は、図3中の部分Dの拡大図であり、底部11の部分拡大図である。底部11の複数の孔101は、前後方向に沿って配置された縦リブ111と、左右方向に沿って配置された横リブ115とに外周を囲まれることによって形成されている。このように形成された複数の孔101は、前後方向及び左右方向に規則正しく並んで配置されている。なお、便宜上、図9では、縦リブ111に斜線を付して示している。図9に示すように、部分Tは、縦リブ111と横リブ115とが交差する部分、つまり、縦リブ111上であり、且つ横リブ115上でもある部分に設けることが好ましい。縦リブ111のみが存在する部分又は横リブ115のみが存在する部分に部分Tを設ける場合よりも、樹脂rを金型の全域に行き渡らせやすく、且つ安定した状態で樹脂rを注入しやすくなる。
以下、上容器10の形成の各工程について、図10A~図13Bを用いて説明する。図10A~図13Bは、上容器10の成型を説明するための模式図であり、寸法等は必ずしも正確ではない。
まず、金型を準備する金型準備工程(S1)を行う。図10Aは、金型準備工程(S1)を説明する図である。金型は、成型材料を一定の形状に成型するための金属製の型であり、固定金型2Aと可動金型2Bとで構成される。なお、固定金型2Aと可動金型2Bとを併せて「金型」ともいい、後述の固定金型2Aと可動金型2Bとを型締め工程(S2)によって、固定金型2Aと可動金型2Bとの間に空洞2C(「金型2C」ともいう。)が設けられる。固定金型2A側を「上側」とし、可動金型2B側を「下側」とする。また、固定金型2Aは、上容器10の少なくとも上端を成型し、可動金型2Bは、上容器10の少なくとも下端を形成する。
固定金型2Aは、開閉運動を行わない型であり、注入孔3を備える。注入孔3は、樹脂rを注入するための部材であり、内側に中空を有する筒状の形状である。注入孔3において、外側開口3sから内側開口3uを通って空洞2C内に樹脂rが注入される。外側開口3sは、注入孔3に樹脂rを注入するための入口である。内側開口3uは、注入孔3から空洞2C内に樹脂rを注入するための出口であり、樹脂注入工程後における部分Tと対向する部分である。また、固定金型2Aは、弁部材4を備える。弁部材4は、略円柱状の形状を有し、注入孔3の内側開口3u側(下側)の先端面4tが平坦な面を有する。弁部材4は、駆動源からの駆動力を受けて、注入孔3に対して移動可能であり、具体的には、注入孔3内の中空に沿って、上下方向に動くことができる。可動金型2Bは、開閉運動を行う型であり、エジェクタピンPを備える。注入孔3、弁部材4、エジェクタピンPは、それぞれ金属製であることが好ましい。また、注入孔3及びエジェクタピンPは、樹脂成型物の形状や大きさに応じて、配置、数、形状、大きさを変更してもよい。
続いて、型締め工程(S2)を行う。図10Bは、型締め工程を説明する図である。型締め工程(S2)は、金型を閉める工程であり、固定金型2Aに対して可動金型2Bを動かして、空洞2Cを閉鎖空間とする。型締め工程は、周知の型締め装置を用いることができ、型締め装置としては、例えば、電動式装置や油圧式装置等を用いることができる。
型締め工程(S2)の状態において、図10Bに示すように、注入孔3の中空部分に流体状の樹脂rを貯留した状態としてもよい。例えば、連続して上容器10を形成する場合には、金型準備工程(S1)及び型締め工程(S2)において、注入孔3の中空部分に、樹脂rが収められていることで、効率よく上容器10を形成することができる。なお、図10Aには、注入孔3に樹脂rが入っていない状態を示している。本実施形態の型締め工程(S2)では、弁部材4の先端面4tが注入孔3の内側開口3uの縁に揃い、注入孔3の内側開口3uが弁部材4の先端面4tで塞がれているため、この時点では、樹脂rが注入孔3内に留まっている。注入孔3内の樹脂rは、注入孔3の外部に設けられたホッパ(不図示)に貯蔵されたペレット状のプラスチック材料を加熱し、溶融させることで、流体状(水飴状)としている。また、注入孔3には、流体状の樹脂rを維持したまま空洞2Cに流し込むために、ヒーター(不図示)が設けられている。
そして、弁部材解放工程(S3)を行う。図11Aは、弁部材解放工程を説明する図である。弁部材解放工程(S3)は、弁部材4を注入孔3の外側開口3s側に移動させて、弁部材4の先端面4tを、内側開口3uより外側開口3s側に位置する状態とする。つまり、注入孔3の内側開口3uを塞いでいる弁部材4の先端面4tを内側開口3uから離間させる。これによって、注入孔3の内側開口3uが開口されて、樹脂rの注入が可能となる。弁部材4は、電動による駆動源からの駆動力を受けて移動するものであってもよく、油圧による駆動源からの駆動力を受けて移動するものであってもよい。
その後、樹脂注入工程(S4)を行う。図11Bは、樹脂注入工程を説明する図である。樹脂注入工程(S4)は、注入孔3の内側開口3uを通って、注入孔3内の樹脂rを空洞(金型)2C内に流し込む。樹脂注入工程(S4)では、注入孔3から空洞2Cに向かって圧力をかけて樹脂rを注入する。本実施形態の樹脂注入工程(S4)は、弁部材4の先端面4tが、内側開口3uより外側開口3s側に位置する状態で空洞2Cに向かって樹脂rを注入する。なお、樹脂注入工程(S4)、樹脂注入停止工程(S5)、平滑化工程(S6)では、金型内(空洞2C内)に対して所定の圧力を加えた状態で、各工程の加工を行うことが望ましい。
所定量の樹脂rが空洞2Cに注入されて、金型2C内に隙間なく樹脂rが行き渡ると、樹脂注入停止工程(S5)として、樹脂rの注入を停止する。図12Aは、樹脂注入停止工程を説明する図である。具体的には、注入孔3から空洞2Cに向かって樹脂rに加える圧力を停止する。
続いて、平滑化工程(S6)を行う。図12Bは、平滑化工程を説明する図である。本実施形態では、樹脂注入停止工程(S5)の後で、樹脂rが固まる前に、平滑化工程(S6)を行う。平滑化工程(S6)では、弁部材4を下方(内側開口3u側)に移動させて、弁部材4で注入孔3の内側開口3uを塞ぎ、且つ、弁部材4の先端面4tを内側開口3uの縁に揃える。樹脂rが固化して、上容器10が成型されるまで、内側開口3uの縁に揃った弁部材4の先端面4tが内側開口3uを塞いだ状態を維持する。これによって、形成された上容器10の注入孔3の内側開口3uと対向する部分Tが、弁部材4の先端面4tの平らな部分で均された状態で固化されるため、形成された上容器10の注入孔3の内側開口3uと対向する部分Tに凹凸部(図7B参照)が形成される恐れを軽減させることができる。また、樹脂注入工程(S4)の後で、且つ上容器取り出し工程(S8)の前に、金型内で平滑化工程(S6)を行うことで、上容器10の製造を簡略化させやすくなる。
平滑化工程(S6)後に、樹脂rが固化し、上容器10が成型されると、金型分離工程(S7)を行う。図13Aは、金型分離工程を説明する図である。金型分離工程(S7)は、金型を開ける工程であり、固定金型2Aに対して可動金型2Bを動かして、空洞2Cの封鎖空間を解放する。金型分離工程(S7)は、上述の型締め工程(S2)の型締め装置によって行うことができる。図13Aに示すように、金型分離工程(S7)によって、上容器10の上面側と固定金型2Aとが分離される。
最後に、上容器取り出し工程(S8)を行う。図13Bは、上容器取り出し工程を説明する図である。上容器取り出し工程(S8)は、成型後の上容器10を金型から取り出す工程であり、本実施形態では、可動金型2Bと上容器10とを分離させる工程である。本実施形態では、図13Bに示すように、可動金型2Bに設けられたエジェクタピンPで、上容器10の下面側から上方に向かって押し出すことで、成型された上容器10を可動金型2Bから取り出すことができる。
本実施形態のように、上容器10の上面側から注入孔3で樹脂を注入し、上容器10の下面側からエジェクタピンPを用いて上容器10を取り出す場合には、注入孔3の数が、エジェクタピンPの数より少ないことが好ましい。上容器10は、底部11に設けられた孔101を通過させることで、上方から受けた尿を下方に設けられたトレイ30に移動させるため、上容器10の上面側の凹凸部は、尿を溜めた状態となりやすい。そのため、樹脂成型物である上容器10が比較的柔らかい素材であって、成型後であっても、エジェクタピンPとの当接によって、部分E(図3、図9)に、凹凸等の跡が残る恐れがあったとしても、上容器10の上面に形成される注入孔3の内側開口3uと対向する部分に生じる凹凸部の数を、上容器10の下面に形成されるエジェクタピンPと当接する部分に生じる凹凸部の数より少なくすることができるため、上容器10の上面の凹凸部に尿が溜まることによる悪臭の恐れを軽減させることができる。
また、金型が、内側開口3uと対向する部分に、内側開口3uに向かって突出する突出部bを備えることが好ましい。樹脂注入工程(S4)において、注入される樹脂rの流入圧力によって注入孔3と対向する部分に空気だまりが生じると、空気だまり部分に樹脂rが注入されない恐れがある。これに対し、図10A~図13Bに示すように、本実施形態では、固定金型2A側の注入孔3に対し、可動金型2Bは、内側開口3uと対向する部分に突出部bを備えている。内側開口3uに向かって突出する突出部bを備えることで、樹脂注入工程(S4)において、注入される樹脂rの流入圧力によって注入孔3と対向する部分に空気だまりが生じる恐れを軽減させることができる。そのため、樹脂rを空洞2Cの全域に行き渡らせやすくなり、上容器10の形状が部分的に欠けてしまったりする恐れを軽減し、所望の形状の上容器10を成形しやすくなる。なお、可動金型2Bの突出部bによって、図14A及び図14Bに示すように、成型後の上容器10の底部11の下面には、窪み部110が形成される。図14Aは、底部11を下面側から見たときの概略斜視図である。図14Bは、図14A中のX-X断面について説明する図である。
上述の実施形態では、駆動源からの駆動力を受けて移動する弁部材4を用いたが、これに限られない。例えば、バネに支持され、注入孔3に対して移動可能な弁部材(不図示)を用いてもよい。その場合、樹脂注入工程(S4)において、樹脂rの流入圧力によって、弁部材4の先端面4tを内側開口3uから空洞2C内(金型内)に突出させた状態で樹脂rを注入し、その後の平滑化工程(S6)で、バネの復元力によって弁部材4(先端面4t)で内側開口3uを塞ぎ、且つ先端面4tを内側開口3uの縁に揃えることで、樹脂rを平滑化してもよい。このような弁部材4を用いる場合であっても、金型内で平滑化工程(S6)を行うことで、上容器10の製造を簡略化させやすくなる。また、平滑化された上容器10は、凹凸部に尿が溜まって、悪臭が生じる恐れを軽減させることができる。
また、バネに支持され、注入孔3に対して移動可能な弁部材4を用いる別の変形例として、樹脂注入工程(S4)において、樹脂rの流入圧力によって、弁部材4の先端面4tを内側開口3uより外側開口3s側に位置する状態で樹脂rを注入し、その後の平滑化工程(S6)で、バネの復元力によって弁部材4(先端面4t)で内側開口3uを塞ぎ、且つ先端面4tを内側開口3uの縁に揃えることで、樹脂rを平滑化してもよい。このような弁部材4を用いる場合であっても、金型内で平滑化工程(S6)を行うことで、上容器10の製造を簡略化させやすくなる。また、平滑化された上容器10は、凹凸部に尿が溜まって、悪臭が生じる恐れを軽減させることができる。
さらに、上述の実施形態では、固定金型2Aが上容器10の少なくとも上端を成型し、可動金型2Bが上容器10の少なくとも下端を形成し、固定金型2A側に注入孔3が設けられ、可動金型2BがエジェクタピンPを備えたが、固定金型2A側に注入孔3とエジェクタピンPが設けられたものであってもよい。このような場合でも、注入孔3の内側開口3uと対向する部分の樹脂rを平滑化することで、部分Tに凹凸が生じて、尿が溜まることによる悪臭が発生する恐れを軽減させることができる。
上述の実施形態では、上容器10の上面側の樹脂を平滑化したが、これに限られない。上容器10の下面側に相当する位置から樹脂rを注入し、上容器10の下面側の注入孔3の内側開口3uに対向する部分の樹脂を平滑化するものであってもよい。上容器10の下面の樹脂を平滑化して、下面の凹凸部を減少させることで、上容器10の孔101を通過する尿が下面の凹凸に残存することができる。上容器10の孔101を通過する尿が、下面に残存すると、尿の水分が蒸発して、尿の濃度が濃くなり、悪臭を生じやすい。そのため、上容器10の下面の凹凸部を減少させて、下面に残存する尿を少なくすることで、悪臭が生じる恐れを軽減させることができる。なお、上容器10の下面側の樹脂を平滑させる方法として、上容器10の上面側の樹脂を平滑させる方法を用いることができる。
また、注入孔3が設けられた側の固定金型2Aが、上容器10の少なくとも下端を成型し、エジェクタピンPを備える可動金型2Bが、上容器10の少なくとも上端を形成するものであってもよい。このような場合に、上容器10の下面に相当する位置に対向する注入孔3の数が、上容器10の上面に当接するエジェクタピンPの数より少ないことが好ましい。上容器10の下面に形成される注入孔3の内側開口3uと対向する部分に生じる凹凸部の数を、上容器10の上綿に形成されるエジェクタピンPと当接する部分に生じる凹凸部の数より少なくすることができるため、上容器10の下面の凹凸部に残存する尿を減少させて、悪臭の恐れを軽減させることができる。
さらに、固定金型2Aが上容器10の少なくとも下端を成型し、可動金型2Bが上容器10の少なくとも上端を形成する場合において、固定金型2A側に注入孔3とエジェクタピンPが設けられたものであってもよい。このような場合でも、注入孔3の内側開口3uと対向する部分の樹脂rを平滑化することで、注入孔3の内側開口3uと対向する部分に凹凸が生じて、尿が溜まることによる悪臭が発生する恐れを軽減させることができる。
上述の実施形態では、樹脂注入工程(S4)の後で、且つ上容器取り出し工程(S8)の前に平滑化工程(S6)を行ったが、これに限られない。平滑化工程は、任意のタイミングで行うことができる。例えば、樹脂注入工程(S4)の後で、上容器取り出し工程(S8)の前に平滑化工程を行わずに、上容器取り出し工程(S8)の後に、平滑化工程を行ってもよい。上容器取り出し工程(S8)の後は、上容器10の凹凸部を視認可能な状態で樹脂の平滑化を行うことができるため、確実に平滑な面にすることができる。
上容器取り出し工程(S8)の後に行う平滑化工程では、上容器10の表面に突出した部分を除去したり、上容器10の表面の窪んだ部分を埋めたりすることができる。上容器10の表面に突出した部分の除去方法としては、切断、研磨、溶断等の物理的な除去方法で突出した部分を除去することができる。上容器10の表面の窪んだ部分を埋める方法としては、更なる樹脂等の別部材を窪んだ部分に充填させることができる。このような方法を用いることで、容易に上容器10の表面の凹凸部を減少させることができる。さらに、樹脂注入工程(S4)の後で、且つ上容器取り出し工程(S8)の前に平滑化工程(S6)を行い、さらに、上容器取り出し工程(S8)の後に平滑化工程を行ってもよい。より確実に、上容器10の表面の凹凸部を減少させることができる。
===その他の実施の形態===
以上、本発明の実施形態について説明したが、上記の実施形態は、本発明の理解を容易にするためのものであり、本発明を限定して解釈するためのものではない。また、本発明は、その趣旨を逸脱することなく、変更や改良され得るとともに、本発明にはその等価物が含まれるのはいうまでもない。例えば、以下に示すような変形が可能である。
上述の実施形態では、樹脂成型物の製造方法として、上容器10の製造方法について説明したが、これに限られない。本発明の製造方法は、動物用トイレ1のうち、尿接触部位を有する樹脂成型物の製造に適用可能である。例えば、尿接触部位を備える下容器20、トレイ30、及びカバー40の製造に用いてもよい。また、本実施形態10では、上容器10の全体を樹脂成型物としたが、これに限られず、上容器10、下容器20、トレイ30、カバー40の一部分が尿接触部位を備える樹脂成型物の製造方法であってもよい。
上述の実施形態では、図1に示すように、動物用トイレ1はカバー40を備えていたが、何等これに限らず、カバー40は無くても良い。また、動物用トイレ1は、下容器20が、上容器10とトレイ30を支持したが、何等これに限らず、下容器20はなくてもよい。少なくも上容器10とトレイ30を備える動物用トイレであればよい。
上述の実施形態では、上容器10の底部11に猫砂などの粒状物たる排泄物処理材210を設置していたが、何等これに限られず、他の粒状物が設置されていても良い。また、粒状物が設置されていなくても良い。
1 動物用トイレ、
10 上容器(尿通過部)、
11 底部、
12 縁部、
13 段差部、
14 傾斜部、
20 下容器(支持部)、
21 底部、
22 縁部、
23 側壁部、
25 トレイ収容部、
25f 開口部、
30 トレイ(吸収体設置部)、
31 側壁部、
32 吸収体設置領域、
33 取っ手部、
40 カバー、
41 出入り開口部、
42 側壁部、
43 縁部、
101 孔(スリット)、
110 窪み部、
111 縦リブ、
115 横リブ、
210 排泄物処理材、
220 吸収体、
2A 固定金型、
2B 可動金型、
2C 空洞(金型)、
3 注入孔、
3s 外側開口、
3u 内側開口、
4 弁部材、
4t 先端面、
P エジェクタピン、
T 部分(注入孔3の内側開口3uに対向する尿接触部位)

Claims (11)

  1. 前後方向、左右方向、及び上下方向を備え、
    尿が通過する複数の孔を有する尿通過部と、
    前記尿通過部よりも下方に設けられ、前記尿通過部を通過した尿を吸収する吸収体が設置される吸収体設置部を有する動物用トイレの製造方法であって、
    前記動物用トイレの少なくとも一部は、樹脂成型物であり、
    前記樹脂成型物は、尿に接触可能な尿接触部位を有し、
    樹脂を注入するための注入孔を備え、前記樹脂成型物を成型するための金型を準備する金型準備工程と、
    前記注入孔から樹脂を注入する樹脂注入工程と、
    前記樹脂注入工程後に、前記注入孔の内側開口に対向する前記尿接触部位の前記樹脂を平滑化する平滑化工程と、
    を有し、
    成型された前記樹脂成型物を前記金型から取り出す取り出し工程を有し、
    前記平滑化工程後に、前記取り出し工程を行い、
    駆動源から駆動力を受けて前記注入孔に対して移動する弁部材を準備し、
    前記樹脂注入工程において、前記弁部材の先端面が前記内側開口より外側開口側に位置する状態で、前記樹脂を注入し、
    前記平滑化工程において、前記弁部材で前記内側開口を塞ぎ、且つ、前記先端面を前記内側開口の縁に揃えることにより、前記樹脂を平滑化することを特徴とする動物用トイレの製造方法。
  2. 請求項1に記載の動物用トイレの製造方法であって、
    前記樹脂成型物は、前記尿通過部、前記吸収体設置部、前記吸収体設置部を支持する支持部、及び前記尿通過部の上方に配置されるカバーの少なくとも1つであることを特徴とする動物用トイレの製造方法。
  3. 前後方向、左右方向、及び上下方向を備え、
    尿が通過する複数の孔を有する尿通過部と、
    前記尿通過部よりも下方に設けられ、前記尿通過部を通過した尿を吸収する吸収体が設置される吸収体設置部を有する動物用トイレの製造方法であって、
    前記動物用トイレの少なくとも一部は、樹脂成型物であり、
    前記樹脂成型物は、尿に接触可能な尿接触部位を有し、
    樹脂を注入するための注入孔を備え、前記樹脂成型物を成型するための金型を準備する金型準備工程と、
    前記注入孔から樹脂を注入する樹脂注入工程と、
    前記樹脂注入工程後に、前記注入孔の内側開口に対向する前記尿接触部位の前記樹脂を平滑化する平滑化工程と、
    を有し、
    成型された前記樹脂成型物を前記金型から取り出す取り出し工程を有し、
    前記平滑化工程後に、前記取り出し工程を行い、
    バネに支持され、前記注入孔に対して移動可能な弁部材を準備し、
    前記樹脂注入工程において、前記樹脂の流入圧力によって前記弁部材の先端面を前記内側開口から前記金型内に突出させた状態で、前記樹脂を注入し、
    前記平滑化工程において、前記バネの復元力によって前記弁部材で前記内側開口を塞ぎ、且つ、前記先端面を前記内側開口の縁に揃えることにより、前記樹脂を平滑化することを特徴とする動物用トイレの製造方法。
  4. 前後方向、左右方向、及び上下方向を備え、
    尿が通過する複数の孔を有する尿通過部と、
    前記尿通過部よりも下方に設けられ、前記尿通過部を通過した尿を吸収する吸収体が設置される吸収体設置部を有する動物用トイレの製造方法であって、
    前記動物用トイレの少なくとも一部は、樹脂成型物であり、
    前記樹脂成型物は、尿に接触可能な尿接触部位を有し、
    樹脂を注入するための注入孔を備え、前記樹脂成型物を成型するための金型を準備する金型準備工程と、
    前記注入孔から樹脂を注入する樹脂注入工程と、
    前記樹脂注入工程後に、前記注入孔の内側開口に対向する前記尿接触部位の前記樹脂を平滑化する平滑化工程と、
    を有し、
    成型された前記樹脂成型物を前記金型から取り出す取り出し工程を有し、
    前記平滑化工程後に、前記取り出し工程を行い、
    バネに支持され、前記注入孔に対して移動する弁部材を準備し、
    前記樹脂注入工程において、前記樹脂の流入圧力によって前記弁部材の先端面が前記内側開口より外側開口側に位置する状態で、前記樹脂を注入し、
    前記平滑化工程において、前記バネの復元力によって前記弁部材で前記内側開口を塞ぎ、且つ、前記先端面を前記内側開口の縁に揃えることにより、前記樹脂を平滑化することを特徴とする動物用トイレの製造方法。
  5. 前後方向、左右方向、及び上下方向を備え、
    尿が通過する複数の孔を有する尿通過部と、
    前記尿通過部よりも下方に設けられ、前記尿通過部を通過した尿を吸収する吸収体が設置される吸収体設置部を有する動物用トイレの製造方法であって、
    前記動物用トイレの少なくとも一部は、樹脂成型物であり、
    前記樹脂成型物は、尿に接触可能な尿接触部位を有し、
    樹脂を注入するための注入孔を備え、前記樹脂成型物を成型するための金型を準備する金型準備工程と、
    前記注入孔から樹脂を注入する樹脂注入工程と、
    前記樹脂注入工程後に、前記注入孔の内側開口に対向する前記尿接触部位の前記樹脂を平滑化する平滑化工程と、
    を有し、
    前記金型は、前記内側開口と対向する部分に、前記内側開口に向かって突出する突出部を備えることを特徴とする動物用トイレの製造方法。
  6. 請求項1から5のいずれか1項に記載の動物用トイレの製造方法であって、
    前記樹脂成型物は、前記尿通過部であり、
    前記平滑化工程において、前記尿通過部の上面の前記樹脂を平滑化することを特徴とする動物用トイレの製造方法。
  7. 請求項6に記載の動物用トイレの製造方法であって、
    前記金型は、前記尿通過部の少なくとも上端を成型するための固定金型と、前記尿通過部の少なくとも下端を成型するための可動金型を有し、
    前記固定金型は、前記注入孔を備え、
    前記可動金型は、前記樹脂注入工程後に、成型された前記尿通過部を前記金型から取り出す取り出し工程において、前記可動金型と前記尿通過部とを分離させるためのエジェクタピンを備え、
    前記注入孔の数が前記エジェクタピンの数より少ないことを特徴とする動物用トイレの製造方法。
  8. 請求項6に記載の動物用トイレの製造方法であって、
    前記金型は、前記尿通過部の少なくとも上端を成型するための固定金型と、前記尿通過部の少なくとも下端を成型するための可動金型を有し、
    前記固定金型は、前記注入孔、及び前記樹脂注入工程後に、成型された前記尿通過部を前記金型から取り出す取り出し工程において、前記可動金型と前記尿通過部とを分離させるためのエジェクタピンを備えることを特徴とする動物用トイレの製造方法。
  9. 請求項1から5のいずれか1項に記載の動物用トイレの製造方法であって、
    前記樹脂成型物は、前記尿通過部であり、
    前記平滑化工程において、前記尿通過部の下面の前記樹脂を平滑化することを特徴とする動物用トイレの製造方法。
  10. 請求項9に記載の動物用トイレの製造方法であって、
    前記金型は、前記尿通過部の少なくとも下端を成型するための固定金型と、前記尿通過部の少なくとも上端を成型するための可動金型を有し、
    前記固定金型は、前記注入孔を備え、
    前記可動金型は、前記樹脂注入工程後に、成型された前記尿通過部を前記金型から取り出す取り出し工程において、前記可動金型と前記尿通過部とを分離させるためのエジェクタピンを備え、
    前記注入孔の数が前記エジェクタピンの数より少ないことを特徴とする動物用トイレの製造方法。
  11. 請求項9に記載の動物用トイレの製造方法であって、
    前記金型は、前記尿通過部の少なくとも下端を成型するための固定金型と、前記尿通過部の少なくとも上端を成型するための可動金型を有し、
    前記固定金型は、前記注入孔、及び前記樹脂注入工程後に、成型された前記尿通過部を前記金型から取り出す取り出し工程において、前記可動金型と前記尿通過部とを分離させるためのエジェクタピンを備えることを特徴とする動物用トイレの製造方法。
JP2021107343A 2021-06-29 2021-06-29 動物用トイレの製造方法及び動物用トイレ Active JP7703379B2 (ja)

Priority Applications (4)

Application Number Priority Date Filing Date Title
JP2021107343A JP7703379B2 (ja) 2021-06-29 2021-06-29 動物用トイレの製造方法及び動物用トイレ
CN202180099094.0A CN117440751A (zh) 2021-06-29 2021-12-08 动物用厕所制造方法和动物用厕所
PCT/JP2021/045173 WO2023276195A1 (ja) 2021-06-29 2021-12-08 動物用トイレの製造方法及び動物用トイレ
US18/529,107 US20240114875A1 (en) 2021-06-29 2023-12-05 Manufacturing method for animal toilet and animal toilet

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2021107343A JP7703379B2 (ja) 2021-06-29 2021-06-29 動物用トイレの製造方法及び動物用トイレ

Publications (2)

Publication Number Publication Date
JP2023005433A JP2023005433A (ja) 2023-01-18
JP7703379B2 true JP7703379B2 (ja) 2025-07-07

Family

ID=84691084

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2021107343A Active JP7703379B2 (ja) 2021-06-29 2021-06-29 動物用トイレの製造方法及び動物用トイレ

Country Status (4)

Country Link
US (1) US20240114875A1 (ja)
JP (1) JP7703379B2 (ja)
CN (1) CN117440751A (ja)
WO (1) WO2023276195A1 (ja)

Families Citing this family (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2025079683A (ja) * 2023-11-10 2025-05-22 ユニ・チャーム株式会社 ペット用トイレ本体及びペット用システムトイレ

Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2000061607A (ja) 1998-08-26 2000-02-29 Hitachi Metals Ltd 成形品の金型離型機構とその制御方法
JP2002060265A (ja) 2000-08-15 2002-02-26 Mitsubishi Heavy Ind Ltd 吸音材
JP2009011181A (ja) 2007-06-29 2009-01-22 Unicharm Petcare Corp 動物用トイレ
JP2015159782A (ja) 2014-02-28 2015-09-07 紀代子 大泉 小動物用トイレおよび排泄物処理用チップ体
US20210051916A1 (en) 2019-08-23 2021-02-25 Simply Paws Design, LLC Animal Litter and Litter Box System
JP2021048884A (ja) 2018-08-03 2021-04-01 第一衛材株式会社 動物用トイレ

Family Cites Families (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH09117943A (ja) * 1995-08-22 1997-05-06 Asahi Chem Ind Co Ltd 射出圧縮成形方法及びそれに用いる金型
JP2002160265A (ja) * 2000-11-22 2002-06-04 Canon Inc 射出成形用金型の清掃方法
CN105313272A (zh) * 2014-07-24 2016-02-10 天津澳德纳科技有限公司 一种新型注塑模具
JP6387312B2 (ja) * 2015-03-02 2018-09-05 ユニ・チャーム株式会社 動物用トイレ
CN211221852U (zh) * 2019-12-09 2020-08-11 常州博腾精密机械有限公司 一种具有缓冲道的汽车仪表板用注塑模具
CN213082154U (zh) * 2020-06-05 2021-04-30 上海金星拉链有限公司 一种拉链注塑机的高效注塑筒

Patent Citations (6)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP2000061607A (ja) 1998-08-26 2000-02-29 Hitachi Metals Ltd 成形品の金型離型機構とその制御方法
JP2002060265A (ja) 2000-08-15 2002-02-26 Mitsubishi Heavy Ind Ltd 吸音材
JP2009011181A (ja) 2007-06-29 2009-01-22 Unicharm Petcare Corp 動物用トイレ
JP2015159782A (ja) 2014-02-28 2015-09-07 紀代子 大泉 小動物用トイレおよび排泄物処理用チップ体
JP2021048884A (ja) 2018-08-03 2021-04-01 第一衛材株式会社 動物用トイレ
US20210051916A1 (en) 2019-08-23 2021-02-25 Simply Paws Design, LLC Animal Litter and Litter Box System

Also Published As

Publication number Publication date
WO2023276195A1 (ja) 2023-01-05
JP2023005433A (ja) 2023-01-18
US20240114875A1 (en) 2024-04-11
CN117440751A (zh) 2024-01-23

Similar Documents

Publication Publication Date Title
US7131396B2 (en) Animal toilet
EP2163152B1 (en) Animal toilet
AU2006202677B2 (en) Pet litter box
US10076098B2 (en) Animal litter box
EP1321030B1 (en) Pet excreta treating system
JP7265277B2 (ja) 動物用トイレ
TWI680713B (zh) 動物用便器
JP6500034B2 (ja) トイレ
AU2021366750A1 (en) Animal toilet
JP7449674B2 (ja) 動物用トイレ
US20240114875A1 (en) Manufacturing method for animal toilet and animal toilet
JP6387312B2 (ja) 動物用トイレ
JP7760254B2 (ja) 動物用トイレ
WO2017094136A1 (ja) トイレ用敷材及びトイレ
JP7692270B2 (ja) 動物用トイレ
CN114828624A (zh) 动物用厕所
US11794979B2 (en) Paw-shaped odor control item and associated packaging and methods
CN116648135A (zh) 动物用厕所
JP2024156282A (ja) 清掃具及び動物用トイレ
AU2006200718B2 (en) Animal toilet
CN216314636U (zh) 一种拼接式双层封闭长踏板猫砂盆
HK40118881A (zh) 动物用厕所
JP6022918B2 (ja) 動物用トイレ

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20240405

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20250311

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20250418

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20250527

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20250625

R150 Certificate of patent or registration of utility model

Ref document number: 7703379

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150