KR20120041945A - 그라비아 인쇄기용 닥터 블레이드, 그 제조방법 및 그라비아 인쇄기 - Google Patents
그라비아 인쇄기용 닥터 블레이드, 그 제조방법 및 그라비아 인쇄기 Download PDFInfo
- Publication number
- KR20120041945A KR20120041945A KR1020100103371A KR20100103371A KR20120041945A KR 20120041945 A KR20120041945 A KR 20120041945A KR 1020100103371 A KR1020100103371 A KR 1020100103371A KR 20100103371 A KR20100103371 A KR 20100103371A KR 20120041945 A KR20120041945 A KR 20120041945A
- Authority
- KR
- South Korea
- Prior art keywords
- layer
- doctor blade
- wear
- gravure printing
- transfer member
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 16
- 238000000034 method Methods 0.000 title claims abstract description 10
- 238000007646 gravure printing Methods 0.000 title claims description 35
- 230000002265 prevention Effects 0.000 claims abstract description 41
- 239000000919 ceramic Substances 0.000 claims abstract description 18
- 239000002245 particle Substances 0.000 claims abstract description 16
- 239000000463 material Substances 0.000 claims abstract description 12
- 239000007769 metal material Substances 0.000 claims abstract description 6
- 238000010030 laminating Methods 0.000 claims abstract description 5
- 238000007639 printing Methods 0.000 claims description 47
- 230000001629 suppression Effects 0.000 claims description 33
- 230000002401 inhibitory effect Effects 0.000 claims description 30
- 239000000758 substrate Substances 0.000 claims description 16
- 238000007747 plating Methods 0.000 claims description 11
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 claims description 10
- 238000003825 pressing Methods 0.000 claims description 10
- 229910052759 nickel Inorganic materials 0.000 claims description 5
- 229910018104 Ni-P Inorganic materials 0.000 claims description 4
- 229910018536 Ni—P Inorganic materials 0.000 claims description 4
- 238000005299 abrasion Methods 0.000 abstract description 12
- 230000007547 defect Effects 0.000 description 26
- 238000010586 diagram Methods 0.000 description 4
- 230000000694 effects Effects 0.000 description 3
- 229910018072 Al 2 O 3 Inorganic materials 0.000 description 2
- 229910004298 SiO 2 Inorganic materials 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 2
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 2
- 239000011651 chromium Substances 0.000 description 2
- 230000008021 deposition Effects 0.000 description 2
- 229910003465 moissanite Inorganic materials 0.000 description 2
- 230000002093 peripheral effect Effects 0.000 description 2
- 230000035939 shock Effects 0.000 description 2
- 229910010271 silicon carbide Inorganic materials 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 229910052718 tin Inorganic materials 0.000 description 2
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 description 1
- 229910001209 Low-carbon steel Inorganic materials 0.000 description 1
- 229910052804 chromium Inorganic materials 0.000 description 1
- 238000003475 lamination Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F9/00—Rotary intaglio printing presses
- B41F9/06—Details
- B41F9/08—Wiping mechanisms
- B41F9/10—Doctors, scrapers, or like devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F13/00—Common details of rotary presses or machines
- B41F13/08—Cylinders
- B41F13/18—Impression cylinders
- B41F13/187—Impression cylinders for rotogravure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F15/00—Screen printers
- B41F15/14—Details
- B41F15/44—Squeegees or doctors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F9/00—Rotary intaglio printing presses
- B41F9/06—Details
- B41F9/08—Wiping mechanisms
- B41F9/10—Doctors, scrapers, or like devices
- B41F9/1054—Sharpening, honing devices
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Rotary Presses (AREA)
- Electroplating Methods And Accessories (AREA)
- Printing Plates And Materials Therefor (AREA)
Abstract
금속 재질로 이루어지는 바디와, 상기 바디 상에 적층되며 세라믹 입자를 함유하는 마모억제층, 및 상기 마모억제층의 칩핑을 억제하도록 상기 마모억제층 상에 적층되며, 상기 마모억제층 보다 경도가 낮은 재질로 이루어지는 칩핑 방지층을 포함하는 그라비아 인쇄기용 닥터 블레이드가 개시된다.
Description
본 발명은 그라비아 인쇄기용 닥터 블레이드, 그 제조방법 및 그라비아 인쇄기에 관한 것으로, 인쇄 페이스트를 전사체로부터 제거하는 그라비아 인쇄기용 닥터 블레이드, 그 제조방법 및 그라비아 인쇄기에 관한 것이다.
일반적으로 그라비아 인쇄기에는 전사체를 구비하며, 전사체는 챔버에 수용된 인쇄 페이스트에 일영역이 침지되도록 구비된다.
그리고, 전사체는 챔버에 수용된 인쇄 페이스트에 침지된 후 전사체의 표면에 구비되는 셀에 인쇄 페이스트를 수용시킨 후 기재로 인쇄 페이스트를 제공한다.
이에 따라, 기재에 인쇄 페이스트가 전사 인쇄된다.
한편, 전사체의 표면에 부착된 여분의 인쇄 페이스트는 닥터 블레이드에 의해 기재로 인쇄 페이스트가 공급되기 전에 전사체의 표면으로부터 제거된다.
그런데, 닥터 블레이드는 전사체에 접촉된 상태를 유지하고 있으므로, 전사체의 구동 중 마찰에 의해 접촉된 부분이 마모된다. 또한 닥터 블레이드의 표면에는 전사체로부터 전달되는 진동에 의해 깨짐(Chipping) 등의 결함이 발생된다.
이로 인하여, 전사체로부터 기재로 인쇄 페이스트가 전사될 때, 얼룩, 줄무늬 등이 형성되는 인쇄 결함이 발생되는 문제가 있다.
본 발명은 마찰과 진동에 의한 결함 발생을 억제할 수 있는 그라비아 인쇄기용 닥터 블레이드를 제공하는 것을 목적으로 한다.
그리고, 본 발명은 마찰과 진동에 의한 결함 발생을 억제할 수 있는 닥터 블레이드 제조 방법을 제공하는 것을 목적으로 한다.
또한, 본 발명은 마찰과 진동에 의한 닥터 블레이드의 결함 발생을 억제하여 인쇄 결함의 발생을 감소할 수 있는 그라비아 인쇄기를 제공하는 것을 목적으로 한다.
본 발명에 따른 그라비아 인쇄기용 닥터 블레이드는 금속 재질로 이루어지는 바디와, 상기 바디 상에 적층되며 세라믹 입자를 함유하는 마모억제층, 및 상기 마모억제층의 칩핑을 억제하도록 상기 마모억제층 상에 적층되며, 상기 마모억제층 보다 경도가 낮은 재질로 이루어지는 칩핑 방지층을 포함한다.
상기 칩핑 방지층은 니켈 도금층으로 이루어지며, 두께가 3 ~ 20㎛일 수 있다.
상기 마모억제층은 세라믹 입자를 함유하는 Ni-P계 도금층일 수 있다.
상기 마모억제층은 상기 마모억제층은 5 ~ 30㎛ 의 두께를 가지며 경도가 900 ~ 1100 Hv일 수 있다.
본 발명에 따른 그라비아 인쇄기용 닥터 블레이드의 제조방법은 바디 상에 세라믹 입자를 함유하는 마모억제층을 적층하는 단계, 및 상기 마모억제층 상에 상기 마모억제층 보다 경도가 낮은 재질로 이루어지는 칩핑 방지층을 적층하는 단계를 포함한다.
상기 마모억제층과 상기 칩핑 방지층은 도금에 의해 적층될 수 있다.
본 발명에 따른 그라비아 인쇄기는 인쇄 페이스트가 저장되는 챔버와, 상기 챔버에 수용되는 인쇄 페이스트에 하부측이 침지되며, 인쇄 페이스트가 일시 수용되는 셀이 구비되어 이송되는 기재에 인쇄 페이스트를 전사하는 전사체와, 상기 전사체에 대향 배치되며 이송되는 기재를 전사체로 가압하는 가압부재, 및 상기 전사체에 접촉되도록 구비되어 상기 전사체의 표면에 도포된 인쇄 페이스트를 제거하는 상기한 닥터 블레이드를 포함한다.
본 발명의 일 실시예에 따른 그라비아 인쇄기용 닥터 블레이드에 따르면, 칩핑 방지층을 통해 마모억제층의 결함 발생을 억제할 수 있는 효과가 있다. 즉, 마모억제층보다 경도가 낮은 칩핑 방지층을 마모억제층 상에 적층함으로써 마모억제층과 전사체의 접촉을 방지할 수 있어 마모억제층의 결함 발생을 억제할 수 있는 효과가 있다.
또한, 본 발명의 일 실시예에 따른 닥터 블레이드의 제조방법에 따르면 칩핑 방지층 적층 단계를 통해 닥터 블레이드를 제조함으로써, 닥터 블레이트의 마모억제층의 결함 발생을 억제할 수 있는 효과가 있다.
그리고, 본 발명의 일 실시예에 따른 그라비아 인쇄기에 따르면, 칩핑 방지층을 구비하는 닥터 블레이드를 통해 인쇄 결함 발생을 감소시킬 수 있는 효과가 있다.
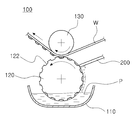
도 1은 본 발명의 일 실시예에 따른 그라비아 인쇄기를 나타내는 구성도이다.
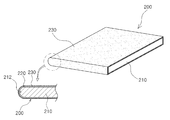
도 2는 본 발명의 일 실시예에 따른 그라비아 인쇄기용 닥터 블레이드를 나타내는 개략 구성도이다.
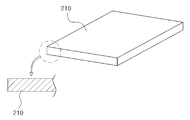
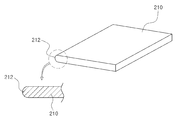
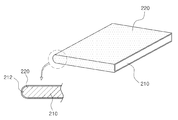
도 3a 내지 도 3d는 본 발명의 일 실시예에 따른 그라비아 인쇄기용 닥터 블레이드의 제조방법을 나타내는 공정 흐름도이다.
도 2는 본 발명의 일 실시예에 따른 그라비아 인쇄기용 닥터 블레이드를 나타내는 개략 구성도이다.
도 3a 내지 도 3d는 본 발명의 일 실시예에 따른 그라비아 인쇄기용 닥터 블레이드의 제조방법을 나타내는 공정 흐름도이다.
이하에서는 도면을 참조하여 본 발명의 구체적인 실시예를 상세하게 설명한다. 다만, 본 발명의 사상은 제시되는 실시예에 제한되지 아니하고, 본 발명의 사상을 이해하는 당업자는 동일한 사상의 범위 내에서 다른 구성요소를 추가, 변경, 삭제 등을 통하여, 퇴보적인 다른 발명이나 본 발명 사상의 범위 내에 포함되는 다른 실시예를 용이하게 제안한 수 있을 것이나, 이 또한 본원 발명 사상 범위 내에 포함된다고 할 것이다.
또한, 본 발명을 설명함에 있어서, 관련된 공지기능 혹은 구성에 대한 구체적인 설명이 본 발명의 요지를 불필요하게 흐릴 수 있다고 판단된 경우 그 상세한 설명은 생략한다.
이하에서는 도면을 참조하여 본 발명의 일 실시예에 따른 그라비아 인쇄기에 대하여 설명하기로 한다.
도 1은 본 발명의 일 실시예에 따른 그라비아 인쇄기를 나타내는 구성도이다.
도 1을 참조하면, 본 발명의 일 실시예에 따른 그라비아 인쇄기(100)는 챔버(110), 전사체(120), 가압부재(130), 및 닥터 블레이드(200)를 포함하여 구성될 수 있다.
챔버(110)는 내부에 인쇄 페이스트(P)가 수용될 수 있는 내부 공간을 가지며, 전사체(120)가 인쇄 페이스트(P)에 침지될 수 있도록 일측이 개구된 형상을 가진다.
즉, 챔버(110)는 상부측에 개구된 오목한 그릇 형상을 가질 수 있으며, 내부에 인쇄 페이스트(P)가 수용된다.
한편, 챔버(110)에 수용되는 인쇄 페이스트(P)는 도전성 페이스트일 수 있다.
전사체(120)는 챔버(110)에 수용되는 인쇄 페이스트(P)에 하부측이 침지되며 인쇄 페이스트(P)가 일시 수용되는 셀(122)이 구비되어 이송되는 기재에 인쇄 페이스트(P)를 전사한다.
한편, 전사체(120)는 외주면에 인쇄 페이스트(P)가 도포되어 고속 이동하는 기재(W)에 전극 패턴을 인쇄하는 롤부재로 구성될 수 있다.
또한, 본 실시예에서는 전사체(120)가 롤부재로 구성되는 경우를 예로 들어 설명하고 있으나, 이에 한정되지 않고 전사체(120)는 기재(W) 상에 전극 패턴을 인쇄할 수 있는 어떠한 형상으로도 형성될 수 있다.
여기서, 전사체(120)의 작동을 살펴보면, 전사체(120)의 하단부는 챔버(110)에 수용되는 인쇄 페이스트(P)에 침지되도록 배치된다. 그리고, 전사체(120)는 기재(W)가 이송되는 경우 회전되며, 이에 따라 전사체(120)의 외주면과, 외주면에 형성되는 셀(122)에는 인쇄 페이스트(P)가 도포된다.
이와 같이, 전사체(120)의 회전에 의해 전사체(120)에 도포된 인쇄 페이스트(P)가 기재(W)로 공급될 수 있다. 이때 전사체(120)는 이송되는 기재(W)의 속도에 맞추어 회전된다.
또한 전사체(120)는 가공 정밀도를 향상시키기 위하여 비교적 가공이 용이한 연강이 사용되며, 표면에는 마모를 방지하기 위하여 크롬(Cr)을 도금한다.
한편, 기재(W)는 세라믹 그린시트일 수 있으며, 바람직하게는 캐리어 필름에 의해 배접된 세라믹 그린시트일 수 있다.
가압부재(130)는 전사체(120)에 대향 배치되며 이송되는 기재(W)를 전사체(120)로 가압한다.
즉, 가압부재(130)는 이송되는 기재(W)가 전사체(120)에 밀착되어 기재(W)의 표면에 전극 패턴이 형성될 수 있도록 기재(W)를 전사체(120)로 가압한다.
한편, 가압부재(130)는 롤부재로 이루어질 수 있다. 다만, 가압부재(130)의 형상도 전사체(120)의 형상에 대응되도록 변경 가능할 것이다. 즉, 전사체(120)가 판재 형상을 가지는 경우 가압부재(130)도 판재 형상을 가질 수 있다.
그리고, 가압부재(130) 롤부재로 이루어지는 경우 가압부재(130)는 전사체(120)과 적어도 동일한 크기의 길이로 형성되거나 보다 작은 길이로 형성될 수 있다.
닥터 블레이드(200)는 전사체(120)에 접촉되도록 구비되어 전사체(120)의 표면에 부착된 인쇄 페이스트(P)를 제거한다.
닥터 블레이드(200)에 대해서는 아래에서 보다 자세하게 설명하기로 한다.
도 2는 본 발명의 일 실시예에 따른 그라비아 인쇄기용 닥터 블레이드를 나타내는 개략 구성도이다.
도 1 및 도 2를 참조하면, 그라비아 인쇄기용 닥터 블레이드(200, 이하 '닥터 블레이드'라고 함)는 전사체(120)의 셀(122)에 수용된 인쇄 페이스트(P)를 제외하고 전사체(120)의 외주면에 도포된 인쇄 페이스트(P)를 제거하는 역할을 수행한다.
또한, 닥터 블레이드(200)는 금속 재질로 이루어지는 바디(210), 마모억제층(220), 및 칩핑 방지층(230)을 포함하여 구성될 수 있다.
바디(210)는 금속재질로 이루어질 수 있으며, 예를 들어 강철 또는 스테인레스로 이루어질 수 있다. 또한, 바디(210)는 전사체(120)의 표면에 도포된 인쇄 페이스트(P)를 제거할 수 있는 형상을 가진다.
즉, 바디(210)는 전사체(120)의 표면에 결함 발생을 억제할 수 있도록 일단부가 라운드지게 형성되는 곡면 접촉부(212)를 구비할 수 있다. 이에 따라 닥터 블레이드(200)가 전사체(120)에 접촉되는 경우 전사체(120)의 표면에서의 결함 발생을 완화시킬 수 있다.
마모억제층(220)은 바디(210) 상에 적층되며, 세라믹 입자를 함유할 수 있다.
즉, 마모억제층(220)은 전사체(120)와의 마찰에 의한 마모를 감소시키도록 세라믹 입자를 함유하는 재질로 이루어질 수 있으며, 바디(210)의 표면에 적층될 수 있다.
한편, 세라믹 입자로는, 예를 들어 Al2O3,SiO2,SiC,TiN 등일 수 있다. 바람직하게 세라믹 입자는 SiC 일 수 있다.
더하여, 마모억제층(220)은 세라믹 입자를 함유하는 Ni-P계 도금층일 수 있다. 다만, 마모억제층(220)은 도금층에 한정되지 않으며, 예를 들어 마모억제층(220)은 이온증착법, CVD 등 다양한 방법을 통해 적층될 수 있을 것이다.
그리고, 두께가 5 ~ 30㎛ 일 수 있으며, 경도가 900 ~ 1100Hv일 수 있다.
이에 따라, 닥터 블레이드(200)가 회전하는 전사체(120)의 표면에 접촉하고 있더라도 바디(210)가 마모되는 것을 감소시킬 수 있다.
칩핑 방지층(230)은 마모억제층(220)의 칩핑을 억제하도록 마모억제층(220) 상에 적층되며, 마모억제층(220) 보다 경도가 낮은 재질로 이루어질 수 있다.
또한, 칩핑 방지층(230)은 니켈 도금층으로 이루어질 수 있으며, 두께가 3 ~ 20㎛ 일 수 있다. 한편, 칩핑 방지층(230)도 도금층에 한정되지 않으며 이온증착법, CVD 등 다양한 방법을 통해 적층될 수 있다.
칩핑 방지층(230)에 의해 마모억제층(220)과 전사체(120)의 표면의 마찰에 의해 또는 전사체(120)로부터 전달되는 진동에 의해 마모억제층(220)이 박리되는 결함 발생을 감소시킬 수 있다.
다시 말해, 칩핑 방지층(230)이 마모억제층(220)보다 경도가 낮은 재질로 이루어지므로, 전달되는 진동에 의한 충격을 칩핑 방지층(230)에서 흡수하여 마모억제층(220)으로 전달하므로, 마모억제층(220)이 박리되는 결함 발생을 감소시킬 수 있다.
한편, 아래의 표는 칩핑 방지층(230)의 두께에 따른 닥터 블레이드(200)의 수명을 나타낸다. 즉, 인쇄 결함의 발생 없이 인쇄할 수 있는 양을 나타낸다.
| 마모억제층의 두께(㎛) | 칩핑 방지층의 두께(㎛) | 닥터 블레이드의 수명(인쇄 결함 발생 없이 인쇄 가능한 양) | |
| 1 | 0 | 0 | 350 m |
| 2 | 10 | 0 | 15,000 m |
| 3 | 20 | 0 | 18,000 m |
| 4 | 25 | 0 | 18,000 m |
| 5 | 30 | 0 | 12,000 m |
| 6 | 20 | 3 | 46,000 m |
| 7 | 20 | 10 | 43,000 m |
| 8 | 20 | 15 | 41,000 m |
| 9 | 20 | 20 | 17,000 m |
상기한 바와 같이, 칩핑 방지층(230)에 의해 닥터 블레이드(200)의 수명이 향상됨을 알 수 있다.
특히, 칩핑 방지층(230)의 두께가 3 ~ 20㎛ 인 경우 칩핑 방지층(230)을 구비하지 않은 경우와 비교하여 닥터 블레이드(200)의 수명이 연장됨을 알 수 있다.
상기한 바와 같이, 칩핑 방지층(230)을 통해 마모억제층(220)의 결함 발생을 억제할 수 있으며, 이에 따라 인쇄 결함 발생을 감소시킬 수 있다.
즉, 마모억제층(220)보다 경도가 낮은 칩핑 방지층(230)을 마모억제층(220) 상에 적층함으로써 전달되는 진동에 의한 마모억제층(220)의 결함 발생을 억제할 수 있고, 결국 인쇄 얼룩, 줄무늬 등의 인쇄 결함 발생을 감소시킬 수 있다.
이하에서는 도면을 참조하여 본 발명의 일 실시예에 따른 그라비아 인쇄기용 닥터 블레이드의 제조방법에 대하여 설명하기로 한다.
다만, 상기에서 설명한 구성요소와 동일한 구성요소에 대해서는 상기에서 사용된 도면부호를 사용하여 설명하기로 한다.
도 3a 내지 도 3d는 본 발명의 일 실시예에 따른 그라비아 인쇄기용 닥터 블레이드의 제조방법을 나타내는 공정 흐름도이다.
도 3a 내지 도 3d를 참조하면, 먼저 도 3a에 도시된 바와 같이 평판 형상의 바디(210)가 준비된다. 바디(210)는 금속 재질로 이루어질 수 있으며, 예를 들어 강철 또는 스테인레스로 이루어질 수 있다.
이후, 도 3b에 도시된 바와 같이 바디(210)의 일단부에 라운드지게 형성되는 곡면 접촉부(212)가 가공된다. 즉, 닥터 블레이드(200)가 전사체(120)에 접촉되는 경우 닥터 블레이드(200)에 의해 전사체(120)의 표면에서의 결함 발생을 억제할 수 있도록 바디(210)의 일단부에 곡면 접촉부(212)를 형성한다.
곡면 접촉부(212)의 가공이 완료되면, 이후 도 3c에 도시된 바와 같이 바디(210)의 표면에는 마모억제층(220)이 도금된다. 한편 마모억제층(220)은 세라믹 입자를 함유하는 재질로 이루어질 수 있다.
그리고, 함유된 세라믹 입자는 예를 들어 Al2O3,SiO2,SiC,TiN 등일 수 있다. 바람직하게 세라믹 입자는 SiC 일 수 있다. 또한, 마모억제층(220)은 세라믹 입자를 함유하는 Ni-P계 도금층일 수 있다.
한편, 바디(210)의 표면에 적층되는 마모억제층(220)의 두께는 5 ~ 30㎛ 일 수 있으며, 마모억제층(220)의 경도는 900 ~ 1100Hv일 수 있다.
이에 따라, 닥터 블레이드(200)가 회전하는 전사체(120)의 표면에 접촉하고 있더라도 바디(210)가 마모되는 것을 감소시킬 수 있다.
그리고, 마모억제층(220)은 전사체(120)에 접촉되는 곡면 접촉부(212)에만 적층될 수도 있으며, 바디(210)의 표면 전체에 적층될 수도 있다.
마모억제층(220)의 적층이 완료되면, 이후 도 3d에 도시된 바와 같이 마모억제층(220) 상에 마모억제층(220)의 칩핑을 억제하도록 마모억제층(220) 보다 경도가 낮은 재질로 이루어지는 칩핑 방지층(230)이 적층된다.
또한, 칩핑 방지층(230)은 니켈 도금층으로 이루어질 수 있으며, 두께가 3 ~ 20㎛ 일 수 있다.
칩핑 방지층(230)이 마모억제층(220)보다 경도가 낮은 재질로 이루어지므로, 전달되는 진동에 의한 충격을 칩핑 방지층(230)에서 흡수하여 마모억제층(220)으로 전달하므로, 마모억제층(220)이 박리되는 결함 발생을 감소시킬 수 있다.
한편, 칩핑 방지층(230)은 마모억제층(220)의 상부에만 적층될 수 있다. 즉, 마모억제층(220)층이 적층된 부분에만 국부적으로 칩핑 방지층(230)이 적층될 수 있다.
상기한 바와 같이, 칩핑 방지층(230)을 적층하는 공정을 통해 칩핑 방지층(230)을 마모억제층(220) 상에 적층함으로써, 마모억제층(220)의 결함 발생을 억제할 수 있으며, 이에 따라 인쇄 결함 발생을 감소시킬 수 있는 그라비아 인쇄기용 닥터 블레이드(200)를 제공할 수 있다.
즉, 마모억제층(220)보다 경도가 낮은 칩핑 방지층(230)을 마모억제층(220) 상에 적층함으로써 전달되는 진동에 의한 마모억제층(220)의 결함 발생을 억제할 수 있는 그라비아 인쇄기용 닥터 블레이드(220)를 제공할 수 있고, 결국 인쇄 얼룩, 줄무늬 등의 인쇄 결함 발생을 감소시킬 수 있는 그라비아 인쇄기용 닥터 블레이드(200)와 그라비아 인쇄기(100)를 제공할 수 있다.
100 : 그라비아 인쇄기 110 : 챔버
120 : 전사체 130 : 가압부재
200 : 그라비아 인쇄기용 닥터 블레이드 210 : 바디
220 : 마모억제층 230 : 칩핑 방지층
120 : 전사체 130 : 가압부재
200 : 그라비아 인쇄기용 닥터 블레이드 210 : 바디
220 : 마모억제층 230 : 칩핑 방지층
Claims (8)
- 금속 재질로 이루어지는 바디;
상기 바디 상에 적층되며, 세라믹 입자를 함유하는 마모억제층; 및
상기 마모억제층의 칩핑을 억제하도록 상기 마모억제층 상에 적층되며, 상기 마모억제층 보다 경도가 낮은 재질로 이루어지는 칩핑 방지층;
을 포함하는 그라비아 인쇄기용 닥터 블레이드. - 제1항에 있어서, 상기 칩핑 방지층은
니켈 도금층으로 이루어지며, 두께가 3 ~ 20㎛ 인 것을 특징으로 하는 그라비아 인쇄기용 닥터 블레이드. - 제1항에 있어서, 상기 마모억제층은
세라믹 입자를 함유하는 Ni-P계 도금층인 것을 특징으로 하는 그라비아 인쇄기용 닥터 블레이드. - 제1항에 있어서, 상기 마모억제층은
상기 마모억제층은 5 ~ 30㎛ 의 두께를 가지며 경도가 900 ~ 1100 Hv 인 것을 특징으로 하는 그라이바 인쇄기용 닥터 블레이드. - 바디 상에 세라믹 입자를 함유하는 마모억제층을 적층하는 단계; 및
상기 마모억제층 상에 상기 마모억제층 보다 경도가 낮은 재질로 이루어지는 칩핑 방지층을 적층하는 단계;
를 포함하는 그라이바 인쇄기용 닥터 블레이드의 제조방법. - 제5항에 있어서,
상기 마모억제층과 상기 칩핑 방지층은 도금에 의해 적층되는 것을 특징으로 하는 그라비아 인쇄기용 닥터 블레이드의 제조방법. - 제5항에 있어서,
상기 칩핑 방지층은 니켈 도금층으로 이루어지며, 두께가 3 ~ 20 ㎛ 인 것을 특징으로 하는 그라비아 인쇄기용 닥터 블레이드의 제조방법. - 인쇄 페이스트가 저장되는 챔버;
상기 챔버에 수용되는 인쇄 페이스트에 하부측이 침지되며, 인쇄 페이스트가 일시 수용되는 셀이 구비되어 이송되는 기재에 인쇄 페이스트를 전사하는 전사체;
상기 전사체에 대향 배치되며 이송되는 기재를 상기 전사체로 가압하는 가압부재; 및
상기 전사체에 접촉되도록 구비되어 상기 전사체의 표면에 도포된 인쇄 페이스트를 제거하는 제1항 내지 제4항 중 어느 한 항에 기재된 닥터 블레이드;
를 포함하는 그라비아 인쇄기.
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020100103371A KR20120041945A (ko) | 2010-10-22 | 2010-10-22 | 그라비아 인쇄기용 닥터 블레이드, 그 제조방법 및 그라비아 인쇄기 |
| JP2011207289A JP2012092436A (ja) | 2010-10-22 | 2011-09-22 | グラビア印刷機用ドクターブレード、その製造方法及びグラビア印刷機 |
| CN201110314040XA CN102555422A (zh) | 2010-10-22 | 2011-10-17 | 用于凹版印刷设备的刮刀及其制造方法和凹版印刷设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020100103371A KR20120041945A (ko) | 2010-10-22 | 2010-10-22 | 그라비아 인쇄기용 닥터 블레이드, 그 제조방법 및 그라비아 인쇄기 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20120041945A true KR20120041945A (ko) | 2012-05-03 |
Family
ID=46262829
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020100103371A Withdrawn KR20120041945A (ko) | 2010-10-22 | 2010-10-22 | 그라비아 인쇄기용 닥터 블레이드, 그 제조방법 및 그라비아 인쇄기 |
Country Status (3)
| Country | Link |
|---|---|
| JP (1) | JP2012092436A (ko) |
| KR (1) | KR20120041945A (ko) |
| CN (1) | CN102555422A (ko) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102199416B1 (ko) | 2020-10-20 | 2021-01-07 | (주)올바른 | 라벨지 인쇄 장치 |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103287078A (zh) * | 2013-05-29 | 2013-09-11 | 昆山欧莱特印刷机械工业有限公司 | 一种网印机油墨刮刀 |
| CN105346285A (zh) * | 2015-10-28 | 2016-02-24 | 重庆宏劲印务有限责任公司 | 一种避免印刷品图文边缘产生锯齿口的凹版印刷工艺 |
-
2010
- 2010-10-22 KR KR1020100103371A patent/KR20120041945A/ko not_active Withdrawn
-
2011
- 2011-09-22 JP JP2011207289A patent/JP2012092436A/ja not_active Withdrawn
- 2011-10-17 CN CN201110314040XA patent/CN102555422A/zh active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102199416B1 (ko) | 2020-10-20 | 2021-01-07 | (주)올바른 | 라벨지 인쇄 장치 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2012092436A (ja) | 2012-05-17 |
| CN102555422A (zh) | 2012-07-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US12062568B2 (en) | SiC edge ring | |
| KR101328314B1 (ko) | 그라비아 인쇄 제판 롤 및 그 제조 방법 | |
| WO2008010357A1 (en) | Carrier for double side polishing device, and double side polishing device and double side polishing method using the carrier | |
| KR101054514B1 (ko) | 요판 인쇄기의 블랭킷통 | |
| JP2012184841A (ja) | 摺動部材およびその製造方法 | |
| WO2013171894A1 (ja) | ブランケットセット、転写ロール、印刷装置 | |
| US2908068A (en) | Inking roller with porous corrosion resistant coating | |
| JP2002257237A (ja) | ピストンリング | |
| JP2012092436A (ja) | グラビア印刷機用ドクターブレード、その製造方法及びグラビア印刷機 | |
| JP2012131227A (ja) | 積層型電子部品の製造のためのグラビア印刷装置及びグラビア印刷装置を用いた積層型電子部品 | |
| JP2012086545A (ja) | グラビア印刷装置 | |
| CN101104332B (zh) | 接触承印物的元件、用于制造该元件的方法以及加工承印物的机器 | |
| KR20170092598A (ko) | 그라비아 실린더 및 그 제조 방법 | |
| KR102922140B1 (ko) | 그라비어 인쇄용 판롤, 그라비어 인쇄 장치, 및 적층 세라믹 콘덴서의 제조 방법 | |
| US20120222573A1 (en) | Pad structure for pad printing machine | |
| KR20120066941A (ko) | 그라비아 인쇄장치 | |
| US20090050007A1 (en) | Intaglio plate and method for fabricating the same | |
| JP2004351718A (ja) | グラビア印刷装置およびこれを用いた積層電子部品の製造方法 | |
| CN114043802A (zh) | 凹版滚筒、凹版印刷装置及凹版滚筒的制作方法 | |
| JPS63116852A (ja) | ドクタ−ブレ−ド | |
| JP2014180767A (ja) | 凸版印刷装置 | |
| JP2011012328A5 (ja) | 搬送ローラーの製造方法及び円筒軸 | |
| JP5805957B2 (ja) | ブランケットセット、転写ロール、印刷装置 | |
| KR20160092325A (ko) | 그라비어 롤러 및 이를 포함하는 그라비어 인쇄장치 | |
| JP6072174B2 (ja) | 転写ロール及び印刷装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20101022 |
|
| PG1501 | Laying open of application | ||
| PC1203 | Withdrawal of no request for examination | ||
| WITN | Application deemed withdrawn, e.g. because no request for examination was filed or no examination fee was paid |