KR20120126034A - 캡티브 스크류 프레스, 캡티브 스크류 조립체 체결 방법, 캡티브 스크류 조립체 및 추출 툴 - Google Patents
캡티브 스크류 프레스, 캡티브 스크류 조립체 체결 방법, 캡티브 스크류 조립체 및 추출 툴 Download PDFInfo
- Publication number
- KR20120126034A KR20120126034A KR1020120049882A KR20120049882A KR20120126034A KR 20120126034 A KR20120126034 A KR 20120126034A KR 1020120049882 A KR1020120049882 A KR 1020120049882A KR 20120049882 A KR20120049882 A KR 20120049882A KR 20120126034 A KR20120126034 A KR 20120126034A
- Authority
- KR
- South Korea
- Prior art keywords
- captive screw
- panel
- platform
- screw assembly
- opening
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B35/00—Screw-bolts; Stay-bolts; Screw-threaded studs; Screws; Set screws
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B35/00—Screw-bolts; Stay-bolts; Screw-threaded studs; Screws; Set screws
- F16B35/04—Screw-bolts; Stay-bolts; Screw-threaded studs; Screws; Set screws with specially-shaped head or shaft in order to fix the bolt on or in an object
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P11/00—Connecting or disconnecting metal parts or objects by metal-working techniques not otherwise provided for
- B23P11/02—Connecting or disconnecting metal parts or objects by metal-working techniques not otherwise provided for by first expanding and then shrinking or vice versa, e.g. by using pressure fluids; by making force fits
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B31/00—Hand tools for applying fasteners
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B21/00—Means for preventing relative axial movement of a pin, spigot, shaft or the like and a member surrounding it; Stud-and-socket releasable fastenings
- F16B21/10—Means for preventing relative axial movement of a pin, spigot, shaft or the like and a member surrounding it; Stud-and-socket releasable fastenings by separate parts
- F16B21/16—Means for preventing relative axial movement of a pin, spigot, shaft or the like and a member surrounding it; Stud-and-socket releasable fastenings by separate parts with grooves or notches in the pin or shaft
- F16B21/18—Means for preventing relative axial movement of a pin, spigot, shaft or the like and a member surrounding it; Stud-and-socket releasable fastenings by separate parts with grooves or notches in the pin or shaft with circlips or like resilient retaining devices, i.e. resilient in the plane of the ring or the like; Details
- F16B21/186—Means for preventing relative axial movement of a pin, spigot, shaft or the like and a member surrounding it; Stud-and-socket releasable fastenings by separate parts with grooves or notches in the pin or shaft with circlips or like resilient retaining devices, i.e. resilient in the plane of the ring or the like; Details external, i.e. with contracting action
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B5/00—Joining sheets or plates, e.g. panels, to one another or to strips or bars parallel to them
- F16B5/02—Joining sheets or plates, e.g. panels, to one another or to strips or bars parallel to them by means of fastening members using screw-thread
- F16B5/0208—Joining sheets or plates, e.g. panels, to one another or to strips or bars parallel to them by means of fastening members using screw-thread using panel fasteners, i.e. permanent attachments allowing for quick assembly
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P19/00—Machines for simply fitting together or separating metal parts or objects, or metal and non-metal parts, whether or not involving some deformation; Tools or devices therefor so far as not provided for in other classes
- B23P19/04—Machines for simply fitting together or separating metal parts or objects, or metal and non-metal parts, whether or not involving some deformation; Tools or devices therefor so far as not provided for in other classes for assembling or disassembling parts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B25—HAND TOOLS; PORTABLE POWER-DRIVEN TOOLS; MANIPULATORS
- B25B—TOOLS OR BENCH DEVICES NOT OTHERWISE PROVIDED FOR, FOR FASTENING, CONNECTING, DISENGAGING, OR HOLDING
- B25B1/00—Vices
- B25B1/02—Vices with sliding jaws
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B37/00—Nuts or like thread-engaging members
- F16B37/04—Devices for fastening nuts to surfaces, e.g. sheets, plates
- F16B37/06—Devices for fastening nuts to surfaces, e.g. sheets, plates by means of welding or riveting
- F16B37/062—Devices for fastening nuts to surfaces, e.g. sheets, plates by means of welding or riveting by means of riveting
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49826—Assembling or joining
- Y10T29/49881—Assembling or joining of separate helix [e.g., screw thread]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49826—Assembling or joining
- Y10T29/49945—Assembling or joining by driven force fit
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/53—Means to assemble or disassemble
- Y10T29/53796—Puller or pusher means, contained force multiplying operator
- Y10T29/53839—Puller or pusher means, contained force multiplying operator having percussion or explosive operator
- Y10T29/53843—Tube, sleeve, or ferrule inserting or removing
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/53—Means to assemble or disassemble
- Y10T29/53909—Means comprising hand manipulatable tool
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Connection Of Plates (AREA)
- Dowels (AREA)
Abstract
Description
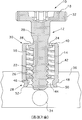
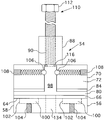
도 2는 본 실시예의 캡티브 스크류 프레스의 개략도,
도 3은 복수의 내부 특징부가 점선으로 도시되어 있는 본 발명의 캡티브 스크류 프레스의 개략도,
도 4는 복수의 내부 특징부가 점선으로 도시되어 있는 본 실시예의 캡티브 스크류 프레스의 개략도,
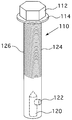
도 5는 도 2에 도시된 캡티브 스크류 프레스의 구동 스크류의 사시도,
도 6은 도 5에 도시된 구동 스크류의 단부에 삽입되며 구동 스크류의 단부에 스러스트 베어링을 고정하기 위해 채용되는 스러스트 베어링 보지 핀의 측면도,
도 7은 본 실시예의 캡티브 스크류의 사시도,
도 8은 내부 보어가 점선으로 도시되어 있는, 도 7에 도시된 캡티브 스크류의 페룰의 개략도,
도 9는 부분적으로 단면으로 도시된 본 실시예의 추출 툴의 단면도,
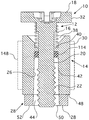
도 10은 본 발명에 따른 캡티브 스크류 조립체의 단면도.
14 : 페룰 18 : 스크류 헤드
34 : 구멍 36 : 패널
54 : 캡티브 스크류 프레스 56 : 베이스
58 : 전방 섹션 60 : 후방 섹션
70 : 플랫폼 72 : 전방 섹션
74 : 후방 섹션 110 : 구동 볼트
Claims (21)
- 패널 커버 내의 개구부에 관하여 캡티브 스크류 조립체상에서 작동시키기 위한 캡티브 스크류 프레스에 있어서,
전방 부분 및 후방 부분을 갖는 상부 표면을 구비하는 베이스와,
전방 부분 및 후방 부분을 갖는 하부측을 구비하는 플랫폼으로서, 상기 플랫폼의 후방 부분은 상기 베이스에 부착되고 그리고 상기 베이스의 후방 부분에 고정되며, 상기 베이스의 상부 표면의 후방 부분 및/또는 상기 플랫폼의 하부측의 후방 부분 중 하나 또는 양자는 상기 베이스의 상부 표면의 후방 부분 및/또는 상기 플랫폼의 하부측의 후방 부분 중 다른 하나를 향해 연장되며, 그 결과 상기 베이스의 전방 부분은 상기 플랫폼의 전방 부분으로 이격되는, 상기 플랫폼과,
상기 베이스의 전방 부분의 상부 표면 또는 상기 플랫폼의 전방 부분의 하부측 중 하나에 부착되고, 상기 베이스의 전방 부분의 상부 표면 또는 상기 플랫폼의 전방 부분의 하부측 중 다른 하나를 향해 연장되도록 이동 가능해서, 이들 사이에 상기 패널 커버를 고정시키는 클램프와,
상기 플랫폼의 상부 내의 구멍으로서, 상기 구멍은 상기 플랫폼의 전방 부분의 하부측과 상기 베이스의 전방 부분의 상부 표면 사이의 공간 내로 상기 플랫폼을 통해 축을 따라 연장되는, 상기 구멍과,
상기 구멍 내에 위치될 때 상기 캡티브 스크류 조립체상에 힘을 가하도록 상기 구멍 내에서 동축으로 이동 가능한 포스 아암(force arm)으로서, 상기 포스 아암 또는 상기 캡티브 스크류 조립체 중 적어도 하나는 이동될 때 회전 가능한, 상기 포스 아암과,
상기 포스 아암이 상기 캡티브 스크류 조립체상에 힘을 가할 때, 상기 캡티브 스크류 조립체와 상기 포스 아암 사이에서 상기 포스 아암의 하부측에 부착된 스러스트 베어링을 포함하는
캡티브 스크류 프레스. - 제 1 항에 있어서,
상기 플랫폼 내의 구멍은 측벽 내에 베어링을 포함하는 측벽을 구비하며, 상기 베어링은 상기 포스 아암이 상기 캡티브 스크류 조립체상에 힘을 가하지 않을 때 상기 구멍 내에 캡티브 스크류 조립체를 지지하는
캡티브 스크류 프레스. - 제 2 항에 있어서,
상기 베어링은 상기 축을 향해 바이어스된 스프링인
캡티브 스크류 프레스. - 제 1 항에 있어서,
상기 클램프는 상기 베이스의 상부 표면 또는 상기 플랫폼의 하부측 중 어느 하나에 인서트를 포함하며, 상기 인서트는 세트 스크류의 작동에 응답하여 상기 베이스와 상기 플랫폼 사이의 공간으로 연장되거나 상기 공간으로부터 후퇴되는
캡티브 스크류 프레스. - 제 1 항에 있어서,
상기 플랫폼 및 상기 베이스는 상기 베이스의 상부 표면의 적어도 일부분 그리고 상기 플랫폼의 하부측의 적어도 일부분상에 공중합체 라이닝을 포함하는 금속으로 구성되는
캡티브 스크류 프레스. - 제 1 항에 있어서,
상기 포스 아암은 나사형 스크류인
캡티브 스크류 프레스. - 제 6 항에 있어서,
상기 플랫폼의 상부 표면으로부터 상방으로 연장되고 그리고 중앙 개구부를 갖는 칼럼 구조체를 더 포함하며, 상기 중앙 개구부는 상기 구멍과 동축으로 맞물리는 상기 칼럼 구조체를 통해 축방향으로 연장되며, 상기 중앙 개구부는 상기 나사형 스크류와 맞물리는 나사 피치를 갖는 적어도 부분적으로 나사산인
캡티브 스크류 프레스. - 제 1 항에 있어서,
상기 베이스의 상부 표면을 통해 상기 베이스의 하부측으로부터 상기 플랫폼 내의 구멍과 동축으로 연장되는, 상기 베이스 내의 개구부를 더 포함하는
캡티브 스크류 프레스. - 제 1 항에 있어서,
상기 플랫폼의 전방 부분의 전방에 개구부를 더 포함하며, 상기 플랫폼의 전방 부분내의 개구부는 상기 구멍 내로 연장되고, 상기 개구부를 통해 상기 구멍 내로 상기 캡티브 스크류 조립체의 위치시킬 수 있게 하는 크기로 되어 있는
캡티브 스크류 프레스. - 제 1 항에 있어서,
상기 베이스는 상기 플랫폼으로부터 분리 가능한
캡티브 스크류 프레스. - 제 1 항에 있어서,
상기 캡티브 스크류 조립체가 상기 포스 아암 아래의 구멍 내에 배치되며, 상기 캡티브 스크류 조립체는 캡티브 스크류를 포획하는 중앙 보어를 갖는 페룰을 구비하며, 상기 페룰은 스러스트 베어링에 대향된 상부 섹션과, 상기 패널 커버 내의 개구부 내로 가압될 수 있는 크기로 된 감소된 직경을 갖는 하부 섹션을 구비하며, 상기 하부 섹션은 그 주변 표면의 적어도 일부분상에 널링(knurl)을 구비하며, 상기 널링은 패널 커버 내의 개구부에 캡티브 스크류 조립체를 삽입하는 동안에 패널 커버에서 개구부의 벽을 물어서(bite) 회전되게 하는
캡티브 스크류 프레스. - 제 11 항에 있어서,
상기 페룰의 하부 섹션은 페룰의 감소된 직경의 하부 섹션을 완전히 삽입하기 위한 거리로 축방향으로 연장되며, 상기 패널의 하부측에서 오목하게 된 상기 페룰의 바닥은 페룰의 하부 섹션의 일부분을 플레어를 만들기 위한 플레어링 툴을 포함하는
캡티브 스크류 프레스. - 제 12 항에 있어서,
상기 패널의 하부측으로부터 상기 캡티브 스크류 조립체상의 플레어를 제거하기 위한 추출 툴을 더 포함하며, 상기 추출 툴은 상기 캡티브 스크류상의 나사산과 맞물리는 일 단부에 암형 나사형 오목 단부와 다른 단부에 충돌 면을 갖는 길다란 샤프트를 포함하며, 상기 일 단부는 암형 나사형 리세스로부터 다른 단부를 향해 경사진 베벨형 외부 표면을 구비하는
캡티브 스크류 프레스. - 제 1 항에 있어서,
상기 캡티브 스크류 조립체가 구멍 내에 위치될 때, 구멍의 벽에 면하는 캡티브 스크류 조립체의 일부분을 실질적으로 둘러싸기 위한 슬리브를 더 포함하며, 상기 슬리브의 두께는 상기 캡티브 스크류 조립체의 외경과 상기 구멍의 내경 사이의 갭을 실질적으로 충전하는
캡티브 스크류 프레스. - 캡티브 스크류 조립체를 패널에 체결하는 방법에 있어서,
패널의 표면상에 캡티브 스크류 프레스를 위치시키는 단계와,
상기 캡티브 스크류를 보지하기 위한 상기 캡티브 스크류 프레스 내의 개구부를, 상기 캡티브 스크류 프레스를 통해 패널 내의 구멍 내로 삽입된 중심설정 툴을 이용하여, 상기 캡티브 스크류 조립체가 가압되는 패널 내의 구멍상에 중심설정하는 단계와,
상기 캡티브 스크류 프레스를 상기 패널에 고정하는 단계와,
상기 패널 내의 구멍 내로 상기 캡티브 스크류 조립체를 압박하기 위해서 상기 개구부를 통해 포스 아암을 조이는 단계와,
상기 패널로부터 상기 캡티브 스크류 프레스를 제거하기 위해서 상기 캡티브 스크류 프레스를 상기 패널에 고정하는 클램프를 느슨하게 하는 단계를 포함하는
캡티브 스크류 조립체 체결 방법. - 제 15 항에 있어서,
상기 캡티브 스크류 프레스는 상부 및 하부 부분을 구비하며,
상기 캡티브 스크류 프레스를 제거하기 위해 상기 클램프를 느슨하게 하는 단계가 상기 캡티브 스크류 프레스의 상부 및 하부 부분을 분리시키는 단계를 포함하는
캡티브 스크류 조립체 체결 방법. - 제 15 항에 있어서,
상기 포스 아암을 조이는 단계가 상기 포스 아암을 회전시키는 단계를 포함하는
캡티브 스크류 조립체 체결 방법. - 패널 커버를 패널 하우징에 고정하기 위해 패널 커버 내의 개구부 내로 가압되는 캡티브 스크류 조립체에 있어서,
중앙 보어를 갖는 페룰로서, 상기 페룰은 상부 섹션 및 하부 섹션을 구비하며, 상기 상부 섹션은 제 1 직경을 가지며, 상기 하부 섹션은 상기 제 1 직경보다 작으며 패널 커버 내의 개구부 내로 가압되는 크기로 되어 있는 제 2 직경을 가지며, 상기 하부 섹션은 그 주변 표면의 적어도 일부분상에 널링을 구비하며, 상기 널링은 패널 커버 내의 개구부에 캡티브 스크류 조립체를 삽입하는 동안에 패널 커버에서 개구부의 벽을 물고(bite) 페룰이 회전되게 하는, 상기 페룰과,
상기 페룰의 중앙 보어 내에 실질적으로 포획된 캡티브 스크류를 포함하는
캡티브 스크류 조립체. - 패널의 하부측으로부터 캡티브 스크류 조립체상의 플레어를 제거하기 위한 추출 툴에 있어서,
일 단부 및 타 단부를 구비하는 길다란 샤프트를 포함하며,
상기 길다란 샤프트는,
캡티브 스크류 조립체상의 나사산에 맞물리는, 일 단부에 있는 암형 나사형 오목 단부로서, 상기 일 단부는 암형 나사형 리세스로부터 다른 단부를 향해 경사진 베벨형 외부 표면을 구비하는, 상기 암형 나사형 오목 단부와,
다른 단부에 있는 충돌 면을 포함하는
추출 툴. - 제 19 항에 있어서,
상기 베벨형 외부 표면은 절단 에지에서 일 단부에서 종료되는
추출 툴. - 제 19 항에 있어서,
상기 일 단부는 다른 단부보다 작은 직경을 갖고 있는
추출 툴.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020120049882A KR102050602B1 (ko) | 2011-05-10 | 2012-05-10 | 캡티브 스크류 프레스, 캡티브 스크류 조립체 체결 방법, 캡티브 스크류 조립체 및 추출 툴 |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US13/104,308 US8539657B2 (en) | 2011-05-10 | 2011-05-10 | Captive screw device and method |
| US13/104,308 | 2011-05-10 | ||
| KR1020120049882A KR102050602B1 (ko) | 2011-05-10 | 2012-05-10 | 캡티브 스크류 프레스, 캡티브 스크류 조립체 체결 방법, 캡티브 스크류 조립체 및 추출 툴 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020190151372A Division KR102185681B1 (ko) | 2011-05-10 | 2019-11-22 | 캡티브 스크류 조립체 및 추출 툴 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20120126034A true KR20120126034A (ko) | 2012-11-20 |
| KR102050602B1 KR102050602B1 (ko) | 2019-11-29 |
Family
ID=47140849
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020120049882A Active KR102050602B1 (ko) | 2011-05-10 | 2012-05-10 | 캡티브 스크류 프레스, 캡티브 스크류 조립체 체결 방법, 캡티브 스크류 조립체 및 추출 툴 |
| KR1020190151372A Active KR102185681B1 (ko) | 2011-05-10 | 2019-11-22 | 캡티브 스크류 조립체 및 추출 툴 |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020190151372A Active KR102185681B1 (ko) | 2011-05-10 | 2019-11-22 | 캡티브 스크류 조립체 및 추출 툴 |
Country Status (2)
| Country | Link |
|---|---|
| US (3) | US8539657B2 (ko) |
| KR (2) | KR102050602B1 (ko) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8539657B2 (en) * | 2011-05-10 | 2013-09-24 | Westinghouse Electric Company Llc | Captive screw device and method |
| US9759617B2 (en) * | 2015-04-10 | 2017-09-12 | The Boeing Company | Tool with over pressure indicator and lockout |
| FR3039933B1 (fr) * | 2015-08-05 | 2019-01-25 | Eur'ohm | Systeme de retenue pour boite d'appareillage electrique et boite d'appareillage electrique |
| US10041518B1 (en) | 2017-01-09 | 2018-08-07 | Heartland Precision Fasteners, Inc. | Captive screw |
| TWI626128B (zh) * | 2017-09-28 | 2018-06-11 | 寶昌金屬工業有限公司 | 車輛卡鉗活塞壓回器 |
| CN109570989B (zh) * | 2019-01-09 | 2024-01-12 | 成都凯天电子股份有限公司 | 确定开关组件中螺栓装配位置一致性的方法 |
| CN110524187A (zh) * | 2019-07-24 | 2019-12-03 | 安徽千禧精密轴承制造有限公司 | 一种智能轴承生产用加工设备 |
| CN117102846B (zh) * | 2023-09-04 | 2025-02-18 | 黄山市屯溪工程塑料厂 | 一种新型自适应阀盖尺寸的自动旋盖机 |
| FR3163124A1 (fr) * | 2024-06-06 | 2025-12-12 | Safran Aircraft Engines | Dispositif de fixation amélioré pour outillage aéronautique |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3858298A (en) * | 1972-01-07 | 1975-01-07 | Moore & Co Samuel | Swaging apparatus |
| US5682660A (en) * | 1996-02-07 | 1997-11-04 | Hansen; Robert A. | Arrowhead extractor |
| US20020172574A1 (en) * | 2000-12-16 | 2002-11-21 | Mccormack Edward A. | Captive screw |
| US20060272140A1 (en) * | 2005-06-01 | 2006-12-07 | Kang Hsin F | Positioning pin removing tool for vehicles |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE790247A (fr) * | 1972-01-07 | 1973-02-15 | Samuel Moore & Cy | Dispositif de fixation de raccord |
| US3952394A (en) * | 1974-10-04 | 1976-04-27 | Ezekiel Seminario | Valve core extraction tool |
| US4875266A (en) * | 1985-11-27 | 1989-10-24 | Batten Ronald W | Releasable high torque fastener |
| US4827811A (en) | 1987-12-11 | 1989-05-09 | Southco, Inc. | Tamper-resistant fastener and tool for operating same |
| US5504982A (en) * | 1994-06-27 | 1996-04-09 | Sharp; Jason W. | Embedded arrowhead removing tool |
| GB2425084B (en) * | 2005-04-12 | 2008-11-19 | Textron Fastening Syst Ltd | Sealing plug removal apparatus |
| US7996972B2 (en) * | 2007-11-26 | 2011-08-16 | Chih Kuo Hu | Puller driving structure |
| US8256081B2 (en) * | 2008-09-26 | 2012-09-04 | Gideon Fridman | Bearing remover |
| US8214988B2 (en) * | 2010-05-14 | 2012-07-10 | Jyi Fu Tay Co., Ltd. | Bearing handling tool |
| US8539657B2 (en) * | 2011-05-10 | 2013-09-24 | Westinghouse Electric Company Llc | Captive screw device and method |
-
2011
- 2011-05-10 US US13/104,308 patent/US8539657B2/en active Active
-
2012
- 2012-05-10 KR KR1020120049882A patent/KR102050602B1/ko active Active
-
2013
- 2013-08-12 US US13/964,320 patent/US9212683B2/en active Active
- 2013-08-20 US US13/970,634 patent/US9091292B2/en active Active
-
2019
- 2019-11-22 KR KR1020190151372A patent/KR102185681B1/ko active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3858298A (en) * | 1972-01-07 | 1975-01-07 | Moore & Co Samuel | Swaging apparatus |
| US5682660A (en) * | 1996-02-07 | 1997-11-04 | Hansen; Robert A. | Arrowhead extractor |
| US20020172574A1 (en) * | 2000-12-16 | 2002-11-21 | Mccormack Edward A. | Captive screw |
| US6761521B2 (en) * | 2000-12-16 | 2004-07-13 | Southco, Inc. | Captive screw |
| US20060272140A1 (en) * | 2005-06-01 | 2006-12-07 | Kang Hsin F | Positioning pin removing tool for vehicles |
Also Published As
| Publication number | Publication date |
|---|---|
| KR102050602B1 (ko) | 2019-11-29 |
| KR20190135952A (ko) | 2019-12-09 |
| US20130312243A1 (en) | 2013-11-28 |
| US9212683B2 (en) | 2015-12-15 |
| US20130330147A1 (en) | 2013-12-12 |
| US9091292B2 (en) | 2015-07-28 |
| US20120284995A1 (en) | 2012-11-15 |
| KR102185681B1 (ko) | 2020-12-02 |
| US8539657B2 (en) | 2013-09-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102185681B1 (ko) | 캡티브 스크류 조립체 및 추출 툴 | |
| AU749361B2 (en) | A tool for inserting and removing one-way fasteners, an off-centre tool for inserting and removing one-way fasteners | |
| KR100222142B1 (ko) | 파손볼트 추출용 공구 | |
| EP0153267A2 (en) | Removal tool for tangless helically coiled insert | |
| JP4445506B2 (ja) | ブラインド締結具および該ブラインド締結具を被加工物から抜き取る方法 | |
| US20120009032A1 (en) | Hole Saw Plug Ejector and Method | |
| JP7827758B2 (ja) | 取り外し可能な拡張ボルト、接続構成、及びそのような接続構成を作成する方法 | |
| US5820314A (en) | Tool for centering a punch or drill on a stud's broken face | |
| US5927913A (en) | Tool holder | |
| FR2802841A1 (fr) | Fraise et porte-fraise | |
| CN101688548B (zh) | 用于组装工件、特别是重叠板和/或部件的安装/组装元件 | |
| US7007573B2 (en) | Impact driver and fastener removal device | |
| CA2169031C (en) | Arrowhead extractor | |
| US3535765A (en) | Valve seat extractor | |
| JPS5810181B2 (ja) | ツ−ルホルダ | |
| US20040226416A1 (en) | Extractor tool for removing a threaded and method of extracting | |
| JPH10131976A (ja) | 回転体固定具 | |
| KR200239767Y1 (ko) | 베어링 착탈기 | |
| FR2703288A1 (fr) | Porte-outil universel notamment pour la mise en place d'organes de fixation dans des supports difficilement accessibles. | |
| CN101035991B (zh) | 盲铆钉 | |
| FR2749890A3 (fr) | Vis a filetage coupant | |
| JP2017163763A (ja) | 先端工具および作業方法 | |
| FR2989745A1 (fr) | Accessoire multifonction pour outil de fixation, servant d'interface entre un element de fixation et une piece a fixer | |
| EP4048460A1 (fr) | Outillage d'insertion par interférence dans une structure d'une fixation et méthode d'installation par interférence dans une structure d'une fixation au moyen d'un tel outillage | |
| GB2088264A (en) | Screwing tool attachment |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-3-3-R10-R18-oth-X000 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-2-2-P10-P22-nap-X000 |
|
| A201 | Request for examination | ||
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-2-2-P10-P22-nap-X000 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| A107 | Divisional application of patent | ||
| PA0107 | Divisional application |
St.27 status event code: A-0-1-A10-A18-div-PA0107 St.27 status event code: A-0-1-A10-A16-div-PA0107 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| FPAY | Annual fee payment |
Payment date: 20221028 Year of fee payment: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 6 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 7 |
|
| U11 | Full renewal or maintenance fee paid |
Free format text: ST27 STATUS EVENT CODE: A-4-4-U10-U11-OTH-PR1001 (AS PROVIDED BY THE NATIONAL OFFICE) Year of fee payment: 7 |