KR20130004662A - 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더 - Google Patents
난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더 Download PDFInfo
- Publication number
- KR20130004662A KR20130004662A KR1020110065837A KR20110065837A KR20130004662A KR 20130004662 A KR20130004662 A KR 20130004662A KR 1020110065837 A KR1020110065837 A KR 1020110065837A KR 20110065837 A KR20110065837 A KR 20110065837A KR 20130004662 A KR20130004662 A KR 20130004662A
- Authority
- KR
- South Korea
- Prior art keywords
- cutting oil
- holder
- ball
- pressure
- cutting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 239000010730 cutting oil Substances 0.000 title claims abstract description 77
- 238000005520 cutting process Methods 0.000 claims abstract description 46
- 239000000463 material Substances 0.000 claims abstract description 46
- 230000008878 coupling Effects 0.000 claims abstract description 32
- 238000010168 coupling process Methods 0.000 claims abstract description 32
- 238000005859 coupling reaction Methods 0.000 claims abstract description 32
- 238000003754 machining Methods 0.000 claims abstract description 32
- 238000002347 injection Methods 0.000 claims description 9
- 239000007924 injection Substances 0.000 claims description 9
- 238000000034 method Methods 0.000 claims description 6
- 238000001816 cooling Methods 0.000 abstract description 3
- 230000000903 blocking effect Effects 0.000 abstract 1
- 238000010248 power generation Methods 0.000 description 5
- 230000003746 surface roughness Effects 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 239000002994 raw material Substances 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 229910052719 titanium Inorganic materials 0.000 description 2
- 239000010936 titanium Substances 0.000 description 2
- 230000007704 transition Effects 0.000 description 2
- 229910000975 Carbon steel Inorganic materials 0.000 description 1
- 229910000990 Ni alloy Inorganic materials 0.000 description 1
- 229910052581 Si3N4 Inorganic materials 0.000 description 1
- 239000010962 carbon steel Substances 0.000 description 1
- 238000004891 communication Methods 0.000 description 1
- 238000005553 drilling Methods 0.000 description 1
- 239000013013 elastic material Substances 0.000 description 1
- 229910001026 inconel Inorganic materials 0.000 description 1
- 230000013011 mating Effects 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000003801 milling Methods 0.000 description 1
- 210000001331 nose Anatomy 0.000 description 1
- 239000003921 oil Substances 0.000 description 1
- TWNQGVIAIRXVLR-UHFFFAOYSA-N oxo(oxoalumanyloxy)alumane Chemical compound O=[Al]O[Al]=O TWNQGVIAIRXVLR-UHFFFAOYSA-N 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 230000002265 prevention Effects 0.000 description 1
- HQVNEWCFYHHQES-UHFFFAOYSA-N silicon nitride Chemical compound N12[Si]34N5[Si]62N3[Si]51N64 HQVNEWCFYHHQES-UHFFFAOYSA-N 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B27/00—Tools for turning or boring machines; Tools of a similar kind in general; Accessories therefor
- B23B27/10—Cutting tools with special provision for cooling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B27/00—Tools for turning or boring machines; Tools of a similar kind in general; Accessories therefor
- B23B27/14—Cutting tools of which the bits or tips or cutting inserts are of special material
- B23B27/148—Composition of the cutting inserts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B27/00—Tools for turning or boring machines; Tools of a similar kind in general; Accessories therefor
- B23B27/14—Cutting tools of which the bits or tips or cutting inserts are of special material
- B23B27/16—Cutting tools of which the bits or tips or cutting inserts are of special material with exchangeable cutting bits or cutting inserts, e.g. able to be clamped
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B27/00—Tools for turning or boring machines; Tools of a similar kind in general; Accessories therefor
- B23B27/22—Cutting tools with chip-breaking equipment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B29/00—Holders for non-rotary cutting tools; Boring bars or boring heads; Accessories for tool holders
- B23B29/04—Tool holders for a single cutting tool
- B23B29/12—Special arrangements on tool holders
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Auxiliary Devices For Machine Tools (AREA)
- Cutting Tools, Boring Holders, And Turrets (AREA)
Abstract
본 발명의 실시 예는, 난삭재를 가공하는 기계가공용 절삭공구에 있어서,
단부에 절삭 인서트가 구비되고, 내부에는 절삭유 유로가 형성되어 있는 홀더 본체와; 상기 홀더 본체에 구비되고, 상기 절삭유 유로를 통해서 분출되는 절삭유의 분출방향을 안내할 수 있는 볼과; 상기 볼과, 상기 홀더 본체 사이에 개재되어 상기 볼이 소정의 각도만큼 회전하는 것을 안내하는 안내링과; 상기 볼의 중앙부를 관통해서 결합되고, 상기 절삭유 유로와 연통되어 외부로 절삭유를 소정의 압력을 가하여 공급하는 노즐과; 상기 볼과, 안내링과, 노즐을, 상기 홀더 본체에 고정결합시키는 결합판과; 상기 결합판과, 상기 홀더 본체 상이에 개재되어 절삭유의 누유를 방지하는 오링과; 상기 결합판을, 상기 홀더 본체에 고정결합시키는 체결부재;를 포함하여 구성되는 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더를 제공한다.
이와 같은 구성을 가지는 본 발명의 실시 예에 의하면, 홀더 본체에 구비된 다양한 각도로 절삭유를 공급가능한 구조의 홀더를 구비함으로써 절삭 인서트와, 칩사이에 소정의 압력으로 절삭유를 공급함으로써 마찰부위의 냉각과 더불어 칩 제거기능 동시에 수행함으로써 절삭능력을 향상시키는 홀더를 제공하고자 하는 것이다.
Description
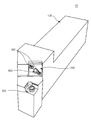
도 2는 본 발명의 실시 예에 따른 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더의 사시도이다.
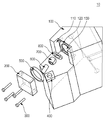
도 3은 본 발명의 실시 예에 따른 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더의 구성을 나타내는 분해사시도이다.
도 4는 본 발명의 실시 예에 따른 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더의 결합상태를 나타낸 투명사시도이다.
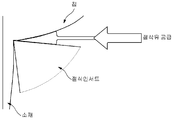
도 5 는 본 발명의 실시 예에 따른 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더의 작동 상태를 나타낸 도면이다.
10 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더
100 홀더 본체 200 결합판
300 결합부재 400 절삭 인서트
500 오링 600 노즐
700 볼 800 안내링
110 결합판 장착부 120 오링 장착부
130 안내링 장착부
Claims (5)
- 난삭재를 가공하는 기계가공용 절삭공구에 있어서,
단부에 절삭 인서트가 구비되고, 내부에는 절삭유 유로가 형성되어 있는 홀더 본체와;
상기 홀더 본체에 구비되고, 상기 절삭유 유로를 통해서 분출되는 절삭유의 분출방향을 안내할 수 있는 볼과;
상기 볼과, 상기 홀더 본체 사이에 개재되어 상기 볼이 소정의 각도만큼 회전하는 것을 안내하는 안내링과;
상기 볼의 중앙부를 관통해서 결합되고, 상기 절삭유 유로와 연통되어 외부로 절삭유를 소정의 압력을 가하여 공급하는 노즐과;
상기 볼과, 안내링과, 노즐을, 상기 홀더 본체에 고정결합시키는 결합판과;
상기 결합판과, 상기 홀더 본체 상이에 개재되어 절삭유의 누유를 방지하는 오링과;
상기 결합판을, 상기 홀더 본체에 고정결합시키는 체결부재;를 포함하여 구성되는 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더.
- 제 1 항에 있어서,
상기 볼은, 중앙부에는 상기 노즐이 삽입가능한 내경의 크기로 관통되어 있는 것을 특징으로 하는 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더.
- 제 1 항에 있어서,
상기 볼은, 상기 안내링의 내경부에 안착되고, 상기 안내링의 내경부를 가이드로 해서 모든 방향으로 소정의 각도만큼 회전이 가능한 것을 특징으로 하는 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더.
- 제 3 항에 있어서,
상기 노즐은, 상기 볼이 회전하는 방향과 각도만큼 절삭유를 분사할 수 있는 것을 특징으로 하는 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더.
- 제 1 항에 있어서,
상기 절삭 인서트가 진행하는 방향으로 발생하는 칩과, 상기 절삭 인서트 사이로 절삭유를 300bar에서 800bar사이의 초고압 분사하는 것을 특징으로 하는 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020110065837A KR20130004662A (ko) | 2011-07-04 | 2011-07-04 | 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020110065837A KR20130004662A (ko) | 2011-07-04 | 2011-07-04 | 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20130004662A true KR20130004662A (ko) | 2013-01-14 |
Family
ID=47836201
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020110065837A Ceased KR20130004662A (ko) | 2011-07-04 | 2011-07-04 | 난삭재의 칩 컨트롤을 위한 고압절삭유를 공급가능한 기계가공용 고압홀더 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR20130004662A (ko) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2606367C1 (ru) * | 2015-09-29 | 2017-01-10 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Московский государственный технологический университет "СТАНКИН" (ФГБОУ ВО "МГТУ "СТАНКИН") | Способ токарной обработки |
-
2011
- 2011-07-04 KR KR1020110065837A patent/KR20130004662A/ko not_active Ceased
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| RU2606367C1 (ru) * | 2015-09-29 | 2017-01-10 | Федеральное государственное бюджетное образовательное учреждение высшего образования "Московский государственный технологический университет "СТАНКИН" (ФГБОУ ВО "МГТУ "СТАНКИН") | Способ токарной обработки |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| Aramcharoen | Influence of cryogenic cooling on tool wear and chip formation in turning of titanium alloy | |
| US8596935B2 (en) | Cutting tools and cutting inserts including internal cooling | |
| JP6616939B2 (ja) | 溝入れ工具ホルダー用カートリッジ、対応する溝入れ工具ホルダー、キット及びこれらのアセンブリ | |
| EP1841555A1 (en) | Cutting tool with cooling arrangement | |
| TW201607668A (zh) | 凸緣機構及切削裝置 | |
| US7862266B2 (en) | Cutting tool for machining a hole | |
| CN111655408A (zh) | 包括冷却剂通道的、用于金属切削的车削刀具 | |
| EP3991886A1 (en) | Cutting tool | |
| JP6446876B2 (ja) | 切削用工具 | |
| US8641334B2 (en) | Insert | |
| JP2016144865A (ja) | ドリルを用いた加工方法およびクーラント噴出穴付きドリル | |
| KR101459221B1 (ko) | 깊은 홀 가공을 위한 드릴 | |
| JP2014039963A (ja) | クーラント噴出穴付きドリル | |
| JPH06190681A (ja) | 切削工具 | |
| JP7385720B1 (ja) | 切削チップホルダー及び切削工具 | |
| Wada | Cutting performance in threading turning and grooving turning of Ti-6Al-4V alloy with a high-pressure coolant supply | |
| CN114746202A (zh) | 转削加工方法 | |
| CN116037964B (zh) | 一种钛合金铸舱内腔多切点加工方法 | |
| KR101280789B1 (ko) | 공작기계의 절삭유 공급 장치 | |
| JP7004153B2 (ja) | 回転切削工具及び切りくず分断部材 | |
| RU2012138028A (ru) | Способ фиксации и заточки режущих пластин режущего инструмента и режущий инструмент | |
| RU2481176C2 (ru) | Режущий инструмент (варианты) и способ резания | |
| CZ34848U1 (cs) | Nástroj pro obrábění | |
| CICHOSZ et al. | Cutting tools from superhard materials. Part I. Diamond blades | |
| CN101407030A (zh) | 精密加工机台 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20110704 |
|
| PA0201 | Request for examination | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20121129 Patent event code: PE09021S01D |
|
| PG1501 | Laying open of application | ||
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20130520 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20121129 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |