KR20130104295A - 슬릿이 비등간격으로 형성된 전자기 주조용 도가니 - Google Patents
슬릿이 비등간격으로 형성된 전자기 주조용 도가니 Download PDFInfo
- Publication number
- KR20130104295A KR20130104295A KR1020120025678A KR20120025678A KR20130104295A KR 20130104295 A KR20130104295 A KR 20130104295A KR 1020120025678 A KR1020120025678 A KR 1020120025678A KR 20120025678 A KR20120025678 A KR 20120025678A KR 20130104295 A KR20130104295 A KR 20130104295A
- Authority
- KR
- South Korea
- Prior art keywords
- crucible
- molten metal
- shape
- electromagnetic
- electromagnetic casting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 238000005266 casting Methods 0.000 title claims abstract description 27
- 239000002184 metal Substances 0.000 claims abstract description 75
- 229910052751 metal Inorganic materials 0.000 claims abstract description 75
- 238000009413 insulation Methods 0.000 claims abstract description 3
- 238000009835 boiling Methods 0.000 claims description 15
- 239000002245 particle Substances 0.000 claims description 4
- 230000000087 stabilizing effect Effects 0.000 claims 1
- 230000001788 irregular Effects 0.000 abstract 1
- 238000002844 melting Methods 0.000 description 12
- 230000008018 melting Effects 0.000 description 12
- 230000006698 induction Effects 0.000 description 11
- 230000008859 change Effects 0.000 description 6
- 238000010586 diagram Methods 0.000 description 6
- 239000000155 melt Substances 0.000 description 6
- 239000000463 material Substances 0.000 description 5
- 239000004020 conductor Substances 0.000 description 4
- 238000000034 method Methods 0.000 description 4
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 3
- 229910052802 copper Inorganic materials 0.000 description 3
- 239000010949 copper Substances 0.000 description 3
- 238000009826 distribution Methods 0.000 description 3
- 230000005674 electromagnetic induction Effects 0.000 description 3
- 238000001816 cooling Methods 0.000 description 2
- 238000004090 dissolution Methods 0.000 description 2
- 239000012530 fluid Substances 0.000 description 2
- 230000004907 flux Effects 0.000 description 2
- 239000012212 insulator Substances 0.000 description 2
- 238000005096 rolling process Methods 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 229910001069 Ti alloy Inorganic materials 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 230000006837 decompression Effects 0.000 description 1
- 230000002500 effect on skin Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000005672 electromagnetic field Effects 0.000 description 1
- 238000005242 forging Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
- 239000008207 working material Substances 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/04—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds
- B22D11/049—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds for direct chill casting, e.g. electromagnetic casting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/10—Supplying or treating molten metal
- B22D11/11—Treating the molten metal
- B22D11/114—Treating the molten metal by using agitating or vibrating means
- B22D11/115—Treating the molten metal by using agitating or vibrating means by using magnetic fields
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D27/00—Treating the metal in the mould while it is molten or ductile ; Pressure or vacuum casting
- B22D27/02—Use of electric or magnetic effects
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D41/00—Casting melt-holding vessels, e.g. ladles, tundishes, cups or the like
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Crucibles And Fluidized-Bed Furnaces (AREA)
Abstract
Description
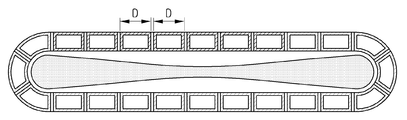
도 1b는, 도가니의 슬릿 사이의 간격은 기존처럼 일정하게 유지하고 형태만을 타원형으로 하였을 때, 실제로 용탕의 형상이 어떻게 나타나는지 보여주는 타원형 도가니의 수평단면의 개략도이다.
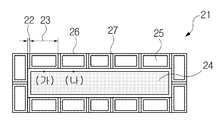
도 2는, 도가니의 슬릿 사이의 간격을 비등간격으로 형성한 직사각형 형태의 도가니의 수평단면의 개략도이다.
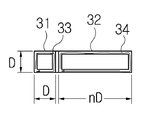
도 3은, 도 2를 부분적으로 확대하여 상세하게 묘사한 개략도이다.
도 4는, 도가니의 슬리시 사이의 간격을 비등간격으로 형성한 타원형 형태의 도가니의 수평단면의 개략도이다.
| 도가니 단면 |
작은 세그먼트(31) |
큰 세그먼트(32) |
| 경로 |
4D |
2D(1+N) |
| 면적 |
D2 |
ND2 |
12: 슬릿의 폭
13: 세그먼트의 폭
14: 용탕
15: 냉각장치
16: 세그먼트
17: 슬릿
21: 비등간격으로 슬릿이 형성된 직사각형 도가니
22: 슬릿의 폭
23: 세그먼트의 폭
24: 용탕
25: 냉각장치
26: 세그먼트
27: 슬릿
31: 작은 세그먼트
32: 큰 세그먼트
33: 작은 세그먼트의 유도전류
34: 큰 세그먼트의 유도전류
41: 비등간격으로 슬릿이 형성된 타원형 도가니
42, 43: 타원형 도가니 양쪽의 세그먼트
44: 용탕
Claims (7)
- 도가니 주위에 코일이 둘러싸여서 상기 도가니에 교류전류를 인가하고, 그 인가된 상기 교류전류가 도가니에 부분적으로 유도되도록 상기 도가니의 둘레부분이 세그먼트로 형성되어 있고 상기 세그먼트 사이에는 절연을 위한 슬릿(Slit)을 구비한 전자기 주조 도가니에 있어서,
상기 세그먼트의 폭이 커질수록 상기 도가니의 내부 벽면에서 상기 도가니 내의 용탕의 표면으로 가해지는 전자기력이 강해지는 원리를 이용하여, 상기 용탕의 형상을 조절하는 것을 특징으로 하는 전자기 주조용 도가니. - 제 1 항에 있어서, 상기 도가니에 상기 슬릿을 비등간격으로 형성하는 것을 특징으로 하는 전자기 주조용 도가니.
- 제 1 항에 있어서, 상기 도가니의 내부 벽면에서 상기 도가니 내의 용탕의 표면으로 가해지는 전자기력이 향하는 방향인 도가니의 중심을 기준으로 하여, 상기 도가니의 중심에서 가까운 상기 도가니의 면에는 좁은 간격으로 슬릿을 형성하고, 상기 도가니의 중심에서 멀어지는 면일수록 점점 넓은 간격으로 슬릿을 형성하는 것을 특징으로 하는 전자기 주조용 도가니.
- 제 1 내지 3 항 중 어느 한 항에 있어서, 상기 도가니의 수평 단면의 형상은 타원형, 직사각형 또는 다각형인 것을 특징으로 하는 전자기 주조용 도가니.
- 제 1 내지 3 항 중 어느 한 항에 있어서, 상기 도가니의 수평 단면의 형상은 판재형상에 가까운 잉곳을 제조하기 위하여 납작한 타원형, 직사각형 또는 다각형인 것을 특징으로 하는 전자기 주조용 도가니.
- 제 1 내지 3 항 중 어느 한 항에 있어서, 상기 도가니 내의 용탕을 안정시키고 균일한 입자를 갖는 잉곳을 생성하기 위하여 상기 도가니의 수평 단면의 형상이 타원형인 것을 특징으로 하는 전자기 주조용 도가니.
- 제 1 내지 3 항 중 어느 한 항에 있어서, 상기 도가니의 수평 단면의 형상은 도가니의 최상부에서 최하부까지 일정한 형상을 유지하고 있어, 도가니 내에 용융상태로 머무는 용탕의 양을 최소로 하는 것을 특징으로 하는 전자기 주조용 도가니.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020120025678A KR20130104295A (ko) | 2012-03-13 | 2012-03-13 | 슬릿이 비등간격으로 형성된 전자기 주조용 도가니 |
| PCT/KR2013/001947 WO2013137607A1 (ko) | 2012-03-13 | 2013-03-11 | 슬릿이 비등간격으로 형성된 전자기 주조용 도가니 {crucible for electromagnetic casting with slits at non equal intervals} |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020120025678A KR20130104295A (ko) | 2012-03-13 | 2012-03-13 | 슬릿이 비등간격으로 형성된 전자기 주조용 도가니 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20130104295A true KR20130104295A (ko) | 2013-09-25 |
Family
ID=49161448
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020120025678A Ceased KR20130104295A (ko) | 2012-03-13 | 2012-03-13 | 슬릿이 비등간격으로 형성된 전자기 주조용 도가니 |
Country Status (2)
| Country | Link |
|---|---|
| KR (1) | KR20130104295A (ko) |
| WO (1) | WO2013137607A1 (ko) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2016060375A1 (ko) * | 2014-10-13 | 2016-04-21 | 한국생산기술연구원 | 고순도 경량 금속 소재 박슬라브 연속주조용 냉도가니 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2555768B2 (ja) * | 1990-09-29 | 1996-11-20 | 住友金属工業株式会社 | 金属の連続鋳造装置および鋳造方法 |
| JP2978389B2 (ja) * | 1993-11-30 | 1999-11-15 | 新日本製鐵株式会社 | 溶融金属の連続鋳造装置及び鋳造方法 |
| JP2002062053A (ja) * | 2000-08-17 | 2002-02-28 | Sumitomo Metal Ind Ltd | コールドクルーシブルおよびその炉壁の温度管理方法 |
| KR101063250B1 (ko) * | 2008-10-16 | 2011-09-07 | 한국에너지기술연구원 | 실리콘 전자기 유도 용융용 흑연 도가니 및 이를 이용한 실리콘 용융 정련 장치 |
-
2012
- 2012-03-13 KR KR1020120025678A patent/KR20130104295A/ko not_active Ceased
-
2013
- 2013-03-11 WO PCT/KR2013/001947 patent/WO2013137607A1/ko not_active Ceased
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2016060375A1 (ko) * | 2014-10-13 | 2016-04-21 | 한국생산기술연구원 | 고순도 경량 금속 소재 박슬라브 연속주조용 냉도가니 |
| KR20160043332A (ko) * | 2014-10-13 | 2016-04-21 | 한국생산기술연구원 | 고순도 경량 금속 소재 박슬라브 연속주조용 냉도가니 |
| US20170291217A1 (en) * | 2014-10-13 | 2017-10-12 | Korea Institute Of Industrial Technology | Cold crucible for thin slab continuous casting of light metal with high-purity |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2013137607A1 (ko) | 2013-09-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| RU2721255C1 (ru) | Скрайбированная лазером текстурированная кремнистая сталь, стойкая к отжигу для снятия напряжений, и способ ее изготовления | |
| AU2012229371B2 (en) | Open bottom electric induction cold crucible for use in electromagnetic casting of ingots | |
| US5109389A (en) | Apparatus for generating an inductive heating field which interacts with metallic stock in a crucible | |
| KR100536174B1 (ko) | 전자기장을 이용한 금속의 수직 연속 주조 방법 및 이를 위한 주조 장치 | |
| US8733425B2 (en) | Apparatus and method for the production of semiconductor material foils | |
| US4216817A (en) | Inductor for an electromagnetic mold for continuous casting | |
| US4215738A (en) | Anti-parallel inductors for shape control in electromagnetic casting | |
| TWI411708B (zh) | 非金屬熔融物凝固之方法 | |
| US9908174B2 (en) | Continuous casting device for slab comprising titanium or titanium alloy | |
| KR101643174B1 (ko) | 고순도 경량 금속 소재 박슬라브 연속주조용 냉도가니 | |
| WO2013137607A1 (ko) | 슬릿이 비등간격으로 형성된 전자기 주조용 도가니 {crucible for electromagnetic casting with slits at non equal intervals} | |
| RU2012123945A (ru) | Установка для электромагнитного литья кремния | |
| CN104936723A (zh) | 由钛或者钛合金构成的板坯的连续铸造方法 | |
| KR20120087524A (ko) | 침지노즐 막힘 방지 장치 | |
| JP5263096B2 (ja) | 連続鋳造鋳片の製造方法及び連続鋳造設備 | |
| JP5263095B2 (ja) | 連続鋳造鋳片の製造方法及び連続鋳造設備 | |
| WO2013111573A1 (ja) | 希土類系合金片の製造方法 | |
| SU1375403A1 (ru) | Способ разливки металла в электромагнитный кристаллизатор | |
| GB2041803A (en) | Electromagnetic casting apparatus and process | |
| CN202684053U (zh) | 一种电磁成形感应器 | |
| JP2013112539A (ja) | シリコンインゴットの連続鋳造方法 | |
| JPH0371936B2 (ko) | ||
| JPH08187553A (ja) | 電磁力を応用した連続鋳造用鋳型及び連続鋳造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20120313 |
|
| PA0201 | Request for examination | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20130902 Patent event code: PE09021S01D |
|
| PG1501 | Laying open of application | ||
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20140226 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20130902 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |