KR20130112111A - 레이저 가공방법 - Google Patents

레이저 가공방법 Download PDF

Info

Publication number
KR20130112111A
KR20130112111A KR1020120034250A KR20120034250A KR20130112111A KR 20130112111 A KR20130112111 A KR 20130112111A KR 1020120034250 A KR1020120034250 A KR 1020120034250A KR 20120034250 A KR20120034250 A KR 20120034250A KR 20130112111 A KR20130112111 A KR 20130112111A
Authority
KR
South Korea
Prior art keywords
modified regions
laser
laser light
focusing
depth
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Ceased
Application number
KR1020120034250A
Other languages
English (en)
Inventor
이동준
권혁준
Original Assignee
주식회사 이오테크닉스
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by 주식회사 이오테크닉스 filed Critical 주식회사 이오테크닉스
Priority to KR1020120034250A priority Critical patent/KR20130112111A/ko
Publication of KR20130112111A publication Critical patent/KR20130112111A/ko
Ceased legal-status Critical Current

Links

Images

Classifications

    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K26/00Working by laser beam, e.g. welding, cutting or boring
    • B23K26/02Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
    • B23K26/06Shaping the laser beam, e.g. by masks or multi-focusing
    • B23K26/062Shaping the laser beam, e.g. by masks or multi-focusing by direct control of the laser beam
    • B23K26/0622Shaping the laser beam, e.g. by masks or multi-focusing by direct control of the laser beam by shaping pulses
    • B23K26/0624Shaping the laser beam, e.g. by masks or multi-focusing by direct control of the laser beam by shaping pulses using ultrashort pulses, i.e. pulses of 1 ns or less
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K26/00Working by laser beam, e.g. welding, cutting or boring
    • B23K26/02Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
    • B23K26/06Shaping the laser beam, e.g. by masks or multi-focusing
    • B23K26/064Shaping the laser beam, e.g. by masks or multi-focusing by means of optical elements, e.g. lenses, mirrors or prisms
    • B23K26/0648Shaping the laser beam, e.g. by masks or multi-focusing by means of optical elements, e.g. lenses, mirrors or prisms comprising lenses
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K26/00Working by laser beam, e.g. welding, cutting or boring
    • B23K26/02Positioning or observing the workpiece, e.g. with respect to the point of impact; Aligning, aiming or focusing the laser beam
    • B23K26/06Shaping the laser beam, e.g. by masks or multi-focusing
    • B23K26/067Dividing the beam into multiple beams, e.g. multi-focusing
    • B23K26/0673Dividing the beam into multiple beams, e.g. multi-focusing into independently operating sub-beams, e.g. beam multiplexing to provide laser beams for several stations
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B23MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
    • B23KSOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
    • B23K2101/00Articles made by soldering, welding or cutting
    • B23K2101/36Electric or electronic devices
    • B23K2101/40Semiconductor devices

Landscapes

  • Physics & Mathematics (AREA)
  • Optics & Photonics (AREA)
  • Engineering & Computer Science (AREA)
  • Plasma & Fusion (AREA)
  • Mechanical Engineering (AREA)
  • Laser Beam Processing (AREA)

Abstract

레이저 가공방법이 개시된다. 개시된 레이저 가공방법은, 복수의 레이저광을 가공 대상물 내부에 포커싱하여 상기 가공 대상물의 표면으로부터 다른 깊이를 가지는 복수의 집광점을 형성하는 단계와, 상기 레이저광들을 가공예정라인을 따라 이동시킴으로써 상기 가공 대상물 내부에 서로 나란한 복수의 개질영역을 동시에 형성하는 단계를 포함하고, 상기 집광점들의 깊이는 포커싱 렌즈들 및 줌빔 확장기들 중 적어도 하나에 의해 조절된다.

Description

레이저 가공방법{Laser processing method}
레이저 가공방법에 관한 것으로, 상세하게는 가공 대상물 내부에 레이저 광을 포커싱하여 개질영역을 형성함으로써 가공 대상물을 가공하는 레이저 가공방법에 관한 것이다.
종래에는 레이저를 이용하여 예를 들어 반도체 웨이퍼나 유리 기판 등과 같은 가공 대상물을 절단하는 경우, 가공 대상물이 흡수하는 파장의 레이저 광을 조사하여, 레이저 광의 흡수에 의해 절단하고자 하는 영역에서 가공 대상물의 표면으로부터 이면을 향하여 가열 용융을 진행시키서 가공 대상물을 절단한다. 그러나, 이러한 절단 방법에서는 가공 대상물의 표면 중 절단하고자 하는 영역의 주변도 용융된다. 따라서, 가공 대상물의 표면에 예를 들어 반도체 소자 등이 형성되어 있는 경우에는 가공 대상물의 절단시 이 절단 영역 주위에 있는 반도체 소자가 용융할 우려가 있다.
최근에는 가공 대상물의 표면이 손상되는 것을 방지하기 위하여, 레이저 광을 투과성이 있는 가공 대상물 내부에 포커싱하여 개질영역을 형성함으로써 가공 대상물을 가공하는 방법이 각광을 받고 있다. 이러한 레이저 가공에는 높은 출력을 가지는 예를 들면 피코초(pico second) 또는 펨토초(femto second) 등과 같은 초단 또는 극초단 펄스의 레이저광이 사용될 수 있다. 구체적으로, 반도체 웨이퍼 등과 같은 가공 대상물 내부에 높은 출력의 레이저 광이 포커싱되게 되면, 그 집광점에서는 다광자 흡수로 인한 개질 영역이 형성된다. 그리고, 이렇게 형성된 개질 영역으로부터 크랙이 자연적으로 또는 외부 응력에 의해 가공 대상물의 표면까지 확장되면 브레이킹(breaking)에 의해 가공 대상물이 절단됨으로써 가공 대상물에 다이싱(dicing) 공정이 수행된다.
한편, 가공 대상물의 두께가 두꺼운 경우에는 가공 대상물의 두께 방향으로 개질 영역이 복수개로 형성되어야 가공 대상물을 절단하기가 용이해진다. 이러한 복수의 개질 영역을 형성하기 위해서 포커스 조절 방식이나 복굴절 물질을 사용한 멀티 포커스 방식이 일반적으로 사용되었다.
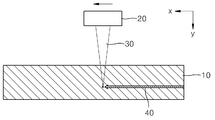
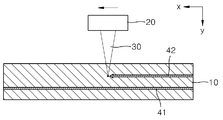
도 1a 및 도 1b는 포커스 조절 방식을 이용하여 가공 대상물 내부에 복수의 개질영역을 형성하는 방법을 설명하는 도면이다. 먼저, 도 1a를 참조하면, 레이저 광원(미도시)로부터 출사된 초단 또는 극초단 펄스의 레이저 광(30)을 렌즈(20)를 이용하여 가공 대상물(10) 내의 하부에 초점을 맞추고, 상기 레이저 광(30)을 가공 대상물(10)의 절단 예정 라인의 x방향을 따라 이동시키게 되면 가공 대상물(10) 내의 하부에 제1 개질영역(41)이 형성된다. 다음으로, 도 1b를 참조하면, 상기 레이저 광(30)을 렌즈(20)를 이용하여 가공 대상물의 상부에 초점을 맞춘 다음, 이 레이저 광(30)을 절단 예정 라인의 x방향을 따라 이동시키면 제2 개질영역(42)이 제1 개질영역(41) 위에 형성된다.
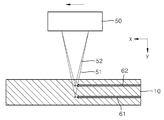
도 2는 복굴절 물질을 사용한 멀티 포커스 방식을 이용하여 가공 대상물 내부에 복수의 개질영역(61,62)을 형성하는 방법을 설명하는 도면이다. 도 2를 참조하면, 레이저 광원으로부터 출사된 레이저 광이 소정 복굴절 물질(50)을 통과하게 되면 서로 다른 초점 거리를 가지는 제1 및 제2 레이저 광(51,52)이 발생되어 가공 대상물(10) 내부에 초점을 형성하게 된다. 예를 들면, 상기 제1 레이저 광(51)은 가공 대상물(10) 내의 하부에 초점을 맺게 되고, 상기 제2 레이저 광(52)은 가공 대상물(10) 내의 상부에 초점을 맺게 된다. 여기서, 레이저 광들(51,52)을 가공 대상물(10)의 절단 예정라인의 x방향을 따라 이동시키게 되면, 제1 및 제2 레이저 광(51,52)에 의해 가공 대상물(10) 내의 하부 및 상부에 제1 및 제2 개질 영역(61,62)이 동시에 형성된다.
본 발명의 실시예는 가공 대상물 내부에 개질영역을 형성함으로써 가공 대상물을 가공하는 레이저 가공방법을 제공한다.
본 발명의 일 측면에 있어서,
복수의 레이저광을 가공 대상물 내부에 포커싱하여 상기 가공 대상물의 표면으로부터 다른 깊이를 가지는 복수의 집광점을 형성하는 단계; 및
상기 레이저광들을 가공예정라인을 따라 이동시킴으로써 상기 가공 대상물 내부에 서로 나란한 복수의 개질영역을 동시에 형성하는 단계;를 포함하고, 상기 집광점들의 깊이는 포커싱 렌즈들 및 줌빔 확장기들 중 적어도 하나에 의해 조절되는 레이저 가공방법이 제공된다.
상기 집광점들은 상기 레이저광들이 입사하는 상기 가공 대상물의 표면으로부터 더 깊은 위치에 위치할수록 상기 개질영역들의 형성방향을 기준으로 더 앞쪽에 위치할 수 있다. 상기 개질영역들은 상기 가공 대상물 내부에서의 다광자(multiple photon) 흡수에 의해 형성될 수 있다.
상기 포커싱 렌즈들은 상기 가공 대상물 상부의 레이저광들의 광경로 상에 마련될 수 있다. 여기서, 상기 집광점들의 깊이는 상기 포커싱 렌즈들의 구조 및 위치 중 적어도 하나를 변화시킴으로써 조절될 수 있다.
상기 줌빔 확장기들은 상기 포커싱 렌즈들 상부의 레이저광들의 광경로 상에 마련될 수 있다. 여기서, 상기 집광점들의 깊이는 상기 줌빔 확장기들 내부의 렌즈 사이의 거리를 변화시킴으로써 조절될 수 있다. 이 경우, 상기 포커싱 렌즈들과 상기 가공대상물 사이의 거리는 동일하게 유지될 수 있다.
상기 개질영역들을 형성한 다음, 상기 개질영역들로부터 발생된 내부 크랙들을 상기 가공 대상물의 표면까지 확장시킴으로써 상기 가공 대상물을 상기 가공예정라인을 따라 분리하는 단계가 더 포함될 수 있다.
상기 가공 대상물은 상기 레이저광들에 대해 투과성이 있는 재질을 포함할 수 있다.
본 발명의 다른 측면에 있어서,
레이저광을 가공 대상물 내부에 포커싱하여 집광점을 형성한 다음 가공예정라인을 따라 복수회 이동시킴으로써 상기 가공 대상물 내부에 서로 다른 깊이를 가지는 복수의 개질영역을 순차적으로 형성하는 레이저 가공방법에 있어서,
상기 개질영역들은 상기 레이저광을 상기 가공예정라인을 따라 지그재그(zigzag) 형태로 반복 이동시킴으로써 형성되는 레이저 가공방법이 제공된다.
상기 개질영역들 각각은 상기 레이저광이 일방향으로 이동할 때는 일정한 깊이를 유지할 수 있다. 여기서, 상기 개질영역들은 상기 레이저광이 입사되는 상기 가공 대상물의 표면으로부터의 깊이가 점점 작아지는 순서로 형성될 수 있다.
상기 개질영역들 각각은 상기 레이저광일 일방향으로 이동함에 따라 그 깊이가 변화할 수도 있다. 여기서, 상기 개질영역들 각각은 상기 레이저광이 일방향으로 이동함에 따라 상기 레이저광이 입사되는 상기 가공 대상물의 표면으로부터의 깊이가 점점 작아질 수 있다.
본 발명의 실시예들에 의하면, 포커싱 렌즈나 줌빔 확장기를 이용하여 가공 대상물 내부에 서로 다른 깊이의 집광점들을 위치시킴으로써 가공 대상물 내부에 복수의 개질영역을 동시에 형성할 수 있다. 또한, 레이저광을 가공 대상물 내부에포커싱하여 집광점을 형성한 다음, 가공예정 라인을 따라 지그재그 형태로 이동함으로써 가공 대상물 내부에 서로 다른 깊이를 가지는 복수의 개질영역을 순차적으로 형성할 수 있다. 따라서, 복수의 서로 다른 깊이의 개질영역을 한 번의 레이저 스캔만으로 형성할 수 있게 된다.
도 1a 및 도 1b는 포커스 조절 방식을 이용하여 가공 대상물 내부에 복수의 개질영역을 형성하는 방법을 설명하는 도면이다.
도 2는 복굴절 물질을 사용한 멀티 포커스 방식을 이용하여 가공 대상물 내부에 복수의 개질영역을 형성하는 방법을 설명하는 도면이다.
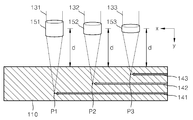
도 3은 본 발명의 예시적인 실시예에 따른 레이저 가공방법을 설명하는 도면이다.
도 4는 본 발명의 예시적인 실시예에 따른 레이저 가공방법을 설명하는 도면이다.
도 5는 본 발명의 예시적인 실시예에 따른 레이저 가공방법을 설명하는 도면이다.
도 6은 본 발명의 예시적인 실시예에 따른 레이저 가공방법을 설명하는 도면이다.
도 7은 본 발명의 예시적인 실시예에 따른 레이저 가공방법을 설명하는 도면이다.
도 8은 본 발명에 따른 레이저 가공방법을 이용하여 실리콘 웨이퍼의 다이싱(dicing)하는 모습을 예시적으로 도시한 것이다.
이하, 첨부된 도면을 참조하여 본 발명의 실시예를 상세히 설명한다. 도면에서 동일한 참조부호는 동일한 구성요소를 지칭하며, 각 구성요소의 크기나 두께는 설명의 명료성을 위하여 과장되어 있을 수 있다.
이하에서 설명되는 예시적인 실시예들에 따른 레이저 가공방법은 가공 대상물의 내부에 복수의 레이저광을 조사하여 상기 가공 대상물의 두께 방향으로 복수의 개질영역을 형성함으로써 가공 대상물을 가공한다. 여기서, 상기 개질영역들은 고출력의 레이저광들이 가공 대상물 내부에 포커싱되면서 다광자(multiple photon) 흡수에 의해 형성될 수 있다. 이러한 다광자 흡수에 의한 개질영역 형성을 위해 상기 레이저광들 각각은 예를 들면 1ns(nano second) 이하의 펄스폭을 가지는 초단 또는 극초단의 펄스 레이저광이 될 수 있으며, 집광점들 각각에서의 피크 파워 밀도는 예를 들면, 대략 1×10⁸ W/cm2 이상이 될 수 있다. 하지만, 반드시 이에 한정되는 것은 아니다. 이하의 실시예들에서는 3개의 레이저광을 이용하여 기판 내부에 기판의 두께 방향을 따라 3개의 개질영역을 형성하는 경우를 일 예로 들어 설명한다. 하지만, 본 실시예는 이에 한정되지 않으며, 상기 가공 대상물의 내부에는 가공 대상물의 두께 방향을 따라 2개의 개질 영역이나 또는 4개 이상의 개질영역들이 형성될 수도 있다.
도 3은 본 발명의 예시적인 실시예에 따른 레이저 가공방법을 설명하는 도면이다.
도 3을 참조하면, 본 실시예에 따라 가공되는 가공 대상물(110)은 레이저광들(131,132,133)이 투과할 수 있는 재질을 포함할 수 있다. 예를 들면, 상기 가공 대상물(110)은 실리콘 웨이퍼, 유리 기판, 사파이어 기판 등을 포함할 수 있다. 하지만, 이에 한정되는 것은 아니다. 이러한 가공 대상물(110) 상부의 광경로 상에는 복수의 포커싱 렌즈, 예를 들면, 제1, 제2 및 제3 포커싱 렌즈(151,152,153)가 마련되어 있다. 상기 제1, 제2 및 제3 포커싱 렌즈(151,152,153)는 제1, 제2 및 제3 레이저광(131,132,133)을 각각 포커싱하여 상기 가공 대상물(110) 내부의 소정 위치에 제1, 제2 및 제3 집광점들(P1,P2,P3)을 형성한다. 여기서, 상기 제1, 제2 및 제3 포커싱 렌즈(151,152,153)는 가공대상물(110)의 상부에 모두 동일한 높이로 마련될 수 있다. 즉, 도 3에 도시된 바와 같이, 상기 제1, 제2 및 제3 포커싱 렌즈(151,152,153)는 레이저광들(131,132,133)이 입사되는 가공 대상물(110)의 표면으로부터 모두 동일한 거리(d)만큼 이격되게 마련될 수 있다. 이 경우, 상기 제1, 제2 및 제3 포커싱 렌즈(151,152,153)의 구조를 변화시키게 되면, 가공 대상물(110) 내에는 제1, 제2 및 제3 집광점들(P1,P2,P3)이 가공 대상물(110)의 두께 방향을 따라 서로 다른 깊이로 형성할 수 있다. 예를 들어, 상기 제1, 제2 및 제3 포커싱 렌즈(151,152,153)의 형상을 조절하게 되면 가공 대상물(110) 내에는 제1, 제2 및 제3 레이저광(131,132,133)이 서로 다른 깊이로 포커싱되어 제1, 제2 및 제3 집광점(P1,P2,P3)을 형성할 수 있다. 여기서, 상기 제1 집광점(P1)은 제1 포커싱 렌즈(151)의 구조에 의해 가공 대상물(110)의 표면으로부터 가장 깊은 깊이에 형성될 수 있고, 제3 집광점(P3)은 제3 포커싱 렌즈(153)의 구조에 의해 가공 대상물(110)의 표면으로부터 가장 낮은 깊이에 형성될 수 있다.
본 실시예에서는 상기 집광점들(P1,P2,P3)은 레이저광들(131,132,133)이 입사하는 가공 대상물(110)의 표면으로부터 더 깊은 위치에 위치할수록 후술하는 개질영역들(141,142,143)의 형성방향(도 3에서의 x방향)을 기준으로 더 앞쪽에 위치할 수 있다. 즉, 가장 깊은 위치에 형성되는 제1 집광점(P1)은 x 방향을 기준으로 가장 앞쪽에 위치하게 되며, 가장 낮은 위치에 형성되는 제3 집광점(P3)은 x 방향을 기준으로 가장 뒤쪽에 위치할 수 있다.
다음으로, 가공 대상물(110) 내부에 서로 다른 깊이의 집광점들(P1,P2,P3)이 형성된 상태에서, 예를 들면 제1,제2 및 제3 레이저광(131,132,133)을 가공예정라인을 따라 일방향, 예를 들면 x방향으로 이동시키게 되면, 제1, 제2 및 제3 개질영역(141,142,143)이 x방향을 따라 서로 나란하게 동시에 형성될 수 있다. 여기서, 상기 가공예정라인은 가공 대상물(110) 상에 레이저 가공이 예정된 라인으로서, 레이저광들(131,132,133)이 이동하도록 가공 대상물(110) 상에 설정된 라인을 의미한다. 이 경우, 가장 깊은 위치에 형성된 제1 개질영역(141)의 선단이 x방향을 기준으로 가장 앞쪽에 형성되고, 가장 낮은 위치에 형성된 제3 개질영역(143)의 선단이 x방향을 기준으로 가장 뒤쪽에 형성된다. 이는 가공 대상물(110) 내부에서 더 높은 위치에 형성된 개질 영역으로 인해 발생되는 레이저광의 산란을 방지하기 위한 것이다. 한편, 상기한 제1, 제2, 제3 개질영역(141,142,143)은 가공 대상물(110)을 가공예정라인을 따라 -x방향으로 이동시킴으로써 형성될 수도 있고, 상기 레이저광들(131,132,133) 및 가공대상물(110) 모두를 상대적으로 이동시킴으로써 형성될 수도 있다.
이상과 같이, 포커싱 렌즈들(151,152,153) 각각의 구조를 조절함으로서 가공 대상물(110) 내부에 서로 다른 깊이를 가지는 복수의 개질영역들(141,142,143)을 형성할 수 있다. 그리고, 상기 개질영역들(141,142,143)로부터 발생된 크랙들이 자연적으로 또는 외부 응력에 의해 가공 대상물(100)의 표면 쪽으로 확장되면 브레이킹(breaking)에 의해 상기 가공 대상물(110)은 가공예정라인을 따라 분리될 수 있다.
도 4는 본 발명의 예시적인 실시예에 따른 레이저 가공방법을 설명하는 도면이다. 이하에서는 전술한 실시예와 다른 점을 중심으로 설명하기로 한다.
도 4를 참조하면, 가공 대상물(110) 상부의 광경로 상에는 복수의 포커싱 렌즈, 예를 들면, 제1, 제2 및 제3 포커싱 렌즈(151',152',153')가 마련되어 있다. 상기 제1, 제2 및 제3 포커싱 렌즈(151',152',153')는 제1, 제2 및 제3 레이저광(131,132,133)을 각각 상기 가공 대상물(110) 내부의 소정 위치에 포커싱한다. 여기서, 상기 제1, 제2 및 제3 포커싱 렌즈(151',152',153')는 모두 동일한 구조를 가질 수 있다. 이 경우, 상기 제1, 제2 및 제3 포커싱 렌즈(151',152',153')의 위치를 조절하게 되면, 상기 가공 대상물(110) 내에는 제1, 제2 및 제3 집광점들(P1,P2,P3)이 가공 대상물(110)의 두께 방향을 따라 서로 다른 깊이로 형성할 수 있다. 예를 들면, 제1 집광점(P1)은 제1 포커싱 렌즈(151')과 가공 대상물(110)과의 거리(d1)가 가장 가까우므로 가공 대상물(110)의 표면으로부터 가장 깊은 깊이에 형성될 수 있고, 제3 집광점(P3)은 제3 포커싱 렌즈(153')와 가공 대상물(110)과 거리(d3)가 가장 멀므로 가공 대상물(110)의 표면으로부터 가장 낮은 깊이에 형성될 수 있다. 도 4에서 d2는 제2 포커싱 렌즈(152')와 가공 대상물(110)과 거리를나타낸다.
본 실시예에서는 상기 집광점들(P1,P2,P3)은 레이저광들(131,132,133)이 입사하는 가공 대상물(110)의 표면으로부터 더 깊은 위치에 위치할수록 개질영역들(141,142,143)의 형성방향(도 4에서의 x방향)을 기준으로 더 앞쪽에 위치할 수 있다. 즉, 가장 깊은 위치에 형성되는 제1 집광점(P1)은 x 방향을 기준으로 가장 앞쪽에 위치하게 되며, 가장 낮은 위치에 형성되는 제3 집광점(P3)은 x 방향을 기준으로 가장 뒤쪽에 위치할 수 있다.
다음으로, 가공 대상물(110) 내부에 서로 다른 깊이의 집광점들(P1,P2,P3)이 형성된 상태에서, 예를 들면 제1,제2 및 제3 레이저광(131,132,133)을 가공예정라인을 따라 일방향, 예를 들면 x방향으로 이동시키게 되면, 제1, 제2 및 제3 개질영역(141,142,143)이 x방향을 따라 서로 나란하게 동시에 형성될 수 있다. 이 경우, 가장 깊은 위치에 형성된 제1 개질영역(141)의 선단이 x방향을 기준으로 가장 앞쪽에 형성되고, 가장 낮은 위치에 형성된 제3 개질영역(143)의 선단이 x방향을 기준으로 가장 뒤쪽에 형성된다. 한편, 상기한 제1, 제2, 제3 개질영역(141,142,143)은 가공 대상물(110)을 가공예정라인을 따라 -x방향으로 이동시킴으로써 형성될 수도 있고, 상기 레이저광들(131,132,133) 및 가공대상물(110) 모두를 이동시킴으로써 형성될 수도 있다.
이상과 같이, 포커싱 렌즈들(151',152',153') 각각의 위치를 조절함으로서 가공 대상물(110) 내부에 서로 다른 깊이를 가지는 복수의 개질영역들(141,142,143)을 형성할 수 있다. 그리고, 상기 개질영역들(141,142,143)로부터 발생된 크랙들이 자연적으로 또는 외부 응력에 의해 가공 대상물(110)의 표면 쪽으로 확장되면 상기 가공 대상물(110)은 가공예정라인을 따라 분리될 수 있다. 한편, 이상의 실시예들에서는 포커싱 렌즈들(151,152,153)의 구조를 변화시키거나 또는 포커싱 렌즈들(151',152',153') 의 위치를 변화시킴으로써 가공 대상물(110) 내부에 서로 다른 깊이의 개질영역들(141,142,143)을 형성하는 경우가 설명되었다. 그러나, 상기 포커스 렌즈들(151,152,153)(151',152',153')의 구조 및 위치를 모두 변화시켜 가공 대상물(110) 내부에 서로 다른 깊이의 개질영역들(141,142,143)을 형성할 수도 있다.
도 5는 본 발명의 예시적인 실시예에 따른 레이저 가공방법을 설명하는 도면이다. 이하에서는 전술한 실시예들과 다른 점을 중심으로 설명하기로 한다.
도 5를 참조하면, 가공 대상물(110) 상부의 광경로 상에는 복수의 포커싱 렌즈, 예를 들면, 제1, 제2 및 제3 포커싱 렌즈(251,252,253)가 마련되어 있다. 상기 제1, 제2 및 제3 포커싱 렌즈(251,252,253)는 제1, 제2 및 제3 레이저광(231,232,233)을 각각 포커싱하여 상기 가공 대상물 내부에 제1, 제2 및 제3 집광점들(P1,P2,P3)을 형성한다. 여기서, 상기 제1, 제2 및 제3 포커싱 렌즈(251,252,253)는 모두 동일한 구조를 가질 수 있으며, 상기 가공 대상물(110)의 표면으로부터 동일한 거리(d) 만큼 이격되게 마련될 수 있다.
본 실시예에서는 상기 포커싱 렌즈들(251,252,253) 각각의 상부에 복수의 줌빔 확장기(Zoom Beam Expanding Telescope), 예를 들면, 제1, 제2 및 제3 줌빔 확장기(271,272,273)가 마련되어 있다. 여기서, 상기 제1, 제2 및 제3 줌빔 확장기(271,272,273) 각각의 내부에 마련된 렌즈 사이의 거리를 조절하게 되면 상기 가공 대상물(110) 내에는 제1, 제2 및 제3 집광점(P1,P2,P3)이 가공 대상물(110)의 두께 방향을 따라 서로 다른 깊이로 형성할 수 있다. 예를 들면, 상기 제1 줌빔 확장기(271) 내의 렌즈 사이의 거리를 가장 작게 하면 제1 집광점(P1)이 가공 대상물(110)의 표면으로부터 가장 깊은 깊이에 형성될 수 있고, 제3 줌빔 확장기 (273)내의 렌즈 사이의 거리를 가장 크게 하면 제3 집광점(P3)이 가공 대상물(110)의 표면으로부터 가장 낮은 깊이에 형성될 수 있다.
본 실시예에서는 상기 집광점들(P1,P2,P3)은 상기 레이저광들이 입사하는 상기 가공 대상물(110)의 표면으로부터 더 깊은 위치에 위치할수록 개질영역들(141,142,143)의 형성방향(도 5에서의 x방향)을 기준으로 더 앞쪽에 위치할 수 있다. 즉, 가장 깊은 위치에 형성되는 제1 집광점(P1)은 x 방향을 기준으로 가장 앞쪽에 위치하게 되며, 가장 낮은 위치에 형성되는 제3 집광점(P3)은 x 방향을 기준으로 가장 뒤쪽에 위치할 수 있다.
다음으로, 가공 대상물(110) 내부에 서로 다른 깊이의 집광점들(P1,P2,P3)이 형성된 상태에서, 예를 들면 제1,제2 및 제3 레이저광(231,232,233)을 가공예정라인을 따라 일 방향, 예를 들면 x방향으로 이동시키게 되면, 제1, 제2 및 제3 개질영역(141,142,143)이 x방향을 따라 서로 나란하게 동시에 형성될 수 있다. 이 경우, 가장 깊은 위치에 형성된 제1 개질영역(141)의 선단이 x방향을 기준으로 가장 앞쪽에 형성되고, 가장 낮은 위치에 형성된 제3 개질영역(143)의 선단이 x방향을 기준으로 가장 뒤쪽에 형성된다. 한편, 상기한 제1, 제2, 제3 개질영역(141,142,143)은 가공 대상물(110)을 가공예정라인을 따라 -x방향으로 이동시킴으로써 형성될 수도 있고, 상기 레이저광들(231,232,233) 및 가공대상물(110) 모두를 이동시킴으로써 형성될 수도 있다.
이상과 같이, 포커싱 렌즈들(251,252,253) 상부에 마련된 줌빔 확장기들(271,272,273) 내부의 렌즈 사이의 거리를 조절함으로서 가공 대상물(110) 내부에 서로 다른 깊이를 가지는 복수의 개질영역들(141,142,143)을 형성할 수 있다. 그리고, 상기 개질영역들(141,142,143)로부터 발생된 크랙들이 자연적으로 또는 외부 응력에 의해 가공 대상물(110)의 표면 쪽으로 확장되면 가공 대상물(110)은 가공예정라인을 따라 분리될 수 있다. 한편, 이상의 실시예들에서는 포커싱 렌즈들(151,152,153)(151',152',153')과 줌빔 확장기들(271,272,273) 중 어느 하나를 변화시킴으로써 가공 대상물(110) 내부에 서로 다른 깊이의 개질영역들(141,142,143)을 형성하는 경우가 설명되었다. 그러나, 상기 포커스 렌즈들(151,152,153)(151',152',153')과 줌빔 확장기들(271,272,273) 모두를 변화시켜 가공 대상물(110) 내부에 서로 다른 깊이의 개질영역들(141,142,143)을 형성할 수도 있다.
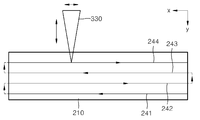
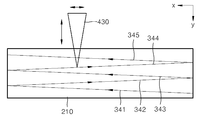
다음으로, 이하에서 설명되는 예시적인 실시예들에 따른 레이저 가공방법은 가공 대상물의 내부에 하나의 레이저광을 조사하여 이동시킴으로써 상기 가공 대상물의 두께 방향으로 복수의 개질영역을 형성한다. 한편, 복수의 레이저광을 이용하여 복수의 개질영역을 형성하는 것도 가능하다. 상기 가공 대상물은 전술한 바와 같이 레이저광에 투과성이 있는 재질을 포함할 수 있으며, 상기 개질영역들은 고출력의 레이저광들이 가공 대상물 내부에 포커싱되면서 다광자 흡수에 의해 형성될 수 있다. 이러한 다광자 흡수에 의한 개질영역 형성을 위해 상기 레이저광들 각각은 예를 들면 1ns(nano second) 이하의 펄스폭을 가지는 초단 또는 극초단의 펄스 레이저광이 될 수 있으며, 집광점들 각각에서의 피크 파워 밀도는 예를 들면, 대략 1×10⁸ W/cm2 이상이 될 수 있다. 하지만, 반드시 이에 한정되는 것은 아니다.
도 6은 본 발명의 예시적인 실시예에 따른 레이저 가공방법을 설명하는 도면이다.
도 6을 참조하면, 레이저광(330)을 가공 대상물(210) 내부에 포커싱하여 집광점을 형성한 다음, 상기 레이저광(330)을 가공예정라인을 따라 복수회 이동시킴으로써 가공 대상물(210) 내부에 가공 대상물(210)의 두께 방향으로 서로 다른 깊이를 가지는 복수의 개질영역, 예를 들면 제1, 제2, 제3 및 제4 개질영역(241,242,243,244)을 순차적으로 형성한다. 여기서, 상기 개질영역들(241,242,243,244)은 레이저광(330)을 가공예정라인을 따라 지그재그(zigzag) 형태로 반복 이동시킴으로써 형성될 수 있다.
구체적으로, 레이저광(330)을 먼저 가공 대상물(210) 내부에서 레이저광(330)이 입사되는 가공 대상물(210)의 표면으로부터 가장 깊은 위치에 포커싱한다. 그리고, 상기 레이저광(330)을 일 방향, 예를 들면 x방향을 이동시킴으로써 제1 개질영역(241)을 형성한다. 이때 형성되는 제1 개질영역(241)을 가공 대상물(210) 내부에서 일정한 높이를 유지하면서 형성된다. 그리고, 상기 가공대상물(210) 외부에서 상기 레이저광(330)을 -y방향으로 소정 거리만큼 상승시킨 다음, 다시 상기 가공대상물(210) 내부를 -x방향으로 이동시킴으로써 제2 개질영역(242)을 형성한다. 이때 형성되는 제2 개질영역(242)은 가공대상물(210) 내부에서 일정한 높이를 유지하면서 형성된다. 그리고, 상기 제2 개질영역(242)은 제1 개질영역(241)보다 가공 대상물(210)의 표면으로부터 깊이는 낮아지게 된다. 다음으로, 가공 대상물(210) 외부에서 레이저광(330)을 -y방향으로 소정 거리만큼 상승시킨 다음, 다시 상기 가공대상물(210) 내부를 x방향으로 이동시킴으로써 제3 개질영역(243)을 형성한다. 이때 형성되는 제3 개질영역(243)은 가공대상물(210) 내부에서 일정한 높이를 유지하면서 형성된다. 그리고, 상기 제3 개질영역(243)은 제2 개질영역(242)보다 가공 대상물(210)의 표면으로부터 깊이는 낮아지게 된다.
상기와 같은 과정을 반복하면서 레이저광(330)이 가공대상물(210) 내부를 지그재그 형태로 반복하여 이동하게 되면 상기 가공 대상물(210) 내부에는 서로 다른 깊이를 가지는 복수의 개질영역들(241,242,243,244)이 형성되게 된다. 따라서, 한 번의 레이저 스캔 만으로도 가공 대상물(210) 내부에 서로 다른 깊이를 가지는 복수의 개질영역(241,242,243,244)을 형성할 수 있게 된다.
도 7은 본 발명의 예시적인 실시예에 따른 레이저 가공방법을 설명하는 도면이다.
도 7을 참조하면, 레이저광(430)을 가공 대상물(210) 내부에 포커싱하여 집광점을 형성한 다음, 상기 레이저광(430)을 가공예정라인을 따라 복수회 이동시킴으로써 가공 대상물(210) 내부에 가공 대상물(210)의 두께 방향으로 서로 다른 깊이를 가지는 복수의 개질영역, 예를 들면 제1, 제2, 제3, 제4 및 제5 개질영역(341,342,343,344,345)을 순차적으로 형성한다. 여기서, 상기 개질영역들(341,342,343,344,345)은 레이저광(430)을 가공예정라인을 따라 지그재그(zigzag) 형태로 반복 이동시킴으로써 형성될 수 있다.
구체적으로, 레이저광(430)을 먼저 가공 대상물(210) 내부에서 레이저광(430)이 입사되는 가공 대상물(210)의 표면으로부터 가장 깊은 위치에 포커싱한다. 그리고, 상기 레이저광(430)을 예를 들면 x방향으로 이동시킴과 동시에 -y방향으로 상승시킴으로써 제1 개질영역(341)을 형성한다. 이때 형성되는 제1 개질영역(341)은 x방향을 따라 가공 대상물(210) 표면으로부터의 깊이가 점점 작아지게 된다. 그리고, 상기 가공대상물(210)의 일단에서 상기 레이저광(430)을 -x방향으로 이동시킴과 동시에 -y방향으로 상승시킴으로써 제2 개질영역(342)을 형성한다. 이때 형성되는 제2 개질영역(342)은 -x방향을 따라 가공 대상물(210) 표면으로부터의 깊이가 점점 작아지게 된다. 그리고, 상기 제2 개질영역(342)은 제1 개질영역(341)보다 가공 대상물(210)의 표면으로부터 깊이는 낮아지게 된다. 상기와 같은 과정을 반복하면서 레이저광(430)이 가공대상물(210) 내부를 지그재그 형태로 반복하여 이동하게 되면 상기 가공 대상물(210) 내부에는 서로 다른 깊이를 가지는 복수의 개질영역들(341,342,343,344,345)이 형성되게 된다. 따라서, 한 번의 레이저 스캔 만으로도 가공 대상물(210) 내부에 서로 다른 깊이를 가지는 복수의 개질영역(341,342,343,344,345)을 형성할 수 있게 된다.
도 8은 상기한 본 발명의 예시적인 실시예들에 따른 레이저 가공방법을 이용하여 실리콘 웨이퍼를 다이싱(dicing)하는 모습을 예시적으로 도시한 것이다. 도 8을 참조하면, 상기 실리콘 웨이퍼 상에는 가공방향1 및 가공방향2 각각에 나란하게 복수의 절단 예정 라인이 형성되어 있다. 여기서, 상기 절단예정라인들에 의해 구회된 영역 내의 실리콘 웨이퍼 상에 다수의 소자가 적층될 수 있다. 먼저 가공방향1에 나란하게 형성된 절단예정라인들을 따라 적어도 하나의 레이저광을 이동시킴으로써 상기 실리콘 웨이퍼 내부에 두께 방향을 따라 적어도 하나의 개질영역을 형성한다. 다음으로, 상기 적어도 하나의 레이저광을 가공방향2에 나란하게 형성된 절단예정라인들을 따라 적어도 하나의 레이저광을 이동시킴으로써 상기 실리콘 웨이퍼 내부에 두께 방향을 따라 적어도 하나의 개질영역을 형성한다. 그리고, 상기 실리콘 웨이퍼 내부에 형성된 적어도 하나의 개질영역으로부터 크랙을 자연적으로 또는 외부 응력에 의해 실리콘 웨이퍼 표면까지 확장시키게 되면 실리콘 웨이퍼는 브레이킹에 의해 다수의 칩으로 분할되게 된다.
이상에서 본 발명의 실시예가 설명되었으나, 이는 예시적인 것에 불과하며, 당해 분야에서 통상적 지식을 가진 자라면 이로부터 다양한 변형 및 균등한 타 실시예가 가능하다는 점을 이해할 것이다.
110,210... 가공 대상물 131,231... 제1 레이저광
132,232... 제2 레이저광 133,233... 제3 레이저광
141... 제1 개질영역 142... 제2 개질영역
143... 제3 개질영역 151,151',251... 제1 포커싱 렌즈
152,152',252... 제2 포커싱 렌즈
153,153',253... 제3 포커싱 렌즈
330,430... 레이저광 P1... 제1 집광점
P2... 제2 집광점
P3... 제3 집광점

Claims (17)

  1. 복수의 레이저광을 가공 대상물 내부에 포커싱하여 상기 가공 대상물의 표면으로부터 다른 깊이를 가지는 복수의 집광점을 형성하는 단계; 및
    상기 레이저광들을 가공예정라인을 따라 이동시킴으로써 상기 가공 대상물 내부에 서로 나란한 복수의 개질영역을 동시에 형성하는 단계;를 포함하고,
    상기 집광점들의 깊이는 포커싱 렌즈들 및 줌빔 확장기들 중 적어도 하나에 의해 조절되는 레이저 가공방법.
  2. 제 1 항에 있어서,
    상기 집광점들은 상기 레이저광들이 입사하는 상기 가공 대상물의 표면으로부터 더 깊은 위치에 위치할수록 상기 개질영역들의 형성방향을 기준으로 더 앞쪽에 위치하는 레이저 가공방법.
  3. 제 1 항에 있어서,
    상기 개질영역들은 상기 가공 대상물 내부에서의 다광자(multiple photon) 흡수에 의해 형성되는 레이저 가공방법.
  4. 제 1 항에 있어서,
    상기 포커싱 렌즈들은 상기 가공 대상물 상부의 레이저광들의 광경로 상에 마련되는 레이저 가공방법.
  5. 제 4 항에 있어서,
    상기 집광점들의 깊이는 상기 포커싱 렌즈들의 구조 및 위치 중 적어도 하나를 변화시킴으로써 조절되는 레이저 가공방법.
  6. 제 4 항에 있어서,
    상기 줌빔 확장기들은 상기 포커싱 렌즈들 상부의 레이저광들의 광경로 상에 마련되는 레이저 가공방법.
  7. 제 6 항에 있어서,
    상기 집광점들의 깊이는 상기 줌빔 확장기들 내부의 렌즈 사이의 거리를 변화시킴으로써 조절되는 레이저 가공방법.
  8. 제 7 항에 있어서,
    상기 포커싱 렌즈들과 상기 가공대상물 사이의 거리는 동일하게 유지되는 레이저 가공방법.
  9. 제 1 항에 있어서,
    상기 개질영역들을 형성한 다음, 상기 개질영역들로부터 발생된 내부 크랙들을 상기 가공 대상물의 표면까지 확장시킴으로써 상기 가공 대상물을 상기 가공예정라인을 따라 분리하는 단계를 더 포함하는 레이저 가공방법.
  10. 제 1 항에 있어서,
    상기 가공 대상물은 상기 레이저광들에 대해 투과성이 있는 재질을 포함하는 레이저 가공방법.
  11. 레이저광을 가공 대상물 내부에 포커싱하여 집광점을 형성한 다음 가공예정라인을 따라 복수회 이동시킴으로써 상기 가공 대상물 내부에 서로 다른 깊이를 가지는 복수의 개질영역을 순차적으로 형성하는 레이저 가공방법에 있어서,
    상기 개질영역들은 상기 레이저광을 상기 가공예정라인을 따라 지그재그(zigzag) 형태로 반복 이동시킴으로써 형성되는 레이저 가공방법.
  12. 제 11 항에 있어서,
    상기 개질영역들 각각은 상기 레이저광이 일방향으로 이동할 때는 일정한 깊이를 유지하는 레이저 가공방법.
  13. 제 12 항에 있어서,
    상기 개질영역들은 상기 레이저광이 입사되는 상기 가공 대상물의 표면으로부터의 깊이가 점점 작아지는 순서로 형성되는 레이저 가공방법.
  14. 제 11 항에 있어서,
    상기 개질영역들 각각은 상기 레이저광이 일방향으로 이동함에 따라 그 깊이가 변화하는 레이저 가공방법.
  15. 제 14 항에 있어서,
    상기 개질영역들 각각은 상기 레이저광이 일방향으로 이동함에 따라 상기 레이저광이 입사되는 상기 가공 대상물의 표면으로부터의 깊이가 점점 작아지는 레이저 가공방법.
  16. 제 11 항에 있어서,
    상기 가공 대상물은 상기 레이저광들에 대해 투과성이 있는 재질을 포함하는 레이저 가공방법.
  17. 제 11 항에 있어서,
    상기 개질영역들은 상기 가공대상물 내부에서의 다광자 흡수에 의해 형성되는 레이저 가공방법.
KR1020120034250A 2012-04-03 2012-04-03 레이저 가공방법 Ceased KR20130112111A (ko)

Priority Applications (1)

Application Number Priority Date Filing Date Title
KR1020120034250A KR20130112111A (ko) 2012-04-03 2012-04-03 레이저 가공방법

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
KR1020120034250A KR20130112111A (ko) 2012-04-03 2012-04-03 레이저 가공방법

Publications (1)

Publication Number Publication Date
KR20130112111A true KR20130112111A (ko) 2013-10-14

Family

ID=49633164

Family Applications (1)

Application Number Title Priority Date Filing Date
KR1020120034250A Ceased KR20130112111A (ko) 2012-04-03 2012-04-03 레이저 가공방법

Country Status (1)

Country Link
KR (1) KR20130112111A (ko)

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN116802009A (zh) * 2021-02-02 2023-09-22 通快激光与系统工程有限公司 用于激光加工工件的设备和方法
KR20230144414A (ko) * 2022-04-07 2023-10-16 주식회사 이오테크닉스 레이저 가공 장치 및 레이저 가공 방법

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN116802009A (zh) * 2021-02-02 2023-09-22 通快激光与系统工程有限公司 用于激光加工工件的设备和方法
KR20230144414A (ko) * 2022-04-07 2023-10-16 주식회사 이오테크닉스 레이저 가공 장치 및 레이저 가공 방법

Similar Documents

Publication Publication Date Title
US20110132885A1 (en) Laser machining and scribing systems and methods
US11253955B2 (en) Multi-segment focusing lens and the laser processing for wafer dicing or cutting
US10074565B2 (en) Method of laser processing for substrate cleaving or dicing through forming “spike-like” shaped damage structures
CN107073642B (zh) 使用长度和直径可调的激光束焦线来加工透明材料的系统和方法
KR101809783B1 (ko) 반도체 기판을 방사상으로 그루빙하는 방법
JP6680494B2 (ja) レーザ加工方法及びレーザ加工装置
US20120234807A1 (en) Laser scribing with extended depth affectation into a workplace
CN104334312A (zh) 使一工件中具有延伸深度虚饰的激光切割
KR20120005432A (ko) 레이저 가공 장치 및 레이저 가공 방법
KR101217698B1 (ko) 순차적 멀티 포커싱을 이용한 레이저 가공방법 및 레이저 가공장치
JP2012028452A (ja) レーザ加工方法
US20060124618A1 (en) Method and device for processing inside of transparent material
JP2011067873A (ja) レーザ光によるライン加工方法およびレーザ加工装置
JP2009056467A (ja) レーザ加工装置およびレーザ加工方法
KR101164418B1 (ko) 펨토초 펄스 레이저의 비선형 초점이동을 통한 절단방법
KR102046932B1 (ko) 렌즈 광학계 및 이를 포함하는 레이저 가공장치
WO2014194179A1 (en) Laser processing using an astigmatic elongated beam spot and using ultrashort pulses and/or longer wavelengths
CN209319014U (zh) 一种多焦点激光加工装置
KR20180057643A (ko) 레이저 가공 방법 및 레이저 가공 장치
KR101361777B1 (ko) 레이저 가공방법
KR101271104B1 (ko) 다중 빔 사이에서 발생되는 v-형상의 미세-크랙을 이용한 레이저 스크라이빙 장치 및 레이저 스크라이빙 방법
KR101621936B1 (ko) 기판 절단 장치 및 방법
JP2013031880A (ja) レーザ加工装置およびレーザ加工方法
KR20120016458A (ko) 표면 스크라이빙을 이용한 레이저 가공방법
JP7383340B2 (ja) レーザー加工装置

Legal Events

Date Code Title Description
A201 Request for examination
PA0109 Patent application

Patent event code: PA01091R01D

Comment text: Patent Application

Patent event date: 20120403

PA0201 Request for examination
E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

Comment text: Notification of reason for refusal

Patent event date: 20130614

Patent event code: PE09021S01D

PG1501 Laying open of application
E601 Decision to refuse application
PE0601 Decision on rejection of patent

Patent event date: 20131105

Comment text: Decision to Refuse Application

Patent event code: PE06012S01D

Patent event date: 20130614

Comment text: Notification of reason for refusal

Patent event code: PE06011S01I