KR20130139367A - 다이 방식 도공 장치 및 도공 방법 - Google Patents
다이 방식 도공 장치 및 도공 방법 Download PDFInfo
- Publication number
- KR20130139367A KR20130139367A KR1020137029963A KR20137029963A KR20130139367A KR 20130139367 A KR20130139367 A KR 20130139367A KR 1020137029963 A KR1020137029963 A KR 1020137029963A KR 20137029963 A KR20137029963 A KR 20137029963A KR 20130139367 A KR20130139367 A KR 20130139367A
- Authority
- KR
- South Korea
- Prior art keywords
- die
- web
- coating
- film
- manifold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C5/00—Apparatus in which liquid or other fluent material is projected, poured or allowed to flow on to the surface of the work
- B05C5/02—Apparatus in which liquid or other fluent material is projected, poured or allowed to flow on to the surface of the work the liquid or other fluent material being discharged through an outlet orifice by pressure, e.g. from an outlet device in contact or almost in contact, with the work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/03—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor characterised by the shape of the extruded material at extrusion
- B29C48/07—Flat, e.g. panels
- B29C48/08—Flat, e.g. panels flexible, e.g. films
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0873—Controlling means responsive to conditions of the liquid or other fluent material, of the ambient medium, of the roller or of the work
- B05C1/0886—Controlling means responsive to conditions of the liquid or other fluent material, of the ambient medium, of the roller or of the work responsive to the condition of the work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C11/00—Component parts, details or accessories not specifically provided for in groups B05C1/00 - B05C9/00
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C5/00—Apparatus in which liquid or other fluent material is projected, poured or allowed to flow on to the surface of the work
- B05C5/02—Apparatus in which liquid or other fluent material is projected, poured or allowed to flow on to the surface of the work the liquid or other fluent material being discharged through an outlet orifice by pressure, e.g. from an outlet device in contact or almost in contact, with the work
- B05C5/0254—Coating heads with slot-shaped outlet
- B05C5/0266—Coating heads with slot-shaped outlet adjustable in length, e.g. for coating webs of different width
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D1/00—Processes for applying liquids or other fluent materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D1/00—Processes for applying liquids or other fluent materials
- B05D1/26—Processes for applying liquids or other fluent materials performed by applying the liquid or other fluent material from an outlet device in contact with, or almost in contact with, the surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D7/00—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials
- B05D7/02—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials to macromolecular substances, e.g. rubber
- B05D7/04—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials to macromolecular substances, e.g. rubber to surfaces of films or sheets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/30—Extrusion nozzles or dies
- B29C48/305—Extrusion nozzles or dies having a wide opening, e.g. for forming sheets
- B29C48/31—Extrusion nozzles or dies having a wide opening, e.g. for forming sheets being adjustable, i.e. having adjustable exit sections
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D2252/00—Sheets
- B05D2252/02—Sheets of indefinite length
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D2506/00—Halogenated polymers
- B05D2506/10—Fluorinated polymers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C2948/00—Indexing scheme relating to extrusion moulding
- B29C2948/92—Measuring, controlling or regulating
- B29C2948/92504—Controlled parameter
- B29C2948/92609—Dimensions
- B29C2948/92628—Width or height
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/15—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor incorporating preformed parts or layers, e.g. extrusion moulding around inserts
- B29C48/154—Coating solid articles, i.e. non-hollow articles
- B29C48/155—Partial coating thereof
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/254—Sealing means
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Life Sciences & Earth Sciences (AREA)
- Wood Science & Technology (AREA)
- Coating Apparatus (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Abstract
본 발명의 다이 방식 도공 장치는, 공급 롤 (20) 과 다이 (21) 와 권취 롤 (22) 을 구비하고, 다이 (21) 보다 상류 위치에 배치 형성되는 웨브 폭단 위치 검출 수단 (28) 과, 다이 (21) 보다 하류 위치에 배치 형성되는 막 폭단 위치 검출 수단 (29) 을 추가로 구비하고, 다이 (21) 가, 다이 (21) 의 양 단부에 배치되고, 다이 (21) 내에서 이동이 용이해지도록 구성한 1 쌍의 이너 데클 (35) 과 구동 수단 (32) 을 갖고, 웨브 폭단 위치 검출 수단 (28) 에 의해 검지된 웨브 (T) 의 양 폭단 위치 (30a, 30b) 의 정보 및 막 폭단 위치 검출 수단 (29) 에 의해 검지된 도포액막 (23) 의 양 폭단 위치 (31a, 31b) 의 정보에 기초하여, 구동 수단 (32) 을 구동시킴으로써, 다이 (21) 에 대한 이너 데클 (35) 의 각각의 상대 위치를 변경하는 것을 특징으로 한다.
Description
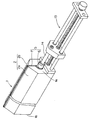
도 2 는 본 발명에 따른 다이 방식 도공 장치를 구성하는 대표적인 이너 데클을 다이에 장착하기 전의 상태를 나타내는 사시도이다.
도 3 은 도 2 에 나타내는 이너 데클을 다이에 장착한 후의 상태를 나타내는 사시도이다.
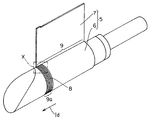
도 4 는 도 2 에 나타낸 이너 데클의 확대 사시도이다.
도 5 는 도 4 의 영역 X 로 둘러싸인 이너 데클의 부분의 확대 사시도이다.
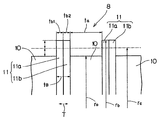
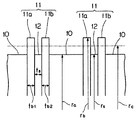
도 6 은 도 4 에 나타내는 보강 시일부를 구성하는 스페이서 부재와 시일 부재의 치수 관계를 설명하기 위한 도면이다.
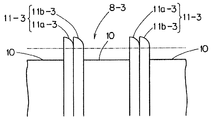
도 7 은 보강 시일부를 구성하는 시일 부재의 다른 실시형태를 나타내는 설명도이다.
도 8 은 보강 시일부를 구성하는 시일 부재의 다른 실시형태를 나타내는 설명도이다.
도 9 는 보강 시일부를 구성하는 시일 부재의 다른 실시형태를 나타내는 설명도이다.
도 10 은 보강 시일부를 구성하는 시일 부재의 다른 실시형태를 나타내는 설명도이다.

2a, 2b : 분할 금형 부재
2 : 금형
3 : 매니폴드
4 : 슬릿
5 : 이너 데클
6 : 데클 본체부
7 : 데클 보조부
8 : 보강 시일부
9 : 데클 본체부 (6) 의 데클 보조부 (7) 를 배치한 영역
9a : 이너 데클 (5) 의 영역 (9) 내의 선단측 구역
10 : 스페이서 부재
11 : 시일 부재
12 : 복합 개삽 부재
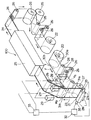
100 : 다이 방식 도공 장치
20 : 공급 롤
21 : 다이
22 : 권취 롤
23 : 도포액막
24 : 도포막
25 : 건조 장치
26 : 가이드 롤러
27 : 백업 롤러
28 : 웨브 폭단 위치 검출 수단
29 : 막 폭단 위치 검출 수단
30a, 30b : 웨브의 폭단 위치
31a, 31b : 도포액막 (23) (또는 도포막 (24)) 의 양 폭단 위치
32 : 제어 장치
33 : 구동 수단
35 : 이너 데클
Claims (13)
- 장척 띠상의 웨브를 연속적으로 송출하는 공급 롤과,
그 공급 롤로부터 송출되어 반송되는 상기 웨브의 적어도 편면 상에 도포액을 토출시켜 도포하는 다이와,
상기 웨브 상에 토출하여 도포한 도포액막을 건조시켜 도포막으로 한 후에 상기 웨브를 권취하는 권취 롤을 구비하는 다이 방식 도공 장치에 있어서,
그 도공 장치는, 상기 웨브의 반송 방향에서 봤을 때,
상기 다이보다 상류 위치에 배치 형성되고, 상기 웨브의 양 폭단 위치를 검출하는 웨브 폭단 위치 검출 수단과,
상기 다이보다 하류 위치에 배치 형성되고, 상기 웨브 상의 도포액막 또는 도포막의 양 폭단 위치를 검출하는 막 폭단 위치 검출 수단을 추가로 구비하고,
상기 다이가,
그 다이의 양 단부에 배치되고, 상기 다이 내에서 상기 다이의 길이 방향을 따른 이동이 용이해지도록 구성한 도공 폭을 조정하기 위한 1 쌍의 이너 데클과,
상기 이너 데클을 이동시키기 위해 구동시키는 구동 수단을 갖고,
상기 웨브 폭단 위치 검출 수단에 의해 검지된 상기 웨브의 양 폭단 위치 정보 및 상기 막 폭단 위치 검출 수단에 의해 검지된 상기 도포액막 또는 도포막의 양 폭단 위치 정보에 기초하여, 상기 구동 수단을 구동시킴으로써, 상기 다이에 대한 상기 이너 데클의 각각의 상대 위치를 변경하는 것을 특징으로 하는 다이 방식 도공 장치. - 제 1 항에 있어서,
상기 다이는, 1 쌍의 분할 금형 부재를 합체시켜 형성하여 이루어지는 금형으로 구성되고,
그 금형의 길이 방향으로 연장되는 매니폴드와,
그 매니폴드에서 상기 금형의 직경 방향 외측을 향하여 연장되는 슬릿을 갖고,
상기 이너 데클은,
상기 매니폴드에 대응한 외면 형상을 갖는 샤프트상의 데클 본체부와,
그 데클 본체부로부터 연장되고, 상기 슬릿에 대응한 외면 형상을 갖는 시트상 또는 필름상의 데클 보조부를 갖고,
상기 데클 본체부는, 상기 데클 보조부를 배치한 영역의 적어도 일부에, 상기 매니폴드 내에 충전되는, 도포 또는 압출 성형하기 위한 액상물의 액밀 봉지를 보강하는 보강 시일부를 구비하고,
그 보강 시일부가, 상기 다이에 대한 이너 데클의 위치 이동시에는, 상기 매니폴드의 내벽에 대하여 탄성 변형되면서 슬라이딩하고, 또한 상기 다이에 대한 이너 데클의 위치 고정시에는, 탄성 복원력에 의해 서로 협동한 상태에서 상기 내벽에 밀착되는 2 장 이상의 필름을 포함하는 적어도 1 개의 시일 부재를 구비하는 다이 방식 도공 장치. - 제 1 항 또는 제 2 항에 있어서,
상기 시일 부재를 구성하는 필름이, 매니폴드 직경 (rc) 보다 큰 외경을 갖는 다이 방식 도공 장치. - 제 1 항, 제 2 항 또는 제 3 항에 있어서,
상기 시일 부재를 구성하는 필름의 외경 (rb) 은, 매니폴드 직경 (rc) 보다 0.01 ∼ 1 ㎜ 만큼 큰 다이 방식 도공 장치. - 제 1 항 내지 제 4 항 중 어느 한 항에 있어서,
각 시일 부재는, 상기 필름 사이에 매니폴드 직경 (rc) 보다 작은 외경 (rs) 을 갖는 제 1 스페이서 부재를 추가로 구비하는 다이 방식 도공 장치. - 제 5 항에 있어서,
제 1 스페이서 부재의 외경 (rs) 은, 매니폴드 직경 (rc) 보다 0.001 ∼ 3 ㎜ 만큼 작은 다이 방식 도공 장치. - 제 5 항 또는 제 6 항에 있어서,
제 1 스페이서 부재의 외경을 rs 및 필름의 외경을 rb 로 하면, 제 1 스페이서 부재의 두께 ts 는, 하기의 관계식을 만족시키는 다이 방식 도공 장치.
ts < (rb - rs) - 제 1 항 내지 제 7 항 중 어느 한 항에 있어서,
보강 시일부는, 적어도 2 개의 시일 부재를 구비하고, 그 시일 부재 사이에 매니폴드 직경 (rc) 보다 작은 외경 (ra) 을 갖는 제 2 스페이서 부재를 추가로 구비하는 다이 방식 도공 장치. - 제 8 항에 있어서,
제 2 스페이서 부재의 외경 (ra) 은, 매니폴드 직경보다 0.001 ∼ 3 ㎜ 만큼 작은 다이 방식 도공 장치. - 제 1 항 내지 제 9 항 중 어느 한 항에 있어서,
상기 보강 시일부는, 상기 데클 보조부를 배치한 영역 내의 상기 이너 데클의 선단측 구역에 형성하는 다이 방식 도공 장치. - 제 1 항 내지 제 10 항 중 어느 한 항에 있어서,
각 시일 부재를 구성하는 필름의 장수는 2 장인 다이 방식 도공 장치. - 제 1 항 내지 제 11 항 중 어느 한 항에 있어서,
상기 필름은 윤활성 수지 재료로 이루어지는 다이 방식 도공 장치. - 공급 롤로부터 장척 띠상의 웨브를 연속적으로 송출하는 공정과,
송출되어 반송되는 상기 웨브의 적어도 편면 상에 다이에 의해 도포액을 토출시켜 도포하는 공정과,
권취 롤에 의해, 상기 웨브 상에 토출하여 도포한 도포액막을 건조시켜 도포막으로 한 후에 상기 웨브를 권취하는 공정을 구비하는 다이 방식 도공 방법에 있어서,
그 도공 방법은, 상기 웨브의 반송 방향에서 봤을 때,
상기 다이보다 상류 위치에 배치 형성되는 웨브 폭단 위치 검출 수단에 의해, 상기 웨브의 양 폭단 위치를 검출하는 공정과,
상기 다이보다 하류 위치에 배치 형성되는 막 폭단 위치 검출 수단에 의해, 상기 웨브 상의 도포액막 또는 도포막의 양 폭단 위치를 검출하는 공정을 추가로 구비하고,
상기 다이가,
그 다이의 양 단부에 배치되고, 상기 다이 내에서 상기 다이의 길이 방향을 따른 이동이 용이해지도록 구성한 도공 폭을 조정하기 위한 1 쌍의 이너 데클과,
상기 이너 데클을 이동시키기 위해 구동시키는 구동 수단을 갖고,
상기 웨브 폭단 위치 검출 수단에 의해 검지된 상기 웨브의 양 폭단 위치 정보 및 상기 막 폭단 위치 검출 수단에 의해 검지된 상기 도포액막 또는 도포막의 양 폭단 위치 정보에 기초하여, 상기 구동 수단을 구동시킴으로써, 상기 다이에 대한 상기 이너 데클의 각각의 상대 위치를 변경하는 것을 특징으로 하는 다이 방식 도공 방법.
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012029439 | 2012-02-14 | ||
| JPJP-P-2012-029439 | 2012-02-14 | ||
| JPJP-P-2013-018840 | 2013-02-01 | ||
| JP2013018840A JP6088834B2 (ja) | 2012-02-14 | 2013-02-01 | ダイ方式塗工装置および塗工方法 |
| PCT/JP2013/052471 WO2013121909A1 (ja) | 2012-02-14 | 2013-02-04 | ダイ方式塗工装置および塗工方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20130139367A true KR20130139367A (ko) | 2013-12-20 |
Family
ID=48984023
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020137029963A Ceased KR20130139367A (ko) | 2012-02-14 | 2013-02-04 | 다이 방식 도공 장치 및 도공 방법 |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US20140234539A1 (ko) |
| JP (1) | JP6088834B2 (ko) |
| KR (1) | KR20130139367A (ko) |
| CN (1) | CN103517768A (ko) |
| WO (1) | WO2013121909A1 (ko) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6303526B2 (ja) * | 2014-01-21 | 2018-04-04 | 王子ホールディングス株式会社 | 接着剤塗布装置及びそれを利用した吸収性物品の製造方法 |
| JP6503123B1 (ja) * | 2018-09-07 | 2019-04-17 | 中田エンヂニアリング株式会社 | ゴム材料供給方法、及びゴム材料供給装置 |
| ES2851423A1 (es) * | 2020-03-04 | 2021-09-07 | Focke Meler Gluing Solutions S A | Procedimiento de limpieza de un cabezal aplicador de productos termofusibles y cabezal en el que se utiliza dicho procedimiento |
| CN111312498B (zh) * | 2020-03-10 | 2022-09-16 | 西比里电机技术(苏州)有限公司 | 一种氧化铝绝缘绕组、制备方法及其绕组设备 |
| CN216323035U (zh) * | 2021-11-02 | 2022-04-19 | 江苏时代新能源科技有限公司 | 一种涂布装置及涂布系统 |
| CN118507393B (zh) * | 2024-06-20 | 2025-03-18 | 浙江芯植微电子科技有限公司 | 一种用于芯片研磨切片断面分析的灌胶装置及其方法 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2501080B2 (ja) * | 1993-09-03 | 1996-05-29 | 三菱化学株式会社 | ダイコ―タ |
| KR100272064B1 (ko) * | 1992-10-27 | 2000-12-01 | 미우라 아끼라 | 다이 도장기 |
| US5766356A (en) * | 1995-07-06 | 1998-06-16 | Toray Engineering Co., Ltd. | Coating apparatus |
| JPH0994504A (ja) * | 1995-09-29 | 1997-04-08 | Mitsubishi Chem Corp | ダイコータ |
| JPH11138080A (ja) * | 1997-11-06 | 1999-05-25 | Ig Tech Res Inc | 塗装装置 |
| JP3301727B2 (ja) * | 1998-05-27 | 2002-07-15 | 住友重機械工業株式会社 | Tダイ装置のデッケルバー位置遠隔制御機構及びデッケルバー位置遠隔制御方法 |
-
2013
- 2013-02-01 JP JP2013018840A patent/JP6088834B2/ja active Active
- 2013-02-04 CN CN201380001237.5A patent/CN103517768A/zh active Pending
- 2013-02-04 US US14/343,885 patent/US20140234539A1/en not_active Abandoned
- 2013-02-04 WO PCT/JP2013/052471 patent/WO2013121909A1/ja not_active Ceased
- 2013-02-04 KR KR1020137029963A patent/KR20130139367A/ko not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| JP6088834B2 (ja) | 2017-03-01 |
| JP2013188735A (ja) | 2013-09-26 |
| US20140234539A1 (en) | 2014-08-21 |
| WO2013121909A1 (ja) | 2013-08-22 |
| CN103517768A (zh) | 2014-01-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6088834B2 (ja) | ダイ方式塗工装置および塗工方法 | |
| US8029642B2 (en) | Tape removal apparatus and process | |
| EP2969519B1 (en) | System and method for label matrix stripping | |
| US8205866B2 (en) | Form having abutting interconnected substrates and method of making same | |
| US20130042774A1 (en) | Roll-to-roll printing system | |
| CN104071620A (zh) | 功能性薄膜的制造方法以及料片输送装置 | |
| CN103717691B (zh) | 制造具有突出衬的胶粘带的方法 | |
| CN106586633A (zh) | 一种卷筒无胶封尾装置 | |
| CN101314273B (zh) | 箔转印装置 | |
| JP6034712B2 (ja) | ダイ用インナーディッケルおよびダイ | |
| US20130065009A1 (en) | Embossed sheet and method of manufacturing the same | |
| CN105712112A (zh) | 一种可同时对多卷带进行压料的自动卷带压料装置 | |
| US10914385B2 (en) | Method for preparing extruded material for processing to form sealings | |
| JP2008239347A (ja) | 転写箔ウェブ収容装置 | |
| TW201345616A (zh) | 模具方式塗覆裝置及塗覆方法 | |
| EP1888443B1 (en) | Electrostatic tension control of webs | |
| JP5529490B2 (ja) | 無端ベルト | |
| JP2014159137A (ja) | フィルム材及びフィルム材の製造方法 | |
| US20080203131A1 (en) | Film guiding assembly | |
| JP2007276215A (ja) | エッジテープ付きタイヤ補強部材の製造方法及び空気入りタイヤの製造方法 | |
| Hawkins | A glossary of descriptive terms--second installment | |
| CN101314274A (zh) | 箔转印装置 | |
| US20130236648A1 (en) | Device for guiding and/or forming an extruded strand of plastic and process for coating a flat material | |
| TW201350212A (zh) | 模具用內部定邊器及模具 | |
| EP1224140A1 (en) | Tape roll and its wind-up core and method for producing tape roll |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| AMND | Amendment | ||
| PA0105 | International application |
Patent event date: 20131112 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PA0201 | Request for examination | ||
| PG1501 | Laying open of application | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20140928 Patent event code: PE09021S01D |
|
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20150305 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20140928 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |
|
| AMND | Amendment | ||
| PX0901 | Re-examination |
Patent event code: PX09011S01I Patent event date: 20150305 Comment text: Decision to Refuse Application Patent event code: PX09012R01I Patent event date: 20131112 Comment text: Amendment to Specification, etc. |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20150420 Patent event code: PE09021S01D |
|
| AMND | Amendment | ||
| PX0601 | Decision of rejection after re-examination |
Comment text: Decision to Refuse Application Patent event code: PX06014S01D Patent event date: 20151126 Comment text: Amendment to Specification, etc. Patent event code: PX06012R01I Patent event date: 20150622 Comment text: Notification of reason for refusal Patent event code: PX06013S01I Patent event date: 20150420 Comment text: Amendment to Specification, etc. Patent event code: PX06012R01I Patent event date: 20150406 Comment text: Decision to Refuse Application Patent event code: PX06011S01I Patent event date: 20150305 Comment text: Notification of reason for refusal Patent event code: PX06013S01I Patent event date: 20140928 Comment text: Amendment to Specification, etc. Patent event code: PX06012R01I Patent event date: 20131112 |