KR20140010373A - 만곡형 작업편 표면을 기계가공하는 기계가공 방법 및 기계가공 공구, 그리고 작업편 - Google Patents
만곡형 작업편 표면을 기계가공하는 기계가공 방법 및 기계가공 공구, 그리고 작업편 Download PDFInfo
- Publication number
- KR20140010373A KR20140010373A KR1020137019292A KR20137019292A KR20140010373A KR 20140010373 A KR20140010373 A KR 20140010373A KR 1020137019292 A KR1020137019292 A KR 1020137019292A KR 20137019292 A KR20137019292 A KR 20137019292A KR 20140010373 A KR20140010373 A KR 20140010373A
- Authority
- KR
- South Korea
- Prior art keywords
- machining
- roll
- tool
- rolling element
- workpiece
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000003754 machining Methods 0.000 title claims abstract description 241
- 238000000034 method Methods 0.000 title claims abstract description 90
- 238000005096 rolling process Methods 0.000 claims abstract description 244
- 238000004049 embossing Methods 0.000 claims abstract description 93
- 239000000463 material Substances 0.000 claims abstract description 80
- 238000000576 coating method Methods 0.000 claims abstract description 56
- 239000011248 coating agent Substances 0.000 claims abstract description 50
- 230000008569 process Effects 0.000 claims description 21
- 230000008878 coupling Effects 0.000 claims description 16
- 238000010168 coupling process Methods 0.000 claims description 16
- 238000005859 coupling reaction Methods 0.000 claims description 16
- 239000002245 particle Substances 0.000 claims description 16
- 238000004140 cleaning Methods 0.000 claims description 11
- 238000009499 grossing Methods 0.000 claims description 5
- 238000012545 processing Methods 0.000 claims description 5
- 238000007751 thermal spraying Methods 0.000 claims description 5
- 230000008859 change Effects 0.000 claims description 4
- 238000005459 micromachining Methods 0.000 claims description 3
- 230000001419 dependent effect Effects 0.000 claims description 2
- 238000000605 extraction Methods 0.000 claims description 2
- 238000005520 cutting process Methods 0.000 description 11
- 230000033001 locomotion Effects 0.000 description 11
- 238000006073 displacement reaction Methods 0.000 description 8
- 239000007921 spray Substances 0.000 description 8
- 239000010432 diamond Substances 0.000 description 7
- 229910003460 diamond Inorganic materials 0.000 description 7
- 238000004519 manufacturing process Methods 0.000 description 7
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 6
- 239000000853 adhesive Substances 0.000 description 6
- 229910052782 aluminium Inorganic materials 0.000 description 6
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 6
- 239000007769 metal material Substances 0.000 description 6
- 238000005507 spraying Methods 0.000 description 6
- 238000005482 strain hardening Methods 0.000 description 6
- 239000007788 liquid Substances 0.000 description 5
- 230000001070 adhesive effect Effects 0.000 description 4
- 239000000919 ceramic Substances 0.000 description 4
- 238000002485 combustion reaction Methods 0.000 description 4
- 229910052751 metal Inorganic materials 0.000 description 4
- 239000002184 metal Substances 0.000 description 4
- 229910001060 Gray iron Inorganic materials 0.000 description 3
- 230000009286 beneficial effect Effects 0.000 description 3
- 230000006835 compression Effects 0.000 description 3
- 238000007906 compression Methods 0.000 description 3
- 239000005068 cooling lubricant Substances 0.000 description 3
- 210000000887 face Anatomy 0.000 description 3
- 229910052742 iron Inorganic materials 0.000 description 3
- 230000001788 irregular Effects 0.000 description 3
- 238000005304 joining Methods 0.000 description 3
- 239000004033 plastic Substances 0.000 description 3
- 238000002360 preparation method Methods 0.000 description 3
- 230000002829 reductive effect Effects 0.000 description 3
- 238000005488 sandblasting Methods 0.000 description 3
- CSCPPACGZOOCGX-UHFFFAOYSA-N Acetone Chemical compound CC(C)=O CSCPPACGZOOCGX-UHFFFAOYSA-N 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 2
- 238000005299 abrasion Methods 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 238000005422 blasting Methods 0.000 description 2
- 238000005229 chemical vapour deposition Methods 0.000 description 2
- 238000010276 construction Methods 0.000 description 2
- 239000010431 corundum Substances 0.000 description 2
- 229910052593 corundum Inorganic materials 0.000 description 2
- 238000009713 electroplating Methods 0.000 description 2
- 238000010285 flame spraying Methods 0.000 description 2
- 210000003128 head Anatomy 0.000 description 2
- 239000002648 laminated material Substances 0.000 description 2
- 239000011156 metal matrix composite Substances 0.000 description 2
- 230000036961 partial effect Effects 0.000 description 2
- 238000005240 physical vapour deposition Methods 0.000 description 2
- 238000007788 roughening Methods 0.000 description 2
- 239000004576 sand Substances 0.000 description 2
- 230000007704 transition Effects 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 229910052582 BN Inorganic materials 0.000 description 1
- PZNSFCLAULLKQX-UHFFFAOYSA-N Boron nitride Chemical compound N#B PZNSFCLAULLKQX-UHFFFAOYSA-N 0.000 description 1
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 description 1
- FYYHWMGAXLPEAU-UHFFFAOYSA-N Magnesium Chemical compound [Mg] FYYHWMGAXLPEAU-UHFFFAOYSA-N 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 1
- 229910001315 Tool steel Inorganic materials 0.000 description 1
- 240000008042 Zea mays Species 0.000 description 1
- 235000005824 Zea mays ssp. parviglumis Nutrition 0.000 description 1
- 235000002017 Zea mays subsp mays Nutrition 0.000 description 1
- 230000004913 activation Effects 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 230000001464 adherent effect Effects 0.000 description 1
- 230000004323 axial length Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 229910010293 ceramic material Inorganic materials 0.000 description 1
- 230000000052 comparative effect Effects 0.000 description 1
- 230000000295 complement effect Effects 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 230000003750 conditioning effect Effects 0.000 description 1
- 239000000356 contaminant Substances 0.000 description 1
- 235000005822 corn Nutrition 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 238000001035 drying Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000013536 elastomeric material Substances 0.000 description 1
- 238000005530 etching Methods 0.000 description 1
- 238000011049 filling Methods 0.000 description 1
- 239000010419 fine particle Substances 0.000 description 1
- 238000007667 floating Methods 0.000 description 1
- -1 for example Substances 0.000 description 1
- 238000007749 high velocity oxygen fuel spraying Methods 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 230000003993 interaction Effects 0.000 description 1
- 238000003475 lamination Methods 0.000 description 1
- 230000000670 limiting effect Effects 0.000 description 1
- 239000000314 lubricant Substances 0.000 description 1
- 229910052749 magnesium Inorganic materials 0.000 description 1
- 239000011777 magnesium Substances 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 150000004767 nitrides Chemical class 0.000 description 1
- 238000007750 plasma spraying Methods 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
- 239000010453 quartz Substances 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 230000000452 restraining effect Effects 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N silicon dioxide Inorganic materials O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 1
- 239000007779 soft material Substances 0.000 description 1
- 238000005476 soldering Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images











Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B15/00—Arrangements for performing additional metal-working operations specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21H—MAKING PARTICULAR METAL OBJECTS BY ROLLING, e.g. SCREWS, WHEELS, RINGS, BARRELS, BALLS
- B21H7/00—Making articles not provided for in the preceding groups, e.g. agricultural tools, dinner forks, knives, spoons
- B21H7/18—Making articles not provided for in the preceding groups, e.g. agricultural tools, dinner forks, knives, spoons grooved pins; Rolling grooves, e.g. oil grooves, in articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B27/00—Tools for turning or boring machines; Tools of a similar kind in general; Accessories therefor
- B23B27/24—Knurling tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B41/00—Boring or drilling machines or devices specially adapted for particular work; Accessories specially adapted therefor
- B23B41/12—Boring or drilling machines or devices specially adapted for particular work; Accessories specially adapted therefor for forming working surfaces of cylinders, of bearings, e.g. in heads of driving rods, or of other engine parts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P9/00—Treating or finishing surfaces mechanically, with or without calibrating, primarily to resist wear or impact, e.g. smoothing or roughening turbine blades or bearings; Features of such surfaces not otherwise provided for, their treatment being unspecified
- B23P9/02—Treating or finishing by applying pressure, e.g. knurling
- B23P9/025—Treating or finishing by applying pressure, e.g. knurling to inner walls of holes by using axially moving tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B39/00—Burnishing machines or devices, i.e. requiring pressure members for compacting the surface zone; Accessories therefor
- B24B39/02—Burnishing machines or devices, i.e. requiring pressure members for compacting the surface zone; Accessories therefor designed for working internal surfaces of revolution
- B24B39/023—Burnishing machines or devices, i.e. requiring pressure members for compacting the surface zone; Accessories therefor designed for working internal surfaces of revolution the working tool being composed of a plurality of working rolls or balls
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C30/00—Coating with metallic material characterised only by the composition of the metallic material, i.e. not characterised by the coating process
- C23C30/005—Coating with metallic material characterised only by the composition of the metallic material, i.e. not characterised by the coating process on hard metal substrates
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C4/00—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge
- C23C4/02—Pretreatment of the material to be coated, e.g. for coating on selected surface areas
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C4/00—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge
- C23C4/18—After-treatment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23B—TURNING; BORING
- B23B2215/00—Details of workpieces
- B23B2215/24—Components of internal combustion engines
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Plasma & Fusion (AREA)
- Life Sciences & Earth Sciences (AREA)
- Agronomy & Crop Science (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
작업편 (200) 의 만곡형 작업편 표면 (210) 을 기계가공하는 기계가공 방법에서, 롤-엠보싱 작업이 수행된다. 기계가공 툴 (100) 의 적어도 하나의 롤링 요소 (180A, 180B, 180C) 가 상기 만곡형 작업편 표면의 기계가공될 부분 (198) 에 대항하는 접촉 압력 하에서 여기에 롤링된다. 롤링 요소의 외부 표면은 상기 작업편 표면과 접촉하여 롤링하기 위해 의도된 적어도 하나의 작동부 (190A, 190B, 190C) 에서 거친 표면 구조를 갖는다. 접촉 압력은 작업편 표면의 기계가공된 영역에서의 재료를 제거함이 없이 롤링 동안에 거친 롤-엠보싱된 구조가 작업편 재료의 국부적 변형에 의해 생성되며, 기계가공 방법은 예를 들어, 작업편에서의 보어의 내부 표면을 기계가공하기 위하여, 특히 후속 코팅을 위하여 상기 작업편 표면을 조면화하기 위하여 이용될 수도 있다.
Description
본 발명은 청구항 1의 전제부에 따른 작업편의 만곡형 작업편 표면을 기계가공하는, 특히 작업편에서의 보어의 내부 표면을 기계가공하는 기계가공 방법, 및 그 방법의 구현 시에 이용될 수 있는, 청구항 9의 전제부에 따른 작업편의 만곡형 작업편 표면을 기계가공하는 기계가공 공구에 관한 것이다. 더욱이, 본 발명은 기계가공 방법 및/또는 기계가공 공구의 도움으로 획득가능한 작업편에 관한 것이다.
본 발명의 실시형태들은, 무엇보다도, 마찰학적으로 스트레스를 받고, 다른 방식으로 회전 대칭형 또는 만곡형이고, 바람직하게는 엔진의 구성을 위한 슬라이딩 표면을 작업편에 생성하는데 이용될 수 있다. 특히 바람직한 사용 분야는 내연기관들에서의 실린더 활면들 (cylinder faces) 의 생성, 즉 엔진 블록에서의 또는 엔진 블록에 설치될 실린더 슬리브에서의 실린더 보어들의 내부 표면들의 기계가공이다.
실린더 활면들의 품질-결정 마무리-기계가공에 대해, 치수적 및 기하학적 공차들에 관한 그리고 소망의 표면 구조에 관한 극히 높은 요구사항들을 만족시키기 위하여, 호닝 (honing) 프로세스들의 사용이 일반적으로 이루어진다. 호닝은 기하학적으로 정의되지 않은 절삭날들을 이용하는 절삭 프로세스인데, 그 절삭 프로세스에서 다중-커터 호닝 공구들은, 2 개의 성분들로 이루어지고 교차 마무리 마크들을 갖는 기계가공된 작업편 표면의 특성 표면 구조가 얻어지는 절삭 운동을 수행한다.
일부 작업편들에서, 슬라이딩 표면은 작업편의 기본 소재 상에 직접 생성된다. 예를 들어, 회색 주철로 만들어진 엔진 블록들 (실린더 크랭크실들) 의 경우, 실린더 활면들은 빈번하게 회색 주철 소재 상에 직접 생성된다. 반면에, 작업편을 위해 사용된 소재가 작업편 표면의 미세 기계가공을 뒤따르는 마찰학적으로 스트레스가능한 표면에 제공하는 그것의 소재 특성들 때문에 적합하지 않으면, 그 기본 소재에는 코팅이 제공될 수 있으며, 그 다음에 코팅의 표면은 슬라이딩 표면으로서 역할하도록 선택적으로 기계적으로 재가공된다. 예를 들어, 철분 함유 코팅 소재로 이루어진 코팅을 이용한 용사 (thermal spraying) 에 의해 알루미늄 소재로 이루어진 엔진 블록들 내에 실린더 보어들을 제공하는 것이 알려져 있다. 스프레이 층의 표면은 보통은 또한 코팅 작업 후에 기계적으로 재가공된다. 용사 동안, 스프레이 첨가물들이라고 지칭되는 것들인 부가적인 소재들은 녹아 내려, 스프레이 버너 내부 또는 외부에서 개방되게 (open) 용해되거나 또는 용융되며, 가스 흐름에서 스프레이 입자들의 형태로 가속되고 코팅될 작업편의 표면에 유지된다. 그 프로세스에서, 작업편 표면은 일반적으로 녹지 않고 작은 정도로만 열적 부하를 겪게 된다. 가열된 스프레이 입자들은 작업편 표면을 때리고 그것들과 접합된다. 적층이 일어나는데, 스프레이 입자들은 그것들이 작업편 표면을 때릴 때의 프로세스 및 소재에 의존하여 크거나 적은 정도로 평평해지며, 그 표면에 주로 기계적 클램핑에 의해 들러붙어서 유지되고 스프레이 층이라고 지칭되는 코팅을 층들로 구축하기 때문이다.
작업편의 기초 소재의 코팅의 접착 강도는 코팅 프로세스 직전에 작업편 표면의 예비 기계가공에 의해 단호히 결정된다. 충분한 접착 강도는 코팅 전에 작업편 표면을 거칠게 함으로써 달성될 수 있다. 상이한 프로세스들이 이 목적을 위해 이미 제안되어 있다.
G. Flores, A. Schwenk 및 C. Schnell의 2010년 VDI Reports No. 2109에서의 논문 "Prozesskette zur Herstellung thermisch gespritzter Zylinderbohrungen [Process chain for the production of thermally sprayed cylinder bores]"는 용사된 실린더 보어들을 생산하는 프로세스들을 기재한다. 작업편 표면은 프로파일 언더컷들이 작업편 표면에 도입되는 미세 보어링의 변형예에 의해 코팅 전에 거칠게 된다. 그 결과, 그 뒤에 적용된 열 스프레이 층은 실린더 벽에 대한 고도의 접착제 강도를 획득하도록 의도된다.
DE 196 14 328 A1은 작업편 표면들이 코팅의 사전 준비를 위해 레이저 빔들에 의해 정규 패턴으로 텍스처링되는 프로세스들을 기재한다.
EP 1 141 438 B1에는 코팅 전에 코런덤 (corundum) 또는 샌드블라스팅에 의해 실린더 크랭크실 내의 실린더 보어들을 거칠게하는 것이 알려져 있다.
EP 0 607 779 B1 (DE 694 23 373 T2) 에서는 샌드블라스팅이 코팅 비용을 증가시키는 부가적인 가공 단계임이 지적된다. 예를 들어, 내연기관들의 실린더 보어들과 같은 일부 경우들에서는, 모래 입자들이 블라스팅된 작업편 표면에 삽입된 뒤에 남아있는 것이 가능하게 되고 그 후에 엔진이 손상되거나 또는 심지어 파괴되는 위험이 또한 존재한다.
DE 10 2004 038 177 A1은 실린더 보어의 표면이 제트에 의해, 바람직하게는 고체 입자들을 포함하는 액체 제트에 의해, 그리고/또는 워터 제트 (water jet) 에 의해 거칠게되며, 거칠게하기 동안, 동시에, 실린더 보어로부터의 소재는 특정 두께로 제거되는, 열적 코팅을 위한 캐스트 실린더 보어를 준비하는 프로세스들을 기재한다.
본 발명에 의해 해결하려는 하나의 과제는 작업편의 만곡형 작업편 표면을 기계적으로 기계가공하는 기계가공 방법으로서, 예를 들어 용사에 의한 후속 코팅을 준비하기 위해 만곡형 작업편 표면들의 효과적이고 비용 효율적인 컨디셔닝을 허용하는 상기 기계가공 방법을 제공하는 것이다. 본 발명에 의해 해결하려는 추가의 과제는 그 방법을 수행하기에 적합한 기계가공 공구를 제공하는 것이다. 더욱이, 지시된 대로 사용하는 경우에 개선된 사용 특성들을 갖는 작업편들을 제공하는 것이 의도된다.
이 과제 및 다른 과제들을 해결하기 위해, 본 발명은 청구항 1의 특징을 갖는 기계가공 방법을 제공한다. 더욱이, 청구항 9의 특징을 갖는 기계가공 공구가 제공된다. 더욱이, 청구항 20의 특징을 갖는 작업편이 제공된다.
유익한 개발물들이 종속 청구항들에서 특정된다. 청구항들은 모두 상세한 설명의 내용을 참조하여 쓰여졌다.
본 기계가공 방법은 기계가공 공구의 적어도 하나의 롤링 요소가 만곡형 작업편 표면의 기계가공되는 부분에 대해 사전설정가능 접촉 압력 하에서 롤링되는 롤-엠보싱 작업을 특징으로 한다. 이 경우, 롤링 요소의 외부 표면은 작업편 표면과 롤링 접촉하도록 의도된 적어도 하나의 가공부에서 거친 표면 구조를 가진다. 접촉 압력은, 만곡형 작업편 표면에서의 롤링 요소의 롤링 동안, 작업편 표면의 영역에서의 작업편 재료의 국부적 변형에 의해 거친 롤-엠보싱된 구조가 생성되도록 설정된다. 롤-엠보싱된 구조의 설계 또는 형성은, 무엇보다도, 접촉 압력에 그리고 가공 구역의 거칠기 또는 구조에 의존한다. 이 목적을 위해, 작업편은, 적어도 기계가공될 작업편 표면의 지역에서는, 플라스틱같이 변형가능한 작업편 소재로, 예를 들어 금속 소재로 이루어진다. 롤-엠보싱 작업 동안, 작업편 표면에 인접한 보더 (border) 층은 플라스틱같이 변형된다. 롤링 요소의 가공 구역의 "거친 표면 구조"는 상승부들와 상승부들보다 낮은 하강부들을 갖는 표면 구조이다. 상승부들 및 하강부들의 공간적 분포는 불규칙적일 수도 있지만, 구조를 형성하는 상승부들 및 하강부들이 가공 구역에 걸쳐 규칙적으로 분포되는 것이 또한 가능하다. 따라서, 변형에 의해 생성되는 거친 롤-엠보싱된 구조는 마찬가지로, 상승부들로 그리고 상승부들로부터 떨어져 위치된 하강부들로 이루어질 수 있으며, 롤-엠보싱 작업 동안, 보통은 롤링 요소의 가공 구역 상의 상승부가 소재의 변위에 의해 롤-엠보싱된 구조 내에 하강부를 생성한다.
"거친 표면 구조"는 상승부들 및/또는 하강부들이 수 마이크로미터만큼 수학적으로 매끄러운 기준 표면에 비하여 돌출하는, 또는 그 표면로부터 떨어져 위치되는 표면 구조라고 지칭된다. 예를 들어, 명목상 매끄러운 기술적 표면들 상에 연마에 의해 생성될 수도 있는 회피불가 잔여 거칠기들과는 대조적으로 본원에서는 의도된 및 의식적으로 생성된 거칠기가 수반된다.
원칙적으로, 가공 구역에서 거친 표면 구조의 평균 피크 대 밸리 높이 ( Rz) 는 수 마이크로미터의 범위 내, 특히 약 10 마이크로미터 이상에 놓인다. 바람직한 실시형태들에서, 10 마이크로미터를 초과하는 평균 피크 대 밸리 높이 (Rz) 를 갖는 롤-엠보싱된 구조는 작업편 표면 상에 롤-엠보싱 작업에 의해 생성되며, 평균 피크 대 밸리 높이는, 예를 들어, Rz = 30 ㎛ 및 Rz = 100 ㎛ 사이의 범위 내에 놓일 수 있다. 이 범위에서의 평균 피크 대 밸리 높이들은 특히 후속 코딩이 제공된다면 유익할 수 있다. 롤-엠보싱 작업 후의 평균 피크 대 밸리 높이는 또한 100 ㎛ 보다 클 수도 있다.
롤-엠보싱 작업은 기본적으로는 매우 실질적으로 비-절삭인 방법인데, 거친 롤-엠보싱된 구조가 근본적으로는 소재의 제거에 의해 생성되지 않지만 소재의 실질적 제거 없이 소재의 변형 또는 소재의 변위 및 소재의 재분포에 의해 생성되기 때문이다. 소재를 제거하는 기계가공 방법들과 비교하여, 실질적으로 더 긴 공구 비가동시간들 (downtimes) 이 일반적으로 생성되며, 따라서 제조 비용을 낮게 유지시키는 것이 가능하다.
일부 방법 변형예들에서, 그 작업은 액상 제조 보조물들, 예를 들어 냉각 윤활제의 도움없이, 즉 건식 기계가공에 의해 수행될 수 있다. 이는 그 표면의 특히 비용 효율적인 텍스처링을 허용한다. 그러나, 필요하다면, 그 작업은 또한, 예를 들어, 거친 공구 표면 및 작업편 표면 사이의 접착력을 감소시키기 위하여 습식 (wet) 조건들 하에서, 수행될 수 있다.
접촉 압력은 옵션으로 작업편 소재의 가공-경화가 그 표면에 가까운 보더 층에서 일어나는 그런 높은 레벨로 설정될 수 있다. 이 경우, 용어 가공-경화는, 작업편 소재의 강도의 증가가 실질적으로 차가운 상태에서 소재의 플라스틱 변형 하에 달성되는 것이 가능한, 상기 강도의 증가를 의미한다. 표면의 부근에서의 상기 강도의 증가는 비교적 부드러운 금속 소재들, 이를테면 알루미늄 또는 마그네슘을 기반으로 한 광 금속 소재들의 경우에 특히 유리하다.
일부 방법 변형예들에서, 코팅이 롤-엠보싱 단계 후에 작업편 표면에 적용된다. 그 코팅은 롤-엠보싱 단계에 의해 생성된 거친 롤-엠보싱된 구조 상에, 특히 상기 롤-엠보싱된 구조가 건식 방법에 의해 생성되었다면, 직접 적용될 수 있다. 하나 이상의 재가공 방법들의 도움으로 롤-엠보싱 단계 후에 상기 롤-엠보싱된 구조를 재가공하는 것이 또한 가능하며, 이에 의해 수정된 거친 롤-엠보싱된 구조가 그 다음에 코팅된다.
그 코팅은 바람직하게는, 예를 들어, 플라즈마 분무 또는 고속 화염 용사 프로세스 (HVOF 프로세스) 와 같은 용사 프로세스에 의해 적용된다. 애플리케이션에 의존하여, 코팅은, 예를 들어, 세라믹 코딩 소재, 금속 코팅 소재 또는 금속 매트릭스 복합물 (MMC), 특히 금속-세라믹 적층 소재로 이루어질 수 있다.
롤-엠보싱된 구조 또는 수정된 롤-엠보싱된 구조가 코팅 전에 평균 피크 대 밸리 높이 Rz = 30 ㎛ 및 Rz = 100 ㎛를 가진다면 유익하다는 것이 입증되어 있다. 일부 소재 조합들의 경우에 하한이 현저히 기준에 미치지 못하면, 중요한 범위에서의 코팅의 접착 강도는 신뢰할만하게 적절하지 않다. 반면에, 상한이 상당히 초과된다면, 코딩에 실제 필요한 것보다 많은 코팅 소재가 심하게 거칠게 된 구조를 채우기 위하여 일반적으로 요구된다. 코팅 프로세스는 이에 의해 불필요하게 연장된다. 바람직한 범위 내의 평균 피크 대 밸리 높이들은 그러므로 그 층들의 생성 동안에 신뢰할만한 접착 강도 및 효율 사이의 양호한 타협을 구성한다.
롤-엠보싱 작업은 작업편 표면 상의 최종 기계가공 단계일 수도 있다. 일부 경우들에서, 하나 이상의 추가의 처리 단계들 또는 기계가공 단계들이 뒤따를 수도 있다.
그 방법의 일부 변형예들에서, 롤-엠보싱된 구조가 제공된 작업편 표면의 클리닝은 롤-엠보싱 작업 동안 및/또는 후에 수행된다. 롤-엠보싱 작업은 기본적으로는 소재의 제거가 비교적 큰 정도로 의도되지도 않고 일어나지도 않는 비-절삭 변형 프로세스이다. 그럼에도 불구하고, 일부 재료들의 경우, 작업편 표면에 대한 롤-엠보싱 작업은, 롤-엠보싱된 구조의 기능을 악화시킬 수 있는, 적어도, 예를 들어 평평한 박막층 (lamellae) 또는 틴셀 (tinsel) 의 형태에서라면, 소재 표면에 약하게만 접속되는 소재 입자들을 생성할 수도 있다. 그 방법의 일부 변형예들에서, 롤-엠보싱된 구조가 제공되는 작업편 표면은 그러므로, 롤-엠보싱 작업에 의해 생성되고 조금이라도 약하게만 결합되는 소재 입자들을 일소하기 위하여 롤-엠보싱 작업 후에 클리닝된다. 클리닝은 또한 롤-엠보싱 작업 동안에, 즉 롤-엠보싱 작업과 동시에 부분적으로 또는 전체적으로 수행될 수 있다. 클리닝은 바람직하게는 형상-유지성이다, 즉 롤-엠보싱된 구조의 형상은 결과적으로는 실질적으로 변경되지 않는다.
건식 또는 습식 클리닝 프로세스들이 가능하다. 그 방법의 일부 변형예들에서, 롤-엠보싱된 구조는 비교적 부드러운, 옵션으로는 회전하는 브러시들의 도움으로 클리닝된다. 브러시들의 강모들 (bristles) 은 비-연마성이고 롤-엠보싱된 구조의 형태가 변경없이 유지되는 그런 유연도 (softness) 를 가진다. 대체예로서 또는 덧붙여서, 롤-엠보싱된 구조가 제공되는 작업편 표면은 압축된 공기 또는 다른 압축된 가스의 도움으로 공기압방식으로 클리닝된다. 압축된 가스는 롤-엠보싱된 구조 상에서 외부로부터 그리고/또는 적합한 압축된 가스 통로들에 의해 기계가공 공구를 통해 그리고 배출 개구부들 밖으로 안내될 수 있다. 대체예로서 또는 덧붙여서, 롤-엠보싱 작업 동안 및/또는 후, 칩들과 롤-엠보싱 작업으로부터의 다른 기계가공 잔여물들은 흡입에 의해 추출될 수 있으며, 바람직하게는, 흡입에 의한 추출 외에도, 작업편 표면은 블로우로 깨끗해진다.
클리닝액의 도움으로 습식 클리닝이 또한 가능하다. 후속 코팅에 대한 준비 동안, 예를 들어, 그리스-분리 클리닝액 (알코올, 아세톤 등) 의 사용이 이루어질 수도 있다. 물 클리닝이 또한 가능하다.
그 방법의 일부 변형예들에서, 롤-엠보싱된 구조가 제공된 작업편 표면은 또한, 수정된 롤-엠보싱된 구조를 제공하기 위하여, 재가공에 의해 그것의 형상이 약간 변경된다. 이 목적을 위해, 그 방법의 일부 변형예들은 작업편 표면 상에 평평해진 상승부들 및 그 중간에 위치된 하강부들을 갖는 플래트 구조를 생성하기 위하여 롤-엠보싱된 구조의 상승부들의 지역에서 피크들을 없애는 것을 가능하게 한다.
그 방법의 일부 변형예들에서, 상승부들의 지역에서의 피크들은 소재-제거 미세 기계가공에 의해 없애진다. 이 목적을 위해, 비교적 미세 입도의 절삭 수단을 이용한 호닝 작업은, 미세 그루브 구조를 가지는 플라토-유사, 평평한 표면들을 갖는 평평해진 상승부들을 가지는 수정된 롤-엠보싱된 구조를 제공하기 위하여, 플라토 호닝의 방식으로, 정상적으로 수행된다. 롤-엠보싱 작업에 의해 생성된 하강부들은 그것들 사이에 놓인다. 그 방법의 그런 변형예들에서, 롤-엠보싱 작업은 기존의 기본 호닝 (비교적 성긴 (coarse) 절삭 수단으로의 호닝) 을 대체할 수 있다. 다단 기계가공 프로세스에서 무엇보다 먼저 기본 호닝으로 그 다음에 플라토 호닝으로 기계가공되는 기존의 작업편 표면들과는 대조적으로, 롤-엠보싱 단계 및 후속하는 플라토 호닝을 갖는 방법은, 무엇보다도, 롤-엠보싱 단계 동안에 그 표면에 가까운 지역이 가공-경화에 의해 증가된 강도를 여전히 부가적으로 획득할 수 있다는 이점을 가진다. 가공-경화가 또한 기본 호닝 동안에 발생할 수 있지만, 가공-경화 지대는 기본 호닝 동안보다 롤-엠보싱 작업 동안에 더 깊이 도달하는데, 기본 호닝 동안 가능한 가공-경화 층이 즉시 다시 크게 제거되기 때문이다.
피크들의 소재-제거 일소는 작업편 표면이 그 뒤에 지시된 대로의 사용을 위해 마무리되도록 작업편 표면의 다단 기계가공에서의 최종 기계가공 단계일 수도 있다. 그러나, 다른 기계가공 단계들이 또한 뒤따를 수도 있다.
본 방법의 다른 변형예에서는, 롤-엠보싱된 구조의 상승부들의 구역 내의 피크들은, 예를 들어, 롤-엠보싱된 구조를 따라서 적합한 접촉 압력 아래에서 롤링되는 부드러운 외부 표면을 가지는 롤링 요소들에 의한 변형에 의하여 제거된다. 이를 통하여 피크들은 재료의 제거 없이 평평하게 프레싱될 수 있다. 상기 재료-변형 재작업은 측면으로 돌출하는 재료 러그들 (lugs) 이 결과물인 평면부 (plateaus) 의 측면들에 생성되도록 야기할 수도 있다. 언더컷이 있는 이러한 구조들은 특히 후속 코팅을 위하여 적합한데, 이것은 하강부들 (depressions) 에 진입하는 코팅 재료가 측방향 러그들의 구역 내의 작업편 표면과 형상-맞춤 방식으로 인터로킹할 수 있으므로, 따라서 작업편 표면상의 특히 양호한 층 접착이 달성되도록 이네이블하기 때문이다.
기계가공 방법을 실현하는 다양한 가능성들이 존재한다.
기계가공 방법의 일 실시형태에서는, 적어도 하나의 롤링 요소는, 기계가공 공구가 작업편 표면으로부터 미리 정의된 거리에서 미리 정의된 경로를 따라 유도되는 방식으로, 기계가공될 만곡된 작업편의 그 섹션 (section) 상에 롤링된다. 기계가공 공구의 경로의 코스는 여기에서, 기계가공될 롤링 요소가 요구된 또는 원하는 접촉 압력으로 작업편 표면 상에서 롤링하는 방식으로 선택된다. 이러한 목적을 위하여, 기계가공 공구는, 예를 들어 기계가공 센터, 특히 3-축, 4-축 또는 5-축 CNC 기계가공 센터의 동작 스핀들로 커플링될 수 있다. 기계가공 센터 제어기를 이용하여, 경로의 코스는 작업편 표면의 기하학적 구조에 의존하여, 특히 그것의 곡률에 의존하여 제어되고 조정될 수 있다.
특히 원통형 보어들 (bores) 의 내부면들을 기계가공하기 위하여 사용될 수 있는 기계가공 방법의 일 실시형태에서는, 그것의 공구 축 주위에서 회전하도록 구동되는 회전 공구가 공구 축에 대하여 편심적으로 배치된 적어도 하나의 롤링 요소를 가지는 기계가공 공구로서 사용된다. 기계가공 공구의 회전에 의하여, 롤링 요소의 외부 표면은 기계가공될 작업편 표면 상에서 롤링하고, 그리고 공구 축은 기계가공 도중에 제자리에 고정될 수 있다. 기계가공 공구의 커플링 디바이스의 적합한 구성이 주어지면, 이러한 기계가공 방법은, 예를 들어 내부 원통형 호닝을 위한 호닝 공구에 유사한 방식으로 호닝 기계의 동작 스핀들 상에 배치된 기계가공 공구에 의하여 호닝 기계 상에 실시될 수 있다. 기계가공 공구는 선택적으로 실질적으로 기계가공될 보어를 충전시킬 수 있으며, 그러므로 기계가공 공구의 유효 외경은 보어의 내경과 거의 대응한다.
또한, 본 발명은 작업편의 만곡형 작업편 표면을 기계가공하는 방법을 수행하기에 적합한 기계가공 공구에 관련한다. 기계가공 공구는 공구 축을 정의하는 공구 보디를 가진다. 기계가공 공구는 공구 보디에 의하여 운반되며 롤링 요소 축 주위에서 회전가능하며 외부 표면을 가지는 적어도 하나의 롤링 요소를 가진다. 롤링 요소는 기계가공 도중에 그것의 롤링 요소 축 주위에서 회전할 수 있다. 롤링 요소의 외부 표면은 작업편 표면과의 롤링 접촉을 위하여 의도된 적어도 하나의 동작 섹션에서 거친 표면 구조를 가진다. 동작 섹션은 보통 롤-엠보싱 작업에 의하여 기계가공된 작업편 표면 상에 거친 롤-엠보싱된 구조를 생성하기 위하여 위에서 언급된 상승부들 및 하강부들을 가진다.
기계가공 공구는 지시된 바와 같은 기계가공 공구의 사용 도중에 회전 방식으로 구동되는 회전 공구로서 구성될 수 있으며, 그러므로 공구 보디 또는 전체 기계가공 공구는 공구 축 주위에서 회전한다. 만일, 이러한 경우에, 롤링 요소가 공구 축 외부에 놓여진 롤링 요소 축을 가진다면, 상기 롤링 요소의 외부 표면, 또는 상기 외부 표면의 섹션은 기계가공된 내부면 상에서 롤링할 수 있으며 그리고 원하는 구조가 생산될 수 있다.
롤링 요소 보통 회전가능한 탑재된 롤링 요소 보디를 가지는데, 이것은, 예를 들어 적합한 경도의 금속성 재료로, 세라믹 재료로 또는 금속-세라믹 합성물로 구성될 수 있다. 거친 표면 구조는 롤링 요소 보디의 회전 대칭적 외부 표면 내로 직접적으로 도입될 수 있다. 거친 표면 구조는, 예를 들어 레이저 기계가공에 의하여 또는 에칭 처리에 의하여 생성될 수 있다. 예를 들어, 금속성 롤러의 외부 표면은 그 사이에 하강부들이 형성되고 상승부들이 돌출하는 방식으로 화학적으로 또는 전기화학적으로 또는 기계적으로 (예를 들어 샌드블래스팅에 의하여) 에칭될 수 있다. 마모 저항을 개선하기 위하여, 경질 재료의 얇은 층이, 예를 들어 PVD (physical vapor deposition) 처리 또는 CVD (chemical vapor deposition) 처리를 이용하여 이러한 수단에 의하여 생성된 거친 표면에 적용될 수 있다.
또한, 롤링 요소 보디는 거친 외부 표면을 형성하기 위하여, 첨예화 스톤 (sharpening stone) 의 방식으로 경질 재료의 구속 알갱이들 (bound grains) 을 가진 경질 재료로 전체적으로 구성될 수 있다.
바람직한 실시형태들에서는, 롤링 요소는 동작 섹션에서 거친 표면 구조로써의 코팅을 가지는 롤링 요소 보디를 가진다. 이러한 구조는, 무엇보다 단순한 생산가능성 및 기하학적 구조의 구성에서의 유연성 및 거친 표면 구조의 다른 엠보싱 성질들에 의하여 구별된다. 롤링 요소 보디는 금속성 재료를 포함하는 단순한 구부러진 구분 (turned part) 일 수도 있는데, 반면에 롤-엠보싱 단계에서 거친 표면 구조에게 요구되는 경도 및 그것의 기하학적 구조는 코팅에 의하여 결정될 수 있다.
몇 가지 실시형태들에서는, 코팅은 바인딩 (binding) 내에 구속되고 외측 상의 바인딩으로부터 돌출하여 이를 통하여 거친 표면 구조의 상승부들을 형성하는 경질 재료의 다수의 그레인들을 가진다. 경질 재료의 그레인들의 평균 그레인 크기는 바람직하게는 적어도 15 μm이다. 특히, 평균화 그레인 크기는 대략 30 μm 내지 대략 250 μm 의 범위 내에 있을 수 있다. 결과적으로, 예를 들어 알루미늄 또는 알루미늄 합금으로 제작된 작업편들을 기계가공할 때, 대략 10 μm 및 대략 100 μm 사이의 평균 피크 대 밸리 높이들이 작업편 표면 상에 생성될 수 있다. 많은 경우들에서, 상기 특징적 거칠기 값들을 가지는 엠보싱된 구조들은 특히 후속 코팅을 위하여 적합하다.
경질 재료의 그레인들은, 예를 들어 다이아몬드, 코런덤, 입방 질화 붕소 또는 다른 경질 재료들로 이루어질 수 있는데, 이것의 경도는 바람직하게는 강철의 경도보다 상당히 더 크다. 바람직하게는, 바인딩은 금속성 롤링 요소 보디 상에의 양호한 부착 및 동시에 바인딩 외부로 깨지는 경질 재료의 그레인들에 대한 높은 마모 저항성을 달성하기 위하여 전기도금된다.
특히 원통형 보어의 내부면을 기계가공하기 위하여 사용될 수 있는 기계가공 공구의 몇몇 실시형태들은 기계가공될 보어의 내경에 실질적으로 대응하는 외경을 가지며, 그러므로 기계가공은 보어를 거의 충전한다. 기계가공 공구는 바람직하게는 회전 공구로서 설계되고 그리고 지시된 바와 같은 이용을 위하여 공구 축 주위에서 회전 방식으로 구동될 수 있다. 기계가공 공구는 내부 원통형 호닝을 위한 호닝 공구와 유사한 방식으로 설계될 수 있다.
기계가공 공구는 공구 보디에 의하여 운반되는 적어도 하나의 롤링 요소를 가지고 그리고 롤-엠보싱된 구조를 생성하도록 역할하는 거친 표면 구조를 가지는 회전 대칭적 외부 표면을 가진다. 롤링 요소는, 공구 축에 대하여 편심적으로, 즉 공구 축 외부의 소정 거리에 배치될 수 있는 롤링 요소 축 주위에서 회전가능하다. 롤-엠보싱 작업 도중에, 기계가공 공구의 그것의 공구 축 주위에서의 회전은 이제 롤링 요소의 외부 표면의 거친 표면 구조가 기계가공될 보어의 내부면 상에 롤링하도록 그리고 롤-엠보싱된 구조를 생성하도록 한다.
롤링 요소의 롤링 요소 축은 공구 축과 평행하게 연장될 수 있다. 대체예로서, 롤링 요소 축은 또한 공구 축에 대하여 비스듬히 방사상 방향으로 진행할 수 있다. 공구 축과 평행하게 진행하는 롤링 요소 축을 가지는 롤링 요소들은 공구 축과 평행하게 연장하는 작업편 표면을 기계가공하기 위하여 제공된다. 비스듬히 진행하는 롤링 요소 축을 가지는 롤링 요소들을 이용하여, 공구 축에 대하여 비스듬히 진행하는 작업편 표면들은 기계가공되고, 특히 보어들 또는 기타 등등의 입구 및/또는 출구에 사면 (bevel) 을 형성할 수 있다.
몇몇 실시형태들은 공구 축에 평행하게 진행하는 롤링 요소 축을 가지는 적어도 하나의 롤링 요소 및, 추가적으로, 공구 축에 대하여 비스듬히 진행하는 롤링 요소 축을 가지는 적어도 하나의 롤링 요소를 가진다. 그러므로, 이러한 기계가공 공구를 이용하면, 작업편 고정체에서 보어의 내부면 및 보어의 적어도 하나의 사면도 모두 기계가공하는 것과 그리고 롤-엠보싱된 구조를 내부면에서 뿐만 아니라 사면 표면에서도 생성하는 것이 가능하다. 사면의 또는 원통형 보어 섹션 및 사면 간의 천이의 코팅 성질들은 이를 통하여 이러한 기계가공 공구와 함께, 예를 들어 추가적 제작 단계가 없이 개선될 수 있다.
몇몇 기계가공 공구들은, 거친 표면 구조를 가지는 실린더-재킷-형상의 외부 표면에 인접하여 거친 표면 구조를 가지는 적어도 하나의 더욱 회전가능하게 대칭인 원추형 외부 표면을 가지는데, 여기에서 상기 외부 표면은 실린더-재킷-형상의 외부 표면으로부터의 거리가 증가함에 따라 일반적으로는 가늘어지지만 선택적으로 또한 넓어진다. 원추형 외부 표면은 스핀들로부터 멀어지도록 대향하는 측면 및/또는 스핀들을 대향하는 측면 상에서 실린더-재킷-형상의 외부 표면과 인접할 수 있다. 이러한 기계가공 공구를 사용하면, 보어의 사면들 및 원통형 내부면은 시간에 있어서 오프셋되는 방식으로 고정체 내에서 롤-엠보싱 작업을 겪을 수 있다.
공구 축에 대하여 편심적으로 배치된 롤링 요소 또는 롤링 요소들을 가지는 몇몇 실시형태들은, 공구 축에 대하여 방사상으로 진행하는 인피드 방향에서의 롤링 요소의 가변적으로 제어가능한 인피드를 위한 롤링 요소 인피드 시스템에 의하여 특징지어진다. 이러한 수단을 이용하면, 예를 들어, 우선 기계가공 공구가 이전에는 보어 내로 접혀진 롤링 요소들과 함께 도입될 수 있고 그리고 이제 롤링 요소들이 보어의 내부면과의 접촉을 획득하기 위하여 외부로 공급되며 그리고 기계가공이 시작되도록, 선결정가능한 인피드 구역 상에서 공구의 유효 직경을 무한대로 변경하는 것이 가능하다. 가변적으로 제어가능한 인피드를 이용함으로써, 접촉 압력은 또한 정확하게 설정가능하며 그리고 선택적으로 기계가공 도중에 변화될 수 있다.
기계가공 공구는 단일 롤링 요소를 가질 수 있다. 롤링 요소는 단일-부분 형태이거나 서로 독립적인 복수 개의 회전가능한, 동축 롤링 요소 세그먼트들로 세그먼트화될 수 있다. 대체로, 원주 주위에서 균일하게 또는 불균일하게 분포된 복수 개의 롤링 요소들은 공구 보디 상에 배치된다. 일 실시형태는 원주 주위에서 균일하게 분포된 3 개의 롤링 요소들을 가진다. 이러한 수단을 이용하면, 기계가공 공구는 선행하는 기계가공 단계들로부터 얻어진 보어 형상을 최적으로 추종할 수 있으며, 그러므로 압력 피크들이 없는 동일한 접촉 압력들이 롤링 요소들 전부에서 본질적으로 설정되고 그리고 균일하게 질감처리된 (textured) 표면이 생성된다는 것이 밝혀졌다. 만일 복수 개의 롤링 요소들이 제공된다면, 상기 롤링 요소들은 바람직하게는 공통 롤링 요소 인피드 시스템을 통하여 함께 인피드될 수 있다. 서로에 대해 독립적인 개별 인피드가 이와 유사하게 가능하다.
대체예로서 또는 추가적으로, 기계가공 공구는 공구의 길이 방향에서 복수 개의 롤링 요소들을 가질 수 있다. 상기 롤링 요소들은 공구 보디 상에 길이 방향에서 균일하게 또는 불균일하게 배치될 수 있다.
대체로, 원주 상에 분산된 롤링 요소들은 공구 축으로부터 동일한 거리에서 그것의 롤링 요소 축들 또는 그것의 중앙점들과 함께 환형으로 배치된다. 그러나, 롤링 요소들은 또한 공구 축으로부터의 상이한 거리들에서 원주 상에 편심적으로 분포되어 배치될 수도 있다.
또한, 하나 이상의 롤링 요소들이 L-형상의 공구 보디의 림 (limb) 상에 배치되며, 그리고 롤링 요소들을 가지는 림이 공구 축을 정의하는 다른 림 주위에서 회전가능한 실시형태들도 역시 가능하다. 만일 이러한 기계가공 공구가 기계가공 센터의 동작 스핀들 상에 배치되면, 롤링 요소들의 편심 롤링 이동이 대응하는 연속-경로 제어에 의하여 생성될 수 있다.
롤링 요소는 공구 보디 상에 또는 공구 보디 상에 탑재된 베어링 내에 직접적으로 탑재될 수 있다. 그러나, 바람직하게는 공구 축에 대하여 공구 보디에 상대적으로 가동인 적어도 하나의 캐리어 요소가 공구 보디 상에 배치되고, 그리고 롤링 요소가 캐리어 요소 상에 회전가능하도록 탑재된다. 보어들의 내부면을 기계가공하기 위한 기계가공 공구들은 이러한 정도까지는 내부 원통형 호닝을 위한 호닝 공구들과 유사한 방식으로 구성될 수 있는데, 하지만, 그 중에서도, 호닝을 위하여 요구되는 연마재 호닝 스톤들 대신에 하나 이상의 비-연마재 롤링 요소들이 제공된다.
롤링 요소들의 방사상 인피드를 허락하기 위하여, 몇 가지 실시형태들에서는 공구 축과 평행하여 가동이며, 예를 들어, 원뿔 또는 원뿔대의 형태일 수 있는 적어도 하나의 쐐기 섹션을 가지는 인피드 요소가 공구 보디 내에 배치된다. 상기 인피드 요소의 비스듬한 표면들은 쐐기 드라이브의 방식으로 롤링 요소들을 위한 캐리어 요소들의 내부면 상의 비스듬한 표면들과 상호작용함으로써, 인피드 요소의 축상 이동이 캐리어 요소들의 그리고 그 위에 탑재된 롤링 요소들의 방사상 이동이 결과적으로 얻어지도록 한다.
몇 가지 실시형태들에서는, 롤링 요소의 외부 표면은, 거친 표면 구조를 형성하는 동작 섹션에서, 얇은 반-접착 코팅 (anti-adhesion coating)을 가지는데, 이것을 통하여 동작 섹션의 거친 외부 표면 및 기계가공된 작업편 표면 간의 접착이 반-접착 코팅이 없는 외부 표면과 관련하여 감소된다. 반-접착 코팅은, 예를 들어 TiN 코팅 또는 DLC (diamond like carbon) 코팅일 수 있다. 만일 접착이 감소된다면, 그러면, 롤링 동작 도중에, 외부 구역의 거친 표면 구조는 작업편 재료를 관통한 이후에, 질감처리된 표면 밖으로 찢겨져 나오고 이제 후속할 수도 있는 기계가공 단계들에 장애를 일으킬 수도 있는 작은 부착 재료 입자들이 없이, 이러한 수단에 의하여 질감처리된 작업편 재료로부터 더욱 용이하게 탈착된다. 이것은 액체 보조 제작 재료들, 예컨대 예를 들어 냉각 윤활제 또는 기타 등등을 롤-엠보싱 기계가공 도중에 사용하는 것을 없애는 것을 가능하게 하며, 그러므로 롤-엠보싱 작업은 건식 기계가공 단계로서 수행될 수 있다. 이러한 수단에 의하여, 제작 비용들이 상당히 절약될 수 있다. 추가적으로, 건식 조건들 하에서 생성된 롤-엠보싱된 구조들은 일반적으로 추가적 재작업이 없이 코팅을 위하여 즉시 적합하다.
기계가공 공구들의 몇몇 실시형태들은 경로-유도 방식으로 동작되기에 적합하다. 대체로, 상기 기계가공 공구들은 기계가공 센터들에서, 특히 3-축, 4-축 또는 5-축 CNC 기계가공 센터들에서의 사용을 위하여 설계되고, 그리고 기계가공 중심의 동작 스핀들로의 연결을 위하여 공구 보디 상에 대응하는 커플링 구조들을 가질 수 있다. 이러한 기계가공 공구들을 이용하여, 둥글지 않은 또는 비-원통형 보어들의 회전 대칭적 내부면들 및 또한 내부면들, 특히 타원형 하강부들 또는 기타 등등이 기계가공될 수 있다. 이러한 기계가공 공구는 특히 작업편 표면들 내에 롤-엠보싱된 구조들, 예컨대 예를 들어 방켈 엔진들 (Wankel engines) 의 피스톤 베어링 표면들을 생성하기 위하여 사용될 수 있다. 그러나, 이러한 기계가공 공구들을 비-만곡형 또는 평면형 작업편 표면들 또는 부분적으로 만곡형 작업편 표면들의 평면형 섹션들을 기계가공하기 위하여 사용하는 것도 역시 가능하다.
기계가공 센터들에서의 사용을 위하여 제공되는 기계가공 공구들은 일반적으로 기계가공되는 중인 하강부보다 상당히 더 작은 외경을 가진다. 상기 기계가공 공구들은 가요성 방식으로 사용가능하며, 그러므로 보어를 거의 충전하는 대응하고 매칭하는 기계가공 공구가 각각의 보어 직경에 대하여 준비되어 유지될 필요가 없다. 더욱이, 롤링 요소 인피드 시스템은 일반적으로 경로-유도 기계가공 공구들에서는 생략될 수 있는데, 이것은 롤링 요소들의 기계가공될 작업편 표면에 대한 요구된 접촉 압력이 기계가공 공구의 경로 유도를 통하여 제어될 수 있기 때문이다.
경로-유도 기계가공 공구에서는, 적어도 하나의 롤링 요소의 롤링 요소 축은 공구 축에 대하여 동심으로 또는 동축으로 놓일 수 있다. 공구를 전체로서 회전 방식으로 구동하는 것이 요구되지 않는데, 이것은 경로 유도가 있으면, 적어도 하나의 롤링 요소가 그것의 롤링 요소 축 주위에서 기계가공된 내부면과의 롤링 접촉에 의하여 회전되기 때문이다.
본 발명은 또한 이러한 기계가공 방법을 사용하고/하거나 이러한 기계가공 공구를 사용하여 획득가능하거나, 생성되거나, 또는 생성될 수 있는 작업편에 관련한다. 작업편은 실린더 보어 내에 설치되기 위하여, 특히 광 금속 재료로 제작된 실린더 크랭크 케이스 또는 실린더 슬리브 내에 있을 수도 있다. 이것은 또한 그 안에서 적어도 하나의 연결 막대 보어가 롤-엠보싱 작업의 도움으로 기계가공되었던 연결 막대일 수도 있는데, 이것은 선택적으로 코팅에 의하여 후속된다. 또한, 작업편은 내부 코팅을 가지는 압출 파이프일 수도 있다.
경로 가이드형 기계가공 공구 (path-guided machining tool) 는 작업편의 비원통형 내부 표면들을, 특히 방켈 엔진 하우징의 피스톤 베어링 표면을 기계가공하기 위해서 또한 사용될 수 있다.
이들 및 다른 특징들은 상세한 설명 및 도면과 특허청구범위로부터 명확하며, 각 개개의 특징은 그 자체로서 실현될 수 있거나 또는 복수의 특징들은 다른 분야들 및 본 발명의 구체예에서 부분 조합들의 형태로 실현될 수 있고 특허가능한 유익한 구체예들을 그들 자체로 구성할 수 있다. 예시적인 구체예들이 도면들에 예시되며 하기에 더 상세히 설명될 것이다.
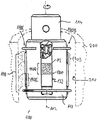
도 1은 보어들의 내부 표면들을 롤-엠보싱하기 위한 단독의 확장 가능한 기계가공 공구의 구현예의 축 종단면을 도시한다.
도 2는 도 1의 기계가공 공구의 부분 단면의 측면도를 도시한다.
도 3은 이중 확장을 갖는 기계가공 공구의 구체예의 축 단면도를 도시한다.
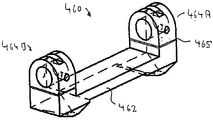
도 4에서, 도 4a는 상부에 롤링 요소가 탄성적이며 연성인 방식으로 마운트된 롤링 요소용 캐리어 요소의 비스듬한 투시도이고, 도 4b 및 도 4c는 롤링 요소들의 탄성적이며 연성인 마운팅에서 스프링들을 사용하기 위한 예들을 도시한다.
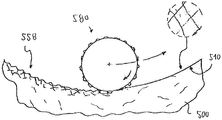
도 5는 상승부들 및 하강부들이 확률적으로 (stochastically) 분포된 거친 표면 구조를 갖는 롤링 요소에 의한, 보어의 오목한 원통형으로 만곡된 내부 표면의 기계가공 동안의 롤-엠보싱 공정의 실행을 개략적으로 도시한다.
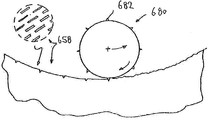
도 6은 외주면에 상승부가 균일하게 분포된 롤링 요소에 의한, 보어의 오목한 원통형으로 만곡된 내부 표면의 기계가공에서의 롤-엠보싱 공정의 시퀀스를 개략적으로 도시한다.
도 7은 작업편의 볼록하게 만곡된 외부 표면에 대한 롤-엠보싱을 개략적으로 도시한다.
도 8은 우선 롤-엠보싱에 의해 거친 표면화되고 그 후 열 스프레이에 의해 코팅된 작업편 표면의 개략적인 단면도를 도시한다.
도 9는, 롤-엠보싱과 후속의 코팅 사이에, 롤-엠보싱된 구조의 피크들을 평탄화하기 위한 변형 기계가공이 삽입된, 상이한 작업편의 작업편 표면 영역의 단면도를 도시한다.
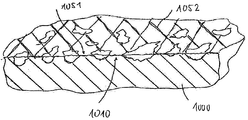
도 10은 우선 롤-엠보싱에 의해 텍스처 처리되고 그 후 플라토 호닝에 의해 미세하게 기계가공된 작업편 표면 영역의 비스듬한 투시도를 개략적으로 도시한다.
도 11에서, 도 11a는 공구 축에 평행한 롤링 요소 축을 갖는 롤링 요소들 및 공구 축에 대해 비스듬한 롤링 요소 축을 가지며 비스듬하게 방사 방향으로 움직이는 롤링 요소들을 갖는 기계가공 공구의 구체예의 측면도를 도시하고, 도 11b 내지 도 11e는, 관련 캐리어 요소들과 함께, 도 11a와는 상이한 롤링 요소들의 경우의 예시들을 확대하여 도시한다.
도 12는 기계가공 공구를 수용하는 스핀들 및 기계가공될 작업편이 상부에 정렬된 회전 테이블을 갖는 4축 기계가공 센터의 비스듬한 투시도를 도시한다.
도 13에서, 도 13a는 기계가공될 그리고 원통형 보어를 갖는 작업편을 구비하는 도 12의 기계가공 센터, 및 기계가공 센터의 스핀들에 커플링되고 실린더 자켓 형상의 외부 표면 및 2개의 원추형 외부 표면들을 갖는 기계가공 공구의 구체예의 비스듬한 투시도를 도시하고, 도 13b는 도 13a의 기계가공 공구를 확대한 예시를 도시한다.
도 14는 개개의 부품으로서의 도 13의 기계가공 공구의 단면 예시를 도시한다.
도 15는 롤링 요소의 원통형 자켓 형상의 외부 표면 중 스핀들과 떨어져 면하는 일 측에 단일의 원추형 외부 표면만을 갖는, 도 14에 예시된 구체예와 유사한, 기계가공 공구의 구체예의 단면 예시를 도시한다.
도 16은, 롤링 요소 축들이 공구 축에 대해 각각 동심원을 이루고 있는 복수의 롤링 요소들이 서로 중첩된 기계가공 공구의 구체예의 단면 예시를 도시한다.
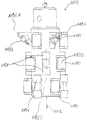
도 17에서, 도 17a는 L자형 공구 보디를 갖는 편심형 기계가공 메커니즘의 구체예의 측면도를 도시하고, 도 17b는 도 17a의 기계가공 공구의 상면도를 도시한다.
도 1은 롤링 엠보싱을 위한 기계가공 공구 (100) 의 제 1의 구체예의 개략적인 축 단면도를 도시한다. 기계가공 공구 (롤-엠보싱 공구) 는 보어들의 실질적으로 원통형 내부 표면들을 기계가공하기 위해, 특히 내연 기관용 실린더 면들을 생성하기 위해 설계된다. 기계가공 공구는 실질적으로 회전적으로 대칭인 공구 보디 (110) 를 구비하는데, 이것은 철로 제조되고 그 중심 축은 공구 축 (112) 을 정의한다. 스핀들과 면하는 공구 보디의 그 일단은, 원통형 외부 윤곽을 갖는 테이퍼 형상의 (tapered) 커플링부 (114) 에 의해 형성되는데, 여기서 직경의 반대 위치들에 방사 방향으로 돌출하는 드라이버 핀들 (116) 이 마운트된다. 상기 커플링 디바이스들의 도움으로, 기계가공 공구는 호닝 머신의 구동 로드 (150) 의 자유단 (free end) 에 커플링될 수 있고, 상기 자유단은 드라이버 핀들용의 각이 진 수용 슬롯들을 구비한다. 위로 커플링된 (coupled-up) 기계가공 공구는 호닝 머신의 구동된 호닝 스핀들에 단단히 연결되지 않고 대신 적절한 머신 요소들에 의해 제한된 정도로 움직일 수 있는데, 이것은, 예를 들면, 카다닉 (cardanic) 커플링 또는 플로팅 헤드 방식의 커플링에 의해 또는 휨 탄성 구동 로드 (flexurally elastic driving rod) 에 의해 달성될 수 있다.
스핀들로부터 떨어져 면하는 공구 보디의 그 일단으로부터, 평평한 단부면 (planar end surface; 120) 을 갖는 중앙의 원통형 수용 보어 (118) 는 공구 보디 안으로 연결되고, 따라서 상기 부분은 튜브 모양 방식으로 구성된다. 결과적으로 형성된 튜브 벽은, 롤링 요소들용의 캐리어 요소들 (더 상세히 설명된다) 을 수용하기 위한 3개의 실질적으로 직사각형인 통과 슬롯들 (passage slots; 122) 을 포함하는데, 이들은 외주에 대해 균일하게 분포되고 내측에서 외측으로 방사상으로 통과한다. 스핀들과 면하는 커플링부 (114) 의 그 일단으로부터, 평면의 기본 표면을 갖는 다른 원통형 수용 보어 (124) 가 커플링부 안으로 연결된다. 더 작은 직경을 또한 구비하는 원통형 통과 보어 (126) 가 수용 보어들 (124 및 118) 사이에 위치된다.
동축 보어들 (118, 126 및 124) 은 롤링 요소 인피드 시스템의 공구 내부 요소를 수용하도록 기능한다. 이것은, 스핀들과 떨어져 면하는 수용 개구 (118) 에, 축 방향으로 변위 가능하며 유극 없는 (play-free) 방식으로 위치하는 이중 원추형 확장 콘 (double-conical expansion cone; 142) 을 포함한다. 스핀들과 면하는 확장 콘의 단면 (end surface) 은 내부 스레드를 갖는 중앙의 블라인드 홀 보어를 구비하며, 그 보어 안으로, 기계가공 공구의 조립 동안, 푸시 로드 (144) 중 외부 스레드를 구비하는 스레드된 부분이 나사 조립되고, 상기 푸시 로드는 스핀들과 면하는 측에서 커플링부의 수용 개구 (124) 로 삽입된다. 푸시 로드는, 실질적으로 측면 유극이 없는 방식으로 하지만 축 방향으로 이동 가능한 방식으로 수용 보어 (124) 에 끼워지는 넓어진 원통형 헤드부 (widened cylindrical head section; 146) 를 구비한다. 조립 동안, 푸시 로드는 수용 보어 (124) 에 삽입된 나선형 압축 스프링 (148) 을 통해 도달하고, 푸시 로드가 확장 콘에 나사 결합된 이후, 넓어진 헤드부 (146) 의 일 단부에서 그리고 수용 보어 (124) 의 평평한 베이스의 타 단부에서 지지된다. 이것에 의해 달성되는 효과는, 외력이 없는 경우, 푸시 로드와 이것에 나사 결합된 확장 콘이 그들의 위쪽 정지 위치를 차지 (take up) 하는데, 이것은 도 1에 도시되며 여기서 스핀들 측 상에 있는 확장 콘의 단면은 수용 보어 (118) 의 평면 보어 베이스에 다시 부딪치게 된다.
공동의 구동 로드 (hollow driving rod; 150) 는 호닝 머신의 인피드 구동의 도움으로 축 방향으로 변위 가능한 인피드 로드 (152) 를 포함하며, 기계가공 공구들이 커플링된 그 자유단측은 스핀들 측 상에 있는 푸시 로드 (144) 의 그 일단 측에 대해 작용한다.
원주방향으로 120°만큼 오프셋된 방사상으로 연속적인 통과 슬롯들 (122) 각각은, 방사상으로 이동 가능한 방식으로 통과 슬롯에 끼워지고 축 방향으로 그리고 원주 방향으로 실질적으로 유극이 없게 되도록 된 스트립 형상의 캐리어 요소 (160) 를 포함한다. 각 캐리어 요소의 내부 측은, 축 방향으로 중첩되어 놓이며, 공구가 조립될 때, 축 방향으로 중첩되어 위치된 확장 콘 (142) 의 콘 표면들과, 확장 콘의 축 변위가 캐리어 요소의 방사상 변위를 초래하는 방식의 웨지 구동 방식으로, 상호작용하는 2 개의 비스듬한 표면들을 구비한다.
각각의 캐리어 요소는 내부에 위치되며 내부에 위치된 비스듬한 표면들이 상부에 마운트되는 베이스부 (162) 를 구비하고, 또한 폭이 좁은 단부 표면들 상에서 바깥쪽으로 각각 돌출하는 베어링부들 (164A, 164B) 을 구비한다. 각각의 캐리어 요소는, 롤링 요소의 회전 축이 공구 축 (112) 바깥에서 일정 간격을 두고 공구 축 (112) 과 평행하게 연장하는 방식으로 캐리어 요소의 베어링부들 상에 회전 가능하게 마운트되는 롤링 요소 (180A,180B, 180C) 을 갖는데, 상기 회전축은 롤링 요소 축 (182) 으로도 지칭된다.
캐리어 요소는, 기계가공 공구가 완전히 조립되면, 베어링부들의 바깥쪽에 위치된 그루브들에 유지되며 공구 축의 방향에서 캐리어 요소들에 대해 복귀력을 가하는 원형의 복원 스프링들 (170A, 170B) 에 의해 이탈이 방지된다. 푸시 로드 (144) 의 상부 단면에 대한 압력의 부재시, 캐리어 요소들은 기계가공 공구의 최소 유효 직경에 대응하는 그들의 최대 수축된 위치에 있게 된다. 유효 직경은, 스핀들로부터 먼 단부의 방향에서 푸시 로드가 가압될 때까지 기계가공 공구의 방향에서 변위된 인피드 로드 (152) 에 의해 확대될 수 있다. 이것은 또한 스핀들로부터 먼 단을 향해 확장 콘을 이동시키고, 따라서, 비스듬한 표면들은 콘 부들 (corn sections) 의 영역에서 서로를 따라 미끌어지고, 공구 축과 롤링 요소 축 사이의 거리를 증가시키기 위한 지지 스트립들은 복원 스프링들 (170A, 170B) 및 압축 스프링 (148) 의 힘에 대항하여 바깥쪽으로 가압된다. 복귀 (pulling-back) 목적을 위해, 인피드 로드 (152) 는 단지 복귀되기만 하면 되는데, 이때 복귀력은 스프링 요소들로부터 나온다.
각각의 롤링 요소는 회전적으로 대칭이며 실질적으로 원통형인 롤링 요소 보디 (184) 를 구비하는데, 이것은 공구 강 (tool steel) 으로 만들어지고 그 대향 단부측들은 블라인드 홀 보어들을 구비한다. 캡슐화된 (encapsulated) 니들 베어링 (186) 의 외부 링은 보어들의 각각에 위치한다. 니들 베어링의 내부 요소는, 조립 동안 캐리어 요소의 베어링부에서 조여지는 원통형 볼트에 의해 형성된다. 약간의 롤링 저항에 의해 움직이며 방사상 힘들에 대해 아주 안정한 니들 베어링은, 기계가공 동안 캐리어 요소에 관하여 롤링 요소의 간섭없는 회전을 허용하기 위해서, 오염물들, 예를 들면, 쇳조각 같은 재료의 입자들의 침투를 방지하기 위해 외부에 대해 캡슐화된다.
롤링 요소 (180A) 의 외부 표면은, 작업편 표면과의 롤링 접촉을 위해 의도된 가공부 (190) 에서 거친 표면 구조를 가지고 있음을, 도 1의 확대 상세 예시에서 특히 쉽게 알 수 있을 것이다. 이 목적 때문에, 롤링 요소 보디는 원통형의 환상형 칼라 (cylindrical annular collar) 를 구비하며, 그 바깥 직경은 상기 환상형 칼라와 축 방향에서 인접하는 외부 부분들의 바깥 직경보다 약간 더 크다. 상기 환상형 칼라의 외부 표면은, 전기도금에 의해 롤링 요소 보디에 적용된 금속 결합 (196) 의 부착 방식으로 존재하는 상대적으로 조립질의 다이아몬드 입자들 (194) 에 의한 코팅 (192) 을 갖는다. 결합 재료로부터 외부로 돌출하는 입자 부분들은 사이에 위치된 결합 영역들에 관해 외부로 돌출하는 상승부들을 형성하고 결합 영역들은 상승부들과 비교하여 하강부들로서 나타나게 된다. 다이아몬드 입자들의 평균 입자 크기는 본원에서 대략 30㎛에서 대략 100㎛ 사이이다.
작업부 (190A) 의 폭은, 공구 축에 평행하게 그리고 롤링 요소 축에 평행하게 측정했을 때, 롤링 요소 보디의 축 길이의 단지 대략 1/3이다. 도 2에서 쉽게 알 수 있는 바와 같이, 2 개의 다른 롤링 요소들 (180B, 180C) 은 기본적으로 유사한 구성을 갖는데, 이들은 기계가공 공구의 외주면에 마운트된다. 그러나, 롤링 요소들의 작업부들은, 전체적으로 봤을 때, 기계가공 공구가 회전될 때, 개개의 작업부의 폭의 대략 3배에 대응하는 작업 폭 (198) 이 커버되는 방식으로 서로에 대해 축 방향에서 오프셋된다. 따라서, 회전 동안, 상대적으로 폭이 좁은 작업부들 각각은 작업편 (200) 의 오목한 원통형 작업편 표면 (210) 의 상대적으로 폭이 좁은 스트립을 기계가공한다. 상기 스트립에서, 롤링 엠보싱 동작에 충분한 접촉 압력이 설정되고 전체 작업 영역에 걸쳐 상대적으로 균일하게 유지될 수 있다. 다른 롤링 요소들의 축 방향으로 오프셋된 작업부들은 약간 중첩하는 이웃 스트립들을 즉시 후속하여 기계가공하고, 따라서, 전체적으로, 내부 표면의 상대적으로 넓은 기계가공 부분의 효율적인 기계가공으로 나타나게 된다.
보어의 내부 표면의 기계가공을 위해, 기계가공 공구는 우선, 개개의 롤링 요소들의 결합된 기계가공 영역이 기계가공될 부분의 시작을 덮는 정도까지 보어 속으로 구동된다. 이 삽입은 복귀된 롤링 요소들에 의해 발생한다. 그 다음, 롤링 요소들은, 적절한 접촉 압력 하에서 롤링 요소들이 내부 표면을 누를 때까지 롤링 요소 인피드 시스템의 도움으로 바깥으로 제공된다. 상기 방사상 피드 모션 이전에, 상기 방사상 피드 모션 이후 또는 상기 방사상 피드 모션 동안, 공구는 호닝 스핀들의 회전 구동을 통해 공구 축에 대한 회전으로 설정된다. 프로세스에서, 롤링 요소들의 작업 영역들은, 롤링 요소들의 거친 표면 구조를 작업편 표면으로 밀어 넣어 바로 옆에 서로 위치된 상승부들과 하강부들에 의해 상호 보완적인 롤-엠보싱 구조, 즉 롤-엠보싱 공구의 구조에 대응하는 음화 (negative image) 를 실질적으로 구성하는 롤-엠보싱 구조를 실질적으로 생성하는 방식으로 내부 표면에 대해 가압된다. 하나 이상의 회전들 이후, 보어의 대응하는 축 부분에 대한 롤-엠보싱 작업이 종료되고 캐리어 요소들은 내부로 되돌아 오고, 그에 의해 보어 내부 표면과 롤링 요소들 사이의 터치 접촉을 제거한다.
가공될 내부 보어 부가 결합된 작업 영역의 작업 폭보다 더 길면, 기계가공될 다음 보어 부분과 같은 높이로 공구가 위치될 때까지 기계가공 공구는 축 방향으로 전진한다. 바깥쪽으로의 방사상 피드 모션에 의한 작업 공정들의 시퀀스는, 회전 운동으로 시작하여, 롤-엠보싱 및 후속의 복귀가 반복된다.
롤-엠보싱 동안, 즉 보어의 내부 표면에 대한 롤링 요소들의 기계가공 결합 (machining engagement) 동안, 작업 스핀들 또는 기계가공 공구는 축 방향으로 전진하지 않는다.
롤-엠보싱 작업 동안 재료의 변형에 중대한 접촉 압력은, 롤링 요소 인피드 시스템의 도움으로 시간적으로 가변적인 방식으로 설정될 수 있다. 따라서, 예를 들면, 보어의 하나의 그리고 동일한 내부 표면에 대한 롤-엠보싱에 의해 2개 이상의 상이하게 기계가공된 부분들을 생성하는 것이 가능한데, 상기 부분들의 기계가공 동안 롤링 요소들은 상이한 접촉 압력으로 가압되었다. 롤-엠보싱된 부분들 옆에 엠보싱되지 않은 부분들을 남겨두는 것도 또한 가능하다. 예를 들면, 롤-엠보싱 작업은 원통형 보어의 상부 및/또는 하부의 유극이 있는 영역으로 제한될 수 있다.
도 1 및 도 2에 도시된 기계가공 공구 (100) 는 순수한 롤-엠보싱 공구로서 설계되었다. 공구들을 변경하지 않고 작업편 표면에 대한 롤-엠보싱 작업에 추가하여 (또는 그에 대안적으로) 적어도 하나의 다른 기계가공 동작을 수행할 수 있는 결합 공구 (combination tool) 의 도움으로 롤-엠보싱 작업을 또한 수행할 수 있다. 도 3은 이 목적을 위한 예로서, 외주 둘레에 균일하게 분포된 복수의 롤링 요소들에 추가하여, 기계가공 공구의 외주 둘레에 분포되며 롤링 요소들과 무관하게 공구 축 (312) 에 대해 방사상으로 공급될 수 있는 복수의 마찬가지의 균일한 호닝 스틱들의 세트를 구비하는 기계가공 공구 (300) 의 종단면을 도시한다. 정의되지 않은 절삭날들을 사용하는 재료 제거 절삭 프로세스에 대한 실시형태의 경우에, 호닝 스틱들은 상이한 기계가공 방법을 위해 설계된 다른 기계가공 요소들을 예로서 나타난다.
결합 공구들의 다른 변형예들에서, (롤-엠보싱 작업에 대해) 거친 표면을 갖는 하나 이상의 롤링 요소들에 추가하여, 개별적으로 공급될 수 있는 매끈한 롤링 요소들 (예를 들면 매끈한 롤러들) , 또는 재료의 실질적인 제거 없이 기계가공 경화를 위한 경질의 매끈한 작업 표면을 갖는 롤링하지 않는 매끄러운 스틱들 (non-rolling smoothing sticks) 이 제공된다.
실질적으로 튜브 모양의 공구 보디 (310) 는, 기계가공 요소들의 캐리어 요소들을 수용하기 위한 6개의 방사상으로 연속하는 통과 개구들을 구비하는데, 이들은 외주 둘레에 균일하게 분포되고, 축 방향으로 연장되며 외주 방향에서 상대적으로 폭이 좁다. 캐리어 요소들 (360) 은, 내부에 회전 가능하게 마운트된 롤링 요소들 (380) 을 위한 3개의 통과 개구들에 위치하는데, 이들은 외주 상에서 각각 120°만큼 오프셋된다. 상기 캐리어 요소들의 구성과 배치는 실질적으로 도 1 및 도 2와 연계하여 설명된 바와 마찬가지일 수 있고, 따라서 그것을 참조하여 설명한다. 호닝 스틱들 (390) 각각은, 상기 캐리어 요소들 사이의 외주 방향의 중앙에 통과 개구들에 정렬된다. 호닝 스틱은, 공구 보디의 통과 개구에서 방사상으로 변위 가능한 방식으로 가이드되며, 그리고, 그 방사상 외측 상에, 다이아몬드 또는 다른 경질 재료, 예를 들면, 금속 또는 세라믹 결합의 질화물 재료 (nitridic material) 또는 카바이드 재료 (carbidic material) 로 이루어지는 절삭 입자들을 구비하는 커팅층 (394) 을 갖는다. 지지 스트립의 내측은 상부 영역 및 하부 영역 둘 다에서 비스듬한 표면들을 구비하며, 상기 비스듬한 표면들은, 인피드 로드의 축 변위가 호닝 스틱들의 방사상 변위를 야기하는 방식으로 중앙 인피드 로드 (340) 의 하단에서 원추형 부분들과 상호작용한다. 인피드 로드 (340) 의 축 이동은 호닝 머신의 인피드 모터 (도시되지 않음) 에 의해 생성된다. 인피드 로드는 호닝 스틱들에 대해 작용하는 제 2의 인피드 시스템 (호닝 스틱 인피드 시스템) 의 일부이다.
롤링 요소들용이며, 롤링 요소 축들 (312) 에 대해 회전 가능한 지지 요소들 (360) 의 내측들은 비스듬한 표면들을 가지며, 이들은 내부 인피드 로드 (340) 를 둘러싸는 튜브 모양의 인피드 로드 (350) 의 외측 상의 원추형의 비스듬한 표면들과 상호작용하는 비스듬한 표면들을 갖는다. 롤링 요소 인피드 시스템은 호닝 스틱에 대해 인피드 시스템과는 독립적으로 동작하고, 따라서, 특히 대안적으로, 롤링 요소들만이 또는 호닝 스틱들만이, 보어의 기계가공될 내부 표면과 기계가공 결합하게 될 수 있다. 기계가공 공구가, 예를 들면, 롤-엠보싱에 대해 배타적으로 사용되도록 의도되면, 내부 인피드 로드 (340) 는, 호닝 스틱들이 작업편 표면과 영구적으로 맞물림 해제되도록 복귀된 상태로 유지될 수 있다.
기계가공 툴은 특히, 우선 보어의 내부 표면이 호닝된 다음 호닝된 표면이 롤-엠보싱 작업 (roll-embossing operation) 을 받도록 의도되는 기계가공 방법들의 경우에 사용될 수 있다. 또한, 보어의 내부 표면은 우선 다른 방법들에 의해 준비되고 다음으로 콤비네이션 툴 (combination tool) 이 우선 롤-엠보싱 작업 그리고 다음으로 호닝 작업을 수행하는데 사용되는 방법들에서 호닝 툴을 사용하는 것이 가능하다. 또한, 기계가공 툴을 이용하여 우선 호닝 스틱의 도움으로 내부 표면을 호닝한 다음 그 호닝된 작업편 표면을 롤-엠보싱 작업을 받게한 다음 결과적으로 제조된 롤-엠보싱된 구조들을 다시 같은 호닝 스틱을 사용하여 하지만 재료를 더 적게 제거하여 재가공 (rework) 하는 것이 가능하다. 제 2 호닝 작업에서, 작업은 바람직하게는, 플라토 (plateau) 표면들 상의 더 미세한 표면 구조를 제조하기 위하여, 제 1 호닝 작업에 비하여 감소된 접촉 압력하에서 수행된다.
기계가공 툴과 이를 구동하는 호닝 스핀들 사이의 커플링의 제한된 가동성은, 기계가공 툴이 롤-엠보싱 작업들 동안 소정의 정도로 보어의 형상을 트래킹하는 것을 가능하게 하고, 따라서, 보어의 형상이 이상적으로 원형-실린더형 형상으로부터 약간 벗어나는 경우에도 허용가능하지 않은 구속력은 발생되지 않는다.
몇몇 실시형태들에서, 롤-엠보싱 작업 동안 기계가공 품질은, 소정 탄성 유연성 (elastic flexibility) 을 갖는 롤링 요소들의 장착에 의해 더 향상되고 고르게 되어, 결과적으로, 예를 들면 표면 상승부들 상으로 롤링될 때 후퇴 (recede) 가능하거나 및/또는 롤링 요소 축의 약간의 기울기에 의해 보어의 형상의 불규칙성을 보상 가능하다. 도 4는 예로써, 이점에 관하여, 롤링 요소들의 탄성적으로 유연한 장착을 허용하는 지지 요소들의 예시적인 실시형태를 도시한다.
도 4a에서 지지 요소 (460) 는 긴 베이스 섹션 (462) 을 갖고, 그의 이면은 확장 콘 (expansion cone) 과 상호작용하기 위한 경사면 (oblique surface) 을 갖는다. 롤링 요소들의 장착 구실을 하는 2개의 베어링 섹션들 (464A, 464B) 이 반대 측 상의 단부에 탑재된다. 도 1의 실시형태와 대조적으로, 베어링 섹션들은 베이스 섹션과 일체로 형성되는 것이 아니라, 오히려 그로부터 분리되고 탄성적으로 유연한 연결 구조들의 상호연결과 함께 베이스 섹션에 고정되어 베이스 섹션에 대한 베어링 섹션들의 제한된 가동성을 허용하는 구조 요소들로서 실현된다. 도 4a의 일 버전에서, 상대적으로 경성이지만 탄성적으로 유연성 엘리스토머 재료의 층 (465) 은 각 경우에 베이스 섹션과 베어링 섹션들 사이에 위치된다. 도 4b, 도 4c에 도시된 바처럼, 장착의 유연성은 또한, 베이스 섹션 (462) 과 베어링 섹션 (464A 또는 464B) 사이에 남아 있는 작은 거리에 의해 달성될 수 있으며, 상기 거리는 탄성적으로 유연한 연결 디바이스의 도움으로 메워진다. 도 4b의 예의 경우에, 상기 연결 디바이스는 디스크 스프링 요소들을 포함하고, 도 4c의 경우에, 나선 압축 스프링 요소들을 포함한다.
도 5 내지 도 10을 참조하면, 다수의 기계가공 방법들이 예로써 설명되어 있는데, 여기서 롤-엠보싱 작업은 만곡된 작업편 표면 상에서 수행된다. 도 5는 실린더형 보어의 영역에 있는 작업편 (500) 의 상세를 예로써 도시하고, 그의 내부 표면 (510) 은 롤-엠보싱에 의해 기계가공될 작업편 표면을 형성한다. 예를 들면, 이것은, 알루미늄 재료로 형성된 실린더 크랭크 케이스에서 실린더 보어의 경계 영역을 수반할 수도 있다. 롤-엠보싱 작업을 준비하기 위하여, 실린더 보어는 단일 스테이지 또는 다중 스테이지 재료 제거 기계가공법 (예를 들면, 미세 보어링 및/또는 호닝 또는 단지 파워 호닝) 에 의해 원하는 매크로 형상으로 만들어질 수 있다. 직전의 호닝 작업에 의해, 작업편 표면은, 예를 들면, 미세하게 기계가공되어, 교차 마무리 마크 (intersecting finishing mark) 및 5 ㎛ 미만의 평균 피크 대 밸리 높이를 갖는 표면 구조가 존재하도록 한다 (확대된 상세 참조). 후속하여, 롤-엠보싱을 위해 셋업된 기계가공 툴, 예를 들면, 도 1 또는 도 3으로부터의 기계가공 툴은, 보어속으로 구동되고 롤링 요소들 (580) 은 보어의 내부 벽 방향으로, 상기 롤링 요소들이 접촉 압력하에서 그를 지탱 (bear) 할 때까지 피드 (feed) 된다. 기계가공 툴의 회전시, 롤링 요소들은 보어의 내부 벽 상에서 롤링된다. 조대립 (coarse-grained) 다이아몬드 그레인 전기도금은 거친 표면 구조를 형성하고, 여기에서 바인딩으로부터 돌출되는 다이아몬드 그레인들의 그러한 섹션들은 상승된 섹션들을 형성하고, 그들 사이에 셋백 하강부 (set-back depression) 가 위치된다. 상승된 섹션들은 가공 영역의 표면 상에 불규칙적으로 분포된다. 롤링 요소 인피드 시스템에 의해 설정된 접촉 압력 하에서 그리고 표면 상의 롤링 요소의 롤링 동안, 가공 영역의 불규칙한 구조들은, 표면에 가까운 상대적으로 연성 재료의 경계 영역 속으로 엠보싱되며, 따라서, 샌드 블라스팅된 표면을 표면적으로 볼 때 유사할 수도 있는, 불규칙하게 분포된 상승부들과 하강부들을 갖는 롤-엠보싱된 구조 (558) 를 생성한다. 하지만, 블라스팅 재료의 제공 및 처리에 대한 경비가 절약될 수 있다. 또한, 제거되지 않는 블라스팅 재료 입자들에 기인하여 발생될 수도 있는 위험이 회피된다. 또한, 롤-엠보싱 작업 동안, 롤링 요소와 작업편 표면 사이의 접촉 영역에서 작용하는 접촉 압력 때문에, 표면에 가까운 작업편 경계 층들의 가공 경화 (work-hardening) 가 생성될 수도 있고, 그 가공 경화는 작업편 표면 바로 가까이의 작업편 재료의 강도의 증가를 초래한다. 이것은, 롤-엠보싱된 구조 바로 가까이에서의 높은 전위 밀도 (dislocation density) 에 의해 도 5에서 개략적으로 상징되어 있다.
도 6의 방법의 버전에서, 달리 상대적으로 매끄러운, 원형 실린더형 외부 표면 상의 가공 영역에서 규칙적으로, 특히 균일하게 분포된 긴, 경성 돌출부 (682) 들을 갖고, 예를 들면, 용접, 납땜에 의해 또는 리소그래피법에 의해, 롤링 요소 보디 상에 제공될 수 있는 롤링 요소들 (680) 이 이용된다. 호닝에 의해 또는 다른 방식으로 소정 기본 거칠기가 제공되는, 작업편 (600) 의 표면 (610) 이 상기 롤링 요소들의 도움으로 기계가공되면, 그 표면은 도출부들 사이의 매끄러운 원주방향 섹션 (circumferential section) 들에 의해 평활화될 수 있다. 대조적으로, 돌출부들은 작업편 표면을 파고 들어가며, 재료를 변위시키며, 따라서 끝없는 길이 및 폐쇄된 원주 경계를 갖는 상대적으로 좁은 포켓들의 규칙적인 패턴을 갖는 롤-엠보싱된 구조 (658) 를 초래한다. 기계가공된 작업편 표면이 지시된 대로 사용되면, 상기 포켓들은 윤활유 저장소 역할을 할 수 있다.
도 7을 참조하면, 그 방법의 일 버전이 설명되고, 여기에서, 작업편 (700) 의 볼록한 실린더형 외부 표면 (710) 이 롤-엠보싱 툴의 도움으로 기계가공되고, 이는 그의 툴 축을 중심으로 회전하여, 롤-엠보싱된 구조 (758) 를 생성한다. 기계가공 툴은 외부 호닝 툴과 유사한 방식으로 구성될 수 있지만, 방사상으로 내부 방향으로 인피드가능한 호닝 스틱들은, 각 경우에 거친 가공 섹션을 갖는 하나 이상의 롤링 요소들 (780) 을 지니는 (carry) 캐리어 요소들에 의해 교체된다.
도 8은, 만곡된 작업편 표면 (810) 의 영역에서, 알루미늄 재료로 구성된 작업편 (800) 을 통한 개략 단면도를 도시한다. 그 예의 경우에서, 작업편 (800) 은 실린더 슬리브로서, 알루미늄 합금으로부터 제조되고, 기계가공이 종료된 후에, 그의 내부 표면이 내연 기관의 실린더 면 역할을 하는 실린더 슬리브이다. 그 제조 방법은, 종결 호닝 기계가공 단계를 포함하는 실린더 슬리브의 내부 표면의 다중 스테이지 사전 기계가공 (multi-stage pre-machining) 을 포함하고, 그에 의해 보어의 내부 표면은 작은 오버사이즈 (small oversize) 외에 정확한 매크로 형상 및 치수를 획득한다. 도 5를 참조하여 설명된 것과 비슷한 방식으로, 호닝된 출발 구조는 그 후에 롤-엠보싱에 의해 거친 롤-엠보싱된 구조 (858) 로 변형되고, 이 거친 롤-엠보싱된 구조는, 예의 경우에, 30 ㎛ 과 대략 100 ㎛ 사이의 평균 피크 대 밸리 높이를 갖는다. 롤-엠보싱 작업은, 냉각 윤활제 등의 도움 없이, 즉 건식 방법으로, 착수된다.
롤-엠보싱 작업 직후에, 롤-엠보싱된 구조는, 추가 처리 없이 후속 용사에 의한 코팅을 할 준비가 된다. 예의 경우에, 철 함유 코팅 (860) 은, 화염 용사법 (flame spraying process) 의 도움으로 롤-엠보싱된 구조 (858) 직상에 도포된다. 롤-엠보싱된 구조의 거칠기에 의해, 코팅 재료는 작업편의 금속 베이스 재료와 잘 맞고, 따라서 작업편과 코팅 사이의 견고한 부착을 만들게 된다. 용사 후에 상대적으로 거친, 코팅 표면은 그 후에, 예를 들면 호닝에 의해, 기계적 재가공되어, 표면의 원하는 최종 거칠기 및 원하는 최종 크기를 만들 수 있다.
도 9는 전술된 방법의 일 버전에 의해 만들어진 후의 내부 표면 (910) 의 영역에서의 실린더 슬리브 (900) 를 통한 개략 단면도를 도시한다. 도 8의 예의 경우에서 처럼, 롤-엠보싱 작업은 우선 사전 기계가공 후에 수행되었다. 이것은, 확률적으로 분포된 상승부 및 하강부를 갖는, 도 8에 개략적으로 도시된, 불규칙적인 롤-엠보싱된 구조를 초래했다. 그 후에, 추가 건조 기계가공 작업에서, 상승부들의 피크들은, 매끄러운 외부 표면을 갖는 롤링 요소의 도움으로, 편평하게 프레싱되어, 재료의 변형에 의해, 상승부들 상에 플라토 구조를 만든다. 재료 변형 동안, 수개의 상승부들에서 아주 많은 재료가 측면으로 변위되어 측방향으로 돌출된 러그 (959) 들이 상승부들 상에서 측방향으로 만들어진다. 이 수단에 의해 만들어진 수정 롤-엠보싱된 구조 (958) 가 그 후에 용사에 의해 코팅되면, 하강부에 진입하는 라미네이트된 재료는 측방향 러그 (959) 들의 영역에서 롤-엠보싱된 구조와 폼-피팅 (form-fitting) 방식으로 맞물러질 수 있으며, 따라서 향상된 코팅 부착이 달성되는 것을 가능하게 한다. 이것은, 특히, 계속 용사하는데 더 적은 재료가 요구되는 장점을 갖는데, 왜냐하면 만들어진 상승부들은 더 이상 그 위에 재료를 용사하는 것에 의해 평평하게 (level) 만들어질 필요가 없기 때문이다. 도 8의 예와 유사한 방식으로, 코팅 (850) 의 표면이, 코팅 공정의 종료 후에 기계적으로 재가공되어, 예를 들면, 호닝에 의해, 원하는 크기 및 원하는 표면 구조를 갖는 마무리된 표면을 획득할 수 있다. 롤-엠보싱 작업 및 후속 비마멸 평활화 작업이 선택적으로 (이중 인피드를 갖는) 동일한 기계가공 툴로 수행될 수 있다. 상기 기계가공 툴은 도 3에서와 유사한 방식으로 구성될 수 있지만, 호닝 스틱 대신에, 매끄러운, 경성 외부 표면을 갖는 매끄러운 롤러 또는 평활화 스틱 형태의 비마멸 평활화 요소들이 제공된다.
도 10 을 참조하여 설명된 기계가공 방법에서, 우선, 도 8 또는 도 9의 방법과 유사한 방식으로, 확률적으로 분포된 하강부 및 상승부들을 갖는 롤-엠보싱된 구조가 작업편 (1000) 의 만곡된 작업편 표면 (1010) 상에 만들어진다. 그 직후에, 이런 방식으로 만들어진 롤-엠보싱된 구조는 상대적으로 미세립 (fine-grained) 호닝 스틱의 도움으로 플라토 호닝된다. 이 기계가공 단계에서, 외부로 가장 멀리 돌출하는 롤-엠보싱된 구조의 그러한 포인트들이 제거되며, 따라서 하강부들 사이에, 호닝에 의해 텍스쳐 (texture) 되고 미세 호닝 그루브 (1052) 를 갖는 상대적으로 평탄한 표면을 갖는 플라토 (1051) 를 초래한다. 그러한 방식으로 기계가공된 표면들은 순수 롤-엠보싱된 구조들에 비하여 증가된 지지 부분을 갖고 즉시 피스톤 링들을 위한 슬라이딩 파트너 역할을 할 수 있다.
최종 표면 구조를 위한 중대한 작업들 (롤-엠보싱 작업들 및 후속 플라토 호닝 작업) 은 선택적으로, 예를 들면, 도 3의 기계가공 툴의 방식으로, 구성될 수 있는 같은 기계가공 툴로 만들어질 수 있다. 작업편은, 예를 들면, 회 주철 재료 또는 경금속 재료, 이를테면 알루미늄 베이스 재료로 구성될 수 있다.
기계가공 방법의 범위 내에서 사용될 수 있는, 롤-엠보싱을 위한 기계가공 툴의 추가 예시적인 실시형태들이, 후술된다.
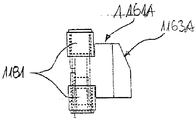
도 11a는 복수의 롤링 요소들 (1180, 1181 및 1183) 을 갖는 기계가공 툴 (1100) 의 추가 실시형태의 측면도를 도시한다. 롤링 요소들 (1180) 은 각각 잔지 하나의 롤링 요소 세그먼트를 갖고 이 롤링 요소 세그먼트는 롤링 요소 축 (1182B) 을 중심으로 회전가능하게 장착되고, 이 롤링 요소 축은 툴 축 (1112) 에 평행하게 이어지고, 그에 대해 편심되게 놓이고, 상기 롤링 요소 세그먼트들은 툴 축 (1112) 에 평행하게 이어지는 툴 길이 방향으로 톨 보디 상에 상하로 분포되게 배열된다. 이 경우에, 편심 롤링 요소들 (1180) 은 원주 방향으로 오프셋되게 배열되어, 그의 롤링 요소 축 (1182B) 들은 동심으로 이어지지 않는다.
롤링 요소들 (1181) 은 또한 각각, 툴 축 (1112) 에 평행하게 이어지고 마찬가지로 툴 축 밖에 놓이는 롤링 요소 축 (1182C) 을 갖는다. 하지만, 이들 롤링 요소들 (1181) 은, 각각 따로 회전가능하도록 장착되는, 2개의 롤링 요소 세그먼트들, 즉 상부 롤링 요소 세그먼트와 하부 롤링 요소 세그먼트를 갖는다.
기계가공 툴 (1100) 은 또한, 기계가공 툴의 상부 1/3 영역에 배열되고 마찬가지로 롤링 요소 축 (1182A) 을 중심으로 회전가능하도록 장착되는 롤링 요소들 (1183) 을 갖는다. 하지만, 롤링 요소 축들 (1182B 및 1182C) 에 대조적으로, 롤링 요소 축 (1182A) 은 툴 축 (1112) 에 평행하게 이어지는 것이 아니라, 오히려 그에 대해 비스듬하게 그리고 방사상 방향으로 이어진다. 롤링 요소 축 (1182A) 과 툴 축 (1112) 사이에 측정되는 클리어런스 각도 (clearance angle) 는 대략 45°이며, 또한, 더 적거나 또는 더 클 수도 있고 예를 들면, 30° 과 60° 사이에 놓일 수도 있다.
도 11a에 예시된 기계가공 툴은 특히, 실린더형 보어의 내부 표면들을 기계가공하는데 알맞고, 그의 내경은 실질적으로 기계가공 툴 (1110) 의 외경에 대응하고, 여기서 축방향으로 평행한 방식으로 회전하는 롤링 요소들 (1180 및 1181) 이 보어의 내부 표면을 기계가공하는데 제공된다. 비스듬하게 배열된 롤링 요소들 (1183) 은 동시에, 보어의 상부 베벨, 예를 들면, 인서트 베벨을 기계가공하는데 사용될 수 있다. 롤링 요소들 (1183) 이 베벨 표면 상에서 롤링하면, 롤-엠보싱된 구조가 마찬가지로 만들어진다. 그러한 기계가공 툴로, 베벨의 코팅 품질은 마찬가지로, 추가 제조 단계 없이 및/또는 추가 기계가공 툴 없이, 향상될 수 있다. 또한, 롤링 요소들 (1183) 은 탄성적으로 지지되어, 치수적 및 위치적 공차 및/또는 치수적 및 위치적 에러를 보상할 수도 있다.
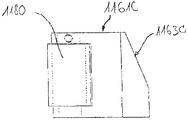
도 11b, 도 11c 및 도 11e는, 개략적으로 확대도로 도 11a와는 상이한 롤링 요소들 (1180, 1181 및 1183) 를 도시한다. 도 11b는, 캐리어 요소 (1161D) 상의 장착된 비스듬한 롤링 요소 (1183) 의 측면도를 도시한다. 조정 디바이스 (1164) 에 의해, 롤링 요소 축 (1182A) 의 기울기가 상이한 베벨 각도로 조정 및 매칭되어 롤-엠보싱 작업을 최적화할 수 있다. 방사상 방향의 롤링 요소 (1183) 를 위한 인피드를 위해, 캐리어 요소 (1161D) 는, 기계가공 툴의 길이방향의 웨지 (여기에서 도시되지 않음) 의 변위를 롤링 요소 (1183) 를 갖는 캐리어 요소의 방사상 인피드 움직임으로 변환하는 역할을 하는 경사 표면 (1163D) 을 갖는다.
도 11c는, 롤링 요소 (1180) 로서, 캐리어 요소 (1161C) 상의 그의 롤링 요소 축을 중심으로 회전가능하도록 장착되는 롤링 요소 (1180) 를 도시하고, 그 캐리어 요소는 마찬가지로 경사 표면 (1163C) 을 가져서 툴의 길이 방향으로 변위가능한 웨지에 의하여 변위에 의해 방사상 롤링 요소 인피드를 허용한다.
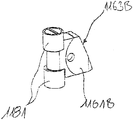
도 11d는, 롤링 요소 (1181) 로서, 그의 2개의 롤링 요소 세그먼트들을 갖는, 롤링 요소의 사시도를 도시하고, 이 2개의 롤링 요소 세그먼트들은 각 경우에 서로 일정 거리를 두고 동축으로 상하로 배열되고 마찬가지로 캐리어 요소 (1161B) 상의 그의 롤링 요소 축을 중심으로 회전가능하도록 배열된다. 상기 캐리어 요소 (1161B) 의 내측은 또한 방사상 롤링 요소 인피드를 위한 경사 표면 (1163B) 을 갖는다. 도 11e는 측면도로 도 11d로부터의 롤링 요소 (1181) 를 추가적으로 도시한다.
도 12는 종래 기술로부터의 4-축 기계가공 센터 (1200) 의 경사 사시도를 도시하고, 그를 이용하여 기계가공 툴 (여기에서 도시되지 않음) 은 축들 (1204X, 1204Y, 1204Z 및 1204B) 의 영역 내에서 실제로 임의의 미리정의된 경로를 따라 안내되거나 또는 움직일 수 있다. 이런 목적으로, 기계가공 툴은 툴 유지 고정구 (1205) 에서 스핀들 (1202) 에 고정될 수 있다. 회전가능한 로터리 테이블 (1203) 이, 기계가공될 작업편 (1201) 을 유지하기 위해 제공된다.
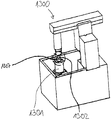
도 13은, 기계가공 툴 (1307) 의 예시적인 실시형태와 또한 기계가공될 작업편 (1301) 을 갖는 도 12로부터 기계가공 센터를 도시한다. 도 13b는 기계가공될 내부 표면 (1308) 및 실린더형 보어의 베벨 (1303) 을 갖는 작업편 (1301) 의 상부 영역 및 기계가공 툴 (1307) 의 확대된 상세를 도시한다. 기계가공 툴 (1307) 은, 실린더 자켓 형상 외부 표면 (1304) 및 상방 및 하방으로 외부 표면 (1304) 에 직접 인접하는 2개의 원추형 외부 표면들 (1305 및 1306) 을 갖는 단일 롤링 요소 (1380) 를 갖는다. 단일 롤링 요소 (1380) 의 롤링 요소 축은 툴 축에 대해 동심으로 배열된다.
기계가공 툴 (1307) 은, 적합한 커플링 구조에 의해, 기계가공 센터 (1300) 의 스핀들 (1302) 에 커플링된다. 스핀들은 기계가공 동안 회전하지 않는다. 기계가공 툴의 외경은 기계가공될 보어의 내경보다 현저히 더 작다, 예를 들면, 적어도 10% 또는 적어도 20° 더 적다. 내부 표면 (1308) 을 기계가공하기 위하여, 기계가공 센터의 축 드라이브들의 활성화에 의해, 기계가공 툴 (1307) 은 미리정의된 경로 상으로 안내되어, 롤링 요소 (1380) 의 외부 표면들 (1304, 1305, 1306) 이 기계가공될 작업편 표면들 상에서 그의 거친 표면 구조로 롤링되고 원하는 롤-엠보싱된 구조가 만들어지도록 한다. 롤링 요소 (1380) 의 접촉 압력은 경로의 코스 (course) 를 통해 제어 또는 조절될 수 있다. 실린더형 외부 표면 (1304) 은 수직으로 이어지는 내부 표면 (1308) 을 기계가공하기 위해 제공되는 반면에, 스핀들로부터 멀리 향하는 외부 표면 (1304) 의 그 측 상에 배열되는 하부 원추형 외부 표면 (1305) 은 상부 베벨 (1303) 을 기계가공하기 위해 제공된다. 상부 원추형 외부 표면 (1306) 에 의해, 작업편 (1301) 의 하부측 (여기에 도시되지 않음) 상에 존재하는 베벨이 기계가공될 수 있다. 모든 표면들은, 툴을 바꾸지 않고서 고정구에서 연속적으로 기계가공될 수 있다.
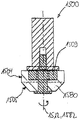
도 14는 도 13에 예시된 기계가공 툴 (1307) 의 예시적인 실시형태로서 기계가공 툴 (1400) 의 단면도를 예로써 도시한다. 단일 롤링 요소 (1480) 는 적어도 하나의 베어링 (1409) 에 의해 장착되어 롤링 요소 축 (1482) 을 중심으로 회전가능하고, 이 롤링 요소 축은 툴 축 (1412) 에 대해 동심으로 배열된다. 베어링은 나사 (1411) 에 의해 실린더형 커플링 요소 (1410) 에 고정된다. 커플링 요소 (1410) 는 기계가공 센터 또는 호닝 툴 등의 스핀들에의 연결을 위해 제공되고 거기에서 고정되게 클램프된다. 기계가공 툴 (1400) 의 롤링 요소는, 중심 실린더 자켓 형상 외부 표면 (1404) 및 상방 및 하방으로 (또는 축 방향으로) 상기 외부 표면에 직접 인접하는 2개의 원추형 외부 표면들 (1406 및 1405) 을 갖는다. 외부 표면 (1404) 으로부터 증가하는 거리로, 원추형 외부 표면들 (1405 및 1406) 은 40° 와 50° 사이의 콘 각도로 테이퍼 (taper) 지고, 여기서 사이에 놓여있는 실린더형 외부 표면 (1404) 으로의 전이 영역에서, 상기 외부 표면들은 상기 외부 표면 (1404) 과 같은 외경을 갖는다. 하지만, 외부 표면 (1404) 으로부터 오프셋된 원추형 외부 표면들이 또한 생각될 수 있다.
도 15는 기계가공 툴 (1500) 의 유사한 실시형태를 도시한다. 하지만, 이 기계가공 툴은, 스핀들로부터 멀리 향하는 외부 표면 (1504) 의 그 측 상의 원추형 외부 표면 (1505) 만을 갖는다. 수직으로 이어지는 보어들의 경우에, 따라서 이 기계가공 툴 (1500) 은 보어의 실린더형 내부 표면 옆의 툴 고정구에서 상부 측 상의 베벨들만을 기계가공하는데 사용될 수 있다.
도 16은 마찬가지로, 동축으로 상하로 배열되는 복수의 롤링 요소들 (1680) 및 툴 축 (1612) 에 대해 모두 동심으로 이어지는 롤링 요소 축들 (1682) 을 갖는, 기계가공 툴의 다른 실시형태의 단면도를 도시한다. 모든 롤링 요소들 (1680) 은 각각, 베어링 (1609) 에 의해 롤링 요소 축 (1682) 을 중심으로 회전가능하게 장착된다. 모듈식으로 구성된 툴은 상이한 보어 길이들로 간단한 방식으로 조정 (adapt) 될 수 있다.
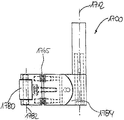
도 17 은 L자형 공구 보디 (1711) 를 가진 편심 기계가공 공구 (1700) 의 일 실시형태를 도 17a 에서 측면도로 나타내며, 공구 보디 중 하나의 림브 (limb) 가 공구 축 (1712) 을 형성한다. 롤링 요소 축 (1782) 주변을 회전가능하게 설치된 롤링 요소 (1780) 가 다른 림브의 종단에 배치되며 림브는 소정 각도로 이격되어 대향한다. 스프링들 (1765) 에 의해, 공차에 대한 보상을 허용하는 탄성 접속이 롤링 요소 (1780) 와 공구 보디 (1784) 사이에서 실현된다. 도 17b 로부터 공구 보디 (1784) 는 회전 대칭적이지 않음이 명확하다.
롤-엠보싱 작업을 갖는 기계가공 방법들의 복수의 예시적인 실시형태들은 마찰에 있어서 높은 응력성 실린더 면들을 획득하기 위하여 실린더 보어들의 영역에 만곡형 작업편 표면들을 기계가공하는 예를 이용하여 설명되었다. 그러나, 방법들은 또한 다른 작업편에도 이용될 수 있다. 예를 들어, 소형 또는 대형 접속 로드 아이 (eye) 에서 보어들의 내부 기계가공도 또한 롤-엠보싱 작업을 이용하여 가능하게 된다. 예를 들어, 소형 접속 로드 아이가 무엇보다도 먼저 롤-엠보싱에 의해 기계가공될 수 있고 후속하여 롤-엠보싱된 구조가 제공된 내부면이 베어링 재료로 이루어진 코팅으로 커버될 수 있다. 대안으로서, 거친 롤-엠보싱된 구조는 삽입된 베어링 쉘에 대한 회전에 대항하여 고정하기 위한 수단으로서 기능을 할 수 있고 베어링 쉘의 외부 표면이 선택적으로 롤-엠보싱에 의해 유사하게 선택적으로 거친 표면화될 수 있다.
예로 설명된 경로 안내 기계가공 방법에 의해, 비실린더 리세스들, 예를 들어, Wankel 엔진 하우징의 피스톤 베어링 표면들이 또한 롤-엠보싱에 의해 기계가공될 수 있다. 또한, 만곡형 뿐만 아니라 작업편 표면의 평편형 또는 평면형 영역들이 롤-엠보싱 작업을 받는 것도 또한 이에 의해 선택적으로 가능하게 된다.
Claims (20)
- 작업편의 만곡형 작업편 표면을 기계가공하는 방법으로서, 특히 작업편 내의 보어의 내부 표면을 기계가공하는 기계가공 방법으로서,
기계가공 공구의 적어도 하나의 롤링 요소가 상기 만곡형 작업편 표면의 기계가공되는 부분에 대해 접촉 압력 하에서 롤링되는 롤-엠보싱 작업을 갖고,
상기 롤링 요소의 외부 표면은 상기 작업편 표면과 롤링 접촉하도록 의도된 적어도 하나의 가공부에서 거친 표면 구조를 갖고,
상기 롤링 동안, 상기 작업편 표면의 영역에서 작업편 재료의 국부적 변형에 의해 거친 롤-엠보싱된 구조가 생성되도록 상기 접촉 압력이 설정되는 것을 특징으로 하는 기계가공 방법. - 제 1 항에 있어서,
상기 롤-엠보싱 작업에 의해 상기 작업편 표면에, 10 ㎛ 보다 큰 평균 피크 대 밸리 높이 (average peak to valley height; Rz) 를 갖는 롤-엠보싱된 구조가 생성되고,
생성된 상기 평균 피크 대 밸리 높이는 특히 Rz = 30 ㎛ 와 Rz = 100 ㎛ 사이의 범위 내에 놓이는, 기계가공 방법. - 제 1 항 또는 제 2 항에 있어서,
상기 롤-엠보싱 작업 후에, 상기 작업편 표면에 바람직하게는 용사 (thermal spraying) 에 의해 코팅이 도포되고,
상기 코팅은 상기 롤-엠보싱 작업에 의해 생성된 상기 거친 롤-엠보싱된 구조 상에 직접 도포되거나, 또는
상기 롤-엠보싱된 구조가 상기 롤-엠보싱 작업 후에, 변형된 롤-엠보싱된 구조를 생성하도록 하나 이상의 재가공 (rework) 프로세스들의 도움으로 재가공된 다음, 상기 코팅이 상기 변형된 롤-엠보싱된 구조 상에 도포되는, 기계가공 방법. - 제 1 항 내지 제 3 항 중 어느 한 항에 있어서,
상기 롤-엠보싱 작업 동안에 및/또는 상기 롤-엠보싱 작업 후에, 상기 작업편 표면의 클리닝이 수행되고,
상기 클리닝은 상기 롤-엠보싱된 구조의 형상을 바람직하게는 변경하지 않고, 특히 상기 롤-엠보싱 작업에 의해 생성되고 존재하더라도 상기 작업편 표면에 단지 약하게 구속된 재료 입자들을 제거하기 위한 것이며,
상기 클리닝 동안에, 상기 롤-엠보싱된 구조는 바람직하게는 건식 클리닝되며, 특히 상대적으로 연성인 비마모성 (non-abrasive) 브러시들에 의해 브러싱되고 그리고/또는 공압식으로 깨끗하게 블로잉되는, 기계가공 방법. - 제 1 항 내지 제 4 항 중 어느 한 항에 있어서,
상기 롤-엠보싱 작업 동안에 및/또는 상기 롤-엠보싱 작업 후에, 기계가공 잔류물들이 상기 롤-엠보싱 작업으로부터 흡입 (suction) 에 의해 추출되고,
바람직하게는, 상기 흡입에 의한 추출에 더하여, 상기 작업편 표면이 깨끗하게 블로잉되는, 기계가공 방법. - 제 1 항 내지 제 5 항 중 어느 한 항에 있어서,
변형된 롤-엠보싱된 구조를 생성하기 위하여 상기 롤-엠보싱 작업에 후속하고 상기 롤-엠보싱된 구조의 형상을 변경시키는 재가공 작업을 포함하고,
상기 재가공 작업은 바람직하게는, 상기 작업편 표면 상에 개재되어 위치된 평탄화된 상승부들 및 하강부들을 가진 플라토 구조 (plateau structure) 를 생성하기 위하여 상기 롤-엠보싱된 구조의 상승부들의 영역에서 피크들을 제거하는 것을 포함하고,
상기 상승부들의 영역에서의 피크들은 바람직하게는, 변형에 의해 또는 재료 제거 미세 기계가공에 의해 제거되는 것을 특징으로 하는 기계가공 방법. - 제 1 항 내지 제 6 항 중 어느 한 항에 있어서,
상기 기계가공 공구의 상기 적어도 하나의 롤링 요소는 상기 작업편 표면으로부터 미리 정의된 거리에서 미리 정의된 경로를 따라 안내되는 상기 기계가공 공구에 의해 기계가공되는 상기 만곡형 작업편 표면의 부분에 대해 접촉 압력 하에서 롤링되고,
상기 기계가공 공구의 상기 미리 정의된 경로의 코스는 바람직하게는, 요구되는 상기 접촉 압력 및 상기 작업편 표면의 곡률에 의존하는 것을 특징으로 하는 기계가공 방법. - 제 1 항 내지 제 7 항 중 어느 한 항에 있어서,
보어, 특히 실린더형 보어의 내부 표면을 기계가공하기 위하여, 상기 적어도 하나의 롤링 요소의 롤링은, 회전 공구로서 형성되고 공구 축 주위에서 회전하는 방식으로 구동되는 바람직하게는 실질적으로 보어-충전 기계가공 공구를 사용함으로써 행해지는 것을 특징으로 하는 기계가공 방법. - 작업편의 만곡형 작업편 표면을 기계가공하기 위한, 특히 작업편에서의 보어의 내부 표면을 기계가공하기 위한 기계가공 공구로서,
공구 축 (112, 312) 을 형성하는 공구 보디 (110, 310), 및
상기 공구 보디에 의해 보유되고, 롤링 요소 축 (182) 주위에서 회전가능하고, 외부 표면을 갖는 적어도 하나의 롤링 요소 (180, 380) 를 포함하며,
상기 외부 표면은 상기 작업편 표면과 롤링 접촉하도록 의도된 적어도 하나의 가공부 (190) 에서 거친 표면 구조를 갖는 것을 특징으로 하는, 기계가공 공구. - 제 9 항에 있어서,
상기 롤링 요소는 상기 가공부에서, 거친 표면 구조를 갖는 코팅 (192) 을 가지는 롤링 요소 보디 (184) 를 갖고,
상기 코팅 (192) 은 바람직하게는, 바인딩 (196) 에 구속된 다수의 경질 재료 그레인들 (194) 을 가지며,
바람직하게는 상기 경질 재료 그레인들의 평균 그레인 크기는 적어도 15 ㎛ 이며,
상기 평균 그레인 크기는 특히 30 ㎛ 내지 250 ㎛ 의 범위 내에 놓이는, 기계가공 공구. - 제 9 항 또는 제 10 항에 있어서,
적어도 하나의 롤링 요소 (1480) 의 롤링 요소 축 (1482) 은 공구 축 (1412) 에 대해 동심으로 연장되는 것을 특징으로 하는 기계가공 공구. - 제 9 항 또는 제 10 항에 있어서,
적어도 하나의 롤링 요소의 롤링 요소 축 (182, 1182B, 1182C) 은 공구 축 (112, 312, 1112) 외부에 놓이는 것을 특징으로 하는 기계가공 공구. - 제 9 항 내지 제 12 항 중 어느 한 항에 있어서,
적어도 하나의 롤링 요소의 상기 롤링 요소 축은 상기 공구 축과 평행하게 연장되, 그리고/또는
적어도 하나의 롤링 요소 (1183) 의 롤링 요소 축 (1183A) 은 공구 축 (1112) 에 대해 방사상 외측으로 그리고 경사지게 연장되는 것을 특징으로 하는 기계가공 공구. - 제 9 항 내지 제 13 항 중 어느 한 항에 있어서,
적어도 하나의 롤링 요소 (1480) 는 거친 표면 구조를 갖는 실린더-재킷-형상의 외부 표면 (1404), 및 상기 외부 표면에 인접하고 거친 표면 구조를 갖는 적어도 하나의 원추형 외부 표면 (1405, 1406) 을 구비하는 것을 특징으로 하는 기계가공 공구. - 제 12 항 내지 제 14 항 중 어느 한 항에 있어서,
상기 공구 축에 대해 방사상으로 상기 공구 보디에 대하여 이동가능한 적어도 하나의 캐리어 요소 (160, 460, 1161D) 가 상기 공구 보디 상에 배치되고,
상기 롤링 요소는 상기 캐리어 요소 상에 탑재되고,
상기 롤링 요소는 바람직하게는, 상기 캐리어 요소 상에 탄력적으로 가요성 있게 탑재되는, 기계가공 공구. - 제 9 항 내지 제 15 중 어느 한 항에 있어서,
공구 축 (112, 312, 1112) 에 대해 방사상으로 연장되는, 인피드 방향으로의 상기 롤링 요소의 가변적으로 제어가능한 인피드를 위한 롤링 요소 인피드 시스템을 갖는 것을 특징으로 하는 기계가공 공구. - 제 9 항 내지 제 16 항 중 어느 한 항에 있어서,
복수의 롤링 요소들 (180A, 180B, 180C), 특히 3 개의 롤링 요소들이 상기 공구 보디 (110) 의 주변부의 주위에 분포되어 배치되고, 그리고/또는,
상기 공구의 길이 방향으로 분포된 복수의 롤링 요소들 (1180, 1181, 1182) 이 상기 공구 보디 상에 배치되는, 기계가공 공구. - 제 9 항 내지 제 17 항 중 어느 한 항에 있어서,
상기 기계가공 공구의 주변부의 주위에 분포된 복수의 롤링 요소들 (380) 에 더하여, 상기 기계가공 공구 (300) 는, 상기 기계가공 공구의 상기 주변부의 주위에 분포되고 상기 롤링 요소들과 관계없이 방사상으로 인피드될 수 있는 복수의 추가 기계가공 요소들의 세트를 가지며,
상기 추가 기계가공 요소들은 바람직하게는, 호닝 (honing) 스틱들 (390) 또는 스무딩 (smoothing) 요소들인, 기계가공 공구. - 제 9 항 내지 제 18 항 중 어느 한 항에 있어서,
상기 공구 보디는 상기 기계가공 공구를 호닝 머신의 가공 스핀들 (working spindle; 150) 에 커플링하기 위한 커플링 구조를 갖거나, 또는
상기 공구 보디는 상기 기계가공 공구를 기계가공 센터의 가공 스핀들 에 커플링하기 위한 커플링 구조를 갖는, 기계가공 공구. - 제 1 항 내지 제 8 항 중 어느 한 항에 기재된 기계가공 방법을 이용하그 그리고/또는 제 9 항 내지 제 19 항 중 어느 한 항에 기재된 기계가공 공구를 이용하여 획득가능한 작업편, 특히 실린더 크랭크케이스 또는 실린더 슬리브.
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102010063704.1 | 2010-12-21 | ||
| DE102010063704A DE102010063704A1 (de) | 2010-12-21 | 2010-12-21 | Bearbeitungsverfahren und Bearbeitungswerkzeug zum Bearbeiten einer gekrümmten Werkstückoberfläche |
| DE102011079757.2 | 2011-07-25 | ||
| DE102011079757A DE102011079757A1 (de) | 2011-07-25 | 2011-07-25 | Bearbeitungsverfahren und Bearbeitungswerkzeug zum Bearbeiten einer gekrümmten Werkstückoberfläche sowie Werkstück |
| PCT/EP2011/072647 WO2012084612A1 (de) | 2010-12-21 | 2011-12-13 | Bearbeitungsverfahren und bearbeitungswerkzeug zum bearbeiten einer gekrümmten werkstückoberfläche sowie werkstück |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20140010373A true KR20140010373A (ko) | 2014-01-24 |
Family
ID=45349512
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020137019292A Withdrawn KR20140010373A (ko) | 2010-12-21 | 2011-12-13 | 만곡형 작업편 표면을 기계가공하는 기계가공 방법 및 기계가공 공구, 그리고 작업편 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20130319063A1 (ko) |
| EP (1) | EP2654986B1 (ko) |
| KR (1) | KR20140010373A (ko) |
| CN (1) | CN103442823B (ko) |
| HU (1) | HUE053936T2 (ko) |
| WO (1) | WO2012084612A1 (ko) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102013013830A1 (de) * | 2013-08-21 | 2015-02-26 | Bayerische Motoren Werke Aktiengesellschaft | Verfahren zum Beschichten einer Zylinderwand eines Verbrennungsmotors |
| DE102013018899A1 (de) * | 2013-11-11 | 2015-05-13 | Karlheinz Hahn | Rollierwerkzeug |
| DE102016005047A1 (de) * | 2016-04-26 | 2017-10-26 | Karlheinz Hahn | Rollierwerkzeug |
| EP3269505B1 (de) | 2016-07-12 | 2019-01-02 | Hoffmann GmbH Qualitätswerkzeuge | Bearbeitungswerkzeug, insbesondere rollierwerkzeug, sowie verfahren zum bearbeiten einer zylinderlauffläche |
| WO2018017681A1 (en) * | 2016-07-20 | 2018-01-25 | Hyperloop Technologies, Inc. | Circular hole cutting tool and method of use |
| DE102017211879A1 (de) * | 2017-07-12 | 2019-01-17 | Bayerische Motoren Werke Aktiengesellschaft | Werkzeugkopf |
| DE102017211878A1 (de) | 2017-07-12 | 2019-01-17 | Bayerische Motoren Werke Aktiengesellschaft | Werkzeugkopf |
| DE102017213045B4 (de) | 2017-07-28 | 2023-02-23 | Gühring KG | Rollierwerkzeug |
| DE102018203319A1 (de) * | 2018-03-06 | 2019-09-12 | Robert Bosch Gmbh | Kraftstoff-Hochdruckpumpe |
| DE102021104171A1 (de) | 2021-02-22 | 2022-08-25 | Bayerische Motoren Werke Aktiengesellschaft | Rollierwalze für ein Rollierwerkzeug |
| CN113909678B (zh) * | 2021-11-18 | 2024-08-20 | 哈焊国创(青岛)焊接工程创新中心有限公司 | 一种用于铝合金激光焊接的焊接系统及表面处理方法 |
| DE102022125066A1 (de) * | 2022-09-29 | 2024-04-04 | Hegenscheidt-Mfd Gmbh | Verfahren zum Glattwalzen von Werkstückoberflächen |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3929080C2 (de) * | 1989-09-01 | 1996-06-27 | Mak Maschinenbau Krupp | Verfahren und Vorrichtung zur Behandlung der Oberflächen von reibschlüssig miteinander zu verbindenden Bauteilen |
| US5334235A (en) | 1993-01-22 | 1994-08-02 | The Perkin-Elmer Corporation | Thermal spray method for coating cylinder bores for internal combustion engines |
| US5419037A (en) * | 1994-05-20 | 1995-05-30 | Outboard Marine Corporation | Method of inserting, boring, and honing a cylinder bore liner |
| DE19614328A1 (de) | 1996-04-11 | 1997-10-16 | Gehring Gmbh & Co Maschf | Verfahren zum Beschichten und/oder spanabhebenden Bearbeiten von vorbehandelten Werkstück-Oberflächen |
| US5691004A (en) * | 1996-07-11 | 1997-11-25 | Ford Global Technologies, Inc. | Method of treating light metal cylinder bore walls to receive thermal sprayed metal coatings |
| JP3798496B2 (ja) * | 1997-02-25 | 2006-07-19 | トヨタ自動車株式会社 | シリンダブロックのボア面の加工装置 |
| CN1293226C (zh) | 1998-12-18 | 2007-01-03 | 大众汽车有限公司 | 曲轴箱气缸镜面的热喷涂辅助装置 |
| US6729811B2 (en) * | 2002-04-01 | 2004-05-04 | K-Line Industries, Inc. | Cutter tool for bore liners |
| FR2845301B1 (fr) * | 2002-10-03 | 2005-08-05 | Peugeot Citroen Automobiles Sa | Dispositif de formation d'empreintes en creux sur une surface d'une piece |
| JP2007526133A (ja) * | 2004-03-03 | 2007-09-13 | ワイドマー、スタン・シー | ボア面をパターニングする方法及び装置 |
| US7328637B2 (en) * | 2004-04-28 | 2008-02-12 | Nissan Motor Co., Ltd. | Apparatus for machining a cylinder bore surface and method of machining the cylinder bore surface using the apparatus |
| DE102004038177B4 (de) | 2004-08-06 | 2016-09-08 | Daimler Ag | Verfahren zum thermischen Beschichten einer gegossenen Zylinderbohrung |
| JP4107282B2 (ja) * | 2004-10-15 | 2008-06-25 | 日産自動車株式会社 | 溶射前処理方法およびエンジンのシリンダブロックならびに溶射前処理装置 |
| US7610786B2 (en) * | 2004-12-21 | 2009-11-03 | Nissan Motor Co., Ltd. | Apparatus for forming microscopic recesses on a cylindrical bore surface and method of forming the microscopic recesses on the cylindrical bore surface by using the apparatus |
| US8641335B2 (en) * | 2005-07-06 | 2014-02-04 | Nissan Motor Co., Ltd. | Apparatus for forming microscopic recesses on a cylindrical bore surface and method of forming the microscopic recesses on the cylindrical bore surface by using the apparatus |
| JP4710802B2 (ja) * | 2006-03-07 | 2011-06-29 | 日産自動車株式会社 | 円形の穴内面を備えた部材,円形の穴内面の加工方法および加工装置 |
| JP2008023596A (ja) * | 2006-06-23 | 2008-02-07 | Nissan Motor Co Ltd | 微細凹部加工方法 |
| DE102008024313A1 (de) * | 2008-05-20 | 2009-12-03 | Daimler Ag | Verfahren zur Vorkonditionierung einer zu beschichtenden Oberfläche |
| US20100101526A1 (en) * | 2008-10-23 | 2010-04-29 | Gehring Gmbh & Co. Kg | Method Of Preparing A Surface For Applying A Spray Coating |
-
2011
- 2011-12-13 WO PCT/EP2011/072647 patent/WO2012084612A1/de not_active Ceased
- 2011-12-13 EP EP11796999.8A patent/EP2654986B1/de active Active
- 2011-12-13 US US13/996,947 patent/US20130319063A1/en not_active Abandoned
- 2011-12-13 CN CN201180068140.7A patent/CN103442823B/zh active Active
- 2011-12-13 KR KR1020137019292A patent/KR20140010373A/ko not_active Withdrawn
- 2011-12-13 HU HUE11796999A patent/HUE053936T2/hu unknown
Also Published As
| Publication number | Publication date |
|---|---|
| CN103442823B (zh) | 2016-12-21 |
| HUE053936T2 (hu) | 2021-08-30 |
| WO2012084612A1 (de) | 2012-06-28 |
| CN103442823A (zh) | 2013-12-11 |
| US20130319063A1 (en) | 2013-12-05 |
| EP2654986B1 (de) | 2021-01-27 |
| EP2654986A1 (de) | 2013-10-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20130319063A1 (en) | Machining method and machining tool for machining a curved workpiece surface, and workpiece | |
| US8381695B2 (en) | Workpiece having a tribologically useable surface and method for producing such a surface | |
| US20100101526A1 (en) | Method Of Preparing A Surface For Applying A Spray Coating | |
| CN104625558B (zh) | 滚压工具 | |
| EP1870195B1 (en) | Micro-concave portion machining method | |
| US8959749B2 (en) | Tool and method for mechanical roughening | |
| CN113474120B (zh) | 珩磨工具和使用该珩磨工具的精加工方法 | |
| US20150151369A1 (en) | Method and tool for producing a surface of predetermined roughness | |
| CN102896576A (zh) | 用于精加工曲轴轴承孔的方法和机械加工装置 | |
| KR20100021984A (ko) | 왕복 피스톤 연소 기관의 실린더 라이너의 실린더 벽의 주행면 제조를 위한 기계가공 방법 | |
| CN110520247B (zh) | 珩磨工具和在使用该珩磨工具时的精加工方法 | |
| JP6345275B2 (ja) | ボアの精密加工のためのホーニング加工方法 | |
| CA2768622A1 (en) | A device for rolling an eccentric rotational component, a rolling machine and a method as well as an eccentric rotational component | |
| US20030106358A1 (en) | Method and apparatus to produce a precisely textured surface on a workpiece | |
| CN110753600B (zh) | 刀盘、用于加工气缸内表面的方法、刀盘的应用 | |
| JP2026512715A (ja) | ブレーキディスク上の難削材の平面研削のための研削ホイール | |
| US20060205321A1 (en) | Super-abrasive machining tool and method of use | |
| CN116917080A (zh) | 珩磨杆、用于制造珩磨杆的方法以及珩磨工具 | |
| RU2155123C1 (ru) | Способ хонингования | |
| KR20180028389A (ko) | 내연 기관용 실린더 코팅 방법 및 내연 기관용 실린더 | |
| Fritz Klocke et al. | Honing | |
| Jain et al. | Honing | |
| JP2005161419A (ja) | 摺動部材の製造方法およびそれにより製造される摺動部材 | |
| RU2252126C1 (ru) | Способ пневмохонингования | |
| Lynah | Lapping |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
Patent event date: 20130719 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PG1501 | Laying open of application | ||
| PC1203 | Withdrawal of no request for examination | ||
| WITN | Application deemed withdrawn, e.g. because no request for examination was filed or no examination fee was paid |