KR20140108698A - 차륜용 타이어 제조 설비 및 공정 - Google Patents
차륜용 타이어 제조 설비 및 공정 Download PDFInfo
- Publication number
- KR20140108698A KR20140108698A KR1020147020526A KR20147020526A KR20140108698A KR 20140108698 A KR20140108698 A KR 20140108698A KR 1020147020526 A KR1020147020526 A KR 1020147020526A KR 20147020526 A KR20147020526 A KR 20147020526A KR 20140108698 A KR20140108698 A KR 20140108698A
- Authority
- KR
- South Korea
- Prior art keywords
- support element
- carcass structure
- tire
- drum
- line
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
- B29D30/24—Drums
- B29D30/244—Drums for manufacturing substantially cylindrical tyre components with cores or beads, e.g. carcasses
- B29D30/245—Drums for the single stage building process, i.e. the building-up of the cylindrical carcass and the toroidal expansion of it are realised on the same drum
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/005—General arrangement or lay-out of plants for the processing of tyres or parts thereof
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
- B29D30/24—Drums
- B29D30/242—Drums for manufacturing substantially cylindrical tyre components without cores or beads, e.g. treads or belts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
- B29D30/24—Drums
- B29D30/26—Accessories or details, e.g. membranes, transfer rings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/005—General arrangement or lay-out of plants for the processing of tyres or parts thereof
- B29D2030/0055—Optimization of the cycle times of the tyre manufacturing process, e.g. adaptation of the tyre building process to the vulcanization process
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
- B29D2030/202—Building tyres by the flat-tyre method, i.e. building on cylindrical drums the building drums being movable, i.e. not permanently connected to a fixed frame
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
- B29D2030/204—Building tyres by the flat-tyre method, i.e. building on cylindrical drums the fixtures supporting the cylindrical drums, e.g. turrets, being displaceable, e.g. movable along a path, rail or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
- B29D30/24—Drums
- B29D30/26—Accessories or details, e.g. membranes, transfer rings
- B29D2030/2664—Accessories or details, e.g. membranes, transfer rings the drum comprising at least two portions that are axially separable, e.g. the portions being supported by different shafts, e.g. in order to facilitate the insertion of the beads
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/08—Building tyres
- B29D30/20—Building tyres by the flat-tyre method, i.e. building on cylindrical drums
- B29D30/32—Fitting the bead-rings or bead-cores; Folding the textile layers around the rings or cores
- B29D2030/3221—Folding over means, e.g. bladders or rigid arms
- B29D2030/3278—Folding down the ends of the tubular tyre component, e.g. the carcass, over the drum shoulders
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Tyre Moulding (AREA)
- Basic Packing Technique (AREA)
Abstract
Description
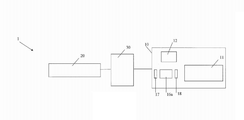
도 2는 본 발명에 따른 차륜용 타이어 제조 설비를 도시한다.
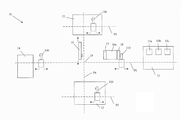
도 3은 성형 드럼을 포함하는 도 2의 설비의 카카스 구조 제조 라인(building line)의 실시예를 개략적으로 도시하며, 제 1 지지요소는 제 1 작업 위치에 있다.
도 4는 도 3의 실시예를 개략적으로 도시하며, 제 1 지지요소는 서비스 위치(service position)에서 다음의 워크 스테이션(work station)으로 이동하는 동안에 제 2 작업 위치에 있다.
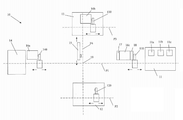
도 5는 도 3의 실시예를 도시하며, 제 1 지지요소는 워크 스테이션에서 다음의 서비스 위치로 이동하는 동안에 제 2 작업 위치에 있다.
도 6은 3 개의 성형 드럼을 포함하는 도 2의 설비의 카카스 구조 제조 라인의 실시예를 도시한다.
Claims (43)
- 카카스 구조 제조 라인(10)의 서비스 위치(19)에서 성형 드럼(16a)과, 제 1 지지요소(17) 및 제 2 지지요소(18)을 포함하는 한 쌍의 지지요소(17, 18)를 결합하는 단계; 및
제 1 이동, 제 2 이동, 및 제 3 이동에 따라 카카스 구조 제조 라인(10) 안으로 제 1 지지요소(17)를 포함하는 단계; 를 포함하는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법으로서,
제 1 이동에서, 제 1 지지요소(17)는, 제 2 지지요소(18)와 함께, 가공될 타이어(39)의 카카스 구조(40)의 적어도 하나의 구조적 부품을 제조하기 위해 상기 성형 드럼(16a)와 결합되며,
제 2 이동에서, 상기 성형 드럼(16a)과 결합된 제 1 지지요소(17)는 다음의 워크 스테이션(12)과 결합되며, 카카스 구조(40)의 적어도 하나의 추가의 구조적 부품은 상기 다음의 워크 스테이션(12)에서 한 쌍의 지지요소(17, 18)로부터 분리된 성형 드럼(16a)과 제조되며,
제 3 이동에서, 상기 성형 드럼(16a)으로부터 분리된 제 1 지지요소(17)는 다음의 워크 스테이션(12)에서 서비스 위치(19)로 이송되며,
제 2 지지요소(18)는 제 1 지지요소(17)가 제 2 이동 및 제 3 이동에 따라 이동되는 동안에 성형 드럼(16a)로부터 분리되는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 1 항에 있어서,
제 1 지지요소(17) 및 제 2 지지요소(18)는 축 방향으로 반대 위치들에서 성형 드럼(16a)과 결합되는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 1 항 또는 제 2 항에 있어서,
다음의 워크 스테이션(12)에서 서비스 위치(19)로 이송 후에, 일단 다음의 워크 스테이션(12) 상에서 가공될 타이어의 카카스 구조의 제조가 끝나면, 제 1 지지요소(17)는, 카카스 구조 제조 라인(10)의 다른 성형 드럼들(16b; 16c) 또는 다시 한번 상기 성형 드럼(16a)과, 제 2 지지요소(18)와 함께, 상기 서비스 위치에서 결합되는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 3 항에 있어서,
제 2 지지요소(18)와 함께, 다른 성형 드럼들(16b; 16c) 또는 상기 성형 드럼(16a)과 결합 후에, 제 1 지지요소(17)는 다른 타이어(39)의 카카스 구조(40)를 제조하기 위해서 제 1 이동, 제 2 이동, 및 제 3 이동에 따른 카카스 구조 제조 라인(10) 안에서 다시 이동되는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 1 항 내지 제 4 항 중 어느 한 항에 있어서,
제 1 지지요소(17)의 제 1 이동, 제 2 이동, 및 제 3 이동 동안에, 상기 증착 라인(11)의 이동 장치(110)와 안정하게 결합된 제 2 지지요소(18)를 유지하는 것을 포함하는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 5 항에 있어서,
서비스 위치(19)에서 성형 드럼(16a)과 제 1 지지요소(17) 및 제 2 지지요소(18)와 결합하는 단계는, 제 2 지지요소(18)와 안정하게 결합된 상기 증착 라인(11)의 이동 장치(110)와, 성형 드럼(16a)과 함께, 제거할 수 있게 결합하는 제 1 지지요소를 포함하는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 1 항 내지 제 6 항 중 어느 한 항에 있어서,
제 1 이동은, 서비스 위치(19)로부터 증착 라인(11)까지, 성형 드럼(16a) 및 제 2 지지요소(18)와 결합된 제 1 지지요소(17)를 이송하는 것을 포함하는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 6 항 또는 제 7 항에 있어서,
제 1 이동에서, 서비스 위치(19)로부터 증착 라인(11)으로 이송은 증착 라인(11)의 이동 장치(110)에 의해서 수행되는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 1 항 내지 제 8 항 중 어느 한 항에 있어서,
제 1 이동은, 증착 라인(11)으로부터 서비스 위치(19)까지, 제 2 지지요소(18) 및 성형 드럼(16a)과 결합된 제 1 지지요소(17)를 이송하는 것을 포함하는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 6 항 내지 제 9 항 중 어느 한 항에 있어서,
제 1 이동에서 증착 라인(11)에서 서비스 위치(19)까지 이송은 증착 라인(11)의 이동 장치(110)에 의해서 수행되는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 1 항 내지 제 10 항 중 어느 한 항에 있어서,
제 2 이동은, 성형 드럼(16a)과 결합된 제 1 지지요소(17)를 유지하면서, 제 2 지지요소(18)로부터 제 1 지지요소(17) 및 성형드럼(16a)을 서비스 위치(19)에서 분리하는 것을 포함하는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 11 항에 있어서,
제 2 이동에서 상기 분리는, 이송 장치(15)와 함께, 성형 드럼(16a)과 결합된 제 1 지지요소(17)를, 제거할 수 있게 결합됨으로써 수행되는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 1 항 내지 제 12 항 중 어느 한 항에 있어서,
제 2 이동은, 서비스 위치(19)로부터 다음의 워크 스테이션(12)까지, 제 2 지지요소(18)로부터 분리되고 성형 드럼(16a)과 결합된 제 1 지지요소를 이송하는 것을 포함하는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 12 항 또는 제 13항에 있어서,
제 2 이동에서 서비스 위치(19)로부터 다음의 워크 스테이션(12)으로 이동은 이송 장치(15)에 의해서 수행되는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 12 항에 있어서,
제 3 이동에서 다음의 워크 스테이션(12)으로부터 서비스 위치(19)로의 제 1 지지요소(17)의 이송은 이송 장치(15)에 의해서 수행되는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 1 항 내지 제 15 항 중 어느 한 항에 있어서,
제 3 이동은, 다음의 워크 스테이션(12)에 성형 드럼(16a)을 그대로 두면서, 성형 드럼(16a)에서 제 1 지지요소(17)를 다음의 워크 스테이션(12)에서 분리하는 것을 포함하는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 제 15 항 또는 제 16 항에 있어서,
제 3 이동에서 상기 분리는, 다음의 워크 스테이션(12)과 결합된 성형 드럼(16a) 및 이송 장치(15)와 결합된 제 1 지지요소(17)를 두면서, 제 1 지지요소(17)로부터 성형 드럼(16a)을 디커플링(decoupling)함으로써 수행되는 차륜용 타이어를 위한 카카스 구조 제조 라인(10)을 관리하는 방법. - 타이어(39)의 카카스 구조(40)를 제조하는 단계를 포함하는 차륜용 타이어 제조 공정으로서,
상기 카카스 구조(40)를 제조하는 단계는:
카카스 구조 제조 라인(10)의 서비스 위치(19)에서, 제 1 지지요소 및 제 2 지지요소를 포함하는 한 쌍의 지지요소들(17, 18)와 성형 드럼(16a)을 결합하는 a) 단계;
카카스 구조 제조 라인(10)에 포함된 증착 라인(11)에서 한 쌍의 지지요소(17, 18)와 결합된 성형 드럼(16a)을 이동하는 b) 단계;
한 쌍의 지지 요소(17, 18)와 결합된 성형 드럼(16a) 상에서 가공될 타이어의 카카스 구조(40)의 적어도 하나의 구조적 부품을 제조하는 c) 단계;
증착 라인(11)으로부터 카카스 구조 제조 라인(10)의 다음 워크 스테이션(12)까지 성형 드럼(16a)을 이송하는 d) 단계; 및
워크 스테이션(12)에서, 한 쌍의 지지요소(17,18)로부터 분리된 성형 드럼(16a) 상에서 가공된 타이어(39)의 카카스 구조(40)의 적어도 하나의 구조적 부품을 제조 하는 e) 단계;를 포함하며,
상기 d) 단계는:
제 1 지지요소(17)와 결합된 성형 드럼(16a)을 유지하면서, 제 2 지지요소(18)로부터 성형 드럼(16a)을 분리하는 단계;
제 1 지지요소(17)와 결합되며 제 2 지지요소(18)로부터 분리된 성형 드럼(16a)을 다음의 워크 스테이션(12)으로 이송하는 단계;
다음의 워크 스테이션(12)에서, 다음의 워크 스테이션(12)에 성형 드럼(16a)을 두면서, 성형 드럼(16a)으로부터 제 1 지지요소(17)를 분리하는 단계; 및
성형 드럼(16a)으로부터 분리된 제 1 지지요소(17)를 서비스 위치(19)로 이송하는 단계;를 포함하는 차륜용 타이어 제조 공정. - 제 18 항에 있어서,
상기 d) 단계는:
증착 라인(11)에서 서비스 위치(19)로 한 쌍의 지지요소(17, 18)과 결합된 성형 드럼(16a)을 이송하는 단계;
서비스 위치(19)에서, 제 1 지지요소와 결합된 성형 드럼(16a)을 유지하면서, 제 2 지지요소(18)로부터 성형 드럼(16a)을 분리하는 단계; 및
서비스 위치에서 다음의 워크 스테이션(12)으로, 제 1 지지요소(17)와 결합되고 제 2 지지요소(18)와 분리된 성형 드럼(16a)을 이송하는 단계;를 포함하는 차륜용 타이어 제조 공정. - 제 18 항 또는 제 19 항에 있어서,
상기 c) 단계는:
비드 보강 직물(fabric), 반-마모 요소의 적어도 일부, 라이너(42), 보조-라이너, 자체-밀폐형 재료(self-sealing material)의 층, 적어도 하나의 카카스 플라이(41a, 41b), 제 1 카카스 플라이(41a, 41b)와 결합된 내부 보강제들, 제 1 카카스 플라이 및 내부 보강제들 사이에 배열된 중간 요소, 측벽 삽입부, 하부-벨트 삽입부; 같은 구조적 부품들 중 적어도 하나를 제조하는 단계를 포함하는 차륜용 타이어 제조 공정. - 제 18 항 내지 20 항 중 어느 한 항에 있어서,
상기 e) 단계는 가공될 타이어(39)의 카카스 구조의 적어도 하나의 카카스 플라이(41a, 41b)의 축방향의 반대편 단부들에 적어도 한 쌍의 환형 앵커구조(43)가 위치되는 단계를 포함하는 차륜용 타이어 제조 공정. - 제 21 항에 있어서,
상기 e) 단계는 적어도 한 쌍의 환형 앵커구조(43)를 포함하는 플랩들(flap)을 형성하기 위해서 적어도 하나의 카카스 플라이(41a, 41b) 상에 적어도 하나의 카카스 플라이(41a, 41b)의 단부들을 접는 단계를 포함하는 차륜용 타이어 제조 공정. - 제 18 항 내지 제 22 항에 있어서,
e) 단계가 수행된 후, 다음의 워크 스테이션(12)에서 추가 다음의 워크 스테이션(13)으로 성형 드럼(16a)을 이송하는 차륜용 타이어 제조 공정. - 제 23 항에 있어서,
추가 다음의 스테이션(14)에서 제조하는 단계는:
반-마모 요소의 적어도 일부를 적용하는 단계;
가공될 타이어(39)의 측벽들(48)의 적어도 일부를 적용하는 단계; 및
환형 앵커구조들(43)을 포함하는 플랩(flap)을 롤링(rolling)하는 단계; 중 적어도 하나의 단계를 포함하는 차륜용 타이어 제조 공정. - 적어도 하나의 성형 드럼(16a);
적어도 하나의 성형 드럼(16a)과 제거할 수 있게 결합할 수 있는 제 1 지지요소(17) 및 제 2 지지요소(18)를 포함하는 한 쌍의 지지요소(17, 18);
서비스 위치(19);
가공될 타이어(39)의 카카스 구조의 적어도 하나의 구조적 부품을 제조하기 위한 증착 라인(11);
증착 라인에서 다음의 워크 스테이션(12); 및
서비스 위치(19) 및 다음의 워크 스테이션(12) 사이에 적어도 하나의 성형 드럼(16a)을 이동하도록 구성된 이송 장치(15); 를 포함하는 카카스 구조 제조 라인(10)을 포함하는 차륜용 타이어 제조 설비로써,
상기 증착 라인(11)은 증착 라인(11) 내에서 적어도 하나의 성형 드럼(16a)을 이동하도록 구성되고, 서비스 위치(19) 및 증착 라인(11)사이로 적어도 하나의 성형 드럼(16a)을 이송하도록 구성된 이동 장치(110)을 포함하며,
제 2 지지요소(18)는 증착 라인(11)의 이동 장치(110)와 안정하게 결합할 수 있으며, 제 1 지지요소(17)는, 제 1 지지요소가 증착 라인(11)의 이동 장치(110)와, 적어도 하나의 성형 드럼(16a) 및 제 2 지지요소(18)와 함께, 제거할 수 있게 결합되는 제 1 작업 위치, 및 제 1 지지요소(17)가 이송 장치(15)와 제거할 수 있게 결합되는 제 2 작업 위치 사이를 이동할 수 있는 차륜용 타이어 제조 설비(1). - 제 25 항에 있어서,
증착 라인(11)의 이동 장치(110)는 제 2 지지요소(18)의 고정 메커니즘(holding mechanism)을 포함하는 차륜용 타이어 제조 설비(1). - 제 25 항 또는 제 26 항에 있어서,
증착 라인(11)의 이동 장치(110)는 적어도 하나의 성형 드럼(16a)에 커플링/디커플링 메커니즘(coupling/decoupling mechanism)을 포함하는 차륜용 타이어 제조 설비(1). - 제 25 항 내지 제 27 항 중 어느 한 항에 있어서,
증착 라인(11)의 이동 장치(110)는 셔틀(shuttle)인 차륜용 타이어 제조 설비. - 제 25 항 내지 제 28 항 중 어느 한 항에 있어서,
이송 장치(28)는 자동화 암(robotized arm)을 포함하는 차륜용 타이어 제조 설비(1). - 제 25 항 내지 제 29 항 중 어느 한 항에 있어서,
이송 장치(15)는 제 1 지지요소(17)에 커플링/디커플링 메커니즘을 포함하는 차륜용 타이어 제조 설비(1). - 제 25 항 내지 제 30 항 중 어느 한 항에 있어서,
이송 장치(15)는 적어도 하나의 성형 드럼(16a)에 커플링/디커플링 메커니즘을 포함하는 차륜용 타이어 제조 설비(1). - 제 25 항 내지 제 31 항 중 어느 한 항에 있어서,
이송 장치(15)는, 서비스 위치(19)에서, 제 1 작업 위치로부터 제 2 작업 위치로 제 1 지지요소(17)를 이동하도록 구성되는 차륜용 타이어 제조 설비(1). - 제 25 항 내지 제 32 항 중 어느 한 항에 있어서,
이송 장치(15)는, 서비스 위치(19)에서 다음 워크 스테이션(12)으로, 제 2 지지요소(18)로부터 분리되며 제 1 지지요소(17)와 결합되는 적어도 하나의 성형 드럼(16a)을 이송하도록 구성된 차륜용 타이어 제조 설비(1). - 제 33 항에 있어서,
이송 장치(15)는 성형 드럼(16a)으로부터 제 1 지지요소(17)를 디커플링하도록 구성된 차륜용 타이어 제조 설비(1). - 제 34 항에 있어서,
이송 장치(15)는 다음의 워크 스테이션(12)에서 서비스 위치(19)로 적어도 하나의 성형 드럼(16a)으로부터 분리된 제 1 지지요소를 이송하도록 구성된 차륜용 타이어 제조 설비(1). - 제 25 항 내지 제 35 항 중 어느 한 항에 있어서,
이송 장치(15)는 서비스 위치(19)에서 제 2 작업 위치에서 제 1 작업 위치로 제 1 지지요소(17)의 이동이 가능하도록 구성된 차륜용 타이어 제조 설비(1). - 제 25 항 내지 제 36 항 중 어느 한 항에 있어서,
다음의 워크 스테이션(12)은 다음의 워크 스테이션(12) 내에서 적어도 하나의 성형 드럼(16a)을 이동하기 위한 이동 장치(120)을 포함하는 차륜용 타이어 제조 설비(1). - 제 37 항에 있어서,
이송 장치(15)는, 이송 장치(15)와 결합된 제 1 지지요소(17)를 유지하면서, 다음의 워크 스테이션(12)의 이동 장치(12)에서 적어도 하나의 성형 드럼을 풀도록 구성된 차륜용 타이어 제조 설비(1). - 제 25 항 내지 제 38 항 중 어느 한 항에 있어서,
카카스 구조 제조 라인(10)은 n 개의 워크 스테이션(11a, 11b, 11c, 12, 13, 14)을 포함하며, n 은 정수이고 적어도 2 이며, 상기 워크 스테이션 중 적어도 하나는 증착 라인(11) 안에 있으며 다른 하나는 다음의 워크 스테이션(12)에 있는 차륜용 타이어 제조 설비(1). - 제 25 항 내지 제 39 항 중 어느 한 항에 있어서,
증착 라인(11)은 m 개의 워크 스테이션(11a, 11b, 11c)을 포함하며, m 은 정수이고 적어도 1 이상인 차륜용 타이어 제조 설비(1). - 제 39 항 또는 제 40 항에 있어서,
카카스 구조 제조 라인(10)은 최대한 n 개 내지 m 개의 성형 드럼(16a, 16b, 16c)을 포함하는 차륜용 타이어 제조 설비(1). - 제 25 항 내지 제 41 항 중 어느 한 항에 있어서,
적어도 하나의 워크 스테이션을 포함하는 적어도 하나의 크라운 구조 제조 라인(20)을 포함하며, 각 크라운 구조는 적어도 하나의 벨트 구조(45)를 포함하는 차륜용 타이어 제조 설비(1). - 제 42 항에 있어서,
가공될 타이어(39)의 크리운 구조에 카카스 구조를 조합하면서, 가공될 타이어(39)의 카카스 구조(40)를 형상화 하도록 설계된 적어도 하나의 정형 및 조립 스테이션(30)을 포함하는 차륜용 타이어 제조 설비(1).
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US61/580,948 | 2011-12-23 | ||
| ITMI2011A002370 | 2011-12-23 | ||
| IT002370A ITMI20112370A1 (it) | 2011-12-23 | 2011-12-23 | Processo e impianto di confezionamento di pneumatici per ruote di veicoli |
| US201161580948P | 2011-12-28 | 2011-12-28 | |
| PCT/IB2012/057506 WO2013093818A1 (en) | 2011-12-23 | 2012-12-20 | Process and plant for building tyres for vehicles wheels |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20140108698A true KR20140108698A (ko) | 2014-09-12 |
| KR102045922B1 KR102045922B1 (ko) | 2019-12-02 |
Family
ID=45809433
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020147020526A Active KR102045922B1 (ko) | 2011-12-23 | 2012-12-20 | 차륜용 타이어 제조 설비 및 공정 |
Country Status (11)
| Country | Link |
|---|---|
| US (2) | US9073276B2 (ko) |
| EP (1) | EP2794249B1 (ko) |
| JP (1) | JP5711859B2 (ko) |
| KR (1) | KR102045922B1 (ko) |
| CN (1) | CN104080595B (ko) |
| AR (1) | AR089405A1 (ko) |
| BR (1) | BR112014015252B1 (ko) |
| IT (1) | ITMI20112370A1 (ko) |
| MX (1) | MX346566B (ko) |
| RU (1) | RU2613972C2 (ko) |
| WO (1) | WO2013093818A1 (ko) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106457712B (zh) * | 2014-05-30 | 2019-11-05 | 倍耐力轮胎股份公司 | 用于制造车轮轮胎的工艺和设备 |
| US10751963B2 (en) | 2014-12-15 | 2020-08-25 | Pirelli Tyre S.P.A. | Method for managing a carcass structure building line, process and plant for building tyre carcass structures |
| NL2019085B1 (en) * | 2017-06-16 | 2018-12-24 | Vmi Holland Bv | Tire building system and method |
| DE102021206646A1 (de) * | 2021-06-28 | 2022-12-29 | Continental Reifen Deutschland Gmbh | Reifenaufbaumaschine und Verfahren zum Betreiben einer Reifenaufbaumaschine |
| JP7260028B1 (ja) * | 2022-04-01 | 2023-04-18 | 横浜ゴム株式会社 | タイヤの製造方法および製造システム |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20100077153A (ko) * | 2007-09-27 | 2010-07-07 | 피렐리 타이어 소시에떼 퍼 아찌오니 | 차륜용 타이어 제조방법 및 장치 |
| WO2011018687A1 (en) * | 2009-08-12 | 2011-02-17 | Pirelli Tyre S.P.A. | Process and plant for building tyres for vehicle wheels |
| KR20110027713A (ko) * | 2008-06-27 | 2011-03-16 | 피렐리 타이어 소시에떼 퍼 아찌오니 | 차륜용 타이어 건조방법 및 건조설비 |
| KR20110116014A (ko) * | 2008-12-17 | 2011-10-24 | 피렐리 타이어 소시에떼 퍼 아찌오니 | 차륜용 생타이어 건조 방법 및 설비 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2818907A (en) * | 1955-05-26 | 1958-01-07 | Goodrich Co B F | Tire building machinery |
| SU1610741A1 (ru) * | 1988-10-03 | 1994-10-30 | Всесоюзный Научно-Исследовательский И Конструкторский Институт По Оборудованию Для Шинной Промышленности | Линия для сборки покрышек пневматических шин |
| JP4745513B2 (ja) * | 2001-02-19 | 2011-08-10 | 東洋ゴム工業株式会社 | タイヤの一次成型方法及び装置 |
| AU2003253290A1 (en) * | 2003-07-30 | 2005-02-15 | Pirelli Pneumatici S.P.A | Method and apparatus for producing tyres for vehicle wheels |
| CN100522403C (zh) * | 2005-05-27 | 2009-08-05 | 田恩泽 | 一种盐碱地对流改造方法及其专用设备 |
| CN101484302B (zh) * | 2006-07-11 | 2012-08-29 | 倍耐力轮胎股份公司 | 用于制造充气轮胎的方法和设备 |
| DE602006019507D1 (de) * | 2006-10-12 | 2011-02-17 | Pirelli | Verfahren zur herstellung eines luftreifens und entsprechende aufbaulinie und montagevorrichtung |
| CN101600562B (zh) | 2007-02-15 | 2014-09-10 | 倍耐力轮胎股份公司 | 用于制造轮胎的方法和设备 |
| DE102007031091A1 (de) * | 2007-07-04 | 2009-01-08 | Continental Aktiengesellschaft | Vorrichtung zum Herstellen eines Fahrzeugreifens mit einer Karkasstrommel |
| WO2010064084A1 (en) * | 2008-12-02 | 2010-06-10 | Pirelli Tyre S.P.A. | Process and apparatus for building tyres for vehicle wheels |
-
2011
- 2011-12-23 IT IT002370A patent/ITMI20112370A1/it unknown
-
2012
- 2012-12-20 WO PCT/IB2012/057506 patent/WO2013093818A1/en not_active Ceased
- 2012-12-20 US US14/366,529 patent/US9073276B2/en active Active
- 2012-12-20 RU RU2014130279A patent/RU2613972C2/ru active
- 2012-12-20 KR KR1020147020526A patent/KR102045922B1/ko active Active
- 2012-12-20 CN CN201280068343.0A patent/CN104080595B/zh active Active
- 2012-12-20 BR BR112014015252-7A patent/BR112014015252B1/pt active IP Right Grant
- 2012-12-20 MX MX2014007450A patent/MX346566B/es active IP Right Grant
- 2012-12-20 EP EP12823019.0A patent/EP2794249B1/en active Active
- 2012-12-20 JP JP2014548305A patent/JP5711859B2/ja active Active
- 2012-12-21 AR ARP120104909A patent/AR089405A1/es active IP Right Grant
-
2015
- 2015-05-29 US US14/726,018 patent/US10213976B2/en active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20100077153A (ko) * | 2007-09-27 | 2010-07-07 | 피렐리 타이어 소시에떼 퍼 아찌오니 | 차륜용 타이어 제조방법 및 장치 |
| KR20110027713A (ko) * | 2008-06-27 | 2011-03-16 | 피렐리 타이어 소시에떼 퍼 아찌오니 | 차륜용 타이어 건조방법 및 건조설비 |
| KR20110116014A (ko) * | 2008-12-17 | 2011-10-24 | 피렐리 타이어 소시에떼 퍼 아찌오니 | 차륜용 생타이어 건조 방법 및 설비 |
| WO2011018687A1 (en) * | 2009-08-12 | 2011-02-17 | Pirelli Tyre S.P.A. | Process and plant for building tyres for vehicle wheels |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2015502277A (ja) | 2015-01-22 |
| CN104080595A (zh) | 2014-10-01 |
| KR102045922B1 (ko) | 2019-12-02 |
| CN104080595B (zh) | 2016-08-17 |
| ITMI20112370A1 (it) | 2013-06-24 |
| EP2794249B1 (en) | 2016-03-09 |
| WO2013093818A1 (en) | 2013-06-27 |
| JP5711859B2 (ja) | 2015-05-07 |
| US20150020953A1 (en) | 2015-01-22 |
| RU2014130279A (ru) | 2016-02-10 |
| US10213976B2 (en) | 2019-02-26 |
| AR089405A1 (es) | 2014-08-20 |
| BR112014015252A2 (pt) | 2017-06-13 |
| MX346566B (es) | 2017-03-23 |
| RU2613972C2 (ru) | 2017-03-22 |
| US9073276B2 (en) | 2015-07-07 |
| BR112014015252B1 (pt) | 2020-11-24 |
| MX2014007450A (es) | 2014-07-28 |
| US20150290889A1 (en) | 2015-10-15 |
| EP2794249A1 (en) | 2014-10-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11241850B2 (en) | Process and plant for building tyres for vehicle wheels | |
| KR101588398B1 (ko) | 차륜용 생타이어 건조 방법 및 설비 | |
| JP5228052B2 (ja) | 車両車輪用タイヤを製造するための方法及びプラント | |
| CN103476576B (zh) | 用于构造用于车辆车轮的轮胎的处理和设备 | |
| KR101736302B1 (ko) | 차륜용 타이어를 제조하는 공정 및 설비 | |
| JP6749924B2 (ja) | 車両ホイール用のタイヤを構築するためのプロセスおよび拡張可能な成形ドラム | |
| KR102045922B1 (ko) | 차륜용 타이어 제조 설비 및 공정 | |
| EP3732031B1 (en) | Process and plant for producing tyres for vehicle wheels | |
| KR20150068969A (ko) | 차륜용 타이어를 제조하는 설비 및 방법 | |
| CN114340882B (zh) | 用于构建车辆车轮用轮胎的方法和设备 | |
| JP5361789B2 (ja) | 車両車輪用タイヤを製造するための方法及びプラント | |
| CN116600978B (zh) | 用于管理用于构建车辆车轮用轮胎的过程的方法和构建线 | |
| JP6324403B2 (ja) | タイヤを組み立てるための方法及びプラント | |
| CN114829120B (zh) | 用于生产车辆车轮用轮胎的方法和设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
St.27 status event code: A-0-1-A10-A15-nap-PA0105 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| A201 | Request for examination | ||
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| D13-X000 | Search requested |
St.27 status event code: A-1-2-D10-D13-srh-X000 |
|
| D14-X000 | Search report completed |
St.27 status event code: A-1-2-D10-D14-srh-X000 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U12-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| FPAY | Annual fee payment |
Payment date: 20221026 Year of fee payment: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 6 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 7 |
|
| U11 | Full renewal or maintenance fee paid |
Free format text: ST27 STATUS EVENT CODE: A-4-4-U10-U11-OTH-PR1001 (AS PROVIDED BY THE NATIONAL OFFICE) Year of fee payment: 7 |