KR20150000716A - 분말분사 코팅장치 - Google Patents

분말분사 코팅장치 Download PDF

Info

Publication number
KR20150000716A
KR20150000716A KR20130073182A KR20130073182A KR20150000716A KR 20150000716 A KR20150000716 A KR 20150000716A KR 20130073182 A KR20130073182 A KR 20130073182A KR 20130073182 A KR20130073182 A KR 20130073182A KR 20150000716 A KR20150000716 A KR 20150000716A
Authority
KR
South Korea
Prior art keywords
powder
gas
unit
temperature
coating
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
KR20130073182A
Other languages
English (en)
Other versions
KR101482412B1 (ko
Inventor
강기철
김연호
김종상
Original Assignee
주식회사 포스코
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by 주식회사 포스코 filed Critical 주식회사 포스코
Priority to KR20130073182A priority Critical patent/KR101482412B1/ko
Publication of KR20150000716A publication Critical patent/KR20150000716A/ko
Application granted granted Critical
Publication of KR101482412B1 publication Critical patent/KR101482412B1/ko
Expired - Fee Related legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
    • B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
    • B05B7/14—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas designed for spraying particulate materials
    • B05B7/1481—Spray pistols or apparatus for discharging particulate material
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
    • B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
    • B05B7/14—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas designed for spraying particulate materials
    • B05B7/1404—Arrangements for supplying particulate material
    • B—PERFORMING OPERATIONS; TRANSPORTING
    • B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
    • B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
    • B05B7/16—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas incorporating means for heating or cooling the material to be sprayed
    • C—CHEMISTRY; METALLURGY
    • C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
    • C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
    • C23C24/00—Coating starting from inorganic powder
    • C23C24/02—Coating starting from inorganic powder by application of pressure only
    • C23C24/04—Impact or kinetic deposition of particles

Landscapes

  • Chemical & Material Sciences (AREA)
  • Chemical Kinetics & Catalysis (AREA)
  • Engineering & Computer Science (AREA)
  • Materials Engineering (AREA)
  • Mechanical Engineering (AREA)
  • Metallurgy (AREA)
  • Organic Chemistry (AREA)
  • Other Surface Treatments For Metallic Materials (AREA)
  • Application Of Or Painting With Fluid Materials (AREA)

Abstract

본 발명의 일 실시예에 따른 분말분사 코팅장치는 내부에 진공이 형성며, 피코팅부재를 제공하는 진공바디 및 분말이 파단되면서 상기 피코팅부재에 적층되도록, 이송가스의 흐름에 편승하여 상기 피코팅부재로 분사되는 분말을 냉각하여 제공하는 분사유닛을 포함할 수 있다.

Description

분말분사 코팅장치{Powder spray coating apparatus}
본 발명은 분말분사 코팅장치에 관한 것으로, 더욱 상세하게는 피코팅부재로 분사되는 분말을 냉각하여 취성을 향상시켜 제공함으로써, 분말의 파단에 의한 코팅 효과를 향상시킨 발명에 관한 것이다.
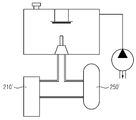
상온진공분사코팅법은 주로 세라믹 박막 코팅 형성에 사용되는 공정으로, 도 1에 도시된 바와 같이, 분말공급부(210')에서 제공되는 크기 0.5~5 ㎛의 세라믹 분말을 가스공급부(250')에서 제공하는 이송가스에 혼합하여, 이송가스 내에 세라믹 분말이 부유한 상태로 형성하여 저진공의 코팅 챔버로 이송하여 코팅하는 방법이다.
즉, 이송가스와 저진공 챔버 간의 압력 차에 의해 세라믹 분말이 가속되면서, 기판 등의 피코팅부재에 충돌하여 세라믹 분말의 취성에 의해 분말이 파단하여 적층되는 것이다.
피코팅부재에 충돌하는 세라믹 분말 중 일부가 파단하여 적층되며, 파단되지 않는 분말은 적층되지 않고 튕겨져 나가고(bounce-off), 파단된 분말도 일부만 적층되고, 적층되지 않은 나머지 분말 또한 떨어져 나가게 된다.
분말이 충돌하면서 일부는 적층되지만, 동시에 침식을 발생시켜, 코팅 상부에 치밀하지 못하게 적층된 코팅은 박리(peeling-off)하게 되며, 지속적인 충돌로 인한 코팅이 다져지는 숏피닝(shot peening) 효과가 발생하여 상당히 치밀한 세라믹 코팅을 형성하게 된다.
그러나, 기존의 상온진공분사코팅공정은 상기 기술된 바와 같이 분말 입자가 이송가스와 저압 챔버 간 압력 차에 의해 가속되어 충돌하면서 파단이 발생하여 코팅을 형성하는 적층 기구를 기반으로 하는 공정이기 때문에, 적층 효율이 1% 미만으로 매우 낮으며, 공정 적용 소재의 높은 취성을 요구하는 제한 사항을 가진다.
상온진공분사코팅법에 적용되는 소재는 Pb(Zr,Ti)O3, TiO2, Sm-Fe-N, NiZnCu ferrite 등의 산화물, 질화물, 금속간화합물 등의 공유결합을 형성하는 세라믹 소재로 제한되어 있으며, 금속 소재 등 연성(ductility)과 소성(plasticity)을 가지기 때문에 충돌에 의한 파단이 발생하기 어려운 소재의 적층은 불가능할 우려가 있는 단점이 있다.
한편, 금속 분말의 코팅은 금속 분말을 고압의 초음속 이송가스에 장입하여 초음속으로 가속하여 충돌시켜 분말을 극도로 높은 변형속도(strain rate)로 소성 변형을 가하여 충돌 계면에 단열 상태로 승온하여 금속 결합을 형성하는 공정으로, 입자의 가속 속도가 500 ~ 1,200 m/s로 상온진공분사코팅공정(200 ~ 600 m/s)보다 훨씬 높으며, 적층 효율은 최적화된 공정에서 80%이상이다.
하지만, 크기 3 ㎛ 이하 분말은 가속이 불가능하여 적층이 어렵기 때문에 20 ㎛ 정도의 큰 분말을 사용하여야 하며, 성막 속도가 매우 빠르기 때문에 1 ~ 30 ㎛의 박막 형성이 어렵다. 그리고 초음속 가속을 위해 직경 1 cm의 노즐 사용하기 때문에 대면적 코팅을 단시간에 형성하는 것이 불가능한 문제점이 있다.
따라서, 전술한 문제점을 해결하기 위한 분말분사 코팅장치에 대한 연구가 필요하게 되었다.
본 발명의 목적은 피코팅부재에 분말을 분사하여 코팅시에 적층 효율을 높이는 것과 동시에, 치밀한 코팅층을 다양한 두께로 형성할 수 있는 분말분사 코팅장치를 제공하는 것이다.
본 발명의 일 실시예에 따른 분말분사 코팅장치는 내부에 진공이 형성며, 피코팅부재를 제공하는 진공바디 및 분말이 파단되면서 상기 피코팅부재에 적층되도록, 이송가스의 흐름에 편승하여 상기 피코팅부재로 분사되는 분말을 냉각하여 제공하는 분사유닛을 포함할 수 있다.
또한, 본 발명의 일 실시예에 따른 분말분사 코팅장치의 상기 분사유닛은 분말을 공급하는 분말공급부, 상기 분말공급부의 외측에 제공되는 1차냉각부, 상기 분말공급부와 상기 진공바디에 연결된 분말이송파이프부 및 상기 분말이송파이프부의 외측에 제공되는 2차냉각부를 제공할 수 있다.
또한, 본 발명의 일 실시예에 따른 분말분사 코팅장치의 상기 2차냉각부는 분말의 온도를 -100 ~ -30℃로 냉각하는 것을 특징으로 할 수 있다.
또한, 본 발명의 일 실시예에 따른 분말분사 코팅장치의 상기 분말은 온도가 감소하면 취성이 증가하는 소재로 제공될 수 있다.
또한, 본 발명의 일 실시예에 따른 분말분사 코팅장치의 상기 분말은 Al, Cu, Ti, W, Ta, Zn, Mg, Ni, Cr, 폴리스틸렌, 폴리프로릴렌, 폴리에틸렌, 에폭시, 나일론, 테프론 및 주금속 기지 내 세라믹(TiN, AlN, CrN, Al4C3, B4C, WC, Al2O3, Zr2O3, Ti2O3), 탄소 소재(탄소나노튜브, 그래핀, 탄소섬유)와 부금속(Al, Cu, Ti, W, Ta)을 주입한 복합소재 중 하나의 소재로 제공될 수 있다.
또한, 본 발명의 일 실시예에 따른 분말분사 코팅장치의 상기 2차냉각부에 의해 냉각된 상기 분말은 저온 충격인성이 10 ~ 100 J일 수 있다.
또한, 본 발명의 일 실시예에 따른 분말분사 코팅장치의 상기 분사유닛은 이송가스를 공급하는 가스공급부, 상기 가스공급부와 상기 진공바디에 연결된 가스이송파이프부 및 상기 가스이송파이프부의 외측에 제공되는 가스가열부를 더 포함할 수 있다.
또한, 본 발명의 일 실시예에 따른 분말분사 코팅장치의 상기 분사유닛은 냉각된 상기 분말이 가열된 상기 이송가스에 편승하여 분사되도록, 상기 분말이송파이프부와 상기 가스이송파이프부에 연결되며, 상기 진공바디에 제공되는 노즐부를 더 포함할 수 있다.
또한, 본 발명의 일 실시예에 따른 분말분사 코팅장치의 상기 가스공급부에서 공급되는 상기 이송가스의 압력은 0.5 ~ 2.5 MPa이고, 상기 가스가열부에 의해 가열된 상기 이송가스의 온도는 25 ~ 500℃일 수 있다.
본 발명의 분말분사 코팅장치는 분사되는 분말을 냉각하여 취성을 높여 피코팅부재에 분사할 수 있다.
이에 의해서, 분말의 파단에 의한 코팅시에 분말의 적층율을 높일 수 있어, 코팅 효율을 향상시킬 수 있는 이점이 발생하게 된다.
또한, 냉각에 의해 취성이 높아지는 소재를 코팅을 위한 분말의 소재로 사용할 수 있어, 코팅재료의 범위를 다양화시킬 수 있는 효과가 있다.
한편, 파단에 의한 적층에 의해, 코팅 구조를 치밀화할 수 있으며, 상온에서 연성을 가지는 금속 또는 고분자 유기물의 취성을 높여 파단에 의해 코팅하기 때문에, 코팅층의 두께를 다양하게 설정할 수 있는 이점도 발생하게 된다.
도 1은 종래의 상온진공분사법에 의한 코팅장치를 도시한 것이다.
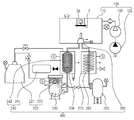
도 2는 본 발명의 일 실시예에 따른 분말분사 코팅장치를 도시한 구성도이다.
도 3은 온도에 따른 금속 충격인성 변화를 나타낸 그래프이다.
도 4는 분말의 파단에 의해 코팅층이 형성되는 것을 나타낸 도면이다.
이하에서는 도면을 참조하여 본 발명의 구체적인 실시예를 상세하게 설명한다. 다만, 본 발명의 사상은 제시되는 실시예에 제한되지 아니하고, 본 발명의 사상을 이해하는 당업자는 동일한 사상의 범위 내에서 다른 구성요소를 추가, 변경, 삭제 등을 통하여, 퇴보적인 다른 발명이나 본 발명 사상의 범위 내에 포함되는 다른 실시예를 용이하게 제안할 수 있을 것이나, 이 또한 본원 발명 사상 범위 내에 포함된다고 할 것이다.
또한, 각 실시예의 도면에 나타나는 동일한 사상의 범위 내의 기능이 동일한 구성요소는 동일한 참조부호를 사용하여 설명한다.
본 발명의 분말분사 코팅장치(1)는 피코팅부재(3)로 분사되는 분말(2)을 냉각하여 취성을 향상시켜 제공함으로써, 분말(2)의 파단에 의한 코팅 효과를 향상시킨 발명에 관한 것이다.
이에 의해서, 분말(2)의 파단에 의한 코팅시에 분말(2)의 노즐부(280)율을 높일 수 있어, 코팅 효율을 향상시킬 수 있으며, 냉각에 의해 취성이 높아지는 소재를 코팅을 위한 분말(2)의 소재로 사용할 수 있어, 코팅재료의 범위를 다양화시킬 수 있는 효과가 있다.
또한, 파단에 의한 노즐부(280)에 의해, 코팅 구조를 치밀화할 수 있으며, 상온에서 연성을 가지는 금속 또는 고분자 유기물의 취성을 높여 파단에 의해 상기 피코팅부재(3)에 코팅시킬 수 있기 때문에, 코팅층의 두께를 다양하게 설정할 수 있게 된다.
구체적으로 설명하면, 도 2는 본 발명의 일 실시예에 따른 분말분사 코팅장치(1)를 도시한 구성도이고, 도 3은 온도에 따른 금속 충격인성 변화를 나타낸 그래프이며, 도 4는 분말(2)의 파단에 의해 코팅층이 형성되는 것을 나타낸 도면인데, 이를 참조하면, 본 발명의 일 실시예에 따른 분말분사 코팅장치(1)는 내부에 진공이 형성며, 피코팅부재(3)를 제공하는 진공바디(100) 및 분말(2)이 파단되면서 상기 피코팅부재(3)에 노즐부(280)되도록, 이송가스의 흐름에 편승하여 상기 피코팅부재(3)로 분사되는 분말(2)을 냉각하여 제공하는 분사유닛(200)을 포함할 수 있다.
즉, 본 발명은 종래에 상온진공분사코팅법에 의해 피코팅부재(3)에 분말(2)을 분사하여 코팅시에 노즐부(280) 효율이 낮은 문제점 및 금속 분말(2)의 코팅의 경우에 치밀한 코팅층을 다양한 두께로 형성할 수 없었던 문제점을 해결하기 위해 연구하던 중에, 분말(2)을 냉각시켜 취성을 높여 충돌에 의해 피코팅부재(3)에 적층시키면, 분말(2)의 파단이 발생하면서 상기 피코팅부재(3) 표면에 높은 적층 효율로 치밀한 코팅층을 다양한 두께로 형성할 수 있다는 점을 발견하고 본 발명에 이르게 되었다.
이를 위해, 본 발명의 일 실시예에 따른 분말분사 코팅장치(1)의 상기 분사유닛(200)은 분말(2)을 공급하는 분말공급부(210), 상기 분말공급부(210)의 외측에 제공되는 1차냉각부(220), 상기 분말공급부(210)와 상기 진공바디(100)에 연결된 분말이송파이프부(230) 및 상기 분말이송파이프부(230)의 외측에 제공되는 2차냉각부(240)를 제공할 수 있다.
또한, 본 발명의 일 실시예에 따른 분말분사 코팅장치(1)의 상기 분사유닛(200)은 이송가스를 공급하는 가스공급부(250), 상기 가스공급부(250)와 상기 진공바디(100)에 연결된 가스이송파이프부(260) 및 상기 가스이송파이프부(260)의 외측에 제공되는 가스가열부(270)를 더 포함할 수 있다.
또한, 본 발명의 일 실시예에 따른 분말분사 코팅장치(1)의 상기 분사유닛(200)은 냉각된 상기 분말(2)이 가열된 상기 이송가스에 편승하여 분사되도록, 상기 분말이송파이프부(230)와 상기 가스이송파이프부(260)에 연결되며, 상기 진공바디(100)에 제공되는 노즐부(280)를 더 포함할 수 있다.
상기 1차냉각부(220) 및 2차냉각부(240)를 포함하는 개념인 냉각부가 장착된 본 발명의 분말분사 코팅장치(1)는, 분말(2)을 분말공급부(210)에 장입하게 되면 일정량의 분말(2)이 노즐부(280)를 통하여 진공바디(100)에 공급된다.
상기 분말공급부(210)는 5mm 가량의 구멍이 있는 디스크가 회전하여, 회전 중 디스크 구멍이 분말이송파이프부(230)의 일단부와 교차할 때 분말(2)이 구멍을 통하여 공급되며, 디스크의 회전수로 분말(2) 송급량을 제어할 수 있다.
이송가스의 일부가 분말공급부(210)로 공급되어 분말(2)의 초기 이송을 위한 구동력으로 작용할 수도 있다. 또한, 상기 노즐부(280)에서 상기 이송가스의 분출에 편승하여 상기 분말(2)이 가속되어 분사될 수 있어, 상기 이송가스의 분사속도는 상기 분말(2)의 충돌속도를 결정하는 기능을 수행하게 된다.
한편, 이송가스의 압력과 온도는 이송가스의 가스가열부(270)를 이용하여 제어될 수 있으며, 이에 따라 상기 분말(2)의 속도도 제어할 수 있다. 또한, 송급되는 분말(2)과 이송가스는 노즐부(280)에서 만나게 되어, 상기 노즐부(280)를 통하여 분사하게 된다.
한편, 상기 분말(2)의 분사 전에 상기 진공바디(100)는 부스터(130)와 펌프(120)를 이용하여 저압으로 형성되며, 상기 노즐부(280)를 통하여 이송가스가 상기 진공바디(100)로 공급되면, 상기 이송가스의 압력과 상기 진공바디(100) 사이의 압력 차이로 인하여 상기 분말(2)은 상기 진공바디(100) 내에서 분사속도가 상승하게 된다.
또한, 상기 피코팅부재(3)는 상기 진공바디(100) 내부에 제공되는 부재이송기(3a)를 통하여 좌우로 일정 속도로 일정 거리를 일정 시간 동안 이동하여 코팅의 두께와 면적을 제어하게 된다.
상기 1차냉각부(220)는 1차냉매공급부(221)와 1차냉각코일을 포함할 수 있으며, 상기 2차냉각부(240)는 2차냉매공급부(241)와 2차냉매실(242)을 포함할 수 있다.
여기서, 상기 1차냉매공급부(221)는 액체질소 또는 프레온 등의 냉매를 공급할 수 있으며, 상기 2차냉매실(242)에 냉매를 공급하게 구성될 수도 있다. 또한, 상기 2차냉매공급부(241)는 액체 에탄올 등을 상기 2차냉매실(242)에 공급할 수 있다. 이와 같이, 1차냉매공급부(221)와 2차냉매공급부(241)의 냉매의 종류를 다르게 제공하는 것은 각각의 냉매마다 냉각가능한 온도의 범위가 다르기 때문이다.
이와 같이, 다단으로 냉각을 하는 것은 갑작스런 분말(2)의 냉각에 의한 분말(2)의 응집 또는 유동성 감소를 방지하기 위한 것이다. 1차 냉각시에는 -10 ~ -30℃로 냉각하고, 2차 냉각시에는 -30 ~ -100℃로 냉각하는 것이 바람직하다. 이에 대한 자세한 설명은 후술한다.
상기 1차냉각부(220)는 상기 분말공급부(210)의 외벽에 장착되어 1차냉매공급부(221)로부터 공급되는 냉매를 통하여 분말(2)이 1차로 냉각되며, 1차 냉각된 분말(2)을 분말(2) 송급 중 2차냉각부(240)를 통하여 2차 냉각한다.
즉, 상기 1차냉각부(220)의 1차냉매코일(222)은 상기 분말공급부(210)의 외벽을 감싸게 제공되어 최대한 넓은 면적이 접촉하도록 제공하여, 냉각속도를 향상시켜, 상기 분말공급부(210) 내부의 온도를 빠르게 제어할 수 있다. 온도는 상기 분말공급부(210)에 제공되는 센서(S)에 의해서 측정될 수 있다.
상기 2차냉각부(240)는 열전달율이 좋은 스테인레스 관 등으로 제공될 수 있는 분말이송파이프부(230)가 내부에 제공되는 2차냉매실(242)에 액체 에탄올을 주입하여, 상기 분말이송파이프부(230)를 통하여 이동되는 상기 분말(2)을 2차적으로 냉각할 수 있다.
한편, 상기 2차냉매실(242)은 상기 1차냉매공급부(221)와 연결되어 액체 질소 또는 냉매 질소가스를 공급하여 냉각할 수도 있다. 즉, 상기 1차냉매공급부(221)와 2차냉매공급부(241)를 구별하였으나, 상기 2차냉매공급부(241)를 1차냉매공급부(221)로 대체하여 구성할 수도 있다.
냉각된 상기 분말(2)은 상기 노즐부(280)에서 초음속의 이송가스에 의해 약 300 ~ 1,000 m/s의 초음속으로 가속되어 상기 피코팅부재(3)에 충돌되면서 적층을 형성하게 된다.
특히, 상기 분말(2)이 금속인 경우에는 상온(약 25℃) 또는 그 이상의 온도에서 상기 피코팅부재(3)에 초음속으로 충돌할 때, 분말(2)의 운동에너지가 소성변형 에너지로 변환되기 때문에 상기 분말(2)은 소성변형하면서 적층하게 된다.
그러나, 상기 분말(2)이 상기 냉각부에 의해 냉각되는 경우에는, 분말(2)의 운동에너지는 소성변형 에너지보다는 파단 에너지로 변환되어 도 4에서 도시한 바와 같이 분말(2)이 작은 크기의 입자로 파단되며 파괴되어, 피코팅부재(3)에 적층되어 코팅층을 형성하게 되는 것이다. 즉, 분말(2)은 파괴되어 파단 분말(2b)가 되면서 적층 분말(2a)이 되는 것이다.
종래에는 분말(2)의 소재와 관련하여 상온에서 취성이 높은 분말(2)인 산화물, 질화물, 탄화물 등의 세라믹 소재 또는 세라믹 기지 복합소재를 이용하여 코팅층 형성에 활용되었다.
또한, 이송가스는 상압과 상온으로 설정되어 있어, 이송가스 자체로 분말(2)을 초음속으로 가속하기 어려웠기 때문에, 낮은 충돌속도에서 파단에 적층이 가능한 세라믹이 분말(2)의 소재로 제한되었다.
한편, 분말(2)이 금속인 경우에는, 소성에 의하여 적층되기 위해 530 ~ 800 m/s의 속도를 필요로 하다. 이는 금속이 적층되기 위해 충돌 계면 온도가 융점에 가깝게 상승해야 하는데, 소성 변형을 통해 열에너지를 단열상태로 발생시켜 온도를 상승하기 위해서는 변형속도(strain rate)가 10000 이상으로 높아야 하기 때문에, 상기 속도로 금속 분말(2)을 제공하여 높은 변형속도에서 소성변형을 통해 발생한 열에너지를 외부로 전달되지 못하고 단열 상태로 내부에 갇혀 금속의 온도를 상승하게 된다.
이와 같이, 금속 분말(2)의 소성 변형을 통한 적층을 위해서는 높은 충돌속도를 요구하기 때문에, 기존의 상온진공분사 코팅법을 통해서 상기 충돌속도를 구현하기 어렵다. 즉, 금속 분말(2)을 기존의 상온진공분사 코팅법을 이용하여 적층할 경우, 가속이 충분히 될 수 있는 1 마이크로미터 이하의 일부 극미세화된 분말(2)만이 소성을 통하여 적층되기 때문에 적층효율이 1% 미만으로 극도로 낮게 나타나, 일반적인 코팅 공정으로 활용하기 어렵다.
이에 따라, 본 발명에서는 금속 분말(2)을 상온진공분사 코팅법으로 코팅할 수 있는 장치를 제시하기 위해, 연성이 있는 분말(2)에 냉각을 통한 취성을 부여하여 낮은 분사속도(약 200 ~ 400 m/s)에서도 세라믹 소재와 유사하게 충돌시 파단에 의하여 적층이 되는 방식으로 코팅을 형성할 수 있도록 하였다.
낮은 충돌속도에서도 연성이 있는 소재의 코팅을 형성할 수 있기 때문에 코팅 소재를 다양화할 수 있으면, 분말(2)의 취성을 통하여 형성된 파면들이 코팅을 형성하기 때문에 기공도 약 5% 미만의 치밀한 코팅을 형성할 수 있으며, 적층효율을 약 40% 이상으로 향상시킬 수 있다.
한편, 상기 분말공급부(210) 내 분말(2)은 질소가스에 의하여 냉각되는데, 과도하게 냉각되는 경우에는 분말공급부(210) 내부의 수증기 응결로 인하여 분말(2)이 응집될 수 있기 때문에, 냉각부 내부에 온도계측기를 설치하여 일정 온도를 유지하도록 하며, 일정 온도 이하로 떨어질 경우, 질소 유량을 감소하여 온도를 조절하도록 한다.
그리고, 분말공급부(210) 내부에도 온도계측기를 설치하여 -30 ~ -10℃의 온도를 유지하록 한다. 2차냉각부(240)는 분말이송파이프부(230)를 냉매로 둘러싸게 하여 냉각할 수 있다. 냉각방식은 분말이송파이프부(230) 주변을 2차냉매공급부(241)에서 제공하는 에탈올로 채우고, 에탄올에 1차냉매공급부(221)에서 제공하는 냉매 질소가스를 공급하여 냉각하는 구성, 분말이송파이프부(230) 주변에 1차냉매공급부(221)에서 제공하는 액체 질소를 주입하여 냉각하는 구성 또는 2차냉매공급부(241)에서 제공하는 에탈올로 냉각하는 구성이 있을 수 있다.
이때, 분말이송파이프부(230)의 길이, 직경 및 재질은 분말(2)의 냉각률을 결정하는 요소로써, 길이는 5 ~ 30 m, 직경은 0.2 ~ 1 cm, 재질은 스테인레스 스틸 또는 기타 냉각 시 파손이 발생하지 않는 소재로 할 수 있다.
2차냉각부(240)에 온도계측기를 설치하여 일정 온도를 유지하도록 하며, 일정 온도 범위를 벗어날 경우, 냉매 공급량을 조절할 수 있다. 2차 냉각에 의한 분말(2) 온도 범위는 소재 종류에 따라 최적 온도 조건이 상이하며, 일반적으로 -100 ~ -30℃온도 범위로 제어한다. 이에 대한 자세한 설명은 후술한다.
한편, 피코팅부재(3) 및 코팅의 사용목적에 따른 구조설계에 따라 소재, 공정조건, 및 코팅 구조에 대한 최적화된 설계를 하는 것이 바람직하다.
이에 따라, 냉각부를 이용한 초음속 분말 진공유동 적층공정을 적용하여 코팅을 형성하기 위한 여러 가지 소재 및 공정변수들에 대하여 설명하였다.
이하에서 열거하지 않는 나머지 공정변수는 기존의 초음속 분말 진공유동 공정조건에 준하여 실시하는 것이 가능하며, 본 발명이 속하는 기술 분야에서 통상의 지식을 가진자라면 하기하는 본 발명의 특별한 조건과 본 발명의 기술분야에서 공지된 통상의 공정조건을 이용하여 적용할 수 있다. 이하, 각 소재 및 공정 변수에 대하여 자세히 설명한다.
분말의 직경 및 형상
분말(2)은 이송가스와의 접촉으로 인해 발생하는 끄는힘(drag force)에 편승하여 가속되며, 이때 끄는힘의 크기는 입자의 밀도, 크기, 면적 및 형상에 큰 영향을 받는다. 냉각부를 이용한 코팅에 있어서, 사용 분말(2)의 크기는 직경 0.2 ~ 300 ㎛으로 하고, 모양은 구형 또는 불규칙한 형상의 분말(2)이 공정 중 가속 및 충돌 시 적층에 유리하다. 판상형 분말(2) 또한 적층효율이 구형 및 불규칙 형상 분말(2)과 비교하여 적층효율이 떨어지기는 하지만, 적층이 가능하기 때문에 판상형태의 분말(2)도 포함한다.
분말의 종류
냉각부를 통하여 저온 및 극저온 상태에서 분말(2)이 적층되기 위해서는 분말(2)이 저온 취성을 가지는 것이 유리하다. 저온 취성은 Al, Cu, Ti, W, Ta, Zn, Mg, Ni, Cr 등의 금속의 경우에 두드러지게 나타나며, 금속 중 Ta, Fe 페라이트 등 결정구조가 체심입방형(body centered cubic)인 금속이 가장 두드러진다. 폴리스틸렌, 폴리프로릴렌, 폴리에틸렌, 에폭시, 나일론, 테프론 등의 고분자의 경우 저온에서 취성이 높아지므로 사용이 가능하다. 복합소재의 경우도 적층이 가능하며, 금속 기지 내 세라믹(TiN, AlN, CrN, Al4C3, B4C, WC, Al2O3, Zr2O3, Ti2O3, 등), 탄소소재(탄소나노튜브, 그래핀, 탄소섬유 등) 및 금속(Al, Cu, Ti, W, Ta 등)을 첨가제로 주입한 복합소재 또한 적용이 가능하다.
즉, 본 발명의 일 실시예에 따른 분말분사 코팅장치(1)의 상기 분말(2)은 Al, Cu, Ti, W, Ta, Zn, Mg, Ni, Cr, 폴리스틸렌, 폴리프로릴렌, 폴리에틸렌, 에폭시, 나일론, 테프론 및 주금속 기지 내 세라믹(TiN, AlN, CrN, Al4C3, B4C, WC, Al2O3, Zr2O3, Ti2O3), 탄소 소재(탄소나노튜브, 그래핀, 탄소섬유)와 부금속(Al, Cu, Ti, W, Ta)을 주입한 복합소재 중 하나의 소재로 제공될 수 있다.
다시 말해, 본 발명의 일 실시예에 따른 분말분사 코팅장치(1)의 상기 분말(2)은 온도가 감소하면 취성이 증가하는 소재로 제공될 수 있다.
분말의 기계적 특성
분말(2)의 적층을 위해서는 저온 상태에서 충돌시 파단이 발생하여야 하므로 분말(2)은 적정한 범위의 저온 충격인성(impact toughness)를 가져야 한다. 여기서 충격인성이란 파단시까지 분말(2)이 흡수하는 에너지의 양을 의미한다.
상온에서 분말(2)의 항복 강도는 50 ~ 1,000 MPa로 하며, 인장 강도는 100 ~ 1,500 MPa로 하여, 넓은 범위의 강도를 가져도 무관하나 저온 충격인성은 10 ~ 100 J로 제한된 범위를 가지는 것이 바람직하다.
즉, 본 발명의 일 실시예에 따른 분말분사 코팅장치(1)의 상기 2차냉각부(240)에 의해 냉각된 상기 분말(2)은 저온 충격인성이 10 ~ 100 J일 수 있다.
다시 말해, 분말(2)이 피코팅부재(3)에 충돌하여 제공할 수 있는 에너지가 100 J 이하이어야만 피코팅부재(3)의 형상을 변화시키지 않으면서 코팅할 수 있고, 10 J 이상이어야만 분말(2)이 충돌시에 파단이 발생하여 적층에 의해 코팅층을 형성할 수 있는 것이다.
분말의 냉각 온도
초음속 분말 진공유동 적층공정에서 입자의 접합부분은 분말(2) 충돌시 파단에 의해 생성되는 새로운 표면의 높은 표면에너지(surface energy)로 인한 불안정 표면 간 결합이 발생하게 된다. 즉, 분말(2) 파단시 파편에 생성된 새로운 표면은 원자 결합을 형성하지 못하여 표면에너지가 상승하고, 이러한 새로운 표면 간 접촉이 발생하면, 에너지적으로 안정된 상태로 전이하기 위하여 결합이 형성된다.
분말(2)은 같은 속도로 충돌할 경우 분말(2)의 온도가 낮을수록 파단이 용이하게 발생하므로 더 낮은 속도에서 적층이 가능하기 위해서는 분말(2)을 냉각하는 것이 바람직하다. 이를 위해서 분말(2)은 냉각부에 의해서 -100 ~ -30℃의 온도 범위로 냉각되는 것이 바람직하다.
즉, 본 발명의 일 실시예에 따른 분말분사 코팅장치(1)의 상기 2차냉각부(240)는 분말(2)의 온도를 -100 ~ -30℃로 냉각하는 것을 특징으로 할 수 있다.
분말(2)을 -100 ~ -30℃로 냉각하여 저온 상태에서 분말(2)을 충돌시켜 분말(2)이 열에너지에 의해 파단이 활성화되는 것을 이용하여 적층을 형성할 수 있다. 이는 초음속 분말 진공유동 적층의 고상 접합을 통하여 이루어지는 것으로서, 파단에 의해 생성된 표면의 넓이가 넓을수록 접합의 가능성과 접합력은 높아진다.
분말(2)이 냉각되어 분말(2) 파단면의 표면적이 넓을 경우 피코팅부재(3) 표면과 충돌시 상대적으로 적층이 쉬워진다. 다만, 분말(2)의 냉각 온도를 -100℃ 이상으로 설정한 것은 분말(2)의 냉각 온도를 -100℃ 이하가 되면 분말(2)이 냉각되어 상기 분말이송파이프부(230)을 통과하는 동안 응결에 의하여 분말이송파이프부(230)에 접착하여 관이 막히는 현상이 발생하여 공정의 진행이 불가능해지기 때문이다.
또한, 분말(2)의 냉각 온도가 -30℃이상이 되면, 도 3에 도시한 바와 같이 필요로 하는 충격인성을 확보할 수 없어 바람직하지 않다.
따라서 분말(2)의 최종 냉각 온도는 -30 ~ -100℃ 범위인 것이 바람직하다.
진공바디의 압력
진공바디(100)는 이송가스 및 분말(2) 분사 전 부스터(130)와 펌프(120)를 가동하여 챔버부(110)의 압력을 저진공 상태로 만들어 노즐부(280)로부터 나오는 이송가스와의 압력 차이가 발생하도록 해야 한다. 발생된 압력 차로 인하여 이송가스는 분사 후에도 일정 시간 동안 감속되지 않고, 분말(2)을 피코팅부재(3)까지 가속하여 충돌시킬 수 있다. 이는 상기 진공바디(100)가 저진공으로 설정되지 않으면 분사된 이송가스는 대기와의 마찰에 의하여 감속률이 높아지며, 감속으로 인하여 기류 중 일부가 와류로 변형되어 적층 효율을 저하시키기 때문이다. 따라서, 분사 전 진공바디(100)의 압력은 약 0.05 ~ 2 kPa로 설정하는 것이 바람직하며, 공정 중 이송가스의 공급으로 인한 압력 상승시의 압력은 약 10 ~ 150 kPa로 하는 것이 바람직하다.
이송가스( carrier gas )의 온도와 압력
가스가열부(270)에서 가열되는 이송가스의 가열 온도는 25 ~ 500℃인 것이 바람직하다. 냉각된 분말(2)이 피코팅부재(3)에 충돌할 때 파단을 발생하도록 하기 위해서는 분말(2)이 높은 속도로 이송가스 유동장 내에서 가속되어야 하기 때문이다.
즉, 이송가스의 유동장 내에서 가속을 위해서는 이송가스의 온도를 높여 단열팽창에 의한 이송가스의 비행 속도를 높이는 것이 바람직한 것이다.
여기서, 하한 온도인 25℃는 상온을 의미하며, 상한 온도인 500℃는 이송가스 온도가 높을수록 입자 속도가 높아지지만, 일정 이상의 분말(2) 충돌속도에서 코팅의 침식이 발생할 수 있으며, 이송가스의 온도가 과다하게 높으면 저온 분사 장비에 지속적인 무리를 가해 장비에 내구성 문제를 야기하므로 500℃ 이하인 것으로 설정한 것이다.
한편, 이송가스 가스가열부(270)에서 가압되는 이송가스의 압력은 0.5 ~ 2.5 MPa인 것이 바람직하다. 이송가스의 압력은 이송가스와 분말(2)의 분사 속도를 결정하는 변수이다. 이송가스의 압력이 0.5 MPa 보다 낮을 경우에는 분말(2)의 비행속도가 낮아 피코팅부재(3)에 충돌한 후 파단을 발생시켜 코팅을 형성하기 어려우며, 반대로 이송가스의 압력이 2.5 MPa 보다 높으면, 분말(2) 충돌로 인한 분말(2) 침식을 발생시켜 코팅을 손상시킬 수 있으며, 장비의 고장을 유발할 수 있다. 뿐만 아니라 이송가스의 압력을 높게 설정하면 이송가스의 유량은 높아짐에 따라 생산 비용이 증가하여 바람직하지 않다.
즉, 본 발명의 일 실시예에 따른 분말분사 코팅장치(1)의 상기 가스공급부(250)에서 공급되는 상기 이송가스의 압력은 0.5 ~ 2.5 MPa이고, 상기 가스가열부(270)에 의해 가열된 상기 이송가스의 온도는 25 ~ 500℃일 수 있다.
상술한 조건 이외에도 코팅성을 보다 향상시키고 코팅층의 두께를 제어하기 위해서는 다음과 같은 공정변수를 추가적으로 제어하는 것이 바람직하다.
분사 거리 : 5 ~ 40 mm
분사 거리(노즐부(280)의 출구와 피코팅부재(3) 표면과의 거리)는 5 ~ 40 mm인 것이 바람직하다. 분사 거리가 5 mm보다 가까울 경우는 분말(2)이 가속되는 시간이 짧아져 분말(2)의 속도를 극대화할 수 없으며, 분사 거리가 40 mm보다 멀 경우는 이송가스의 유동장이 마찰에 의해 감소되는바, 분말(2)의 속도 또한 감속되어 분말(2)의 속도를 극대화하지 못하여 코팅 공정의 효율을 저하시킨다.
노즐의 이동속도 : 1 ~ 1,00 mm /s
노즐의 이동속도는 단위 표면당 그리고 단위 시간당 피코팅부재(3) 표면에 충돌하는 분말(2)의 수를 계산하여 결정할 수 있는데, 이는 코팅층의 두께를 결정하는 변수로써, 노즐의 이동 속도는 1 ~ 1,000 mm/s로 설정하는 것이 바람직하다. 그러나 노즐의 이동 속도는 요구되는 다양한 코팅 두께에 따라 달라질 수 있고, 초음속 분말 진공유동 적층공정에 대한 지식이 있는 자라면 누구라도 조건을 변경하여 용이하게 사용할 수 있으므로 이 사항은 본 발명에 특별히 한정하지 않는다.
상술한 조건을 이용하여 냉각부를 이용한 초음속 분말 진공유동 코팅할 때 사용하는 이송가스의 종류는 질소, 헬륨, 공기 또는 이들의 혼합 가스를 사용할 수 있으며, 이송가스의 종류가 코팅성에 큰 영향을 미치지 않으므로, 이송가스의 종류는 특별히 제한하지 않는다. 다만, 이송가스의 가격에 따른 생산 단가를 고려하여 공기 또는 질소를 이송가스로 사용하는 것이 보다 바람직하다.
이하, 실시예를 통하여 본 발명을 더 상세히 설명하기로 한다. 다만, 하기하는 실시예는 본 발명을 예시하여 구체화하기 위한 것일 뿐 본 발명의 권리범위를 제한하기 위한 것은 아니다.
실시예
초음속 분말 진공유동 적층코팅 형성을 위해 피코팅부재(3) 소재로 산업적으로 널리 쓰이는 저탄소강(AISI1010) 합금박판이 피코팅부재(3)로 사용되었으며, 강재의 두께는 0.5 mm로 설정하였다. 저탄소강 합금박판의 화학조성은 아래 표1과 같다.
저탄소강 강재는 조질압연을 통하여 표면 조도를 일정하게 하였으며, 탈지처리를 통하여 표면에 존재하는 오염물질 및 불순물을 제거하여 전처리를 완료하였다.
저탄소강(AISI1010) 합금피코팅부재(3) 화학조성(wt%)
C Mn P S Fe
0.08-0.13 0.03-0 0.04 0.05 Bal.
사용 분말(2)은 수중무화법(water atomization)을 통하여 제작된 페라이트계 저탄소강 철합금 분말(2)을 사용하였다. 사용분말(2)의 입도범위는 1 ~ 15 ㎛이며, 평균입도는 약 5㎛이고, 형상은 구형이다.
분말분사 코팅장치(1)는 자체 제작된 장비로 도 2에 나타난 바와 같은 구성을 가진다. 분말분사 코팅장치(1)를 통하여 냉각부를 가동하지 않은 상태에서 사용 분말(2)의 적층이 발생할 수 있는 공정조건을 실시예에 앞에 실행된 실험을 통하여 도출되었다. 비교예로써, 공정 조건이 동일한 상태에서 분말(2) 냉각 없이 코팅을 실시하였다. 냉각부 가동 없이 분말(2)의 적층이 가능한 조건에서 다른 공정변수를 고정하고, 냉각온도만을 변화하여 코팅을 실시하고, 적층거동 및 코팅특성을 평가하였다.
2차냉각부(240)에서 분말(2) 냉각 온도를 -90℃ ~ -30℃까지 15℃ 단위로 6가지 공정변수를 설계하여 코팅을 실시하였으며, 자세한 공정변수는 표 2에 나타난 바와 같다.
본 실험에서 사용한 노즐은 출구가 직사각형의 슬릿(slit) 형태이며, 폭은 100 mm이다. 노즐은 텅스턴카바이드(WC)재질로 제작되었으며, 가스 및 분말(2)의 가속을 최대화하기 위하여 수렴-발산(converge-diverge)형의 내부를 가지고 있다. 분말(2) 송급률은 노즐 출구 면적을 고려하여 코팅 형성에 필요한 충분한 양을 경험을 근거로 도출하여 30 g/min으로 고정하였다. 피코팅부재(3) 이송속도는 20 mm/s로 설정하여 300 mm 이동하였다. 스프레이 건이 반복하여 이동하는 스캔횟수는 모든 공정조건에서 5회로 고정하였다.
초음속유동적층 코팅 공정변수
구분 이송가스
종류
이송가스
온도
이송가스
압력
1차
냉각 온도
2차
냉각 온도
비교예1 공기 300℃ 2 MPa 없음 없음
발명예1 공기 300℃ 2 MPa -20℃ -30℃
발명예2 공기 300℃ 2 MPa -20℃ -45℃
발명예3 공기 300℃ 2 MPa -20℃ -60℃
발명예4 공기 300℃ 2 MPa -20℃ -75℃
발명예5 공기 300℃ 2 MPa -20℃ -90℃
코팅실험을 실시하는 데에 있어, 분말공급부(210)에 분말(2)을 장입하기 전에 분말(2)을 진공 건조기에 100℃온도에서 24 시간 건조하여 분말(2) 표면에 존재하는 수분을 증발하여 수분에 의한 분말(2) 응집을 해소하여 분말(2) 유동성을 향상시켰다. 분말(2)을 분말공급부(210)에 장입하여 분말공급부(210)에 1차냉각부(220)를 가동하여 분말(2)을 냉각하였다. 분말(2) 냉각 중 분말(2)이 냉각에 의하여 응집되지 않도록 외부로부터의 공기 및 수증기 공급을 차단하였으며, 디스크를 회전하여 분말(2) 해쇄하도록 하였다.
분말(2)의 1차 냉각을 설정한 온도인 -20℃에 도달하게 되면, 분말(2) 송급 전에 2차냉각부(240)를 가동하여 냉각부 온도를 설정온도까지 냉각한다. 2차냉각부(240) 가동 후, 이송가스를 낮은 유량으로 공급하면서 이송가스를 300℃ 가열하면서 이송가스 온도 상승에 따라 유량을 높여서 압력을 높인다. 이송가스가 설정 조건인 300℃, 2 MPa에 도달하게 되면, 분말(2)을 송급하고, 노즐 출구에서 분말(2)이 제대로 송급되는 것이 확인되면, 피코팅부재(3)를 이동하여 코팅층을 피코팅부재(3) 상에 형성하게 된다.
코팅면적은 모든 공정조건의 코팅실험에서 10 × 300 ㎟로 제작되었다. 코팅의 적층효율은 코팅공정 중 분사한 분말(2)의 무게와 코팅 후 피코팅부재(3)의 무게 증가량 간의 비율로 산출하였다. 코팅구조 분석으로 코팅을 절단하여 단면을 연마처리하여 주사전자현미경을 이용하여 코팅두께와 기공률을 측정하였다. 코팅 특성평가는 코팅 표면을 비커스 미소경도계를 이용하여 0.1 Hv의 하중으로 10 초간 압입하여 코팅의 미소경도를 측정하였으며, 코팅표면에 테이프를 부착한 후 제거하여 테이프에 붙어 떨어지는 코팅의 흔적 또는 양을 관찰하여 내파우더링성을 평가하였다.
상세한 코팅구조 및 특성 평가 내용은 표 3에 나타내었다. 비교예1과 비교하여 모든 발명예에서 코팅구조 치밀성 및 적층효율 측면에서 향상되었음을 알 수 있다.
2차 분말냉각온도가 감소에 따라 코팅두께가 증가하고 구조가 치밀해지면서 적층효율이 향상되었다. 분말냉각온도는 사용분말 및 이송가스조건에 대하여 -60 ~ -45℃에서 적층효율 향상도가 가장 효율적인 것으로 나타났으며, 분말(2)의 종류 및 이송가스 조건에 따라 효율적인 냉각온도는 변동되면, 일반적으로 -100~-30℃ 범위의 냉각온도에서 분포할 수 있다. -100℃ 이하의 온도에서도 코팅의 적층 특성이 우수할 수 있지만, -100℃ 이하에서는 공정 비용이 상승하고 장치유지관리에 어려움이 발생하여 적정한 냉각 온도범위를 -100℃ 이상으로 제한한다. 코팅 특성 평가 냉각온도 -35℃ 이하의 조건에서 형성된 코팅에서 내파우더링성이 양호하며, 미소경도는 모든 코팅에 대하여 유사하게 나타났다.
초음속 분말 진공유동 코팅결과
구분 코팅두께 기공률 적층효율 미소경도 테이핑
테스트
비교예1 7.2±0.5 ㎛ 2.7% 1.7 102±7.1 Hv 파우더링
발명예1 24±1.4 ㎛ 1.3% 10% 124±4.3 Hv 양호
발명예2 52±2.5 ㎛ 1.2% 18% 126±5.2 Hv 양호
발명예3 72±4.1 ㎛ 0.4% 23% 133±6.1 Hv 양호
발명예4 83±6.7 ㎛ 0.3% 27% 134±4.7 Hv 양호
발명예5 84±5.9 ㎛ 0.3% 29% 131±2.4 Hv 양호
1 : 분말분사 코팅장치 2 : 분말
3 : 피코팅부재 100: 진공바디
110: 챔버부 120: 진공펌프
130: 부스터 200: 분사유닛
210: 분말공급부 220: 1차냉각부
221: 1차냉매공급부 222: 1차냉매코일
230: 분말이송파이프부 240: 2차냉각부
241: 2차냉매공급부 242: 2차냉매실
250: 가스공급부 260: 가스이송파이프부
270: 가스가열부 280: 노즐부

Claims (9)

  1. 내부에 진공이 형성하며, 피코팅부재를 제공하는 진공바디; 및
    분말이 파단되면서 상기 피코팅부재에 적층되도록, 이송가스의 흐름에 편승하여 상기 피코팅부재로 분사되는 분말을 냉각하여 제공하는 분사유닛;
    을 포함하는 분말분사 코팅장치.
  2. 제1항에 있어서,
    상기 분사유닛은,
    분말을 공급하는 분말공급부;
    상기 분말공급부의 외측에 제공되는 1차냉각부;
    상기 분말공급부와 상기 진공바디에 연결된 분말이송파이프부; 및
    상기 분말이송파이프부의 외측에 제공되는 2차냉각부;
    를 제공하는 분말분사 코팅장치.
  3. 제2항에 있어서,
    상기 2차냉각부는 분말의 온도를 -100 ~ -30℃로 냉각하는 것을 특징으로 하는 분말분사 코팅장치.
  4. 제1항에 있어서,
    상기 분말은 온도가 감소하면 취성이 증가하는 소재로 제공되는 분말분사 코팅장치.
  5. 제4항에 있어서,
    상기 분말은,
    Al, Cu, Ti, W, Ta, Zn, Mg, Ni, Cr;
    폴리스틸렌, 폴리프로릴렌, 폴리에틸렌, 에폭시, 나일론, 테프론; 및
    주금속 기지 내 세라믹(TiN, AlN, CrN, Al4C3, B4C, WC, Al2O3, Zr2O3, Ti2O3), 탄소 소재(탄소나노튜브, 그래핀, 탄소섬유)와 부금속(Al, Cu, Ti, W, Ta)을 주입한 복합소재;
    중 하나의 소재로 제공되는 분말분사 코팅장치.
  6. 제4항에 있어서,
    상기 2차냉각부에 의해 냉각된 상기 분말은 저온 충격인성이 10 ~ 100 J인 분말분사 코팅장치.
  7. 제2항에 있어서,
    상기 분사유닛은,
    이송가스를 공급하는 가스공급부;
    상기 가스공급부와 상기 진공바디에 연결된 가스이송파이프부; 및
    상기 가스이송파이프부의 외측에 제공되는 가스가열부;
    를 더 포함하는 분말분사 코팅장치.
  8. 제7항에 있어서,
    상기 분사유닛은,
    냉각된 상기 분말이 가열된 상기 이송가스에 편승하여 분사되도록, 상기 분말이송파이프부와 상기 가스이송파이프부에 연결되며, 상기 진공바디에 제공되는 노즐부;
    를 더 포함하는 분말분사 코팅장치.
  9. 제7항에 있어서,
    상기 가스공급부에서 공급되는 상기 이송가스의 압력은 0.5 ~ 2.5 MPa이고,
    상기 가스가열부에 의해 가열된 상기 이송가스의 온도는 25 ~ 500℃인 분말분사 코팅장치.
KR20130073182A 2013-06-25 2013-06-25 분말분사 코팅장치 Expired - Fee Related KR101482412B1 (ko)

Priority Applications (1)

Application Number Priority Date Filing Date Title
KR20130073182A KR101482412B1 (ko) 2013-06-25 2013-06-25 분말분사 코팅장치

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
KR20130073182A KR101482412B1 (ko) 2013-06-25 2013-06-25 분말분사 코팅장치

Publications (2)

Publication Number Publication Date
KR20150000716A true KR20150000716A (ko) 2015-01-05
KR101482412B1 KR101482412B1 (ko) 2015-01-13

Family

ID=52474708

Family Applications (1)

Application Number Title Priority Date Filing Date
KR20130073182A Expired - Fee Related KR101482412B1 (ko) 2013-06-25 2013-06-25 분말분사 코팅장치

Country Status (1)

Country Link
KR (1) KR101482412B1 (ko)

Cited By (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR20200007949A (ko) * 2017-07-05 2020-01-22 플라즈마 기켄 고교 가부시키가이샤 콜드 스프레이 건 및 이를 구비한 콜드 스프레이 장치
KR20210124473A (ko) * 2019-03-01 2021-10-14 주식회사 카와타 분체의 코팅 장치 및 코팅 방법, 분체 분산장치 및 분체 분산 방법
KR102328768B1 (ko) * 2020-06-25 2021-11-22 주식회사 썸백 고순도 분말 제조장치

Families Citing this family (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US10328441B2 (en) 2016-04-29 2019-06-25 Semes Co., Ltd. Nozzle unit and coating apparatus including the same

Family Cites Families (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP4118589B2 (ja) * 2001-04-12 2008-07-16 独立行政法人産業技術総合研究所 樹脂と脆性材料との複合構造物及びその作製方法
KR100575139B1 (ko) * 2004-11-12 2006-05-03 (주)태광테크 가스냉각장치가 구비된 저온 스프레이 코팅장치
KR101020042B1 (ko) * 2008-11-11 2011-03-09 주식회사 펨빅스 기재 열충격 제어수단을 구비한 고상파우더 분사 증착 장치및 고상파우더 분사 증착 과정에서의 기재 열충격 제거를 위한 온도조절방법

Cited By (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR20200007949A (ko) * 2017-07-05 2020-01-22 플라즈마 기켄 고교 가부시키가이샤 콜드 스프레이 건 및 이를 구비한 콜드 스프레이 장치
KR20210124473A (ko) * 2019-03-01 2021-10-14 주식회사 카와타 분체의 코팅 장치 및 코팅 방법, 분체 분산장치 및 분체 분산 방법
KR102328768B1 (ko) * 2020-06-25 2021-11-22 주식회사 썸백 고순도 분말 제조장치

Also Published As

Publication number Publication date
KR101482412B1 (ko) 2015-01-13

Similar Documents

Publication Publication Date Title
US7654223B2 (en) Cold spray apparatus having powder preheating device
KR101543895B1 (ko) 저온분사공정을 이용하여 아연도금강판에 기능성 코팅층을 형성하는 방법 및 기능성 코팅층이 형성된 아연도금강판
CN104894554B (zh) 一种高致密度冷喷涂金属/金属基沉积体的制备方法和应用
EP3520116B1 (en) Duplex accident tolerant coating for nuclear fuel rods
EP1659195B1 (en) Cold gas dynamic spraying of high strength copper
US20060121187A1 (en) Vacuum cold spray process
US8783584B2 (en) Nozzle for cold spray system and cold spray device using the nozzle for cold spray system
KR101482412B1 (ko) 분말분사 코팅장치
JP2004137602A (ja) 基材にコーティングを施す方法
KR101746974B1 (ko) 강판의 금속 코팅 방법 및 이를 이용하여 제조된 금속 코팅 강판
US20130040538A1 (en) Method and equipment for removal of ceramic coatings by co2 coatings
CN108642488A (zh) 钛合金基体表面高硬耐磨涂层制备方法
Tillmann et al. Metallization of ceramic coatings: Effect of cold gas spray parameters and roughness of the ceramic substrate on metallic layer properties
KR101476726B1 (ko) 비정질 박막 코팅층의 형성방법
US8747946B2 (en) Pre-treatment apparatus and method for improving adhesion of thin film
KR101361729B1 (ko) 물질의 적층을 위한 방법과 장치
KR101568536B1 (ko) 금속 코팅강판 및 그 제조방법
KR101336755B1 (ko) 초경합금의 박막 코팅방법
US20170121825A1 (en) Apparatus and method for cold spraying and coating processing
KR20150073530A (ko) 초음속 진공유동 적층을 통한 나노구조의 금속 박막 코팅방법
Hammouda et al. Magnetic Performance and Microstructural Characterization of Cold Sprayed Ferromagnetic Materials
Shkodkin et al. The basic principles of DYMET technology
US20260035799A1 (en) Centrifugal Spray Additive Deposition
US20240352590A1 (en) Method and system for cold deposition of powdered materials on a substrate
JP2008111154A (ja) 被膜形成方法

Legal Events

Date Code Title Description
PA0109 Patent application

St.27 status event code: A-0-1-A10-A12-nap-PA0109

PA0201 Request for examination

St.27 status event code: A-1-2-D10-D11-exm-PA0201

D13-X000 Search requested

St.27 status event code: A-1-2-D10-D13-srh-X000

D14-X000 Search report completed

St.27 status event code: A-1-2-D10-D14-srh-X000

PE0902 Notice of grounds for rejection

St.27 status event code: A-1-2-D10-D21-exm-PE0902

E13-X000 Pre-grant limitation requested

St.27 status event code: A-2-3-E10-E13-lim-X000

P11-X000 Amendment of application requested

St.27 status event code: A-2-2-P10-P11-nap-X000

P13-X000 Application amended

St.27 status event code: A-2-2-P10-P13-nap-X000

E701 Decision to grant or registration of patent right
PE0701 Decision of registration

St.27 status event code: A-1-2-D10-D22-exm-PE0701

PG1501 Laying open of application

St.27 status event code: A-1-1-Q10-Q12-nap-PG1501

GRNT Written decision to grant
PR0701 Registration of establishment

St.27 status event code: A-2-4-F10-F11-exm-PR0701

PR1002 Payment of registration fee

St.27 status event code: A-2-2-U10-U11-oth-PR1002

Fee payment year number: 1

PG1601 Publication of registration

St.27 status event code: A-4-4-Q10-Q13-nap-PG1601

P22-X000 Classification modified

St.27 status event code: A-4-4-P10-P22-nap-X000

P22-X000 Classification modified

St.27 status event code: A-4-4-P10-P22-nap-X000

FPAY Annual fee payment

Payment date: 20171207

Year of fee payment: 4

PR1001 Payment of annual fee

St.27 status event code: A-4-4-U10-U11-oth-PR1001

Fee payment year number: 4

R18-X000 Changes to party contact information recorded

St.27 status event code: A-5-5-R10-R18-oth-X000

PR1001 Payment of annual fee

St.27 status event code: A-4-4-U10-U11-oth-PR1001

Fee payment year number: 5

R18-X000 Changes to party contact information recorded

St.27 status event code: A-5-5-R10-R18-oth-X000

R18-X000 Changes to party contact information recorded

St.27 status event code: A-5-5-R10-R18-oth-X000

PC1903 Unpaid annual fee

St.27 status event code: A-4-4-U10-U13-oth-PC1903

Not in force date: 20200108

Payment event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE

PC1903 Unpaid annual fee

St.27 status event code: N-4-6-H10-H13-oth-PC1903

Ip right cessation event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE

Not in force date: 20200108

R18-X000 Changes to party contact information recorded

St.27 status event code: A-5-5-R10-R18-oth-X000

R18-X000 Changes to party contact information recorded

St.27 status event code: A-5-5-R10-R18-oth-X000

R18-X000 Changes to party contact information recorded

St.27 status event code: A-5-5-R10-R18-oth-X000

R18 Changes to party contact information recorded

Free format text: ST27 STATUS EVENT CODE: A-5-5-R10-R18-OTH-X000 (AS PROVIDED BY THE NATIONAL OFFICE)

R18-X000 Changes to party contact information recorded

St.27 status event code: A-5-5-R10-R18-oth-X000