KR20150015519A - 전지 블록 및 그 제조 방법 - Google Patents
전지 블록 및 그 제조 방법 Download PDFInfo
- Publication number
- KR20150015519A KR20150015519A KR1020147036194A KR20147036194A KR20150015519A KR 20150015519 A KR20150015519 A KR 20150015519A KR 1020147036194 A KR1020147036194 A KR 1020147036194A KR 20147036194 A KR20147036194 A KR 20147036194A KR 20150015519 A KR20150015519 A KR 20150015519A
- Authority
- KR
- South Korea
- Prior art keywords
- pipe
- battery block
- members
- shaped members
- battery
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images








Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/60—Heating or cooling; Temperature control
- H01M10/61—Types of temperature control
- H01M10/617—Types of temperature control for achieving uniformity or desired distribution of temperature
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/20—Bonding
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/60—Heating or cooling; Temperature control
- H01M10/62—Heating or cooling; Temperature control specially adapted for specific applications
- H01M10/625—Vehicles
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/60—Heating or cooling; Temperature control
- H01M10/64—Heating or cooling; Temperature control characterised by the shape of the cells
- H01M10/643—Cylindrical cells
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/60—Heating or cooling; Temperature control
- H01M10/65—Means for temperature control structurally associated with the cells
- H01M10/655—Solid structures for heat exchange or heat conduction
- H01M10/6554—Rods or plates
- H01M10/6555—Rods or plates arranged between the cells
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/20—Mountings; Secondary casings or frames; Racks, modules or packs; Suspension devices; Shock absorbers; Transport or carrying devices; Holders
- H01M50/218—Mountings; Secondary casings or frames; Racks, modules or packs; Suspension devices; Shock absorbers; Transport or carrying devices; Holders characterised by the material
- H01M50/22—Mountings; Secondary casings or frames; Racks, modules or packs; Suspension devices; Shock absorbers; Transport or carrying devices; Holders characterised by the material of the casings or racks
- H01M50/222—Inorganic material
- H01M50/224—Metals
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M2220/00—Batteries for particular applications
- H01M2220/20—Batteries in motive systems, e.g. vehicle, ship, plane
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M50/00—Constructional details or processes of manufacture of the non-active parts of electrochemical cells other than fuel cells, e.g. hybrid cells
- H01M50/20—Mountings; Secondary casings or frames; Racks, modules or packs; Suspension devices; Shock absorbers; Transport or carrying devices; Holders
- H01M50/204—Racks, modules or packs for multiple batteries or multiple cells
- H01M50/207—Racks, modules or packs for multiple batteries or multiple cells characterised by their shape
- H01M50/213—Racks, modules or packs for multiple batteries or multiple cells characterised by their shape adapted for cells having curved cross-section, e.g. round or elliptic
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02T—CLIMATE CHANGE MITIGATION TECHNOLOGIES RELATED TO TRANSPORTATION
- Y02T10/00—Road transport of goods or passengers
- Y02T10/60—Other road transportation technologies with climate change mitigation effect
- Y02T10/70—Energy storage systems for electromobility, e.g. batteries
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- General Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Inorganic Chemistry (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Plasma & Fusion (AREA)
- Mechanical Engineering (AREA)
- Sealing Battery Cases Or Jackets (AREA)
- Battery Mounting, Suspending (AREA)
- Laser Beam Processing (AREA)
- Secondary Cells (AREA)
Abstract
Description
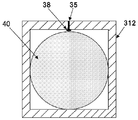
도 2a 내지 도 2d는, 파이프상 부재의 형상의 예를 나타내는 도면이다.
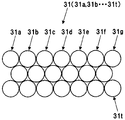
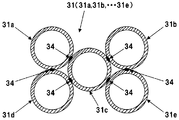
도 3a 및 도 3b는, 파이프상 부재의 배열 상태를 나타내는 도면이다.
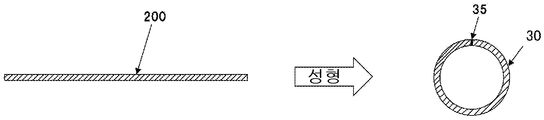
도 4a 및 도 4b는, 파이프상 부재를 얻는 수법의 예를 설명하는 도면이다.
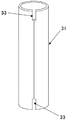
도 5a는, 관통구(貫通口)를 가지는 경우의 파이프상 부재를 나타내는 도면이고, 도 5b는, 노치(notch)를 가지는 경우의 파이프상 부재를 나타내는 도면이다.
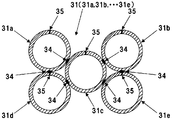
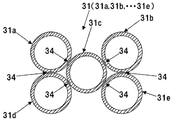
도 6a 내지 도 6c는, 금속 케이스를 구성하는 복수의 파이프상 부재에 있어서의 접합부의 위치를 나타내는 도면이다.
도 7은 금속 케이스를 구성하는 파이프상 부재끼리의 접합부를 설명하는 도면이다.
도 8은 파이프상 부재에 단전지를 수용한 상태를 나타내는 도면이다.
도 8a 및 도 8b는, 전지 블록의 금속 케이스의 제조 흐름의 일례를 나타내는 도면이다.
도 10은 금속 케이스에 복수의 단전지를 수용한 상태의 일례를 나타내는 도면이다.
도 11은 실험예에 있어서, 파이프상 부재를 평면형 히터에 얹어놓은 상태를 나타내는 도면이다.
| 접합방법 | 접합 길이 | 접합 비율 | 접합폭 | 접합 면적 | |
| 실험예 1 | 레이저 접합 | 50mm | 71% | 1mm | 50㎟ |
| 실험예 2 | 레이저 접합 | 25mm | 36% | 1mm | 25㎟ |
| 실험예 3 | 레이저 접합 | 12.5mm | 18% | 1mm | 12.5㎟ |
| 실험예 4 | 레이저 접합 | 단부 2 점 | 1.2㎟ | ||
| 실험예 5 | 플럭스 접합 | 70mm | 100% | 3mm | 210㎟ |
| 실험예 6 | 접착제 접합 | 70mm | 100% | 3mm | 210㎟ |
| 온도차 ΔT | 열저항률 R | 열저항률 R' | |
| 실험예 1 | 6.3℃ | 0.36×10⁻⁴m2K/W | 9.29×10⁻⁶m2K/W |
| 실험예 2 | 6.5℃ | 0.53×10⁻⁴m2K/W | 7.24×10⁻⁴m2K/W |
| 실험예 3 | 7.9℃ | 1.93×10⁻⁴m2K/W | 1.32×10⁻⁵m2K/W |
| 실험예 4 | 12.0℃ | 6.46×10⁻⁴m2K/W | 4.24×10⁻⁶m2K/W |
| 실험예 5 | 6.2℃ | 0.39×10⁻⁴m2K/W | 3.90×10⁻⁵m2K/W |
| 실험예 6 | 10.0℃ | 4.77×10⁻⁴m2K/W | 4.88×10⁻⁴m2K/W |
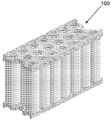
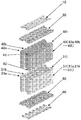
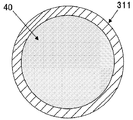
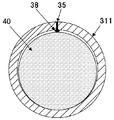
30a : 파이프상 금속판 31, 31a : 파이프상 부재
311 : 원형 파이프 312 : 다각형 파이프
32 : 관통구 33 : 노치
34 : 접합부 35 : 맞춤면
38 : 돌기 40 : 단전지
41 : 전극 42 : 전극
45 : 단전지를 덮는 절연 시트 50 : 홀더
60 : 전극판 100 : 전지 블록
200 : 금속 평판 210 : 레이저 조사 헤드
220 : 레이저광 300 : 알루미늄 파이프
301, 302 : 측정 위치 310 : 평면형 히터
Claims (9)
- 복수의 파이프상 부재를 포함한 금속 케이스와, 상기 복수의 파이프상 부재의 각각에 수용된 단전지를 포함하는 전지 블록에 있어서,
상기 복수의 파이프상 부재는, 서로 접합하여 일체화해서 구성되고,
또한, 인접하는 파이프상 부재끼리의 접합부의 길이는, 상기 파이프상 부재의 전체 길이에 대해서 70%이상인
전지 블록. - 제 1 항에 있어서,
상기 인접하는 파이프상 부재끼리의 접합은 금속 접합인
전지 블록. - 제 1 항에 있어서,
상기 파이프상 부재의 접합은 용접인
전지 블록. - 제 1 항에 있어서,
상기 파이프상 부재의 접합은 레이저 용접인
전지 블록. - 제 1 항에 있어서,
상기 인접하는 파이프상 부재끼리의 접합부의 길이는, 상기 파이프상 부재의 전체 길이에 대해서 95%이하인
전지 블록. - 제 1 항 내지 제 5 항 중 어느 한 항에 있어서,
상기 파이프상 부재는, 알루미늄, 동, 놋쇠 또는 스텐레스제인
전지 블록. - 제 1 항 내지 제 6 항 중 어느 한 항에 있어서,
상기 파이프상 부재는, 원형 파이프 또는 다각형 파이프인
전지 블록. - 복수의 파이프상 부재를 서로 접촉시킨 상태로 고정하여, 상기 파이프상 부재의 집합체를 얻는 스텝과,
상기 파이프상 부재끼리의 접촉면을 레이저 접합하고, 상기 파이프상 부재끼리의 레이저 접합 길이가 상기 파이프상 부재의 전체 길이에 대해서 70%이상이 되도록, 금속 케이스를 얻는 스텝을 포함하는
전지 블록의 제조 방법. - 제 8 항에 있어서,
상기 금속 케이스의 파이프상 부재의 중공부에, 단전지를 수용하는 스텝을 더 포함하는
전지 블록의 제조 방법.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012193783 | 2012-09-04 | ||
| JPJP-P-2012-193783 | 2012-09-04 | ||
| PCT/JP2013/005183 WO2014038175A1 (ja) | 2012-09-04 | 2013-09-03 | 電池ブロックおよびその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20150015519A true KR20150015519A (ko) | 2015-02-10 |
| KR101676937B1 KR101676937B1 (ko) | 2016-11-16 |
Family
ID=50236804
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020147036194A Expired - Fee Related KR101676937B1 (ko) | 2012-09-04 | 2013-09-03 | 전지 블록 및 그 제조 방법 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US9257684B2 (ko) |
| EP (1) | EP2851992B1 (ko) |
| JP (1) | JP5604018B2 (ko) |
| KR (1) | KR101676937B1 (ko) |
| CN (1) | CN104813535B (ko) |
| WO (1) | WO2014038175A1 (ko) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102223514B1 (ko) | 2015-12-29 | 2021-03-05 | 에스케이이노베이션 주식회사 | 배터리 모듈 |
| CN107925024B (zh) * | 2016-01-21 | 2021-05-25 | 松下知识产权经营株式会社 | 电池模块 |
| US10847760B2 (en) | 2017-11-13 | 2020-11-24 | Lg Chem, Ltd. | Battery module having heat pipe and battery pack including the same |
| WO2020186200A1 (en) | 2019-03-14 | 2020-09-17 | Generac Power Systems, Inc. | Battery module thermal management |
| CN215418331U (zh) * | 2021-05-31 | 2022-01-04 | 东莞富强电子有限公司 | 具有均热能力的电池模块 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60119084A (ja) | 1983-11-09 | 1985-06-26 | ブラウン・ボバリ・ウント・シー・アクチエンゲゼルシヤフト | 高温蓄電池 |
| US4546053A (en) | 1984-05-07 | 1985-10-08 | Sundberg Erik G | Sealed lead-acid storage cells |
| JPH02256174A (ja) | 1988-12-19 | 1990-10-16 | Ngk Insulators Ltd | 高温型単電池の収納容器 |
| JPH05258768A (ja) * | 1992-03-12 | 1993-10-08 | Ngk Insulators Ltd | 集合電池における単電池の連結構造 |
| JPH11213976A (ja) * | 1998-01-21 | 1999-08-06 | Nissan Motor Co Ltd | 電気自動車のバッテリ固定構造およびバッテリ冷却方法 |
| US20080305388A1 (en) * | 2007-05-07 | 2008-12-11 | Roland Haussman | Power Train Battery Assembly Of An Electric, Fuel-Cell Or Hybrid Vehicle |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3321332A (en) | 1963-10-28 | 1967-05-23 | Sonotone Corp | Battery housings |
| JPS61168215U (ko) | 1985-04-05 | 1986-10-18 | ||
| US4829780A (en) | 1988-01-28 | 1989-05-16 | Modine Manufacturing Company | Evaporator with improved condensate collection |
| US4925620A (en) | 1988-09-29 | 1990-05-15 | General Electric Company | Control rod absorber section fabrication by square tube configuration and dual laser welding process |
| JP2590241B2 (ja) | 1988-11-22 | 1997-03-12 | 株式会社東芝 | 燃料集合体 |
| US6255014B1 (en) * | 1998-01-19 | 2001-07-03 | Johnson Controls Technology Company | Center point vent cover for battery |
| JP2000090976A (ja) * | 1998-09-11 | 2000-03-31 | Ngk Insulators Ltd | リチウム二次電池モジュール |
| JP5049436B2 (ja) * | 2001-09-28 | 2012-10-17 | パナソニック株式会社 | 組電池 |
| JP2005302382A (ja) | 2004-04-07 | 2005-10-27 | Toshiba Corp | 非水電解液二次電池パック |
| EP1878085B1 (en) * | 2005-03-14 | 2016-04-20 | Johnson Controls Technology Company | Lithium battery system |
| JP4849848B2 (ja) * | 2005-08-31 | 2012-01-11 | 三洋電機株式会社 | 組電池 |
| DE102006000885B3 (de) * | 2006-01-04 | 2007-08-02 | Daimlerchrysler Ag | Verfahren zur Herstellung eines Wärmetauscher-Rohrbündels für Wärmetauscher von elektrochemischen Energiespeichern |
| US8568915B2 (en) * | 2006-08-11 | 2013-10-29 | Johnson Controls—SAFT Power Solutions LLC | Battery with integrally formed terminal |
| CN102240849B (zh) * | 2010-05-13 | 2015-07-01 | 松下电器产业株式会社 | 接合方法以及电池 |
| JP5602050B2 (ja) * | 2010-05-13 | 2014-10-08 | パナソニック株式会社 | 接合方法ならびに電池 |
| US8507119B2 (en) * | 2010-09-17 | 2013-08-13 | Panasonic Corporation | Battery block and battery module |
| US9799931B2 (en) | 2011-05-30 | 2017-10-24 | Panasonic Intellectual Property Management Co., Ltd. | Battery block and method of manufacturing the same |
| JP6004282B2 (ja) | 2011-07-29 | 2016-10-05 | パナソニックIpマネジメント株式会社 | 電池モジュール |
-
2013
- 2013-09-03 JP JP2014504117A patent/JP5604018B2/ja not_active Expired - Fee Related
- 2013-09-03 EP EP13834409.8A patent/EP2851992B1/en not_active Not-in-force
- 2013-09-03 WO PCT/JP2013/005183 patent/WO2014038175A1/ja not_active Ceased
- 2013-09-03 CN CN201380045978.3A patent/CN104813535B/zh not_active Expired - Fee Related
- 2013-09-03 KR KR1020147036194A patent/KR101676937B1/ko not_active Expired - Fee Related
- 2013-09-03 US US14/408,452 patent/US9257684B2/en not_active Expired - Fee Related
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60119084A (ja) | 1983-11-09 | 1985-06-26 | ブラウン・ボバリ・ウント・シー・アクチエンゲゼルシヤフト | 高温蓄電池 |
| US4546053A (en) | 1984-05-07 | 1985-10-08 | Sundberg Erik G | Sealed lead-acid storage cells |
| JPH02256174A (ja) | 1988-12-19 | 1990-10-16 | Ngk Insulators Ltd | 高温型単電池の収納容器 |
| JPH05258768A (ja) * | 1992-03-12 | 1993-10-08 | Ngk Insulators Ltd | 集合電池における単電池の連結構造 |
| JPH11213976A (ja) * | 1998-01-21 | 1999-08-06 | Nissan Motor Co Ltd | 電気自動車のバッテリ固定構造およびバッテリ冷却方法 |
| US20080305388A1 (en) * | 2007-05-07 | 2008-12-11 | Roland Haussman | Power Train Battery Assembly Of An Electric, Fuel-Cell Or Hybrid Vehicle |
Also Published As
| Publication number | Publication date |
|---|---|
| EP2851992B1 (en) | 2016-12-21 |
| CN104813535B (zh) | 2017-04-19 |
| KR101676937B1 (ko) | 2016-11-16 |
| EP2851992A4 (en) | 2015-06-03 |
| JPWO2014038175A1 (ja) | 2016-08-08 |
| EP2851992A1 (en) | 2015-03-25 |
| WO2014038175A1 (ja) | 2014-03-13 |
| CN104813535A (zh) | 2015-07-29 |
| US20150155529A1 (en) | 2015-06-04 |
| US9257684B2 (en) | 2016-02-09 |
| JP5604018B2 (ja) | 2014-10-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11424598B2 (en) | Low cost optical pump laser package | |
| KR101449350B1 (ko) | 전지 블록 및 그 제조 방법 | |
| KR101676937B1 (ko) | 전지 블록 및 그 제조 방법 | |
| CN102870253B (zh) | 电池块 | |
| US11462347B2 (en) | Coil component and method of manufacturing coil component | |
| JP2007323952A (ja) | 組電池 | |
| JP2018116775A (ja) | 電池モジュール | |
| US11139531B2 (en) | Power storage module | |
| WO2014050329A1 (ja) | 蓄電装置及び溶接方法 | |
| JP2010003433A (ja) | パック電池 | |
| JP5259152B2 (ja) | 電池セル、バッテリパックおよび電池セル製造方法 | |
| CN111341990A (zh) | 电池模组 | |
| EP3171100A1 (en) | Thermoelectric temperature-control unit and temperature-control device | |
| CN211828874U (zh) | 一种电池模组 | |
| JP2023180724A (ja) | 蓄電装置 | |
| JP2015162294A (ja) | 電気化学デバイス | |
| JP2017188281A (ja) | 組電池 | |
| TWM509981U (zh) | 電池結構 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
St.27 status event code: A-0-1-A10-A15-nap-PA0105 |
|
| A201 | Request for examination | ||
| AMND | Amendment | ||
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| AMND | Amendment | ||
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
St.27 status event code: N-2-6-B10-B15-exm-PE0601 |
|
| T11-X000 | Administrative time limit extension requested |
St.27 status event code: U-3-3-T10-T11-oth-X000 |
|
| AMND | Amendment | ||
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PX0901 | Re-examination |
St.27 status event code: A-2-3-E10-E12-rex-PX0901 |
|
| PX0701 | Decision of registration after re-examination |
St.27 status event code: A-3-4-F10-F13-rex-PX0701 |
|
| X701 | Decision to grant (after re-examination) | ||
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U12-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| FPAY | Annual fee payment |
Payment date: 20190401 Year of fee payment: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: A-4-4-U10-U13-oth-PC1903 Not in force date: 20201111 Payment event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: N-4-6-H10-H13-oth-PC1903 Ip right cessation event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE Not in force date: 20201111 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |