KR20160047594A - 박판 주조 스트립의 주조 방법 - Google Patents
박판 주조 스트립의 주조 방법 Download PDFInfo
- Publication number
- KR20160047594A KR20160047594A KR1020167010072A KR20167010072A KR20160047594A KR 20160047594 A KR20160047594 A KR 20160047594A KR 1020167010072 A KR1020167010072 A KR 1020167010072A KR 20167010072 A KR20167010072 A KR 20167010072A KR 20160047594 A KR20160047594 A KR 20160047594A
- Authority
- KR
- South Korea
- Prior art keywords
- casting
- roll
- rolls
- nip
- thrust
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 238000005266 casting Methods 0.000 title claims abstract description 198
- 238000000034 method Methods 0.000 title claims description 25
- 229910052751 metal Inorganic materials 0.000 claims abstract description 79
- 239000002184 metal Substances 0.000 claims abstract description 79
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 14
- 239000010959 steel Substances 0.000 claims abstract description 14
- 239000000969 carrier Substances 0.000 claims abstract description 12
- 238000000926 separation method Methods 0.000 claims abstract description 12
- 230000005540 biological transmission Effects 0.000 claims description 7
- 230000006835 compression Effects 0.000 claims description 6
- 238000007906 compression Methods 0.000 claims description 6
- 230000008569 process Effects 0.000 claims description 5
- 230000007246 mechanism Effects 0.000 claims description 4
- 230000001846 repelling effect Effects 0.000 claims description 2
- 230000001105 regulatory effect Effects 0.000 abstract description 4
- 230000033001 locomotion Effects 0.000 description 20
- 230000001276 controlling effect Effects 0.000 description 5
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 5
- 229910001208 Crucible steel Inorganic materials 0.000 description 4
- 230000007547 defect Effects 0.000 description 4
- 230000008859 change Effects 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 230000008901 benefit Effects 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 239000012530 fluid Substances 0.000 description 2
- CPLXHLVBOLITMK-UHFFFAOYSA-N magnesium oxide Inorganic materials [Mg]=O CPLXHLVBOLITMK-UHFFFAOYSA-N 0.000 description 2
- 239000000395 magnesium oxide Substances 0.000 description 2
- AXZKOIWUVFPNLO-UHFFFAOYSA-N magnesium;oxygen(2-) Chemical compound [O-2].[Mg+2] AXZKOIWUVFPNLO-UHFFFAOYSA-N 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 238000005498 polishing Methods 0.000 description 2
- 239000011819 refractory material Substances 0.000 description 2
- 244000025254 Cannabis sativa Species 0.000 description 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 210000004027 cell Anatomy 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000009749 continuous casting Methods 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 210000001787 dendrite Anatomy 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 210000004907 gland Anatomy 0.000 description 1
- 229910002804 graphite Inorganic materials 0.000 description 1
- 239000010439 graphite Substances 0.000 description 1
- 239000003779 heat-resistant material Substances 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000004044 response Effects 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 230000003068 static effect Effects 0.000 description 1
Images







Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/06—Continuous casting of metals, i.e. casting in indefinite lengths into moulds with travelling walls, e.g. with rolls, plates, belts, caterpillars
- B22D11/0622—Continuous casting of metals, i.e. casting in indefinite lengths into moulds with travelling walls, e.g. with rolls, plates, belts, caterpillars formed by two casting wheels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/16—Controlling or regulating processes or operations
- B22D11/168—Controlling or regulating processes or operations for adjusting the mould size or mould taper
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Continuous Casting (AREA)
Abstract
Description
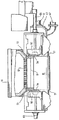
도 2는 주조기의 특정 구성부분들을 도시한 도 1의 부분 확대도이다;
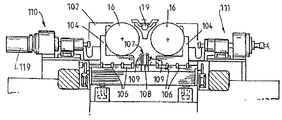
도 3은 본 발명의 일 실시예에 따른 주조기의 특정 부분에 대한 길이방향 단면도이다;
도 4는 주조기의 확대도이다;
도 5 내지 7은 주조 동안 및 주조기로부터 주조 모듈을 이동시키는 동안의 다양한 위치관계를 보여준다;
도 8은 롤 바이어싱 스프링을 포함하는 롤 바이어싱 유닛의 수직 단면도이다.
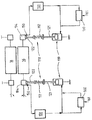
도 9는 본 발명의 일 실시예에 따른, 주조기의 다양한 구성부분의 개략도이다.
도 10은 본 발명의 다양한 양상(aspects)에 따른, 박판 주조 스트립을 주조하는 방법의 일 실시예에 대한 흐름도이다.
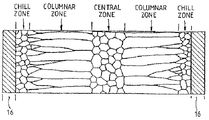
도 11은 본 발명의 일 실시예에 따라, 여기에 기술된 바와 같이 제조된 주조 철강 스트립의 일 단면도이다; 그리고
도 12는 비교를 위해 도시된 종래기술에 따른 주조 철강 스트립의 일 단면도이다.
Claims (15)
- 주조롤들(16) 사이에 닙(nip)(16A)을 구비하고 상기 닙의 단부들에 인접한 폐쇄부(closure)들을 한정하는 한 쌍의 냉각된 주조롤들을 조립하는 과정과;
상기 닙의 단부들에 인접한 주조풀(pool)(30)을 가두는 상기 폐쇄부들을 갖는 상기 롤들(16) 사이에 주조 풀을 형성하도록 상기 한 쌍의 주조롤들(16) 사이로 용융 금속을 주입하는 과정과;
상기 주조롤들(16) 상에 상기 풀로부터 응고된 금속쉘(metal shell)을 형성하고 상기 닙에서 한데 모아지도록 상기 롤들을 회전시키는 과정과;
상기 주조롤들(16) 상에서 롤을 분리시키는 힘이 2 내지 4.5 N/㎜의 값으로 조절되도록 상기 한 쌍의 주조롤들(16) 중 적어도 하나의 롤에 힘을 가하는 과정; 및
상기 힘이 가해진 롤을 분리시키는 힘에 따라 상기 주조롤들(16)의 상기 닙(16A)으로부터 하향 송출되는 박판 금속 스트립을 형성하는 과정을 포함하는 금속 스트립을 주조하는 방법. - 제1항에 있어서, 상기 용융 금속은 철강인 금속 스트립을 주조하는 방법.
- 제1항에 있어서, 상기 주조롤들(16)은 상기 박판 금속 스트립을 적어도 30m/min 의 주조 속도로 생산할 수 있도록 회전하는 금속 스트립을 주조하는 방법.
- 제1항에 있어서, 상기 주조롤들(16)은 상기 박판 금속 스트립을 적어도 60m/min 의 주조 속도로 생산할 수 있도록 회전하는 금속 스트립을 주조하는 방법.
- 제1항에 있어서, 상기 가해진 힘(applied force)은 스프링에 의해 편향되게 가해지는 것을 특징으로 하는 금속 스트립을 주조하는 방법.
- 제1항에 있어서, 상기 가해진 힘은 서보기구(servo-mechanism)에 의해 제어되는 방식으로 편향되게 가해지는 것을 특징으로 하는 금속 스트립을 주조하는 방법.
- 제1항에 있어서, 상기 주조롤들이 서로를 향해 이동하도록 이동가능한 롤 지지대(roll support)(104) 상에 상기 주조롤들 중 적어도 하나를 부착하는 과정 및 한 쌍의 롤 바이어싱 유닛(biasing unit)(110,111)에 의해 상기 롤 지지대(104)에 상기 힘을 가하는 과정을 더 포함하는 금속 스트립을 주조하는 방법.
- 제7항에 있어서, 상기 롤 바이어싱 유닛(110,111) 내에서 상기 롤 지지대(104)에 연결된 쓰러스트 전달 구조체(thrust transmission structure)(122) 사이에서 작동하는 쓰러스트 생성기(generator)(112) 및 쓰러스트 반발 구조체(reaction structure)(121)와 상기 쓰러스트 전달 구조체(122) 사이의 공간에 따라 상기 롤지지대(104) 상에서 쓰러스트를 생성하는 쓰러스트 반발 구조체(121)를 포함하는 부가과정을 더 포함하는 금속 스트립을 주조하는 방법.
- 제8항에 있어서, 상기 쓰러스트 생성기(112)는 압축 스프링 또는 유압실린더 유닛을 포함하는 금속 스트립을 주조하는 방법.
- 연속적으로 금속 스트립을 주조하는 장치에 있어서,
그들 사이에 닙을 형성하는 한 쌍의 냉각된 주조롤과;
상기 닙의 위쪽에 주조롤의 표면상에 지지되는 용융 금속의 주조 풀을 형성하도록 상기 롤들 사이의 상기 닙으로 용융 금속을 공급하는 금속 공급 시스템과;
상기 닙의 단부들에 인접한 부분에서 용융금속이 유출되지 않도록 상기 주조 풀 내에서 상기 용융 금속을 가두기 위한 한 쌍의 폐쇄부 플레이트(closure plate)들과;
상기 닙으로부터 하향 송출되는 응고된 금속의 스트립을 생산하도록 서로 반대방향으로 회전하는 상기 주조롤들을 구동하기 위한 롤 구동 장치(drive mechanism)와;
상기 주조롤 중 하나의 롤이 다른 롤을 향하여 전진 또는 후퇴하도록 하는 한 쌍의 이동가능한 롤 캐리어(carrier)상에 부착된 적어도 하나의 상기 주조롤과;
상기 하나의 롤이 상기 다른 롤을 향하도록 편향시키기 위해 상기 한 쌍의 이동가능한 롤 캐리어 상에 각각 작동되는 한 쌍의 캐리어 구동 유닛(drive unit); 및
주조 과정 동안 작동을 제어하고 상기 주조롤들에서 롤을 분리시키는 힘(roll separation force)이 2 내지 4.5N/㎜ 사이의 값으로 조절되도록 상기 캐리어 구동 유닛의 가능한 위치를 제어하는 제어 시스템을 포함하는, 연속적으로 금속 스트립을 주조하기 위한 장치. - 제10항에 있어서, 상기 캐리어 구동 유닛은 서보기구(servo-mechanism)를 포함하는 것인, 연속적으로 금속 스트립을 주조하기 위한 장치.
- 제10항에 있어서, 상기 캐리어 구동 유닛은 롤 바이어싱 유닛(110,111)을 포함하며, 상기 롤바이어싱 유닛은:
상기 각각의 롤 캐리어에 연결되는 쓰러스트 전달 구조체(122);
쓰러스트 반발 구조체(121);
상기 쓰러스트 반발 구조체(121)와 상기 쓰러스트 전달 구조체(122) 사이에서 상기 쓰러스트 전달 구조체와 상기 각각의 롤 캐리어 상에 쓰러스트를 생성하도록 작동하는 쓰러스트 생성기(generator)(112); 및
상기 쓰러스트 반발 구조체(121)의 위치를 변화시키도록 작동가능한 유압 실린더 유닛(119)을 포함하는, 연속적으로 금속 스트립을 주조하기 위한 장치. - 제10항에 있어서, 상기 제어 시스템은 상기 하나의 롤을 움직이도록 작동가능한 것인, 연속적으로 금속 스트립을 주조하기 위한 장치.
- 제1항 내지 제9항 중 어느 하나의 항에 따른 방법에 의하여 제조되는 금속 스트립.
- 제10항 내지 제13항 중 어느 하나의 항에 따른 장치에 의하여 제조되는 금속 스트립.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US11/463,399 US7464746B2 (en) | 2006-08-09 | 2006-08-09 | Method of casting thin cast strip |
| US11/463,399 | 2006-08-09 | ||
| PCT/AU2007/001046 WO2008017102A1 (en) | 2006-08-09 | 2007-07-27 | Method of casting thin cast strip |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020147028717A Division KR20140129379A (ko) | 2006-08-09 | 2007-07-27 | 박판 주조 스트립의 주조 방법 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20160047594A true KR20160047594A (ko) | 2016-05-02 |
Family
ID=39032532
Family Applications (3)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020167010072A Ceased KR20160047594A (ko) | 2006-08-09 | 2007-07-27 | 박판 주조 스트립의 주조 방법 |
| KR1020097004589A Ceased KR20090037499A (ko) | 2006-08-09 | 2007-07-27 | 박판 주조 스트립의 주조 방법 |
| KR1020147028717A Ceased KR20140129379A (ko) | 2006-08-09 | 2007-07-27 | 박판 주조 스트립의 주조 방법 |
Family Applications After (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020097004589A Ceased KR20090037499A (ko) | 2006-08-09 | 2007-07-27 | 박판 주조 스트립의 주조 방법 |
| KR1020147028717A Ceased KR20140129379A (ko) | 2006-08-09 | 2007-07-27 | 박판 주조 스트립의 주조 방법 |
Country Status (10)
| Country | Link |
|---|---|
| US (2) | US7464746B2 (ko) |
| EP (1) | EP2049287B1 (ko) |
| JP (1) | JP5216008B2 (ko) |
| KR (3) | KR20160047594A (ko) |
| CN (1) | CN101522339B (ko) |
| AT (1) | ATE509717T1 (ko) |
| AU (1) | AU2007283438B2 (ko) |
| RU (1) | RU2429103C2 (ko) |
| UA (1) | UA97115C2 (ko) |
| WO (1) | WO2008017102A1 (ko) |
Families Citing this family (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0741096B2 (ja) | 1993-12-27 | 1995-05-10 | 株式会社西陣 | 遊技店における総合管理装置 |
| AT504225B1 (de) † | 2006-09-22 | 2008-10-15 | Siemens Vai Metals Tech Gmbh | Verfahren zur herstellung eines stahlbandes |
| BRPI0909191A2 (pt) * | 2008-03-19 | 2016-11-01 | Nucor Corp | aparelho para fundição de tira com posicionamento do rolete de fundição |
| US20090236068A1 (en) | 2008-03-19 | 2009-09-24 | Nucor Corporation | Strip casting apparatus for rapid set and change of casting rolls |
| US20090288798A1 (en) * | 2008-05-23 | 2009-11-26 | Nucor Corporation | Method and apparatus for controlling temperature of thin cast strip |
| CN102049482B (zh) * | 2009-10-27 | 2012-12-12 | 宝山钢铁股份有限公司 | 薄带连铸布流器吊装、烘烤、浇铸方法 |
| US9273335B2 (en) | 2010-08-12 | 2016-03-01 | Novozymes, Inc. | Compositions comprising a polypeptide having cellulolytic enhancing activity and a quinone compound and uses thereof |
| US9458483B2 (en) | 2010-08-12 | 2016-10-04 | Novozymes, Inc. | Compositions comprising a polypeptide having cellulolytic enhancing activity and a bicyclic compound and uses thereof |
| CN102049479B (zh) * | 2010-11-11 | 2012-11-14 | 东北大学 | 一种双辊薄带连铸制备无取向硅钢等轴晶薄带坯的方法 |
| CN119566239A (zh) | 2016-04-19 | 2025-03-07 | 纽科尔公司 | 操作双辊薄带连铸机以减少颤动的方法 |
| JP7035830B2 (ja) * | 2018-06-12 | 2022-03-15 | 日本製鉄株式会社 | 偏心量測定方法及び鋳造ストリップの製造方法 |
| CN109158559A (zh) * | 2018-09-28 | 2019-01-08 | 中国科学院金属研究所 | 一种非晶合金及其复合材料薄板的制备方法及专用设备 |
| CN111347031B (zh) * | 2020-04-02 | 2022-02-25 | 江苏沙钢集团有限公司 | 一种薄带连铸用坝堰式过渡包 |
| EP4540006A1 (en) * | 2022-07-15 | 2025-04-23 | Nucor Corporation | Actor-critic learning agent providing autonomous operation of a twin roll casting machine |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4784209A (en) * | 1987-08-06 | 1988-11-15 | Bethlehem Steel Corporation | Continuous casting apparatus |
| JP2697908B2 (ja) * | 1989-08-03 | 1998-01-19 | 新日本製鐵株式会社 | 双ロール式連続鋳造機の制御装置 |
| FR2728817A1 (fr) * | 1994-12-29 | 1996-07-05 | Usinor Sacilor | Procede de regulation pour la coulee continue entre cylindres |
| FR2742165B1 (fr) * | 1995-12-12 | 1998-01-30 | Pechiney Rhenalu | Procede de fabrication de bandes minces en alliage d'aluminium a haute resistance et formabilite |
| EP0903191B1 (en) * | 1997-09-18 | 2003-05-14 | Castrip, LLC | Strip casting apparatus |
| US6837301B2 (en) * | 1999-02-05 | 2005-01-04 | Castrip Llc | Strip casting apparatus |
| US6988530B2 (en) * | 2000-06-15 | 2006-01-24 | Castrip Llc | Strip casting |
| AUPQ818000A0 (en) * | 2000-06-15 | 2000-07-06 | Bhp Steel (Jla) Pty Limited | Strip casting |
| US6672368B2 (en) * | 2001-02-20 | 2004-01-06 | Alcoa Inc. | Continuous casting of aluminum |
| AT412072B (de) * | 2002-10-15 | 2004-09-27 | Voest Alpine Ind Anlagen | Verfahren zur kontinuierlichen herstellung eines dünnen stahlbandes |
-
2006
- 2006-08-09 US US11/463,399 patent/US7464746B2/en active Active
-
2007
- 2007-07-27 AT AT07784691T patent/ATE509717T1/de not_active IP Right Cessation
- 2007-07-27 CN CN2007800373880A patent/CN101522339B/zh active Active
- 2007-07-27 EP EP07784691A patent/EP2049287B1/en active Active
- 2007-07-27 KR KR1020167010072A patent/KR20160047594A/ko not_active Ceased
- 2007-07-27 RU RU2009108325/02A patent/RU2429103C2/ru not_active IP Right Cessation
- 2007-07-27 AU AU2007283438A patent/AU2007283438B2/en not_active Ceased
- 2007-07-27 WO PCT/AU2007/001046 patent/WO2008017102A1/en not_active Ceased
- 2007-07-27 KR KR1020097004589A patent/KR20090037499A/ko not_active Ceased
- 2007-07-27 KR KR1020147028717A patent/KR20140129379A/ko not_active Ceased
- 2007-07-27 JP JP2009523107A patent/JP5216008B2/ja not_active Expired - Fee Related
- 2007-07-27 UA UAA200902002A patent/UA97115C2/uk unknown
-
2008
- 2008-11-14 US US12/271,430 patent/US20090090480A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| EP2049287B1 (en) | 2011-05-18 |
| JP5216008B2 (ja) | 2013-06-19 |
| ATE509717T1 (de) | 2011-06-15 |
| JP2010500174A (ja) | 2010-01-07 |
| US20080035302A1 (en) | 2008-02-14 |
| WO2008017102A1 (en) | 2008-02-14 |
| US7464746B2 (en) | 2008-12-16 |
| CN101522339B (zh) | 2011-07-06 |
| AU2007283438B2 (en) | 2012-08-02 |
| RU2429103C2 (ru) | 2011-09-20 |
| US20090090480A1 (en) | 2009-04-09 |
| CN101522339A (zh) | 2009-09-02 |
| RU2009108325A (ru) | 2010-09-20 |
| UA97115C2 (uk) | 2012-01-10 |
| AU2007283438A1 (en) | 2008-02-14 |
| KR20090037499A (ko) | 2009-04-15 |
| EP2049287A1 (en) | 2009-04-22 |
| EP2049287A4 (en) | 2010-01-06 |
| KR20140129379A (ko) | 2014-11-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR20140129379A (ko) | 박판 주조 스트립의 주조 방법 | |
| JP4234816B2 (ja) | 金属ストリップ連続鋳造装置 | |
| JP4598217B2 (ja) | 金属ストリップ連続鋳造装置 | |
| EP0903191B1 (en) | Strip casting apparatus | |
| KR100692192B1 (ko) | 금속 스트립 주조 방법 | |
| JP4913979B2 (ja) | ストリップ鋳造 | |
| US6837301B2 (en) | Strip casting apparatus | |
| US6988530B2 (en) | Strip casting | |
| AU2001265683B8 (en) | Strip casting | |
| AU2001265683A1 (en) | Strip casting | |
| IL137709A (en) | Strip casting apparatus |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A107 | Divisional application of patent | ||
| A201 | Request for examination | ||
| PA0104 | Divisional application for international application |
Comment text: Divisional Application for International Patent Patent event code: PA01041R01D Patent event date: 20160418 Application number text: 1020147028717 Filing date: 20141014 |
|
| PA0201 | Request for examination | ||
| PG1501 | Laying open of application | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20160504 Patent event code: PE09021S01D |
|
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20170307 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20160504 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |