KR20160051406A - 아웃솔과 미드솔이 일체 성형되는 신발용 밑창의 제조방법 - Google Patents
아웃솔과 미드솔이 일체 성형되는 신발용 밑창의 제조방법 Download PDFInfo
- Publication number
- KR20160051406A KR20160051406A KR1020140151345A KR20140151345A KR20160051406A KR 20160051406 A KR20160051406 A KR 20160051406A KR 1020140151345 A KR1020140151345 A KR 1020140151345A KR 20140151345 A KR20140151345 A KR 20140151345A KR 20160051406 A KR20160051406 A KR 20160051406A
- Authority
- KR
- South Korea
- Prior art keywords
- outsole
- sole
- midsole
- manufacturing
- adhesive
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 238000004519 manufacturing process Methods 0.000 title abstract description 21
- 238000000465 moulding Methods 0.000 claims abstract description 27
- 238000000034 method Methods 0.000 claims abstract description 25
- 239000002313 adhesive film Substances 0.000 claims abstract description 23
- 239000000853 adhesive Substances 0.000 claims abstract description 17
- 230000001070 adhesive effect Effects 0.000 claims abstract description 17
- 239000004433 Thermoplastic polyurethane Substances 0.000 claims abstract description 13
- 229920002803 thermoplastic polyurethane Polymers 0.000 claims abstract description 13
- 229920002635 polyurethane Polymers 0.000 claims abstract description 11
- 239000004814 polyurethane Substances 0.000 claims abstract description 11
- 238000001035 drying Methods 0.000 claims abstract description 10
- 239000007788 liquid Substances 0.000 claims abstract description 9
- 229920001971 elastomer Polymers 0.000 claims abstract description 8
- 238000005187 foaming Methods 0.000 claims abstract description 5
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 claims description 8
- 229910002092 carbon dioxide Inorganic materials 0.000 claims description 4
- 239000001569 carbon dioxide Substances 0.000 claims description 4
- 238000004140 cleaning Methods 0.000 description 4
- 238000006243 chemical reaction Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 239000002987 primer (paints) Substances 0.000 description 3
- 239000003795 chemical substances by application Substances 0.000 description 2
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 1
- XSQUKJJJFZCRTK-UHFFFAOYSA-N Urea Chemical compound NC(N)=O XSQUKJJJFZCRTK-UHFFFAOYSA-N 0.000 description 1
- 230000003139 buffering effect Effects 0.000 description 1
- 239000004202 carbamide Substances 0.000 description 1
- 150000001805 chlorine compounds Chemical class 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 230000020169 heat generation Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- IQPQWNKOIGAROB-UHFFFAOYSA-N isocyanate group Chemical group [N-]=C=O IQPQWNKOIGAROB-UHFFFAOYSA-N 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 239000006082 mold release agent Substances 0.000 description 1
- 239000003960 organic solvent Substances 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 238000011160 research Methods 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 238000005406 washing Methods 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images
Landscapes
- Footwear And Its Accessory, Manufacturing Method And Apparatuses (AREA)
Abstract
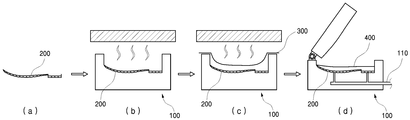
이러한 본 발명은, 고무시트를 가압 성형하여 제조된 아웃솔의 상면에 접착제를 도포하는 제1단계; 상기 상면에 접착제가 도포된 아웃솔을, 밑창 성형용 금형에 삽입하여 건조시키는 제2단계; 상기 밑창 성형용 금형에 접착용 필름을 투입하여, 상기 투입된 접착용 필름을 상기 제2단계를 거친 건조된 아웃솔의 상면에 접착하는 제3단계; 및 상기 상면에 접착용 필름이 접착된 아웃솔이 삽입된 밑창 성형용 금형에 미드솔용 폴리우레탄액을 주입한 후, 상기 아웃솔과 일체 성형되도록 발포하여 신발용 밑창을 완성하는 제4단계;를 포함하여 이루어지는 것을 특징으로 하는 아웃솔과 미드솔이 일체 성형되는 신발용 밑창의 제조방법을 기술적 요지로 한다.
Description
200: 아웃솔 300: 접착용 필름
400: 미드솔
Claims (5)
- 고무시트를 가압 성형하여 제조된 아웃솔의 상면에 접착제를 도포하는 제1단계;
상기 상면에 접착제가 도포된 아웃솔을, 밑창 성형용 금형에 삽입하여 건조시키는 제2단계;
상기 밑창 성형용 금형에 접착용 필름을 투입하여, 상기 투입된 접착용 필름을 상기 제2단계를 거친 건조된 아웃솔의 상면에 접착하는 제3단계; 및
상기 상면에 접착용 필름이 접착된 아웃솔이 삽입된 밑창 성형용 금형에 미드솔용 폴리우레탄액을 주입한 후, 상기 아웃솔과 일체 성형되도록 발포하여 신발용 밑창을 완성하는 제4단계;를 포함하여 이루어지는 것을 특징으로 하는 아웃솔과 미드솔이 일체 성형되는 신발용 밑창의 제조방법. - 제1항에 있어서,
상기 접착용 필름은,
열가소성 폴리우레탄(TPU, thermoplastic polyurethane)인 것을 특징으로 하는 아웃솔과 미드솔이 일체 성형되는 신발용 밑창의 제조방법. - 제1항에 있어서,
상기 제2단계의 건조는,
150~170℃에서 5~10분 동안 실시되는 것을 특징으로 하는 아웃솔과 미드솔이 일체 성형되는 신발용 밑창의 제조방법. - 제1항에 있어서,
상기 제3단계는,
150~180℃의 열원에서 실시되는 것을 특징으로 하는 아웃솔과 미드솔이 일체 성형되는 신발용 밑창의 제조방법. - 제1항에 있어서,
상기 밑창 성형용 금형에는 공기배출공이 형성되어,
상기 밑창 성형용 금형의 내부에서 발생하는 이산화탄소를 외부로 배출되게 하는 것을 특징으로 하는 아웃솔과 미드솔이 일체 성형되는 신발용 밑창의 제조방법.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020140151345A KR20160051406A (ko) | 2014-11-03 | 2014-11-03 | 아웃솔과 미드솔이 일체 성형되는 신발용 밑창의 제조방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020140151345A KR20160051406A (ko) | 2014-11-03 | 2014-11-03 | 아웃솔과 미드솔이 일체 성형되는 신발용 밑창의 제조방법 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20160051406A true KR20160051406A (ko) | 2016-05-11 |
Family
ID=56026161
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020140151345A Ceased KR20160051406A (ko) | 2014-11-03 | 2014-11-03 | 아웃솔과 미드솔이 일체 성형되는 신발용 밑창의 제조방법 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR20160051406A (ko) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101675358B1 (ko) * | 2016-04-12 | 2016-11-11 | 주식회사 학산 | 접착공정을 단축시킬 수 있는 아웃솔과 미드솔의 접착방법 |
| CN113229568A (zh) * | 2016-10-27 | 2021-08-10 | 锐步国际有限公司 | 具有带有多个部分的鞋底夹层的鞋类物品及其制造方法 |
| CN115195177A (zh) * | 2021-04-09 | 2022-10-18 | 浙江华峰新材料有限公司 | 一种无气孔鞋底的成型方法、无气孔鞋底和鞋子 |
| CN115194995A (zh) * | 2021-04-09 | 2022-10-18 | 浙江华峰新材料有限公司 | 一种生产鞋底底片的方法 |
| WO2023101455A3 (ko) * | 2021-12-03 | 2023-10-05 | 이상도 | 두개의 상부금형을 갖는 성형장치를 이용한 일체형 신발창 제조방법 |
| US12605911B2 (en) | 2020-12-02 | 2026-04-21 | Zhejiang Huafon New Materials Co., Ltd. | Shoe forming method |
-
2014
- 2014-11-03 KR KR1020140151345A patent/KR20160051406A/ko not_active Ceased
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101675358B1 (ko) * | 2016-04-12 | 2016-11-11 | 주식회사 학산 | 접착공정을 단축시킬 수 있는 아웃솔과 미드솔의 접착방법 |
| CN113229568A (zh) * | 2016-10-27 | 2021-08-10 | 锐步国际有限公司 | 具有带有多个部分的鞋底夹层的鞋类物品及其制造方法 |
| US12605911B2 (en) | 2020-12-02 | 2026-04-21 | Zhejiang Huafon New Materials Co., Ltd. | Shoe forming method |
| CN115195177A (zh) * | 2021-04-09 | 2022-10-18 | 浙江华峰新材料有限公司 | 一种无气孔鞋底的成型方法、无气孔鞋底和鞋子 |
| CN115194995A (zh) * | 2021-04-09 | 2022-10-18 | 浙江华峰新材料有限公司 | 一种生产鞋底底片的方法 |
| WO2023101455A3 (ko) * | 2021-12-03 | 2023-10-05 | 이상도 | 두개의 상부금형을 갖는 성형장치를 이용한 일체형 신발창 제조방법 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11964445B2 (en) | Method for the manufacture of a shoe sole, shoe sole, and shoe with pre-manufactured TPU article | |
| TWI781396B (zh) | 形成用於鞋類物品之鞋底結構之方法 | |
| US20090236030A1 (en) | Molding process and apparatus | |
| US20210370629A1 (en) | Methods for manufacturing cushioning elements for sports apparel | |
| US9849645B2 (en) | Methods for manufacturing cushioning elements for sports apparel | |
| US10226099B2 (en) | Soles for sports shoes | |
| US6412196B1 (en) | Contoured platform and footwear made therefrom | |
| CA2641977A1 (en) | Footwear construction and method | |
| EP2848143B1 (en) | Method for producing a regionalized-firmness midsole using pelletized phylon quantities of different densities | |
| EP3351126B1 (en) | Shoe sole member and shoe | |
| KR101808783B1 (ko) | 밑창과 중창이 일체화된 신발창 제조방법 | |
| CN100396205C (zh) | 由聚氨酯中底与硫化橡胶外底构成的鞋底的制造方法 | |
| US20170332728A1 (en) | Lightweight Thermoplastic Soles | |
| KR100978284B1 (ko) | 신발의 제조방법 | |
| KR101500807B1 (ko) | 접착용 필름의 조성물 | |
| KR101206999B1 (ko) | 신발용 쿠션부재 | |
| KR101998314B1 (ko) | 신발창의 제조 방법 | |
| CN113771395B (zh) | 一种cpu注入法形成的减震鞋底的制备方法 | |
| US20170297287A1 (en) | Production method of glueless pasted integrally modeling shoe sole | |
| KR20000063527A (ko) | 겉창과 중창의 동시 성형 및 접착으로 이루어진 신발용밑창 및 그 제조방법 | |
| KR20160116932A (ko) | 다중경도 신발창 제조방법 | |
| KR200318236Y1 (ko) | 신발 중창과 그 제조금형 | |
| CN105433518A (zh) | 一种新型皮鞋固特异专用组装内底制作工艺 | |
| PL416247A1 (pl) | Sposób łączenia elementów wykonanych ze spienionego kopolimeru etylenu i octanu winylu EVA z poliuretanem w procesie produkcji elementów podeszwy obuwia, o właściwościach antyelektrostatycznych | |
| KR20150098510A (ko) | 이종소재 금형 장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20141103 |
|
| PA0201 | Request for examination | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20151210 Patent event code: PE09021S01D |
|
| PG1501 | Laying open of application | ||
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20160530 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20151210 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |