KR20160077123A - 스피닝 성형 장치 및 스피닝 성형 방법 - Google Patents
스피닝 성형 장치 및 스피닝 성형 방법 Download PDFInfo
- Publication number
- KR20160077123A KR20160077123A KR1020167013574A KR20167013574A KR20160077123A KR 20160077123 A KR20160077123 A KR 20160077123A KR 1020167013574 A KR1020167013574 A KR 1020167013574A KR 20167013574 A KR20167013574 A KR 20167013574A KR 20160077123 A KR20160077123 A KR 20160077123A
- Authority
- KR
- South Korea
- Prior art keywords
- plate material
- plate
- processing tool
- holding rollers
- pair
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 238000009987 spinning Methods 0.000 title claims abstract description 30
- 238000000034 method Methods 0.000 title claims description 9
- 238000007493 shaping process Methods 0.000 title 2
- 239000000463 material Substances 0.000 claims abstract description 64
- 238000000465 moulding Methods 0.000 claims abstract description 32
- 238000010438 heat treatment Methods 0.000 claims abstract description 20
- 230000006698 induction Effects 0.000 claims abstract description 11
- 238000003825 pressing Methods 0.000 claims abstract description 11
- 230000002093 peripheral effect Effects 0.000 description 10
- 229910001069 Ti alloy Inorganic materials 0.000 description 3
- 239000004020 conductor Substances 0.000 description 2
- 230000001154 acute effect Effects 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 230000002500 effect on skin Effects 0.000 description 1
- 230000004907 flux Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/14—Spinning
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/14—Spinning
- B21D22/18—Spinning using tools guided to produce the required profile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/16—Heating or cooling
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
Abstract
Description
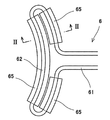
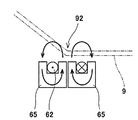
도 2a는 가열기의 평면도이고, 도 2b는 도 2a의 Ⅱ-Ⅱ선을 따라 절개한 단면도이다.
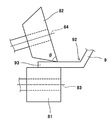
도 3은 도 1에 도시된 스피닝 성형 장치의 요부 확대도이다.
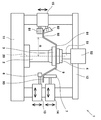
2: 회전축
3: 받침 지그
6: 가열기
7: 가공 도구
81, 82: 홀딩 롤러
9: 판재
91: 중심부
92: 변형 대상 부위
93: 주연부
Claims (5)
- 성형 대상인 판재의 중심부를 지지하는 받침 지그;
상기 받침 지그가 장착되는 회전축;
상기 판재의 변형 대상 부위를 유도 가열에 의해 국부적으로 가열하는 가열기;
상기 변형 대상 부위를 가압하여 상기 판재를 변형시키는 가공 도구; 및
상기 판재의 변형 대상 부위 보다 외측 부분이 끼워지는 한 쌍의 홀딩 롤러를 포함하는 것을 특징으로 하는 스피닝 성형 장치. - 제1 항에 있어서,
상기 한 쌍의 홀딩 롤러는, 상기 판재의 주연부를 끼워넣는 것으로서, 상기 가공 도구가 상기 변형 대상 부위를 가압할 때 상기 가공 도구와 함께 상기 회전축의 축 방향으로 이동시키는 것을 특징으로 하는 스피닝 성형 장치. - 제1 항 또는 제2 항에 있어서,
상기 한 쌍의 홀딩 롤러 중 어느 하나는 상기 판재의 일면과 선 접촉하는 원통 모양의 형상을 가지며,
상기 한 쌍의 홀딩 롤러 중 다른 하나는 상기 판재의 타면과 점 접촉하는, 상기 회전축으로부터 멀어지는 방향을 향하여 축경되는 테이퍼 모양의 형상을 가지는 것을 특징으로 하는 스피닝 성형 장치. - 제1 항 내지 제3 항 중 어느 한 항에 있어서,
상기 가열기는 상기 판재를 사이에 두고 상기 가공 도구와 반대되는 쪽에 배치되는 것을 특징으로 하는 스피닝 성형 장치. - 성형 대상인 판재의 변형 대상 부위 보다 외측 부분이 한 쌍의 홀딩 롤러에 끼워진 상태에서, 상기 변형 대상 부위를 유도 가열에 의해 국부적으로 가열하면서, 상기 변형 대상 부위에 가공 도구를 가압하여 상기 판재를 변형시키는 것을 특징으로 하는 스피닝 성형 방법.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013247194A JP6291230B2 (ja) | 2013-11-29 | 2013-11-29 | スピニング成形装置およびスピニング成形方法 |
| JPJP-P-2013-247194 | 2013-11-29 | ||
| PCT/JP2014/005586 WO2015079628A1 (ja) | 2013-11-29 | 2014-11-06 | スピニング成形装置およびスピニング成形方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20160077123A true KR20160077123A (ko) | 2016-07-01 |
Family
ID=53198606
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020167013574A Ceased KR20160077123A (ko) | 2013-11-29 | 2014-11-06 | 스피닝 성형 장치 및 스피닝 성형 방법 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US9931682B2 (ko) |
| EP (1) | EP3075463B1 (ko) |
| JP (1) | JP6291230B2 (ko) |
| KR (1) | KR20160077123A (ko) |
| CN (1) | CN105722617B (ko) |
| TW (1) | TWI580490B (ko) |
| WO (1) | WO2015079628A1 (ko) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3246104B1 (de) * | 2016-05-18 | 2019-11-06 | Leifeld Metal Spinning AG | Verfahren und vorrichtung zum herstellen eines umformteils |
| EP3682981B1 (de) | 2017-01-18 | 2023-06-07 | Leifeld Metal Spinning GmbH | Verfahren und vorrichtung zum drückwalzen |
| DE102018124997A1 (de) * | 2017-10-16 | 2019-04-18 | Ssb-Maschinenbau Gmbh | Herstellungsvorrichtung von Leichtmetallkraftfahrzeugfelgen |
| TR201809473A2 (tr) * | 2018-07-03 | 2018-07-23 | Tusas Motor Sanayii Anonim Sirketi | Bi̇r rotasyonel si̇metri̇k ve si̇metri̇k olmayan plasti̇k şeki̇llendi̇rme tezgahi |
| KR102412105B1 (ko) * | 2020-09-17 | 2022-06-22 | 주식회사 포스코 | 롤 스탬핑 장치 |
| CN112435640A (zh) * | 2020-11-20 | 2021-03-02 | 郭福利 | 无缝金属架子鼓制备方法 |
| DE202021101035U1 (de) * | 2021-03-02 | 2021-03-10 | Leifeld Metal Spinning Ag | Drückwalzmaschine |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011218427A (ja) | 2010-04-13 | 2011-11-04 | Society Of Japanese Aerospace Co Inc | 成形方法および成形装置 |
Family Cites Families (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2069198A (en) * | 1933-10-19 | 1937-02-02 | Charles B Cushwa | Apparatus for making dished heads |
| DE2148519A1 (de) * | 1971-09-29 | 1973-04-05 | Ottensener Eisenwerk Gmbh | Verfahren und vorrichtung zum erwaermen und boerdeln von ronden |
| JPS4995859A (ko) * | 1973-01-17 | 1974-09-11 | ||
| JPS542262A (en) * | 1977-06-08 | 1979-01-09 | Mitsubishi Heavy Ind Ltd | Method and apparatus for roll forming |
| JPS5775225A (en) * | 1980-10-29 | 1982-05-11 | Matsushita Electric Works Ltd | Spinning machine |
| JPS58205623A (ja) * | 1982-05-25 | 1983-11-30 | Matsushita Electric Works Ltd | スピニング加工方法 |
| NL8302807A (nl) | 1983-08-10 | 1985-03-01 | Hoogovens Groep Bv | Werkwijze voor het door middel van forceren uit een schijfvormige metaalplaat vervaardigen van een deksel met een omgezette rand, daarbij te gebruiken forceermachine en aldus vervaardigd deksel. |
| US5743157A (en) | 1996-07-31 | 1998-04-28 | Owens-Corning Fiberglas Technology, Inc. | Method for making a strengthened spinner having integrally formed ribs |
| DE10324366A1 (de) * | 2003-05-27 | 2004-12-16 | Feldbinder & Beckmann Fahrzeugbau Gmbh & Co Kg | Verfahren und Vorrichtung zur Herstellung eines Formteiles, sowie Formteil, insbesondere ein Behälterboden |
| DE102006018429A1 (de) | 2006-04-20 | 2007-10-25 | Technische Universität Darmstadt | Verfahren und Vorrichtung zum Formen einer rotationsförmigen Abzweigung aus einem Grundkörper |
| GB201016611D0 (en) | 2010-10-01 | 2010-11-17 | Cambridge Entpr Ltd | Spin forming and apparatus for manufacturing articles by spin forming |
| JP5598723B2 (ja) | 2011-02-25 | 2014-10-01 | 株式会社豊田自動織機 | リチウムイオン二次電池用負極活物質、および、その負極活物質を用いたリチウムイオン二次電池 |
| JP2012192414A (ja) | 2011-03-15 | 2012-10-11 | Society Of Japanese Aerospace Co | 成形方法および成形装置 |
| CN202207736U (zh) * | 2011-03-24 | 2012-05-02 | 中山市捷俊光学治具有限公司 | 光学镀膜伞架压边机 |
| CN202037268U (zh) * | 2011-04-20 | 2011-11-16 | 浙江浩龙风机有限公司 | 一种大型圆形屋顶风机风帽旋压装置 |
| CA2880666C (en) * | 2012-08-10 | 2017-04-25 | Kawasaki Jukogyo Kabushiki Kaisha | Spinning forming apparatus and forming method |
-
2013
- 2013-11-29 JP JP2013247194A patent/JP6291230B2/ja not_active Expired - Fee Related
-
2014
- 2014-11-06 US US15/039,891 patent/US9931682B2/en not_active Expired - Fee Related
- 2014-11-06 CN CN201480063454.1A patent/CN105722617B/zh not_active Expired - Fee Related
- 2014-11-06 EP EP14865183.9A patent/EP3075463B1/en active Active
- 2014-11-06 KR KR1020167013574A patent/KR20160077123A/ko not_active Ceased
- 2014-11-06 WO PCT/JP2014/005586 patent/WO2015079628A1/ja not_active Ceased
- 2014-11-12 TW TW103139150A patent/TWI580490B/zh not_active IP Right Cessation
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011218427A (ja) | 2010-04-13 | 2011-11-04 | Society Of Japanese Aerospace Co Inc | 成形方法および成形装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN105722617A (zh) | 2016-06-29 |
| JP6291230B2 (ja) | 2018-03-14 |
| WO2015079628A1 (ja) | 2015-06-04 |
| EP3075463A1 (en) | 2016-10-05 |
| TWI580490B (zh) | 2017-05-01 |
| US9931682B2 (en) | 2018-04-03 |
| US20170001229A1 (en) | 2017-01-05 |
| CN105722617B (zh) | 2018-03-23 |
| TW201532700A (zh) | 2015-09-01 |
| JP2015104740A (ja) | 2015-06-08 |
| EP3075463A4 (en) | 2017-06-21 |
| EP3075463B1 (en) | 2020-09-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6291230B2 (ja) | スピニング成形装置およびスピニング成形方法 | |
| KR20160007563A (ko) | 스피닝 증육 성형 방법 및 스피닝 증육 성형 장치 | |
| KR20150017001A (ko) | 스피닝 성형 장치 및 성형 방법 | |
| US10882094B2 (en) | Spinning forming method | |
| US10092939B2 (en) | Spinning forming device | |
| KR102164419B1 (ko) | 예비 성형체 및 축대칭 부품의 제조 방법 | |
| KR101747279B1 (ko) | 스피닝 성형 방법 및 스피닝 성형 장치 | |
| JP6179016B2 (ja) | 熱処理装置及び熱処理方法 | |
| JP6705711B2 (ja) | スピニング成形方法 | |
| WO2015166634A1 (ja) | スピニング成形装置 | |
| JP2016000416A (ja) | 回転体状物品の製造方法 | |
| JP2013081984A (ja) | 不等厚リムの製造装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0105 | International application |
Patent event date: 20160523 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PA0201 | Request for examination | ||
| PG1501 | Laying open of application | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20170612 Patent event code: PE09021S01D |
|
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20171127 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20170612 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |