KR20170036806A - 가스 터빈 엔진 블레이드 팁을 보수하기 위한 방법 - Google Patents
가스 터빈 엔진 블레이드 팁을 보수하기 위한 방법 Download PDFInfo
- Publication number
- KR20170036806A KR20170036806A KR1020177007443A KR20177007443A KR20170036806A KR 20170036806 A KR20170036806 A KR 20170036806A KR 1020177007443 A KR1020177007443 A KR 1020177007443A KR 20177007443 A KR20177007443 A KR 20177007443A KR 20170036806 A KR20170036806 A KR 20170036806A
- Authority
- KR
- South Korea
- Prior art keywords
- blade
- new
- original
- shelf
- mass
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 238000000034 method Methods 0.000 title claims description 29
- 239000000463 material Substances 0.000 claims description 36
- 229910000601 superalloy Inorganic materials 0.000 claims description 10
- 239000000843 powder Substances 0.000 claims description 5
- 230000008569 process Effects 0.000 claims description 5
- 238000003466 welding Methods 0.000 claims description 5
- 239000000654 additive Substances 0.000 claims description 2
- 230000000996 additive effect Effects 0.000 claims description 2
- 230000004907 flux Effects 0.000 claims description 2
- 238000004519 manufacturing process Methods 0.000 claims description 2
- 238000003475 lamination Methods 0.000 claims 1
- 238000007493 shaping process Methods 0.000 claims 1
- 239000007789 gas Substances 0.000 description 10
- 241001441705 Mochokidae Species 0.000 description 6
- 230000008707 rearrangement Effects 0.000 description 4
- 238000000110 selective laser sintering Methods 0.000 description 3
- 229910045601 alloy Inorganic materials 0.000 description 2
- 239000000956 alloy Substances 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 238000012423 maintenance Methods 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 230000008439 repair process Effects 0.000 description 2
- 238000010420 art technique Methods 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000000567 combustion gas Substances 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 229910001026 inconel Inorganic materials 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
- 239000000758 substrate Substances 0.000 description 1
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/005—Repairing methods or devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23P—METAL-WORKING NOT OTHERWISE PROVIDED FOR; COMBINED OPERATIONS; UNIVERSAL MACHINE TOOLS
- B23P6/00—Restoring or reconditioning objects
- B23P6/002—Repairing turbine components, e.g. moving or stationary blades, rotors
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/02—Blade-carrying members, e.g. rotors
- F01D5/027—Arrangements for balancing
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01D—NON-POSITIVE DISPLACEMENT MACHINES OR ENGINES, e.g. STEAM TURBINES
- F01D5/00—Blades; Blade-carrying members; Heating, heat-insulating, cooling or antivibration means on the blades or the members
- F01D5/12—Blades
- F01D5/14—Form or construction
- F01D5/20—Specially-shaped blade tips to seal space between tips and stator
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F05—INDEXING SCHEMES RELATING TO ENGINES OR PUMPS IN VARIOUS SUBCLASSES OF CLASSES F01-F04
- F05D—INDEXING SCHEME FOR ASPECTS RELATING TO NON-POSITIVE-DISPLACEMENT MACHINES OR ENGINES, GAS-TURBINES OR JET-PROPULSION PLANTS
- F05D2240/00—Components
- F05D2240/20—Rotors
- F05D2240/30—Characteristics of rotor blades, i.e. of any element transforming dynamic fluid energy to or from rotational energy and being attached to a rotor
- F05D2240/307—Characteristics of rotor blades, i.e. of any element transforming dynamic fluid energy to or from rotational energy and being attached to a rotor related to the tip of a rotor blade
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Turbine Rotor Nozzle Sealing (AREA)
Abstract
Description
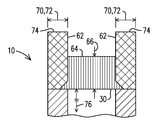
도 1은 가스 터빈 엔진 블레이드의 개략적인 부분 단면도이다.
도 2는 새로운 팁의 예시적인 실시예를 갖는 도 1의 가스 터빈 블레이드의 개략적인 부분 단면도이다.
도 3은 새로운 팁의 대안의 예시적 실시예를 갖는 도 1의 가스 터빈 블레이드의 개략적인 부분 단면도이다.
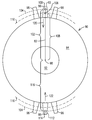
도 4는 가스 터빈 엔진 블레이드들을 포함하는 로터 어레인지먼트(rotor arrangement)를 개략적으로 나타낸다.
Claims (20)
- 가스 터빈 엔진 블레이드(gas turbine engine blade)의 원래의 블레이드 쉘프(shelf)를 상기 원래의 블레이드 쉘프보다 상기 블레이드의 베이스(base)에 더 근접하게 로케이팅되는(located) 새로운 블레이드 쉘프로 교체하는 단계;
상기 새로운 블레이드 쉘프를 갖는 블레이드의 질량(mass)이 상기 원래의 블레이드 쉘프를 갖는 블레이드의 질량보다 더 커질 때까지 상기 블레이드에 질량을 추가하는 단계; 및
로터 어레인지먼트(rotor arrangement)의 동적 밸런스(dynamic balance)에 대한 상기 원래의 블레이드 쉘프를 갖는 블레이드에 의한 기여(contribution)와 상기 새로운 블레이드 쉘프를 갖는 블레이드에 의한 기여를 동일하게 유지하는 단계를 포함하는,
방법. - 제 1 항에 있어서,
사전-주조된(pre-cast) 새로운 블레이드 쉘프를 상기 블레이드에 용접하는 단계를 더 포함하는,
방법. - 제 1 항에 있어서,
적층 가공 프로세스(additive manufacturing process)를 통해 상기 새로운 블레이드 쉘프를 형성하는 단계를 더 포함하는,
방법. - 제 3 항에 있어서,
상기 적층 가공 프로세스 동안 상기 블레이드의 층을 형성하도록 초합금 분말(superalloy powder) 및 분말 플럭스(powder flux)를 포함하는 분말 재료를 가로질러 에너지 빔(energy beam)을 트래버싱(traversing)하는 단계를 더 포함하는,
방법 - 제 1 항에 있어서,
원래의 스퀼러(original squealer)를 새로운 스퀼러로 교체하는 단계, 및 상기 질량을 상기 블레이드의 새로운 스퀼러에 추가하는 단계를 더 포함하는,
방법 - 제 5 항에 있어서,
원래의 스퀼러 인터페이스 크기(interface size)와 동일한 인터페이스 크기로 일치시키도록 상기 새로운 스퀼러를 테이퍼링(tapering)하는 단계를 더 포함하는,
방법. - 제 1 항에 있어서,
원래의 스퀼러를 새로운 스퀼러로 교체하는 단계, 및 상기 원래의 스퀼러로 형성된 재료와 상이한 재료로 상기 새로운 스퀼러를 형성하는 단계를 더 포함하는,
방법. - 제 1 항에 있어서,
상기 질량을 상기 새로운 블레이드 쉘프에 추가하는 단계를 더 포함하는,
방법. - 가스 터빈 엔진 블레이드(gas turbine engine blade)로부터 원래의 블레이드 쉘프를 제거하는 단계;
상기 원래의 블레이드 쉘프보다 상기 블레이드의 베이스에 더 가까운 블레이드에 새로운 블레이드 쉘프를 고정하는 단계; 및
상기 원래의 블레이드 쉘프를 갖는 블레이드의 질량보다 더 커지도록 상기 새로운 블레이드 쉘프를 갖는 블레이드의 질량을 증가시키는 단계를 포함하는,
방법. - 제 9 항에 있어서,
상기 가스 터빈 엔진에서 작동할 때 상기 새로운 블레이드 쉘프를 갖는 블레이드 상에 가해지는 구심력(centripetal force)이 동일 조건 하에서 상기 가스 터빈 엔진에서 작동할 때 상기 원래의 블레이드 쉘프를 갖는 블레이드 상에 가해지는 구심력과 동일해질 때까지 상기 새로운 블레이드 쉘프를 갖는 블레이드의 질량을 증가시키는 단계를 더 포함하는,
방법. - 제 9 항에 있어서,
사전-주조된(pre-cast) 새로운 블레이드 쉘프를 상기 블레이드에 용접하는 단계를 더 포함하는,
방법. - 제 9 항에 있어서,
원래의 스퀼러를 새로운 스퀼러로 교체하는 단계, 및 상기 질량을 상기 블레이드의 새로운 스퀼러에 추가하는 단계를 더 포함하는,
방법 - 제 9 항에 있어서,
원래의 스퀼러를 새로운 스퀼러로 교체하는 단계, 및 상기 원래의 스퀼러를 형성하는 재료와 상이한 재료로 상기 새로운 스퀼러를 형성하는 단계를 더 포함하는,
방법. - 제 9 항에 있어서,
상기 질량을 상기 새로운 블레이드 쉘프에 추가하는 단계를 더 포함하는,
방법. - 원래의 질량 중심(center of mass)(COM) 및 원래의 질량을 특징으로 하는 블레이드로부터 블레이드 팁(blade tip)을 제거하는 단계 ― 상기 원래의 COM은 가스 터빈 엔진을 회전시킬 때 원래의 반경을 특징으로 하는 원(circle)을 규정함 ―; 및
새로운 COM 및 새로운 질량을 특징으로 하는 블레이드를 형성하기 위해 상기 블레이드 팁을 교체하는 단계를 포함하며, 상기 새로운 COM은 상기 원래의 COM보다 상기 블레이드의 베이스에 더 가깝고 상기 가스 터빈 엔진에서 회전할 때 새로운 반경을 특징으로 하는 원을 규정하고, 그리고
상기 새로운 질량은 상기 원래의 질량과 비교할 때 상기 새로운 반경에 대한 상기 원래의 반경의 비율만큼 증가되는 것을 특징으로 하는,
방법. - 제 15 항에 있어서,
사전-주조된(pre-cast) 새로운 블레이드 쉘프를 상기 블레이드에 용접하는 단계를 더 포함하는 것을 특징으로 하는,
방법. - 제 15 항에 있어서,
상기 새로운 질량은 상기 원래의 질량보다 추가의 질량(extra mass)만큼 더 크며, 상기 방법은 원래의 스퀼러(squealer)를 새로운 스퀼러로 교체하는 단계, 및 상기 추가의 질량을 상기 새로운 스퀼러에 추가하는 단계를 더 포함하는 것을 특징으로 하는,
방법. - 제 15 항에 있어서,
원래의 스퀼러를 새로운 스퀼러로 교체하는 단계, 및
원래의 스퀼러 인터페이스 크기(interface size)와 동일한 인터페이스 크기에 일치하도록 상기 새로운 스퀼러를 성형하는(shaping) 단계를 더 포함하는 것을 특징으로 하는,
방법. - 제 15 항에 있어서,
원래의 스퀼러를 새로운 스퀼러로 교체하는 단계, 및 상기 원래의 스퀼러로 형성된 재료와 상이한 재료로 상기 새로운 스퀼러를 형성하는 단계를 더 포함하는,
방법. - 제 15 항에 있어서,
상기 새로운 질량은 상기 원래의 질량보다 추가의 질량만큼 더 크며, 상기 방법은 원래의 블레이드 쉘프를 새로운 블레이드 쉘프로 교체하는 단계, 및 상기 추가의 질량을 상기 새로운 블레이드 쉘프에 추가하는 단계를 더 포함하는 것을 특징으로 하는,
방법.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US14/461,476 US9777574B2 (en) | 2014-08-18 | 2014-08-18 | Method for repairing a gas turbine engine blade tip |
| US14/461,476 | 2014-08-18 | ||
| PCT/US2015/044598 WO2016028543A1 (en) | 2014-08-18 | 2015-08-11 | A method for repairing a gas turbine engine blade tip |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20170036806A true KR20170036806A (ko) | 2017-04-03 |
Family
ID=55301806
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020177007443A Ceased KR20170036806A (ko) | 2014-08-18 | 2015-08-11 | 가스 터빈 엔진 블레이드 팁을 보수하기 위한 방법 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US9777574B2 (ko) |
| EP (1) | EP3183085A4 (ko) |
| JP (1) | JP2017531120A (ko) |
| KR (1) | KR20170036806A (ko) |
| CN (1) | CN106573309A (ko) |
| WO (1) | WO2016028543A1 (ko) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102302909B1 (ko) * | 2020-03-27 | 2021-09-16 | 두산중공업 주식회사 | 적층 가공을 이용한 터빈 블레이드의 보수 방법 |
| US11400550B2 (en) | 2020-03-27 | 2022-08-02 | Doosan Enerbility Co., Ltd. | Turbine blade repair method using additive manufacturing |
| KR102829498B1 (ko) | 2024-12-20 | 2025-07-04 | 주식회사 성일터빈 | 냉각유로가 존재하는 가스터빈 블레이드 팁 보수방법 |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10260352B2 (en) | 2013-08-01 | 2019-04-16 | Siemens Energy, Inc. | Gas turbine blade with corrugated tip wall |
| WO2017189208A1 (en) * | 2016-04-27 | 2017-11-02 | Siemens Energy, Inc. | Gas turbine blade with corrugated tip wall |
| JP7259080B2 (ja) * | 2019-03-29 | 2023-04-17 | シーメンス エナジー インコーポレイテッド | 複合先端ホウ素ベースの予備焼結プリフォームを使用するタービンコンポーネントの先端補修 |
| CN112128138A (zh) * | 2020-09-30 | 2020-12-25 | 常州祥明智能动力股份有限公司 | 一种带平衡槽的轴流风机叶轮 |
| US12286893B2 (en) * | 2023-08-25 | 2025-04-29 | Rtx Corporation | Apparatus and method for partially bladed rotor test |
Family Cites Families (38)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5189279A (en) * | 1991-12-30 | 1993-02-23 | General Electric Company | Steam turbine rotor welding |
| US5794338A (en) * | 1997-04-04 | 1998-08-18 | General Electric Company | Method for repairing a turbine engine member damaged tip |
| US5822852A (en) | 1997-07-14 | 1998-10-20 | General Electric Company | Method for replacing blade tips of directionally solidified and single crystal turbine blades |
| SG81940A1 (en) | 1998-11-12 | 2001-07-24 | Univ Singapore | Method of laser casting copper-based composites |
| JP2000263247A (ja) * | 1999-03-10 | 2000-09-26 | Ishikawajima Harima Heavy Ind Co Ltd | 方向制御結晶合金部品の補修方法 |
| US6164914A (en) * | 1999-08-23 | 2000-12-26 | General Electric Company | Cool tip blade |
| US6332272B1 (en) * | 2000-01-07 | 2001-12-25 | Siemens Westinghouse Power Corporation | Method of repairing a turbine blade |
| US6454156B1 (en) | 2000-06-23 | 2002-09-24 | Siemens Westinghouse Power Corporation | Method for closing core printout holes in superalloy gas turbine blades |
| US6478537B2 (en) | 2001-02-16 | 2002-11-12 | Siemens Westinghouse Power Corporation | Pre-segmented squealer tip for turbine blades |
| US6502304B2 (en) | 2001-05-15 | 2003-01-07 | General Electric Company | Turbine airfoil process sequencing for optimized tip performance |
| JP2003222026A (ja) * | 2002-01-30 | 2003-08-08 | Hitachi Ltd | タービン翼の製作方法およびタービン翼 |
| US20050091848A1 (en) * | 2003-11-03 | 2005-05-05 | Nenov Krassimir P. | Turbine blade and a method of manufacturing and repairing a turbine blade |
| US7587818B2 (en) | 2004-12-23 | 2009-09-15 | General Electric Company | Repair of gas turbine blade tip without recoating the repaired blade tip |
| US7278829B2 (en) | 2005-02-09 | 2007-10-09 | General Electric Company | Gas turbine blade having a monocrystalline airfoil with a repair squealer tip, and repair method |
| US20060218788A1 (en) | 2005-03-30 | 2006-10-05 | Snecma Services | Method of manufacturing a hollow blade that includes a recessed tip cap and method of reparing such a blade |
| US7282681B2 (en) * | 2005-05-05 | 2007-10-16 | General Electric Company | Microwave fabrication of airfoil tips |
| US7966707B2 (en) * | 2005-05-06 | 2011-06-28 | United Technologies Corporation | Method for repairing superalloy components using inserts |
| US20060248718A1 (en) * | 2005-05-06 | 2006-11-09 | United Technologies Corporation | Superalloy repair methods and inserts |
| US7413406B2 (en) | 2006-02-15 | 2008-08-19 | United Technologies Corporation | Turbine blade with radial cooling channels |
| DE102006049219A1 (de) | 2006-10-18 | 2008-04-30 | Mtu Aero Engines Gmbh | Hochdruckturbinen-Schaufel und Verfahren zur Reparatur von Hochdruckturbinen-Schaufeln |
| US8277193B1 (en) | 2007-01-19 | 2012-10-02 | Florida Turbine Technologies, Inc. | Thin walled turbine blade and process for making the blade |
| EP2117758B1 (de) | 2007-02-13 | 2015-10-28 | Siemens Aktiengesellschaft | Schweissreparatur von innen liegenden defekten |
| US8561298B2 (en) | 2007-03-01 | 2013-10-22 | Siemens Energy, Inc. | Superalloy component welding at ambient temperature |
| EP2003291B1 (en) | 2007-06-15 | 2017-08-09 | Ansaldo Energia Switzerland AG | Cast turbine blade and method of manufacture |
| US8091228B2 (en) | 2007-08-21 | 2012-01-10 | United Technologies Corporation | Method repair of turbine blade tip |
| US8127581B2 (en) | 2008-04-15 | 2012-03-06 | United Technologies Corporation | Turbine blade twist angle correction tooling |
| US20100200189A1 (en) | 2009-02-12 | 2010-08-12 | General Electric Company | Method of fabricating turbine airfoils and tip structures therefor |
| US8292583B2 (en) | 2009-08-13 | 2012-10-23 | Siemens Energy, Inc. | Turbine blade having a constant thickness airfoil skin |
| EP2453030A1 (en) | 2010-11-08 | 2012-05-16 | United Technologies Corporation | A method for repairing/refurbishing/creating a turbine engine component |
| US9283593B2 (en) * | 2011-01-13 | 2016-03-15 | Siemens Energy, Inc. | Selective laser melting / sintering using powdered flux |
| US9352413B2 (en) | 2011-01-13 | 2016-05-31 | Siemens Energy, Inc. | Deposition of superalloys using powdered flux and metal |
| US9085980B2 (en) * | 2011-03-04 | 2015-07-21 | Honeywell International Inc. | Methods for repairing turbine components |
| JP2013068085A (ja) | 2011-09-20 | 2013-04-18 | Toshiba Corp | スキーラ付きガスタービン動翼の補修方法 |
| US20130104397A1 (en) * | 2011-10-28 | 2013-05-02 | General Electric Company | Methods for repairing turbine blade tips |
| US9057271B2 (en) * | 2011-11-04 | 2015-06-16 | Siemens Energy, Inc. | Splice insert repair for superalloy turbine blades |
| US9186757B2 (en) | 2012-05-09 | 2015-11-17 | Siemens Energy, Inc. | Method of providing a turbine blade tip repair |
| GB201210870D0 (en) * | 2012-06-20 | 2012-08-01 | Rolls Royce Plc | Rotor balancing method |
| WO2014120475A2 (en) * | 2013-01-31 | 2014-08-07 | Siemens Energy, Inc. | Deposition of superalloys using powdered flux and metal |
-
2014
- 2014-08-18 US US14/461,476 patent/US9777574B2/en not_active Expired - Fee Related
-
2015
- 2015-08-11 JP JP2017509702A patent/JP2017531120A/ja active Pending
- 2015-08-11 EP EP15833913.5A patent/EP3183085A4/en not_active Withdrawn
- 2015-08-11 KR KR1020177007443A patent/KR20170036806A/ko not_active Ceased
- 2015-08-11 CN CN201580044323.3A patent/CN106573309A/zh active Pending
- 2015-08-11 WO PCT/US2015/044598 patent/WO2016028543A1/en not_active Ceased
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102302909B1 (ko) * | 2020-03-27 | 2021-09-16 | 두산중공업 주식회사 | 적층 가공을 이용한 터빈 블레이드의 보수 방법 |
| US11400550B2 (en) | 2020-03-27 | 2022-08-02 | Doosan Enerbility Co., Ltd. | Turbine blade repair method using additive manufacturing |
| KR102829498B1 (ko) | 2024-12-20 | 2025-07-04 | 주식회사 성일터빈 | 냉각유로가 존재하는 가스터빈 블레이드 팁 보수방법 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2016028543A1 (en) | 2016-02-25 |
| EP3183085A1 (en) | 2017-06-28 |
| US9777574B2 (en) | 2017-10-03 |
| EP3183085A4 (en) | 2018-07-04 |
| JP2017531120A (ja) | 2017-10-19 |
| US20160047244A1 (en) | 2016-02-18 |
| CN106573309A (zh) | 2017-04-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9777574B2 (en) | Method for repairing a gas turbine engine blade tip | |
| US9963980B2 (en) | Turbomachine rotor blade | |
| US7984547B2 (en) | Method for manufacturing and/or repairing components for gas turbines | |
| RU2649105C2 (ru) | Способ сварки трением пера лопатки на роторном диске газотурбинного двигателя и соответствующий монолитный диск с лопатками | |
| EP1302627B1 (en) | Gas turbine engine compressor blade restoration | |
| JP4707465B2 (ja) | 損傷した翼型を交換する方法 | |
| JP5193203B2 (ja) | 摩擦溶接方法 | |
| US20090313823A1 (en) | Imparting deep compressive residual stresses into a gas turbine engine airfoil peripheral repair weldment | |
| CN103084780B (zh) | 用于维修涡轮叶片顶部的方法 | |
| JP6877969B2 (ja) | 深い先端の割れを修理する方法 | |
| US8360302B2 (en) | Method for producing or repairing integrally bladed gas turbine rotors | |
| JP2011036917A (ja) | 摩擦溶接方法 | |
| US20150196971A1 (en) | Method for the Regenerative Production of a Turbine Wheel with a Shroud | |
| WO2007081924A2 (en) | Method of improving the properties of a repaired component and a component improved thereby | |
| JP2011169463A (ja) | 溶接方法及びその方法によって形成した構成要素 | |
| US20140140859A1 (en) | Uber-cooled multi-alloy integrally bladed rotor | |
| US9840919B2 (en) | Method for producing a run-in coating, a run-in system, a turbomachine, as well as a guide vane | |
| WO2014146827A1 (en) | A turbomachine component with a stress relief cavity | |
| AU2017221881B2 (en) | Method for manufacturing or for repairing a component of a rotary machine as well as a component manufactured or repaired using such a method | |
| EP3309264A1 (en) | Hybrid component and method of making | |
| CN114340818A (zh) | 带叶片转子的组合增材和减材制造 | |
| WO2020032964A1 (en) | Friction stir additive manufacturing and repair of turbine components | |
| US20190376396A1 (en) | Turbine blisk and process of making | |
| EP3575556A1 (en) | Turbine blade assembly and method for manufacturing such blades | |
| US20210180460A1 (en) | Vibration damper for a turbomachine rotor vane |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
Patent event date: 20170317 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| A201 | Request for examination | ||
| PA0201 | Request for examination |
Patent event code: PA02012R01D Patent event date: 20170320 Comment text: Request for Examination of Application |
|
| PG1501 | Laying open of application | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20180308 Patent event code: PE09021S01D |
|
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20180604 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20180308 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |