KR20170065659A - 바인더 함유 무기 섬유 성형체의 제조 방법 - Google Patents

바인더 함유 무기 섬유 성형체의 제조 방법 Download PDF

Info

Publication number
KR20170065659A
KR20170065659A KR1020177012794A KR20177012794A KR20170065659A KR 20170065659 A KR20170065659 A KR 20170065659A KR 1020177012794 A KR1020177012794 A KR 1020177012794A KR 20177012794 A KR20177012794 A KR 20177012794A KR 20170065659 A KR20170065659 A KR 20170065659A
Authority
KR
South Korea
Prior art keywords
binder
liquid
inorganic fiber
fiber molded
formed body
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
KR1020177012794A
Other languages
English (en)
Other versions
KR101978792B1 (ko
Inventor
도시오 이토
히데타카 이토
Original Assignee
미츠비시 케미컬 가부시키가이샤
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by 미츠비시 케미컬 가부시키가이샤 filed Critical 미츠비시 케미컬 가부시키가이샤
Publication of KR20170065659A publication Critical patent/KR20170065659A/ko
Application granted granted Critical
Publication of KR101978792B1 publication Critical patent/KR101978792B1/ko
Assigned to 마후텟쿠 가부시키가이샤 reassignment 마후텟쿠 가부시키가이샤 권리의 전부이전등록 Assignors: 미쯔비시 케미컬 주식회사
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • DTEXTILES; PAPER
    • D04BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
    • D04HMAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
    • D04H1/00Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres
    • D04H1/40Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties
    • D04H1/58Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties by applying, incorporating or activating chemical or thermoplastic bonding agents, e.g. adhesives
    • D04H1/64Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties by applying, incorporating or activating chemical or thermoplastic bonding agents, e.g. adhesives the bonding agent being applied in wet state, e.g. chemical agents in dispersions or solutions
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B05SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05DPROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05D1/00Processes for applying liquids or other fluent materials
    • B05D1/02Processes for applying liquids or other fluent materials performed by spraying
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B05SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05DPROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05D1/00Processes for applying liquids or other fluent materials
    • B05D1/18Processes for applying liquids or other fluent materials performed by dipping
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B05SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05DPROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05D1/00Processes for applying liquids or other fluent materials
    • B05D1/28Processes for applying liquids or other fluent materials performed by transfer from the surfaces of elements carrying the liquid or other fluent material, e.g. brushes, pads, rollers
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B05SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05DPROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05D1/00Processes for applying liquids or other fluent materials
    • B05D1/30Processes for applying liquids or other fluent materials performed by gravity only, i.e. flow coating
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B05SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05DPROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05D1/00Processes for applying liquids or other fluent materials
    • B05D1/30Processes for applying liquids or other fluent materials performed by gravity only, i.e. flow coating
    • B05D1/305Curtain coating
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B05SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05DPROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05D3/00Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
    • B05D3/02Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by baking
    • B05D3/0254After-treatment
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B05SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05DPROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05D3/00Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
    • B05D3/04Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by exposure to gases
    • B05D3/0406Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by exposure to gases the gas being air
    • B05D3/0413Heating with air
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B05SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05DPROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05D3/00Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
    • B05D3/04Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by exposure to gases
    • B05D3/0493Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by exposure to gases using vacuum
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B05SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05DPROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05D7/00Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials
    • B05D7/24Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials for applying particular liquids or other fluent materials
    • DTEXTILES; PAPER
    • D04BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
    • D04HMAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
    • D04H1/00Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres
    • D04H1/40Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties
    • D04H1/42Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties characterised by the use of certain kinds of fibres insofar as this use has no preponderant influence on the consolidation of the fleece
    • D04H1/4209Inorganic fibres
    • DTEXTILES; PAPER
    • D04BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
    • D04HMAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
    • D04H1/00Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres
    • D04H1/40Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties
    • D04H1/58Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties by applying, incorporating or activating chemical or thermoplastic bonding agents, e.g. adhesives
    • BPERFORMING OPERATIONS; TRANSPORTING
    • B05SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05DPROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
    • B05D2203/00Other substrates
    • B05D2203/30Other inorganic substrates, e.g. ceramics, silicon

Landscapes

  • Engineering & Computer Science (AREA)
  • Textile Engineering (AREA)
  • Chemical & Material Sciences (AREA)
  • Inorganic Chemistry (AREA)
  • General Chemical & Material Sciences (AREA)
  • Dispersion Chemistry (AREA)
  • Chemical Kinetics & Catalysis (AREA)
  • Life Sciences & Earth Sciences (AREA)
  • Wood Science & Technology (AREA)
  • Nonwoven Fabrics (AREA)
  • Adhesives Or Adhesive Processes (AREA)
  • Application Of Or Painting With Fluid Materials (AREA)
  • Paper (AREA)

Abstract

본 발명은, 바인더의 국재화를 억제하는 것이 가능한 바인더 함유 무기 섬유 성형체의 제조 방법을 제공하는 것을 주목적으로 한다. 본 발명은, 무기 섬유 성형체(1)에 바인더액(2)을 도포하는 바인더액 도포 공정과, 상기 바인더액(2)이 도포된 상기 무기 섬유 성형체(1)에, 비점이 120℃ 미만인 액체(3)를 도포하는 액체 도포 공정을 가지는 것을 특징으로 하는 바인더 함유 무기 섬유 성형체의 제조 방법을 제공함으로써, 상기 과제를 해결한다.

Description

바인더 함유 무기 섬유 성형체의 제조 방법{METHOD FOR MANUFACTURING BINDER-CONTAINING INORGANIC FIBER MOLDED BODY}
본 발명은, 바인더를 함유하는 무기 섬유 성형체의 제조 방법에 관한 것이다. 더욱 상세하게는, 배기 가스 정화 장치의 촉매 담체나 입자 필터의 유지재로서 유용한 바인더 함유 무기 섬유 성형체의 제조 방법에 관한 것이다.
세라믹 파이버로 대표되는 무기 섬유의 성형체는, 공업용 단열재, 내화재, 패킹재 등의 고온의 상태에 폭로되어 촉매 담체 또는 입자 필터를 금속제의 케이싱에 수용할 때에, 촉매 담체 또는 입자 필터에 권회되어, 촉매 담체 또는 입자 필터와 케이싱과의 사이에 끼워 넣어지는 배기 가스 정화 장치용 유지재로서도 이용되고 있다.
무기 섬유 성형체에는, 장착 작업 중의 섬유 비산을 방지하기 위해, 유기 바인더나 무기 바인더를 함유시키는 것이 일반적으로 행해지고 있다.
예를 들면, 특허문헌 1에는, 무기질 섬유 매트에 유기 바인더액을 함침시킨 후, 무기질 섬유 매트를 두께 방향으로 압축하고, 무기질 섬유 매트의 두께를 구속한 상태에서 유기 바인더액의 매체액을 제거한다는, 무기 섬유 성형체의 제조 방법이 개시되어 있다. 또한, 특허문헌 2에는, 무기질 섬유 매트에 수지 용액을 함침시킨 후, 무기질 섬유 매트에 두께 방향으로 열풍을 통과시켜 건조시킨다는, 수지 함침 무기질 섬유 매트의 제조 방법이 개시되어 있다. 특허문헌 3에는, 섬유 재료의 매트에 라텍스(유기 바인더액)을 함침시키는 유지재의 제조 방법으로서, 매트의 내주측의 유기 바인더 함유량이, 매트의 외주측의 유기 바인더 함유량보다도 크고, 또한 15∼50g/㎡의 범위에 있다는, 유지재의 제조 방법이 개시되어 있다.
일본국 공개특허 특개2002-38379호 공보 일본국 공개특허 특개2001-316965호 공보 일본국 공개특허 특개2005-74243호 공보
무기질 섬유 매트에 바인더액을 함침시키는 방법으로서는, 예를 들면 특허문헌 1, 3에 기재되어 있는 바와 같이 분무가 알려져 있다. 그러나, 바인더액을 분무하는 방법의 경우, 바인더액은 무기질 섬유 매트의 표면에는 함침되지만 내부까지는 함침되기 어려워, 무기질 섬유 매트의 표면에 부분적으로 바인더가 함유되어 있는 무기 섬유 성형체가 얻어지게 된다.
또한, 바인더를 함유하는 무기 섬유 성형체의 제조에 있어서는, 무기질 섬유 매트에 바인더액을 함침시킨 후, 건조시킬 때에, 바인더액의 용매나 분산매가 표면으로 이행됨과 동시에 바인더도 표면으로 이행되고, 건조 후에는 무기질 섬유 매트의 표면에 바인더가 국재(局在)하는, 소위 마이그레이션이 일어나는 경우가 알려져 있다.
이와 같이 표면에 바인더가 국재하고 있는 무기 섬유 성형체는, 과도한 외력이 부하(負荷)되어 변형했을 때에, 두께 방향에 있어서 바인더 농도 차이가 큰 면에서 층간 박리가 발생하고, 무기 섬유 성형체의 파괴를 초래할 우려가 있다. 특히, 배기 가스 정화 장치의 조립 방법으로서는, 케이싱에, 촉매 담체 또는 입자 필터를 무기 섬유 성형체로 권회한 것을 압입하는 방식이 일반적으로 채용되고 있으며, 이 압입 방식으로는 무기 섬유 성형체에 큰 전단력이 부하되기 때문에, 층간 박리의 문제가 현저해진다.
또한, 상기의 압입 방식에서는, 무기 섬유 성형체의 표면에 바인더가 국재하고 있으면, 무기 섬유 성형체와 금속제의 케이싱과의 밀착력이 높아지고, 오히려 마찰 저항이 높아져 버려, 압입시에 무기 섬유 성형체에 주름이 발생하거나, 촉매 담체 또는 입자 필터가 소정의 위치로부터 어긋나버리거나, 압입 하중이 과대해지거나 하는 등의 문제가 있다.
나아가서는, 무기 섬유 성형체의 표면에 바인더가 국재하고 있는 경우에는, 촉매 담체 또는 입자 필터에 무기 섬유 성형체를 권회했을 때에, 무기 섬유 성형체의 바인더를 함유하는 표면층에 균열이나 주름이 발생하거나, 무기 섬유 성형체의 부피가 커지는 것을 억제하는 것이 곤란해질 우려도 있다.
케이싱 내에 있어서 무기 섬유 성형체 및 촉매 담체 또는 입자 필터가 소정의 위치에 수용되어 있지 않으면, 양호한 성능을 발휘할 수 없다.
특허문헌 1∼3에 기재된 기술은 모두 바인더의 국재화의 억제를 의도한 것이 아니며, 상기와 같은 과제가 남아 있다.
본 발명은, 상기 문제점을 감안하여 이루어진 것으로, 바인더의 국재화를 억제하는 것이 가능한 바인더 함유 무기 섬유 성형체의 제조 방법을 제공하는 것을 주목적으로 한다.
상기 과제를 해결하기 위해, 본 발명자들은 예의 검토한 결과, 무기 섬유 성형체에 바인더액을 도포한 후에, 소정의 액체를 도포함으로써, 바인더의 국재화가 억제되는 것을 발견하고, 본 발명을 완성했다.
즉, 본 발명은, 무기 섬유 성형체에 바인더액을 도포하는 바인더액 도포 공정과, 상기 바인더액이 도포된 상기 무기 섬유 성형체에, 비점이 120℃ 미만인 액체를 도포하는 액체 도포 공정을 갖는 것을 특징으로 하는 바인더 함유 무기 섬유 성형체의 제조 방법을 제공한다.
본 발명에 있어서는, 바인더액이 도포된 무기 섬유 성형체에 소정의 액체를 도포하여 무기 섬유 성형체에 액체를 함침시킴으로써, 바인더를 무기 섬유 성형체의 바인더액의 도포면으로부터 반대측의 면 또는 내부로 이동시킬 수 있고, 바인더의 국재화를 억제할 수 있다.
또한 본 발명에 있어서는, 상기 액체 도포 공정에서는, 상기 무기 섬유 성형체의 상기 바인더액의 도포면에 상기 액체를 도포하는 것이 바람직하다. 이 경우, 무기 섬유 성형체의 바인더액의 도포면에 있어서 바인더 농도를 저하시킬 수 있고, 그 결과, 건조 공정에서 무기 섬유 성형체의 표면에의 바인더의 편석을 억제할 수 있다. 또한, 액체가 무기 섬유 성형체에 침투하는 것에 수반하여 바인더액도 침투시킬 수 있고, 무기 섬유 성형체의 두께 방향 전체에 바인더를 균일하게 함유시킬 수 있다.
또한 본 발명에 있어서는, 상기 액체 도포 공정 후, 상기 무기 섬유 성형체를 건조시키는 건조 공정을 갖고, 상기 건조 공정에서는, 상기 무기 섬유 성형체를 통기 건조시키는 것이 바람직하다. 건조시의 바인더의 마이그레이션을 억제할 수 있기 때문이다.
또한 본 발명에 있어서는, 상기 바인더액 도포 공정에서는, 상기 무기 섬유 성형체의 편면에 상기 바인더액을 도포하고, 상기 액체 도포 공정에서는, 상기 무기 섬유 성형체의 상기 바인더액의 도포면에 상기 액체를 도포하고, 상기 액체 도포 공정 후, 상기 무기 섬유 성형체로부터 상기 액체를 제거하는 탈액 공정을 갖고, 상기 탈액 공정에서는, 상기 무기 섬유 성형체의 상기 바인더액 및 상기 액체의 도포면과는 반대측의 면으로부터 상기 액체를 흡인하는 것이 바람직하다. 액체를 흡인할 때에, 액체가 무기 섬유 성형체의 바인더액 및 액체의 도포면으로부터 반대측의 면으로 이동함과 동시에, 바인더액을 무기 섬유 성형체의 바인더액 및 액체의 도포면으로부터 반대측의 면으로 이동시킬 수 있고, 바인더의 균일화를 도모할 수 있기 때문이다.
또한 본 발명에 있어서는, 상기 바인더액의 도포 방법이, 상기 무기 섬유 성형체에 상기 바인더액을 비접촉 도포하는 비접촉 도포 방식인 것이 바람직하다. 스프레이법 등의 비접촉 도포 방식만으로는 바인더액을 무기 섬유 성형체의 내부까지 침투시키는 것은 보다 곤란하다. 이에 비하여 본 발명에 있어서는 전술한 바와 같이 바인더의 국재화를 억제할 수 있기 때문에, 비접촉 도포 방식의 경우에 본 발명은 유용하다.
또한 본 발명에 있어서는, 상기 액체의 도포량이, 상기 무기 섬유 성형체의 상기 바인더액의 도포면에 있어서의 상기 바인더 고형분량에 대하여, 3.0∼50의 범위 내인 것이 바람직하다. 액체의 도포량이 지나치게 적으면, 바인더의 균일화가 곤란해진다. 또한, 액체의 도포량이 지나치게 많으면, 건조 조건이 과대한 부하가 될 우려가 있다.
또한 본 발명에 있어서는, 상기 액체의 도포량이, 상기 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여, 7.5%∼80%의 범위 내인 것이 바람직하다. 액체의 도포량이 상기 범위 내에 있음으로써, 제조되는 바인더 함유 무기 섬유 성형체의 발진량(發塵量)이 저감하고, 전단 계수가 증가하며, 마찰 계수가 저하되고, 또한 건조 조건이 과대한 부하가 되지 않기 때문에, 바람직하다.
본 발명에 있어서는, 무기 섬유 성형체에 바인더액을 도포한 후, 소정의 액체를 도포함으로써, 바인더의 국재화를 억제할 수 있고, 전단 강도가 높으며, 금속제 케이싱에 대한 마찰 저항이 작은 바인더 함유 무기 섬유 성형체를 얻을 수 있다는 효과를 가져온다.
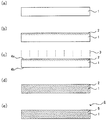
도 1은, 본 발명의 바인더 함유 무기 섬유 성형체의 제조 방법의 일 예를 나타내는 공정도이다.
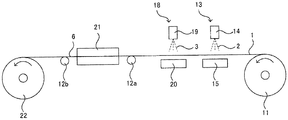
도 2는, 본 발명의 바인더 함유 무기 섬유 성형체의 제조 방법의 다른 예를 나타내는 모식도이다.
도 3은, 마찰 계수의 측정 장치를 나타내는 개략 측면도이다.
이하, 본 발명의 바인더 함유 무기 섬유 성형체의 제조 방법에 대해서 상세하게 설명한다.
본 발명의 바인더 함유 무기 섬유 성형체의 제조 방법은, 무기 섬유 성형체에 바인더액을 도포하는 바인더액 도포 공정과, 상기 바인더액이 도포된 상기 무기 섬유 성형체에, 비점이 120℃ 미만인 액체를 도포하는 액체 도포 공정을 가지는 것을 특징으로 하는 방법이다.
본 발명의 바인더 함유 무기 섬유 성형체의 제조 방법에 대해서, 도면을 참조하여 설명한다.
도 1(a)∼(e)는 본 발명의 바인더 함유 무기 섬유 성형체의 제조 방법의 일 예를 나타내는 공정도이다. 우선, 도 1(a)에 나타내는 바와 같이 시트 형상의 무기 섬유 성형체(1)를 준비하고, 도 1(b)에 나타내는 바와 같이 무기 섬유 성형체(1)의 편면에 바인더액(2)을 도포한다. 다음으로, 도 1(c)에 나타내는 바와 같이 무기 섬유 성형체(1)의 바인더액(2)의 도포면에 소정의 액체(3)를 분무하여, 무기 섬유 성형체(1)에 액체(3)를 함침시킨다. 이때, 무기 섬유 성형체(1)의 바인더액(2)의 도포면(4a)과 그 반대측의 면(4b)에서 바인더의 농도 구배가 발생하기 때문에, 바인더가 바인더액(2)의 도포면(4a)으로부터 그 반대측의 면(4b)으로 이동한다. 그 후, 도 1(d)에 나타내는 바와 같이 바인더액(2) 및 액체(3)가 도포된 무기 섬유 성형체(1)를 건조한다. 이에 따라, 도 1(e)에 나타내는 바와 같이 무기 섬유 성형체(1)에 바인더(5)가 함유된 바인더 함유 무기 섬유 성형체(6)가 얻어진다.
또한, 도 1(c)에서는, 무기 섬유 성형체(1)의 바인더액(2)의 도포면(4a)에 액체(3)를 도포하고 있지만, 도시하지 않지만, 무기 섬유 성형체(1)의 바인더액(2)의 도포면(4a)과는 반대측의 면(4b)에 액체(3)를 도포하는 경우에 있어서도, 무기 섬유 성형체(1)에 액체(3)를 도포하여 함침시키면, 농도 구배에 의해, 바인더가 바인더액(2)의 도포면(4a)으로부터 그 반대측의 면(4b)으로 이동한다.
또한, 도시하지 않지만, 무기 섬유 성형체(1)의 양면에 바인더액(2)을 도포하는 경우에는, 무기 섬유 성형체(1)에 액체(3)를 도포하여 함침시키면, 농도 구배에 의해, 바인더가 무기 섬유 성형체(1)의 양측의 바인더액(2)의 도포면으로부터 내부로 이동한다.
이와 같이 본 발명에 있어서는, 바인더액이 도포된 무기 섬유 성형체에 소정의 액체를 도포하여 무기 섬유 성형체에 액체를 함침시킴으로써, 바인더를 무기 섬유 성형체의 바인더액의 도포면으로부터 반대측의 면 또는 내부로 이동시킬 수 있다. 그 때문에 바인더의 국재화를 억제하고, 균일화를 도모할 수 있다. 또한, 무기 섬유 성형체의 바인더액의 도포면에 액체를 도포하는 경우에는, 무기 섬유 성형체의 바인더액의 도포면에 있어서 바인더 농도를 저하시킬 수 있고, 그 결과, 건조 공정에서 무기 섬유 성형체의 표면에의 바인더의 편석을 억제할 수 있다. 따라서, 전단 강도가 높고, 금속제의 케이싱에 대하여 마찰 저항이 작은 바인더 함유 무기 섬유 성형체를 안정적으로 제조할 수 있다. 따라서, 예를 들면 본 발명에 있어서의 바인더 함유 무기 섬유 성형체를 배기 가스 정화 장치용 유지재로서 사용하는 경우에는, 장착성이 우수하고, 압입시의 바인더 함유 무기 섬유 성형체 및 촉매담체 또는 입자 필터의 어긋남을 억제하여, 바인더 함유 무기 섬유 성형체의 유지력을 높일 수 있다.
도 2는 본 발명의 바인더 함유 무기 섬유 성형체의 제조 방법의 다른 예를 나타내는 모식도이다. 이 예는, 장척(長尺)의 무기 섬유 성형체(1)를 이용한 롤 투 롤 방식의 제조 방법이다. 우선, 롤 형상으로 권회된 무기 섬유 성형체(1)를 권출 롤(11)로부터 조출(繰出)하고, 분무 장치(13)로 반송한다. 분무 장치(13)는, 바인더액(2)을 분무하는 스프레이 노즐(14)과, 무기 섬유 성형체(1)의 바인더액(2)의 도포면과는 반대측의 면에 배치되어, 분무된 잉여의 바인더액(2)을 회수하는 수액팬(15)을 가지고 있으며, 무기 섬유 성형체(1)의 편면에 스프레이 노즐(14)로 바인더액(2)을 분무한다. 이어서, 바인더액(2)이 도포된 무기 섬유 성형체(1)를 분무 장치(18)로 반송한다. 분무 장치(18)는, 액체(3)를 분무하는 스프레이 노즐(19)과, 무기 섬유 성형체(1)의 액체(3)의 도포면과는 반대측의 면으로부터 액체(3)를 흡인하는 흡인 장치(20)를 가지고 있으며, 무기 섬유 성형체(1)의 바인더액(2)의 도포면에 스프레이 노즐(19)로 액체(3)를 분무한다. 이때, 흡인 장치(20)에 의해, 분무된 액체(3)를 무기 섬유 성형체(1)의 내부로 이동시킬 수 있다. 계속해서, 바인더액(2) 및 액체(3)가 도포된 무기 섬유 성형체(1)를 가이드 롤(12a)로 건조 장치(21)로 반송하고, 무기 섬유 성형체(1)를 건조시킨다. 이에 따라, 무기 섬유 성형체(1)에 바인더(5)가 함유된 바인더 함유 무기 섬유 성형체(6)가 얻어진다. 그 후, 바인더 함유 무기 섬유 성형체(6)를, 가이드 롤(12b)로 반송하고, 권취 롤(22)로 권취한다.
이하, 본 발명의 바인더 함유 무기 섬유 성형체의 제조 방법에 있어서의 각 공정에 대해서 설명한다.
1. 무기 섬유 성형체
본 발명에 있어서, 무기 섬유 성형체는 무기 섬유의 부직포 형상의 집합체이며, 예를 들면 매트, 블랭킷 또는 블록 등으로 칭해지는 것이다.
무기 섬유 성형체를 구성하는 무기 섬유로서는, 특별히 한정되는 것은 아니며, 예를 들면 실리카, 알루미나/실리카, 이들을 포함하는 지르코니아, 스피넬, 티타니아 등의 단독, 또는 복합 섬유를 들 수 있다. 그 중에서도 알루미나/실리카계 섬유가 바람직하고, 특히 결정질 알루미나/실리카계 섬유가 바람직하다. 알루미나/실리카계 섬유의 알루미나/실리카의 조성비(질량비)는 60∼98/40∼2의 범위 내인 것이 바람직하고, 더욱 바람직하게는 70∼74/30∼26의 범위 내이다.
무기 섬유의 평균 섬유 직경은 3㎛∼8㎛의 범위 내, 특히 5㎛∼7㎛의 범위 내인 것이 바람직하다. 무기 섬유의 평균 섬유 직경이 지나치게 크면 무기 섬유 성형체의 반발력이 상실되고, 지나치게 작으면 공기 중에 부유하는 발진량이 많아질 우려가 있다.
무기 섬유 성형체의 제조 방법으로서는, 특별히 한정되는 것은 아니며, 공지의 임의의 방법을 채용할 수 있다. 그 중에서도, 무기 섬유 성형체는, 니들링 처리가 실시된 것이 바람직하다. 니들링 처리에 의해, 무기 섬유 성형체를 구성하는 무기 섬유끼리가 얽힌 강고한 무기 섬유 성형체가 될 뿐만아니라, 무기 섬유 성형체의 두께를 조정할 수 있다.
무기 섬유 성형체의 두께로서는, 특별히 한정되는 것은 아니며, 용도 등에 따라서 적절하게 선택된다. 예를 들면 무기 섬유 성형체의 두께는 2㎜∼50㎜ 정도로 할 수 있다.
무기 섬유 성형체는, 매엽(枚葉)이라도 되고 장척이라도 된다. 장척의 무기 섬유 성형체의 경우에는, 롤 투 롤 방식으로 바인더 함유 무기 섬유 성형체를 제조할 수 있어, 생산성을 향상시킬 수 있다.
2. 바인더액 도포 공정
본 발명에 있어서는, 무기 섬유 성형체에 바인더액을 도포하는 바인더액 도포 공정을 행한다.
바인더액에 포함되는 바인더로서는, 유기 바인더 및 무기 바인더 모두 이용할 수 있다. 그 중에서도, 적어도 유기 바인더를 이용하는 것이 바람직하다. 이 경우, 유기 바인더만을 이용해도 되고, 유기 바인더 및 무기 바인더를 조합하여 이용해도 된다. 유기 바인더는 가열에 의해 분해 제거할 수 있기 때문에, 바인더 함유 무기 섬유 성형체의 사용시에 유기 바인더를 가열에 의해 분해 제거함으로써, 무기 섬유 성형체의 반발력을 복원할 수 있고, 바인더 함유 무기 섬유 성형체를 예를 들면 배기 가스 정화 장치용 유지재로서 적합하게 사용할 수 있다.
유기 바인더로서는, 예를 들면 각종의 고무, 수용성 고분자 화합물, 열가소성 수지, 열경화성 수지 등을 사용할 수 있다. 그 중에서도, 아크릴 고무, 니트릴 고무 등의 합성 고무; 카르복시메틸셀룰로오스, 폴리비닐알코올 등의 수용성 고분자 화합물; 또는 아크릴 수지가 바람직하다. 특히, 아크릴 고무, 니트릴 고무, 카르복시메틸셀룰로오스, 폴리비닐알코올, 아크릴 고무에 포함되지 않는 아크릴 수지가 바람직하다. 이들 유기 바인더는, 유기 바인더액의 조제 또는 입수가 용이하고, 또한 무기 섬유 성형체로의 도포 조작도 간단하고, 비교적 저함유량으로서도 충분한 두께 구속력을 발휘하며, 얻어지는 성형체가 유연하고 강도가 우수하며, 사용 온도 조건하에서 용이하게 분해 또는 소실되는 점에서 적합하게 사용할 수 있다. 유기 바인더는, 1종 단독으로 이용해도 되고 2종 이상을 혼합하여 이용해도 된다.
무기 바인더로서는, 예를 들면 무기 산화물을 들 수 있고, 구체적으로는 알루미나, 스피넬, 지르코니아, 마그네시아, 티타니아, 칼시아, 및 상기 무기 섬유와 동질의 조성을 가지는 재료를 들 수 있다. 무기 바인더는, 1종 단독으로 이용해도 되고 2종 이상을 혼합하여 이용해도 된다.
무기 산화물의 입경은, 예를 들면 1㎛ 이하로 할 수 있다.
바인더액에 포함되는 용매나 분산매로서는, 바인더나 바인더액의 종류에 따라서 적절하게 선택되는 것이며, 예를 들면 물, 유기 용매 등을 들 수 있다. 용매나 분산매는 1종 단독으로 이용해도 되고 2종 이상을 혼합하여 이용해도 된다.
바인더액으로서는, 유기 바인더의 경우, 상기 유기 바인더를 포함하는 수용액, 물 분산형의 에멀션, 라텍스, 또는 유기 용매 용액을 이용할 수 있다. 이들은 시판되고 있으며, 이들 유기 바인더액은, 그대로 또는 물 등으로 희석하여 이용할 수 있고, 무기 섬유 성형체에 유기 바인더액을 도포하는데에 적합하게 사용할 수 있다. 특히 에멀션이 바람직하다. 유기 바인더액에는, 무기 바인더가 함유되어 있어도 된다.
또한, 무기 바인더의 경우, 바인더액으로서는, 상기 무기 바인더를 포함하는 졸, 콜로이드, 슬러리, 용액을 이용할 수 있다. 무기 바인더액에는, 유기 바인더가 함유되어 있어도 된다. 또한, 무기 바인더액에는, 무기 바인더의 안정성을 높이기 위해 분산 안정제가 첨가되어 있어도 된다. 분산 안정제로서는, 예를 들면 아세트산, 락트산, 염산, 질산 등을 들 수 있다.
바인더액 중의 바인더 농도로서는, 무기 섬유 성형체에 바인더액을 균일하게 도포할 수 있는 정도이면 되고, 바인더의 종류나 도포 방법에 따라서 적절하게 조정된다. 예를 들면, 바인더액 중의 바인더 농도는 3질량%∼50질량%의 범위 내인 것이 바람직하다. 바인더 농도가 지나치게 낮으면, 바인더 함유 무기 섬유 성형체 중의 바인더의 함유량을 소망하는 범위로 하는 것이 곤란해진다. 또한, 바인더 농도가 지나치게 높으면, 바인더가 무기 섬유 성형체에 함침되기 어려워져, 작업성이나 바인더 함유 무기 섬유 성형체의 열특성, 강도 등의 제(諸)물성이 열화될 우려가 있다.
바인더액의 도포 방법으로서는, 무기 섬유 성형체에 바인더액을 균일하게 도포할 수 있는 방법이면 특별히 한정되는 것은 아니며, 예를 들면 키스 코트법, 스프레이법, 침지법, 롤 코트법, 그라비아 코트법, 다이 코트법, 커튼 코트법 등, 일반적인 도포 방법으로부터 적절하게 선택할 수 있다. 바인더액의 도포는 복수회 반복 행해도 된다.
그 중에서도, 도포 방법은, 무기 섬유 성형체에 바인더액을 접촉 도포하는 접촉 도포 방식 또는 무기 섬유 성형체에 바인더액을 비접촉 도포하는 비접촉 도포 방식인 것이 바람직하고, 특히 비접촉 도포 방식이 바람직하다.
접촉 도포 방식은, 예를 들면 바인더액이 공급된 도포 롤 등의 도포 부재가 무기 섬유 성형체의 표면에 접촉함으로써 바인더액을 도포하는 방법이다. 접촉 도포 방식에서는, 바인더액의 점도가 낮으면 도포 불균일이 발생하는 경우가 있기 때문에, 어느 정도의 점도를 가지는 바인더액이 이용된다. 그 때문에, 바인더액이 무기 섬유 성형체에 침투되기 어려운 경우가 있다.
또한, 비접촉 도포 방식은, 예를 들면 노즐 등의 도포 부재를 무기 섬유 성형체에 접촉시키지 않는 방법이다. 스프레이법 등의 비접촉 도포 방식에서는, 바인더액을 무기 섬유 성형체의 내부까지 침투시키는 것은, 접촉 도포 방식과 비교해도 보다 곤란하다.
이에 대하여 본 발명에 있어서는, 후술의 액체 도포 공정에서 무기 섬유 성형체에 액체를 도포하여 함침시킴으로써, 바인더를 무기 섬유 성형체의 바인더액의 도포면으로부터 반대측의 면 또는 내부로 이동시킬 수 있다. 따라서, 접촉 도포 방식 및 비접촉 도포 방식을 적용하는 경우에 본 발명은 유용하다.
접촉 도포 방식으로서는, 예를 들면 키스 코트법, 롤 코트법, 그라비아 코트법 등을 들 수 있다. 그 중에서도, 키스 코트법이 바람직하다. 키스 롤을 미끄러지게 하여 도포할 수 있고, 무기 섬유 성형체의 라인 속도에 대한 롤러의 표면 속도와의 비에 의해 용이하게 바인더액의 도포량을 제어할 수 있기 때문이다.
또한, 비접촉 도포 방식으로서는, 예를 들면 스프레이법, 다이 코트법, 커튼 코트법 등을 들 수 있다. 그 중에서도, 스프레이법이 바람직하다. 롤 투 롤 방식으로 무기 섬유 성형체에 바인더액을 도포할 때에, 무기 섬유 성형체의 반송 속도나 장력을 제어하지 않아도, 바인더액의 도포량을 제어할 수 있기 때문이다.
무기 섬유 성형체에 바인더액을 도포할 때에는, 바인더액을 무기 섬유 성형체의 편면에 도포해도 되고 양면에 도포해도 되지만, 그 중에서도 편면에만 도포하는 것이 바람직하다. 바인더액을 무기 섬유 성형체의 편면에만 도포한 경우에는, 후술의 탈액 공정에서 무기 섬유 성형체의 바인더액의 도포면과는 반대측의 면으로부터 액체를 흡인함으로써, 무기 섬유 성형체의 바인더액의 도포면으로부터 그 반대측의 면으로 바인더액을 이동시킬 수 있어, 바인더가 무기 섬유 성형체의 바인더액의 도포면에 국재하는 것을 더욱 억제할 수 있다. 또한, 후술의 건조 공정에서 무기 섬유 성형체의 바인더액의 도포면으로부터 열풍을 통과시킴으로써, 건조시의 바인더의 마이그레이션을 억제할 수가 있다.
무기 섬유 성형체로의 바인더액의 도포량으로서는, 무기 섬유나 바인더액의 종류, 바인더액 중의 바인더 농도, 바인더 함유 무기 섬유 성형체의 두께, 용도 등 에 따라서 적절하게 선택되는 것이며, 후술하는 무기 섬유 성형체 중의 무기 섬유 에 대한 바인더 고형분량이 소망하는 범위가 되도록 적절하게 조정된다.
3. 액체 도포 공정
본 발명에 있어서는, 상기 바인더액이 도포된 상기 무기 섬유 성형체에, 비점이 120℃ 미만인 액체를 도포하는 액체 도포 공정을 행한다.
액체의 비점은 120℃ 미만이며, 바람직하게는 60℃∼110℃의 범위 내이다. 비점이 상기 범위인 것에 의해, 후술의 건조 공정에서 액체를 용이하게 제거할 수 있다. 한편, 비점이 지나치게 높으면, 후술의 건조 공정에서 액체를 완전하게 제거하는 것이 곤란해진다. 또한, 비점이 지나치게 낮으면, 액체의 증발 속도가 빨라지고, 액체를 무기 섬유 성형체에 충분히 침투시키는 것이 곤란해져, 그 결과, 바인더를 무기 섬유 성형체의 내부에 함유시키는 것이 곤란해질 우려가 있다.
또한, 액체의 실온(25℃)에서의 증기압은 낮은 것이 바람직하고, 구체적으로는 5㎪ 이하인 것이 바람직하다. 증기압이 지나치게 높으면, 액체의 증발 속도가 빨라지고, 액체를 무기 섬유 성형체에 충분하게 침투시키는 것이 곤란해져, 그 결과, 바인더를 무기 섬유 성형체의 내부에 함유시키는 것이 곤란해질 우려가 있다.
액체의 점도는, 바인더액의 점도보다도 낮은 것이 바람직하고, 구체적으로는, 3.5mPa·s 이하인 것이 바람직하고, 그 중에서도 3.0mPa·s∼0.5mPa·s의 범위 내, 특히 2.0mPa·s∼0.5mPa·s의 범위 내인 것이 바람직하다. 액체의 점도가 바인더액의 점도보다도 낮으면, 액체는 바인더액보다도 무기 섬유 성형체에 함침되기 쉬워지기 때문에, 무기 섬유 성형체에 액체를 도포했을 때에, 바인더를 이동시키기 쉬워진다. 한편, 액체의 점도가 지나치게 높으면, 액체를 무기 섬유 성형체에 충분히 침투시키는 것이 곤란해져, 그 결과, 바인더를 무기 섬유 성형체의 내부에 함유시키는 것이 곤란해질 우려가 있다. 또한, 액체의 점도가 지나치게 낮으면, 무기 섬유 성형체로부터 액체가 빠져버릴 우려가 있다.
여기에서, 점도는, 20℃에 있어서의 점도를 가리키고, JIS Z8803(액체의 점도 측정 방법)에 준거하여, 회전 점도계를 이용하여 측정된 값이다.
액체로서는, 무기 섬유 성형체에 침투하는 것이면 특별히 한정되지 않지만, 상기의 비점, 점도를 충족하는 것이 바람직하다. 또한, 액체는, 바인더액의 상태 등을 손상하지 않는 것이 바람직하고, 구체적으로는 바인더액에 포함되는 용매 또는 분산매인 것이 보다 바람직하다. 무기 섬유 성형체에 액체를 도포하여 함침시켰을 때에, 바인더를 이동시키기 쉽게 할 수 있기 때문이다. 이러한 액체로서는, 예를 들면 물이나, 에탄올 등의 저급 알코올 등을 들 수 있다. 구체적으로는, 바인더액으로서 물 분산형의 에멀션을 이용하는 경우에는, 액체로서 물을 이용하는 것이 바람직하다. 또한, 물은 환경면에서도 적합하다. 물로서는, 예를 들면 순수를 이용할 수 있다. 액체는 1종 단독으로 이용해도 되고 2종 이상을 혼합하여 이용해도 된다.
또한, 액체에 포함되는 불순물은 최대한 적은 것이 바람직하고, 액체는 불순물을 포함하지 않는 것이 보다 바람직하다. 액체는 후술의 건조 공정에서 완전히 제거되어, 얻어지는 바인더 함유 무기 섬유 성형체에는 잔존하지 않는 것이 바람직한 점에서, 불순물이 포함되지 않는 것이 바람직한 것이다.
여기에서, 액체가 불순물을 포함하지 않는다는 것은, 액체에 포함되는 불순물 농도가 0.1질량% 이하인 것을 말한다.
액체의 도포 방법으로서는, 무기 섬유 성형체에 액체를 균일하게 도포할 수 있는 방법이면 특별히 한정되는 것은 아니며, 예를 들면 스프레이법, 커튼 코트법, 다이 코트법, 브러시 도포법 등을 들 수 있다. 그 중에서도, 액체의 도포 방법은 비접촉 도포 방식인 것이 바람직하다. 액체의 도포는 복수회 반복 행해도 된다.
또한, 무기 섬유 성형체에 액체를 도포할 때에는, 액체를 무기 섬유 성형체의 편면에 도포해도 되고 양면에 도포해도 된다. 그 중에서도, 무기 섬유 성형체의 바인더액의 도포면에 액체를 도포하는 것이 바람직하다. 이 경우, 무기 섬유 성형체의 바인더액의 도포면에 있어서 바인더 농도를 저하시킬 수 있고, 그 결과, 건조 공정에서 무기 섬유 성형체의 표면에의 바인더의 편석을 억제할 수 있다. 또한, 액체가 무기 섬유 성형체의 바인더액의 도포면으로부터 내부로 침투하는 것에 수반하여, 바인더액도 무기 섬유 성형체의 내부로 침투시킬 수 있고, 무기 섬유 성형체의 두께 방향 전체에 바인더를 균일하게 함유시킬 수 있다.
또한, 무기 섬유 성형체의 편면에 액체를 도포할 때에는, 도포와 동시에, 무기 섬유 성형체의 액체의 도포면과는 반대측의 면으로부터 액체를 흡인하는 것이 바람직하고, 그 중에서도, 무기 섬유 성형체의 바인더액의 도포면에 액체를 도포함과 동시에, 무기 섬유 성형체의 바인더액 및 액체의 도포면과는 반대측의 면으로부터 액체를 흡인하는 것이 바람직하다. 액체의 침투 속도를 빠르게 할 수 있다. 또한, 액체가 무기 섬유 성형체의 바인더액 및 액체의 도포면으로부터 반대측의 면 으로 이동하는 것에 수반하여, 바인더액도 이동시킬 수 있고, 바인더의 균일화를 도모할 수 있다.
액체의 도포량으로서는, 바인더를 무기 섬유 성형체의 두께 방향 전체로 이동시킬 수 있는 정도이면 특별히 한정되는 것은 아니며, 무기 섬유, 바인더액 및 액체의 종류, 바인더 함유 무기 섬유 성형체의 두께, 용도 등에 따라서 적절하게 선택된다. 예를 들면, 액체의 도포량은, 무기 섬유 성형체의 바인더액의 도포면에 있어서의 바인더 고형분량에 대하여, 3.0∼50의 범위 내인 것이 바람직하고, 보다 바람직하게는 4.0∼40의 범위 내이며, 특히 바람직하게는 5.0∼30의 범위 내이다. 액체의 도포량이 지나치게 적으면, 바인더의 균일화가 곤란해진다. 또한, 액체의 도포량이 지나치게 많으면, 건조 조건이 과대한 부하가 될 우려가 있다.
특히, 바인더 함유 무기 섬유 성형체 중의 바인더 고형분량이 무기 섬유 성형체 중의 무기 섬유 100질량부에 대하여 5질량부 이하의 경우에는, 액체의 도포량은, 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여, 7.5%∼80%의 범위 내인 것이 바람직하고, 보다 바람직하게는 10%∼60%의 범위 내, 더욱 바람직하게는 12%∼40%의 범위 내이다. 액체의 도포량이 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여 상기 범위 내에 있는 것에 의해, 제조되는 바인더 함유 무기 섬유 성형체의 발진량이 저감하고, 전단 계수가 증가하며, 마찰 계수가 저하하고, 또한 건조 조건이 과대한 부하가 되지 않기 때문에, 바람직하다.
4. 탈액 공정
본 발명에 있어서는, 상기 액체 도포 공정 후, 후술의 건조 공정 전에, 바인더액 및 액체가 도포된 무기 섬유 성형체로부터 액체를 제거하는 탈액 공정을 행하는 것이 바람직하다. 후술의 건조 공정에서 바인더액의 용매나 분산매 및 액체를 제거하기 쉬워져, 건조 시간을 단축시킬 수 있기 때문이다.
탈액 방법으로서는, 예를 들면 흡인, 가압, 압축 등을 들 수 있다.
그 중에서도, 흡인 탈액이 바람직하고, 바인더액 및 액체를 각각 무기 섬유 성형체의 동일한 편면에 도포하여, 무기 섬유 성형체의 바인더액 및 액체의 도포면과는 반대측의 면으로부터 액체를 흡인하는 것이 바람직하다. 액체가 무기 섬유 성형체의 바인더액 및 액체의 도포면으로부터 반대측의 면으로 이동하는 데에 수반하여, 바인더액도 이동시킬 수 있고, 바인더의 균일화를 도모할 수 있기 때문이다.
흡인 탈액의 방법으로서는, 액체를 흡인할 수 있는 방법이면 특별히 한정되는 것은 아니며, 예를 들면 무기 섬유 성형체의 액체의 도포면과는 반대측의 면을 감압하는 방법을 들 수 있다.
또한, 가압 탈액의 경우에는, 무기 섬유 성형체의 액체의 도포면을 가압해도 된다. 액체가 무기 섬유 성형체의 액체의 도포면으로부터 반대측의 면으로 이동하는 것에 수반하여, 바인더액도 이동시킬 수 있기 때문이다.
탈액시의 압력, 탈액 시간 등의 탈액 조건은, 바인더액 중의 바인더가 제거되지 않도록 적절하게 조정된다.
5. 건조 공정
본 발명에 있어서는, 통상, 상기 액체 도포 공정 후에, 바인더액 및 액체가 도포된 무기 섬유 성형체를 건조시키는 건조 공정이 행해진다.
건조 방법으로서는, 예를 들면 가열 건조, 통기 건조, 감압 건조, 원심 건조, 흡인 건조, 가압 건조, 자연 건조 등을 들 수 있다. 그 중에서도, 통기 건조가 바람직하다. 건조 시간을 단축시킬 수 있기 때문이다.
통기 건조에서는 통상, 무기 섬유 성형체의 두께 방향으로 열풍을 통과시킨다. 그 중에서도, 무기 섬유 성형체의 바인더액의 도포면으로부터 열풍을 통과시키는 것이 바람직하다. 무기 섬유 성형체의 바인더액의 도포면으로부터 두께 방향으로 열풍을 통과시키면, 바인더액의 용매나 분산매 및 액체가 기화될 때에는 열풍과 함께 두께 방향으로 이동하기 때문에, 마이그레이션을 억제할 수 있다. 그 때문에, 바인더를 무기 섬유 성형체의 내부에 함유시킨 채로 할 수 있다.
통기 건조시에는, 무기 섬유 성형체를, 통기공을 갖는 한 쌍의 통기 부재의 사이에 끼워 통기 건조시키는 것이 바람직하다. 무기 섬유 성형체를 균일하게 건조시킬 수 있기 때문이다.
통기 부재의 재질은, 예를 들면 금속, 수지 등을 들 수 있다. 그 중에서도, 금속의 통기 부재를 이용하는 것이 바람직하다. 열전도성이 높기 때문에, 효율적으로 건조시킬 수 있기 때문이다.
또한, 통기 부재는, 다수의 관통공을 갖는 것이 바람직하다. 건조 시간을 단축할 수 있다.
또한, 통기 건조시에는, 무기 섬유 성형체를 상기 통기 부재의 사이에 끼워 압축하는 것이 바람직하다. 무기 섬유 성형체의 부피 밀도를 높일 수 있기 때문이다.
건조 온도로서는, 건조 방법이나, 바인더액 및 액체의 종류 등에 따라서 적절히 선택된다. 예를 들면 가열 건조나 통기 건조의 경우, 건조 온도는 액체의 비점 이상이면 되고, 구체적으로는 80℃∼160℃의 범위 내인 것이 바람직하고, 특히 바람직하게는 120℃∼160℃의 범위 내이다. 건조 온도가 지나치게 낮으면 충분히 건조할 수 없고, 또한, 바인더의 가교가 불충분해질 우려가 있으며, 한편, 건조 온도가 지나치게 높으면 바인더가 변질되거나, 바인더액의 용매나 분산매의 급격한 증발이 일어나 마이그레이션이 발생할 우려가 있다.
건조시의 통기량, 건조 시간 등, 다른 건조 조건은, 무기 섬유 성형체로부터 액체를 제거할 수 있고, 또한, 바인더액 중의 바인더가 제거되지 않도록 적절하게 조정된다. 예를 들면, 건조 시간은 10초∼60초 정도로 할 수 있다.
또한, 무기 바인더를 이용한 경우에는, 통상, 건조 후에 소성을 행한다. 소성 조건은, 무기 바인더를 함유하는 바인더 함유 무기 섬유 성형체의 제조 방법에 있어서의 일반적인 소성 조건으로부터 적절하게 선택할 수 있다.
6. 바인더 함유 무기 섬유 성형체
본 발명에 있어서는, 무기 섬유 성형체와, 상기 무기 섬유 성형체에 함유되는 바인더를 가지는 바인더 함유 무기 섬유 성형체를 얻을 수 있다.
바인더 함유 무기 섬유 성형체 중의 바인더의 함유량으로서는, 특별히 한정되는 것은 아니며, 무기 섬유나 바인더의 종류, 바인더 함유 무기 섬유 성형체의 두께, 용도 등에 따라서 적절하게 선택된다. 예를 들면 바인더 함유 무기 섬유 성형체 중의 바인더 고형분량은, 무기 섬유 성형체 중의 무기 섬유 100질량부에 대하여, 0.5질량부∼10.0질량부의 범위 내인 것이 바람직하다. 상기 바인더 고형분량이 지나치게 적으면 바인더 함유 무기 섬유 성형체의 소망하는 두께가 얻어지지 않을 우려가 있으며, 지나치게 많으면 비용이 높아지게 된다. 또한, 유기 바인더의 경우, 상기의 유기 바인더 고형분량이 많으면, 유기 바인더가 분해되기 어려워지거나, 유기 바인더의 분해에 의해 발생하는 가스에 의해 작업 환경이 악화하거나 할 우려가 있다. 또한, 무기 바인더의 경우, 상기의 무기 바인더 고형분량이 많으면 쿠션성이 손상될 우려가 있다.
바인더 함유 무기 섬유 성형체는, 예를 들면 단열재, 내화재, 쿠션재(유지 재), 시일재 등에 적용할 수 있다. 그 중에서도, 바인더 함유 무기 섬유 성형체는, 배기 가스 정화 장치용의 유지재로서 적합하다. 본 발명에 있어서, 바인더 함유 무기 섬유 성형체는 전단 강도가 높고, 케이싱에 대한 마찰력이 작기 때문에, 장착성이 우수하고, 압입시의 바인더 함유 무기 섬유 성형체 및 촉매 담체 또는 입자 필터의 어긋남을 억제하여, 바인더 함유 무기 섬유 성형체의 유지력을 높일 수 있다.
배기 가스 정화 장치는, 예를 들면 촉매 담체 또는 입자 필터와, 촉매 담체 또는 입자 필터를 수용하는 금속제의 케이싱과, 촉매 담체 또는 입자 필터 및 케이싱의 사이에 끼워 넣어진 유지재를 구비하는 것이다. 구체적으로는, 촉매 컨버터나 디젤 파티큘러 필터(DPF)를 들 수 있다.
배기 가스 정화 장치의 구성은 특별히 한정되는 것은 아니며, 본 발명에 있어서의 바인더 함유 무기 섬유 성형체는, 상기의 구성을 구비하는 일반적인 배기 가스 정화 장치에 적용하는 것이 가능하다.
본 발명은, 상기 실시 형태로 한정되는 것은 아니다. 상기 실시 형태는, 예시이며, 본 발명의 특허청구의 범위에 기재된 기술적 사상과 실질적으로 동일한 구성을 갖고, 동일한 작용 효과를 가져오는 것은, 어떠한 것이라도 본 발명의 기술적 범위에 포함된다.
실시예
이하에 실시예 및 비교예를 나타내고, 본 발명을 더욱 상세하게 설명한다.
[평가]
(발진량)
우선, 제작한 바인더 함유 무기 섬유 성형체로부터 75㎜×75㎜의 시험편을 다이 컷팅하고, 발진량 측정용 샘플을 제작했다. 다음으로, 아크릴판(두께 5㎜)과 접합된 스테인리스 강판(두께 3㎜, 측정용 샘플이 접하는 면에 도전성 시트(1㎜)를 접착)을 이용하여, 발진량 측정용 샘플을, 일정한 강도로, 1.5초 간격으로 각 면 100회씩(합계 200회) 두드렸다. 두드리기 전후의 당해 측정용 샘플의 질량 차이를 발진량(㎎/75㎜□)으로 했다.
(마찰 계수)
도 3은, 마찰 계수의 측정 장치를 모식적으로 나타내는 측면도이다.
우선, 제작한 바인더 함유 무기 섬유 성형체로부터 40㎜×40㎜의 시험편을 다이 컷팅하여, 마찰 계수 측정용 샘플(31) 2개를 제작했다. 다음으로, 한 쌍의 스테인리스 강판(32)에 각각, 마찰 계수 측정용 샘플(31)을 점착 테이프(33)(니치반사제, 나이스택 NW-40(보통))에 의해 접착시켰다. 그 후, 인장 시험용 스테인리스 시트(34)(EN 1.4509 표면 처리 2B 마무리)를 마찰 계수 측정용 샘플(31)끼리로 끼우도록, 스테인리스 강판(32)을 설치했다. 마찰 계수 측정용 샘플(31)의 무기 섬유의 부피 밀도가 0.375g/㎤가 되도록 적절하게 스테인리스 강판의 폭을 폭 조정 물림쇠(35)에 의해 조절했다.
그 후, 실온(25℃)에서 인장 시험용 스테인리스 시트(34)를 측정 장치(Technograph사, TG)에 접속하고, 1000㎜/min의 속도로 잡아당겨, 그 피크 하중 F를 측정했다. 얻어진 피크 하중 F(N)과, 인장 시험용 스테인리스 시트(34) 및 마찰 계수 측정용 샘플(31)의 접촉면에서 작용하는 수직 방향의 힘 N(N)(본 측정에 있어서, 무기 섬유의 부피 밀도를 0.375g/㎤로 고정한 5분 후의 면압 H(N)으로 한다.)으로부터, 검출되는 피크 하중은 마찰 계수 측정용 샘플 2개분의 마찰력이 검출되게 되기 때문에, 하기식에 의해 마찰 계수 μ를 산출했다.
μ=F/2N
(전단 계수)
도 3에 나타내는 마찰 계수의 측정 장치에 있어서, 추가로 마찰 계수 측정용 샘플(31)과 인장 시험용 스테인리스 시트(34)를 점착 테이프(33)에 의해 접착한 것 이외는, 마찰 계수의 측정 방법과 동일하게 측정했다. 그 때에, 얻어진 피크 하중 S(N)과, 무기 섬유의 부피 밀도를 0.375g/㎤로 고정한 5분 후의 면압 H(N)을 바탕으로, 하기식에 의해 전단 계수(α)를 산출했다.
α=S/2H
(바인더 고형분 첨착량)
무기 섬유 성형체 중에 있어서의 무기 섬유당의 바인더 고형분 첨착량에 대해서, 바인더 함유 무기 섬유 성형체를 800℃에서 1시간 소성하여 바인더를 소실시키고, 소성 후의 질량과 소성 전의 질량을 비교하여 바인더 함유량을 구했다. 당해 바인더 고형분 첨착량은, 「(소성 전의 바인더 함유 무기 섬유 성형체의 질량-소성 후의 바인더 소실 무기 섬유 성형체의 질량)/소성 후의 바인더 소실 무기 섬유 성형체의 질량×100」에 의해 산출했다.
상기 바인더 고형분 첨착량은, 바인더 함유 무기 섬유 성형체를 제조할 때의, 무기 섬유 성형체의 바인더액의 당해 무기 섬유 성형체에 있어서의 바인더 고형분량에 상당한다.
[실시예 1]
알루미나 섬유 성형체 원반 롤(상품명: 마프텍(등록상표), 미쓰비시 쥬시 주식회사제, 평량 1200g/㎡)을 이용하여, 도 2에 나타내는 제조 방법에 의해, 바인더액 도포 공정에 있어서, 아크릴레이트계 라텍스(상품명: Nipol(등록상표), 니폰제온제, 농도 10%)를 스프레이에 의해, 바인더 고형분 첨착량이 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여 1.0%(목표값)이 되도록 분무했다.
다음으로, 액체 도포 공정에 있어서, 라텍스의 도공면으로부터 이온 교환수를 스프레이에 의해, 이온 교환수의 도포량이 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여 15.0%가 되도록 분무했다.
그 후, 탈액 공정(흡인 속도 4.5m/초), 및 통기 건조에 의한 건조 공정(160℃, 30초간, 속도 0.95m/초)을 행하여, 바인더 함유 무기 섬유 성형체를 제작했다. 제작 후에 회수하여, 소정의 크기로 절단하고, 상기 평가를 행했다. 결과를 표 1에 나타낸다.
[실시예 2]
액체 도포 공정에 있어서, 라텍스의 도공면으로부터 물을 스프레이에 의해, 물의 도포량이 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여 30.0%가 되도록 분무한 것 이외는, 실시예 1과 동일하게 바인더 함유 무기 섬유 성형체를 제작하여, 평가했다. 결과를 표 1에 나타낸다.
[실시예 3]
바인더액 도포 공정에 있어서, 라텍스를 스프레이에 의해, 바인더 고형분 첨착량이 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여 2.0%(목표값)가 되도록 분무한 것 이외는, 실시예 2와 동일하게 바인더 함유 무기 섬유 성형체를 제작하여, 평가했다. 결과를 표 1에 나타낸다.
[실시예 4]
액체 도포 공정에 있어서, 라텍스의 도공면으로부터 물을 스프레이에 의해, 물의 도포량이 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여 60.0%가 되도록 분무한 것 이외는, 실시예 3과 동일하게 바인더 함유 무기 섬유 성형체를 제작하여, 평가했다. 결과를 표 1에 나타낸다.
[실시예 5]
바인더액 도포 공정에 있어서, 라텍스를 스프레이에 의해, 바인더 고형분 첨착량이 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여 4.0%(목표값)이 되도록 분무하고, 및 액체 도포 공정에 있어서, 라텍스의 도공면으로부터 물을 스프레이에 의해, 물의 도포량이 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여 22.7%가 되도록 분무한 것 이외는, 실시예 1과 동일하게 바인더 함유 무기 섬유 성형체를 제작하여, 평가했다. 결과를 표 1에 나타낸다.
[실시예 6]
바인더액 도포 공정에 있어서, 라텍스를 스프레이에 의해, 바인더 고형분 첨착량이 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여 2.5%(목표값)가 되도록 분무한 것 이외는, 실시예 5와 동일하게 바인더 함유 무기 섬유 성형체를 제작하여, 평가했다. 결과를 표 1에 나타낸다.
[비교예 1]
액체 도포 공정을 행하지 않고, 또한 건조 공정을 정치 건조(160℃, 30초간)로 행한 것 이외는, 실시예 1과 동일하게 바인더 함유 무기 섬유 성형체를 제작하여, 평가했다. 결과를 표 1에 나타낸다.
[비교예 2]
액체 도포 공정을 행하지 않고, 또한 건조 공정을 정치 건조(160℃, 30초간)로 행한 것 이외는, 실시예 3과 동일하게 바인더 함유 무기 섬유 성형체를 제작하여, 평가했다. 결과를 표 1에 나타낸다.
[비교예 3]
액체 도포 공정을 행하지 않고, 또한 건조 공정을 정치 건조(160℃, 30초간)로 행한 것 이외는, 실시예 5와 동일하게 바인더 함유 무기 섬유 성형체를 제작하여, 평가했다. 결과를 표 1에 나타낸다.
[비교예 4]
액체 도포 공정을 행하지 않은 것 이외는, 실시예 1과 동일하게 바인더 함유 무기 섬유 성형체를 제작하여, 평가했다. 결과를 표 1에 나타낸다.
[비교예 5]
액체 도포 공정을 행하지 않은 것 이외는, 실시예 3과 동일하게 바인더 함유 무기 섬유 성형체를 제작하여, 평가했다. 결과를 표 1에 나타낸다.
[비교예 6]
액체 도포 공정을 행하지 않은 것 이외는, 실시예 5와 동일하게 바인더 함유 무기 섬유 성형체를 제작하여, 평가했다. 결과를 표 1에 나타낸다.
[비교예 7]
바인더액 도포 공정에 있어서, 농도 5.2%의 아크릴레이트계 라텍스를 이용하여, 라텍스를 스프레이에 의해, 바인더 고형분 첨착량이 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여 2.5%(목표값)가 되도록 분무하고, 액체 도포 공정을 행하지 않은 것 이외는, 실시예 6과 동일하게 바인더 함유 무기 섬유 성형체를 제작하여, 평가했다. 즉, 비교예 7은 실시예 6과는 무기 섬유 성형체 중의 무기 섬유당의 질량에 대한 물의 양은 동일하지만, 액체 도포 공정을 행하지 않는 태양이다. 결과를 표 1에 나타낸다.
Figure pct00001
[고찰]
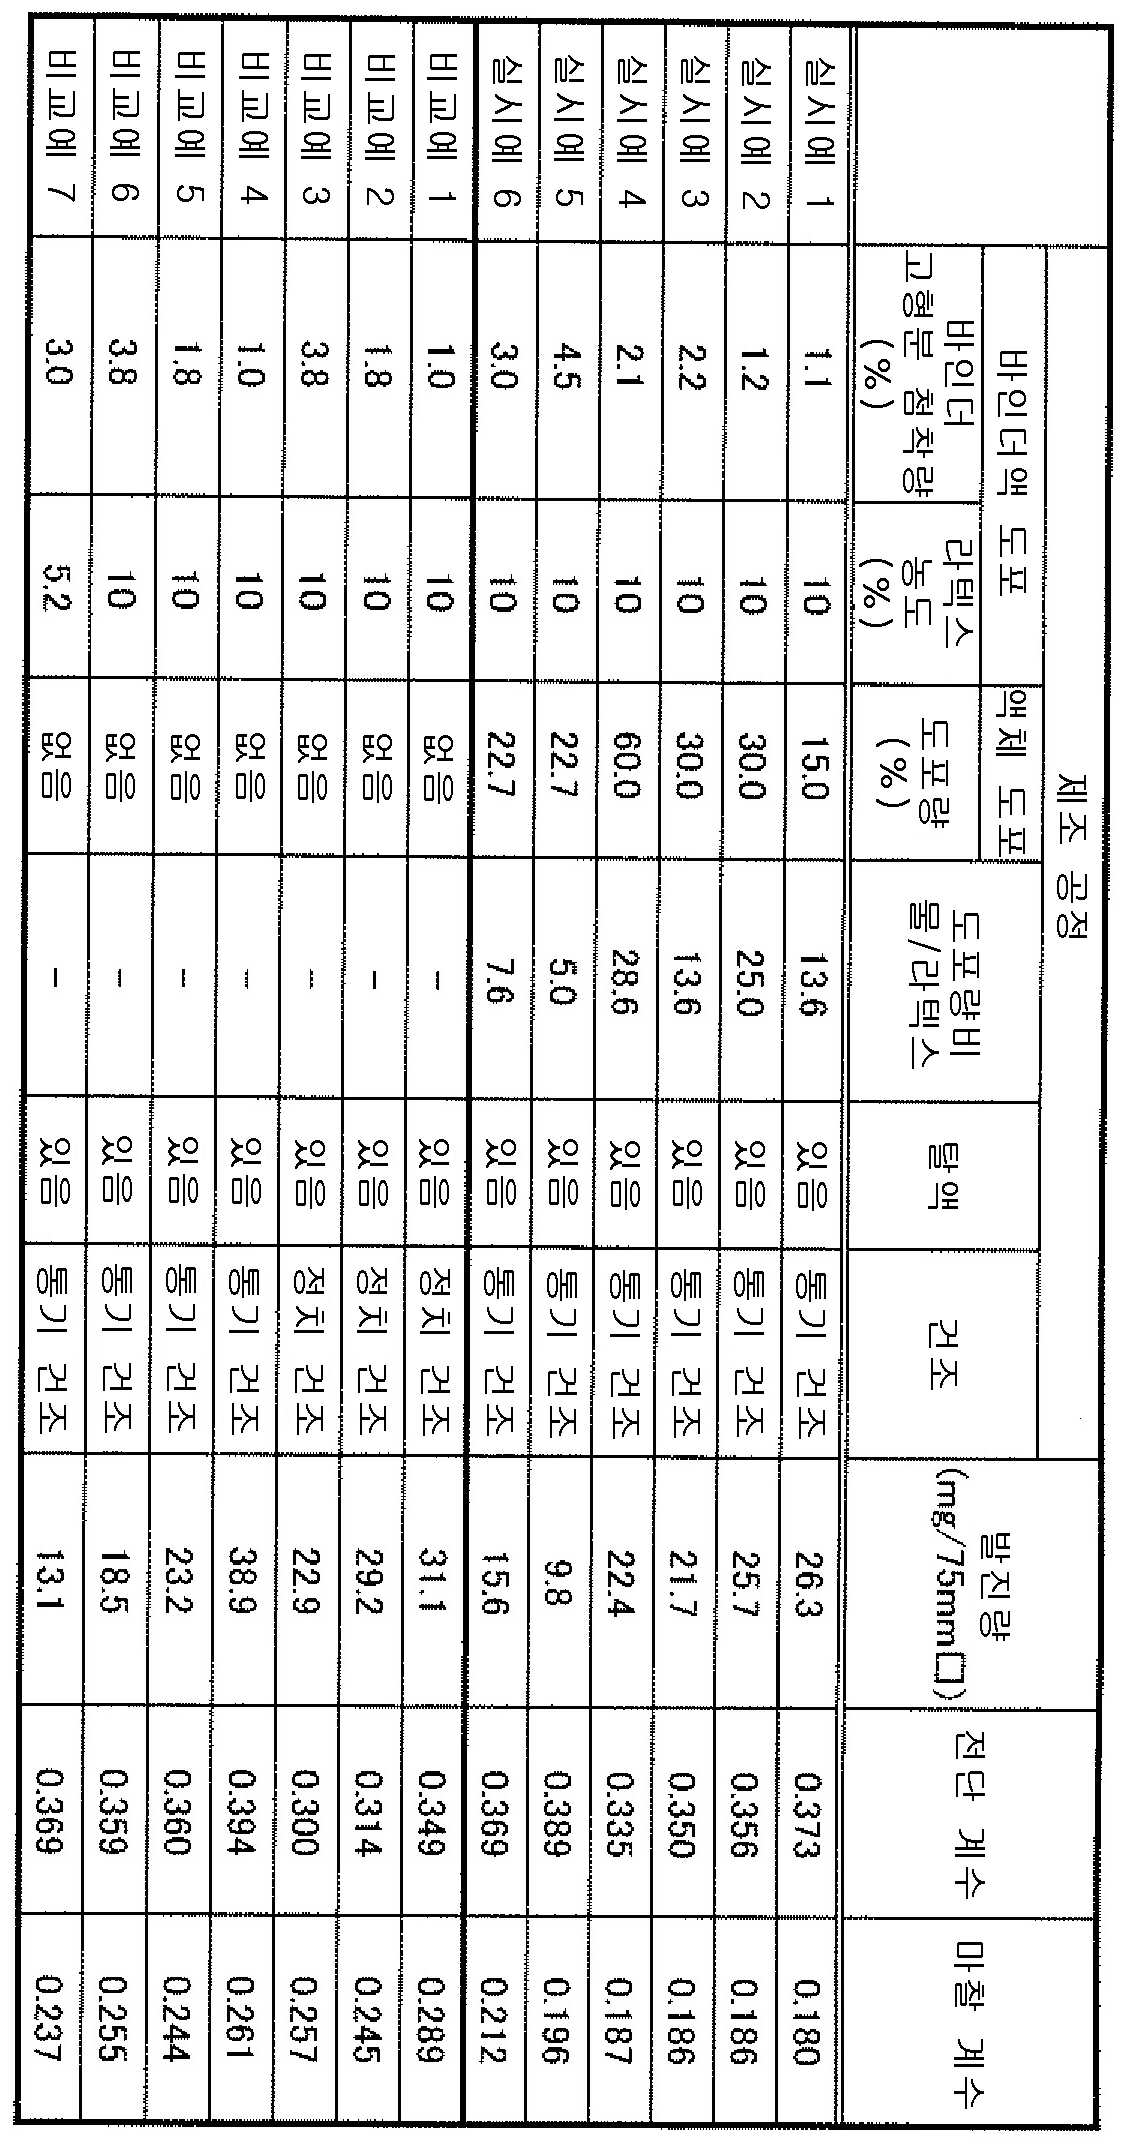
이상의 결과로부터, 본 실시예는, 비교예와 비교하면, 발진이 적고, 층간 박리가 발생하기 어렵고(전단 계수가 높음), 또한 압입시에 금속제의 케이싱과의 마찰이 적은(마찰 계수가 낮음) 바인더 함유 무기 섬유 성형체인 것을 알 수 있고, 촉매 담체 용도의 파지재에 적합하다는 것을 알았다.
특히, 실시예 6과 비교예 7을 비교하면, 바인더액 도포시에 물을 많이 포함시키면 된다는 것은 아니고, 액체 도포 공정에 의해 액체를 추가로 도포시킴으로써, 비로소 효과가 얻어지는 것을 알았다.
1 : 무기 섬유 성형체
2 : 바인더액
3 : 액체
4a : 바인더액의 도포면
4b : 바인더액의 도포면과는 반대측의 면
5 : 바인더
6 : 바인더 함유 무기 섬유 성형체

Claims (7)

  1. 무기 섬유 성형체에 바인더액을 도포하는 바인더액 도포 공정과,
    상기 바인더액이 도포된 상기 무기 섬유 성형체에, 비점이 120℃ 미만인 액체를 도포하는 액체 도포 공정을 갖는 것을 특징으로 하는 바인더 함유 무기 섬유 성형체의 제조 방법.
  2. 제 1 항에 있어서,
    상기 액체 도포 공정에서는, 상기 무기 섬유 성형체의 상기 바인더액의 도포면에 상기 액체를 도포하는 것을 특징으로 하는 바인더 함유 무기 섬유 성형체의 제조 방법.
  3. 제 1 항 또는 제 2 항에 있어서,
    상기 액체 도포 공정 후, 상기 무기 섬유 성형체를 건조시키는 건조 공정을 갖고, 상기 건조 공정에서는, 상기 무기 섬유 성형체를 통기 건조시키는 것을 특징으로 하는 바인더 함유 무기 섬유 성형체의 제조 방법.
  4. 제 1 항 내지 제 3 항 중 어느 한 항에 있어서,
    상기 바인더액 도포 공정에서는, 상기 무기 섬유 성형체의 편면에 상기 바인더액을 도포하고, 상기 액체 도포 공정에서는, 상기 무기 섬유 성형체의 상기 바인더액의 도포면에 상기 액체를 도포하고,
    상기 액체 도포 공정 후, 상기 무기 섬유 성형체로부터 상기 액체를 제거하는 탈액 공정을 가지고, 상기 탈액 공정에서는, 상기 무기 섬유 성형체의 상기 바인더액 및 상기 액체의 도포면과는 반대측의 면으로부터 상기 액체를 흡인하는 것을 특징으로 하는 바인더 함유 무기 섬유 성형체의 제조 방법.
  5. 제 1 항 내지 제 4 항 중 어느 한 항에 있어서,
    상기 바인더액의 도포 방법이, 상기 무기 섬유 성형체에 상기 바인더액을 비접촉 도포하는 비접촉 도포 방식인 것을 특징으로 하는 바인더 함유 무기 섬유 성형체의 제조 방법.
  6. 제 1 항 내지 제 5 항 중 어느 한 항에 있어서,
    상기 액체의 도포량이, 상기 무기 섬유 성형체의 상기 바인더액의 도포면에 있어서의 상기 바인더 고형분량에 대하여, 3.0∼50의 범위 내인 것을 특징으로 하는 바인더 함유 무기 섬유 성형체의 제조 방법.
  7. 제 1 항 내지 제 6 항 중 어느 한 항에 있어서,
    상기 액체의 도포량이, 상기 무기 섬유 성형체 중의 무기 섬유당의 질량에 대하여, 7.5%∼80%의 범위 내인 것을 특징으로 하는 바인더 함유 무기 섬유 성형체의 제조 방법.
KR1020177012794A 2014-11-19 2015-11-17 바인더 함유 무기 섬유 성형체의 제조 방법 Active KR101978792B1 (ko)

Applications Claiming Priority (3)

Application Number Priority Date Filing Date Title
JP2014234649 2014-11-19
JPJP-P-2014-234649 2014-11-19
PCT/JP2015/082252 WO2016080388A1 (ja) 2014-11-19 2015-11-17 バインダー含有無機繊維成形体の製造方法

Publications (2)

Publication Number Publication Date
KR20170065659A true KR20170065659A (ko) 2017-06-13
KR101978792B1 KR101978792B1 (ko) 2019-05-15

Family

ID=56013923

Family Applications (1)

Application Number Title Priority Date Filing Date
KR1020177012794A Active KR101978792B1 (ko) 2014-11-19 2015-11-17 바인더 함유 무기 섬유 성형체의 제조 방법

Country Status (8)

Country Link
US (1) US10385490B2 (ko)
EP (1) EP3222764B1 (ko)
JP (1) JP6327359B2 (ko)
KR (1) KR101978792B1 (ko)
CN (1) CN107109739B (ko)
HU (1) HUE045813T2 (ko)
PL (1) PL3222764T3 (ko)
WO (1) WO2016080388A1 (ko)

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR20210104781A (ko) * 2018-12-18 2021-08-25 닛신 가가꾸 고교 가부시끼가이샤 무기 섬유용 바인더 및 무기 섬유 매트

Families Citing this family (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JP6805846B2 (ja) * 2017-01-27 2020-12-23 三菱ケミカル株式会社 有機バインダー含有無機繊維成形体の製造方法
US10832537B2 (en) * 2018-04-04 2020-11-10 Cirrus Logic, Inc. Methods and apparatus for outputting a haptic signal to a haptic transducer
KR102568434B1 (ko) * 2018-06-22 2023-08-18 산진 옵토일렉트로닉스 (쑤저우) 컴퍼니 리미티드 편광판의 적정 재단 조건 도출 방법
JP2023074324A (ja) * 2021-11-17 2023-05-29 イビデン株式会社 マット材、排ガス浄化装置及びマット材の製造方法

Citations (8)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS58138631A (ja) * 1982-02-12 1983-08-17 Nippon Tokushu Toryo Kk ガラスウ−ルマツト成形品の製法
WO1997032118A1 (en) * 1996-02-27 1997-09-04 Imperial Chemical Industries Plc Composite fibre products and processes for their production
US5837621A (en) * 1995-04-25 1998-11-17 Johns Manville International, Inc. Fire resistant glass fiber mats
JP2001316965A (ja) 2000-05-01 2001-11-16 Ibiden Co Ltd 樹脂含浸無機質繊維マットの製造方法及び乾燥装置
JP2002038379A (ja) 2001-06-08 2002-02-06 Mitsubishi Chemicals Corp 無機質繊維構造体の製造方法
JP2005074243A (ja) 2003-08-29 2005-03-24 Three M Innovative Properties Co 汚染コントロール要素の保持材及び汚染コントロール装置
EP2602368A1 (en) * 2011-12-07 2013-06-12 Nippon Electric Glass Co., Ltd Method for processing binder used in manufacture of glass chopped strand mat, method for recycling binder, and apparatus for manufacturing glass chopped strand mat
JP2014202187A (ja) * 2013-04-09 2014-10-27 イビデン株式会社 保持シール材、保持シール材の製造方法及び排ガス浄化装置

Family Cites Families (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
DE19507787C2 (de) * 1995-03-06 2000-11-09 Gruenzweig & Hartmann Verfahren zur Verbesserung der mechanischen Eigenschaften eines Glasfaservlieses
JP2005021945A (ja) 2003-07-03 2005-01-27 Hirotec Corp プレス成形用金型、およびそれを用いたパネル製造方法

Patent Citations (9)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS58138631A (ja) * 1982-02-12 1983-08-17 Nippon Tokushu Toryo Kk ガラスウ−ルマツト成形品の製法
US5837621A (en) * 1995-04-25 1998-11-17 Johns Manville International, Inc. Fire resistant glass fiber mats
WO1997032118A1 (en) * 1996-02-27 1997-09-04 Imperial Chemical Industries Plc Composite fibre products and processes for their production
JP2001316965A (ja) 2000-05-01 2001-11-16 Ibiden Co Ltd 樹脂含浸無機質繊維マットの製造方法及び乾燥装置
JP2002038379A (ja) 2001-06-08 2002-02-06 Mitsubishi Chemicals Corp 無機質繊維構造体の製造方法
JP2005074243A (ja) 2003-08-29 2005-03-24 Three M Innovative Properties Co 汚染コントロール要素の保持材及び汚染コントロール装置
EP2602368A1 (en) * 2011-12-07 2013-06-12 Nippon Electric Glass Co., Ltd Method for processing binder used in manufacture of glass chopped strand mat, method for recycling binder, and apparatus for manufacturing glass chopped strand mat
JP2013119675A (ja) * 2011-12-07 2013-06-17 Nippon Electric Glass Co Ltd ガラスチョップドストランドマットの製造に使用する結合剤の処理方法、結合剤の再生方法、及びガラスチョップドストランドマットの製造装置
JP2014202187A (ja) * 2013-04-09 2014-10-27 イビデン株式会社 保持シール材、保持シール材の製造方法及び排ガス浄化装置

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR20210104781A (ko) * 2018-12-18 2021-08-25 닛신 가가꾸 고교 가부시끼가이샤 무기 섬유용 바인더 및 무기 섬유 매트

Also Published As

Publication number Publication date
EP3222764A1 (en) 2017-09-27
JP6327359B2 (ja) 2018-05-23
HUE045813T2 (hu) 2020-01-28
WO2016080388A1 (ja) 2016-05-26
US20170327984A1 (en) 2017-11-16
US10385490B2 (en) 2019-08-20
JPWO2016080388A1 (ja) 2017-04-27
PL3222764T3 (pl) 2020-01-31
CN107109739B (zh) 2020-09-29
EP3222764B1 (en) 2019-09-18
CN107109739A (zh) 2017-08-29
EP3222764A4 (en) 2017-09-27
KR101978792B1 (ko) 2019-05-15

Similar Documents

Publication Publication Date Title
KR101978792B1 (ko) 바인더 함유 무기 섬유 성형체의 제조 방법
JP5963053B2 (ja) 多層マット及び排気ガス処理装置
ES2253830T3 (es) Manta compuesta.
JP6870787B1 (ja) 無機繊維成形体、排ガス浄化装置用マット及び排ガス浄化装置
DK2603676T3 (en) Flexible mounting mat with edge protection and exhaust gas treatment device including the mat assembly
JP5990393B2 (ja) 保持シール材、及び、排ガス浄化装置
KR20140130206A (ko) 오염 제어 장치용 다층 장착 매트
KR101749217B1 (ko) 유지 시일재, 유지 시일재의 제조 방법 및 배기 가스 정화 장치
WO2012021817A2 (en) Exhaust gas treatment device
KR20170008833A (ko) 오염 제어 요소용 보유 재료, 그의 제조 방법, 및 오염 제어 장치
JP4295832B2 (ja) 無機質繊維成形体およびその製造方法
JP6805846B2 (ja) 有機バインダー含有無機繊維成形体の製造方法
JP6176056B2 (ja) 無機繊維質断熱材ブロック及びこれを内壁に施工した炉
KR101331729B1 (ko) 무기 섬유 매트 일체형 세라믹 필터 및 그 제조 방법
JP4573427B2 (ja) 耐熱性マット及びその製造方法ならびに排気ガス浄化用触媒コンバータ
JP6421636B2 (ja) 排ガス浄化装置用保持材
JP4524051B2 (ja) 耐熱性マット及びその製造方法ならびに排気ガス浄化用触媒コンバータ
JP2002302875A (ja) 耐熱性マット及びその製造方法ならびに排気ガス浄化用触媒コンバータ
CN110114561A (zh) 废气处理装置用保持材料及废气处理装置
JP4578712B2 (ja) 耐熱性マットの製造方法
JP2002038379A (ja) 無機質繊維構造体の製造方法
KR101463410B1 (ko) 단열 파이프 제조방법
JP2023048673A (ja) 保持シール材、保持シール材の製造方法及び排ガス浄化装置
Dedov et al. The structure formation of composite materials based on latex-impregnated non-woven needle-punched sheets
JP2017008447A (ja) 通気乾燥装置、およびそれを用いたバインダー含有無機繊維成形体の製造方法

Legal Events

Date Code Title Description
A201 Request for examination
PA0105 International application

Patent event date: 20170511

Patent event code: PA01051R01D

Comment text: International Patent Application

PA0201 Request for examination
PG1501 Laying open of application
E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

Comment text: Notification of reason for refusal

Patent event date: 20180410

Patent event code: PE09021S01D

E90F Notification of reason for final refusal
PE0902 Notice of grounds for rejection

Comment text: Final Notice of Reason for Refusal

Patent event date: 20180917

Patent event code: PE09021S02D

E701 Decision to grant or registration of patent right
PE0701 Decision of registration

Patent event code: PE07011S01D

Comment text: Decision to Grant Registration

Patent event date: 20190227

GRNT Written decision to grant
PR0701 Registration of establishment

Comment text: Registration of Establishment

Patent event date: 20190509

Patent event code: PR07011E01D

PR1002 Payment of registration fee

Payment date: 20190510

End annual number: 3

Start annual number: 1

PG1601 Publication of registration
FPAY Annual fee payment

Payment date: 20220415

Year of fee payment: 4

PR1001 Payment of annual fee

Payment date: 20220415

Start annual number: 4

End annual number: 4

PR1001 Payment of annual fee

Payment date: 20230329

Start annual number: 5

End annual number: 5

PR1001 Payment of annual fee

Payment date: 20240402

Start annual number: 6

End annual number: 6