KR20170069558A - 압연제어장치 및 압연제어방법 - Google Patents
압연제어장치 및 압연제어방법 Download PDFInfo
- Publication number
- KR20170069558A KR20170069558A KR1020150176909A KR20150176909A KR20170069558A KR 20170069558 A KR20170069558 A KR 20170069558A KR 1020150176909 A KR1020150176909 A KR 1020150176909A KR 20150176909 A KR20150176909 A KR 20150176909A KR 20170069558 A KR20170069558 A KR 20170069558A
- Authority
- KR
- South Korea
- Prior art keywords
- thickness
- rolling
- end portion
- target
- target thickness
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B37/00—Control devices or methods specially adapted for metal-rolling mills or the work produced thereby
- B21B37/16—Control of thickness, width, diameter or other transverse dimensions
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B37/00—Control devices or methods specially adapted for metal-rolling mills or the work produced thereby
- B21B37/16—Control of thickness, width, diameter or other transverse dimensions
- B21B37/165—Control of thickness, width, diameter or other transverse dimensions responsive mainly to the measured thickness of the product
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B38/00—Methods or devices for measuring, detecting or monitoring specially adapted for metal-rolling mills, e.g. position detection, inspection of the product
- B21B38/04—Methods or devices for measuring, detecting or monitoring specially adapted for metal-rolling mills, e.g. position detection, inspection of the product for measuring thickness, width, diameter or other transverse dimensions of the product
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B2261/00—Product parameters
- B21B2261/02—Transverse dimensions
- B21B2261/04—Thickness, gauge
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Control Of Metal Rolling (AREA)
Abstract
Description
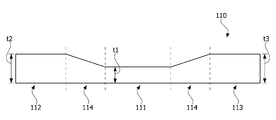
도 2는 길이 방향을 기준으로 스캘프의 단면을 도시한 도면,
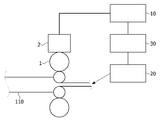
도 3은 본 발명의 바람직한 일 실시예에 따른 압연제어장치를 도시한 도면,
도 4는 기준두께를 도시한 도면,
도 5는 헤드부의 목표두께를 산출하는 과정을 도시한 도면,
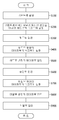
도 6은 도 3에서 도시한 압연제어장치에 의해 수행되는 스캘프의 압연제어방법을 도시한 흐름도이다.
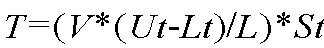
20: 두께측정부
30: 두께변경부
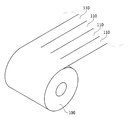
110: 스캘프
111: 중간부
112: 헤드부
113: 테일부
114: 테이퍼부
Claims (9)
- 중간부를 기준으로 테이퍼부로 연결되는 단부가 구현되도록 압연소재의 길이 방향을 따라 목표두께로 피드백 제어하여 상기 압연소재를 압연하는 압연제어장치로서,
상기 단부의 두께와 상기 중간부의 두께의 합의 반값을 기준두께로 하고 상기 기준두께에 기초하여 상기 목표두께를 설정하는 압연제어장치. - 제1 항에 있어서,
상기 단부는 상기 압연소재의 헤드부 및 테일부 중 어느 하나인 압연제어장치. - 제2 항에 있어서,
상기 단부의 목표두께는 상기 기준두께에 제1 두께편차를 더하여 설정하는 압연제어장치. - 제3 항에 있어서,
상기 제1 두께편차는 상기 테이퍼부의 두께의 반값인 압연제어장치. - 제4 항에 있어서,
상기 테이퍼부의 목표두께는 상기 단부의 목표두께에 재2 두께편차를 더하여 설정하는 압연제어장치. - 제5 항에 있어서,
상기 제2 두께편차는 상기 테이퍼부의 기울기이며, 상기 기울기는 하기 수학식 1에 의해 산출되는 압연제어장치.
<수학식 1>
T=(V*(Ut-Lt)/L)*St
여기서, T는 상기 기울기이고, V는 상기 압연소재의 속도이며, Ut는 상기 압연소재의 단부의 두께이며, Lt는 상기 압연소재의 중간부의 두께이며, L은 상기 테이퍼부의 길이이고, St는 상기 측정부의 실측시간이다. - 중간부를 기준으로 테이퍼부로 연결되는 단부가 구현되도록 압연소재의 길이 방향을 따라 목표두께로 피드백 제어하여 상기 압연소재를 압연하는 압연제어방법으로서,
상기 단부의 두께와 상기 중간부의 두께의 합의 반값을 기준두께로 하고 상기 기준두께에 기초하여 상기 목표두께를 설정하는 압연제어방법. - 제7 항에 있어서,
상기 기준두께에 기초하여 상기 단부의 목표두께를 설정하는 단계;
상기 단부의 목표두께가 구현되도록 상기 단부 중 헤드부를 압연하는 단계;
상기 테이퍼부의 기울기를 산출하는 단계;
상기 단부의 목표두께에 상기 테이퍼부의 기울기를 더하여 상기 테이퍼부의 목표두께를 설정하는 단계;
상기 테이퍼부의 목표두께가 구현되도록 상기 헤드부 방향의 상기 테이퍼부를 압연하는 단계;
상기 중간부를 압연하는 단계;
상기 테이퍼부의 목표두께가 구현되도록 상기 단부 중 테일부 방향의 상기 테이퍼부를 압연하는 단계;
상기 단부의 목표두께가 구현되도록 상기 테일부를 압연하는 단계
를 포함하는 압연제어방법. - 제8 항에 있어서,
상기 두께변경부는 하기 수학식 1에 의해 산출된 상기 테이퍼부의 기울기를 산출하는 압연제어방법.
<수학식 1>
T=(V*(Ut-Lt)/L)*St
여기서, T는 상기 기울기이고, V는 상기 압연소재의 속도이며, Ut는 상기 압연소재의 단부의 두께이며, Lt는 상기 압연소재의 중간부의 두께이며, L은 상기 테이퍼부의 길이이고, St는 상기 측정부의 실측시간이다.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020150176909A KR101760459B1 (ko) | 2015-12-11 | 2015-12-11 | 압연제어장치 및 압연제어방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020150176909A KR101760459B1 (ko) | 2015-12-11 | 2015-12-11 | 압연제어장치 및 압연제어방법 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20170069558A true KR20170069558A (ko) | 2017-06-21 |
| KR101760459B1 KR101760459B1 (ko) | 2017-07-21 |
Family
ID=59282124
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020150176909A Active KR101760459B1 (ko) | 2015-12-11 | 2015-12-11 | 압연제어장치 및 압연제어방법 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR101760459B1 (ko) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109926452A (zh) * | 2019-04-16 | 2019-06-25 | 河北津西钢铁集团股份有限公司 | 应用于轧钢的过程控制方法、过程控制装置及终端 |
| WO2019132335A1 (ko) * | 2017-12-26 | 2019-07-04 | 주식회사 포스코 | 인공지능을 이용한 압연기 제어 장치 |
| KR102258335B1 (ko) * | 2020-05-27 | 2021-05-31 | 현대제철 주식회사 | 테이퍼 코일 압연 방법 및 테이퍼 코일 압연 제어 장치 |
-
2015
- 2015-12-11 KR KR1020150176909A patent/KR101760459B1/ko active Active
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2019132335A1 (ko) * | 2017-12-26 | 2019-07-04 | 주식회사 포스코 | 인공지능을 이용한 압연기 제어 장치 |
| CN109926452A (zh) * | 2019-04-16 | 2019-06-25 | 河北津西钢铁集团股份有限公司 | 应用于轧钢的过程控制方法、过程控制装置及终端 |
| KR102258335B1 (ko) * | 2020-05-27 | 2021-05-31 | 현대제철 주식회사 | 테이퍼 코일 압연 방법 및 테이퍼 코일 압연 제어 장치 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR101760459B1 (ko) | 2017-07-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3290146B1 (en) | Resistance spot welding method | |
| EP3470161B1 (en) | Resistance spot welding method | |
| KR20070042932A (ko) | 금속 스트립 교정 방법 | |
| KR101760459B1 (ko) | 압연제어장치 및 압연제어방법 | |
| EP3150290B1 (en) | Method for manufacturing hot-rolled steel sheet | |
| CN108067837A (zh) | 用于制造板状金属坯料的方法和设备 | |
| KR20190080159A (ko) | 코일 폭 제어 방법 및 장치 | |
| JP2008284604A (ja) | 鍛伸加工の工程設計システムと鍛伸加工方法 | |
| TW201641171A (zh) | 用於製造金屬帶的方法 | |
| KR101819307B1 (ko) | 판쏠림 제어 장치 | |
| US12472545B2 (en) | Device and method for rolling a metal strip | |
| KR100685038B1 (ko) | 압연두께 제어장치 | |
| KR100356947B1 (ko) | 금속 스트립을 압연하기 위한 방법 및 장치 | |
| JP2018176252A (ja) | 被圧延材の形状制御装置及び形状制御方法ならびに金属薄板の製造方法 | |
| JP2006281232A (ja) | 連続式熱間仕上圧延機における縞鋼板の縞目高さ制御方法 | |
| EP4023384B1 (en) | Resistance spot welding method and weld member production method | |
| JP4470667B2 (ja) | 調質圧延機における形状制御方法 | |
| KR100660204B1 (ko) | 압연두께 제어장치 | |
| JP6091411B2 (ja) | 圧延機の板厚制御方法 | |
| KR101681492B1 (ko) | 두께가 상이한 강판의 압연 방법 및 압연 장치 | |
| JP2009183969A (ja) | 冷間圧延における圧延荷重の予測方法 | |
| KR101746988B1 (ko) | 압연장치 및 이의 금속소재 폭 제어 방법 | |
| KR101451724B1 (ko) | 압연 제어 방법 및 이를 사용하는 압연 제어 시스템 | |
| JP7440576B2 (ja) | 金属帯材を製造する方法及び装置 | |
| JPH09253710A (ja) | テーパプレートの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0109 | Patent application |
St.27 status event code: A-0-1-A10-A12-nap-PA0109 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| E90F | Notification of reason for final refusal | ||
| PE0902 | Notice of grounds for rejection |
St.27 status event code: A-1-2-D10-D21-exm-PE0902 |
|
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U11-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| P22-X000 | Classification modified |
St.27 status event code: A-4-4-P10-P22-nap-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 4 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 5 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 6 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R14-asn-PN2301 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 7 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 8 |
|
| PR1001 | Payment of annual fee |
St.27 status event code: A-4-4-U10-U11-oth-PR1001 Fee payment year number: 9 |
|
| R18 | Changes to party contact information recorded |
Free format text: ST27 STATUS EVENT CODE: A-5-5-R10-R18-OTH-X000 (AS PROVIDED BY THE NATIONAL OFFICE) |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |