KR20170070014A - 모재 또는 튜브의 점성에 기초한 그것의 인발을 위한 장치 및 방법 - Google Patents
모재 또는 튜브의 점성에 기초한 그것의 인발을 위한 장치 및 방법 Download PDFInfo
- Publication number
- KR20170070014A KR20170070014A KR1020177007872A KR20177007872A KR20170070014A KR 20170070014 A KR20170070014 A KR 20170070014A KR 1020177007872 A KR1020177007872 A KR 1020177007872A KR 20177007872 A KR20177007872 A KR 20177007872A KR 20170070014 A KR20170070014 A KR 20170070014A
- Authority
- KR
- South Korea
- Prior art keywords
- strand
- force
- determining
- traction
- clamping force
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 30
- 239000011521 glass Substances 0.000 claims abstract description 33
- 230000005484 gravity Effects 0.000 claims abstract description 22
- 238000010438 heat treatment Methods 0.000 claims description 26
- 239000002419 bulk glass Substances 0.000 claims description 19
- 239000000463 material Substances 0.000 claims description 17
- 238000004519 manufacturing process Methods 0.000 claims description 11
- 238000000465 moulding Methods 0.000 claims description 10
- 230000000694 effects Effects 0.000 claims description 5
- 238000000137 annealing Methods 0.000 claims description 4
- 230000005540 biological transmission Effects 0.000 claims 2
- 239000010953 base metal Substances 0.000 abstract 1
- 230000035882 stress Effects 0.000 description 16
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 6
- 230000001276 controlling effect Effects 0.000 description 6
- 230000001133 acceleration Effects 0.000 description 3
- 230000000712 assembly Effects 0.000 description 2
- 238000000429 assembly Methods 0.000 description 2
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 230000002596 correlated effect Effects 0.000 description 2
- 230000001419 dependent effect Effects 0.000 description 2
- 230000003749 cleanliness Effects 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 230000000875 corresponding effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000009429 distress Effects 0.000 description 1
- 230000014509 gene expression Effects 0.000 description 1
- 239000006060 molten glass Substances 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 239000013307 optical fiber Substances 0.000 description 1
- 230000000737 periodic effect Effects 0.000 description 1
- 239000000377 silicon dioxide Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 239000000758 substrate Substances 0.000 description 1
- 238000002834 transmittance Methods 0.000 description 1
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B37/00—Manufacture or treatment of flakes, fibres, or filaments from softened glass, minerals, or slags
- C03B37/01—Manufacture of glass fibres or filaments
- C03B37/012—Manufacture of preforms for drawing fibres or filaments
- C03B37/01205—Manufacture of preforms for drawing fibres or filaments starting from tubes, rods, fibres or filaments
- C03B37/01225—Means for changing or stabilising the shape, e.g. diameter, of tubes or rods in general, e.g. collapsing
- C03B37/0124—Means for reducing the diameter of rods or tubes by drawing, e.g. for preform draw-down
- C03B37/01242—Controlling or regulating the down-draw process
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N11/00—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties
- G01N11/02—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties by measuring flow of the material
- G01N11/04—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties by measuring flow of the material through a restricted passage, e.g. tube, aperture
- G01N11/06—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties by measuring flow of the material through a restricted passage, e.g. tube, aperture by timing the outflow of a known quantity
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B23/00—Re-forming shaped glass
- C03B23/04—Re-forming tubes or rods
- C03B23/047—Re-forming tubes or rods by drawing
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N11/00—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N11/00—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties
- G01N11/02—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties by measuring flow of the material
- G01N11/04—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties by measuring flow of the material through a restricted passage, e.g. tube, aperture
- G01N11/08—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties by measuring flow of the material through a restricted passage, e.g. tube, aperture by measuring pressure required to produce a known flow
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N3/00—Investigating strength properties of solid materials by application of mechanical stress
- G01N3/08—Investigating strength properties of solid materials by application of mechanical stress by applying steady tensile or compressive forces
- G01N3/18—Performing tests at high or low temperatures
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B2205/00—Fibre drawing or extruding details
- C03B2205/40—Monitoring or regulating the draw tension or draw rate
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B23/00—Re-forming shaped glass
- C03B23/04—Re-forming tubes or rods
- C03B23/047—Re-forming tubes or rods by drawing
- C03B23/0473—Re-forming tubes or rods by drawing for forming constrictions
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03B—MANUFACTURE, SHAPING, OR SUPPLEMENTARY PROCESSES
- C03B37/00—Manufacture or treatment of flakes, fibres, or filaments from softened glass, minerals, or slags
- C03B37/01—Manufacture of glass fibres or filaments
- C03B37/012—Manufacture of preforms for drawing fibres or filaments
- C03B37/01205—Manufacture of preforms for drawing fibres or filaments starting from tubes, rods, fibres or filaments
- C03B37/01225—Means for changing or stabilising the shape, e.g. diameter, of tubes or rods in general, e.g. collapsing
- C03B37/0124—Means for reducing the diameter of rods or tubes by drawing, e.g. for preform draw-down
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N11/00—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties
- G01N11/02—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties by measuring flow of the material
- G01N11/04—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties by measuring flow of the material through a restricted passage, e.g. tube, aperture
-
- G—PHYSICS
- G01—MEASURING; TESTING
- G01N—INVESTIGATING OR ANALYSING MATERIALS BY DETERMINING THEIR CHEMICAL OR PHYSICAL PROPERTIES
- G01N11/00—Investigating flow properties of materials, e.g. viscosity, plasticity; Analysing materials by determining flow properties
- G01N2011/006—Determining flow properties indirectly by measuring other parameters of the system
- G01N2011/0093—Determining flow properties indirectly by measuring other parameters of the system thermal properties
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P40/00—Technologies relating to the processing of minerals
- Y02P40/50—Glass production, e.g. reusing waste heat during processing or shaping
- Y02P40/57—Improving the yield, e-g- reduction of reject rates
Landscapes
- Chemical & Material Sciences (AREA)
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Immunology (AREA)
- Health & Medical Sciences (AREA)
- Biochemistry (AREA)
- General Health & Medical Sciences (AREA)
- General Physics & Mathematics (AREA)
- Physics & Mathematics (AREA)
- Pathology (AREA)
- Analytical Chemistry (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- General Life Sciences & Earth Sciences (AREA)
- Geochemistry & Mineralogy (AREA)
- Manufacturing & Machinery (AREA)
- Re-Forming, After-Treatment, Cutting And Transporting Of Glass Products (AREA)
Abstract
Description
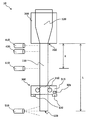
도 1은 본 발명의 실시예에 따라, 유리 모재 또는 튜브를 형성하기 위한 장치의 개략도이다;
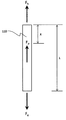
도 2는 본 발명의 실시예에 따라, 도 1의 장치에 의해 성형되는 유리 스트랜드에 인가되는 다양한 힘을 도시하는 다이어그램이다; 그리고
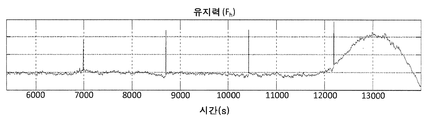
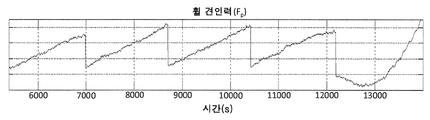
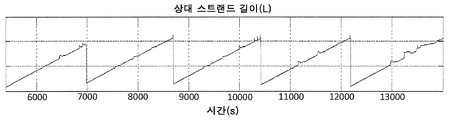
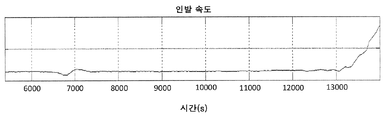
도 3a 내지 도 3e는 고정력(도 3a), 견인력(도 3b), 스트랜드 길이(도 3c), 유리 온도(도 3d) 및 인발 속도(도 3e)가 본 발명의 실시예에 따라, 대표적인 모재 또는 튜브 인발 프로세스 동안 시간 함수에 따라 어떻게 변하는지를 도시하는 일련의 그래프이다.
Claims (23)
- 유리 모재 또는 튜브 제조 프로세스의 성형 영역의 점성을 측정하는 방법으로서, 상기 제조 프로세스는 가열 영역에서 벌크 유리 구성재를 가열하는 단계, 상기 벌크 유리 구성재의 상기 성형 영역으로부터 스트랜드를 인발하는 단계, 및 견인 디바이스를 사용하여 상기 스트랜드의 인발률을 제어하는 단계를 포함하고, 상기 방법은:
상기 성형 영역이 상기 스트랜드에 인가하는 고정력을 계산하는 단계, 및
상기 고정력을 상기 성형 영역의 점성과 상관시키는 단계를 포함하는, 방법. - 청구항 1에 있어서, 상기 고정력은 상기 고정력에 기초하여 상기 벌크 유리 구성재의 상기 가열을 조절함으로써 상기 유리 모재 또는 튜브 제조 프로세스를 제어하기 위해 사용되는, 방법.
- 청구항 1에 있어서, 상기 고정력을 계산하는 단계는:
상기 스트랜드에 인가되는 중력을 결정하는 단계; 및
상기 견인 디바이스가 상기 스트랜드에 인가하는 견인력을 결정하는 단계를 포함하되,
상기 고정력, 상기 중력, 및 상기 견인력의 합은 제로와 동일한, 방법. - 청구항 3에 있어서, 상기 중력을 결정하는 단계는 상기 스트랜드의 길이를 결정하는 단계 및 상기 스트랜드의 질량을 계산하는 단계를 포함하는, 방법.
- 청구항 3에 있어서, 상기 견인 디바이스가 상기 스트랜드에 인가하는 상기 견인력을 결정하는 단계는:
상기 견인 디바이스에 인가되는 전압을 측정하는 단계;
상기 견인 디바이스가 상기 스트랜드에 인가하는 토크를 측정하는 단계; 및
상기 전압 및 상기 토크로부터 상기 견인력을 계산하는 단계를 포함하는, 방법. - 청구항 3에 있어서, 상기 견인 디바이스가 상기 스트랜드에 인가하는 상기 견인력을 결정하는 단계는 상기 견인 디바이스에 인가되는 로드 셀들의 출력을 측정하는 단계를 포함하는, 방법.
- 청구항 1에 있어서, 상기 견인 디바이스는 상기 스트랜드 위를 끼워서 수직으로 이동시키는 파지 디바이스를 포함하는, 방법.
- 청구항 1에 있어서, 상기 고정력을 계산하는 단계는:
상기 가열 영역에의 또는 그 아래의 지점에서 상기 스트랜드의 응력-유도 복굴절을 측정하는 단계;
측정된 상기 응력-유도 복굴절에 대응하는 상기 지점에서 상기 스트랜드에 인가되는 힘의 양을 결정하는 단계; 및
상기 가열 영역 및 상기 지점 사이 상기 스트랜드의 중량의 중력 효과에 대해 상기 힘의 양을 보정함으로써 상기 고정력을 계산하는 단계로서, 상기 보정은 상기 지점이 성형대에 있는 경우 제로인, 방법. - 청구항 8에 있어서, 상기 스트랜드의 상기 응력-유도 복굴절을 측정하는 단계는:
상기 스트랜드를 센서 및 편광 광원 사이에 위치시키는 단계;
상기 편광 광원으로부터의 편광된 광을 상기 스트랜드 위로 방사하는 단계; 및
상기 센서에 의해 상기 스트랜드를 통과하는 상기 편광된 광의 투과도를 측정하는 단계를 포함하는, 방법. - 청구항 8에 있어서, 상기 스트랜드는 상기 지점에서 대략 상기 유리 스트랜드의 어닐링 온도에 있는, 방법.
- 가늘고 긴 유리 구성재를 제조하는 방법으로서,
가열 영역에서 벌크 유리 구성재를 일정 온도로 가열하는 단계,
상기 벌크 유리 구성재의 성형 영역에서 상기 벌크 유리 구성재로부터 스트랜드를 인발하는 단계;
견인 디바이스를 사용하여 상기 벌크 유리 구성재로부터의 상기 스트랜드의 인발률을 제어하는 단계;
상기 성형 영역이 상기 스트랜드에 인가하는 고정력을 계산하는 단계;
상기 고정력이 상기 성형 영역의 원하는 점성에 기초한 원하는 고정력과 동일한지 여부를 결정하는 단계; 및
상기 고정력이 상기 원하는 고정력과 동일하지 않은 경우 상기 가열 영역의 상기 온도를 조절하는 단계를 포함하는, 방법. - 청구항 11에 있어서, 상기 고정력을 계산하는 단계는:
상기 스트랜드의 길이를 결정하고 상기 스트랜드의 질량을 계산함으로써 상기 스트랜드에 인가되는 중력을 결정하는 단계; 및
상기 견인 디바이스가 상기 스트랜드에 인가하는 견인력을 결정하는 단계를 포함하되,
상기 고정력, 상기 중력, 및 상기 견인력의 합은 제로와 동일한, 방법. - 청구항 12에 있어서, 상기 견인 디바이스가 상기 스트랜드에 인가하는 상기 견인력을 결정하는 단계는:
상기 견인 디바이스에 인가되는 전압을 측정하는 단계;
상기 견인 디바이스가 상기 스트랜드에 인가하는 토크를 측정하는 단계;
상기 전압 및 상기 토크로부터 상기 견인력을 계산하는 단계를 포함하는, 방법. - 청구항 12에 있어서, 상기 견인 디바이스가 상기 스트랜드에 인가하는 상기 견인력을 결정하는 단계는 상기 견인 디바이스에 인가되는 로드 셀들의 출력을 측정하는 단계를 포함하는, 방법.
- 청구항 11에 있어서, 상기 견인 디바이스는 상기 스트랜드 위를 끼워서 수직으로 이동시키는 파지 디바이스를 포함하는, 방법.
- 청구항 11에 있어서, 상기 고정력을 계산하는 단계는:
상기 가열 영역에의 또는 그 아래의 지점에서 상기 스트랜드의 응력-유도 복굴절을 측정하는 단계;
측정된 상기 응력-유도 복굴절에 대응하는 상기 지점에서 상기 스트랜드에 인가되는 힘의 양을 결정하는 단계; 및
상기 가열 영역 및 상기 지점 사이 상기 스트랜드의 중량의 중력 효과에 대해 상기 힘의 양을 보정함으로써 상기 고정력을 계산하는 단계로서, 상기 보정은 상기 지점이 성형대에 있는 경우 제로인, 방법. - 청구항 16에 있어서, 상기 스트랜드의 상기 응력-유도 복굴절을 측정하는 단계는:
상기 스트랜드를 센서 및 편광 광원 사이에 위치시키는 단계;
상기 편광 광원으로부터의 편광된 광을 상기 스트랜드 위로 방사하는 단계; 및
상기 센서에 의해 상기 스트랜드를 통과하는 상기 편광된 광의 투과도를 측정하는 단계를 포함하는, 방법. - 유리 모재 또는 튜브 제조 프로세스의 성형 영역의 점성을 측정하기 위한 장치로서, 상기 제조 프로세스는 벌크 유리 구성재를 가열하는 단계, 상기 벌크 유리 구성재로부터 스트랜드를 인발하는 단계, 및 견인 디바이스를 사용하여 상기 스트랜드의 인발률을 제어하는 단계를 포함하고, 시스템은:
상기 벌크 유리 구성재를 가열하기 위한 가열대로서, 상기 성형 영역이 상기 가열대에 또는 그 바로 아래에 있는, 상기 가열대;
상기 견인 디바이스가 상기 스트랜드에 인가하는 힘을 결정하기 위한 시스템; 및
상기 스트랜드의 중량 및 길이에 기초하여 상기 스트랜드의 중량을 결정하기 위한 시스템를 포함하는, 장치. - 청구항 18에 있어서, 상기 견인 디바이스가 상기 스트랜드에 인가하는 힘을 결정하기 위한 시스템은 상기 견인 디바이스의 모터에 인가되는 전압을 측정하기 위한 전압계를 포함하되, 상기 전압은 상기 견인 디바이스가 상기 스트랜드에 인가하는 힘과 상관 관계가 있을 수 있는, 장치.
- 청구항 18에 있어서, 상기 견인 디바이스가 상기 스트랜드에 인가하는 힘을 결정하기 위한 시스템은 상기 견인 디바이스에 장착되는 하나 이상의 로드 셀을 포함하는, 장치.
- 청구항 18에 있어서, 상기 견인 디바이스는 상기 스트랜드 위를 끼워서 수직으로 이동시키는 파지 디바이스를 포함하는, 장치.
- 청구항 18에 있어서, 상기 상기 스트랜드의 중량을 결정하기 위한 시스템은 상기 스트랜드의 종단의 수직 위치를 결정하기 위해 카메라 시각 시스템, 레이저 시스템, 또는 기계적 디바이스를 포함하는, 장치.
- 청구항 18에 있어서, 상기 상기 스트랜드의 중량을 결정하기 위한 시스템은 상기 스트랜드의 속도를 측정하고 상기 스트랜드의 속도에 기초하여 상기 스트랜드의 길이를 결정하기 위한 시스템을 포함하는, 방법.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/US2014/060403 WO2016060646A1 (en) | 2014-10-14 | 2014-10-14 | Apparatus and method for preform or tube drawing based on its viscosity |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20170070014A true KR20170070014A (ko) | 2017-06-21 |
| KR102365314B1 KR102365314B1 (ko) | 2022-02-22 |
Family
ID=51830645
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020177007872A Active KR102365314B1 (ko) | 2014-10-14 | 2014-10-14 | 모재 또는 튜브의 점성에 기초한 그것의 인발을 위한 장치 및 방법 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US11454580B2 (ko) |
| EP (1) | EP3207352B1 (ko) |
| JP (1) | JP2017532556A (ko) |
| KR (1) | KR102365314B1 (ko) |
| CN (1) | CN107001107A (ko) |
| WO (1) | WO2016060646A1 (ko) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6522763B2 (ja) * | 2015-01-22 | 2019-05-29 | ヘレーウス クオーツ ノース アメリカ エルエルシーHeraeus Quartz North America LLC | グリッパーデバイスを使用する低いバウを有する長尺ガラスコンポーネントの形成 |
| US11405107B2 (en) | 2016-11-22 | 2022-08-02 | Heraeus Quartz North America Llc | Upward collapse process and apparatus for making glass preforms |
| EP3636607B1 (de) * | 2018-10-09 | 2021-01-13 | Heraeus Quarzglas GmbH & Co. KG | Verfahren zur herstellung eines kapillarrohres |
| EP3683195B1 (en) | 2019-01-15 | 2024-11-27 | Heraeus Quartz North America LLC | Automated large outside diameter preform tipping process |
| CN112557005A (zh) * | 2020-11-23 | 2021-03-26 | 柳州莫森泰克汽车科技有限公司 | 前门玻璃托架拉脱力试验工装 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH03115131A (ja) * | 1989-09-28 | 1991-05-16 | Shin Etsu Chem Co Ltd | 石英管または石英棒の製造方法 |
| JPH03146433A (ja) * | 1989-11-02 | 1991-06-21 | Furukawa Electric Co Ltd:The | 棒状体の加熱溶融延伸方法 |
| KR100207308B1 (ko) * | 1990-10-05 | 1999-07-15 | 알프레드 엘. 미첼슨 | 광섬유의 인장력 모니터 방법 |
| JP2000302470A (ja) * | 1999-04-21 | 2000-10-31 | Shin Etsu Chem Co Ltd | ガラス母材延伸方法 |
| JP2005314118A (ja) * | 2004-04-26 | 2005-11-10 | Sumitomo Electric Ind Ltd | 線引方法及び線引装置 |
| JP2007031207A (ja) * | 2005-07-27 | 2007-02-08 | Ohara Inc | ガラス成形装置及び成形方法 |
Family Cites Families (41)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3239325A (en) * | 1960-06-30 | 1966-03-08 | Owens Corning Fiberglass Corp | Viscometer for glass furnace |
| JPS5226719B2 (ko) * | 1972-11-16 | 1977-07-15 | ||
| US4163370A (en) * | 1977-11-21 | 1979-08-07 | Corning Glass Works | Controlling the drawing rollers to produce diameter perturbations in an optical waveguide |
| US4389574A (en) | 1981-01-02 | 1983-06-21 | Owens-Corning Fiberglas Corporation | Method and apparatus for detecting a break in a plurality of glass fibers |
| JPS60186431A (ja) | 1984-03-01 | 1985-09-21 | Furukawa Electric Co Ltd:The | 光フアイバ母材の延伸装置 |
| US4553994A (en) | 1984-04-09 | 1985-11-19 | Owens-Corning Fiberglas Corporation | Method for forming glass fibers |
| JPS60260440A (ja) | 1984-06-04 | 1985-12-23 | Nippon Telegr & Teleph Corp <Ntt> | 光フアイバ線引き装置 |
| US4737178A (en) * | 1986-10-27 | 1988-04-12 | Owens-Corning Fiberglas Corporation | Method for manufacturing mineral fibers |
| US4877436A (en) | 1989-03-13 | 1989-10-31 | Sheinkop Isac | Continuous viscosity monitoring of glass |
| JPH064493B2 (ja) | 1989-07-04 | 1994-01-19 | 旭光学工業株式会社 | 光学ガラス繊維の製造方法 |
| JP2671069B2 (ja) | 1991-11-22 | 1997-10-29 | 株式会社フジクラ | 光ファイバ線引炉の制御方法 |
| JP3348453B2 (ja) * | 1993-02-15 | 2002-11-20 | 住友電気工業株式会社 | 光ファイバの異常点検出方法及び装置 |
| DE19536960A1 (de) | 1995-10-04 | 1996-03-21 | Heraeus Quarzglas | Verfahren und Vorrichtung zum Herstellen eines Bauteils aus Glas durch Ziehen aus einem Rohling |
| US6324872B1 (en) * | 1996-04-12 | 2001-12-04 | Corning Incorporated | Method and apparatus for introducing controlled spin in optical fibers |
| JPH10167751A (ja) | 1996-12-02 | 1998-06-23 | Yazaki Corp | 光ファイバの線引方法およびその装置 |
| FR2767810B1 (fr) | 1997-09-01 | 1999-11-26 | France Telecom | Dispositif de tirage pour la fabrication d'un capillaire en verre |
| EP1364919B1 (en) * | 1998-11-05 | 2008-02-13 | Shin-Etsu Chemical Co., Ltd. | Method for manufacturing a preform and optical fibre from the preform |
| JP2001010839A (ja) | 1999-06-25 | 2001-01-16 | Shin Etsu Chem Co Ltd | ガラス母材延伸装置、及びガラス母材延伸方法 |
| JP3901877B2 (ja) | 1999-07-01 | 2007-04-04 | 信越化学工業株式会社 | ガラス母材延伸装置及び方法 |
| US6766088B2 (en) | 2000-05-01 | 2004-07-20 | Sumitomo Electric Industries, Ltd. | Optical fiber and method for making the same |
| JP2001354441A (ja) | 2000-06-12 | 2001-12-25 | Nippon Sheet Glass Co Ltd | 光学ガラス素子の製造方法、及び該製造方法により製造された光学ガラス素子 |
| JP2002145634A (ja) * | 2000-08-30 | 2002-05-22 | Sumitomo Electric Ind Ltd | 光ファイバの製造方法、及び、光ファイバ |
| US7197898B2 (en) * | 2000-12-04 | 2007-04-03 | Sheng-Guo Wang | Robust diameter-controlled optical fiber during optical fiber drawing process |
| JP2003048732A (ja) | 2001-07-31 | 2003-02-21 | Nippon Electric Glass Co Ltd | 精密ガラス管の成形方法 |
| ATE525627T1 (de) * | 2001-12-27 | 2011-10-15 | Prysmian Spa | Online-spannungsmessung in einer optischen faser |
| DE50208869D1 (de) | 2002-01-23 | 2007-01-11 | Heraeus Tenevo Gmbh | Verfahren und vorrichtung zur herstellung eines zylinderförmigen glaskörpers |
| CA2517783A1 (en) | 2003-03-07 | 2004-09-16 | British Telecommunications Public Limited Company | Optical fiber cable and blowing installation technique |
| JP2004307250A (ja) | 2003-04-04 | 2004-11-04 | Sumitomo Electric Ind Ltd | 光ファイバ及び光ファイバの製造方法 |
| JP2005053754A (ja) | 2003-08-06 | 2005-03-03 | Fujitsu Ltd | ガラス材の成形方法 |
| EP1728769A4 (en) | 2003-11-18 | 2007-03-07 | Fujikura Ltd | METHOD FOR STRETCHING OPTICAL FIBER FIBER, PROCESS FOR PRODUCING OPTICAL FIBER STRAND AND STRAND PRODUCED THEREBY |
| US6947137B2 (en) | 2003-12-11 | 2005-09-20 | Corning Incorporated | System and method for measuring birefringence in an optical material |
| JP4224705B2 (ja) | 2004-02-12 | 2009-02-18 | 住友電気工業株式会社 | ガラス母材の延伸方法 |
| US7430880B2 (en) | 2004-06-02 | 2008-10-07 | Corning Incorporated | Pull roll assembly for drawing a glass sheet |
| JP4309859B2 (ja) | 2005-02-28 | 2009-08-05 | Hoya株式会社 | プレス成形用プリフォームの製造方法および光学素子の製造方法 |
| JP4865298B2 (ja) | 2005-11-01 | 2012-02-01 | 古河電気工業株式会社 | ガラス条の製造方法 |
| EP1963233B1 (en) * | 2005-12-23 | 2014-04-30 | Prysmian S.p.A. | Method and apparatus for the production of optical fibers with reduced polarization mode dispersion |
| WO2009063756A1 (ja) | 2007-11-12 | 2009-05-22 | Asahi Glass Company, Limited | ガラス板の製造方法およびガラス物品の残留応力測定方法 |
| US7926304B2 (en) * | 2008-02-28 | 2011-04-19 | Corning Incorporated | Methods for measuring the tension of optical fibers during manufacture |
| JP2010168244A (ja) | 2009-01-22 | 2010-08-05 | Sumitomo Electric Ind Ltd | ガラス管の製造方法 |
| US9027815B2 (en) | 2010-08-31 | 2015-05-12 | Corning Incorporated | Apparatus and method for making glass sheet with improved sheet stability |
| DE102011116806B4 (de) | 2011-10-25 | 2025-01-16 | Heraeus Quarzglas Gmbh & Co. Kg | Verfahren zur Herstellung eines zylinderförmigen Bauteils aus Glas durch Elongieren |
-
2014
- 2014-10-14 US US15/517,045 patent/US11454580B2/en active Active
- 2014-10-14 KR KR1020177007872A patent/KR102365314B1/ko active Active
- 2014-10-14 CN CN201480082487.0A patent/CN107001107A/zh active Pending
- 2014-10-14 EP EP14790448.6A patent/EP3207352B1/en active Active
- 2014-10-14 WO PCT/US2014/060403 patent/WO2016060646A1/en not_active Ceased
- 2014-10-14 JP JP2017518316A patent/JP2017532556A/ja active Pending
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH03115131A (ja) * | 1989-09-28 | 1991-05-16 | Shin Etsu Chem Co Ltd | 石英管または石英棒の製造方法 |
| JPH03146433A (ja) * | 1989-11-02 | 1991-06-21 | Furukawa Electric Co Ltd:The | 棒状体の加熱溶融延伸方法 |
| KR100207308B1 (ko) * | 1990-10-05 | 1999-07-15 | 알프레드 엘. 미첼슨 | 광섬유의 인장력 모니터 방법 |
| JP2000302470A (ja) * | 1999-04-21 | 2000-10-31 | Shin Etsu Chem Co Ltd | ガラス母材延伸方法 |
| JP2005314118A (ja) * | 2004-04-26 | 2005-11-10 | Sumitomo Electric Ind Ltd | 線引方法及び線引装置 |
| JP2007031207A (ja) * | 2005-07-27 | 2007-02-08 | Ohara Inc | ガラス成形装置及び成形方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| KR102365314B1 (ko) | 2022-02-22 |
| JP2017532556A (ja) | 2017-11-02 |
| US20170254733A1 (en) | 2017-09-07 |
| CN107001107A (zh) | 2017-08-01 |
| EP3207352B1 (en) | 2023-04-05 |
| EP3207352A1 (en) | 2017-08-23 |
| WO2016060646A1 (en) | 2016-04-21 |
| US11454580B2 (en) | 2022-09-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102365314B1 (ko) | 모재 또는 튜브의 점성에 기초한 그것의 인발을 위한 장치 및 방법 | |
| KR102317064B1 (ko) | 그리퍼 디바이스를 사용하여 완만하게 만곡된 가늘고 긴 유리 부품을 성형하는 장치 및 방법 | |
| US9328012B2 (en) | Glass base material elongating method | |
| CN109362229B (zh) | 光纤素线的制造方法 | |
| KR20180057529A (ko) | 유리 프리폼을 제조하기 위한 상향 붕괴 방법 및 장치 | |
| US11091385B2 (en) | Method for manufacturing optical fiber | |
| US9389361B2 (en) | Method and apparatus for manufacturing optical fiber | |
| CN111434633B (zh) | 自动化大外径预制件尖端化工艺和所得的玻璃预制件 | |
| US10710924B2 (en) | Optical fiber production method | |
| EP3305735B1 (en) | Optical fiber production method | |
| JP7009585B2 (ja) | その粘度に基づく母材または管引抜のための機器及び方法 | |
| JP2015205798A (ja) | 光ファイバ用ガラス母材の加工方法 | |
| JP2023102029A (ja) | 光ファイバの製造方法 | |
| JPH0794331B2 (ja) | 石英管または石英棒の製造方法 | |
| JPH04213409A (ja) | 毛細管,接続端末及び光ファイバー用接続装置の高精度製造法 | |
| JP2000302470A (ja) | ガラス母材延伸方法 | |
| EP2024290B1 (en) | Method and system for producing an infrared transmitting fiber | |
| CN121069570A (zh) | 光缆生产工艺中的光纤余长控制方法 | |
| Ledemi et al. | Chalcogenide Glass Fiber Tape | |
| KR101493345B1 (ko) | 금극세선 제조방법 | |
| SU1028618A1 (ru) | Способ получени граданов | |
| JP2003212583A (ja) | ガラス母材の延伸方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
Patent event date: 20170322 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PG1501 | Laying open of application | ||
| A201 | Request for examination | ||
| PA0201 | Request for examination |
Patent event code: PA02012R01D Patent event date: 20190926 Comment text: Request for Examination of Application |
|
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20201117 Patent event code: PE09021S01D |
|
| E90F | Notification of reason for final refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Final Notice of Reason for Refusal Patent event date: 20210526 Patent event code: PE09021S02D |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
Patent event code: PE07011S01D Comment text: Decision to Grant Registration Patent event date: 20220125 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
Comment text: Registration of Establishment Patent event date: 20220216 Patent event code: PR07011E01D |
|
| PR1002 | Payment of registration fee |
Payment date: 20220217 End annual number: 3 Start annual number: 1 |
|
| PG1601 | Publication of registration |