KR20170086643A - Zn계 도금 강판의 아크 용접 방법 및 아크 용접 이음매 - Google Patents
Zn계 도금 강판의 아크 용접 방법 및 아크 용접 이음매 Download PDFInfo
- Publication number
- KR20170086643A KR20170086643A KR1020177017501A KR20177017501A KR20170086643A KR 20170086643 A KR20170086643 A KR 20170086643A KR 1020177017501 A KR1020177017501 A KR 1020177017501A KR 20177017501 A KR20177017501 A KR 20177017501A KR 20170086643 A KR20170086643 A KR 20170086643A
- Authority
- KR
- South Korea
- Prior art keywords
- welding
- steel sheet
- speed
- arc
- end portion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/02—Seam welding; Backing means; Inserts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/02—Seam welding; Backing means; Inserts
- B23K9/032—Seam welding; Backing means; Inserts for three-dimensional [3D] seams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/095—Monitoring or automatic control of welding parameters
- B23K9/0953—Monitoring or automatic control of welding parameters using computing means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/095—Monitoring or automatic control of welding parameters
- B23K9/0956—Monitoring or automatic control of welding parameters using sensing means, e.g. optical
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K9/00—Arc welding or cutting
- B23K9/23—Arc welding or cutting taking account of the properties of the materials to be welded
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C18/00—Alloys based on zinc
- C22C18/04—Alloys based on zinc with aluminium as the next major constituent
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/06—Zinc or cadmium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C30/00—Coating with metallic material characterised only by the composition of the metallic material, i.e. not characterised by the coating process
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16B—DEVICES FOR FASTENING OR SECURING CONSTRUCTIONAL ELEMENTS OR MACHINE PARTS TOGETHER, e.g. NAILS, BOLTS, CIRCLIPS, CLAMPS, CLIPS OR WEDGES; JOINTS OR JOINTING
- F16B5/00—Joining sheets or plates, e.g. panels, to one another or to strips or bars parallel to them
- F16B5/08—Joining sheets or plates, e.g. panels, to one another or to strips or bars parallel to them by means of welds or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/18—Sheet panels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/34—Coated articles ; Surface treated articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2103/00—Materials to be soldered, welded or cut
- B23K2103/02—Iron or ferrous alloys
- B23K2103/04—Steel or steel alloys
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2103/00—Materials to be soldered, welded or cut
- B23K2103/08—Non-ferrous metals or alloys
-
- B23K2201/34—
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Physics & Mathematics (AREA)
- Plasma & Fusion (AREA)
- Organic Chemistry (AREA)
- Metallurgy (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Engineering & Computer Science (AREA)
- Theoretical Computer Science (AREA)
- Arc Welding In General (AREA)
- Butt Welding And Welding Of Specific Article (AREA)
- Coating With Molten Metal (AREA)
Abstract
Description
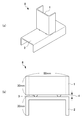
도 2는 용접 부위를 모식적으로 나타내는 도면이다.
도 3은 실시예에서의 판 사이 갭과 블로홀 점유율의 관계를 나타내는 도면이다.
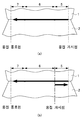
도 4는 용접부의 배면측에 형성되는 뒤쪽 비드를 모식적으로 나타내는 도면이다.


2 제2 피용접 부재
3 돌기
4 판 사이의 갭
5 시단부
6 중앙부
7 종단부
8 조립체
Claims (8)
- Zn계 도금 강판의 아크 용접 방법에 있어서,
판 사이의 갭이 0.2~1.5㎜의 범위로 설정되고,
상기 강판이 용접 접합되는 중첩부를 따라서 용접 수단을 이동시켜 용접이 이루어지며,
상기 용접 수단을 용접 개시점으로부터 제1 용접 속도로 이동하고, 제1 용접 입열을 부여하여 용접을 실시하는 제1 공정과,
상기 제1 공정에 이어서, 상기 용접 수단을 제2 용접 속도로 이동하고, 제2 용접 입열을 부여하여 용접을 실시하는 제2 공정과,
상기 제2 공정에 이어서, 상기 용접 수단의 이동을 정지하고, 그 정지 위치에서 0.1~2초간 용접을 실시하는 제3 공정을 포함하며,
상기 제1 공정은, 상기 제1 용접 속도가 상기 제2 용접 속도 미만이며, 또한 상기 제1 용접 입열이 상기 제2 용접 입열을 초과하는 조건으로 용접이 이루어지는 용접부를 포함하고,
상기 제3 공정은, 상기 제2 공정보다 낮은 용접 전류 및 용접 전압으로 용접이 이루어지는, Zn계 도금 강판의 아크 용접 방법. - 제1항에 있어서,
상기 제1 공정 후의 용접부인 시단부는, 전체 용접 길이의 10~40%의 영역이고, 상기 제3 공정 후의 용접부인 종단부는, 전체 용접 길이의 10~20%의 영역인, Zn계 도금 강판의 아크 용접 방법. - 제1항 또는 제2항에 있어서,
상기 제1 공정은, 상기 중첩부의 일방의 단부로부터 용접을 개시하고, 다른 일방의 단부를 향해서 용접이 이루어지며, 상기 제1 공정에서의 용접 입열은 상기 제2 공정에서의 용접 입열의 1.2배를 초과하는 열량인, Zn계 도금 강판의 아크 용접 방법. - 제1항 또는 제2항에 있어서,
상기 제1 공정은, 상기 중첩부의 일방의 단부보다 안쪽에 위치하는 용접 개시점으로부터 상기 단부를 향해서 용접이 이루어지고, 그 후, 반전하여 상기 단부로부터 다른 일방의 단부를 향해서 용접이 이루어지는 것으로,
상기 일방의 단부를 향하는 용접은, 그 용접 속도가 상기 제2 공정의 용접 속도 미만이고, 또한, 그 용접 입열이 상기 제2 용접 입열의 1.2배를 초과하여 이루어지며,
상기 다른 일방의 단부를 향하는 용접은, 상기 제2 용접 속도와 동일한 용접 속도로 실시되는, Zn계 도금 강판의 아크 용접 방법. - 제1항 내지 제4항 중 어느 한 항에 있어서,
전체 용접 길이에 걸친 블로홀 점유율이 30% 미만인, Zn계 도금 강판의 아크 용접 방법. - 제1항 내지 제5항 중 어느 한 항에 있어서,
상기 Zn계 도금 강판은, 질량%로, Al:4.0~22.0%, Mg:0.05~10.0%, Ti:0~0.10%, B:0~0.05%, Si:0~2.0%, Fe:0~2.5%를 포함하고, 잔부 Zn 및 불가피한 불순물로 이루어지는 용융 도금층을 가지는, Zn계 도금 강판의 아크 용접 방법. - 제1항 내지 제6항 중 어느 한 항에 있어서,
상기 Zn계 도금 강판은, 한쪽 면당 도금 부착량이 20~250g/㎡이고, 판 두께가 1.6~6.0㎜인, 아크 용접 방법. - 제1항 내지 제7항 중 어느 한 항에 기재된 아크 용접 방법에 의해 형성되는 아크 용접 이음매로서, 전체 용접 길이에 걸친 블로홀 점유율이 30% 미만인, 아크 용접 이음매.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JPJP-P-2014-240402 | 2014-11-27 | ||
| JP2014240402A JP6023156B2 (ja) | 2014-11-27 | 2014-11-27 | Zn系めっき鋼板のアーク溶接方法 |
| PCT/JP2015/071744 WO2016084423A1 (ja) | 2014-11-27 | 2015-07-31 | Zn系めっき鋼板のアーク溶接方法およびアーク溶接継手 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020177033618A Division KR101994255B1 (ko) | 2014-11-27 | 2015-07-31 | Zn계 도금 강판의 아크 용접 이음매 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20170086643A true KR20170086643A (ko) | 2017-07-26 |
| KR101849058B1 KR101849058B1 (ko) | 2018-04-13 |
Family
ID=56074006
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020177017501A Expired - Fee Related KR101849058B1 (ko) | 2014-11-27 | 2015-07-31 | Zn계 도금 강판의 아크 용접 방법 및 아크 용접 이음매 |
| KR1020177033618A Active KR101994255B1 (ko) | 2014-11-27 | 2015-07-31 | Zn계 도금 강판의 아크 용접 이음매 |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020177033618A Active KR101994255B1 (ko) | 2014-11-27 | 2015-07-31 | Zn계 도금 강판의 아크 용접 이음매 |
Country Status (16)
| Country | Link |
|---|---|
| US (2) | US10518351B2 (ko) |
| EP (2) | EP3225346B1 (ko) |
| JP (1) | JP6023156B2 (ko) |
| KR (2) | KR101849058B1 (ko) |
| CN (2) | CN107107244B (ko) |
| AU (2) | AU2015351713B9 (ko) |
| BR (2) | BR112017011011B1 (ko) |
| CA (2) | CA2985236C (ko) |
| MX (1) | MX363441B (ko) |
| MY (1) | MY167712A (ko) |
| NZ (1) | NZ732155A (ko) |
| PH (2) | PH12017500945A1 (ko) |
| RU (2) | RU2654226C1 (ko) |
| SG (2) | SG11201704173VA (ko) |
| TW (2) | TWI622447B (ko) |
| WO (1) | WO2016084423A1 (ko) |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6114785B2 (ja) * | 2015-05-29 | 2017-04-12 | 日新製鋼株式会社 | 溶接部外観と溶接強度に優れた溶融Zn系めっき鋼板のアーク溶接方法、および溶接部材の製造方法 |
| KR102020515B1 (ko) | 2016-12-23 | 2019-09-11 | 주식회사 포스코 | 용접부 내기공성 및 피로 특성이 우수한 도금강판 용접부재 및 이의 제조 방법 |
| WO2018155492A1 (ja) | 2017-02-22 | 2018-08-30 | 日新製鋼株式会社 | レーザろう付け方法および重ね継手部材の製造方法 |
| JP6996547B2 (ja) | 2017-02-22 | 2022-01-17 | 日本製鉄株式会社 | Migろう付け方法、重ね継手部材の製造方法、および重ね継手部材 |
| KR102119964B1 (ko) | 2018-10-29 | 2020-06-05 | 주식회사 포스코 | 아연 도금강판의 겹치기 용접방법 |
| US20230082468A1 (en) * | 2020-02-26 | 2023-03-16 | Nippon Steel Corporation | T-joint, building structure, and method of manufacturing t-joint |
| JP7598791B2 (ja) | 2021-03-15 | 2024-12-12 | 日産自動車株式会社 | 重ね溶接継手構造及びサスペンションメンバー |
| CN113846256A (zh) * | 2021-08-16 | 2021-12-28 | 株洲冶炼集团股份有限公司 | 一种高铝热镀锌多元合金 |
| CN113751840A (zh) * | 2021-09-02 | 2021-12-07 | 唐山钢铁集团有限责任公司 | 改善锌铝镁镀层板熔化极气体保护焊焊缝质量的方法 |
| JP2023166120A (ja) * | 2022-05-09 | 2023-11-21 | 日本製鉄株式会社 | アーク溶接継手、自動車部品、及びアーク溶接継手の製造方法 |
| CN115430954A (zh) * | 2022-08-09 | 2022-12-06 | 欣旺达电动汽车电池有限公司 | 焊接方法以及电池模组 |
| DE102024001661A1 (de) | 2024-05-23 | 2025-03-06 | Mercedes-Benz Group AG | Stahlbauteil und Verfahren zu dessen Herstellung |
| CN119772334B (zh) * | 2025-03-12 | 2025-07-08 | 德州润泓五金机电设备有限公司 | 一种钢结构焊接用电弧焊接机的控制方法 |
Family Cites Families (29)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS55156668A (en) | 1979-05-24 | 1980-12-05 | Mitsubishi Electric Corp | End face treating method in nonconsumable electrode system arc welding |
| SE8201383L (sv) * | 1981-03-09 | 1982-09-10 | Mitsubishi Electric Corp | Styranleggning for bagsvetsrobot |
| JPH0641025B2 (ja) * | 1986-02-04 | 1994-06-01 | トヨタ自動車株式会社 | 重ね合わせア−ク溶接方法 |
| JPH0639554A (ja) * | 1991-06-26 | 1994-02-15 | Kyodo Sanso Kk | ガスシールドメタルアーク溶接方法 |
| JPH05212405A (ja) | 1992-01-31 | 1993-08-24 | Sumitomo Metal Ind Ltd | 隅肉溶接性に優れためっき鋼板 |
| JP3120929B2 (ja) * | 1993-08-20 | 2000-12-25 | 株式会社神戸製鋼所 | 亜鉛めっき鋼板の溶接方法 |
| JP3491701B2 (ja) | 1994-03-08 | 2004-01-26 | 本田技研工業株式会社 | 構造部材 |
| AU689053B2 (en) * | 1996-03-04 | 1998-03-19 | Nippon Steel & Sumitomo Metal Corporation | Continuous hot rolling method |
| JPH106005A (ja) * | 1996-06-24 | 1998-01-13 | Fanuc Ltd | アーク溶接方法 |
| JP3802642B2 (ja) * | 1997-03-17 | 2006-07-26 | 新日本製鐵株式会社 | 亜鉛めっき鋼板のアーク溶接方法 |
| DE10215442B4 (de) * | 2002-04-09 | 2004-02-19 | Thyssenkrupp Stahl Ag | Dreidimensionale Knotenstruktur |
| JP4776951B2 (ja) | 2005-03-11 | 2011-09-21 | 新日本製鐵株式会社 | 溶接性に優れた溶接用亜鉛系合金めっき鋼材 |
| JP4006009B2 (ja) * | 2005-03-28 | 2007-11-14 | 大陽日酸株式会社 | 亜鉛めっき鋼板のmag溶接用シールドガスおよびこのシールドガスを使用した溶接方法 |
| US9526292B2 (en) * | 2005-05-17 | 2016-12-27 | Michael Waters | Power modules and headgear |
| CA2748188C (en) * | 2008-12-26 | 2013-04-16 | Nippon Steel Corporation | Stainless steel flux-cored welding wire for welding of zinc-coated steel sheet and arc welding method of zinc-coated steel sheet using same |
| IN2012DN01208A (ko) | 2009-08-31 | 2015-04-10 | Nippon Steel Corp | |
| NL2004011C2 (nl) * | 2009-12-23 | 2011-06-27 | Scafom Internat B V | Element van een modulair steigersysteem en werkwijze voor vervaardiging daarvan. |
| JP2011131243A (ja) * | 2009-12-24 | 2011-07-07 | Nippon Steel Corp | 亜鉛めっき鋼板のアーク溶接方法及びアーク溶接継手 |
| JP5450293B2 (ja) * | 2010-07-01 | 2014-03-26 | 株式会社神戸製鋼所 | すみ肉溶接継手およびガスシールドアーク溶接方法 |
| JP2012081514A (ja) | 2010-10-14 | 2012-04-26 | Nippon Steel Corp | 亜鉛めっき鋼板の隅肉アーク溶接方法 |
| CN102029464A (zh) * | 2010-12-30 | 2011-04-27 | 马国红 | 一种热镀锌薄板对接焊接方法 |
| JP5372217B2 (ja) | 2012-02-24 | 2013-12-18 | 日新製鋼株式会社 | アーク溶接構造部材の製造法 |
| JP5522317B2 (ja) * | 2012-04-17 | 2014-06-18 | 新日鐵住金株式会社 | 隅肉アーク溶接継手及びその形成方法 |
| EP2905102B2 (en) * | 2012-10-01 | 2020-01-15 | Panasonic Intellectual Property Management Co., Ltd. | Arc welding control method |
| JP6505359B2 (ja) * | 2012-11-16 | 2019-04-24 | 日鉄日新製鋼株式会社 | Zn系めっき鋼板製部材のアーク溶接方法 |
| JP5980128B2 (ja) * | 2013-01-04 | 2016-08-31 | 日新製鋼株式会社 | アーク溶接構造部材の製造法 |
| JP2014133259A (ja) | 2013-01-11 | 2014-07-24 | Nisshin Steel Co Ltd | アーク溶接構造部材の製造法 |
| JP2016106032A (ja) | 2013-03-26 | 2016-06-16 | パナソニック株式会社 | アーク溶接制御方法およびアーク溶接装置 |
| US9221121B2 (en) * | 2013-03-27 | 2015-12-29 | General Electric Company | Welding process for welding three elements using two angled energy beams |
-
2014
- 2014-11-27 JP JP2014240402A patent/JP6023156B2/ja not_active Expired - Fee Related
-
2015
- 2015-07-31 NZ NZ732155A patent/NZ732155A/en unknown
- 2015-07-31 AU AU2015351713A patent/AU2015351713B9/en active Active
- 2015-07-31 KR KR1020177017501A patent/KR101849058B1/ko not_active Expired - Fee Related
- 2015-07-31 MX MX2017006848A patent/MX363441B/es unknown
- 2015-07-31 RU RU2017120205A patent/RU2654226C1/ru active
- 2015-07-31 BR BR112017011011-3A patent/BR112017011011B1/pt active IP Right Grant
- 2015-07-31 CN CN201580063975.1A patent/CN107107244B/zh active Active
- 2015-07-31 WO PCT/JP2015/071744 patent/WO2016084423A1/ja not_active Ceased
- 2015-07-31 RU RU2017139378A patent/RU2686400C2/ru active
- 2015-07-31 EP EP15862715.8A patent/EP3225346B1/en active Active
- 2015-07-31 CA CA2985236A patent/CA2985236C/en active Active
- 2015-07-31 SG SG11201704173VA patent/SG11201704173VA/en unknown
- 2015-07-31 BR BR122018000277A patent/BR122018000277A2/pt not_active Application Discontinuation
- 2015-07-31 EP EP17210051.3A patent/EP3330030B1/en active Active
- 2015-07-31 CN CN201711244322.0A patent/CN107813037B/zh active Active
- 2015-07-31 CA CA2968932A patent/CA2968932C/en active Active
- 2015-07-31 US US15/529,233 patent/US10518351B2/en active Active
- 2015-07-31 SG SG10201709716PA patent/SG10201709716PA/en unknown
- 2015-07-31 KR KR1020177033618A patent/KR101994255B1/ko active Active
- 2015-07-31 MY MYPI2017000770A patent/MY167712A/en unknown
- 2015-09-07 TW TW104129537A patent/TWI622447B/zh not_active IP Right Cessation
- 2015-09-07 TW TW106134713A patent/TWI632018B/zh active
-
2017
- 2017-05-23 PH PH12017500945A patent/PH12017500945A1/en unknown
- 2017-09-18 US US15/707,035 patent/US20180071852A1/en not_active Abandoned
- 2017-11-10 AU AU2017258938A patent/AU2017258938B2/en active Active
- 2017-11-20 PH PH12017502108A patent/PH12017502108B1/en unknown
Also Published As
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101849058B1 (ko) | Zn계 도금 강판의 아크 용접 방법 및 아크 용접 이음매 | |
| KR101764519B1 (ko) | 가스 실드 아크 용접용 솔리드 와이어, 가스 실드 아크 용접 금속, 용접 조인트, 용접 부재, 용접 방법 및 용접 조인트의 제조 방법 | |
| JP5372217B2 (ja) | アーク溶接構造部材の製造法 | |
| JP5980128B2 (ja) | アーク溶接構造部材の製造法 | |
| TW201815499A (zh) | 焊接構件及其製造方法 | |
| KR102190331B1 (ko) | 용접부 외관 및 용접 강도가 뛰어난 용융 Zn계 도금 강판의 아크 용접 방법 및 용접 부재의 제조 방법 | |
| KR101856703B1 (ko) | 합금화아연도금강판 용접용 플럭스 코어드 와이어 | |
| JP2023152528A (ja) | 重ね隅肉溶接継手、及び、重ね隅肉溶接継手の製造方法 | |
| JP2003103399A (ja) | 耐候性鋼溶接用フラックス入りワイヤ | |
| JPH01123091A (ja) | アーク溶接性の優れた亜鉛系めっき鋼板 | |
| JPH05305477A (ja) | アーク溶接性に優れた亜鉛めっき鋼板用ワイヤー |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
St.27 status event code: A-0-1-A10-A15-nap-PA0105 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PG1501 | Laying open of application |
St.27 status event code: A-1-1-Q10-Q12-nap-PG1501 |
|
| A107 | Divisional application of patent | ||
| A201 | Request for examination | ||
| A302 | Request for accelerated examination | ||
| E13-X000 | Pre-grant limitation requested |
St.27 status event code: A-2-3-E10-E13-lim-X000 |
|
| P11-X000 | Amendment of application requested |
St.27 status event code: A-2-2-P10-P11-nap-X000 |
|
| P13-X000 | Application amended |
St.27 status event code: A-2-2-P10-P13-nap-X000 |
|
| PA0104 | Divisional application for international application |
St.27 status event code: A-0-1-A10-A18-div-PA0104 St.27 status event code: A-0-1-A10-A16-div-PA0104 |
|
| PA0201 | Request for examination |
St.27 status event code: A-1-2-D10-D11-exm-PA0201 |
|
| PA0302 | Request for accelerated examination |
St.27 status event code: A-1-2-D10-D17-exm-PA0302 St.27 status event code: A-1-2-D10-D16-exm-PA0302 |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
St.27 status event code: A-1-2-D10-D22-exm-PE0701 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
St.27 status event code: A-2-4-F10-F11-exm-PR0701 |
|
| PR1002 | Payment of registration fee |
St.27 status event code: A-2-2-U10-U12-oth-PR1002 Fee payment year number: 1 |
|
| PG1601 | Publication of registration |
St.27 status event code: A-4-4-Q10-Q13-nap-PG1601 |
|
| PN2301 | Change of applicant |
St.27 status event code: A-5-5-R10-R13-asn-PN2301 St.27 status event code: A-5-5-R10-R11-asn-PN2301 |
|
| R18-X000 | Changes to party contact information recorded |
St.27 status event code: A-5-5-R10-R18-oth-X000 |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: A-4-4-U10-U13-oth-PC1903 Not in force date: 20210410 Payment event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE |
|
| PC1903 | Unpaid annual fee |
St.27 status event code: N-4-6-H10-H13-oth-PC1903 Ip right cessation event data comment text: Termination Category : DEFAULT_OF_REGISTRATION_FEE Not in force date: 20210410 |