KR20170133689A - 원통형 열원을 이용한 압탕 최적화 구조를 갖는 주물 제품 제조장치 - Google Patents
원통형 열원을 이용한 압탕 최적화 구조를 갖는 주물 제품 제조장치 Download PDFInfo
- Publication number
- KR20170133689A KR20170133689A KR1020160064785A KR20160064785A KR20170133689A KR 20170133689 A KR20170133689 A KR 20170133689A KR 1020160064785 A KR1020160064785 A KR 1020160064785A KR 20160064785 A KR20160064785 A KR 20160064785A KR 20170133689 A KR20170133689 A KR 20170133689A
- Authority
- KR
- South Korea
- Prior art keywords
- molten metal
- heater
- mold
- cylindrical heater
- cylindrical
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000005266 casting Methods 0.000 title claims abstract description 25
- 238000004519 manufacturing process Methods 0.000 title claims description 17
- 229910052751 metal Inorganic materials 0.000 claims abstract description 61
- 239000002184 metal Substances 0.000 claims abstract description 61
- 238000005457 optimization Methods 0.000 claims abstract description 13
- 238000007711 solidification Methods 0.000 abstract description 4
- 230000008023 solidification Effects 0.000 abstract description 4
- 230000008602 contraction Effects 0.000 abstract description 2
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 6
- 238000002347 injection Methods 0.000 description 5
- 239000007924 injection Substances 0.000 description 5
- 238000011084 recovery Methods 0.000 description 4
- 238000010438 heat treatment Methods 0.000 description 3
- 229910052742 iron Inorganic materials 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 229910001018 Cast iron Inorganic materials 0.000 description 2
- 229910045601 alloy Inorganic materials 0.000 description 2
- 239000000956 alloy Substances 0.000 description 2
- 230000015271 coagulation Effects 0.000 description 2
- 238000005345 coagulation Methods 0.000 description 2
- 230000007547 defect Effects 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical group [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 description 1
- CWYNVVGOOAEACU-UHFFFAOYSA-N Fe2+ Chemical compound [Fe+2] CWYNVVGOOAEACU-UHFFFAOYSA-N 0.000 description 1
- 238000005054 agglomeration Methods 0.000 description 1
- 230000002776 aggregation Effects 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 229910052804 chromium Inorganic materials 0.000 description 1
- 239000011651 chromium Substances 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 238000012805 post-processing Methods 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 238000011160 research Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C9/00—Moulds or cores; Moulding processes
- B22C9/06—Permanent moulds for shaped castings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C9/00—Moulds or cores; Moulding processes
- B22C9/06—Permanent moulds for shaped castings
- B22C9/065—Cooling or heating equipment for moulds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D27/00—Treating the metal in the mould while it is molten or ductile ; Pressure or vacuum casting
- B22D27/04—Influencing the temperature of the metal, e.g. by heating or cooling the mould
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Abstract
본 발명은 부피를 최소화시킨 압탕의 외측에 원통형 히터를 결합하여 압탕에 열을 전도하여 용융 금속을 일정 온도 이상으로 유지하면서 캐비티에 위치한 용융 금속이 응고되면서 발생되는 수축 현상을 압탕에서 지속적으로 보상할 수 있게 하는 압탕 최적화 구조를 갖는 주물 제품 제조장치에 관한 것으로, 본 발명에 따른 압탕 최적화 구조를 갖는 주물 제품 제조장치는, 제조하고자 하는 주물품과 대응하는 형태의 캐비티를 구비한 하부 주형; 상기 하부 주형의 상부에 결합되며, 상부면에 사각형의 빈 공간이 형성되어 있는 상부 주형; 상기 상부 주형의 빈 공간 내측에 상기 캐비티와 연통된 압탕이 형성되어 있는 히터부 주형; 상기 히터부 주형의 외측을 둘러싸면서 히터부 주형을 통해 압탕으로 열을 전달하는 원통형 히터; 상기 원통형 히터와 전기적으로 연결되어 원통형 히터의 온도를 제어하는 컨트롤러 및 전원 공급장치;를 포함하여, 상기 전원 공급장치 및 컨트롤러가 원통형 히터에 전원을 인가하여 원통형 히터를 발열시켜 압탕 내에 위치한 용융 금속에 열을 전도함으로써 압탕 내의 용융 금속을 가열하거나 일정 온도로 유지할 수 있는 것을 특징으로 한다.
Description
본 발명은 주물 제품을 제조하는 장치에 관한 것으로, 더욱 상세하게는 부피를 최소화시킨 압탕의 외측에 원통형 히터를 결합하여 압탕에 열을 전도하여 용융 금속을 일정 온도 이상으로 유지하면서 캐비티에 위치한 용융 금속이 응고되면서 발생되는 수축 현상을 압탕에서 지속적으로 보상할 수 있게 하는 압탕 최적화 구조를 갖는 주물 제품 제조장치에 관한 것이다.
철계 합금을 주조하는 공장에서는 주물품의 불량을 최소화 하고자 압탕의 부피를 무분별하게 크게 하여 주조하고 있다. 용융 금속이 주형에 주입되어 응고되는 동안 수축 현상이 발생하게 되는데, 압탕의 위치한 용융 금속이 이 수축량을 보상하게 된다. 그러므로 압탕에 위치한 용융 금속이 캐비티에 위치한 용융 금속보다 더욱 더 늦게 응고가 되어야 캐비티에서 발생되는 수축을 압탕으로부터 용융 금속을 공급할 수 있으므로 압탕의 부피는 캐비티보다 더욱 더 커야 한다.
그러나 압탕의 부피가 제품보다 크면 회수율이 낮아지며, 이는 제품의 생산량 대비 소재 투입비용이 상당히 높게 된다. 뿐만 아니라 주물품이 응고되는데 소요되는 시간이 길고, 실온까지 응고된 후에 압탕을 제거하는 것에 대한 소요시간도 길다. 또한 압탕을 제거할 때 발생될 수 있는 불량 현상과, 소요되는 인력비용도 더불어 매출액에 영향을 미치게 되어 이로 인한 경제적 손실이 따르는 등 다수의 문제점이 있다.
이러한 문제점들을 해결할 수 있는 방법으로 압탕의 부피를 최소화 시키는 무압탕 기술에 대한 연구가 활발히 진행되고 있다.
본 발명은 상기와 같은 문제를 해결하기 위한 것으로, 본 발명의 목적은 열원을 공급하는 원통형 히터 장치를 주형의 압탕의 외측을 둘러싸도록 결합하여 원통형 히터를 통하여 압탕에 위치한 용융 금속에 열원을 전도 함으로써 용융 금속을 일정온도 이상 유지할 수 있게 하여 압탕의 부피를 최소화하고, 압탕부의 용융 금속이 캐비티에 있는 용융 금속보다 늦게 응고가 되도록 하는 압탕 최적화 구조를 갖는 주물 제품 제조장치를 제공함에 있다.
상기와 같은 문제를 해결하기 위한 본 발명에 따른 압탕 최적화 구조를 갖는 주물 제품 제조장치는, 제조하고자 하는 주물품과 대응하는 형태의 캐비티를 구비한 하부 주형; 상기 하부 주형의 상부에 결합되며, 상부면에 사각형의 빈 공간이 형성되어 있는 상부 주형; 상기 상부 주형의 빈 공간 내측에 상기 캐비티와 연통된 압탕이 형성되어 있는 히터부 주형; 상기 히터부 주형의 외측을 둘러싸면서 히터부 주형을 통해 압탕으로 열을 전달하는 원통형 히터; 상기 원통형 히터와 전기적으로 연결되어 원통형 히터의 온도를 제어하는 컨트롤러 및 전원 공급장치;를 포함하여, 상기 전원 공급장치 및 컨트롤러가 원통형 히터에 전원을 인가하여 원통형 히터를 발열시켜 압탕 내에 위치한 용융 금속에 열을 전도함으로써 압탕 내의 용융 금속을 가열하거나 일정 온도로 유지할 수 있는 것을 특징으로 한다.
본 발명에 따르면, 압탕 최적화 구조를 갖는 주물 제품 제조장치는 원통형 히터에 의한 히터부 주형의 가열을 통하여 압탕에 위치한 용융 금속에 열이 전도되면서 용융 금속을 일정한 온도로 유지할 수 있으므로 주물이 응고되는 동안 발생되는 수축 현상을 압탕이 지속적으로 보상해 줄 수 있다.
또한 불필요한 압탕의 부피를 줄임으로써 회수율을 향상시키며, 주물품의 품질 향상 및 불량률을 줄이며, 압탕 제거에 대한 후 공정시간을 줄이며, 소요되는 인력비용 감소시켜 경제적 이익을 향상시킬 수 있는 효과가 있다.
또한 부피가 큰 주물품뿐만이 아니라 부피가 작은 주물품 및 두께가 얇은 주물품의 적용가능하며, 특히 부피가 작은 다수개의 주물품을 한 번에 주조 할 때에도 각 주물품의 압탕의 위치에 원통형 히터를 장착하여 동시에 온도를 제어 할 수 있다.
그리고 주물품의 종류에 따라 여러 가지의 소재들이 사용되는데 철계 합금 그리고 비철 금속에 관계없이 사용되는 소재의 용융점을 따라 히터의 온도를 제어하여 압탕에 열원을 공급할 수 있으므로 주조공정의 다양한 분야에 적용될 수 있다.
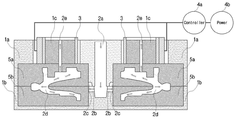
도 1은 본 발명의 일 실시예에 따른 원통형 열원을 이용한 압탕 최적화 구조를 갖는 주물 제품 제조장치를 나타낸 정면에서 본 단면도이다.
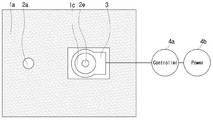
도 2는 도 1에 도시된 주물 제품 제조장치의 평면도이다.
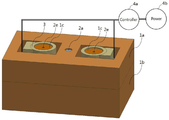
도 3은 도 1에 도시된 주물 제품 제조장치의 사시도이다.
도 4는 본 발명의 다른 실시예에 따른 압탕 최적화 구조를 갖는 주물 제품 제조장치를 나타낸 정면에서 본 종단면도이다.
도 5는 도 4에 도시된 압탕 최적화 구조를 갖는 주물 제품 제조장치를 나타낸 사시도이다.
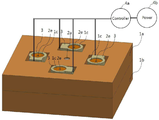
도 6는 본 발명의 또 다른 실시예에 따른 압탕 최적화 구조를 갖는 주물 제품 제조장치를 나타낸 정면에서 본 종단면도이다.
도 7는 도 6의 압탕 최적화 구조를 갖는 주물 제품 제조장치를 나타낸 사시도이다.
도 2는 도 1에 도시된 주물 제품 제조장치의 평면도이다.
도 3은 도 1에 도시된 주물 제품 제조장치의 사시도이다.
도 4는 본 발명의 다른 실시예에 따른 압탕 최적화 구조를 갖는 주물 제품 제조장치를 나타낸 정면에서 본 종단면도이다.
도 5는 도 4에 도시된 압탕 최적화 구조를 갖는 주물 제품 제조장치를 나타낸 사시도이다.
도 6는 본 발명의 또 다른 실시예에 따른 압탕 최적화 구조를 갖는 주물 제품 제조장치를 나타낸 정면에서 본 종단면도이다.
도 7는 도 6의 압탕 최적화 구조를 갖는 주물 제품 제조장치를 나타낸 사시도이다.
이하 첨부된 도면을 참조하여 본 발명에 따른 원통형 열원을 이용한 주물 제품의 압탕 최적화 구조를 갖는 주물 제품 제조장치의 바람직한 실시예를 상세히 설명한다.
도 1 내지 도 3은 본 발명의 일 실시예에 따른 압탕 최적화 구조를 갖는 주물 제품 제조장치를 나타낸 것으로, 도 1의 단면도, 도 2의 평면도와 도3의 사시도를 참조하면 본 발명의 압탕 최적화 구조를 갖는 주물 제품 제조장치는, 제조하고자 하는 주물 제품과 대응하는 형태의 캐비티(2d)를 구비한 하부 주형(1b)과, 상기 하부 주형(1b)의 상부에 결합된 상부 주형(1a), 상기 상부 주형(1a)에 형성된 홈 내측에 원통형 히터(3)가 안착되며, 상기 원통형 히터(3)의 내부에는 용탕이 최종적으로 도착하여 머무는 압탕(2e)이 형성된 히터부 주형(1c)이 결합된다. 그리고, 상기 원통형 히터(3)는 외부로부터 인가되는 전원(4b)과 히터의 온도를 제어하는 컨트롤러(4a)와 전기적으로 연결된다.
상기 상부 주형(1a)과 하부 주형(1b)의 내부에는 용탕이 외부로부터 공급되어 주형 내부로 흘러들어가는 탕구(2a), 탕구(2a)의 하단부에 수평하게 연결되어 용탕이 중력에 의해 수직 방향으로 탕구(2a) 밑 부분까지 도착하여 수평 방향으로 흐름이 변환되는 탕도(2b), 용탕이 탕도(2b)를 지나서 캐비티(2d)로 유입되기 전에 용탕의 흐름이 원활히 하는 주입구(2c), 용탕이 캐비티(2d)를 모두 채우게 된 후 최종적으로 용탕이 주입구(2a) 높이만큼 채워지는 압탕(2e)으로 구성된다.
상기 원통형 히터(3)는 상부 주형(1a)의 윗부분에 위치한 사각형 홈 형태의 빈 공간에 설치된다. 원통형 히터(3)의 내부에는 용탕이 최종적으로 도착하여 머무는 압탕(2e)이 형성되어 있는 히터부 주형(1c)이 결합된다. 원통형 히터(3)는 히터부 주형(1c)을 가열하며, 열은 히터부 주형(1c)을 통하여 압탕(2e)으로 전도되어 압탕(2e)에 위치한 용탕을 가열하거나 일정온도로 유지할 수 있다.
상기 원통형 히터(3)는 상부 주형(1a)과 히터부 주형(1c)이 먼저 조형된 상태에서 결합될 수 있으며, 상부 주형(1a)만 조형된 상태에서 원통형 히터(3)를 상부 주형(1a)의 사각형 빈공간에 설치한 다음 히터부 주형(1c)을 조형할 수도 있다.
상기와 같이 구성된 본 발명의 압탕 최적화 구조를 갖는 주물 제품 제조장치는 다음과 같이 작동한다.
상기 상부 주형(1a)의 탕구(2a) 내부로 용융 금속이 주입되며 중력에 의하여 탕구(2a) 통하여 수직 방향으로 용융 금속이 유동한다. 탕구(2a) 밑부분까지 도착한 용융 금속은 탕도(2b)에 의해 수평 방향으로 흐름이 변환되면서 주입구(2c)를 지나 제품(2d)로 유입된다. 용융 금속이 지속적으로 제품(2d)부로 유입되어 제품(2d)부를 모두 채우게 되면 최종적으로 압탕(2e)부가 채워지게 된다. 용융 금속은 탕도(2a) 높이 까지 압탕(2e)를 채우게 된다.
상기와 같이 용융 금속이 최종적으로 도착하는 압탕(2e)의 위치가 원통형 히터(3) 내부에 있으므로 압탕에 도착한 용융 금속은 원통형 히터(3)에 의해 실온으로 냉각되지 않고 원통형 히터(3)에서 공급되는 온도로 유지가 된다.
상기 컨트롤러(4a)에는 목표로 하는 온도 값이 설정되어 있으며, 컨트롤러(4a)에 의해 원통형 히터(3)가 작동하여 히터부 주형(1c)에 열이 공급되면서 히터부 주형(1c)은 목표로 하는 온도 값으로 가열된 다음 일정한 온도로 유지하게 된다.
이처럼 본 발명의 압탕 최적화 구조를 갖는 주물 제품 제조장치는 원통형 히터(3)에 의한 히터부 주형(1c)의 가열을 통하여 압탕(2e)에 위치한 용융 금속에 열이 전도되면서 용융 금속을 일정한 온도로 유지할 수 있다. 캐비티(2d)에 위치한 용융 금속이 응고되면서 수축이 발생될 때 압탕(2e)에 위치한 용융 금속은 응고되지 않고 일정한 온도로 유지되고 있으므로 제품(2d)에서 발생되는 수축량을 지속적으로 보상해 줄 수 있다. 이를 통하여 주물품의 품질을 향상 시킬 수 있으며, 불필요한 압탕의 부피를 줄임으로써 회수율을 높이고 압탕 제거를 위한 후 공정시간을 줄일 수 있는 이점을 제공한다.
한편 전술한 실시예에서 캐비티(2d)는 부피가 큰 형태이지만, 도 4와 5에 다른 실시예로 도시된 것과 같이 부피가 작고 특히 두께가 얇은 주물품에도 적용할 수 있다. 도 4의 정면에서 바라본 종단면도와 도 5의 사시도를 참조하면, 두께가 얇은 주물품의 경우 상부 쉘 주형(5a)과 하부 쉘 주형(5b)으로 캐비티(2d)를 조형한다. 상기 상부 쉘 주형(5a)과 하부 쉘 주형(5b)에 탕도(2a), 탕구(2b), 주입구(2c)를 설계하여 상부 주형(1a)과 하부 주형(1b)을 조형한다. 이 경우에는 하나의 주입구 시스템에 두 개의 주물품이 성형되는 형태이므로 원통형 히터(3)는 두 개가 사용되는 구조를 갖는다.
또 다른 실시예로서 도 6과 7은 하나의 주입구 시스템에 네 개의 주물품이 성형되는 형태이므로 원통형 히터(3)는 네 개가 사용되는 구조를 갖는다.
전술한 것과 같이 본 발명의 압탕 최적화 구조를 갖는 주물 제품 제조장치는 부피가 큰 주물품이나 작은 주물품 그리고 두께가 얇은 주물품에도 적용이 가능하며, 부피가 작은 주물품을 여러 개를 조형할 경우 각 주물품의 압탕(2e)의 위치에 원통형 히터(3)를 장착하여 동시에 온도를 제어 할 수 있다. 이러한 원통형 히터(3)의 설치에 의해 압탕(2e)의 부피를 최적화하여 주물품의 회수율을 높일 수 있으며, 주물품의 수축량을 지속적으로 보상함으로써 품질을 향상시킬 수 있다. 동시에 주물품의 응고 후에 이루어지는 압탕 제거에 대한 가공시간도 줄 일 수 있는 이점을 갖고 있다.
이상에서 본 발명은 실시예를 참조하여 상세히 설명되었으나, 본 발명이 속하는 기술분야에서 통상의 지식을 가진 자라면 상기에서 설명된 기술적 사상을 벗어나지 않는 범위 내에서 여러 가지 치환, 부가 및 변형이 가능할 것임은 당연하며, 이와 같은 변형된 실시 형태들 역시 아래에 첨부한 특허청구범위에 의하여 정하여지는 본 발명의 보호 범위에 속하는 것으로 이해되어야 할 것이다.
1a: 상부 주형
1b: 하부 주형
1c: 히터부 주형 2a: 탕구
2b: 탕도 2c: 주입구
2d : 캐비티 2e: 압탕
3: 원통형 히터 4a: 제어기
4b: 전원공급장치 5a: 상부 쉘주형
5b: 하부 쉘주형
1c: 히터부 주형 2a: 탕구
2b: 탕도 2c: 주입구
2d : 캐비티 2e: 압탕
3: 원통형 히터 4a: 제어기
4b: 전원공급장치 5a: 상부 쉘주형
5b: 하부 쉘주형
Claims (1)
- 제조하고자 하는 주물품과 대응하는 형태의 캐비티를 구비한 하부 주형;
상기 하부 주형의 상부에 결합되며, 상부면에 사각형의 빈 공간이 형성되어 있는 상부 주형;
상기 상부 주형의 빈 공간 내측에 상기 캐비티와 연통된 압탕이 형성되어 있는 히터부 주형;
상기 히터부 주형의 외측을 둘러싸면서 히터부 주형을 통해 압탕으로 열을 전달하는 원통형 히터;
상기 원통형 히터와 전기적으로 연결되어 원통형 히터의 온도를 제어하는 컨트롤러 및 전원 공급장치;
를 포함하여, 상기 전원 공급장치 및 컨트롤러가 원통형 히터에 전원을 인가하여 원통형 히터를 발열시켜 압탕 내에 위치한 용융 금속에 열을 전도함으로써 압탕 내의 용융 금속을 가열하거나 일정 온도로 유지할 수 있는 것을 특징으로 하는 원통형 열원을 이용한 압탕 최적화 구조를 갖는 주물 제품 제조장치.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020160064785A KR20170133689A (ko) | 2016-05-26 | 2016-05-26 | 원통형 열원을 이용한 압탕 최적화 구조를 갖는 주물 제품 제조장치 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020160064785A KR20170133689A (ko) | 2016-05-26 | 2016-05-26 | 원통형 열원을 이용한 압탕 최적화 구조를 갖는 주물 제품 제조장치 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20170133689A true KR20170133689A (ko) | 2017-12-06 |
Family
ID=60922491
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020160064785A Withdrawn KR20170133689A (ko) | 2016-05-26 | 2016-05-26 | 원통형 열원을 이용한 압탕 최적화 구조를 갖는 주물 제품 제조장치 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR20170133689A (ko) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20190098345A (ko) * | 2018-02-14 | 2019-08-22 | 삼영기계 (주) | 방열 기능이 구비된 주형 |
| KR102690262B1 (ko) * | 2024-05-21 | 2024-08-05 | 주식회사 디알액시온 | 주조용 금형압탕모듈 |
-
2016
- 2016-05-26 KR KR1020160064785A patent/KR20170133689A/ko not_active Withdrawn
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20190098345A (ko) * | 2018-02-14 | 2019-08-22 | 삼영기계 (주) | 방열 기능이 구비된 주형 |
| KR102690262B1 (ko) * | 2024-05-21 | 2024-08-05 | 주식회사 디알액시온 | 주조용 금형압탕모듈 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20160096327A1 (en) | Apparatus and method for producing objects utilizing three-dimensional printing | |
| US20160096326A1 (en) | Selective zone temperature control build plate | |
| CN103639412B (zh) | 一种3d打印机 | |
| CN104718057B (zh) | 用于对塑料进行旋转模塑的设备和方法 | |
| KR101814916B1 (ko) | 초코렛 가공용 3d 프린터 | |
| JP5619415B2 (ja) | 鋳物の鋳造方法及び鋳造装置 | |
| CN109952190B (zh) | 熔融沉积建模方式的三维打印机 | |
| KR20120019943A (ko) | 진공금형장치를 이용한 액상 및 반응고 재료의 박막 및 부품 제조장치 | |
| US10654097B2 (en) | Low-pressure casting mold | |
| US10850320B2 (en) | Apparatus for low-pressure casting | |
| CN101903152A (zh) | 用于制造金属/塑料-混合零件的铸造机系统和方法 | |
| EP3849727B1 (en) | Casting equipment | |
| EP1370404B1 (en) | Mold assembly comprising an anisotropic heat diffuser plate | |
| TWI406751B (zh) | Optical part manufacturing apparatus and manufacturing method thereof | |
| US20090053350A1 (en) | Pressure compensating molding system | |
| CN103706779A (zh) | 铝合金重力铸造燃气加热分段控制模具温度的方法及装置 | |
| JP2015066880A (ja) | 成形機 | |
| JP2001162361A (ja) | 2つの型半部より成る鋳型を製造して鋳込むための方法及び装置 | |
| KR101485832B1 (ko) | 중력을 이용한 알루미늄 주조용 장치 및 방법 | |
| KR101471887B1 (ko) | 봉 형태의 히터를 내장하는 중앙 집중식 알루미늄 주조용 금형틀 | |
| FI129842B (fi) | Muovituotteiden ruiskupuristusmuotti ja menetelmä ruiskupuristusmuotin käyttämiseksi | |
| KR101125697B1 (ko) | 사출금형의 급속가열 및 냉각장치 | |
| KR20170121431A (ko) | 진공금형장치를 이용한 액상 및 반응고 재료의 박막 및 부품 제조장치 | |
| KR101126716B1 (ko) | 주괴 자동용융 공급장치 | |
| KR100435291B1 (ko) | 주조 시스템의 용탕 주입속도 조절장치 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20160526 |
|
| PG1501 | Laying open of application | ||
| PC1203 | Withdrawal of no request for examination |