KR20190119100A - 프레스 성형 장치 및 프레스 성형품의 제조 방법 - Google Patents
프레스 성형 장치 및 프레스 성형품의 제조 방법 Download PDFInfo
- Publication number
- KR20190119100A KR20190119100A KR1020197027077A KR20197027077A KR20190119100A KR 20190119100 A KR20190119100 A KR 20190119100A KR 1020197027077 A KR1020197027077 A KR 1020197027077A KR 20197027077 A KR20197027077 A KR 20197027077A KR 20190119100 A KR20190119100 A KR 20190119100A
- Authority
- KR
- South Korea
- Prior art keywords
- vertical wall
- bending
- press
- press direction
- punch
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D5/00—Bending sheet metal along straight lines, e.g. to form simple curves
- B21D5/01—Bending sheet metal along straight lines, e.g. to form simple curves between rams and anvils or abutments
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/20—Deep-drawing
- B21D22/30—Deep-drawing to finish articles formed by deep-drawing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/02—Stamping using rigid devices or tools
- B21D22/06—Stamping using rigid devices or tools having relatively-movable die parts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/20—Deep-drawing
- B21D22/21—Deep-drawing without fixing the border of the blank
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/20—Deep-drawing
- B21D22/26—Deep-drawing for making peculiarly, e.g. irregularly, shaped articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D24/00—Special deep-drawing arrangements in, or in connection with, presses
- B21D24/02—Die-cushions
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D47/00—Making rigid structural elements or units, e.g. honeycomb structures
- B21D47/01—Making rigid structural elements or units, e.g. honeycomb structures beams or pillars
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D5/00—Bending sheet metal along straight lines, e.g. to form simple curves
- B21D5/06—Bending sheet metal along straight lines, e.g. to form simple curves by drawing procedure making use of dies or forming-rollers, e.g. making profiles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/08—Dies with different parts for several steps in a process
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
Description
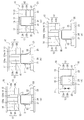
도 2 는 본 발명에 기초하는 실시형태에 관련된 프레스 성형품을 설명하는 도면이고, (a) 는 사시도, (b) 는 상면에서 본 도면이다.
도 3 은 본 발명에 기초하는 실시형태에 관련된 금형을 설명하는 모식적인 단면도이다.
도 4 는 본 발명에 기초하는 실시형태에 관련된 프레스 성형의 금형의 움직임을 모식적으로 설명하는 단면도이다.
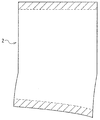
도 5 는 실시예에서 사용한 블랭크의 전개된 상태를 모식적으로 나타낸 도면이다.
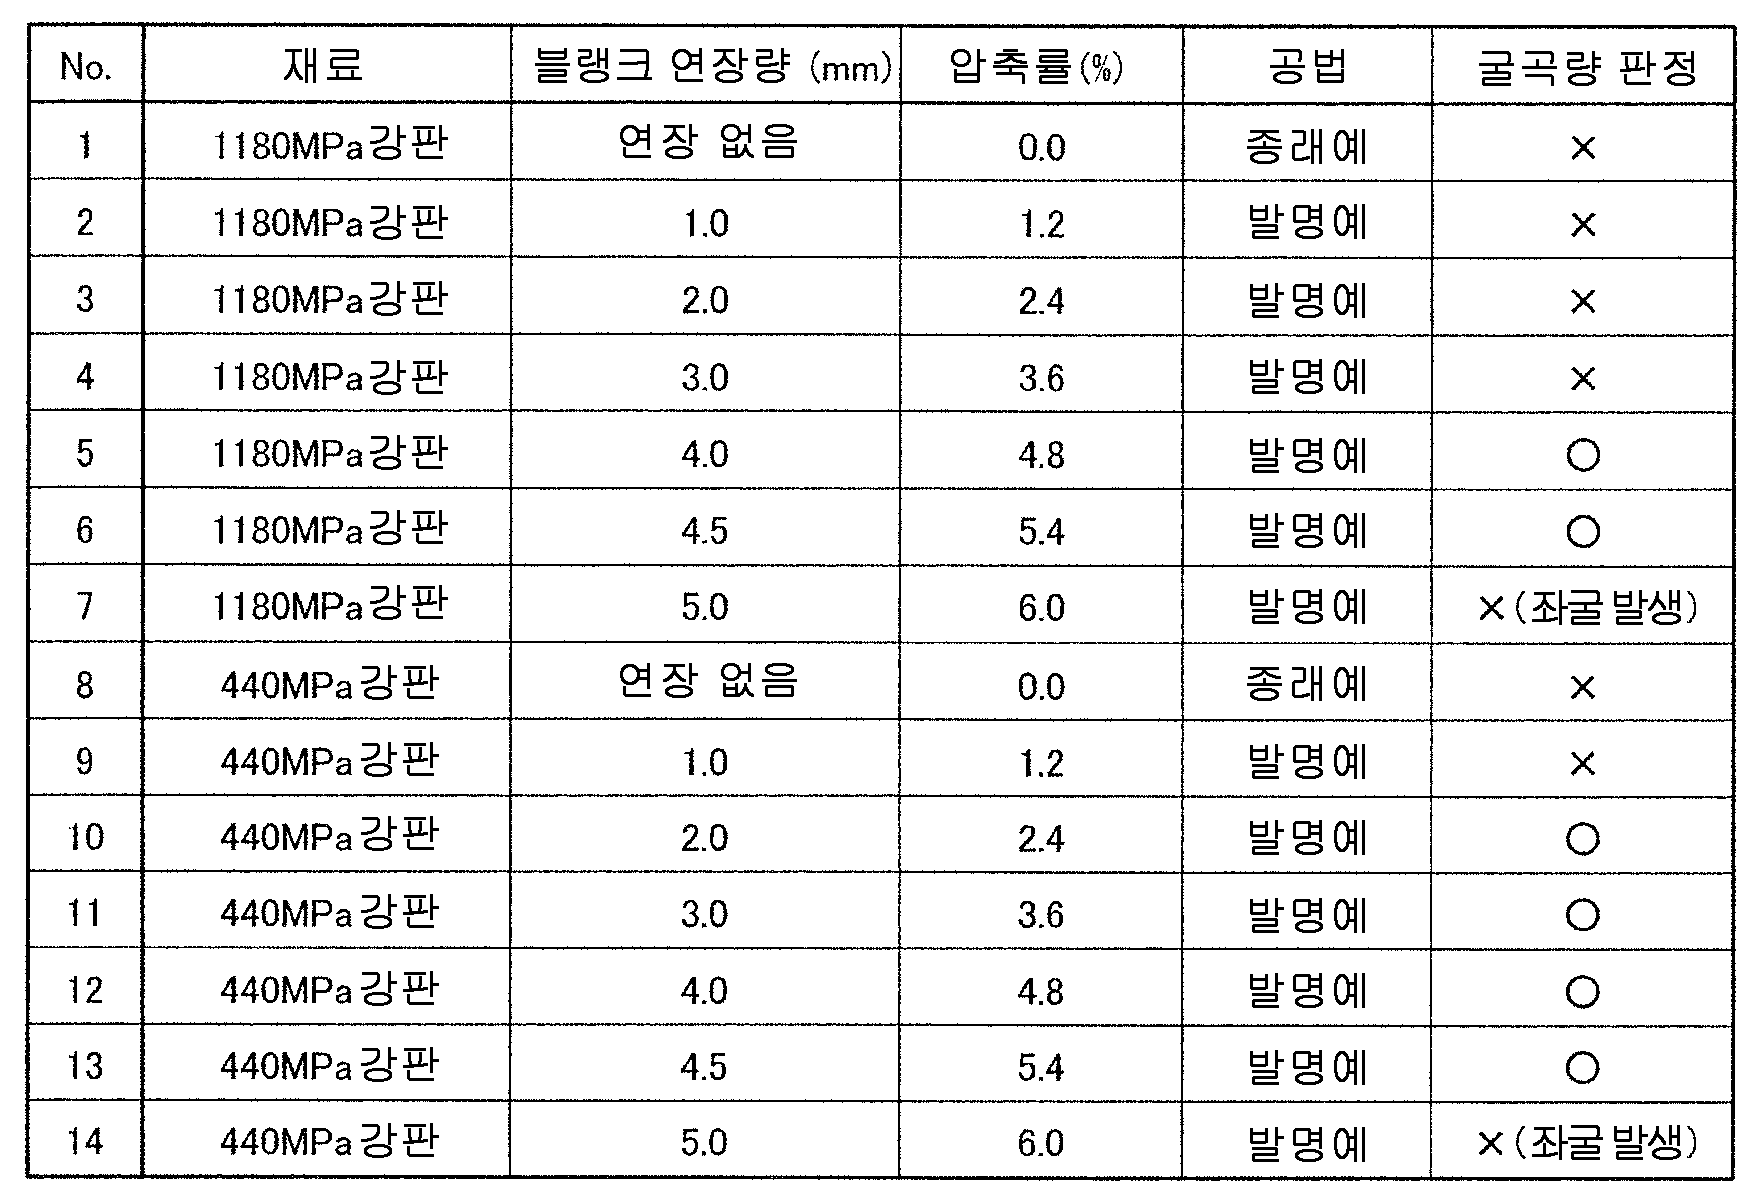
도 6 은 프레스 성형에 의해 제작된 부품의 평가 단면에 있어서의 부품 형상과의 괴리량을 길이 방향을 따라 측정한 결과를 나타내는 도면이다.
도 7 은 굴곡량과, 만곡측의 세로벽부에 부여한 압축률의 관계를 나타내는 도면이다.
도 8 은 평가 위치를 나타내는 도면이다.
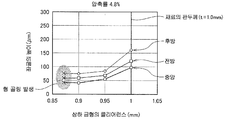
도 9 는 좌굴 높이와 상하 금형의 클리어런스의 관계를 나타내는 도면이다.
1A : 천판부
1Ba : 만곡측의 세로벽부
1Bb : 세로벽부
2 : 피가공재
10 : 상형
11 : 패드
12 : 굽힘날
12A : 상측형 부품
12B : 하측형 부품
13 : 상형용 프레스판
14 : 제 2 쿠션 부품
15 : 제 3 쿠션 부품
20 : 하형
21 : 펀치
22 : 스토퍼
23 : 하형용 프레스판
24 : 제 1 쿠션 부품
D : 간격
Claims (3)
- 천판부와 상기 천판부의 폭 방향 양측으로 연속되는 좌우의 세로벽부를 가짐과 함께 플랜지부가 없는 해트 단면 형상으로, 소판 또는 소판에 미리 굽힘 혹은 드로잉 가공을 실시하여 이루어지는 피가공재를 굽힘 성형하는 제 1 공정과, 상기 제 1 공정에 의한 성형 상태에서 상기 세로벽부에 대해 프레스 방향을 따른 방향으로 미리 설정한 압축량만큼 압축을 부여하는 제 2 공정을 실시하기 위한 프레스 성형 장치로서,
상기 천판부를 판두께 방향에서 협지하는 펀치 및 패드와, 상기 펀치 및 패드의 측방에 배치되고 상기 세로벽부를 굽힘 성형하기 위한 굽힘날과, 상기 굽힘날과 상기 프레스 방향에서 대향하고 상기 피가공재의 단부를 구속하기 위한 스토퍼를 구비하여, 상기 패드 및 굽힘날이 상형을 구성하고,
상기 펀치는, 상기 프레스 방향으로 탄성 신축 가능한 제 1 쿠션 부품에 지지되고,
상기 굽힘날은, 상기 프레스 방향의 도중에서 상하로 분할되고 상기 부여하는 압축량 이상의 간격을 두고 상기 프레스 방향에서 대향 배치한 상측형 부품 및 하측형 부품과, 그 상측형 부품과 하측형 부품 사이에 개재 장착되고, 상기 간격을 유지함과 함께 소정 압력 이상에서 상기 프레스 방향으로 축소 가능한 제 2 쿠션 부품을 갖고,
상기 제 2 쿠션 부품의 쿠션압은, 제 1 쿠션 부품의 쿠션압보다 작고, 또한 상기 제 1 공정에서의 세로벽부의 굽힘 성형시에 축소되지 않을 만큼의 쿠션압을 갖는 것을 특징으로 하는 프레스 성형 장치. - 천판부와 상기 천판부의 폭 방향 양측으로 연속되는 좌우의 세로벽부를 가짐과 함께 플랜지부가 없는 해트 단면 형상으로, 소판 또는 소판에 미리 굽힘 혹은 드로잉 가공을 실시하여 이루어지는 피가공재를 성형하는 제 1 공정과, 상기 제 1 공정에 의한 성형 상태에서 상기 세로벽부에 대해 프레스 방향을 따른 방향으로 미리 설정한 압축량만큼 압축을 부여하는 제 2 공정을 구비하고,
상기 천판부를 판두께 방향에서 협지하는 펀치 및 패드와, 상기 펀치 및 패드의 측방에 배치되고 상기 세로벽부를 굽힘 성형하기 위한 굽힘날과, 상기 굽힘날과 상기 프레스 방향에서 대향하고 상기 피가공재의 단부를 구속하기 위한 스토퍼를 구비하여, 상기 패드 및 굽힘날이 상형을 구성하고, 상기 굽힘날은, 상기 프레스 방향의 도중에서 상하로 분할되고 상기 부여하는 압축량 이상의 간격을 두고 상기 프레스 방향에서 대향 배치한 상측형 부품 및 하측형 부품과, 그 상측형 부품과 하측형 부품 사이에 개재 장착되고, 상기 간격을 유지함과 함께 소정 압력 이상에서 상기 프레스 방향으로 축소 가능한 쿠션 부품을 갖는 금형을 사용하여,
상기 제 1 공정에서는, 상기 천판부를 상기 펀치 및 패드로 협지하면서, 상기 피가공재의 단부가 상기 스토퍼에 맞닿음과 함께 상기 하측형 부품이 상기 스토퍼에 맞닿을 때까지, 쿠션압으로 상기 쿠션 부품에 축소가 발생하지 않는 상태를 유지하면서 상기 굽힘날을 프레스 방향으로 이동시켜 상기 세로벽부를 굽힘 성형하고,
상기 제 2 공정에서는, 상기 제 1 공정에 계속하여, 추가로 상기 굽힘날을 프레스 방향으로 상기 미리 설정한 압축량만큼 이동시켜, 상기 세로벽부가 상기 굽힘날과 상기 펀치 측면에 의해 사이에 끼워짐으로써 좌굴을 방지한 채로 상기 간격이 작아짐으로써, 상기 세로벽부에 상기 압축을 부여하는 것을 특징으로 하는 프레스 성형품의 제조 방법. - 제 2 항에 있어서,
상기 피가공재의 인장 강도가 440 ㎫ 이상의 금속판인 것을 특징으로 하는 프레스 성형품의 제조 방법.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JPJP-P-2017-062450 | 2017-03-28 | ||
| JP2017062450A JP6500927B2 (ja) | 2017-03-28 | 2017-03-28 | プレス成形装置及びプレス成形品の製造方法 |
| PCT/JP2018/010829 WO2018180712A1 (ja) | 2017-03-28 | 2018-03-19 | プレス成形装置及びプレス成形品の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| KR20190119100A true KR20190119100A (ko) | 2019-10-21 |
| KR102225434B1 KR102225434B1 (ko) | 2021-03-08 |
Family
ID=63677337
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020197027077A Active KR102225434B1 (ko) | 2017-03-28 | 2018-03-19 | 프레스 성형 장치 및 프레스 성형품의 제조 방법 |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US11135634B2 (ko) |
| EP (1) | EP3603834B1 (ko) |
| JP (1) | JP6500927B2 (ko) |
| KR (1) | KR102225434B1 (ko) |
| CN (1) | CN110475624A (ko) |
| MX (1) | MX2019011685A (ko) |
| WO (1) | WO2018180712A1 (ko) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6500927B2 (ja) | 2017-03-28 | 2019-04-17 | Jfeスチール株式会社 | プレス成形装置及びプレス成形品の製造方法 |
| KR102449292B1 (ko) * | 2018-10-31 | 2022-09-29 | 제이에프이 스틸 가부시키가이샤 | 프레스 성형 부품 및 그 제조 방법 |
| JP7047890B1 (ja) | 2020-12-24 | 2022-04-05 | Jfeスチール株式会社 | プレス成形方法 |
| CN113478572A (zh) * | 2021-07-14 | 2021-10-08 | 江西华视光电有限公司 | 一种cof双腔自动冲切结构 |
| JP7494883B2 (ja) * | 2021-11-18 | 2024-06-04 | Jfeスチール株式会社 | プレス成形方法およびプレス成形品の製造方法 |
| CN116833302A (zh) * | 2022-03-25 | 2023-10-03 | 本田技研工业株式会社 | 冲压成形方法 |
| CN114951430B (zh) * | 2022-04-20 | 2024-09-24 | 昆山科森科技股份有限公司 | 精密零件用高效成型设备 |
| JP7602097B1 (ja) * | 2023-05-09 | 2024-12-17 | 株式会社三五 | 側壁部の形成方法 |
Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5444687B1 (ko) | 1970-12-31 | 1979-12-27 | ||
| US6276185B1 (en) * | 1999-12-09 | 2001-08-21 | General Motors Corporation | Flow lock bead control apparatus and method for drawing high strength steel |
| JP3856094B2 (ja) | 2000-09-19 | 2006-12-13 | トヨタ自動車株式会社 | 圧縮力付与装置および圧縮力付与方法 |
| JP2008296252A (ja) * | 2007-05-31 | 2008-12-11 | Nissan Motor Co Ltd | プレス成形品、プレス成形品の製造方法および製造装置 |
| JP2009248092A (ja) * | 2008-04-01 | 2009-10-29 | Marujun Co Ltd | 増肉プレス製品の製造方法 |
| JP2010149179A (ja) * | 2008-05-30 | 2010-07-08 | Nissan Motor Co Ltd | プレス成形品の製造方法、プレス成形品の製造装置、およびプレス成形品 |
| JP4879588B2 (ja) | 2006-01-19 | 2012-02-22 | 新日本製鐵株式会社 | スプリングバックが抑制される引張強度が440MPa以上の自動車部品用金属板プレス成形方法 |
| JP2012218061A (ja) * | 2011-04-13 | 2012-11-12 | Honda Motor Co Ltd | プレス成形装置 |
| KR20130054994A (ko) * | 2010-07-19 | 2013-05-27 | 게엠에프 움포름테크니크 게엠베하 | 강판으로 제조된 가공품을 열간 성형 및 부분 프레스 경화를 하기 위한 성형기 및 성형 방법 |
| KR20160082692A (ko) * | 2013-12-06 | 2016-07-08 | 신닛테츠스미킨 카부시키카이샤 | 프레스 성형 장치, 프레스 성형 방법 및 프레스 성형품 |
| KR20160108498A (ko) * | 2014-02-24 | 2016-09-19 | 제이에프이 스틸 가부시키가이샤 | 프레스 성형 방법 및 프레스 제품의 제조 방법 그리고 프레스 성형 장치 |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59220227A (ja) * | 1983-05-30 | 1984-12-11 | Mitsubishi Electric Corp | 薄板の成形方法 |
| JP2825138B2 (ja) * | 1991-03-12 | 1998-11-18 | トヨタ自動車株式会社 | 曲げ加工型 |
| JPH06246355A (ja) * | 1993-02-26 | 1994-09-06 | F Tech:Kk | 高張力鋼板の曲げ加工方法 |
| JP3194407B2 (ja) * | 1994-06-14 | 2001-07-30 | ダイハツ工業株式会社 | 板金ワークのプレス方法及びプレス金型装置 |
| DE19853130B4 (de) * | 1998-11-18 | 2005-07-14 | Daimlerchrysler Ag | Verfahren und Einrichtung zum Tiefziehen von Blechteilen |
| JP3854525B2 (ja) * | 2002-04-05 | 2006-12-06 | 新日本製鐵株式会社 | プレス成形方法および成形装置 |
| JP4697086B2 (ja) * | 2005-12-01 | 2011-06-08 | 日産自動車株式会社 | 屈曲した角部を有する成形部品およびその製造方法並びに製造装置 |
| JP5444687B2 (ja) * | 2008-10-23 | 2014-03-19 | Jfeスチール株式会社 | プレス成形用の金型、プレス成形方法、及びハット型形状の成形品 |
| DE102010009345B4 (de) * | 2010-02-25 | 2011-09-22 | Schuler Cartec Gmbh & Co. Kg | Verfahren und Werkzeug zur Herstellung eines Bauteils sowie ein durch Umformung hergestelltes Bauteil |
| SE535682C2 (sv) * | 2011-03-21 | 2012-11-06 | Ssab Technology Ab | Förfarande för kallformning av ett plåtstycke genom bockning eller pressformning |
| CN202180145U (zh) * | 2011-07-21 | 2012-04-04 | 浙江正邦汽车模具有限公司 | 一种梁类零件的回弹装置 |
| CN202893911U (zh) * | 2012-09-29 | 2013-04-24 | 东莞市祥鑫汽车模具制品有限公司 | 一种钣金冲压模用90度折弯机构 |
| CN204052626U (zh) * | 2014-09-05 | 2014-12-31 | 郝海 | 一种弯片弹簧弯曲模 |
| BR112017013317A2 (pt) * | 2014-12-22 | 2018-01-02 | Nippon Steel & Sumitomo Metal Corporation | método de fabricação de componente com corte transversal em formato de chapéu |
| JP6548541B2 (ja) | 2015-09-26 | 2019-07-24 | 株式会社コシダカホールディングス | 情報告知 |
| JP6153270B2 (ja) * | 2015-12-24 | 2017-06-28 | アイダエンジニアリング株式会社 | ダイクッション装置及びダイクッション装置の制御方法 |
| WO2017126619A1 (ja) * | 2016-01-21 | 2017-07-27 | 新日鐵住金株式会社 | プレス成形品の製造方法及びプレス装置 |
| JP6500927B2 (ja) | 2017-03-28 | 2019-04-17 | Jfeスチール株式会社 | プレス成形装置及びプレス成形品の製造方法 |
-
2017
- 2017-03-28 JP JP2017062450A patent/JP6500927B2/ja active Active
-
2018
- 2018-03-19 EP EP18774576.5A patent/EP3603834B1/en active Active
- 2018-03-19 MX MX2019011685A patent/MX2019011685A/es unknown
- 2018-03-19 US US16/497,643 patent/US11135634B2/en active Active
- 2018-03-19 WO PCT/JP2018/010829 patent/WO2018180712A1/ja not_active Ceased
- 2018-03-19 KR KR1020197027077A patent/KR102225434B1/ko active Active
- 2018-03-19 CN CN201880019877.1A patent/CN110475624A/zh active Pending
Patent Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5444687B1 (ko) | 1970-12-31 | 1979-12-27 | ||
| US6276185B1 (en) * | 1999-12-09 | 2001-08-21 | General Motors Corporation | Flow lock bead control apparatus and method for drawing high strength steel |
| JP3856094B2 (ja) | 2000-09-19 | 2006-12-13 | トヨタ自動車株式会社 | 圧縮力付与装置および圧縮力付与方法 |
| JP4879588B2 (ja) | 2006-01-19 | 2012-02-22 | 新日本製鐵株式会社 | スプリングバックが抑制される引張強度が440MPa以上の自動車部品用金属板プレス成形方法 |
| JP2008296252A (ja) * | 2007-05-31 | 2008-12-11 | Nissan Motor Co Ltd | プレス成形品、プレス成形品の製造方法および製造装置 |
| JP2009248092A (ja) * | 2008-04-01 | 2009-10-29 | Marujun Co Ltd | 増肉プレス製品の製造方法 |
| JP2010149179A (ja) * | 2008-05-30 | 2010-07-08 | Nissan Motor Co Ltd | プレス成形品の製造方法、プレス成形品の製造装置、およびプレス成形品 |
| KR20130054994A (ko) * | 2010-07-19 | 2013-05-27 | 게엠에프 움포름테크니크 게엠베하 | 강판으로 제조된 가공품을 열간 성형 및 부분 프레스 경화를 하기 위한 성형기 및 성형 방법 |
| JP2012218061A (ja) * | 2011-04-13 | 2012-11-12 | Honda Motor Co Ltd | プレス成形装置 |
| KR20160082692A (ko) * | 2013-12-06 | 2016-07-08 | 신닛테츠스미킨 카부시키카이샤 | 프레스 성형 장치, 프레스 성형 방법 및 프레스 성형품 |
| KR20160108498A (ko) * | 2014-02-24 | 2016-09-19 | 제이에프이 스틸 가부시키가이샤 | 프레스 성형 방법 및 프레스 제품의 제조 방법 그리고 프레스 성형 장치 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2018164919A (ja) | 2018-10-25 |
| MX2019011685A (es) | 2019-11-01 |
| JP6500927B2 (ja) | 2019-04-17 |
| US11135634B2 (en) | 2021-10-05 |
| KR102225434B1 (ko) | 2021-03-08 |
| CN110475624A (zh) | 2019-11-19 |
| EP3603834A4 (en) | 2020-05-06 |
| WO2018180712A1 (ja) | 2018-10-04 |
| EP3603834B1 (en) | 2023-08-02 |
| US20200101509A1 (en) | 2020-04-02 |
| EP3603834A1 (en) | 2020-02-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR102225434B1 (ko) | 프레스 성형 장치 및 프레스 성형품의 제조 방법 | |
| US11084080B2 (en) | Press form device and method for producing press-formed articles | |
| KR101914980B1 (ko) | 프레스 성형 방법 | |
| KR101962557B1 (ko) | 프레스 성형 방법 및 프레스 성형 금형 | |
| KR102003631B1 (ko) | 프레스 성형 방법 및 프레스 성형 금형 | |
| WO2016136612A1 (ja) | プレス成形方法 | |
| CN105792960A (zh) | 压制成型装置、压制成型方法以及压制成型品 | |
| KR20190022838A (ko) | 프레스 성형품의 제조 방법 | |
| CN106029248B (zh) | 冲压成形方法及冲压产品的制造方法以及冲压成形装置 | |
| KR102018964B1 (ko) | 프레스 성형 방법 및 그 방법을 사용한 부품의 제조 방법 그리고 프레스 성형 장치 | |
| JP6809435B2 (ja) | プレス成形装置及び方法 | |
| JP6848821B2 (ja) | プレス成形装置及び方法 | |
| JP6527543B2 (ja) | プレス成形装置及びプレス成形品の製造方法 | |
| JP6330747B2 (ja) | プレス成形金型及びプレス成形方法 | |
| JP2019072727A (ja) | プレス成形装置及び方法 | |
| JP6330766B2 (ja) | プレス成形方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A201 | Request for examination | ||
| PA0105 | International application |
Patent event date: 20190917 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PA0201 | Request for examination | ||
| PG1501 | Laying open of application | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20200925 Patent event code: PE09021S01D |
|
| E701 | Decision to grant or registration of patent right | ||
| PE0701 | Decision of registration |
Patent event code: PE07011S01D Comment text: Decision to Grant Registration Patent event date: 20210108 |
|
| GRNT | Written decision to grant | ||
| PR0701 | Registration of establishment |
Comment text: Registration of Establishment Patent event date: 20210303 Patent event code: PR07011E01D |
|
| PR1002 | Payment of registration fee |
Payment date: 20210303 End annual number: 3 Start annual number: 1 |
|
| PG1601 | Publication of registration | ||
| PR1001 | Payment of annual fee |
Payment date: 20240219 Start annual number: 4 End annual number: 4 |