KR20200020683A - 방사용 팩 및 섬유의 제조 방법 - Google Patents

방사용 팩 및 섬유의 제조 방법 Download PDF

Info

Publication number
KR20200020683A
KR20200020683A KR1020197035213A KR20197035213A KR20200020683A KR 20200020683 A KR20200020683 A KR 20200020683A KR 1020197035213 A KR1020197035213 A KR 1020197035213A KR 20197035213 A KR20197035213 A KR 20197035213A KR 20200020683 A KR20200020683 A KR 20200020683A
Authority
KR
South Korea
Prior art keywords
supply
polymer
kneading
introduction
grooves
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
KR1020197035213A
Other languages
English (en)
Other versions
KR102478224B1 (ko
Inventor
야스노리 카네모리
조지 후나코시
아츠야 사카타
토모히코 마츠우라
Original Assignee
도레이 카부시키가이샤
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by 도레이 카부시키가이샤 filed Critical 도레이 카부시키가이샤
Publication of KR20200020683A publication Critical patent/KR20200020683A/ko
Application granted granted Critical
Publication of KR102478224B1 publication Critical patent/KR102478224B1/ko
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • D—TEXTILES; PAPER
    • D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
    • D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
    • D01D4/00—Spinnerette packs; Cleaning thereof
    • D01D4/02—Spinnerettes
    • D01D4/025—Melt-blowing or solution-blowing dies
    • D—TEXTILES; PAPER
    • D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
    • D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
    • D01D4/00—Spinnerette packs; Cleaning thereof
    • D01D4/06—Distributing spinning solution or melt to spinning nozzles
    • D—TEXTILES; PAPER
    • D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
    • D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
    • D01D1/00—Treatment of filament-forming or like material
    • D01D1/06—Feeding liquid to the spinning head
    • D01D1/065—Addition and mixing of substances to the spinning solution or to the melt; Homogenising
    • D—TEXTILES; PAPER
    • D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
    • D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
    • D01D4/00—Spinnerette packs; Cleaning thereof
    • D01D4/02—Spinnerettes
    • D—TEXTILES; PAPER
    • D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
    • D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
    • D01D5/00—Formation of filaments, threads, or the like
    • D01D5/08—Melt spinning methods
    • D01D5/088—Cooling filaments, threads or the like, leaving the spinnerettes
    • D—TEXTILES; PAPER
    • D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
    • D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
    • D01D5/00—Formation of filaments, threads, or the like
    • D01D5/08—Melt spinning methods
    • D01D5/098—Melt spinning methods with simultaneous stretching
    • D01D5/0985—Melt spinning methods with simultaneous stretching by means of a flowing gas (e.g. melt-blowing)
    • D—TEXTILES; PAPER
    • D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
    • D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
    • D01D5/00—Formation of filaments, threads, or the like
    • D01D5/28—Formation of filaments, threads, or the like while mixing different spinning solutions or melts during the spinning operation; Spinnerette packs therefor
    • D01D5/30—Conjugate filaments; Spinnerette packs therefor

Landscapes

  • Engineering & Computer Science (AREA)
  • Mechanical Engineering (AREA)
  • Textile Engineering (AREA)
  • Spinning Methods And Devices For Manufacturing Artificial Fibers (AREA)

Abstract

균일한 품질의 필라멘트를 얻는 것이 가능한 방사용 팩 및 섬유의 제조 방법을 제공한다. 본 발명의 방사용 팩은 혼련부가 제 1 도입 구멍을 갖는 도입판과, 복수의 공급홈 및 상기 공급홈에 각각 형성되어 있는 1 이상의 공급 구멍을 갖는 공급판, 및 복수의 합류홈 및 상기 합류홈에 각각 형성되어 있는 복수의 제 2 도입 구멍을 갖는 합류판으로 이루어지는 복수의 혼련 유닛을 구비하고, 상기 혼련부는 상류측단으로부터 하류측단까지 폴리머 방출 경로 방향과 평행하게 폴리머 방출 경로 방향에 수직인 면에 있어서 등면적인 가상 영역으로 분할했을 때 상기 공급홈의 제 2 단부는 제 1 단부와 상이한 가상 영역에 각각 배치되고, 상기 합류홈을 통해 연통하는 하류측의 적어도 1개의 상기 공급홈의 상기 제 2 단부는 상류측의 복수의 상기 공급홈의 상기 제 1 단부가 배치되는 가상 영역 중 어느 것과도 상이한 가상 영역에 배치되어 있다.

Description

방사용 팩 및 섬유의 제조 방법
본 발명은 방사용 팩과, 그 방사용 팩을 사용한 섬유의 제조 방법에 관한 것이다.
일반적으로 열가소성 폴리머를 용해 방사하는 섬유의 제조에 관해서는 원료인 칩을 압출기로 용융하고, 압출한 후 가열 박스 내에 설치된 폴리머용의 배관을 통해 방사용 팩에 폴리머를 유도한다. 그 후 도입한 폴리머를 방사용 팩 내에 배치된 여과재·필터를 통과시킴으로써 폴리머 중에 있는 이물을 제거하고, 다공판에 의해 분배하고, 폴리머를 꼭지쇠의 토출 구멍으로부터 방사해서 필라멘트로서 권취한다.
통상, 방사용 팩은 폴리머의 용융 상태를 유지하기 위해서 가열 박스 내에 설치되어 고온에서 가열되어 있다. 가열 박스 내에서의 가온에서는 가열 박스에 접하고 있는 방사용 팩의 외층부에 비해 내층부의 온도가 낮아져 방사용 팩 내부의 내외층에서 온도차가 발생한다. 이 결과, 방사용 팩의 내층 및 외층을 통과하는 폴리머 간에서 열이력차에 의한 점도 불균일이 발생하여 불균일한 폴리머가 됨으로써 각 꼭지쇠 구멍 사이로부터 방출된 단사 간에서 물성차가 발생하게 된다.
그래서 방사용 팩의 내층 및 외층을 통과하는 폴리머 간에서 열이력차에 의해 발생하는 점도 불균일을 균일화하고, 품질차를 억제하기 위해 방사용 팩에 관해서는 종래로부터 여러 가지의 검토가 이루어져 와 있다.
예를 들면, 특허문헌 1에는 폴리머를 방사용 팩의 중심부에서 축류시키면서 1개소에 합류시키는 합류 유로와, 상기 합류부의 종단의 출구부로부터 하류 방향으로 점차 벌어지며 등간격으로 원주 배열된 복수의 원관상 유로와, 원주 상에 등배(等配)하여 천설된 토출 구멍군의 폴리머가 유입되는 시단(始端) 개구부와 상기 원관상 유로의 종단 개구부를 원환상으로 연결하기 위해 형성된 환상 유로를 구성함으로써 방사용 팩 중심에 폴리머를 합류시켜 균일화를 도모하여 단사 간의 형상이나 물성 등의 품질 불균일을 저감시키는 기술이 개시되어 있다.
또한, 특허문헌 2에는 폴리머의 흐름 방향을 변화시키는 채널과, 폴리머가 다음 플레이트로 흐르기 위한 출구 구멍을 가진 혼합 플레이트가 적층되고, 채널이 폴리머의 흐름을 분할해서 메인 방향에 거의 수직인 2 이상의 방향으로 분할하도록 교차하고, 인접하는 플레이트의 출구 구멍의 위치를 각각 어긋나도록 유로를 구성함으로써 폴리머의 합류와 분배의 반복을 도모하여 폴리머의 흐름을 균일화하는 기술이 개시되어 있다.
일본 특허공개 2010-111977호 공보 일본 특허공개 평 4-272210호 공보
그러나 특허문헌 1에 기재된 방사용 팩은 폴리머를 1개소에 합류하여 분배하는 것뿐이며, 폴리머의 혼련 횟수가 적기 때문에 충분한 폴리머 혼련 효과가 얻어지지 않는다. 특히, 점도가 높은 폴리머는 층류 상태로 되어 있기 때문에 그 혼련 효과는 보다 저감된다. 그 때문에 내외층의 열이력차에 의해 발생하는 폴리머 간의 점도 불균일의 균일화가 충분하지 않아 단사 간에서의 품질차를 해소하는 것에는 도달하지 못하는 경우가 있다.
또한, 특허문헌 2에 기재된 방사용 팩은 폴리머의 합류와 분배를 반복하고 있지만 유로는 폴리머의 흐름을 분할해서 메인 방향에 거의 수직인 2 이상의 방향으로 분할한다고 기재되는 것뿐이다. 한편, 유로 구멍에 착목했을 경우, 인접하는 혼합 플레이트의 유로 구멍은 위치를 어긋나게 하는 것이 필요하지만, 인접하지 않는 혼합 플레이트의 유로 구멍은 위치를 어긋나게 할 필요는 없다고 기재되어 있다. 실제로 도 1의 정적 혼합 장치에서는 1개의 혼합 플레이트의 상류측의 혼합 플레이트의 유로 구멍과, 하류측의 혼합 플레이트의 유로 구멍은 동일한 위치로 되어 있다. 그러나 본 발명자들의 지견에 의하면 폴리머는 단순히 합류·분배한 것만으로는 혼련 효과가 낮기 때문에 상기와 같이 상류측과 하류측의 유로 구멍의 위치가 동일하면 혼련도가 낮은 폴리머가 동일한 위치로 되돌아오는 것뿐이며, 이것을 반복해도 충분한 폴리머 혼련 효과가 얻어지지 않는 경우가 있다. 특히, 점도가 높은 폴리머는 층류 상태로 되어 있기 때문에 그 혼련 효과는 보다 저감된다.
본 발명은 상기를 감안하여 이루어진 것으로서, 물성차가 없는 균일한 품질의 필라멘트를 얻는 것이 가능한 방사용 팩 및 섬유의 제조 방법을 제공하는 것을 목적으로 한다.
상기 과제를 해결하는 본 발명의 방사용 팩은 섬유의 제조 공정에 사용되고, 꼭지쇠 상에 혼련부가 배치되는 방사용 팩이며, 상기 혼련부는 용융한 폴리머를 도입하는 복수의 제 1 도입 구멍을 갖는 도입판과, 상기 제 1 도입 구멍으로부터 도입된 폴리머가 유입되는 독립된 복수의 공급홈 및 상기 공급홈에 각각 형성되어 있는 1 이상의 공급 구멍을 갖는 공급판, 및 상기 공급 구멍으로부터 공급된 폴리머가 유입되는 복수의 홈이 교차한 복수의 합류홈 및 상기 합류홈에 각각 형성되어 있는 복수의 제 2 도입 구멍을 갖는 합류판으로 이루어지는 복수의 혼련 유닛을 구비하고, 상기 혼련부는 상류측단으로부터 하류측단까지 폴리머 방출 경로 방향과 평행하게 폴리머 방출 경로 방향에 수직인 면에 있어서 등면적인 가상 영역으로 분할했을 때 상기 도입판을 관통하는 복수의 상기 제 1 도입 구멍은 분할된 상기 가상 영역 각각에 형성되어 있으며, 상기 공급홈의 제 1 단부는 상기 제 1 도입 구멍 또는 상기 제 2 도입 구멍의 바로 아래에 각각 배치되고, 상기 공급홈의 제 2 단부는 상기 제 1 단부와 상이한 가상 영역에 각각 배치됨과 아울러, 상기 공급 구멍이 각각 형성되어 있으며, 상기 합류홈은 분할된 상기 가상 영역 각각에 배치되고, 상기 합류홈을 구성하는 상기 홈의 제 1 단부는 상기 공급 구멍의 바로 아래에 각각 배치됨과 아울러, 상기 홈의 제 2 단부에 상기 제 2 도입 구멍이 각각 형성되어 있으며, 상기 합류홈을 통해 연통하는 상류측의 상기 공급홈과 하류측의 상기 공급홈에 주목했을 때 하류측의 적어도 1개의 상기 공급홈의 상기 제 2 단부는 상류측의 복수의 상기 공급홈의 상기 제 1 단부가 배치되는 가상 영역 중 어느 것과도 상이한 가상 영역에 배치되어 있다.
또한, 본 발명의 바람직한 형태의 방사용 팩은 상기 발명에 있어서 상기 공급홈의 상기 제 1 단부가 배치된 상기 가상 영역은 상기 제 2 단부가 배치된 상기 가상 영역과 인접하고 있다.
또한, 본 발명의 바람직한 형태의 방사용 팩은 상기 발명에 있어서 상기 가상 영역의 분할 수(R), 1개의 상기 가상 영역 내에 형성되어 있는 상기 제 1 도입 구멍 및 상기 제 2 도입 구멍의 개수(D), 상기 혼련 유닛의 구성 수(n)에 의해 하기 식으로 정의되는 혼련도(M)가 0.6 이상이다.
·M=(1-1/Dn)×(1-1/R)
또한, 본 발명의 섬유의 제조 방법은 상기 중 어느 하나에 기재된 방사용 팩을 사용하여 섬유를 제조한다.
본 발명에 있어서의 각 용어의 의미를 이하에 열기한다.
「폴리머 방출 경로 방향」이란 혼련부로부터 꼭지쇠의 토출 구멍까지의 폴리머가 흐르는 메인 방향이다.
「상」이란 폴리머 방출 경로 방향의 상류측으로 향하는 방향이며, 「하」란 폴리머 방출 경로 방향의 하류측으로 향하는 방향이다.
「가상 영역」이란 폴리머의 방출 경로 방향에 수직인 면에 있어서 복수의 제 1 도입 구멍, 공급 구멍, 제 2 도입 구멍을 내포하고, 또한 각각의 면적이 동일하게 되도록 폴리머의 방출 경로 방향과 평행하게 분할된 영역이다.
「공급홈」이란 폴리머의 방출 경로 방향에 수직인 방향으로 폴리머를 분배하는 역할을 하는 홈이다.
「합류홈」이란 합류판의 상류측에 배치된 복수의 공급 구멍과, 하류측에 배치된 복수의 공급 구멍에 연통하고, 폴리머의 방출 경로 방향에 수직인 방향으로 상이한 공급 구멍으로부터 공급된 폴리머를 합류한 후 분배하는 역할을 하는 것을 말한다.
(발명의 효과)
본 발명에 의하면 열가소성 폴리머의 방사에 있어서 폴리머가 방사용 팩을 흐를 때에 방사용 팩 내외층의 열이력차에 의해 발생하는 폴리머의 점도 불균일을 균일화하고, 물성차가 없는 균일한 품질의 필라멘트를 얻는 것이 가능해진다. 또한, 방사용 팩을 꼭지쇠 바로 위에 배치함으로써 혼련 후 꼭지쇠로부터 토출될 때까지 받는 열 영향을 극소화할 수 있다.
도 1은 본 발명의 방사용 팩을 모식적으로 예시한 개략 정단면도이다.
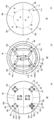
도 2는 본 발명의 원형 방사용 팩에 있어서의 도 2(a) 도입판, 도 2(b) 공급판, 및 도 2(c) 합류판의 각각 개략 평면도이다.
도 3은 본 발명의 방사용 팩, 냉각 장치 주변의 개략 단면도이다.
도 4는 본 발명의 방사용 팩에 있어서의 가상 영역의 예를 나타낸 도면이다.
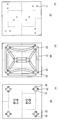
도 5는 본 발명의 직사각형 방사용 팩에 있어서의 도 5(a) 도입판, 도 5(b) 공급판, 및 도 5(c) 합류판의 각각 개략 평면도이다.
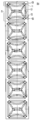
도 6은 본 발명의 장척 방사용 팩에 있어서의 공급판의 개략 평면도이다.
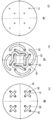
도 7은 본 발명의 원형 방사용 팩의 다른 형태에 있어서의 도 7(a) 도입판, 도 7(b) 공급판, 및 도 7(c) 합류판의 각각 개략 평면도이다.
이하, 본 발명의 실시형태에 대해서 도면을 참조하면서 상세하게 설명한다. 도 1은 본 발명의 방사용 팩을 모식적으로 예시한 개략 정단면도이다. 또한, 도 2는 본 발명의 방사용 팩(1) 내에 설치되어 있는 혼련부(2)의 구성을 모식적으로 예시한 개략 평면도이며, 도 3은 본 발명의 방사용 팩, 냉각 장치 주변의 개략 단면도이다. 또한, 도 4는 본 발명의 방사용 팩에 있어서의 가상 영역의 예를 나타낸 도면이다. 또한, 이들은 본 발명의 요점을 정확하게 전하기 위한 개념도이며, 도면을 간략화하고 있다.
도 1 및 도 3을 참조한다. 본 발명의 방사용 팩(1)은 도 1에서 화살표 X 방향으로서 나타내는 폴리머 방출 경로 방향의 하류측을 향하고, 여과재(8), 필터(9), 다공판(7), 혼련부(2), 및 꼭지쇠(3)로 구성되어 있다. 방사 장치 내에서 방사용 팩(1)은 가열 박스(5) 중에 고정되어 있으며, 꼭지쇠(3)의 바로 아래에는 냉각 장치(6)가 배치된다. 방사용 팩(1)에 유도된 폴리머는 여과재(8), 필터(9)를 통과하고, 다공판(7), 혼련부(2)를 통과하여 꼭지쇠(3)의 토출 구멍(4)으로부터 방출된다. 그 후 냉각 장치(6)에 의해 분출되는 기류에 의해 냉각되어 유제가 부여된 후에 섬유로서 권취된다. 또한, 도 3에서는 환상 내측 방향으로 기류를 분출하는 환상의 냉각 장치(6)를 채용하고 있지만, 일방향으로부터 기류를 분출하는 냉각 장치(6)를 사용해도 좋다. 또한, 방사용 팩(1)의 상류측에 장착 구비하는 부재에 관해서는 기존의 방사용 팩에서 사용된 유로 등을 사용하면 좋고, 본 발명의 방사용 팩(1)을 위해 특별히 전용의 것을 준비할 필요는 없다.
혼련부(2)는 폴리머 방출 경로 방향의 하류측을 향해 순서대로 도입판(10)과 복수의 혼련 유닛(15)으로 구성되어 있다. 각각의 혼련 유닛(15)은 폴리머의 방출 경로 방향의 하류측을 향해 순서대로 공급판(20)과 합류판(30)으로 구성되어 있다.
도 2를 참조한다. 도 2는 혼련부(2)를 구성하는 도입판(10), 및 1개의 혼련 유닛(15)을 구성하는 공급판(20), 및 합류판(30)을 모식적으로 예시한 개략 평면도이다. 도 2(a)가 도입판(10), 도 2(b)가 공급판(20), 그리고 도 2(c)가 합류판(30)이다. 혼련부(2)는 상류측단으로부터 하류측단까지 폴리머 방출 경로 방향과 평행하게 폴리머 방출 경로 방향에 수직인 면에 있어서 등면적인 가상 영역(R1~R6)으로 분할되어 있다. 도 2에 있어서는 가상 영역(R1~R6)의 경계를 파선으로 도시하고 있다. 각각의 가상 영역(R1~R6)은 폴리머 방출 경로 방향으로 혼련부(2)를 가로지르고 있으므로 도 2(a)~도 2(c)에서 도시하는 바와 같이 도입판(10), 공급판(20), 및 합류판(30)은 동일 크기 및 배치의 가상 영역(R1~R6)으로 분할되어 있다.
도 2에서는 외부를 4등분하는 가상 영역(R1, R2, R4, R5) 및 내부를 2등분하는 가상 영역(R3, R6)으로 분할하고 있지만 가상 영역의 분할은 이것에 한정되는 것은 아니다. 예를 들면, 도 4(b), 도 4(c)에 나타내는 바와 같이 가상 영역을 분할해도 좋다.
도 2(a)에 도시하는 바와 같이 도입판(10)에는 가상 영역(R1~R6) 각각에 도입판(10)을 관통하는 2개의 제 1 도입 구멍(11)이 형성되어 있다. 도 2(a)에서는 1개의 가상 영역에 2개의 제 1 도입 구멍(11)을 형성한 예로 설명하고 있지만 이것에 한정되는 것은 아니고, 복수이면 좋다.
도 2(b)에 도시하는 바와 같이 공급판(20)에는 폴리머 방출 경로 방향의 상류측의 면에 개구하고, 상이한 가상 영역에 걸치는 복수의 공급홈(21)이 형성되어 있다. 각각의 공급홈(21)은 공급홈(21)의 제 1 단부(23)가 도입판(10)에 형성된 제 1 도입 구멍(11)의 1개의 바로 아래에 오도록 형성되어 있다. 합류판(30)의 하류에 배치되어 있는 공급판(20)에서는 제 1 단부(23)는 합류판(30)에 형성된 제 2 도입 구멍(32)의 1개의 바로 아래에 오도록 형성되어 있다. 공급홈(21)의 다른 쪽의 단부인 제 2 단부(24)에는 공급홈(21)으로부터 폴리머 방출 경로 방향의 하류측의 면까지를 관통하는 공급 구멍(22)이 형성되어 있다.
도 2(c)에 도시하는 바와 같이 합류판(30)에는 가상 영역(R1~R6) 각각에 폴리머 방출 경로 방향의 상류측의 면에 개구하는 합류홈(31)이 형성되어 있으며, 합류홈(31)은 2개의 홈이 합류한 형상으로 되어 있다. 합류홈(31)은 합류홈(31)을 구성하는 홈의 제 1 단부(33)가 각각 공급판(20)에 형성된 공급 구멍(22)의 1개의 바로 아래에 오도록 형성되어 있다. 합류홈(31)을 구성하는 홈의 나머지의 단부인 제 2 단부(34)에는 합류홈(31)으로부터 폴리머 방출 경로 방향의 하류측의 면까지를 관통하는 제 2 도입 구멍(32)이 형성되어 있다. 도 2(c)에서는 합류홈(31)은 2개의 홈이 합류한 형상을 나타내고 있지만 복수의 홈이 합류한 것이면 좋다.
혼련 유닛(15)을 형성하는 공급판(20)과 합류판(30)은 도 1~도 3에 나타내는 바와 같이 분할되어 있어도 좋지만, 공급판(20)과 합류판(30)이 일체 성형체이어도 좋다. 또한, 도 1~도 3에 나타내는 바와 같이 혼련부(2)는 도입판(10)과 복수 개의 혼련 유닛(15)으로 구성되어 있어도 좋지만 복수의 혼련 유닛(15)을 일체 성형체로 해도 좋다. 또한, 혼련부(2)는 도입판(10)과 복수의 혼련 유닛(15)을 일체 성형체로 해도 좋다.
여기에서 본 발명의 중요한 포인트인 방사용 팩(1)의 내외층의 열이력차에 의해 발생하는 점도 불균일을 균일화할 수 있는 원리를 도 2를 사용하여 설명한다. 또한, 설명에는 가상 영역(R1)의 제 1 도입 구멍(11a)으로부터 도입되는 폴리머의 흐름에 대해서 착목해서 설명한다.
(1) 혼련부(2)에 흘러 온 폴리머는 도입판(10)에 의해 복수의 가상 영역(R1~R6)으로 분할된다. 폴리머는 그 중의 1개의 가상 영역(R1)에 배치된 제 1 도입 구멍(11a)에 유도된 후 공급판(20)으로 유과(流過)한다.
(2) 제 1 도입 구멍(11a)으로부터 공급판(20)에 공급된 폴리머는 공급홈(21a)을 통해 도면 중의 파선 화살표로 나타내는 바와 같이 제 1 도입 구멍(11a)이 형성된 가상 영역(R1)과는 다른 가상 영역(R2)에 형성되어 있는 공급 구멍(22a)으로 흘러 합류판(30)으로 유과한다.
(3) 합류판(30)에 공급된 폴리머는 도 2(c)에 나타내는 바와 같이 합류홈(31a)의 제 1 단부(33)로부터 홈의 교차 부분으로 흘러 다른 공급 구멍(22)으로부터 흘러 온 폴리머와 일단 합류한 후, 다시 분배되어서 제 2 단부(34)를 향해 흘러서 제 2 도입 구멍(32a, 32b)으로부터 더 하류측으로 유과한다.
(4) 혼련 유닛(15)의 하류측에 추가로 도 2(b) 및 도 2(c)에 나타내는 공급판(20) 및 합류판(30)으로 이루어지는 다른 혼련 유닛(15)이 배치되어 있을 경우 합류판(30)의 제 2 도입 구멍(32a)으로부터 흘러 나온 폴리머는 공급판(20)의 공급홈(21b)으로 흘러 들어오고(도 2(b) 참조), 제 2 도입 구멍(32a)이 형성된 가상 영역(R2)과는 다른 가상 영역(R5)에 형성되어 있는 공급 구멍(22b)으로 흘러 합류판(30)으로 유과한다. 합류홈(31b)에 공급된 폴리머는 합류홈(31b)의 제 1 단부(33)로부터 홈의 교차 부분으로 흘러 다른 공급 구멍(22)으로부터 흘러 온 폴리머와 일단 합류한 후, 다시 분배되어서 제 2 단부(34)를 향해 흘러서 제 2 도입 구멍(32c, 32d)으로부터 더 하류측으로 유과한다.
(5) 최하류의 혼련 유닛(15)을 구성하는 합류판(30)의 제 2 도입 구멍(32)으로부터 흘러 나온 폴리머는 그대로 꼭지쇠(3)로 유과하고, 다른 제 2 도입 구멍(32)으로부터 흘러 나온 폴리머와 합류한다.
이와 같이 공급판(20)과 합류판(30)을 혼련 유닛(15)으로 하고, 복수 개의 혼련 유닛(15)을 겹쳐서 배치함으로써 합류판(30)의 제 2 도입 구멍(32)과, 공급판(20)의 공급홈(21)이 연통하여 폴리머의 분배와 합류가 반복된다.
즉, 혼련부(2)는 폴리머를 복수의 가상 영역으로 분배하는 유로가 형성된 도입판(10)의 하류에 폴리머를 다른 가상 영역으로 유과시키는 공급판(20)과, 복수의 가상 영역으로부터 유과해 온 폴리머를 합류시킨 후 분배하는 합류판(30)과의 조합인 혼련 유닛(15)이 반복해서 복수 겹쳐 구성되어 있다. 이러한 구성으로 함으로써 혼련부(2)의 상부의 1개의 가상 영역에 유입되는 폴리머가 혼련부(2)의 하부의 가상 영역으로부터 유출되는 시점에서는 다른 가상 영역으로부터 공급되는 폴리머와 합류, 분배, 즉 혼련이 이루어져 있다. 그것에 의해 폴리머가 혼련부(2)를 통과할 때에 내층부와 외층부에서 상이한 열이력을 갖는 복수의 가상 영역으로부터 흘러 온 폴리머가 합류홈(31) 내에서 합류한 후 분배됨으로써 열이력의 차가 서서히 저감된다.
혼련부(2)는 공급판(20)과 합류판(30)을 적층해서 혼련을 반복함에 있어서 더 적합한 혼련 효과를 얻기 위해 다음과 같은 구성으로 되어 있다. 우선, 합류판(30)의 임의의 합류홈(31)(이하, 편의적으로 합류홈(31')이라고 한다)을 통해 폴리머 방출 경로 방향의 상류측에서 연통하는 복수의 공급홈(21)(이하, 편의적으로 공급홈(21')이라고 한다)과, 폴리머 방출 경로 방향의 하류측에서 연통하는 복수의 공급홈(21)(이하, 편의적으로 공급홈(21'')이라고 한다)에 착목한다. 상류측에서 연통하는 복수의 공급홈(21') 각각의 제 1 단부(23)는 모두 합류홈(31')이 배치된 가상 영역과는 상이한 가상 영역에 배치되어 있다. 하류측에서 연통하는 복수의 공급홈(21'') 각각의 제 2 단부(24)도 모두 합류홈(31')이 배치된 가상 영역과는 상이한 가상 영역에 배치되어 있다. 그리고 하류측의 적어도 1개의 공급홈(21'')의 제 2 단부(24)가 배치되어 있는 가상 영역이 상류측 각각의 공급홈(21')의 제 2 단부(24)가 배치되어 있는 어느 하나의 가상 영역과도 상이한 것이 중요한 점이다. 이러한 구성으로 하기 위해서 상류측 각각의 공급홈(21')의 제 1 단부(23)로부터 유입되어 공급홈(21')을 거쳐 합류홈(31')에서 합류한 폴리머는 다시 합류홈(31')에서 분배되고, 그 분배된 폴리머의 적어도 일부는 공급홈(21'')을 거쳐 원래 유입되어 온 가상 영역과는 상이한 가상 영역에 배치되어 있는 제 2 단부(24)로부터 유출된다. 그리고 합류홈(31)을 통해 폴리머 방출 경로 방향의 상류측과 하류측에서 연통하는 어느 하나의 공급홈(21)에 대해서도 동일 구성으로 되어 있다.
혼련부(2)가 이러한 구성으로 되어 있음으로써 폴리머의 적어도 일부는 특정 가상 영역 사이를 왕복하는 것은 아니고, 확실하게 다른 가상 영역으로 흘러 그 때마다 합류와 분배됨으로써 혼련이 이루어진다. 그 때문에 혼련을 반복함으로써 유사적으로 분할한 모든 가상 영역으로부터 흘러 온 폴리머의 집합체가 되며, 높은 혼련 효과를 얻을 수 있다. 또한, 폴리머는 단지 합류·분배한 것만으로는 혼련 효과가 낮기 때문에 합류홈(31)을 통해 연통하는 상류측의 공급홈(21)의 제 1 단부(23)가 배치된 가상 영역과, 하류측의 공급홈(21)의 제 2 단부(24)가 배치된 가상 영역이 모두 동일할 경우에는 폴리머가 단순히 왕복하는 유로만이 실질적으로 형성되어버리고, 혼련도가 낮은 폴리머가 동일 위치로 되돌아오는 것만으로 되어버리기 때문에 이것을 반복해도 충분한 폴리머 혼련 효과가 얻어지지 않는 경우가 있다.
상기에서 설명한 폴리머의 흐름은 방사용 팩의 형상에 의하지 않고 형성 가능하기 때문에 도 2에 나타내는 바와 같은 원형의 방사용 팩(1)에 한정되지 않고, 도 5에 나타내는 바와 같은 직사각형 방사용 팩에서도 마찬가지의 혼련 효과를 얻을 수 있다. 도 5는 본 발명의 직사각형 방사용 팩에 있어서의 도 5(a) 도입판, 도 5(b) 공급판, 및 도 5(c) 합류판의 각각 개략 평면도이다.
또한, 특히 장척의 방사용 팩에 있어서 폴리머의 이동 거리가 길어지기 때문에 모든 가상 영역으로부터 폴리머를 집합시키는 것은 어려워질 경우가 있다. 그러한 경우, 모든 가상 영역으로부터 폴리머를 집합시키는 것은 아니고, 도 6에 나타내는 바와 같이 특정 가상 영역의 집합체(41)를 복수 형성하고, 각 가상 영역의 집합체(41) 중에서 폴리머를 혼련시킴으로써 각각의 가상 영역의 집합체(41)에 있어서 높은 혼련 효과를 얻어 최종적으로 물성차가 없는 균일한 품질의 필라멘트를 얻을 수 있다. 도 6은 본 발명의 장척 방사용 팩에 있어서의 공급판의 개략 평면도이다. 본 발명의 장척 방사용 팩에 있어서 특정 가상 영역의 집합체(41)는 긴 변 방향으로 지나치게 길어지면 혼련 효과가 낮아질 경우가 있기 때문에 가상 영역의 집합체(41)의 면적은 전체 영역의 2할 이하의 면적으로 하는 것이 바람직하다. 또한, 가상 영역의 집합체(41)의 긴 변 방향과 짧은 변 방향의 길이의 비인 애스펙트비가 3 이하가 되도록 형성하는 것이 바람직하다.
본 발명의 방사용 팩(1)을 적용함으로써 점도 불균일이 없는 보다 균일한 폴리머를 토출할 수 있다. 또한, 물성 불균일이 작은 균일한 품질의 필라멘트를 얻을 수 있다. 또한, 폴리머의 합류와 분배를 복수회 행하기 때문에 점도가 높은 층류 상태의 폴리머에서도 확실하게 혼련시킬 수 있다.
방사용 팩(1)은 공급홈(21)에서 폴리머를 다른 가상 영역으로 유과시킴에 있어서 그 공급홈(21)의 제 1 단부(23)가 배치된 가상 영역과 제 2 단부(24)가 배치된 가상 영역이 인접하고 있는 것이 바람직하다. 이러한 구성으로 함으로써 폴리머 방출 경로 방향에 수직인 방향의 폴리머 유로 길이가 짧아지기 때문에 혼련부(2) 내에서 받는 열이력차가 적어지고, 보다 물성 불균일이 작은 균일한 품질의 필라멘트를 얻을 수 있음과 아울러, 체류 시간이 적어져서 열열화를 억제하여 양호한 제사성을 얻을 수 있다.
방사용 팩(1)은 제 1 도입 구멍(11) 및 제 2 도입 구멍(32)이 각 가상 영역에 D개씩 형성되어 있으며, 가상 영역의 분할 수를 R, 혼련 유닛(15)의 구성 수를 n, 제 1 도입 구멍(11) 및 제 2 도입 구멍(32)의 수를 D라고 했을 때 하기 식에서 정의되는 혼련도(M)가 0.6 이상인 것이 바람직하다. 혼련도(M)가 0.6 이상임으로써 보다 높은 혼련 효과를 얻을 수 있다.
M=(1-1/Dn)×(1-1/R)
또한, 분할한 모든 가상 영역에서 마찬가지의 혼련 효과를 얻기 위해서 제 1 도입 구멍(11), 제 2 도입 구멍(32), 및 공급 구멍(22)을 통과하는 폴리머의 유량이 각각 동일해지도록 유로 압력 손실이 동일한 유로를 형성하는 것이 바람직하다.
본 발명의 방사용 팩(1)에 사용하는 혼련부(2)의 제작 방법으로서는 각 유로를 혼련부(2)의 횡단면 방향으로 분할하고, 그 분할한 각 유로를 가공한 플레이트인 도입판(10), 공급판(20), 합류판(30) 각각을 개별적으로 제작하고, 그들을 적층시킴으로써 형성할 수 있다.
혼련부(2)의 두께는 2㎜로부터 60㎜ 사이에서 필요해지는 혼련 수를 충족시키는 범위 내에서 되도록 얇게 형성되어 있는 것이 바람직하다. 이러한 구성으로 함으로써 폴리머 유로 길이가 짧아지기 때문에 폴리머를 약간의 스페이스에서 합류시킴으로써 체류 시간이 적어져서 열열화를 억제하여 양호한 제사성을 얻을 수 있다. 또한, 혼련부(2)가 얇아 설치에 필요한 스페이스가 적기 때문에 기존의 팩에 추가로 장착하는 경우에도 다른 부재의 변경이 적어 용이하게 장착하기 쉽다는 이점도 겸비하고 있다.
본 발명의 방사용 팩(1)에 의해 단사 섬도가 6~30dtex인 세섬도 품종, 필라멘트 수가 적은 품종에서 보다 현저한 효과가 얻어진다. 이것은 세섬도 품종이나 필라멘트 수가 적은 품종은 폴리머의 토출량이 적어지기 때문에 방사용 팩(1) 내에 폴리머에 의해 들이게 되는 열량이 낮아져서 팩 내층부와 외층부에서 상이한 열이력을 갖는 폴리머의 온도 불균일이 커지기 쉬워 점도 불균일의 영향을 주기 쉽기 때문이다.
본 발명에 사용되는 폴리머로서는, 예를 들면 폴리에틸렌테레프탈레이트, 폴리트리메틸렌테레프탈레이트, 폴리부틸렌테레프탈레이트, 폴리락트산, 폴리에틸렌나프탈레이트 등으로 대표되는 폴리에스테르, 나일론6, 나일론66 등으로 대표되는 폴리아미드 등을 예시할 수 있지만 특별히 한정되는 것은 아니다.
또한, 본 발명의 방사용 팩(1)은 단일 성분 폴리머의 균질화에만 한정되는 것은 아니다. 예를 들면, 2종류 이상의 폴리머를 사용한 복합 폴리머에 적용했을 경우 합류와 분배를 반복함으로써 폴리머끼리의 혼련이 가능해진다. 또한, 혼련 유닛의 적층 수를 변경함으로써 혼련 횟수를 변화시키는 것이 가능하기 때문에 폴리머의 혼련도를 용이하게 컨트롤하는 것이 가능해진다.
본 발명의 방사용 팩은 상기한 바와 같이 원형 방사용 팩이나 직사각형 방사용 팩뿐만 아니라 장척의 방사용 팩에도 적용하는 것이 가능하다. 또한, 가상 영역의 수, 폴리머의 분배 수, 제 1 도입 구멍, 제 2 도입 구멍, 공급홈, 및 합류홈의 수 및 그 치수비 등은 실시형태에 맞춰 적당히 변경할 수 있다.
(산업상 이용가능성)
본 발명은 일반적인 용해 방사법에 사용되는 방사용 팩에 한정되지 않고, 용액 방사법에 사용되는 방사용 팩에도 응용할 수 있지만 그 응용 범위가 이들에 한정되는 것은 아니다.
실시예
이하, 실시예를 들어서 본 발명을 더 구체적으로 설명한다. 또한, 실시예에 있어서의 특성값의 측정법 등은 다음과 같다.
(1) 섬도
1.125m/둘레의 검척기에 섬유 시료를 세팅하고, 400 회전시켜서 루프상 릴을 작성하고, 열풍 건조기에서 건조 후(105±2℃×60분) 천칭으로 릴 질량을 재고, 공정 수분율을 곱한 값으로부터 섬도를 산출했다. 또한, 공정 수분율은 4.5%로 했다.
(2) 섬도차
1개의 꼭지쇠로부터 얻어지는 사조 각각의 섬도를 (1)에 따라 측정하고, 최대 섬도값과 최소 섬도값의 차를 섬도차라고 했다. 기준 섬도에 대하여 2% 이하를 ○, 2%를 초과하면 ×로 하여 평가했다.
[실시예 1]
황산 상대 점도 2.73의 나일론6 칩을 285℃에서 용융하고, 22.5g/분의 토출량으로 여과재(8), 필터(9), 다공판(7), 하기의 혼련부(2)를 통과하여 꼭지쇠(3)의 토출 구멍(4)으로부터 방출했다. 그 후 냉각 장치(6)에 의해 분출되는 기류에 의해 냉각하고, 유제를 부여한 후에 섬유로서 권취하여 기준 섬도 11dtex의 나일론6멀티필라멘트, 6사조를 얻었다.
사용한 혼련부(2)는 도 7에 나타내는 도입판(10)과, 공급판(20), 및 합류판(30)으로 이루어지는 복수의 혼련 유닛(15)으로 구성되어 있다. 1개의 혼련 유닛(15)에서 폴리머는 분배와 합류에 의해 혼련된다. 혼련 유닛(15)의 구성 수를 「혼련 횟수」라고 하여 정의한다. 실시예 1의 혼련 횟수는 3이다. 또한, 혼련 유닛(15)을 구성하는 유로 중 합류판(30)의 합류홈(31)을 통해 폴리머 방출 경로 방향의 하류측에서 연통하는 공급홈(21)의 제 2 단부(24)가 배치된 가상 영역과, 폴리머 방출 경로 방향의 상류측에서 연통하는 복수의 공급홈(21)의 제 1 단부(23)가 배치된 가상 영역 중 적어도 1개가 동일한 유로의 비율을 「왕복 유로율」이라고 정의한다. 실시예 1의 왕복 유로율은 0.5이다. 공급판(20)의 공급홈(21)을 통과해서 제 1 단부(23)로부터 제 2 단부(24)로 폴리머를 흘림에 있어서 제 1 단부(23)가 배치된 가상 영역과 제 2 단부(24)가 배치된 가상 영역이 인접하고 있는 비율을 「인접률」이라고 하여 정의한다. 실시예 1의 인접률은 0.5이다. 도입 구멍 수(D)는 2이며, 가상 영역의 분할 수(R)는 4이다. 실시예 1의 혼련도(M)는 0.66이 된다.
표 1에 기재된 바와 같이 나일론6멀티필라멘트, 6사조의 섬도를 측정한 결과, 섬도차 1.9%이었다. 즉, 나일론6폴리머는 혼련부 내에서 분배와 합류가 3회 반복되어 균일화된 상태로 직접 토출 구멍에 배치되기 때문에 각 꼭지쇠 토출 구멍 사이로부터 방출된 단사 간에서의 품질차가 없는 것을 알 수 있다.
[실시예 2]
공급판(20)의 공급홈(21)을 왕복 유로가 0.75, 인접률이 1이 되도록 변경한 이외에는 실시예 1과 동일 혼련부(2)를 사용했다. 실시예 1과 동등한 폴리머, 동등한 섬도, 방사 조건에서 방사하여 멀티필라멘트를 채취했다.
표 1에 기재된 바와 같이 나일론6멀티필라멘트, 6사조의 섬도를 측정한 결과, 섬도차 1.7%이었다. 혼련부(2)를 통과하는 폴리머의 유로 길이가 짧아져 혼련부(2) 내에서의 열이력차가 적어졌기 때문에 실시예 1에 비해서 섬도차는 작아졌다.
[실시예 3]
도 2에 나타내는 도입판(10)과, 공급판(20), 및 합류판(30)으로 이루어지는 복수의 혼련 유닛(15)을 사용하고, 혼련 횟수는 6, 도입 구멍 수(D)는 2, 가상 영역의 분할 수(R)는 6으로 함으로써 혼련도(M)가 0.82가 되도록 혼련부(2)를 구성했다. 왕복 유로율은 0.5, 인접률은 1이었다. 실시예 1과 동등한 폴리머, 동등한 섬도, 방사 조건에서 방사하여 멀티필라멘트를 채취했다.
표 1에 기재된 바와 같이 나일론6멀티필라멘트, 6사조의 섬도를 측정한 결과, 섬도차 1.3%이었다. 혼련 횟수, 혼련도(M)가 증가함으로써 폴리머가 보다 혼련되었기 때문에 실시예 2에 비해서 섬도차는 작아졌다.
[비교예 1]
여과재·필터·다공판·1구멍 혼련부(혼련 횟수 1)·꼭지쇠를 순서대로 배치한 특허문헌 1에 준한 구성의 방사용 팩을 사용한 이외에는 실시예 1과 마찬가지로 제사하여 기준 섬도 11dtex의 나일론6멀티필라멘트, 6사조를 얻었다.
또한, 1구멍 혼련부는 여과재를 통과한 폴리머를 방사 팩의 중심부에서 축류시키면서 1개소에 합류시키는 합류 유로와, 합류 유로의 종단의 출구부로부터 하류 방향으로 점차 벌어지며 등간격으로 원주 배열된 복수의 원관상 유로로 구성되어 있다. 1구멍 혼련부를 본 발명의 혼련 유닛으로 간주하면 그 구성 수는 1이 되므로 혼련 횟수를 1회로 했다.
표 1에 기재된 바와 같이 나일론6멀티필라멘트, 6사조의 섬도를 측정한 결과, 섬도차 3%를 초과했다. 즉, 나일론6폴리머는 혼련부 내에서 1회 합류된 후에 각각의 토출 구멍에 배치되기 때문에 폴리머의 열이력차에 의한 점도 불균일이 발생하고, 각 꼭지쇠 구멍 사이로부터 방출된 단사 간에서의 품질차가 발생하고 있다고 생각된다.
[비교예 2]
여과재·필터·다공판·정지계 혼련 소자(혼련 횟수 6, 왕복 유로율 1, 인접률 1)·꼭지쇠를 순서대로 배치한 특허문헌 2에 준한 구성의 방사용 팩을 사용한 이외에는 실시예 3과 마찬가지로 제사하여 기준 섬도 11dtex의 나일론6멀티필라멘트, 6사조를 얻었다.
또한, 정지계 혼련 소자는 혼합 플레이트를 중합하여 구성되어 있으며, 이 혼합 플레이트를 본 발명의 혼련 유닛으로 간주한다. 실시예 3과 비교하기 위해서 혼합 플레이트의 구성 수를 6으로 하고, 혼련 횟수를 6회로 했다. 각각의 혼합 플레이트에는 격자상으로 채널이 형성되어 있으며, 격자점이 1개씩 포함되도록 분할한 각 영역을 본 발명의 가상 영역으로 간주하면 가상 영역의 수는 6이 되었다. 채널을 본 발명의 공급홈으로 간주하고, 출구 구멍을 본 발명의 합류홈으로 간주하면 왕복 유로율은 1, 인접률은 1이 되었다.
표 1에 기재된 바와 같이 나일론6멀티필라멘트, 6사조의 섬도를 측정한 결과, 섬도차 2%를 초과했다. 즉, 나일론6폴리머는 정지계 혼련 소자에 의해 혼련되지만 정지계 혼련 소자 내의 유로가 모두 왕복 유로로 되어 있으며, 동일 혼련 횟수의 실시예 3과 비교해서 그 혼련 효과가 작다. 그 때문에 정지계 혼련 소자 통과 전의 열이력차에 의해 발생한 점도 불균일이 정지계 혼련 소자 통과 후에도 개선되지 않고, 각 꼭지쇠 구멍 사이로부터 방출된 단사 간에서의 품질차가 발생하고 있다고 생각된다.
Figure pct00001
1: 방사용 팩 2: 혼련부
3: 꼭지쇠 4: 토출 구멍
5: 가열 박스 6: 냉각 장치
7: 다공판 8: 여과재
9: 필터 10: 도입판
11: 제 1 도입 구멍 15: 혼련 유닛
20: 공급판 21, 21', 21'': 공급홈
22: 공급 구멍 23: 제 1 단부
24: 제 2 단부 30: 합류판
31, 31': 합류홈 32: 제 2 도입 구멍
33: 제 1 단부 34: 제 2 단부
41: 가상 영역의 집합체

Claims (4)

  1. 섬유의 제조 공정에 사용되고, 꼭지쇠 상에 혼련부가 배치되는 방사용 팩으로서,
    상기 혼련부는,
    용융한 폴리머를 도입하는 복수의 제 1 도입 구멍을 갖는 도입판과,
    상기 제 1 도입 구멍으로부터 도입된 폴리머가 유입되는 독립된 복수의 공급홈 및 상기 공급홈에 각각 형성되어 있는 1 이상의 공급 구멍을 갖는 공급판, 및 상기 공급 구멍으로부터 공급된 폴리머가 유입되는 복수의 홈이 교차한 복수의 합류홈 및 상기 합류홈에 각각 형성되어 있는 복수의 제 2 도입 구멍을 갖는 합류판으로 이루어지는 복수의 혼련 유닛을 구비하고,
    상기 혼련부는 상류측단으로부터 하류측단까지 폴리머 방출 경로 방향과 평행하게 폴리머 방출 경로 방향에 수직인 면에 있어서 등면적인 가상 영역으로 분할했을 때,
    상기 도입판을 관통하는 복수의 상기 제 1 도입 구멍은 분할된 상기 가상 영역 각각에 형성되어 있으며,
    상기 공급홈의 제 1 단부는 상기 제 1 도입 구멍 또는 상기 제 2 도입 구멍의 바로 아래에 각각 배치되고, 상기 공급홈의 제 2 단부는 상기 제 1 단부와 상이한 가상 영역에 각각 배치됨과 아울러, 상기 공급 구멍이 각각 형성되어 있으며,
    상기 합류홈은 분할된 상기 가상 영역 각각에 배치되고, 상기 합류홈을 구성하는 상기 홈의 제 1 단부는 상기 공급 구멍의 바로 아래에 각각 배치됨과 아울러, 상기 홈의 제 2 단부에 상기 제 2 도입 구멍이 각각 형성되어 있으며,
    상기 합류홈을 통해 연통하는 상류측의 상기 공급홈과 하류측의 상기 공급홈에 주목했을 때 하류측의 적어도 1개의 상기 공급홈의 상기 제 2 단부는 상류측의 복수의 상기 공급홈의 상기 제 1 단부가 배치되는 가상 영역 중 어느 것과도 상이한 가상 영역에 배치되어 있는 방사용 팩.
  2. 제 1 항에 있어서,
    상기 공급홈의 상기 제 1 단부가 배치된 상기 가상 영역은 상기 제 2 단부가 배치된 상기 가상 영역과 인접하고 있는 방사용 팩.
  3. 제 1 항 또는 제 2 항에 있어서,
    상기 가상 영역의 분할 수(R), 1개의 상기 가상 영역 내에 형성되어 있는 상기 제 1 도입 구멍 및 상기 제 2 도입 구멍의 개수(D), 상기 혼련 유닛의 구성 수(n)에 의해 하기 식으로 정의되는 혼련도(M)가 0.6 이상인 방사용 팩.
    ·M=(1-1/Dn)×(1-1/R)
  4. 제 1 항 내지 제 3 항 중 어느 한 항에 기재된 방사용 팩을 사용하여 섬유를 제조하는 섬유의 제조 방법.
KR1020197035213A 2017-06-28 2018-06-13 방사용 팩 및 섬유의 제조 방법 Active KR102478224B1 (ko)

Applications Claiming Priority (3)

Application Number Priority Date Filing Date Title
JP2017125813 2017-06-28
JPJP-P-2017-125813 2017-06-28
PCT/JP2018/022614 WO2019003925A1 (ja) 2017-06-28 2018-06-13 紡糸用パックおよび繊維の製造方法

Publications (2)

Publication Number Publication Date
KR20200020683A true KR20200020683A (ko) 2020-02-26
KR102478224B1 KR102478224B1 (ko) 2022-12-16

Family

ID=64741436

Family Applications (1)

Application Number Title Priority Date Filing Date
KR1020197035213A Active KR102478224B1 (ko) 2017-06-28 2018-06-13 방사용 팩 및 섬유의 제조 방법

Country Status (8)

Country Link
US (1) US11525191B2 (ko)
EP (1) EP3647471B1 (ko)
JP (1) JP7052724B2 (ko)
KR (1) KR102478224B1 (ko)
CN (1) CN110621816B (ko)
MX (1) MX392567B (ko)
MY (1) MY197225A (ko)
WO (1) WO2019003925A1 (ko)

Families Citing this family (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
DE102022102160A1 (de) * 2022-01-31 2023-08-03 Oerlikon Textile Gmbh & Co. Kg Schmelzblasdüsenvorrichtung zur Herstellung einer Vielzahl von Fasersträngen aus einer Polymerschmelze
JP7129077B1 (ja) * 2022-07-21 2022-09-01 株式会社化繊ノズル製作所 メルトブローン装置

Citations (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR920012542A (ko) * 1990-12-20 1992-07-27 하기주 분할형 복합섬유 및 그 제조방법
JPH04272210A (ja) 1991-01-18 1992-09-29 Basf Corp 静的混合装置
JP2010111977A (ja) 2008-11-07 2010-05-20 Teijin Fibers Ltd 溶融紡糸口金パック
KR20130084812A (ko) * 2012-01-18 2013-07-26 도레이첨단소재 주식회사 균제도가 우수한 방사 팩 및 이를 사용한 사의 제조방법
JP2013185283A (ja) * 2012-03-09 2013-09-19 Toray Ind Inc 複合口金および複合繊維の製造方法
JP2016188454A (ja) * 2015-03-27 2016-11-04 東レ株式会社 複合口金、それを用いた多層積層繊維の製造方法および多層積層繊維
JP2017066560A (ja) * 2015-09-30 2017-04-06 東レ株式会社 溶融紡糸用パック

Family Cites Families (27)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS521123B1 (ko) 1965-03-30 1977-01-12
NL6602465A (ko) * 1966-02-25 1967-08-28
US3761559A (en) * 1972-04-24 1973-09-25 Du Pont Opposed flow spinneret blanketer
JPS5024379B1 (ko) 1972-11-18 1975-08-15
US4197020A (en) 1972-11-30 1980-04-08 E. I. Du Pont De Nemours And Company Spinning pack containing mixing means
JPS521123A (en) * 1975-06-24 1977-01-06 Teijin Ltd Method for melt spinning
JPS6038682Y2 (ja) 1981-01-27 1985-11-19 東レ株式会社 紡糸パツク
KR950001645B1 (ko) * 1987-10-02 1995-02-27 바스프 코포레이션 다성분 합성섬유의 제조방법 및 이에 사용되는 방사 팩 조립체
JPH04158003A (ja) 1990-10-22 1992-06-01 Fuirutoreeshiyon Kk ポリマー混合器及びその製造方法
CA2107930C (en) * 1992-10-29 2000-07-11 John A. Hodan Flow distribution plates
US5366804A (en) 1993-03-31 1994-11-22 Basf Corporation Composite fiber and microfibers made therefrom
JPH09268418A (ja) * 1996-03-26 1997-10-14 Toray Ind Inc 溶融紡糸用口金パック
US6284174B1 (en) * 1998-04-07 2001-09-04 Toray Industries, Inc. Melt spinning pack and synthetic fiber manufacturing method
US6361736B1 (en) * 1998-08-20 2002-03-26 Fiber Innovation Technology Synthetic fiber forming apparatus for spinning synthetic fibers
JP2000265329A (ja) * 1999-03-16 2000-09-26 Toray Ind Inc 制電性ポリエステル繊維の製造方法
US6565344B2 (en) 2001-03-09 2003-05-20 Nordson Corporation Apparatus for producing multi-component liquid filaments
US7175407B2 (en) * 2003-07-23 2007-02-13 Aktiengesellschaft Adolph Saurer Linear flow equalizer for uniform polymer distribution in a spin pack of a meltspinning apparatus
US7887728B2 (en) 2004-06-25 2011-02-15 Toray Industries, Inc. Spinning pack for dry-wet spinning, diverting guide for fiber bundle, and apparatus and method for producing fiber bundle
JP2006132057A (ja) * 2004-11-09 2006-05-25 Teijin Fibers Ltd 溶融紡糸方法及びそのための紡糸口金パック
JP2008038278A (ja) * 2006-08-04 2008-02-21 Toyobo Co Ltd 溶融紡糸用口金パック用の混合ブロック
WO2009004699A1 (ja) 2007-06-29 2009-01-08 Fujitsu Limited 無線通信システムにおける端末間通信制御方法並びに無線基地局及び無線端末
US20090295028A1 (en) 2008-05-30 2009-12-03 Rudisill Edgar N Process and apparatus for making multi-layered, multi-component filaments
CN201268732Y (zh) * 2008-09-24 2009-07-08 杭州翔盛高强纤维材料股份有限公司 矩形喷丝板组件
CN103261494B (zh) * 2010-12-27 2015-08-12 东丽株式会社 复合喷丝头及复合纤维的制造方法
CN203360641U (zh) * 2013-07-01 2013-12-25 北京中丽制机工程技术有限公司 复合纺丝组件
CN204224753U (zh) * 2014-10-30 2015-03-25 河南省龙都生物科技有限公司 聚乳酸色母粒纺丝组件的导流、过滤、喷丝结构
CN204401152U (zh) * 2014-12-31 2015-06-17 安国市中建无纺布有限公司 圆盘形静态混合器

Patent Citations (8)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
KR920012542A (ko) * 1990-12-20 1992-07-27 하기주 분할형 복합섬유 및 그 제조방법
JPH04272210A (ja) 1991-01-18 1992-09-29 Basf Corp 静的混合装置
JP2010111977A (ja) 2008-11-07 2010-05-20 Teijin Fibers Ltd 溶融紡糸口金パック
KR20130084812A (ko) * 2012-01-18 2013-07-26 도레이첨단소재 주식회사 균제도가 우수한 방사 팩 및 이를 사용한 사의 제조방법
JP2013185283A (ja) * 2012-03-09 2013-09-19 Toray Ind Inc 複合口金および複合繊維の製造方法
KR20140131909A (ko) * 2012-03-09 2014-11-14 도레이 카부시키가이샤 복합 구금 및 복합 섬유의 제조 방법
JP2016188454A (ja) * 2015-03-27 2016-11-04 東レ株式会社 複合口金、それを用いた多層積層繊維の製造方法および多層積層繊維
JP2017066560A (ja) * 2015-09-30 2017-04-06 東レ株式会社 溶融紡糸用パック

Also Published As

Publication number Publication date
MX392567B (es) 2025-03-24
CN110621816A (zh) 2019-12-27
JPWO2019003925A1 (ja) 2020-05-07
EP3647471B1 (en) 2021-12-08
MX2019015033A (es) 2020-02-24
US11525191B2 (en) 2022-12-13
WO2019003925A1 (ja) 2019-01-03
JP7052724B2 (ja) 2022-04-12
CN110621816B (zh) 2021-11-23
EP3647471A1 (en) 2020-05-06
EP3647471A4 (en) 2021-03-03
MY197225A (en) 2023-06-06
KR102478224B1 (ko) 2022-12-16
US20200208300A1 (en) 2020-07-02

Similar Documents

Publication Publication Date Title
US11060207B2 (en) Multi-zone spinneret, apparatus and method for making filaments and nonwoven fabrics therefrom
US6737009B2 (en) Process and system for producing multicomponent spunbonded nonwoven fabrics
US3469279A (en) Spinneret for heterofilaments
KR101401875B1 (ko) 선형 필라멘트 다발을 용융 방사하는 장치
KR20140045323A (ko) 방사구 번들
JP7009752B2 (ja) 溶融紡糸用パック口金
US20050048152A1 (en) Device for spinning materials forming threads
KR102478224B1 (ko) 방사용 팩 및 섬유의 제조 방법
US6773531B2 (en) Process and apparatus for making multi-layered, multi-component filaments
EP3690086A1 (en) Melt spinning apparatus and non-woven fabric production method
JPH0718512A (ja) 孔密度の高い紡糸口金を有する2成分押出ヘッド
KR101252848B1 (ko) 여러 멀티얀 실을 용융 방사하기 위한 장치와 방법
US11530494B2 (en) Spinneret and method for manufacturing fiber web
IL309632A (en) Apparatus for the production of filaments
CN120548389A (zh) 复合喷丝头、及复合纤维的制造方法
JP2006132057A (ja) 溶融紡糸方法及びそのための紡糸口金パック
JP2008081860A (ja) 溶融紡糸口金パックとこれを用いた溶融紡糸方法
JP2020122227A (ja) 溶融紡糸方法

Legal Events

Date Code Title Description
PA0105 International application

St.27 status event code: A-0-1-A10-A15-nap-PA0105

P11-X000 Amendment of application requested

St.27 status event code: A-2-2-P10-P11-nap-X000

P13-X000 Application amended

St.27 status event code: A-2-2-P10-P13-nap-X000

PG1501 Laying open of application

St.27 status event code: A-1-1-Q10-Q12-nap-PG1501

A201 Request for examination
PA0201 Request for examination

St.27 status event code: A-1-2-D10-D11-exm-PA0201

E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

St.27 status event code: A-1-2-D10-D21-exm-PE0902

E701 Decision to grant or registration of patent right
PE0701 Decision of registration

St.27 status event code: A-1-2-D10-D22-exm-PE0701

GRNT Written decision to grant
PR0701 Registration of establishment

St.27 status event code: A-2-4-F10-F11-exm-PR0701

PR1002 Payment of registration fee

St.27 status event code: A-2-2-U10-U12-oth-PR1002

Fee payment year number: 1

PG1601 Publication of registration

St.27 status event code: A-4-4-Q10-Q13-nap-PG1601

PR1001 Payment of annual fee

St.27 status event code: A-4-4-U10-U11-oth-PR1001

Fee payment year number: 4

U11 Full renewal or maintenance fee paid

Free format text: ST27 STATUS EVENT CODE: A-4-4-U10-U11-OTH-PR1001 (AS PROVIDED BY THE NATIONAL OFFICE)

Year of fee payment: 4