KR20200027477A - 다중-세그먼트 로드 생산 기계 및 다중-세그먼트 로드 생산 기계의 세척 방법 - Google Patents
다중-세그먼트 로드 생산 기계 및 다중-세그먼트 로드 생산 기계의 세척 방법 Download PDFInfo
- Publication number
- KR20200027477A KR20200027477A KR1020197038438A KR20197038438A KR20200027477A KR 20200027477 A KR20200027477 A KR 20200027477A KR 1020197038438 A KR1020197038438 A KR 1020197038438A KR 20197038438 A KR20197038438 A KR 20197038438A KR 20200027477 A KR20200027477 A KR 20200027477A
- Authority
- KR
- South Korea
- Prior art keywords
- transport
- segments
- collection
- segment
- production machine
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images






Classifications
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/14—Machines of the continuous-rod type
- A24C5/31—Machines of the continuous-rod type with special arrangements coming into operation during starting, slowing-down or breakdown of the machine, e.g. for diverting or breaking the continuous rod
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24D—CIGARS; CIGARETTES; TOBACCO SMOKE FILTERS; MOUTHPIECES OF CIGARS OR CIGARETTES; MANUFACTURE OF TOBACCO SMOKE FILTERS OR MOUTHPIECES
- A24D3/00—Tobacco smoke filters, e.g. filter tips or filtering inserts; Filters specially adapted for simulated smoking devices; Mouthpieces of cigars or cigarettes
- A24D3/02—Manufacture of tobacco smoke filters
- A24D3/0275—Manufacture of tobacco smoke filters for filters with special features
- A24D3/0287—Manufacture of tobacco smoke filters for filters with special features for composite filters
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/32—Separating, ordering, counting or examining cigarettes; Regulating the feeding of tobacco according to rod or cigarette condition
- A24C5/322—Transporting cigarettes during manufacturing
- A24C5/327—Construction details of the cigarette transport drum
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24D—CIGARS; CIGARETTES; TOBACCO SMOKE FILTERS; MOUTHPIECES OF CIGARS OR CIGARETTES; MANUFACTURE OF TOBACCO SMOKE FILTERS OR MOUTHPIECES
- A24D3/00—Tobacco smoke filters, e.g. filter tips or filtering inserts; Filters specially adapted for simulated smoking devices; Mouthpieces of cigars or cigarettes
- A24D3/02—Manufacture of tobacco smoke filters
- A24D3/0229—Filter rod forming processes
- A24D3/0233—Filter rod forming processes by means of a garniture
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24D—CIGARS; CIGARETTES; TOBACCO SMOKE FILTERS; MOUTHPIECES OF CIGARS OR CIGARETTES; MANUFACTURE OF TOBACCO SMOKE FILTERS OR MOUTHPIECES
- A24D3/00—Tobacco smoke filters, e.g. filter tips or filtering inserts; Filters specially adapted for simulated smoking devices; Mouthpieces of cigars or cigarettes
- A24D3/02—Manufacture of tobacco smoke filters
- A24D3/025—Final operations, i.e. after the filter rod forming process
- A24D3/0254—Cutting means
Landscapes
- Manufacturing Of Cigar And Cigarette Tobacco (AREA)
- Cigarettes, Filters, And Manufacturing Of Filters (AREA)
Abstract
담배 산업에서 사용하기 위한 다중-세그먼트 로드 생산 기계에 있어서, 상기 다중-세그먼트 로드 생산 기계는 부품 수송기(9)를 향하는 방향으로 기설정된 수송 경로(P)를 따라 세그먼트들을 수송하기 위한 수집 수송기(6) 상에서 세그먼트들(5a, 5b, 5c)을 차례로 트레인으로 위치시키는 적어도 하나의 공급 모듈(2, 3, 4); 상기 세그먼트들을 상기 수집 수송기(6)로부터 부품 수송기(9) 상으로 이송하기 위한 이송 모듈(8); 세그먼트들을 래퍼(10) 상에 수송하기 위한 부품 수송기(9); 연속 로드를 형성하도록 상기 세그먼트들의 트레인의 둘레를 상기 래퍼(10)로 권취하기 위한 부품 장치(11); 상기 연속 로드를 다중-세그먼트 로드로 절단하기 위한 절단 헤드(13); 및 기설정된 수송 경로(P)에 대해 세척 위치로 상기 수집 수송기(6)를 변위시키기 위한 시프팅 메카니즘(19)으로서, 상기 세그먼트들이 상기 수집 수송기(6) 상에 수송되는 동안 상기 공급 모듈(2, 3, 4)의 어느 것과도 접촉하지 않는 시프팅 메카니즘(19)을 포함한다.
Description
본 개시는 수집 벨트로부터 세그먼트를 자동으로 제거하기 위한 시스템을 포함하는, 담배 산업에서 사용되는 다중-세그먼트 로드 생산 기계 및 다중-세그먼트 로드 생산 기계의 수집 벨트를 세척하기 위한 방법에 관한 것이다.
궐련과 같은 담배 산업 제품은 다양한 여과 재료로 된 세그먼트 필터(예를 들어, 세그먼트의 형태)를 포함할 수 있다. 세그먼트는 예를 들어, 방향성 캡슐 또는 종이 튜브와 같이, 비-여과 특성을 갖는 로드형 요소 또는 여과 특성을 갖는 로드형 요소를 가질 수 있다. 세그먼트는 컨테이너로부터 이송 장치에 의해 수집 수송기 상으로 공급되고, 뒤이어 이송 모듈에 의해 부품(garniture) 수송기 상으로 이송되며, 부품 수송기 상에서 세그먼트는 래퍼(wrapper)로 권취된다. 이러한 다중-세그먼트 로드를 생산할 때, 다중-세그먼트 로드를 생산하는 기계의 작동을 정지시켜야 할 필요가 종종 있으며, 또는 드럼, 디스크, 벨트 또는 이송 체인과 같은 이송 장치에서 세그먼트가 막히는 것에 의해 발생하는 에러로 인해 자동으로 기계의 작동이 정지될 수 있다. 각각의 기계 작동 중단 후에, 이송 장치는 그 안에 남아있는 세그먼트를 세척해야 할 필요가 있고, 또한 이송 장치의 아래에(수집 수송기 상에) 위치된 세그먼트가 제거될 필요가 있다.
영국 특허 출원 GB1253617은 기계가 정지된 후 절단 헤드와 수집 드럼 사이의 공급 경로에 남아있는 로드형 요소, 특히 담배 로드를 제거하기 위한 장치를 제시한다. 기계의 각각의 후속된 재시작 전에, 담배 로드가 수송되는 바의 일측을 하향 편향시키는 것에 의해 담배 로드의 종방향 축에 대해 횡방향으로 담배 로드의 이동을 변환시킴으로써, 담배 로드는 경로로부터 제거된다. 이는 담배 로드에 관한 것으로, 담배 로드는 연속 로드를 특정 길이를 갖는 로드들로 절단한 것이다. 그러나, 절단 헤드의 반대측에 위치된 수집 수송기로부터 세그먼트를 제거하고, 이송 장치로부터 세그먼트를 제거하는 것에 관한 문제는 해결하지 못한다.
유럽 특허 출원 EP1883318은 담배 제품을 제조하는 기계를 작동시키기 위한 방법을 제시한다. 상기 방법은 제어 시스템에 의해 에러가 검출되었을 때, 기계 또는 기계 내에 포함된 유닛을 세척하기 위한 방법을 제시한다. 에러를 검출한 후, 센서는 제어 유닛으로 정보를 보내며, 제어 유닛은 에러가 발생한 유닛 또는 기계를 세척하는 과정을 활성화시킨다. 이러한 해결책의 단점은 에러가 발생했는지 여부에 관계없이 각각의 기계 작동 중단 후 수집 수송기에 남아있는 세그먼트를 세척하는 문제를 해결하지 못한다는 것이다. 또한, 제시된 방법은 에러가 센서에 의해 감지된 장치만이 세척되는 상황에 관한 것이다.
종래 기술의 해결책에서는, 이송 장치 및 수집 수송기로부터 세그먼트를 수동으로 제거하여야 하며, 이는 시간이 소모되고, 모든 세그먼트가 제거되지 않으면 기계가 후속 작동을 하는 동안 이상을 일으킬 수 있다.
각각의 기계 작동 중단 후에 수집 수송기에서 남아있는 세그먼트를 보다 용이하고 신속하게 세척하게 함으로써, 다중-세그먼트 로드를 보다 효과적으로 생산하게 하는 방법 및 장치를 제공할 필요가 있다. 추가적인 센서 또는 제어 유닛을 요구하지 않고, 생산이 저렴하고 작동하기 쉬우며 신뢰성이 높은 장치를 제공하는 것이 바람직하다.
담배 산업에서 사용하기 위한 다중-세그먼트 로드 생산 기계가 개시되며, 다중-세그먼트 로드 생산 기계는 부품 수송기를 향하는 방향에서 기설정된 수송 경로를 따라 세그먼트들을 수송하기 위한 수집 수송기 상에서 세그먼트들을 차례로 트레인으로 위치시키는 적어도 하나의 공급 모듈; 상기 세그먼트들을 상기 수집 수송기로부터 상기 부품 수송기 상으로 이송하기 위한 이송 모듈; 세그먼트들을 래퍼 상에 수송하기 위한 부품 수송기; 연속 로드를 형성하도록 상기 세그먼트들의 트레인의 둘레를 상기 래퍼로 권취하기 위한 부품 장치; 상기 연속 로드를 다중-세그먼트 로드로 절단하기 위한 절단 헤드; 및 기설정된 수송 경로에 대해 세척 위치로 상기 수집 수송기를 변위시키기 위한 시프팅 메카니즘으로서, 상기 세그먼트들이 상기 수집 수송기 상에 수송되는 동안 상기 공급 모듈의 어느 것과도 접촉하지 않는 시프팅 메카니즘을 포함한다.
상기 수집 수송기가 세척 위치에 있을 때, 상기 세그먼트들은, 상기 수집 수송기 상에서 수송되는 동안 상기 이송 모듈과 접촉하지 않을 수 있다.
상기 수집 수송기는 상기 공급 모듈 모두를 따라 배치될 수 있다.
상기 수집 수송기는, 기설정된 수송 경로에 대하여 4 내지 200mm, 바람직하게는 4 내지 50mm 범위의 거리에서 그 위치를 변경시킴으로써 변위되도록 구성될 수 있다.
상기 수집 수송기는 기설정된 수송 경로에 대하여 아래 방향으로 그 위치를 변경시킴으로써 변위되도록 구성될 수 있다.
상기 수집 수송기는 적어도 하나의 관절식 아암에 장착될 수 있다.
상기 시프팅 메카니즘은 서로에 대해 각을 이루며 배치된 적어도 2개의 가이드, 및 상기 가이드와 협동하는 지지 요소를 포함할 수 있고, 상기 지지 요소는 선형으로 이동 가능하다.
상기 지지 요소는 실린더에 의해 이동 가능하다.
이송 장치들로부터 상기 세그먼트들을 제거하기 위한 제거 장치를 포함할 수 있다.
상기 제거 장치는 압축 공기를 송풍하도록 구성될 수 있다.
상기 다중-세그먼트 로드 생산 기계는, 기설정된 타입의 중단에 의한 기계의 작동 중단 후에 상기 시프팅 메카니즘을 활성화시키기 위한 제어기를 더 포함할 수 있다.
담배 산업에서 사용하기 위한 다중-세그먼트 로드 생산 기계의 세척 방법 또한 개시되며, 상기 다중-세그먼트 로드 생산 기계는, 부품 수송기를 향하는 방향에서 기설정된 수송 경로를 따라 세그먼트들을 수송하기 위한 수집 수송기 상에서 세그먼트들을 차례로 트레인으로 위치시키는 적어도 하나의 공급 모듈; 상기 세그먼트들을 상기 수집 수송기로부터 상기 부품 수송기 상으로 이송하기 위한 이송 모듈; 상기 세그먼트들을 래퍼 상에 수송하기 위한 부품 수송기; 연속 로드를 형성하도록 상기 세그먼트들의 트레인의 둘레를 상기 래퍼로 권취하기 위한 부품 장치; 및 상기 연속 로드를 다중-세그먼트 로드로 절단하기 위한 절단 헤드를 포함하고, 상기 다중-세그먼트 로드 생산 기계의 세척 방법은 상기 수집 수송기를 기설정된 수송 경로에 대해 세척 위치로 변위시키는 단계로서, 상기 세그먼트들이 상기 수집 수송기 상에 수송되는 동안 상기 공급 모듈의 어느 것과도 접촉하지 않는 것인, 단계; 및 상기 수집 수송기가 세척 위치에 있는 동안 상기 세그먼트들을 상기 수집 수송기로부터 제거하는 단계를 포함한다.
상기 다중-세그먼트 로드 생산 기계의 세척 방법은 상기 수집 수송기가 세척 위치로 변위된 후 상기 수집 수송기의 이동을 활성화시키는 단계를 포함한다.
상기 수집 수송기가 세척 위치에 있을 때, 상기 세그먼트들은 상기 수집 수송기 상에서 수송되는 동안 상기 이송 모듈과 접촉하지 않을 수 있다.
상기 다중-세그먼트 로드 생산 기계의 세척 방법은 기설정된 수송 경로에 대하여 4 내지 200mm, 바람직하게는 4 내지 50mm 범위의 거리에서 상기 수집 수송기의 위치를 변경시킴으로써 상기 수집 수송기를 변위시키는 단계를 포함할 수 있다.
상기 다중-세그먼트 로드 생산 기계의 세척 방법은 기설정된 수송 경로에 대하여 아래 방향으로 상기 수집 수송기의 위치를 변경시킴으로써 상기 수집 수송기를 변위시키는 단계를 포함할 수 있다.
상기 다중-세그먼트 로드 생산 기계의 세척 방법은 상기 세그먼트들을 이송 장치들로부터 제거하는 단계를 더 포함할 수 있다.
상기 다중-세그먼트 로드 생산 기계의 세척 방법은 상기 수집 수송기로부터 상기 세그먼트들을 제거하기 전에 상기 이송 장치들로부터 상기 세그먼트들을 제거하는 단계를 포함한다.
상기 다중-세그먼트 로드 생산 기계의 세척 방법은 압축 공기로 상기 이송 장치들로부터 상기 세그먼트들을 제거하는 단계를 포함할 수 있다.
상기 다중-세그먼트 로드 생산 기계의 세척 방법은 기설정된 타입의 중단에 의한 기계의 작동 중단 후에 상기 시프팅 메카니즘을 활성화시키는 단계를 포함할 수 있다.
본 출원에서 제시된 해결책은 시간 소모적이고 작동자의 관여를 필요로 하는, 수동으로 이송 장치로부터 막힌 세그먼트를 제거하거나 수집 수송기에서 남아있는 세그먼트를 세척하기 위한 필요성을 제거함으로써, 보다 효과적인 방식으로 필터 로드를 생산할 수 있게 한다. 또한, 기계에서 이러한 해결책을 실행하는 것은 저렴하고 추가적인 센서 또는 제어 유닛의 설치를 요구하지 않으므로, 제시된 해결책은 종래 기술로 알려진 다른 세척 시스템에 대하여 보다 작동하기 쉽고 보다 신뢰할 수 있다.
본 개시는 다음의 도면에서 예시적인 실시예에 의해 도시된다.
도 1은 다중-세그먼트 로드를 생산하는 기계를 도시한다.
도 2는 다중-세그먼트 로드를 생산하는 동안 기계의 일부분을 개략적으로 도시한다.
도 3은 정지 동안 그리고 수집 수송기의 위치를 변경시키는 동안의, 시프팅 메카니즘을 갖는 다중-세그먼트 로드 생산 기계의 일부분을 개략적으로 도시한다.
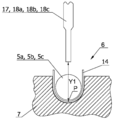
도 4a는 작업 위치에서의 수집 수송기를 측단면도로 도시한다.
도 4b는 시프팅 후 세척 위치에서의 수집 운반기를 도시한다.
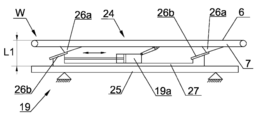
도 5a는 작동 위치에서의 시프팅 메카니즘을 도시한다.
도 5b는 세척 위치에서의 시프팅 메카니즘을 도시한다.
도 5c는 시프팅 메카니즘의 제2 실시예를 도시한다.
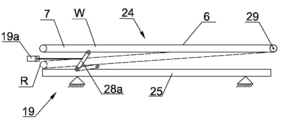
도 5d는 시프팅 메카니즘의 제3 실시예를 도시한다.
도 6은 수집 수송기로부터 세그먼트를 제거하는 동안의 다중-세그먼트 로드 생산 기계의 일부분을 개략적으로 도시한다.
도 7은 수집 수송기로부터 세그먼트를 제거한 후의 다중-세그먼트 로드 생산 기계의 일부분을 개략적으로 도시한다.
도 8은 재시작을 준비하는 위치에서의 다중-세그먼트 로드 생산 기계의 일부분을 개략적으로 도시한다.
도 9는 재시작 전 위치에서 수집 수송기 상에 세그먼트의 트레인의 배치를 도시한다.
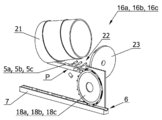
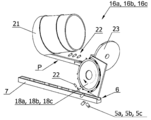
도 10은 이송 장치로부터 세그먼트를 제거하는 과정을 도시한다.
도 11은 경사진 이송 디스크를 갖는 이송 장치로부터 세그먼트를 제거하는 과정을 도시한다.
도 1은 담배 산업용 다중-세그먼트 로드(R)를 생산하는 기계(1)를 도시하며, 기계(1)는 세그먼트들의 트레인(20)을 준비하는 부분(A)과 다중-세그먼트 로드를 생산하는 부분(B)을 포함한다. 정해진 시퀀스를 갖는 세그먼트들의 트레인(20)은 수집 수송기(6) 상에 형성되며, 세그먼트들(5a, 5b, 5c)은 공급 모듈들(2, 3, 4)로부터 수집 수송기 상에 공급된다. 형성된 세그먼트들의 트레인(20)은 이송 모듈(8)에 의해 부품 수송기(9) 상으로 이송된다. 부품 수송기 상에서, 세그먼트들의 트레인(20)은 래퍼(10)로 권취되고, 뒤이어, 형성된 다중-세그먼트 로드(12)는 단일 다중-세그먼트 로드(R)로 절단된다.
다중-세그먼트 로드 생산 기계에 존재하는 공급 모듈의 수는 다중-세그먼트 로드의 구조에 의해 결정되고, 구체적으로, 형성되는 세그먼트의 수와 종류에 의해 결정된다. 제시된 해결책은 다중-세그먼트 필터 로드의 생산 뿐만 아니라, 예를 들어 "태우지 않고 가열하는(heat not burn)" 방식의 새로운 세대의 궐련에 사용되는 다중-세그먼트 로드를 생산하는 기계에도 적용될 수 있다. 이러한 로드를 생산하기 위해 사용되는 세그먼트는, 아세테이트 섬유로 만들어지거나 활성탄을 포함하는 세그먼트로 예시되는 여과 특성, 방향성 캡슐을 포함하는 세그먼트로 예시되는 맛(taste) 특성, 냉각 특성, 또는 페이퍼 튜브로 예시되는 직접 궐련 흡연을 위한 특성을 가질 수 있다. 또한, 담배 세그먼트 내부에 위치하는 나선 또는시트 금속 삽입물과 같은 가열 요소를 포함하거나, 로드의 형태로 목탄과 혼합된 압출된 담배와 같은 가연성 재료로 이루어질 수 있는 담배 가열 세그먼트가 사용될 수 있다. 수집 수송기(6)는 수집 바(7) 상에 위치되며, 수집 바(7)는 단일 요소로 설치되거나, 여러 개의 짧은 상호 연결된 바로 분할될 수 있다. 수집 바(7)는 공급 모듈(2, 3, 4) 모두를 따라, 세그먼트들을 부품 수송기 상으로 이송하는 이송 모듈(8)까지 배치된다. 수집 수송기(6)는 밴드, 벨트 또는 탄성 체인의 형태를 가질 수 있으며, 수집 수송기 상에서 세그먼트들(5a, 5b, 5c)은 지정된 구성으로 각각의 공급 모듈(2, 3, 4)로부터 차례로 종방향으로 연속하여 위치된다. 수집 수송기(6) 상에 배치된 세그먼트들(5a, 5b, 5c)은 이송 모듈(8)을 향하여 수송되며, 이송 모듈(8) 상에서 세그먼트 또는 세그먼트들(5a, 5b, 5c)의 그룹 사이의 거리의 변경이 수행될 수 있고, 뒤이어, 세그먼트들은 부품 수송기(9)로 이송되며, 부품 수송기(9) 상에서 세그먼트들은 부품 장치(11)에 의해 래퍼(10)로 권취된다. 형성된 연속 다중-세그먼트 로드(12)는 절단 헤드(13)에 의해 특정 길이를 갖는 다중-세그먼트 로드(R)로 절단된다.
다중-세그먼트 로드(R)를 생산하는 동안 기계(1)를 정지시키는 것이 필요할 수 있고, 이는 도 2에 도시된 바와 같이, 수집 수송기(6) 및 이송 장치들(16a, 16b, 16c) 상에서 수송되는 동안의 세그먼트들(5a, 5b, 5c)의 정지에 대응한다. 기계(1)의 작동 중단 후에 남아있는 세그먼트들(5a, 5b, 5c)은 기계(1)를 재시작하기 전에 제거되어야만 한다. 만약 남아있는 세그먼트들(5a, 5b, 5c)이 수집 수송기(6)로부터 제거되지 않는다면, 세그먼트들(5a, 5b, 5c)은 이송 모듈(8)과, 구체적으로는 제1 이송 휠(17)의 치형부(17a 내지 17f) 및 이송 디스크(18a, 18b, 18c)의 치형부와 충돌할 위험이 있다. 기계(1)의 작동 중단의 원인에 따라서, 이송 장치들(16a, 16b, 16c) 및 수집 수송기(6)로부터 세그먼트들(5a, 5b, 5c)의 제거에 대한 여러 개의 시퀀스가 가능하다.
도 3은 자동 세척 과정을 도시하며, 제시된 실시예에서는 파선으로 도시된 수송 경로(P)에 대하여 세그먼트들(5a, 5b, 5c)과 함께 수집 수송기(6)가 위치된 수집 바(7)의 위치를 세척 위치로 변경하는 것을 포함하고, 세척 위치에서는 수집 수송기(6)를 시작하고 충돌 없이 남아있는 세그먼트들(5a, 5b, 5c)을 제거하는 것이 가능하다.
기계(1)의 부분 단면도인 도 3에 도시된 바와 같이, 수송 경로(P)에 대한 수집 수송기(6)의 위치 변경은 적어도 하나의 시프팅 메카니즘(19), 예를 들어 실린더(19a) 또는 전기 모터에 의해 수행된다. 택일적으로, 이송 장치들(16a, 16b, 16c) 및 이송 모듈(8)은 이송 세그먼트들(5a, 5b, 5c)과, 구체적으로는 이송 디스크들(18a, 18b, 18c) 및 이송 모듈(8)의 이송 휠(17)과 충돌이 일어나지 않을 높이로 들어올려질 수 있다.
도 4a 및 도 4b는 수송 경로(P)에 대하여 거리(Y)만큼 수집 수송기(6)를 하강시키는 것에 의한 바람직한 위치 변경을 단면도로 도시하며, 여기서 Y=Y1-Y2이고 바람직하게는 4 내지 50mm와 같다. 거리(Y)의 범위는 상당히 넓을 수 있으나, 수집 수송기(6)의 벨트(14) 상에 위치된 세그먼트들(5a, 5b, 5c)과 이송 디스크들(18a, 18b, 18c) 및 이송 모듈(8)의 이송 휠(17)과의 충돌의 제거하기 위한 조건을 충족시켜야만 한다. 변위의 범위의 최소값은 수송된 세그먼트들(5a, 5b, 5c)의 직경의 절반보다 작지 않아야 한다. 이러한 해결책의 다른 실시예 또한 가능하며, 예를 들어, 도면에서 도시되지 않지만, 수송 경로(P)에 대하여 바를 한쪽으로 또는 비스듬히 이동시키는 것이다.
도 5a 및 도 5b는 시프팅 메카니즘(19)의 일 실시예를 도시한다. 수집 수송기(6)가 위치된 수집 바(7)의 상부(24)는 위-아래 방향으로 이동하는 이동가능한 부분이다. 이동은 상부(24)의 방향 변위 요소들에 의해 이루어질 수 있다. 상부(24)의 상승 및 하강은 실린더(19a)의 선형 운동에 의해 강제된다. 시프팅 메카니즘(19)의 상부(24)는 지지 요소(27) 상에 위치된 가이드들(26b)과 협동하는 적어도 2개의 가이드들(26a)을 구비한다. 지지 요소(27)는 화살표로 도시된 방향으로 선형 운동을 수행하도록 구성된다. 선형 운동은 실린더(19a) 또는 전기 모터에 의해 강제될 수 있다. 도 5a는 작업 위치(W)에서의 시프팅 메카니즘(19)을 도시한다. 작업 위치에서, 수집 수송기(6)와 시프팅 메카니즘(19)의 하부(25) 사이의 거리는 L1과 같다. 실린더(19a)를 작동시키는 것은 2개의 가이드들(26b)과 함께 지지 요소(27)의 선형 변위를 우측으로 야기할 것이다. 서로에 대한 각도 배치로 인하여, 시프팅 메카니즘의 상부(24)의 가이드들(26a)은 가이드들(26b) 상으로 이동하며, 이는 도 5b에서 도시된 바와 같이 수집 수송기를 세척 위치(R)로 하강하게 하기 위함이다. 세척 위치(R)에서 시프팅 메카니즘(19)의 하부(25)로부터 수집 수송기(6)의 거리는 L2이다. L1>L2인 반면, L1-L2는 수송 경로(P)에 대하여 수집 수송기(6)의 하강으로 정해지는 Y와 같다.
도 5c는 시프팅 메카니즘(19)의 또 다른 실시예를 도시한다. 시프팅 메카니즘(19)은 이동 불가능한 하부(25)에 이동 가능한 상부(24)를 연결하는 2개의 관절식 아암들(28)을 구비한다. 관절식 아암들(28)은 지지 요소(27)에 연결된다. 선형 운동을 하는, 관절식 아암들(28) 중 하나에 연결된 실린더(19a)는 관절식 아암들(28)의 위치를 변경시키고, 이로 인해, 파선으로 도시된 바와 같이, 수집 바(7) 및 수집 수송기(6)인 상부(24)를 작업 위치(W)로 들어올리거나, 세척 위치(R)로 하강시킨다.
시프팅 메카니즘(19)의 다른 실시예 또한 가능하며, 예를 들어, 도 5d에 제시된 바와 같이, 하나의 관절식-슬라이딩 아암(28a)이 수집 수송기(6)의 제1 단부에 위치되며, 힌지식 장착부(29)가 수집 수송기(6)의 제2 단부에 위치된다. 이러한 실시예에서, 수집 수송기(6)는 수집 수송기(6)의 제1 단부 측에서 각지게 상승 또는 하강되는 반면, 수집 수송기(6)의 제2 단부는 각 위치만 변경될 뿐, 동일한 레벨로 유지된다.
또 다른 실시예에서, 시프팅 메카니즘(19)은 수집 수송기(6)가 위-아래 방향으로 움직이는 수직 가이드를 포함할 수 있다.
도 6은 기계(1)가 작동자에 의해 정지한 경우, 수집 수송기(6) 상에만 위치된 세그먼트들(5a, 5b, 5c)의 제거 과정을 도시한다. 수집 수송기(6) 상에 남아있는 세그먼트들(5a, 5b, 5c)은 자동으로 제거된다. 자동으로는 제거된다는 것은, 작동자의 개입 없이, 기계자체에 의해, 일시적으로 수집 수송기(6)의 구동을 시작하고 수송기 상에 남아있는 세그먼트들(5a, 5b, 5c)을 기계의 외부 또는 수송기의 단부에 위치된 용기로 이송함으로써, 제거된다는 것을 의미한다. 이는 기계(1)의 작동 중단의 타입에 따라 세척 과정의 모든 단계를 포함하는, 기계 제어기에 저장된 프로그램에 의해 수행된다. 이송 장치들(16a, 16b, 16c) 상에 위치된 세그먼트들과 함께, 이송 장치들(16a, 16b, 16c)은 수집 수송기(6)로부터 세그먼트들(5a, 5b, 5c)을 제거하는 과정 동안 정지된다.
수집 수송기(6)로부터 세그먼트들(5a, 5b, 5c)을 제거한 후(도 7), 이송 장치들(16a, 16b, 16c) 및 이송 모듈(8)은 작업 위치로 설정됨으로써, 이송 장치 및 이송 모듈 상에 위치된 세그먼트들(5a, 5b, 5c)은 이송 디스크들(18a, 18b, 18c)의 특정 위치에 있게 되며, 특정 구성을 갖는 세그먼트 트레인을 형성하기 위해 특정 시간에 수집 수송기(6)로 공급되고, 차례로 이송 모듈(8)을 향하여 수송되도록 준비된다. 수집 바(7)는 작업 위치로 돌아가며, 작업 위치에서 세그먼트들(5a, 5b, 5c)이 위치되는 수집 수송기(6)의 접촉 표면(S)이 수송 경로(P)와 같은 레벨에 있게 된다.
이송 모듈(8)의 위치 설정은 이송 휠(17)의 치형부(17a)를 작업 위치로 설정하는 것으로 구성되며, 이는 수송기 상의 트레인에 이송되는 제1 세그먼트와 치형부(17a)의 접촉을 허용하는 위치이다. 이러한 경우, 이송 휠(17)의 치형부 중 하나를, 구체적으로 치형부(17a)를 가장 낮은 위치로 위치 설정한다.
도 8은 기계(1)의 재시작을 도시하며, 기계(1) 내에서 작업 위치에 있었던 이송 디스크(18a)는 특정 간격으로 세그먼트(5a)를 수집 수송기(6) 상으로 공급한다. 수집 수송기(6) 상에 위치된 세그먼트(5a)는 세그먼트(5b)를 공급하는 이송 디스크(18b)의 방향으로 수송된다. 세그먼트들(5a, 5b)은 기설정된 간격으로 후속 세그먼트(5c)를 공급하는 이송 디스크(18c)를 향하여 수집 수송기(6) 상에서 연속적으로 수송되며, 이송 디스크(18c)에 의해 세그먼트들(5a, 5b, 5c)은 서로에 대하여 요구된 배치로 세그먼트들의 트레인(20) 또는 세그먼트 그룹의 트레인을 형성한다.
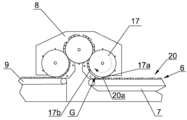
도 9의 확대도에 도시된 바와 같이, 배치된 세그먼트들의 트레인(20)은, 세그먼트들의 트레인(20) 앞에 위치된 제1 세그먼트(20a)가 이송 모듈(8)의 이송 휠(17)의 치형부(17a)에 접촉할 때까지 수집 수송기(6) 상에서 수송된다. 이송 휠(17)의 치형부(17a)와 제1 세그먼트(20a)가 접촉하는 순간, 세그먼트들의 트레인(20)을 수집 수송기(6)로부터 부품 수송기(9) 상으로 이송하는 이송 모듈(8)이 시작된다. 치형부(17a)를 가장 낮은 위치로 설정하기 위해, 이송 휠(17)이 회전의 일부를 수행하여야만 하기 때문에, 세그먼트 트레인(20)에서 치형부(17a)와 선행 치형부(17b) 사이에서의 간격(G)이 형성될 수 있고, 이는 다음 단계에서 연속 로드를 절단 헤드(13)로 절단한 후 거절될 것이다.
예를 들어, 이송 장치들(16a, 16b, 16c)의 세그먼트들의 막힘에 따른 에러나 작동자에 의한 모듈의 정지로 인한 공급 모듈(2, 3, 4) 중 하나의 정지로 인해 기계(1)가 정지된 경우, 세척 과정은 상이한 구성으로 수행될 것이다.
도 10에 도시된 바와 같이, 우선, 정지된 모듈의 이송 장치들(16a, 16b, 16c) 상에 남아있는 세그먼트들이 제거되고, 다음에 수집 수송기(6)에 남아있는 세그먼트들(5a, 5b, 5c)이 제거될 것이다.
이송 장치들(16a, 16b, 16c)로부터 세그먼트들(5a, 5b, 5c)을 제거하는 과정은, 이송 나선을 갖는 드럼(21)을 드럼(21) 아래의 세그먼트 수송 경로(P)로부터 상승시키거나 편향(한쪽으로 회전)시켜, 제거 장치(22)로 수송 경로(P) 상에 위치된 세그먼트들(5a, 5b, 5c)을 제거하는 것에 의해 수행된다. 제거 장치(22)는 도 10에 도시된 바와 같이 압축 공기의 제트를 이용하여 세그먼트들(5a, 5b, 5c)을 제거할 수 있고, 또는 예를 들어 브러쉬로 스위핑하는 것과 같이, 기계적으로 세그먼트들(5a, 5b, 5c)을 제거할 수 있다. 다음으로, 캠(23)에 위치된 세그먼트가 제거된다. 캠(23)으로부터 세그먼트의 제거는 캠(23) 상에 위치된 모든 세그먼트들(5a, 5b, 5c)이 제거될 때까지 이송 디스크(18a, 18b, 18c)를 편향시키고 캠(23)을 회전시킴으로써 수행된다. 세그먼트들(5a, 5b, 5c)이 캠에 막힌 경우, 캠(23)을 짧은 전방 및 후방 회전 운동의 주기로 설정함으로써 막힌 세그먼트를 제거하는 시도 또한 가능하다. 만약, 막힌 세그먼트가 여전히 제거되지 않는다면, 캠(23)은 이송 디스크(18a, 18b, 18c)로부터 떨어져 이동할 수 있고, 완전한 회전은 막힌 세그먼트가 제거된 후에 이루어질 수 있다. 또한, 캠(23)으로부터 세그먼트들(5a, 5b, 5c)을 제거하는 과정 동안, 추가적인 공압 또는 기계적 제거 장치가 사용될 수 있다(미도시).
도 11은 수집 수송기(6)에 대하여 디스크를 경사지게 하고 치형부 사이의 원주 상에 위치된 모든 세그먼트가 제거될 때까지 회전을 수행하게 함으로써, 이송 디스크(18a, 18b, 18c) 상에 위치된 세그먼트들(5a, 5b, 5c)을 제거하는 과정을 도시한다. 상기 과정은 세그먼트가 캠(23) 및 드럼(21)으로부터 제거됨과 동시에 또는 직후에 수행된다.
모든 세그먼트들(5a, 5b, 5c)이 이송 장치들(16a, 16b, 16c)로부터 제거되면, 수집 수송기(6)로부터 세그먼트들(5a, 5b, 5c)이 제거되며, 수집 수송기(6)에는 수송 중에 정지된 세그먼트들(5a, 5b, 5c)과, 위에 위치된 이송 장치들(16a, 16b, 16c)의 세척 과정 동안 수집 수송기(6) 상으로 떨어질 수 있는 세그먼트들이 위치된다. 상기 과정은 도 3 내지 도 7에서 설명된 과정과 같은 방식으로 수행된다. 수집 수송기(6)는 하강하며, 모든 남아있는 세그먼트가 제거될 때까지 수집 수송기(6)의 구동이 시작되고, 그 후 수집 수송기(6)의 구동은 정지되며, 수집 수송기(6)와 함께 수집 바(7)는 작업 위치로 들어올려진다. 수집 수송기(6)로부터 세그먼트의 제거는 예를 들어, 남아있는 세그먼트를 제거하기 위한 공압 장치에 의해 향상될 수 있다.
이렇게 수행된 세척 과정 후에, 기계(1)는 재시작을 준비하며, 각각의 공급 모듈(2, 3, 4)로부터 연속적으로, 세그먼트들(5a, 5b, 5c)이 이송 장치들(16a, 16b, 16c)에 의해 수집 수송기(6) 상으로 이송되며, 세그먼트들의 트레인(20)의 제1 세그먼트(20a)가 이송 휠(17)의 치형부(17a)에 접촉할 때까지 수집 수송기(6) 상에서 특정 구성으로 설정된 세그먼트는 이송 모듈(8)의 방향으로 수송되고, 다음으로 이송 모듈(8)에 의해 부품 수송기(9) 상으로 이송된다.
Claims (20)
- 담배 산업에서 사용하기 위한 다중-세그먼트 로드 생산 기계에 있어서,
-부품 수송기(9)를 향하는 방향에서 기설정된 수송 경로(P)를 따라 세그먼트들을 수송하기 위한 수집 수송기(6) 상에서 세그먼트들(5a, 5b, 5c)을 차례로 트레인으로 위치시키는 적어도 하나의 공급 모듈(2, 3, 4);
-상기 세그먼트들을 상기 수집 수송기(6)로부터 상기 부품 수송기(9) 상으로 이송하기 위한 이송 모듈(8);
-세그먼트들을 래퍼(10) 상에 수송하기 위한 부품 수송기(9);
-연속 로드를 형성하도록 상기 세그먼트들의 트레인의 둘레를 상기 래퍼(10)로 권취하기 위한 부품 장치(11); 및
-상기 연속 로드를 다중-세그먼트 로드로 절단하기 위한 절단 헤드(13)
를 포함하고,
-기설정된 수송 경로(P)에 대해 세척 위치로 상기 수집 수송기(6)를 변위시키기 위한 시프팅 메카니즘(19)으로서, 상기 세그먼트들이 상기 수집 수송기(6) 상에 수송되는 동안 상기 공급 모듈(2, 3, 4)의 어느 것과도 접촉하지 않는 시프팅 메카니즘(19)을 더 포함하는 것을 특징으로 하는 다중-세그먼트 로드 생산 기계. - 제1항에 있어서, 상기 수집 수송기(6)가 세척 위치에 있을 때, 상기 세그먼트들(5a, 5b, 5c)은, 상기 수집 수송기(6) 상에서 수송되는 동안 상기 이송 모듈(8)과 접촉하지 않는 것인, 다중-세그먼트 로드 생산 기계.
- 제1항 또는 제2항에 있어서, 상기 수집 수송기(6)는 상기 공급 모듈(2, 3, 4) 모두를 따라 배치되는 것인, 다중-세그먼트 로드 생산 기계.
- 제1항 내지 제3항 중 어느 한 항에 있어서, 상기 수집 수송기(6)는, 기설정된 수송 경로(P)에 대하여 4 내지 200mm, 바람직하게는 4 내지 50mm 범위의 거리에서 그 위치를 변경시킴으로써 변위되도록 구성되는 것인, 다중-세그먼트 로드 생산 기계.
- 제1항 내지 제4항 중 어느 한 항에 있어서, 상기 수집 수송기(6)는 기설정된 수송 경로(P)에 대하여 아래 방향으로 그 위치를 변경시킴으로써 변위되도록 구성되는 것인, 다중-세그먼트 로드 생산 기계.
- 제1항 내지 제5항 중 어느 한 항에 있어서, 상기 수집 수송기(6)는 적어도 하나의 관절식 아암에 장착되는 것인, 다중-세그먼트 로드 생산 기계.
- 제6항에 있어서, 상기 시프팅 메카니즘(19)은 서로에 대해 각을 이루며 배치된 적어도 2개의 가이드, 및 상기 가이드와 협동하는 지지 요소를 포함하고, 상기 지지 요소는 선형으로 이동 가능한 것인, 다중-세그먼트 로드 생산 기계.
- 제7항에 있어서, 상기 지지 요소는 실린더에 의해 이동 가능한 것인, 다중-세그먼트 로드 생산 기계.
- 제1항 내지 제8항 중 어느 한 항에 있어서, 이송 장치들(16a, 16b, 16c)로부터 상기 세그먼트들(5a, 5b, 5c)을 제거하기 위한 제거 장치를 포함하는 다중-세그먼트 로드 생산 기계.
- 제9항에 있어서, 상기 제거 장치는 압축 공기를 송풍하도록 구성되는 것인, 다중-세그먼트 로드 생산 기계.
- 제1항 내지 제10항 중 어느 한 항에 있어서, 기설정된 타입의 중단에 의한 기계(1)의 작동 중단 후에 상기 시프팅 메카니즘(19)을 활성화시키기 위한 제어기를 더 포함하는 다중-세그먼트 로드 생산 기계.
- 담배 산업에서 사용하기 위한 다중-세그먼트 로드 생산 기계의 세척 방법에 있어서,
상기 다중-세그먼트 로드 생산 기계는,
-부품 수송기(9)를 향하는 방향에서 기설정된 수송 경로(P)를 따라 세그먼트들을 수송하기 위한 수집 수송기(6) 상에서 세그먼트들(5a, 5b, 5c)을 차례로 트레인으로 위치시키는 적어도 하나의 공급 모듈(2, 3, 4);
-상기 세그먼트들을 상기 수집 수송기(6)로부터 상기 부품 수송기(9) 상으로 이송하기 위한 이송 모듈(8);
-상기 세그먼트들을 래퍼(10) 상에 수송하기 위한 부품 수송기(9);
-연속 로드를 형성하도록 상기 세그먼트들의 트레인의 둘레를 상기 래퍼(10)로 권취하기 위한 부품 장치(11); 및
-상기 연속 로드를 다중-세그먼트 로드로 절단하기 위한 절단 헤드(13)
를 포함하고,
-상기 수집 수송기(6)를 기설정된 수송 경로(P)에 대해 세척 위치로 변위시키는 단계로서, 상기 세그먼트들이 상기 수집 수송기(6) 상에 수송되는 동안 상기 공급 모듈(2, 3, 4)의 어느 것과도 접촉하지 않는 것인, 단계; 및
-상기 수집 수송기(6)가 세척 위치에 있는 동안 상기 세그먼트들을 상기 수집 수송기(6)로부터 제거하는 단계
를 포함하는 것을 특징으로 하는 다중-세그먼트 로드 생산 기계의 세척 방법. - 제12항에 있어서, 상기 수집 수송기(6)가 세척 위치로 변위된 후 상기 수집 수송기(6)의 이동을 활성화시키는 단계를 더 포함하는 다중-세그먼트 로드 생산 기계의 세척 방법.
- 제12항 또는 제13항에 있어서, 상기 수집 수송기(6)가 세척 위치에 있을 때, 상기 세그먼트들(5a, 5b, 5c)은 상기 수집 수송기(6) 상에서 수송되는 동안 상기 이송 모듈(8)과 접촉하지 않는 것인, 다중-세그먼트 로드 생산 기계의 세척 방법.
- 제12항 내지 제14항 중 어느 한 항에 있어서, 기설정된 수송 경로(P)에 대하여 4 내지 200mm, 바람직하게는 4 내지 50mm 범위의 거리에서 상기 수집 수송기(6)의 위치를 변경시킴으로써 상기 수집 수송기(6)를 변위시키는 단계를 포함하는 다중-세그먼트 로드 생산 기계의 세척 방법.
- 제12항 내지 제14항 중 어느 한 항에 있어서, 기설정된 수송 경로(P)에 대하여 아래 방향으로 상기 수집 수송기(6)의 위치를 변경시킴으로써 상기 수집 수송기(6)를 변위시키는 단계를 포함하는 다중-세그먼트 로드 생산 기계의 세척 방법.
- 제12항 내지 제16항 중 어느 한 항에 있어서, 상기 세그먼트들(5a, 5b, 5c)을 이송 장치들(16a, 16b, 16c)로부터 제거하는 단계를 더 포함하는 다중-세그먼트 로드 생산 기계의 세척 방법.
- 제17항에 있어서, 상기 수집 수송기(6)로부터 상기 세그먼트들을 제거하기 전에 상기 이송 장치들(16a, 16b, 16c)로부터 상기 세그먼트들(5a, 5b, 5c)을 제거하는 단계를 포함하는 다중-세그먼트 로드 생산 기계의 세척 방법.
- 제17항 또는 제18항에 있어서, 압축 공기로 상기 이송 장치들(16a, 16b, 16c)로부터 상기 세그먼트들(5a, 5b, 5c)을 제거하는 단계를 포함하는 다중-세그먼트 로드 생산 기계의 세척 방법.
- 제12항 내지 제19항 중 어느 한 항에 있어서, 기설정된 타입의 중단에 의한 기계(1)의 작동 중단 후에 상기 시프팅 메카니즘(19)을 활성화시키는 단계를 포함하는 다중-세그먼트 로드 생산 기계의 세척 방법.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL422151A PL234056B1 (pl) | 2017-07-07 | 2017-07-07 | Maszyna do produkcji sztabek wielosegmentowych i sposób czyszczenia maszyny do produkcji sztabek wielosegmentowych |
| PLP.422151 | 2017-07-07 | ||
| PCT/EP2018/066328 WO2019007682A1 (en) | 2017-07-07 | 2018-06-20 | MULTI-SEGMENT STICK PRODUCTION MACHINE AND METHOD FOR CLEANING MULTI-SEGMENT STICK PRODUCTION MACHINE |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20200027477A true KR20200027477A (ko) | 2020-03-12 |
Family
ID=62784112
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020197038438A Withdrawn KR20200027477A (ko) | 2017-07-07 | 2018-06-20 | 다중-세그먼트 로드 생산 기계 및 다중-세그먼트 로드 생산 기계의 세척 방법 |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US20200315243A1 (ko) |
| EP (1) | EP3648622B1 (ko) |
| JP (1) | JP2020526183A (ko) |
| KR (1) | KR20200027477A (ko) |
| CN (1) | CN110891433A (ko) |
| BR (1) | BR112020000179A2 (ko) |
| PL (1) | PL234056B1 (ko) |
| RU (1) | RU2756656C2 (ko) |
| WO (1) | WO2019007682A1 (ko) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IT202000014095A1 (it) * | 2020-06-12 | 2021-12-12 | Montrade S P A | Metodo per la realizzazione di un prodotto da fumo, macchina per la realizzazione di un prodotto da fumo e uso di tale macchina ed un articolo da fumo così ottenuto |
| PL445289A1 (pl) * | 2023-06-21 | 2024-12-23 | International Tobacco Machinery Poland Spółka Z Ograniczoną Odpowiedzialnością | Sposób wytwarzania sztabek przemysłu tytoniowego oraz maszyna do wytwarzania sztabek przemysłu tytoniowego zawierająca urządzenie do pneumatycznego wyciągania bezkońcowego wałka z jednostki formującej |
| PL447965A1 (pl) * | 2024-03-08 | 2025-09-15 | International Tobacco Machinery Poland Spółka Z Ograniczoną Odpowiedzialnością | Maszyna do wytwarzania sztabek przemysłu tytoniowego, skrobak i sposób usuwania osadu z taśmy transportowej |
Family Cites Families (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1757144A1 (de) | 1968-04-04 | 1971-02-18 | Hauni Werke Koerber & Co Kg | Verfahren und Vorrichtung zum taktgerechten Umwandeln der laengsaxialen Foerderbewegungen von Zigaretten oder anderen stabfoermigen Tabakartikeln in queraxiale Foerderbewegungen |
| DE2116187C3 (de) | 1971-04-02 | 1980-07-17 | Hauni-Werke Koerber & Co Kg, 2050 Hamburg | Vorrichtung zum Überführen von stabförmigen Artikeln der tabakverarbeitenden Industrie aus einem Vorrat in eine pneumatische Förderleitung |
| DE3312492A1 (de) * | 1982-09-23 | 1984-03-29 | Franz Plasser Bahnbaumaschinen-Industriegesellschaft mbH, 1010 Wien | Schuettgutverladewagen, insbesondere zur abraumverladung von einer schotterbett-reinigungsmaschine |
| CN1051493A (zh) * | 1989-11-07 | 1991-05-22 | 玉溪卷烟厂 | 废滤嘴棒清理机 |
| DE4329084A1 (de) | 1993-08-30 | 1995-03-02 | Hauni Werke Koerber & Co Kg | Vorrichtung zum Überführen von stabförmigen Artikeln der tabakverarbeitenden Industrie aus einem Vorrat in eine pneumatische Förderleitung |
| DE19847152A1 (de) * | 1998-10-13 | 2000-04-20 | Decoufle Sarl | Anordnung zum Überführen von ovalen Zigaretten aus einer axialen in eine queraxiale Förderbahn |
| US6385333B1 (en) * | 2000-05-24 | 2002-05-07 | Philip Morris Incorporated | Cigarette inspection device |
| ITBO20010604A1 (it) * | 2001-10-03 | 2003-04-03 | Gd Spa | Unita' di uscita di una macchina confezionatrice di sigarette |
| BRPI0512308B1 (pt) | 2004-06-21 | 2016-10-04 | Philip Morris Products Sa | aparelho e método para a produção de bastões. |
| US8337374B2 (en) | 2004-06-21 | 2012-12-25 | Philip Morris Usa Inc. | Method and apparatus for producing composite cigarette filters |
| ITBO20040495A1 (it) | 2004-08-03 | 2004-11-03 | Gd Spa | Apparecchiatura du trasferimento di articoli a barretta |
| DE102004060239A1 (de) * | 2004-12-15 | 2006-07-06 | Sms Demag Ag | Vorrichtung zum Verschieben von metallischem Gut |
| ITBO20050251A1 (it) * | 2005-04-19 | 2005-07-19 | Gd Spa | Metodo e gestione di una maccchina per il confezionamento di articoli da fumo |
| FR2911587B1 (fr) * | 2007-01-22 | 2009-04-17 | Sidel Participations | DISPOSITIF DE CONVOYAGE D'OBJETS, NOTAMMENT PREFORMES, BOUTEILLES OU ANALOGUES, PAR SOUFFLAGE D'air |
| US8808153B2 (en) | 2009-07-14 | 2014-08-19 | Aiger Group Ag | Apparatus for assembly of multi-segment rod-like articles |
| PL388549A1 (pl) | 2009-07-15 | 2011-01-17 | International Tobacco Machinery Poland Spółka Z Ograniczoną Odpowiedzialnością | Sposób bezpiecznego przekazywania segmentów filtrowych w procesie wytwarzania filtrów wielosegmentowych |
| DE102009038373A1 (de) * | 2009-08-24 | 2011-03-03 | Hauni Maschinenbau Aktiengesellschaft | Vorrichtung zur Verarbeitung von strangförmigem Rauchartikelabfall |
| DE102010020009A1 (de) | 2010-05-04 | 2011-11-10 | Hauni Maschinenbau Ag | Vorrichtung und Verfahren zum Überführen stabförmiger Artikel der Tabak verarbeitenden Industrie aus einem Magazin in eine Förderleitung mit konstanter Druckluftströmung im Abschusskanal |
| WO2012175467A1 (en) * | 2011-06-20 | 2012-12-27 | Philip Morris Products S.A. | Apparatus and method for introducing objects into a smoking article |
| EP2976279B1 (fr) * | 2013-03-18 | 2018-07-25 | Bobst Mex Sa | Dispositif d'ejection d'un objet plat en cours de convoyage |
| EP3015003B1 (de) | 2014-10-28 | 2018-06-13 | Köhl Maschinenbau AG | Sortiervorrichtung für längliche Artikel, insbesondere für Zigaretten |
| EP3050441A1 (en) * | 2015-01-29 | 2016-08-03 | International Tobacco Machinery Poland Sp. z o.o. | Apparatus to manufacture rod-like articles used in products of the tobacco industry and transport unit to transfer stream of rod-like articles |
| KR102335779B1 (ko) | 2015-02-05 | 2021-12-08 | 삼성디스플레이 주식회사 | 표시 장치 및 이의 구동방법 |
| CN204872779U (zh) * | 2015-08-21 | 2015-12-16 | 上海和科设备制造有限公司 | 翅片传送装置 |
-
2017
- 2017-07-07 PL PL422151A patent/PL234056B1/pl unknown
-
2018
- 2018-06-20 EP EP18735212.5A patent/EP3648622B1/en active Active
- 2018-06-20 KR KR1020197038438A patent/KR20200027477A/ko not_active Withdrawn
- 2018-06-20 US US16/628,095 patent/US20200315243A1/en not_active Abandoned
- 2018-06-20 BR BR112020000179-1A patent/BR112020000179A2/pt not_active Application Discontinuation
- 2018-06-20 WO PCT/EP2018/066328 patent/WO2019007682A1/en not_active Ceased
- 2018-06-20 RU RU2019144124A patent/RU2756656C2/ru active
- 2018-06-20 CN CN201880045053.1A patent/CN110891433A/zh active Pending
- 2018-06-20 JP JP2019567658A patent/JP2020526183A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| PL234056B1 (pl) | 2020-01-31 |
| EP3648622B1 (en) | 2021-08-04 |
| RU2019144124A (ru) | 2021-06-28 |
| PL422151A1 (pl) | 2019-01-14 |
| WO2019007682A1 (en) | 2019-01-10 |
| RU2756656C2 (ru) | 2021-10-04 |
| CN110891433A (zh) | 2020-03-17 |
| US20200315243A1 (en) | 2020-10-08 |
| EP3648622A1 (en) | 2020-05-13 |
| RU2019144124A3 (ko) | 2021-08-10 |
| BR112020000179A2 (pt) | 2020-07-07 |
| JP2020526183A (ja) | 2020-08-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5579916B2 (ja) | マルチセグメントフィルタ製造ラインにおけるフィルタセグメントの瞬間的欠如を補償する方法および装置 | |
| JP6042913B2 (ja) | ロッド状要素を配置するための方法及びシステム、並びに、廃棄シガレットからたばこを回収するためのシステム | |
| EP2453768B1 (en) | Method of safe transfer of filter segments in the process of producing multi-segment filters | |
| EP1356875B2 (en) | Method and apparatus for automatic feeding of bar form metal profiles in profile working machines | |
| EP3648622B1 (en) | A machine for producing multi-segment rods and a method for cleaning a machine for producing multi-segment rods | |
| JPH0746977A (ja) | シガレット或いはたばこ加工産業における棒状物品を移送するための移送装置 | |
| KR20090108027A (ko) | 필터요소 절단시스템 | |
| EP2079327A1 (en) | Tray emptying method for tobacco industry | |
| JP5614041B2 (ja) | 缶蓋列用移動装置 | |
| JPH01285182A (ja) | たばこ連続体を造るための方法および装置 | |
| EP3509443B1 (en) | A feeding system, a feeding unit, a feeder and a method for feeding rod-like elements | |
| CN104768403A (zh) | 剔除物分离装置和具有剔除物分离装置的用于制造烟草加工行业的产品的设备 | |
| CN107215636B (zh) | 用于具有针对烟草工业棒状元件的可调节容量的输送和储存设备的清洁系统 | |
| JP4971307B2 (ja) | タバコ製品製造機械の管理方法 | |
| JP6978460B2 (ja) | タバコ産業用ロッド状物品の搬送方法及び装置 | |
| KR900005690B1 (ko) | 솜사탕 제조방법 및 그 장치 | |
| WO1999050147A1 (en) | Method of and arrangement for threading of a wrapper web into a nip between drawing rolls in a wrapping device |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
Patent event date: 20191226 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PG1501 | Laying open of application | ||
| PC1203 | Withdrawal of no request for examination |