KR20200028630A - 초전도 선재 접합 방법 - Google Patents

초전도 선재 접합 방법 Download PDF

Info

Publication number
KR20200028630A
KR20200028630A KR1020180106939A KR20180106939A KR20200028630A KR 20200028630 A KR20200028630 A KR 20200028630A KR 1020180106939 A KR1020180106939 A KR 1020180106939A KR 20180106939 A KR20180106939 A KR 20180106939A KR 20200028630 A KR20200028630 A KR 20200028630A
Authority
KR
South Korea
Prior art keywords
metal
superconducting
junction
superconducting wire
wire
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
KR1020180106939A
Other languages
English (en)
Other versions
KR102154674B1 (ko
Inventor
김인식
Original Assignee
(주)금룡테크
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by (주)금룡테크 filed Critical (주)금룡테크
Priority to KR1020180106939A priority Critical patent/KR102154674B1/ko
Publication of KR20200028630A publication Critical patent/KR20200028630A/ko
Application granted granted Critical
Publication of KR102154674B1 publication Critical patent/KR102154674B1/ko
Assigned to 주식회사 국민은행(취급지점: 대구혁신도시지점) reassignment 주식회사 국민은행(취급지점: 대구혁신도시지점) 근질권설정등록 Assignors: (주)금룡테크
Active legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Classifications

    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01BCABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
    • H01B13/00Apparatus or processes specially adapted for manufacturing conductors or cables
    • H01B13/0016Apparatus or processes specially adapted for manufacturing conductors or cables for heat treatment
    • HELECTRICITY
    • H01ELECTRIC ELEMENTS
    • H01BCABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
    • H01B12/00Superconductive or hyperconductive conductors, cables, or transmission lines
    • H01B12/02Superconductive or hyperconductive conductors, cables, or transmission lines characterised by their form
    • H01B12/10Multi-filaments embedded in normal conductors
    • YGENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
    • Y02TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
    • Y02EREDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
    • Y02E40/00Technologies for an efficient electrical power generation, transmission or distribution
    • Y02E40/60Superconducting electric elements or equipment; Power systems integrating superconducting elements or equipment
    • Y02E40/641

Landscapes

  • Physics & Mathematics (AREA)
  • Thermal Sciences (AREA)
  • Engineering & Computer Science (AREA)
  • Manufacturing & Machinery (AREA)
  • Superconductors And Manufacturing Methods Therefor (AREA)

Abstract

초전도 세선, 보호층 및 절연층을 포함하는 초전도 선재 접합 방법에 있어서, 상기 초전도 선재 단부의 기 설정된 영역인 접합부의 절연층을 제거하여 보호층을 노출시키는 절연층 제거 단계 접합부를 용융된 제1금속에 담그고, 상기 보호층을 제거하여 상기 접합부의 초전도 세선을 제1금속으로 코팅하는 제1코팅 단계 접합부를 용융된 제2금속에 담그고, 상기 제1금속을 제거하여 상기 접합부의 초전도 세선을 제2금속으로 코팅하는 제2코팅 단계 제2금속으로 코팅된 복수개의 접합부를 연결하여 고정하는 결합 단계 및 결합된 상기 접합부를 용융된 제3금속에 담그어 접합하는 접합 단계를 포함하는 초전도 선재 접합 방법이 개시된다.

Description

초전도 선재 접합 방법{METHOD OF BONDING SUPERCONDUCTING WIRE}
본 기술은 초전도 선재를 접합하는 방법에 관한 것이다.
1911년 네덜란드의 물리학자 Kamerlingh Onnes가 수은(Hg)의 전기저항이 4K에서 완전히 없어지는 초전도 현상을 발견한 이후, 최근까지 24종의 원소와 수백종류의 화합물이 초전도 상태가 되는 것으로 알려져 있다.
이러한 초전도 재료는 zero에 가까운 저항에 의한 전력손실이 없는 특성때문에 작은 전력을 공급하여도, 높은 자계(1~17 Tesla)가 발생되므로 초전도 자석의 권선용 선재로 이용된다.
이러한 특성 때문에 초전도 자석은 영구전류 모드(persistent mode)상태로 운전 가능한 시스템을 만들 수 있다.
이와 같이 전력 공급에 의하여 영구 자석이 되는 그 특성 때문에 초전도체는 여러 분야에서 활용되고 있으며, 특히 MRI(magnetic resonance imaging), 핵 융합장치, 자기 부상열차, MHD 발전장치등에 활용된다.
그러나 위와 같이 다양한 분야로 초전도 선재가 응용되기 위해서는 제약조건을 극복하여야 하는데, 이 제약조건이란 충분히 긴 초전도 선재를 제작하여야 한다는 것이다. 현재 초전도 선재는 제조 환경, 제조의 조건, 기술력 등 때문에 설정된 길이를 가지고 제작되며, 이 설정된 길이는 다양한 분야에 응용되기에는 작은 길이이다. 따라서 초전도 선재간의 접합(joint)이 초전도 선재의 활용 분야에서는 매우 중요하게 여겨지고 있다.
그러나 초전도 선재를 연결할 때에는 초전도 선재의 특성을 해하지 않으며 연결하여야 한다. 즉, 초전도 선재간의 접합은 자석 설계치를 만족시킬 수 있는 기계적, 전기적, 열적 제한조건에 부응하도록 접합되어야 한다. 보다 구체적으로, 초전도 선재가 연결되는 부분인 접합부에서 발생되는 전기적 저항이 최소화되도록 연결되어야 하고, 그러면서 열이 가열되더라도 그 기계적 강도를 잃지 않도록 연결되어야 한다. 즉, 충분한 기계적 강도를 유지하며 초전도 선재는 연결되어야 한다.
초전도 선재간의 접합부에서 발생되는 접합저항은 높은 열을 발생하므로, 이는 결국 과도한 냉각을 요구하거나, 결합된 초전도 선재에 ?칭(quenching)을 일으킬 수 있다.
또한 초전도 선재간의 접합부가 제대로 연결되지 않는다면, 심각한 결로를 초래할 수도 있다.
일반적으로 사용되는 초전도 선재의 접합 방법으로는 초전도체 위에 형성된 보호층을 땜납을 이용하여 접합하는 방법이 사용된다. 그러나 이러한 방법은 초전도체 간의 결합이 약하게 되어, 유한의 저항을 발생시킨다. 즉, 이 저항 때문에 영구 전류 모드로 활용할 수 없는 문제가 있었다.
이 문제를 해결하기 위하여 초전도 선재의 외각 부분인 보호층을 제거하고 초전도체 세선을 노출시켜 결합하는 방법이 제시되었다. 그러나 초전도체 세선은 두께가 매우 얇아 공기중에서 산화하여 산화막이 형성되어 접합이 제대로 되지 않는 문제점을 여전히 가지고 있다.
국내 등록특허 등록번호 “10-1010273” “초전도 선재 접합장치 (Soldering device of superconducting tapes)” (2010.03.18. 공개) 국내 등록특허 등록번호 “10-0760993” “초전도 선재의 라미네이션 접합 장치 및 방법(LAMINATION JOINING APPARATUS AND METHOD OF SUPERCONDUCTING COATED CONDUCTOR)” (2007.09.19. 공개) 국내 등록특허 등록번호 “10-1845406” “구리 이온을 이용한 초전도선재의 접합방법 및 이를 통해 적층 접합되는 초전도선재유니트(The join method of the laminated superconducting tape and join laminated superconducting wire unit)” (2017.05.12. 공개)
본 발명은 전술한 문제점을 해결하기 위한 것으로, 초전도 선재를 연결하는 과정에서 세선이 공기에 노출되어 산화되는 것이 방지되는 초전도 선재 접합 저항을 제공하는 것을 목적으로 한다.
또한, 본 발명은 다심으로 이루어진 초전도 세선을 효율적으로 고정시키는 접합 방법을 제공하는 것을 목적으로 한다.
본 발명이 이루고자 하는 기술적 과제는 이상에서 언급한 기술적 과제로 제한되지 않으며 언급되지 않은 또 다른 기술적 과제들은 아래의 기재로부터 본 발명이 속하는 기술분야에서 통상의 지식을 가진 자에게 명확하게 이해될 수 있을 것이다.
본 발명인 초전도 세선, 보호층 및 절연층을 포함하는 초전도 선재 접합 방법에 있어서, 상기 초전도 선재 단부의 기 설정된 영역인 접합부의 절연층을 제거하여 보호층을 노출시키는 절연층 제거 단계, 상기 접합부를 용융된 제1금속에 담그고, 상기 보호층을 제거하여 상기 접합부의 초전도 세선을 제1금속으로 코팅하는 제1코팅 단계, 상기 접합부를 용융된 제2금속에 담그고, 상기 제1금속을 제거하여 상기 접합부의 초전도 세선을 제2금속으로 코팅하는 제2코팅 단계, 제2금속으로 코팅된 복수개의 접합부를 연결하여 고정하는 결합 단계 및 결합된 상기 접합부를 용융된 제3금속에 담그어 접합하는 접합 단계를 포함한다.
여기서, 상기 절연층 제거 단계는 상기 접합부에서 기 설정된 영역인 세선 고정부를 제외하고 절연층을 제거하는 것을 특징으로 할 수 있다.
여기서, 상기 제1코팅 단계는 제1금속을 용융하는 단계, 용융된 상기 제1금속에 비활성 기체를 분사하는 단계, 상기 제1금속의 표면에 형성되는 제1금속 산화물을 제거하는 단계 및 상기 접합부를 상기 제1금속에 담그는 단계를 포함할 수 있다.
여기서, 상기 제2코팅 단계는 제2금속을 용융하는 단계, 용융된 상기 제2금속에 비활성 기체를 분사하는 단계, 상기 제2금속에 형성되는 제2금속 산화물을 제거하는 단계 및 상기 접합부를 상기 제1금속에 담그는 단계를 포함할 수 있다.
여기서, 상기 결합 단계는 상기 접합부를 맞닿게 하거나 또는 상기 접합부를 결합선으로 바인딩하는 바인딩 단계를 포함할 수 있다.
여기서, 상기 접합 단계는 제3금속을 용융하는 단계, 용융된 상기 제3금속에 비활성 기체를 분사하는 단계, 상기 제3금속에 형성되는 제2금속 산화물을 제거하는 단계, 상기 접합부를 상기 제3금속에 담그는 단계 및 상기 제3금속을 냉각하는 단계를 포함할 수 있다.
여기서, 제2금속 및 제3금속은 동일한 금속인 것을 특징으로 할 수 있다.
본 발명은 보호층으로 둘러싸인 초전도 세선을 용융된 금속에 넣어 보호층을 제거하고 금속으로 코팅함으로써, 초전도 세선이 공기중에 노출되지 않아 산화층이 형성되지 않는다.
본 발명은 초전도 세선의 단부의 절연체를 제거하지 않음으로써, 다심 구조의 초전도 세선을 고정하여 접합을 할 수 있다
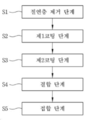
도 1은 본 발명인 초전도 선재 접합 방법을 블록도로 도시한 것이다.
도 2는 본 발명의 일 실시예에 따른 초전도 선재의 단면을 나타낸 도면이다.
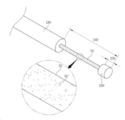
도 3은 본 발명의 일 실시예에 따른 초전도 선재에서 절연층을 제거한 모습을 나타낸 도면이다.
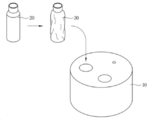
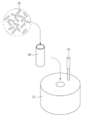
도 4는 본 발명의 일 실시예에 따른 유리병 고정 블록에 유리병을 삽입하는 방법을 나타낸 도면이다.
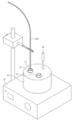
도 5는 본 발명의 일 실시예에 따른 제1금속 용융 방법을 나타낸 도면이다.
도 6은 본 발명의 일 실시예에 따른 제1금속 산화물 제거 방법을 나타낸 도면이다.
도 7은 본 발명의 일 실시예에 따른 접합부를 제1금속으로 코팅하는 방법을 나타낸 도면이다.
도 8은 본 발명의 일 실시예에 따른 제2금속 용융 방법을 나타낸 도면이다.
도 9는 본 발명의 일 실시예에 따른 접합부를 제2금속으로 코팅하는 방법을 나타낸 도면이다.
도 10은 본 발명의 일 실시예에 따른 제2금속으로 코팅된 초전도 선재를 나타낸 도면이다.
도 11은 본 발명의 일 실시예에 따른 2개의 접합부를 고정하는 방법을 나타낸 도면이다.
도 12는 본 발명의 일 실시예에 따른 접합부를 결합선으로 바인딩하는 방법을 나타낸 도면이다.
도 13은 본 발명의 일 실시예에 따른 제3금속의 용융 방법을 나타낸 도면이다.
도 14는 본 발명의 일 실시예에 따른 접합부의 접합 방법을 나타낸 도면이다.
도 15는 본 발명의 일 실시예에 따라 접합된 두 가닥의 초전도 선재를 나타낸 도면이다.
이하, 본 발명의 일실시예를 예시적인 도면을 통해 상세하게 설명한다. 그러나 이는 본 발명의 범위를 한정하려고 의도된 것은 아니다.
각 도면의 구성요소들에 참조부호를 부가함에 있어서, 동일한 구성요소들에 대해서는 비록 다른 도면상에 표시되더라도 가능한 한 동일한 부호를 가지도록 하고 있음에 유의해야 한다. 또한, 본 발명을 설명함에 있어, 관련된 공지 구성 또는 기능에 대한 구체적인 설명이 본 발명의 요지를 흐릴 수 있다고 판단되는 경우에는 그 상세한 설명은 생략한다.
또한, 도면에 도시된 구성요소의 크기나 형상 등은 설명의 명료성과 편의상 과장되게 도시될 수 있다. 또한, 본 발명의 구성 및 작용을 고려하여 특별히 정의된 용어들은 본 발명의 실시예를 설명하기 위한 것일 뿐이고, 본 발명의 범위를 한정하는 것이 아니다.
명세서 전체에서, 어떤 부분이 어떤 구성요소를 "포함"한다고 할 때, 이는 특별히 반대되는 기재가 없는 한 다른 구성요소를 제외하는 것이 아니라 다른 구성요소를 더 포함할 수 있는 것을 의미한다. 또한, 명세서에 기재된 "…부", "…기", "모듈", "장치" 등의 용어는 적어도 하나의 기능이나 동작을 처리하는 단위를 의미하며, 이는 하드웨어 및/또는 소프트웨어의 결합으로 구현될 수 있다.
이하, 도면을 참조하여 본 발명의 구체적인 실시형태를 설명하기로 한다. 그러나 이는 예시에 불과하며 본 발명은 이에 제한되지 않는다.
본 발명을 설명함에 있어서, 본 발명과 관련된 공지기술에 대한 구체적인 설명이 본 발명의 요지를 불필요하게 흐릴 수 있다고 판단되는 경우에는 그 상세한 설명을 생략하기로 한다. 그리고, 후술되는 용어들은 본 발명에서의 기능을 고려하여 정의된 용어 들로서 이는 사용자, 운용자의 의도 또는 관례 등에 따라 달라질 수 있다. 그러므로 그 정의는 본 명세서 전반에 걸친 내용을 토대로 내려져야 할 것이다.
또한, 도면에 도시된 구성요소의 크기나 형상 등은 설명의 명료성과 편의상 과장되게 도시될 수 있다. 또한, 본 발명의 구성 및 작용을 고려하여 특별히 정의된 용어들은 본 발명의 실시예를 설명하기 위한 것일 뿐이고, 본 발명의 범위를 한정하는 것이 아니다.
본 발명의 기술적 사상은 청구범위에 의해 결정되며, 이하의 실시예는 본 발명의 기술적 사상을 본 발명이 속하는 기술분야에서 통상의 지식을 가진 자에게 효율적으로 설명하기 위한 일 수단일 뿐이다.
명세서 전체에서, 어떤 부분이 어떤 구성요소를 "포함"한다고 할 때, 이는 특별히 반대되는 기재가 없는 한 다른 구성요소를 제외하는 것이 아니라 다른 구성요소를 더 포함할 수 있는 것을 의미한다.
도 1은 본 발명인 초전도 선재 접합 방법을 블록도로 도시한 것이다. 또한, 도 2는 본 발명의 일 실시예에 따른 초전도 선재의 단면을 나타낸 도면이다. 그리고 도 3은 본 발명의 일 실시예에 따른 초전도 선재에서 절연층을 제거한 모습을 나타낸 도면이다.
본 발명인 초전도 선재 접합 방법은 절연층 제거 단계(S1), 제1코팅 단계(S2), 제2코팅 단계(S3), 결합 단계(S4) 및 접합 단계(S5)를 포함할 수 있다.
여기서, 초전도 선재(100)는 초전도 세선(110), 보호층(120) 및 절연층(130)을 포함할 수 있다.
보다 구체적으로, 초전도 선재(100)는 내부에 복수개의 초전도 세선(110)을 가질 수 있다. 여기서, 초전도 세선(110)은 초전도 물질로 형성된 가느다란 선을 의미할 수 있으며, 초전도 물질은 NbTi로 구현될 수 있다. 그러나 이에 한정되는 것이 아님은 당연할 것이다.
보호층(120)은 초전도 세선(110)의 외측에서 다심의 초전도 세선(110)를 감싸는 형태로 배치되어 다심 구조의 초전도 세선(110)을 고정하고 보호하는 기능을 할 수 있다. 보호층(120)은 구리 또는 구리 합금으로 구현될 수 있다.
절연층(130)은 보호층(120)의 외측을 둘러싸는 형태로 배치되는 층으로 초전도 선재(100)의 최외각 층이다. 절연층(130)은 내부에 흐르는 전류가 외부로 흘러 나가지 않도록 하고, 초전도 선재(100)의 강도를 높이는 역할을 할 수 있다. 여기서, 절연층(130)은 에나멜, 폴리염화비닐(PVC), 폴리에틸렌(PE), 폴리프로필렌(PP), 폴리우레탄(PU)등으로 구현될 수 있다.
초전도 선재(100)의 단면은 원형의 구조로 형성되어 있으나, 타원 또는 사각형 등의 다양한 형상으로 구현될 수도 있다.
절연층 제거 단계(S1)는 초전도 선재(100) 단부의 기 설정된 영역인 접합부(140)의 절연층(130)을 제거하여 보호층(120)을 노출시키는 단계이다. 절연층 제거 단계(S1)는 접합부(140) 중에서 기 설정된 영역인 세선 고정부(150)를 제외하고 절연층(130)을 제거할 수 있다.
여기서, 접합부(140)는 초전도 선재(100)가 다른 초전도 선재(100)와 접합하는 부위를 의미한다. 접합부(140)의 절연층(130)이 제거되면, 전도체로 형성되는 접합부(140)의 보호층(120)이 외부로 노출된다. 이 부분이 보호층(120)이 노출된 다른 초전도 선재(100)의 접합부(140)와 전기적으로 연결될 수 있다.
그리고 세선 고정부(150)는 초전도 선재(100)의 가장 끝 부분에서 일정 영역에 절연층(130)이 제거되지 않는 부분을 의미할 수 있다. 세선 고정부(150)는 절연층(130) 및 보호층(120)이 제거되지 않아 초전도 세선(110)이 외부로 노출되지 않는다. 즉, 세선 고정부(150)는 다심 구조로 형성되는 초전도 세선(110)을 고정하여 흩어지지 않도록 할 수 있다.
만약, 세선 고정부(150)의 절연층(130)을 제거한 경우에는, 절연 슬리브를 초전도 선재(100)의 가장 끝 부분에 끼워 세선 고정부(150) 역할을 하도록 할 수 있다. 여기서, 절연 슬리브는 절연체로 이루어진 원통형 관 형상일 수 있으며, 초전도 선재(100) 외부를 둘러싸도록 할 수 있다.
도 4는 본 발명의 일 실시예에 따른 유리병 고정 블록에 유리병을 삽입하는 방법을 나타낸 도면이다. 또한, 도 5는 본 발명의 일 실시예에 따른 제1금속 용융 방법을 나타낸 도면이다. 그리고 도 6은 본 발명의 일 실시예에 따른 제1금속 산화물 제거 방법을 나타낸 도면이다. 또한, 도 7은 본 발명의 일 실시예에 따른 제1코팅 단계를 나타낸 도면이다.
도 4를 참고하면, 유리병 고정 블록(10)에는 유리병(20)을 삽입할 수 있는 두 개의 큰 홀과 온도계(40)를 삽입할 수 있는 하나의 작은 홀이 형성될 수 있다.
유리병 고정 블록(10)은 가열기(12) 위에 배치되어 가열기(12)로부터 열을 전달받아 유리병(20)에 열을 전달하여, 유리병(20)의 내부에 채워진 고체 금속으로 열을 전달하여 금속을 용융할 수 있다.
유리병 고정 블록(10)은 가열기(12)의 열을 전달받아 유리병(20)에 전달할 수 있도록 전도체로 형성될 수 있다. 일 실시예로 유리병 고정 블록(10)은 알루미늄으로 구현될 수 있으나 이에 한정하는 것은 아니다.
유리병(20)은 금속 호일(30)로 감싸진 후 유리병 고정 블록(10)에 삽입될 수 있다. 금속 호일(30)이 감싸진 유리병(20)은 효과적으로 유리병 고정 블록(10)으로부터 열이 전달되므로 내부에 열을 전달하여 유리병(20) 내에 배치된 금속을 빠르게 용융할 수 있다.
도 5를 참고하면, 유리병 고정 블록(10)에는 제1유리병(21), 제2유리병(22) 및 온도계(40)가 삽입될 수 있다.
유리병 고정 블록(10)은 가열기(12) 위에 배치되어 가열될 수 있으며, 일 예시로 가열기(12)는 347°C 내지 353°C의 열을 고정 블록(10)에 전달하도록 가열될 수 있다. 이 열때문에 제1유리병(21)의 내부에 고체 상태로 배치되는 제1금속(51)은 가열되어 용융될 수 있다.
여기서, 일 실시예로 제1금속(51)은 주석일 수 있다. 제1유리병(21)에 채워진 제1금속(51)은 가열되어 용융될 수 있다. 여기서, 제1유리병(21)은 입구가 개방되어 있으므로, 용융된 제1금속(51)이 공기와 맞닿는 부분에 제1금속 산화물이 생성될 수 있다.
이 산화물은 앞서서 설명한 바와 같이, 이물질로 작용하여 접합 시 저항을 발생시키므로 제1금속 산화물은 제거되어야 한다. 이처럼, 이물질인 제1금속 산화물은 생성이 최소화되어야 하므로 코팅 전에 용융된 제1금속(51)이 공기와 맞닿는 부분에 비활성 기체를 분사하여 그 발생을 최소화한다.
도 6을 참고하면, 비활성 기체 주입기(60)의 단부를 제1유리병(21) 입구 상부에 이격하여 위치시킨 후, 비활성 기체를 제1유리병(21) 입구로 지속하여 분사한다. 여기서, 비활성 기체는 아르곤, 헬륨, 네온 등 제1금속(51)과 접촉하는 산소 분압을 줄이면서 그 자체적으로 공기와 산화를 하지 않는 기체이면 그 종류는 문제되지 않는다.
비활성 기체는 제1유리병(21) 입구에 분사되어, 용융된 제1금속(51)이 공기와 맞닿지 않도록 하여 산화 속도를 늦추어 제1금속(51)의 표면, 즉, 제1유리병(21) 입구 측의 제1금속(51)이 산화되는 것을 방지할 수 있다.
그러나 비활성 기체를 분사한다 하여도, 유리병 입구 측의 제1금속(51)이 산소와 맞닿아 산화되는 것을 완벽하게 방지할 수는 없다. 따라서 접합부(140)를 제1금속(51)이 담겨있는 제1유리병(21)에 담그기 전에 산화막 제거 막대(70)를 이용하여 용융된 제1금속(51)의 표면에 형성된 제1금속 산화물(51')을 제거하여야 한다.
제1금속 산화물(51')을 제거하는 방법은 도 6에 나타나 있다. 비활성 기체 주입기(60)가 제1유리병(21) 상부로 비활성기체를 분사한다. 이와 동시에 산화막 제거 막대(70)로 제1유리병(21) 상단을 긁어내면 산화막 제거 막대(70)에 제1금속 산화물(51')이 묻어나와 제1유리명(21) 상단에서 제1금속 산화물(51')이 제거될 수 있다.
제1코팅 단계(S2)는 접합부(140)를 용융된 제1금속(51)에 담그고, 보호층(120)을 제거하여 초전도 세선(110)을 노출시키고, 초전도 세선(110)을 제1금속(51)으로 코팅하는 단계이다.
일예시로 보호층(120)이 노출된 접합부(140)가 형성된 복수개의 초전도 선재(100)를 고정용 집게를 이용하여 고정하고, 제1유리병(21) 입구로 삽입한다.
이렇게 제1유리병(21)으로 삽입된 복수개의 초전도 선재(100)들은 보호층(120)이 용융된 제1금속(51)과 반응하여 초전도 세선(110)에서 제거될 수 있다. 그러면서 동시에, 초전도 세선(110)이 제1금속(51)으로 코팅될 수 있다. 즉, 금속의 산화 및 환원 반응에 의하여 접합부의 보호층(120)이 초전도 세선(110)에서 제거되고, 제거된 부위에 제1금속(51)이 채워져 초전도 세선(110)을 제1금속(51)으로 코팅하는 효과를 가질 수 있다.
도 8은 본 발명의 일 실시예에 따른 제2금속 용융 방법을 나타낸 도면이다. 또한, 도 9는 본 발명의 일 실시예에 따른 접합부를 제2금속으로 코팅하는 방법을 나타낸 도면이다.
도 7 및 도 8을 참고하면, 제2유리병(22)에 고체 상태의 제2금속을 넣고 가열하여 용융할 수 있다.
제2코팅 단계(S3)는 접합부(140)를 제2금속(52)으로 코팅하는 단계이다.
제2코팅 단계(S3)는 접합부(140)를 용융된 제2금속(52)에 담그고, 제1금속(51)을 제거하여 초전도 세선(110)을 노출시키고, 초전도 세선(110)을 제2금속(52)으로 코팅하는 단계이다. 여기서, 제2금속(52)은 납 또는 납 합금으로 구현될 수 있으나 이에 한정되는 것은 아니다.
제2유리병(22)을 유리병 고정 블록(10)에 삽입하고, 제2유리병(22)에 고체 상태의 제2금속(52)을 배치한다. 그리고 제2유리병(22)은 가열기(12) 및 유리병 고정 블록(10)으로부터 열을 전달받아 제2금속(52)을 가열하여 용융할 수 있다.
또한, 제2유리병(22) 상부는 공기와 직접 접촉하는 부분으로, 제2금속(52)이 공기와 맞닿아 산화되어 제2금속 산화물(52')이 생성될 수 있다. 제2금속 산화물(52')은 제2코팅 단계에서 이물질 역할을 하여 접합부의 초전도 세선(110)이 제2금속(52)으로 코팅되는 것을 방해할 수 있다. 따라서, 접합부(140)를 제2금속(52)에 담그기 전에 제2금속 산화물(52')의 제거 단계는 필수적으로 이루어져야 한다.
제2금속 산화물(52')의 제거 단계는 다음과 같다. 우선, 비활성 기체 주입기(60)를 제2유리병(22) 상단에 이격하여 배치한다. 그리고 비활성 기체 주입기(60)로 비활성 기체를 분사한다. 이 때, 비활성 기체는 헬륨, 네온, 아르곤 등으로 구현될 수 있다.
여기서, 비활성 기체는 제2유리병(22) 상단의 제2금속(52)이 산소와 접촉하는 것을 방해하므로, 제2금속(52) 산화 속도를 늦추어 제2금속 산화물(52')이 생성되는 것을 방해할 수 있다.
또한, 이미 생성된 제2금속 산화물(52')은 산화막 제거 막대(70)를 이용하여 제거할 수 있다. 산화막 제거 막대(70)는 납작한 막대 형상으로 구현될 수 있으며, 제2유리병(22) 입구 상단에 접촉하여 지나가면서 제2금속 산화물(52')을 제거할 수 있다.
따라서, 제2유리병(22) 입구의 상단에는 순수한 액체상태의 제2금속(52)의 표면이 형성될 수 있다. 여기에 초전도 선재의 접합부(140)를 삽입하여 제2금속(52)으로 초전도 세선(110)을 코팅할 수 있다.
접합부의 초전도 세선(110)은 제2코팅 단계를 거치면서, 제1금속이 제거되고 제2금속으로 코팅될 수 있다. 이러한 과정은 금속의 산화 환원 반응에 의한 것이며 이러한 반응을 일으킬 수 있는 모든 금속으로 구현 가능하다.
도 10 본 발명의 일 실시예에 따른 제2금속으로 코팅된 접합부(140)를 나타낸 도면이다.
도 10을 참고하면, 제2코팅 과정을 거친 접합부(140)는 제2금속(52)으로 코팅될 수 있다. 또한, 제2금속(52)으로 코팅된 접합부(140)는 표면에 제2금속 산화물(52')을 포함할 수 있다. 이러한 제2금속 산화물(52')은 접합부(140)의 저항을 증가시키는 원인이 되므로 이를 제거한 후 다음 단계로 넘어갈 수 있다. 일 예시로 칼로 긁거나 사포질을 하여 제2금속 산화물(52')을 제거할 수 있다.
도 11은 본 발명의 일 실시예에 따른 2개의 접합부를 고정하는 방법을 나타낸 도면이다. 또한, 도 12는 본 발명의 일 실시예에 따른 접합부를 결합선(80)으로 바인딩하는 방법을 나타낸 도면이다.
결합 단계(S4)는 초전도 선재(100)의 세선 고정부(150)를 제거하거나 절연 슬리브를 제거한 후 진행될 수 있다.
결합 단계(S4)는 제2금속(52)으로 코팅된 복수개의 접합부(140)를 결합하여 초전도 선재(100)를 서로 연결하는 단계이다.
또한, 결합 단계(S4)는 복수개의 접합부(140)를 맞닿게 하거나 접합부(140)를 결합선(80)으로 바인딩하는 바인딩 단계를 포함할 수 있다.
결합 단계(S4)에서는 일예시적으로 접합부(140)를 서로 꼬아서, 접합부(140)의 전기적 접합성을 높이고, 기계적 강도를 높일 수 있도록 연결할 수 있다. 또한 접합부(140)를 서로 부분적으로 연결된 상태로 고정할 수 있다. 결합 단계(S4)에서 접합부(140)는 결합선(80)으로 바인딩 되기 이전에 단계로 접합부(140)가 서로 맞닿아서 고정되면 되므로, 그 결합되는 형태는 다양할 수 있다.
바인딩 단계는 결합선(80)으로 접합부(140)의 외주면을 따라 코일 형태로 둘러 쌀 수 있다. 바인딩 단계는 접합부(140)를 더욱 밀착하여 결합하도록 하는 역할을 할 수 있을뿐만 아니라 기계적 강도를 향상 시킬 수 있다. 바인딩 단계에서 결합선(80)의 간격은 접합강도 향상을 위한 땜납이 최대로 스며들게 하기위해 젖음성(wettability)을 고려하여 결정될 수 있다. 또한, 결합선(80)은 구리선 등의 상전도체로 구현될 수 있으나 이에 한정되는 것은 아니다.
도 13은 본 발명의 일 실시예에 따른 제3금속의 용융 방법을 나타낸 도면이다. 또한, 도 14는 본 발명의 일 실시예에 따른 접합부의 접합 방법을 나타낸 도면이다. 그리고 도 15는 본 발명의 일 실시예에 따라 접합된 두 가닥의 초전도 선재(100)를 나타낸 도면이다.
접합 단계(S5)는 결합된 접합부(140)를 용융된 제3금속(53)에 넣고 냉각시킴으로써 접합하는 단계이다. 보다 구체적으로, 결합된 접합부(140)를 용융된 제3금속(53)에 넣으면, 액체 상태의 제3금속(53)이 결합된 접합부(140)의 빈 틈새를 채우고 이 상태로 냉각됨으로써, 복수개의 접합부(140)가 빈틈없이 접합하게 될 수 있다.
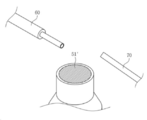
도 13을 참고하면, 튜브 고정 블록(11)에 튜브 부재(90)를 삽입하고, 제3금속(53)을 튜브 부재(90) 내부에 채울 수 있다. 또한, 튜브 고정 블록(11)을 가열기(12)에 배치하여 가열되도록 할 수 있다. 여기서, 튜브 부재(90)는 구리로 형성될 수 있으며, 가열온도는 일 예시로 347°C 내지 353°C 로 설정될 수 있다.
튜브 부재(90) 내부의 고체 상태의 제3금속(53)은 가열되어 용융될 수 있다. 또한, 접합 단계(S5)에서도 제1코팅 단계(S2) 및 제2코팅 단계(S3)와 동일한 방법으로 제3금속 산화물(53')을 제거할 수 있다.
보다 구체적으로, 비활성 기체 주입기(60)로 튜브 부재(90) 상단에 비활성 기체를 분사한다. 비활성 기체가 튜브 부재(90) 상단의 제3금속(53)이 산소와 접촉하는 것을 방해하여 제3금속(53)의 산화 속도를 늦출 수 있다. 또한, 산화막 제거 막대(70)로 튜브 부재(90) 상단에 막으로 형성되어 있는 제3금속 산화물(53')을 제거할 수 있다.
만약, 제3금속 산화물(53')을 제거하지 않는 경우, 접합부(140)는 순수한 제3금속(53)이 아닌 제3금속 산화물(53')과 제3금속(53)의 혼합물에 의하여 접합될 수 있다. 제3금속 산화물(53')은 순수한 제3금속(53)에 비하여 저항이 큰 물질인 것이 일반적이므로, 제3금속 산화물(53')에 의하여 접합부의 저항이 증가할 수 있다. 따라서, 제3금속 산화물(53')을 제거하여 접합부가 순수한 제3금속(53)으로 접합될 수 있도록 한다.
도 14를 참고하면, 접합부(140)가 결합된 복수개의 초전도 선재(100)는 고정 집게에 고정되어 용융된 제3금속(53)에 담가질 수 있다. 또한, 접합부(140)를 담근 제3금속(53)을 그대로 냉각할 수 있다. 따라서, 도 15와 같이 초전도 선재(100)가 접합될 수 있다.
또한, 제2금속(52) 및 제3금속(53)은 동일한 금속으로 형성될 수 있다. 여기서, 제2금속(52) 및 제3금속(53)은 납 또는 납과 주석의 합금으로 구현될 수 있다. 즉, 초전도 세선(110)을 납땝하여 연결하는 효과를 가질 수 있다. 또한, 제1코팅 단계(S2) 및 제2코팅 단계(S3)를 통하여 초전도 세선(110)은 공기중에서 노출되지 않고 제1금속(51) 또는 제2금속(52)에 담긴 상태로 코팅될 수 있다. 따라서 초전도 세선(110)이 공기중에서 산화되는 현상을 최소화하여 초전도 선재(100)의 접합부(140)의 저항을 최소화할 수 있다.
본 발명은 특정한 실시 예에 관련하여 도시하고 설명하였지만, 이하의 특허청구범위에 의해 제공되는 본 발명의 기술적 사상을 벗어나지 않는 한도 내에서, 본 발명이 다양하게 개량 및 변화될 수 있다는 것은 당 업계에서 통상의 지식을 가진 자에게 있어서 자명할 것이다.
S1: 절연층 제거 단계 S2: 제1코팅 단계
S3: 제2코팅 단계 S4: 결합 단계
S5: 접합 단계 10: 유리병 고정 블록
11: 튜브 고정 블록 12: 가열기
20: 유리병 21: 제1유리병
22: 제2유리병 30: 금속 호일
40: 온도계 51: 제1금속
51': 제1금속 산화물 52: 제2금속
52': 제2금속 산화물 53: 제3금속
53': 제3금속 산화물 60: 비활성 기체 주입기
70: 산화막 제거 막대 80: 결합선
90: 튜브 부재 100: 초전도 선재
110: 초전도 세선 120: 보호층
130: 절연층 140: 접합부
150: 세선 고정부

Claims (7)

  1. 초전도 세선, 보호층 및 절연층을 포함하는 초전도 선재 접합 방법에 있어서,
    상기 초전도 선재 단부의 기 설정된 영역인 접합부의 절연층을 제거하여 보호층을 노출시키는 절연층 제거 단계;
    상기 접합부를 용융된 제1금속에 담그고, 상기 보호층을 제거하여 상기 접합부의 초전도 세선을 제1금속으로 코팅하는 제1코팅 단계;
    상기 접합부를 용융된 제2금속에 담그고, 상기 제1금속을 제거하여 상기 접합부의 초전도 세선을 제2금속으로 코팅하는 제2코팅 단계;
    제2금속으로 코팅된 복수개의 접합부를 연결하여 고정하는 결합 단계; 및
    결합된 상기 접합부를 용융된 제3금속에 담그어 접합하는 접합 단계;
    를 포함하는 초전도 선재 접합 방법.
  2. 제 1항에 있어서,
    상기 절연층 제거 단계는
    상기 접합부에서 기 설정된 영역인 세선 고정부를 제외하고 절연층을 제거하는 것을 특징으로 하는 초전도 선재 접합 방법.
  3. 제 1항에 있어서,
    상기 제1코팅 단계는
    제1금속을 용융하는 단계;
    용융된 상기 제1금속에 비활성 기체를 분사하는 단계;
    상기 제1금속의 표면에 형성되는 제1금속 산화물을 제거하는 단계; 및
    상기 접합부를 상기 제1금속에 담그는 단계;
    를 포함하는 것을 특징으로 하는 초전도 선재 접합 방법.
  4. 제 3항에 있어서,
    상기 제2코팅 단계는
    제2금속을 용융하는 단계;
    용융된 상기 제2금속에 비활성 기체를 분사하는 단계;
    상기 제2금속에 형성되는 제2금속 산화물을 제거하는 단계; 및
    상기 접합부를 상기 제1금속에 담그는 단계;
    를 포함하는 것을 특징으로 하는 초전도 선재 접합 방법.
  5. 제 1항에 있어서,
    상기 결합 단계는
    상기 접합부를 맞닿게 하거나 또는 상기 접합부를 결합선으로 바인딩하는 바인딩 당계; 를 포함하는 것을 특징으로 하는 초전도 선재 접합 방법.
  6. 제 1항에 있어서,
    상기 접합 단계는
    제3금속을 용융하는 단계;
    용융된 상기 제3금속에 비활성 기체를 분사하는 단계;
    상기 제3금속에 형성되는 제2금속 산화물을 제거하는 단계;
    상기 접합부를 상기 제3금속에 담그는 단계; 및
    상기 제3금속을 냉각하는 단계;
    를 포함하는 것을 특징으로 하는 초전도 선재 접합 방법.
  7. 제 1항에 있어서,
    제2금속 및 제3금속은 동일한 금속인 것을 특징으로 하는 초전도 선재 접합 방법.
KR1020180106939A 2018-09-07 2018-09-07 초전도 선재 접합 방법 Active KR102154674B1 (ko)

Priority Applications (1)

Application Number Priority Date Filing Date Title
KR1020180106939A KR102154674B1 (ko) 2018-09-07 2018-09-07 초전도 선재 접합 방법

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
KR1020180106939A KR102154674B1 (ko) 2018-09-07 2018-09-07 초전도 선재 접합 방법

Publications (2)

Publication Number Publication Date
KR20200028630A true KR20200028630A (ko) 2020-03-17
KR102154674B1 KR102154674B1 (ko) 2020-09-10

Family

ID=70004039

Family Applications (1)

Application Number Title Priority Date Filing Date
KR1020180106939A Active KR102154674B1 (ko) 2018-09-07 2018-09-07 초전도 선재 접합 방법

Country Status (1)

Country Link
KR (1) KR102154674B1 (ko)

Citations (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US4744506A (en) * 1983-12-30 1988-05-17 General Electric Company Superconducting joint for superconducting wires and coils and method of forming
KR960013848B1 (ko) * 1994-06-10 1996-10-10 재단법인 한국전기연구소 NbTi 초전도체 선재의 극저저항 접속법
US5690991A (en) * 1995-12-21 1997-11-25 General Electric Company Superconducting joint between Nb3 Sn tape and NbTi wire for use in superconducting magnets
JP2848618B2 (ja) * 1989-01-25 1999-01-20 株式会社東芝 化合物系超電導線の接続方法
JP2001102105A (ja) * 1999-09-30 2001-04-13 Kobe Steel Ltd 超電導線材の超電導接続方法および超電導接続構造
JP2007081244A (ja) * 2005-09-15 2007-03-29 Institute Of Physical & Chemical Research Nb3Al超伝導コイルの接続方法
KR101010273B1 (ko) 2008-09-10 2011-01-24 한국전기연구원 초전도 선재 접합장치

Patent Citations (7)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US4744506A (en) * 1983-12-30 1988-05-17 General Electric Company Superconducting joint for superconducting wires and coils and method of forming
JP2848618B2 (ja) * 1989-01-25 1999-01-20 株式会社東芝 化合物系超電導線の接続方法
KR960013848B1 (ko) * 1994-06-10 1996-10-10 재단법인 한국전기연구소 NbTi 초전도체 선재의 극저저항 접속법
US5690991A (en) * 1995-12-21 1997-11-25 General Electric Company Superconducting joint between Nb3 Sn tape and NbTi wire for use in superconducting magnets
JP2001102105A (ja) * 1999-09-30 2001-04-13 Kobe Steel Ltd 超電導線材の超電導接続方法および超電導接続構造
JP2007081244A (ja) * 2005-09-15 2007-03-29 Institute Of Physical & Chemical Research Nb3Al超伝導コイルの接続方法
KR101010273B1 (ko) 2008-09-10 2011-01-24 한국전기연구원 초전도 선재 접합장치

Non-Patent Citations (3)

* Cited by examiner, † Cited by third party
Title
(Soldering device of superconducting tapes)" (2010.03.18. 공개)
국내 등록특허 등록번호 "10-0760993" "초전도 선재의 라미네이션 접합 장치 및 방법(LAMINATION JOINING APPARATUS AND METHOD OF SUPERCONDUCTING COATED CONDUCTOR)" (2007.09.19. 공개)
국내 등록특허 등록번호 "10-1845406" "구리 이온을 이용한 초전도선재의 접합방법 및 이를 통해 적층 접합되는 초전도선재유니트(The join method of the laminated superconducting tape and join laminated superconducting wire unit)" (2017.05.12. 공개)

Also Published As

Publication number Publication date
KR102154674B1 (ko) 2020-09-10

Similar Documents

Publication Publication Date Title
ES2755083T3 (es) Método de fabricación de cables superconductores
JP2731098B2 (ja) 超伝導接続部及び超伝導コイル
KR101637468B1 (ko) 하우징과 접합된 구조의 적층 고온초전도 선재 및 그 제조방법
US9251933B2 (en) Superconducting joints
US20120190553A1 (en) Superconducting joints
JP2013534701A (ja) 超伝導ジョイントカップおよび超伝導ジョイントの冷却方法
CN101562283A (zh) 用于两个超导体缆线的连接结构
CN104036914A (zh) 高温超导双饼线圈的高温超导带材接头制备方法
CN104167487A (zh) 接触电阻均分布的钇系超导带材及其制备方法、装置
KR20110105679A (ko) 제 1세대 고온 초전도 선재의 초전도 접합 방법
KR102154674B1 (ko) 초전도 선재 접합 방법
JPS6350844B2 (ko)
JP5778064B2 (ja) 超電導電流リード及び該超電導電流リードを用いた超電導マグネット装置
US11769615B2 (en) Superconducting joints
EP0806801B1 (en) Superconducting joint between Nb3Sn tape and NbTi wire for use in superconducting magnets
CN115117646A (zh) 一种超导线材对向焊接封装结构及方法
KR20150033987A (ko) 대전류 전송 바 및 그의 제조방법
JP2018125147A (ja) 超電導ケーブルの接続部及びその組立方法
JP2025536532A (ja) はんだチャネルを備える超伝導ケーブル
KR101742097B1 (ko) 세라믹 선재 및 그의 접합 방법
JPH01133307A (ja) 低温機器
JP2026015214A (ja) 超伝導線接続用容器及び超伝導磁石
CN121261169A (zh) 一种rebco超导带与铜端子桥接焊接方法
KR20260023177A (ko) 대전류 통전을 위한 대용량 초전도 도체의 접합 방법
JPH04262375A (ja) 化合物系超電導線の接続方法

Legal Events

Date Code Title Description
A201 Request for examination
PA0109 Patent application

Patent event code: PA01091R01D

Comment text: Patent Application

Patent event date: 20180907

PA0201 Request for examination
E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

Comment text: Notification of reason for refusal

Patent event date: 20190927

Patent event code: PE09021S01D

PG1501 Laying open of application
E902 Notification of reason for refusal
PE0902 Notice of grounds for rejection

Comment text: Notification of reason for refusal

Patent event date: 20200409

Patent event code: PE09021S01D

E701 Decision to grant or registration of patent right
PE0701 Decision of registration

Patent event code: PE07011S01D

Comment text: Decision to Grant Registration

Patent event date: 20200902

GRNT Written decision to grant
PR0701 Registration of establishment

Comment text: Registration of Establishment

Patent event date: 20200904

Patent event code: PR07011E01D

PR1002 Payment of registration fee

Payment date: 20200907

End annual number: 3

Start annual number: 1

PG1601 Publication of registration
PR1001 Payment of annual fee

Payment date: 20240904

Start annual number: 5

End annual number: 5

PR1001 Payment of annual fee

Payment date: 20250507

Start annual number: 6

End annual number: 6