KR20200033792A - 고압 다이 캐스팅에 있어서의 파운드리 코어를 위한 조성물 및 방법 - Google Patents
고압 다이 캐스팅에 있어서의 파운드리 코어를 위한 조성물 및 방법 Download PDFInfo
- Publication number
- KR20200033792A KR20200033792A KR1020197023602A KR20197023602A KR20200033792A KR 20200033792 A KR20200033792 A KR 20200033792A KR 1020197023602 A KR1020197023602 A KR 1020197023602A KR 20197023602 A KR20197023602 A KR 20197023602A KR 20200033792 A KR20200033792 A KR 20200033792A
- Authority
- KR
- South Korea
- Prior art keywords
- core
- weight
- additive
- inorganic binder
- foundry core
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 238000004512 die casting Methods 0.000 title claims abstract description 15
- 238000000034 method Methods 0.000 title claims description 61
- 239000000203 mixture Substances 0.000 title claims description 61
- 239000011230 binding agent Substances 0.000 claims abstract description 99
- 239000000654 additive Substances 0.000 claims abstract description 80
- 239000000919 ceramic Substances 0.000 claims abstract description 71
- 238000000576 coating method Methods 0.000 claims abstract description 44
- 238000005266 casting Methods 0.000 claims abstract description 39
- 239000011248 coating agent Substances 0.000 claims abstract description 37
- 230000009970 fire resistant effect Effects 0.000 claims abstract description 21
- 229910021486 amorphous silicon dioxide Inorganic materials 0.000 claims abstract description 16
- NTHWMYGWWRZVTN-UHFFFAOYSA-N sodium silicate Chemical compound [Na+].[Na+].[O-][Si]([O-])=O NTHWMYGWWRZVTN-UHFFFAOYSA-N 0.000 claims abstract description 14
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims abstract description 11
- 239000004115 Sodium Silicate Substances 0.000 claims abstract description 9
- 229910052911 sodium silicate Inorganic materials 0.000 claims abstract description 9
- 230000000996 additive effect Effects 0.000 claims description 71
- 229910052751 metal Inorganic materials 0.000 claims description 14
- 239000002184 metal Substances 0.000 claims description 14
- 239000002245 particle Substances 0.000 claims description 14
- WMFOQBRAJBCJND-UHFFFAOYSA-M Lithium hydroxide Chemical group [Li+].[OH-] WMFOQBRAJBCJND-UHFFFAOYSA-M 0.000 claims description 12
- 239000003607 modifier Substances 0.000 claims description 11
- TWNQGVIAIRXVLR-UHFFFAOYSA-N oxo(oxoalumanyloxy)alumane Chemical compound O=[Al]O[Al]=O TWNQGVIAIRXVLR-UHFFFAOYSA-N 0.000 claims description 9
- 239000004094 surface-active agent Substances 0.000 claims description 9
- 238000001035 drying Methods 0.000 claims description 8
- GFQYVLUOOAAOGM-UHFFFAOYSA-N zirconium(iv) silicate Chemical group [Zr+4].[O-][Si]([O-])([O-])[O-] GFQYVLUOOAAOGM-UHFFFAOYSA-N 0.000 claims description 7
- 238000007664 blowing Methods 0.000 claims description 6
- 238000005979 thermal decomposition reaction Methods 0.000 claims description 5
- 239000007864 aqueous solution Substances 0.000 claims description 4
- 238000004090 dissolution Methods 0.000 claims description 2
- 230000003381 solubilizing effect Effects 0.000 claims description 2
- 239000011162 core material Substances 0.000 description 164
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 31
- 238000001723 curing Methods 0.000 description 17
- 230000008569 process Effects 0.000 description 15
- 238000012360 testing method Methods 0.000 description 13
- 229910021487 silica fume Inorganic materials 0.000 description 12
- 238000004519 manufacturing process Methods 0.000 description 11
- 239000000377 silicon dioxide Substances 0.000 description 10
- 239000007788 liquid Substances 0.000 description 9
- 239000004576 sand Substances 0.000 description 9
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 7
- KFZMGEQAYNKOFK-UHFFFAOYSA-N Isopropanol Chemical compound CC(C)O KFZMGEQAYNKOFK-UHFFFAOYSA-N 0.000 description 6
- 229910004298 SiO 2 Inorganic materials 0.000 description 6
- 229910052782 aluminium Inorganic materials 0.000 description 6
- 239000000463 material Substances 0.000 description 6
- 229910052845 zircon Inorganic materials 0.000 description 6
- 239000000843 powder Substances 0.000 description 5
- 150000004760 silicates Chemical class 0.000 description 5
- 239000000243 solution Substances 0.000 description 5
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 4
- 238000010438 heat treatment Methods 0.000 description 4
- 238000002347 injection Methods 0.000 description 4
- 239000007924 injection Substances 0.000 description 4
- 150000003839 salts Chemical class 0.000 description 4
- 239000011734 sodium Substances 0.000 description 4
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 description 3
- MCMNRKCIXSYSNV-UHFFFAOYSA-N ZrO2 Inorganic materials O=[Zr]=O MCMNRKCIXSYSNV-UHFFFAOYSA-N 0.000 description 3
- 230000008901 benefit Effects 0.000 description 3
- 238000013461 design Methods 0.000 description 3
- KZHJGOXRZJKJNY-UHFFFAOYSA-N dioxosilane;oxo(oxoalumanyloxy)alumane Chemical compound O=[Si]=O.O=[Si]=O.O=[Al]O[Al]=O.O=[Al]O[Al]=O.O=[Al]O[Al]=O KZHJGOXRZJKJNY-UHFFFAOYSA-N 0.000 description 3
- 238000005516 engineering process Methods 0.000 description 3
- 239000000446 fuel Substances 0.000 description 3
- 238000002156 mixing Methods 0.000 description 3
- 229910052863 mullite Inorganic materials 0.000 description 3
- 230000035699 permeability Effects 0.000 description 3
- 238000010926 purge Methods 0.000 description 3
- 229910052708 sodium Inorganic materials 0.000 description 3
- 239000007787 solid Substances 0.000 description 3
- UQSXHKLRYXJYBZ-UHFFFAOYSA-N Iron oxide Chemical compound [Fe]=O UQSXHKLRYXJYBZ-UHFFFAOYSA-N 0.000 description 2
- WCUXLLCKKVVCTQ-UHFFFAOYSA-M Potassium chloride Chemical compound [Cl-].[K+] WCUXLLCKKVVCTQ-UHFFFAOYSA-M 0.000 description 2
- FAPWRFPIFSIZLT-UHFFFAOYSA-M Sodium chloride Chemical compound [Na+].[Cl-] FAPWRFPIFSIZLT-UHFFFAOYSA-M 0.000 description 2
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 description 2
- 238000002679 ablation Methods 0.000 description 2
- 239000012615 aggregate Substances 0.000 description 2
- 230000004888 barrier function Effects 0.000 description 2
- 238000005452 bending Methods 0.000 description 2
- 229910010293 ceramic material Inorganic materials 0.000 description 2
- 230000008859 change Effects 0.000 description 2
- 230000003628 erosive effect Effects 0.000 description 2
- 230000009969 flowable effect Effects 0.000 description 2
- 239000008240 homogeneous mixture Substances 0.000 description 2
- 239000012778 molding material Substances 0.000 description 2
- 229920000847 nonoxynol Polymers 0.000 description 2
- 238000012856 packing Methods 0.000 description 2
- KWYUFKZDYYNOTN-UHFFFAOYSA-M potassium hydroxide Inorganic materials [OH-].[K+] KWYUFKZDYYNOTN-UHFFFAOYSA-M 0.000 description 2
- 235000019353 potassium silicate Nutrition 0.000 description 2
- 239000011819 refractory material Substances 0.000 description 2
- HEMHJVSKTPXQMS-UHFFFAOYSA-M sodium hydroxide Inorganic materials [OH-].[Na+] HEMHJVSKTPXQMS-UHFFFAOYSA-M 0.000 description 2
- 238000007711 solidification Methods 0.000 description 2
- 230000008023 solidification Effects 0.000 description 2
- 239000002904 solvent Substances 0.000 description 2
- 239000013585 weight reducing agent Substances 0.000 description 2
- RSWGJHLUYNHPMX-UHFFFAOYSA-N Abietic-Saeure Natural products C12CCC(C(C)C)=CC2=CCC2C1(C)CCCC2(C)C(O)=O RSWGJHLUYNHPMX-UHFFFAOYSA-N 0.000 description 1
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- ZOXJGFHDIHLPTG-UHFFFAOYSA-N Boron Chemical compound [B] ZOXJGFHDIHLPTG-UHFFFAOYSA-N 0.000 description 1
- 102000002322 Egg Proteins Human genes 0.000 description 1
- 108010000912 Egg Proteins Proteins 0.000 description 1
- DGAQECJNVWCQMB-PUAWFVPOSA-M Ilexoside XXIX Chemical compound C[C@@H]1CC[C@@]2(CC[C@@]3(C(=CC[C@H]4[C@]3(CC[C@@H]5[C@@]4(CC[C@@H](C5(C)C)OS(=O)(=O)[O-])C)C)[C@@H]2[C@]1(C)O)C)C(=O)O[C@H]6[C@@H]([C@H]([C@@H]([C@H](O6)CO)O)O)O.[Na+] DGAQECJNVWCQMB-PUAWFVPOSA-M 0.000 description 1
- 229910000861 Mg alloy Inorganic materials 0.000 description 1
- ZLMJMSJWJFRBEC-UHFFFAOYSA-N Potassium Chemical compound [K] ZLMJMSJWJFRBEC-UHFFFAOYSA-N 0.000 description 1
- 239000006004 Quartz sand Substances 0.000 description 1
- KHPCPRHQVVSZAH-HUOMCSJISA-N Rosin Natural products O(C/C=C/c1ccccc1)[C@H]1[C@H](O)[C@@H](O)[C@@H](O)[C@@H](CO)O1 KHPCPRHQVVSZAH-HUOMCSJISA-N 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- 238000007605 air drying Methods 0.000 description 1
- AZDRQVAHHNSJOQ-UHFFFAOYSA-N alumane Chemical group [AlH3] AZDRQVAHHNSJOQ-UHFFFAOYSA-N 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 239000000440 bentonite Substances 0.000 description 1
- 229910000278 bentonite Inorganic materials 0.000 description 1
- SVPXDRXYRYOSEX-UHFFFAOYSA-N bentoquatam Chemical compound O.O=[Si]=O.O=[Al]O[Al]=O SVPXDRXYRYOSEX-UHFFFAOYSA-N 0.000 description 1
- 229910052810 boron oxide Inorganic materials 0.000 description 1
- 239000012267 brine Substances 0.000 description 1
- 239000004927 clay Substances 0.000 description 1
- 230000000295 complement effect Effects 0.000 description 1
- 229910052593 corundum Inorganic materials 0.000 description 1
- 239000010431 corundum Substances 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 239000013078 crystal Substances 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 238000007598 dipping method Methods 0.000 description 1
- 239000002270 dispersing agent Substances 0.000 description 1
- 210000003278 egg shell Anatomy 0.000 description 1
- 239000005002 finish coating Substances 0.000 description 1
- 238000009472 formulation Methods 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 230000036541 health Effects 0.000 description 1
- 239000011874 heated mixture Substances 0.000 description 1
- 230000000977 initiatory effect Effects 0.000 description 1
- XEEYBQQBJWHFJM-UHFFFAOYSA-N iron Substances [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 238000005058 metal casting Methods 0.000 description 1
- 238000011415 microwave curing Methods 0.000 description 1
- RVTZCBVAJQQJTK-UHFFFAOYSA-N oxygen(2-);zirconium(4+) Chemical compound [O-2].[O-2].[Zr+4] RVTZCBVAJQQJTK-UHFFFAOYSA-N 0.000 description 1
- 238000003921 particle size analysis Methods 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 238000013001 point bending Methods 0.000 description 1
- 239000001103 potassium chloride Substances 0.000 description 1
- 235000011164 potassium chloride Nutrition 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 239000006254 rheological additive Substances 0.000 description 1
- 239000011780 sodium chloride Substances 0.000 description 1
- HPALAKNZSZLMCH-UHFFFAOYSA-M sodium;chloride;hydrate Chemical compound O.[Na+].[Cl-] HPALAKNZSZLMCH-UHFFFAOYSA-M 0.000 description 1
- 239000002195 soluble material Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 238000010998 test method Methods 0.000 description 1
- 239000004408 titanium dioxide Substances 0.000 description 1
- OGIDPMRJRNCKJF-UHFFFAOYSA-N titanium oxide Inorganic materials [Ti]=O OGIDPMRJRNCKJF-UHFFFAOYSA-N 0.000 description 1
- KHPCPRHQVVSZAH-UHFFFAOYSA-N trans-cinnamyl beta-D-glucopyranoside Natural products OC1C(O)C(O)C(CO)OC1OCC=CC1=CC=CC=C1 KHPCPRHQVVSZAH-UHFFFAOYSA-N 0.000 description 1
- 239000011800 void material Substances 0.000 description 1
- 238000005406 washing Methods 0.000 description 1
- 239000000080 wetting agent Substances 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C1/00—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds
- B22C1/16—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds characterised by the use of binding agents; Mixtures of binding agents
- B22C1/18—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds characterised by the use of binding agents; Mixtures of binding agents of inorganic agents
- B22C1/186—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds characterised by the use of binding agents; Mixtures of binding agents of inorganic agents contaming ammonium or metal silicates, silica sols
- B22C1/188—Alkali metal silicates
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C1/00—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C1/00—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds
- B22C1/02—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds characterised by additives for special purposes, e.g. indicators, breakdown additives
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C1/00—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds
- B22C1/16—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds characterised by the use of binding agents; Mixtures of binding agents
- B22C1/18—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds characterised by the use of binding agents; Mixtures of binding agents of inorganic agents
- B22C1/186—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds characterised by the use of binding agents; Mixtures of binding agents of inorganic agents contaming ammonium or metal silicates, silica sols
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C3/00—Selection of compositions for coating the surfaces of moulds, cores, or patterns
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C9/00—Moulds or cores; Moulding processes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C9/00—Moulds or cores; Moulding processes
- B22C9/10—Cores; Manufacture or installation of cores
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D29/00—Removing castings from moulds, not restricted to casting processes covered by a single main group; Removing cores; Handling ingots
- B22D29/001—Removing cores
- B22D29/002—Removing cores by leaching, washing or dissolving
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Mold Materials And Core Materials (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Abstract
Description
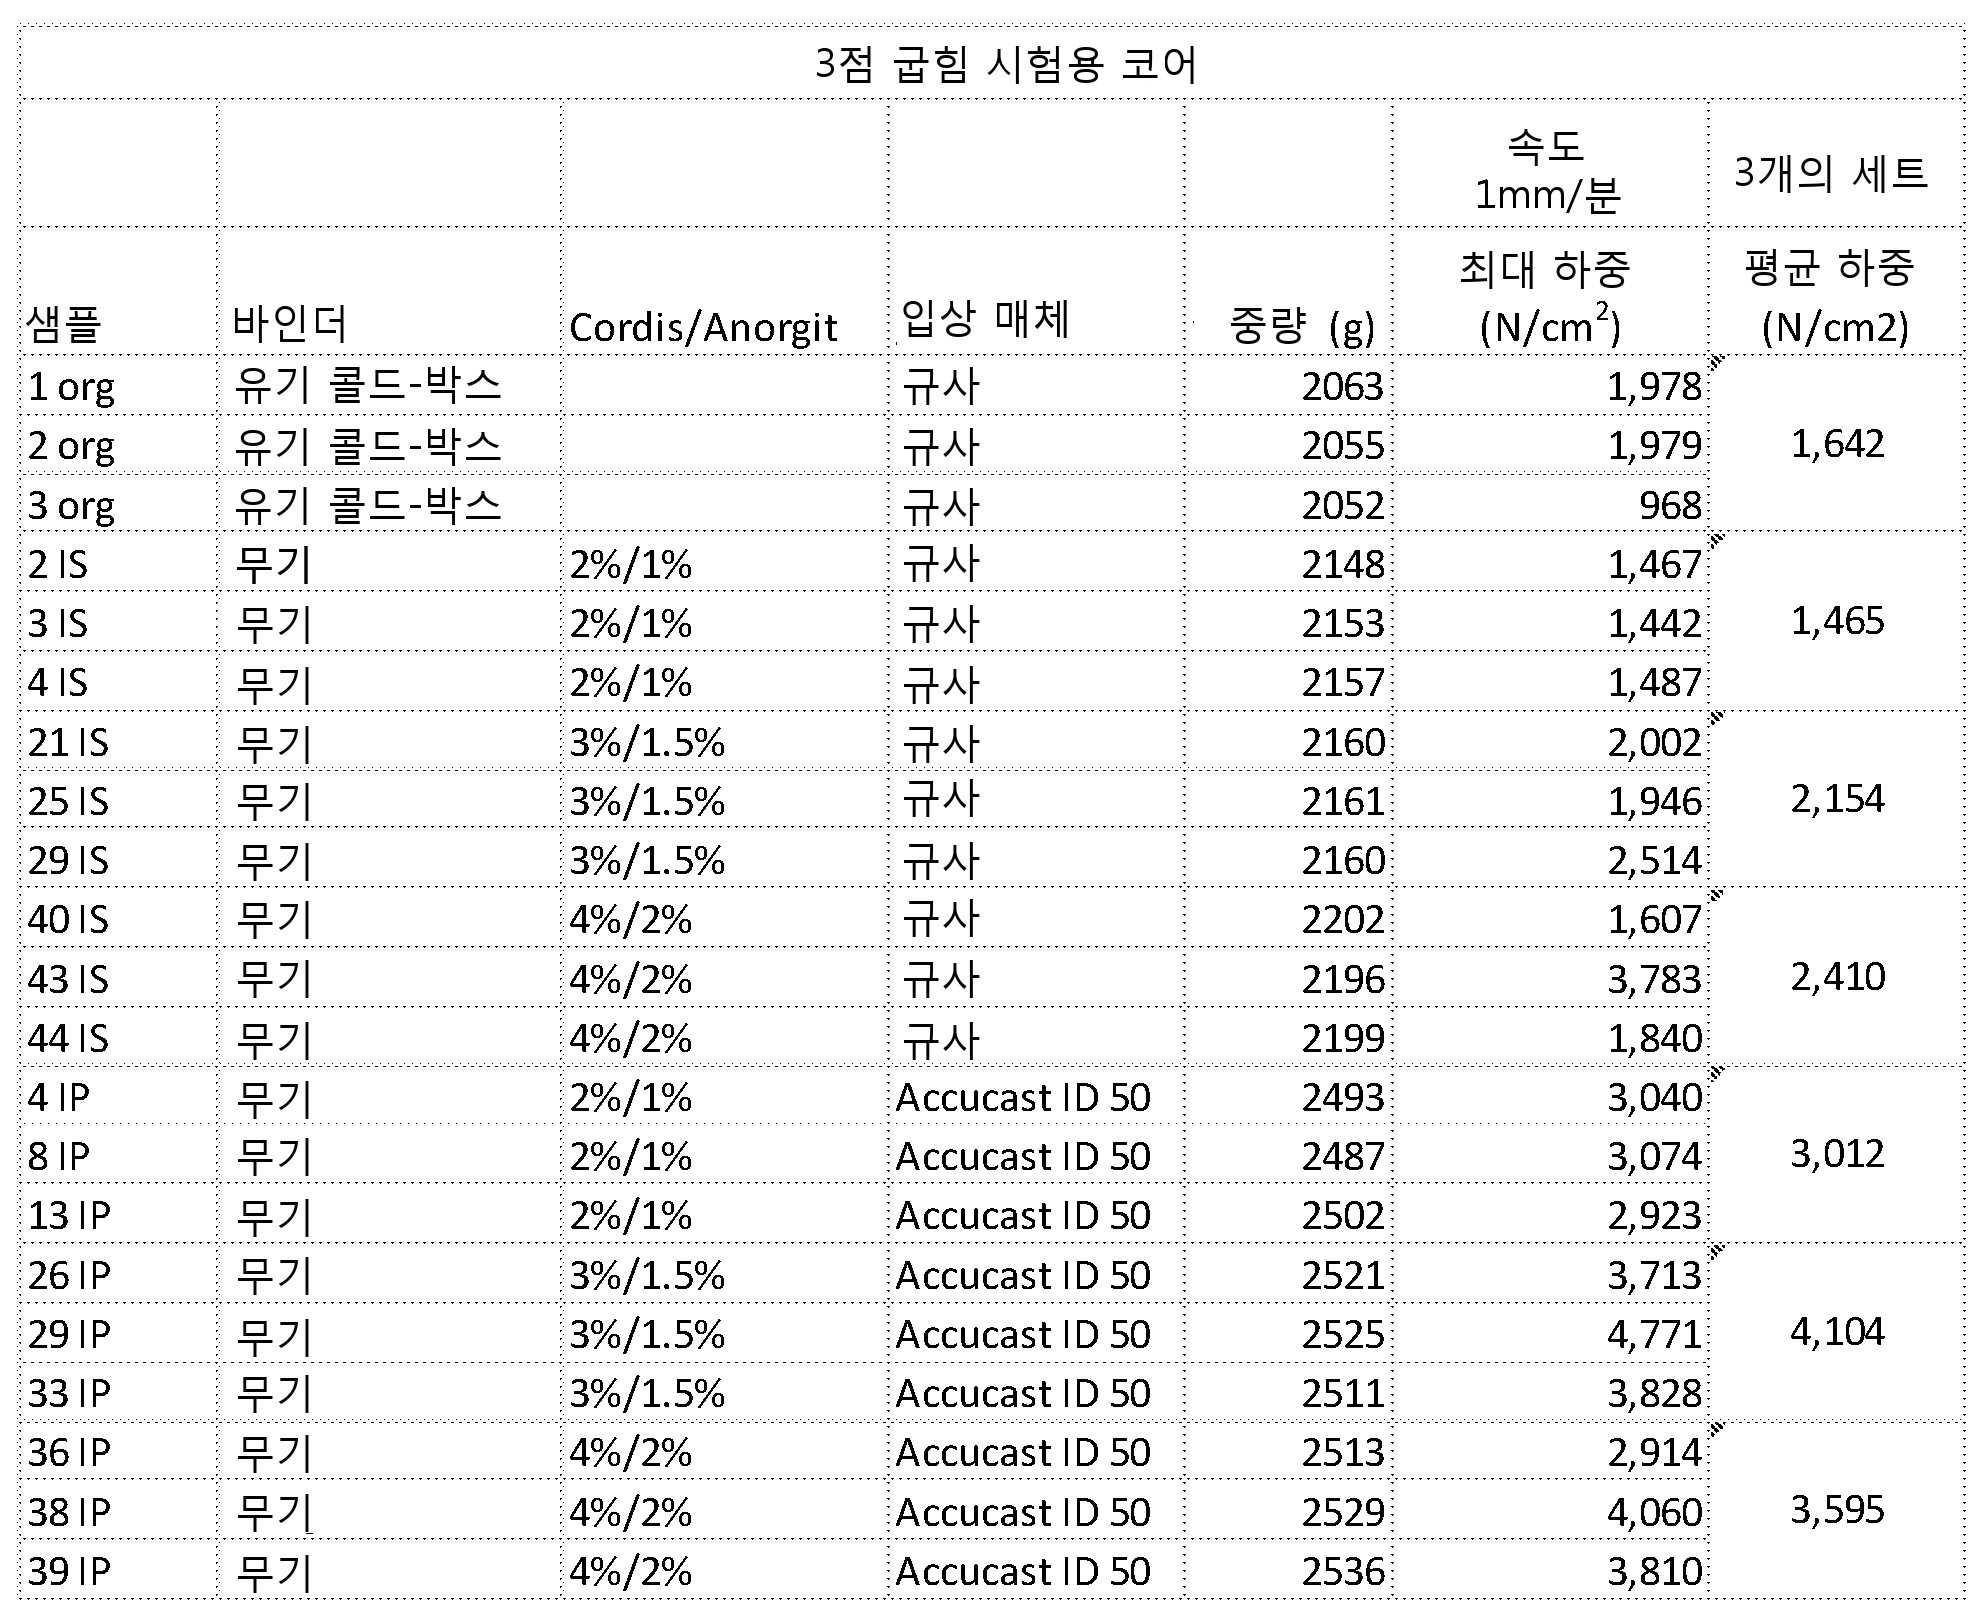
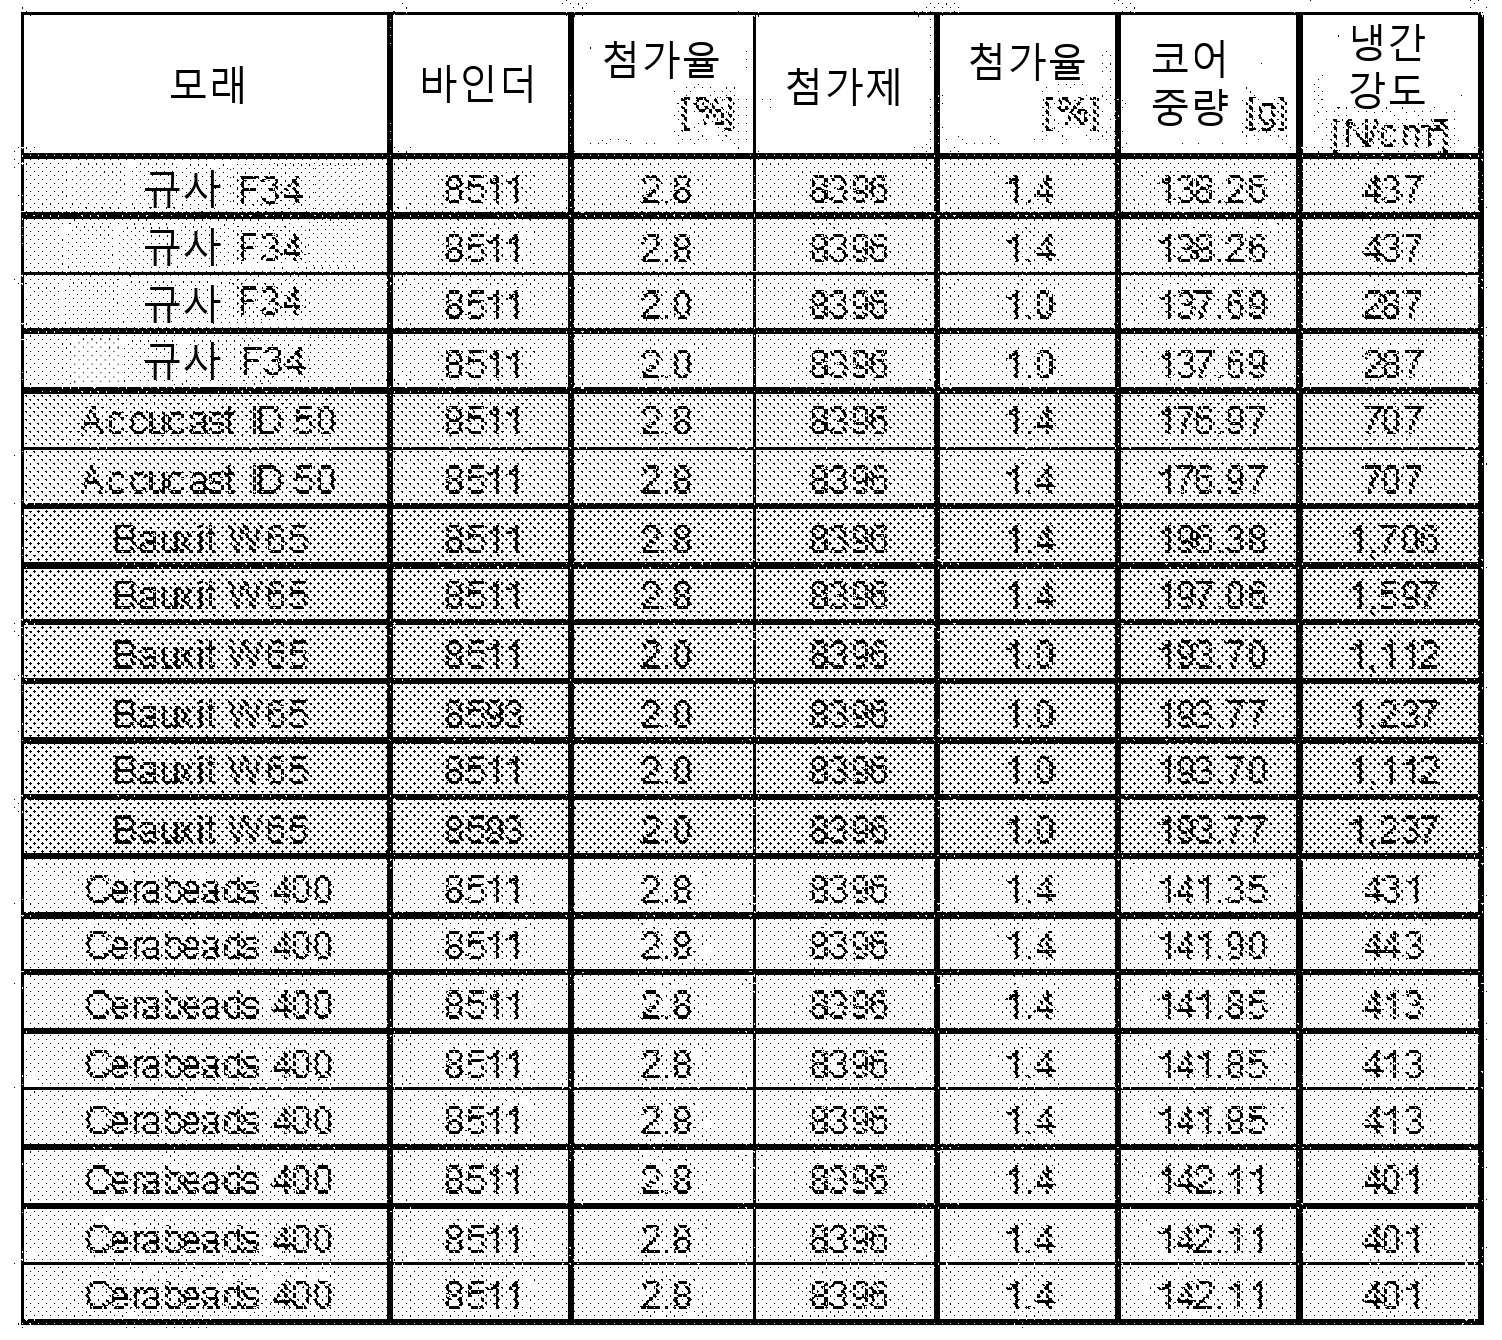
Claims (25)
- 합성 세라믹 골재;
규산나트륨을 포함하는 무기 바인더;
입자상 비정질 이산화규소를 포함하는 첨가제의 조합을 포함하는 파운드리 코어로서:
상기 무기 바인더와 첨가제는 첨가제에 대한 무기 바인더의 약 2:1의 중량비로 코어에 제공되고;
상기 코어에 제공된 무기 바인더의 양은 상기 합성 세라믹 골재의 중량을 기준으로 약 0.9~4.0중량%의 무기 바인더의 범위이고;
상기 코어에 제공된 첨가제의 양은 상기 세라믹 골재의 중량을 기준으로 약 0.5~2.0중량%의 첨가제의 범위인 고압 다이 캐스팅에 사용하기 위한 파운드리 코어. - 제 1 항에 있어서,
상기 코어에 제공된 무기 바인더의 양은 상기 합성 세라믹 골재의 중량을 기준으로 약 2.0~2.8중량%의 무기 바인더의 범위인 파운드리 코어. - 제 1 항에 있어서,
상기 코어에 제공된 첨가제의 양은 상기 합성 세라믹 골재의 중량을 기준으로 약 1.0~1.4중량%의 첨가제의 범위인 파운드리 코어. - 제 1 항에 있어서,
상기 무기 바인더는 무기 개질제를 더 포함하는 파운드리 코어. - 제 4 항에 있어서,
상기 무기 개질제는 수산화리튬인 파운드리 코어. - 제 1 항에 있어서,
상기 무기 바인더는 계면활성제를 더 포함하는 파운드리 코어. - 제 1 항에 있어서,
상기 합성 세라믹 골재는 약 30~70의 범위의 입도 지수를 포함하는 파운드리 코어. - 제 7 항에 있어서,
상기 합성 세라믹 골재는 약 50~65의 범위의 입도 지수를 포함하는 파운드리 코어. - 제 1 항에 있어서,
상기 첨가제는 규산지르코늄의 열 분해에 의해 얻어지는 파운드리 코어. - 제 1 항에 있어서,
고밀도의 평판상 산화알루미늄으로 형성된 내화 코팅을 더 포함하는 파운드리 코어. - 합성 세라믹 골재를 제공하는 단계;
규산나트륨을 포함하는 무기 바인더를 제공하는 단계;
입자상 비정질 이산화규소를 포함하는 첨가제를 제공하는 단계;
상기 합성 세라믹 골재, 상기 무기 바인더, 및 상기 첨가제를 조합하여 혼합물을 형성하는 단계로서, 상기 무기 바인더와 첨가제는 첨가제에 대한 무기 바인더의 약 2:1의 중량비로 상기 혼합물에 제공되고, 상기 혼합물에 제공된 무기 바인더의 양은 상기 합성 세라믹 골재의 중량을 기준으로 약 0.9~4.0중량%의 무기 바인더의 범위이고, 상기 혼합물에 제공된 첨가제의 양은 상기 세라믹 골재의 중량을 기준으로 약 0.5~2.0중량%의 첨가제의 범위인, 단계;
상기 파운드리 코어를 소망의 형상으로 제공하는 가열된 툴 내에 상기 혼합물을 블로잉하는 단계; 및
상기 블로잉된 혼합물을 약 140~190℃의 범위의 고온에서 경화시키는 단계를 포함하는 고압 다이 캐스팅에 사용하기 위한 파운드리 코어의 형성 방법. - 제 11 항에 있어서,
경화된 후 상기 파운드리 코어에 내화 코팅을 적용하는 단계; 및
상기 내화 코팅을 건조시키는 단계를 더 포함하는 방법. - 제 12 항에 있어서,
상기 내화 코팅은 고밀도의 평판상 산화알루미늄을 포함하는 방법. - 제 12 항에 있어서,
상기 코팅은 총 습윤 두께가 약 10~20mil의 범위가 되도록 상기 파운드리 코어에 적용되는 방법. - 제 11 항에 있어서,
상기 코어에 제공된 무기 바인더의 양은 상기 합성 세라믹 골재의 중량을 기준으로 약 2.0~2.8중량%의 무기 바인더의 범위인 방법. - 제 11 항에 있어서,
상기 코어에 제공된 첨가제의 양은 상기 합성 세라믹 골재의 중량을 기준으로 약 1.0~1.4중량%의 첨가제의 범위인 방법. - 제 11 항에 있어서,
상기 합성 세라믹 골재는 약 30~70의 범위의 입도 지수를 포함하는 파운드리 코어. - 제 11 항에 있어서,
상기 합성 세라믹 골재는 약 50~65의 범위의 입도 지수를 포함하는 파운드리 코어. - 제 11 항에 있어서,
상기 무기 바인더는 무기 개질제를 더 포함하는 파운드리 코어. - 제 19 항에 있어서,
상기 무기 개질제는 수산화리튬인 파운드리 코어. - (i) 합성 세라믹 골재를 제공하고, (ii) 규산나트륨을 포함하는 무기 바인더를 제공하고, (iii) 입자상 비정질 이산화규소를 포함하는 첨가제를 제공하고, (iv) 상기 합성 세라믹 골재, 상기 무기 바인더, 및 상기 첨가제를 조합하여 혼합물을 형성함에 있어서, 상기 무기 바인더와 첨가제는 첨가제에 대한 무기 바인더의 약 2:1의 중량비로 상기 혼합물에 제공되고, 상기 혼합물에 제공된 무기 바인더의 양은 상기 합성 세라믹 골재의 중량을 기준으로 약 0.9~4.0중량%의 무기 바인더의 범위이고, 상기 혼합물에 제공된 첨가제의 양은 상기 세라믹 골재의 중량을 기준으로 약 0.5~2.0중량%의 첨가제의 범위이고, (v) 상기 파운드리 코어를 소망의 형상으로 제공하는 가열된 툴 내에 상기 혼합물을 블로잉하고, (vi) 상기 블로잉된 혼합물을 약 140~190℃의 범위의 고온에서 경화시키고, (vii) 경화된 후 상기 파운드리 코어에 내화 코팅을 적용하고, (viii) 상기 내화 코팅을 건조시킴으로써 파운드리 코어를 형성하는 단계;
상기 파운드리 코어 주위에서 고압 하에 용융 금속을 캐스팅하여 상기 금속을 고화시키는 단계; 및
상기 파운드리 코어를 수용액에 가용화시켜 상기 금속으로부터 상기 파운드리 코어를 용해시키는 단계를 포함하는 고압 다이 캐스팅에 있어서 파운드리 코어를 사용하는 방법. - 제 21 항에 있어서,
제 2 파운드리 코어에 사용하기 위한 금속으로부터의 용해 후 상기 무기 바인더를 회수하는 단계를 더 포함하는 방법. - 제 22 항에 있어서,
상기 수용액은 물인 방법. - 제 21 항에 있어서,
상기 무기 바인더는 무기 개질제를 더 포함하는 파운드리 코어. - 제 24 항에 있어서,
상기 무기 개질제는 수산화리튬인 파운드리 코어.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US201762445140P | 2017-01-11 | 2017-01-11 | |
| US62/445,140 | 2017-01-11 | ||
| PCT/US2018/013393 WO2018132616A1 (en) | 2017-01-11 | 2018-01-11 | Compositions and methods for foundry cores in high pressure die casting |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20200033792A true KR20200033792A (ko) | 2020-03-30 |
Family
ID=62840094
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020197023602A Ceased KR20200033792A (ko) | 2017-01-11 | 2018-01-11 | 고압 다이 캐스팅에 있어서의 파운드리 코어를 위한 조성물 및 방법 |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US11179767B2 (ko) |
| EP (1) | EP3568245A4 (ko) |
| JP (1) | JP2020514078A (ko) |
| KR (1) | KR20200033792A (ko) |
| CN (1) | CN110769951A (ko) |
| BR (1) | BR112019014371A2 (ko) |
| EA (1) | EA201991683A1 (ko) |
| MX (1) | MX2019008267A (ko) |
| WO (1) | WO2018132616A1 (ko) |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108393430B (zh) * | 2017-02-04 | 2020-05-08 | 济南圣泉集团股份有限公司 | 一种铸造水玻璃用固化剂 |
| USD872781S1 (en) | 2018-04-13 | 2020-01-14 | Foseco International Limited | Breaker core |
| DE102019131676A1 (de) | 2019-11-22 | 2021-05-27 | HÜTTENES-ALBERTUS Chemische Werke Gesellschaft mit beschränkter Haftung | Kerne für den Druckguss |
| CN112264575B (zh) * | 2020-10-20 | 2021-11-19 | 西安工程大学 | 一种模具摇摆法空心陶瓷型芯及其制备方法 |
| WO2022083875A1 (en) * | 2020-10-23 | 2022-04-28 | Foseco International Limited | Water-soluble core for casting and moulding processes |
| CN113458365A (zh) * | 2021-07-02 | 2021-10-01 | 宁国市华成金研科技有限公司 | 一种外铸造工艺及铸造设备 |
| CN114535500B (zh) * | 2021-12-31 | 2023-11-14 | 北京航空航天大学宁波创新研究院 | 铸造用改性微硅粉悬浊液及改性水玻璃和使用方法 |
| GB2625314A (en) * | 2022-12-13 | 2024-06-19 | Ceramic Additive Mfg Ltd | Method of manufacturing ceramic objects |
| JP2025111201A (ja) * | 2024-01-17 | 2025-07-30 | トヨタ自動車株式会社 | 中子の製造方法 |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3445250A (en) * | 1967-02-28 | 1969-05-20 | Nalco Chemical Co | Precision metal casting molds comprising alumina coated silica and a refractory |
| JP3139918B2 (ja) | 1993-12-28 | 2001-03-05 | 株式会社キャディック・テクノロジ−・サ−ビス | 耐火物成形品の製造方法および耐火物成形品用バインダ |
| DE59510411D1 (de) | 1994-05-27 | 2002-11-07 | Eos Electro Optical Syst | Verfahren für den Einsatz in der Giessereitechnik |
| DE10204055A1 (de) | 2002-01-31 | 2003-08-14 | Disa Ind Ag Schaffhausen | Verfahren zur Aufbereitung von Sand für Gussformteile |
| DE102004042535B4 (de) | 2004-09-02 | 2019-05-29 | Ask Chemicals Gmbh | Formstoffmischung zur Herstellung von Gießformen für die Metallverarbeitung, Verfahren und Verwendung |
| JP4754309B2 (ja) | 2005-09-22 | 2011-08-24 | 花王株式会社 | ダイカスト用中子 |
| DE102007051850B4 (de) * | 2007-10-30 | 2025-08-28 | Ask Chemicals Gmbh | Verfahren zur Herstellung von Gießformen für die Metallverarbeitung unter Verwendung einer Formstoffmischung mit verbesserter Fliessfähigkeit |
| WO2009140775A1 (de) | 2008-05-22 | 2009-11-26 | Bühler Druckguss AG | Verfahren zur herstellung von kernen |
| IT1396481B1 (it) | 2009-11-17 | 2012-12-14 | Maprof Sas Di Renzo Moschini E C | Metodo di fabbricazione di corpi cavi monolitici mediante un processo di colata o di stampaggio ad iniezione. |
| DK2364795T3 (da) * | 2010-03-08 | 2012-10-22 | Foseco Int | Coatingsammensætning til støbegods |
| JP5717242B2 (ja) | 2010-10-01 | 2015-05-13 | リグナイト株式会社 | 粘結剤コーテッド耐火物、鋳型、鋳型の製造方法 |
| DE102012103705A1 (de) * | 2012-04-26 | 2013-10-31 | Ask Chemicals Gmbh | Verfahren zur Herstellung von Formen und Kernen für den Metallguss sowie nach diesem Verfahren hergestellte Formen und Kerne |
| DE102012104934A1 (de) * | 2012-06-06 | 2013-12-12 | Ask Chemicals Gmbh | Forstoffmischungen enthaltend Bariumsulfat |
| DE102013106276A1 (de) * | 2013-06-17 | 2014-12-18 | Ask Chemicals Gmbh | Lithiumhaltige Formstoffmischungen auf der Basis eines anorganischen Bindemittels zur Herstellung von Formen und Kernen für den Metallguss |
| DE102013111626A1 (de) * | 2013-10-22 | 2015-04-23 | Ask Chemicals Gmbh | Formstoffmischungen enthaltend eine oxidische Bor-Verbindung und Verfahren zur Herstellung von Formen und Kernen |
| US9192983B2 (en) | 2013-11-26 | 2015-11-24 | General Electric Company | Silicon carbide-containing mold and facecoat compositions and methods for casting titanium and titanium aluminide alloys |
| CN106238670B (zh) | 2016-09-19 | 2019-01-04 | 韩昊喆 | 铸造用涂料及其制备方法及应用 |
-
2018
- 2018-01-11 EP EP18738666.9A patent/EP3568245A4/en not_active Withdrawn
- 2018-01-11 EA EA201991683A patent/EA201991683A1/ru unknown
- 2018-01-11 WO PCT/US2018/013393 patent/WO2018132616A1/en not_active Ceased
- 2018-01-11 KR KR1020197023602A patent/KR20200033792A/ko not_active Ceased
- 2018-01-11 MX MX2019008267A patent/MX2019008267A/es unknown
- 2018-01-11 CN CN201880006623.6A patent/CN110769951A/zh active Pending
- 2018-01-11 BR BR112019014371-8A patent/BR112019014371A2/pt not_active Application Discontinuation
- 2018-01-11 US US15/868,830 patent/US11179767B2/en active Active
- 2018-01-11 JP JP2019558340A patent/JP2020514078A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| US20180318912A1 (en) | 2018-11-08 |
| WO2018132616A1 (en) | 2018-07-19 |
| EP3568245A4 (en) | 2020-09-23 |
| CN110769951A (zh) | 2020-02-07 |
| US11179767B2 (en) | 2021-11-23 |
| EP3568245A1 (en) | 2019-11-20 |
| BR112019014371A2 (pt) | 2020-02-11 |
| MX2019008267A (es) | 2020-09-10 |
| EA201991683A1 (ru) | 2019-12-30 |
| JP2020514078A (ja) | 2020-05-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11179767B2 (en) | Compositions and methods for foundry cores in high pressure die casting | |
| US6991022B2 (en) | Investment casting mold and method of manufacture | |
| JP4663782B2 (ja) | インベストメント鋳造用の鋳型と製造方法 | |
| EP1888271B1 (en) | Investment casting shells and compositions including rice hull ash | |
| JPH0734970B2 (ja) | 水分散可能な型その型の製造方法及びその型を使用する鋳造方法 | |
| KR20140071439A (ko) | 무기물 주조 주형과 주조 심형을 위한 코팅 조성물, 이의 용도 및 사이징 방법 | |
| US20130068129A1 (en) | Infiltrate-stabilized salt cores | |
| BRPI0818221B1 (pt) | Mistura de material de molde para produção de moldes de fundição para processamento de metal, processo para produção de moldes de fundição para processamento de metal, molde de fundição, e, uso de um molde de fundição | |
| CN114080283A (zh) | 能从含有无机粘合剂和磷化合物以及氧化硼化合物的模制材料混合物获得的涂覆的铸模及其制造方法和应用 | |
| CN111565867B (zh) | 用于金属加工应用的铸造制品、制造此种铸造制品的方法以及用于此种方法的颗粒状耐火组合物 | |
| KR20140077196A (ko) | 포름산 에스테르를 포함하는 무기물 주조 주형 및 주조 심형 코팅 조성물, 및 이의 용도 | |
| US8834622B2 (en) | Investment casting | |
| US5310420A (en) | Refractory containing investment material and method of making | |
| US6000457A (en) | Investment casting mold and method of manufacture | |
| CA2621005A1 (en) | Borosilicate glass-containing molding material mixtures | |
| KR20010040857A (ko) | 인베스트먼트 주조 주형 및 제조방법 | |
| JP6449644B2 (ja) | 消失模型用塗型剤組成物 | |
| KR101866670B1 (ko) | 소실 모형용 도형제 조성물 | |
| KR102314875B1 (ko) | 임시 몰드에 또는 철 및 강 주조 작업용 코어에 표면을 형성하기 위한 내화 코팅 조성물 | |
| CN107971461A (zh) | 一种基于单体熔盐的可溶型芯及其制备方法与应用 | |
| WO2026018762A1 (ja) | 消失模型用塗型剤組成物 | |
| EA050133B1 (ru) | Неорганическая водорастворимая система связующего | |
| JP2026015252A (ja) | 消失模型用塗型剤組成物 | |
| JP2002219551A (ja) | 消失型中子及びそれを用いた鋳造方法 | |
| JPH0236343B2 (ko) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0105 | International application |
Patent event date: 20190812 Patent event code: PA01051R01D Comment text: International Patent Application |
|
| PA0201 | Request for examination | ||
| N231 | Notification of change of applicant | ||
| PN2301 | Change of applicant |
Patent event date: 20200319 Comment text: Notification of Change of Applicant Patent event code: PN23011R01D |
|
| PG1501 | Laying open of application | ||
| E902 | Notification of reason for refusal | ||
| PE0902 | Notice of grounds for rejection |
Comment text: Notification of reason for refusal Patent event date: 20200525 Patent event code: PE09021S01D |
|
| E601 | Decision to refuse application | ||
| PE0601 | Decision on rejection of patent |
Patent event date: 20210405 Comment text: Decision to Refuse Application Patent event code: PE06012S01D Patent event date: 20200525 Comment text: Notification of reason for refusal Patent event code: PE06011S01I |