KR20200043806A - 사출불량률감소를위한사출성형기실린더가스배출장치 - Google Patents
사출불량률감소를위한사출성형기실린더가스배출장치 Download PDFInfo
- Publication number
- KR20200043806A KR20200043806A KR1020180124637A KR20180124637A KR20200043806A KR 20200043806 A KR20200043806 A KR 20200043806A KR 1020180124637 A KR1020180124637 A KR 1020180124637A KR 20180124637 A KR20180124637 A KR 20180124637A KR 20200043806 A KR20200043806 A KR 20200043806A
- Authority
- KR
- South Korea
- Prior art keywords
- air
- injection
- gas
- molding machine
- raw material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/46—Means for plasticising or homogenising the moulding material or forcing it into the mould
- B29C45/58—Details
- B29C45/63—Venting or degassing means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/1753—Cleaning or purging, e.g. of the injection unit
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/18—Feeding the material into the injection moulding apparatus, i.e. feeding the non-plastified material into the injection unit
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/46—Means for plasticising or homogenising the moulding material or forcing it into the mould
- B29C45/58—Details
- B29C45/62—Barrels or cylinders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C45/00—Injection moulding, i.e. forcing the required volume of moulding material through a nozzle into a closed mould; Apparatus therefor
- B29C45/17—Component parts, details or accessories; Auxiliary operations
- B29C45/72—Heating or cooling
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Abstract
본 발명은 사출성형기 실린더내에서 발생한 불필요한 가스를 외부로 배출을 위한 가장 간단하면서 효율적이고 안정적인 시스템의 구성으로 사출 불량률을 줄일 수 있는 사출성형기 실린더의 가스배출장치를 얻기 위한것인 바, 사출기실린더와 사출기스크류의 전방면에 장착하는 노즐부 및 원료를 공급하는 실린더입구에 구성한 가
스배출수단부로 구성되어 사출기 실린더 내의 가스를 배출하는 사출성형기의 가스 배출장치에 있어서,노즐부와 원료가 투입되는 실린더 입구부에서 가스를 동시에 배출시킬 수 있도록 구성함으로써, 사출불량률을 줄일 수 있는 사출성형기 실린더의 가스배출장치를 제공하는 데 있다.
스배출수단부로 구성되어 사출기 실린더 내의 가스를 배출하는 사출성형기의 가스 배출장치에 있어서,노즐부와 원료가 투입되는 실린더 입구부에서 가스를 동시에 배출시킬 수 있도록 구성함으로써, 사출불량률을 줄일 수 있는 사출성형기 실린더의 가스배출장치를 제공하는 데 있다.
Description
본 발명은 사출성형기 실린더의 가스배출장치에 관한 것으로서, <1> 더욱 상세하게는 사출성형기 실린더내에서 발생한 불필요한 가스를 외부로 배출을 위한 가장 간단하면서 효율적이고 안정적인 시스템의 구성으로 사출 불량률을 줄일 수 있는 사출성형기 실린더의 가스배출장치에 관한 것이다.
원료와 금형기술의 발전으로 사출성형(射出成形)의 기술은 날로 발전하고 있으며, 제품 역시 다양하고 높은 정밀도를 요하고 있다. 특히 원료의 발전으로 인하여 특수한 형태의 얼로이형(복합형태)이 많이 개발되어 금속을 대치하는 큰 효과를 발휘하고 있으나 특수 원료는 한결같이 많은 양의 가스를 배출하므로서 사출성형품
양산시에 많은 애로점과 가정과 생활에서 플라스틱 제품 사용시에 환경호르몬 배출로 인한 문제점으로 작용하고 있다.
사출성형 공정은 먼저, 플라스틱에 안료·안정제·가소제·충전제 등을 첨가하여 원통형 또는 사각형으로 된 수 mm의 칩으로 만든 것, 즉 컴파운드를 호퍼에 넣어두며, 금형으로의 투입구 바로 앞에 실린더의 가열실이 있어, 여기에서 전열·고압 등으로 가열하여 사출성형 하고자 하는 재료인 스티렌수지나 폴리염화비닐
이, 폴리프로필렌 등을 용융상태로 만들고, 이후, 용융수지를 사출성형기 스크류를 통해서 금형 속으로 사출하여, 금형의 구석까지 용융수지가 흘러들어가 응고되면, 금형은 두 부분으로 분리되어, 금형 속에서 굳은 사출성형물을 밖으로 꺼내는 것을 반복하여 생산하고 있다.
사출성형(射出成形)을 통하여, 대량생산을 할 수 있는 사출성형기계가 사용되고 있으나 사출제품을 성형할 경우에 용융된 재료에서 발생된 가스는, 사출성형제품에 탄자국, 웰드라인, 기포 등이 생겨 제품의 외관 불량과 후가공인 도장, 도금, 코팅, 증착에도 많은 불량품을 유발시키는 문제점이 있다. 또한 원재료 내의 수
분이 가스의 주원인이라서 수분을 제거하기 위한 많은 장치인 건조기들을 사출공장에서 설치를 하여 사용한다.
그러나 모든 건조기로는 100%의 수분을 제거하기는 어려운 상황이라서 원재료에 미세하게 남아 있는 수분은 성형품에 가스의 형태로 묻어 있어서 불량품을 유발시킨다.
사출성형기의 작동은 두 부분으로 나누어진 금형을 장착한 형반이 두 <5> 개가 있으며, 한쪽은 고정이며 다른 한 부분이 열리고 닫힌다. 즉 금형을 닫고 여는 것을 형개폐라 한다. 닫겨진 금형 내로 용융된 플라스틱 원재료를 사출기 실린더와 스크류를 통하여 투입하는 것을 사출이라하며, 사출성형기 실린더 내에서 스크류가 회전 하면서 플라스틱 원재료를 전단력인 마찰과 열로 녹이면서 다음 사출을 위한 원하는 양의 녹은 원재료를 준비 하는 것을 계량이라 한다.
사출된 원재료는 금형 내로 투입되어서 일정의 모양을 가지는 사출제품이 성형되며, 소정의 냉각 시간을 소모한 후에 형개되고 이후에 금형 내에 있는 제품을 떼어내는 작업을 에젝팅이라 한다. 즉 사출성형기의일반적 동작 순서는 형폐, 사출, 계량, 형개, 에젝팅의 순서로 반복하면서 양산 제품을 생산한다.
대부분의 불필요한 가스는 원재료를 녹이는 계량과정과 계량과정 이후 용융된 상태에서 사출성형기의 실린더에 지속적으로 열이 가해지면서 발생이 된다.
종래의 가스 배출장치는 사출기 실린더 출구부인 노즐에 특수한 장치를 하여 가스를 배출토록하거나 실린더 입구부에서는 헝그리몰드 이론을 적용한 원재료 밀도조절방식이나 내부관을 이용하여서 내부에 공기압을 가하여 밀려나오는 가스를 배출하는 형태 등으로 다양하게 시도되고 있다. 스크류나 로터리밸브를 사용하여
스크류 내로 원재료 투입량을 조절하는 헝그리몰드 방식은 가스배출효과에는 탁월한 효과가 있으나 원재료공급 조절에 있어서 기계적인 마찰 요소가 있어서 고장 발생빈도가 높고, 복잡함으로 장비 판매가가 높으며, 상시 점검요소가 많아서 불편하며, 원재료가 낙하하는 거리가 길어서 응답속도가 빠른 고속 사출성형기에는 적당치 않으며, 무엇보다가 금형교환시 마다 공급스크류나 로타리밸브 속도를 재 조정해야하는 불편함이 많다. 공기압으로서 가스를 배출하는 시스템은 헝그리몰드 이론이 적용되지 않아서 가스배출 효율이 떨어진다.
본 발명의 과제를 해결하기 위한 수단은 가스배출수단부를 구성하여 노즐부와 원료 투입부인 실린더 입구부에서 가스를 동시에 배출시킬 수 있는, 사출 불량률을 줄일 수 있는 사출성형기 실린더의 가스배출장치를 제공하는 데 있다.
본 발명의 실시 예는 실린더입구에 구성한 가스배출장치는 기계적인 마찰이 없이 공기량으로서 원재료 투입 밀도를 조절하여서 기존의 스크류나 로타리밸브 형태의 단점을 극복하였다. 또 사출기 실린더 입구부에서만 가스를 빼내면, 실린더의 공급부분과 압축부분에서 발생된 가스는 배출할 수 있으나 멜팅부분에서 열가열에
의해 발생되는 가스는 사출시 그대로 금형내로 주입되어서 생산품에 가스의 흔적이 남아서 효과가 떨어지므로 사출성형기 출구부인 노즐에서 쉽게 가스를 배출할 수 있도록 가스빼기링부를 포함한 와류실배출수단부를 구성한 특징이 있다.
사출성형기 실린더내에서 발생한 불필요한 가스를 외부로 배출을 위한 가장 간단하면서 효율적이고 안정적인 시스템의 구성으로 사출 불량률을 줄일 수 있는 사출성형기 실린더의 가스배출장치를 얻기 위한것인 바, 사출기실린더와 사출기스크류의 전방면에 장착하는 노즐부 및 원료를 공급하는 실린더입구에 구성한 가
스배출수단부로 구성되어 사출기 실린더 내의 가스를 배출하는 사출성형기의 가스 배출장치에 있어서,노즐부와 원료가 투입되는 실린더 입구부에서 가스를 동시에 배출시킬 수 있도록 구성함으로써, 사출불량률을 줄일 수 있는 사출성형기 실린더의 가스배출장치를 제공한다
본 발명인 사출성형기 실린더 가스배출장치는 사출성형기 실린더 내의 악성가스를 외부로 배출시키는 배출효율이 뛰어나면서 가장 간단한 시스템을 구현한 효과가 있다.
실린더 입구부 원재료의 공급을 원료 공급 통로인 내부관의 지름 및 공기분사량을 이용하여 사출성형기에서 요구되어지는 것보다 작게 정량공급하므로서 사출성형기 실린더 입구부의 1차 가스를 원활히 배출하고 2차로 사출기실린더 출구부의 노즐에서도 가스배출 장치를 구성하여 가스배출의 효율을 높혀서 불량품을 줄이고 생산성을 높이며 사출 현장에서의 큰 효과를 발휘한다. 또한 구조가 매우 간단하여 설비를 최소화하여 사용자의 부담을 줄이고, 사출현장에서 인건비 절감, 금형의 세척주기를 늘리고 파손사고를 줄이며, 플라스틱 생활제품의 유해성 가스 배출을 줄여서 인체를 보호하며, 기계적인 마찰이 없어서 고장의 원인이 거의 없으며 장비
의 간단화를 이룩하였다. 또 금형의 교환이 있더라도 최초 설치시에 각 기계별로 설정된 공기분사량의 조절에 거의 변화를 주지 않아도 되는 사용상의 편리성 등의 사출성형기 산업상 매우 유용한 발명인 것이다.
도 1은 본 발명의 바람직한 실시예의는 <38> 가스배출수단부를 도시한 구성도.
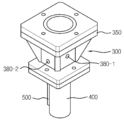
도 2는 본 발명의 가스밴터몸체를 도시한 사시도.
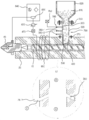
도 3은 본 발명의 사출성형기 실린더 장착한 가스배출수단부를 도시한 구성도.
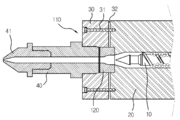
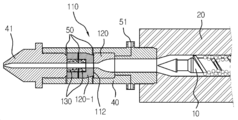
도 4는 본 발명의 사출성형기 노즐에 형성된 와류실배출수단부를 구성한 단면도.
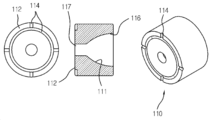
도 5는 도 4의 본 발명의 가스빼기링의 상태도.
도 6은 본 발명의 다른 실시예의 사출성형기 노즐에 형성된 와류실배출수단부를 구성한 단면도.
도 7은 도 6의 가스빼기링의 상태도.
도 8은 본 발명의 또 다른 실시예의 사출성형기 노즐에 형성된 와류실배출수단부를 구성한 단면도.
도 9는 도 8의 본 발명의 가스빼기링의 상태도.
도 2는 본 발명의 가스밴터몸체를 도시한 사시도.
도 3은 본 발명의 사출성형기 실린더 장착한 가스배출수단부를 도시한 구성도.
도 4는 본 발명의 사출성형기 노즐에 형성된 와류실배출수단부를 구성한 단면도.
도 5는 도 4의 본 발명의 가스빼기링의 상태도.
도 6은 본 발명의 다른 실시예의 사출성형기 노즐에 형성된 와류실배출수단부를 구성한 단면도.
도 7은 도 6의 가스빼기링의 상태도.
도 8은 본 발명의 또 다른 실시예의 사출성형기 노즐에 형성된 와류실배출수단부를 구성한 단면도.
도 9는 도 8의 본 발명의 가스빼기링의 상태도.
이하, 본 발명의 바람직한 실시예의 사출 불량률을 줄일 수 있는 <15> 사출성형기 실린더의 가스배출장치를 첨부된 도면을 참조하여 상세히 설명한다.
사출성형기는 사출기의 실린더 및 스크류는 기능적으로 크게 3등분 되어 있다. 원재료가 투입되는 실린더 입구부로부터 공급부분, 압축부분, 멜팅부분으로 나누어진다. 공급부분은 사출성형기 실린더 내로 원재료를 원활히 공급하는 곳이며 사출기 스크류는 홈을 깊게하여 원재료를 다음의 압축부분으로 잘 공급되게 한다.
압축부분은 공급부분과 멜팅부분의 중간에 위치하며 스크류 홈의 깊이를 서서히 줄여 공급되는 원재료가 사출성형기의 스크류가 회전하는 계량동작 중에 전단력(마찰력)과 열에 의하여 고체인 원재료를 용융상태인 반액체 상태로 만든다. 이 압축부분에서 불필요한 가스가 약 60~70% 정도가 발생이 된다. 열풍식 건조기를 시작으로 최근에는 제습, 진공, 냉간 등 고성능의 다양한 건조기들이 개발되어 시판되면서 원재료내에 수분함유랑을 0005% 까지 줄일 수가 있어서 압축부분에서의 전단력(마찰력)에 의한 가스발생 요인을 대폭 줄일 수가 있음은 사실이다. 그러나 사출성형기의 계량동작이 끝난 후에 지속적으로 실린더 내의 용융된 원재료에 가열되는 열이 스모그성 가스를 발생시키며 본 가스제거 필요성이 사출성형품 생산에 더욱 중요한 요인으로 작용하고 있다. 멜팅부분은 실린더 외부로부터 내부로 가해지는 열에 의하여 불완전 용융상태의 원재료를 완전 용융상태로만든다. 이때에도 열 에 의하여 30%~40% 가량 스모그성 가스가 발생이 된다.
도 1 내지 도 3에 도시한 본 발명의 사출 불량률을 줄일 수 있는 사출성형기 실린더의 가스배출장치는 사출기실린더 스크류의 전방면에 장착하는 노즐부로 구성되고, 원료를 공급하는 실린더입구에 구성한 가스배출수단부로 구성되어 사출기 실린더 내의 가스를 배출하는 사출성형기의 가스 배출장치에 있어서,
도 1,2,3에서 도시한 가스배출수단부(700)는 원재료 투입 밀도조절이 용이하도록 공기분사는 원재료투입 경로와 다르며 공기와 가스배출은 원재료투입경로와 같도록 구성하여 원료공급부인 호퍼(620)와 상판(350)이 결합되며, 하판(370)은 사출성형기 실린더와 결합되다. 상하판(350,370)의 사이는 가스밴터몸체(300)를 구성하
고, 가스밴터몸체(300) 내부에는 흡입부(390)를 원형으로 가공하여 가스밴터몸체 내부에 상부에서 하부로 끼워서 조립하였다. 흡입부(390) 상부에는 공기배출부(300)을 원형으로 가공하여서 상부에서 하부로 끼워서 조립하
며, 원재료투입내부관(400)이 하측으로부터 상측으로 끼워서 구성되었다. 원재료투입내부관(400)은 실린더(20) 내부로 들어가도록 조립을 함으로써 내부관(400)과 실린더(20) 입구부는 일부 원형으로된 밀폐 공간을 형성한다. 가스밴터몸체에 외부로의 두개의 홀을 내며 그 중에 한 개의 홀은 원재료투입내부관(400)의 내부 및
공기배출부(300)과 연통되어서 내부관(400)을 통해서 올라오는 가스와 공기를 외부로 배출하는 공기배출구(380-1)이고, 다른 홀은 공기분사관(500)과 연결된 공기분사구(380-2)이며 외부에서 사출성형기실린더(20) 내로 공기를 분사토록 구성하고, 공기분사구(380-2)는 원재료투입내부관(400)의 외부에 한 방향인 노즐 방향으로 내부관(400)의 길이와 같게 구성한 특징이 있다.
흡입부(390)는 원형으로 가공되며 내경은 원재료투입내부관(400)과 같으며 가스밴터몸체의 내부에 조립된다. 흡입부(390)는 도 3의“나”와 같이 베르누이 이론이 적용되어서 진공청소기 등에 사용하는 공압식흡입장치(진공 이젝터)이다. 공기의 흐름이 세 방향인 장치이며, 도 3에서 C측면의 방향으로 공기를 공급하면 A측의공기를 흡입하여서 B측으로 배출하는 장치이다. 흡입부(390) C측면은 외부로는 공기분사구(380-2)와 열교환기(600)와 공기량조절부(650)와 연통된다. 공기량조절부(650)과 열교환기(600)를 통해서 나온 공기가 공기분사구
(380-2)와 흡입부(390)의 C 방향으로 공기가 분사되면, 분사된 공기는 B방향인 호퍼(620) 측인 상측으로 향하며, 또한 A측의 공기도 B측으로 흡입되면서 상측인 호퍼(620) 방향으로 향한다. 즉 진공청소기의 볼륨조절과 같이 공기량조절부(650)의 공기량의 조절과 흡입부(390)에 의하여 원재료공급내부관(400) 내의 공기는 하
측으로부터 상측으로 이동하는 공기의 량도 변하게 된다. 변화되는 공기의 량에 따라서 원재료투입내부관(400)내의 원재료 낙하량도 달라지며 사출성형기실린더(20) 내로의 원재료 투입량도 조절이 가능케 된다.
공기배출부(380)는 도1의 “가”와 같이 원형으로 만들어서 공기배출구(380-1)와 연결되게 하였으며 이후에 먼지를 걸러주는 필터(450)와 연결되어서 공기를 외부로 방출되게 한다. 공기배출부(380)는 원형으로된 두
개의 금속을 포개어서 조립하여 만들며, 내경은 원재료투입내부관(400)과 같으며 내부관과 연통된다, 금속 두개가 포개어질 시에 내경측에서 외측으로, 하측에서 상측방향으로 05mm가량 틈새를 만들어서 내부관(400) 하측에서 올라오는 공기와 가스를 일부 배출되게 하였다.
본 실린더(20) 입구부의 장치에서 핵심 사항으로는 원재료투입내부관(400)과 공기배출수단부(380)와 공기분사관(500)과 흡입부(390)를 이용하여 사출기스크류(10) 내로의 원재료 투입량 조절에 있다.
원재료투입내부관(400)의 지름은 사출기스크류(10) 지름과 같거나 <23> 조금 작은 것으로 구성한다. 원재료 투입내부관(400)의 길이는 하측 방향으로 사출기스크류(10)와 10mm 내로 근접하여서 설치하며, 공기분사관(50
0)의 방향은 필히 노즐(40)측으로 향하게 하며 가스밴터몸체는 사출기실린더(20)의 원재료 투입구의 왼쪽방향(노즐방향)으로 최대한 붙어서 설치함이 최선이다. 공기분사관(500)의 외부는 공기분사구(380-2)와 연통되며 이후에 레귤레이터나 스피드콘트롤라 등을 이용하여 공기량조절부(650)을 만들며 공기중의 수분을 제거하는 장치인 수분제거기(470) 및 열교환기(600)를 구성하였다. 열교환기(600)는, 사출기실린더(20) 외부에는 히터로 열가열이되고 있으며 본 실린더(20) 외부에 금속성의 파이프를 2회 감아서 만든다. 차가운 공기가 사출성형기실린더(20) 내로 분사되면 뜨거운 공기와 만나서 냉매로 인한 수분 발생을 없애고자 함이다. 공기량조절부(650)에서조절된 공기의 량은 수분제거기(470)과 열교환기(600)와 공기분사구(380-2)와 공기분사관(500)을 통해서 사출기 실린더(20) 내로 분사된다.
10 : 사출기 스크류 20 : 사출기 실린더
30 : 사출기 실린더 헤드 40 : 노즐
50 : 가스배출홈 620 : 원료호퍼
110 : 와류실배출수단부 120 : 가스빼기링부
130 : 통기성소재 300 : 가스밴터몸체
380 : 공기배출부 390 : 흡입부
400 : 원재료투입 내부관 500 : 공구분사관
600 : 열교환기 640 : 제어부
30 : 사출기 실린더 헤드 40 : 노즐
50 : 가스배출홈 620 : 원료호퍼
110 : 와류실배출수단부 120 : 가스빼기링부
130 : 통기성소재 300 : 가스밴터몸체
380 : 공기배출부 390 : 흡입부
400 : 원재료투입 내부관 500 : 공구분사관
600 : 열교환기 640 : 제어부
Claims (5)
- 사출기실린더스크류의 전방면에 장착하는 노즐부로 구성되고, 원료를 공급하는 실린더입구부에 구성한 가스배출수단부로 구성되어 사출기 실린더 내의 가스를 배출하는 사출성형기의 가스 배출장치에 있어서,상기 가스배출수단부는 원재료 투입 밀도조절이 용이하도록 공기투입은 원재료투입 경로와 다르며 공기와 가스배출은 원재료투입경로와 같이되도록 구성하도록 원료공급부인 호퍼와 상판이 결합되며, 상하판의 사이는 가스밴터몸체를 구성하고, 내부 상측에는 흡입부 및 공기배출부가 상측으로부터 하측으로 끼워서 구성되고, 실린더의 내부는 원재료투입 내부관과 실린더 입구부가 이중 형태로 구성되고, 상기 가스밴터몸체에 외부로의 두개의 홀중에 한 개의 홀은 원재료투입 내부관의 내부와 연통되어서 내부관을 통해서 올라오는 가스와 공기를 외부로 배출하는 공기배출구이고, 다른 홀은 공기분사관과 연결된 공기분사구로서, 외부에서 사출성형기실린더 내로 공기를 분사토록 구성하고, 공기분사구는 원재료투입내부관의 외부에 한 방향인 노즐 방향으로 내부관의 길이와 같게 구성한 것을 특징으로 하는 사출 불량률을 줄일 수 있는 사출성형기 실린더의 가스배출장치.
- 1항에 있어서,상기 가스배출수단부는 사출기실린더 스크류 원재료 입구부에 공기분사부를 구성하고, 공기 분사량의 변화를 주어서 원재료투=입량을 조절하는 헝그리몰드 방식의 가스를 배출하도록 구성한 것을 특징으로 하는 사출 불량률을 줄일 수
있는 사출성형기 실린더의 가스배출장치. - 제 1항에서 있어서,
상기 가스배출수단부는 공기배출부의 하부에 흡입부를 설치 구성하고, 상기 흡입부는 베르누이 이론이 적용하여 한방향으로 공기를 공급하면 반대방향은 공기를 흡입하는 장치로서, 공기량조절부과 열교환기를 통해서 나온 공기가 흡입부를 통하여 가스밴터몸체로 들어가도록 구성하고, 상기 흡입부의 흡입방향은 내부관 하측방향으로 하며 배출방향은 상측으로 구성하고, 외부에서 공기공급관을 통하여 공기를 공급하면 흡입부는 내부관의 하측에 있는 공기와 원재료를 상부 호퍼 방향으로 들어올리도록 구성하여 공기량의 변화에 따라서 원재료 투입량도 변화하도록 구성한 것을 특징으로하는 불량률을 줄일 수 있는 사출성형기 실린더의 가스배출장치. - 제 1항 내지 제3항 중의 어느한 항에 있어서,
상기 공기공급관은 사출성형기의 실린더에 금속형의 관을 감아서 만든 열교환기를 구성하여 수분을 제거한 건조공기를 공급하도록 구성한 것을 특징으로 하는 사출 불량률을 줄일 수 있는 사출성형기 실린더의 가스배출장치. - 제 1항에 있어서, 상기 노즐부는
사출성형기의 용융된 원료속에 남아 있는 가스를 배출하도록 노즐 내부에 출구부의 내경을 입구부보다 줄이고 적절한 R값을 주어서 원료가 와류가 발생하도록 와류곡면을 구성하고, 내부면에 가스빼기링을 구성하여 금속과 금속의 사이에 원료를 제외한 공기만을 배출토록 구성한 노즐부에 와류실 가스빼기수단부를 구성한 것
을 한 것을 특징으로 하는 사출 불량률을 줄일 수 있는 사출성형기 실린더의 가스배출장치.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020180124637A KR20200043806A (ko) | 2018-10-18 | 2018-10-18 | 사출불량률감소를위한사출성형기실린더가스배출장치 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| KR1020180124637A KR20200043806A (ko) | 2018-10-18 | 2018-10-18 | 사출불량률감소를위한사출성형기실린더가스배출장치 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| KR20200043806A true KR20200043806A (ko) | 2020-04-28 |
Family
ID=70455929
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| KR1020180124637A Withdrawn KR20200043806A (ko) | 2018-10-18 | 2018-10-18 | 사출불량률감소를위한사출성형기실린더가스배출장치 |
Country Status (1)
| Country | Link |
|---|---|
| KR (1) | KR20200043806A (ko) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT526268A1 (de) * | 2022-06-27 | 2024-01-15 | Engel Austria Gmbh | Plastifiziereinheit und/oder Einspritzeinheit für eine Formgebungsmaschine |
| CN118544546A (zh) * | 2024-05-21 | 2024-08-27 | 重庆瑞盛模具有限公司 | 一种塑料注塑件制备用注塑机 |
| CN119427651A (zh) * | 2025-01-10 | 2025-02-14 | 瑞安市东辰汽车部件有限公司 | 一种凸轮轴传感器外壳生产的成型设备 |
-
2018
- 2018-10-18 KR KR1020180124637A patent/KR20200043806A/ko not_active Withdrawn
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT526268A1 (de) * | 2022-06-27 | 2024-01-15 | Engel Austria Gmbh | Plastifiziereinheit und/oder Einspritzeinheit für eine Formgebungsmaschine |
| AT18384U1 (de) * | 2022-06-27 | 2024-12-15 | Engel Austria Gmbh | Plastifiziereinheit und/oder eine Einspritzeinheit für eine Formgebungsmaschine |
| CN118544546A (zh) * | 2024-05-21 | 2024-08-27 | 重庆瑞盛模具有限公司 | 一种塑料注塑件制备用注塑机 |
| CN119427651A (zh) * | 2025-01-10 | 2025-02-14 | 瑞安市东辰汽车部件有限公司 | 一种凸轮轴传感器外壳生产的成型设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8182255B2 (en) | Device and apparatus for selective deposition of molten plastic material and method of manufacture by selective deposition | |
| US20020162940A1 (en) | System for regulating mold temperature | |
| JP4550877B2 (ja) | 射出成形方法 | |
| KR101575574B1 (ko) | 가스배출 시스템이 탑재된 사출성형기 | |
| WO2017108001A1 (zh) | 智能化物料塑化双线生产系统 | |
| KR20170122940A (ko) | 초코렛 가공용 3d 프린터 | |
| CN203141765U (zh) | 一种汽车门把手气辅成型模具 | |
| CN117601349A (zh) | 一种废塑料改性后材料的加工方法及其应用 | |
| CN115608931B (zh) | 一种用于制芯机的正负压射砂机构 | |
| CN207772288U (zh) | 一种防堵塞温控注塑喷嘴 | |
| CN207267332U (zh) | 一种全自动模具注塑装置 | |
| EP3075516A1 (en) | Method for removing undesirable gas in injection molding machine and injection molding machine | |
| KR101439436B1 (ko) | 이중 호퍼 시스템 | |
| KR20200020273A (ko) | 가스배출을 위한 사출기용 노즐기 | |
| CN108859039A (zh) | 一种高质量便于冷却定型的注塑模具 | |
| RU191900U1 (ru) | Многосопельная печатающая головка | |
| CN211416096U (zh) | 一种注塑塑料模具 | |
| CN208410764U (zh) | 一种3d打印设备 | |
| JP2008246940A5 (ko) | ||
| CN108430730A (zh) | 模具及模具的制造方法 | |
| KR100386978B1 (ko) | 합성수지 성형기의 공기제거장치 | |
| CN202062582U (zh) | 一种可调式扰流块装置 | |
| CN222358640U (zh) | 能够确定喷涂边界的喷涂装置 | |
| CN204844678U (zh) | 注塑模具防溢料防硫化喷嘴 | |
| CN204566613U (zh) | 带有侧抽机构的模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PA0109 | Patent application |
Patent event code: PA01091R01D Comment text: Patent Application Patent event date: 20181018 |
|
| N231 | Notification of change of applicant | ||
| PN2301 | Change of applicant |
Patent event date: 20181213 Comment text: Notification of Change of Applicant Patent event code: PN23011R01D |
|
| PG1501 | Laying open of application | ||
| PC1203 | Withdrawal of no request for examination | ||
| WITN | Application deemed withdrawn, e.g. because no request for examination was filed or no examination fee was paid |